板金曲げにおけるコイニングとは?
コイニングは精密板金曲げ加工法であり、 パンチが材料を金型キャビティに完全に押し込み、曲げ線に塑性変形を強制することでスプリングバックを排除します. 。材料がパンチ先端と金型ショルダーにのみ接触するエアベンディングとは異なり、コイニングは底付き作用を生み出し、 曲げ角度を最小限のばらつきで固定します.
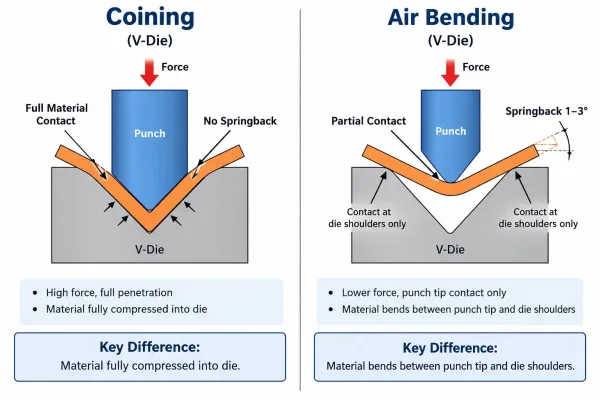
コイニングとエアベンディングプロセスの並列比較。コイニングが材料を金型キャビティに完全に押し込むのに対し、エアベンディングはパンチ先端と金型ショルダーにのみ接触することを示しています。
コイニング vs エアベンディング:根本的な違い
核心的な違いは材料の流れにあります。エアベンディングでは、パンチがプログラムされた深さまで下降し、材料は予測可能なスプリングバックを伴って曲がります。コイニングでは、, パンチが材料の降伏点を超えて進行し、金型形状に正確に適合するよう材料を強制します. 。これにより、エアベンディングで角度偏差を引き起こす弾性回復が排除されます。
なぜ「コイニング」と呼ばれるのか?用語の起源
この用語は硬貨製造に由来し、極度の圧力下で金属を金型に押し込み、精密で再現性のある形状を作り出します。板金コイニングは同じ原理を曲げ加工に適用します—材料は金型に「コイニング」され、, エアベンディングでは達成できない寸法精度を実現します.
コイニングが±0.5°の角度精度を実現する仕組み
コイニングで厳しい角度精度を達成するには、以下の管理が必要です 相互依存する3つの変数:トン数、金型形状、材料挙動. 。適切に実行された場合、コイニングは一貫して ±0.5°以内またはそれ以上の曲げ角度を提供します, 、エアベンディングの一般的な ±1°~±2°と比較して.
底付きのメカニズム:材料流動と金型のかみ合い
コイニング中、パンチは金型壁に沿って完全に接触するまで材料をV字金型に押し込みます。この時点で、材料は降伏強度を超える圧縮応力を受け、永久塑性変形を引き起こします。 曲げ半径は材料のスプリングバックではなく、パンチ先端半径によって決定されます, 、これによりプロセスは本質的に精度が高くなります。
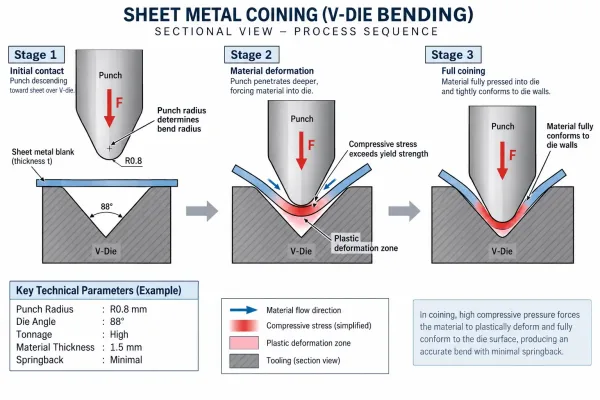
コイニング曲げのメカニズムと材料流動を説明するエンジニアリング図
主要パラメータ:トン数、金型幅、パンチ半径
コイニングのトン数要件は、同じ材料と板厚のエアベンディングより3~5倍高くなります。 金型幅の選定は以下に従います 8Tルール(材料板厚の8倍) 最適な結果を得るために、ただしよりタイトな半径にはより狭い金型を使用できます。 パンチ半径は内側曲げ半径を直接制御します—より小さな半径はより高いトン数を必要としますが、よりシャープな曲げを実現します。
スプリングバックの排除:コイニングがエアベンディングを上回る理由
スプリングバックは、パンチが後退した後に弾性回復により曲げ角度がわずかに開く現象です。エアベンディングでは、スプリングバック補正には 1~3°の過剰曲げ, が必要であり、ばらつきが生じます。 コイニングは材料を弾性限界を超えて押し込むことでスプリングバックを排除します, 、成形角度を維持する永久セットを形成します。
コイニングにおける材料と板厚の考慮事項
すべての材料がコイニングに等しく応答するわけではありません。 材料特性—降伏強度、延性、加工硬化率—は、プロセス結果と達成可能な公差に大きく影響します。
コイニングに最適な材料:アルミニウム、ステンレス鋼、銅合金
アルミニウム合金(3003、5052、6061) 適度な降伏強度と良好な延性により、容易にコイニング加工が可能です。 ステンレス鋼(304、316) より高いトン数を必要としますが、優れた結果が得られます。 銅および黄銅合金 これらも良好に応答しますが、延性が高いため、過度な材料流動を防ぐためにパラメータの調整が必要となる場合があります。
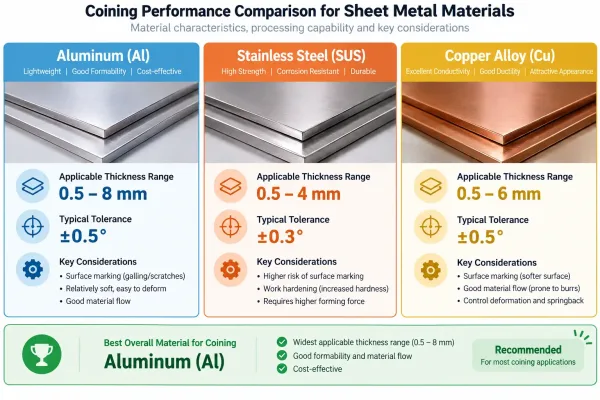
異なる材料(アルミニウム、ステンレス鋼、銅)とコイニングへの適合性を示す比較表。板厚範囲と達成可能な公差を含む。
板厚限界と実用範囲
コイニングは板厚0.5mm~6mmで最も効果を発揮します。 薄い材料は高トン数下でしわや破断のリスクがあり、厚い材料は大きなプレス能力を必要とします。最適な板厚範囲は材料の種類によって異なります—アルミニウムは8mmまで効果的にコイニング可能ですが、ステンレス鋼は専用設備なしでは4mmを超えると困難になります.
材料別の課題と解決策
アルミニウムは金型接触による表面マーキングが発生する場合があります— 研磨された金型と適切な潤滑 により最小化できます。ステンレス鋼の加工硬化傾向には 亀裂を防ぐための慎重なトン数管理. が必要です。銅合金の軟らかさには 不要な部分へ材料が流れ込まないよう、クリアランスを正確に設定する必要があります。.
最終精度を決定する金型設計要因
金型設計はコイニング加工の精度を大きく左右します。 金型形状のわずかな違いが、曲げ加工の結果には相対的に大きな差として現れます。
Vダイ幅の選定:8Tルールと例外
一般的なコイニング加工で用いるVダイ幅は、 板厚の8倍(8T) が標準的です。曲げ半径を小さくしたい場合や厚板の場合には、 6Tのダイ も使用できますが、より大きな加圧力が必要です。一方、幅の広いダイ (10T~12T) では必要な加圧力を抑えられますが、薄板では精度が低下することがあります。 8Tルールは精度、必要加圧力、工具寿命のバランスに優れています。
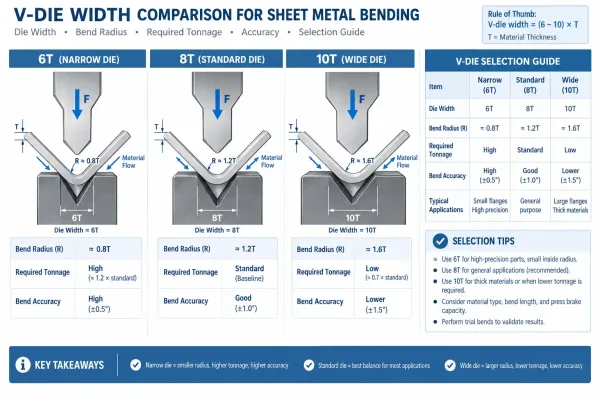
コイニング加工におけるVダイ幅選定の8Tルールを示す技術図。ダイ幅の違いが曲げ半径と必要加圧力に与える影響を説明しています。
金型角度とクリアランス:目標曲げ角度への適合
金型角度は目標の曲げ角度に合わせます。90°に曲げる場合は、通常 88°~90°の金型角度 を使用してわずかなスプリングバックを考慮します。パンチとダイのクリアランスは材料の流れに影響し、狭すぎると表面に傷が付き、広すぎると材料が逃げて精度が低下します。 最適なクリアランスは一般に板厚の5~10%です。
金型表面仕上げと摩耗:加工の安定性への影響
金型の表面仕上げは曲げ品質と加工結果の安定性に直接影響します。 研磨された金型表面(Ra 0.4 μm以下) は摩擦と表面の傷を減らし、特に外観面の加工で重要です。摩耗した金型では角が丸まり、曲げ半径が大きくなって精度が落ちるため、安定した加工品質には定期的な点検と保守が欠かせません。.
一貫した結果を得るためのプロセス管理
コイニング加工で安定した結果を得るには、最終成形だけでなく、曲げ工程全体を管理する必要があります。
必要加圧力とプレス機の選定
コイニング加工に必要な加圧力は、次の式で概算できます。 加圧力(トン)=(板厚 × ダイ幅 × 材料強度 × 8)÷ ダイ幅。 以下にとって 板厚1 mmのステンレス鋼を幅8 mmのダイで曲げる場合、曲げ長さ1 m当たり4~6トンが目安です。プレス機を選定する際は、 計算値より20%大きい加圧能力 を確保して、材料特性のばらつきに対応できるようにします。
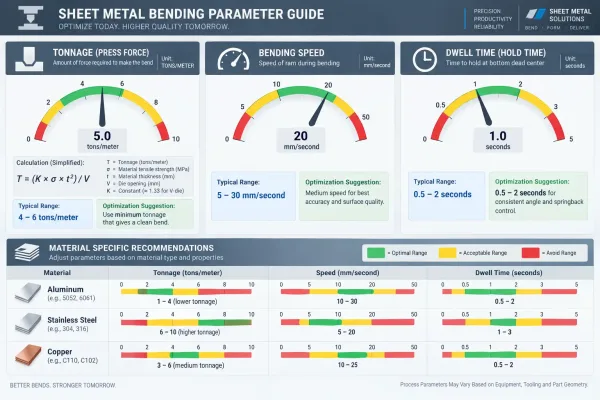
コイニング加工の3つの主要工程パラメータ(加圧力、加工速度、保持時間)と、材料別の適正範囲を示す図。
加工速度と保持時間の最適化
コイニング速度は適度に保つ必要があります—速すぎると材料のスプリングバックが発生し、遅すぎると生産性が低下します。下死点での保持時間により応力緩和が促され、角度の一貫性が向上します。 一般的な保持時間は0.5~2秒です, 、材料と板厚によって異なります。
工程内測定と調整
初品検査はコイニング加工において極めて重要です。 最初の数個の部品について曲げ角度、半径、寸法を測定し、必要に応じてパラメータを調整します。 統計的工程管理は、公差外の部品が発生する前に傾向を特定するのに役立ちます。
コイニング vs エアベンディング:意思決定フレームワーク
コイニングとエアベンディングの選択は、以下によって決まります 精度要件、生産量、コスト検討事項.
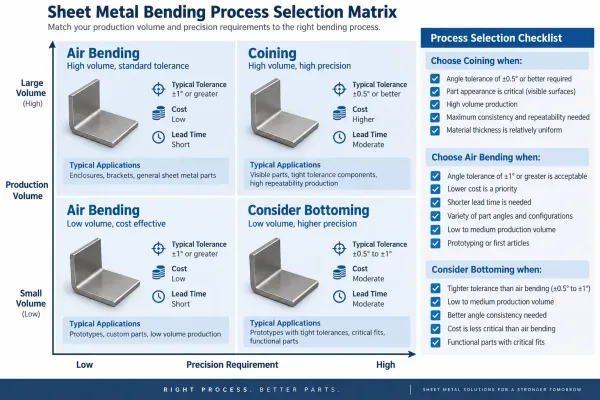
公差要件、生産量、コスト検討事項に基づいて、エンジニアがコイニングとエアベンディングを選択するための判断フレームワーク図。
コイニングを選ぶべき場合:精度重視のアプリケーション
以下の場合にコイニングを選択します:
- 曲げ角度公差が±0.5°以下
- 部品がアセンブリ内で一貫した嵌合を必要とする
- 外観が重要(マーキングを最小限に抑える)
- 材料のスプリングバックが予測不能(材料ロットのばらつき)
エアベンディングで十分な場合:コストと柔軟性の優位性
以下の場合にエアベンディングが適しています:
- 角度公差が±1°以上
- 生産量が少ない(金型コスト削減)
- 複数の曲げ角度が必要(1組の金型セット)
- 同一ジョブ内で材料板厚が変動する
ハイブリッドアプローチ:中程度の精度のためのボトミング
ボトミング—部分的なコイニング操作—は中間的な選択肢を提供します。パンチはダイに接触しますが、完全なコイニング圧力はかけないため、スプリングバックを低減しつつ、より低いトン数を維持します。 これにより±0.75°~±1°の精度が達成されます, 、多くの産業用途に適しています。
図面へのコイニング指定方法
明確な図面仕様はコミュニケーションエラーを減らし、部品が要件通りに製造されることを保証します。
必須の指示要素:角度、公差、表面要件
完全なコイニング指示には以下が含まれます:
- 公差付き曲げ角度(例:90° ±0.5°)
- 内側曲げ半径(例:R 0.5mm)
- 重要な場合の表面仕上げ要件(例:可視面に傷がないこと)
- 材料仕様(プロセスパラメータに影響)
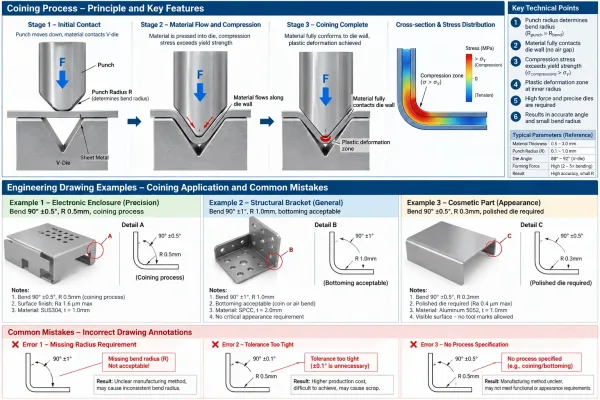
コイニングプロセスのサンプル工程図指示。異なるアプリケーションに対して曲げ角度、公差、半径、表面要件をどのように指定するかを示しています。
よくある仕様ミスとその回避方法
必要以上に厳しい公差を指定しないでください—±0.5°のコイニングは±1°のエアベンディングよりもコストがかかります。 材料板厚を考慮せずにコイニングを指定しないでください—非常に薄い材料はコイニングのメリットを得られない場合があります。 方向性のある材料には、常に圧延方向の要件を含めてください。
異なるシナリオのサンプル指示フォーマット
精密電子筐体の場合: “「曲げ90° ±0.5°、R 0.5mm、コイニングプロセス、表面マーキングなし」”
構造用ブラケットの場合: “「曲げ90° ±1°、R 1.0mm、ボトミング可」”
可視外観部品の場合: “「曲げ90° ±0.5°、R 0.3mm、コイニング、研磨ダイ必須」”
コストの考慮事項とトレードオフ
コイニングはエアベンディングよりも高いコストがかかりますが、以下によって正当化される場合があります 精度のメリットと下流工程の問題低減.
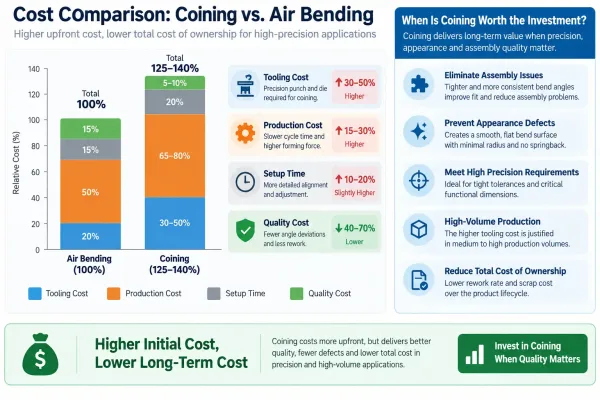
コイニングとエアベンディングを比較したコスト要因の視覚的内訳。金型、生産、段取り、品質コストを含みます。
金型コスト:コイニング金型がより高価な理由
コイニング金型には以下が必要です 硬化工具鋼(高生産量向けのA2、D2、または超硬合金) 精密な寸法と研磨された表面を備えています。 金型費用は通常、エアベンディング金型より30~50%高くなります。 しかし、制御された材料流動により摩耗が低減されるため、金型寿命は長くなります。
生産コスト要因:トン数、速度、段取り時間
コイニングにはより高いトン数のプレス機が必要であり、時間単価が高くなる場合があります。サイクルタイムはエアベンディングと同程度ですが、パラメータ最適化により段取り時間が増加する可能性があります。 一般的な用途では、部品あたりの総生産コストはエアベンディングより15~30%高くなります。
精度とコストのバランス:コイニングはいつ価値があるか?
コイニングがコスト効率の良い手段となるのは:
- 組立時のフィットアップ問題が手直しを必要とする場合
- 外観上の欠陥が不合格につながる場合
- 複数の部品を組立品内で精密に位置合わせする必要がある場合
- 材料のばらつきがエアベンディングの結果に不安定さをもたらす場合
品質検証と検査方法
コイニング結果の検証には 適切なツールと体系的な検査手順が必要です.
測定ツール:分度器、CMM、光学システム
1°の分解能を持つデジタル分度器は、ほとんどのコイニング検査に十分です。 三次元測定機(CMM)は、重要部品に対して詳細な角度および半径データを提供します。光学測定システムは、大量生産の迅速な検査を可能にします。
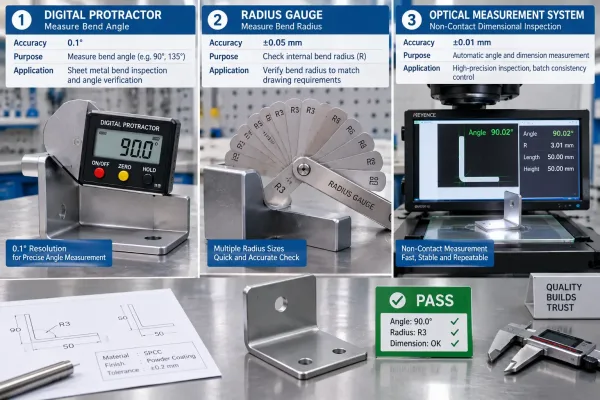
コイニング結果を検証するために使用される一般的な検査ツール。デジタル分度器、半径ゲージ、光学測定システムなどが含まれます。
重要な検査ポイント:角度、半径、表面品質
検査の重点:
- 曲げ線に沿った複数点での曲げ角度
- 半径ゲージまたは光学測定による内側曲げ半径
- マーキング、割れ、材料流動問題に関する表面状態
- 成形された形状の寸法精度
文書化とトレーサビリティの要件
以下を含む検査記録を維持してください:
- タイムスタンプと作業者を含む測定データ
- 重要部品のサンプル保管
- 各生産ロットのパラメータ記録
- 曲げサンプルにトレーサブルな材料証明書
よくある質問
最後に:コイニングは板金曲げにおける精度の頂点です。より大きな金型投資とプロセス管理が求められますが、その結果—一貫した角度、最小限のスプリングバック、優れた表面品質—は、精度が重要な用途においてその労力に見合います。厳しい角度精度が求められる次のプロジェクトでは、信頼できる手段としてコイニングを検討してください。 ±0.5°の精度.