医療用板金部品は独自の課題に直面しています: 攻撃的な洗浄剤への繰り返し曝露に耐え、劣化しないことが求められます。 病院での洗浄を6ヶ月間受けた後に腐食するステンレス鋼エンクロージャーは、単なる品質不良ではなく、 コンプライアンスリスクであり、患者の安全に関わる問題です。 本ガイドでは、耐用期間を通じて耐薬品性を維持する板金部品の指定、製造、検証方法について説明します。
医療用板金の洗浄における隠れた複雑さ
板金部品の洗浄は単純に思えます。 医療用途では、決して単純ではありません。
病院や検査室の環境では、一般的な産業環境よりもはるかに攻撃的な洗浄プロトコルが求められます。部品は 濃縮消毒剤、酵素系洗剤、高温オートクレーブサイクルに曝露されます—多くの場合、1日に複数回です。 患者の安全を守る洗浄剤は、保護されていない金属表面を急速に劣化させる可能性があります。
これを誤った場合の結果は抽象的なものではありません。 手術器具トレイの孔食は細菌を保持する可能性があります。診断機器エンクロージャーの表面劣化は電磁シールドを損なう可能性があります。取付ブラケットの応力腐食割れは構造的破壊につながる可能性があります。 これらの故障はそれぞれ、洗浄環境と材料または表面仕様とのミスマッチに起因します。
エンジニアや購買担当者にとってこれが特に困難なのは、 洗浄薬品耐性は図面に指定できる単一の特性ではないからです。 それは以下によって決定されるシステム全体の結果です: 材料選定、表面処理、製造プロセス、および洗浄プロトコル。 いずれか一つの変数を変更すると、結果が変わります。
一般的な洗浄剤とその化学的影響
医療環境では 洗浄剤の4つの主要カテゴリー, が使用され、それぞれ異なる化学的メカニズムと腐食への影響を持ちます。
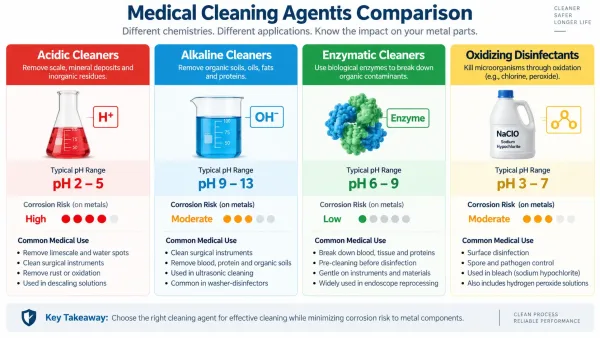
医療環境で使用される4つの洗浄剤カテゴリーの視覚的比較。pH範囲とステンレス鋼への腐食リスクを示しています。
酸性洗浄剤 (クエン酸、酢酸、リン酸)はミネラル堆積物を溶解し、酸化を除去します。効果的ですが、ステンレス鋼の酸化クロム層を攻撃する可能性があり、, 特に濃度10%以上または温度60°C以上で顕著です。
アルカリ性洗浄剤 (水酸化ナトリウム、第四級アンモニウム化合物)は油やタンパク質などの有機汚れを分解します。一般に酸性剤よりもステンレス鋼に対する腐食性は低いですが、蒸発中に溶液が濃縮される狭い領域で孔食を引き起こす可能性があります。
酵素系洗浄剤 (プロテアーゼ、リパーゼ、アミラーゼ)は生物学的触媒を用いてタンパク質系汚れを分解します。 研究によると、これらはステンレス鋼に対して最も攻撃性の低いカテゴリーです。 AISI 304手術器具に関する2022年の研究では、酵素系洗浄剤が試験されたすべての洗浄媒体の中で最も低い腐食速度を示しました。
酸化性消毒剤 (次亜塩素酸ナトリウム、過酸化水素、過酢酸)は酸化によって微生物を殺滅します。 非常に効果的ですが、最大の腐食リスクをもたらします。 次亜塩素酸ナトリウムは、表面消毒に使用される濃度 (遊離塩素500~5000 ppm)で、不動態層が損傷している場合、ステンレス鋼に数時間以内に孔食を開始させる可能性があります。
| 洗浄剤タイプ | pH範囲 | ステンレス鋼への腐食リスク | 一般的な医療用途 |
|---|---|---|---|
| 酸性(クエン酸、酢酸) | 2–5 | 中程度から高 | スケール除去、錆除去 |
| アルカリ性(NaOH、QAC) | 9–13 | 低から中程度 | 一般洗浄、脱脂 |
| 酵素系(プロテアーゼ、リパーゼ) | 6–9 | 低 | 器具の予備浸漬 |
| 酸化系(次亜塩素酸塩、H₂O₂) | 3–7 | 高 | 表面消毒 |
実用的な結論:材料選定は、一般的な「耐薬品性」だけでなく、施設のプロトコルで使用される特定の洗浄剤を考慮する必要があります。“
医療用途向けステンレス鋼グレード
医療用板金加工では、3つのオーステナイト系ステンレス鋼グレードが主流です: 304, 316, and 316L. これらの違いは、他のほとんどの用途よりも洗浄環境において重要です。
304 (1.4301) 18%のクロムと8%のニッケルを含みます。穏やかな環境では良好な耐食性を提供しますが、 塩化物含有洗浄剤による孔食に対して脆弱です。 希釈消毒剤での時折の拭き取りのみが行われる部品には、304がしばしば適切かつコスト効率が良いです。
316 (1.4401) 添加 2~3%のモリブデン を304の組成に加えます。これにより、特に塩化物環境において、孔食および隙間腐食に対する耐性が大幅に向上します。 次亜塩素酸ナトリウムまたは高塩化物洗浄液に曝される部品には、316が標準的な選択です。
316L(1.4404) は316の低炭素変種であり、 炭素含有量は0.03%未満です。 これにより、溶接時の鋭敏化のリスクが低減されます—粒界にクロム炭化物が析出し、周囲の領域からクロムが枯渇する現象です。 過酷な洗浄に曝される溶接組立品には、316よりも316Lが推奨されます。
| 材質グレード | Cr | Ni | Mo | C(最大) | 耐孔食性(PREN) | 相対コスト |
|---|---|---|---|---|---|---|
| 304 | 18% | 8% | — | 0.08% | 18 | 1.0× |
| 316 | 17% | 10% | 2.5% | 0.08% | 24 | 1.3× |
| 316L | 17% | 10% | 2.5% | 0.03% | 24 | 1.4× |
PREN(耐孔食等価数)=%Cr+3.3×%Mo+16×%N。値が高いほど耐孔食性が優れています。
酸化性消毒剤による繰り返し洗浄を受ける医療用板金には、, 316Lが耐食性、溶接性、長期信頼性の最良のバランスを提供します。 相对于304的成本溢价通常为 30–40%, ですが、洗浄に関連する腐食故障のほとんどを排除します。
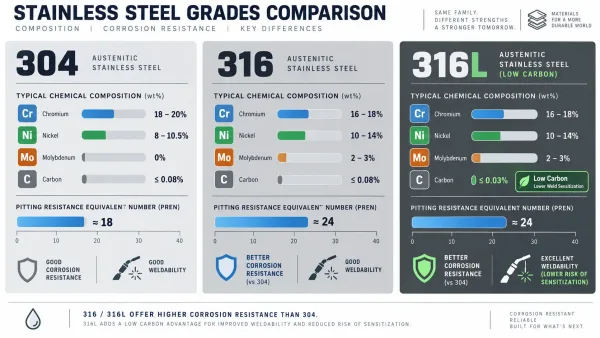
医療用途で使用される3つのステンレス鋼グレードの化学組成と耐孔食等価数(PREN)を示す技術比較。
耐薬品性を高める表面処理
母材の選定は必要ですが、十分ではありません。 表面処理はステンレス鋼部品の耐薬品性を大幅に向上させることができます。
不動態化処理 医療用ステンレス鋼において最も一般的な後加工処理です。このプロセスは機械加工や溶接によって生じた遊離鉄やその他の表面汚染物質を除去し、均一な酸化クロム層の形成を可能にします。 クエン酸パッシベーション(ASTM A967準拠)は、取り扱いがより安全でありながら同等の結果が得られるため、硝酸パッシベーションよりもますます好まれるようになっています。 適切にパッシベーション処理された316L表面は、劣化することなく数百回の洗浄サイクルに耐えることができます。
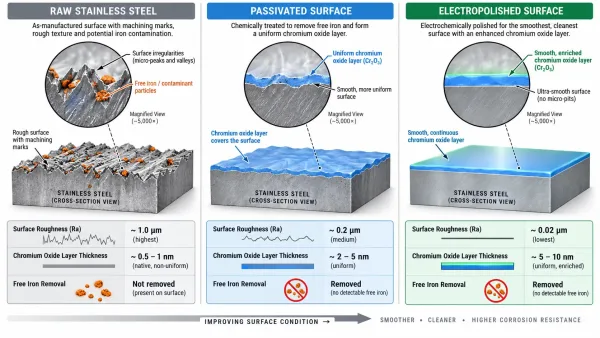
パッシベーションと電解研磨がステンレス鋼医療部品の表面品質と耐食性をどのように向上させるかを示す視覚的比較。
電解研磨 表面材料の薄い層を除去し (通常10~40 µm), 、クロム濃化不動態層を備えた平滑でマイクロピットのない表面を生成します。電解研磨表面は洗浄が容易で、生物学的残留物をより効果的に除去し、機械仕上げ表面よりも孔食の発生に対して優れた耐性を示します。 電解研磨後の表面粗さは通常Ra 0.2~0.8 µmです。
コーティングシステム 洗浄環境と母材との間に物理的バリアを追加します。エポキシプライマー、粉体塗装、PTFEライニングはそれぞれ、厚さ、化学的適合性、耐久性においてトレードオフがあります。 コーティングは、母材を変更できない場合(例:コスト制約により304が必須)や、洗浄プロトコルが異常に過酷な場合に最も価値があります。
重要な相互作用:表面処理は洗浄プロトコルの文脈において指定されなければなりません。 パッシベーション処理された表面は希釈洗浄剤に対して優れた耐性を提供しますが、濃縮次亜塩素酸塩への長時間暴露には耐えられない場合があります。電解研磨表面は洗浄性を向上させますが、コストが増加します。コーティングシステムは、形状に合わせて設計されていない場合、曲げ半径部でひび割れが生じる可能性があります。
製造プロセスが洗浄性に与える影響
部品の製造方法は、洗浄薬品に対する耐性と洗浄の容易さに影響を与えます。 特に注意すべき3つの製造変数があります。
溶接と熱影響部
溶接は 熱影響部(HAZ) を形成し、ステンレス鋼の微細構造が変化します。HAZでは、クロムが炭素と結合してクロム炭化物を形成し、周囲のマトリックスからクロムが枯渇して耐食性が低下する可能性があります—この現象は 鋭敏化.
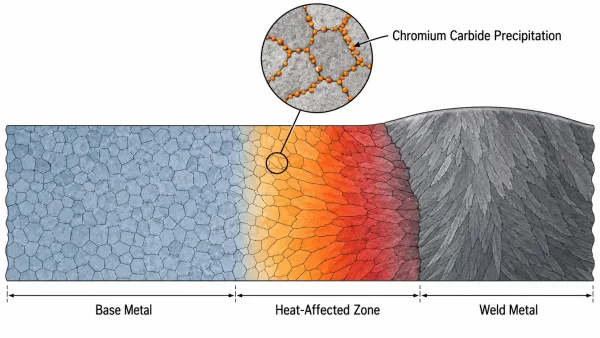
と呼ばれます。
溶接がどのようにして熱影響部を形成し、クロム炭化物が析出して耐食性を低下させるかを示す断面図。 これが、溶接医療用アセンブリにおいて. 316L(低炭素)が316よりも好まれる理由です。, 炭素含有量が低いことで炭化物の析出が最小限に抑えられます。重要な用途では、.
溶接後パッシベーションによりHAZ上の酸化クロム層が回復します。 自溶接(フィラー金属なし)は、フィラー溶接よりも狭いHAZを生成し、鋭敏化リスクが少なくなります。
曲げ加工と成形応力
冷間成形によって板金に残留応力が生じます。これらの応力が塩化物を含む洗浄剤への曝露と組み合わさると、~が発生する可能性があります。 応力腐食割れ(SCC)――表面に目立った腐食が見られないまま、材料内部に亀裂が進展する破壊形態です。
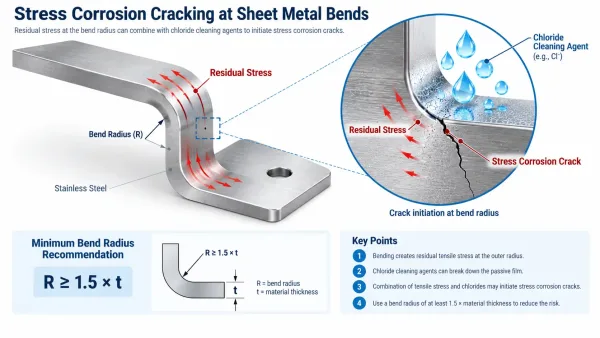
残留応力と洗浄剤曝露の組み合わせにより、曲げ加工部に**応力腐食割れ(SCC)**が発生する仕組みを示した図。
曲げ半径が板厚の1倍未満の場合、リスクが最も高くなります。316L板材では、最小曲げ半径を板厚の1.5倍以上とすることで、洗浄環境における応力腐食割れ(SCC)に対して一定の安全余裕を確保できます。
成形後に応力除去焼なましを行うことで残留応力を除去できますが、材料の機械的特性や表面状態が変化する可能性があります。そのため、洗浄環境上の必要性がある場合にのみ指定することが推奨されます。たとえば、高温の次亜塩素酸塩溶液に浸漬される部品などが該当します。
切断・機械加工後の表面仕上げ
医療部品では、切断後のバリ取りおよび表面仕上げは必須です。 バリ、鋭利なエッジ、粗い表面は、洗浄剤や生体由来の残留物が滞留しやすく、局部腐食の起点となるだけでなく、洗浄性を損なう原因にもなります。
ウォータージェット切断は清浄な端面を残しますが、研磨材粒子が埋め込まれる可能性があります。, 医療部品の場合、. 切断後のバリ取りと表面仕上げは任意ではありません。
図面への洗浄要件の指定
バリ、鋭利なエッジ、粗い表面は洗浄剤や生物学的残留物を捕捉し、局所的な腐食セルを形成して洗浄性を損ないます。 図面は買い手と製作業者の間の契約です。 洗浄および耐薬品性の要件は.
明確で、測定可能で、検証可能でなければなりません。
- 完全な仕様には5つの要素が含まれます: 材料指定
- 表面処理 標準参照付き(例:ASTM A240 Type 316L)
- 表面粗さ プロセス標準付き(例:ASTM A967 Method C.2に準拠したパッシベーション)
- 清洗剂兼容性 针对特定清洗剂及浓度(例如“在25°C下耐1000 ppm NaOCl达24小时”)
- 验证测试 附带验收标准(例如“按ASTM G31通过72小时浸泡测试,质量损失< 0.5 mg/cm²”)
よくある仕様指定の誤り:
- 仅写 “耐化学腐蚀”而未指明具体化学品
- 要求钝化处理但未指定方法(硝酸钝化还是柠檬酸钝化)
- 规定表面粗糙度但未注明测量位置
- 要求 “洁净室兼容”但未定义洁净室等级
一份规格书写道 “316不锈钢,钝化处理,Ra 0.8”是不完整的。 一份规格书写道 “ASTM A240 Type 316L,按ASTM A967 Method C.2进行柠檬酸钝化,暴露表面沿轧制方向测量Ra ≤ 0.8 µm,耐清洗方案符合附表1” 这为制造商提供了明确、可验证的目标。
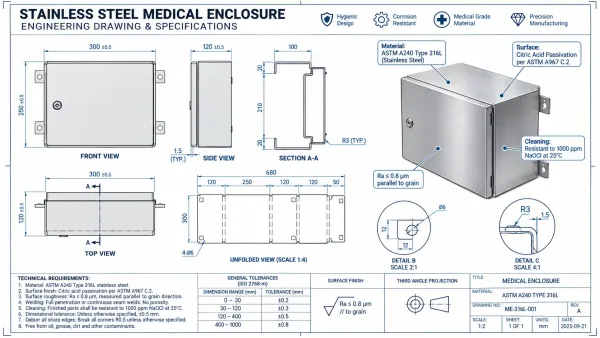
一个工程图纸标注示例,展示如何在医疗钣金图纸上正确规定耐清洗化学品要求。
検証および試験方法
验证零件是否满足耐清洗化学品要求需要测试,而不仅仅是材料证书。
浸泡测试 (ASTM G31)是最直接的方法。将试样或成品零件在指定浓度和温度的目标清洗剂中浸泡规定时间。测量质量损失、表面外观和点蚀密度。 对于医疗应用,72小时浸泡且质量损失低于0.5 mg/cm²是常见的验收阈值。
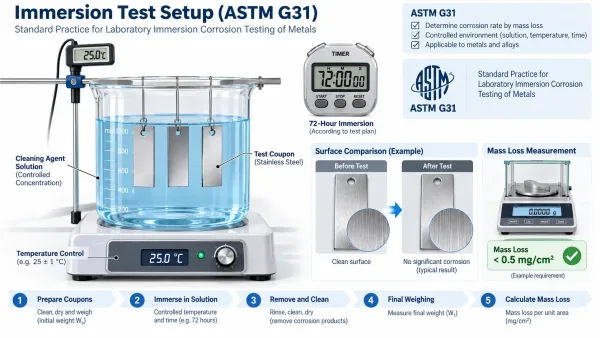
一张示意图,展示用于验证不锈钢医疗部件耐清洗化学品性能的标准浸泡测试装置。
盐雾测试 (ASTM B117)评估一般耐腐蚀性能,但 不能直接模拟清洗剂暴露。 它可用于比较表面处理效果,但 不应作为耐清洗化学品性能的唯一验收标准。
电化学测试 (动电位极化)测量材料在特定电解液中的点蚀电位。点蚀电位越高表明耐蚀性越好。该方法比浸泡测试更快,但需要专用设备和专业解读。
洁净度测试 (接触角测量、表面能分析)评估表面被清洁的难易程度,, 这与耐化学腐蚀性是不同的概念。 易于清洁的表面需要更温和的清洗剂和更短的暴露时间。
对于采购而言,实用的做法是要求 材料证书(EN 10204 Type 3.1) 用于基材,, 引用工艺标准的表面处理证书, 、そして 以及制造商出具的清洗剂兼容性声明。 浸泡测试适用于 新供应商、新材料或变更后的清洗方案。
医療用板金部品の調達チェックリスト
在订购有耐清洗化学品要求的医疗应用钣金零件时,确认订单前请核实以下事项:
- 材料证书(EN 10204 Type 3.1)确认牌号、化学成分和力学性能
- 表面处理已注明工艺标准(不仅仅是“钝化”)
- 表面粗糙度要求已注明测量方法和位置
- 清洗剂兼容性已定义具体清洗剂、浓度和温度
- 验证测试方法已注明验收标准
- 焊接工艺(如适用)涵盖热影响区敏化及焊后处理
- 最小弯曲半径(如适用)考虑清洗环境中的应力腐蚀风险
- 包装保护已处理表面在运输过程中免受污染和损伤
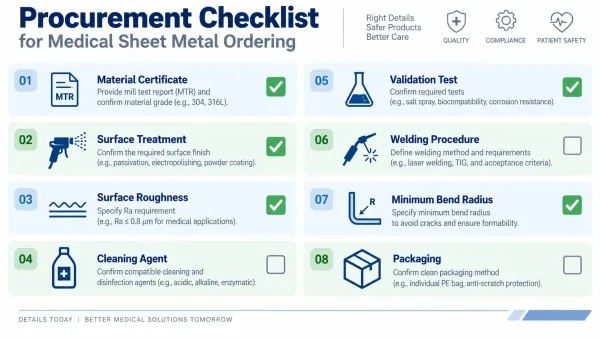
洗浄薬品耐性要件を伴う医療用板金部品を発注する際の8つの主要な検証項目をまとめたビジュアルチェックリスト。
よくある質問