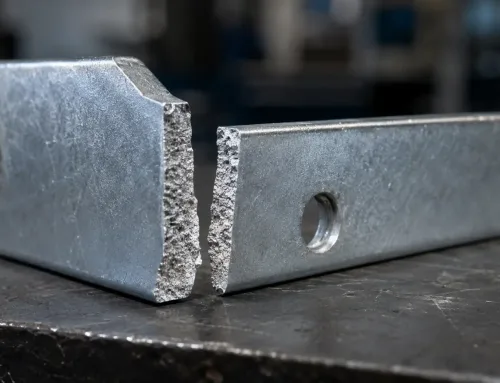
油付き在庫の指定は、些細な表面の好みのように思えます——しかしレーザーが材料に当たり、切断チャンバーが煙で満たされたり、ドライシートが湿度の高い倉庫で一週間保管された後にフラッシュ錆びが発生して施設に届き、機械に載せる前にバッチ全体を再加工しなければならなくなると、そうはいきません。
以下の選択は 油付きおよびドライの板金 どちらの表面が「優れている」かという問題ではありません。重要なのは、その表面状態が レーザー切断プロセスにどのように作用し、 溶接や塗装などの後工程にどう影響し、次の生産工程に届く部品が 清浄で、錆びがなく、仕様に適合した状態になるかどうかです。.
表面状態に関する誤解
多くの技術者や購買担当者は、表面状態を見た目だけの問題と考えがちです。 レーザー切断では、表面状態は加工条件に関わる重要な変数です。
酸洗油付き熱間圧延鋼板(HRP&O) は酸洗いによってミルスケールを除去した後、防錆油を薄く塗布した鋼板です。油の塗布量は通常 0.5~1.5 g/m²です。この油は切断時の潤滑剤ではなく、 保管・輸送中の酸化を防ぐ保護膜です。.
ドライ鋼板 (ドライ冷延鋼板またはドライ熱延鋼板とも呼ばれます)には油膜がありません。製鋼所からは清浄な素地の状態で出荷されます。非常に薄い乾式防錆剤を塗布する製鋼所もありますが、表面には実質的に 油分がありません。.
油膜は薄すぎて影響しないという考えは誤りです。実際には、わずか 0.5 g/m²の油 でも、レーザーと材料表面の相互作用、必要な後加工、使用前の保管管理に影響します。
油がレーザー切断プロセスに与える影響
煙とヒュームの発生
レーザー光が油付き鋼板に当たると、 油は瞬時に蒸発します。その結果、切断機の内部に可視の煙や微粒子が発生します。特に次の条件で顕著です。
- 薄い油膜 (1 g/m²未満):急速に蒸発し、一時的に炎が生じることがあります
- 高出力レーザー の設定:入熱量が増加します
- 密閉型の切断室 :ヒュームの排気能力が限られている場合
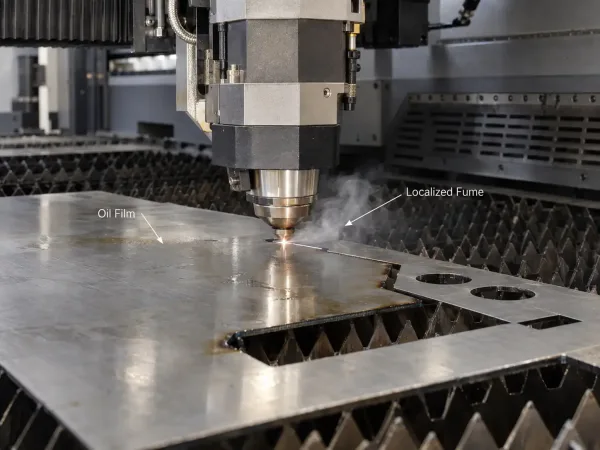
ファイバーレーザーで油付き鋼板を切断する様子。表面の油が蒸発し、切断箇所に局所的な煙が発生しています。
現在のファイバーレーザー切断機の多くは、この程度の煙に対応できる集塵設備を備えています。ただし、油付き材料を高い稼働率で加工する場合、 集塵フィルターの負荷が増し、保守頻度が高くなります。これは材料見積書に現れにくい費用ですが、 設備稼働率や消耗品コストに影響します。.
切断面の品質と酸化
油膜は切断面の品質に測定可能な影響を及ぼします。切断中、油膜からわずかな炭素が切断溝へ供給されます。軟鋼では通常、次のような現象が生じます。
- 切断面がわずかに暗く見える (乾燥材との比較)。これは油が燃焼する発熱反応によって薄い酸化膜が生じるためです。
- 表面粗さがわずかに増加 切断面の(Ra)は、ほとんどの用途で許容範囲内であることが通常
- より顕著な熱影響部(HAZ) エッジ部において、通常 0.1~0.3 mm広い 乾式素材の切断と比較して
以下の部品の場合 溶接、コーティング、または精密組立に使用される、これらの差異は重要です。エッジの外観が二次的な一般加工では、影響は無視できます。
切断速度とガス消費量
ほとんどの場合、油塗布素材は切断速度やアシストガス圧力の大幅な変更を必要としません。油層は薄すぎて熱障壁として機能しません。ただし、一部のオペレーターは以下を報告しています:
- 酸素アシスト切断:油の燃焼により酸素の発熱寄与がわずかに減少し、 ガス流量の2~5%増加 が一貫したエッジ品質のために必要
- 窒素アシスト切断:窒素は不活性であり、油は独立して燃焼するため、影響は最小限
- 極薄板(1 mm未満):油の気化により切断経路に微細な変動が生じ、厳しい公差の部品ではわずかなエッジの波打ちとして現れることがあります
油付き在庫の隠れたコスト
脱脂要件
油塗布素材から切断された部品 は、溶接、粉体塗装、塗装、または組立の前に、ほとんどの場合脱脂が必要です。コストは方法によって異なります:
| 方法 | 部品あたりの一般的なコスト | 最適用途 |
|---|---|---|
| 溶剤拭き(手作業) | 0.50–1.50 | 小ロット、単純形状 |
| アルカリ洗浄(自動) | 0.20–0.80 | 中~大ロット |
| 蒸気脱脂 | 1.00–2.50 | 高純度要件 |
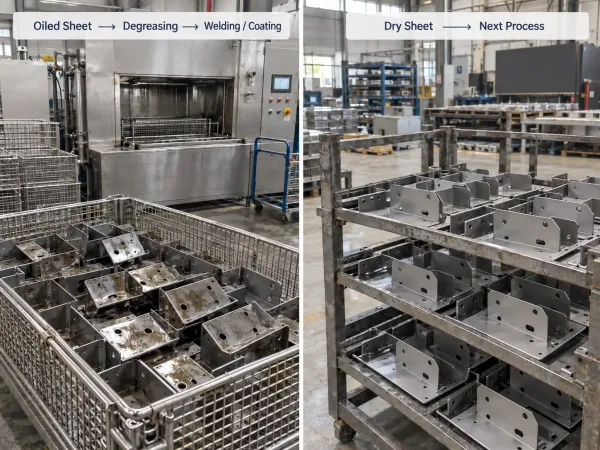
油塗布および乾式レーザー切断板金部品に必要な下流工程の準備の比較。
以下のバッチの場合 500個のレーザー切断ブラケット、脱脂により 総コストに100~500追加。これは材料見積もりの明細項目ではありませんが、調達チームが油塗布素材と乾式素材の価格を比較する際に考慮すべき実際の製造コストです。
保管と取り扱い
油塗布素材には保管期限があります。油膜は時間とともに劣化します。特に以下の環境で:
- 高湿度環境 (相対湿度60%超):油膜は湿気を吸収し、通常 3~6か月以内に防錆機能を失います。
- 温度変化の繰り返し:加熱と冷却を繰り返すと油膜が劣化し、金属面が露出した箇所では腐食が生じやすくなります。
- 合紙を挟まない積み重ね保管:鋼板同士が直接接触すると油が不均一に移り、表面状態にばらつきが生じることがあります。
生産計画上、板材を 30日を超えて保管する必要がある場合、塗油材は定期的に点検し、必要に応じて再塗油や保管位置の変更を行います。
ドライ在庫のリスク
初期さびと表面汚染
無塗油の鋼板は、製鋼所から出荷された時点から腐食のリスクがあります。温湿度が管理された屋内環境(相対湿度50%未満で、温度が安定している条件)では、無塗油材でも数週間さびずに保管できる場合があります。しかし実際には、多くの板金加工工場で理想的な保管環境を維持するのは容易ではありません。
フラッシュラスト(初期さび)― 表面に薄く均一に生じる酸化層 ― は、無塗油材において、 高湿度環境では24~72時間以内に発生することがあります。フラッシュラストはレーザー切断品質に大きな影響を与えませんが(レーザーはそれを焼き切ります)、下流工程で問題を引き起こします:
- 溶接ポロシティ:継手部の錆が溶接プールに酸素を導入します
- 塗装密着不良:粉体塗装および塗料は酸化した表面に十分に密着しません
- 検査不合格:錆が目視で確認できる部品は、たとえ表面的な錆であっても受入品質検査に不合格となる可能性があります
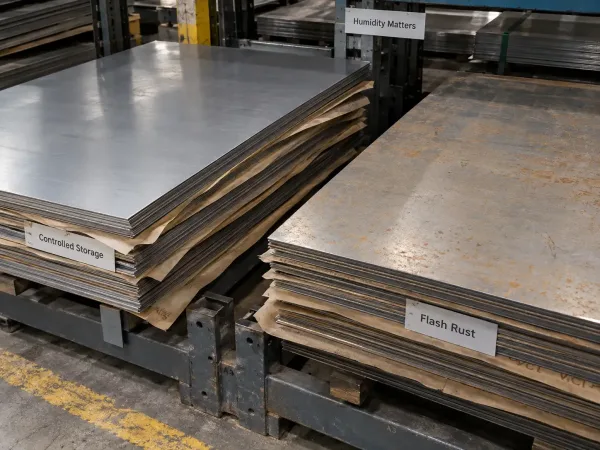
管理された保管と初期段階のフラッシュラストの違いを示す乾燥鋼板。
乾燥在庫のための保管ベストプラクティス
乾燥在庫を指定する場合は、保管計画を立ててください:
- 屋内保管 湿度以下 50% RH
- インタ-リービング 保管が以下を超える場合はVCI(気化性腐食防止剤)紙で鋼板を挟む 7日間
- FIFOローテーション 古い在庫がラックの奥に滞留するのを防ぐため
- 外観検査 レーザーに投入する前に—目視できる錆があれば、その鋼板は洗浄または廃棄が必要です
下流工程への影響
溶接適合性
板金表面の油は溶接に 即座に問題を引き起こします:
- MIG/TIG溶接:油はアークで燃焼し、ポロシティ、スパッタ、および不安定なビード外観を生じさせます。薄い油膜であっても、外観検査は通過するがX線検査や浸透探傷検査には不合格となるポロシティを引き起こす可能性があります。
- レーザー溶接:切断よりも表面汚染に敏感です。溶接部の油残留物はマイクロポロシティを生じさせ、継手を弱めます。
- スポット溶接:油は接触抵抗の変動を増大させ、一貫性のないナゲット形成につながります。
実用的なルール:レーザー切断後に部品を溶接する場合、 乾燥在庫を指定するか、溶接前の脱脂費用を計上してください。油汚染による溶接手直しのコストは、脱脂のコストをほぼ常に上回ります。
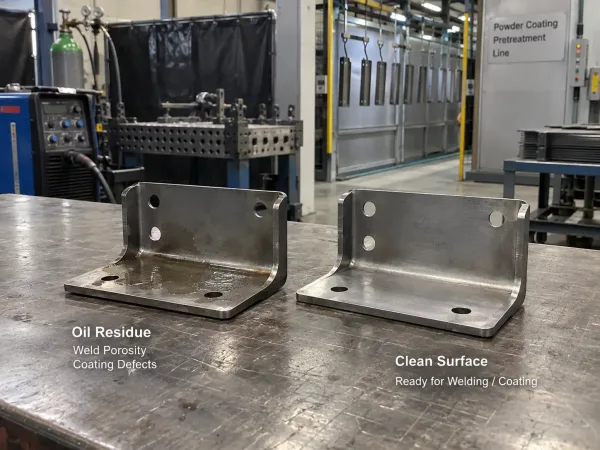 板金部品の溶接または粉体塗装前に油を除去しなければならない理由を示す比較。
塗装および塗料の密着性
粉体塗装および液体塗料は、適切な密着のために 清浄で油分のない表面 を必要とします。油残留物の上に塗装を施すと、以下の結果となります:
- フィッシュアイ欠陥 塗膜に
- 層間剥離 機械的応力または熱サイクル下での粉体塗装の
- 密着不良 塩水噴霧試験(ASTM B117)における
ほとんどの塗装工場は加工前に部品を脱脂しますが、これによりワークフローに 時間とコストが追加されます。乾燥在庫を指定することで、この工程を完全に排除できます。
RFQで表面状態を指定する方法
表面状態要件の曖昧さは、RFQ照会および生産遅延の最も一般的な原因の一つです。 これを避けるには:
図面上で、指定してください:
- 表面状態を含む材料指示:例: “「ASTM A1008 HRP&O」または「ASTM A1008 Dry」”
- 防錆剤付きのドライ材が許容される場合: “「VCI紙ラップ付きドライ」”
- 油付き材が許容されるが溶接前に脱脂が必要な場合:注記 “「溶接前に脱脂すること: [規格または仕様]“」“
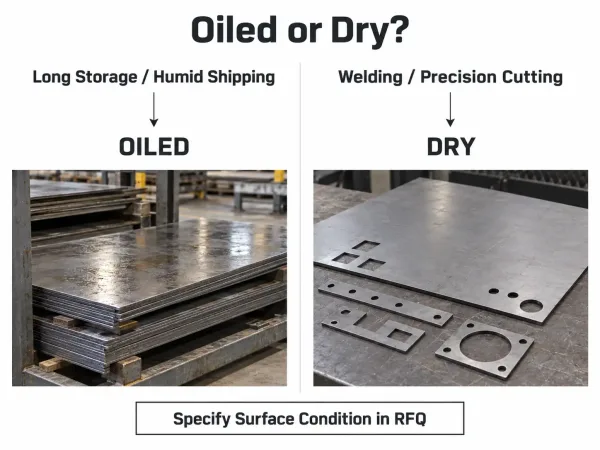
保管および後工程に基づいて油付きまたはドライ鋼板を選択するための簡易エンジニアリングガイド。
RFQにて、サプライヤーに確認してください:
- 見積価格はどの表面状態を前提としていますか?
- 脱脂は見積価格に含まれていますか、それとも別途項目ですか?
- 納品から切断までの間、材料はどのように保管されますか?
- 切断前の最大保管期間はどのくらいですか?
- サプライヤーは指定された表面状態を在庫していますか、それとも延長リードタイムの製缶発注品ですか?
プロジェクトに適した選択
油付きを選ぶべき場合
- 長距離輸送または長期輸送時間:油付き材は海上輸送や数週間にわたる陸送中の腐食に耐性があります
- 高湿度保管環境:施設が50% RH以下を維持できない場合、油付き材の方が安全です
- 切断後すぐに塗装する部品:切断から塗装までの時間が24時間未満の場合、脱脂は塗装前処理に自然に統合される単一工程です
ドライを選ぶべき場合
- レーザー切断後に溶接が必要な部品:脱脂工程を排除し、溶接欠陥リスクを低減します
- 管理された屋内保管:施設が安定した湿度と温度を維持している場合、ドライ材は油なしで清潔に保たれます
- 煙に敏感な環境:高デューティサイクルの切断作業や排煙設備が限られた施設では、油なし材が有利です
- 厳しいエッジ品質が要求される精密部品:ドライ材はより清浄で一貫性のある切断エッジを実現します
重要なポイント
この 油付き vs ドライの判断は表面の好みではなく、製造チェーン全体に影響するプロセスとコストの判断です。全体の流れを考慮してください: 保管条件、切断性能、切断後洗浄、および溶接・塗装との下流互換性.
ほとんどの一般製作プロジェクトでは、どちらの表面状態でも軽微な調整で対応できます。 精密部品、溶接アセンブリ、または塗装部品の場合、選択の影響が大きくなり、 RFQおよび図面で明示的に指定する必要があります.
よくある質問
次回のレーザー切断部品の発注において、適切な表面状態の指定にお困りですか?当社のエンジニアリングチームが図面を確認し、最もコスト効率の高い材料と表面仕様をご提案します。 [DFMレビューを依頼 →]