板金の品質管理と検査
製造サプライヤーを評価する際、ほとんどのお客様が最終的に問うのは同じ問いです。品質は一貫して維持できるか? そして 納品プロセスは完全にトレーサブルか? SR MFG では、検証可能な検査手順、トレーサブルな品質文書、工程全体にわたる品質管理に基づいて品質管理システムを構築しており、3つの重要な領域で確信を持っていただけます
-
当社は単に部品を製造するだけでなく、生産全体を通じて一貫した品質を維持します。
-
当社の品質基準は単なる主張ではなく、測定可能で、検証可能で、完全に追跡可能です。
-
試作から量産まで、明確な検査手順と定義された納品管理に従います。
品質を検証可能にし、納品をより信頼できるものに
受入検査、工程内管理、最終検査、および関連する品質文書を通じて、寸法ばらつき、曲げ不良、表面欠陥、ロット間の不一致によって引き起こされるプロジェクトリスクの低減を支援します。当社の実際の生産データに基づくと、合格率は 98.5% に達し、手直しは 1.5% 未満に抑えられ、ロットの一貫性は ±0.1 mm の範囲で管理されています。
- 受入から最終検査までの全工程管理: 原材料の受入から最終出荷まで4つの検査ポイントを設けており、品質問題はお客様に届く前に、発生源または生産中に特定できます。
- 寸法、外観、コーティング、組立をカバーする多面的な検査: 各製品は 15 以上の主要検査項目 を経て、寸法精度、表面品質、コーティング性能、機能検証をカバーします。
- FAI、寸法報告書、材料証明書などの品質文書をご提供可能: プロジェクトの要件に応じて、10 種類以上の品質文書 をご提供できます。これには FAI報告書、適合証明書(COC)、材料証明書、寸法検査報告書 が含まれます。
- 試作品、小ロット生産、量産に対応: 3 個の試作部品 であれ、10,000 個の量産注文 であれ、各プロジェクト段階の要件を満たすために適切な品質管理計画を適用します。

お客様の最大の懸念事項
お客様の最大の懸念は、通常、サプライヤーがそもそもその部品を作れるかどうかではないことを理解しています。あるサプライヤーができなければ、別のサプライヤーを見つけることもできます。中国の製造業には、「あるサプライヤーができなければ、できるサプライヤーは他にたくさんいる。」
という言葉があります。つまり、本当の問題は部品が作れるかどうかではありません。本当の問題はこれです。サンプルは合格するが、量産が始まると問題が発生する。これが本当にいらだたしい原因なのです。
社内データによると、品質問題の約65%は量産で発生しています。量産では、材料ロットのばらつき、機械パラメータのドリフト、工程の逸脱がより発生しやすくなるためです。SR MFGでは、問題を根本から防ぐことを目的とした体系的な品質管理アプローチにより、これらのリスクに対処しています。
組立不良につながる寸法のばらつき
寸法のばらつきは、板金加工における最も一般的な品質問題の一つであり、全不良の約25%を占めています。典型的なケースには、穴の位置ずれ、公差外となった曲げ寸法、または適切な嵌合と機能を妨げる過大な組立ギャップなどがあります。
SR MFGでは、これらのリスクを以下の方法で管理しています:
- 受入時の材料厚さ検査
材料厚さは、受入時にEN 10131、ASTM A568/A568M、JIS G 3141などの適用可能な国際規格、または顧客図面の要求に基づいて確認し、板厚のばらつきによる曲げ寸法の誤りを防止します; - 成形時の曲げ角度補正
材料のスプリングバック特性に基づき、約0.5°~1.5°の曲げ角度補正を適用し、最終的な曲げ角度の偏差を±0.5°以内に収めます; - 100%による重要寸法の検査
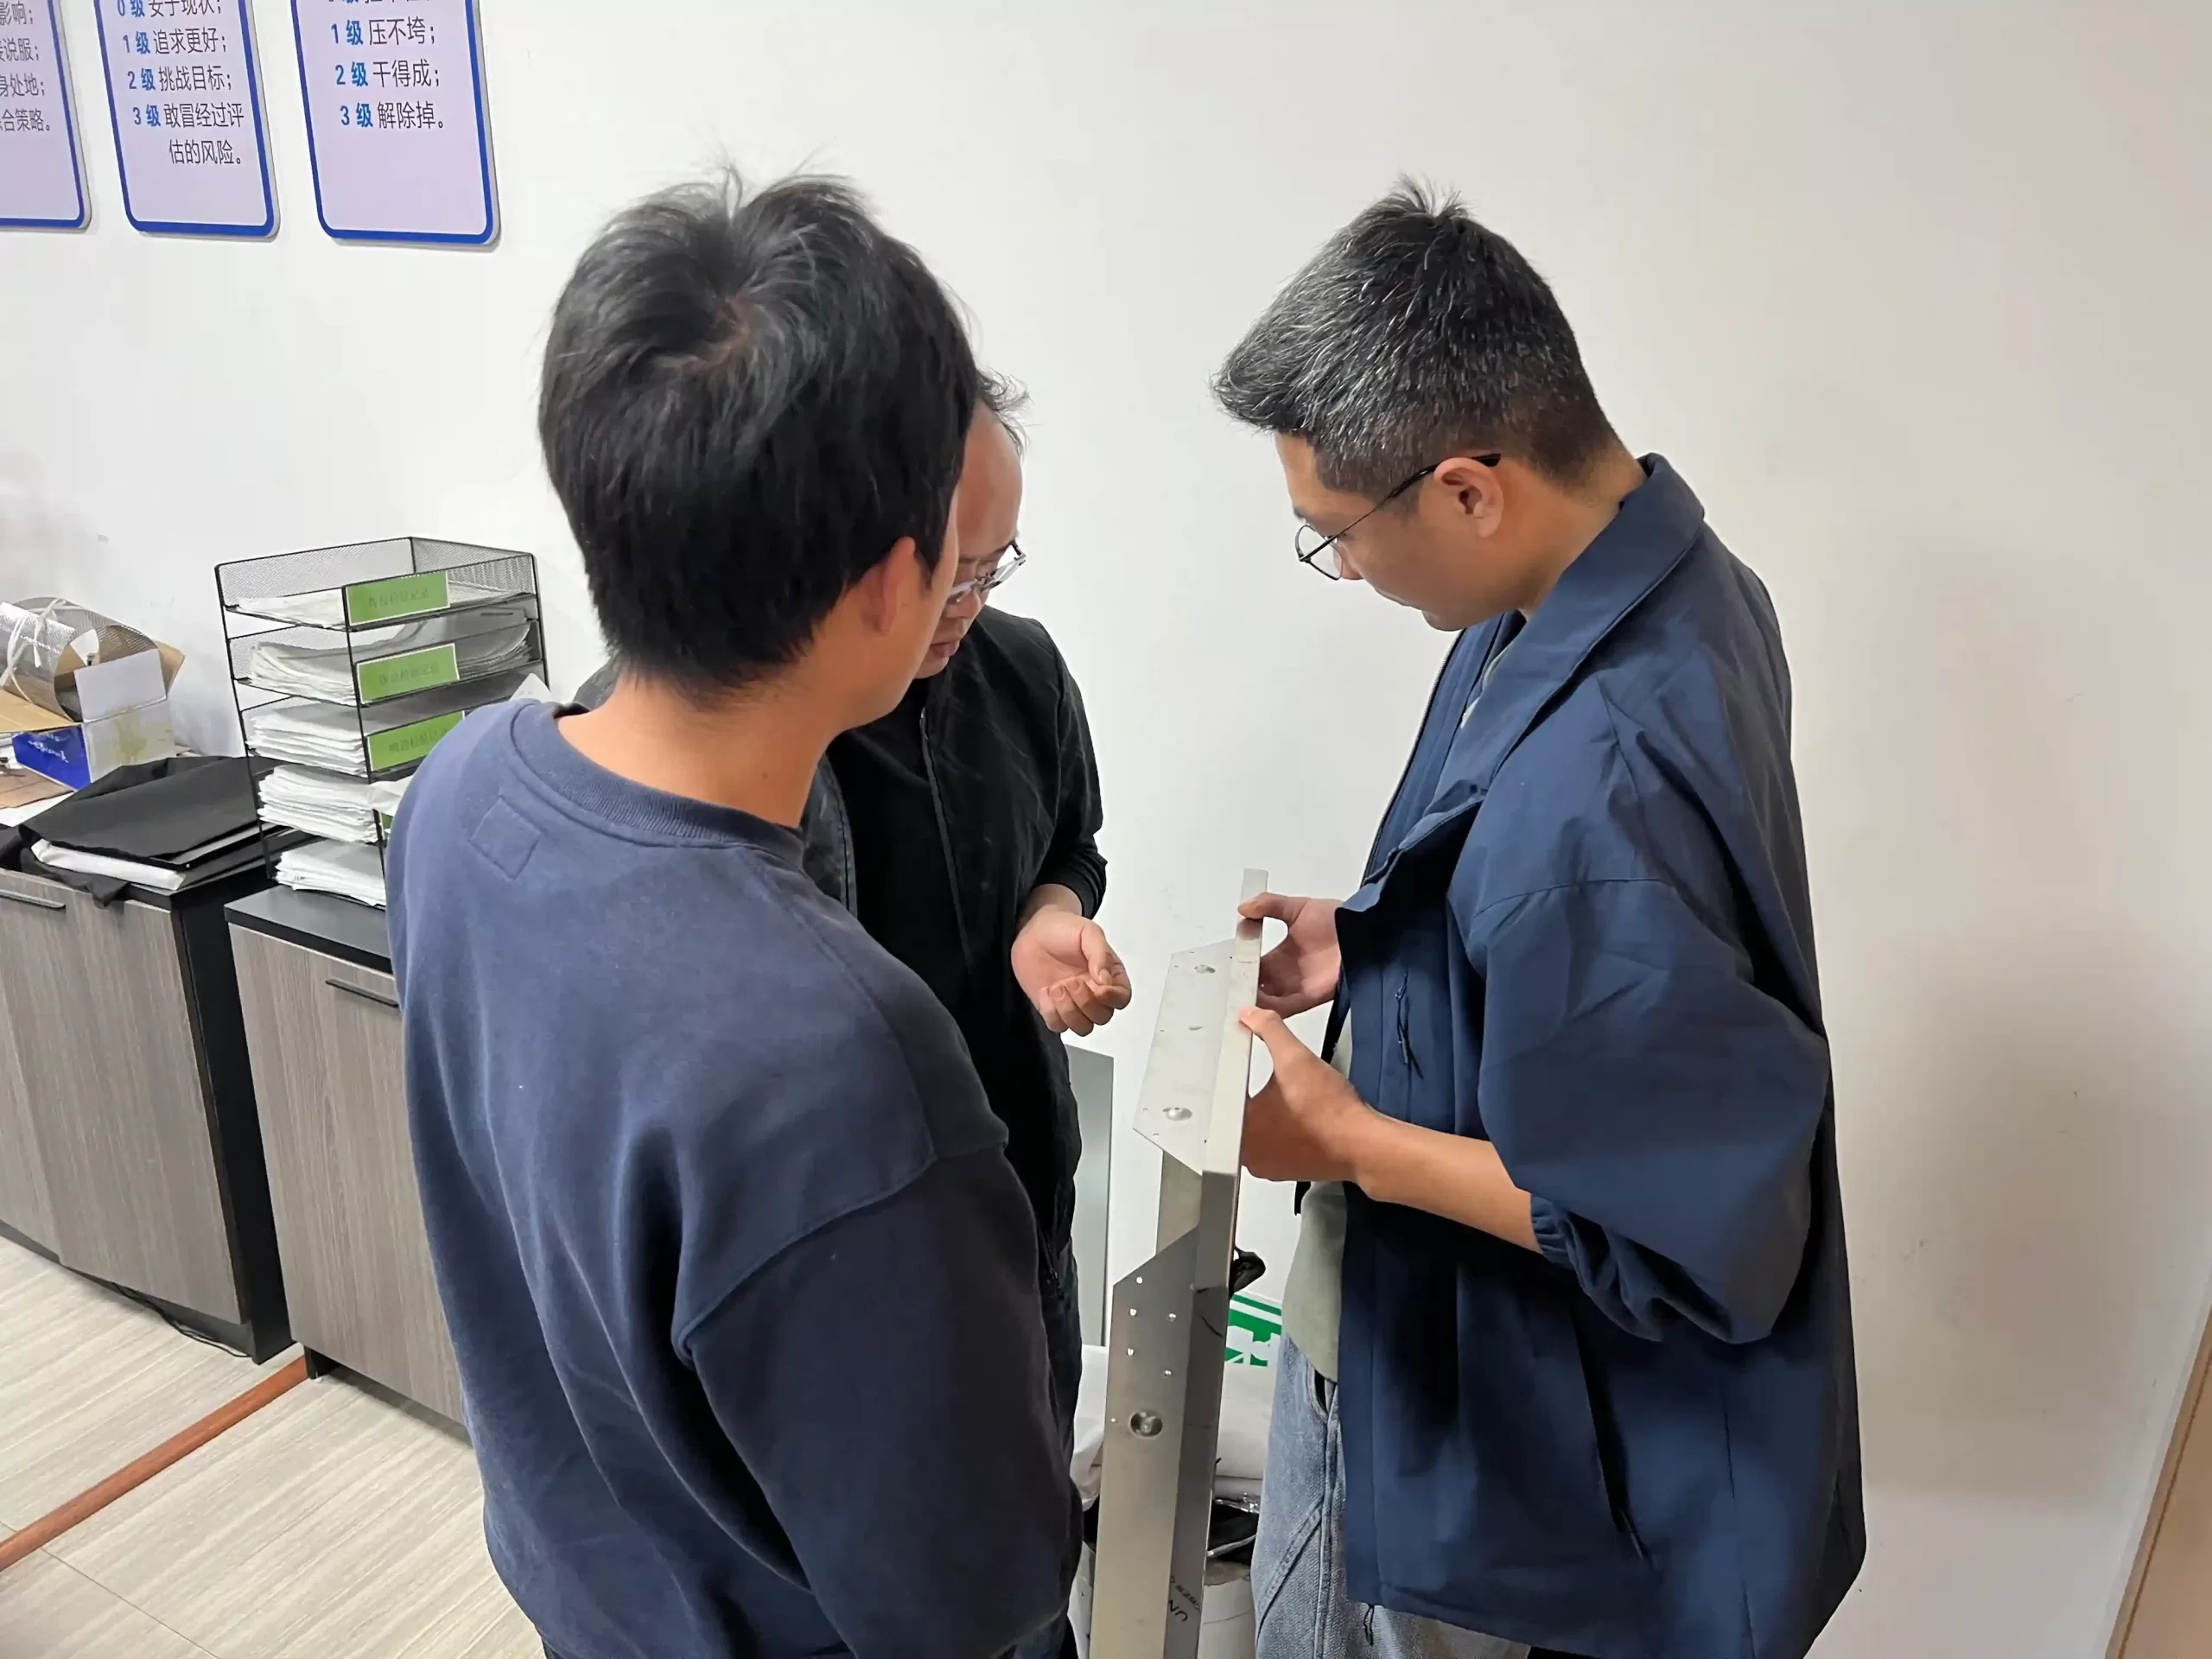
取付穴の位置や組立寸法などの重要特性は、ノギス、ハイトゲージ、三次元測定機(CMM)を使用して検査し、図面公差への適合を確認します; - 実測値付き寸法検査報告書
各ロットについて、部品を単に「合格」と記載するのではなく、実際の測定データを示す寸法検査報告書を添付して納入できます。“

不安定な曲げ角度と過大なスプリングバック
スプリングバックは板金加工に固有の特性です。材料、板厚、曲げ半径が異なれば、スプリングバックの程度も大きく異なります。補正が正確に管理されない場合、曲げ角度の偏差が累積します。
以下は当社のスプリングバック管理方法です:
- 材料スプリングバックデータベース
SPCC、SUS304、AL6061などの一般的に使用される材料については、異なる厚さおよび曲げ半径を網羅したスプリングバックデータベースを維持しており、補正精度は±0.3°以内に管理されています。 - 補正値の初品検証
各生産ロットの開始前に初品を検査して曲げ角度が公差内であることを確認し、実際の結果に基づいて補正パラメータを微調整します。 - 専用の角度測定ツール
当社では、デジタル角度ゲージ(精度 ±0.1°)と、プロファイル測定装置(精度 ±0.01°)を使用し、正確な曲げ角度の検証を確保しています。 - 曲げ角度の安定性モニタリング
曲げ角度は 50 個 ごとにサンプリングします。0.2° を超える偏差が見つかった場合は、直ちに生産を停止して調整を行います。
溶接による歪み・溶接外観不良
溶接時に生じる熱影響域は、板金の歪みや溶接外観の悪化につながる可能性があります。これらは顧客からの一般的なクレームであり、品質問題の約 15% を占めています。溶接歪みは全体寸法に影響を与える可能性があり、溶接外観の不良は製品の視覚的な品質を損なう可能性があります。
当社では、次の対策によって溶接品質を管理しています。
- 標準化された溶接パラメータ
板厚、材料、継手設計に基づいて標準化された 溶接施工要領書(WPS) を作成し、電流、電圧、溶接速度を管理して入熱を低減します。 - 歪み防止治具の使用
歪みが生じやすい溶接部には、予測される変形の約 1.2 倍 の逆変形をあらかじめ与えることで、溶接後に部品が正しい形状に戻るようにします。 - 溶接後応力除去
要求水準の高い部品については、溶接後に 300–350°C で 1–2 時間 の応力除去熱処理を行い、残留応力を低減します。 - 溶接外観グレード検査
溶接外観は ISO 5817 に従って評価します。グレード B の溶接部 では、アンダーカット、ブローホール、クラックは許容されません。
粉体塗装または塗装の問題:色ムラ、傷、密着不良など
表面処理は板金加工の最終工程であり、製品の保護外層として機能します。また、お客様が欠陥に最も気づきやすい工程でもあります。色の不一致、傷、塗膜密着不良は、外観と保護性能の両方に直接影響します。
当社は以下の方法で表面処理品質を管理しています:
- 標準化された前処理工程
脱脂、除錆、リン酸塩処理、または不動態化処理はすべて厳密に管理され、表面が所定の清浄度レベル、通常は Sa2.5 に達することを確認します。 - 塗膜厚のリアルタイム監視
加工中に塗膜厚ゲージを使用して塗膜厚を確認し、粉体塗装の塗膜厚 60–80 μm および 液体塗装の塗膜厚 40–60 μm を確保します。 - 色差測定
カラーメーターを使用して、完成部品を承認済みの色見本と比較し、色のばらつきをΔE ≤ 2.0以内に管理して、外観要件を満たします。 - 付着性クロスカット試験
各ロットの初品は、GB/T 9286に準拠したクロスカット付着性試験を実施し、塗膜の剥離は5%以下に限定して、ISO Class 1の要件を満たします。
PEMファスナー、ねじ山、または穴位置の不一致
PEMナット、ねじ穴、および関連機能の精度は、組立および将来のメンテナンスに直接影響します。ファスナーの不適切な取付け、ねじ山の損傷、または穴位置の誤差は、すべて組立困難や締結不良につながる可能性があります。
当社はこれらのリスクを以下のように管理しています:
- PEMハードウェアの標準圧入力
M3からM12のPEMハードウェアについては、標準圧入力を5–20 kNとして定め、緩みのない確実な取付けを確保します。 - 100%のゴー/ノーゲージによるねじ検査
すべてのねじ穴は、ゴー・ノーゲージを使用して検査し、ゴーゲージが完全に通ること、ノーゲージが通らないことを確認します。これはGB/T 3934に準拠しています。 - 取付け後の垂直度検査
取付け済みハードウェアのシート面に対する垂直度を角度測定器で検査し、ねじの傾きによる取付け不良を防ぐため、偏差を≤1°に管理します。 - 方向指定ハードウェアのポカヨケ
方向指定のあるPEMハードウェアについては、ポカヨケ設計を適用し、図面に取付け方向を明記します。
サンプルは問題なくても、量産で不安定になる
これがお客様の最大の懸念事項かもしれません。サンプルは検査に合格し、すべて問題ないように見えますが、量産が始まると寸法問題、外観不良、その他の問題が発生し始めます。ほとんどの場合、根本原因はサンプルが実際の生産条件とは異なる条件で製作されたことにあります。
SR MFGでは、このリスクを以下の方法で管理しています。
- 試作品も量産工程で製作
サンプル段階では、一時的な手作業やサンプル専用の方法に頼らず、量産に使用するのと同じ生産設備と工程パラメータを使用します。 - パイロットラン検証
サンプル承認後、量産開始前に10–50個のパイロットランを実施し、工程の安定性を検証します。 - 工程能力分析
重要寸法に対してCpk分析を実施し、量産に十分な工程能力を確保するため、Cpk ≥ 1.33を要求します。 - SPC管理図による監視
重要工程はSPC管理図で監視し、異常な傾向を早期に検出して是正できるようにしています。
問題が発生しても、原因の特定も責任の所在も不明
トレーサビリティの欠如は多くのサプライヤーに共通する弱点です。問題が発生した際に、根本原因を明確に特定できず、責任の所在も曖昧になります。
当社のアプローチは異なります:
- ロットトレーサビリティシステム
すべての製品には生産ロット番号が付され、原材料ロット、作業者、使用設備、検査記録まで遡って追跡できます。 - デジタル検査記録
すべての検査データは当社のMESシステムに入力され、永年保存され、いつでも過去の記録を確認できます。 - クローズドループ品質問題対応
当社は、根本原因分析を8時間以内に、是正処置計画を24時間以内に提供する迅速対応の品質システムを運用しています。 - 顧客クレーム事例データベース
当社は顧客クレーム事例のデータベースを維持し、繰り返し発生する問題の根本原因分析を行い、その分析結果を同種の問題の再発防止に活用しています。
当社の品質管理はすべての重要段階をカバー
受入品質管理(IQC)
受入検査は品質管理の最初のチェックポイントです。材料段階で問題を特定し封じ込めることができれば、下流の生産における不要な廃棄や損失を回避できます。
SR MFG 受入検査プロセス:
材料グレード確認 → 板厚確認 → 表面状態検査 → 受入数量確認 → 材料証明書確認
検査頻度:
受入ロットごとに、GB/T 2828.1 またはお客様指定の規格に従い抜取検査を実施し、通常検査、一回抜取、一般検査水準II、AQL = 0.65 を使用します。
不適合材料の処理:
不適合材料は直ちに隔離し、赤色の「不合格」ラベルを貼付し、不適合材料報告書に記録します。その後、サプライヤーに交換または返品を通知し、不適切な材料が生産に流入することを防止します。
工程内品質管理(IPQC)
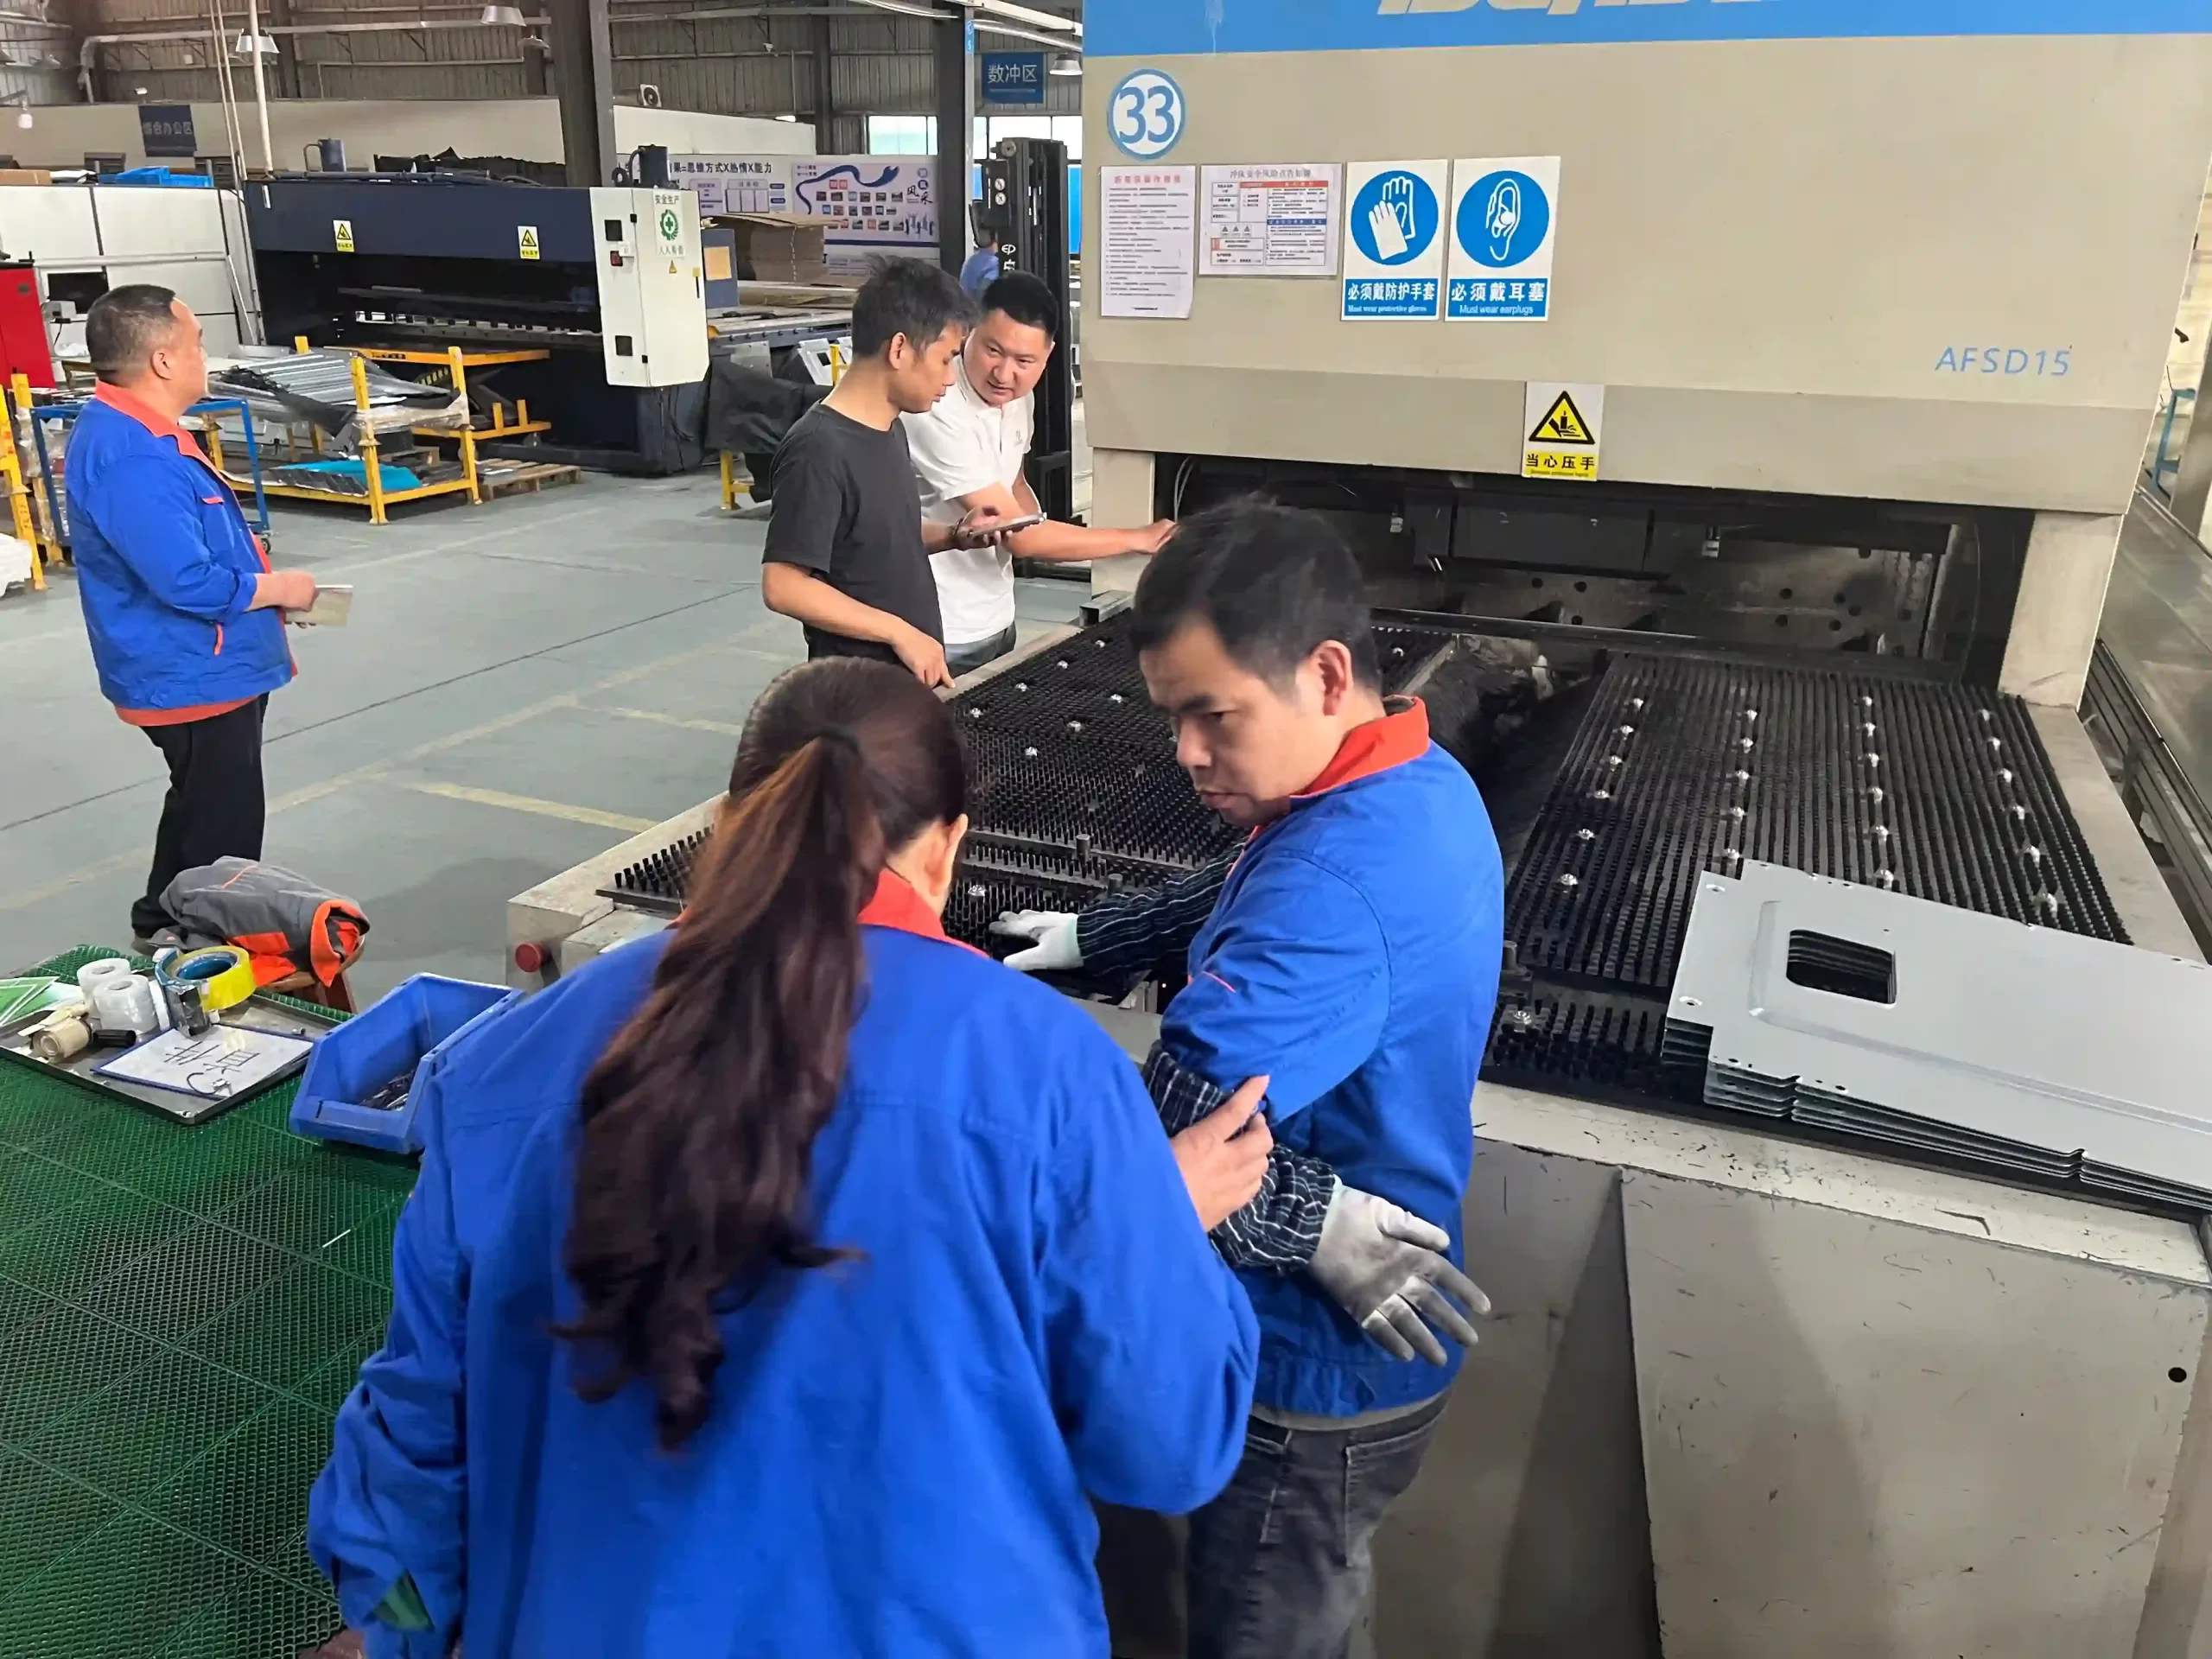
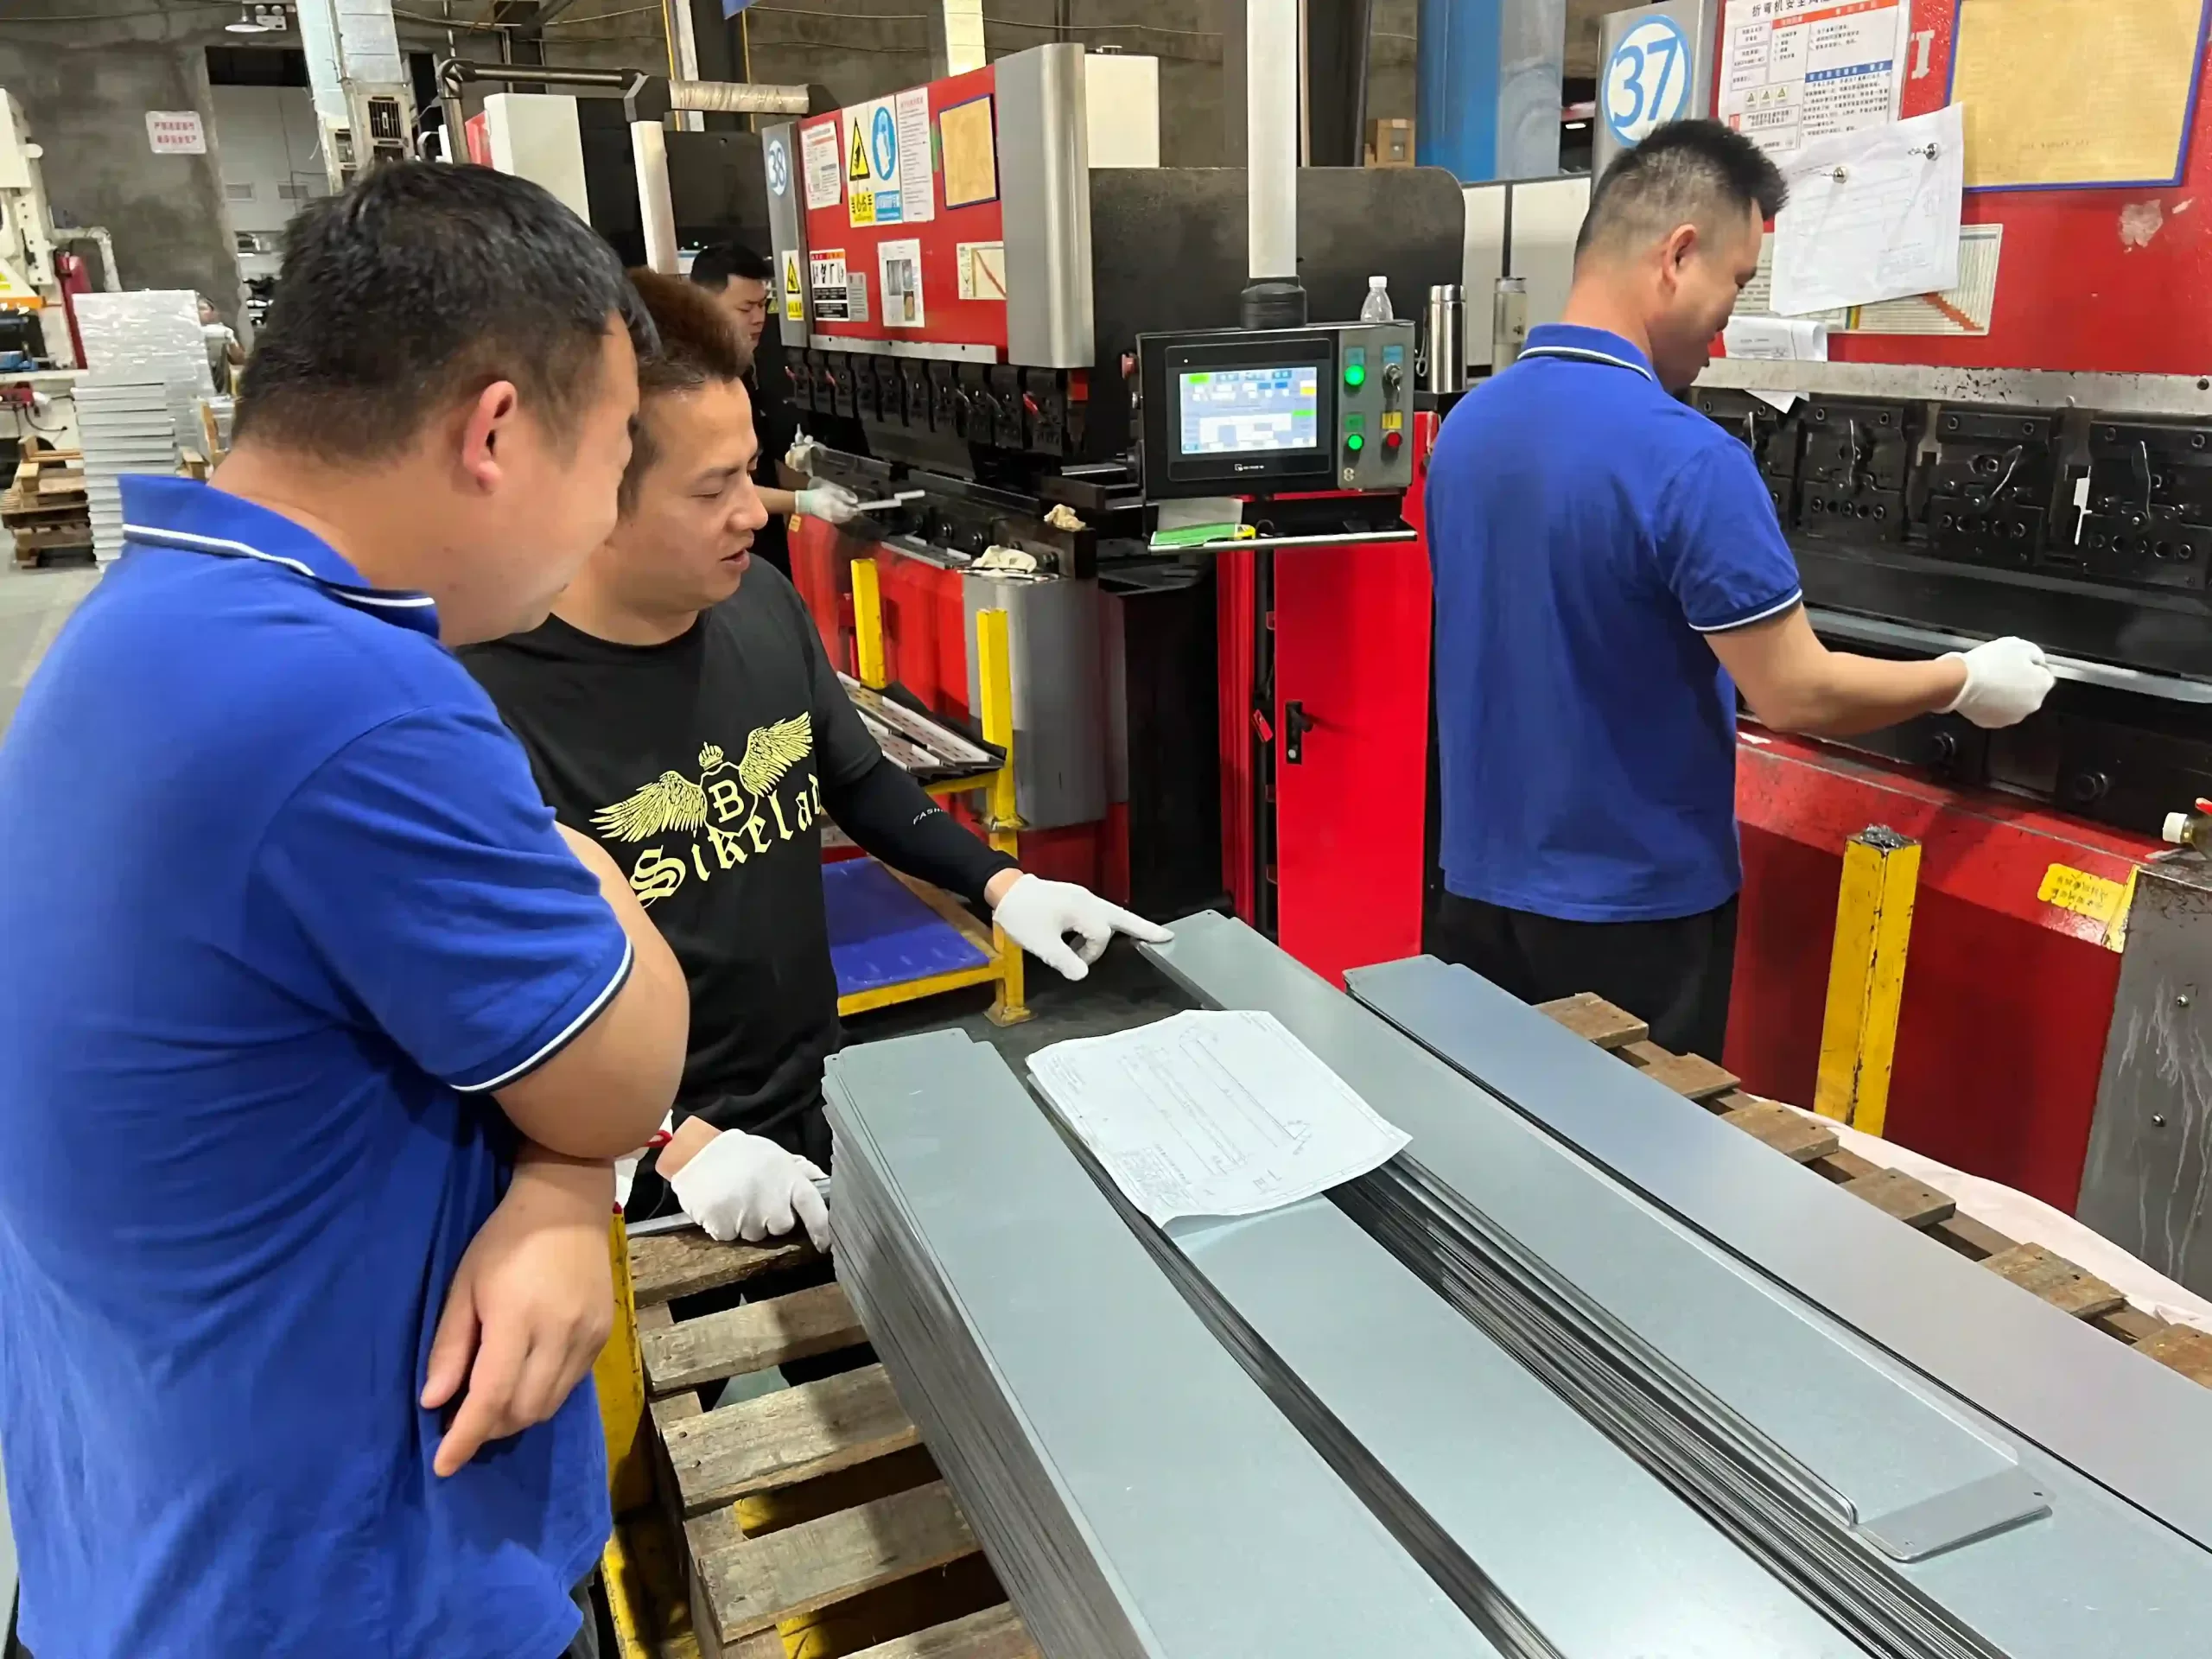
工程内検査は製造サイクル全体を通じて実施されます。最終検査で不良品を選別することに頼るのではなく、生産中に継続的に問題を予防することが目的です。当社の工程内管理では、初品検査、定例巡回検査、抜取検査を組み合わせ、工程の安定性を維持しています。
SR MFG 受入検査プロセス:
材料グレード確認 → 板厚確認 → 表面状態検査 → 受入数量確認 → 材料証明書確認
検査頻度:
受入ロットごとに、GB/T 2828.1 またはお客様指定の規格に従い抜取検査を実施し、通常検査、一回抜取、一般検査水準II、AQL = 0.65 を使用します。
不適合材料の処理:
不適合材料は直ちに隔離し、赤色の「不合格」ラベルを貼付し、不適合材料報告書に記録します。その後、サプライヤーに交換または返品を通知し、不適切な材料が生産に流入することを防止します。
最終検査および出荷前検査
最終検査は、出荷前の最後のチェックポイントです。お客様にお届けするすべての製品が、必要な品質基準を満たしていることを確認します。当社の最終検査では、100%重要寸法の検査と、外観および一般的な品質特性の抜取検査を組み合わせています。
SR MFG 最終検査プロセス:
重要寸法 検証 → 外観検査 → 表面仕上げ検証 → 組立関連形状検証 → 数量確認 → ラベル表示、梱包および保護検査
最終検査抜取基準:
- ロットサイズ ≤ 50 個: 100% 検査
- ロットサイズ 51–500 個: GB/T 2828.1 に基づく抜取検査、一般検査水準 II、AQL CR=0, MA=0.65, MI=1.5
- ロットサイズ > 500 個: GB/T 2828.1 に基づく抜取検査、一般検査水準 II、AQL CR=0, MA=0.4, MI=1.0
検査記録:
各ロットごとに最終製品検査報告書を作成し、すべての検査項目、実測データおよび検査結果を記録します。確認・承認後、記録は 5 年間保管されます。
生産工程で重視・検査するポイントは何ですか?
寸法検査
板金加工において、寸法は最も重要な品質指標の一つです。製品が正しく組み立てられ、意図した機能を発揮できるかどうかを直接左右します。当社の寸法検査では、主に以下の項目を確認します。
| 検査項目 | 検査工具 | 一般的な公差要件 | 検査頻度 |
|---|---|---|---|
| 外形寸法 | ノギス(0.01 mm)、巻尺 | ±0.1~±0.3 mm | 100% |
| 穴径および穴位置 | ピンゲージ、プラグゲージ、ノギス | 穴径 H12、穴位置 ±0.1~±0.15 mm | 100% |
| 曲げ角度 | デジタル角度計(±0.1°) | ±0.5° | 25個ごとに1個 |
| フランジ長さ | ノギス | ±0.2 mm | 25個ごとに1個 |
| 切り欠きおよびスロット位置 | プロファイルプロジェクター、画像測定システム | 位置公差 ≤ 0.15 mm | 25個ごとに1個 |
| 重要組立寸法 | 三次元測定機(CMM)、検査治具 | ±0.05~±0.1 mm | 100% |
| ねじ穴および関連形状 | 通り/止まりねじゲージ、ねじゲージ | GB/T 3934に準拠 | 100% |
外観検査
外観は顧客が製品品質に対して抱く第一印象となることが多く、顧客満足度とブランドイメージに直接影響します。当社の外観検査は、目視検査、触感検査、拡大検査を組み合わせ、表面品質が顧客要求を満たすことを確保します。
| 不具合種類 | 検査方法 | 合格基準(A面 / B面) | 典型的な原因 |
|---|---|---|---|
| バリ | バリ方向への触感検査 + 5倍拡大鏡 | 深さ ≤ 0.1 mm / ≤ 0.2 mm | 打ち抜きまたは曲げ加工後のバリ取り未完了 |
| 傷 | 目視検査 + 強い指向性照明 | 深さ ≤ 0.05 mm / ≤ 0.1 mm、長さ ≤ 10 mm | 取扱い中または加工中の機械的損傷 |
| 打痕 / 圧痕 | 目視検査 + すきまゲージ測定 | 直径 ≤ 2 mm、深さ ≤ 0.1 mm | 金型または治具による過剰な加圧 |
| 溶接外観 | 目視検査 + 溶接ゲージ | ポロシティ、割れ、アンダーカットなし;ビードは均一であること | 溶接パラメータの不適切 |
| 表面汚染 | 目視検査 + 白布拭き取り試験 | 油分、粉塵、指紋なし | 仕上げ前の洗浄不足 |
| 色差 | 色彩計測定 | ΔE ≤ 2.0(A面)/ ΔE ≤ 3.0(B面) | 塗膜厚の不均一または硬化温度の変動 |
| オレンジピールや垂れなどの表面仕上げ不具合 | 60°角度での目視検査 | A面では許容不可 / B面では軽微な不具合は許容 | 塗装パラメータの不適切または溶剤蒸発の不均一 |
機能検査
| 検査項目 | 検査方法 | 合格基準 | 検査頻度 |
|---|---|---|---|
| ハードウェア取付状態 | 手動確認 + トルクレンチ | PEMハードウェアが確実、締付トルクが要求を満たす | 100% |
| ねじ通り/止まり検査 | 通り/止まりねじゲージ | 通りゲージは完全に通る、止まりゲージは通らない | 100% |
| 組立嵌合 | 実嵌合部品による試し組み立て | スムーズに組立可能、干渉なし、すきま ≤ 0.3 mm | 50個に1個 |
| 合格/不合格チェック | 検査治具、合格/不合格ゲージ | 図面要件を満たすこと | 100% |
| 組立互換性 | 同一バッチから任意の2部品を入れ替え | 入れ替え後も機能が正常で、異常がないこと | 1ロットにつき5個 |
| ヒンジ動作 | 実際の開閉テスト | 円滑な動作、引っかかりなし、使用寿命 ≥ 10,000サイクル | 初品検証 |
| シールテスト | エアリークテスター | 漏れなし | 初品検証 |
表面仕上げ検査
| 検査項目 | 検査方法 | 合格基準 | 検査頻度 |
|---|---|---|---|
| コーティング厚さ | 塗膜厚計(磁気/渦電流) | 粉体塗装 60~80 μm、液体塗装 40~60 μm | 1ロットにつき5個、1個あたり5箇所 |
| 密着性 | クロスカットテスト(GB/T 9286) | 1 mm格子間隔、テープ剥離テスト、塗膜損失 ≤ 5% | 各バッチの初品 |
| 外観均一性 | 目視検査 + 光沢計 | 垂れ、オレンジピール、ピンホールなし;光沢変動 ≤ 5 GU | 1ロットにつき5個 |
| 硬さ | 鉛筆硬度試験(GB/T 6739) | ≥ H | 各バッチの初品 |
| 耐衝撃性 | 衝撃試験(GB/T 1732) | 500 mm落下高さ、500 g荷重、割れなし | 週1回 |
| 耐食性 | 塩水噴霧試験(GB/T 10125) | 中性塩水噴霧(NSS)、500時間後に赤錆なし | 四半期に1回 |
当社の検査能力と常用測定ツール
| 設備タイプ | 測定範囲 | 精度 | 主な用途 | 校正間隔 |
|---|---|---|---|---|
| ノギス | 0~300 mm | ±0.02 mm | 外形寸法、穴間隔、厚さの測定 | 12か月 |
| マイクロメーター | 0~25 mm | ±0.001 mm | 板材厚さ測定および精密寸法検査 | 12か月 |
| ハイトゲージ | 0~500 mm | ±0.01 mm | 高さ測定および平面度検査 | 12か月 |
| 角度ゲージ | 0–360° | ±0.1° | 曲げ角度および溶接角度の測定 | 12か月 |
| ねじゲージ / 通止ゲージ | M2~M12 | GB/T 3934に準拠 | めねじ穴および穴径検査 | 6 months |
| 膜厚計 | 0~2000 μm | ±(1 μm + 読取値の1%) | 膜厚測定 | 6 months |
| 輪郭投影機 | 300 × 300 mm | ±0.005 mm | 2D寸法および輪郭測定 | 12か月 |
| 三次元測定機(CMM) | 1000 × 1000 × 800 mm | ±0.003 mm | 3D寸法およびGD&T測定 | 12か月 |
| 表面粗さ測定機 | Ra 0.025~12.5 μm | ±5% | 表面粗さ測定 | 12か月 |
| 色彩計 | ΔE 0~100 | ΔE ≤ 0.1 | 色差測定 | 6 months |
検査能力概要
- 標準寸法検査:
外形寸法、穴間隔、板厚などの通常寸法については、ノギス、マイクロメータ、ハイトゲージなどの標準測定器を使用し、精度は通常 ±0.01 から ±0.02 mm の要件を満たします。 - 精密寸法検査:
公差 ≤ 0.05 mm の高精度部品については、CMM を使用して測定し、精度は最大 ±0.003 mm に達し、重要寸法の信頼性の高い検証を確保します。 - GD&T検査:
平面度、垂直度、真位置度などの幾何公差については、CMM または専用検査治具を使用し、図面要件への適合を確保します。 - 表面品質検査:
表面粗さ、コーティング膜厚、色差については、表面粗さ測定器、コーティング膜厚計、色差計 などの専用機器を使用し、所定の表面品質が得られていることを確認します。 - サードパーティによる精密測定サポート:
≤ 0.01 mmという超精密な公差要件を持つプロジェクトについては、ZeissやHexagonなどのブランドの先進システムを用いたサードパーティの計測サポートを手配できます。ご希望に応じて、CNAS認定の検査レポートも提供可能です。
提供可能な品質書類
| 書類名 | 形式 | 提供時期 | 主な内容 | 範囲 |
|---|---|---|---|---|
| 適合証明書/出荷品質宣言書 | PDF/紙媒体 | 毎回の出荷時 | バッチ番号、数量、検査結果、社印 | 顧客受入検査 |
| 材料試験証明書(MTC) | PDF/紙媒体 | 毎回の出荷時 | 材料グレード、化学成分、機械的性質、ヒート/ロット番号 | 材料トレーサビリティ |
| 寸法検査報告書 | Excel/PDF | 毎回の出荷時 | 重要寸法の実測値、公差、検査結果 | 寸法検証 |
| 初品検査報告書(FAI) | Excel/PDF | 新製品の初品 | 寸法、外観、機能の全数検査結果 | 初品承認 |
| 表面処理証明書 | PDF/紙媒体 | 毎回の出荷時 | 塗膜厚、密着性、塩水噴霧試験結果 | 塗装検証 |
| 出荷前梱包写真 | JPG/PDF | 毎回の出荷時 | 梱包写真、ラベル写真、保護措置 | 梱包確認 |
| 工程内検査記録 | 要求に応じて提供可能 | 工程内検査データ、異常記録 | 工程トレーサビリティ | |
| 第三者試験報告書 | 要求に応じて提供可能 | CMA/CNAS認定ラボによる認定試験データ | 顧客特別要求 | |
| プロジェクト品質計画 | 新規プロジェクト向け | 品質管理フロー、検査基準、サンプリング計画 | プロジェクト品質レビュー | |
| 是正・予防措置報告書 | 問題発生時 | 問題の説明、根本原因分析、是正措置、検証結果 | 顧客苦情対応 |
トレーサビリティと不適合品処理
品質トレーサビリティは、効果的な品質管理の中核です。品質問題が発生した場合、根本原因を迅速に特定し、責任を明確にし、遅滞なく是正措置を講じることができます。
材料ロットのトレーサビリティ → 図面改訂管理 → 生産記録の保管 → 検査記録の保管
トレーサビリティプロセスの例
顧客から、特定のバッチの穴径が小さすぎるとの報告があった。その後、トレーサビリティシステムを使用して以下を調査する:
不適合品の処理方法
不適合品処理は品質システムのもう一つの重要な要素である。目標は、問題が発見されたら迅速に対処し、効果的に修正し、再発を防止することである。
SR MFG 不適合対応プロセス
問題の検出 → 識別と隔離 → 不適合報告書の発行 → 根本原因分析 → 是正・予防処置の決定 → 実施 → 有効性検証 → 記録の保管
不適合対応の対応時間
- 問題の検出: 検出後直ちに
- 根本原因分析: 24時間以内
- 是正処置計画: 48時間以内
- 実施: 計画に従って実施
- 有効性検証: 実施後7日以内
不適合品処理の例
溶接後に一批の部品に亀裂が発生した。対応プロセスは以下の通りである:
目に見える品質