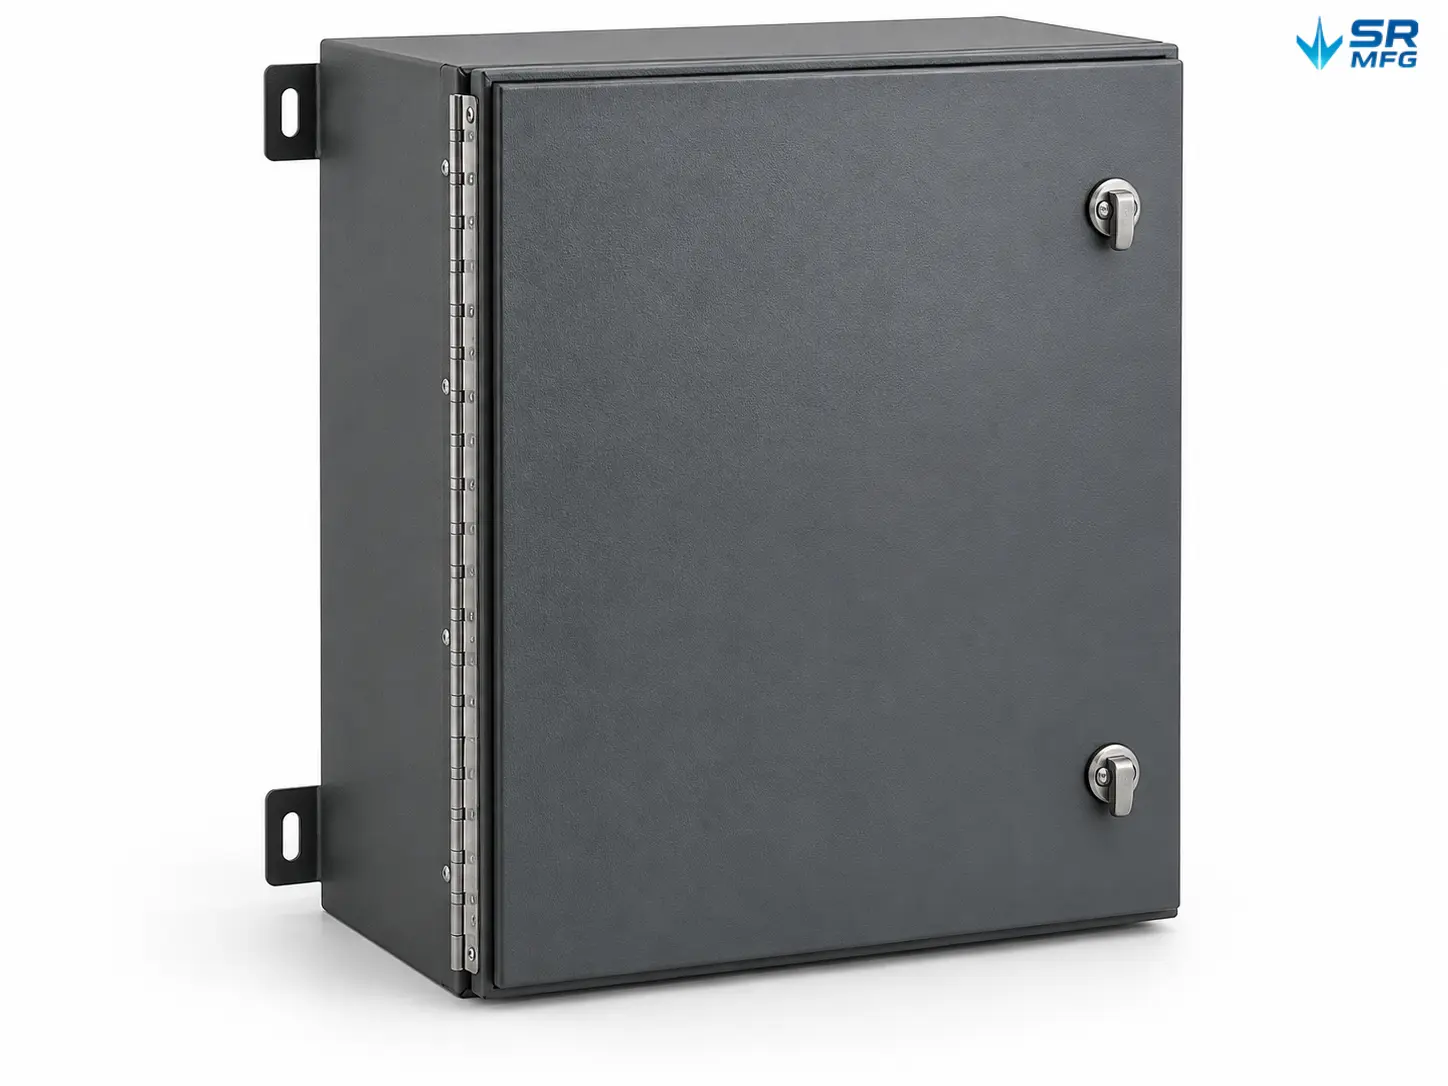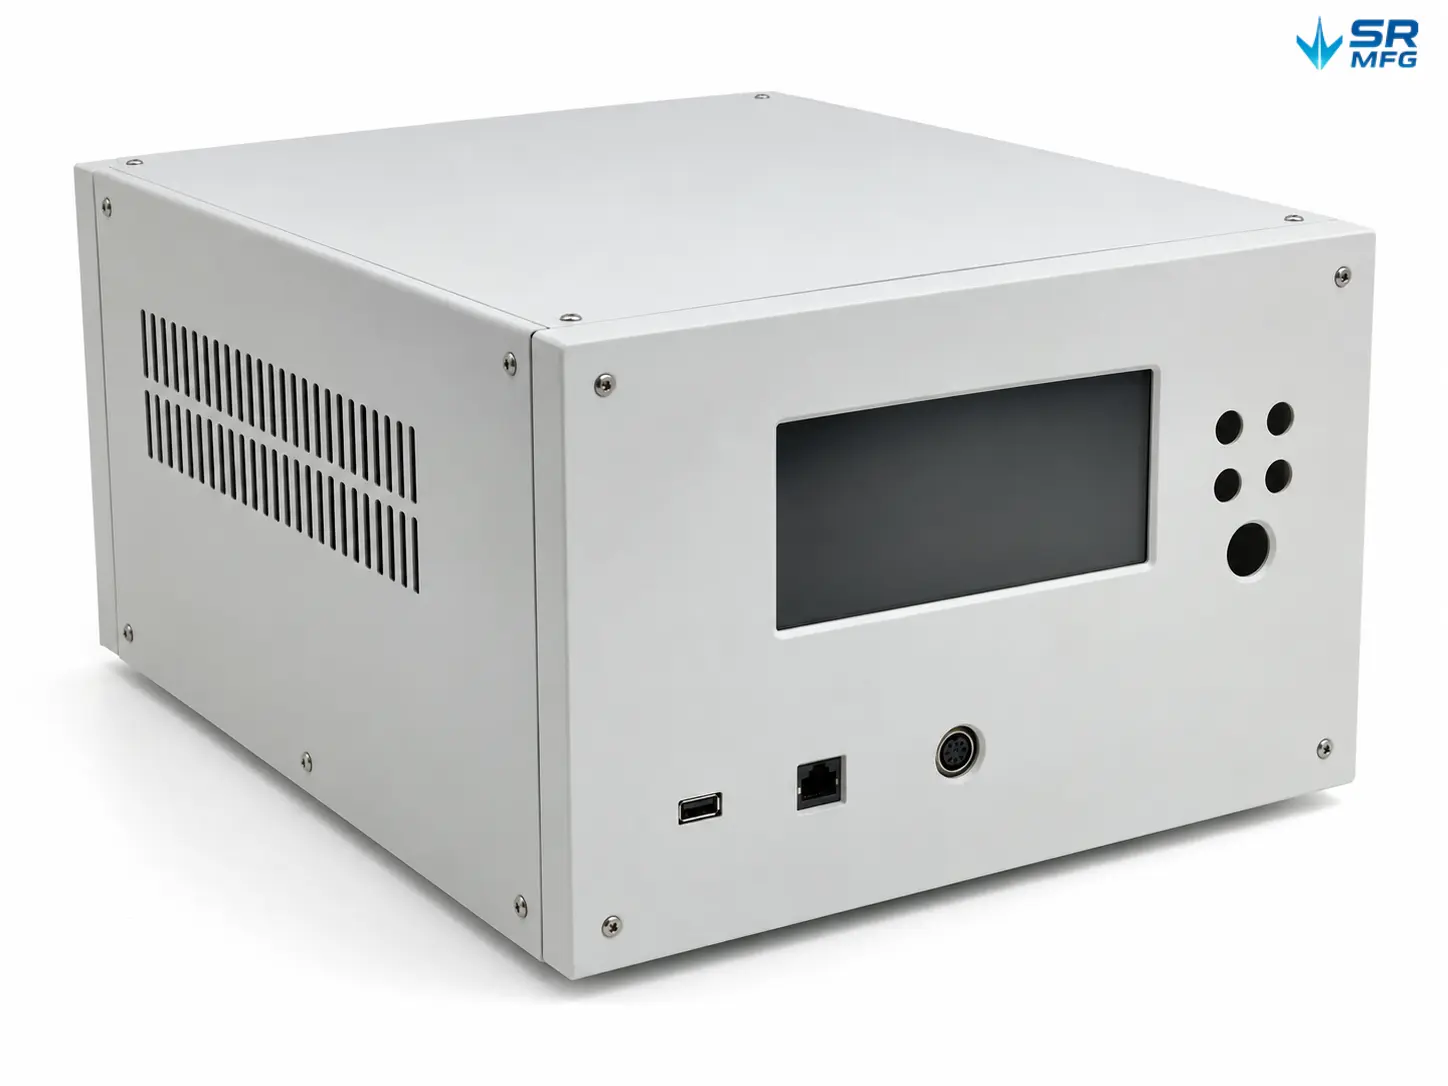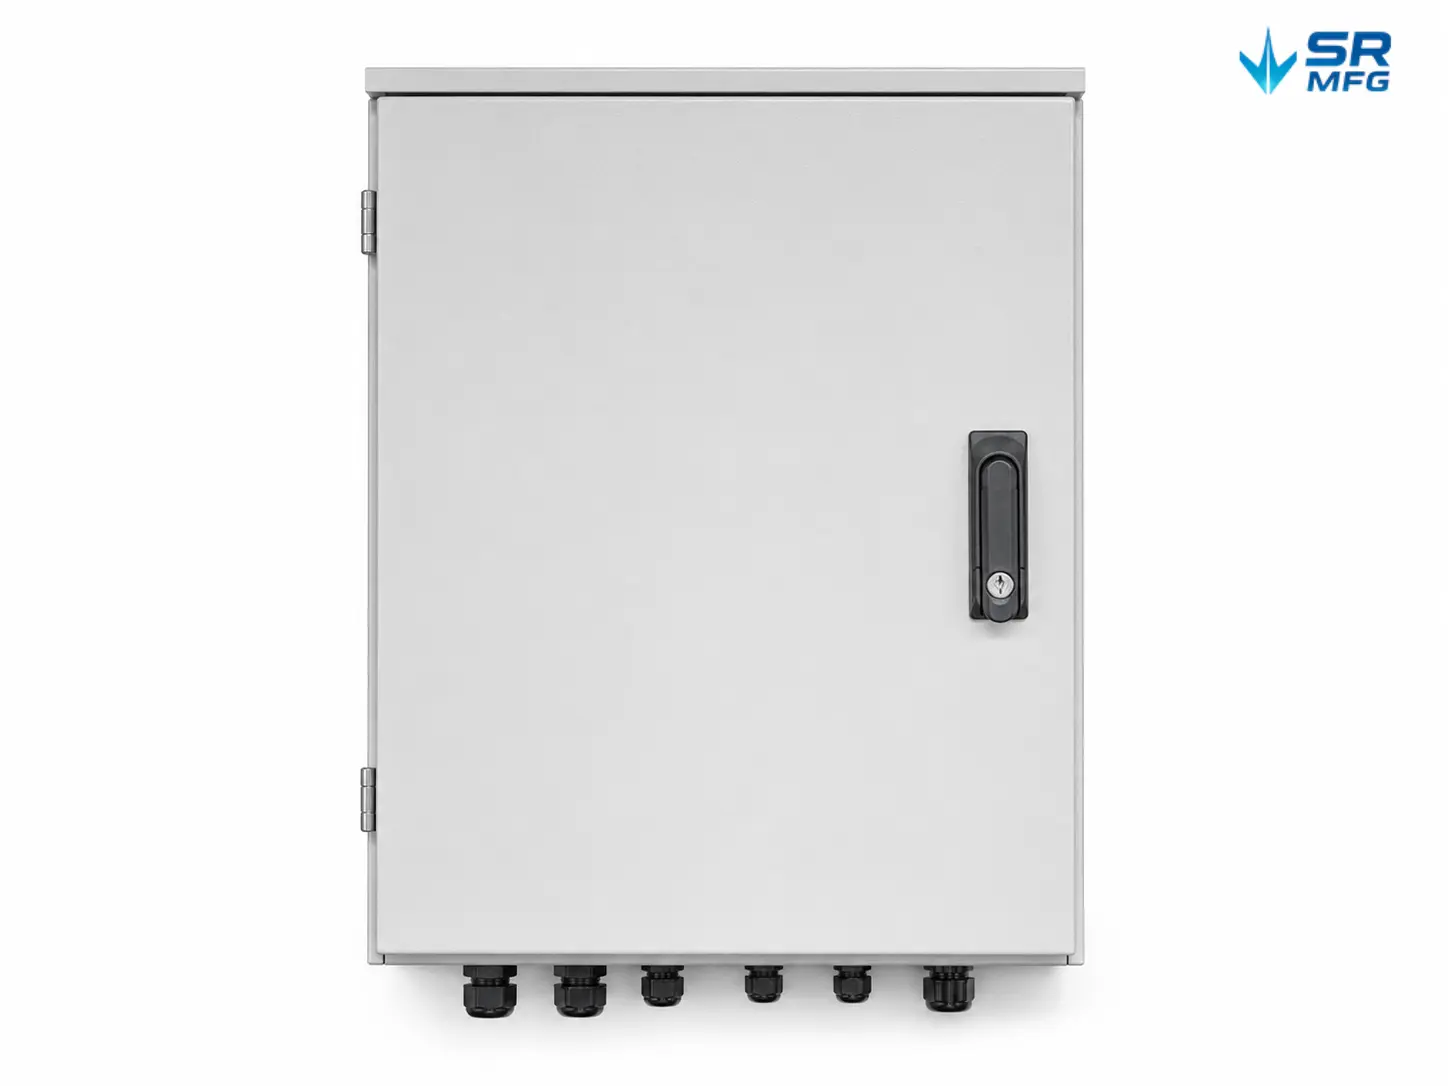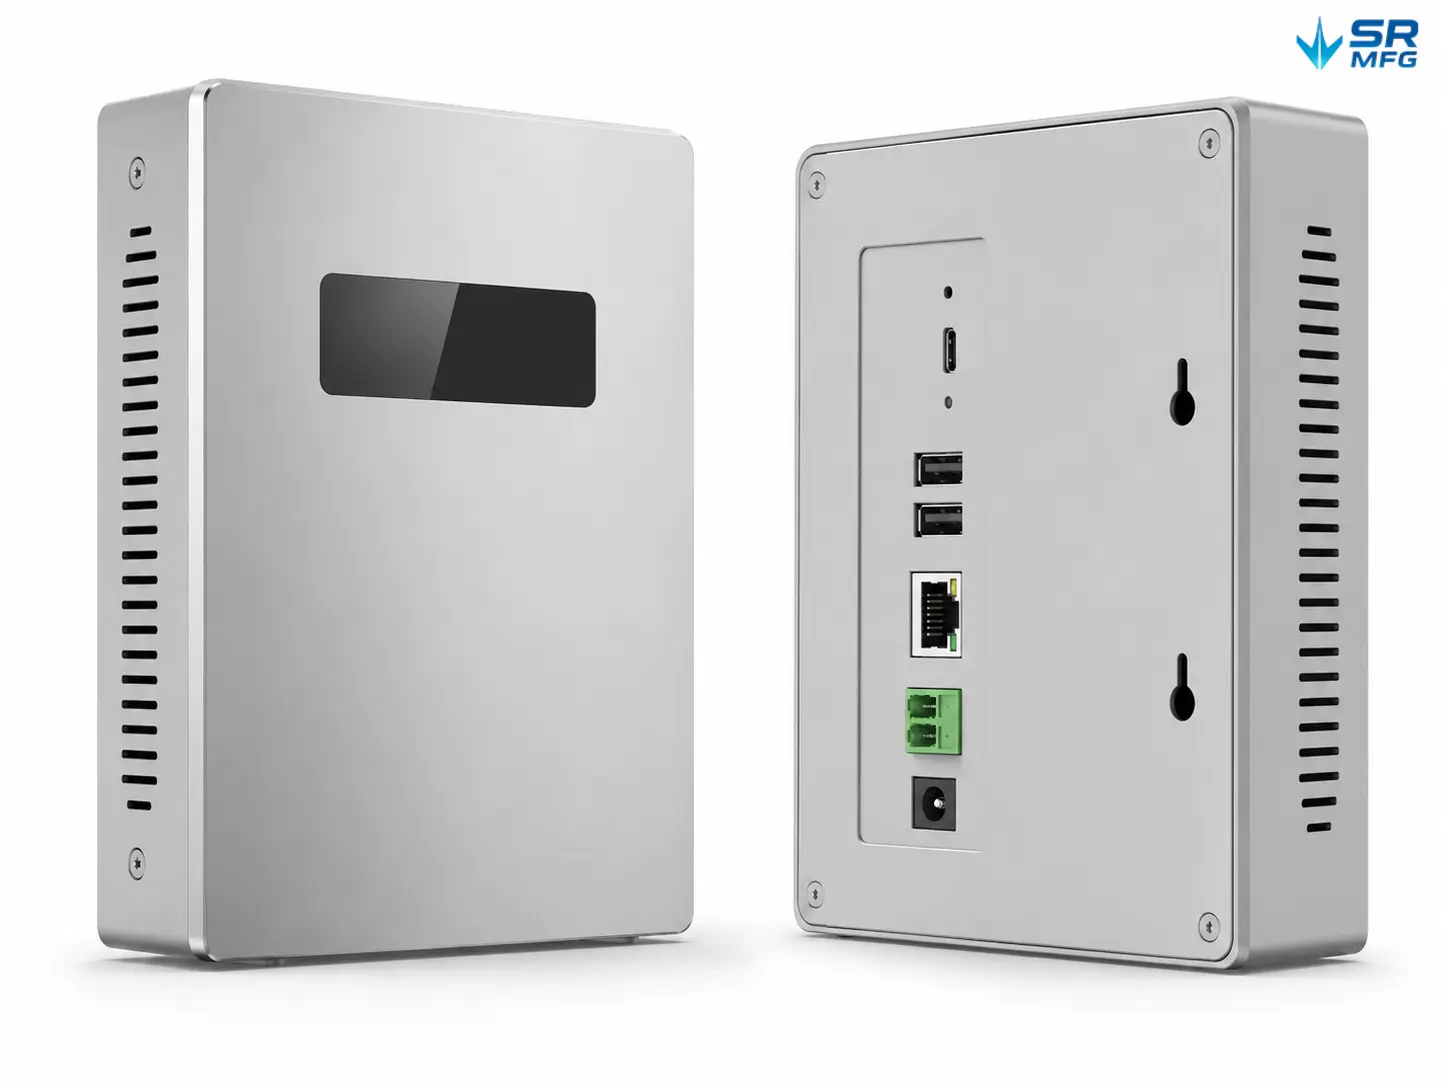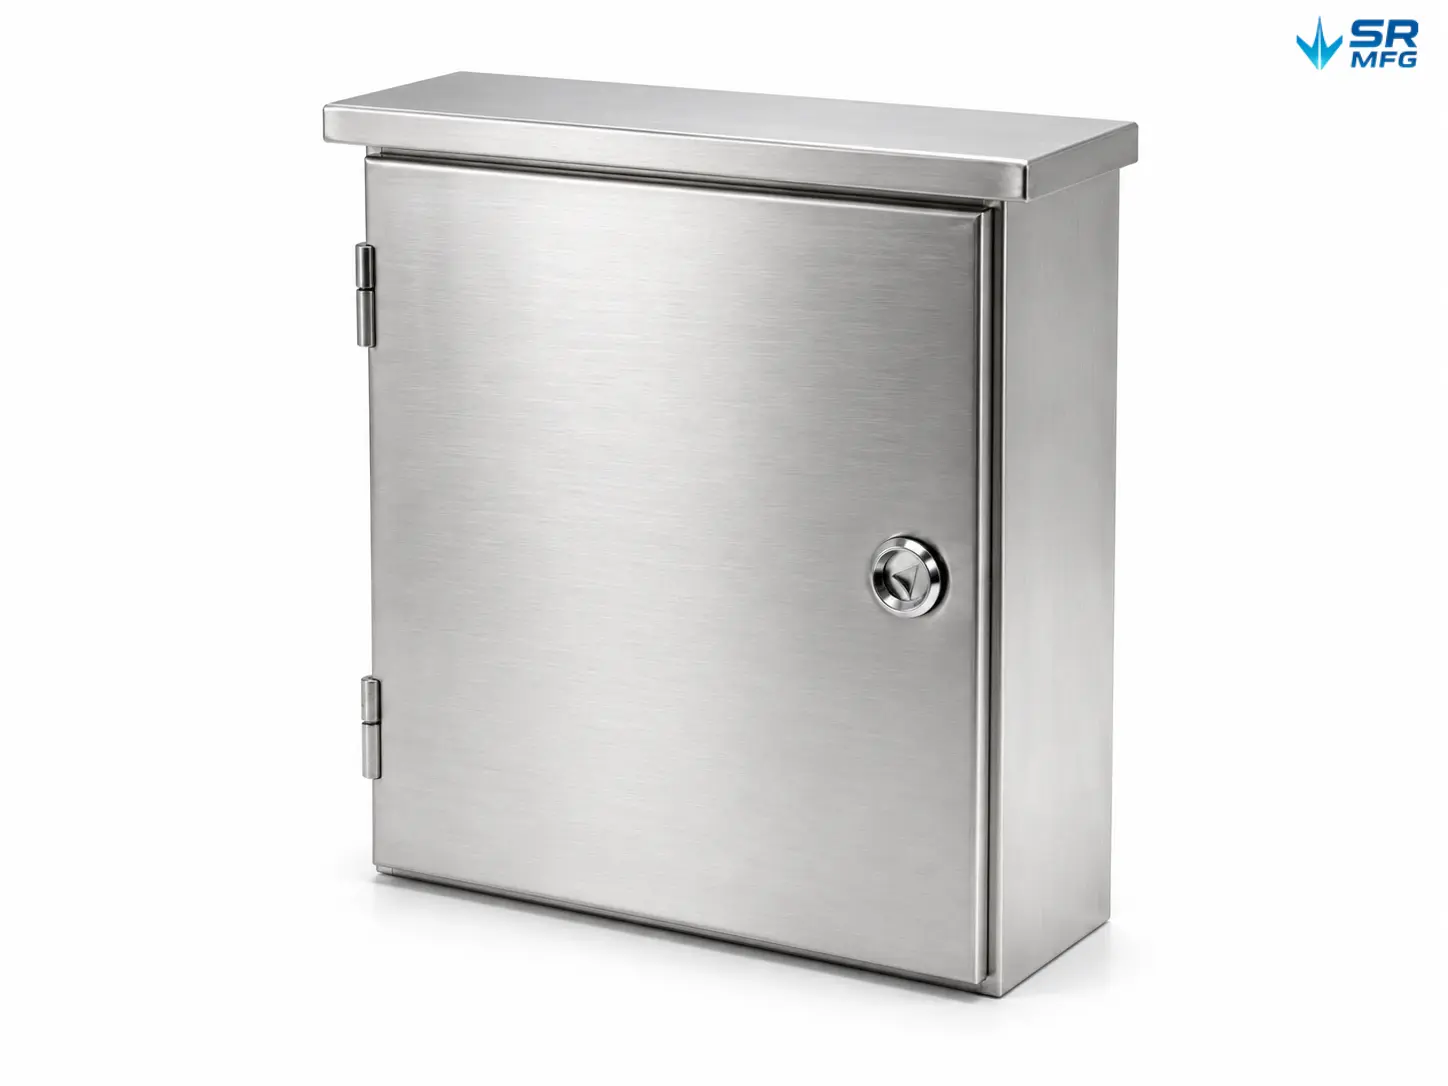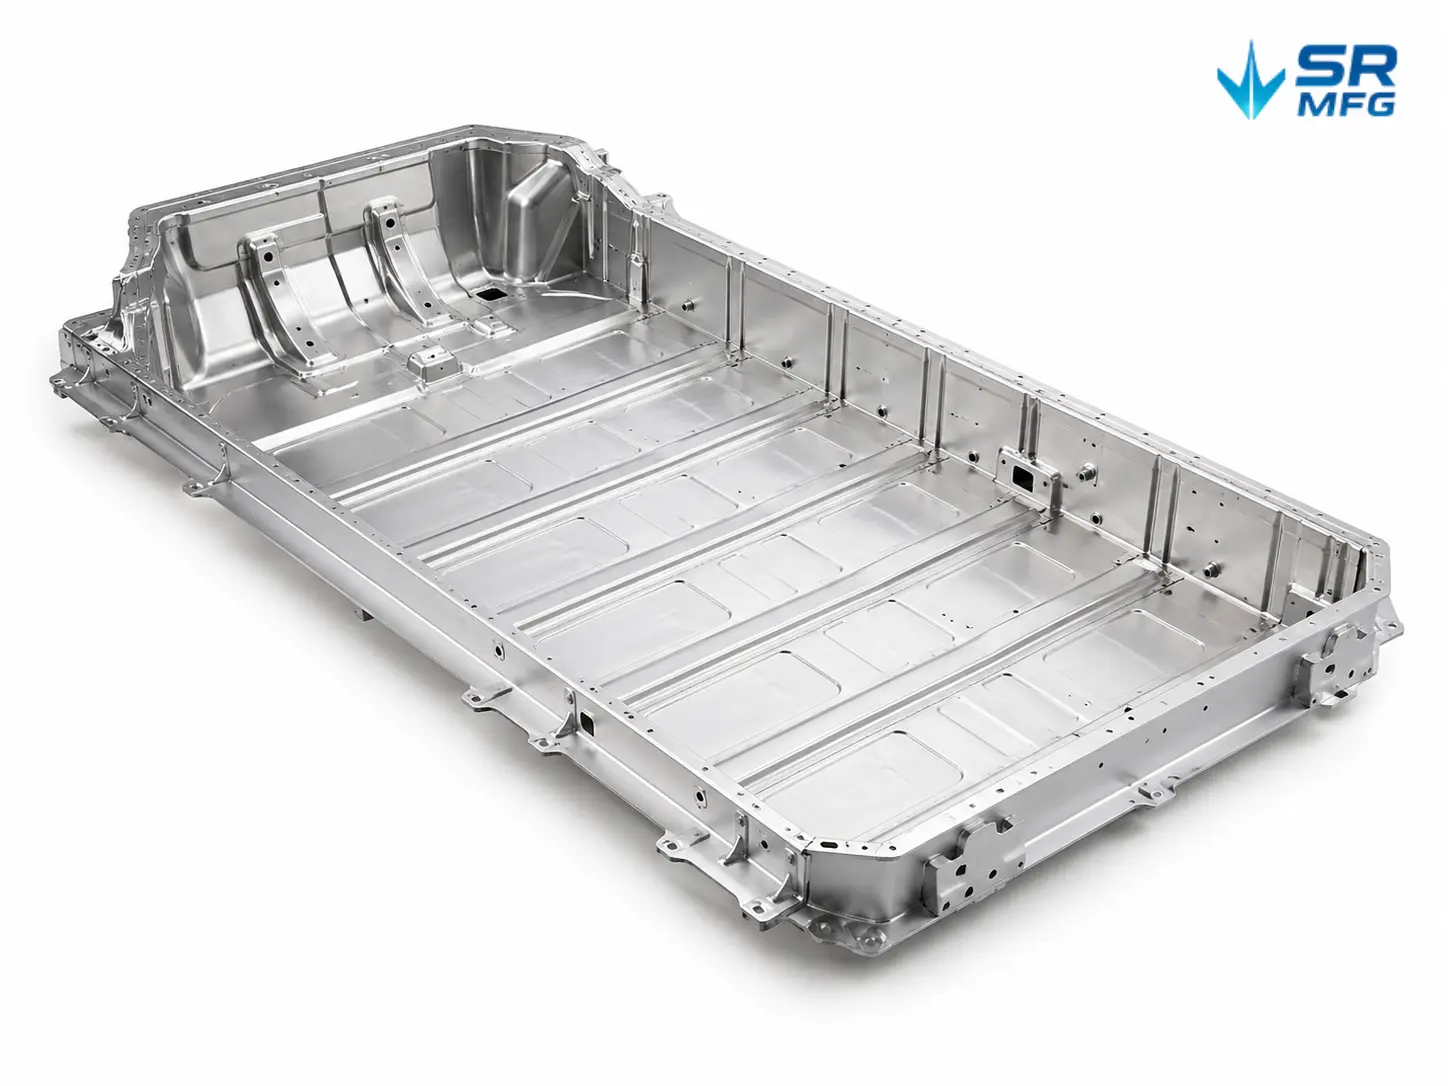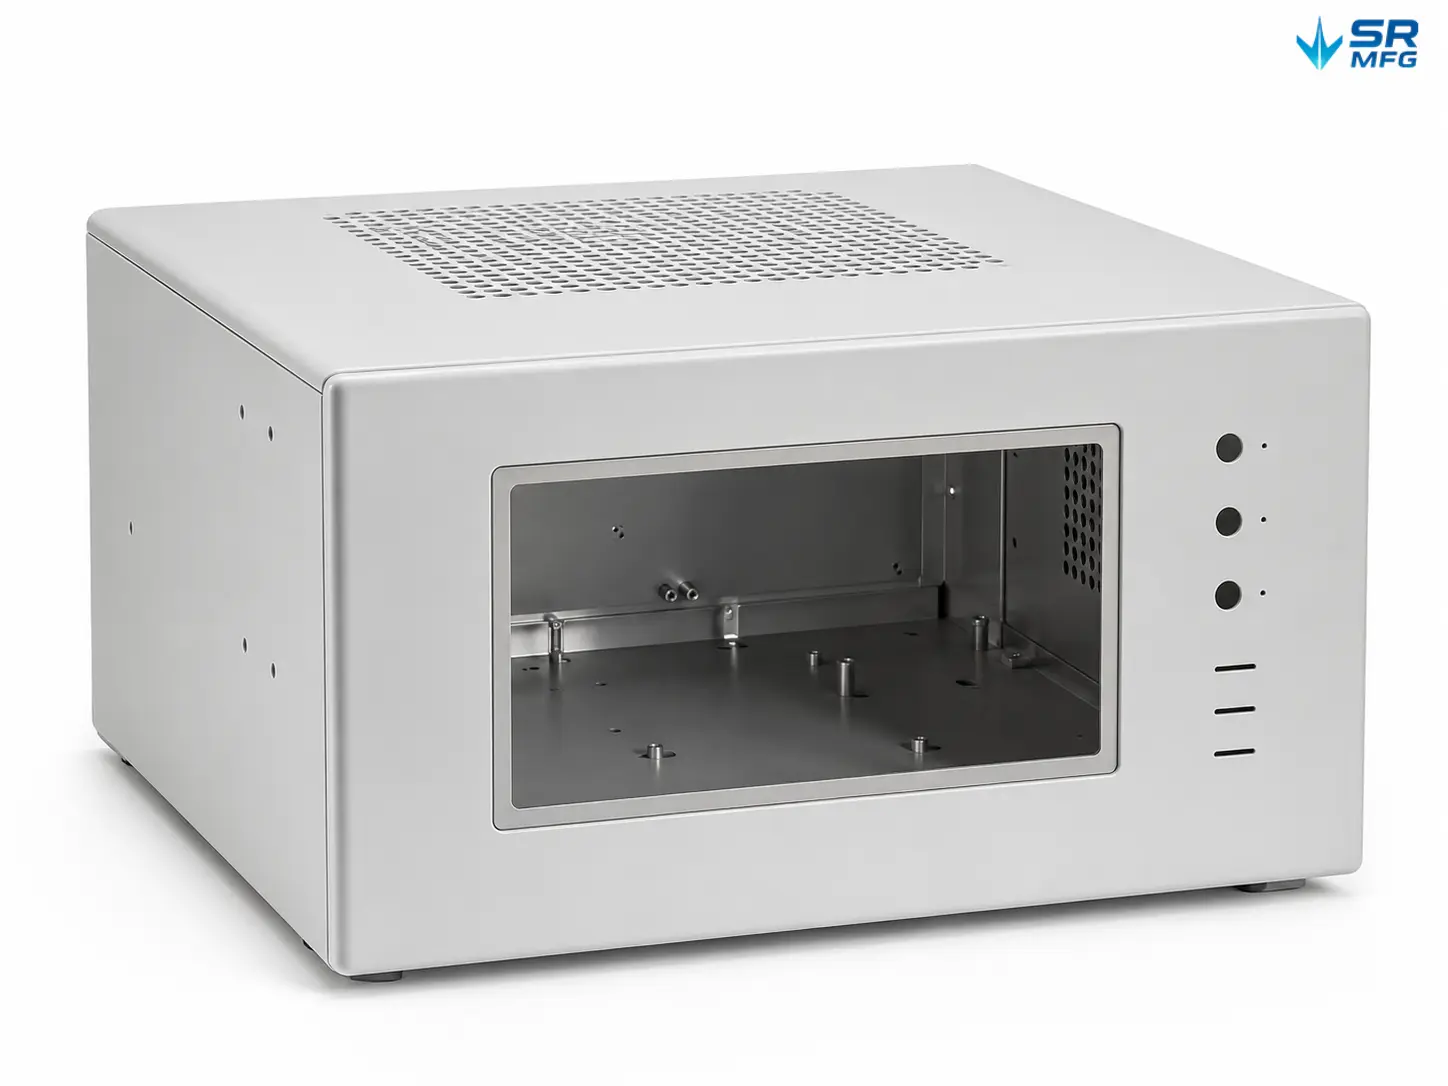
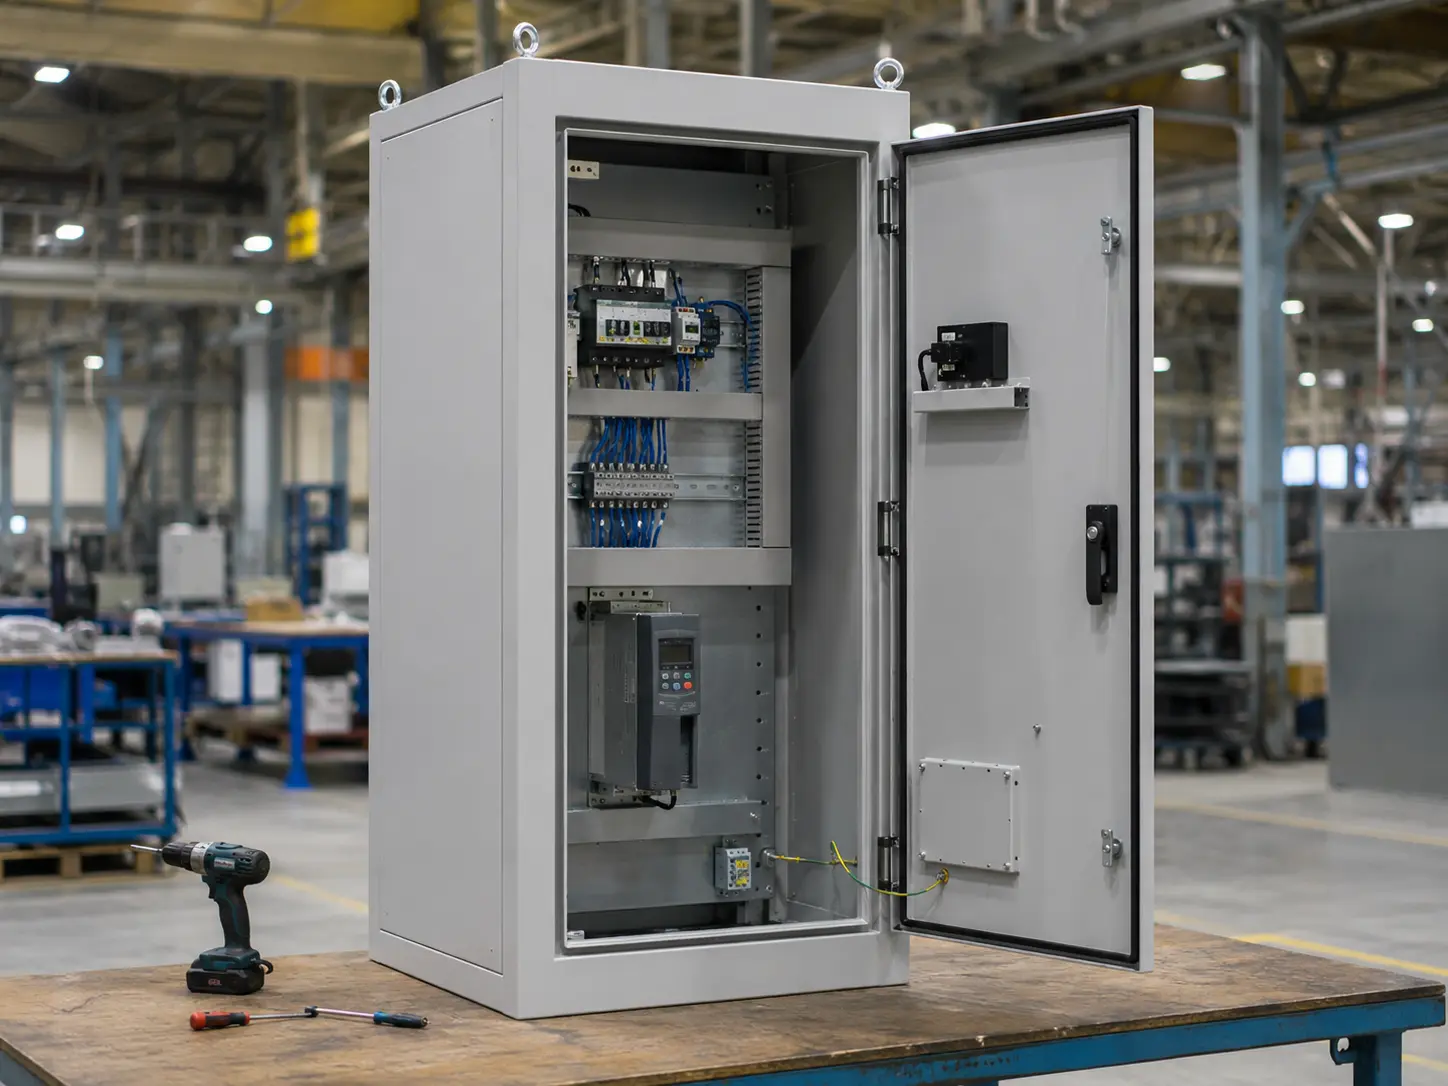
組立納入範囲
SR MFGはどこまで組立を対応できますか?
単純な部品準備から完全なターンキー納入まで、お客様のニーズに合わせて対応し、サプライヤーの受け渡しやプロジェクトリスクの削減をお手伝いします。.
レベル1 — 部品+基本組立
納品内容: 締結、圧入、リベット締め、金具取付などの基本組立が完了した個別部品。.
最適な用途: お客様自身の最終組立に向けて、完全に準備された「単一部品」が必要な場合。.
レベル2 — サブアセンブリ
納品内容: 複数の板金部品および機械加工部品からなるサブアセンブリ。次の組立工程に対応。.
最適な用途: 生産ラインの工数を削減し、組立リスクを上流工程へ移行。.
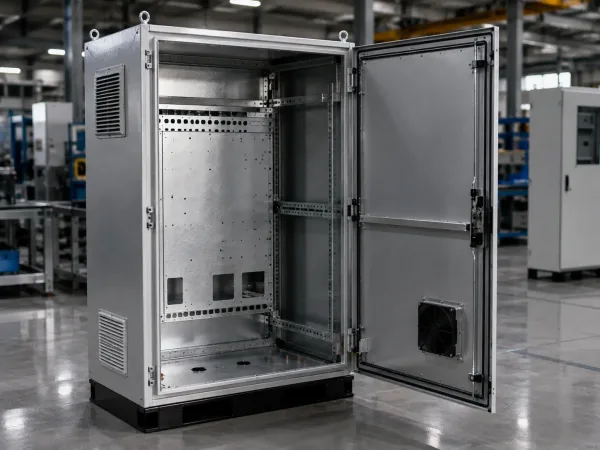
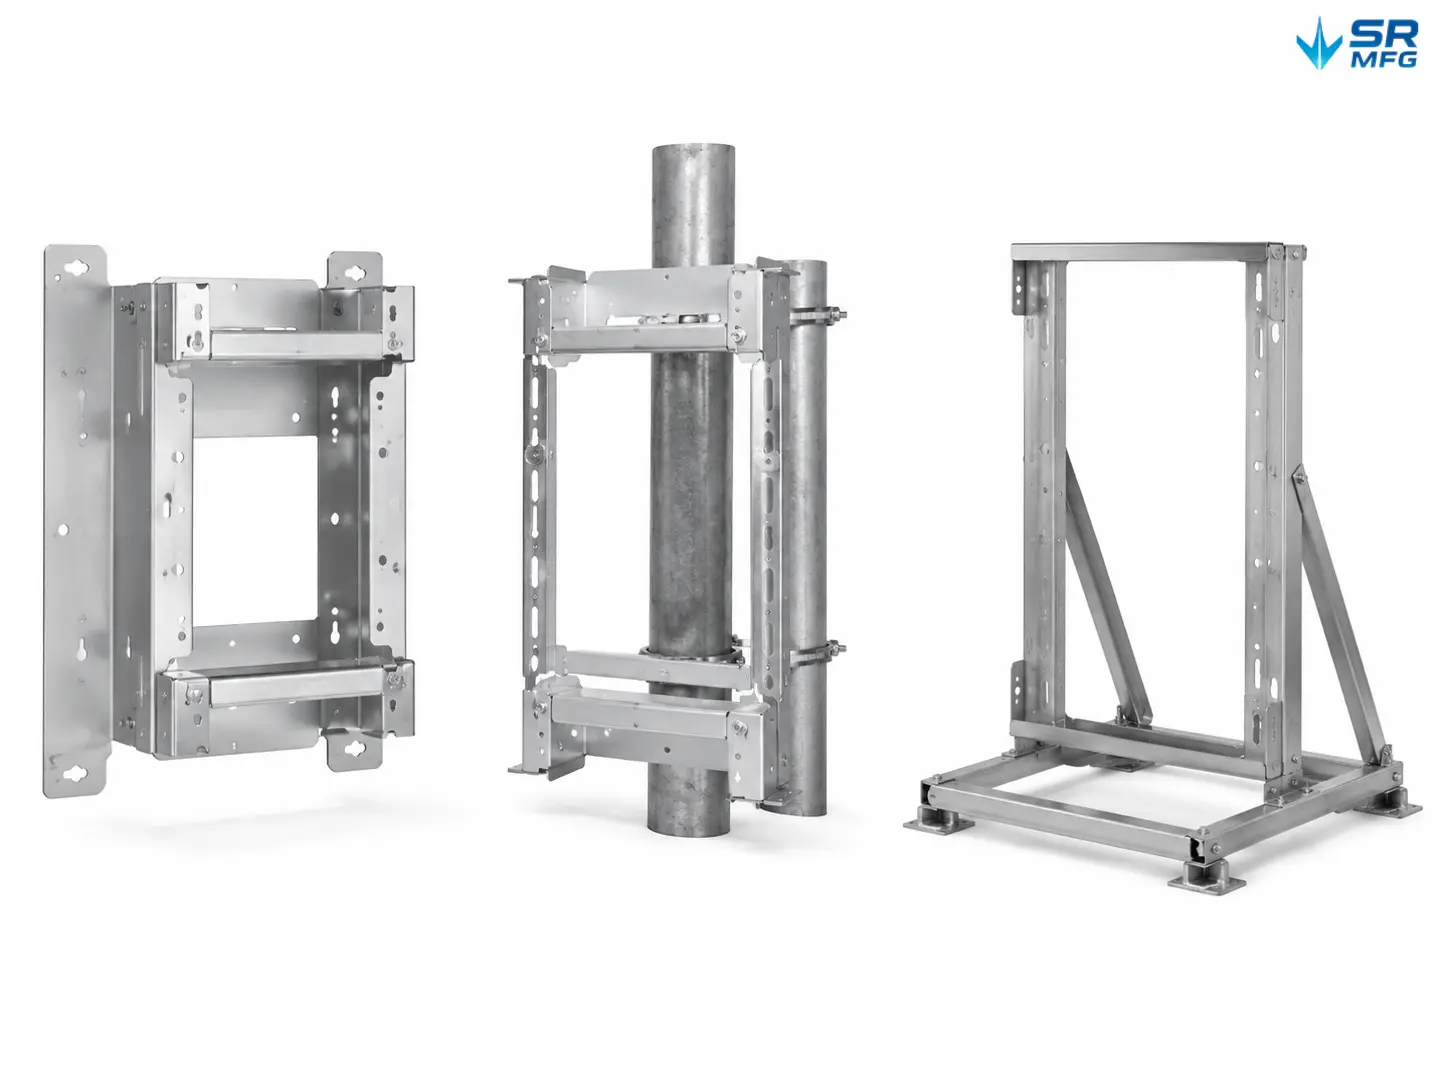
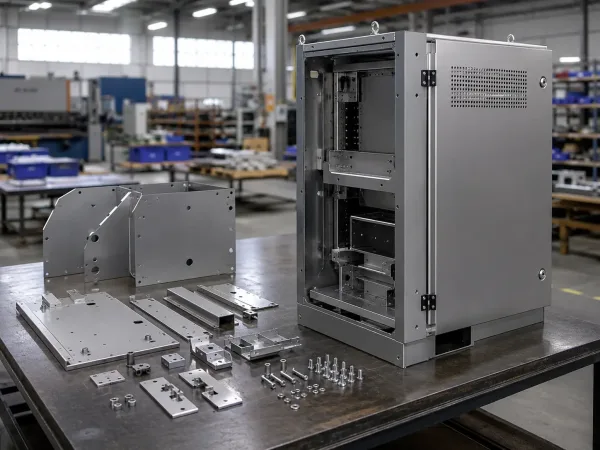
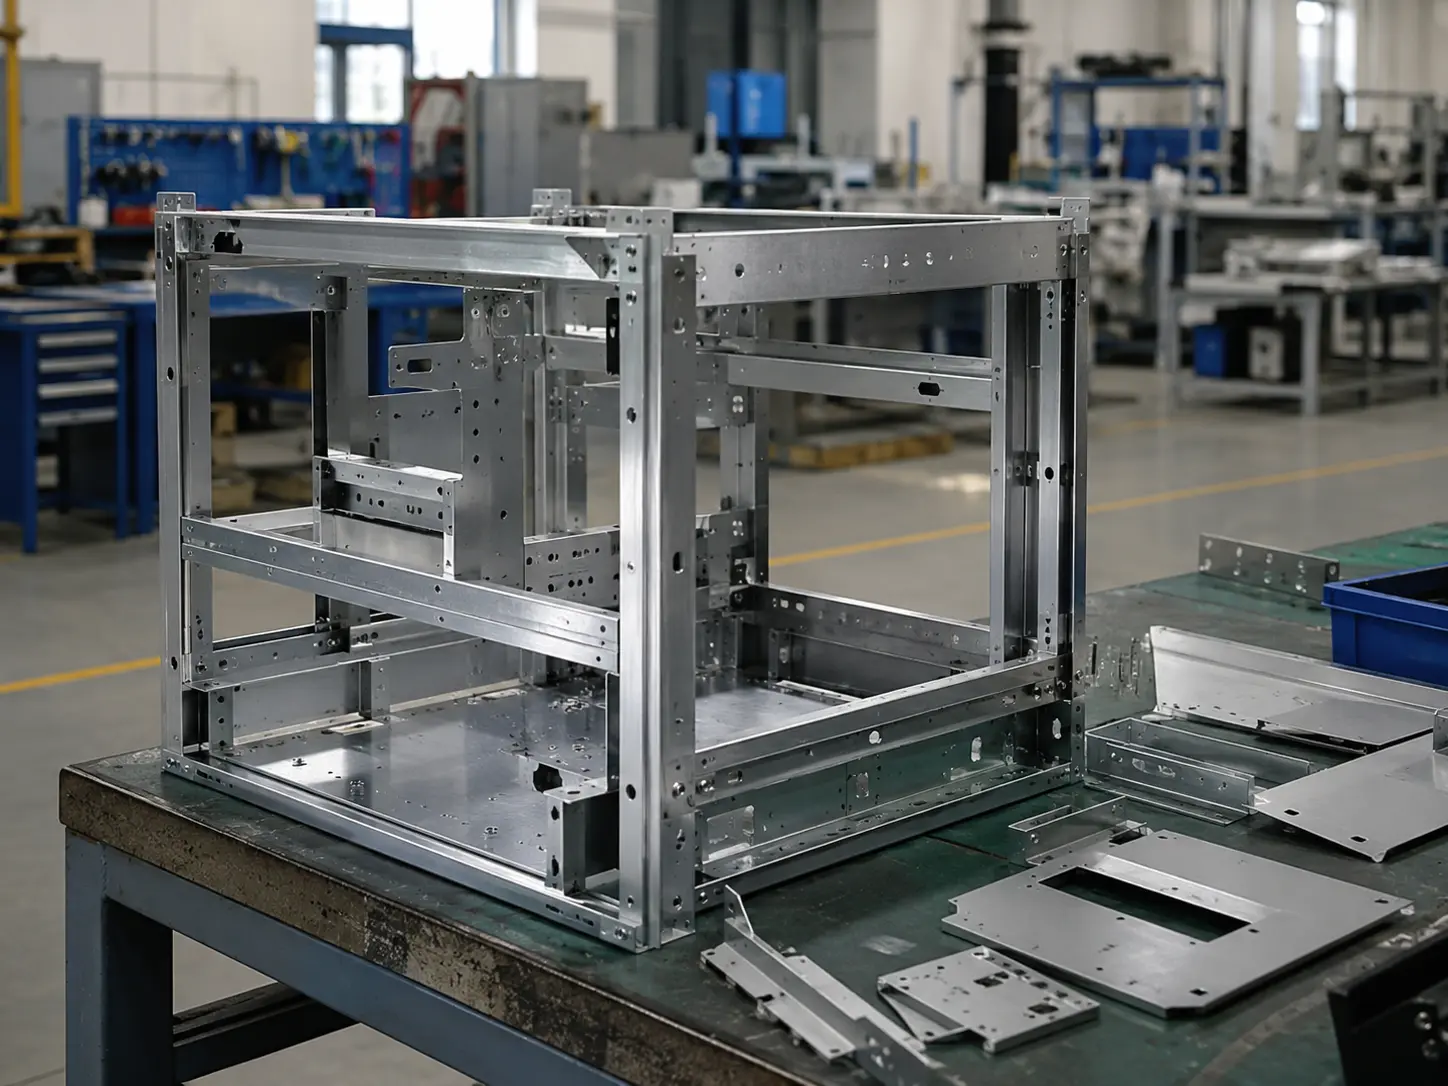
レベル3 — 筐体/キャビネット/フレーム組立
納品内容: サブアセンブリと標準金具を筐体、キャビネット、またはフレームに統合し、設置可能なアセンブリとして納品。.
最適な用途: バラ部品やキットではなく、設置可能なアセンブリが必要な場合。.
レベル4 — フルターンキー組立納品
納品内容: 調達、製作、組立、検査、梱包、出荷を網羅する完全統合型納品。.
最適な用途: 図面、BOM、重要要件、納品調整を一社のサプライヤーで管理したい場合。.
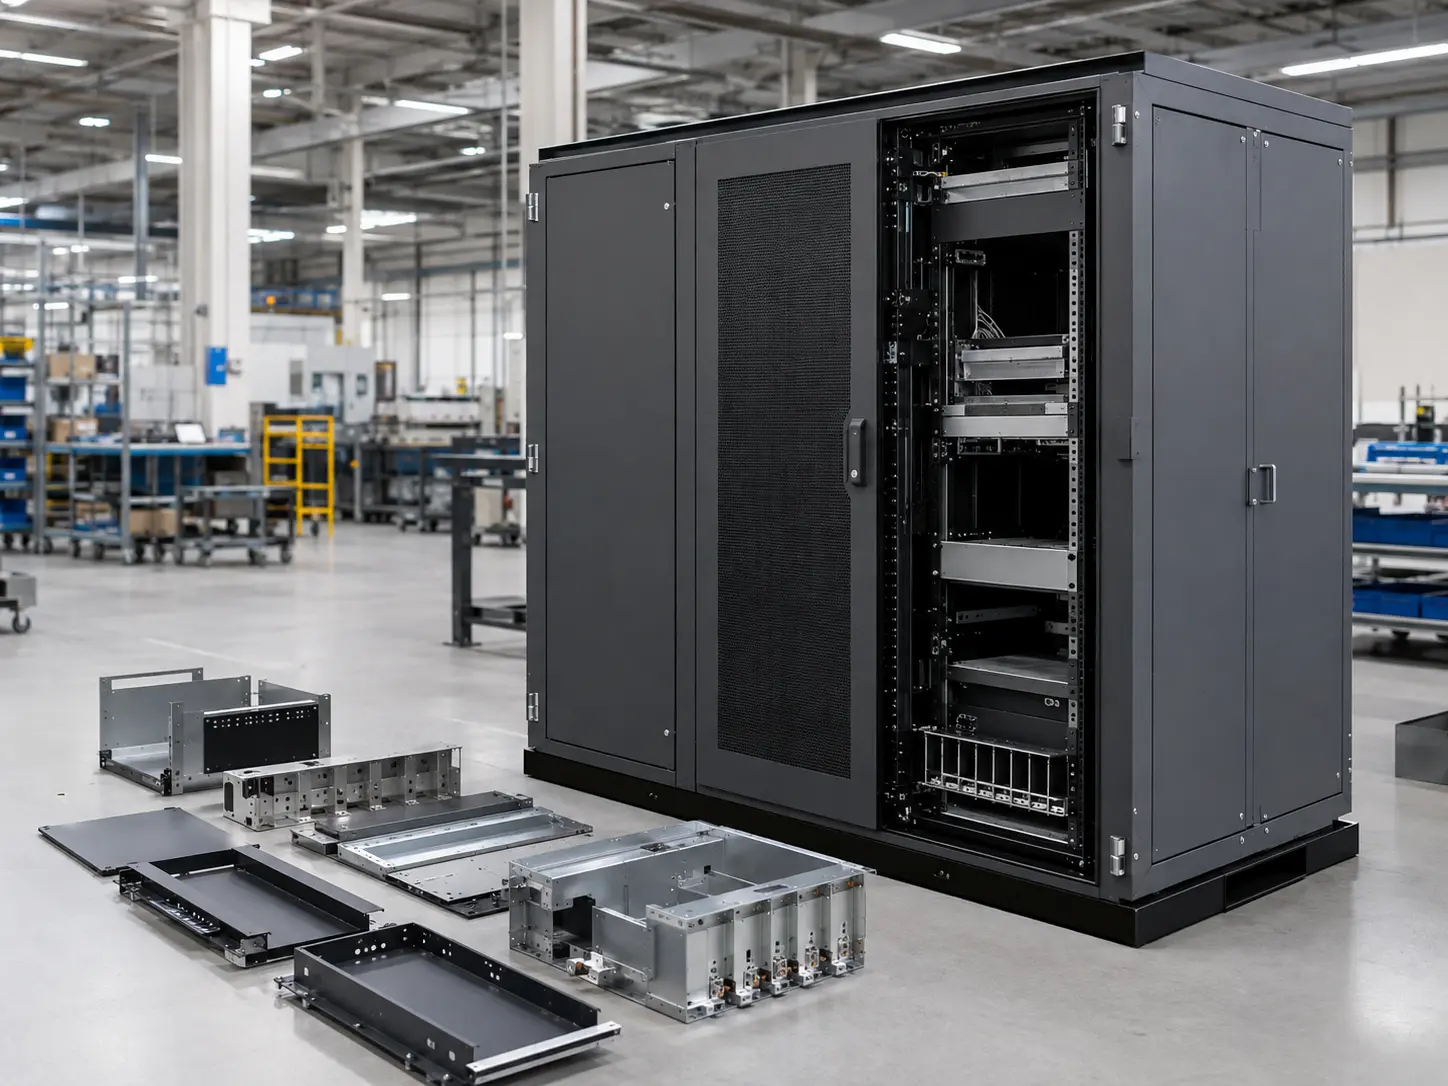
サプライヤー間の受け渡し
リスク低減
短縮
&トレーサビリティ
組立済みの単一部品から、出荷可能な完全検査済み製品まで、SR MFGはあらゆるレベルで柔軟な組立ソリューションを提供します。.
お客様のBOM、品質要件、検査ニーズ、梱包基準、納品条件に基づいて範囲を調整します。.
板金組立方法&選定ガイド
適切な接合方法は、強度、外観、リードタイム、コストに影響します。SR MFGは幅広い板金組立
技術を提供し、お客様の設計および性能要件に対応します。.
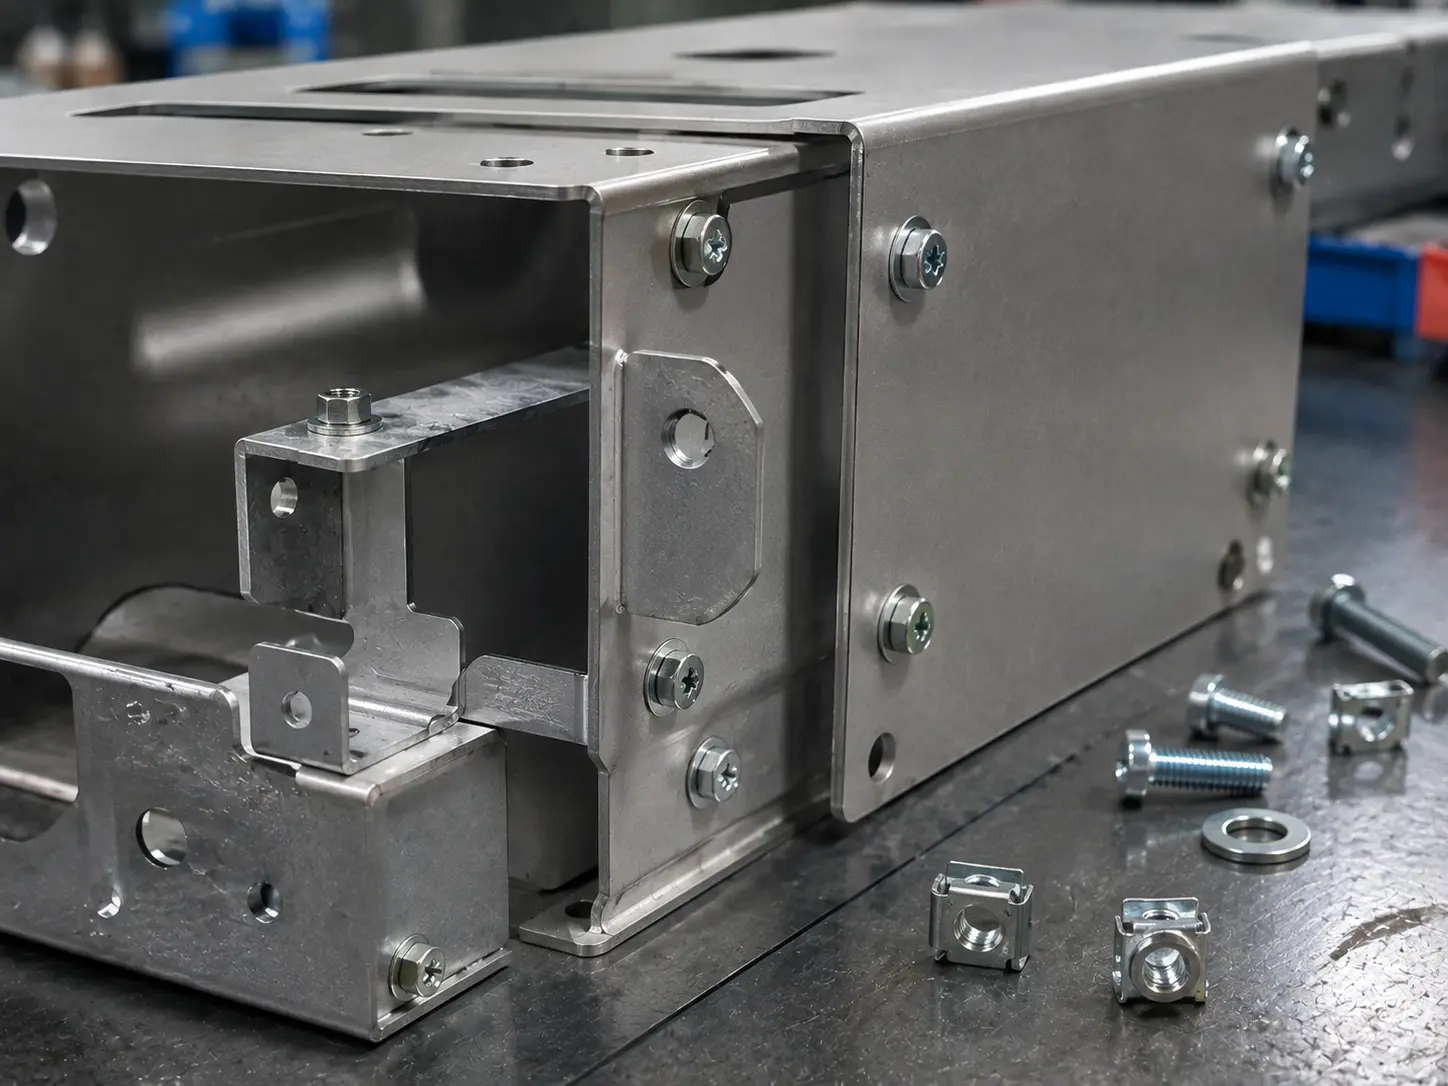
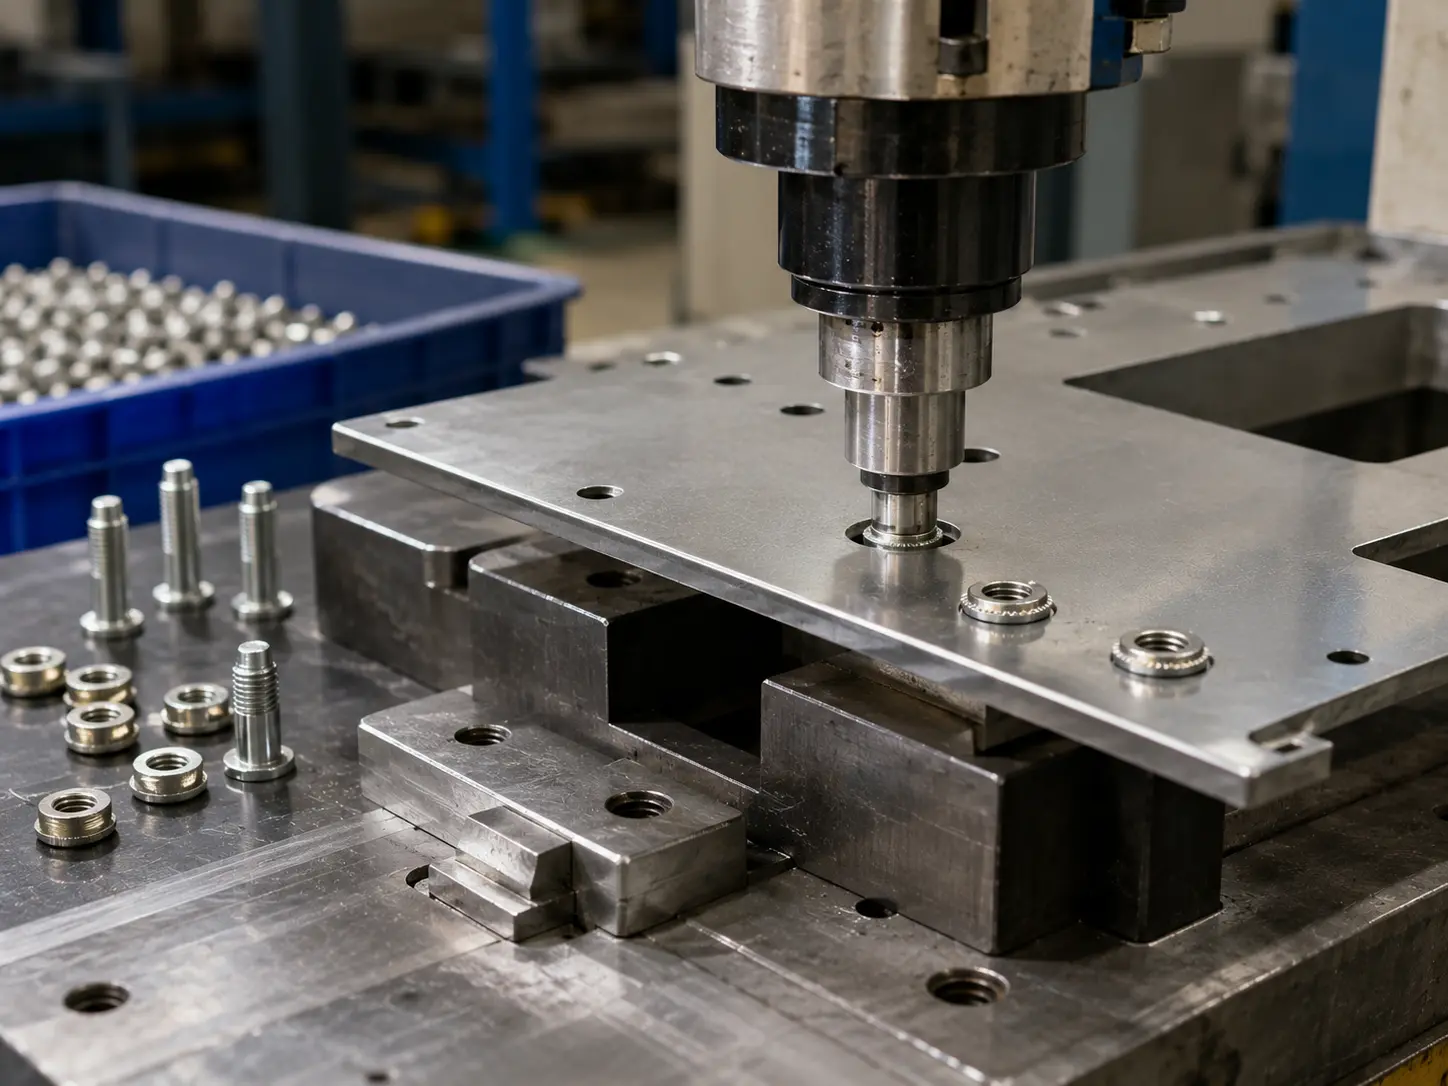
機械的
締結
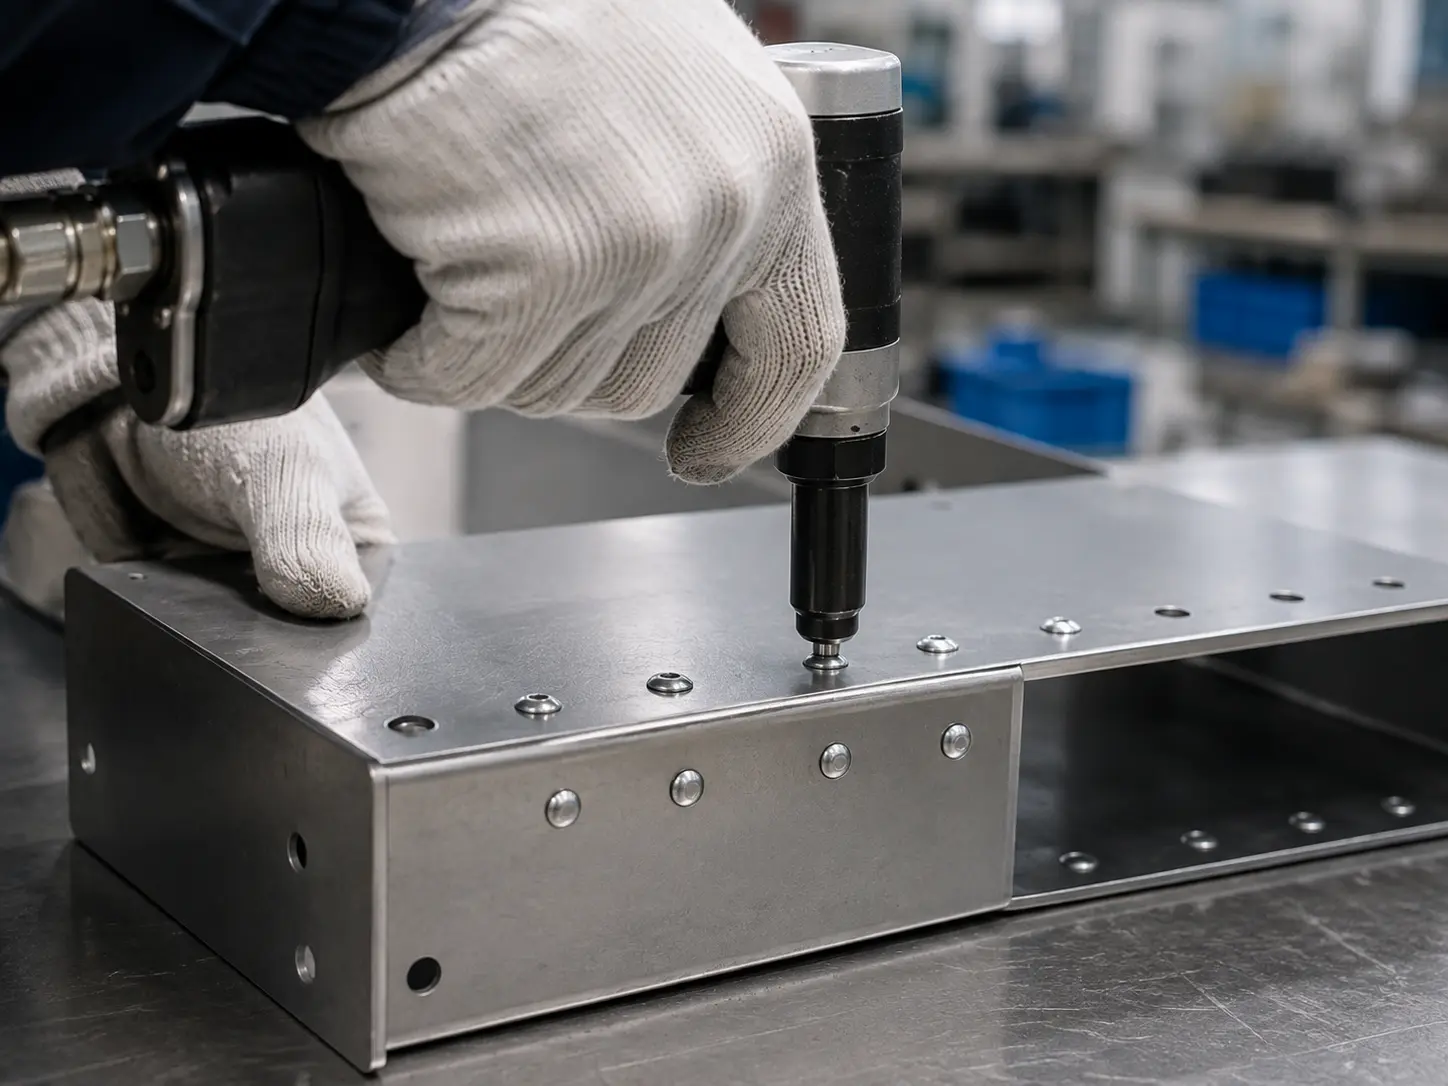
リベット締め
セルフクリンチング/
PEMファスナー
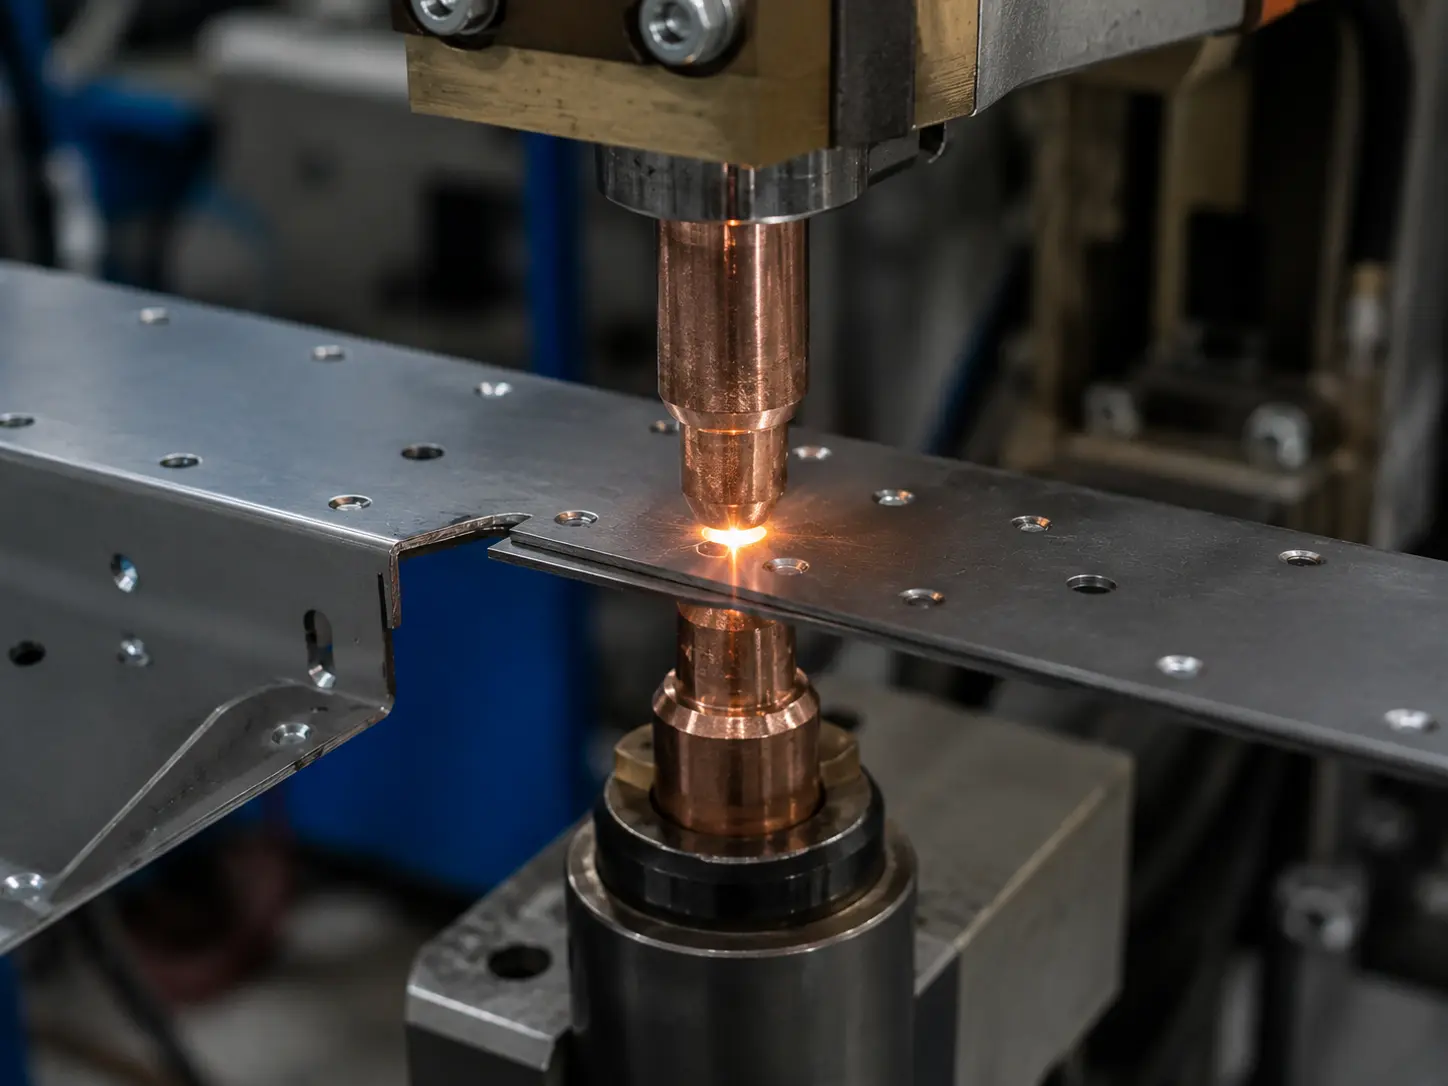
抵抗
スポット溶接
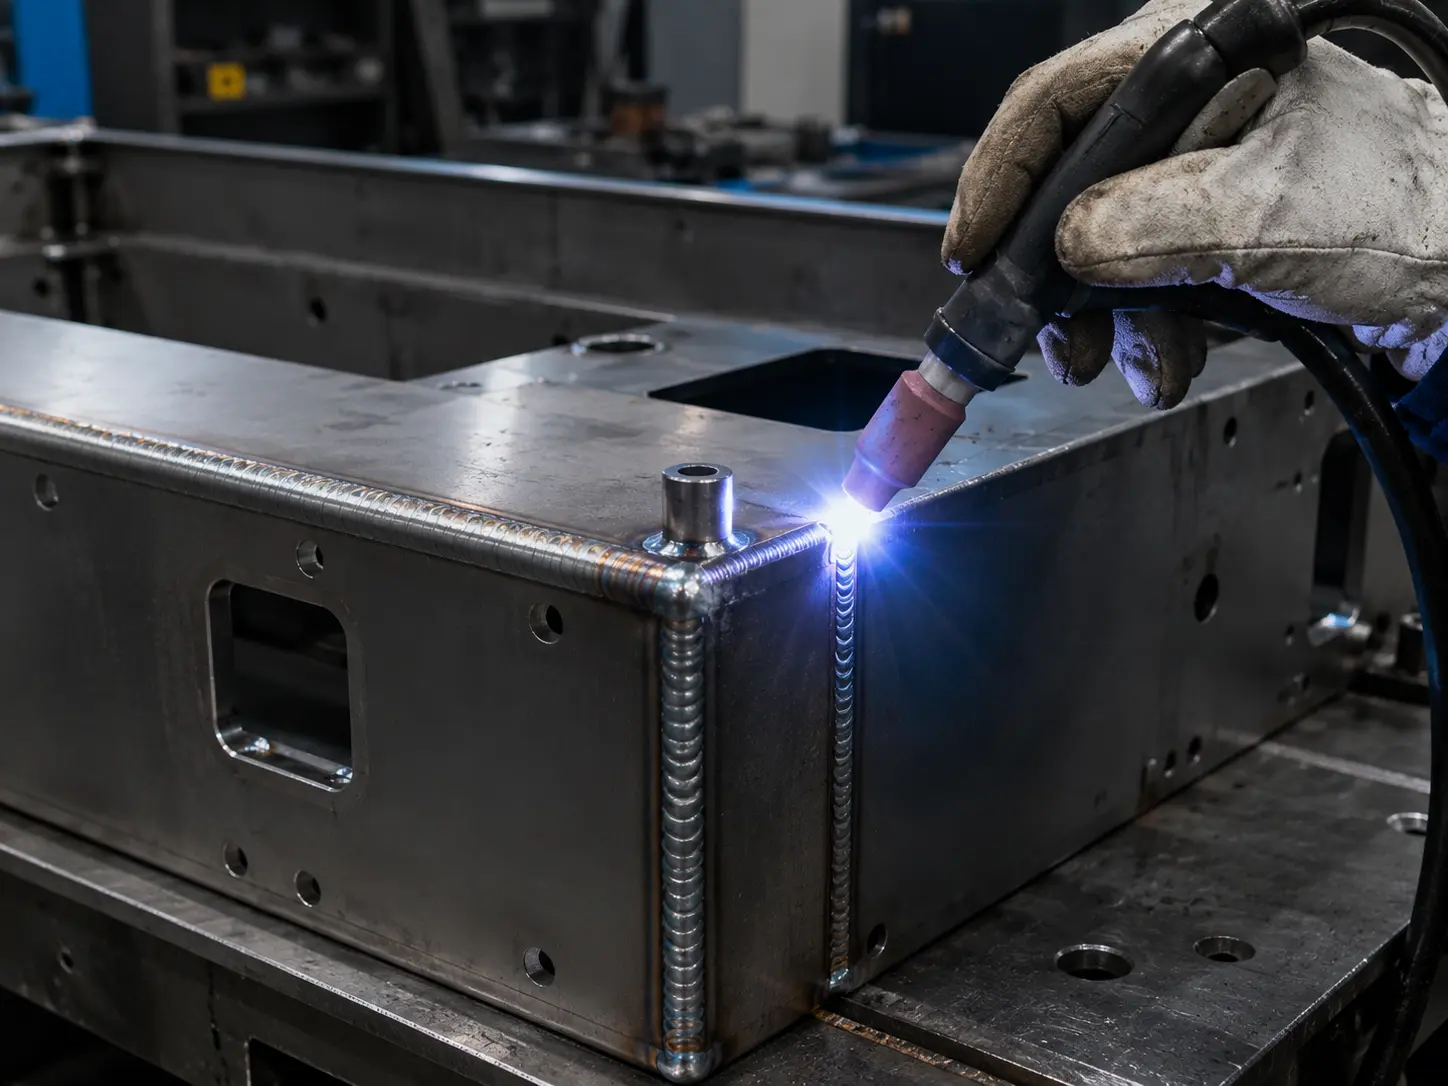
TIG/MIG
溶接
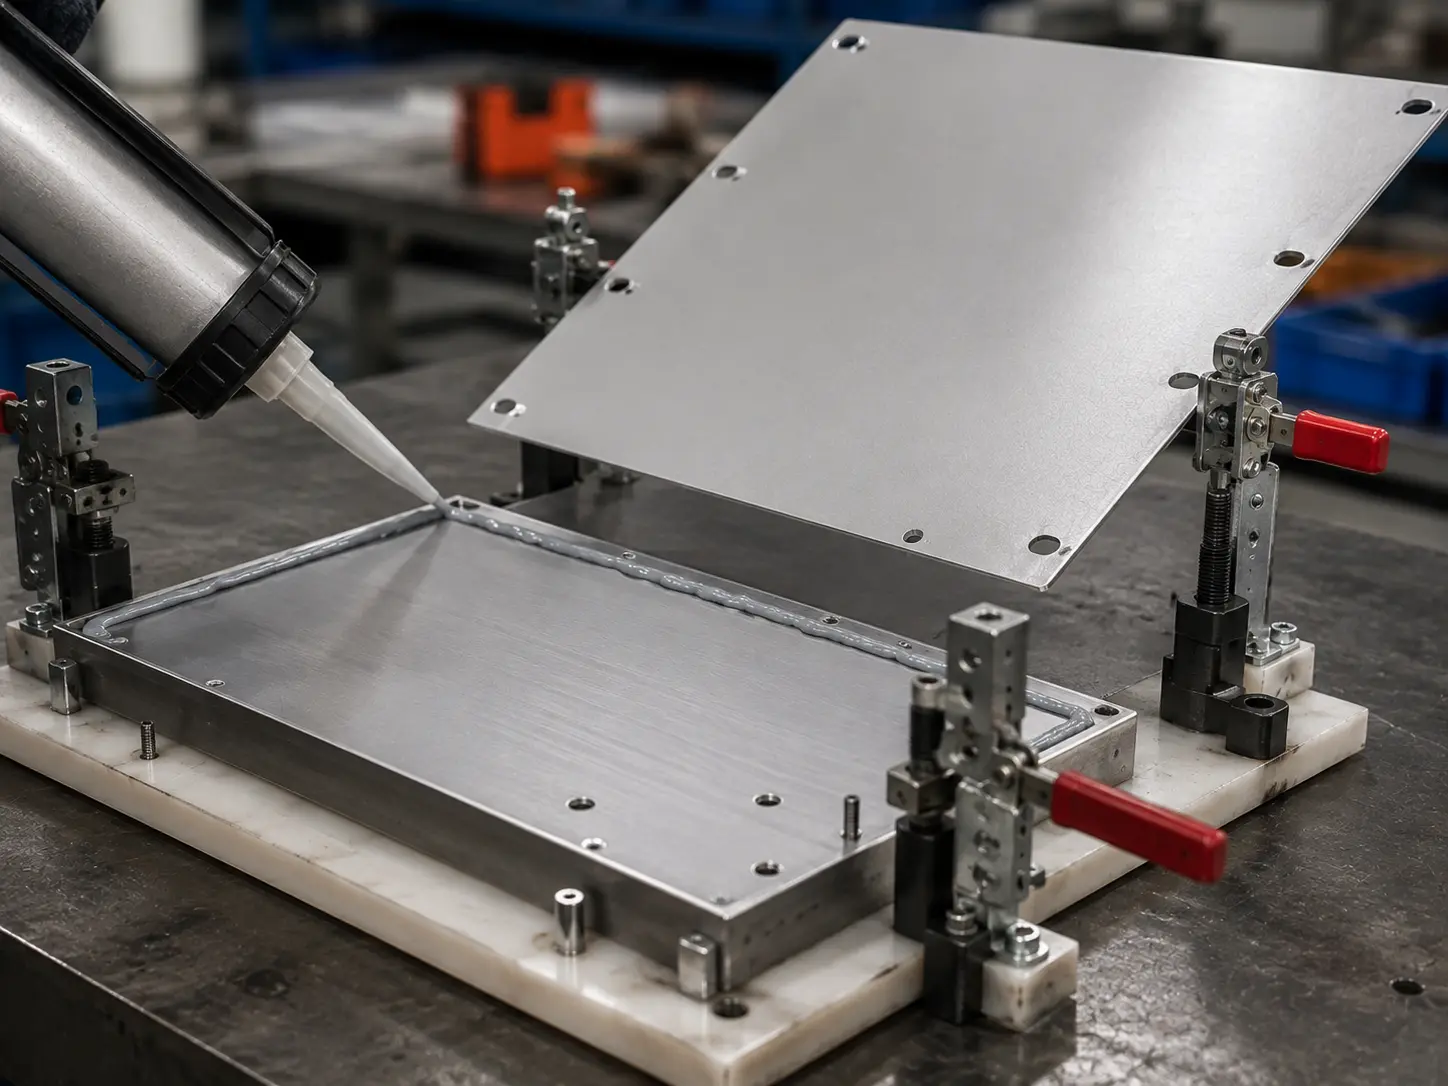
接着剤
接着接合
適切な接合方法の選び方
| 評価のポイント | 推奨方法 | 適合する理由 |
|---|---|---|
|
高強度/耐荷重
|
スポット溶接、構造用ブラインドリベット、ヘミング/フランジ継手 | 高い荷重に耐えられる強固な接合を実現します。. |
|
仕上げ(塗装/コーティング)の保護
|
クリンチング(TOX®)、接着接合 | 入熱が少ないまたは不要で、コーティングや仕上げを損なわない。. |
|
片側アクセスのみ
|
ブラインドリベット(ポップリベット)、リベットナット/ブラインドスレッドインサート | 組立品の裏面へのアクセスが限られている、または不可能な場合に締結を可能にします。. |
|
取り外し可能であること
|
ねじ締結、スナップフィット/クリップ | サービス、交換、アップグレードのために容易に分解できます。. |
|
狭いスペース/低プロファイル
|
ヘミング、クリンチング、SPRセルフピアスリベット | 突出を最小限に抑え、かさばる締結具を回避します。. |
|
薄板(1 mm未満)にねじ山を形成
|
セルフクリンチングナット/スタッド、接着接合 | 過度な材料厚さなしに信頼性の高いねじ山を形成します。. |
|
大量生産効率
|
スポット溶接、クリンチング、スナップフィット/クリップ | 短いサイクルタイムと高度に自動化可能なプロセス。. |
|
混合材料/異種金属
|
接着接合、絶縁ワッシャー付きブラインドリベットまたはねじ | 適合性を向上させ、腐食を効果的に管理します。. |
どの方法がプロジェクトに適しているかわからない場合
当社のエンジニアリングチームが最適なソリューションの選択をサポートします。.
SR MFGの板金組立品質管理方法
品質はプロセスに組み込まれるものであり、最終検査時のみに付加されるものではありません。SR MFGは、図面レビュー、工程内管理、精密検査、機能検証を通じて板金組立品質を管理し、すべての製品が精度、強度、外観、信頼性に関するお客様の要件を満たすよう支援します。.
プロセスファースト
最終検査ではなく、プロセス内で問題を管理します。.
完全検証
寸法、表面、溶接、機能および強度のチェック。.
文書化とトレーサビリティ
すべての製品の記録、報告書、トレーサビリティ。.
標準規格への準拠
ISO / ASTM / GBまたはお客様の要件に従って検査。.
寸法
検査
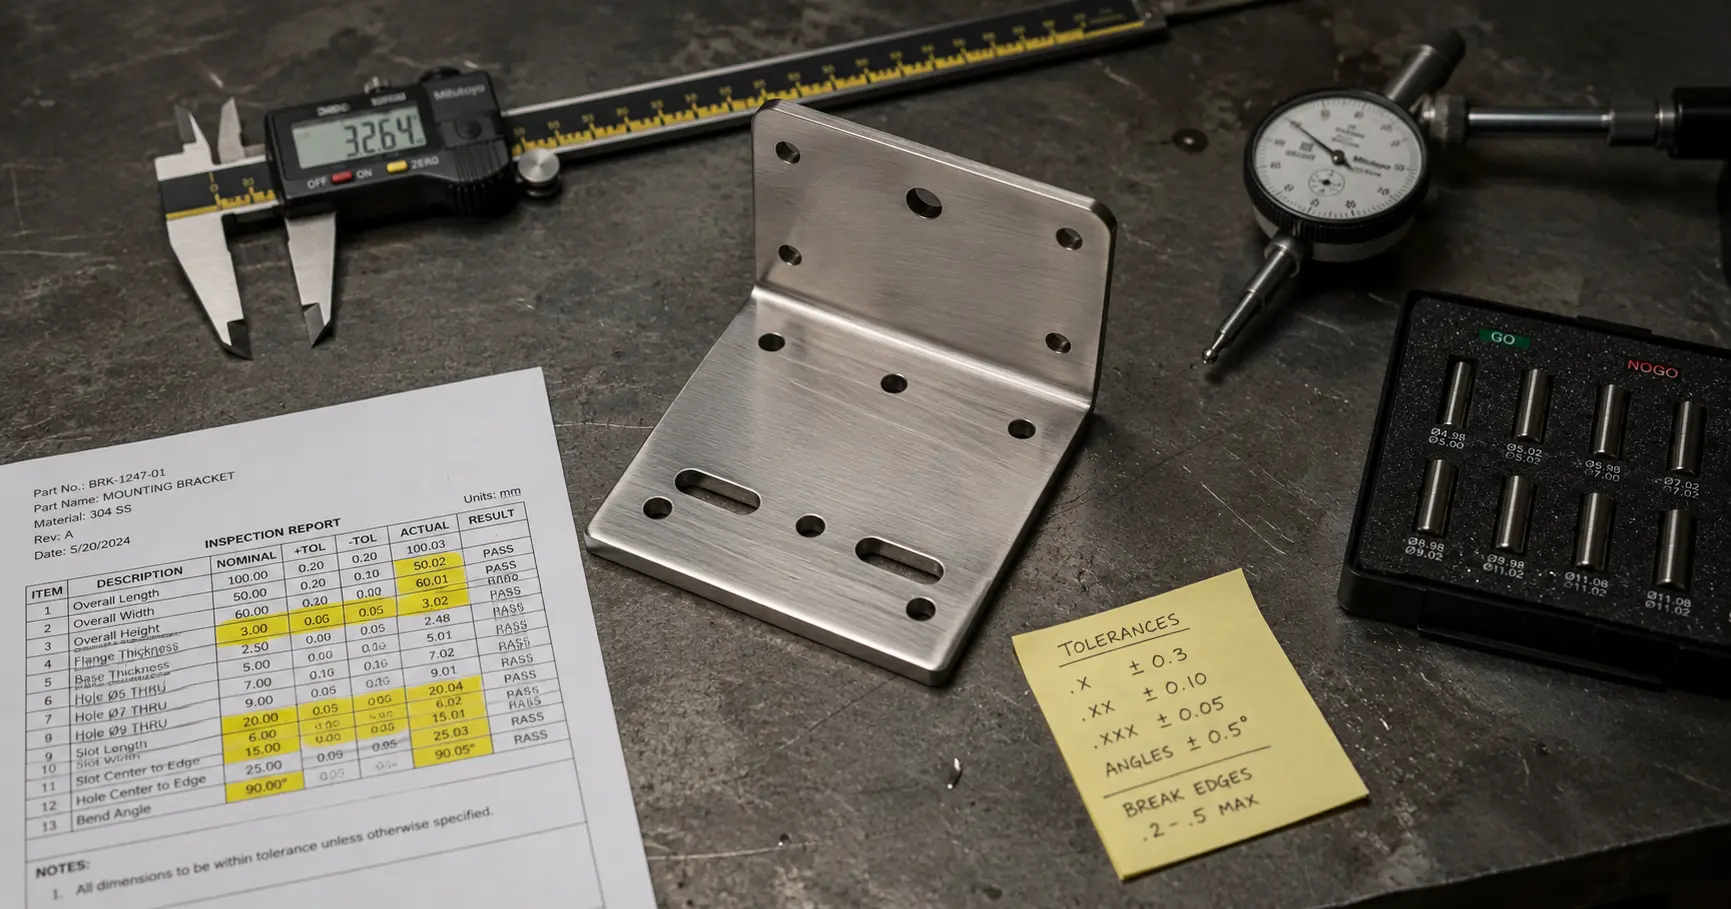
部品および組立品が図面および公差要件を満たすことを確認します。.
- 長さ、幅、高さ
- 穴位置とピッチ
- 曲げ角度
- 平坦度
- 平行度 / 直角度
表面・外観
品質
顧客製品の美観と保護仕上げを維持する。.
- バリ高さ管理
- 傷・打痕検査
- 表面粗さ
- 溶接外観
- 塗膜密着性・膜厚
溶接・接合
欠陥管理
欠陥を防止し、強固で安定した信頼性の高い接合部を確保する。.
- 気孔防止
- 割れ管理
- 融合不良防止
- アンダーカット管理
- ひずみ管理
機能・構造
検証
組立機能、強度、シール性を検証し、信頼性の高い性能を確保する。.
- 組立精度・嵌合
- 締結具トルク管理
- 荷重・強度試験
- 動作機能チェック
- IP / 漏れ試験
| 検査項目 | 一般的な公差要件 | 測定工具 |
|---|---|---|
| 直線寸法(L/W/H) | ±0.1~±0.3 mm(レーザー切断ブランク) | ±0.2~±0.5 mm(曲げ加工後) | ノギス、マイクロメータ、CMM |
| 穴位置精度(ピッチ、エッジ距離) | 高精度:±0.05~±0.1 mm | 標準:±0.1~±0.2 mm | ノギス、CMM |
| 曲げ角度 | ±0.5°~±1.5°(CNCプレスブレーキは通常±1°以内を維持可能) | 角度ゲージ、曲げ角度工具 |
| 平坦度 | ≤0.1 mm(一般要件) | ≤0.3 mm/m(筐体・ハウジング) | 定盤、ダイヤルゲージ、CMM |
| 平行度 / 直角度 | ≤0.2 mm/m(複数回の曲げで成形されたU字型部品) | 直角定規、ダイヤルゲージ |
| 欠陥 | 一般的な原因 | 予防措置 |
|---|---|---|
| ポロシティ | 不純なシールドガス、油/錆/水分;溶接速度が速すぎる | 高純度ガス、事前清掃、ガス流量の管理 |
| 割れ | 過剰な水素、高い拘束応力、過大な入熱 | 低水素系溶接材料、予熱、必要に応じて後熱 |
| 融合不良 / 溶け込み不足 | 電流が低すぎるか速度が高すぎる;開先角度が小さすぎる | 電流、溶接速度、開先角度、溶接パラメータを調整する |
| アンダーカット | 電流が高すぎる、速度が速すぎる、アーク電圧が高すぎる | 溶接速度を低減し、アーク電圧を管理する |
| 歪み | 入熱の不均一;長い連続溶接 | 必要に応じて断続溶接、剛性治具、応力除去を使用する |
| カテゴリー | 標準 | 典型的な用途 |
|---|---|---|
| 一般的な寸法公差 | ISO 2768、GB/T 1804 | 指定なき公差 |
| 引張試験 | ASTM E8、GB/T 228.1 | 機械的性質 |
| 硬さ試験 | GB/T 230.1、ISO 6507 | ロックウェル / ビッカース硬さ |
| 盐雾测试 | GB/T 10125、ASTM B117 | の降伏強度を持ちます。 |
| 皮膜密着性 | ASTM D3359、GB/T 9286 | 密着性試験 |
| 溶接品質 | ISO 5817 溶融溶接継手の不完全部に対する品質レベル | 溶接検査および合否判定基準 |
標準金属組立ワークフロー
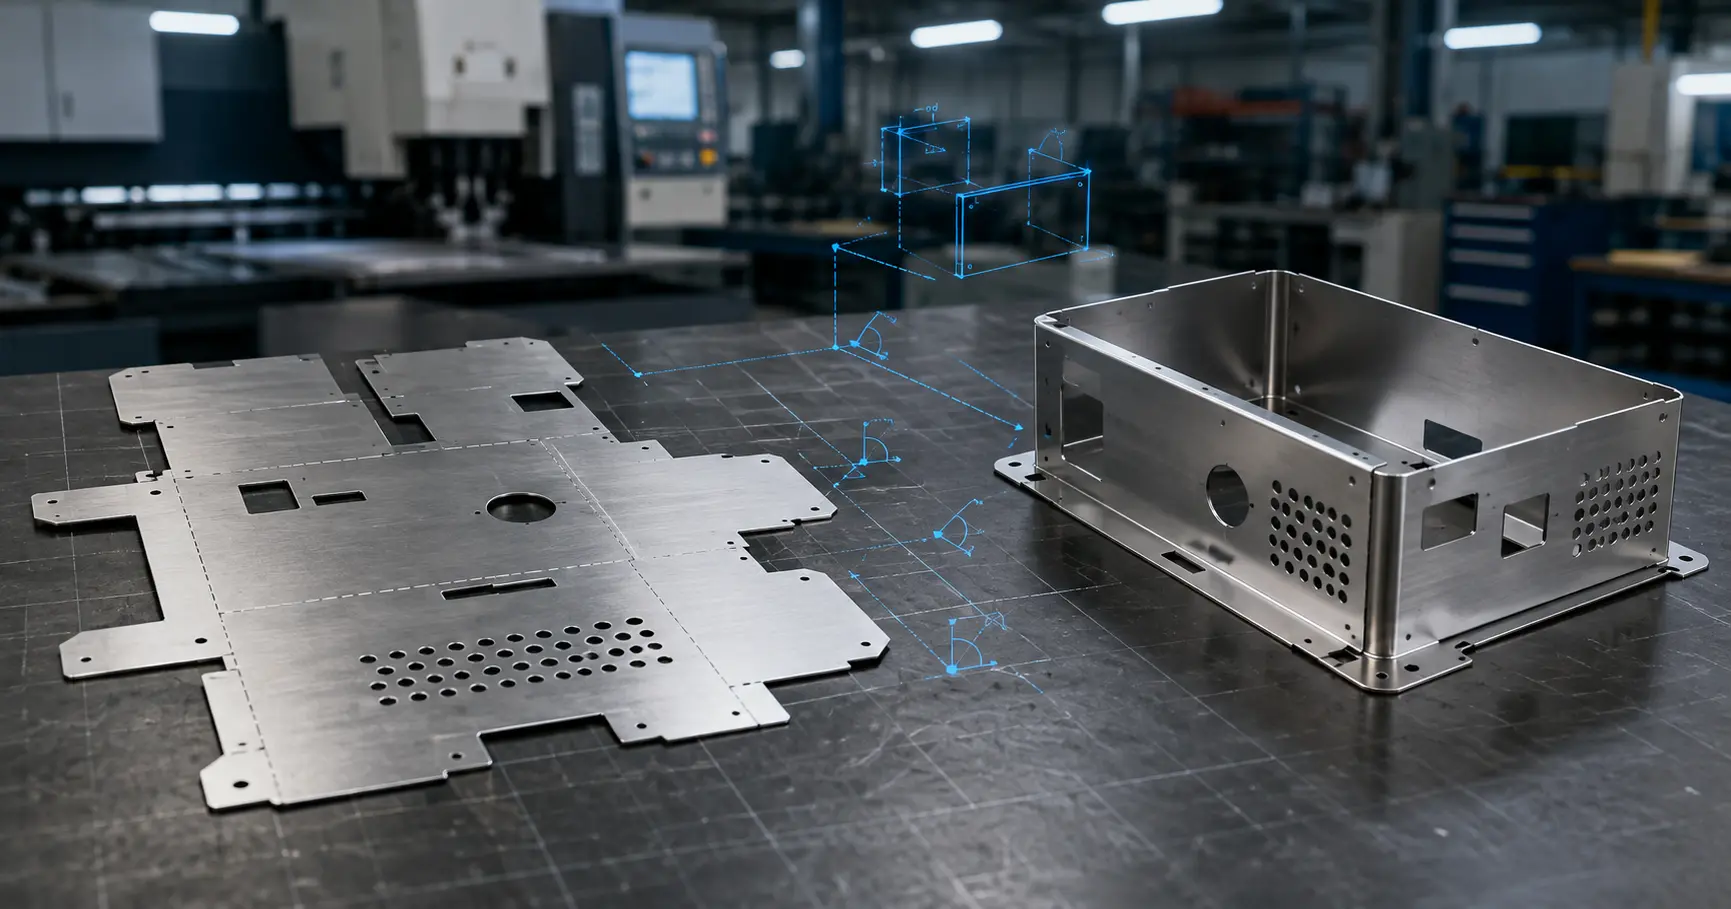
SR MFGは、すべてのプロジェクトが仕様通りに製造され、
納期内に納品され、一貫した品質に裏付けられることを保証する、実証済みのエンドツーエンド組立プロセスに従っています。
金属組立プロセス(動画ウォークスルー)
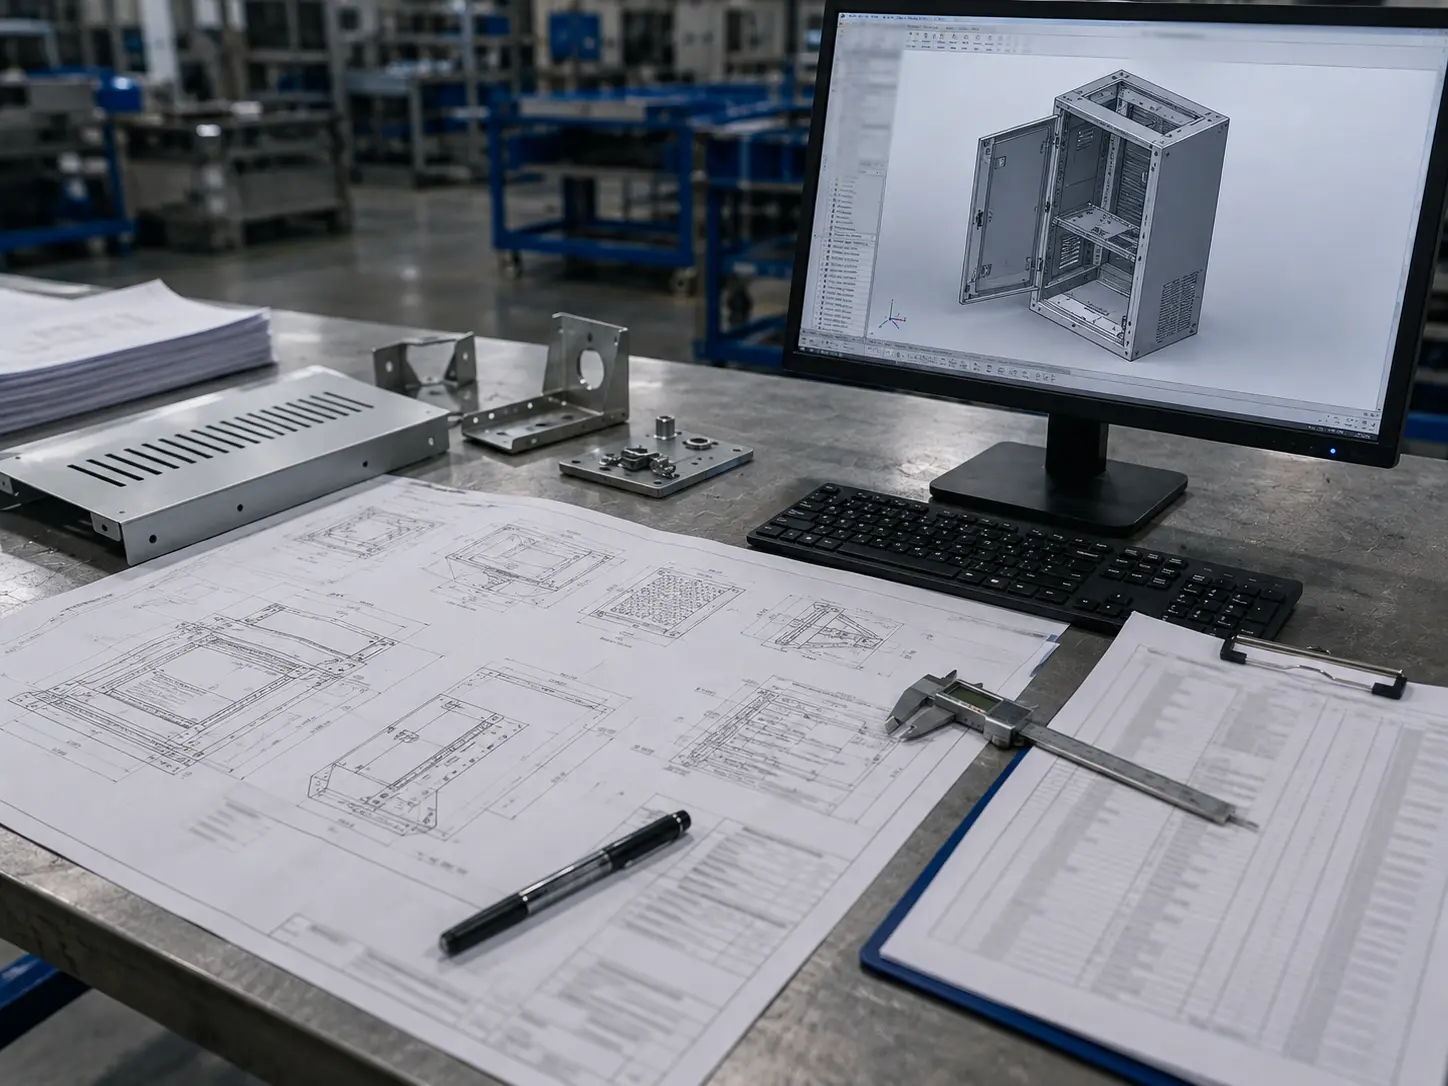
図面確認&
BOMレビュー
- 図面、BOM、技術要件を確認する
- DFMチェックとリスク評価
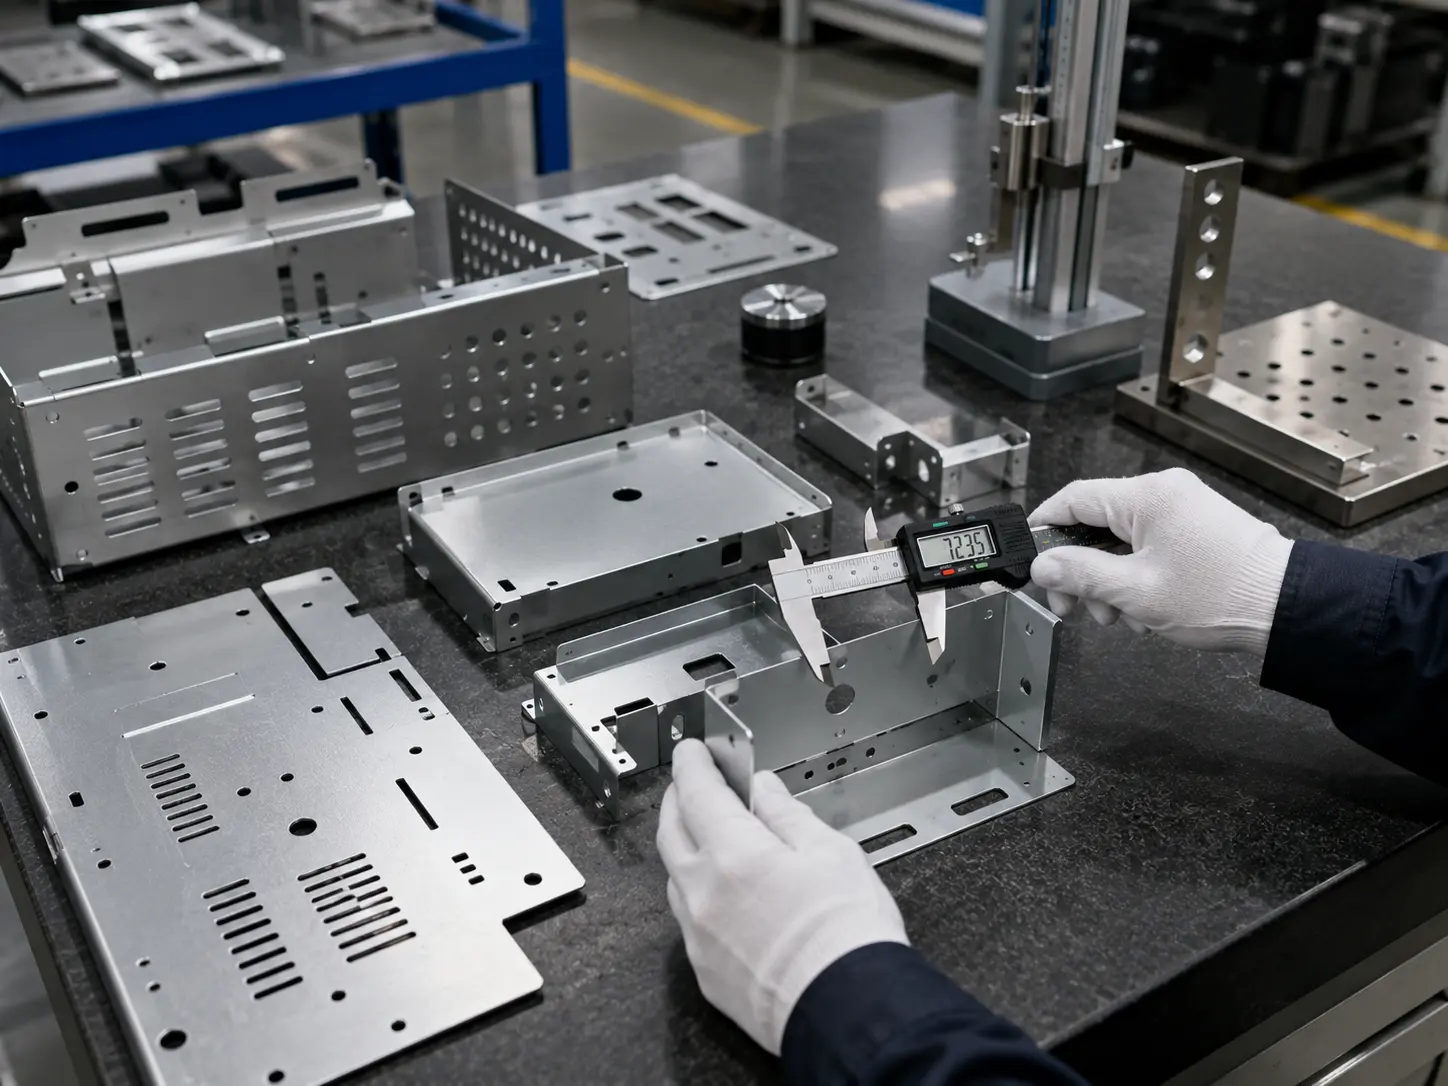
入荷部品
検査
- 寸法、材料、表面状態を検証する
- 部品が品質基準を満たしていることを確認する
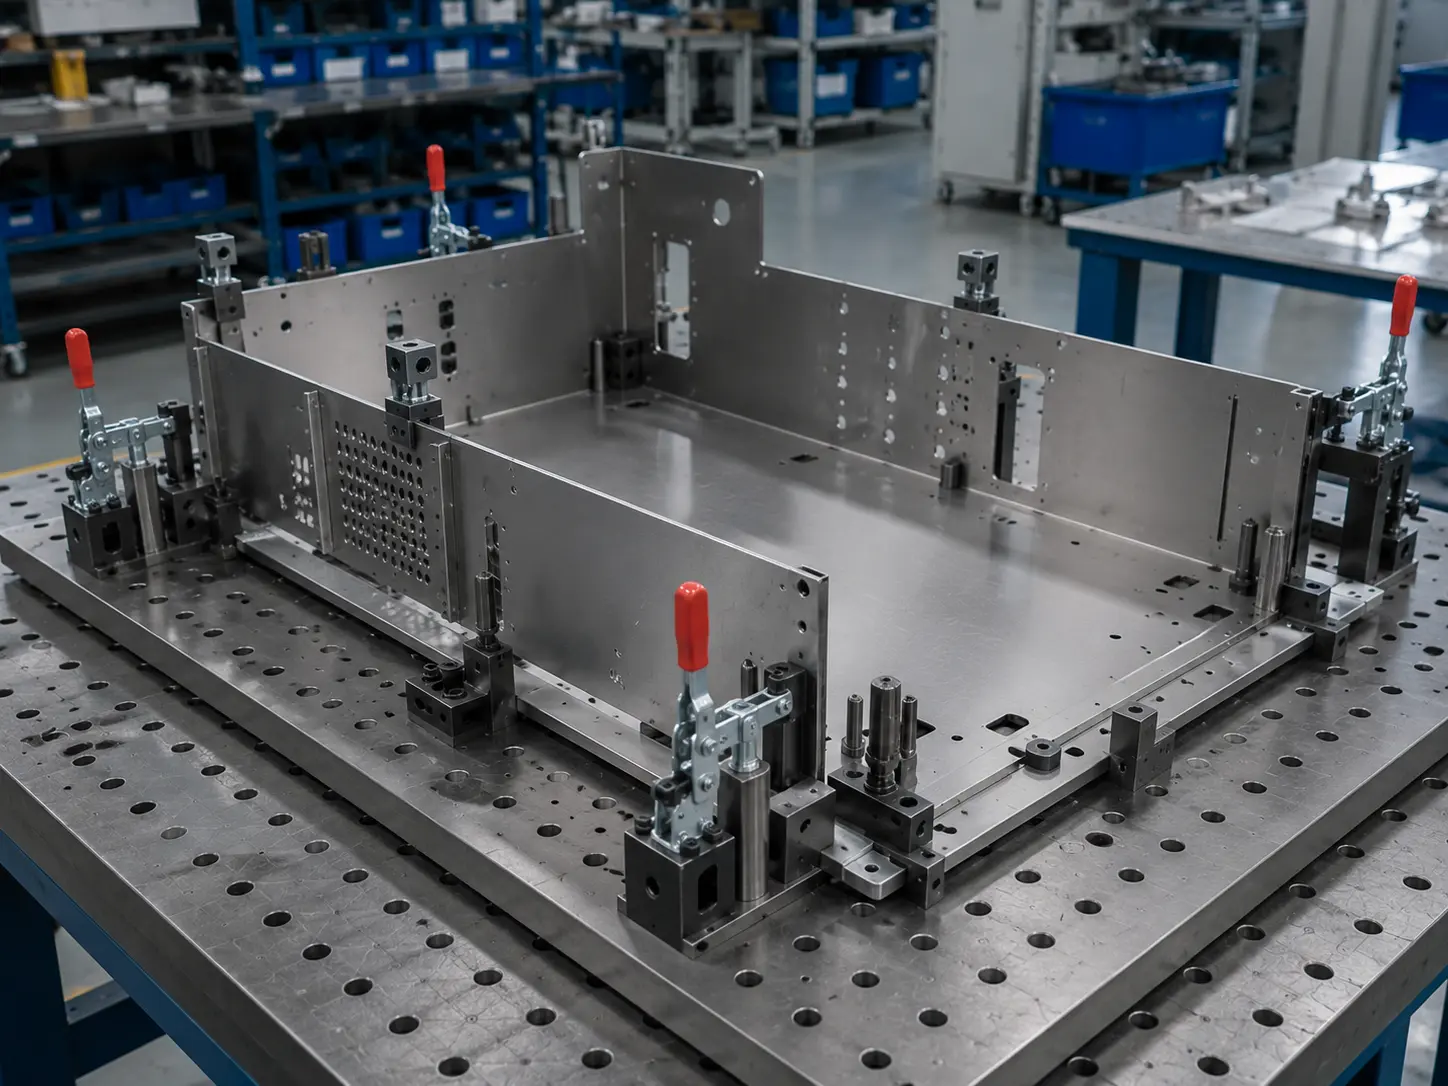
治具 &
組立セットアップ
- 治具と工具を準備する
- 組立順序とフィットアップ精度を確認する
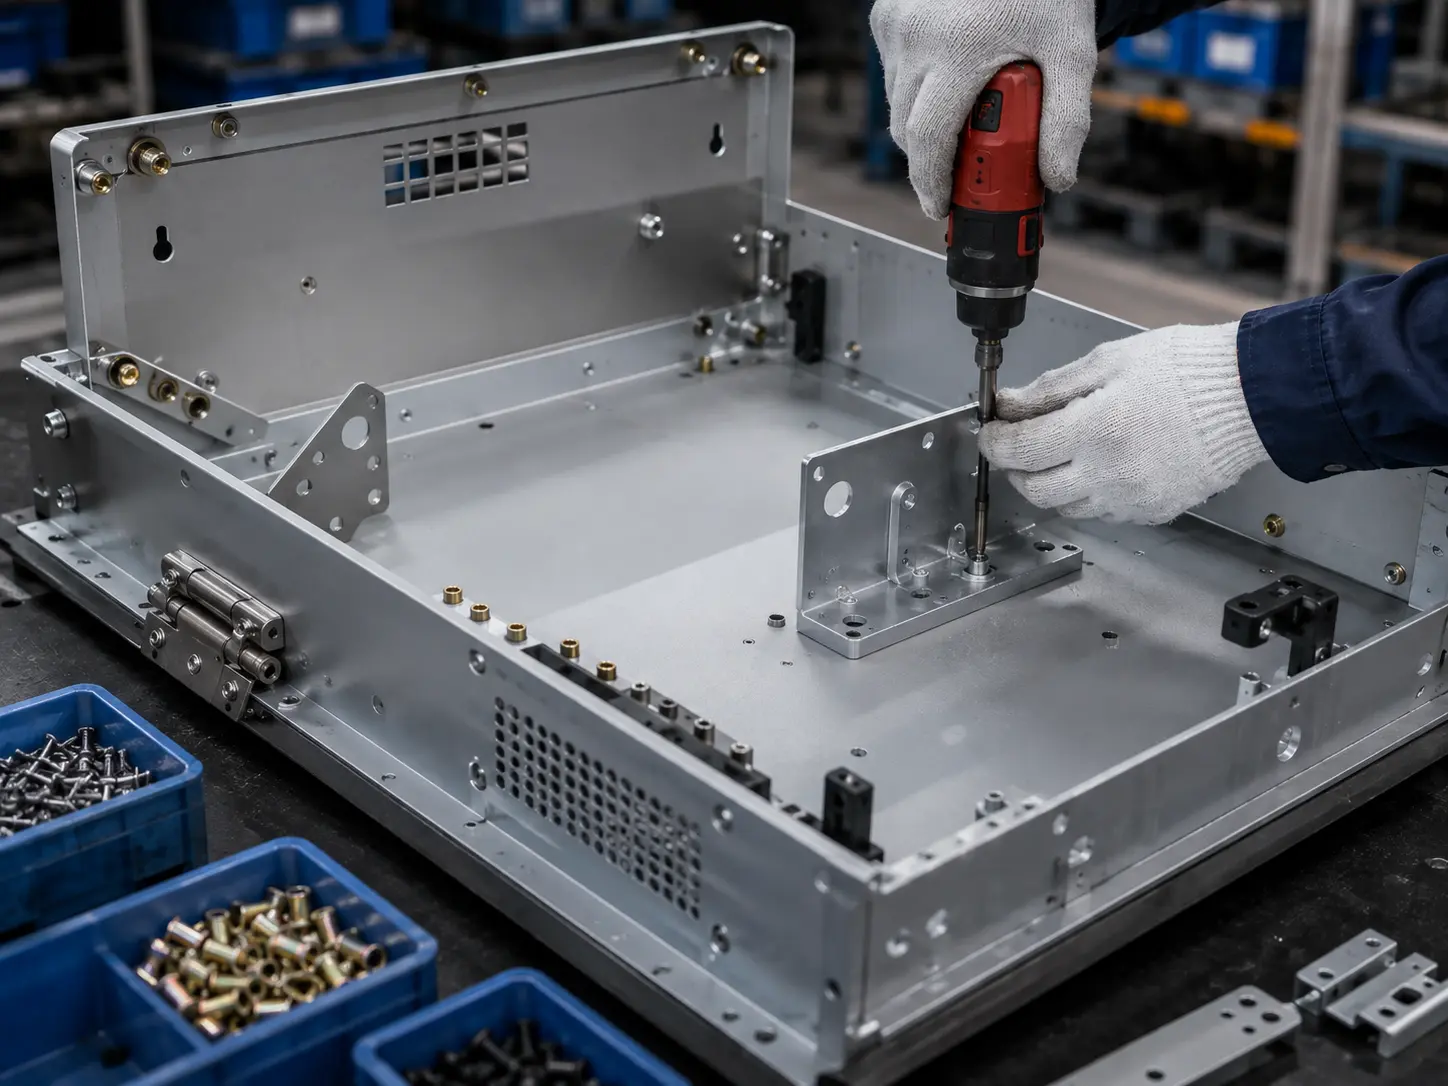
接合 &
コンポーネントの取り付け
- 締結、クリンチング、リベット締め、溶接または接着接合
- アクセサリおよびサブアセンブリの取り付け
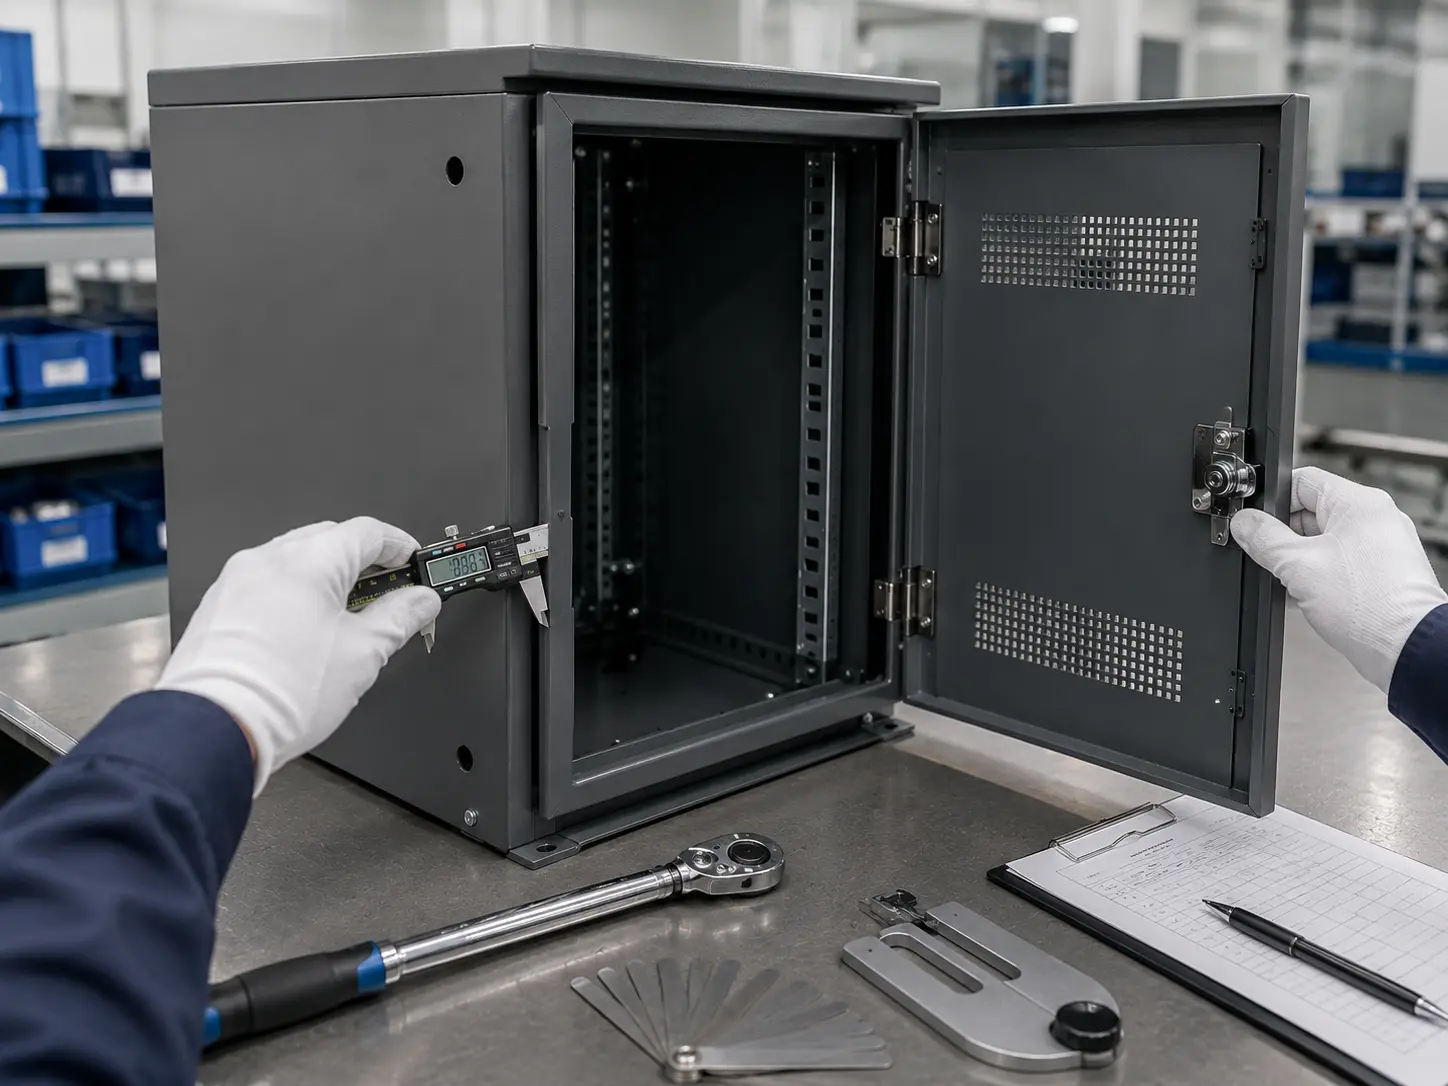
工程内 &
機能チェック
- 寸法および外観検査
- 機能・性能試験
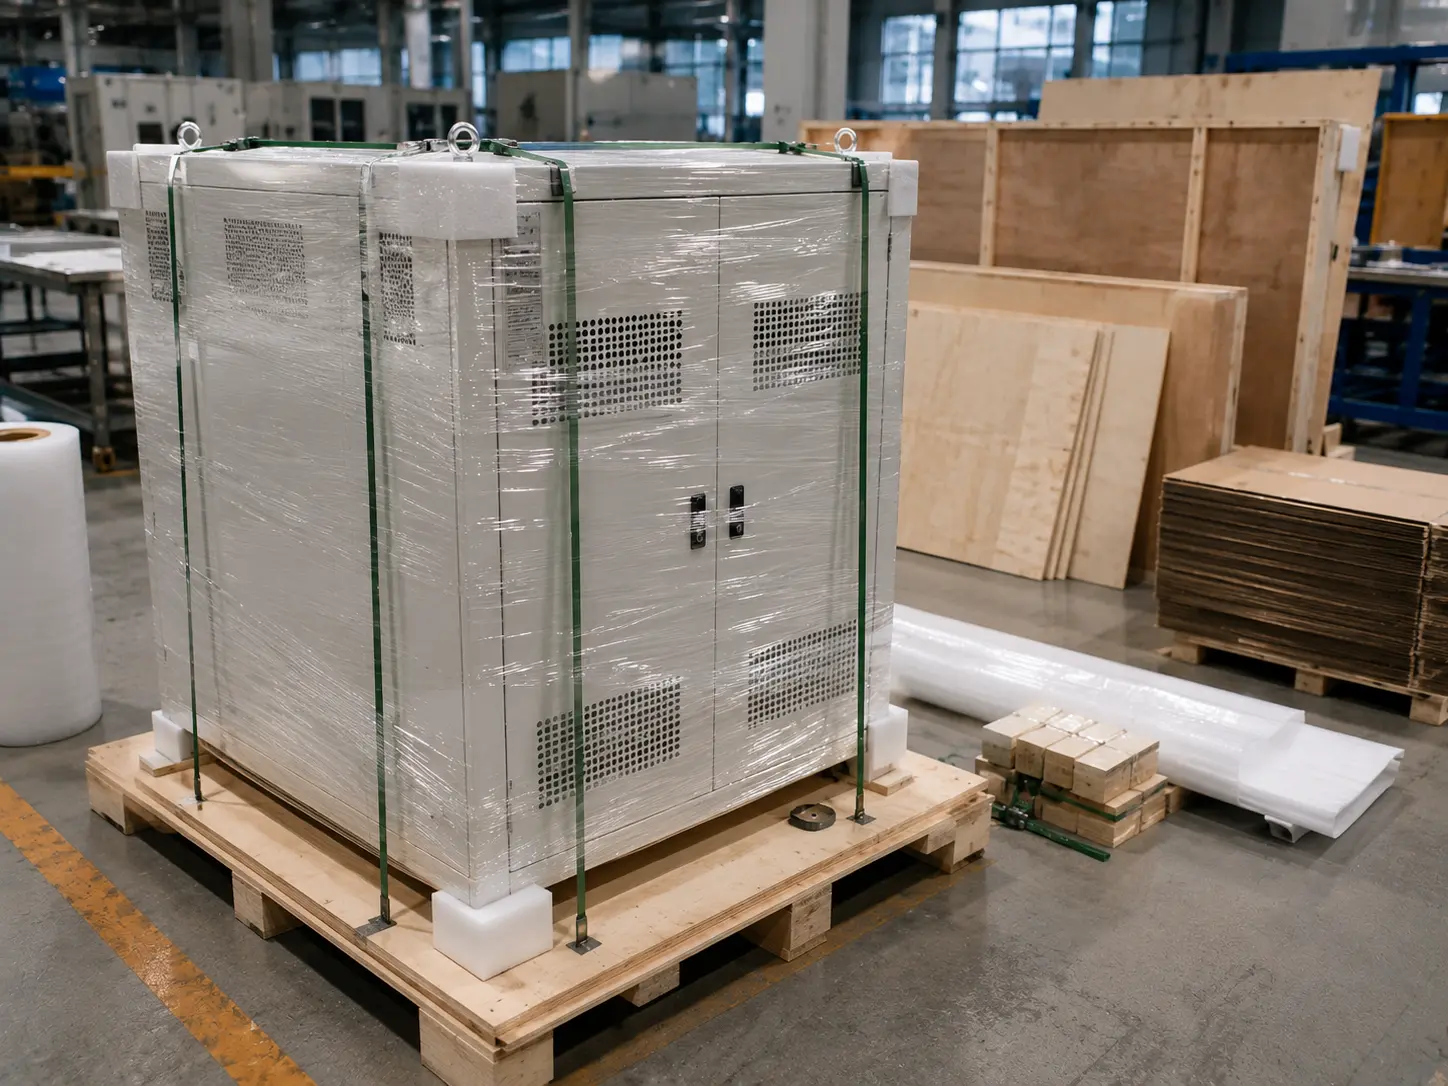
最終梱包
& 出荷
- 梱包前の最終検査
- 保護梱包、ラベリングおよび出荷書類
品質の作り込み
各重要工程での品質チェック、最終工程だけではありません。
納期厳守
標準化されたワークフローにより、スケジュールの信頼性を確保します。
一貫した結果
実証済みのプロセスが、すべての製造において安定した品質を実現します。
明確なコミュニケーション
透明性のある進捗報告と完全なトレーサビリティを提供します。
標準 & 参考規格
当社はISO 2768、ISO 5817、ASTM、その他の適用可能な仕様を含む国際標準およびお客様の要件に準拠しています。
注記:プロセスはプロジェクトの種類、材料、お客様の要件により異なる場合があります。
業界 & 金属アセンブリの用途
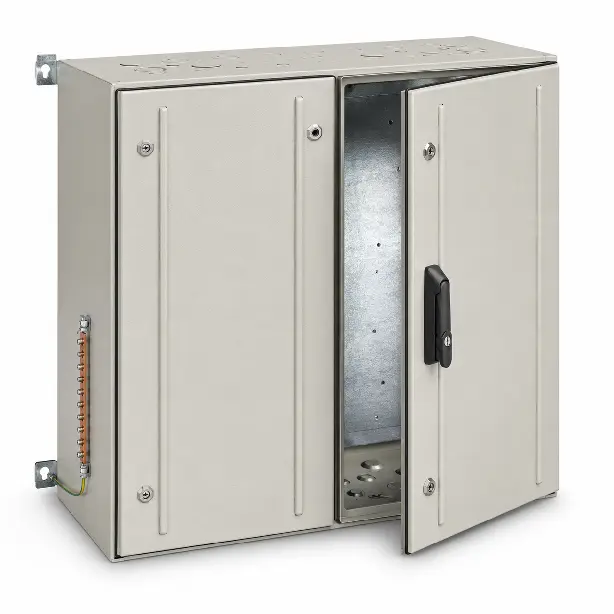
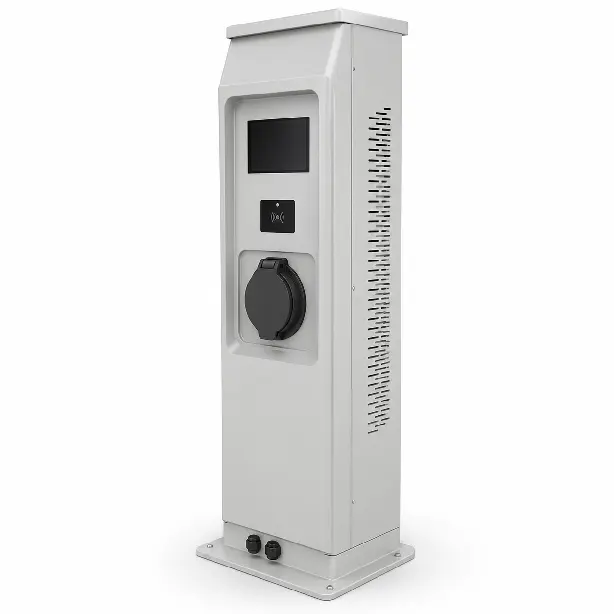
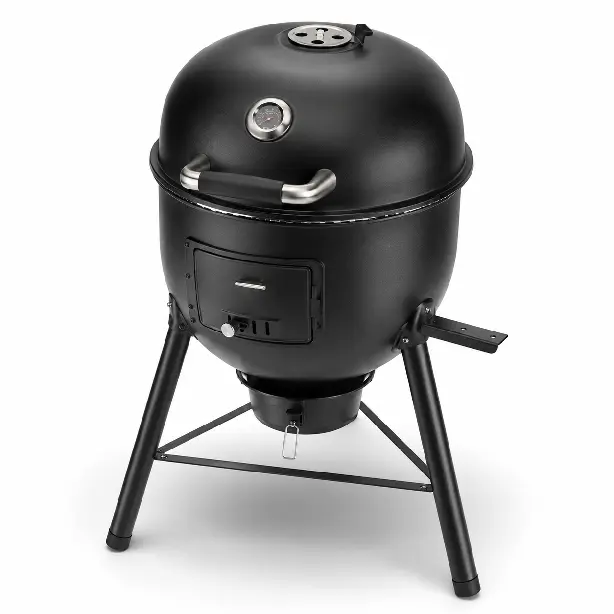
SR MFGは 板金部品および加工コンポーネント向けの金属アセンブリサービス データセンター機器、コンシューマエレクトロニクス、電気システム、産業機器、新エネルギーシステム、屋外製品に使用されています。金属アセンブリは、個別に切断、曲げ、溶接、機械加工、または仕上げされた部品を、完全な機能モジュールまたはすぐに取り付け可能なアセンブリに組み合わせるのに役立ちます。
締結、リベット締め、溶接アセンブリ、ハードウェアの取り付け、スレッドインサート、ヒンジ、ハンドル、ブラケット、パネル、エンクロージャの統合が必要な金属アセンブリについて、試作検証と安定した量産の両方をサポートします。