
金属部品向けウェット塗装サービス
SR MFGは、カスタム金属部品、筐体、パネル、ブラケット、加工組立品向けにウェットスプレー塗装サービスを提供しています。色合わせ、膜厚管理、機能領域のマスキング、検査記録をサポートし、外観、防食性、組立信頼性のバランスを実現します。.
色合わせ
RAL、Pantone、または承認済みの現物サンプルに基づく色合わせ。.
機能領域のマスキング
ねじ山、嵌合面、接地ポイント、接触領域のマスキング。.
検査サポート
外観、膜厚、密着性、梱包品質の検査サポート。.
24時間以内にカスタム見積もりを取得
図面をアップロードしてエンジニアリングレビューを受けてください。.
金属スプレー塗装とは?
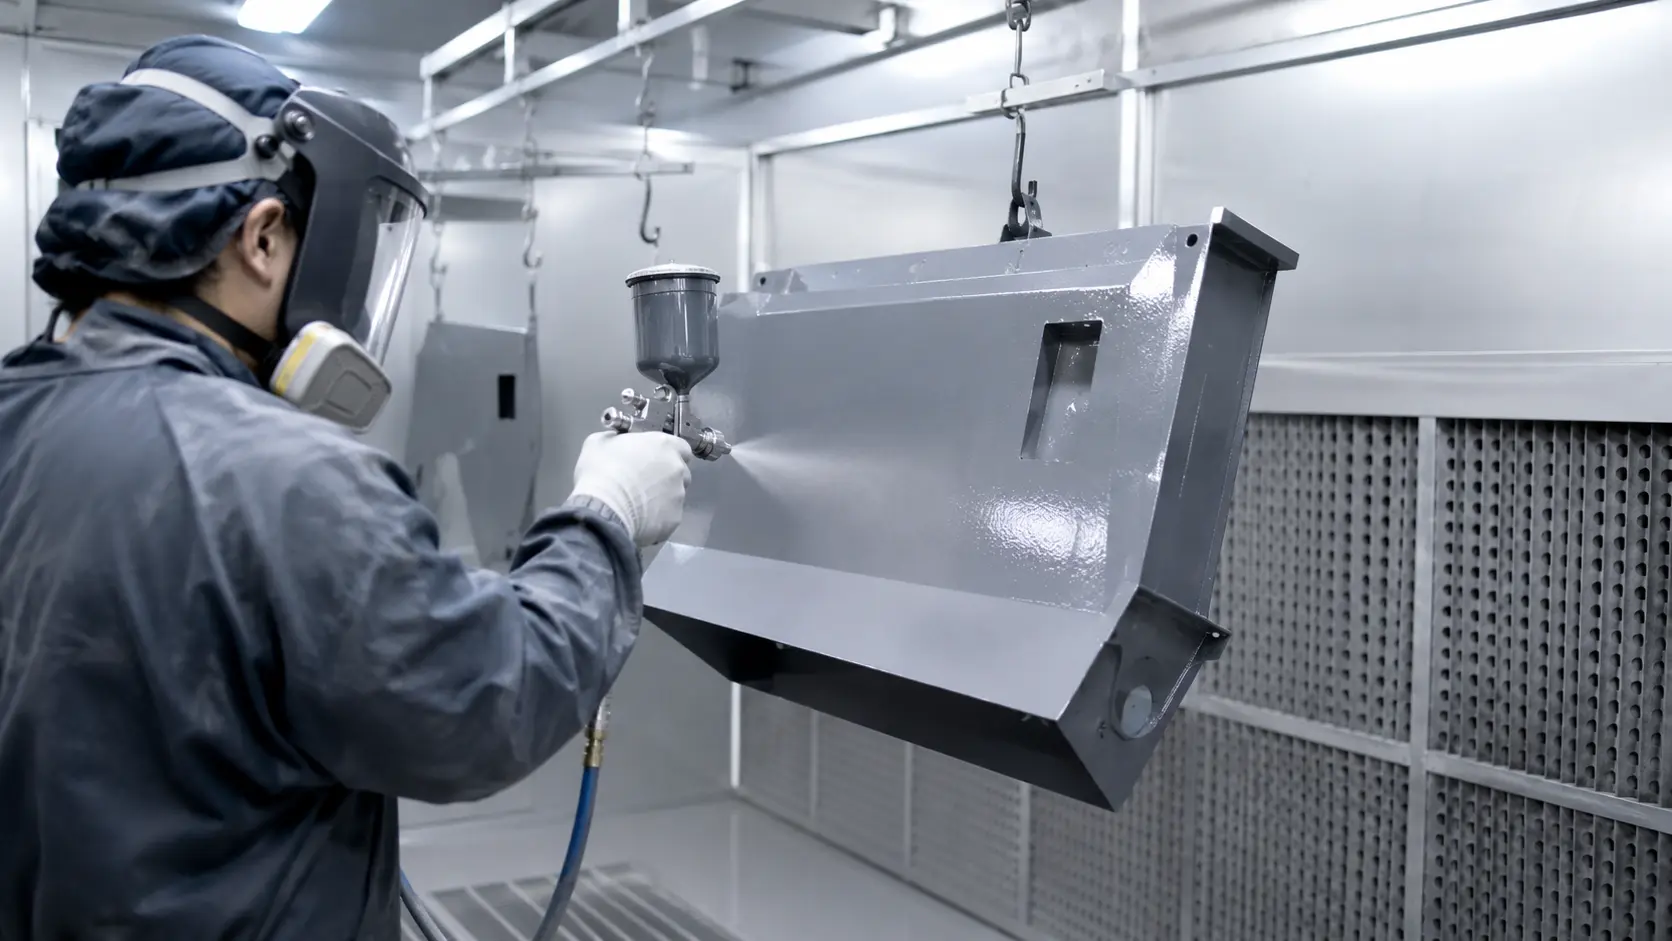
金属スプレー塗装は、スプレー設備を通じて液体塗料を金属部品に塗布するウェットコーティングプロセスです。粉体塗装と比較して、ウェット塗装はカスタムカラー、小ロットプロジェクト、大型部品、タッチアップ作業、プライマー・トップコート・特殊表面効果を必要とするコーティングシステムにおいて、より高い柔軟性を提供します。.
ウェット塗装が適している理由
ウェット塗装は、プライマー、中塗り、トップコートなどの多層システムに対応し、仕上がり管理と耐久性においてより大きな柔軟性を提供します。.
複雑な部品、試作品、小批量生産、大型部品、または粉体塗装が最適でない組立品に最適です。.
一般的な用途
設備
筐体
機械
カバー
ブラケット&
フレーム
カスタム塗装
パネル
柔軟な色・仕上げオプション
ブランドとデザインに合わせた幅広いカスタムカラーと光沢レベル。.
プライマー+トップコートシステム
カスタマイズされた多層コーティングで、耐久性の高い高性能仕上げを実現。.
複雑な部品や小ロット部品に適しています
複雑な形状、特殊材料、限られた生産ロットの部品に最適です。.
当社が一般的に塗装する金属部品
SR MFGは、幅広いカスタム板金部品および加工金属組立品にウェットスプレー塗装を提供しています。各プロジェクトは、材料、部品形状、外観グレード、マスキング要件、コーティングシステム、最終検査基準に基づいて検討されます。.
筐体・ハウジング
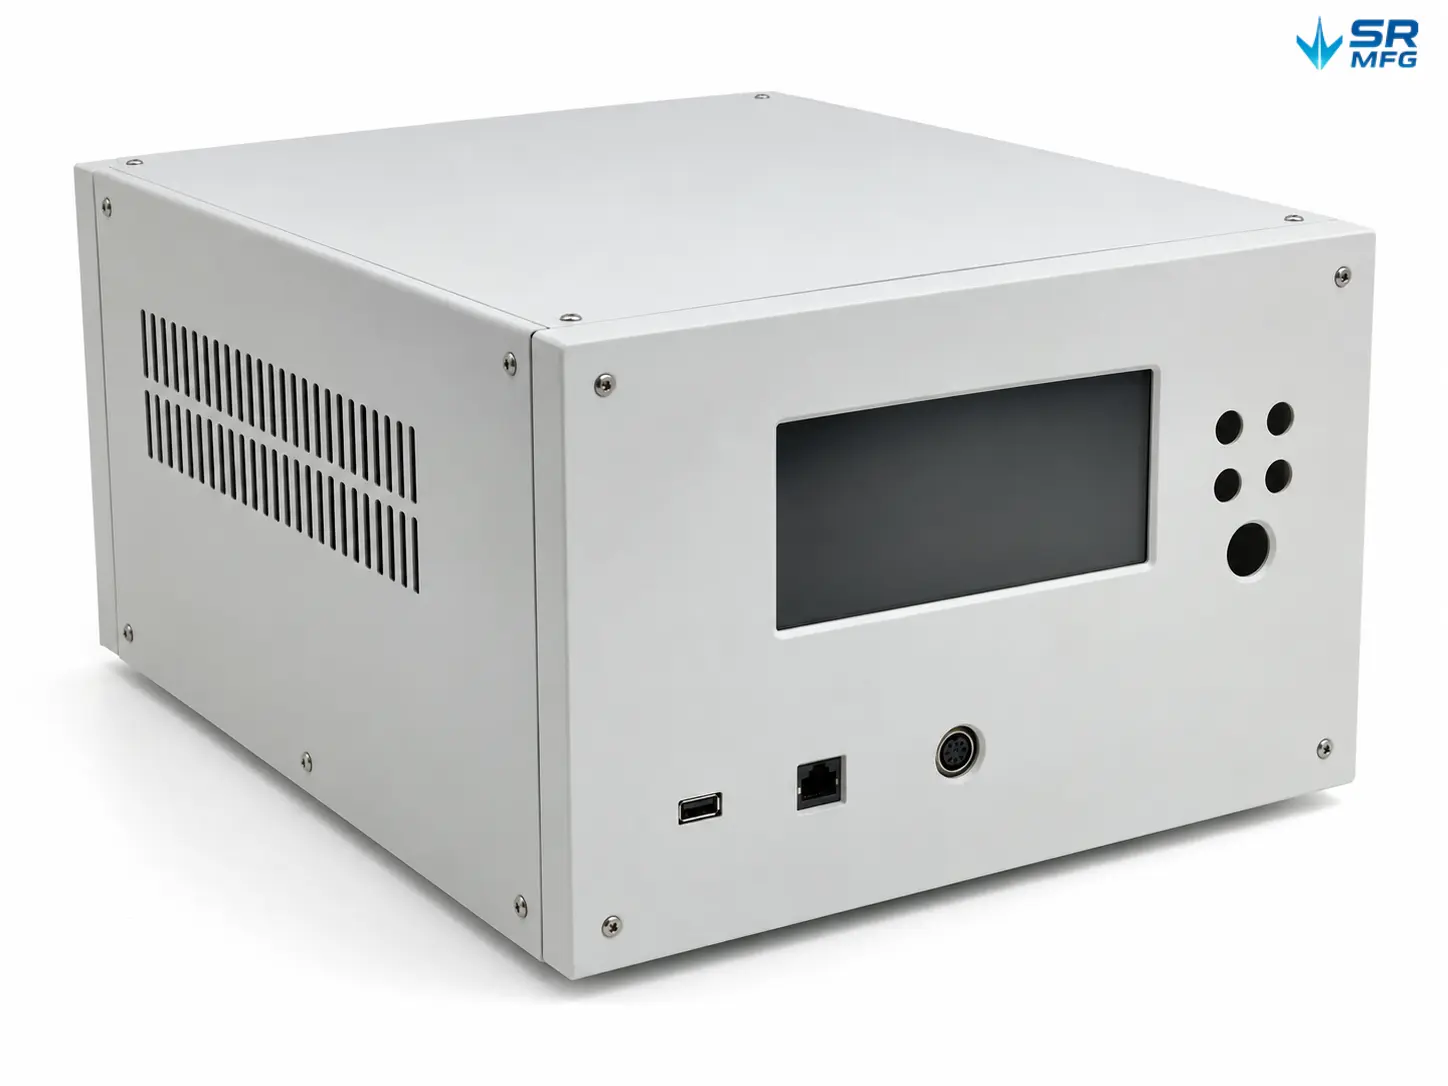
電気キャビネット、制御ボックス、通信筐体、サーバーシャーシ、および管理された外観と防食性が求められるカスタムハウジング。.
構造・支持部品
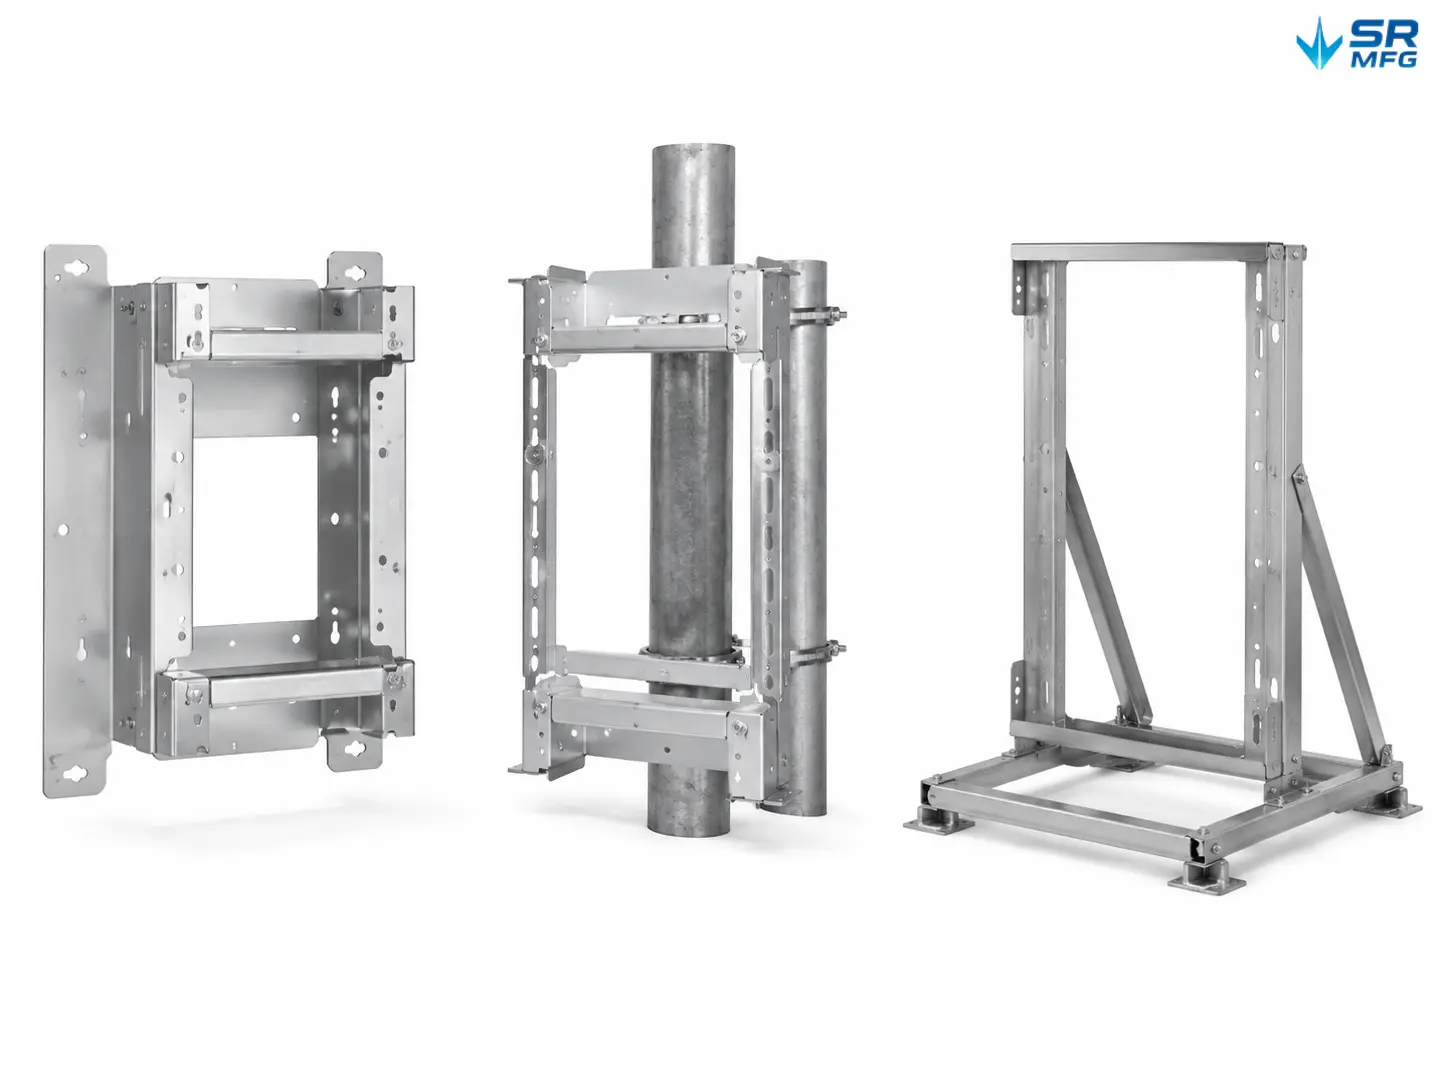
ブラケット、取付プレート、キャリア、レール部品、補強材、フレーム、および耐久性と組立適合性が重要な支持部品。.
プレス・成形部品
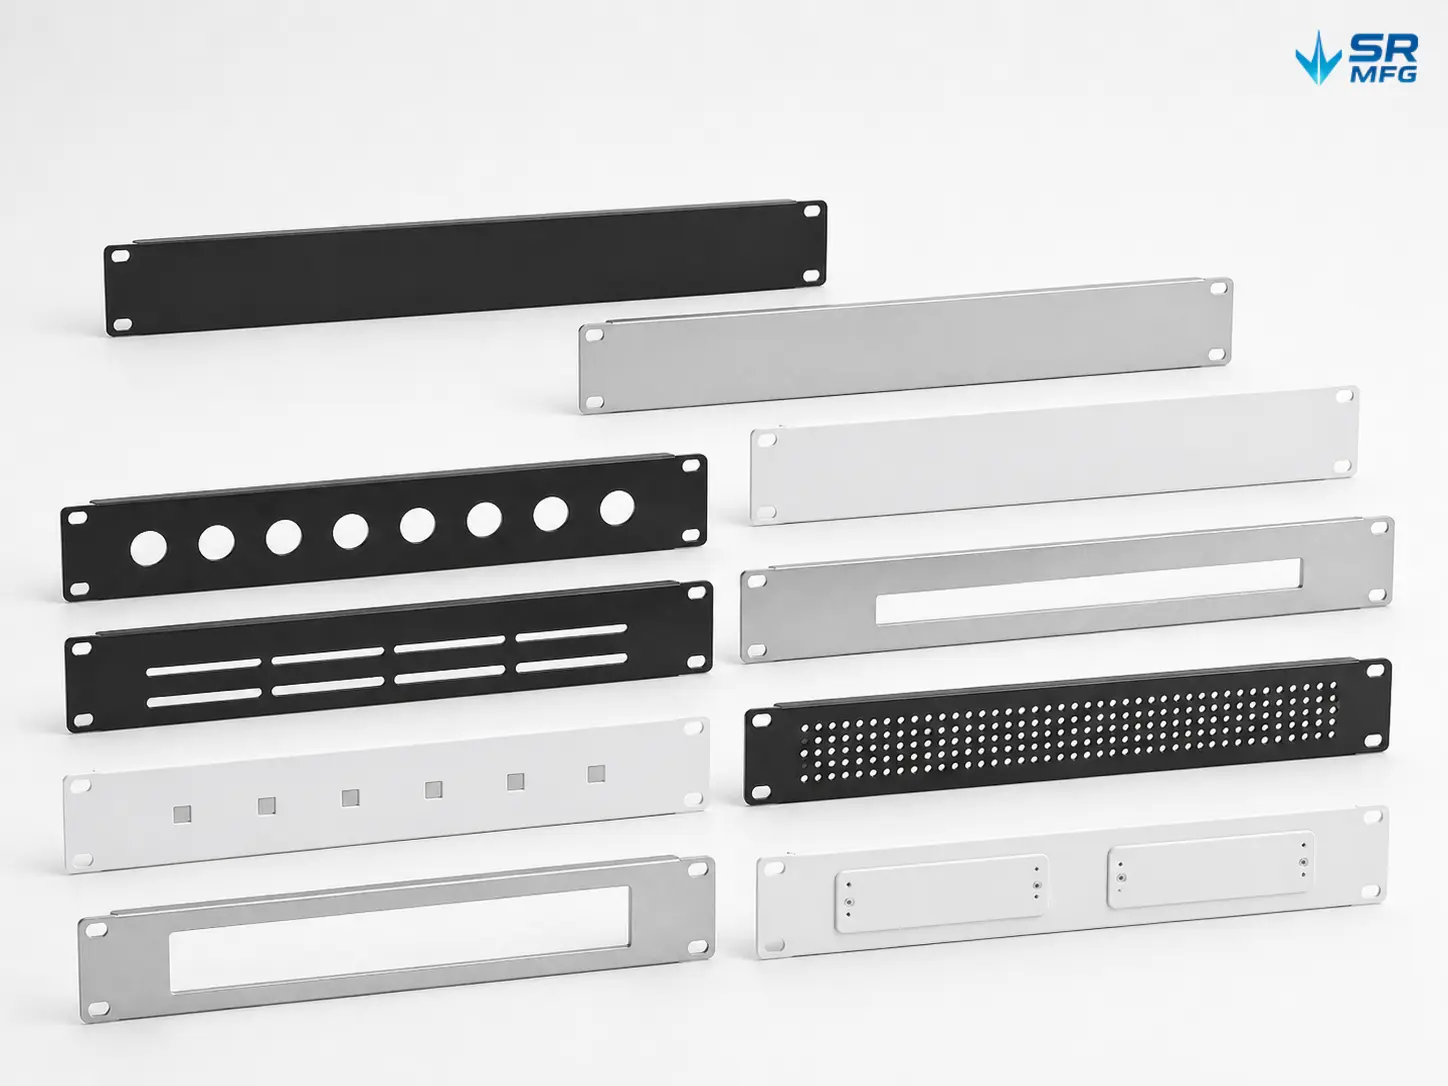
パネル、カバー、トレイ、Uチャンネル、ボックスセクション、および曲げ・プレス加工後に安定した仕上げ品質が求められる成形部品。.
溶接組立品
溶接フレーム、溶接筐体、ブラケット組立品、およびシーム処理、マスキング、均一なコーティング被覆が求められる加工構造物。.
外観/クラスA表面
色、光沢、平滑性、承認済みサンプル要件が規定された目視パネルおよび装飾金属部品。.
塗装可能材料と表面処理
当社は通常、炭素鋼/合金鋼/鋳鉄、アルミニウムおよびアルミニウム合金、ステンレス鋼、亜鉛めっき鋼板、およびご要望に応じて銅および銅合金にスプレー塗装を行います。各基材にはそれぞれ固有の表面状態とコーティングリスクがあるため、前処理方法をそれに合わせて適合させる必要があります。.
以下は、材料別の塗装および表面処理に関するSR MFGの実践的かつプロジェクトベースの推奨事項です。その他の材料や特別な要件がある場合は、お問い合わせください。お客様の用途に最適なプロセスを検討いたします。.
当社が一般的に塗装する材料
金属スプレー塗装の一般的な材料には、炭素鋼、亜鉛めっき鋼板、アルミニウム合金、ステンレス鋼が含まれます。最良の結果を得るには、表面処理方法、プライマー選定、塗料タイプ、コーティング膜厚、硬化条件を生産前に一括して検討する必要があります。.
炭素鋼
亜鉛めっき鋼板
アルミニウム合金
ステンレス鋼
特殊コーティング鋼板
炭素鋼
一般的なグレード:SPCC / DC01 / ASTM A1008
一般的な課題:裸の冷間圧延鋼板は腐食リスクが高いです。防錆油、指紋、切削油、微細な表面汚染が塗料の密着性を低下させ、フィッシュアイ、クレーター、不均一な外観を引き起こす可能性があります。.
SR MFGの前処理アプローチ:
洗浄・脱脂:塗装前に圧延油、防錆油、指紋、切削油、取り扱い時の汚染を除去します。.
除錆および表面粗化:酸化、引っかき傷、保管痕がある場合は、軽度の機械的処理または微細研磨を使用できます。.
化成皮膜処理および/またはプライマー:リン酸塩、シラン、またはセラミック化成処理オプションを腐食目標に基づいて選択できます。屋外または高湿度用途には防食プライマーを推奨します。.
主要管理項目:表面清浄度、乾燥品質、塗装可能時間、プライマー適合性、および塗装前のフラッシュラスト防止。.
一般的な鋼種:Q235B / SS400 / ASTM A36 / S235JR
一般的な課題:ミルスケール、錆、溶接スパッタ、粗い表面性状は塗膜密着性を低下させ、目に見える塗装欠陥を引き起こす可能性があります。表面処理は冷間圧延鋼板よりも重要です。.
SR MFGの前処理アプローチ:
洗浄・脱脂:研削油、切削油、指紋、加工汚染をブラスト処理または機械的処理の前に除去します。.
除錆および表面粗化:ブラスト処理、研削、または機械的デスケーリングを使用して、付着性のミルスケールと錆を除去し、プライマー密着に適した表面粗さを形成します。.
化成皮膜処理および/またはプライマー:塗装システムに応じて、リン酸亜鉛、リン酸鉄、シラン、またはセラミック前処理を使用できます。構造部品または屋外部品には防食プライマーを推奨します。.
主要管理項目:ミルスケール除去レベル、表面粗さの均一性、溶接部の清浄化、エッジカバレッジ、およびプライマー塗布前の塗装可能時間。.
一般的な鋼種:SPHC-P / DD11 / ASTM A1011 P&O
一般的な課題:表面は通常の熱間圧延鋼板よりも清浄ですが、塗装前に油膜を完全に除去する必要があります。残留油は密着不良、フィッシュアイ、またはプライマーの濡れ不良を引き起こす可能性があります。.
SR MFGの前処理アプローチ:
洗浄・脱脂:酸洗油、防錆油、切削液、指紋を塗装前に除去します。.
除錆および表面粗化:通常、熱間圧延鋼板よりも軽度で済みます。エッジ、溶接部、または酸化した保管材には研磨または機械的処理を使用できます。.
化成皮膜処理および/またはプライマー:リン酸塩、シラン、またはセラミック化成皮膜処理は塗膜密着性と耐食性を向上させることができます。プライマーの選択は屋内または屋外の使用条件に依存します。.
主要管理項目:油分除去、水切れ良好な表面状態、エッジ清浄度、乾燥品質、および前処理から塗装までの時間。.
一般的な鋼種:Q355 / S355 / ASTM A572
一般的な課題:炭素鋼と同様の腐食リスクがありますが、構造部品には溶接部、厚いエッジ、荷重を受ける表面が多くあり、より優れたエッジ保護とプライマーカバレッジが必要です。.
SR MFGの前処理アプローチ:
洗浄・脱脂:研削油、切削液、溶接残留物、指紋、および一般的な工場汚染を除去します。.
除錆および表面粗化:溶接構造物または重荷重構造物には、プライマー密着性と塗膜耐久性を向上させるためにブラスト処理または機械的処理を推奨します。.
化成皮膜処理および/またはプライマー:リン酸塩またはシラン前処理を防食プライマーと併用できます。より高い耐食性が求められる場合はジンクリッチプライマーを選択できます。.
主要管理項目:溶接部の清浄化、エッジの面取り、表面粗さ、プライマー膜厚、再塗装可能時間、および穴周辺と切断エッジの腐食保護。.
亜鉛めっき材料
一般的な鋼種:SGCC / DX51D+Z / ASTM A653
一般的な課題:不動態皮膜、白錆、油、または保管汚染が除去されていない場合、亜鉛表面が塗膜密着性に影響を与える可能性があります。成形エッジまたは切断エッジには追加の保護が必要な場合があります。.
SR MFGの前処理アプローチ:
洗浄・脱脂:不動態残渣、保管油、指紋、切削液、および表面汚染を除去します。.
除錆および表面粗化:白錆、酸化、または密着リスクがある場合は、軽度の研磨、スイープブラスト、または機械的処理を使用できます。.
化成皮膜処理および/またはプライマー:リン酸塩、シラン、またはセラミック化成皮膜処理などの亜鉛対応前処理を使用できます。耐食性能が重要な場合は亜鉛めっき対応プライマーを推奨します。.
主要管理項目:亜鉛層を損傷する過度のブラスト処理を避けること。密着性、白錆除去、切断エッジ保護、およびプライマーと亜鉛めっき表面の適合性を管理すること。.
一般的な鋼種:SECC / DX51D+ZE
一般的な課題:亜鉛皮膜は溶融亜鉛めっき鋼板よりも薄く均一ですが、油、指紋、表面不動態皮膜は依然として塗膜密着性を低下させる可能性があります。.
SR MFGの前処理アプローチ:
洗浄・脱脂:プレス油、指紋、切削液、および軽度の表面汚染をスプレー塗装前に除去します。.
除錆および表面粗化:通常は軽度の機械的処理のみ。不要な亜鉛皮膜損傷を防ぐため、過度の研磨は避けるべきです。.
化成皮膜処理および/またはプライマー:リン酸塩、シラン、またはセラミック前処理を選択できます。塗装筐体、キャビネット、屋内/屋外制御盤にはプライマーを推奨します。.
主要管理項目:塗膜密着性、表面清浄度、亜鉛層保護、塗料の濡れ性、および乾燥または焼付後の安定した外観。.
一般的な鋼種:DX51D+ZF / ASTM A653 A40 / A60
一般的な課題:亜鉛-鉄表面は一般に塗装性が良好ですが、パウダリング、成形残渣、および付着性の表面粒子が外観と密着性に影響を与える可能性があります。.
SR MFGの前処理アプローチ:
洗浄・脱脂:成形油、粉塵、付着粒子、切削液、指紋を塗装前に除去します。.
除錆および表面粗化:成形エッジ、溶接部、または汚染領域には、軽度のブラッシング、拭き取り、または機械的清浄を使用できます。.
化成皮膜処理および/またはプライマー:リン酸塩またはシラン前処理はより良好な密着性を支援できます。プライマーは腐食および外観要件に基づいて選択します。.
主要管理項目:表面パウダー除去、塗膜密着性、成形エッジカバレッジ、溶接部清浄化、およびプライマー適合性。.
アルミニウム合金
一般的な調質:5052-H32 / 5052-H34
一般的な課題:アルミニウムは自然酸化皮膜を形成し、塗装後に引っかき傷、指紋、ハンドリング痕が現れることがあります。前処理が不十分な場合、密着不良や塗膜下腐食を引き起こす可能性があります。.
SR MFGの前処理アプローチ:
洗浄・脱脂:加工油、切削液、指紋、研磨残渣、工場内汚染物質を除去します。.
除錆・表面粗化:軽度のサンディング、スカッフィング、または非鉄金属用表面処理により、部品表面を損傷することなく機械的密着性を向上させることができます。.
化成皮膜処理および/またはプライマー:耐食目標に基づき、ノンクロムまたはクロムフリー化成皮膜処理、シラン、ジルコニウム/セラミック前処理、またはアルミニウム対応プライマーを選択可能。.
主要管理項目:酸化皮膜除去/活性化、表面清浄度、前処理薬剤の適合性、プライマー密着性、塗装後の色調安定性。.
一般的な材質グレード:6061-T6 / 6061-T651
一般的な課題:機械加工および成形された6061表面には、工具痕、酸化皮膜、ロット間の表面ばらつきが生じる場合がある。塗装外観は研磨痕や表面テクスチャの影響を受けることがある。.
SR MFGの前処理アプローチ:
洗浄・脱脂:塗装前に機械加工クーラント、切削油、指紋、研磨剤残留物を除去する。.
除錆・表面粗化:軽度の研磨、スカッフィング、または管理されたブラスト処理により、プライマー密着用の均一な表面を形成できる。.
化成皮膜処理および/またはプライマー:アルミニウム化成皮膜処理またはクロムフリー前処理をエポキシまたはポリウレタンプライマーと組み合わせることで、密着性と耐食性を向上可能。.
主要管理項目:表面粗さの均一性、酸化皮膜管理、プライマー適合性、マスキング精度、ねじ部または機械加工部の保護。.
一般的な材質グレード:3003-H14 / 3003-H24
一般的な課題:軟質アルミニウムは塗装前に傷や打痕が付きやすい。適切な前処理を行わないと、薄い塗膜を通して表面痕が視認される場合がある。.
SR MFGの前処理アプローチ:
洗浄・脱脂:圧延油、取扱い痕、指紋、成形潤滑剤を除去する。.
除錆・表面粗化:軽度の研磨またはスカッフィングにより塗料密着性を向上させ、目視可能な表面欠陥の低減に寄与できる。.
化成皮膜処理および/またはプライマー:屋内、屋外、または装飾用途の要件に応じて、アルミニウム対応化成皮膜処理またはプライマーを使用可能。.
主要管理項目:取扱い時の保護、傷防止、表面均一性、プライマーの濡れ性、塗装前の乾燥清浄状態。.
一般的な材質グレード:5754-H22 / 5754-H111
一般的な課題:耐食性は良好だが、成形されたアルミニウムパネルには酸化皮膜、成形潤滑剤、塗装外観に影響する目視可能な表面痕が残る場合がある。.
SR MFGの前処理アプローチ:
洗浄・脱脂:成形油、指紋、切削液、保管時の汚染を除去する。.
除錆・表面粗化:軽度の機械的前処理または非鉄金属用表面コンディショニングにより、密着性と外観を向上可能。.
化成皮膜処理および/またはプライマー:屋外または輸送用途向けに、クロムフリー化成皮膜処理、シラン、セラミック前処理、またはアルミニウム対応プライマーを選択可能。.
主要管理項目:前処理の均一性、成形後の密着性、エッジカバレッジ、表面外観、屋外環境での塗膜性能。.
ステンレス鋼
一般的な材質グレード:304 / 304L
一般的な課題:ステンレス鋼は不動態表面を有するため、炭素鋼よりも塗料密着が困難になる場合がある。指紋、研磨剤、溶接変色、油分が塗膜密着性を損なう可能性がある。.
SR MFGの前処理アプローチ:
洗浄・脱脂:指紋、研磨ペースト、切削液、接着剤残留物、溶接関連汚染を除去する。.
除錆・表面粗化:軽度の研磨前処理、スカッフィング、またはステンレス対応メディアによるブラスト処理により、機械的密着性を向上可能。.
化成皮膜処理および/またはプライマー:ステンレス対応プライマーは通常、従来の鋼用リン酸塩処理よりも重要であり、エポキシプライマーまたは密着促進プライマーを選択する場合がある。.
主要管理項目:表面粗さ、清浄な不動態表面、プライマー密着性、溶接変色の除去、炭素鋼工具からのクロスコンタミネーション防止。.
一般的な材質グレード:316 / 316L
一般的な課題:316ステンレス鋼は高い耐食性を有するが、その反面、塗料密着性の要求が厳しくなる場合がある。海洋または化学用途では、プライマー選定に注意が必要。.
SR MFGの前処理アプローチ:
洗浄・脱脂:塗装前に油分、指紋、研磨残留物、切削液、塩化物汚染を除去する。.
除錆・表面粗化:管理されたスカッフィングまたはブラスト処理により、ステンレス表面を損傷せずに密着用粗面を形成できる。.
化成皮膜処理および/またはプライマー:海洋、屋外、または化学環境向けには、密着促進プライマー、エポキシプライマー、または高性能塗装システムを推奨。.
主要管理項目:塩化物汚染管理、表面粗さ、プライマー適合性、再塗装可能時間、腐食環境下での長期密着性。.
一般的な材質グレード:201 / 201J1 / 201J2
一般的な課題:304よりも耐食性が低く、表面品質はロットにより変動する場合がある。塗装された201部品は、エッジ、傷、溶接部での腐食リスクを低減するため、信頼性の高い前処理が必要。.
SR MFGの前処理アプローチ:
洗浄・脱脂:研磨剤、指紋、切削液、加工時の汚染を除去する。.
除錆・表面粗化:軽度の研磨またはスカッフィングにより密着性を向上可能。溶接変色および汚染領域はプライマー塗布前に清浄化する必要がある。.
化成皮膜処理および/またはプライマー:腐食保護が必要な場合は、ステンレス対応プライマーまたはエポキシプライマーを推奨。.
主要管理項目:エッジ保護、溶接部洗浄、表面均一性、プライマー密着性、塗装システムが指定されていない限り過酷な屋外環境での使用回避。.
一般的な材質グレード:430 / 430BA
一般的な課題:430ステンレス鋼は装飾部品や家電部品に多用されるが、304と比較して耐食性および成形性が低いため、塗装時にはエッジおよび表面の保護をより適切に行う必要がある。.
SR MFGの前処理アプローチ:
洗浄・脱脂:指紋、研磨残留物、保護フィルム粘着剤、成形油を除去する。.
除錆・表面粗化:軽度のスカッフィングまたは微細研磨前処理により、装飾表面品質を維持しながら塗料密着性を向上可能。.
化成皮膜処理および/またはプライマー:塗装された装飾パネルおよび家電部品には、密着促進プライマーまたはステンレス対応プライマーを使用可能。.
主要管理項目:表面外観、傷管理、プライマーの濡れ性、エッジカバレッジ、炭素鋼粒子からの汚染防止。.
注意: 推奨塗装システムおよびコーティング仕様は、材料の種類、表面状態、部品形状、使用環境、最終用途の要件によって異なります。最適な密着性と仕上げ品質を得るために、表面処理、プライマー選定、塗料の種類、硬化プロセスを総合的に評価する必要があります。生産前に、図面および技術仕様書を共有いただき、エンジニアリングレビューを実施してください。.
SR MFG スプレー塗装プロセスフロー
SR MFG 金属部品スプレー塗装プロセスフロー
要件・仕上げレビュー
図面、色、光沢、マスキング範囲、検査基準を確認します。
受入検査・表面処理
部品の状態を確認し、必要に応じて研磨、バリ取り、補修を実施します。
洗浄・前処理
油分、粉塵、汚染物質を除去し、適切な前処理を施します。
マスキング・治具固定
ねじ山、嵌合面、アースポイント、塗装不要箇所を保護します。
プライマー/トップコート塗布
塗装システムに応じてプライマー、中塗り、またはトップコートを塗布します。
乾燥/硬化・冷却
塗料システムの要件に従って部品を乾燥または焼付けし、その後慎重に冷却します。
最終検査・梱包
外観、色、塗膜厚、マスキング品質、梱包状態を確認します。
一般的な塗装色・仕上げオプション
SR MFGは、プロジェクト要件に基づき、カスタム板金部品向けのスプレー塗装仕上げに対応しています。色、光沢度、表面テクスチャ、塗装システム、承認済み実物サンプルなどを含みます。以下の色サンプルは参考用であり、量産前にRALコード、Pantoneコード、顧客サンプル、または署名済み生産サンプルで確認する必要があります。
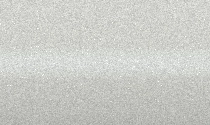
グロスホワイト
電気筐体、制御ボックス、医療機器パネル、露出板金ハウジング向けのクリーンで明るい仕上げ。
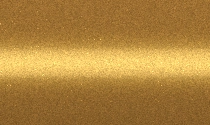
メタリックゴールド
ディスプレイ部品、ブランド部品、カバー、カスタム外観プロジェクト向けの装飾メタリック仕上げ。
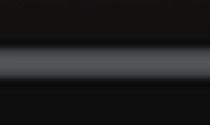
マットブラック
産業機器、機械カバー、ブラケット、パネル、機能性金属部品向けの低反射仕上げ。
ディープブルー
機器カバー、パネル、筐体、顧客固有の製品ラインに一般的に使用されるブランドカラー仕上げ。
ダークグレー
機械ガード、キャビネット外装、構造部品、一般加工部品に適したニュートラルな産業仕上げ。
シルバーグレー
制御キャビネット、計器ハウジング、パネル、機器筐体向けのクリーンでテクニカルな外観。
オリーブグリーン
屋外機器、ユーティリティハウジング、ブラケット、保護カバー向けの耐久性のある産業色オプション。
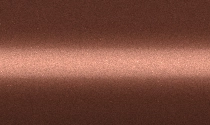
コッパーブラウン
装飾カバー、ブランドパネル、カスタム塗装金属部品向けの温かみのあるメタリック調外観。
金属塗装の要件についてご相談ください
プロジェクトに適した塗装システムがわからない場合は、図面、材質、色、光沢度、使用環境、マスキング要件、検査基準をご提示のうえお問い合わせください。当社のエンジニアリングチームが要件を確認し、適切な塗装ソリューションをご提案します。
産業分野・金属スプレー塗装アプリケーション
SR MFGは、産業機器、キャビネット、ブラケット、フレーム、筐体、構造アセンブリに使用されるOEM部品向けに、専門的な金属スプレー塗装サービスを提供しています。試作仕上げと安定した量産の両方に対応し、多様なアプリケーション分野に展開しています。
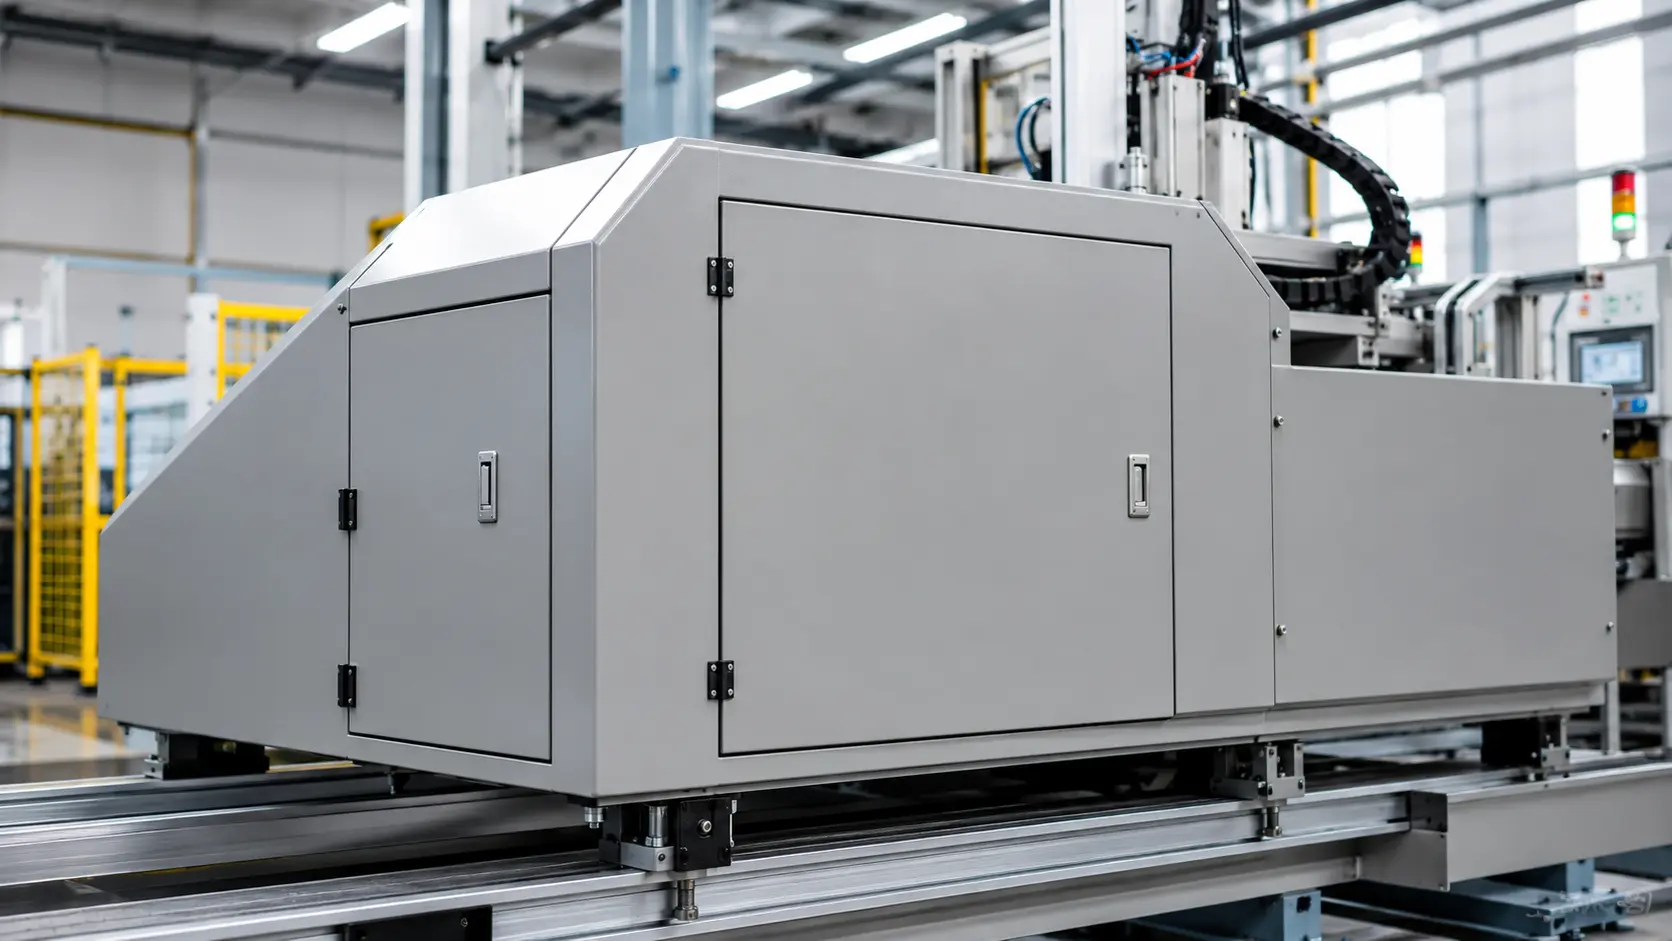
データセンター・IT機器
データセンター部品、ネットワークインフラ、ITハードウェア向けの金属スプレー塗装。滑らかで耐久性のある仕上げと、優れたカバレッジおよび色の一貫性を実現します。
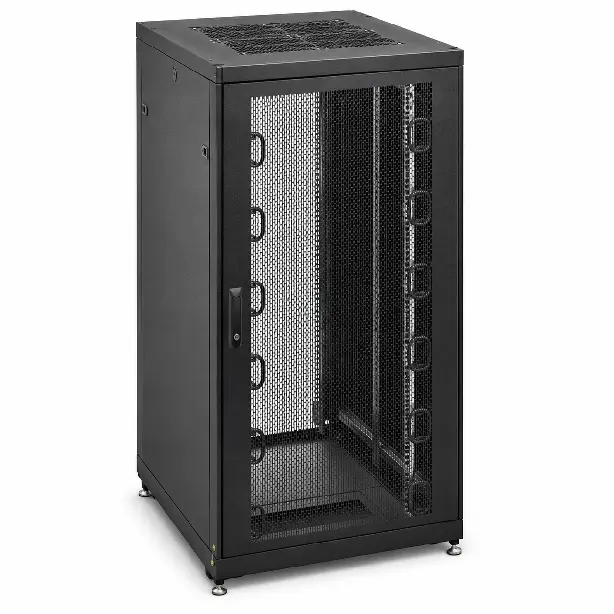
- サーバーラックフレーム・レール
- ケーブルマネジメントトレイ
- キャビネットパネル・ドア
- 取付ブラケット・プレート
コンシューマーエレクトロニクス
民生電子機器ハウジング、内部ブラケット、ディスプレイ構造、精密金属アセンブリ向けのカスタムスプレー塗装。耐傷性・耐指紋性を備えた洗練された表面外観を提供します。
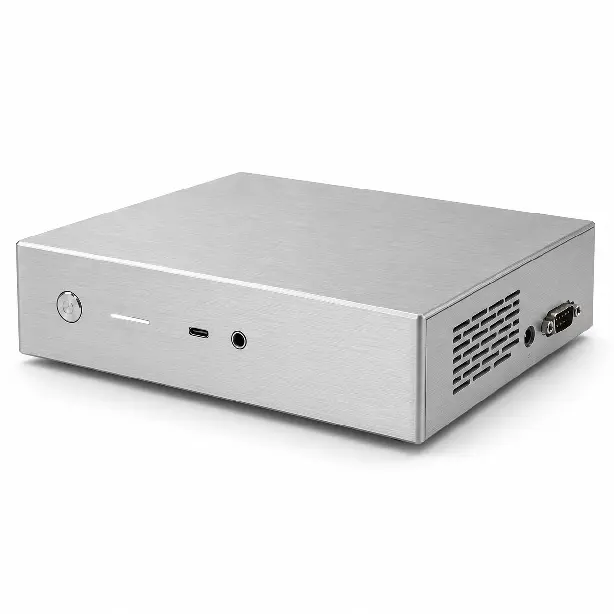
- デバイス筐体・カバー
- 内部支持ブラケット
- ディスプレイ取付構造
- スピーカー・オーディオ金属部品
- 小型精密成形部品
電気設備
電気筐体、制御キャビネット、配電ユニット、産業用電気部品向けの金属スプレー塗装。優れた耐食性と信頼性の高い絶縁適合性を提供します。
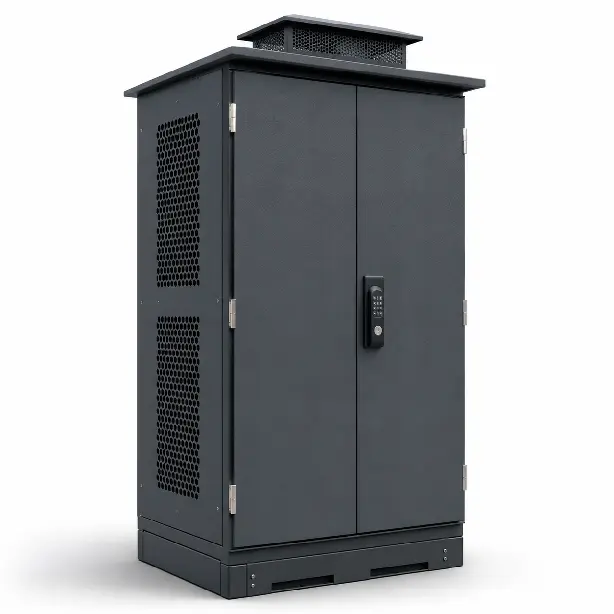
- 電気キャビネット筐体
- 制御ボックスパネル
- 端子取付板
- DINレールブラケット
- 通気・アクセスパネル
産業機械
機械、自動化システム、生産設備、構造機械アセンブリ向けの耐久性のあるスプレー塗装仕上げ。欠け、摩耗、工場現場での損傷に耐えるよう設計されています。
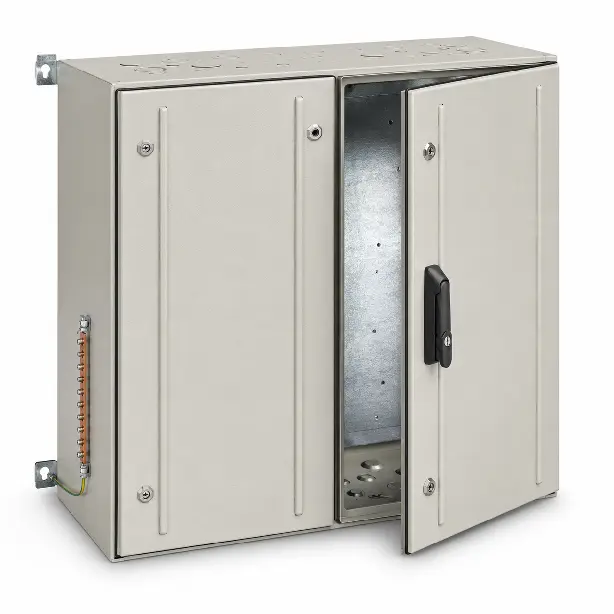
- 機械カバー・ガード
- 設備フレーム
- コンベアブラケット
- センサー取付プレート
- 保護パネル&シールド
新エネルギーシステム
EV充電設備、バッテリーシステム、蓄電キャビネット、電力変換ユニット向けの金属スプレー塗装ソリューション。厳しい屋内・屋外環境に対応する長期耐久性に優れた仕上げを提供します。
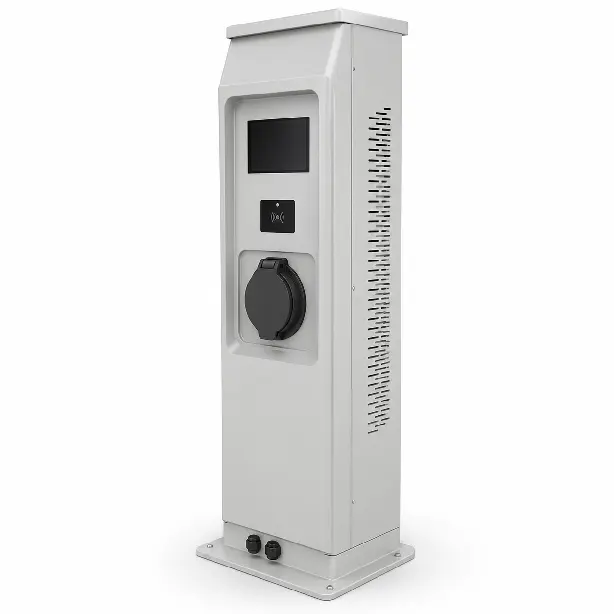
- バッテリー筐体部品
- 充電ステーションキャビネット
- 蓄電キャビネットパネル
- バスバーサポートブラケット
- パワーモジュールハウジング
屋外設備
屋外筐体、機器カバー、BBQグリル、照明システム、構造用金具向けの耐候性スプレー塗装仕上げ。UV安定性、防湿保護、長年にわたる耐退色性を実現するよう設計されています。
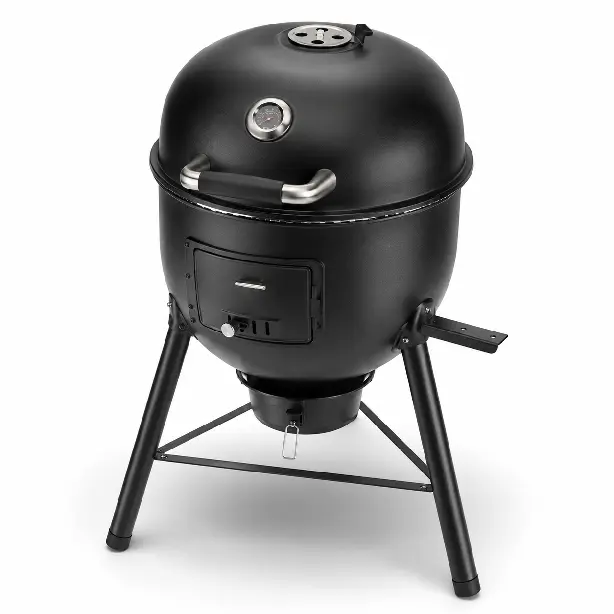
- 屋外設備筐体
- BBQグリル板金本体
- 保護カバー&パネル
- 取付ブラケット
- 耐候性構造部品
お客様の用途に合わせて設計
単一サンプルから量産ボリュームまで、SR MFGはすべてのスプレー塗装プロジェクトにおいて、均一な塗膜厚、安定した色合わせ、信頼性の高い納品をお約束します。ポリウレタン、エポキシ、アクリル、エナメル仕上げなど幅広い塗料システムに対応し、お客様の正確な仕様にお応えします。
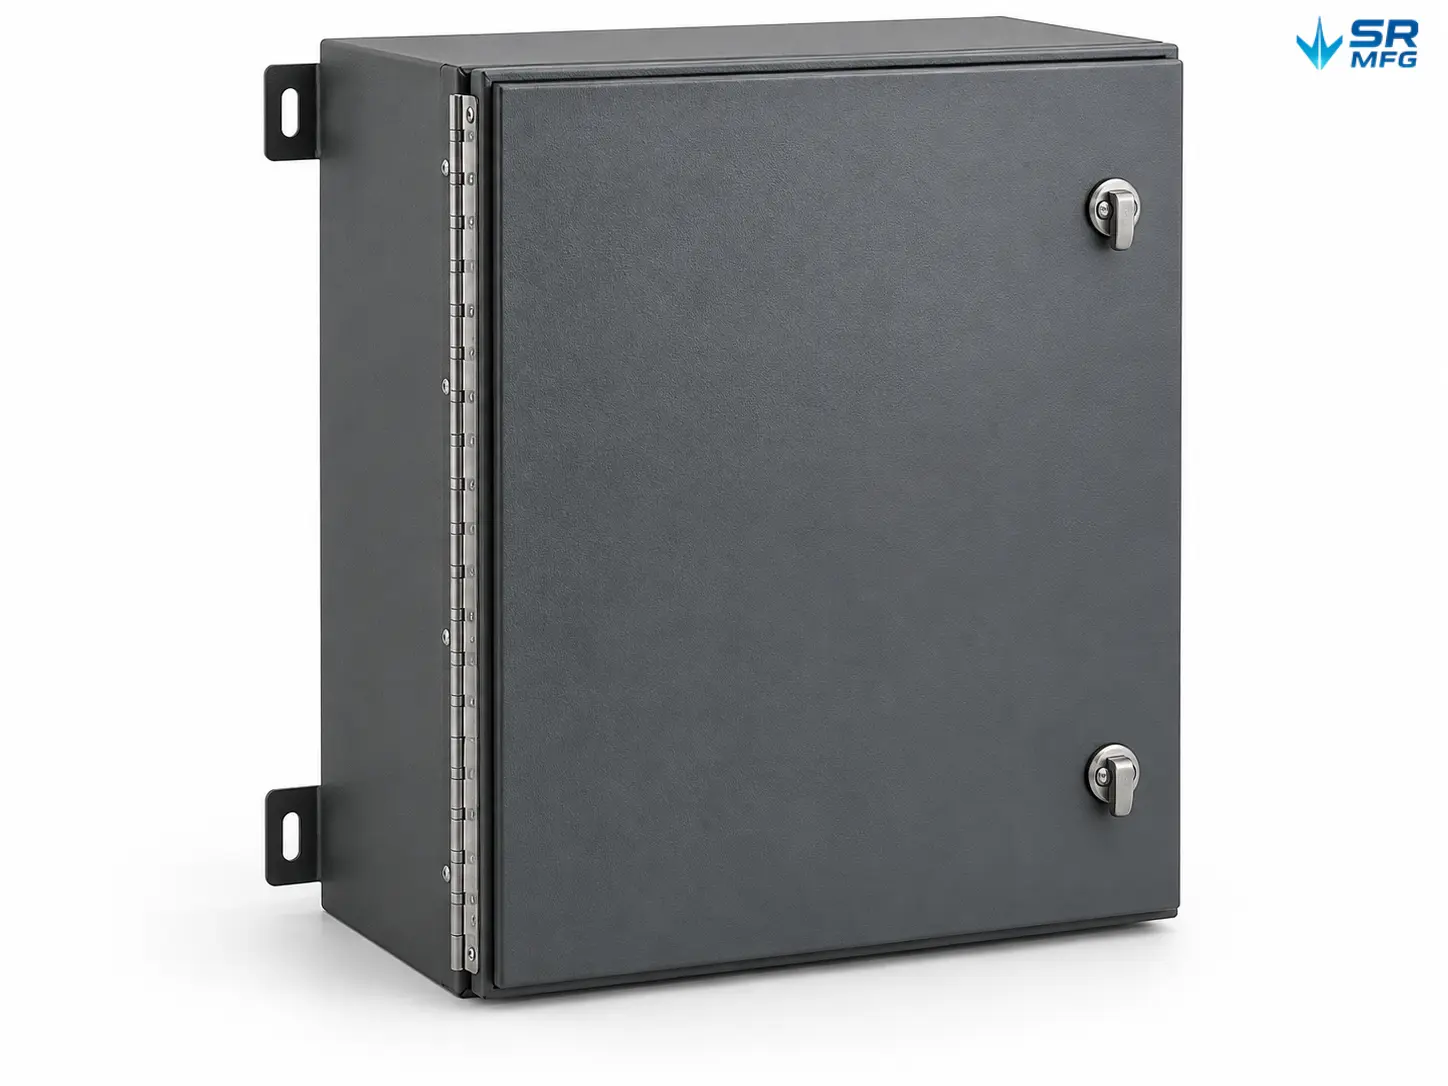
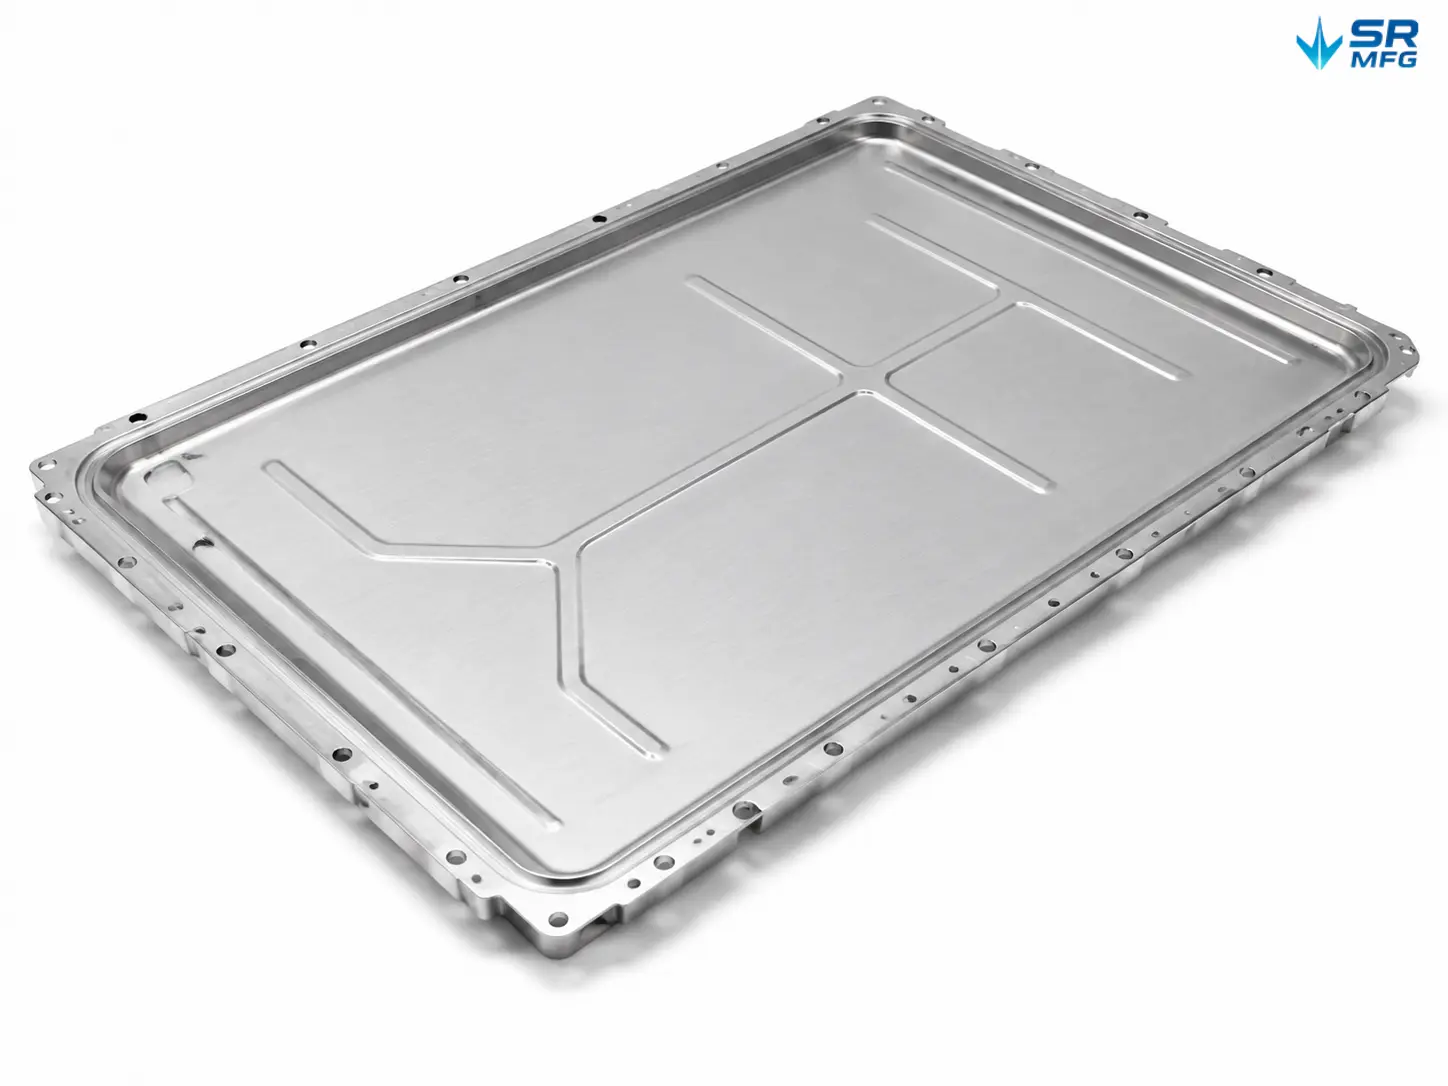
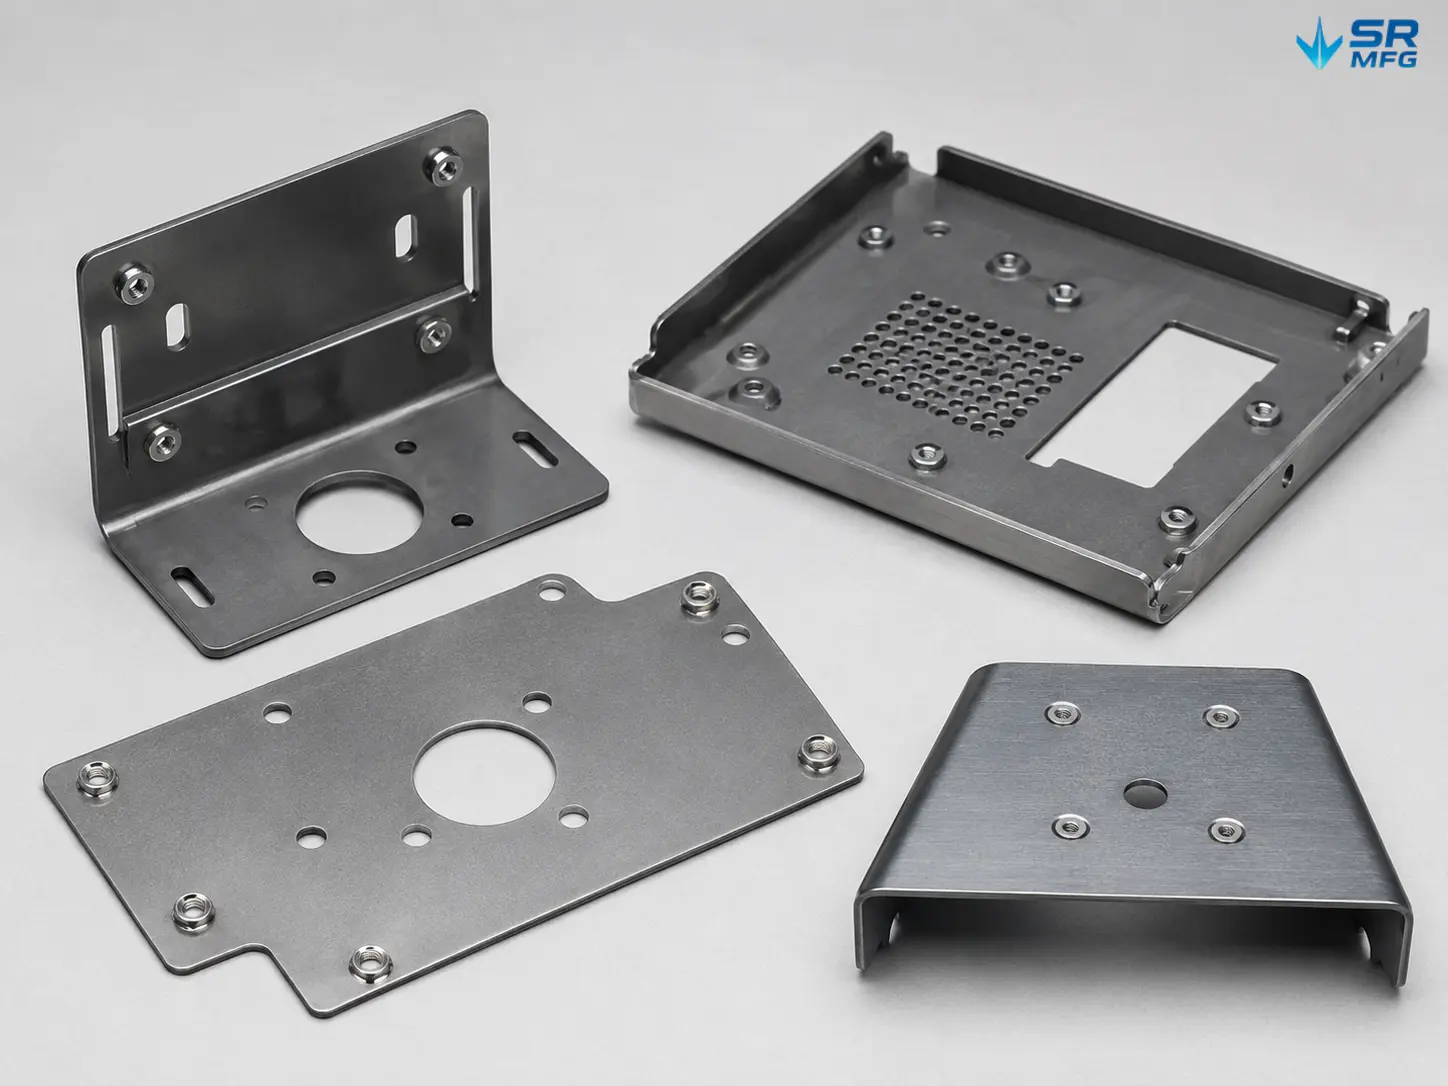
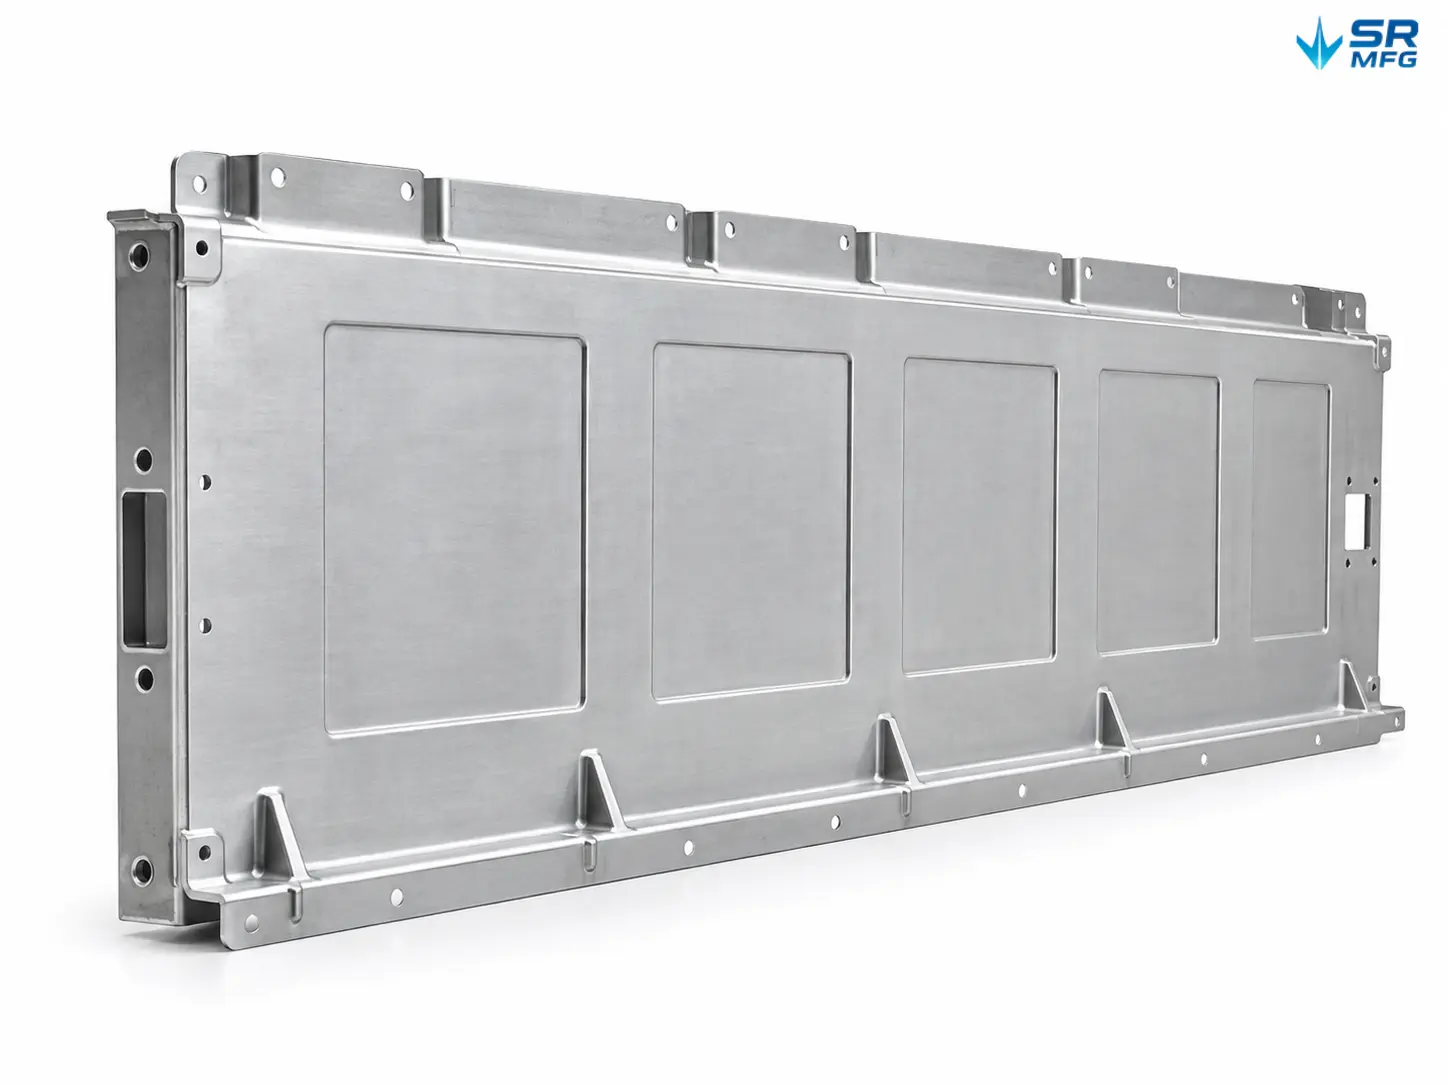
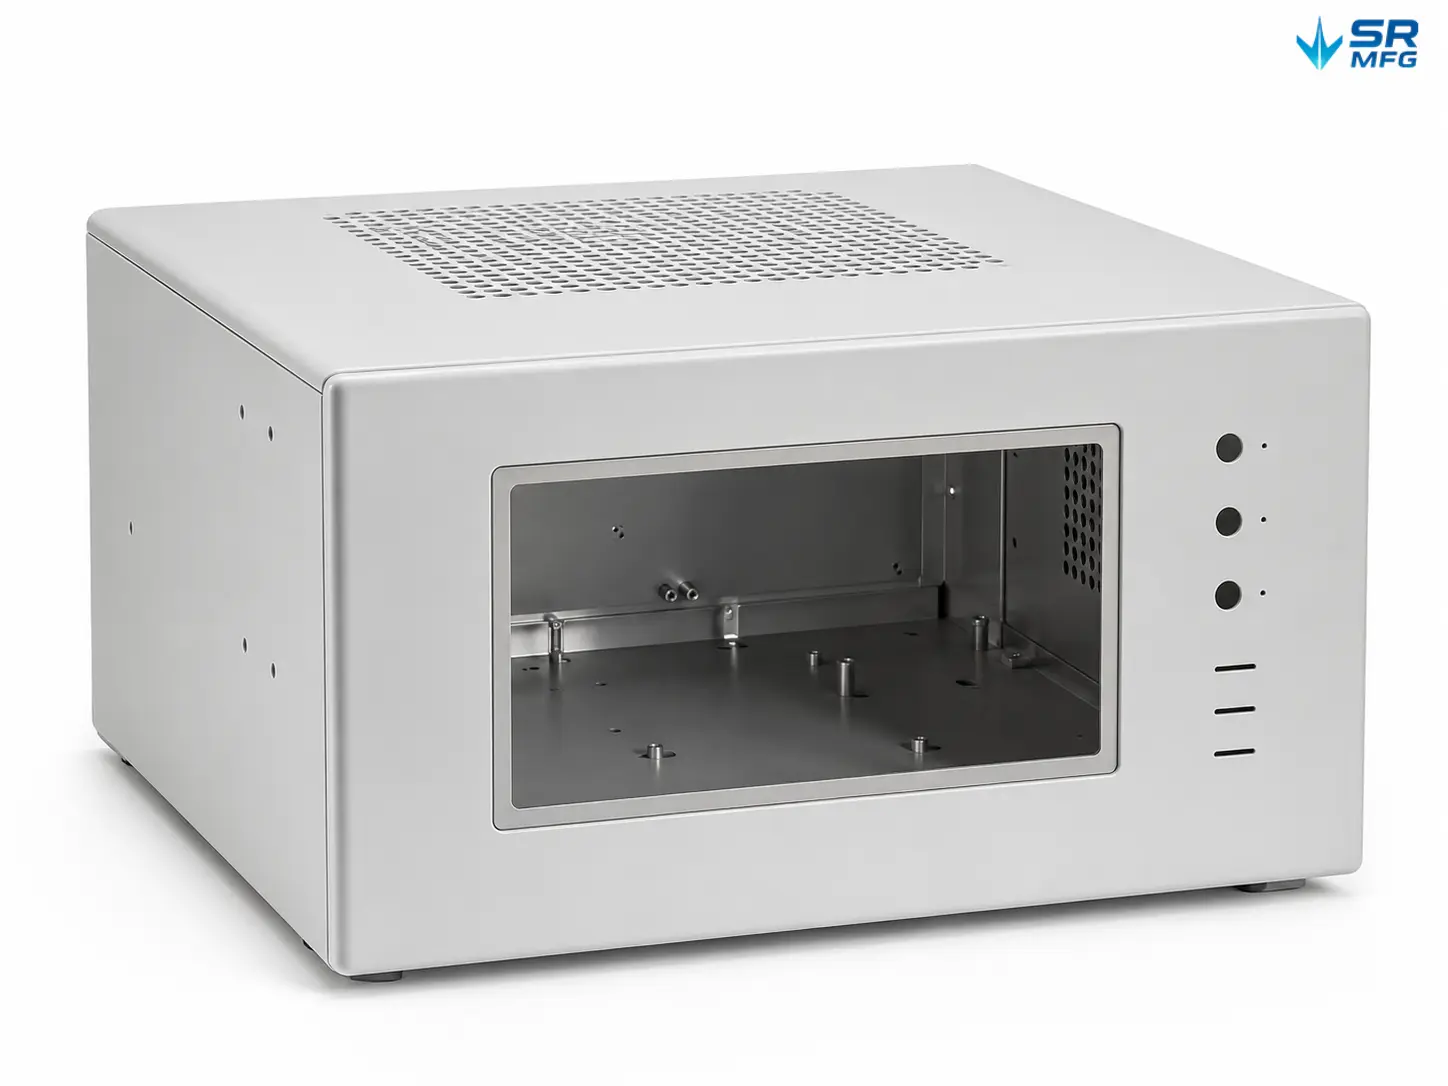
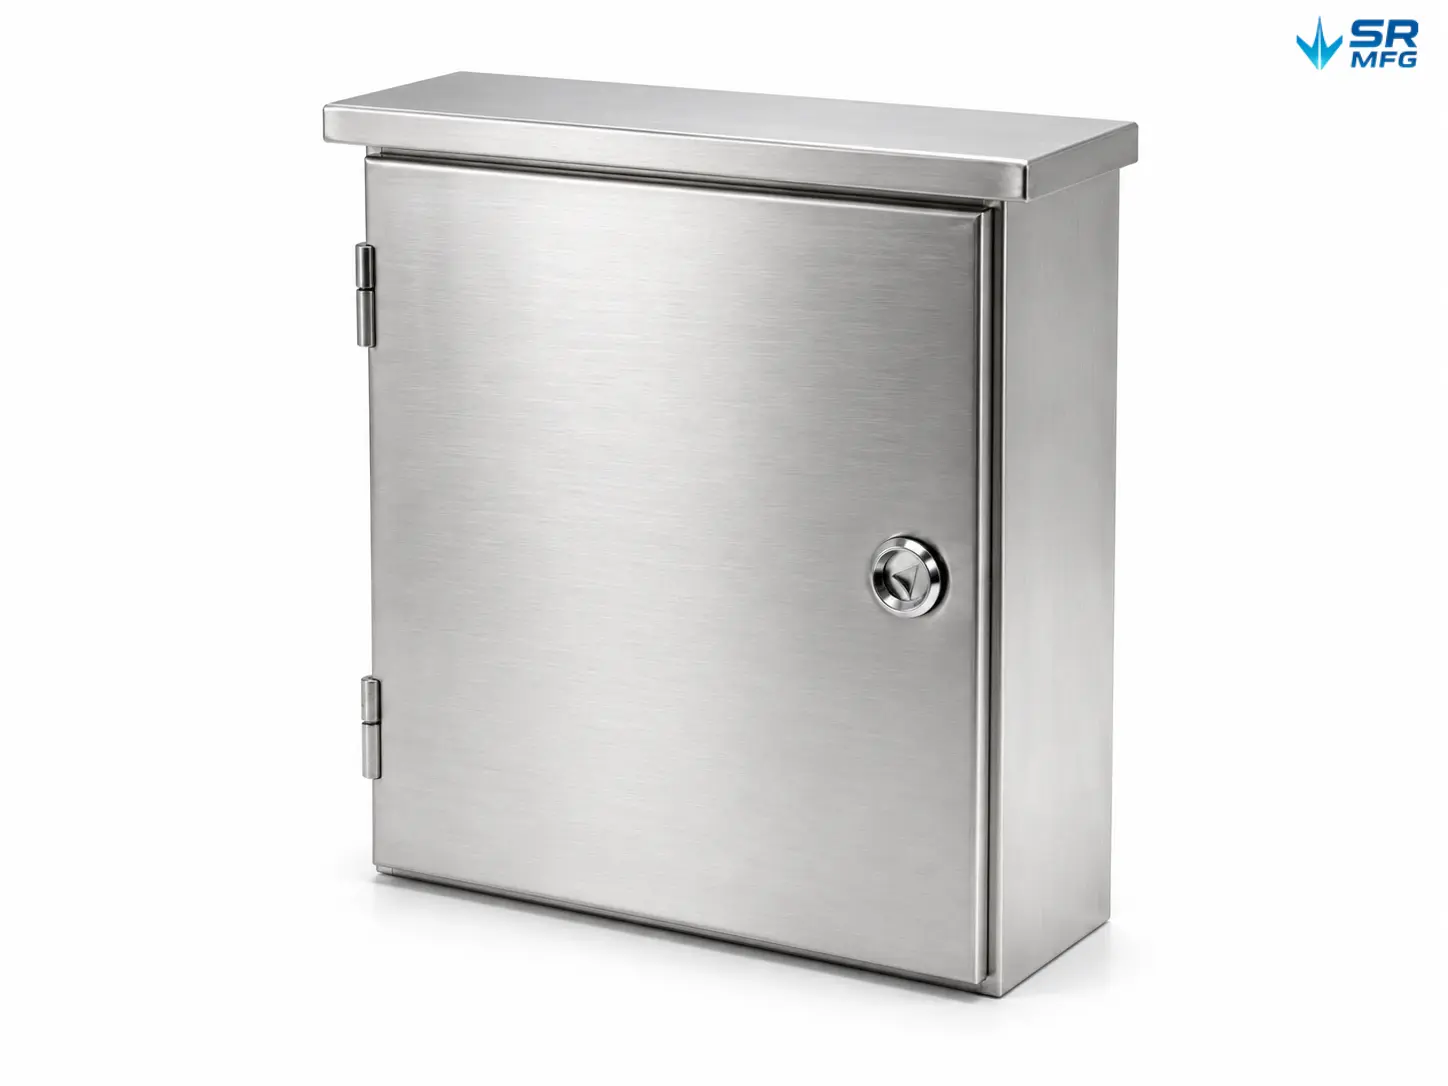
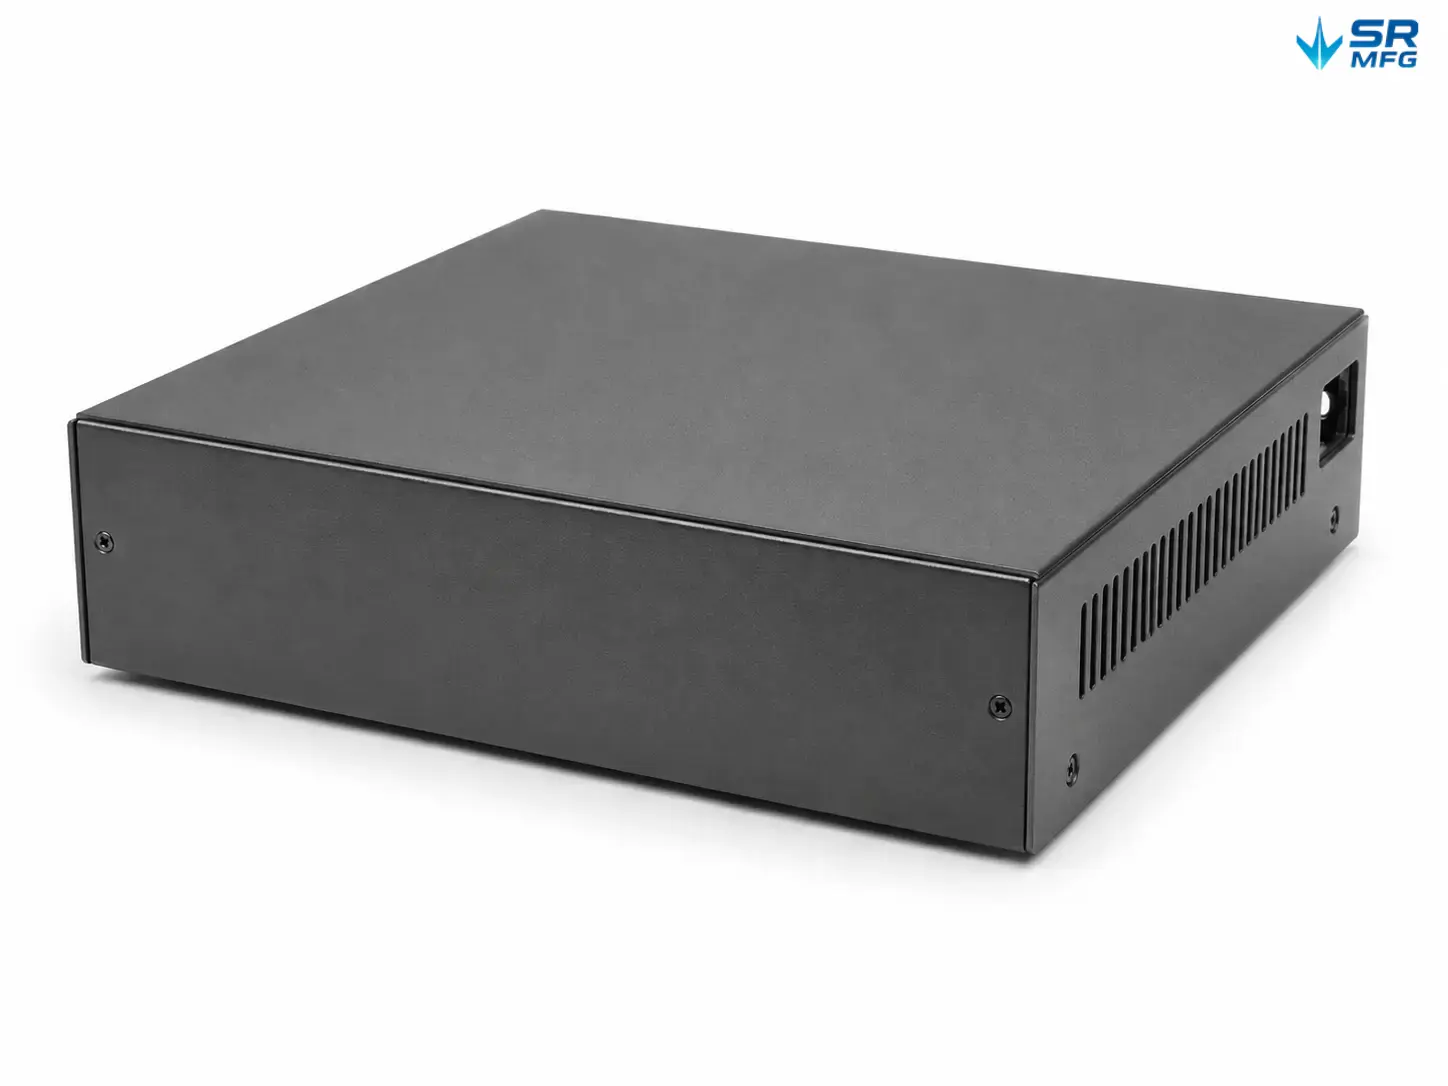
SR MFG 金属スプレー塗装 製品ショーケース
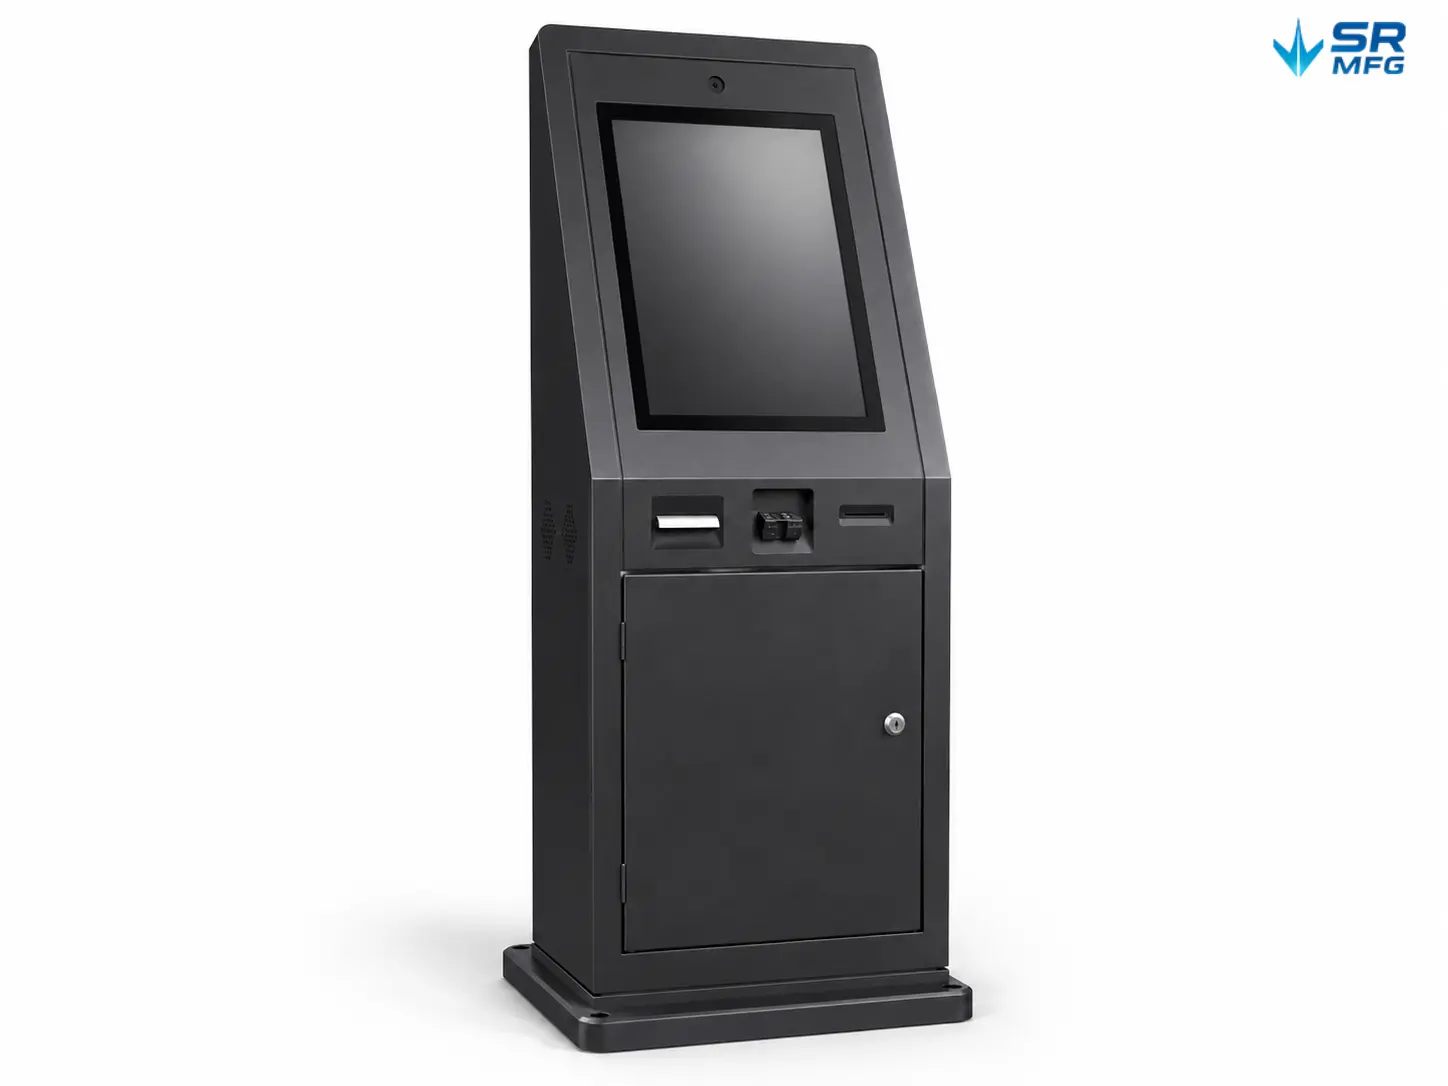
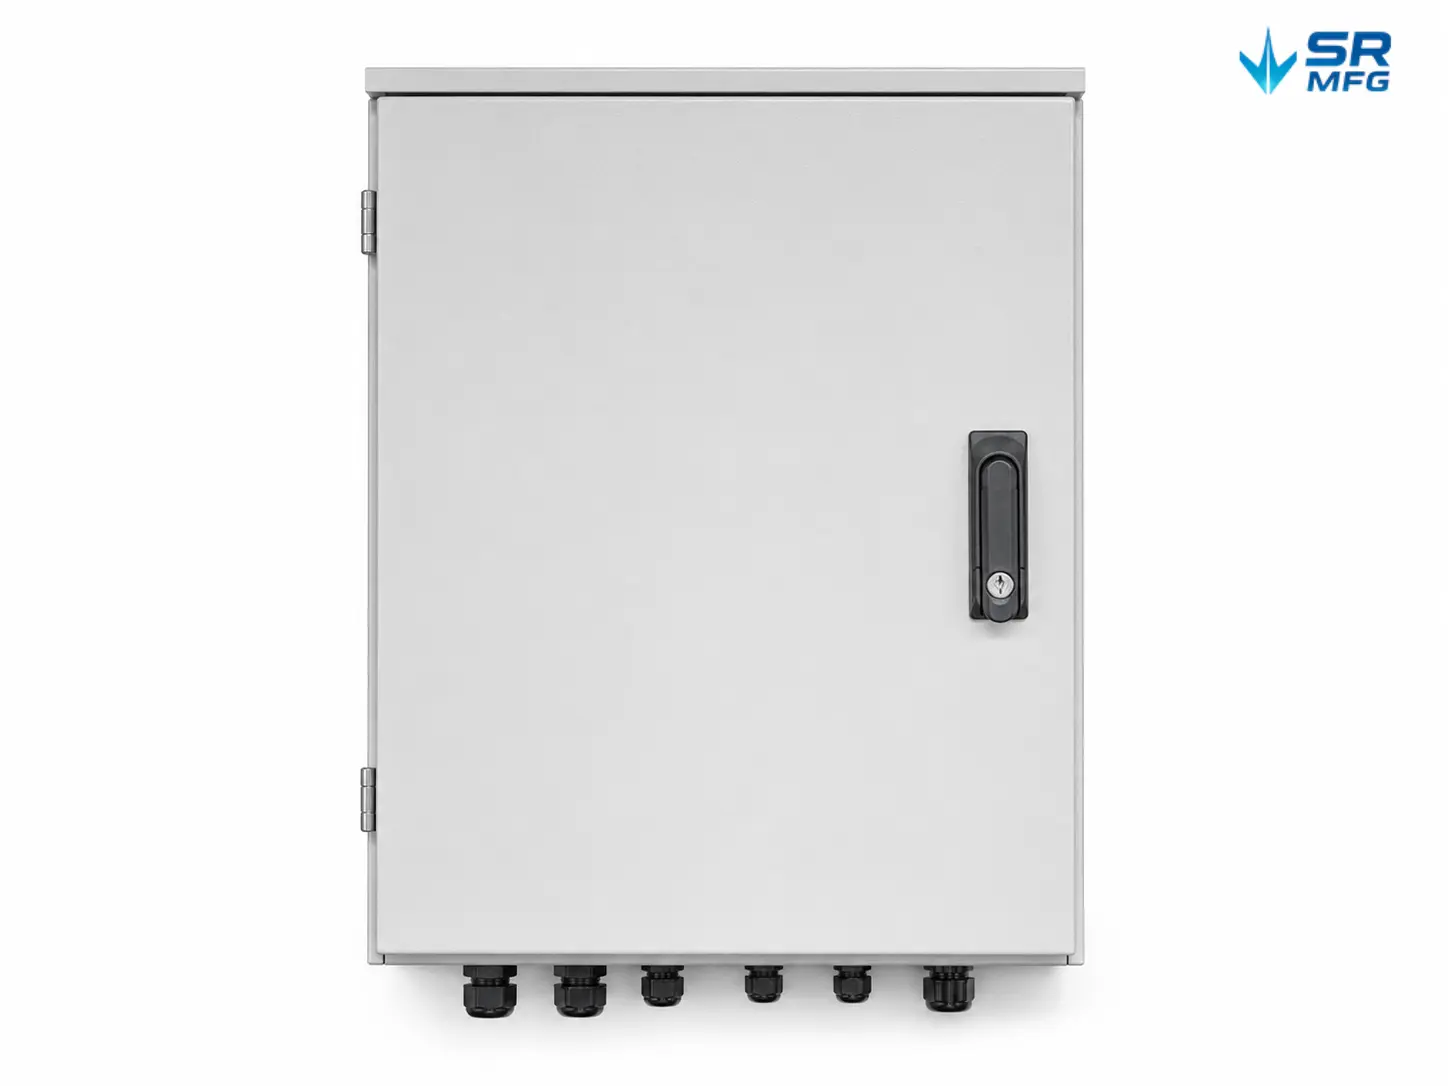
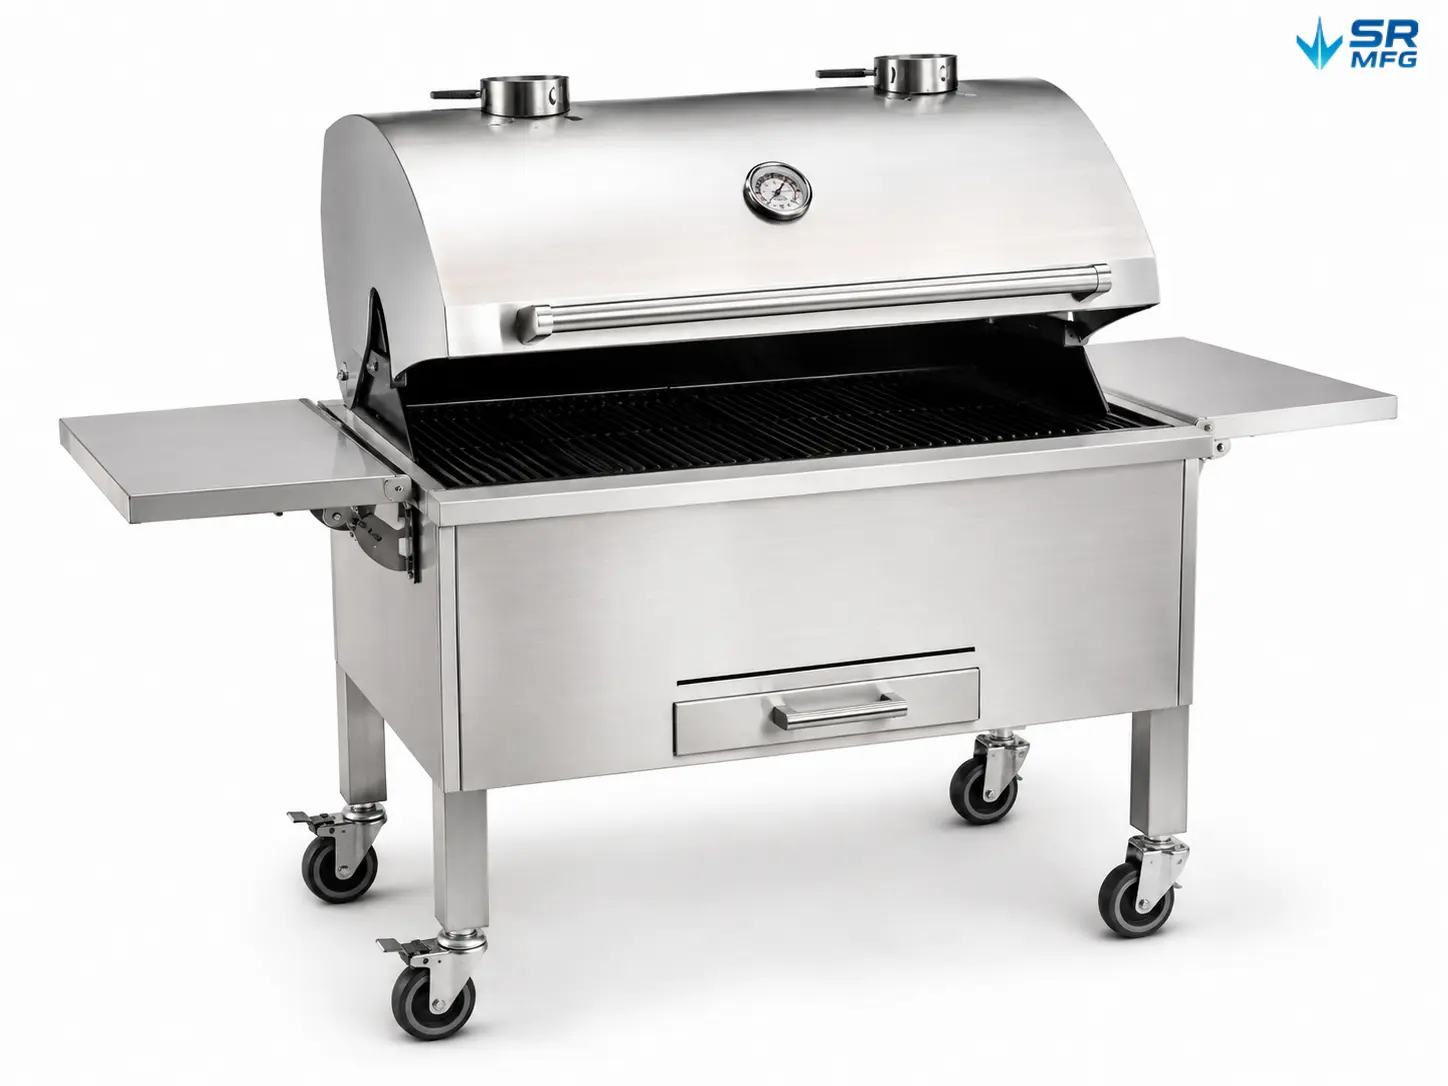
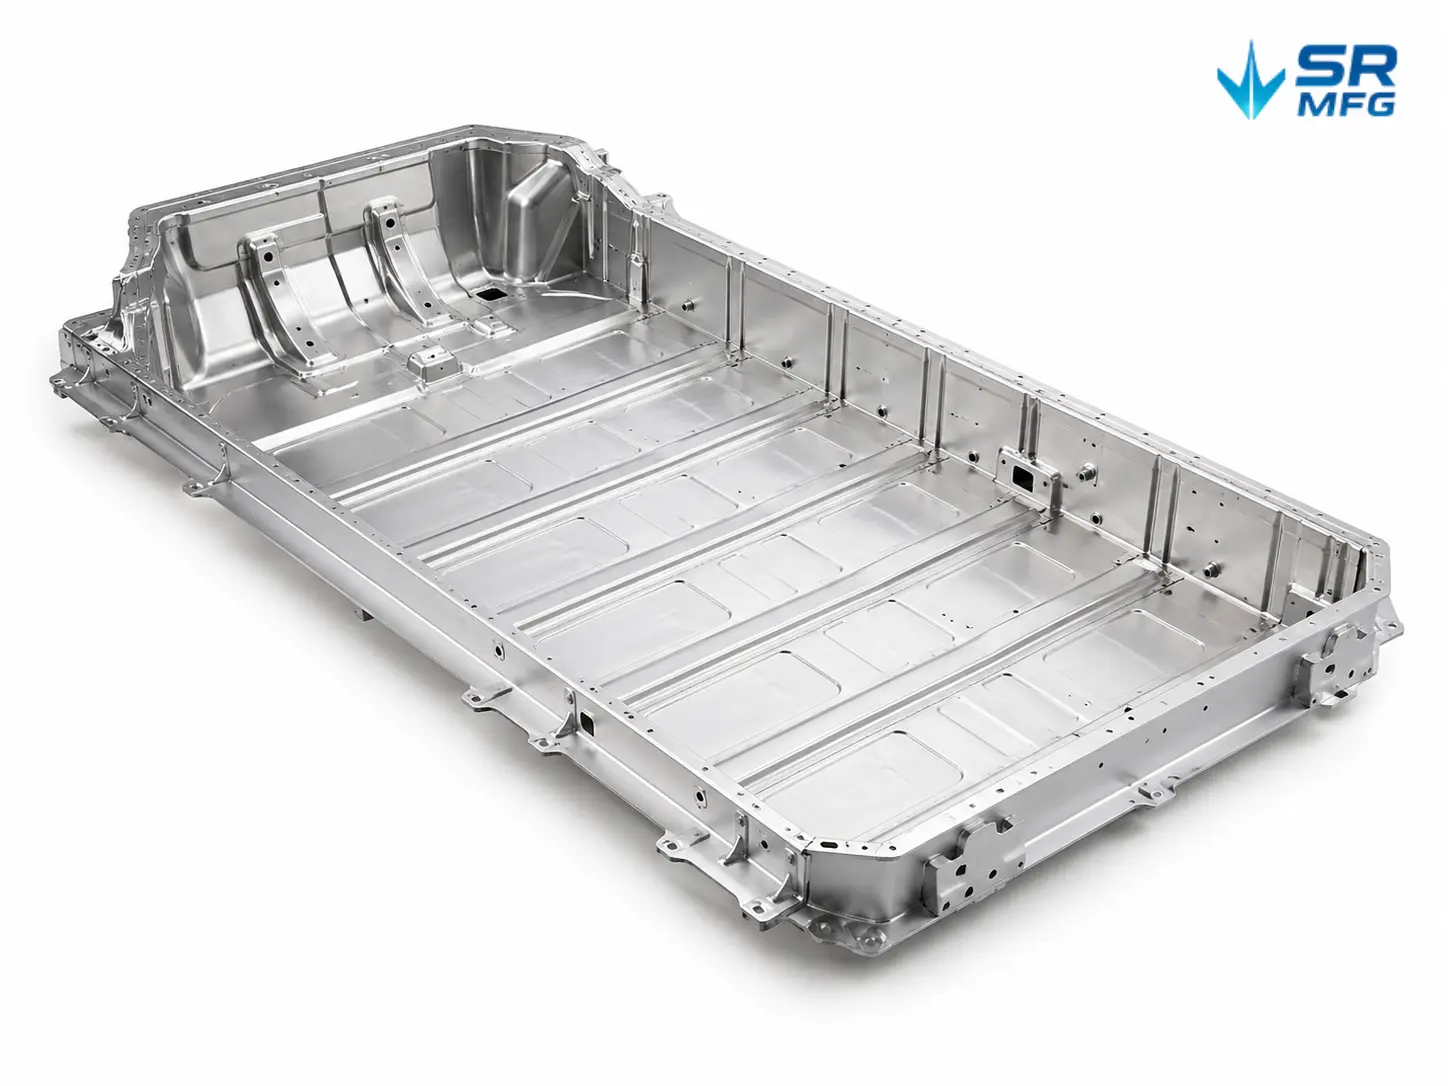
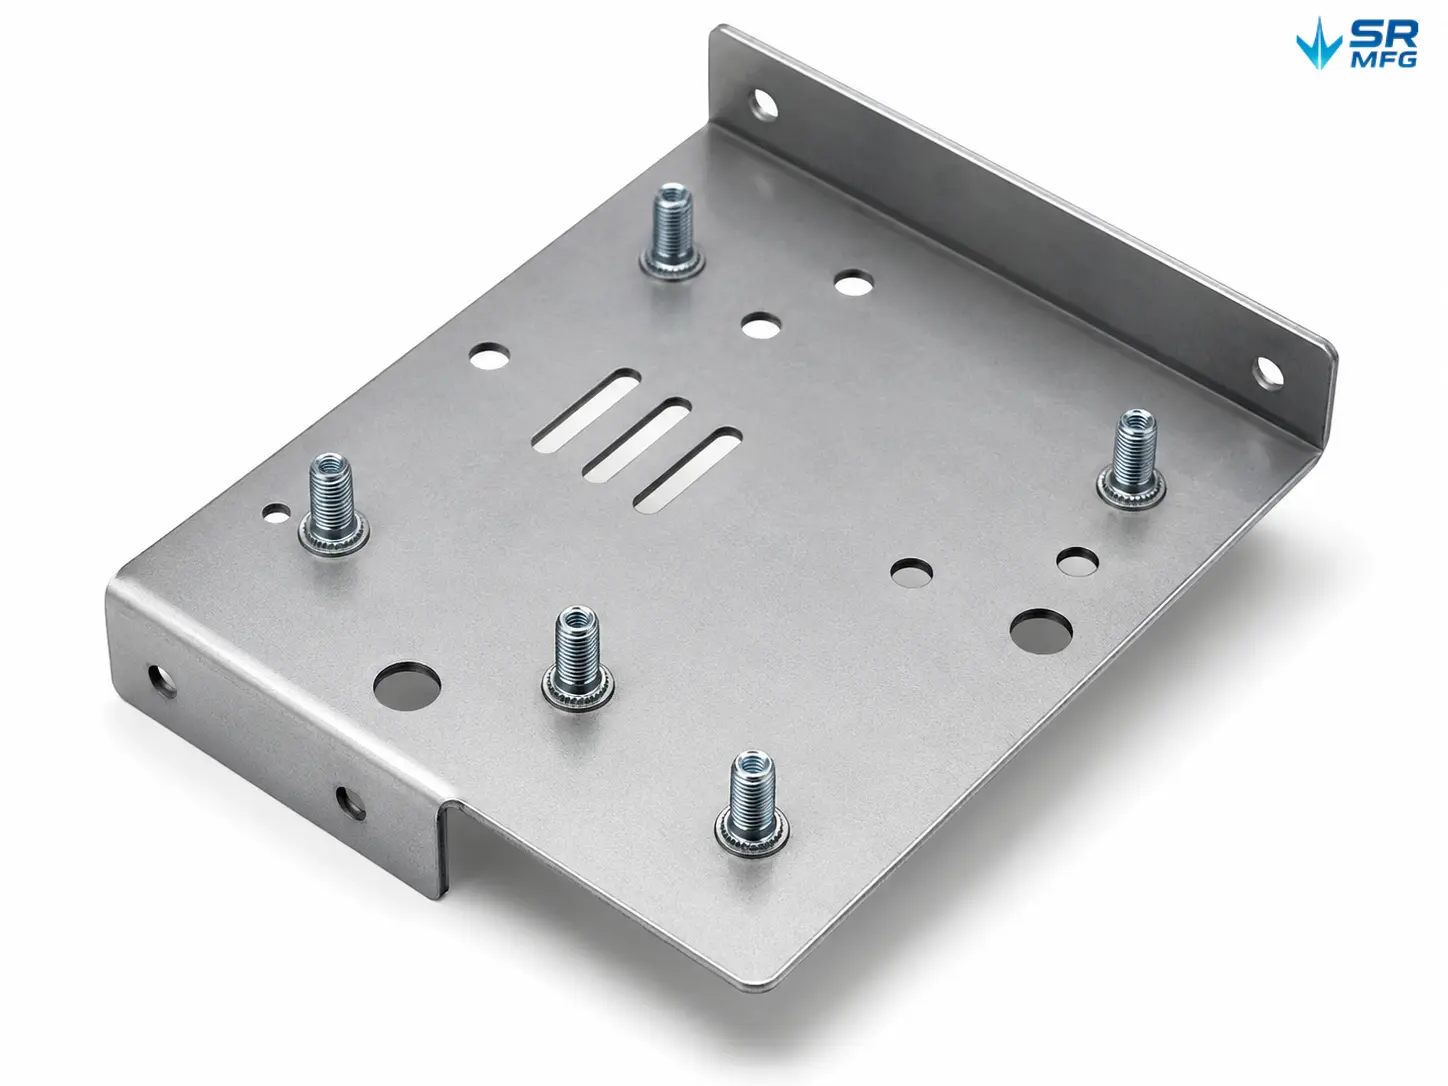
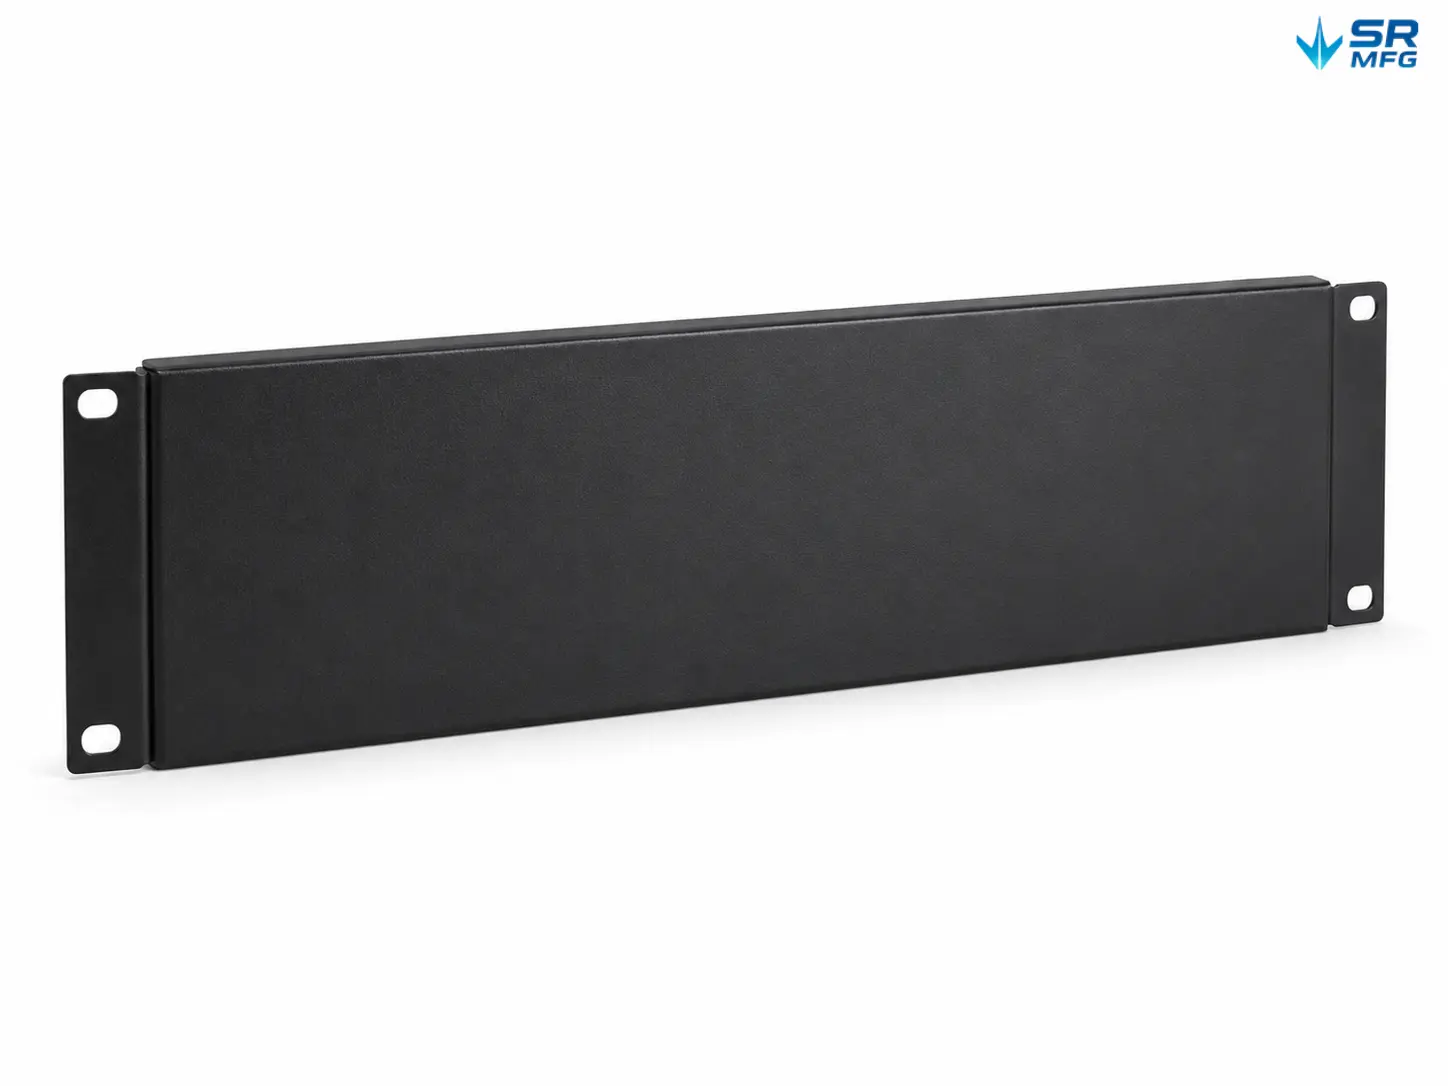
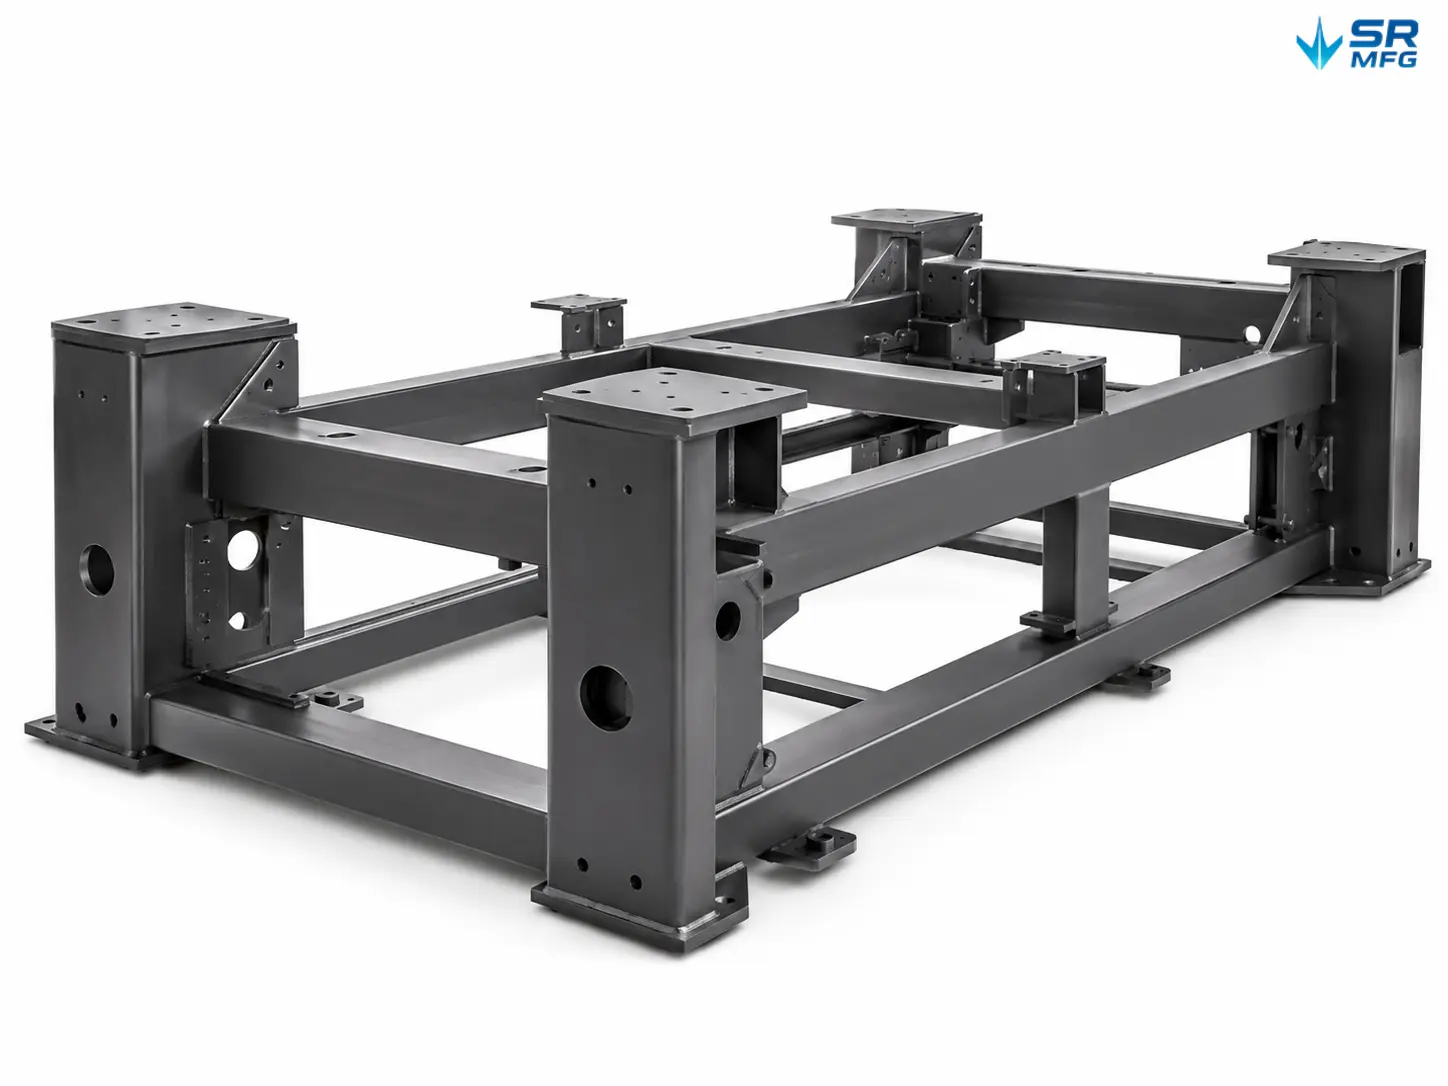
板金スプレー塗装 よくある質問
塗膜厚はお客様のご要望に基づいて 外観 ±0.1° 腐食保護 設定します。必要に応じて、お見積り時に目標膜厚範囲と測定箇所をご提案できます。
特定の箇所で 厳密な膜厚管理 が必要な場合、または 未塗装のまま、通常は以下の組み合わせを使用します:
-
膜厚管理のためのマスキング: にする必要がある場合は、高温テープ、マスキングフィルム、プラグを使用して未塗装領域を保護したり、重要箇所の塗膜の盛り上がりを抑制します。
-
DFM設計推奨事項: 小さな段差/棚またはマスキング用の形状を追加することで、マスキングラインが外観面にかからないようにします。
-
検査と記録: DFTは合意された箇所で測定し、 ASTM D7091 (または同等の規格)を使用して記録します。
SR MFGは RAL/パントーン 規格またはご提供のサンプルに色を合わせます。一貫性を確保するため、定められたプロセスに従います: まずサンプル承認、その後標準を固定し、生産において色の再現性を維持します。
実際には:
-
まずサンプル承認: 該当する場合、色、光沢、質感、表裏の外観を確認します。
-
管理された生産: 同一の塗料とプロセスを使用して、バッチ間のばらつきを最小限に抑えます。
-
少量生産の最小注文数量はいくらですか? マット、サテン、光沢 仕上げ。複雑な形状の場合、外観のばらつきが発生しやすい箇所(深い凹部や影になる領域など)をお知らせします。
これらの機能面は組立可能かつ電気的に信頼性がある状態を維持する必要があります:
-
ねじ穴: 高温プラグまたはねじ保護具を使用して塗料の侵入を防ぎ、ファスナーが適切に取り付けられるようにします。
-
アース/導電接触面: マスキングにより未塗装のままにするか、導電性を維持するために膜厚を制限します。
-
嵌合/位置決め面: マスキングを使用して塗膜の盛り上がりを管理します。組立リスクを低減するためのDFM提案も可能です。
最良の結果を得るために、以下のすべての箇所を図面に明確に記載してください: 未塗装, 導電性を維持する必要がある, 、または 膜厚制限が必要。マスキング方法はお見積りの一部としてご提案します。
はい。腐食試験が必要な場合、SR MFGはお客様指定の規格、試験時間、合否基準に基づく塩水噴霧バリデーションをサポートできます。
一般的な報告書の内容:
-
サンプル詳細 (材質、塗料/色、DFT、数量)
-
試験規格と条件 (使用方法、時間、合否基準)
-
試験手順と結果 (主要写真と結論)
-
ロット/注文トレーサビリティ情報 (ご要望に応じて)
ピンホールおよびブリスターは、多くの場合以下が原因です ガス放出 (硬化中に放出されるガスまたは揮発性物質)、不十分な表面洗浄、または不適切なプライマー/システムの選択。
SR MFGの対策には以下が含まれます:
-
亜鉛メッキ部品: 表面状態を確認し、適切な洗浄/活性化を確保し、適合するプライマーシステムを選定します。
-
鋳造品: 多孔性により硬化中にガスが放出される可能性があります—リスクが高い場合、より堅牢なプライマーまたはシーリング方法を採用します。
A 予備焼成/脱ガス焼成 以下に該当する場合に強く推奨されます(場合によっては必須):
-
基材がガス放出しやすい場合(亜鉛メッキ、鋳造品、溶接構造物、密閉空洞)。
-
類似部品で過去のロットにピンホール/ブリスターが発生した場合—予備焼成は揮発性物質の除去を促進し、再発を低減します。
深いコーナー、狭い隙間、隠れた凹部は本質的に均一に塗装することが困難です。SR MFGは通常、以下の方法で対応します:
-
ラッキングとスプレーパスの最適化: 吊り方向、ガン角度、スプレー順序を調整し、より均一なカバレッジを実現。
-
DFM推奨事項: 形状が深すぎたり狭すぎたりして一貫した塗装が困難な場合、小さな設計変更を提案。
-
Class A表面を事前に定義: どの目視領域に最高レベルの外観管理が必要かを事前に合意。
手直しは可能ですが、明確な基準に従います。軽微な欠陥は局所的に修理可能です。大規模な手直しの場合、色/光沢の不一致リスクを評価し、必要に応じて承認済みサンプルを再確認することがあります。
当社の目標は、部品が 開梱後すぐに使用可能な状態で到着することです。一般的な保護方法は以下の通りです:
-
表面分離: 保護フィルム、個別袋詰め、または層間セパレーターで擦れを防止。
-
衝撃保護: コーナーガード、カスタム仕切り、または位置決めトレイで輸送中の移動を低減。
-
外観要件に合わせた梱包: 外観要件が高いほど、より高い保護が必要です(コストへの影響は事前に確認いたします)。
価格とリードタイムは、色数、塗装システム、外観基準、治具/ラッキングの必要性、マスキングの複雑さなどの要因によって異なります。
一般的に:
-
MOQ: 色数、治具コスト、切り替え要件によります(多色プログラムはバッチで実行される場合があります)。
-
色切り替え: 切り替え頻度、洗浄要件、ブースのスケジュールによります(プロジェクトごとにルールを定義可能)。
-
受注生産の板金部品は通常、以下の特性を持ちます: 試作と量産では異なります。前処理/マスキングの複雑さと検査/試験の必要性に影響されます(塩水噴霧試験は時間が追加されます)。
最も正確な見積もりのために、図面、色標準、数量、および必要な試験規格をご提供ください—MOQ、切り替えルール、リードタイムを明確に定義できます。
金属スプレー塗装 技術資料
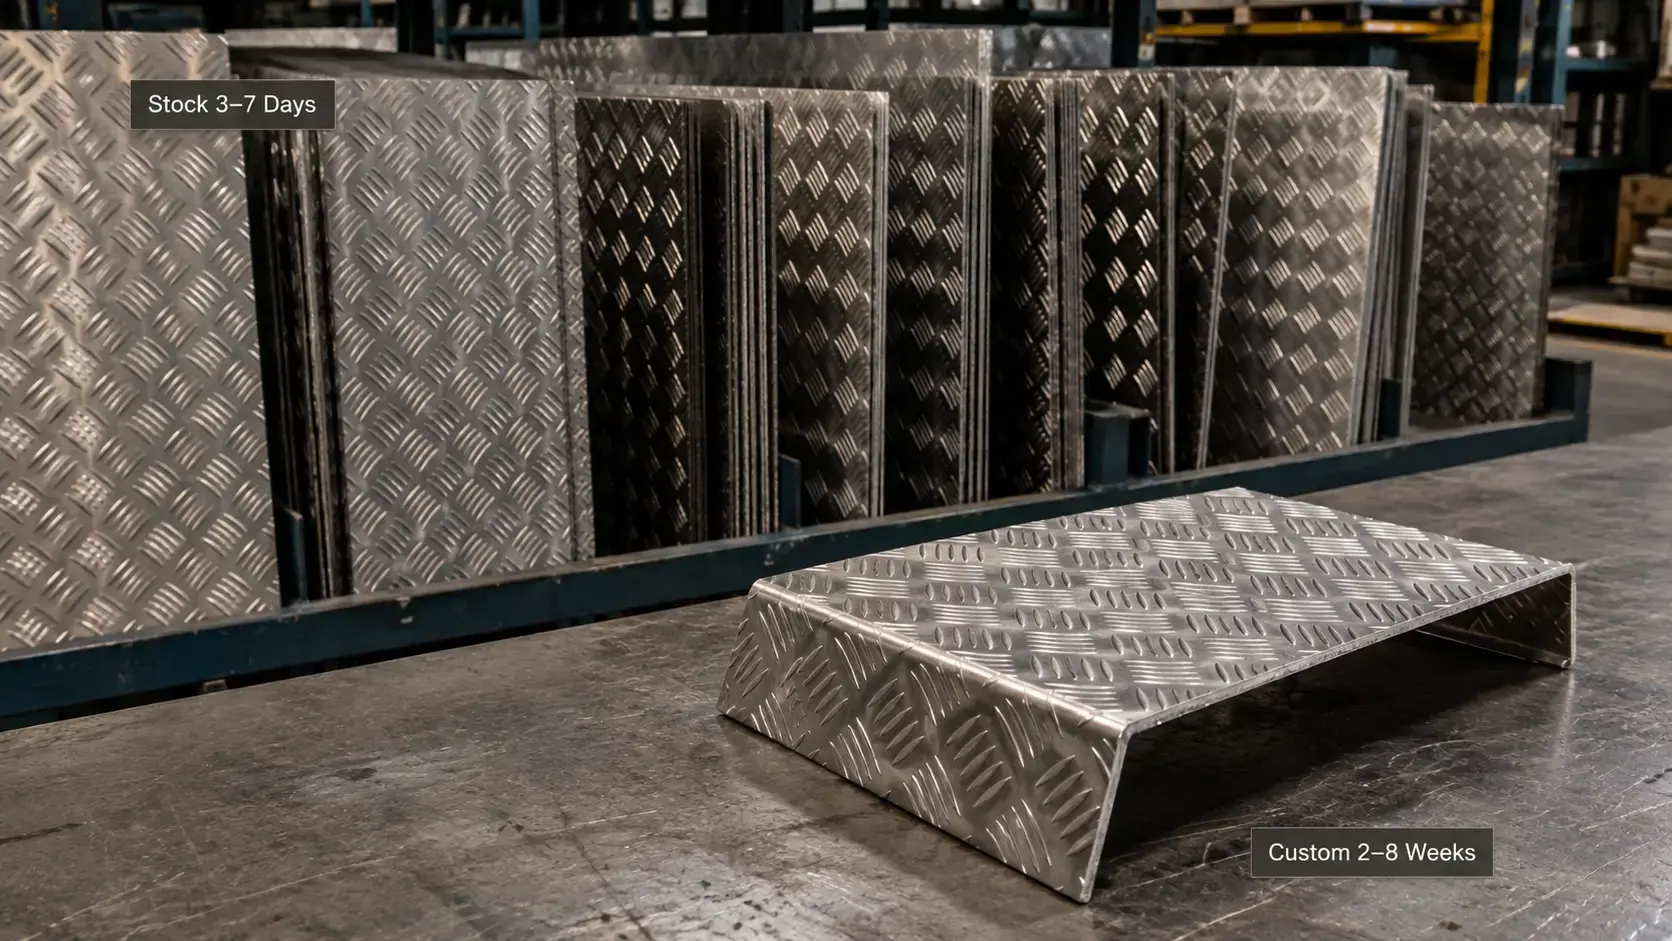
縞鋼板のリードタイムと入手性:在庫、ミルオーダー、製作スケジュール
双瑞2026-09-12T05:44:40+00:002026年9月2日|
縞鋼板の発注は、製作プロジェクトの中でも比較的簡単な調達業務のひとつに見えます。材料を選び、[...]
タングステン価格が2年で9倍に上昇、世界的な供給競争が激化し中国が生産量の約80%を握る
双瑞2026-09-21T09:01:31+00:002026年9月22日|
わずか2年間で、国際タングステンサプライチェーンにおける中間製品の価格は約[...]上昇した
