
金属研磨サービス
SR MFGは、ステンレス鋼、アルミニウム、カスタム板金部品向けの精密金属研磨を提供しています。バリ、加工痕、軽微な傷、酸化痕の除去を支援し、表面の均一性、粗さ管理、外観品質を向上させます。.
外観面や重要機能部については、生産前に研磨目方向、仕上げサンプル、マスキング範囲、粗さ目標、検査要件を確認し、安定した再現性のある仕上げを実現します。.
24時間以内にカスタム見積もりを取得
図面をアップロードしてエンジニアリングレビューを受けてください。.
金属研磨とは—なぜ重要なのか?
金属研磨は、軽微な欠陥、酸化痕、加工跡、微細な傷を除去することで、表面の平滑性、外観、洗浄性を向上させます。また、耐食性の向上、汚れや残留物の蓄積低減、塗装・アルマイト処理・最終組立に向けた表面準備にも効果があります。.
材料、部品形状、仕上げ目標、研磨目方向、粗さ要件、機能上のニーズに基づいて研磨方法を選定し、安定した再現性のある結果を実現します。.
管理
目標
鏡面仕上げ
耐食性
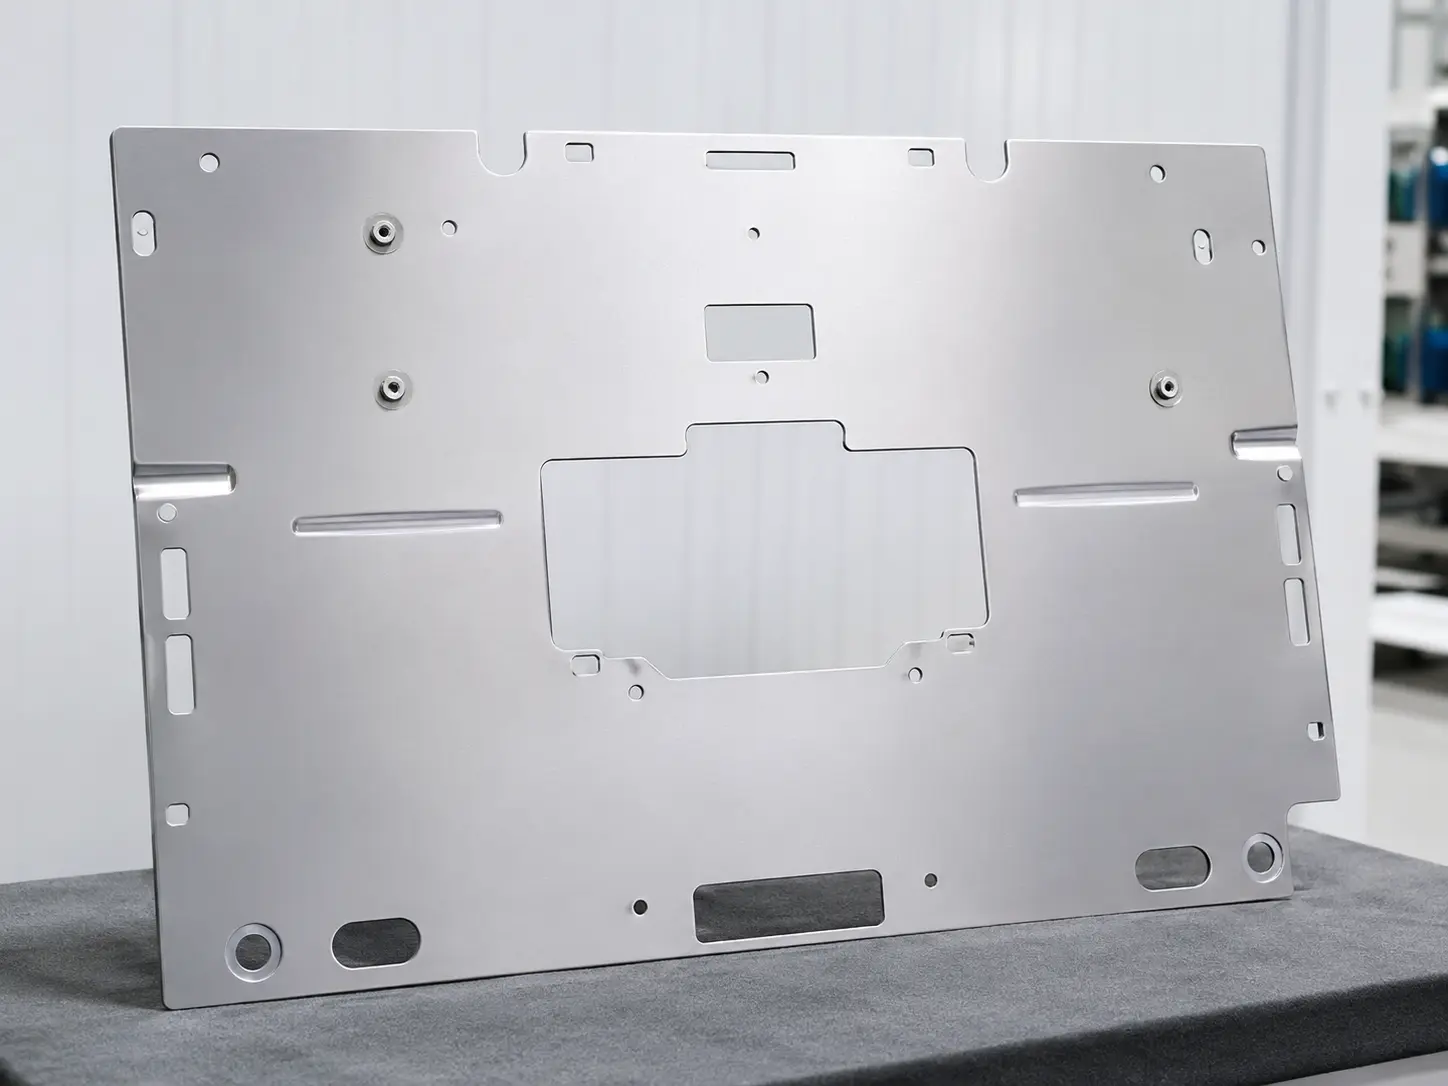
研磨方法によって強みが異なります。部品に最適なソリューションをお選びください。.
研磨
平面、大型パネル、外観カバー、一般的な外観改善。.
砥粒やバフ研磨工具を使用して高点、傷、加工痕を除去し、表面平滑性を向上させます。.
複雑な形状では効率が低下し、均一性は工具とプロセス管理に依存します。.
研磨
複雑な形状、内部機能部、機械的研磨が困難な領域。.
化学溶液を使用して微視的な凸部を選択的に溶解し、平滑で均一な表面を実現します。.
薬品の取り扱いと安全管理が必要であり、適切な環境コンプライアンスが求められます。.
優れた洗浄性、耐食性、高級感のある外観が求められるステンレス鋼部品。.
微視的な凸部を平坦化し、表面汚染を除去する電気化学的プロセスで、光沢のある仕上げが得られます。.
設備およびプロセスコストが高く、主に導電性金属に適しています。.
研磨
小さな機能部、緻密なディテール、局所的な精密仕上げ。.
微細な砥粒と超音波振動を使用してマイクロバリを除去し、精密な表面仕上げを実現します。.
大型または開放的な表面では対応範囲と効率が限られます。.
金属部品に研磨が必要な理由
研磨は、外観部品および機能部品の表面品質、均一性、後工程への対応力を向上させます。.
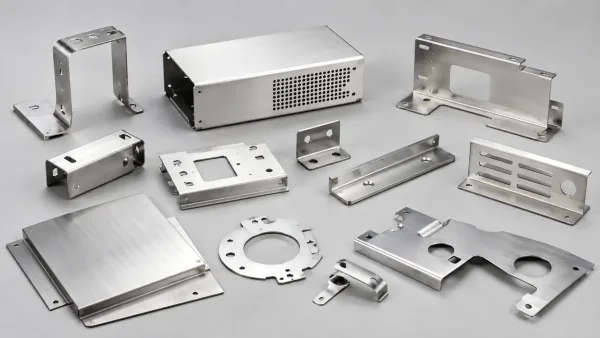
- 軽微な傷、工具痕、酸化痕を低減
- 触感と視覚的清浄度を向上
- 部品の外観をより均一に
- 研磨目方向、光沢、粗さを管理
- 外観が求められるステンレスおよびアルミニウム部品に最適
- 外観承認と再現性をサポート
- アルマイト処理や塗装前の表面状態を改善
- 最終処理前のコンタミネーションを低減
- よりクリーンな組立可能部品を支援
- 滑らかな表面は汚れや残留物を蓄積しにくい
- 腐食関連の性能向上に寄与する可能性があります
- 機器ハウジングや機能部品に有用
エンジニアリングノート: 最適な研磨方法は、材料、形状、仕上げ目標、機能要件に合わせる必要があります。.
金属研磨における材料適合性
推奨される研磨アプローチは、合金、表面状態、仕上げ目標によって異なります。.
(304 / 316)
最適な方法: ブラッシング、バフ研磨、電解研磨。.
主なリスク: 遊離鉄コンタミネーション。.
一般的な注意事項: 研削目方向と外観面を定義すること。.
(5052 / 6061)
最適な方法: 精密ブラッシング、バフ研磨。.
主なリスク: 熱変色、傷が付きやすい。.
一般的な注意事項: 外観面を保護し、仕上げ目標を確認すること。.
最適な方法: ベルト仕上げ、外観修正用バフ研磨。.
主なリスク: 研磨後のフラッシュラスト。.
一般的な注意事項: 速やかにコーティングまたは防錆処理へ移行すること。.
最適な方法: 軽いブラッシング/軽い研磨。.
主なリスク: 亜鉛層の損傷は防食性能を低下させる。.
一般的な注意事項: 穏やかなコンディショニングと洗浄を重視すること。.
最適な方法: バフ研磨、サテン仕上げ。.
主なリスク: 酸化と指紋。.
一般的な注意事項: 装飾部品は通常、保護包装またはコーティングが必要です。.
金属研磨プロセスフロー
金属研磨プロセス(動画解説)
受入検査
- 部品図面、材料、仕上げ目標を確認
- 外観面、Ra目標、合格基準を定義
洗浄と保護
- 油分、残留物、付着コンタミネーションを除去
- 必要に応じて重要穴、ねじ、外観領域をマスキング
バリ取りと研磨前準備
- バリ、鋭利なエッジ、目視欠陥を除去
- 安定した研磨結果を得るために表面を準備
研磨プロセス
- 選択に応じてブラッシング、バフ研磨、電解研磨を適用
- 研削目方向、光沢、表面均一性を管理
検査・検証
- 外観、粗さ目標、保護領域を確認
- リリース前に外観品質と再現性を確認
洗浄・乾燥・梱包
- 研磨後に部品を洗浄・乾燥
- 輸送中の傷を防ぐため保護梱包を使用
エンジニアリングノート: 実際の研磨フローは、材質、形状、仕上げレベル、外観要件、後工程のニーズによって異なります。.
金属研磨のご要件をレビューする準備はできましたか?
図面、材質グレード、露出面、目標仕上げ、ヘアライン方向、Ra要件、マスキング領域、検査基準をお送りください。当社のエンジニアリングチームが部品を確認し、適切な研磨プロセスをご提案します。.
業界別・金属研磨の用途
SR MFGは 板金部品向け金属研磨サービス データセンター機器、民生用電子機器、電気システム、産業機器、新エネルギーシステム、屋外製品に使用されています。金属研磨は、切断、曲げ、溶接、成形後の表面平滑性、外観、エッジの感触、表面の均一性を向上させるのに役立ちます。.
ヘアライン表面、より滑らかな露出面、装飾仕上げ、溶接痕の低減、またはさらなる表面処理前の下地処理が必要な金属部品について、試作検証と安定した量産の両方に対応します。.
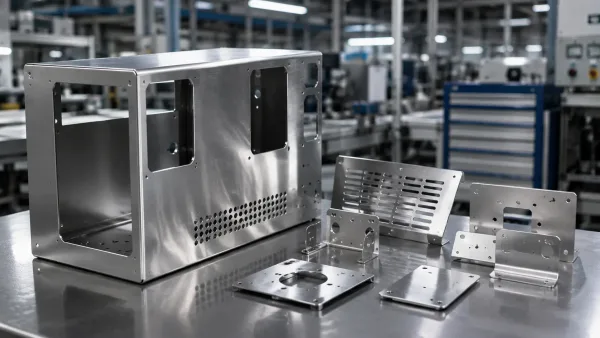
データセンター・IT機器
データセンター、ネットワークインフラ、ITハードウェア部品向けの金属研磨。清浄な表面、滑らかなエッジ、均一な外観が求められる用途に適しています。.
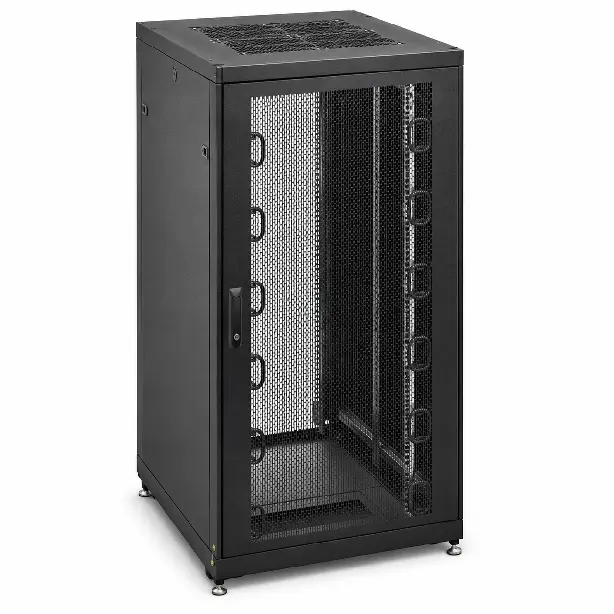
- サーバーラックフレーム・レール
- ケーブルマネジメントトレイ
- キャビネットパネル・ドア
- 取付ブラケット・プレート
コンシューマーエレクトロニクス
民生用電子機器の筐体、内部ブラケット、ディスプレイ構造体、精密板金アセンブリ向けの研磨金属部品。外観と触感品質が重要な用途に適しています。.
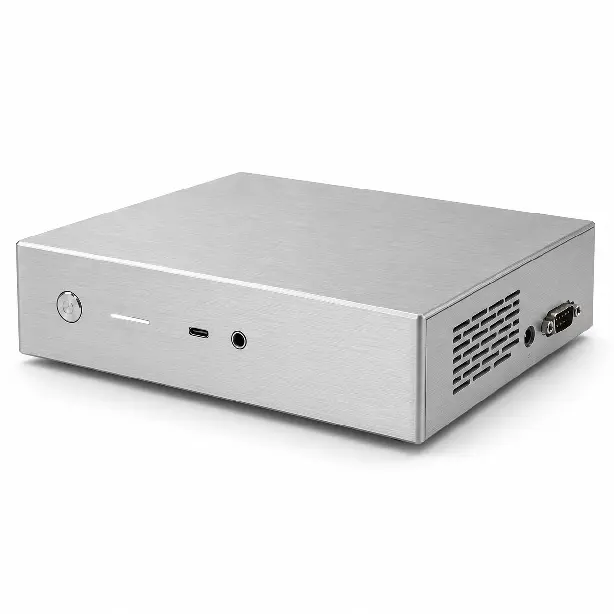
- デバイス筐体・カバー
- 内部支持ブラケット
- ディスプレイ取付構造
- スピーカー・オーディオ金属部品
- 小型精密成形部品
電気設備
電気筐体、制御盤、配電ユニット、産業用電気システム向けの金属研磨。より滑らかな表面と安全な露出エッジが求められる用途に適しています。.
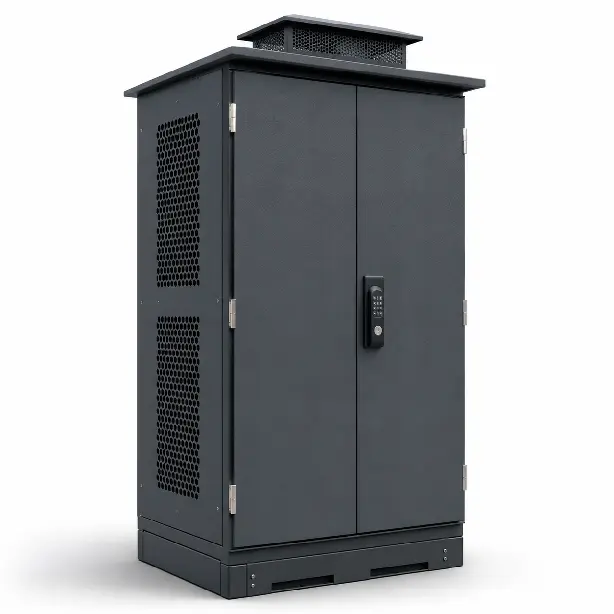
- 電気キャビネット筐体
- 制御ボックスパネル
- 端子取付板
- DINレールブラケット
- 通気・アクセスパネル
産業機械
機械、自動化システム、生産設備、構造機械アセンブリ向けの研磨ソリューション。より滑らかな表面と清浄な外観が使いやすさと製品品質を向上させる用途に適しています。.
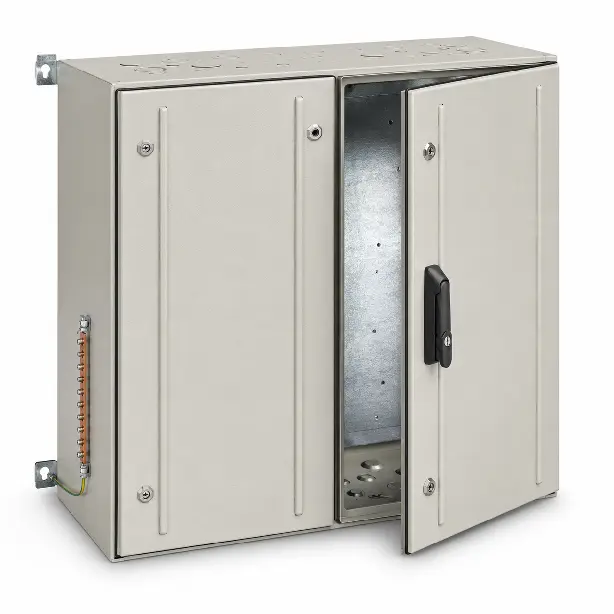
- 機械カバー・ガード
- 設備フレーム
- コンベアブラケット
- センサー取付プレート
- 保護パネル&シールド
新エネルギーシステム
EV充電設備、バッテリーシステム、蓄電キャビネット、電力変換ユニット向けの金属研磨。表面の均一性、清浄なエッジ、組立品質が重要な用途に適しています。.
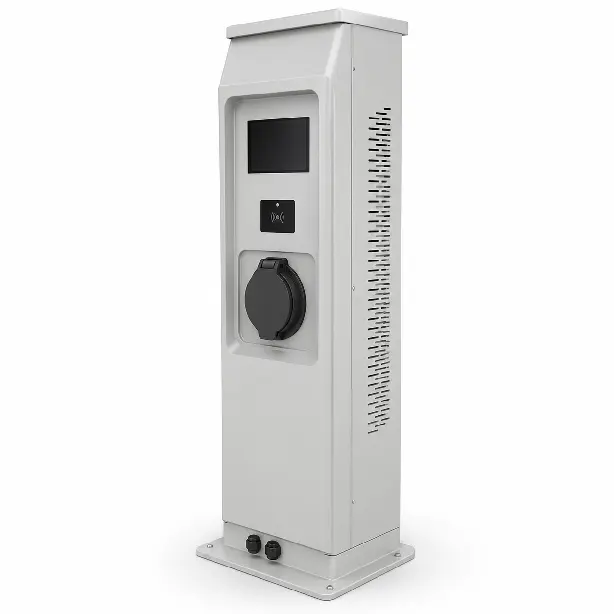
- バッテリー筐体部品
- 充電ステーションキャビネット
- 蓄電キャビネットパネル
- バスバーサポートブラケット
- パワーモジュールハウジング
屋外設備
屋外筐体、設備カバー、BBQグリル、照明システム、構造用金具向けの研磨金属部品。外観、エッジ品質、表面清浄度が重要な用途に適しています。.
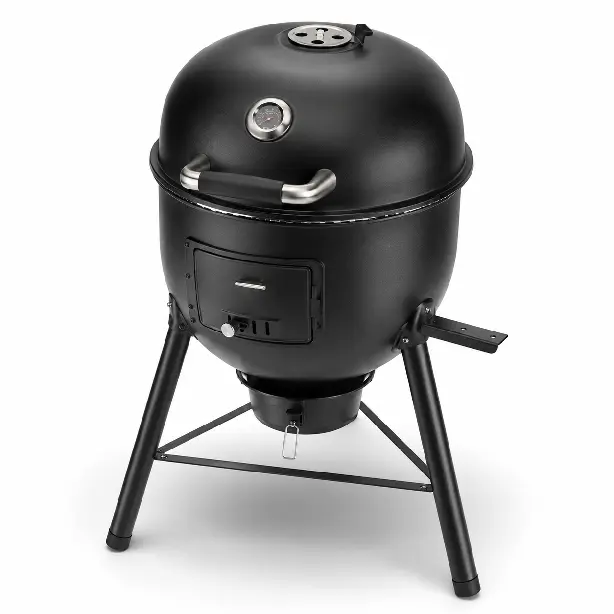
- 屋外設備筐体
- BBQグリル板金本体
- 保護カバー&パネル
- 取付ブラケット
- 耐候性構造部品
お客様の用途に合わせて設計
単品試作でも安定した量産でも、SR MFGは管理された金属研磨を提供し、板金部品の外観、表面平滑性、エッジ品質、最終的な使いやすさを向上させます。.
研磨用途向け板金部品
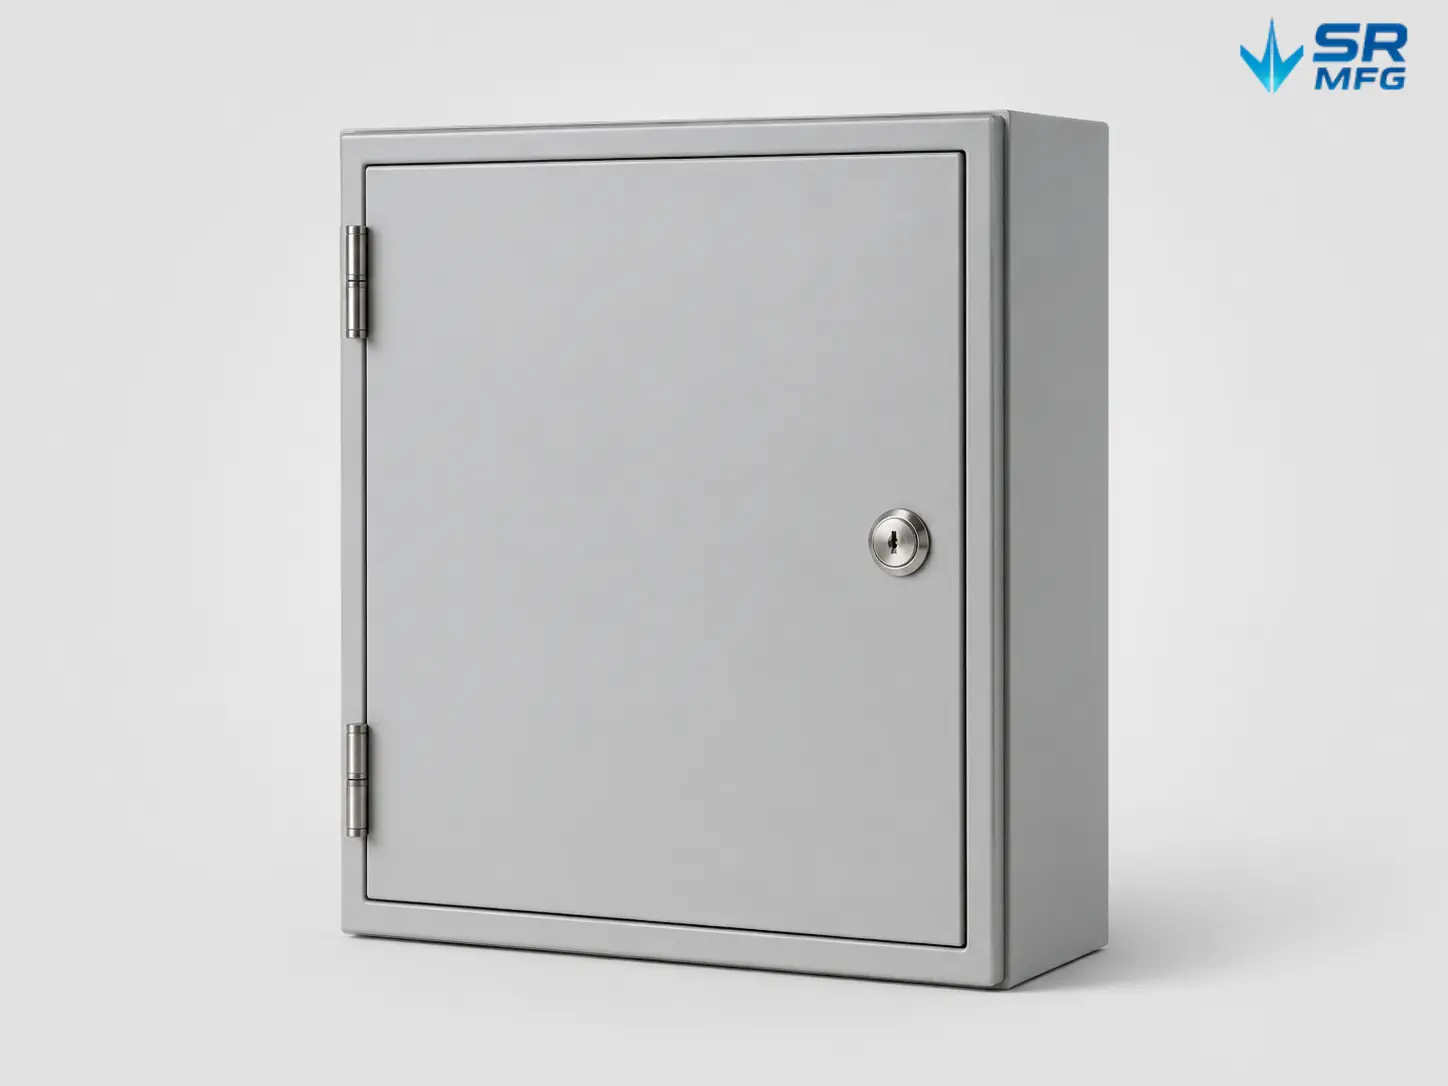
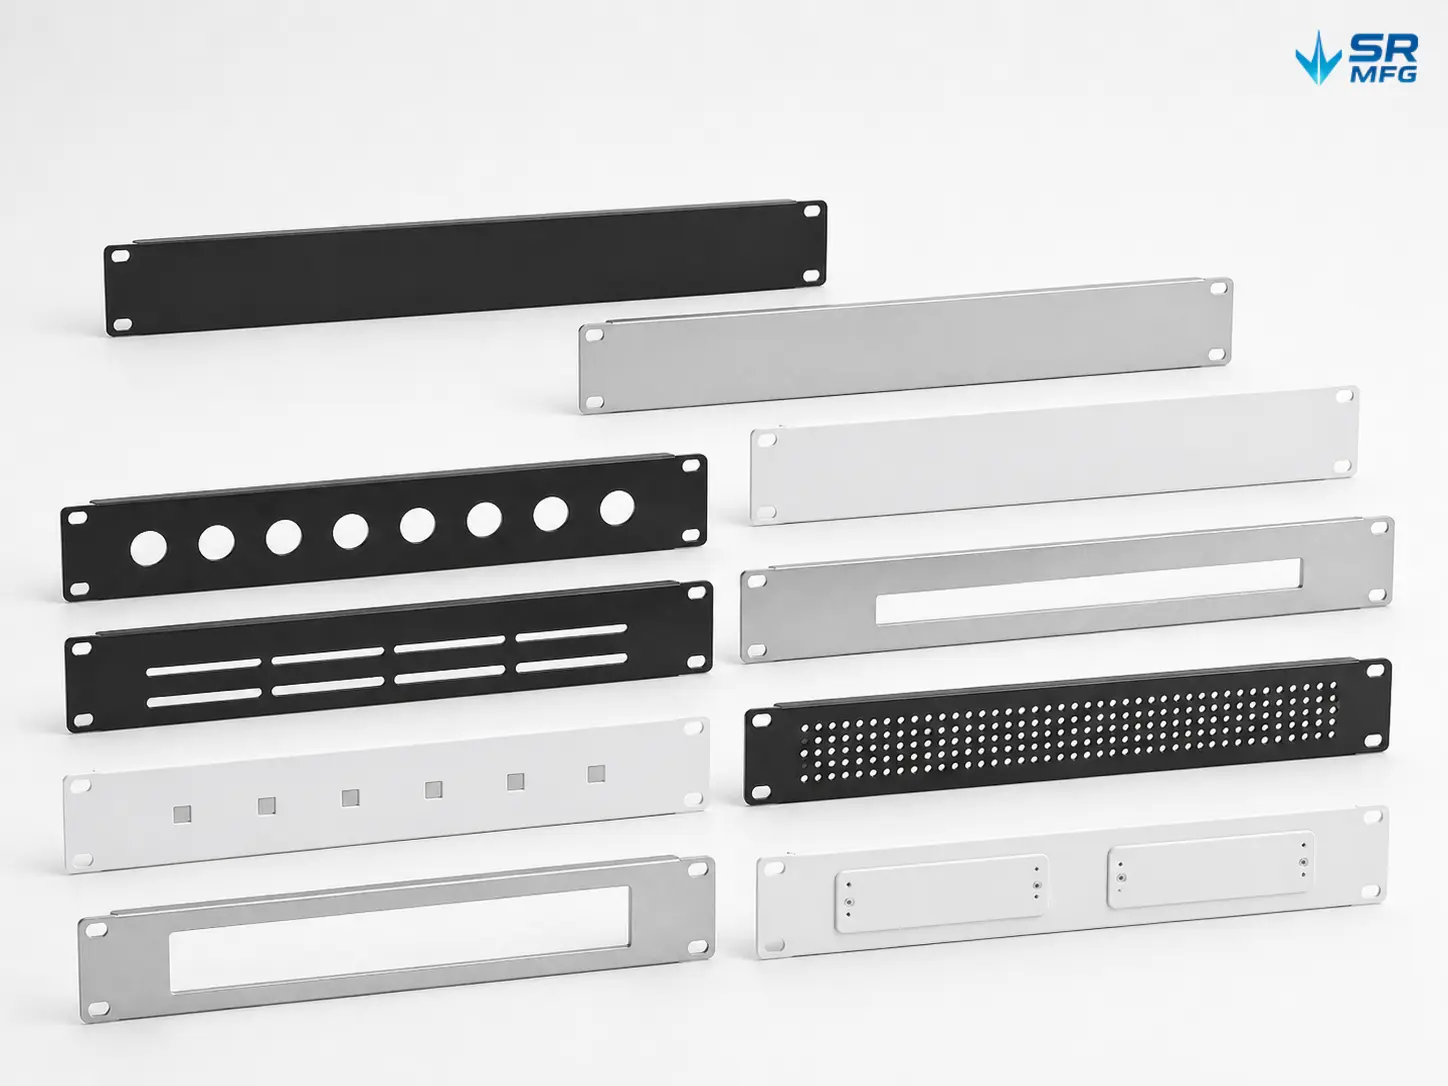
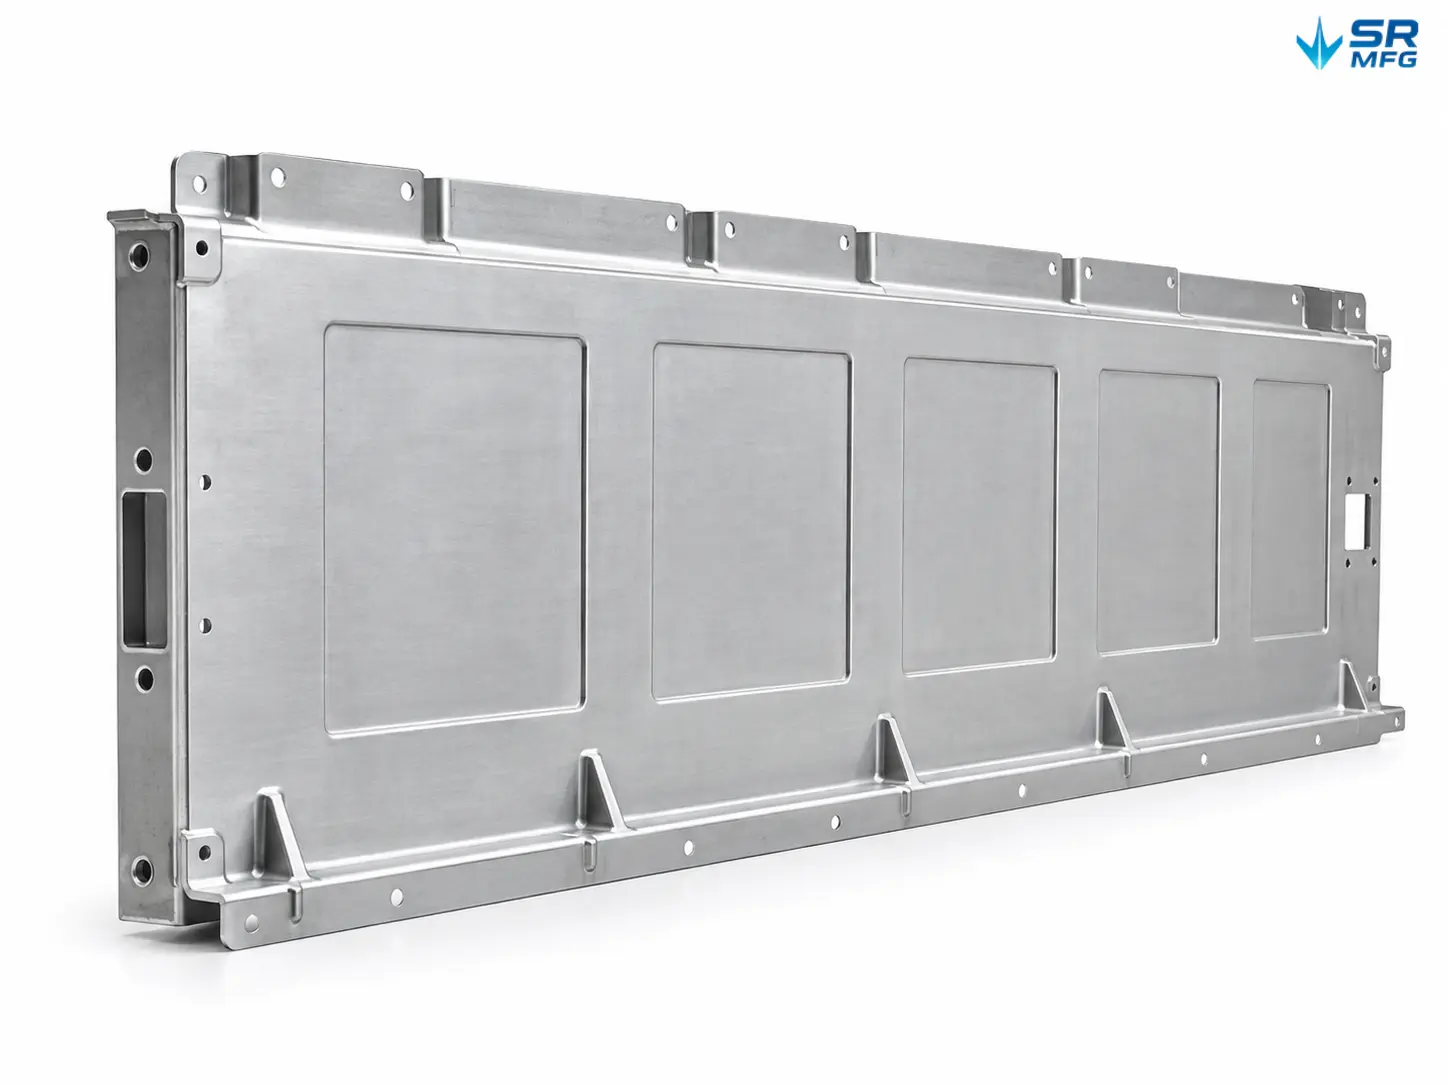
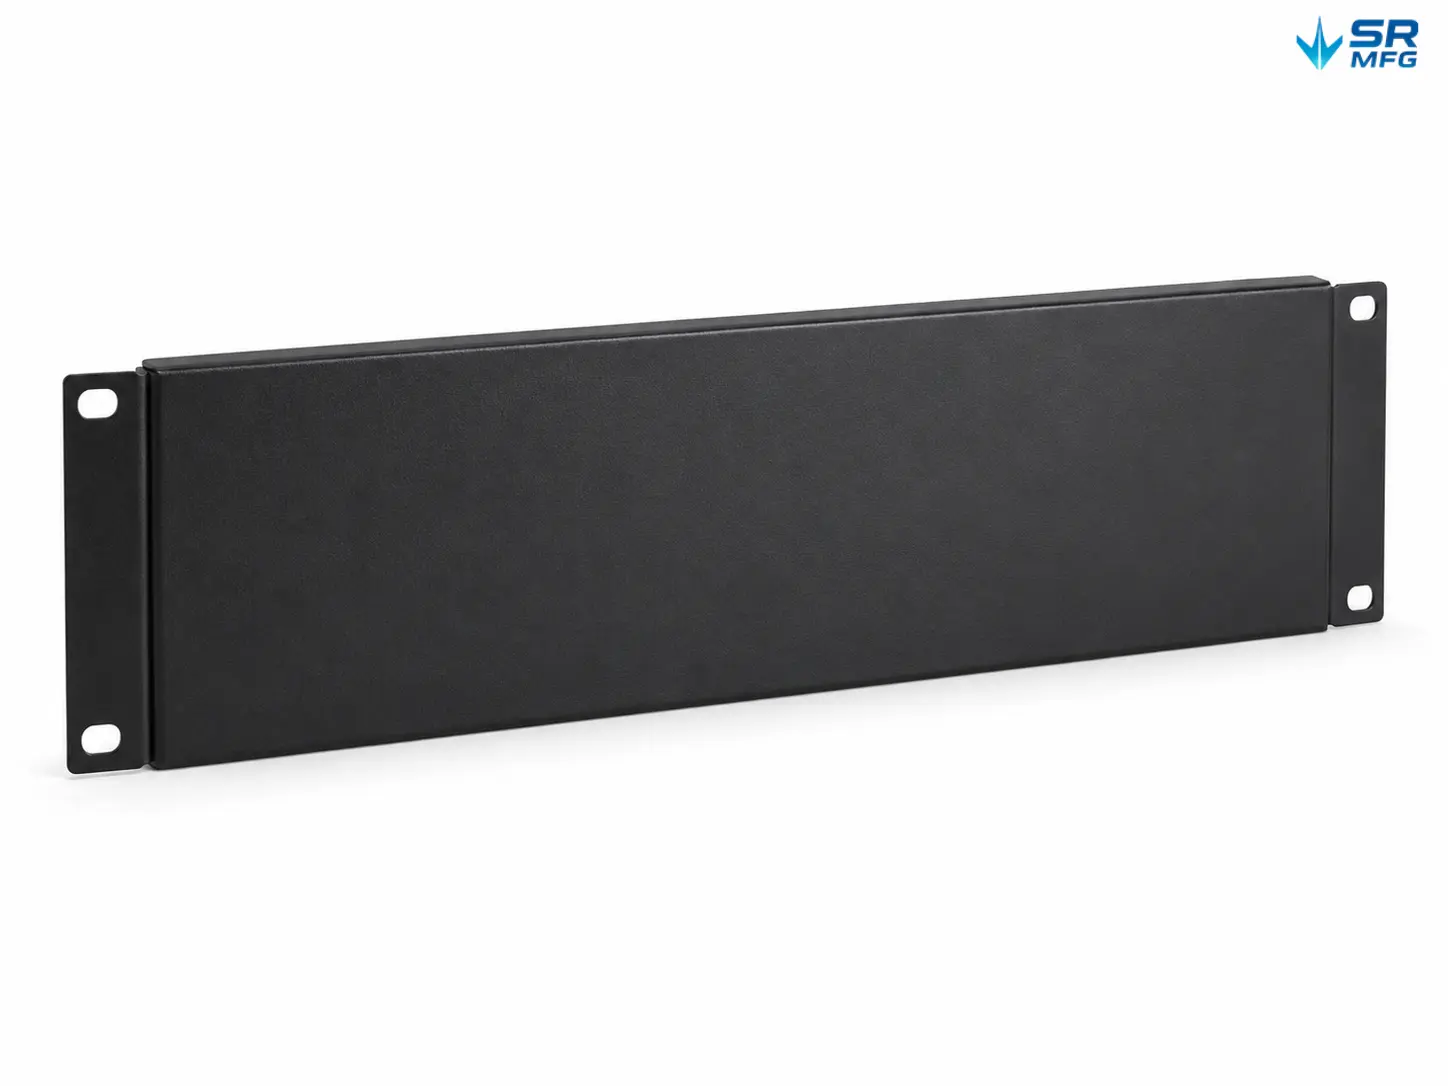
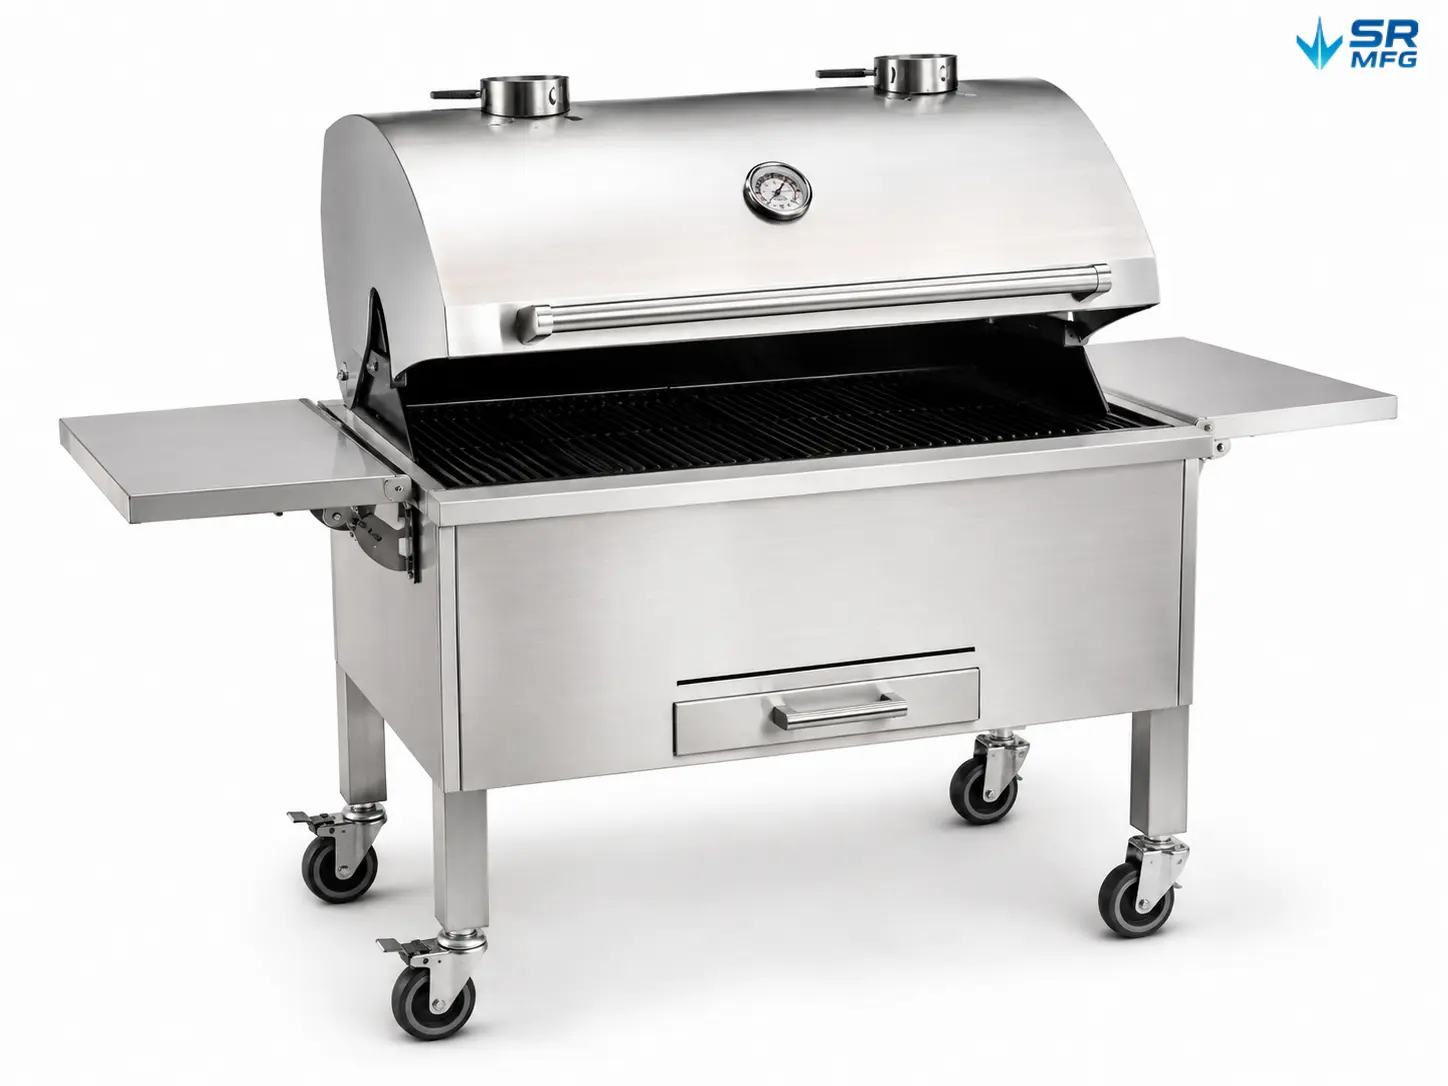
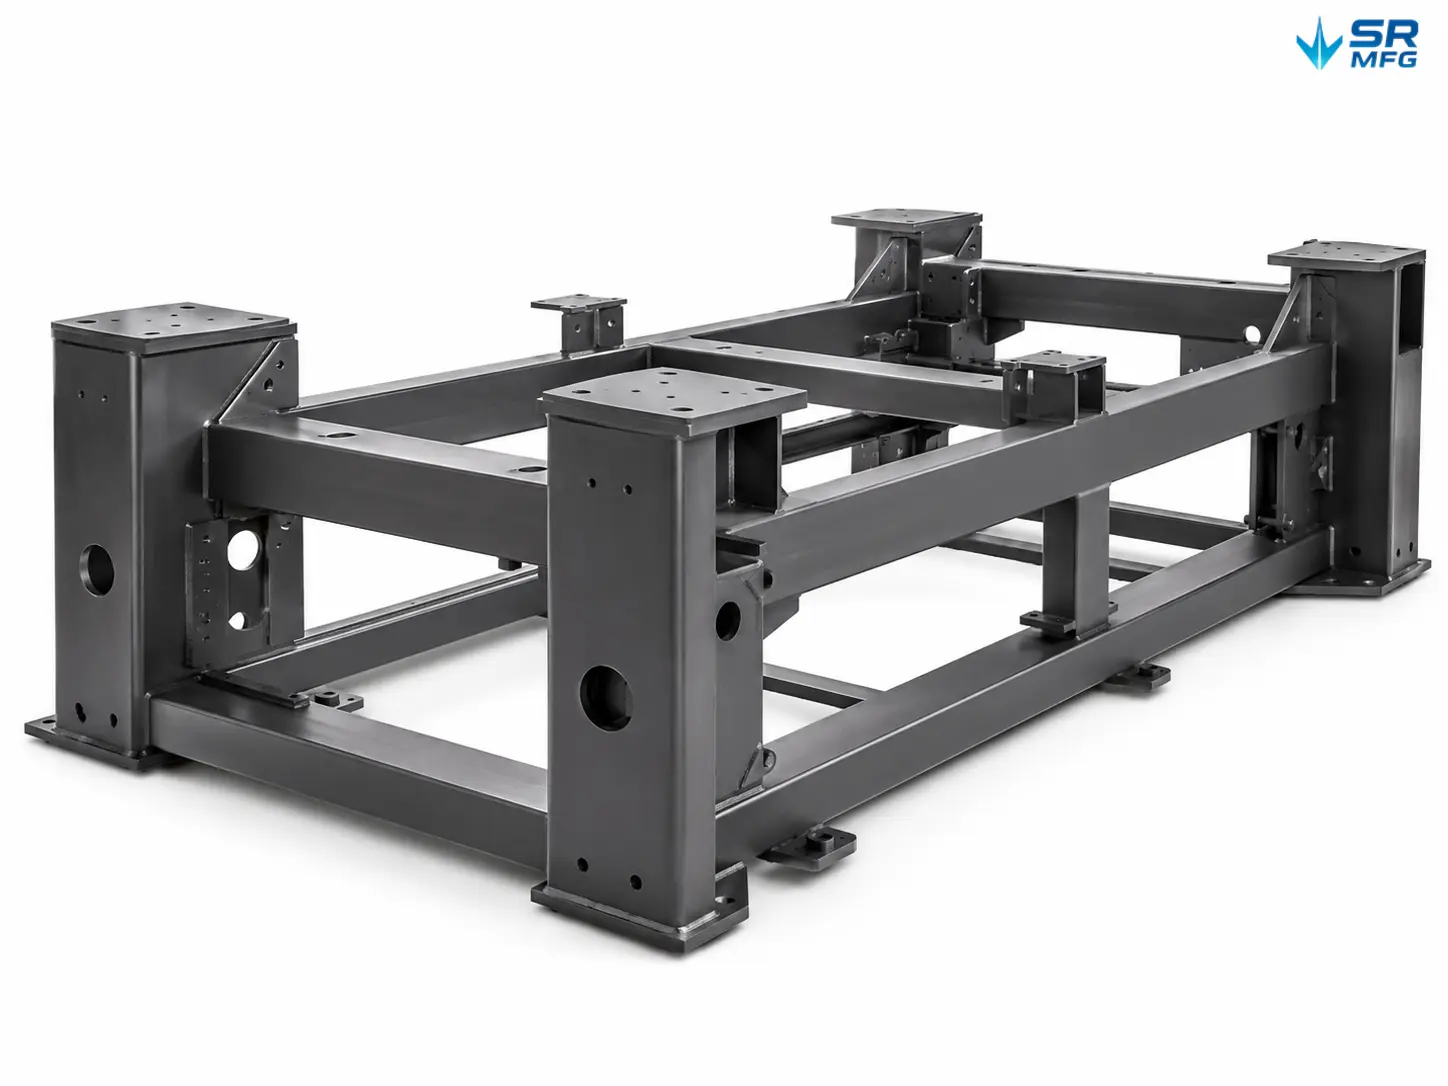
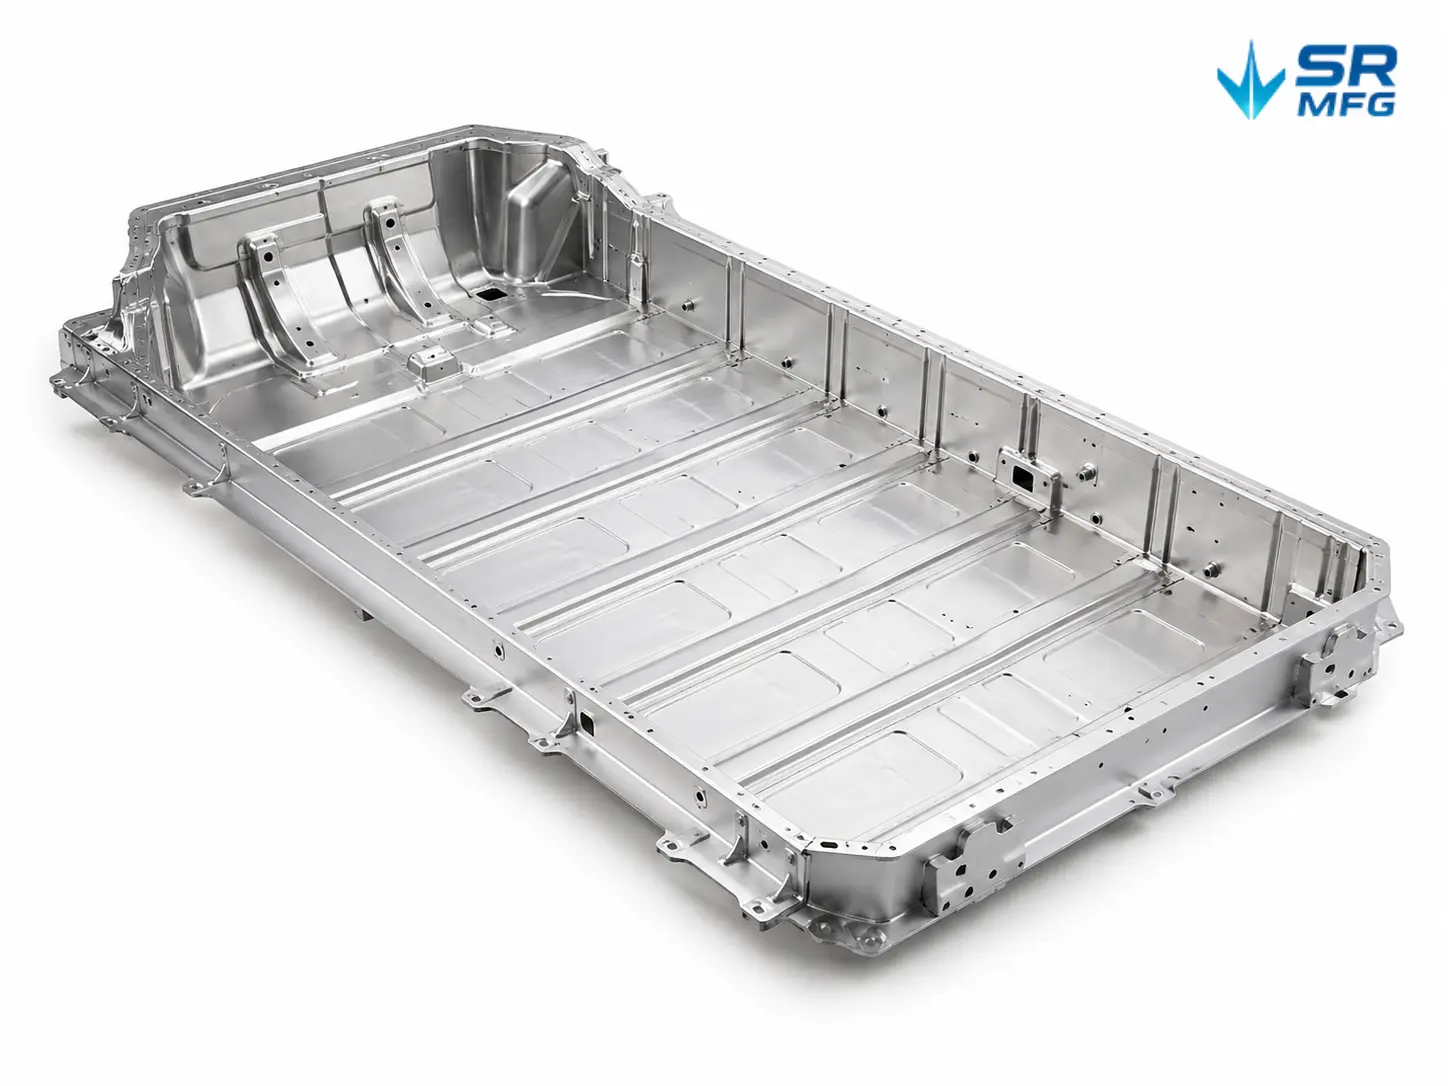
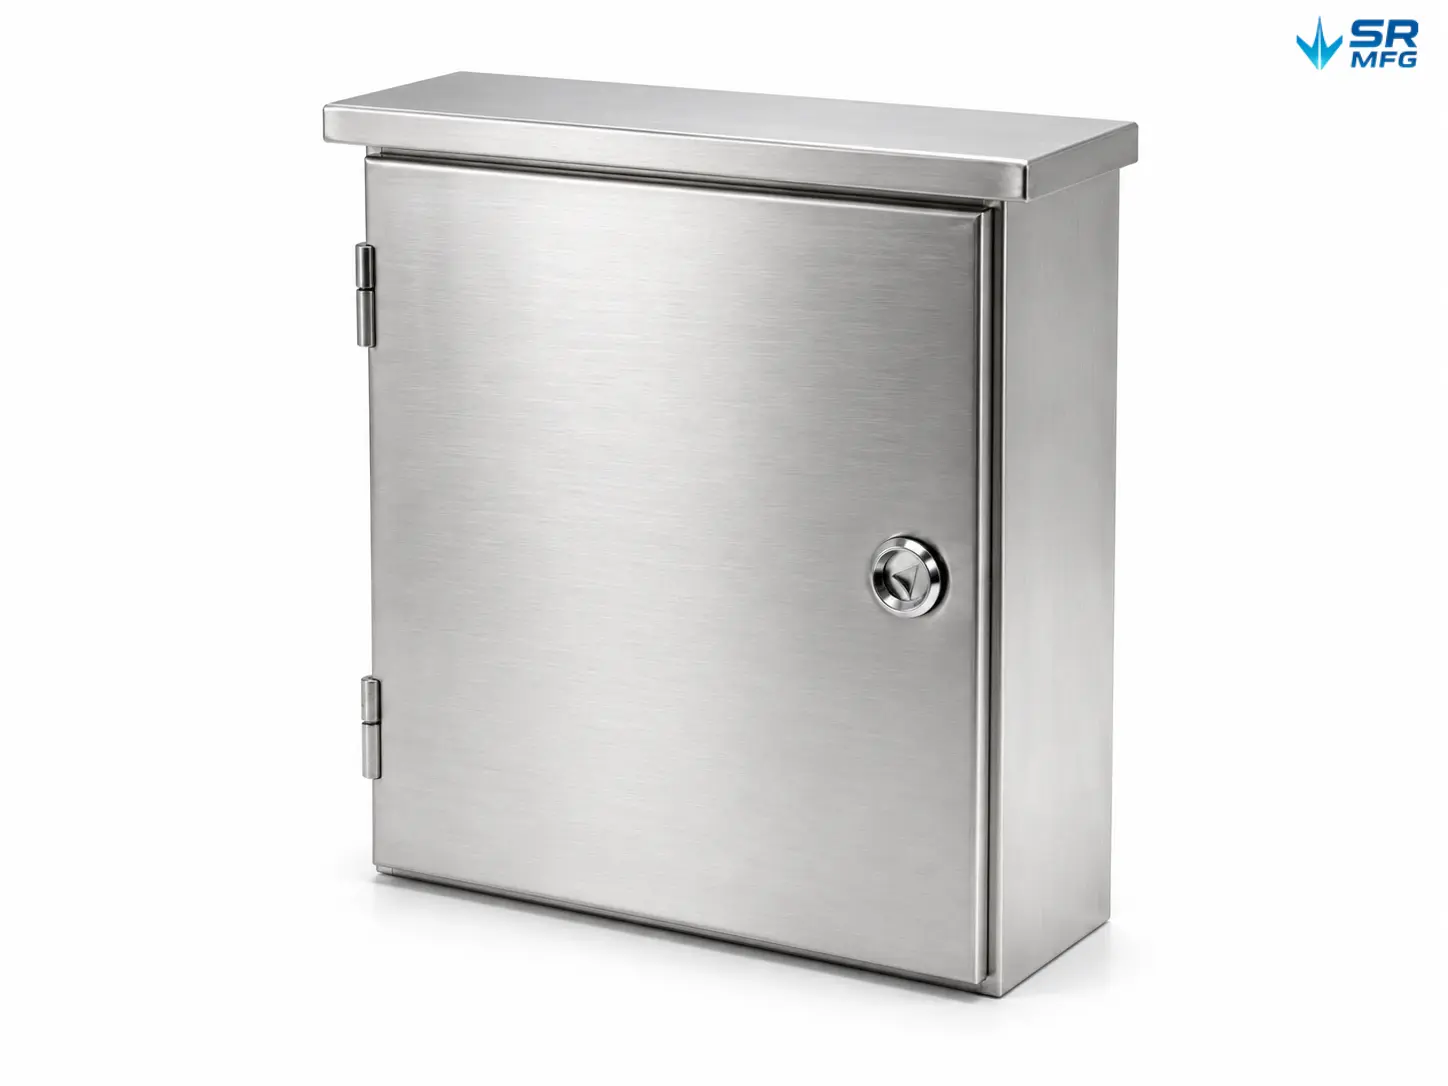
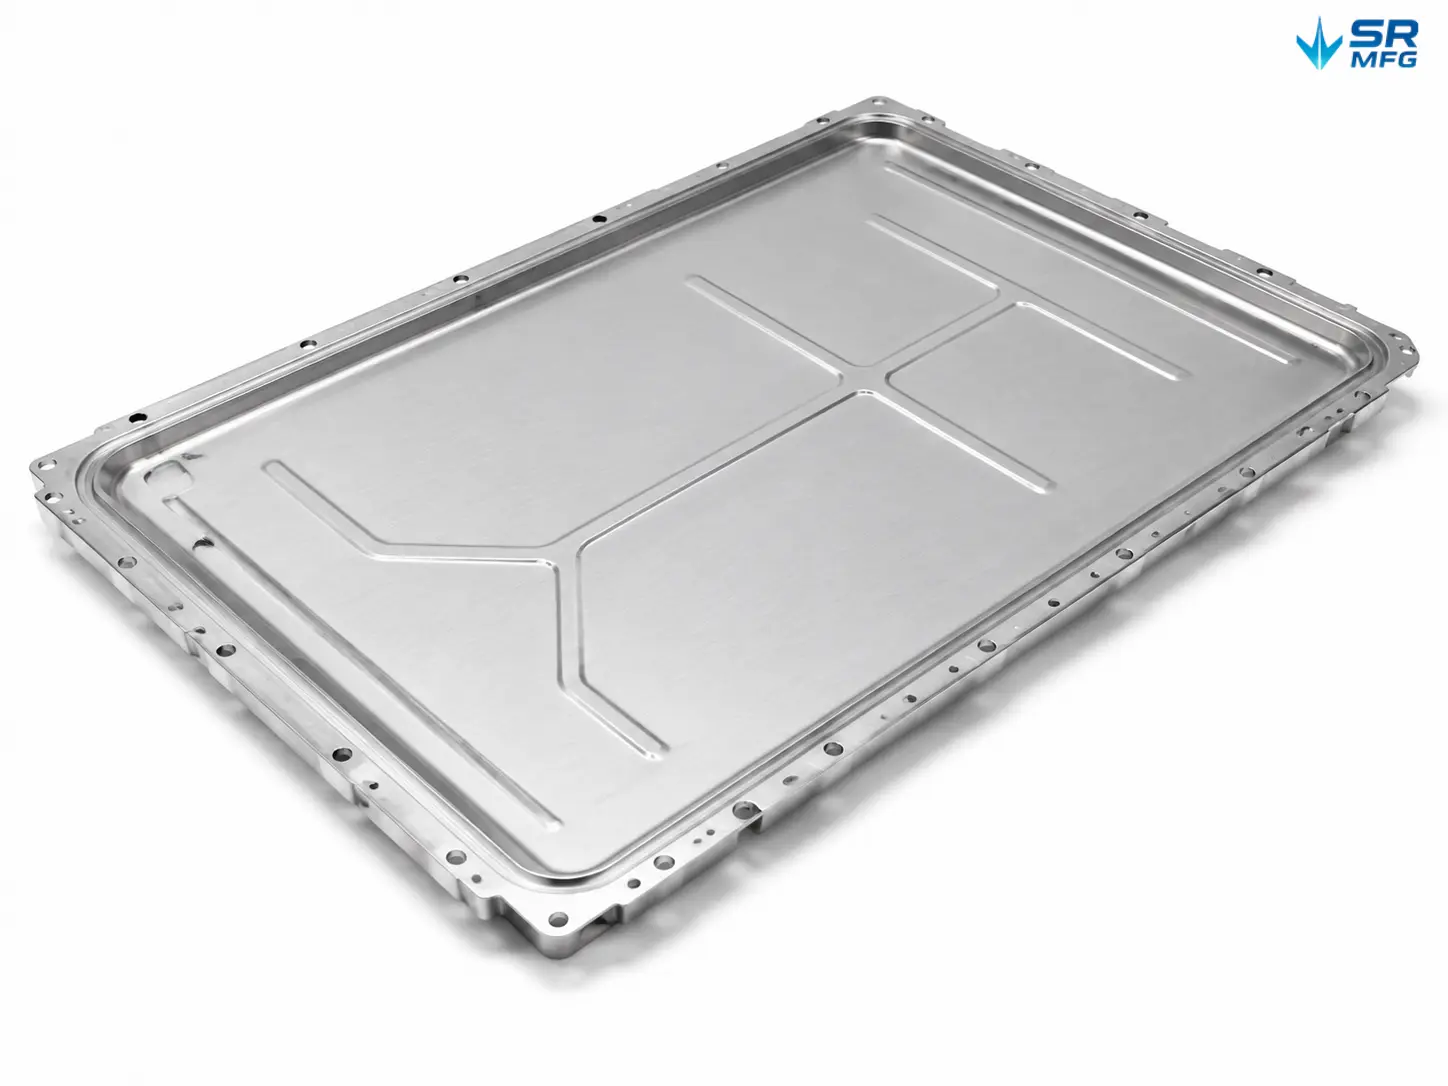
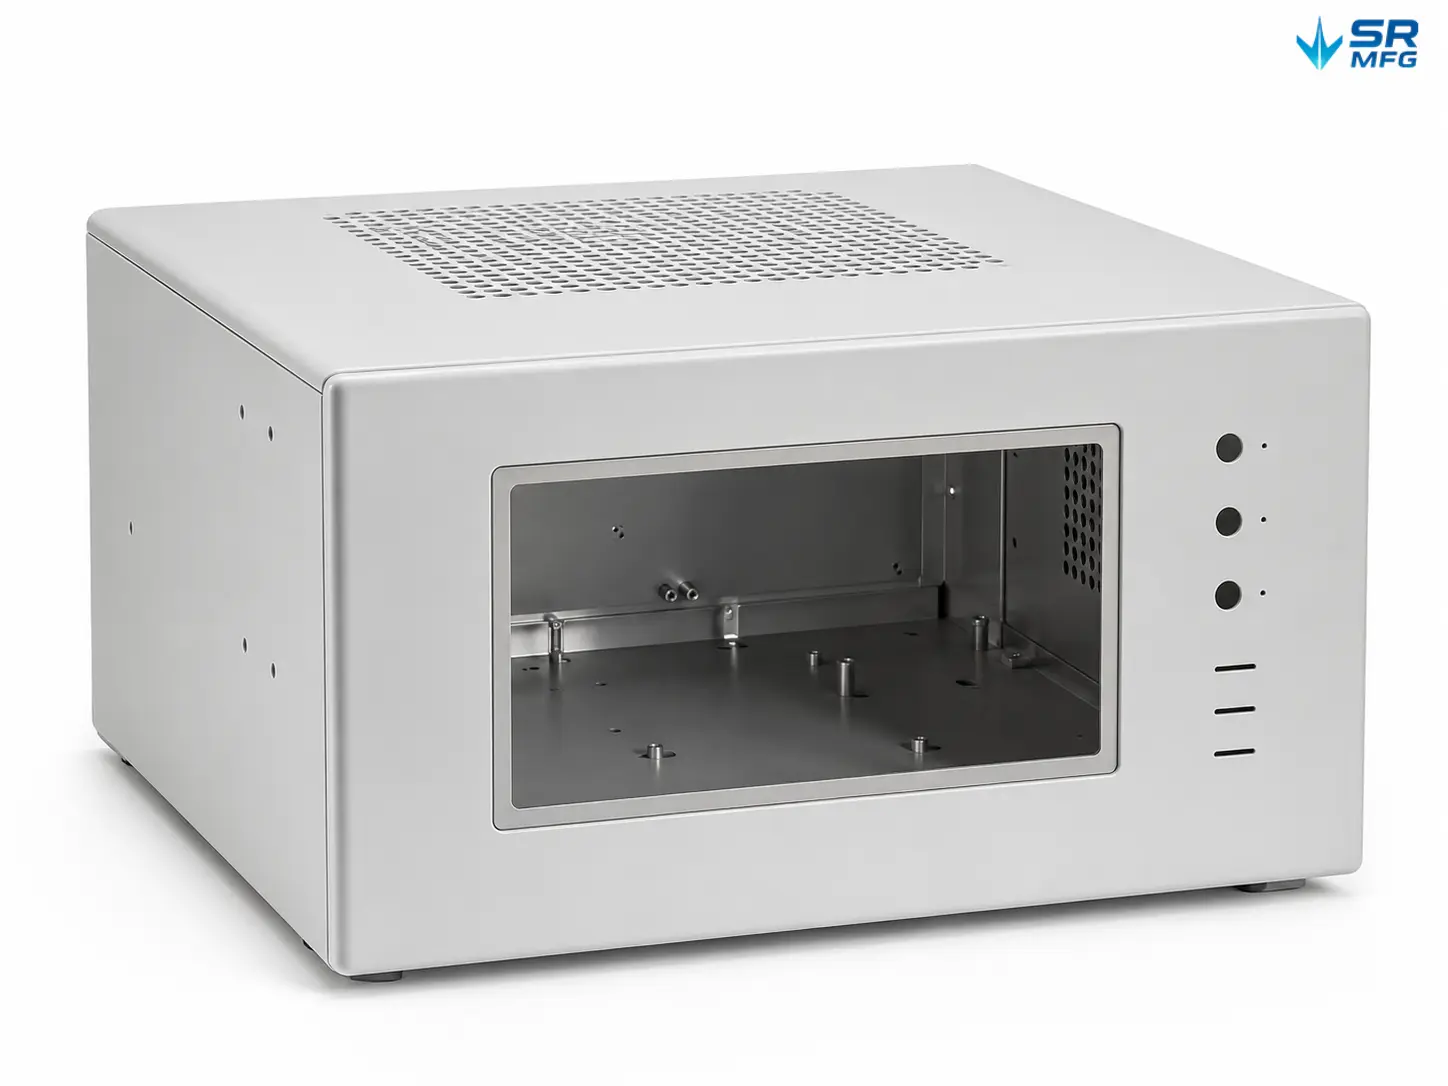
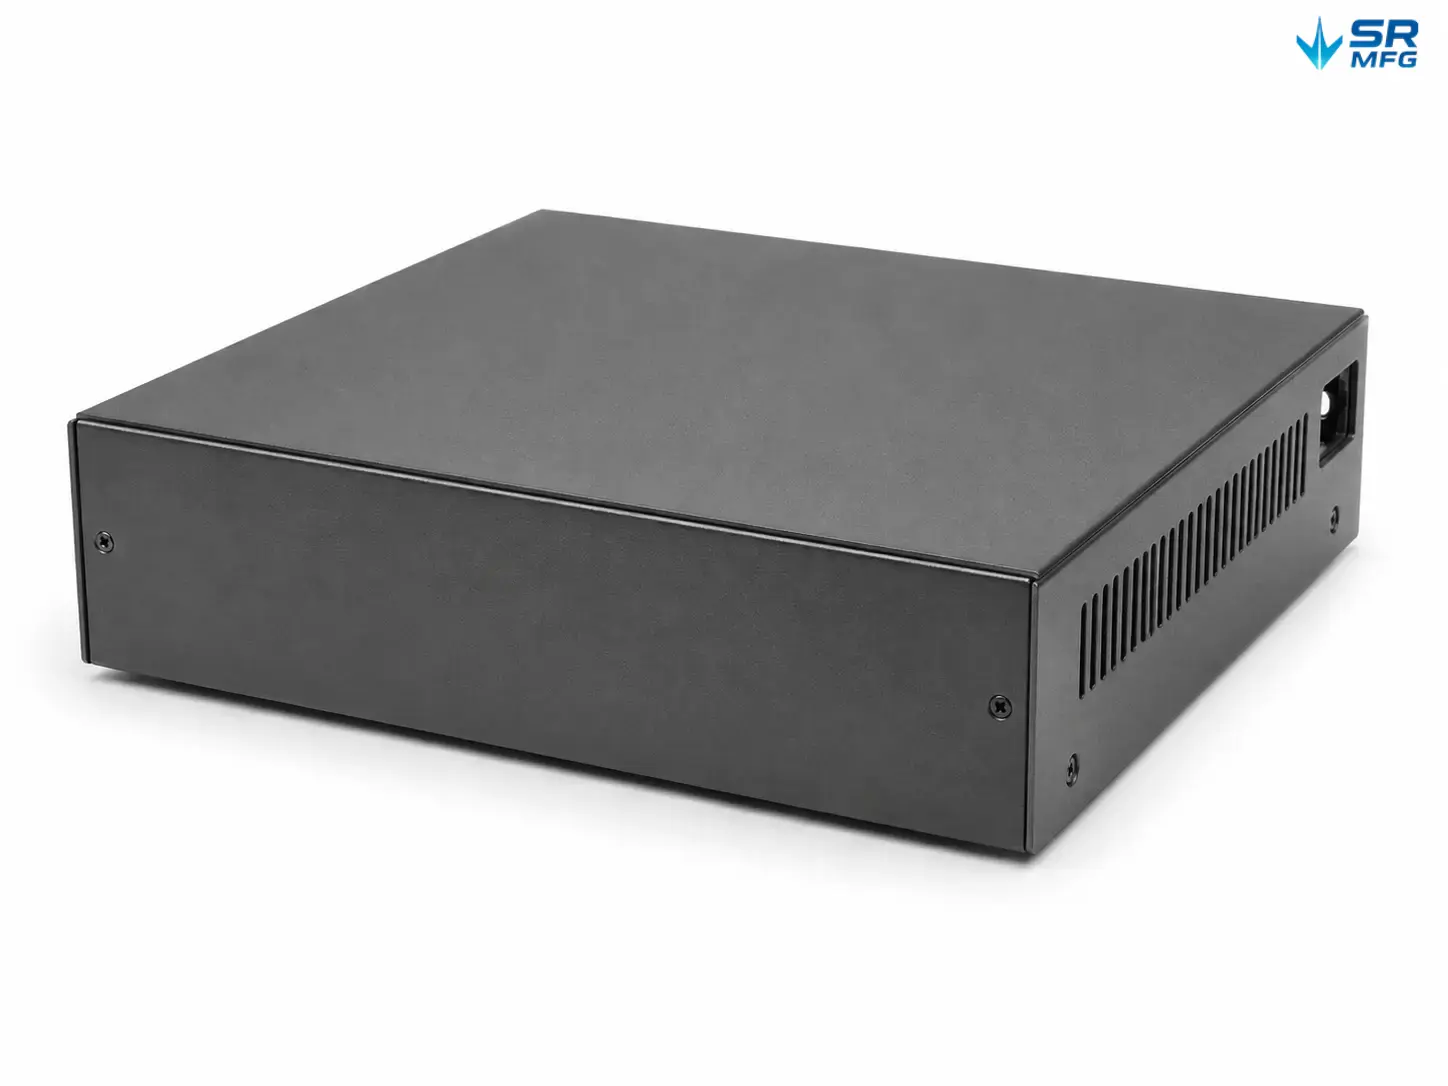
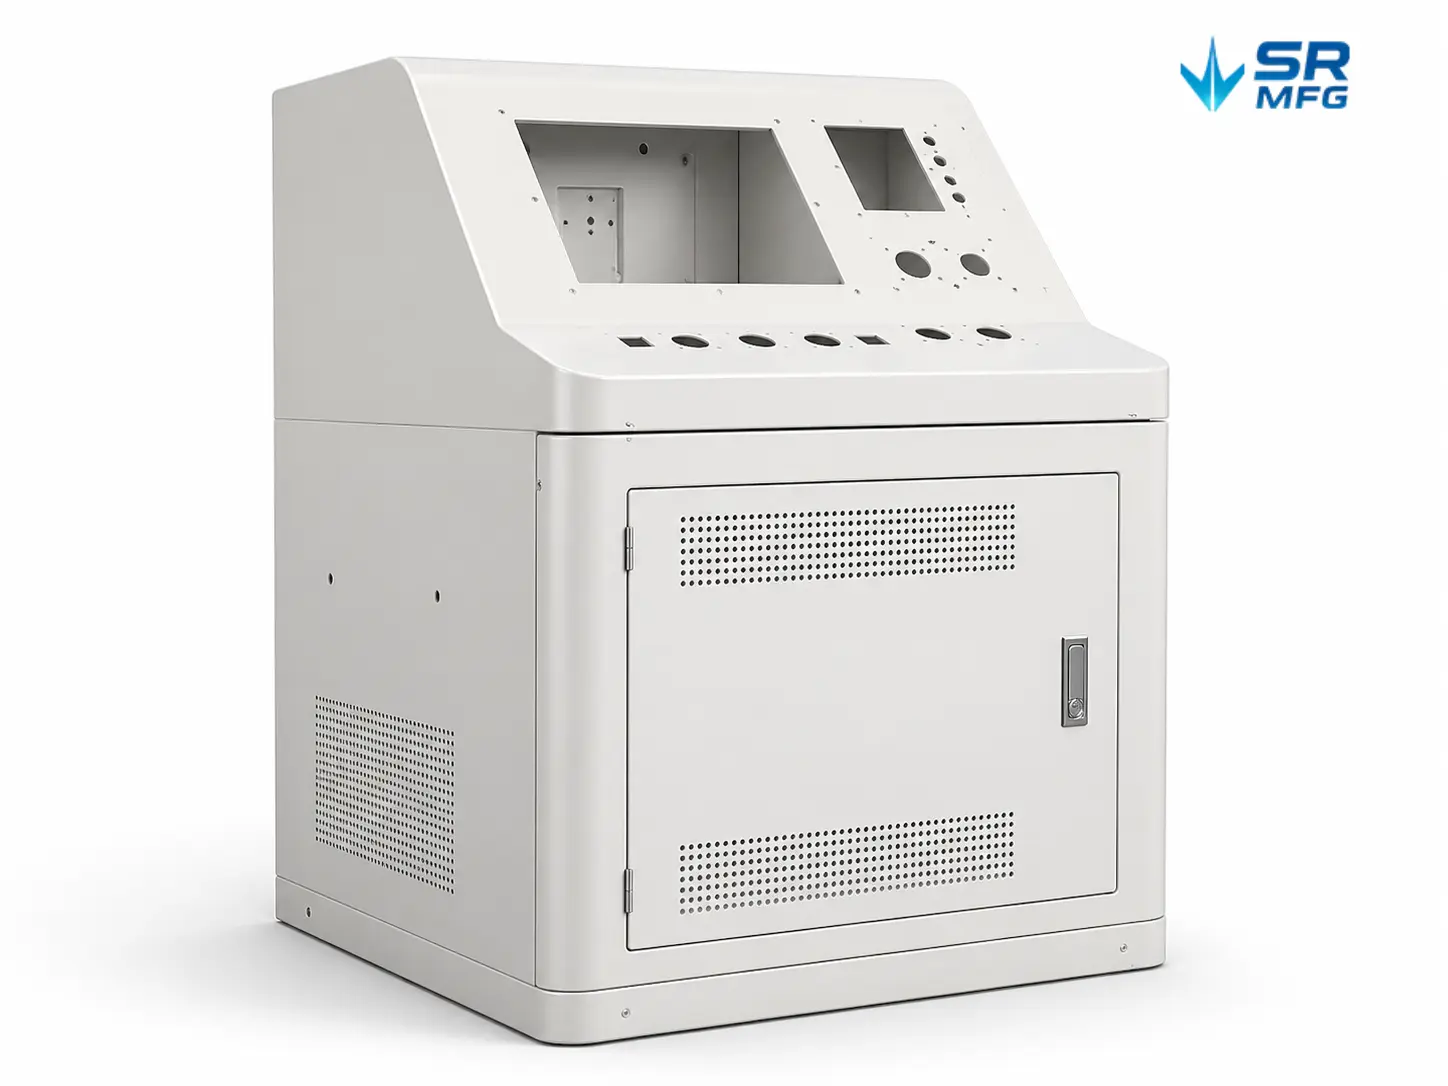
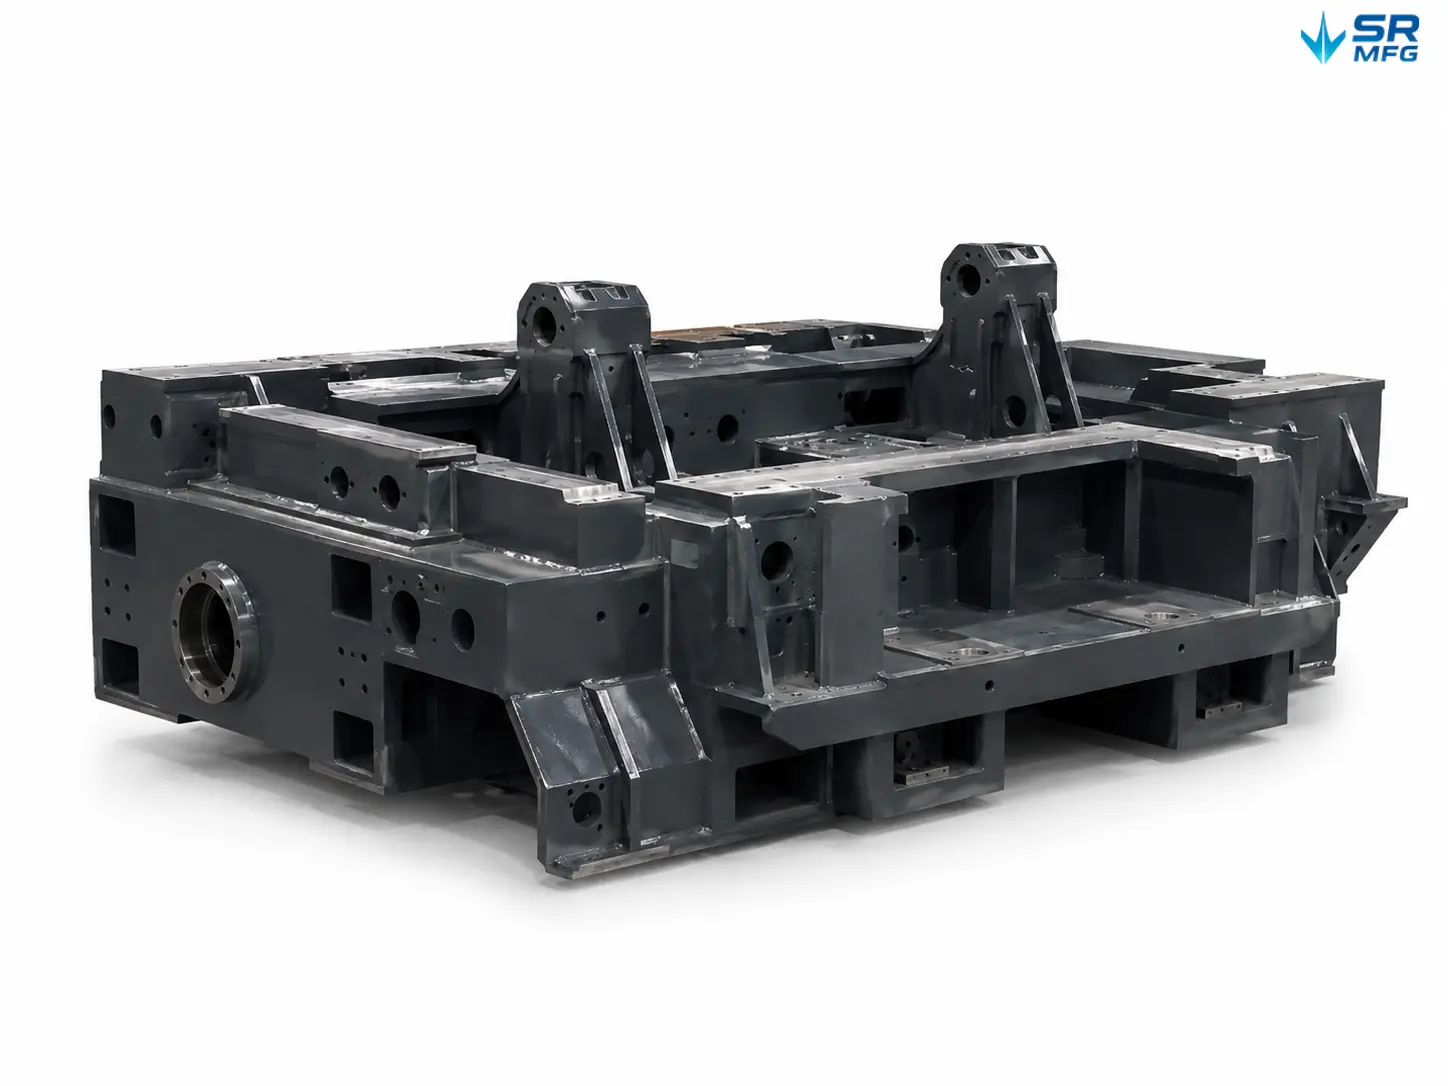
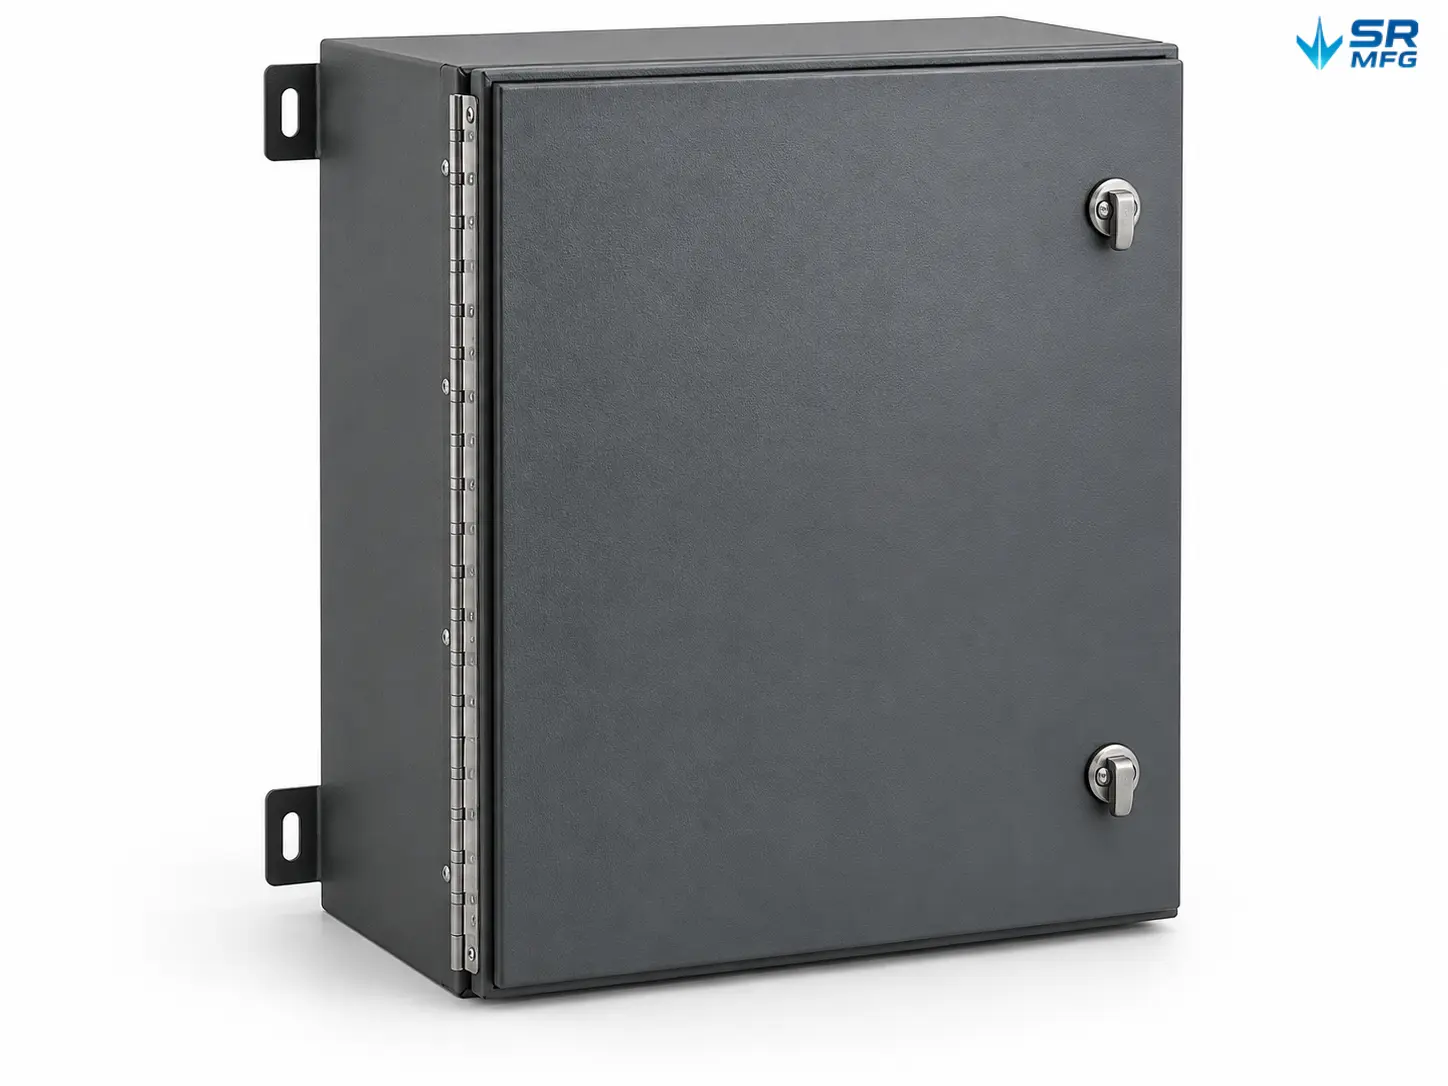
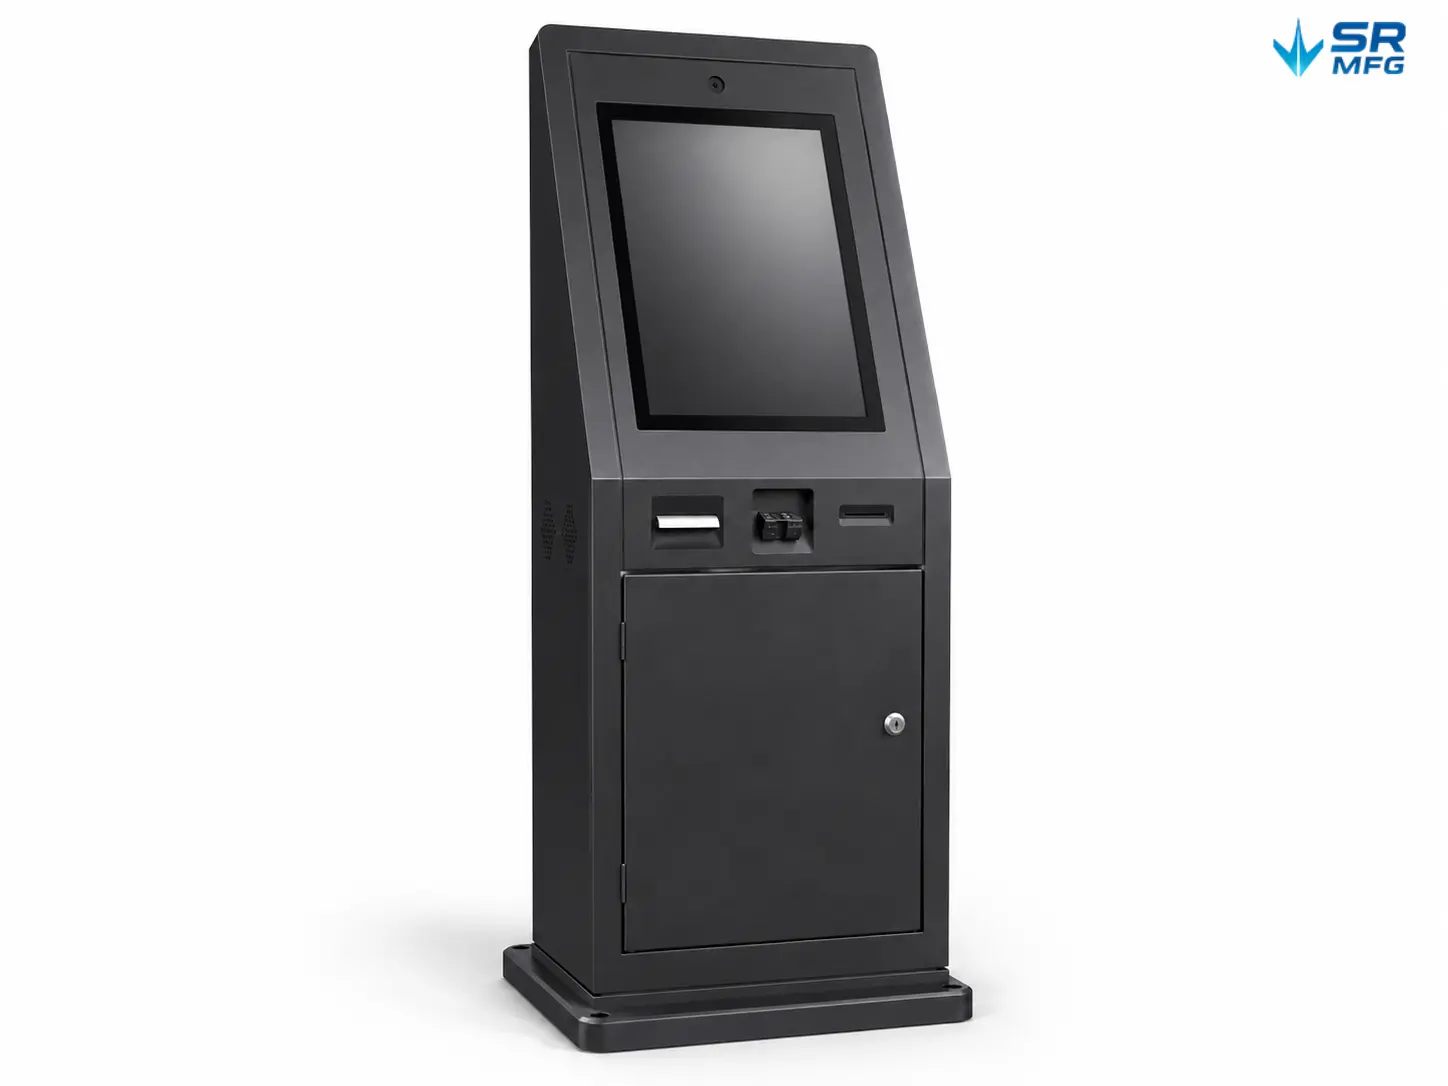
金属研磨 よくある質問
主な違い: ブラッシング/研削は主に 表面を平坦にし、材料を除去する, ためであり、研磨は 光沢を高め、仕上げを精密にする.
ためです。
-
選定ガイドライン: 表面状態:.
-
明らかな傷、溶接スパッタ、バリがある場合は、ブラッシング/研削から始め(例:ホイールまたはベルトで約0.05~0.10 mmの取り代を除去)、その後研磨します。 仕上げ要件: Ra > 1.6 µm, の構造面には、通常ブラッシング/研削で十分です。外観 A面 と Ra < 0.8 µm, には、通常研磨が必要です。.
-
材料の特性: 軟質金属(アルミニウム、銅)は、砥粒が埋め込まれる可能性があるため、粗い研削を避けるべきです。硬質材料(ステンレス鋼、工具鋼)は、まずブラッシングし、その後精密研磨できます。.
-
プロセスルート: ブラッシング/研削 → 半仕上げ研磨 → 最終研磨。ブラッシング工程を省略すると、研磨では完全に除去できない粗い痕が残る可能性があります。.
-
簡単な目安: 材料を除去する必要がある場合は、 ブラッシング/研削; を選択し、平滑性と光沢を高める必要がある場合は、 研磨.
ヘアライン/テクスチャ方向はどのように指定すべきですか?
-
一般的な業界慣行: 図面注記または関連ビューに矢印(例:「→」または「↘」)で目方向を指示してください。.
-
領域定義: 必ず指定してください A面; B面は簡略化可能。複雑な曲面部品の場合は、ゾーンを定義してください(例:「ゾーン1:円周方向、ゾーン2:軸方向」)。.
-
記号の慣例: ISO 1302(または同等規格)の表面粗さ記号を使用し、該当する場合は加工目/テクスチャ方向記号を追加してください。.
-
工程注記: 「目を部品の長軸に平行に」または「加工痕に沿って研磨」などの明確な指示を追加し、新たな傷を生じる交差目の加工を避けてください。.
-
実行管理: 初品を承認し、参照サンプルを保管してください。量産は承認された目方向に従い、逆研磨によるヘイズを防止してください。.
はい、そして A面 および精密嵌合部については、記録を強く推奨します。.
一般的なアプローチ:
-
設備: ハンディ粗さ計(例:Mitutoyo SJ-210)または卓上プロフィロメータ。触針半径は通常2~5 µm。.
-
パラメータ: Ra(算術平均粗さ)、Rz(最大高さ)、Rmax(山頂から谷底まで)。化粧A面では非常に低いRa、例えば 02~0.08 µm, が要求される場合があります(仕上げおよび仕様によります)。.
-
測定箇所:
-
A面: 必要に応じて100%全数検査。1部品あたり3~5点で中央、エッジ、コーナーをカバー。.
-
B面: 10~20%サンプリング、組立接触領域に重点。.
-
溶接遷移部: 溶接トゥの両側約5 mmを測定し、滑らかななじみを確認(多くの場合、半径目標値と併用、例えば R > 0.5 mm, 、指定がある場合)。.
-
-
記録内容: 測定点マップ、測定値、タイムスタンプ、作業者ID。品質計画に従い記録を保管(例:最低1年間)。.
-
注記: 測定前に表面を清掃し、油分による結果の偏りを避けてください。研磨後は部品を冷却(例:約30分)し、熱影響を低減してください。.
一般的な能力(溶接状態およびアクセスによります):
-
外観: 溶接変色およびアーク痕を除去し、均一な金属外観を復元できます。.
-
粗さ: 溶接部のRaは多くの場合、約2 µm から 4 µm, 程度まで低減可能で、母材への遷移部との差は <0.2 µm.
-
に管理されます。 なじみ半径: 約 R0.3~0.5 mm.
-
の滑らかな遷移半径を、知覚できる段差なしで実現できます。 除去量管理: <0.02 mm 強度への影響を最小限に抑えるため。
制限と推奨事項:
-
適さない用途: アンダーカット >0.5 mm または割れ—これらは通常、仕上げ前に溶接補修が必要です。
-
最良の外観結果: 電解研磨と組み合わせることで、溶接部と母材の光沢をより均一にできます(例:光沢差 <5%、該当する場合)。
-
効率: 手作業による仕上げは通常、溶接1メートルあたり約5~10分です。自動化オプションにより速度を改善できます(例:約3分/メートル)。
-
推奨ルート: まず余盛を除去し、次に溶接仕上げ工具で整形し、最後に全体研磨を行って局部的な「皿状の窪み」を避けます。“
基本原則: 分離+緩衝+明確な取扱い表示により、摩耗や粒子汚染を防止します。
一般的な梱包オプション:
-
個別梱包:
-
A面にPE保護フィルム(例:約0.05 mm、低粘着)または静電吸着フィルムを貼付します。
-
段積み荷重による端部損傷を防ぐため、コーナープロテクター(EPEフォーム)を追加します。
-
不織布袋またはバブルスリーブを使用し、繊維が脱落する可能性のある紙は避けます。
-
-
バルク梱包:
-
傷防止紙やEVAフォームなどの間紙を使用し、積載高さを制限します(例:1層あたり≤20個)。
-
直接接触を避けるため、間隔を維持します(例:≥5 mm)。
-
乾燥剤を追加し、湿度を管理して(例:<60%)、湿気による腐食リスクを低減します。
-
-
輸送保護:
-
カートンに表示:「研磨精密表面—転がし禁止、重ね積み禁止。」“
-
木枠にフェルト/フロッキングを内張りして硬い接触を避け、専用ラックまたは吊り下げ搬送を使用して振動を低減します。
-
-
特殊ケース: チタンやアルミニウム合金などの軟質金属では、密封梱包(特定の場合には不活性ガスオプションを含む)が酸化や取扱い痕の低減に役立ちます。
-
梱包受入検査: 梱包後、サンプル検査(例:10%)を行い、強い照明下(例:2000ルクス)で新たな傷が付いていないことを目視確認します。
金属研磨 技術資料
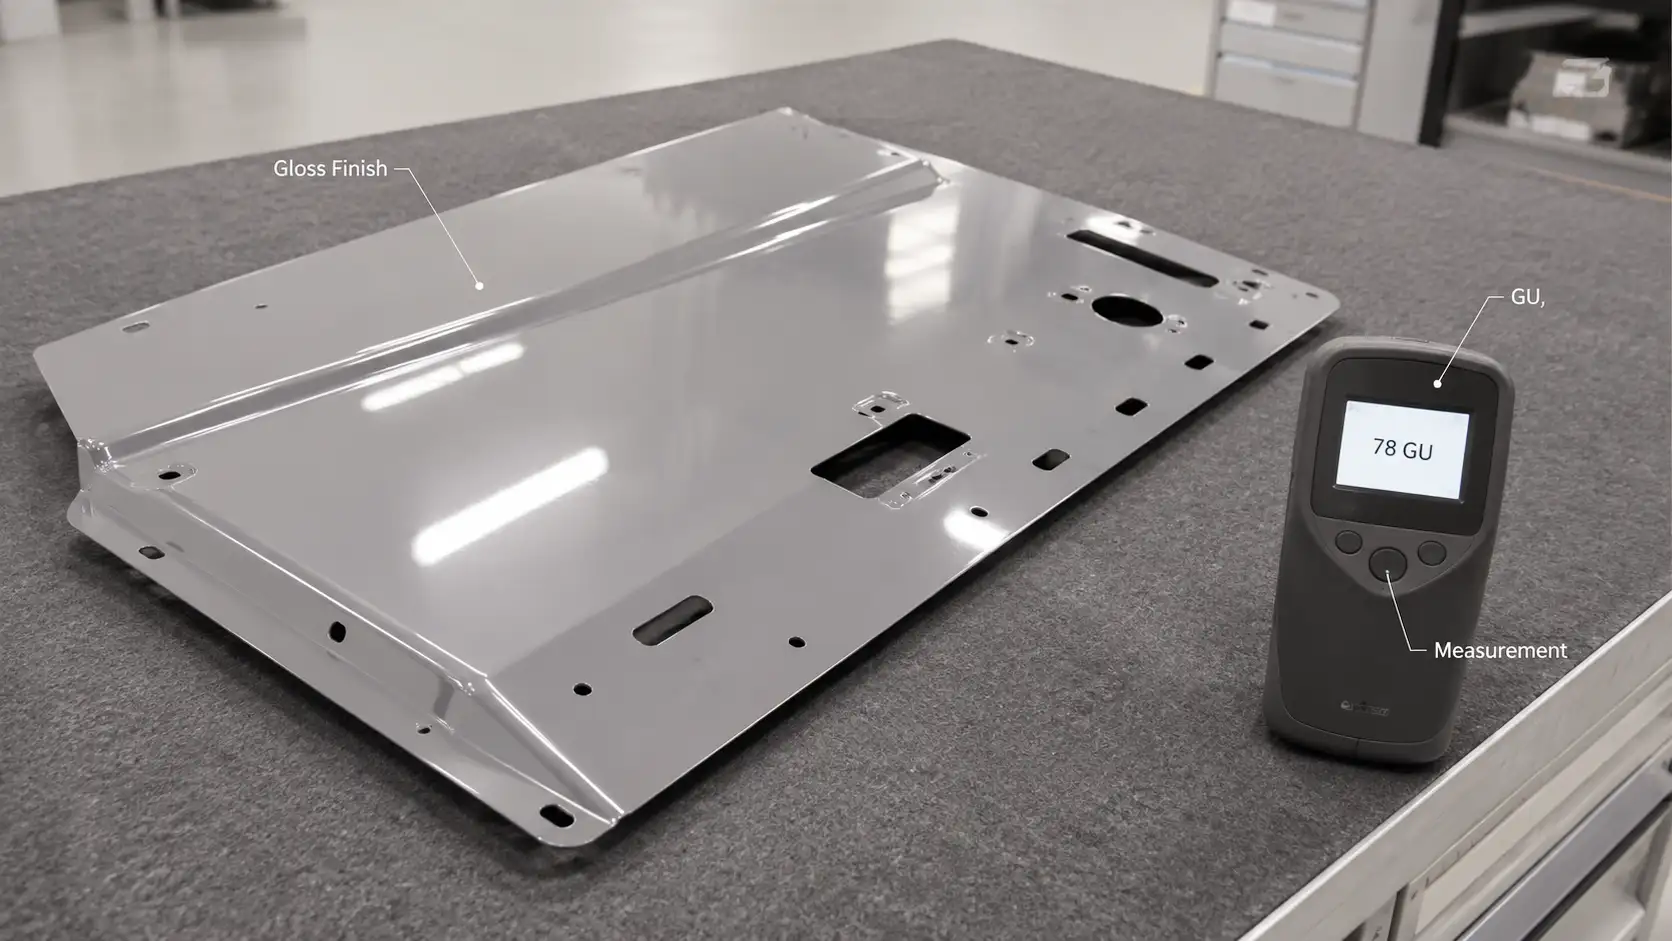
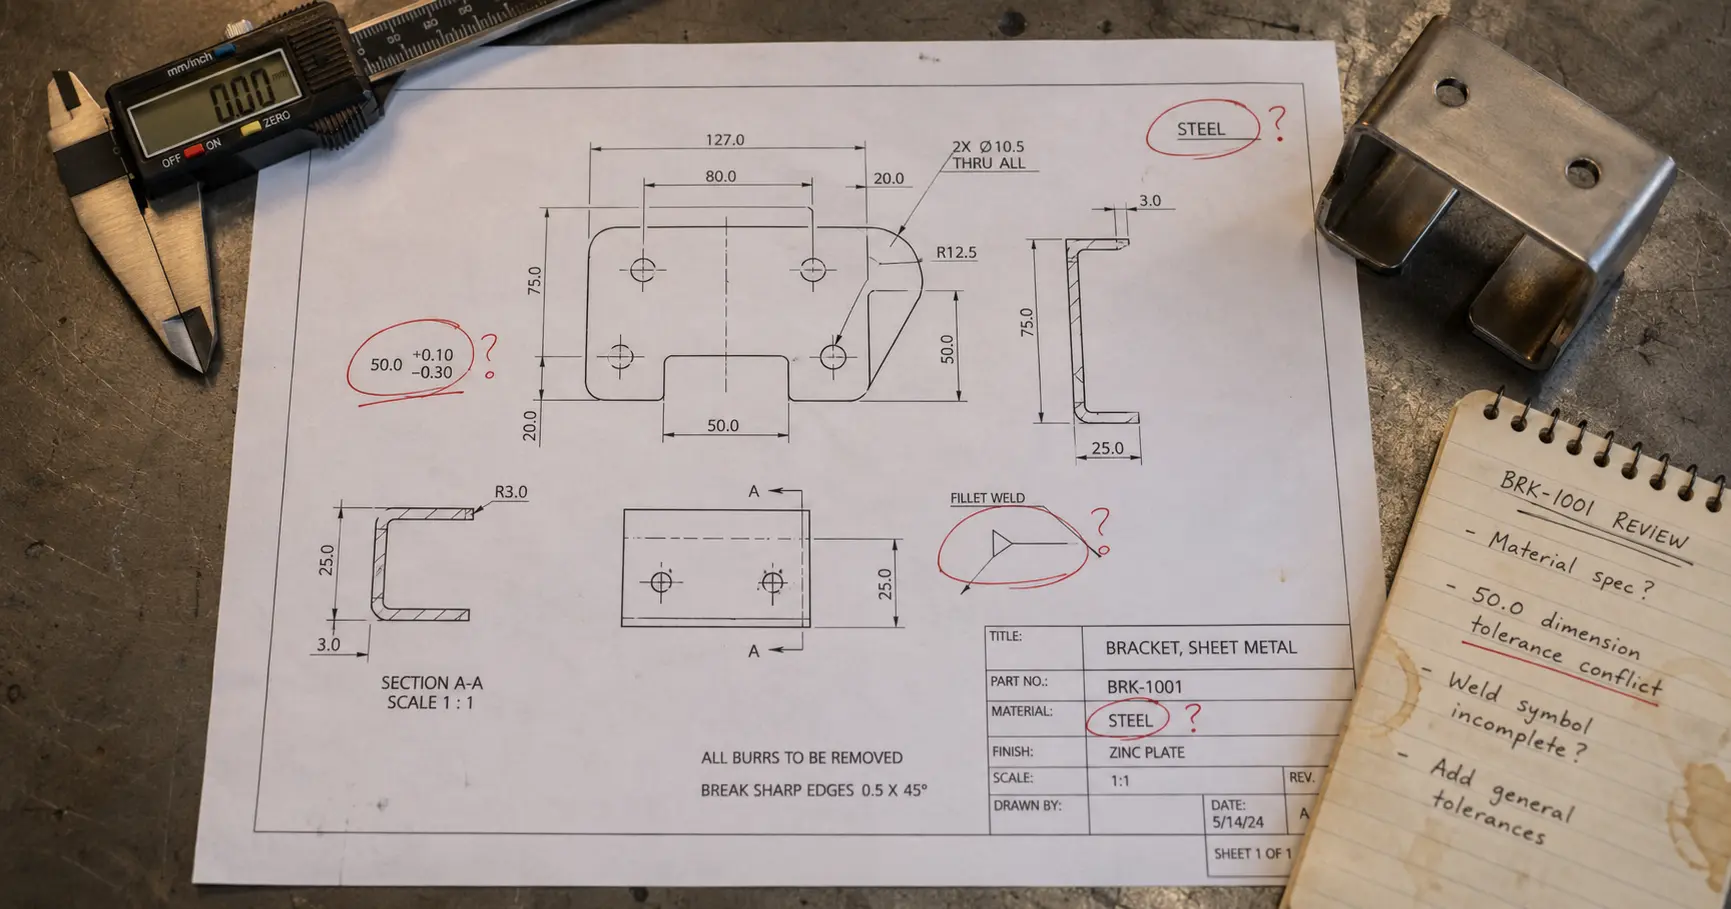
製造における技術的明確化:生産前に高額なエラーを防ぐ
双瑞2026-08-15T09:33:08+00:002026年8月13日|
技術的確認事項とは、製造業者が顧客に対して確認または追加の[...]を求める正式な依頼です。
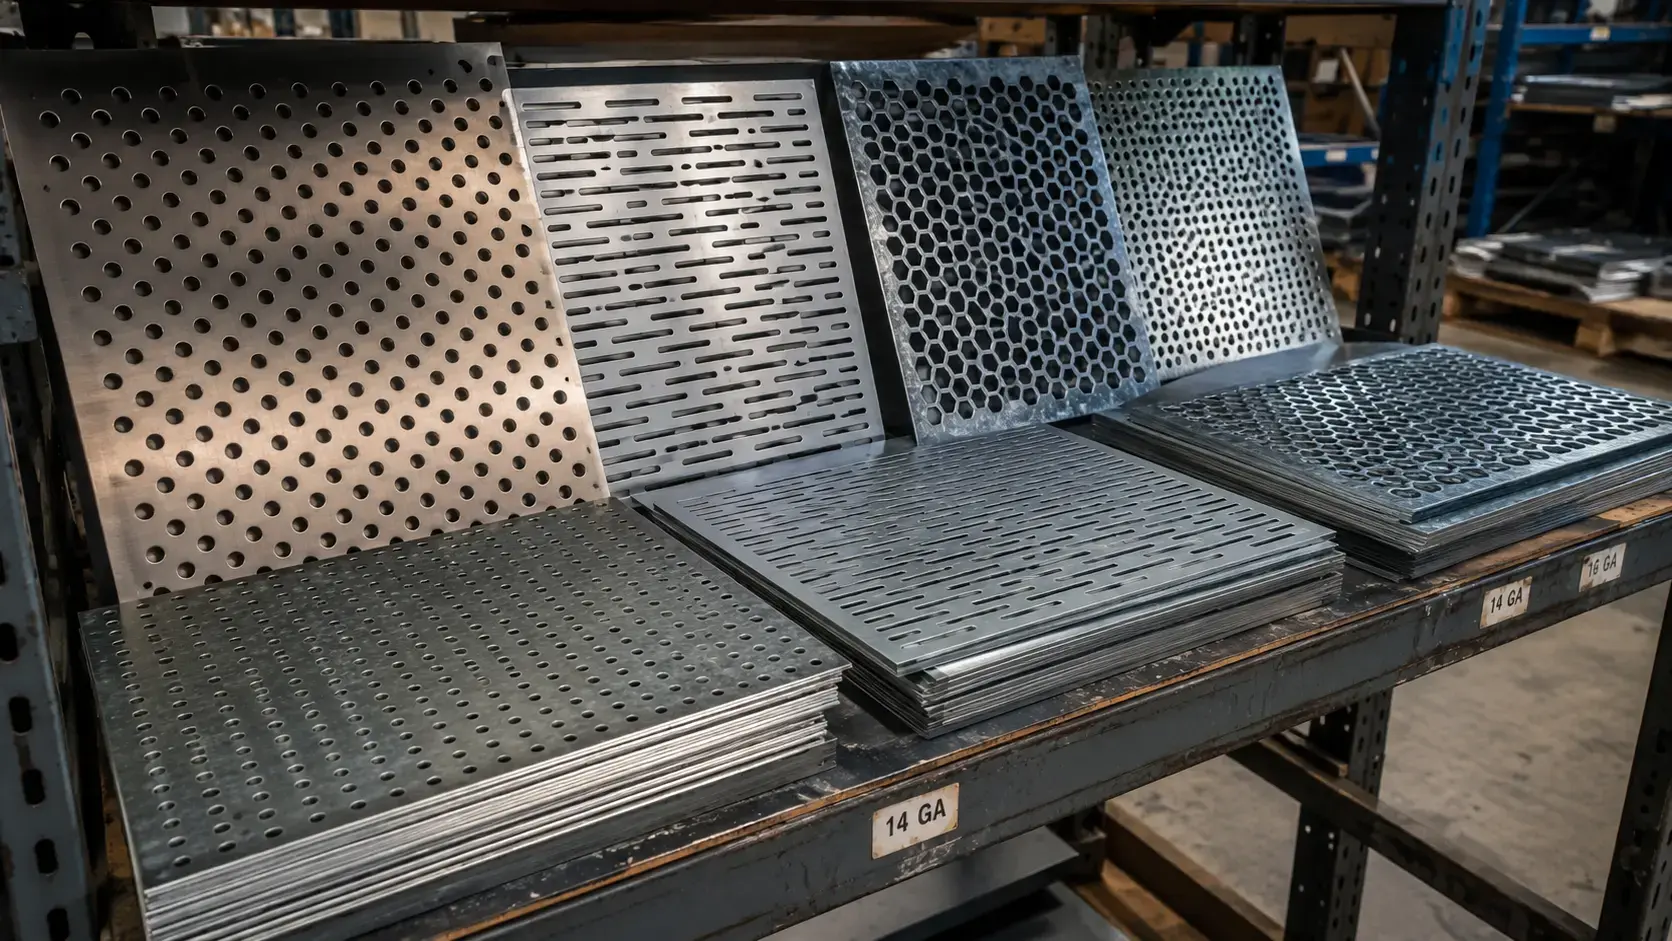
パンチングメタルのリードタイム:在庫品 vs カスタム品の入手性と予想されること
双瑞2026-08-27T03:33:40+00:002026年8月20日|
パンチングメタルパネルの設計が確定しました — 穴パターン選定、材料指定、表面[...]
