
2026年版 板金エンジニアリングガイド
板金 DFM ガイド
SR MFGが作成したこの板金DFM(Design for Manufacturability)ガイドへようこそ。板金業界ではよくこう言われます: “「良い設計とは、見た目が素晴らしいだけでなく、製造可能でなければならない。」” この一言がDFMの真の価値を表しています: すべての設計判断に製造の現実を取り込むことです。.
板金製造に携わるほとんどの人が何らかの形で経験したことがあると確信しています:紙の上では完璧に見える部品を設計し、生産が始まると問題が発生します。曲げ加工中に部品が割れたり、溶接後に反ったり、コストが 50%予算超過. になったりします。実のところ、これらの問題が現場で始まることはほとんどありません。. 通常、設計段階から最初から組み込まれています。.
ScienceDirectの製品設計者向けDFMA記事が指摘するように, 製造コストの約70%は設計段階で事実上確定されます. 。言い換えれば、早期の賢明な設計判断は、後から行う10のプロセス調整よりも大きな影響を与える可能性があります。.
このSR MFG板金DFMガイドでは、材料選定やプロセス最適化から公差管理、コスト管理まで、板金加工の背後にある製造ロジックを段階的に解説します。かなり詳細な内容ですが、最終的に 何を すべきかだけでなく、 なぜ それが重要かを理解していただくことが目標です。.
DFM:設計と製造をつなぐ架け橋
DFMの本当の意味
DFMは協調的な製品開発アプローチであり、設計者に製品の機能や外観だけでなく、材料の挙動、製造プロセス、設備能力を考慮することを求めます。そして、製造可能性の課題を設計段階で解決し、後回しにしないことが重要です。DFMの核心は以下にあります: 総コストの削減, 品質一貫性の向上, 開発サイクルの短縮, 、そして 生産効率とスループットの向上.
シェフがレシピを書くことを想像してみてください。シェフが料理の見た目や味だけに集中し、利用可能な調理器具、コンロの火力が十分か、食材がそもそも入手可能かを無視したら、その「完璧な」レシピは実行不可能かもしれないし、高コストで提供が遅く、一貫性のないものになるかもしれません。.
DFMを理解しているシェフは違う設計をします。料理を作りながら、設備、食材の調達、調理方法、そしてスケールで迅速に提供できるかも考えます。レシピが完成する頃には、すでに把握しています 製造方法, 一貫した製造方法, 、そして コスト効率の高い製造方法.
板金DFMも同じ考え方です: DFMとは、まず設計してから製造方法を考えることではなく、最初から製造性を組み込んで設計することです。 エンジニアが図面を作成する時点で、すでに工場の視点で考えています。
板金DFMの5つの基本原則
- 設計を簡素化する: 必要最小限の構造で要求機能を実現する;
- 標準化する: 標準材料、標準プロセス、標準形状を可能な限り優先する;
- モジュール化する: 複雑な製品を製造しやすい小さなモジュールに分割する;
- 協調設計: 設計プロセスの早い段階で製造側の意見を取り入れる;
- 堅牢性を考慮した設計: 通常のプロセスばらつきに対して過度に敏感でない設計を確保する;
材料選定と 性能
一般的な板金材料の比較
材料選定は板金設計の出発点です。適切な材料の選択は、建物の基礎を選ぶようなもので、下流工程で何が可能かを決定します。以下の表は、最も一般的に使用される板金材料とその主要特性をまとめたものです。
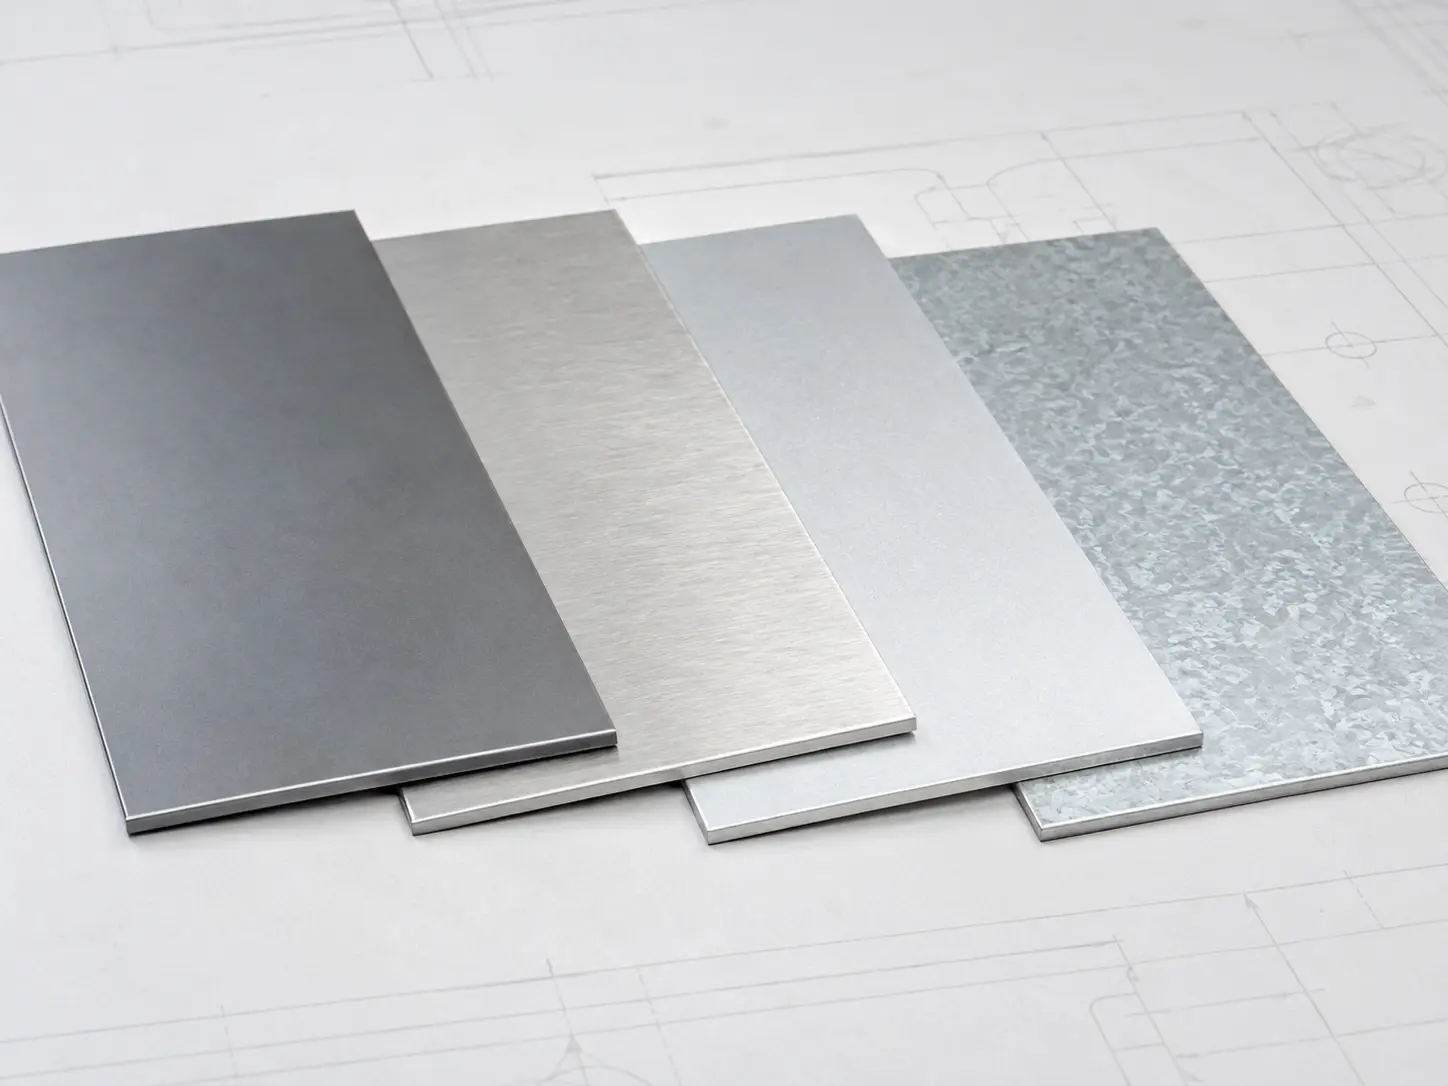
| 材料 | 引張強さ(MPa) | 降伏強度(MPa) | 伸び(%) | 密度(g/cm³) | 耐食性 | 加工難易度 | コストレベル | 一般的な用途 |
|---|---|---|---|---|---|---|---|---|
| ステンレス鋼304 | 515–620 | 205–310 | ≥40 | 7.9 | 優良(屋内/一般屋外) | 中程度 | ★★★☆☆ | 食品設備、装飾部品、筐体 |
| ステンレス鋼316 | 515–620 | 205–310 | ≥40 | 7.9 | 卓越(Mo合金添加;耐塩化物性) | 中程度 | ★★★★☆ | 海洋機器、化学容器、医療機器 |
| 冷延鋼板(SPCC) | 270–410 | 200–350 | ≥30 | 7.85 | 不良(表面処理が必要) | 容易 | ★☆☆☆☆ | 構造部品、シャーシ、ベースプレート |
| 亜鉛めっき鋼板(SGCC) | 270–410 | 200–350 | ≥30 | 7.85 | 良好(亜鉛コーティング保護) | 容易 | ★★☆☆☆ | 屋外部品、電気筐体 |
| アルミニウム5052 | 215–305 | 110–195 | ≥12~20 | 2.7 | 卓越(Mg合金) | 容易(高延性) | ★★★☆☆ | 海洋、自動車、曲げ加工部品 |
| アルミニウム6061 | 240–310 | 110–275 | ≥10~16 | 2.7 | 良好 | やや困難(T6調質) | ★★★☆☆ | 海洋、自動車、曲げ加工部品 |
SR MFGでは、誤った材料選定によって損害を受けたお客様を数多く見てきました。例えば:海洋環境で304ステンレスを使用し、数ヶ月以内に孔食が発生したケース、あるいは「念のため」と高価な高強度合金を選んだ結果、コストが30%上昇したにもかかわらず、実使用での性能向上がほとんど得られなかったケースなどです。
目標は「最高の」材料を選ぶことではなく、 最も適切な ものを選ぶことです。部品に実際に必要なものは何か:強度、耐食性、それともコスト優位性か?それが明確になれば、正しい選択は通常自ずと明らかになります。
より詳細な性能比較
網羅的に取り上げるにはグレードが多すぎるため、一般的な2つの直接比較を例として使用します: 304 vs. 316ステンレス ±0.1° 5052 vs. 6061アルミニウム.
主な違い:ステンレス鋼304 vs. 316
304 and 316 may look similar, but their performance—especially in harsh environments—can be dramatically different.
化学組成(簡略化):
- 304: クロム18~20%、ニッケル8~10.5%、 モリブデンなし
- 316: 16~18%クロム、10~14%ニッケル、 2~3%のモリブデン
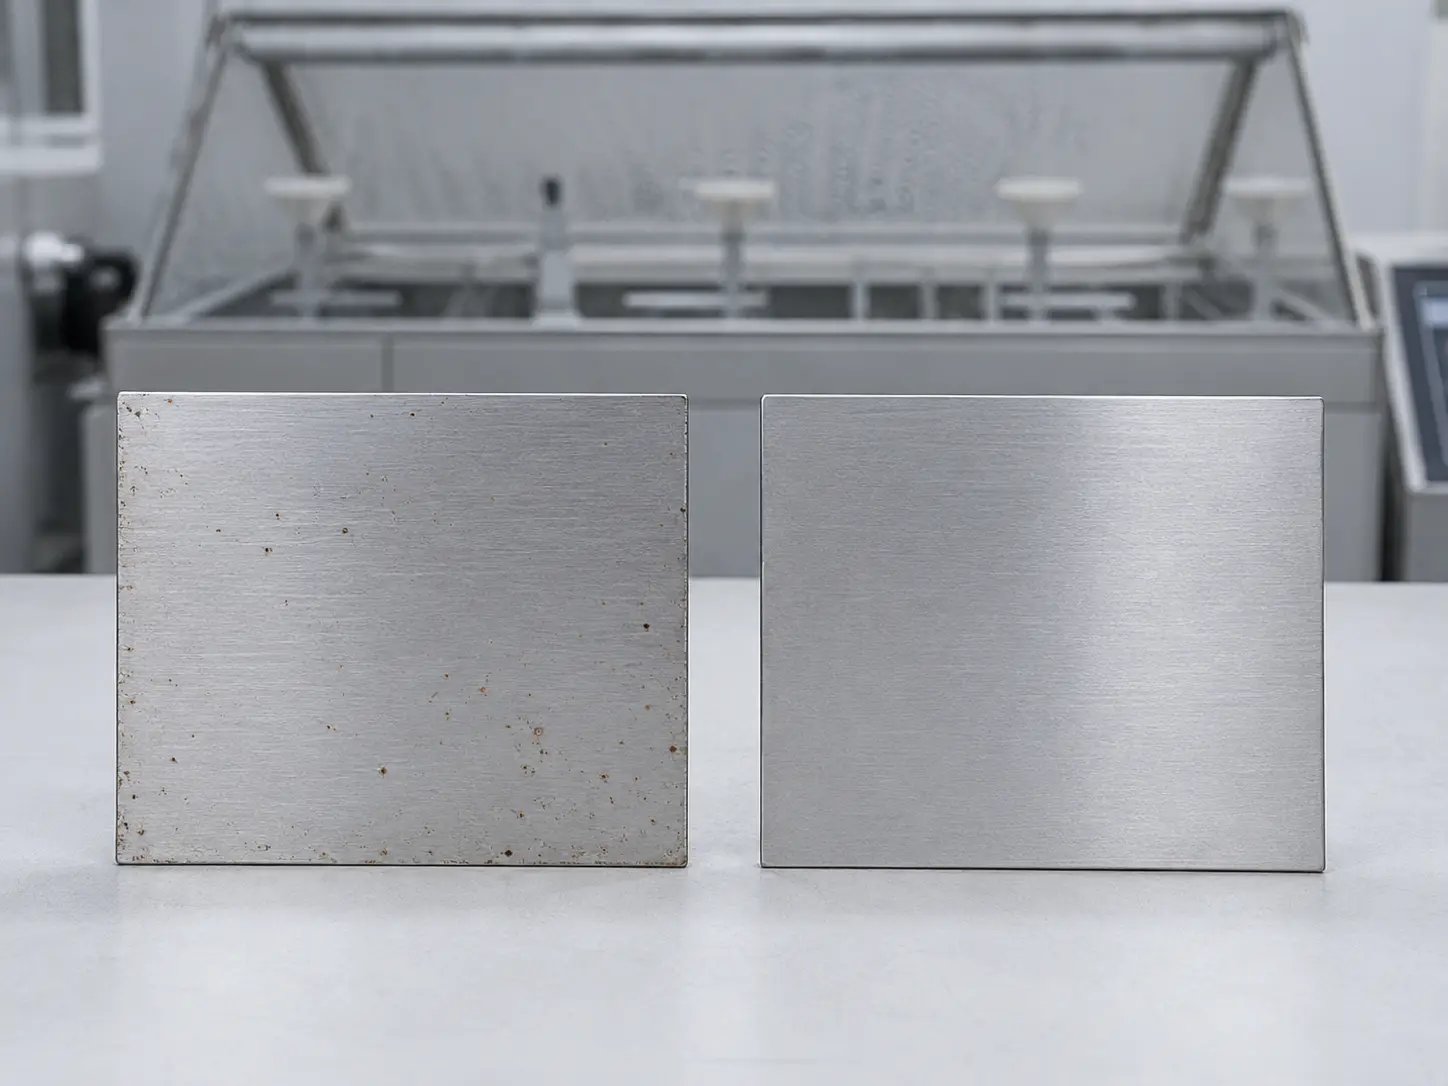
それが 2~3%のモリブデン は316の「秘密兵器」です。塩化物(海水や塩水噴霧など)や特定の酸性環境に対する耐性を大幅に向上させ、316の孔食腐食への耐性をはるかに高めます。実際には、304が数ヶ月で錆の斑点が出始めるような場所でも、316は何年も清潔で光沢を保つことがよくあります。
PREN比較(孔食抵抗指数):
- 304: 約19.6(中程度)
- 316: 約28.5(高い)
PRENが高いほど、孔食腐食への耐性が強くなります。製品が海水、融雪塩、または酸性薬品にさらされる場合、通常316の方が安全な選択です。トレードオフはコストです—316はしばしば約 1.5× the price of 304. Whether it’s worth it depends on the application: for kitchenware or indoor decorative parts, 304 is typically enough; for coastal architecture or pharmaceutical equipment, 316 can save substantial maintenance and replacement costs.
成形性比較:アルミニウム5052対6061
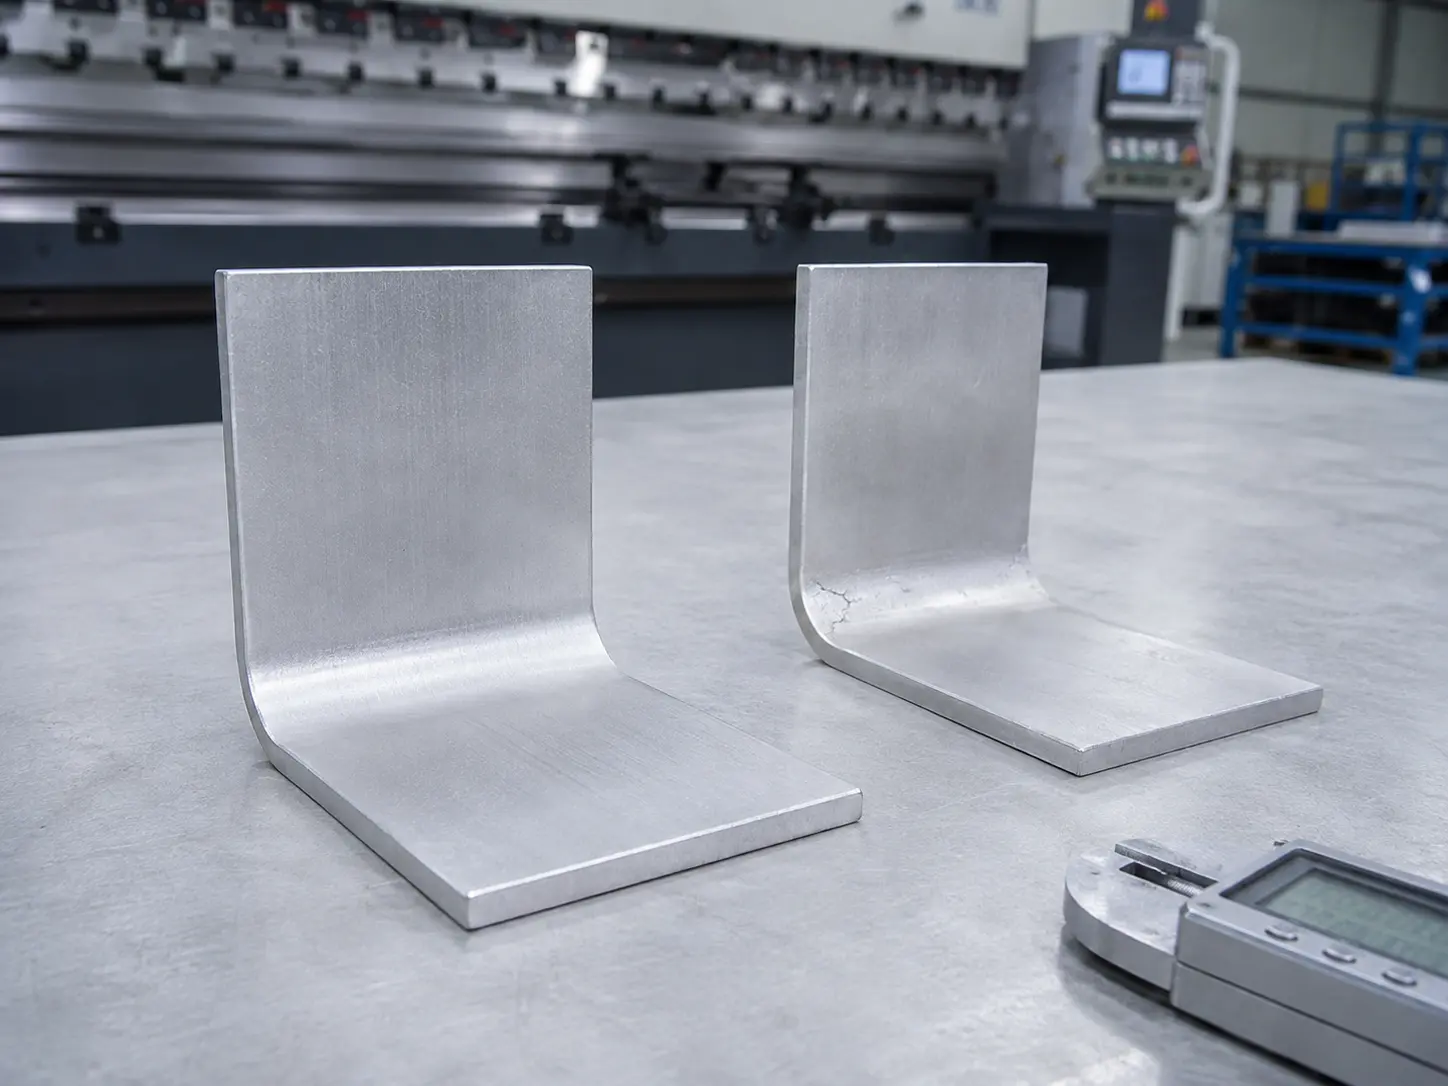
板金加工では、5052と6061は最も一般的なアルミニウム合金の2つですが、曲げ加工時の挙動は大きく異なります。
5052 約 2~2.8%のマグネシウムを含み、これが優れた延性と耐亀裂性をもたらします。簡単に言えば:より「軟らかく」、割れずにうまく曲がります。最小内側曲げ半径はしばしば 材料厚さの1倍程度、場合によってはそれより厳しいこともあります。
6061 は話が別です。ケイ素とマグネシウムを含み、 T6熱処理状態 では強度は高いですが延性が低くなります。6061-T6を積極的に曲げようとすると、割れが非常に起こりやすくなります。 DFMでは、6061-T6の場合、材料厚さの約3倍以上の内側曲げ半径が安全な出発点です。厚さ、圧延方向、工具に依存します。
当社の推奨:
- 曲げ加工が重要な工程であれば、 5052.
- 強度と剛性がより重要であれば、 6061.
簡単な比較:
- 曲げ性: 5052(優れている)≫ 6061(T6では劣る)
- 割れリスク: 5052(低い)≫ 6061(高い;焼鈍が必要な場合あり)
- コスト: 5052(やや高い)≫ 6061(やや低い)
- 強度: 5052(中程度)≫ 6061(高い)
板厚選定ガイド
厚ければ常に良いわけではなく、薄ければ常に安いわけでもありません。適切な板厚は、性能、コスト、製造性のバランスです。以下は用途別の一般的な板厚推奨です:
| 用途 | 推奨板厚(mm) | 主な考慮事項 | 例 |
|---|---|---|---|
| 電子機器筐体 | 0.8–1.5 | EMIシールド、強度、重量 | PCケース、分電盤 |
| 荷重支持ブラケット | 2.0–3.0 | 耐荷重、安定性 | 機械ベース、棚 |
| 装飾パネル | 0.5–1.0 | 平坦度、コスト管理 | ドアパネル、カバー |
| 構造部品 | 1.5–6.0 | 溶接強度、曲げ実現性 | キャビネット、フレーム |
| 厚板構造 | 6.0–20.0 | 重荷重、溶接性能 | 重型機械ベース、橋梁部品 |
板厚対コスト:
- 多くの部品では、 1 mm 厚さが増すと材料コストがおよそ増加します 40–60% (材料によります)。
- 加工コスト(切断、曲げ、溶接)も増加し、必ずしも線形ではありません。
- 厚さが超えると 6 mm、レーザー切断効率が大幅に低下し、プラズマまたはフレーム切断が必要になる場合があります。
表面仕上げ適合性マトリックス
異なる材料には異なる仕上げ方法が適しています。間違った組み合わせは、密着性の低下、耐食性の不足、または急激なコスト増加につながる可能性があります。
| 材料 | 粉体塗装 | 陽極酸化処理 | めっき(Zn/Ni) | ヘアライン / ビーズブラスト | 電解研磨 | コスト影響 |
|---|---|---|---|---|---|---|
| ステンレス 304/316 | ✓✓ 優れている | —(アルミニウムのみ) | ✓✓ 良好 | ✓✓ 良好 | ✓✓ outstanding | 中 |
| 冷延鋼板(SPCC) | ✓✓ 優れている | — | ✓✓ 良好(前処理が必要) | ✓✓ 良好 | — | より低い |
| 亜鉛メッキ鋼板(SGCC) | ✓✓ 優れている(高温前処理が必要) | — | ✓✓ 良好(亜鉛層が助ける) | ✓✓ 良好 | — | より低い |
| アルミニウム 5052/6061 | ✓✓ 良好 | ✓✓ outstanding | — | ✓✓ 良好 | ✓✓ 良好 | より高い(陽極酸化) |
設計ルール &
公差
最小特徴サイズガイドライン
穴とスロットの設計
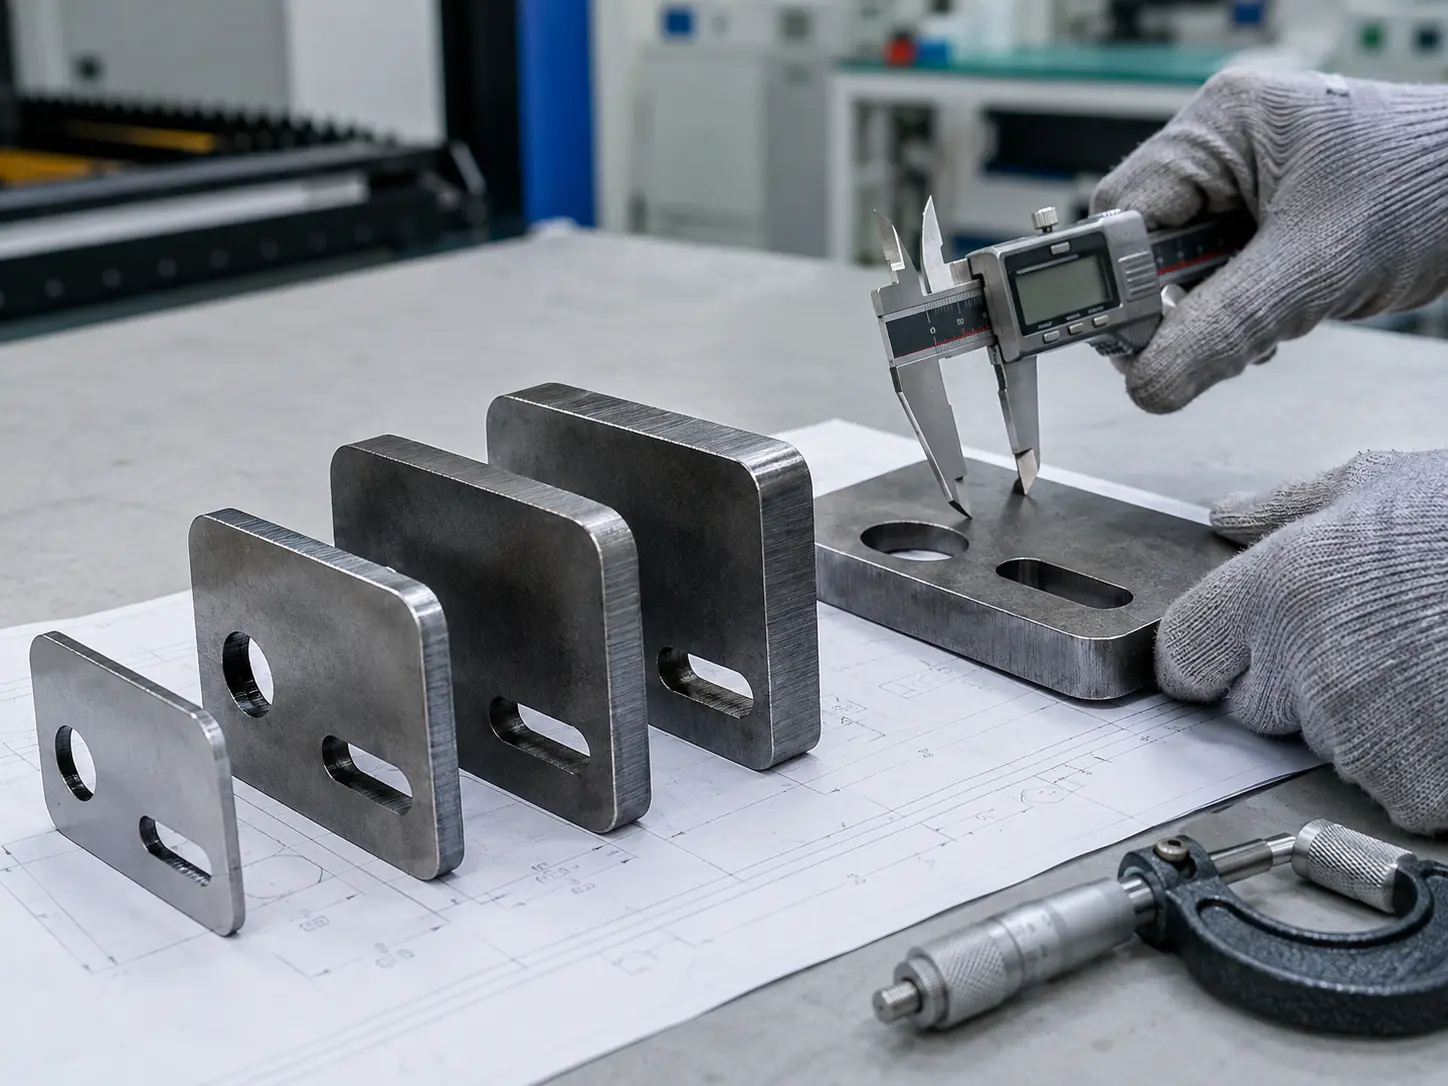
穴は図面上では単純に見えますが、実際には最も一般的なスクラップの原因の一つです。私たちは、設計者が 123 mmのような非標準直径を指定した多くのプロジェクトを手がけてきました—そして突然、工場は特別なドリルを購入するか、レーザー切断に切り替えるかを迫られました。どちらのオプションも時間を追加し、コストを押し上げます。
DFMのための推奨最小穴径
| 加工 | 推奨穴径 | 備考 | DFMガイダンス |
|---|---|---|---|
| レーザー切断 | ≥ 1×T を実用的な出発点として | より小さな穴は、材料、厚さ、レーザー出力、および要求される品質によって可能な場合があります | 非常に小さな穴はメーカーに確認してください |
| タレットパンチング | 従来の工具で ≥ 1~1.5×T | 非常に小さなパンチは強度が低く、工具摩耗や変形リスクを増加させる可能性があります | 設計が許す場合はより大きな穴を使用してください |
| ドリル加工 / CNC加工 | 工具依存 | 最小直径は板厚だけでは決まりません | 小さな穴やより厳しい公差が必要な場合は機械加工を検討してください |
エッジ距離と穴間隔:
- 穴から曲げ線までの最小距離: ≥ 2×T + R (内側曲げ半径)
- 例:2 mm板材で内側半径2 mm → 穴は少なくとも 6 mm 曲げ線から
- 理由:曲げ加工時に材料が伸びるため、穴が近すぎると変形する(多くの場合、楕円形になる)
- 穴から部品エッジまでの最小距離: ≥ 5×T
- 例:1 mm板材 → 少なくとも 5 mm エッジまで
- 理由:エッジは切断時に割れが発生しやすい
- 穴と穴の最小間隔: ≥ 2×T
- 例:2 mm板材 → 少なくとも 4 mm 穴と穴の間
- 理由:間隔が狭すぎると板材が変形したり、パンチが破損する可能性がある
ノッチ設計:
- 幅: ≥ 5×T
- 長さ: 最大 5×T
- コーナー半径: 5×T (応力集中を低減するために推奨)
ノッチは見落とされがちですが、応力集中を防ぐために重要です—特に曲げの交差部では。適切な逃げノッチがないと、コーナーでの破断が極めて発生しやすくなります。
曲げ形状設計
曲げ加工は板金加工において最も細部に敏感な工程の一つです。適切な曲げ形状は手直しやスクラップを削減し、不適切な曲げ形状は部品の製造を不可能にすることがあります。
最小内側曲げ半径
| 材料 | 推奨内側曲げ半径 | 備考 | 範囲 |
|---|---|---|---|
| 炭素鋼(SPCC) | ≈ 1×T | 一般的な成形性は良好。金型と板厚に対して検証が必要 | 一般的な筐体および構造部品 |
| アルミニウム 5052-H32 | 1~1.5×T | 成形性が良好で、繰り返しの板金曲げ加工に適している | 筐体、パネル、曲げ部品 |
| アルミニウム 6061-T6 | ≥ 3×Tを推奨 | T6では割れ感受性が高く、板厚と圧延方向によってはより大きな半径が必要になる場合がある | 高強度アルミニウム部品 |
| ステンレス鋼304 | 5~2×T | 成形性は良好だが、スプリングバックは軟鋼より大きい | 耐食性筐体および設備部品 |
| ステンレス鋼 316 / 316L | 5~2×T | Similar forming considerations to 304; mainly selected for higher corrosion resistance | 海洋および化学設備 |
生産現場でこのような失敗事例があります:設計者が 1 mm 内側半径を設定しました 2 mmステンレス鋼で (0.5×T)。量産では、割れ率が 30%に達しました。私たちは生産を停止し、半径を 3 mm (1.5×T)に増やしたところ、割れ率は 0%に低下しました。教訓:材料が「呼吸」できなくなるほど、無理に「コンパクト」な形状を追求してはいけません。
フランジ高さ
- 最小フランジ高さ: ≥ 4×T
-
- 例:1.5 mm板 → フランジ高さ ≥ 6 mm
- 理由:プレスブレーキはクランプするのに十分な材料が必要です;短すぎるとスリップや位置ずれが発生する可能性があります
ベンドレリーフカット
ベンドレリーフとは、曲げが交差する箇所に追加される小さなカットで、破断を防ぎます。一般的な形状には長方形、円形、楕円形があります。
| レリーフタイプ | 推奨サイズ | 最適用途 |
|---|---|---|
| 長方形レリーフ | 幅 = 2×T、長さ = 3×T | 一般用途 |
| 円形レリーフ | 直径 = 2×T | より美的なデザイン |
| 楕円形レリーフ | 幅 = 2×T、長さ = 4×T | 大きな曲げ交差部 |
成形フィーチャの限界
エンボス / ビード
- 最大深さ: ≤ 3×T
- 中心間距離: ≥ 8×T
- 曲げ線からの距離: ≥ 3×T + R
深さ制限は、割れや薄肉化につながる過度の伸張を防ぐのに役立ちます。SR MFGはかつて、 20 mm エンボス深さの設計をレビューしました 5 mm プレート(4×T)。底部は約 1 mmまで薄くなり、強度が深刻に損なわれました。
フランジング / ヘミング
- フランジ長さ: ≤ 5× フランジ幅
- フランジ幅: ≥ 2×T
- ヘム外半径: ≥ 2×T
カーリング / ヘミング(ロールエッジ)
- 外半径: ≥ 2×T
- 穴からカールまでの距離: ≥ カール半径 + T
- 曲げからカールまでの距離: ≥ カール半径 + 6×T
公差基準フレームワーク
ISO 2768 一般公差
ISO 2768 は板金用として最も広く使用されている公差規格の一つです。4つの公差等級を定義しています: 精密(f)、中程度(m)、粗(c)、非常に粗い(v)。
線形公差(ISO 2768-m、最も一般的なデフォルト)
| 呼び寸法範囲(mm) | 精密(f) | 中 (m) | 粗 (c) | 極粗 (v) |
|---|---|---|---|---|
| 0.5 – 3 | ±0.05 | ±0.10 | ±0.15 | ±0.30 |
| >3~6 | ±0.05 | ±0.10 | ±0.20 | ±0.50 |
| >6~30 | ±0.10 | ±0.20 | ±0.50 | ±1.00 |
| >30~120 | ±0.15 | ±0.30 | ±0.80 | ±1.50 |
| >120~400 | ±0.20 | ±0.50 | ±1.20 | ±2.50 |
| >400~1000 | ±0.30 | ±0.80 | ±2.00 | ±4.00 |
角度公差
| 短辺長さ (mm) | 精密(f) | 中 (m) | 粗 (c) | 極粗 (v) |
|---|---|---|---|---|
| ≤10 | ±1° | ±1° | ±1°30′ | ±3° |
| >10~50 | ±0°30′ | ±0°30′ | ±1° | ±2° |
| >50~120 | ±0°20′ | ±0°20′ | ±0°30′ | ±1° |
| >120~400 | ±0°10′ | ±0°10′ | ±0°15′ | ±0°30′ |
| >400 | ±0°5′ | ±0°5′ | ±0°10′ | ±0°20′ |
幾何公差
ISO 2768-2は廃止され、一般幾何仕様についてはISO 22081:2021に置き換えられました。平坦度、直角度、位置度、同軸度などの重要な特性については、必要な幾何公差を図面に直接指定してください。
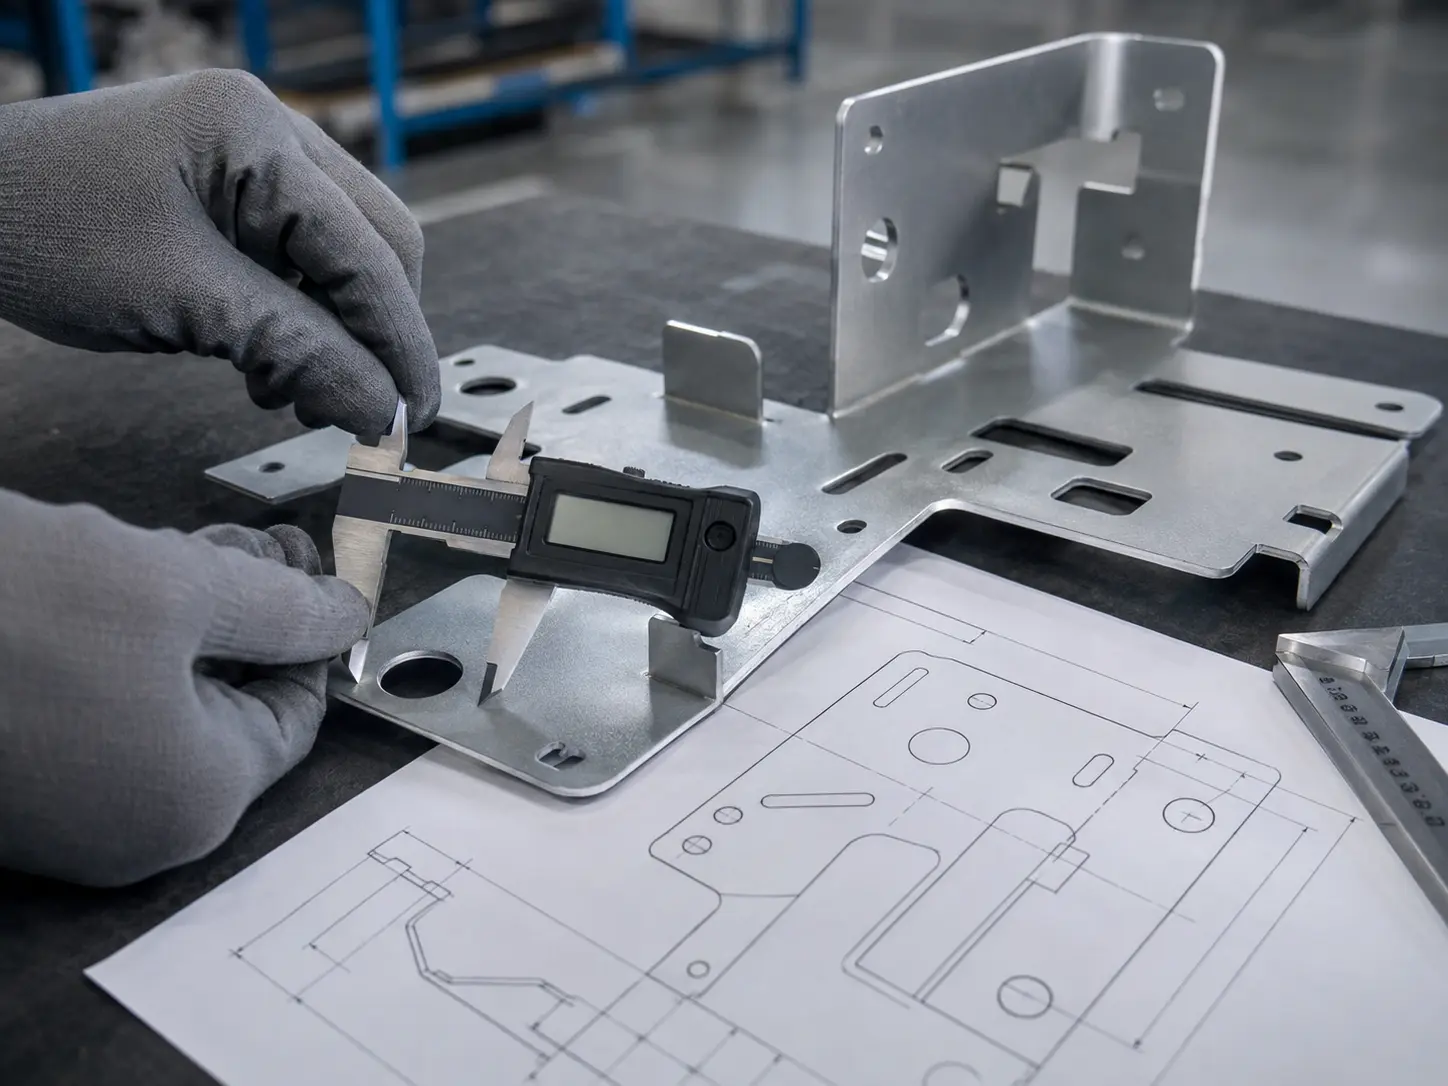
注意: 厳しい公差が常に優れているわけではなく、必要な場合にのみ優れています。かつて、設計者が ±0.1 mm を全面的に設定したプロジェクトを見たことがあります。コストが 50%跳ね上がり、後にほとんどの寸法が ±0.5 mm でも組み立てに全く影響がないことが判明しました。経験則として、厳しい公差は重要な嵌合・機能特性にのみ使用し、それ以外には ISO 2768-m で通常十分です。過剰な公差設定はコストを浪費し、歩留まりを低下させることさえあります。
一般的な板金公差(現場の実態)
ISO規格を超えて、業界の「機械の実態」に基づく公差の方がしばしば実用的です:
| 特徴 | 一般的な公差 | 備考 |
|---|---|---|
| レーザー切断の全体寸法 | ±0.05~±0.15 mm | 材料と板厚に依存 |
| レーザー切断の穴位置 | ±0.05~±0.13 mm | レーザー位置決めは通常良好 |
| 曲げ角度 | ±0.5°~±1° | スプリングバック補正に依存 |
| 曲げ後の直線寸法 | ノギス(0.01 mm)、メジャー | スプリングバック+展開パターン精度の影響を受ける |
| 曲げを跨ぐ穴間隔 | ±0.5~±0.8 mm | 曲げ加工により変形が蓄積されます |
| 平坦度 | 100 mmあたり≤0.2 mm | 大型平板の場合 |
| バリ高さ | ≤0.05 mm | レーザー切断後にバリ取りを行ってください |
曲げ加工用の展開図作成
展開図の計算は単純に見えますが、高額なミスが発生しやすい箇所の一つです。ベンドデダクション/ベンドアローワンスが間違っているだけで、仕様外となる部品を数多く見てきました。
基本概念:
ベンドアローワンス(BA):
ここで:
- BA = ベンドアローワンス
- 角度 = 曲げ角度(度)
- R = 内側曲げ半径
- K = Kファクター(中立軸の移動)
- T = 材料厚さ
一般的なKファクターの範囲
| 材料 | Kファクター範囲 | 備考 |
|---|---|---|
| 軟質アルミニウム(1100、3003) | 0.30 – 0.35 | 最も延性が高い |
| 炭素鋼(SPCC) | 0.40 – 0.45 | 一般的な基準値 |
| ステンレス(304、316) | 0.45 – 0.50 | スプリングバックが大きい |
| アルミニウム(5052) | 0.35 – 0.40 | 中程度の延性 |
| アルミニウム(6061-T6) | 0.40 – 0.45 | 硬質材料 |
注意: Kファクターは定数ではなく、合金、板厚、曲げ半径、曲げ角度によって変化します。ベストプラクティスは、まずCADで計算し(ほとんどの板金モジュールが対応しています)、その後テストピースで検証することです。ソフトウェアのデフォルト値を盲信しないでください。特に新材料や初回プロセスの場合は注意が必要です。誤ったKファクター設定により、100個のパイロット生産分全体が廃棄となった事例を何度も見てきました。
推奨ツール
- CAD板金モジュール: SOLIDWORKS, Autodesk Inventor, PTC Creo(Sheet Metal), Onshape(Sheet Metal), Siemens NX
- オンライン計算ツール(ベンドアローワンス/展開長さ): Engineer’s Ephemeris(ベンドアローワンス/展開長さ)
- テストピース: 本番前に必ずサンプルを試作してください
板金プロセス制約と最適化
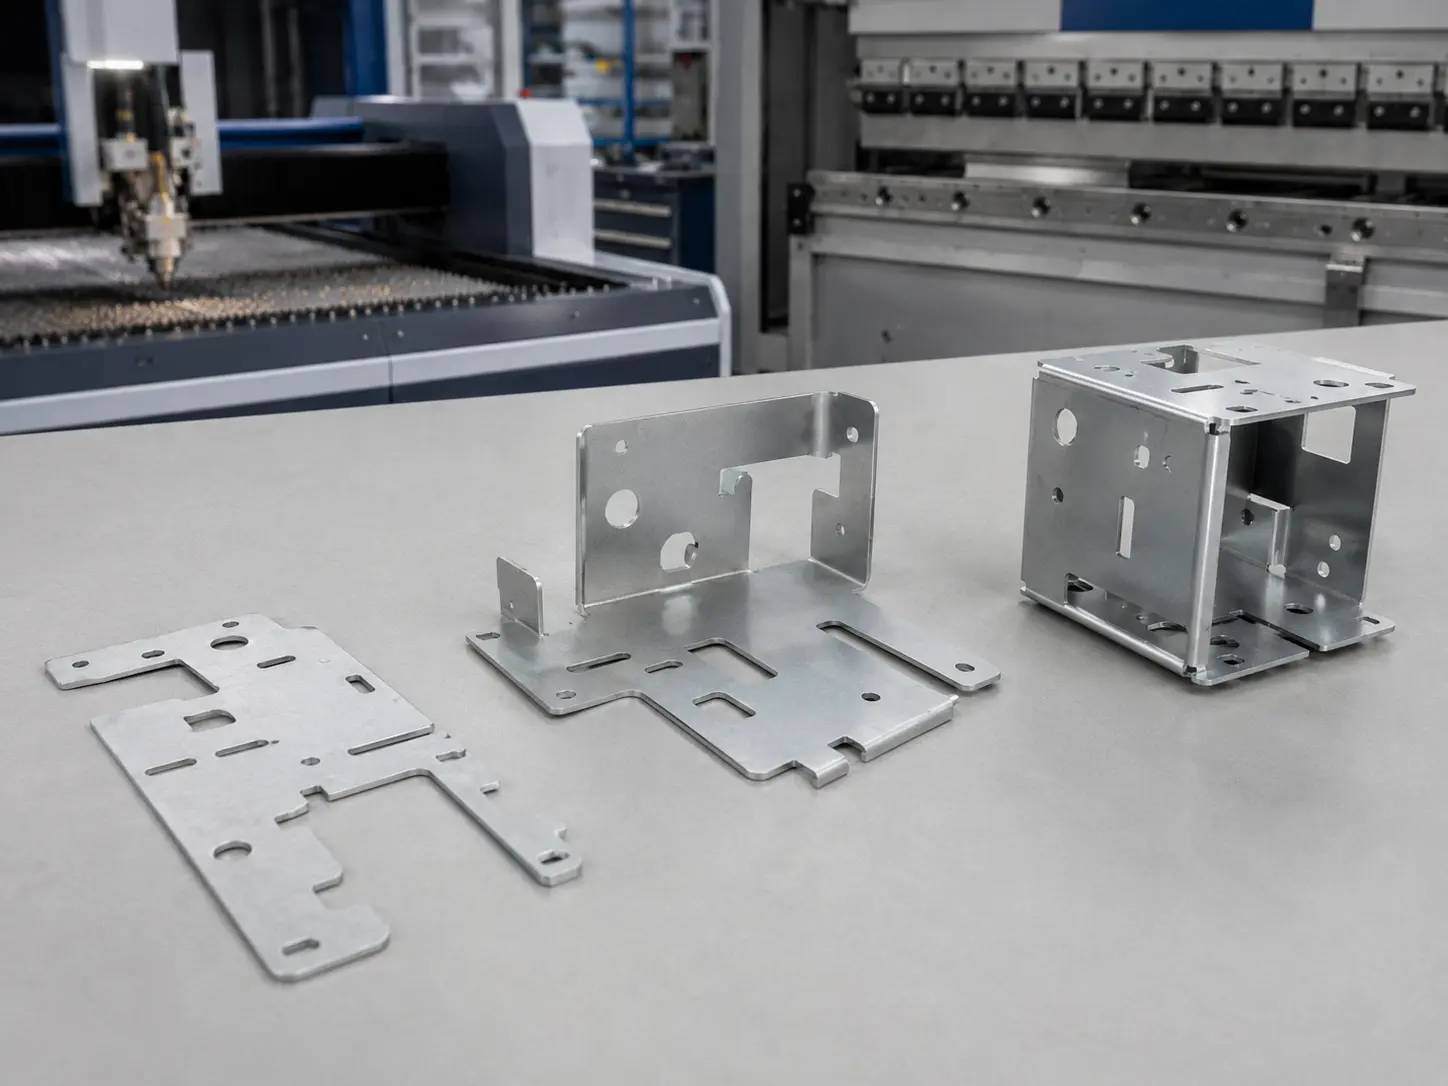
レーザー切断プロセス比較
レーザー切断は通常、板金加工の最初の工程です。適切な切断方法の選択は、適切な交通手段の選択に似ています。各選択肢にはそれぞれの強み、コスト、最適な用途があります。
切断プロセス比較:
| 切断方法 | 精度(mm) | 速度 | 熱影響部 | 適切な板厚 | コスト | 一般的な用途 |
|---|---|---|---|---|---|---|
| ファイバーレーザー切断 | ±0.05~±0.15 | 速い | 小径(30~70 μm) | 薄板~中板 | 中 | 複雑形状、薄板、精密部品 |
| CO₂レーザー切断 | ±0.10~±0.20 | 中程度 | 中程度 | 薄板~中板 | 中 | 非金属材料、厚板 |
| プラズマ切断 | ±0.30~±0.60 | 速い | 大径 | 中厚板~厚板 | より低い | 厚板の高速切断 |
| ウォータージェット切断 | ±0.10~±0.30 | 遅い | なし | ほぼすべての板厚 | 高 | 厚板、熱敏感材料 |
| タレットパンチング(CNCパンチプレス) | ±0.10~±0.20 | 速い | なし | 薄板 | 中 | 密集した穴パターン、大量生産部品 |
ファイバーレーザー切断の解説(2026年最新技術動向)
過去10年間でファイバーレーザー切断は急速に進歩し、板金切断の主要技術となりました。その主な利点は以下の通りです:
- 高精度:
薄板(≤1 mm)では ±0.05 mmを達成可能;中厚板(1~6 mm)では通常 ±0.10 mm; - 高速:
ファイバーレーザーは電気を光に変換する効率がはるかに高く、通常 30–50%—一方、CO₂レーザーは一般的に約 10–15%であり、これがファイバーシステムが多くの用途で 2~4倍高速 に切断できる大きな理由です; - 低メンテナンス:
光ファイバーによる固体ビーム伝送は、アライメントに敏感な光学系が少なく、一般的に維持コストが低くなります; - 反射性金属に対する優れた性能:
約06 μm の波長は銅や真鍮などの反射性材料に効果的に吸収され、CO₂レーザーの主要な限界を解決します;
レーザー切断公差が板厚によってどのように変化するか(2026年データ)
| 板厚 | 一般的な公差 | 主な課題 |
|---|---|---|
| ≤1 mm | ±0.05 mm | 熱変形、反り |
| 1~6 mm | ±0.10 mm | 速度とエッジ品質のバランス |
| 6~12 mm | ±0.15~±0.20 mm | テーパー制御、ドロスの除去 |
| >12 mm | ±0.25 mm以上 | 直角度、ドロス除去、切断安定性 |
プロセス選定デシジョンツリー
曲げ加工の制約
板金加工において、曲げは最も細部に敏感な作業の一つです。適切に設計された曲げは手直しやスクラップを削減し、不適切に設計された曲げは薄板の正確な成形を不可能にします。
設備能力の限界
プレスブレーキのトン数計算:
トン数(トン)=(長さ × 板厚² × 引張強度)/(1000 × 曲げ係数)
実際の生産では、さらに 20~30%の安全マージン.
- 最大曲げ長さ: 機械ベッド長に制限される;プレスブレーキは通常 3~6メートル の長さ;
- 曲げ順序: 内側を先に、外側を後に;小さい形状を先に、大きい形状を後に;特殊形状を先に、標準曲げを後に;
注意:
複雑な部品の場合、曲げ順序は通常 設計段階で決めるものであり、機械の前でその場で考えるものではありません。SR MFGでは、簡単な経験則として、CADで早期に曲げシミュレーションを実行し、干渉や順序の問題を検出することを推奨しています。以前、板金部品で 5箇所の曲げ があり、順序の計画が不適切だったため、 3番目の曲げが完了できず—部品が文字通り金型内で詰まり、取り出せなくなりました。結局深夜に再設計することになり、正直言ってお勧めできる経験ではありません。
材料差の管理
材料によって曲げ加工時の挙動は大きく異なるため、設計アプローチは材料ごとに最適化する必要があります。実務ではステンレス鋼とアルミニウムが最も一般的であるため、これらを例に挙げます。
ステンレス鋼の曲げ特性
- 高い硬度と靭性 と、顕著なスプリングバック(8–15°);
- より大きな成形力: およそ 30%以上 同板厚のアルミニウムと比較して;
- 金型要件: コーナー半径は一般的に 板厚より大きくする必要がある (例:5 mmステンレスの場合、およそ 6~8 mm の半径の金型を選択);
- 曲げ速度: ある程度速くできるが、表面の傷に注意;
アルミニウムの曲げ特性
- 軟質で低硬度だが比較的脆い—厚板は割れが発生しやすい;
- 過剰な力は 曲げ線を潰したり、材料を薄くしたり、しわを発生させたりする可能性がある;
- 曲げ速度: 速度を遅く保ち、目標角度に近づくにつれてゆっくりと圧力をかける;
- 高強度合金(例:6061-T6): 予熱 100~150°C により曲げ前の延性を改善できる;
スプリングバック補正戦略
スプリングバックは曲げ加工では避けられない—バネのように、金属は常に元の形状に「戻ろう」とします。
一般的なスプリングバック(90°曲げ、2026年参考)
| 材料 | スプリングバック(90°曲げ) | 補正方法 |
|---|---|---|
| 炭素鋼(SPCC) | 1°–2° | 目標よりやや小さいダイ角度を使用する; |
| アルミニウム(5052) | 2°–5° | 1°~2°の補正マージンを設ける; |
| アルミニウム(6061-T6) | 3°–5° | ダイ角度を1°~2°小さくする、または二次曲げを使用する; |
| ステンレス鋼(304) | 5°–8° | ダイ角度が目標値より明らかに小さい; |
| ステンレス鋼(316) | 6°–10° | ダイ角度を3°~5°小さくする、またはボトミング/コイニング; |
注意:
スプリングバック補正が一発で完璧になることはほとんどありません。最も信頼性の高いワークフローは以下の通りです:
- 理論上のスプリングバック値を計算する;
- テストクーポンを作成し、結果を測定する;
- テストに基づいて金型角度を調整する;
- 本生産前に小規模なパイロットバッチを実施する;
以前、スプリングバックが考慮されなかったプロジェクトがあり、パイロットランで 3°の角度ずれ がバッチ全体に発生しました。部品はスクラップとしてリサイクルせざるを得ず、材料コストとリードタイムの両方を無駄にしました。
溶接プロセスガイドライン
溶接方法は多数ありますが、板金加工で最も一般的に使用されるのは スポット溶接、MIG、TIGです。適切なプロセスを選択し、溶接部を正しく設計することで、品質を向上させながらコストを大幅に削減できます。
適切な溶接方法の選択
| 溶接方法 | 最適用途 | 利点 | 限界 | コスト |
|---|---|---|---|---|
| スポット溶接 | 薄板(≤2 mm) | 非常に高速;連続ビード溶接不要 | 強度に限界 | より低い |
| MIG(GMAW) | 炭素鋼、ステンレス鋼 | 高速、高生産性 | TIGより精度/清浄度が低い | 中 |
| TIG(GTAW) | 精密部品、薄板 | 高精度;熱影響部が小さい | 低速;労務コストが高い | より高い |
| レーザー溶接 | 高精度密閉部品 | 極めて高精度;非常に高速 | 設備コストが高い | 高 |
溶接設計要件
溶接箇所を減らす
複数部品の溶接構造を成形曲げに置き換えることは、最も効果的なコスト削減手段の一つです。当社では、4箇所溶接のアセンブリから2つの曲げ部品に再設計することで、コストを40%削減しつつ、全体的な剛性をわずかに向上させた事例があります。
溶接のアクセス性を確保する
3~5 mmの作業クリアランスを確保し、完全密閉溶接や深く狭い凹部は避けてください。これは単純なルールですが、驚くほど頻繁に無視されます。当社では、溶接継手がキャビティの奥深くに配置され、トーチがまったく届かない事例を目にしたことがあります。
可能な限り材料厚さを一致させる
非常に薄い板を厚い板に直接溶接することは避けてください。典型的な失敗モードは、1 mmの板を5 mmの板に溶接するケースで、薄い板は簡単に溶け抜けます。異なる厚さを接合する必要がある場合は、厚い側に開先(30~45°)を設けて、より滑らかな遷移を作ります。
溶接収縮を考慮する
溶接部は冷却時に収縮します—多くの場合、およそ 溶接長さの1~2%です。設計ではこれを考慮する必要があります。一般的な経験則として、長い溶接部(>500 mm)の場合、補正のために全体長さに概ね 2~3 mm を追加します。
ひずみ制御戦略
溶接は局所的な熱を導入し、ひずみは最も一般的な板金品質問題の一つです。以下の戦略は、部品を平坦に保ち、寸法を安定させるのに役立ちます:
- 対称溶接配置: 溶接配置のバランスをとり、片側からの入熱を避ける
- ステッチ/千鳥溶接: セグメントごとに溶接し、次に進む前に各セクションを冷却させる
- 溶接部を中立軸付近に配置する: 曲げモーメントと反りを低減します
- 治具とクランプを使用する: 適切なジグとサポートで部品を所定の位置に保持します
プレス加工・成形
プレス加工と成形は板金加工のもう一つの主要な部分であり、特に大量生産に適しています。主な利点はシンプルです。一度金型を製作すれば、部品あたりのコストが劇的に下がります。
金型コスト対生産量
| 数量 | 金型償却 | 推奨プロセス |
|---|---|---|
| 1~10個 | 金型コストが支配的 | レーザー切断+曲げ |
| 10~100個 | 金型が部分的に償却済み | 簡易プレス+曲げ |
| 100~1,000個 | 金型がほぼ償却済み | 複雑な金型+プレス |
| 1,000個以上 | 金型が完全に償却済み | 多ステーション順送金型 |
フランジングは、穴または部品の外周に沿って隆起したエッジを成形し、剛性の向上、組立時の位置合わせの改善、または締結、シーリング、補強のための表面を形成します。
深絞りは板金成形の中で最も要求の厳しい加工の一つであり、材料を極限の塑性変形に押し込むものです。
- ブランクホルダー力の制御: 破断やしわの発生を防ぐために正確に計算する必要があります
- 絞り比の制御: カップ状部品の場合、絞り比は通常 ≤ 2.5です。それを超える場合は、複数回の絞りや中間焼鈍が必要になることがあります
組立設計および コスト最適化
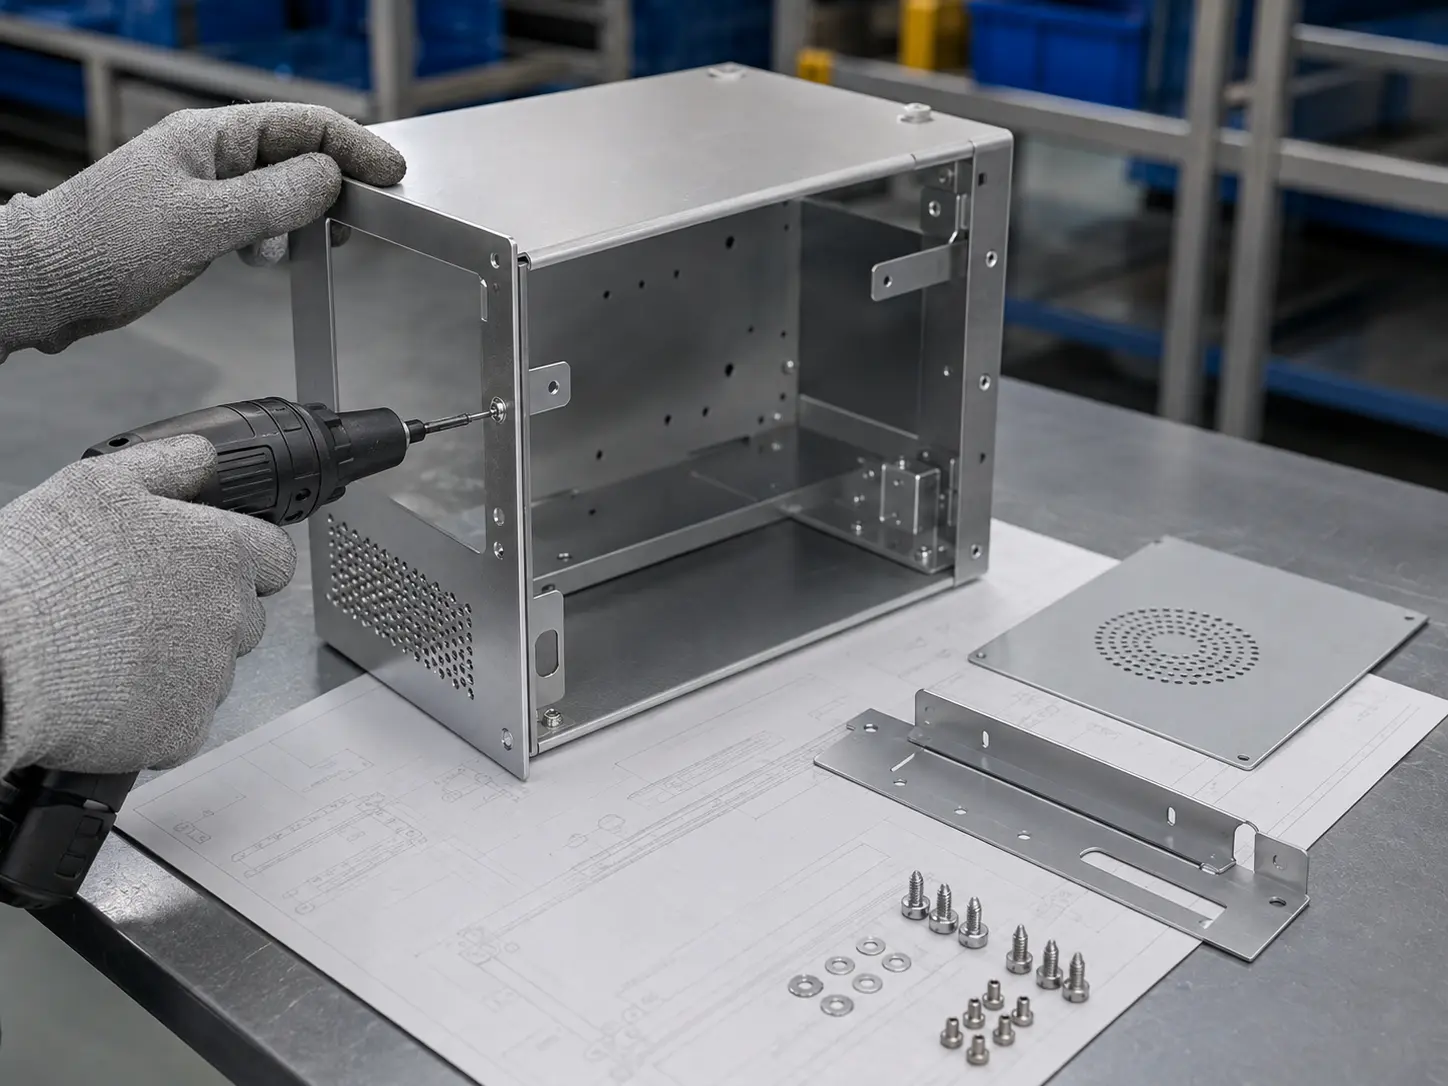
設計簡素化戦略
板金設計の複雑さは製造コストに直接影響します。実際には、曲げ、穴、溶接を追加するたびにコストが増加します。これを逆に考えると、強力なルールが得られます。機能を犠牲にすることなく除去できるすべての特徴がコストを削減します。
設計を簡素化する実用的な方法:
- 部品を統合する: 可能な限り多部品組立を一体型設計に置き換える;
例: 4部品の溶接組立を2つの曲げ部品に再設計し、コストを削減しました 40%. - 曲げの数を減らす: 不要な曲げを排除するために形状を再設計する;
例: ある部品は 12箇所の曲げ から 6に最適化され、加工効率が向上しました 60%. - 曲げ半径を標準化する: 設計全体で同じ曲げ半径を使用して、段取り替え時間を短縮する;
例: すべての曲げ半径を 1×T に標準化することで、金型交換時間を 30分 から 5分. - に短縮しました 穴サイズを標準化する:
例: 標準的な穴径を使用して、特殊な金型コストを回避する; 123 mm 非標準の 5 mm カスタムツールが不要になり、ツーリングコストが削減され ゼロ.
プロセス最適化
レーザー切断とタレットパンチングの選択
| 曲げ半径を指定すべきか標準工具に任せるべきかを示す判断ガイド。 | 推奨プロセス | 理由 |
|---|---|---|
| 高密度穴パターン(100穴以上) | タレットパンチング | 多くの場合 4×+ レーザーより高速 |
| 複雑なプロファイル | レーザー切断 | 最高の柔軟性 |
| 大量生産、単純形状 | タレットパンチング | ツーリング費用が償却され、部品あたりのコストが低減 |
| 少量生産、複雑形状 | レーザー切断 | ツーリング投資不要 |
曲げ加工の最適化
- 曲げ回数の削減: 構造を簡素化;
- 曲げ半径を標準化する: 標準ツーリングを使用;;
- 過度に厳しい曲げを避ける: スプリングバック補正が容易かつ一貫性が向上;
- バッチ曲げ: 1回の段取りで複数部品を曲げ、ハンドリングと段取り時間を削減;
溶接の最適化
- 溶接長さ/箇所の削減: 可能な限り溶接を曲げに置き換える;
- 長い連続溶接の代わりにスポット溶接を使用: 機械的要件が許す場合;
- 位置決め穴/フィーチャーの追加: 治具の簡素化;
- モジュール設計: 溶接継手の削減、再現性の向上;
材料歩留まりの改善
材料歩留まりはコスト管理における最大のレバーの一つです。同じ箱のオレンジを買うようなものです:自分が2杯分のジュースを搾れるのに対し、他人が1杯しか取れなければ、「1杯あたりのコスト」は劇的に低くなります。多くの板金工場はわずか 60–70% 材料歩留まりで稼働しており、 30–40% がスクラップになります。
スマートネスティング最適化
- 従来のネスティング: 歩留まり60~70%
- 高度なネスティングソフトウェア: 歩留まり75~85%
- 一般的な改善幅: +10~15パーセントポイント
主要なネスティング手法:
- 共通線切断: 部品が切断線を共有し、無駄を削減
- 回転最適化: 最適な部品の向きを自動的に検出
- 間隔最適化: 部品間の狭く制御された間隔
- スクラップ活用: 小さな余剰領域を小部品に使用
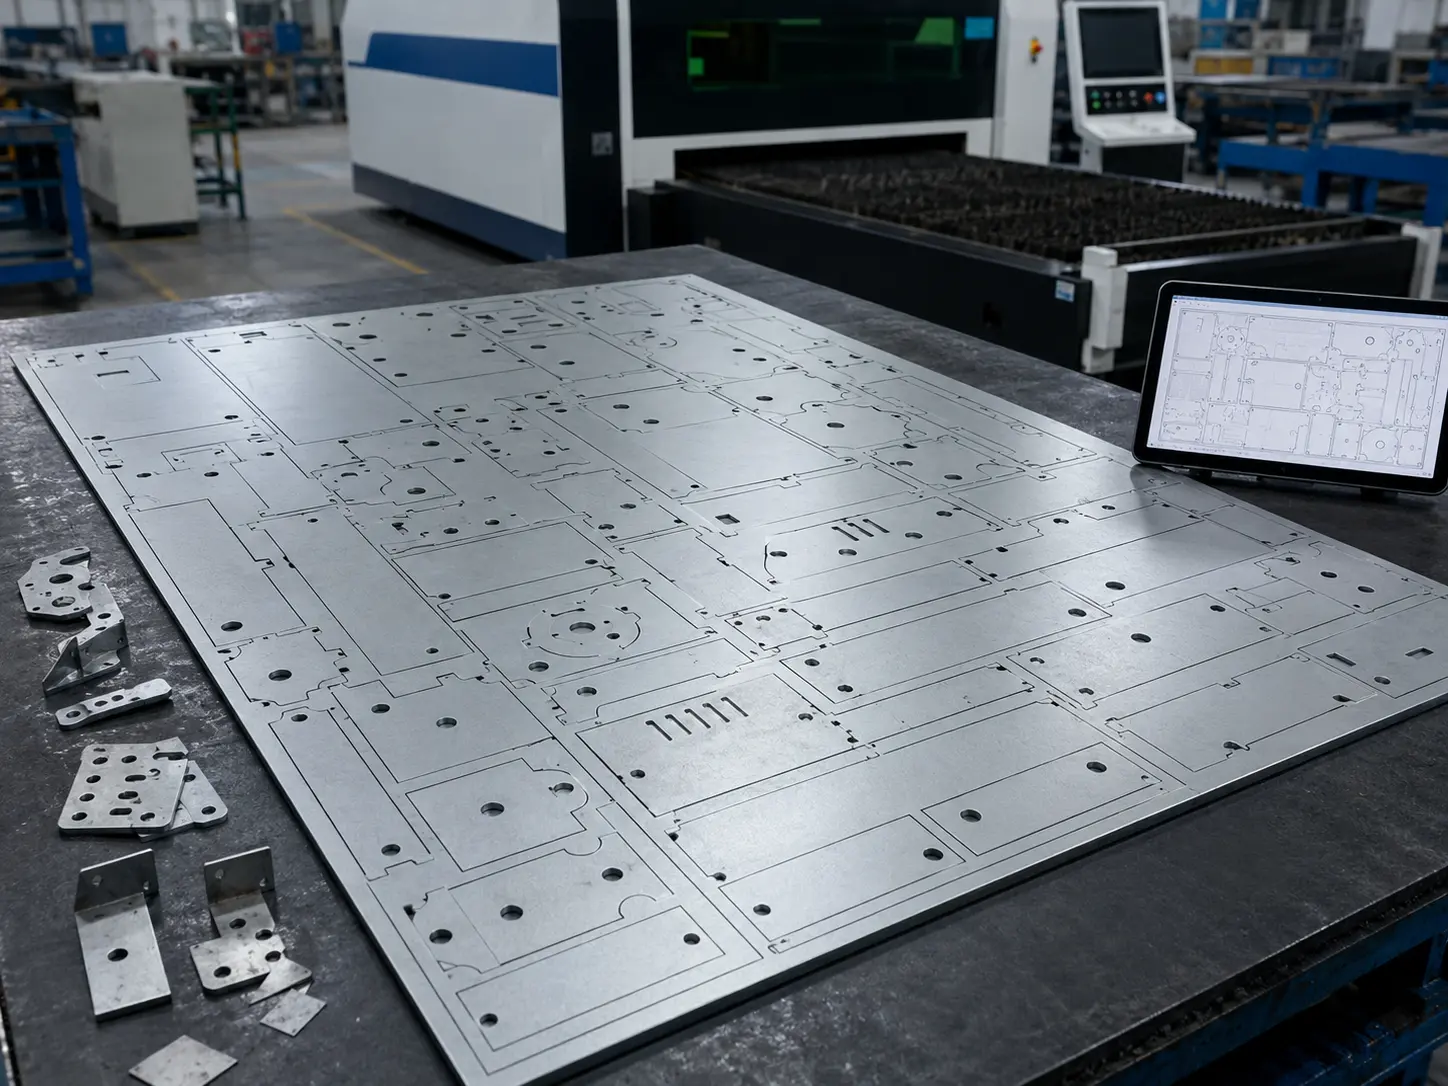
ネスティング最適化の実施例
| プロジェクト | 加工前 | 加工後 | 改善 |
|---|---|---|---|
| キャビネット側面板 | 65% | 82% | +17% |
| 電子機器筐体 | 70% | 86% | +16% |
| 装飾パネル | 72% | 88% | +16% |
公差スタックアップとデータム戦略
公差解析の主な目的は、公差スタックアップによる組立問題を防ぐことです。よくある誤解は「すべてのフィーチャーが±0.1 mmなら、最終組立も±0.1 mmになるはずだ」というものです。そうでは 含まない ありません。
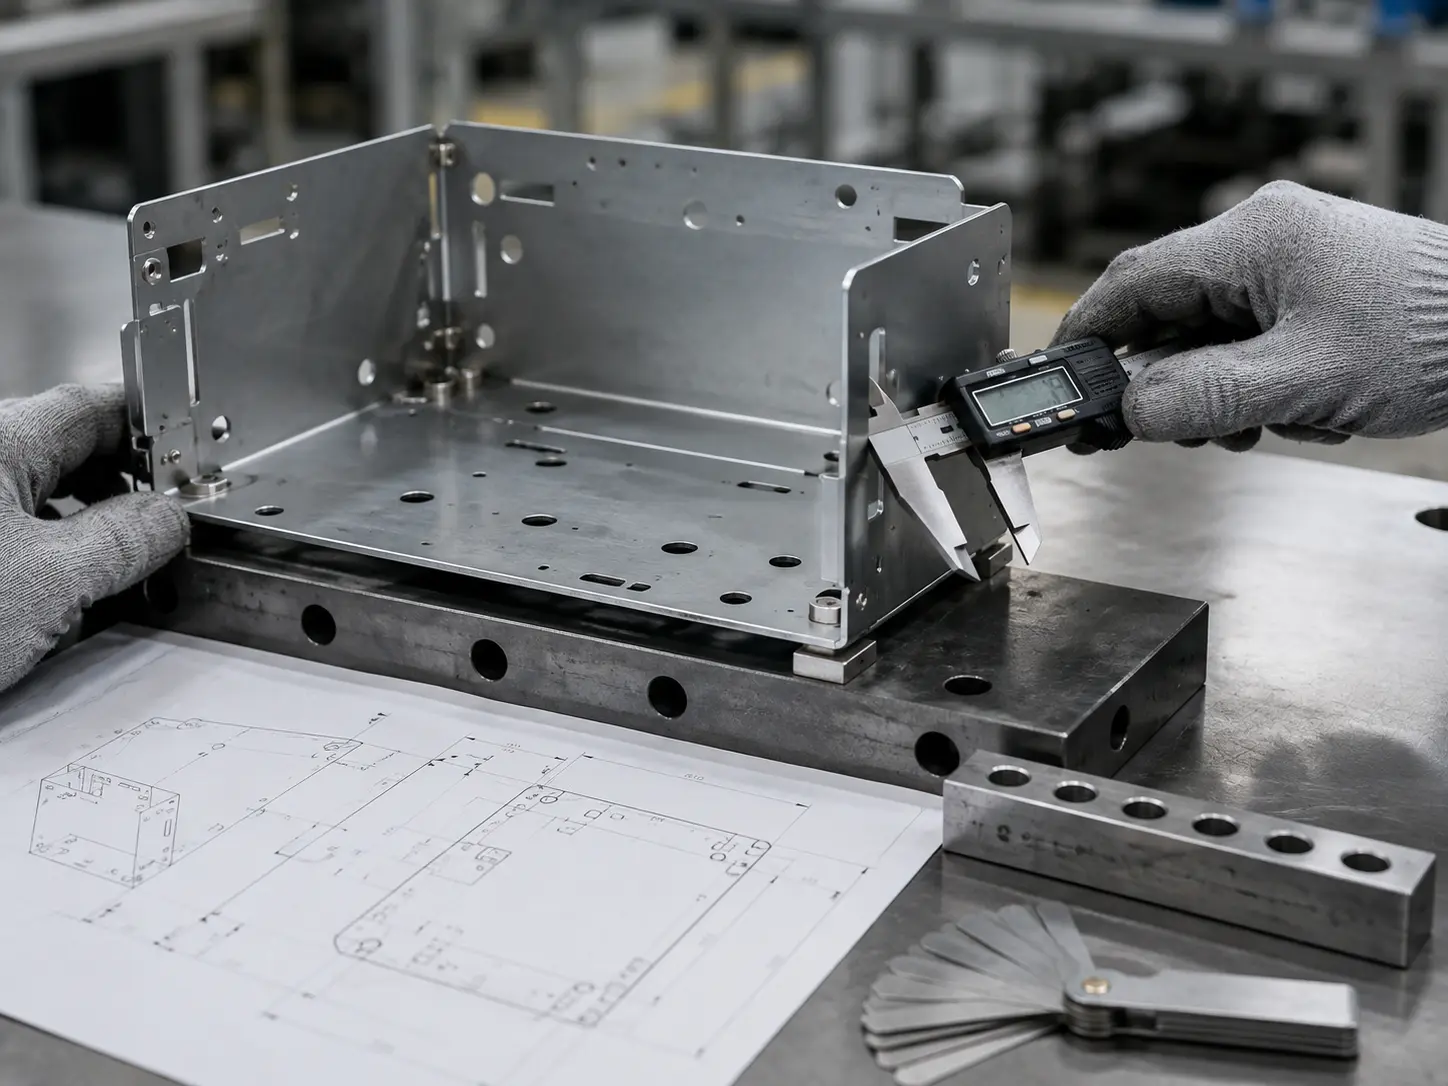
公差スタックアップの例
部品に3リンクの寸法チェーン(A → B → C)があり、各リンクの公差が ±0.1 mmの場合、CからAに戻る全変動は ±0.3 mmになり得ます—±0.1 mmではありません。
公差スタックアップを制御する方法
- 共通データム方式を使用する: 一貫した組立データムが公差チェーンを短縮します
- 公差をインテリジェントに配分する: 重要な箇所は厳しく、重要でない箇所は緩く
- GD&Tを適用する: 機能的な関係と組立要件を明確に定義する
- CADで検証する: 公差解析を実行し、組立の実現可能性を早期に検証する
SR MFGからの注意喚起:
かつて、公差スタックアップにより部品の組立が不可能になったプロジェクトがあり、損失は痛手でした。解決策は「すべてをより高精度に加工する」ことではありませんでした。私たちは単純に 公差を再配分しました:重要な嵌合フィーチャーを ±0.1 mmから±0.05 mmに厳格化し、非重要な寸法を ±0.1 mmから±0.2 mmに緩和しました。コストはほとんど変わりませんでしたが、組立問題は解消しました。教訓は: 賢明な公差配分は、盲目的にすべてを厳格化するよりも優れています。
表面処理と 後加工
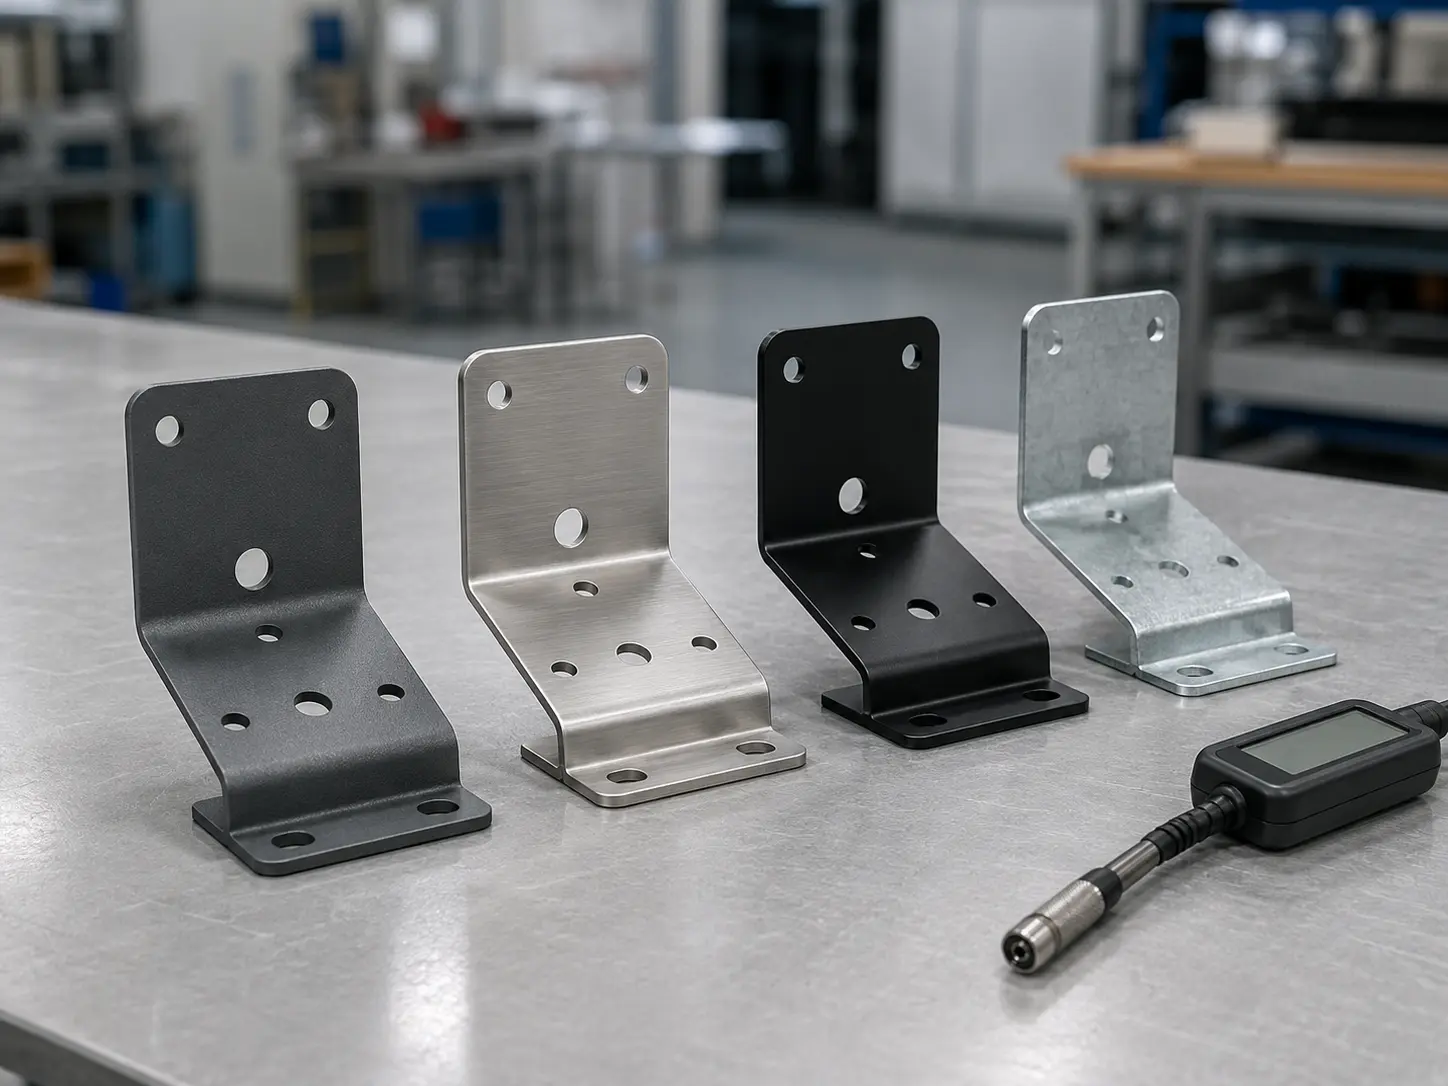
一般的な表面処理オプション
表面処理は後付けの考慮事項ではありません—初日から設計に組み込む必要があります。よくある(そしてコストのかかる)ミスを紹介します:厳しい公差の組立品が完璧に嵌まるように設計されますが、表面処理後にコーティングの厚みが加わり、部品の組立が不可能になります。これは見落としやすく、完全に回避可能です。
粉体塗装
粉体塗装は、板金加工において最も一般的で最も広く使用されている仕上げプロセスの一つです。環境に優しく、耐久性があり、幅広い色が利用可能なため、多くのSR MFGのお客様が選択しています。
粉体塗装膜厚ガイドライン(2026年参考)
| 用途 | 一般的な膜厚範囲 | 主要要件 |
|---|---|---|
| 屋内装飾部品 | 50~80 μm | 色精度、均一な仕上がり |
| 屋外建築部品 | 60~120 μm | 耐候性・耐UV性 |
| 重防食部品 | 100~300 μm | 耐塩水噴霧性・耐薬品性 |
| 装飾パネル | 40~80 μm | 表面品質、一貫性 |
| 重工業部品 | 100~300 μm | 極限環境 |
粉体塗装の利点
- 環境に優しい: VOC排出ゼロ
- 耐久性: 厚膜で優れた耐摩耗性
- コスト効率: 中量生産における競争力のあるコスト
- 色の選択肢: 50色以上の在庫色、カスタムマッチングも可能
粉体塗装の限界
- 膜厚の制限: 厚すぎる場合(>150 μm)はレベリングと表面品質が低下する可能性がある
- 温度制約: 一般的な硬化温度は180~200°Cのため、一部の材料(例:プラスチック)には適用不可
- タッチアップが困難: 部分修理は難しく、多くの場合実用的でない
陽極酸化処理
陽極酸化は主にアルミニウムに使用されます。耐食性、表面硬度、外観を大幅に向上させます。
陽極酸化の種類と膜厚
| 種類 | 膜厚範囲 | 主な特徴 | 一般的な用途 |
|---|---|---|---|
| 標準陽極酸化 | HDG(溶融亜鉛めっき鋼) | 染色可能;良好な耐食性 | 一般的な装飾部品および構造部品 |
| 硬質陽極酸化 | 25~50 μm | 高硬度;耐摩耗性 | 摩耗部品、機能部品 |
| カラー陽極酸化 | 10~30 μm | 豊富な色の選択肢 | 装飾部品、マーキング |
陽極酸化の設計上の考慮事項
- 皮膜の付着量を考慮: 精密穴およびタイトな嵌め合いには 05~0.1 mm の余裕を設けること;
- 密閉構造の排水: 薬液の滞留を防ぐために排水穴を追加;
- ラッキングポイントの配置: 外観面に目立つ跡を避ける;
- 色の一貫性: 色はロットにより変動する可能性があるため、重要な部品は同一ロットで処理すること;
電気めっき
電気めっきは電気化学プロセスを用いて表面に金属層を析出させます。一般的な種類には亜鉛、クロム、ニッケルめっきがあります。
めっきの種類と膜厚
| 種類 | 板厚範囲 | 主な特徴 | 一般的な用途 |
|---|---|---|---|
| 亜鉛めっき | 8~25 μm | 耐食性、低コスト | 一般的な防食部品 |
| クロムめっき | 10~50 μm | 装飾仕上げ、高硬度 | 装飾部品、自動車部品 |
| 镀镍 | HDG(溶融亜鉛めっき鋼) | 良好な導電性、耐食性 | 電気・電子部品 |
| 無電解ニッケル | 5~20 μm | 高硬度、耐摩耗性 | 機能部品・耐摩耗部品 |
めっきの設計上の考慮事項
- 水素脆性リスク: 高強度鋼では、めっき後の脱水素処理(ベーキング)が必要な場合があります;
- 深穴: 深穴内部では膜厚が不十分になる可能性があり、特殊なプロセスが必要な場合があります;
- ラッキングポイントの配置: 外観面に目立つ跡を避ける;
- ねじ補正: 膜厚の増加後、ねじ部はゲージ検査または再加工が必要な場合があります;
主要設計チェックリスト
皮膜厚さの許容差
精密嵌合には膜厚増加の許容差を含める必要があります—そうでなければ、仕上げ後に部品が組み立てられなくなる可能性があります。
| 仕上げタイプ | 皮膜厚さ(μm) | 推奨許容差 |
|---|---|---|
| 粉体塗装 | 60–120 | 許容差 05~0.1 mm |
| 陽極酸化処理 | 5–50 | 許容差 02~0.05 mm |
| 亜鉛めっき | 8–25 | 許容差 02~0.04 mm |
| 塗装 | 30–80 | 許容差 03~0.06 mm |
密閉構造の排水
密閉または箱型構造には、薬液の滞留と腐食を防ぐために排水穴を設ける必要があります。
重要穴のマスキング
未コーティングを維持する必要がある穴—精密位置決め穴やねじ穴など—はマスキングする必要があります。そうでなければ、仕上げ後に使用できなくなる可能性があります。
色とテクスチャの選択
- 標準色: 以下のような標準システムを使用 RAL または パントン コストを削減するため;
- テクスチャの一貫性: テクスチャはバッチ間で変動する可能性があります;重要部品は単一ロットで処理する必要があります;
- 耐候性: 屋外部品には耐候性顔料および配合を使用する必要があります;
環境規制遵守
RoHS準拠
RoHS(有害物質使用制限)は、特定の有害物質を制限するEU指令です。板金部品で最も一般的な注意点は以下のとおりです:
- 鉛(Pb): 一部のめっきプロセスで依然として使用されています— 鉛フリー 明示的に処理します。
- 水銀(Hg): 特定の合金に含まれる可能性があります—要件に明確に記載してください。
- 六価クロム(Cr⁶⁺): 一部の不動態化処理に含まれる可能性があります— 三価クロム(Cr³⁺) 代替品を要求してください。
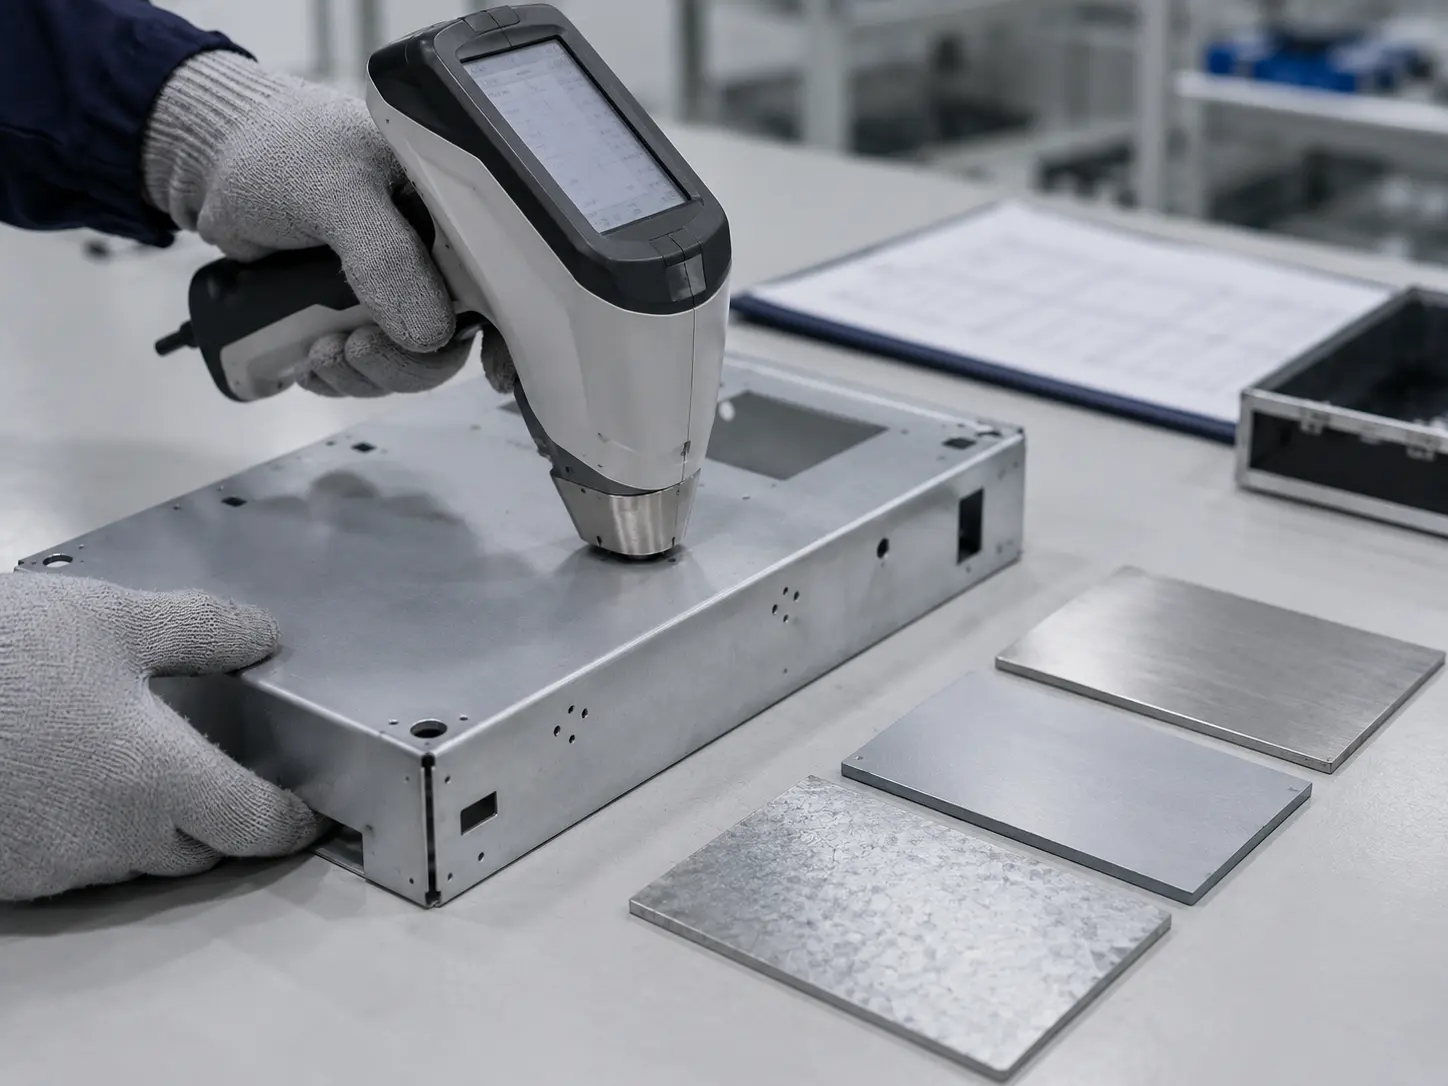
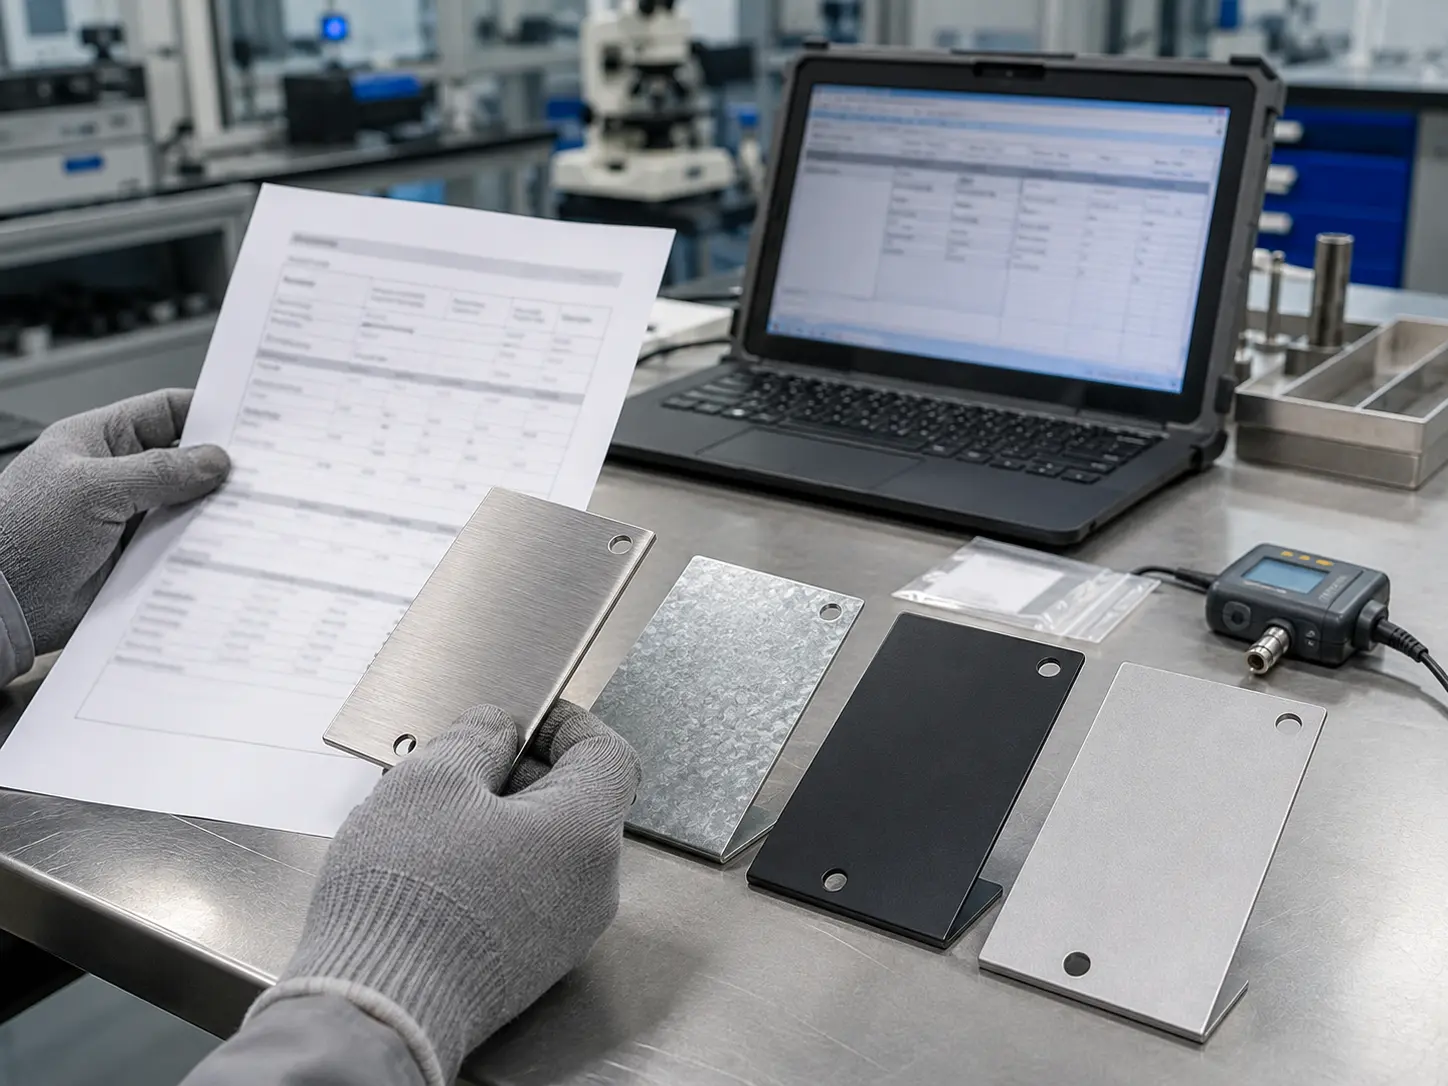
REACH適合
REACHは、化学物質の登録、評価、認可および制限に関するEU規則です。板金部品の場合、主な重点分野は以下の通りです:
- この SVHCリスト (高懸念物質)
- 材料組成宣言 および関連する報告・通信要件
SR MFGのヒント:
品質管理と受入基準
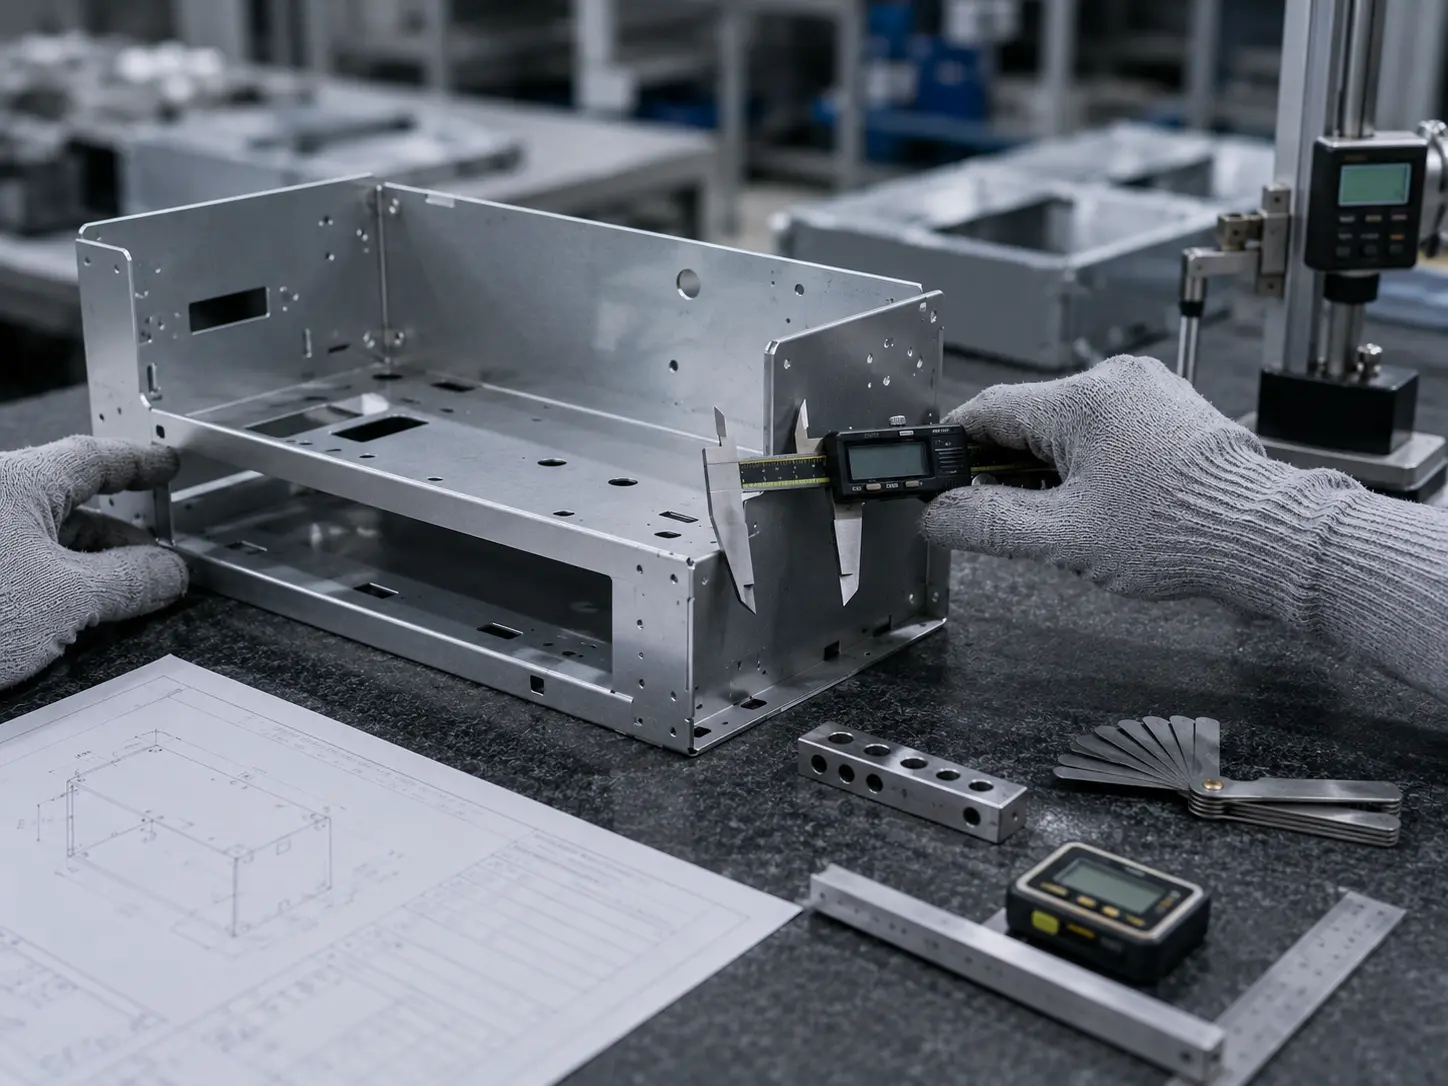
主要な検査ポイント
寸法検査:
ノギス、マイクロメータ、ハイトゲージ、ピンゲージなどの測定工具を使用して、重要な寸法を検証します。厳密に管理された公差は信頼性の高い組立の基盤です—寸法がずれると、組み付けが合いません。
表面品質:
- バリ管理: バリ高さ ≤ 05 mm
- 傷管理: 傷長さ ≤ 5 mm、深さ ≤ 05 mm
- 打痕: 以下の深さを超える打痕は不可 1 mm 許容
幾何公差:
- 平坦度: ≤ 2 mm / 100 mm
- 直角度: ≤ 2 mm / 100 mm
- 同軸度: ≤ 1 mm (直径 ≤ 50 mm)
溶接品質:
- 外観検査: ポロシティ、割れ、アンダーカットなし
- 寸法チェック: 溶接余盛 ≤ 1 mm (突合せ溶接/平溶接)または ≤ 2 mm (すみ肉溶接)
- 強度チェック: 引張試験における引張強度 ≥ 80% 母材の
一般的な工具・設備
| 検査タイプ | 工具 / 設備 | 精度 | 範囲 |
|---|---|---|---|
| 寸法測定 | ノギス、マイクロメータ | ±0.01 mm | 一般寸法 |
| 精密測定 | CMM(三次元測定機) | ±0.001 mm | 精密部品、初品検査 |
| 表面粗さ | 粗さ測定器 | Ra ≤ 0.8 μm | —種類、色、厚さ、規格(例:ASTM B117塩水噴霧時間) |
| コーティング厚さ | 膜厚計 | ±1 μm | 仕上げ検査 |
| 盐雾测试 | 塩水噴霧試験槽 | 96~500 h | 耐食性試験 |
受入検査書類
完全な図書パッケージ:
- 12D図面: 全寸法記載、公差・材料仕様・仕上げ要件付き;
- 23Dモデル: 製造参照用STEP/IGES形式;
- 3BOM: 材料、数量、仕上げ要件;
- 4材料証明: MTC(ミルテストサーティフィケート);
- 5仕上げ証明: 膜厚報告書、塩水噴霧試験報告書;
- 6初品検査(FAI)報告書: 初品検査記録;
SR MFGのヒント:
グローバルサプライチェーン &コミュニケーションの推奨事項
図面注記基準
適切な国際規格の選択:
| 標準 | 一般的な地域 | 備考 |
|---|---|---|
| ISO | 世界規模 | 世界的に認められ、最も一般的に使用されている |
| ASME Y14.5 | 北米 | 強力なGD&Tフレームワーク;非常に詳細 |
| DIN | 欧州 | ISOとの互換性が高い |
| JIS | 日本 | ISOとの互換性が高い |
図面の主要要件:
- 公差: 適用可能な公差規格を明確に指定してください。例えば、一般寸法公差にはISO 2768-1、一般幾何仕様にはISO 22081、必要な場合はASME Y14.5などです。
- 材料の指示: 正確なグレードを明確に記載してください(例: AISI 304, EN 1.4301).
- 仕上げの指示: 規格を指定してください(例: AAMA 2604)および色(例: RAL 9010).
- データム: GD&Tを使用して、組立データムを曖昧さなく定義してください。
- 特別要件: 以下の項目を含めてください: RoHS, REACH、または特別な梱包要件。
DFMレポートとレビュー
DFMレポートに含めるべき内容
- 製造可能性評価: 設計は図面通りに製造可能ですか?
- コスト削減提案: 機能を損なわずにコストを削減する実用的な方法。
- プロセス能力の適合性: 設計がサプライヤーの設備およびプロセス限界に適合するかどうか。
- リスク識別: 潜在的な品質リスクと故障ポイント。
- 実行可能な設計変更: 改訂に関する明確で具体的な推奨事項。
DFMレビューを実施するタイミング
- 設計初期段階: 最も影響が大きく、変更コストが最も低い。
- 金型製作前: 高額な金型の手直しや廃棄を防ぎます。
- 量産前: 円滑な立ち上げを確保するための最終準備確認。
サプライヤーとのコミュニケーションの要点
技術要件を明確にする
- 1
機能と使用事例: 部品の役割と、組立においてどのように性能を発揮する必要があるか。
- 2
組立要件: 組立方法および必要な精度/嵌合。
- 3
環境条件: 温度、湿度、腐食曝露など。
- 4
品質基準: 検査基準および合格要件。
リードタイム管理
- 1
プロセスの複雑さ: 複雑な部品は通常、より長いリードタイムが必要です。
- 2
数量対スケジュール: 高ボリュームの場合は通常、より多くの生産計画時間が必要です。
- 3
マイルストーン: 重要な日程と成果物を明確に定義します。
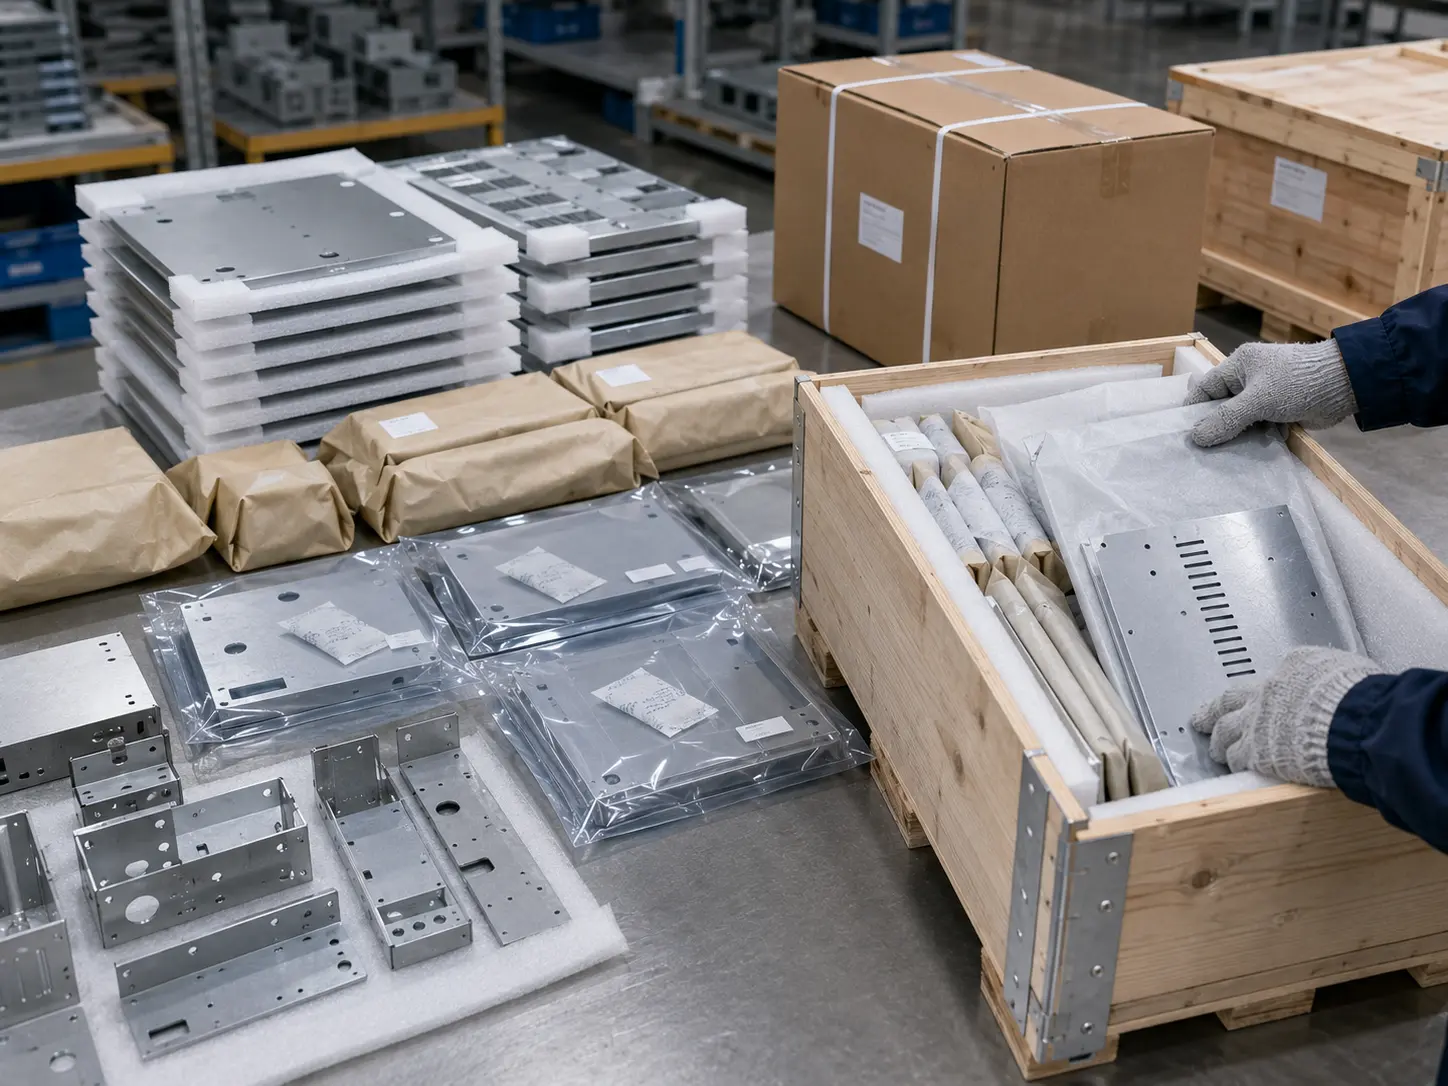
梱包および出荷要件
- 1
海上輸送向けの防錆対策: 輸出向けに防錆梱包を使用します(VCI紙、防錆油など)。
- 2
防湿対策: 必要に応じて真空梱包または防湿バッグを使用します。
- 3
仕分けとラベリング: 部品タイプ別に梱包し、明確なラベルを付けて数量確認と受入を簡素化します。
支払条件
- 1
コスト内訳: 明細項目を明確にします—材料費、加工費、仕上げ費、梱包費、輸送費など。
- 2
通貨: 決済通貨(USD、EUR、CNYなど)を確認します。
- 3
支払構造: タイミングと条件を定義します(例: 30%前払い、出荷前に70%).
国境を越えた製造における考慮事項
中国から調達する場合でもその他の地域から調達する場合でも、事前にすり合わせるべき要点は以下の通りです:
材料証明書
- ASTM: 米国材料規格(例: ASTM A240 ステンレス用)
- EN: 欧州材料規格
- JIS: 日本産業規格(例: JIS G4304 ステンレス用)
品質システム
- ISO 9001: 一般品質マネジメントシステム
- IATF 16949: 自動車品質マネジメント
- AS9100: 航空宇宙品質マネジメント
言語とコミュニケーション
- 用語の標準化: 技術用語の共有用語集を作成します。
- 必要に応じてバイリンガル図面: 重要な図面には、英語+中国語の注記を検討します。
- コミュニケーション頻度: 定期的なコミュニケーションリズムを設定します(毎週または隔週)。
よくある間違い&
導入事例
よくある間違い&ケーススタディ
典型的な設計ミス
| 失敗 | 結果 | 推奨事項 |
|---|---|---|
| 曲げ半径が小さすぎる | 割れ、変形 | 曲げ半径を大きくします。最低でも材料厚さに基づくガイドラインを満たしてください |
| 穴が曲げ線に近すぎる | 穴の変形(楕円化) | 穴と曲げの距離を≥に保つ 2×T + R |
| 曲げ逃げなし | コーナー部の破断 | 曲げ交差部に逃げ加工を追加 |
| 過度に厳しい公差 | コスト急増、歩留まり低下 | 機能上必要な箇所にのみ厳しい公差を適用し、 ISO 2768-m その他の箇所には |
| 材料選定の誤り | 過剰設計または性能不足 | 実際の使用環境と要件に基づいて材料を選定 |
| 溶接部にアクセス不可 | 溶接品質の不良 | 確保 3~5 mm の工具クリアランス |
| 仕上げ肉盛りの余裕なし | 嵌合がきつすぎて組立不可 | 脱脂後に 05~0.1 mm 精密嵌合部のコーティング余裕 |
導入事例
事例1:コスト20%削減
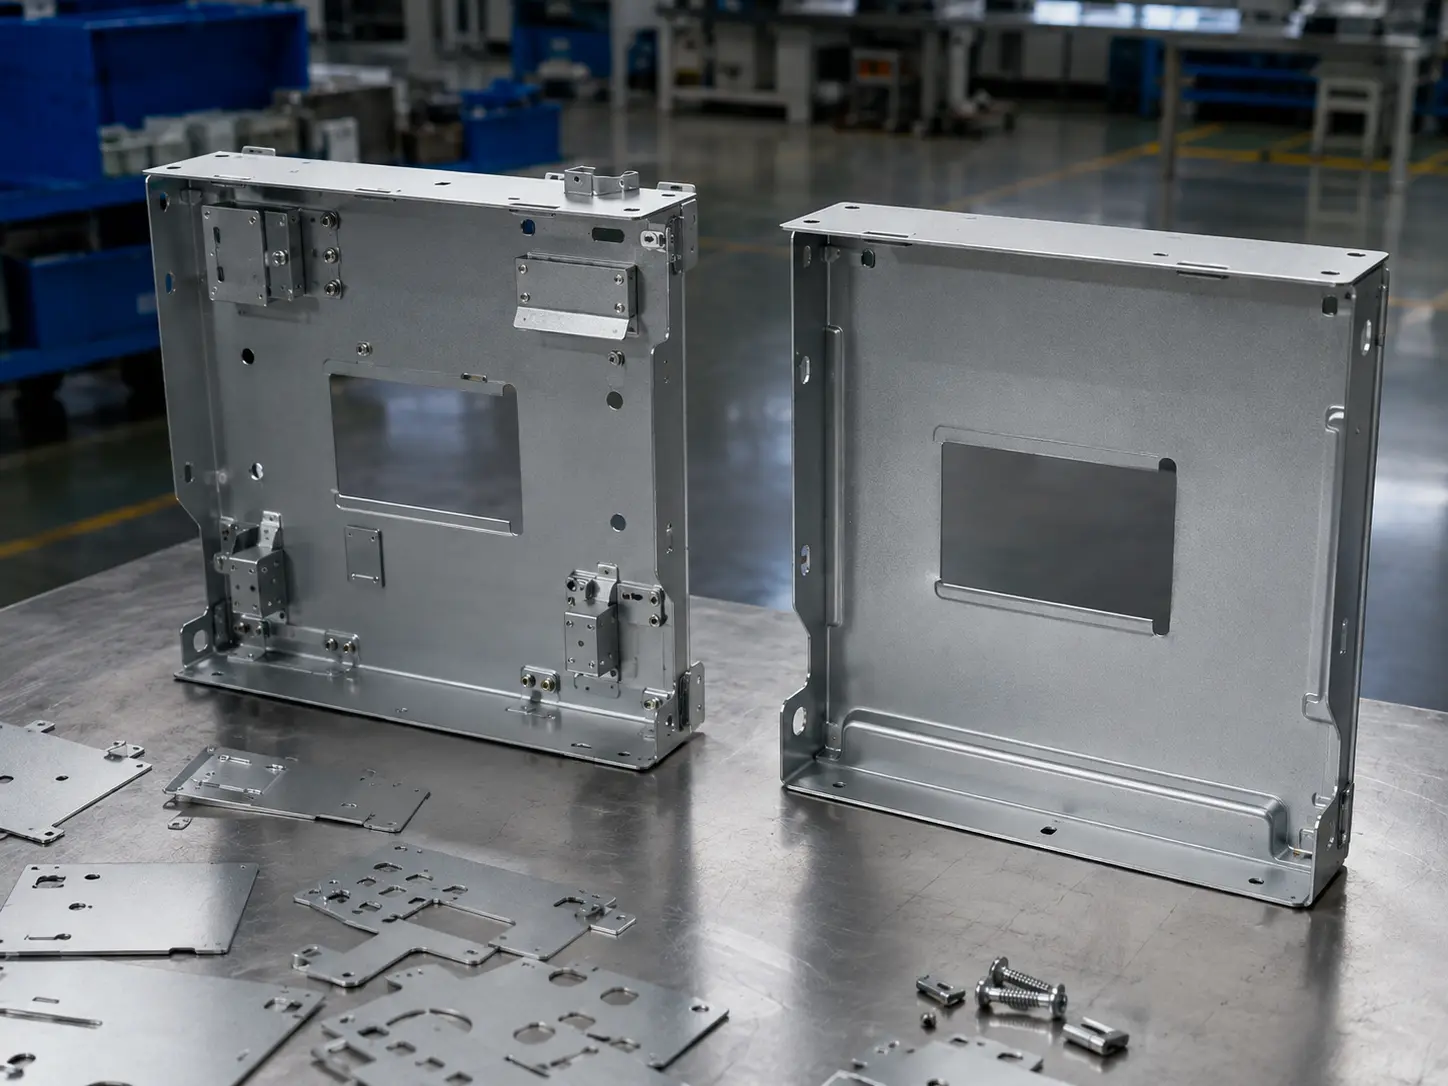
- 課題: 板金キャビネット部品のコストが高すぎた。
- 改善内容:
- 部品の統合(溶接削減)
- 板厚の標準化
- 公差の最適化(非重要寸法の緩和)
- 結果: 材料歩留まりが向上 8%、総コストが削減 20%.
事例2:リードタイム30%短縮
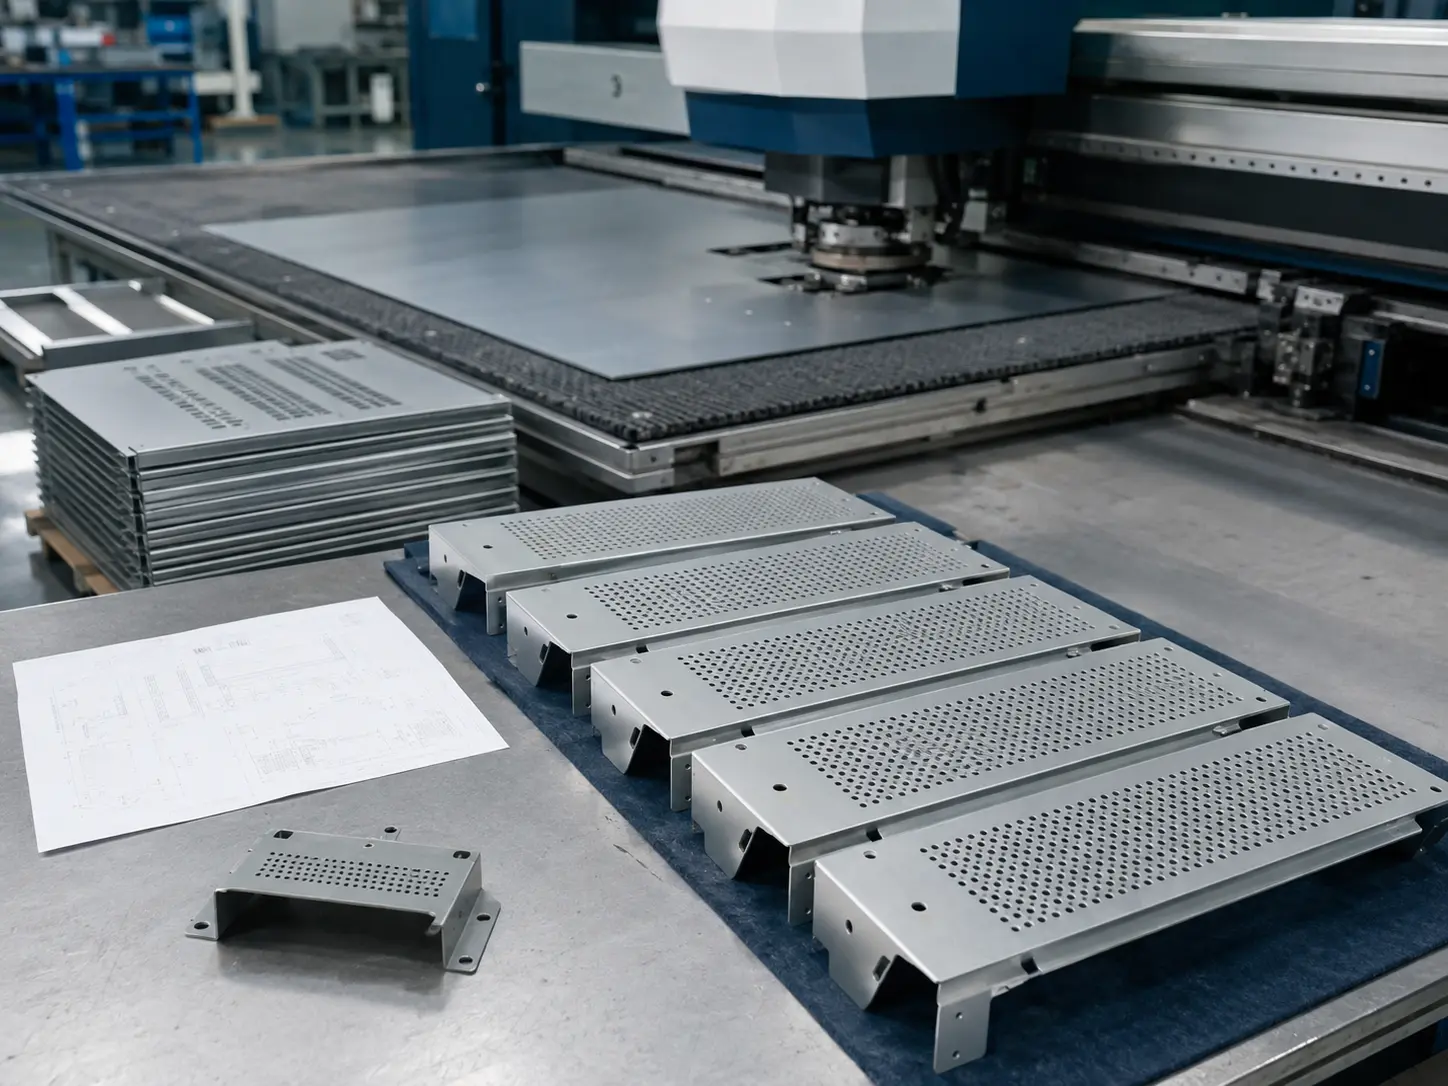
- 課題: 度重なる設計変更により納期が厳しい状況。
- 改善内容:
- 初期段階でのDFMレビュー
- 工法変更(レーザー→タレットパンチング:密集穴パターン)
- 成形形状の簡素化
- 結果: 開発サイクルを短縮 30%、歩留まりが向上 85% から 96%.
事例3:品質改善
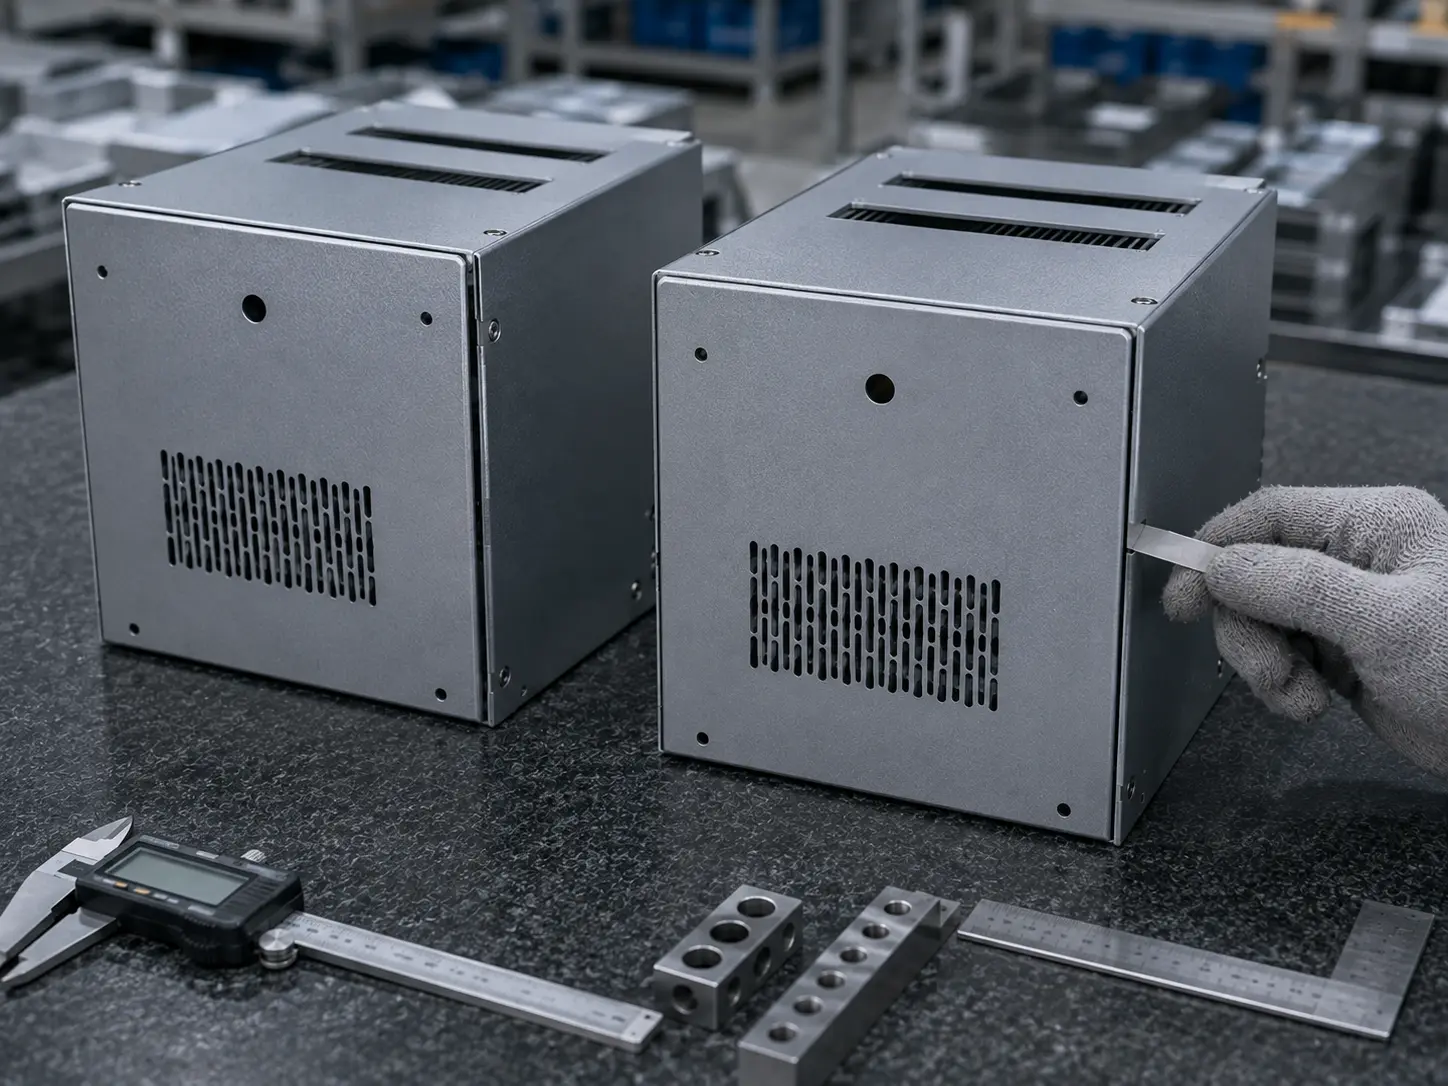
- 課題: 組立ギャップが大きすぎた。
- 改善内容:
- 公差スタックアップ解析
- データム方式の統一
- コーティング厚さの余裕を設計に組み込み
- 結果: 初回組立成功率が向上 70% から 95%.
DFM改善前後の比較
| であり、その特性は冷間加工とその後の安定化処理によって発現します。その結果、調質の指定は強度、伸び、および加工挙動に直接影響を与えます。 | 加工前 | 加工後 | 改善 |
|---|---|---|---|
| 部品点数 | 溶接部品5点 | 曲げ部品2点 | -60% |
| 曲げ回数 | 12 | 6 | -50% |
| 公差の考え方 | 全箇所±0.05 mm | 重要寸法は±0.1 mm | コスト25%削減 |
| 材料利用率 | 65% | 75% | +10% |
| リードタイム | 15日 | 10日 | -33% |
