大量生産向け板金加工 サービス

10年以上の板金加工実績を持つSR MFGは、長期的で反復可能な供給を必要とする部品およびアセンブリを、量産に対応したスケーラブルな生産体制で支援します。
生産見積もりを依頼
NDA対応可能
DFMレビュー込み
STEP / DXF / PDF対応
24~48時間で見積もり
1,000個以上

中量生産
から大量生産向けに最適化

専用治具

専用治工具
による単価低減

安定した再現性

すべてのロットにわたる
一貫した品質

バッチトレーサビリティ

ロット単位の完全なトレーサビリティと
ドキュメント

大量生産向け 板金加工とは?

標準化されたバッチ生産と再現性のある出力による大量板金製造

大量生産向け板金製造は、一般に薄板金属の連続的・標準化された大規模生産を指します。用途に応じて、~6 mmを板と厚板の実用的な区分目安とすることが多いです。

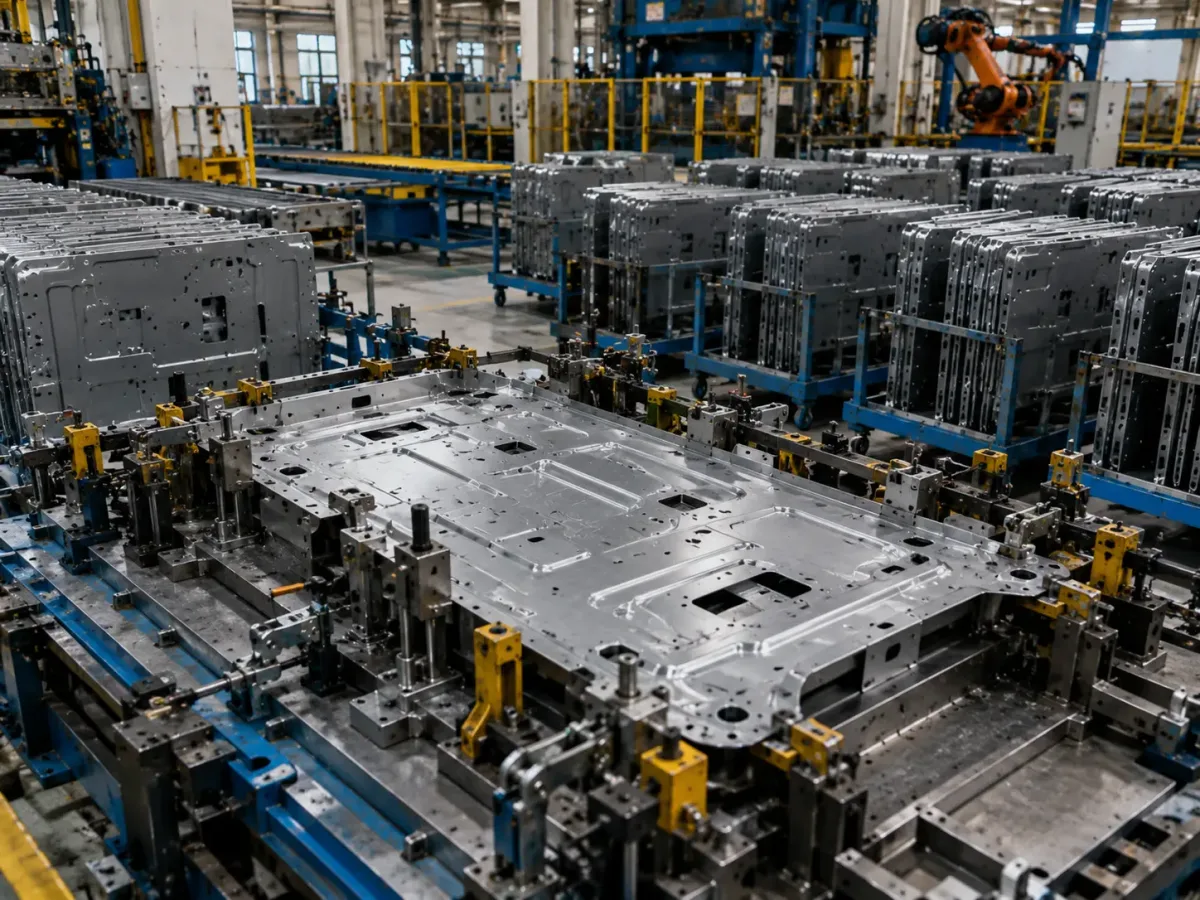
図面の改訂が安定し、変更が適切に管理されるようになると、生産は通常、よりラインベースで自動化を重視した方式へ移行します。専用治具、タクトタイムに基づく作業、そして適切な場合には型工程を活用します。大量生産プログラムの中核目標は、スループットの向上、単価の低減(初期投資をより多くの部品に分散することによる)、そしてロット間の結果の一貫性向上です。

大量生産向け板金加工が 大量生産向け板金加工?

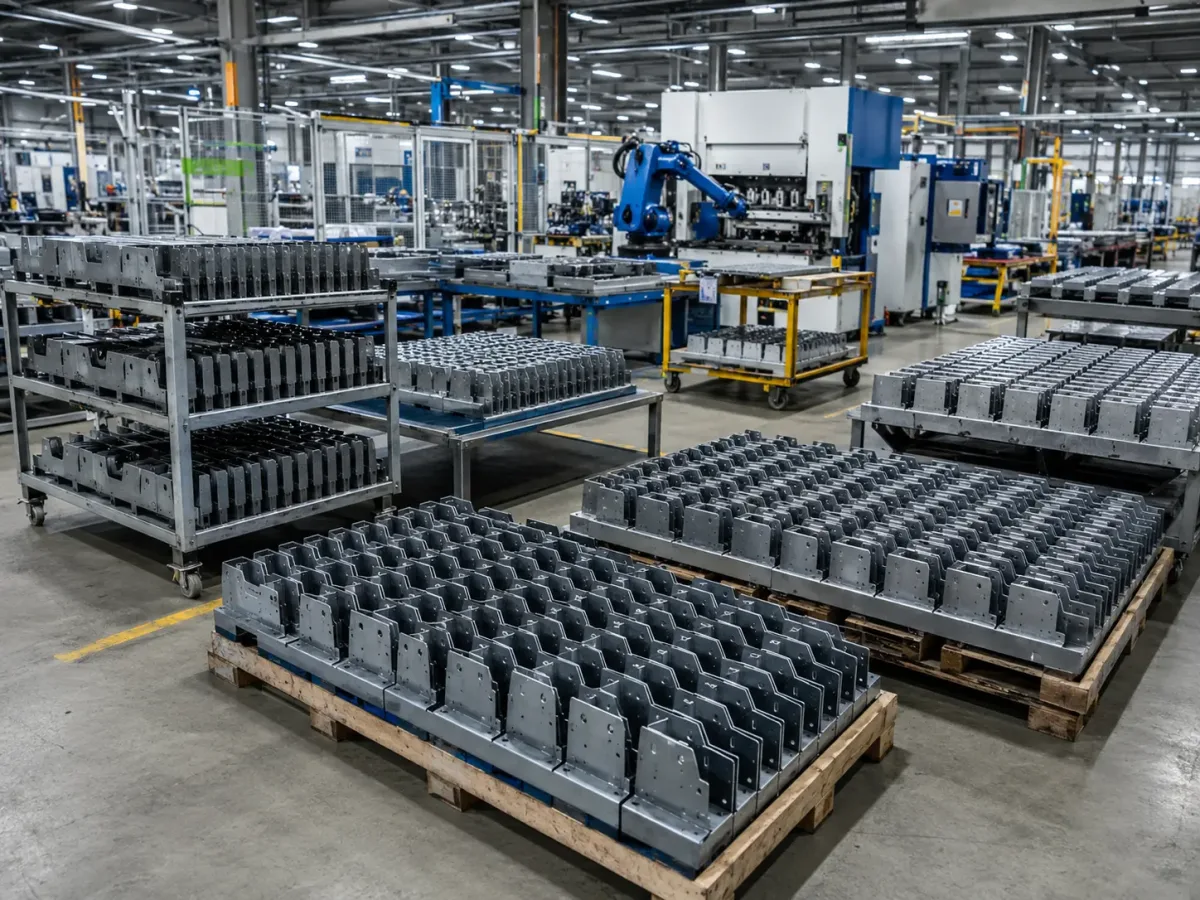
重要なのは「部品数を増やす」ことだけではありません。プログラムを再現可能なリズムと一貫した出力にまで高めることです。需要と改訂が安定していれば、自動化、専用治具・金型、標準化された作業を活用して、同一または非常に類似した部品・アセンブリを大量に継続的に生産できます。生産ペースは需要に合わせて調整され、多くの場合はタクトタイムに基づいて管理されます。
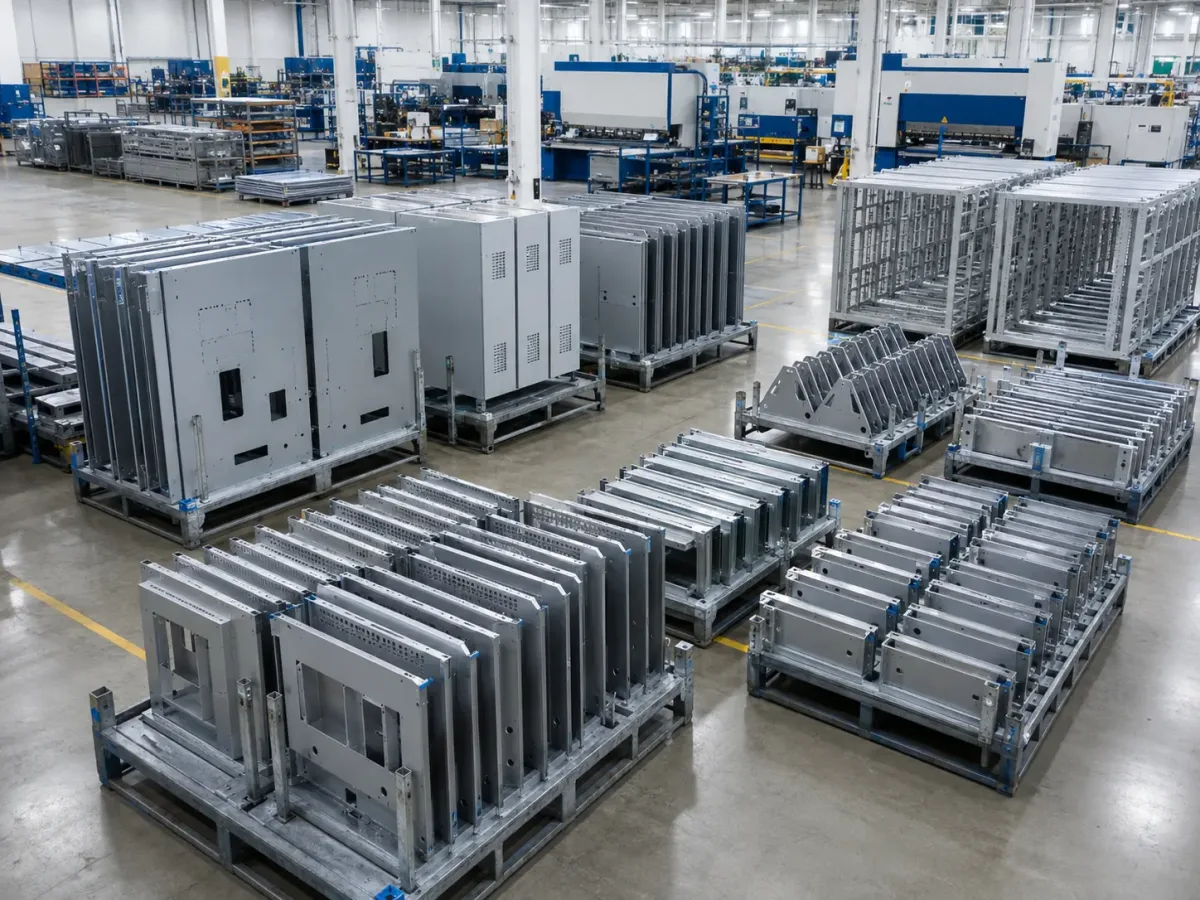
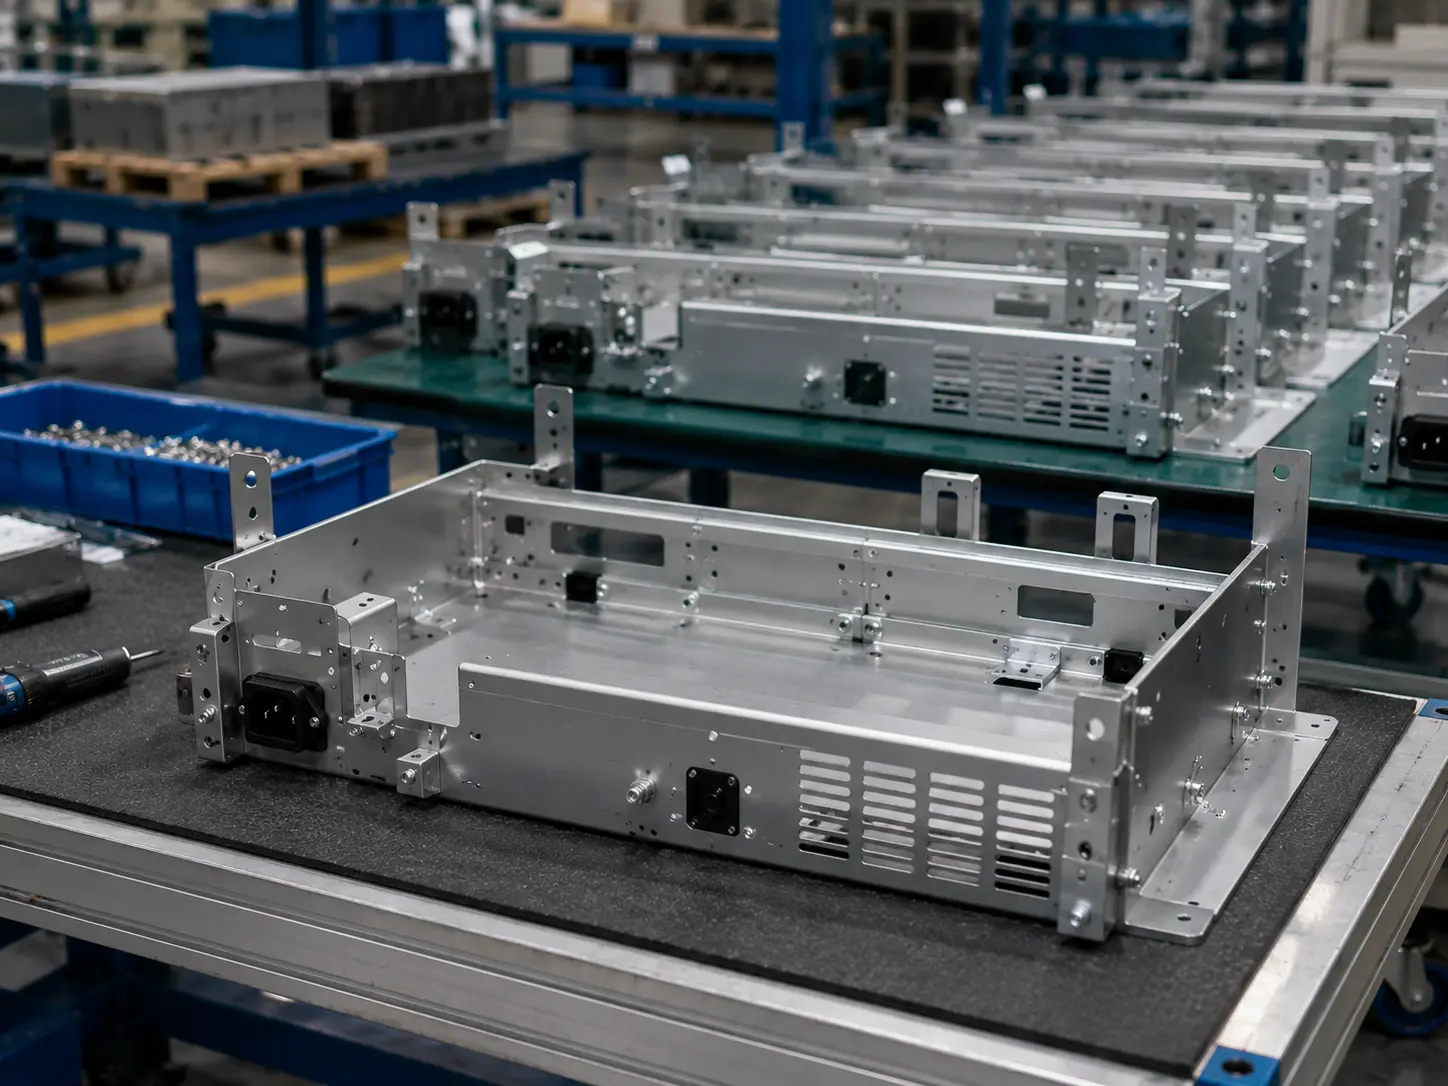
筐体、パネル、ガード、フレーム、OEMアセンブリを含む大量板金プロジェクト

大量生産に適したプロジェクト

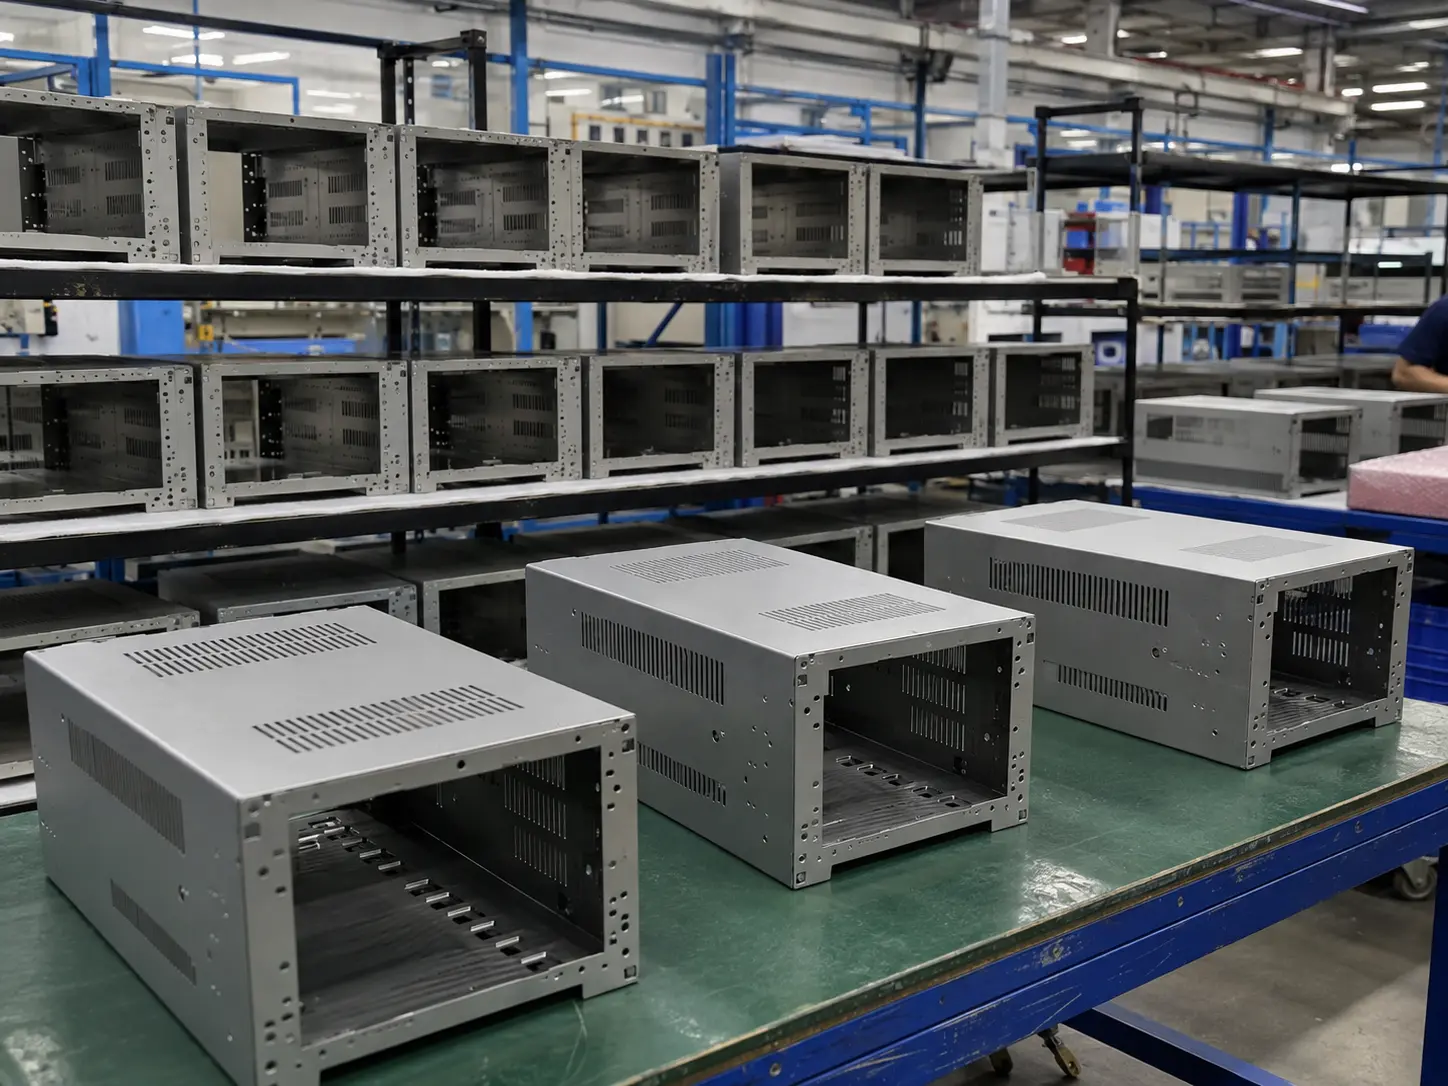
大量電子機器筐体および金属ハウジング

電子機器筐体

ラック、ハウジング、制御ボックス、パネル

大量自動化設備パネルおよび取付プレート

自動化設備パネル

制御盤、サイドパネル、取付プレート、ブラケット

大量機械カバーガードおよびアクセスパネル

機械カバー&ガード

ガード、シュラウド、アクセスパネル、通気カバー

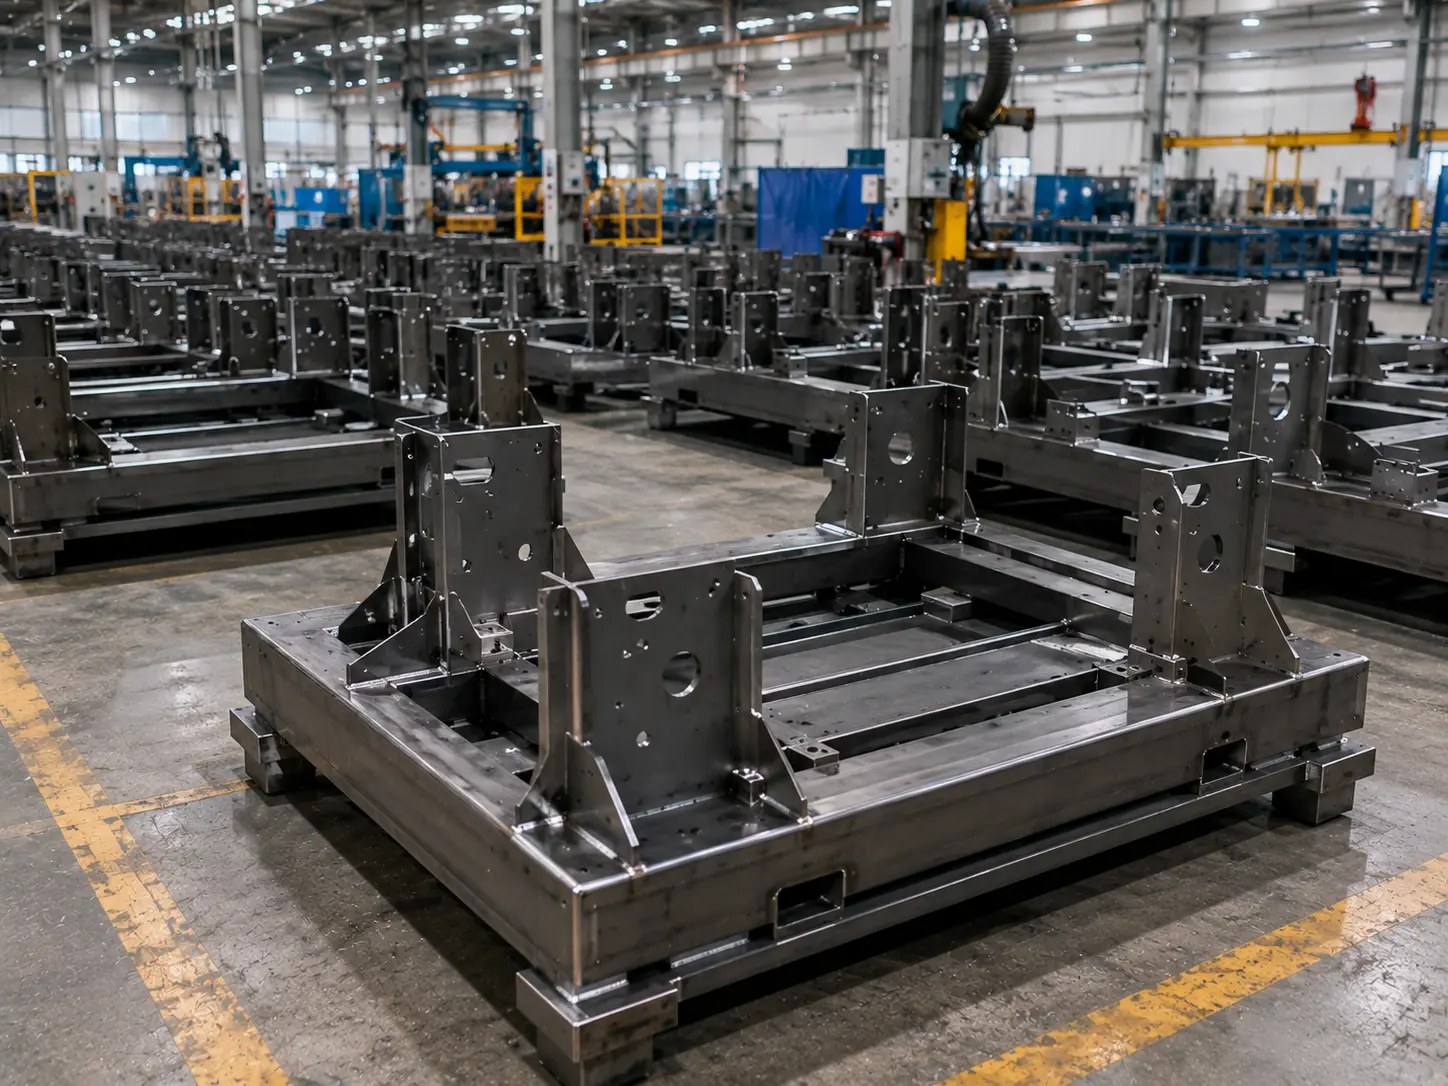
大量溶接構造フレームおよび機械ベース

構造フレーム&ベース

溶接フレーム、ベースプレート、支持構造、機械ベース

リピートOEM板金アセンブリおよびシャーシ部品

リピートOEMアセンブリ

ブラケット、サブアセンブリ、シャーシ部品、リピート部品

お客様のプロジェクトが大量生産モデルに適しているかを判断する方法

(一致する項目が多いほど、適合度が高くなります。)

  • 1

    図面の重複が多く、長期的なローリング供給が必要な場合

  • 2

    改訂が安定しており、設計変更が頻繁でない

  • 3

    単価に敏感であり、長期的なコスト低減(スケールメリット)のために治具・金型への投資を厭わない場合

  • 4

    高い互換性とアセンブリ間の一貫性が必要な場合

  • 5

    段取り替えが少なく、より安定したサイクルが必要—ライン型組織に適しています
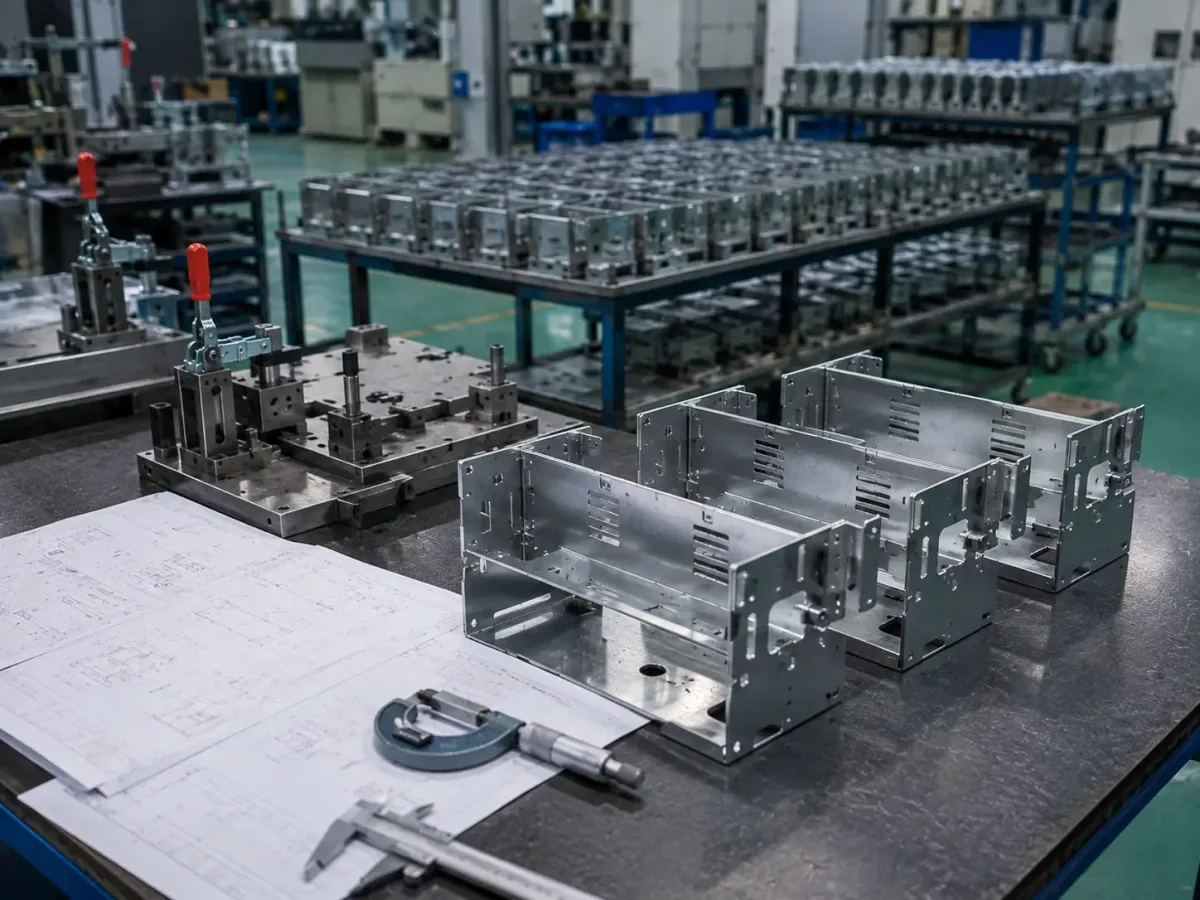
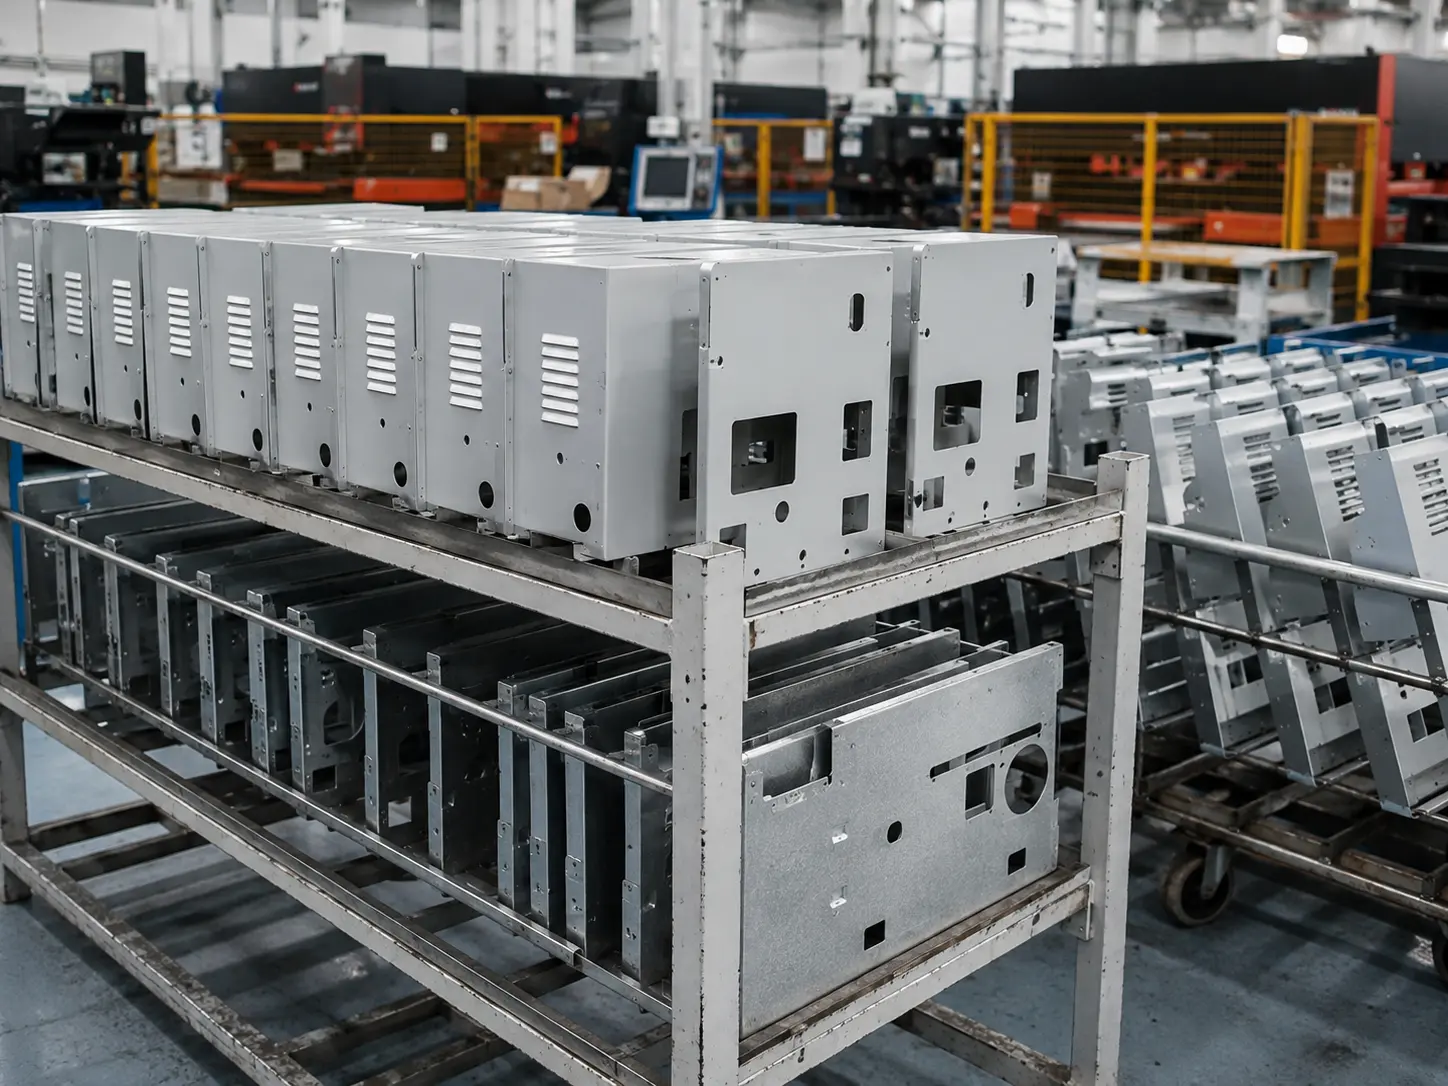
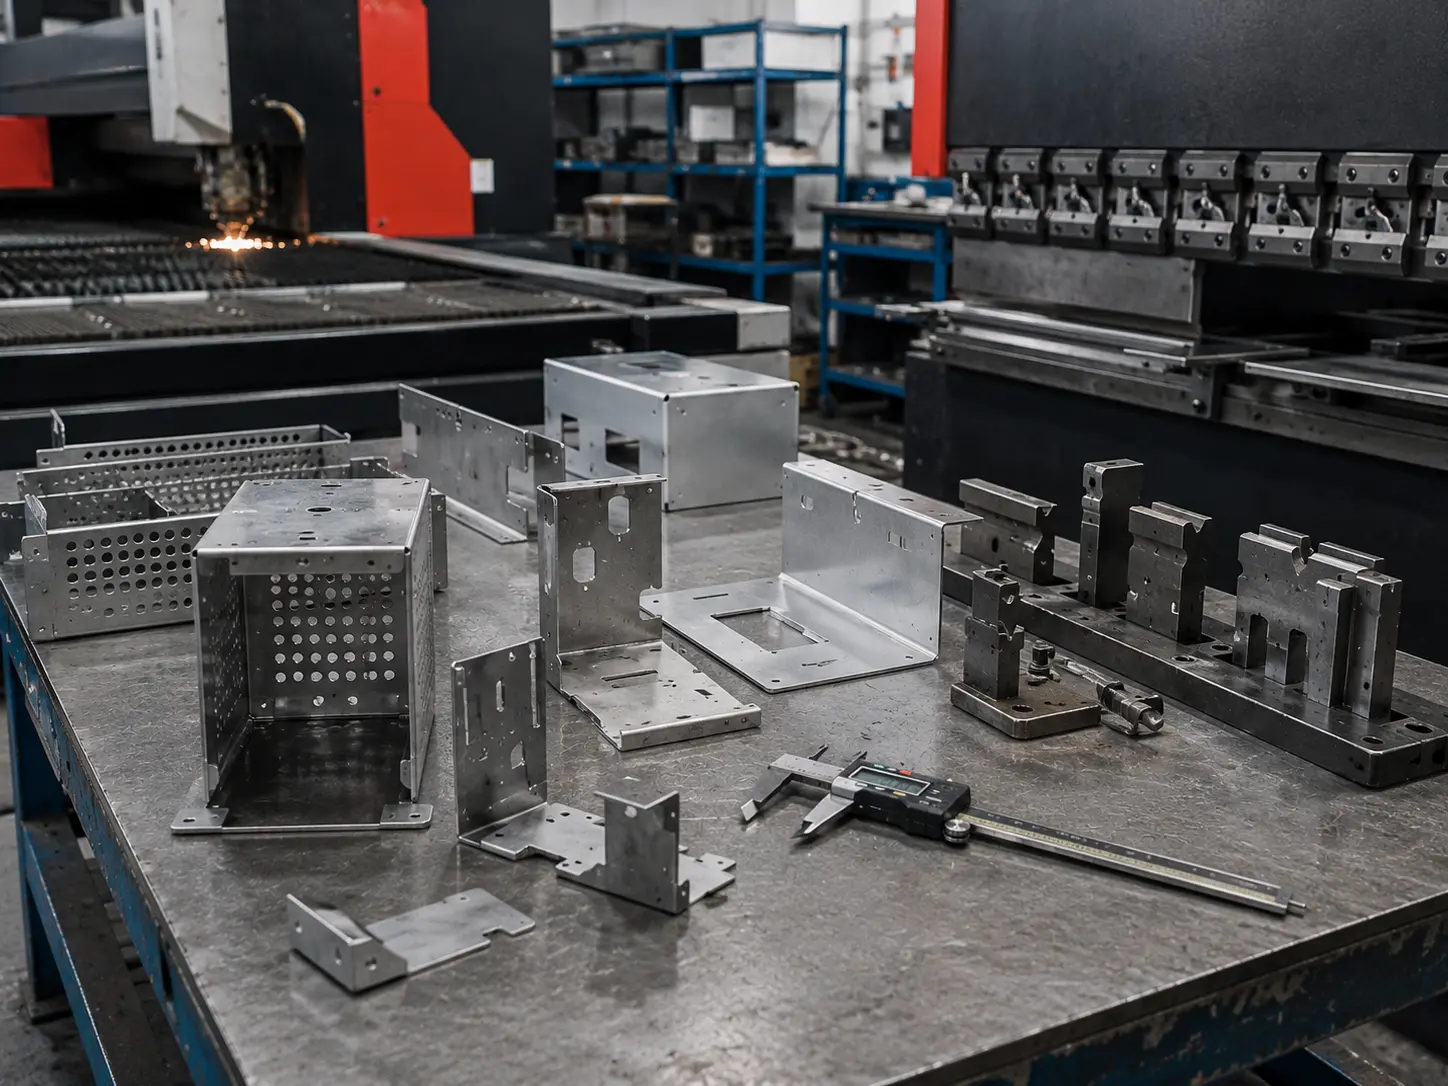
大量生産準備状況を評価するために使用されるリピート板金部品、治具、図面
再現性のある大量生産用の専用治具に位置決めされた板金部品

これらのプロジェクトが大量生産板金に適する理由

スケールアップとは「数量を積み上げる」ことではなく、不確実性を事前に排除することです:

改訂を凍結 → CTQ(Critical-to-Quality:品質重要特性)を定義 → 治具・金型・ダイスで主要な基準を固定 → 作業を再現可能なリズム(タクト)に標準化。これにより、生産量が増加するにつれて、スループットの向上と単価の低減を一貫して実現できます。

適切な生産工程 をどのよう
に選定しますか?

年間生産量、CTQ(品質重要特性)、改訂頻度に基づいて製造ルートを提案します。

1

活発な改訂サイクル中

レーザー切断/CNCタレットパンチング+プレスブレーキ成形を組み合わせた柔軟なルートを使用します。

頻繁な改訂と迅速な検証に最適です。

→
2

立ち上げ期間中

専用治具とワークセルを導入し、タクトタイムと一貫性を早期に確立します。

→
3

設計が凍結され、需要が安定したら

プレス加工、ロール成形、深絞りなどの高スループットルートを評価し、単位コストを削減します。

生産ルート比較

生産ルート 一般的なプロセス構成 最適な生産段階 初期投資
(ダイス・治具)
単位コストプロファイル 主要な設計/プロセス制約
フレキシブル
ルート
レーザー / CNCタレットパンチ + 曲げ + 汎用溶接/組立 少量から中量; 頻繁な設計変更 低 工程数が増えるにつれて単価が急速に上昇 穴-曲げ間ルール、公差スタックアップ、溶接ひずみ; 外観の均一性には治具サポートが頻繁に必要
セミツールド
ルート
CNCタレットパンチ(成形含む)/ レーザー + 専用治具 + セル方式組立 中量から比較的大量; 安定した構造 中 より安定した生産リズム; コストは時間とともに低減可能 CTQは早期に凍結する必要がある; 治具戦略が再現性の上限を決定
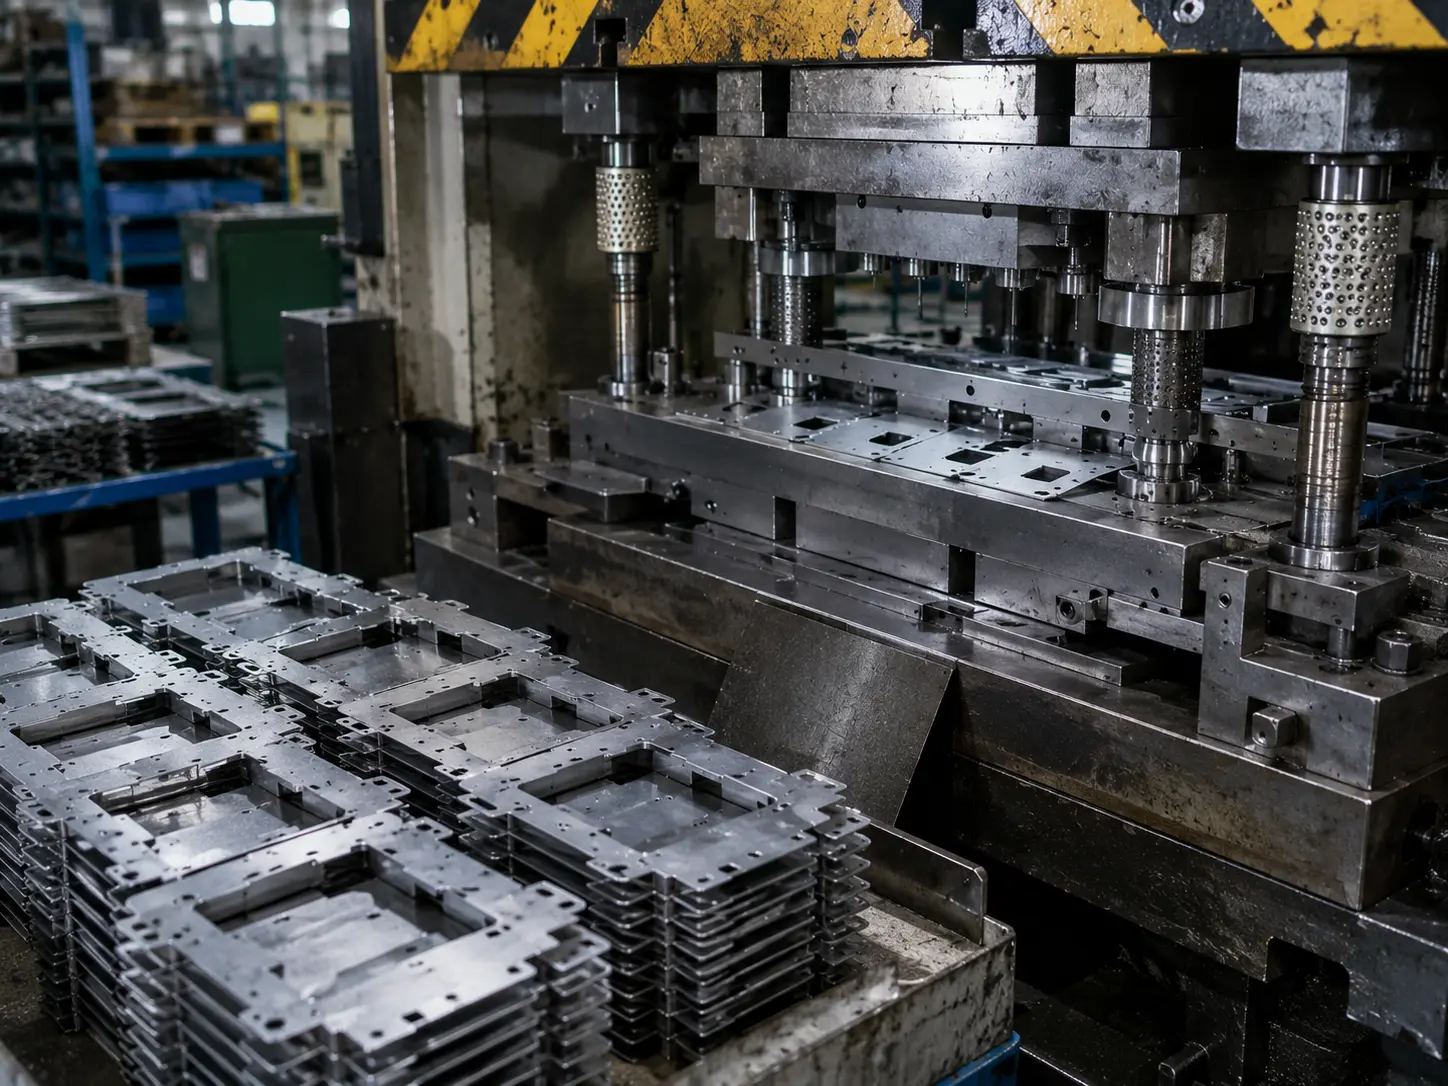
プレス加工
ルート
ブランキング/成形金型 + 二次曲げ/タップ/セルフクリンチング 大量生産; 長期的に安定した設計 高 最低単価; 最速スループット 変更は高コストかつ低速; DFMは事前に堅牢である必要がある
ロールフォーミング
ルート
ロールフォーミング + パンチング / カットオフ 大量生産における長尺、直線、一定断面の部材 高 優れた単価経済性; 非常に高い生産能力 断面が確定すると変更は困難; 初品検証は徹底する必要がある
深絞り
ルート
深絞り / 成形 + トリミング / ピアス ボウル/カップ/ハウジング型部品 高 深いキャビティに効率的; 高いスループット 材料の成形性が重要; しわ/割れリスク; 金型トライアウトと調整の時間を確保

ツーリング戦略と生産経済性

ツーリングなし / 最小限

最小限の専用治具で生産される板金部品

試作や小ロット生産に最適です。 初期投資を最小限に抑えながら高い柔軟性を確保できますが、通常は単価が最も高くなります。

ソフトツーリング
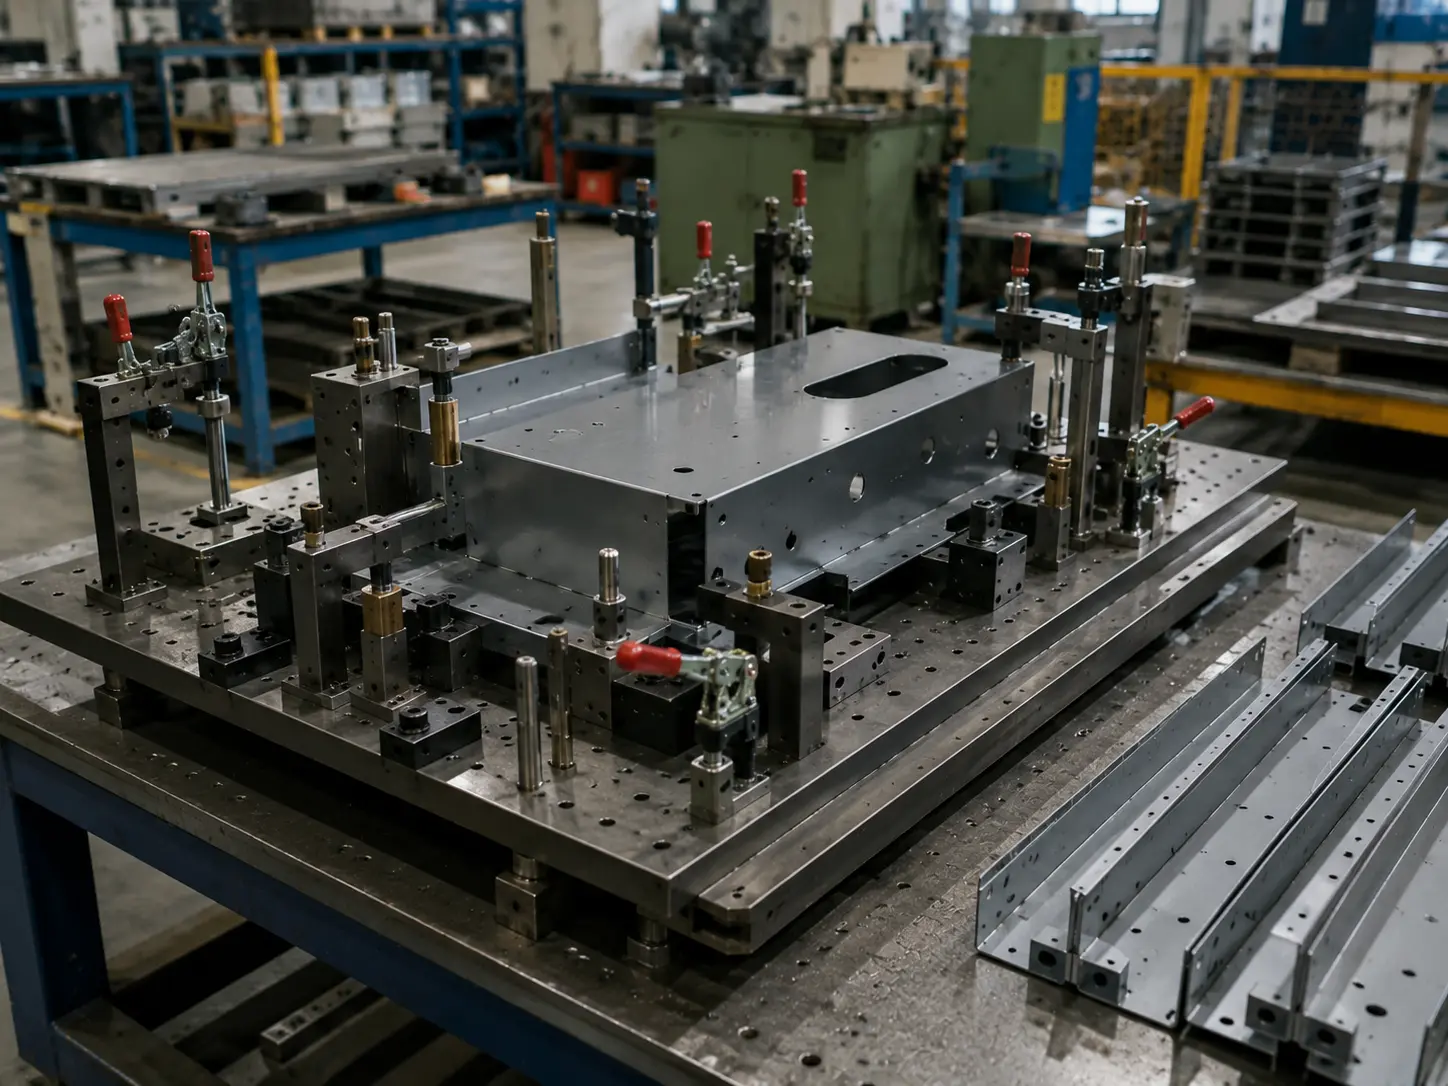
中量板金生産に使用されるソフトツーリング

初期投資を抑えつつ、比較的短い納期で対応できます。 再現性が求められる中ロット生産に適しており、本格的な量産金型を導入するほどの数量ではない場合に実用的な選択肢です。

低投資
高単価
高投資
最低単価

CTQ管理と品質一貫性

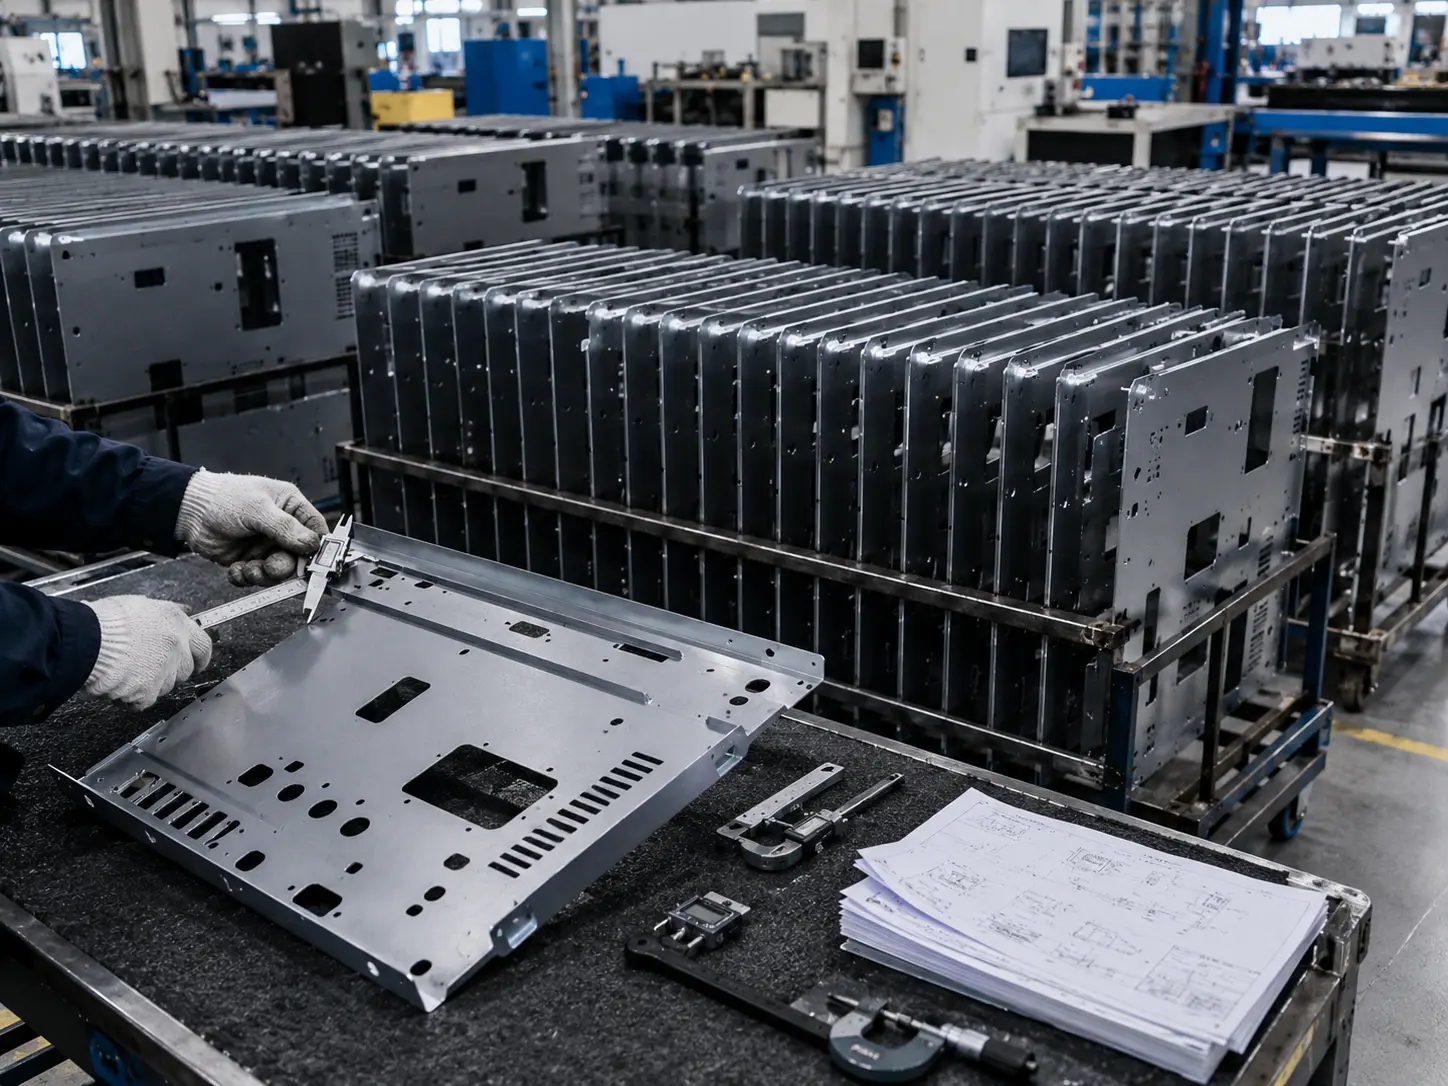
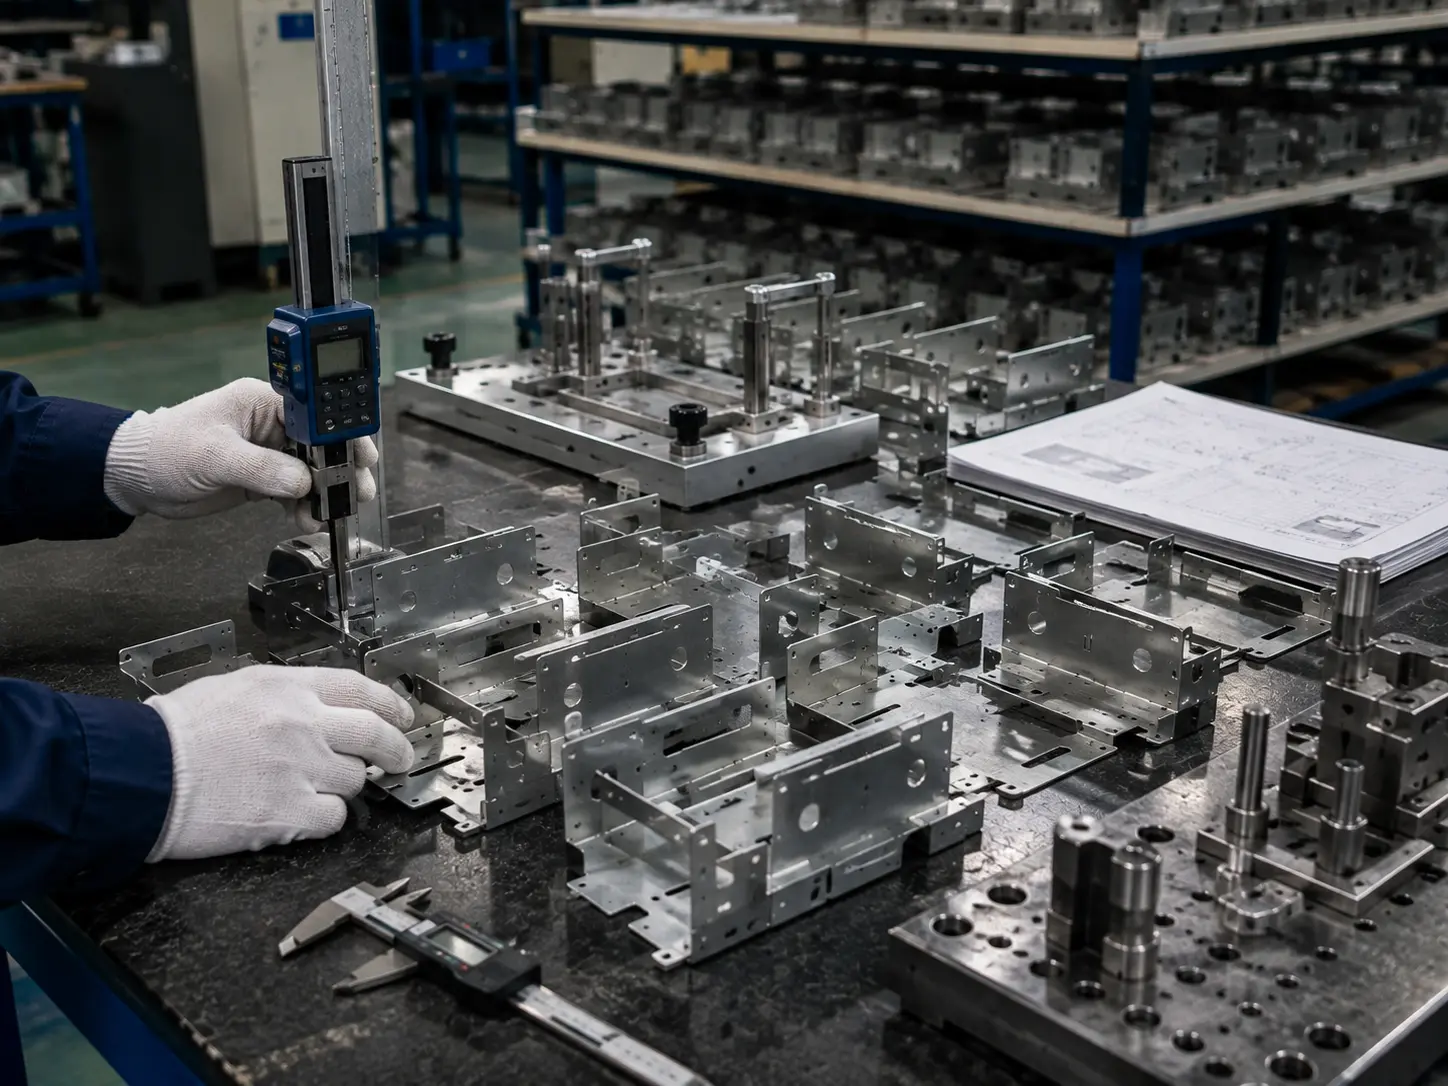
CTQ品質管理における大量板金部品の寸法検査

主要CTQパラメータ

曲げ角度 標準 ±0.5°
穴位置 ±0.10 mm
平坦度 0.5 mm / 500 mm
エッジ状態 仕様に従ってバリ取り
表面仕上げ 仕様による
外観 キズ・打痕管理
受入材料
検証
工程内
検査
最終寸法
検査(FAI)
バッチトレーサビリティ
および記録

コスト内訳と実践的なコストダウンパス

量産プログラムでは、単価は単一の工程で決まるものではありません。それは以下の要素によって形成されます: 材料, サイクルタイムと工数, 二次加工/外観手直し, 仕上げ要件, 、そして 治具/金型投資. 。当社のアプローチは、まずコスト構造を分解し、その後、実際に実行可能な段階的コストダウンロードマップを提案することです。DFM(設計段階での製造性検討)は、早期に適用することでコストと手直しを削減するための重要な手段です。

大量生産向け板金加工 よくある質問

大量生産とは単なる数字ではありません。プログラムが長期的な繰り返し供給の段階に入った状態を指します。同一部品がローリングベースで生産され、生産リズムが再現可能であり、初期の段取り・金型費用を製品のライフサイクル全体にわたって償却できます。多くの業界では、数百から数千個の繰り返し部品が一般的な大量生産の規模であり、通常は柔軟性は低くなりますが、生産量の拡大に伴い単価は低減します。

当社は通常、以下のトリガーのいずれか一つ以上に該当した時点で、治具/金型の評価を開始することを推奨します:

  • 需要が 安定したローリング予測(単発の注文ではなく)に移行し、製品寿命が初期投資を正当化できるほど十分に長いこと。

  • CTQ(品質に重大な影響を与える特性)が明確に定義され、リビジョン変更が少なくなっているため、主要な基準(データム)や主要工程を治具や金型で「固定化」できる。

  • 単価は サイクルタイムに非常に敏感であり、複数の工程をより高いスループットのフローに統合する価値が生じる(例:1回のプレスストロークで複数の形状をプレス成形する)。

当社は、年間数量、ライフサイクル、設計凍結レベル、CTQ、タクト/サイクルタイム目標に基づいて、金型ベースのルートが妥当かどうかを評価します—単一の「閾値数値」を強制するのではなく。“

本質的に、「損益分岐点」は、初期投資(金型/治具/段取り)をライフサイクルの生産量で償却できるかどうか、および工程統合により単価あたりの労働/サイクルタイム/後工程を大幅に削減できるかどうかにかかっている。大量生産ルートは段取り/金型コストが高くなる傾向があるが、単価は低くなり、通常は柔軟性が低くなる。

当社は通常、5つの変数を検討します:

  • 償却の計算:金型/治具投資 ÷ 予測生産量(製品ライフサイクル全体)

  • 工程統合:順送/トランスファーの段取りでは、穴あけ/成形を統合し、サイクルタイムと労働を削減できる(ただし柔軟性は低下する)

  • 段取り替え効率(SMED):段取り替えを「数十分」から「数分」へ短縮することは、OEE と多品種対応能力に直接影響する

  • 材料歩留まりとスクラップ構造:ネスティング/レイアウトとスクラップパターンにより、材料コストが大きく変動する

  • CTQ と公差チェーン:敏感な特性(穴と曲げの関係、複数曲げの累積、組立データム)が多いほど、治具/金型で主要な関係を「固定化」する価値が高まり、あるいはより現実的な公差範囲を定義する価値が高まる

はい—3D(STEP/IGESなど)から初期工程ルートの推奨と概算見積もり範囲をご提示できます。ただし、実行可能な生産見積もりと再現性の整合には、公差、データム、外観要件、工程注記を明確にするため、2D/PDFの追加を強く推奨します。

最低限、以下をご提供ください:

  • 材料:仕様/規格 + 板厚 + 表面状態

  • 公差方式:一般公差(例:ISO 2768)+ CTQ を別途指定(穴パターン、穴と曲げの関係、機能面)

  • 工程および後処理:溶接 / インサート / セルフクリンチング金具 / 表面処理 + マスキング領域

  • 生産量とランプアップ計画:初回生産数量 + 年間ローリング予測 + 分割出荷の頻度(これが工程ルートと金型戦略を左右する)

外観グレード + 標準化された受入基準について、以下のように合意することをお勧めします:

外観表面グレード

  • A:頻繁に見える/触れる

  • B:見える

  • C:見えない

テクスチャ / 研磨方向

  • ヘアライン/目方向を明確に指定し、視認方向および組立方向と一致させてください。

色合わせ

  • RAL / Pantone / 実物のカラーチップを使用し、観察条件(光源、距離、角度)について合意してください。より厳しい管理が必要な場合は、ΔE などの計測機器による指標を受入基準として定義してください。

CTQは基準(データム)+明確な測定方法で定義し、2D図面でCTQとしてフラグを立てて一元管理することを推奨します。

推奨指示事項:

  • 位置決め穴パターン:基準(データム)方式を使用し、線形寸法の累積ではなく位置関係(GD&T方式)を定義してください。

  • 穴と曲げ/曲げをまたぐ寸法:成形後にどの基準面/基準辺から測定するかを明記し、単一曲げと複数曲げチェーンを区別してください(複数曲げの累積は誤差が蓄積しやすくなります)。

簡易「コミュニケーションアンカー」(初期整合用、レビュー対象):

  • 曲げ角度は多くの場合±1°、切断形状は多くの場合±0.2 mm(より厳しい場合は要確認)です。

  • 単一曲げをまたぐ場合:±0.3 mm、複数曲げをまたぐ場合:±0.5 mm(確認による)。

現在の工程ルートによります:

柔軟な工程(レーザー/タレットパンチ+曲げ)

  • 変更は通常、プログラム更新で対応します—設計が凍結される前の活発な反復段階に最適です。

金型ベースの工程(単一工程型/順送/トランスファー)

  • 変更には金型修正と再試作が必要になる場合があり、コストと時間が増大します。実務上は以下を推奨します:

    • ハードツール/順送型に着手する前に、組立穴パターン、基準穴、主要な成形形状を確定してください。

    • 「変更の可能性が高い」形状については、モジュール設計エリア、またはハイブリッドアプローチ(プレス+二次加工)を検討し、コストとタクトタイムのバランスを取ります。

    • 頻繁な変更が見込まれる場合は、レーザー+曲げの工程を長く維持するか、変動する形状にはプレス+二次切削加工を使用します。

はい。量産時の手直しや組立ばらつきを防ぐため、通常以下が必要です:

  • 金具/インサートリスト:部品番号、材質/表面仕上げ、数量、取付側、穴の要件、取付方向

  • 組立情報: 組立図/展開図、主要クリアランス、トルク要件、および受入基準(該当する場合はプルアウト/スピンアウト)

  • ブラインドリベットが関係する場合は、該当するISO規格に合わせることができます(例:ISO 15977 は、ブレークプルマンドレル付きオープンエンドブラインドリベットを対象としています)

この優先順位で代替案をご提案します:同一機能 → 製造可能 → リスク管理:

  • 同一系統内での最も近いグレードの代替(耐食性、導電性、磁性などの主要要件を維持)

  • 厚さ/幅の標準化による入手性とネスティング歩留まりの向上

  • 必要に応じて、強度とインターフェースを維持するための厚さ/構造補償(局部フランジ、リブ)

  • 代替後は、成形/スプリングバック、仕上げ適合性、組立性能を確認するための小規模検証ビルドを推奨します。

一言で言うと:仕上げは膜厚を追加します—クリティカルな嵌合部はマスキングするか、余裕をもって設計してください。

  • 粉体塗装: 一般的な膜厚は約 2–5 mil (50–125 μm) で、穴、スリップ嵌合、スナップ形状に顕著な影響を与える可能性があります

  • アルマイト処理: 化成被膜として、内側と外側の両方向 に寸法が増加します(めっきのように「表面に追加される」だけではありません)

推奨:2D図面の注記に以下を明記してください:

  • 表面処理エリア

  • マスキングエリア

  • 重要嵌合部の後処理要件(穴/ねじ/アース面/EMIシールドインターフェース)

はい—そしてこれは量産プログラムにおいて一般的で低リスクなパスです:

  • フェーズ 1 (検証): レーザー/タレットパンチ+曲げ+組立とCTQを検証するために必要な治具のみ

  • フェーズ 2 (立ち上げ): 主要治具+セル方式の構成により、タクトタイムと一貫性を確立

  • フェーズ 3 (安定した高出力): 設計が凍結され需要が安定したら、単工程/順送/トランスファーダイを評価

この段階的投資アプローチは、量産製造の基本的な現実を反映しています:段取りコストは高くなりますが、長く安定したライフサイクルで償却可能です—設計が真に凍結される前にハードツーリングに賭けることなく。