塗装前処理用金属リン酸塩処理サービス
SR MFGは、粉体塗装、液体塗装、または電着塗装の前に、塗膜密着性の向上、耐食性、および安定した表面調整を必要とする金属部品に対して、管理されたリン酸塩前処理を提供します。.
基材の材質、塗装システム、耐食目標、外観要件、およびプロジェクト仕様に基づいて、適切なリン酸塩処理プロセスを選定いたします。.
24時間以内にカスタム見積もりを取得
図面をアップロードしてエンジニアリングレビューを受けてください。.
リン酸塩前処理とは?
リン酸塩処理は、金属表面に薄い結晶性のリン酸塩層を形成する化学変換前処理です。粉体塗装、液体塗装、または電着塗装の前に広く使用され、塗装システム全体の一部として塗膜密着性、均一な被覆性、および耐食性を向上させます。.
最終的な性能は、基材の材質、リン酸塩の化学組成、表面調整、皮膜重量、封孔方法、および下流の塗装システムによって決まります。適切に管理された場合、リン酸塩処理は工程間の短期間のインプロセス保護も提供します。.
コーティング
密着性
腐食
抵抗
粉体塗装
前処理
加工
ドキュメント
利点
- 塗膜密着性を向上させ、塗装不良リスクを低減
- 塗装システム全体の一部として耐食性を強化
- 均一な微結晶表面を提供し、塗膜の被覆性を向上
- 生産工程間の短期間のインプロセス保護を提供可能
- 鋼、亜鉛、および多くの非鉄基材との幅広い互換性
- 塗装外観および長期耐久性の向上に貢献
限界
- 単独では最終的な防食コーティングではない
- 性能を発揮するには適切な洗浄、リンス、および封孔または塗装が必要
- 薬液の選定は材質、塗装システム、および使用環境に適合させる必要がある
- 不適切なプロセス管理はスラッジ、汚れ、または外観のばらつきを引き起こす可能性がある
- 工程数が増加し、排水処理およびプロセス管理が必要
- 目標範囲外の皮膜重量および結晶サイズは性能に影響を与える可能性がある
エンジニアリングノート: リン酸塩処理の性能は、適切な洗浄、封孔または塗装、および管理されたプロセスパラメータと統合された場合に最大限に発揮されます。お客様の部品および用途に最適なソリューションについては、当社チームにご相談ください。.
一般的なリン酸塩処理システムと選定方法
最も一般的なシステムは、鉄系リン酸塩、亜鉛系リン酸塩、およびマンガン系リン酸塩です。.
適切な選択は、必要な塗装性能と意図する用途によって決まります。.
鉄系リン酸塩
一般前処理粉体塗装前処理および一般的な塗装部品に一般的。.
- 最適な用途: 経済的な塗装前処理
- 主な価値: 良好な塗料密着性と効率的な処理
- 一般的な用途: 屋内設備、家電、一般加工部品
亜鉛系リン酸塩
より高い耐食性下流の塗装システムにおいてより強力な耐食性能が要求される場合に推奨。.
- 最適な用途: より厳しい腐食保護
- 主な価値: より強力な化成皮膜と優れた塗装支持
- 一般的な用途: 自動車部品、屋外設備、高仕様塗装部品
マンガン系リン酸塩
機能性/耐摩耗用途耐摩耗性、保油性、摩擦制御などの機能的なニーズに使用。.
- 最適な用途: 可動部品または荷重支持部品
- 主な価値: 耐摩耗性能と潤滑剤保持を支援
- 一般的な用途: ギア、ファスナー、機械部品
温度範囲
処理温度は薬液の化学組成とライン設定によって決まります。.
塗布方法
一般的な方法にはスプレー、浸漬、またはスプレー・浸漬があります。.
塗膜重量
最終目標は図面、仕様書、またはプロジェクト要件に従う必要があります。.
最終的なリン酸塩処理の選定は、基材の材質、下流の塗装システム、耐食目標、必要な塗膜重量、塗布方法、および検証要件に基づいて行う必要があります。.
どのような材料にリン酸塩処理が可能ですか?
鉄系基材が最も一般的な選択肢です。非鉄金属やめっき表面には、専用の薬液とプロジェクト固有の検証が必要になる場合があります。.
鋼および鉄系合金
最適- 最も一般的なリン酸塩処理基材
- 塗料密着性と防食前処理の強固な基盤
- 加工部品、家電筐体、一般鋼部品に使用
亜鉛および亜鉛めっき表面
適応可能- 塗装またはコーティングの良好な基盤
- プロセス管理により過剰エッチングを防止
- 金物、筐体、亜鉛めっき鋼板に一般的
アルミニウム合金
専用薬液が必要- 酸化膜除去と専用薬液が必要
- 量産前にサンプル検証を推奨
- アルミニウムへの塗膜密着性が必要な箇所に使用
銅および銅合金
選択的使用- 真鍮および銅合金に合わせてプロセスを調整する必要があります
- 外観と表面活性について検討されることが多い
- サンプルレビューを推奨
マグネシウム合金
プロジェクト別対応- 反応性が高く、専用処方が必要
- 軽量設計部品に多用
- エンジニアリング検証を推奨
めっき部品または異種金属部品
エンジニアリングレビュー- めっき表面および異種金属アセンブリを含む
- 適合性は下地層と仕上げに依存
- 立ち上げ前に図面とサンプルをレビューする必要があります
どのような部品がリン酸塩処理に適していますか?
筐体およびハウジング
最適- キャビネット、カバー、ボックス、制御筐体に適しています
- 粉体塗装、ウェット塗装、または電着塗装の前に一般的
- 塗膜密着性と表面均一性の向上に寄与
パネル、ブラケットおよび
シャーシ部品
一般的な用途
- 平板または成形板金部品に適しています
- ブラケット、パネル、ベースプレート、フレームに適しています
- 加工完了後に選定されることが多い
溶接構造物および
加工アセンブリ
適応可能
- 機械加工、成形、溶接の完了後に適用
- 下流の塗装に向けた表面準備に寄与
- 複雑な形状のアセンブリにはサンプルレビューを推奨
ファスナーおよび
小型ハードウェア
大量生産オプション
- ネジ、クリップ、ねじ切り部品、小型ハードウェアに一般的
- バレルまたはバスケット処理が効率的なことが多い
- バッチの均一性と生産量に適している
ギア、シャフト&
摩耗部品
機能用途
- 摩耗関連部品にはリン酸マンガンと組み合わせることが多い
- 油保持性とならし運転性能をサポート
- ギア、ドライブライン部品、および一部のベアリング関連コンポーネントに使用
伸線用プリフォーム&
冷間成形
プロセス固有
- 深絞り、伸線、または管引きの前に使用
- 成形潤滑剤を保持し、かじりを低減
- 生産前にエンジニアリング検証を推奨
管理されたリン酸塩処理フロー
構造化されたリン酸塩処理ルートは、表面清浄度、化成皮膜品質、下流コーティング密着性、およびバッチ間の均一性を管理するのに役立ちます。.
受入レビュー&マスキング
化学処理開始前にプロジェクト要件を確認します。.
- 材料、図面、コーティング要件を確認
- 重要表面とマスキング領域を特定
- 検査および文書化のニーズを定義
脱脂・洗浄
汚染物質を除去し、リン酸塩反応が均一に形成されるようにします。.
- 油、指紋、工場汚染を除去
- 化学処理のために表面を準備
- 浴条件と洗浄効果を管理
リンス/錆または酸化膜除去
基材に応じて残留物、錆、または酸化膜を除去.
- 残留洗浄剤をリンスで除去
- 必要に応じて脱錆、酸洗、または酸化膜除去を実施
- 活性化のために表面を準備
表面調整&リン酸塩処理
表面を活性化し、必要なリン酸塩化成皮膜を形成します。.
- より均一なリン酸塩層を促進
- 皮膜重量と表面状態を管理
- 温度、濃度、時間を監視
最終リンス/封孔/乾燥
下流コーティングまたは一時保護の前に表面を安定化します。.
- 清浄度のために多段リンスを使用
- 指定に応じて封孔または不動態化を適用
- 次の工程の前に部品を乾燥
コーティング移行または梱包
部品をコーティング、一時保護、または管理された梱包に移行します。.
- 粉体塗装、ウェット塗装、または電着塗装へ進む
- 必要に応じて一時防錆を適用
- トレーサビリティとプロセス記録を維持
エンジニアリングノート: 実際の処理ルートは、基材、リン酸塩化成処理液の化学組成、表面状態、塗装システム、マスキング要件、およびプロジェクトの合格基準によって異なります。.
金属リン酸塩化成処理プロセス(動画による解説)
リン酸塩化成処理の要件をご確認いただく準備はできていますか?
お客様の部品に適したリン酸塩化成処理システムがどれかご不明ですか?図面、基材、後工程の塗装プロセス、耐食要件、塗膜重量目標、マスキング箇所、検査基準をお送りください。当社のエンジニアリングチームが用途を検討し、適切なリン酸塩化成処理前処理ルートをご提案いたします。.
業界別リン酸塩化成処理用途
SR MFGは、産業機械、自動車、ファスナー、ハードウェア、構造用アセンブリに使用されるOEM向け鉄鋼部品および鉄部品にリン酸塩化成処理サービスを提供しています。リン酸塩化成処理は金属表面に結晶性のリン酸塩化成被膜を形成し、塗料密着性の向上、後工程の塗装システムの一部としての耐食性の付与、および特定の成形・耐摩耗用途における機能的な表面特性の提供を実現します。当社は複数の用途分野にわたる試作および量産の両方の要件に対応しています。.
データセンター・IT機器
データセンター部品、ネットワークインフラ、ITハードウェアの鉄鋼部品向けリン酸塩化成処理。均一なリン酸塩被膜を形成し、塗料密着性を高め、屋内動作環境における信頼性の高いベースレベルの腐食保護を提供します。.
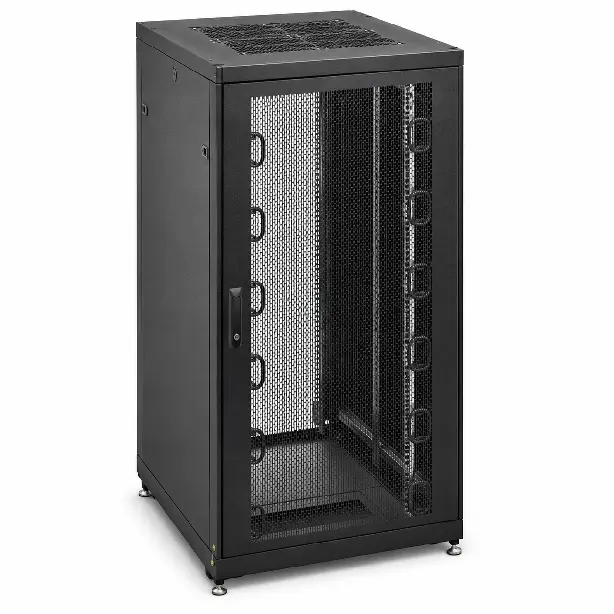
- サーバーラックフレーム・レール
- ケーブルマネジメントトレイ
- キャビネットパネル・ドア
- 取付ブラケット・プレート
コンシューマーエレクトロニクス
民生用電子機器の金属ハウジング、内部ブラケット、ディスプレイ構造体、鉄鋼アセンブリ向けリン酸塩化成処理。優れた塗料密着基盤を提供し、長期間持続する塗膜密着性と均一な仕上がり外観を確保します。.
- デバイス筐体・カバー
- 内部支持ブラケット
- ディスプレイ取付構造
- スピーカー・オーディオ金属部品
- 小型精密成形部品
電気設備
電気筐体、制御盤、配電ユニット、産業用電気部品向けリン酸塩化成処理。強力な耐食性と、その後の塗装または粉体塗装プロセスに最適なプライマー基盤を提供します。.
- 電気キャビネット筐体
- 制御ボックスパネル
- 端子取付板
- DINレールブラケット
- 通気・アクセスパネル
産業機械
機械、自動化システム、生産設備、構造用鉄鋼アセンブリ向けリン酸塩化成処理。厳しい工場環境下で塗膜密着性を向上させ耐食性を支える、均一な前処理層を提供します。.
- 機械カバー・ガード
- 設備フレーム
- コンベアブラケット
- センサー取付プレート
- 保護パネル&シールド
新エネルギーシステム
EV充電設備、バッテリーシステム、エネルギー貯蔵キャビネット、電力変換ユニット向けリン酸塩化成処理ソリューション。屋内・屋外両方の環境で塗装システムの性能を高める、信頼性の高い腐食保護ベース層を提供します。.
- バッテリー筐体部品
- 充電ステーションキャビネット
- 蓄電キャビネットパネル
- バスバーサポートブラケット
- パワーモジュールハウジング
屋外設備
屋外筐体、設備カバー、ハードウェア、照明システム、構造用固定具向けリン酸塩化成処理前処理。適切な粉体塗装、塗料、またはシーリングシステムと組み合わせることで、塗膜密着性を向上させ耐食性を支える均一な化成被膜を提供します。.
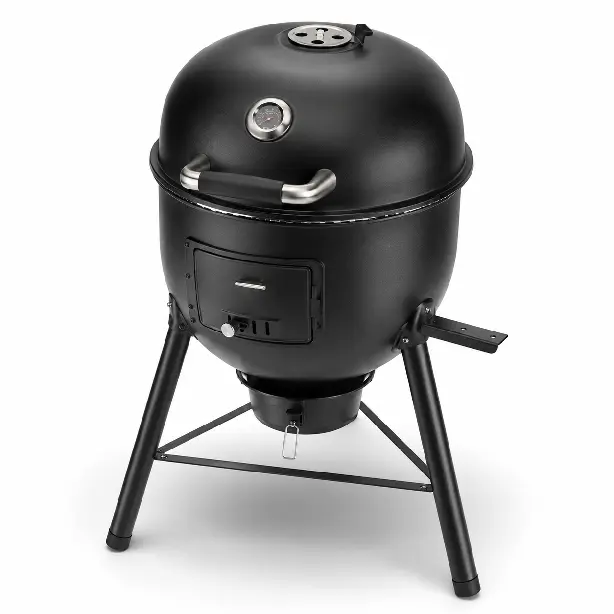
- 屋外設備筐体
- BBQグリル板金本体
- 保護カバー&パネル
- 取付ブラケット
- 耐候性構造部品
お客様の用途に合わせて設計
単一サンプルから量産ボリュームまで、SR MFGはすべてのリン酸塩化成処理プロジェクトにおいて、一貫したリン酸塩被膜重量、均一な結晶構造、信頼性の高い納品をお約束します。当社は亜鉛リン酸塩化成処理、鉄リン酸塩化成処理、マンガンリン酸塩化成処理プロセスを提供し、お客様の腐食保護、塗料密着性、耐摩擦要件に対応いたします。.
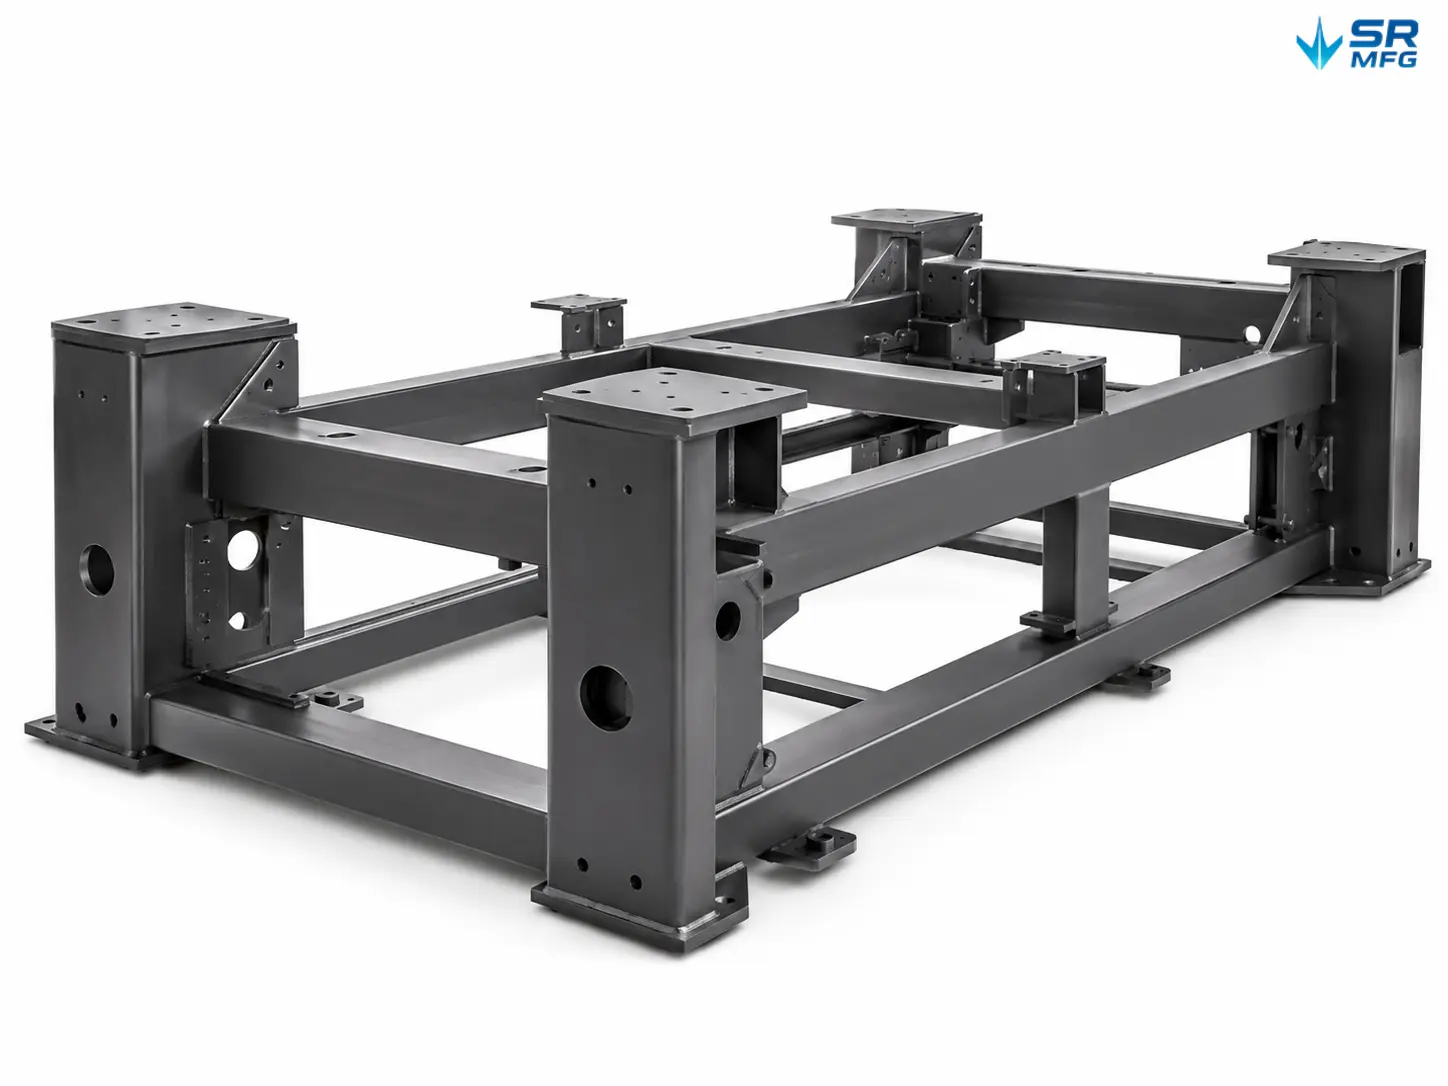
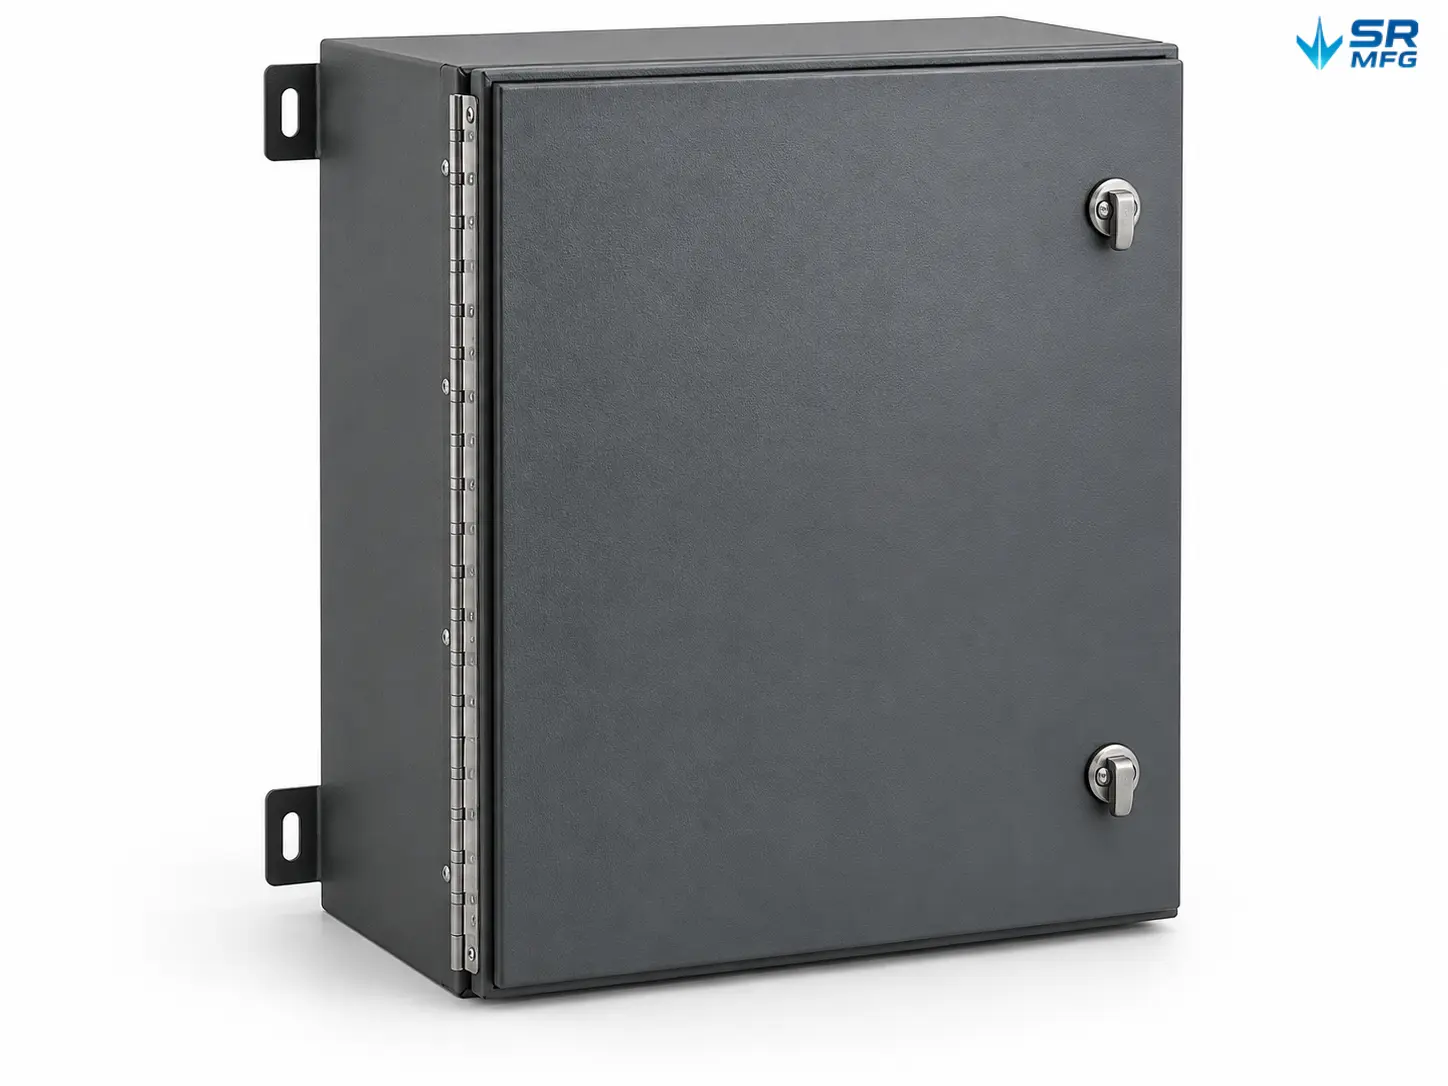
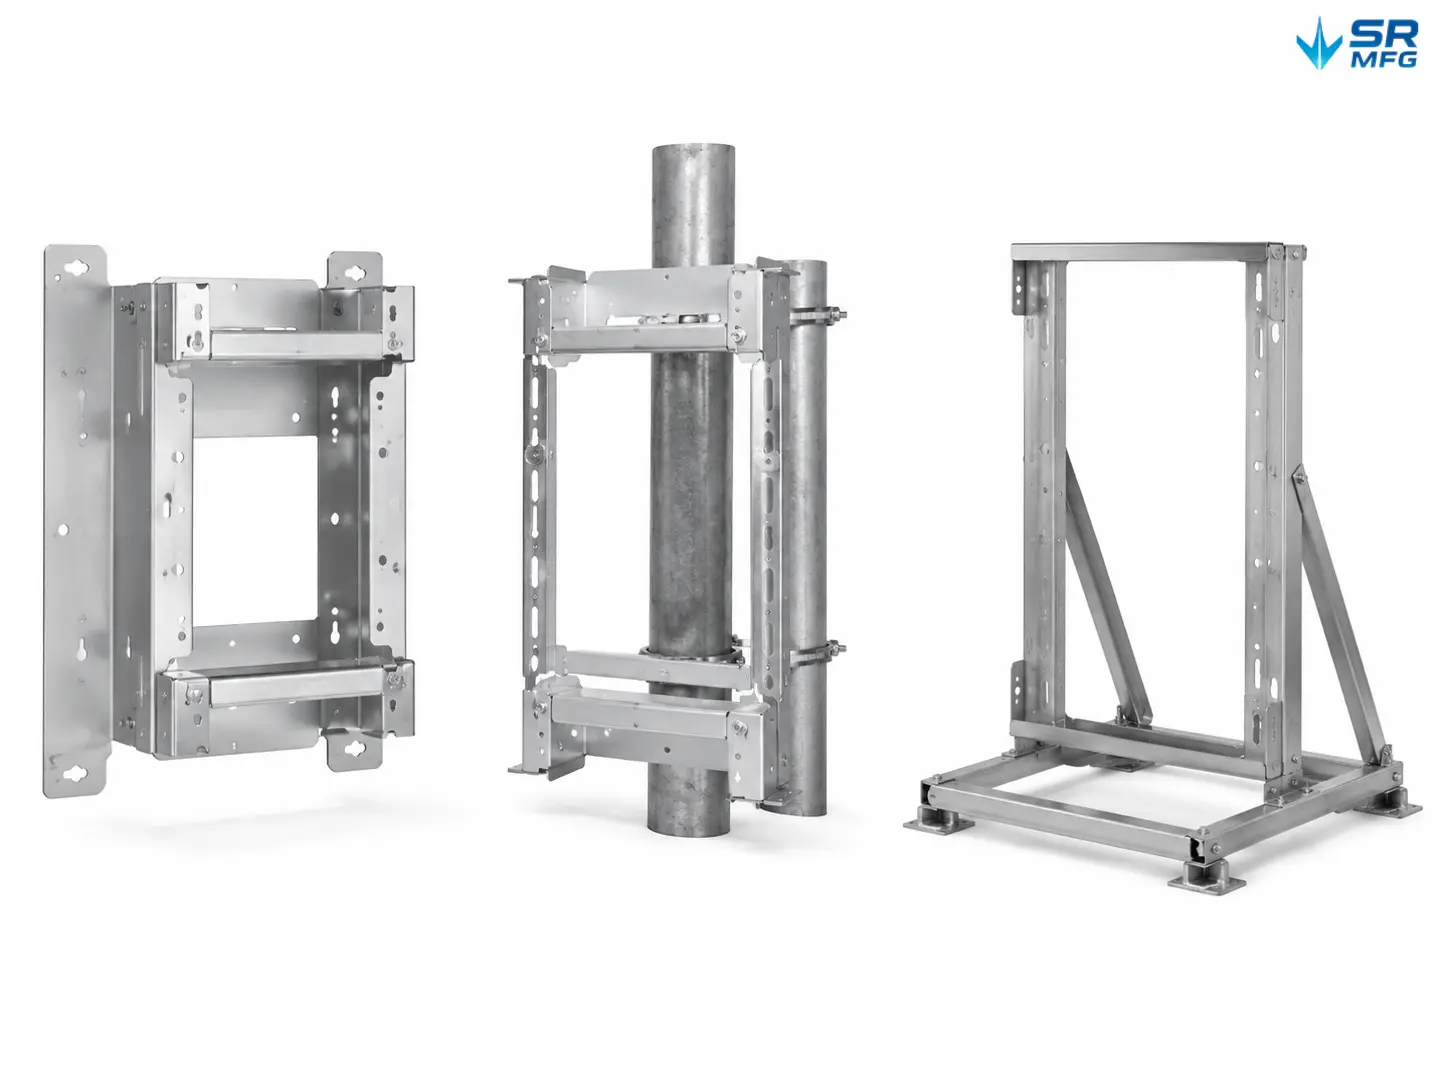
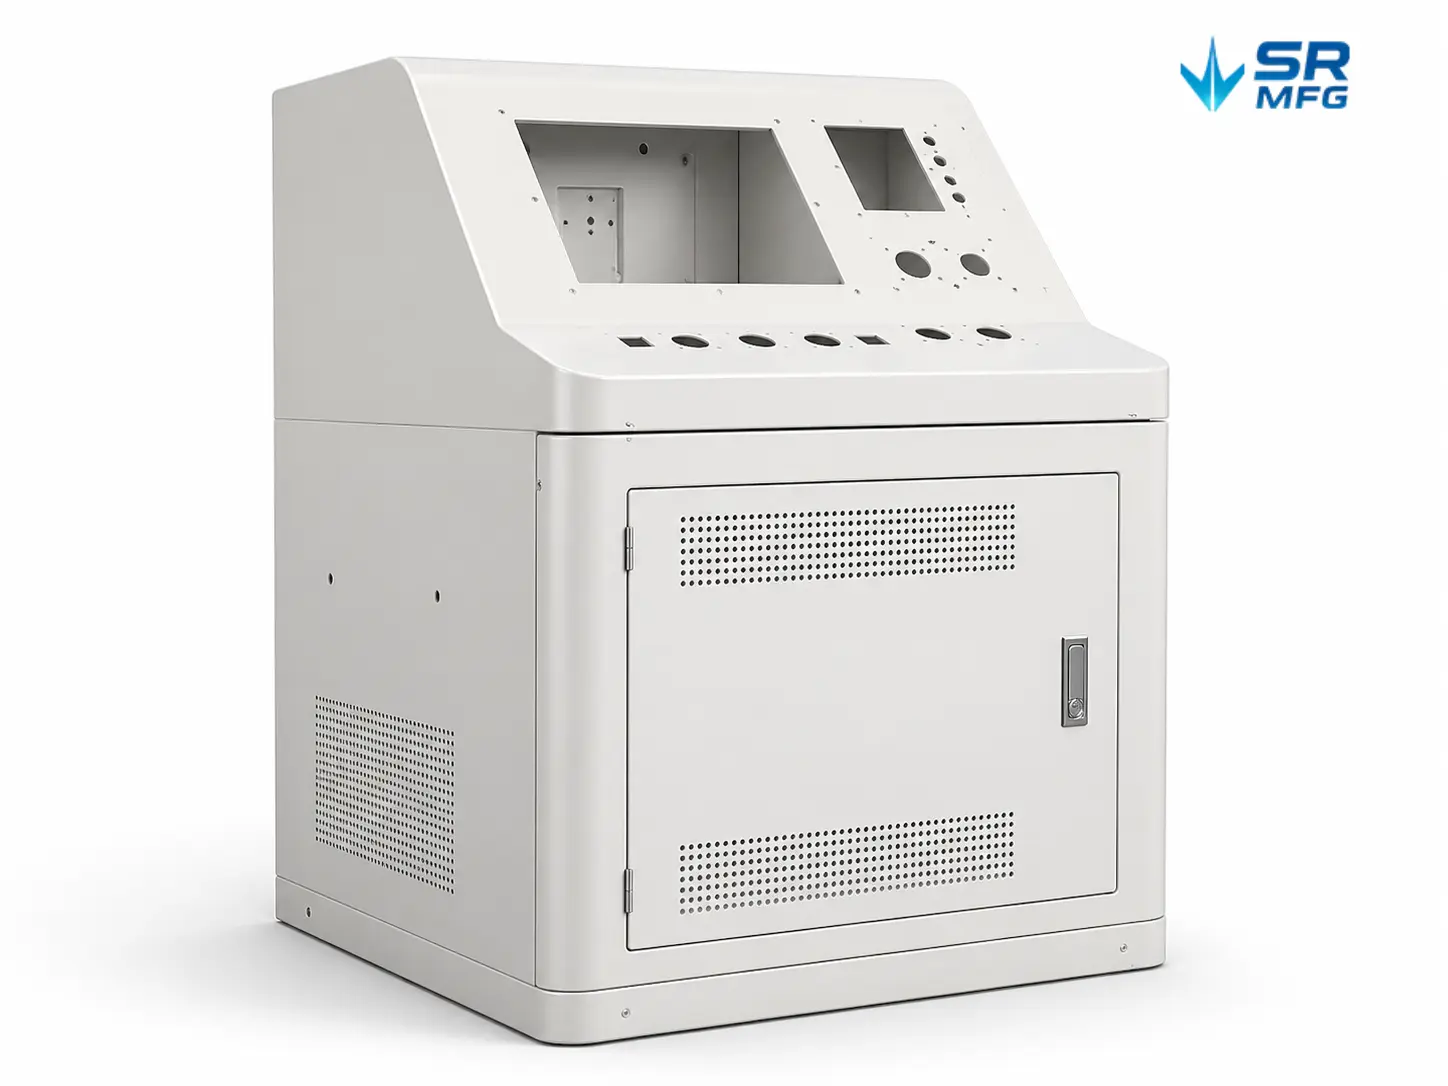
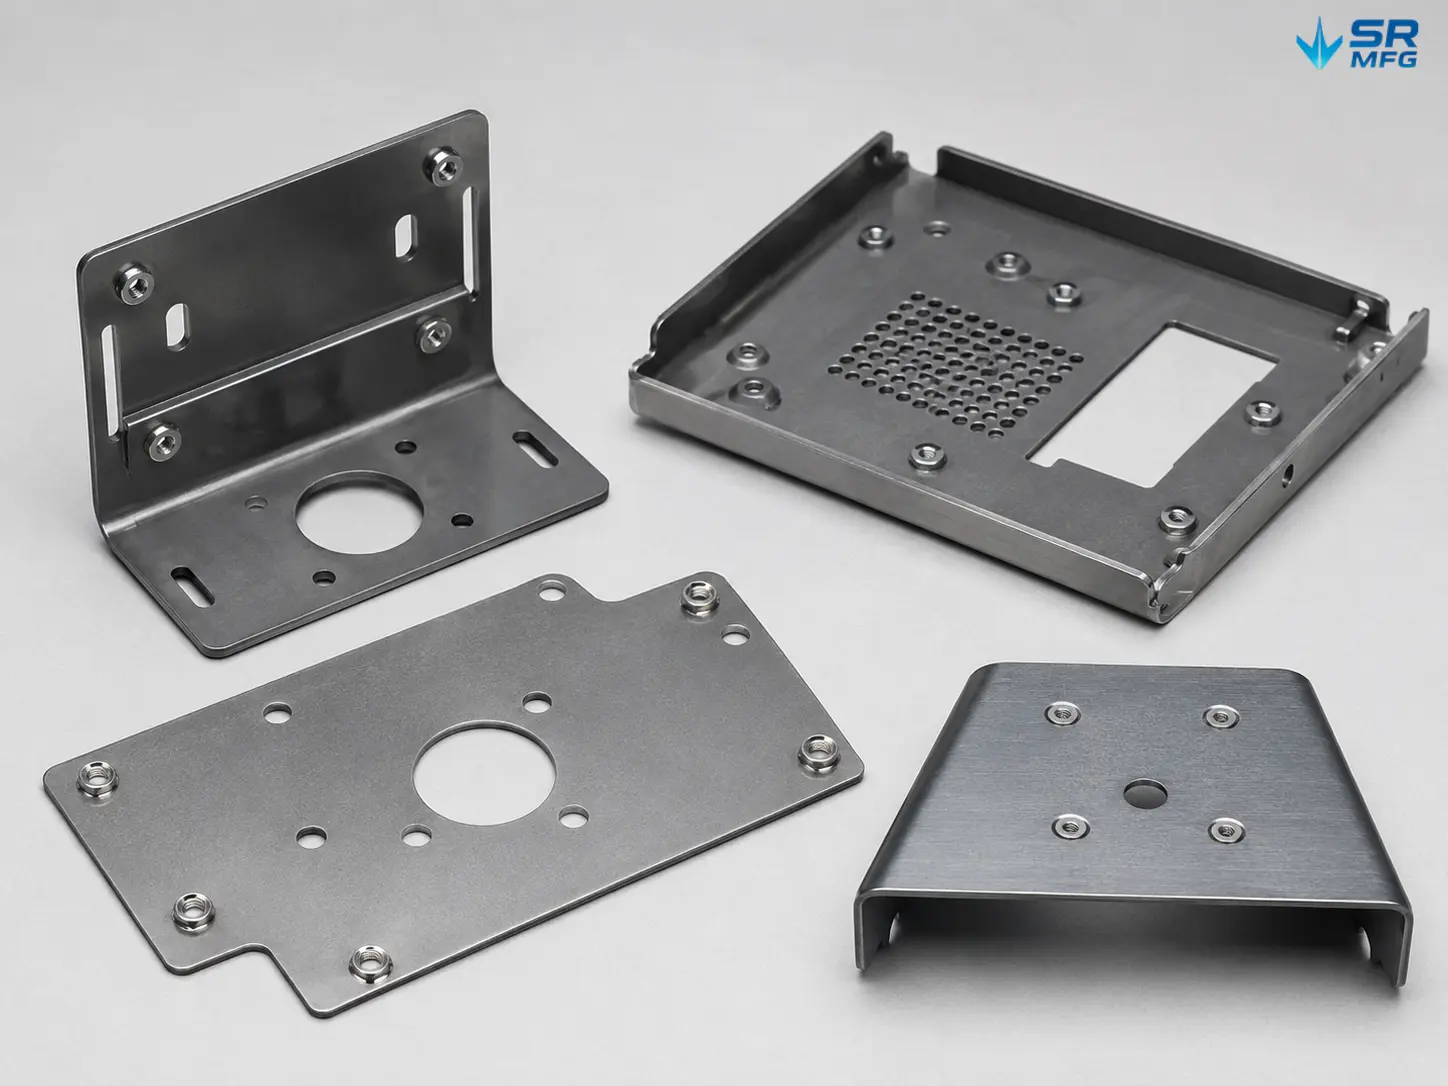
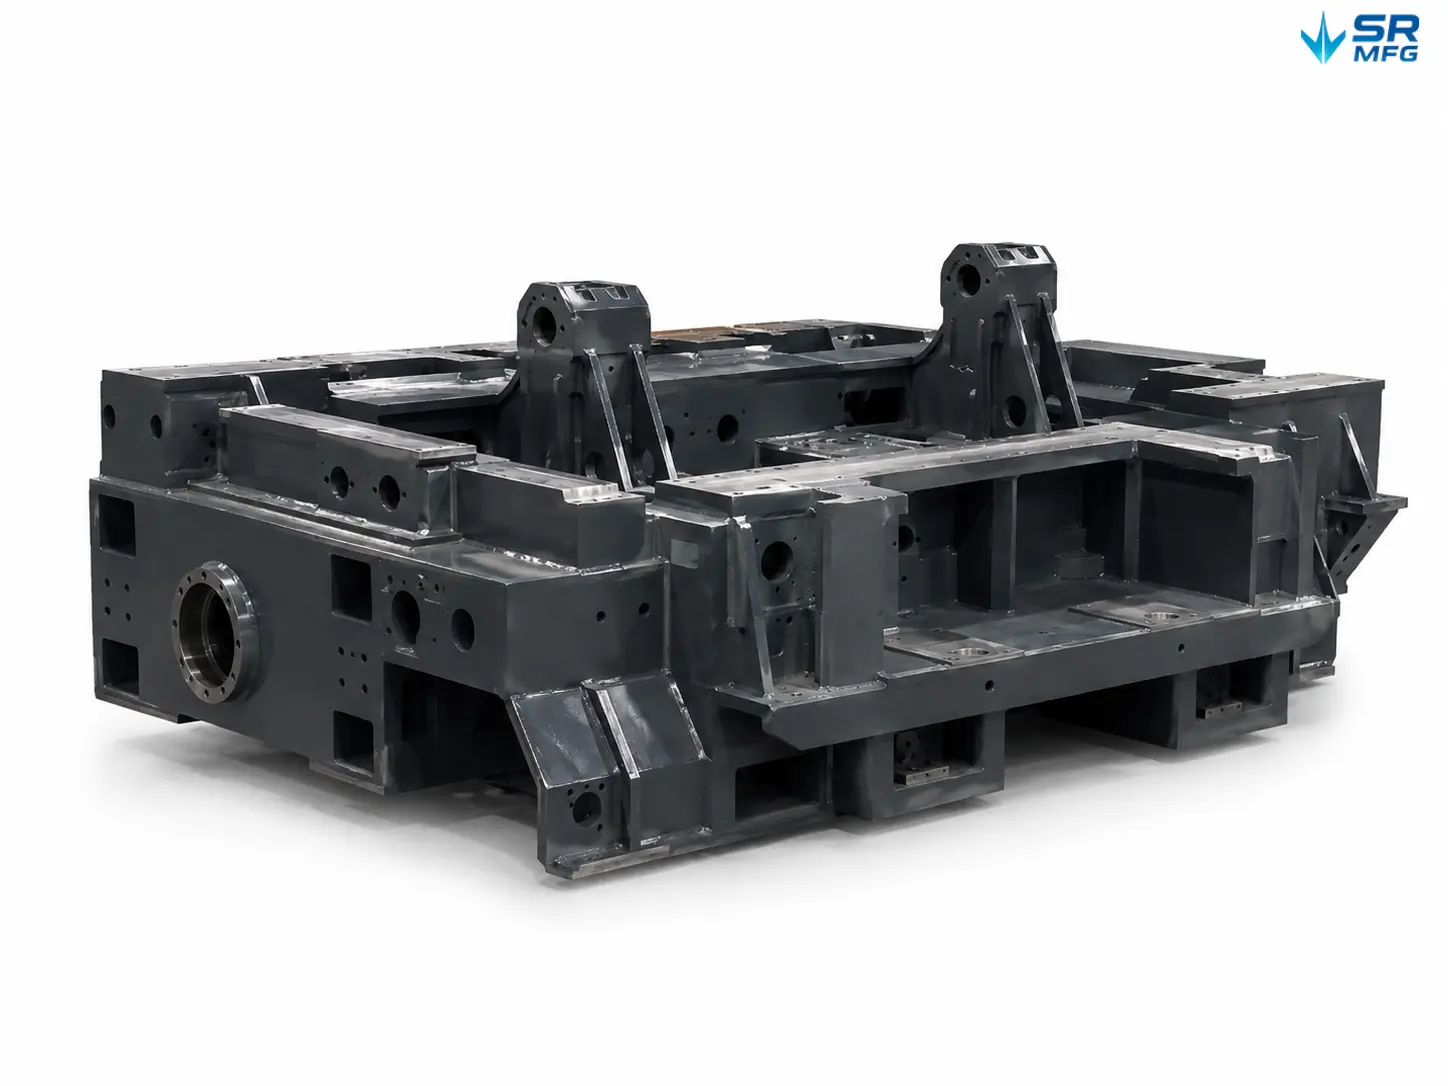
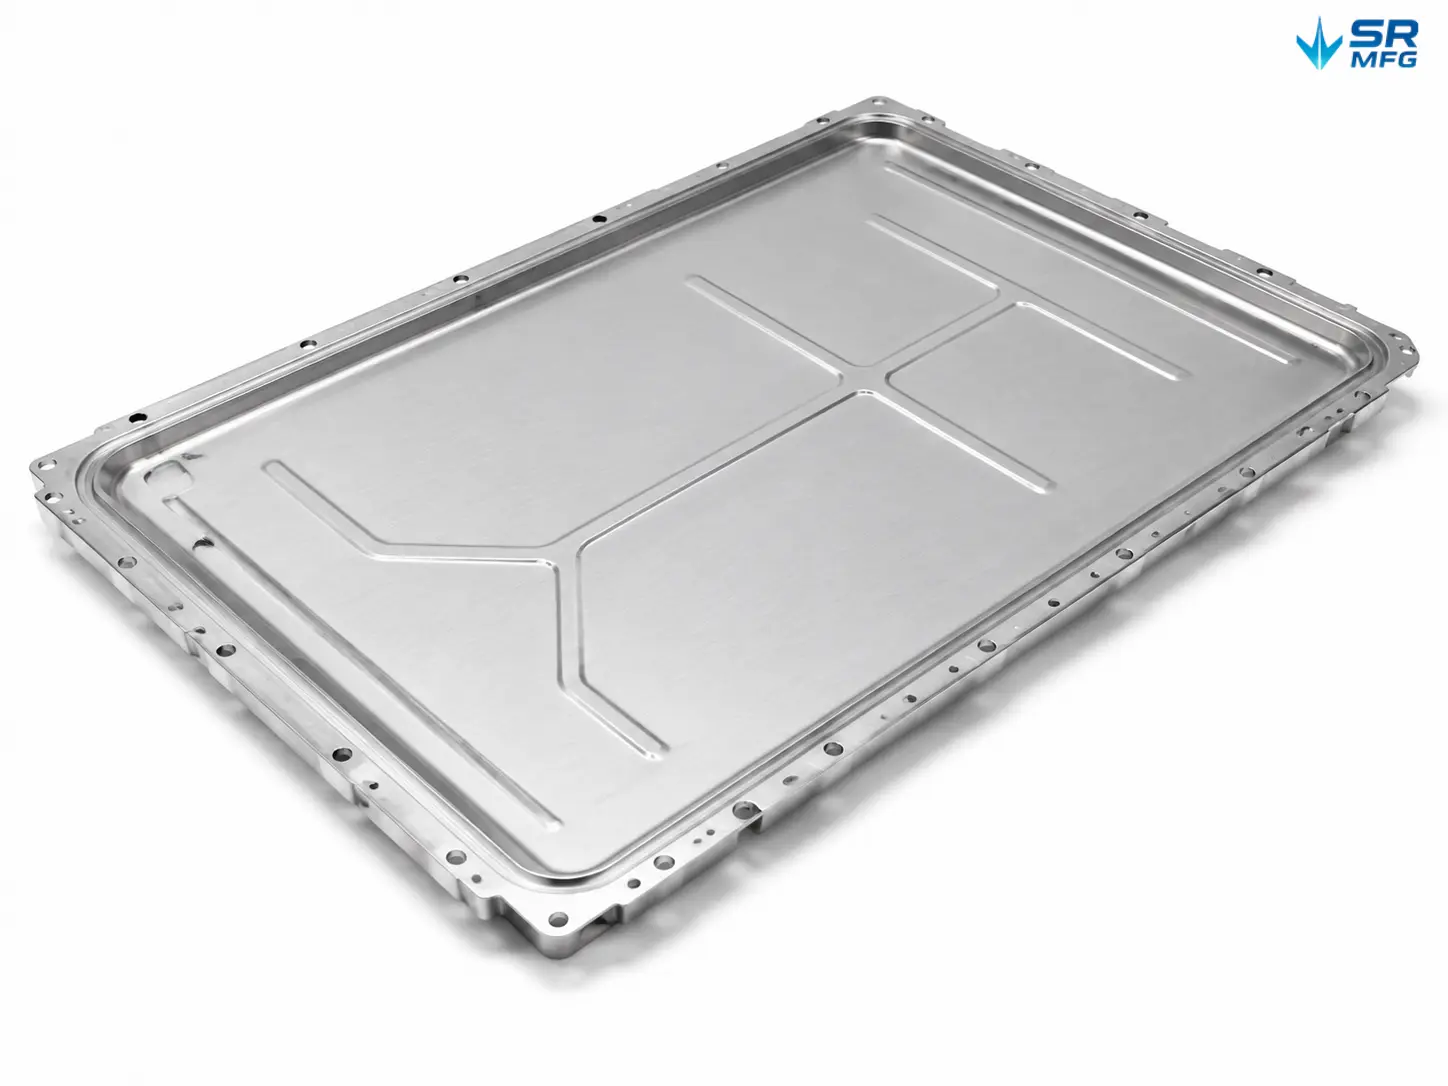
リン酸塩化成処理・塗装用途向け板金部品
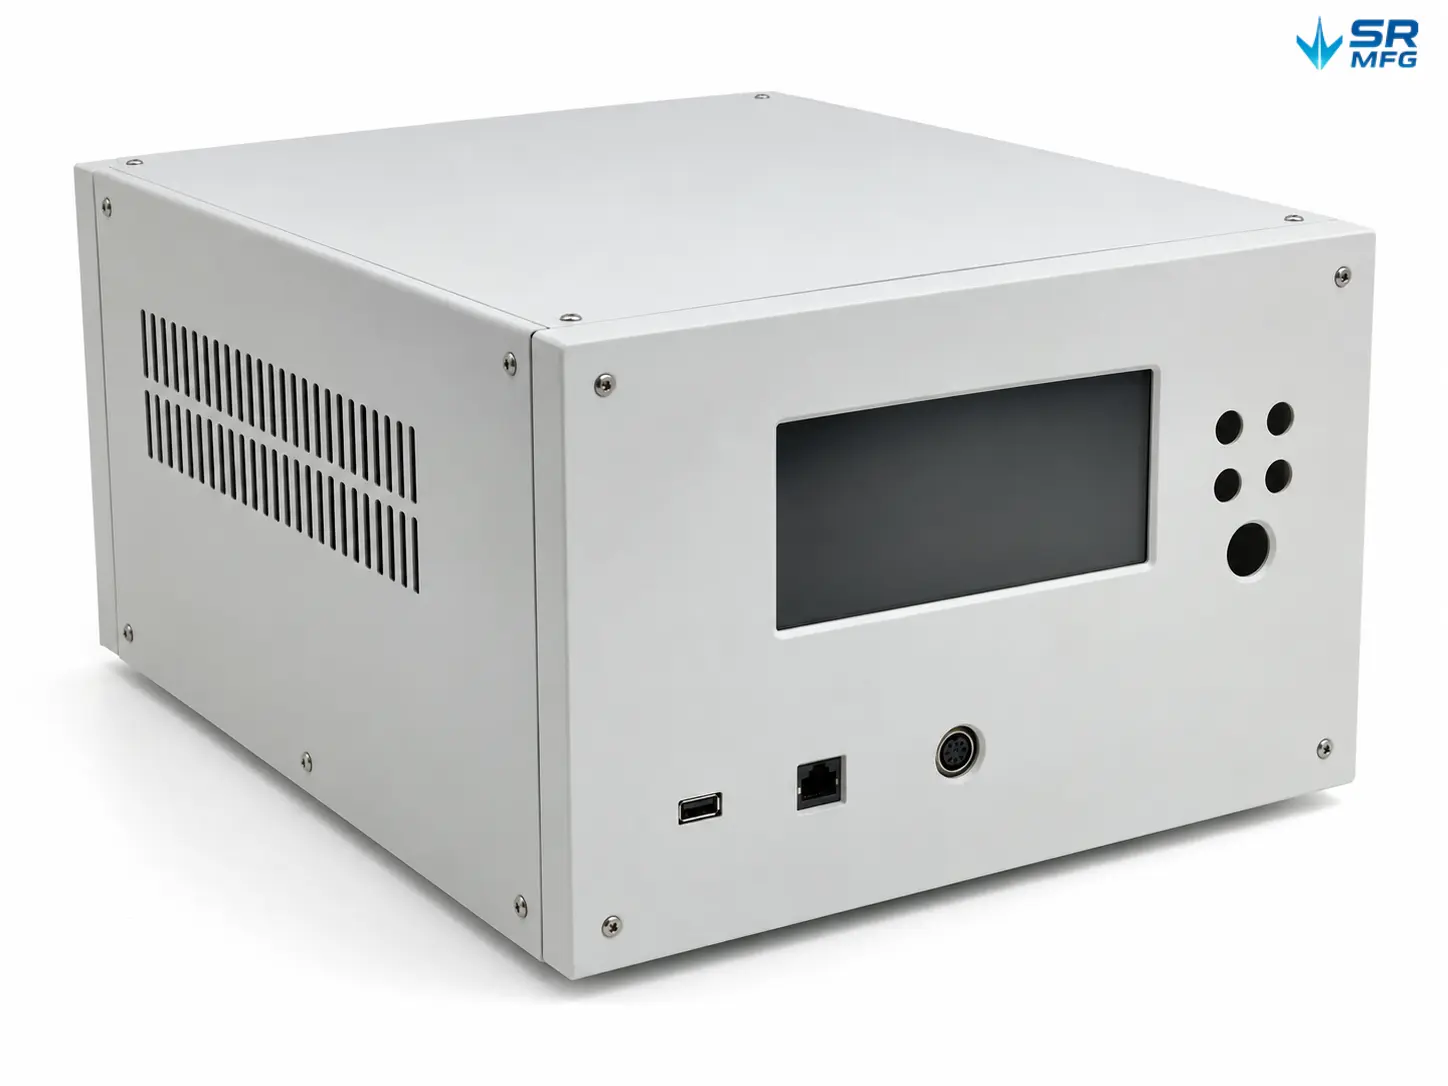
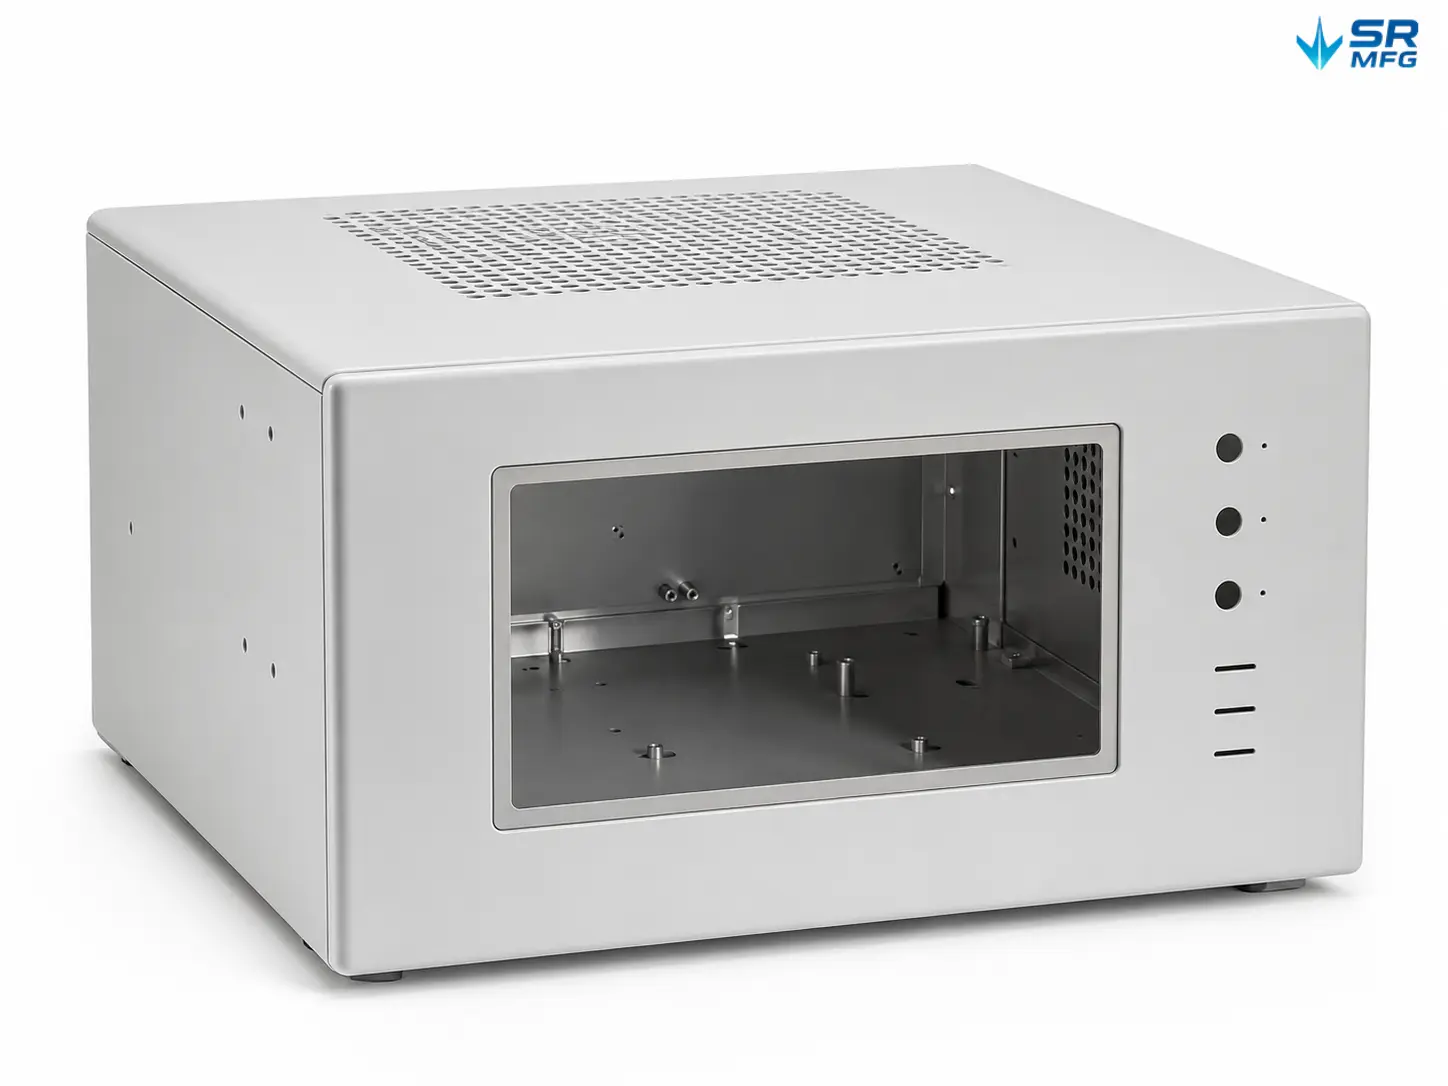
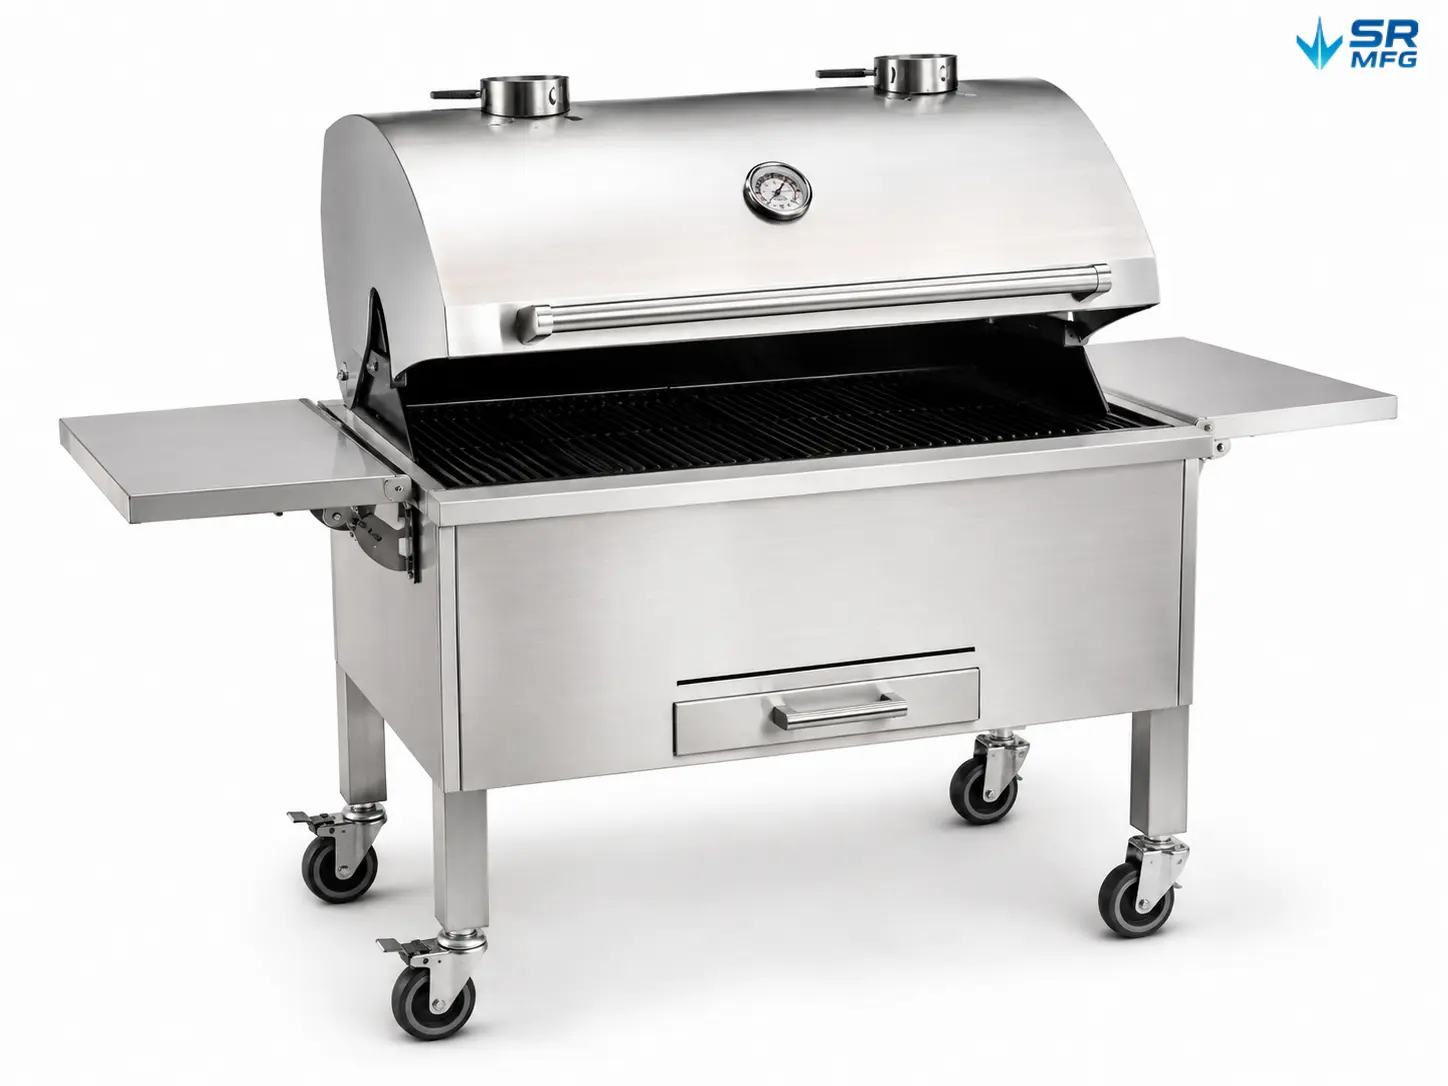
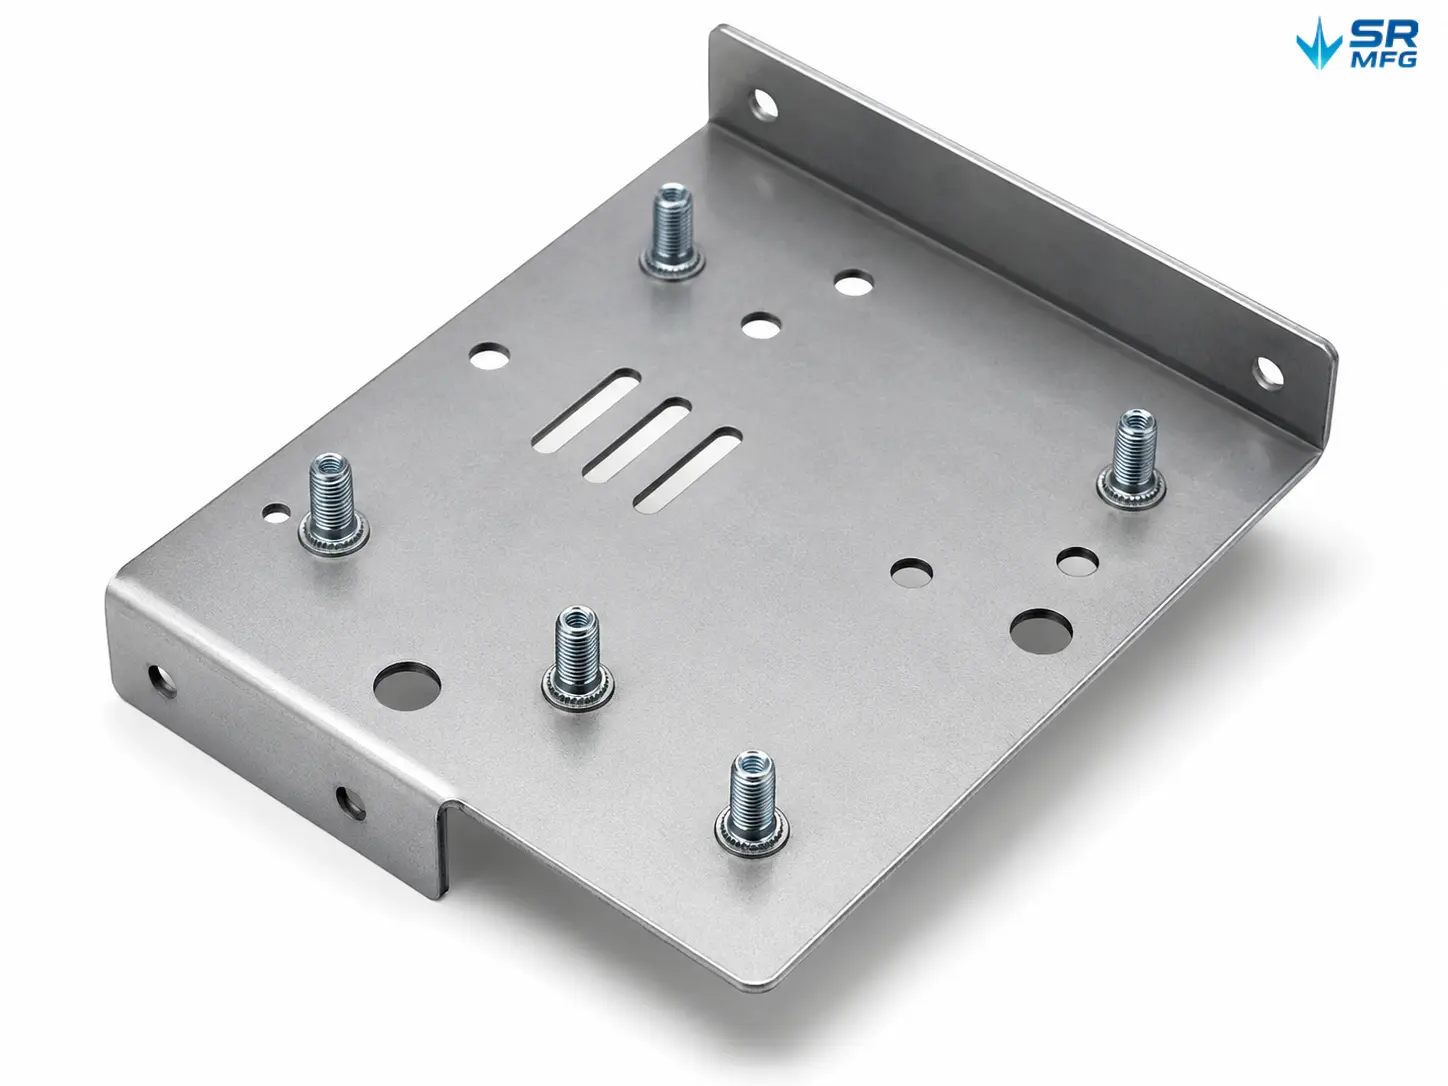
金属リン酸塩化成処理 よくある質問
経験則はシンプルです。腐食目標、使用環境、後工程の塗装システム、および低コスト・メンテナンス性の容易さを優先するか最大性能を優先するかによって選定してください。.
鉄リン酸塩(Feリン酸塩) は比較的「軽い」化成被膜を生成し、主に塗料密着性の向上に使用されます。屋内部品や穏やかな環境、特に短い処理工程と低いメンテナンスコストを求める場合に適しています。鉄リン酸塩は、総合性能を向上させるためにシーリング工程および/または最終リンスと組み合わせて使用されることがよくあります。.
亜鉛リン酸塩(Znリン酸塩) は通常、耐久性のある耐食塗装システムのためのより高性能な基盤として使用されます。処理はより複雑で(コンディショニング/活性化工程を含むことが多い)、浴管理やスラッジ管理により敏感ですが、屋外暴露やより厳しい腐食環境に対して一般的に選択されます。.
マンガンリン酸塩(Mnリン酸塩) は、純粋に塗料基盤としてよりも、機能部品——耐摩耗性、摩擦低減、油保持性、耐かじり性、なじみ性能——に選ばれることが多いです。代表的な部品には、ギア、ファスナー、その他の摺動・接触界面が含まれます。.
重要なのは固定された時間数ではなく、部品を塗装することです 前に 再酸化や汚染が発生する前に。.
実際には、多くの工場では リン酸塩化成処理 → 乾燥 → 粉体/電着/塗装を同一シフトまたは同日中に完了する. ことを目指しています。穏やかな環境では「24時間以内」が実用的な目安として使われることもありますが、目視可能なフラッシュラストが発生した場合、部品は再処理および再洗浄が必要です——合否は時計ではなく表面状態に基づきます。.
フラッシュラストのリスクを低減するには:適切な 露点マージン を維持し(一般的な目安は、部品表面温度を露点より少なくとも 約3°C以上高く保つこと)、待ち時間を最小化するために リンス → 乾燥 → 塗装 を連続フローとし、一晩保管や輸送が避けられない場合は 一時防錆保護 + 耐湿包装/乾燥剤 + ロットトレーサビリティ, を使用し、塗装前に表面状態と清浄度を確認してください。.
はい——亜鉛めっき鋼および亜鉛合金被覆鋼は、塗装や粉体塗装の前処理として(多くの場合亜鉛リン酸塩を用いて)リン酸塩化成処理されるのが一般的です。.
後に剥離やブリスターが発生するかどうかを左右することが多い主要な管理項目は以下の通りです: 有機汚染 の徹底的な除去(リン酸塩化成処理浴の洗浄能力は限られているため、脱脂が重要です)、亜鉛表面を侵食または不安定化させる可能性のある過度に強力な アルカリ洗浄 の回避、 被膜重量 (過剰な皮膜重量は密着リスクを高める可能性があり、生産における過度な滞留時間は皮膜重量を過大にする恐れがある)、および溶融亜鉛めっき部品への粉体塗装に適した表面活性化処理の選定—業界でのアプローチには以下が含まれる場合がある 軽度のスイープブラスト(亜鉛層を損傷しない程度), 、リン酸亜鉛処理、および/または信頼性の高い密着下地を形成するための制御された研磨。.
塗布重量(単位面積あたりの質量)は一般的に次の方法で測定されます 部品を秤量し、リン酸塩皮膜を剥離し、再度秤量する、処理面積あたりの質量減少として換算します(多くの場合、次の単位で報告されます mg/ft² または g/m²)。一部の規格では、密度の仮定を用いて塗布重量を等価厚さに換算する方法も規定されています。
一般的な参考範囲(塗料密着性の実用的な基準としてよく使用されます)は以下の通りです: 鉄系リン酸塩 ~25~90 mg/ft² ±0.1° 亜鉛系リン酸塩 ~100~300 mg/ft².
ご要望に応じて、SR MFGは以下のような文書を提供できます リン酸塩処理ロット記録 (浴温度、時間、主要パラメータチェック、是正措置を含む)、 塗布重量試験記録、下流工程の性能結果として クロスハッチ密着性 (例:ASTM D3359)、 プルオフ密着性 (例:ASTM D4541)、および 腐食検証 例えば塩水噴霧試験(例:ISO 9227)などがあります。また、受入ロット、工程内ロット、検査結果、出荷ロットを紐付けるトレーサビリティファイルも対応しています。
はい。リン酸塩処理後の 封孔剤/最終リンス は一般的な構成です。歴史的にクロメート封孔剤が広く使用されてきましたが、六価クロムに対する規制の厳格化により、多くの業界が クロムフリー 代替品へ移行しています。
コンプライアンスの観点からは、 クロムフリー封孔処理/最終リンス (またはお客様承認の同等品)を優先し、薬品選定をお客様の規制要件(例: RoHS、REACH、ELV)に結び付けるアプローチを取ります。海外プログラムでは、EU RoHSが六価クロムを含む特定物質を規制しており、クロムフリーオプションがコンプライアンスと文書化を簡素化するのに役立つことも一般的に記載されています。
成果物には、薬品サプライヤーの SDSおよびコンプライアンス宣言, に加えて プロセス記録, 、そして 第三者試験 お客様の仕様で要求される場合が含まれます。
技術資料
表面粗さ解説:Ra vs Rz、図面指示記号と加工プロセス別の値
双瑞2026-08-27T03:06:24+00:002026年8月19日|
すべての製造表面にはテクスチャがあります。拡大すると、肉眼では滑らかに見えるものが景観を現します [...]
ステンレス鋼電解研磨サービスプロバイダーの比較方法:認証、コスト、品質検査、サプライヤーオプション
双瑞2026-08-01T08:45:21+00:002026年7月28日|
電解研磨ステンレス鋼部品の初回ロットを受け取ります。仕上がりは明るくきれいに見えます—一見したところ。 [...]