
板金部品向けカスタム粉体塗装サービス
SR MFGは、板金部品、筐体、パネル、ブラケット、フレーム、カスタム金属部品向けに産業グレードの粉体塗装サービスを提供しています。サンプル承認から量産まで、膜厚、色の一貫性、マスキング、検査記録、納期計画を管理し、安定したOEM生産を支援します。
当社の粉体塗装プロセスは、炭素鋼、ステンレス鋼、亜鉛メッキ鋼、アルミニウム部品に適しています。外観の一貫性、耐食性、組立適合性、輸出書類が必要なプロジェクトでは、生産前に図面、仕上げ要件、色基準、膜厚、検査基準の確認をサポートします。
膜厚管理
標準60 ±10 μm、重要領域はマスキング対応。
色の一貫性
承認サンプルに基づくRAL / Pantone マッチング。
耐食性検証
プロジェクト要件に応じて塩水噴霧試験が可能。
24時間以内にカスタム見積もりを取得
図面をアップロードしてエンジニアリングレビューを受けてください。.
板金に粉体塗装を選ぶ理由
粉体塗装は、表面保護と安定した外観の両方が求められる板金部品に適した実用的な仕上げ方法です。炭素鋼、亜鉛メッキ鋼、ステンレス鋼、アルミニウム部品に耐久性のある塗膜を形成し、錆、取り扱い時の摩耗、チッピング、長期的な外観不良の低減に貢献します。
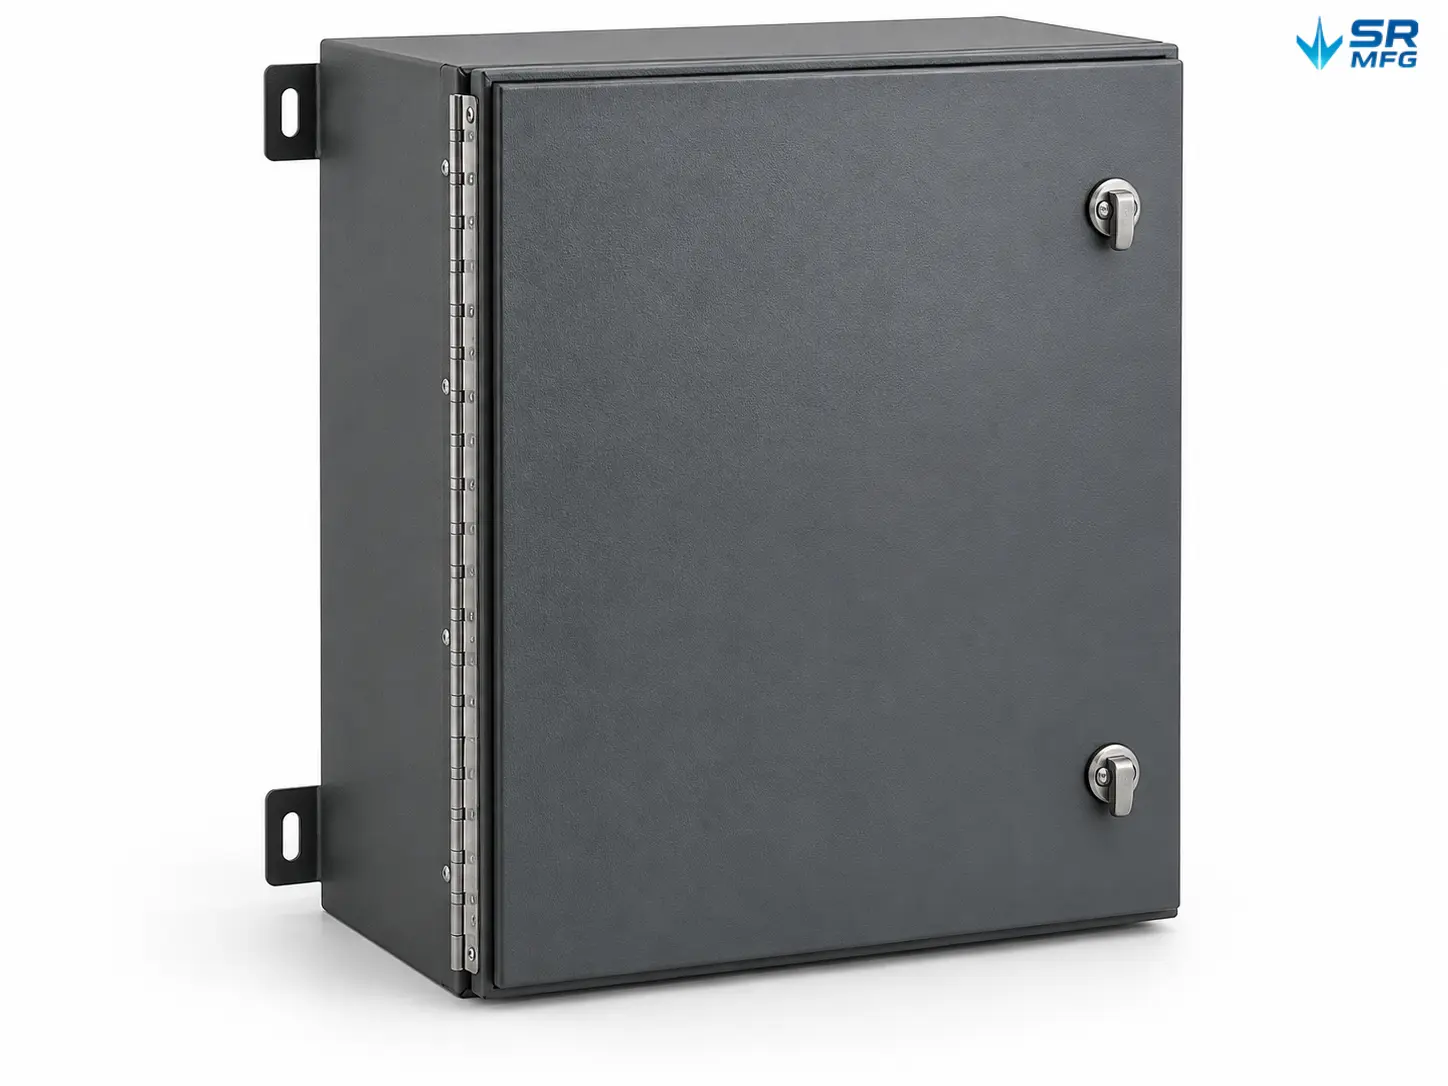
OEM板金製品では、粉体塗装は電気筐体、屋外機器ハウジング、産業用ブラケット、フレーム、パネル、構造部品など、耐久性、バッチ一貫性、美しい外観が重要な用途に一般的に使用されています。
腐食防止
金属表面を錆や環境劣化から保護します。
優れた耐久性
耐摩耗性を向上させ、チッピングや塗膜剥がれを低減します。
使用寿命の延長
製品寿命の延長に貢献し、手直しや保証リスクを低減します。
理想的な用途
屋外機器ハウジング、電気キャビネット/筐体、産業用ブラケット、構造部品に適しています。
粉体塗装とは
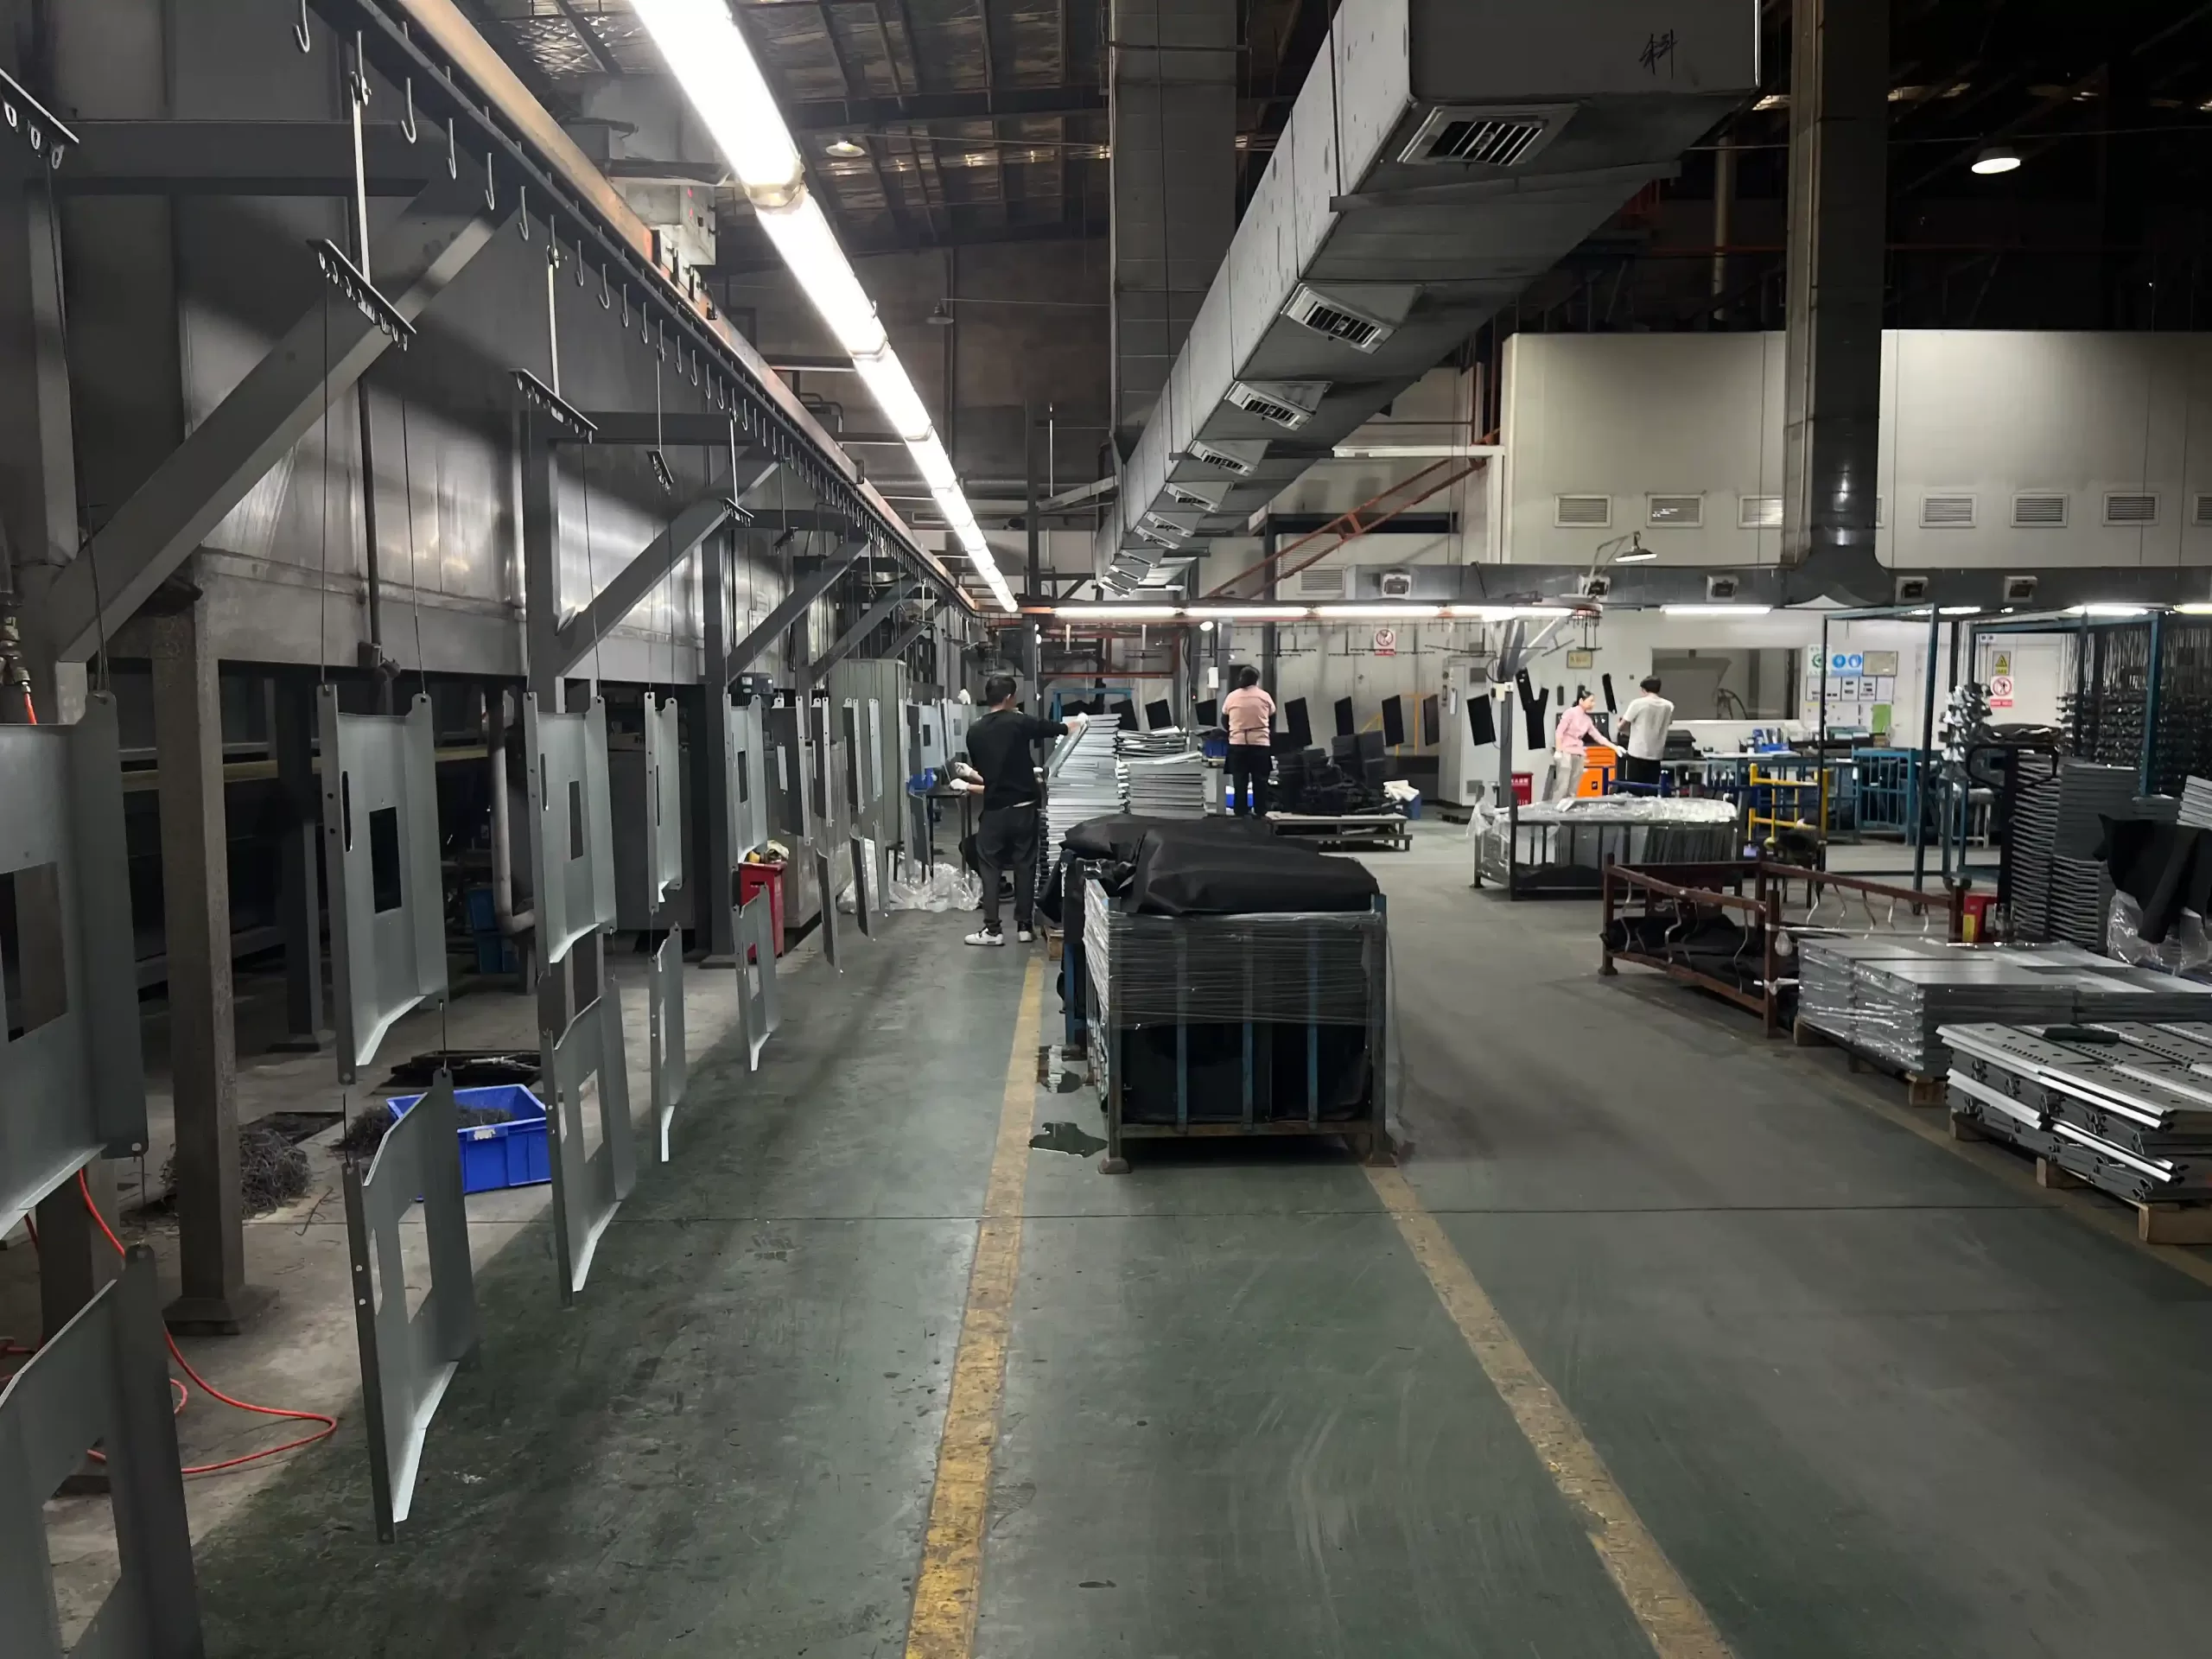
粉体塗装は、金属部品に耐久性のある保護層を形成するために使用される乾式仕上げプロセスです。液体塗料の代わりに、以下からなる微細な粉体を使用します: 樹脂、顔料、充填剤、硬化剤。
塗装前に、板金部品は洗浄および前処理され、密着性を向上させます。その後、粉体は以下により塗布されます: 静電スプレー、 帯電した粉体粒子がアースされた金属表面に引き寄せられます。
スプレー後、部品はオーブンで硬化されます。硬化中に粉体が溶融、流動、架橋し、金属表面に連続した塗膜を形成します。
粉体塗装プロセスのハイライト
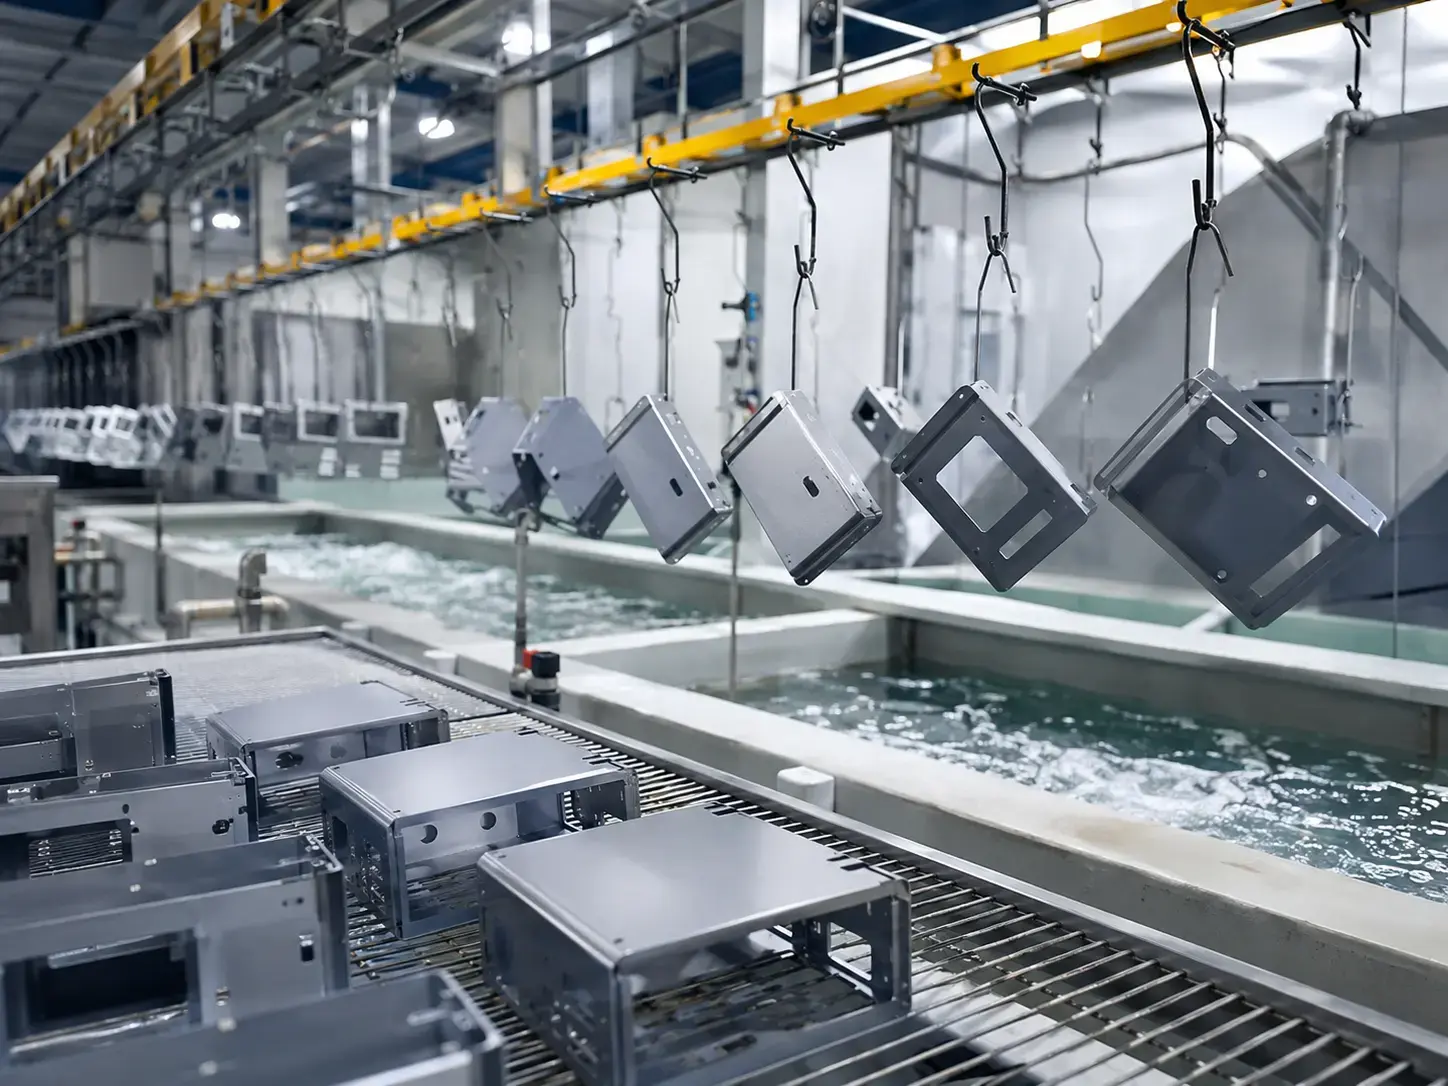
前処理
洗浄、脱脂、表面処理により、塗膜密着性の向上と表面欠陥の低減を図ります。
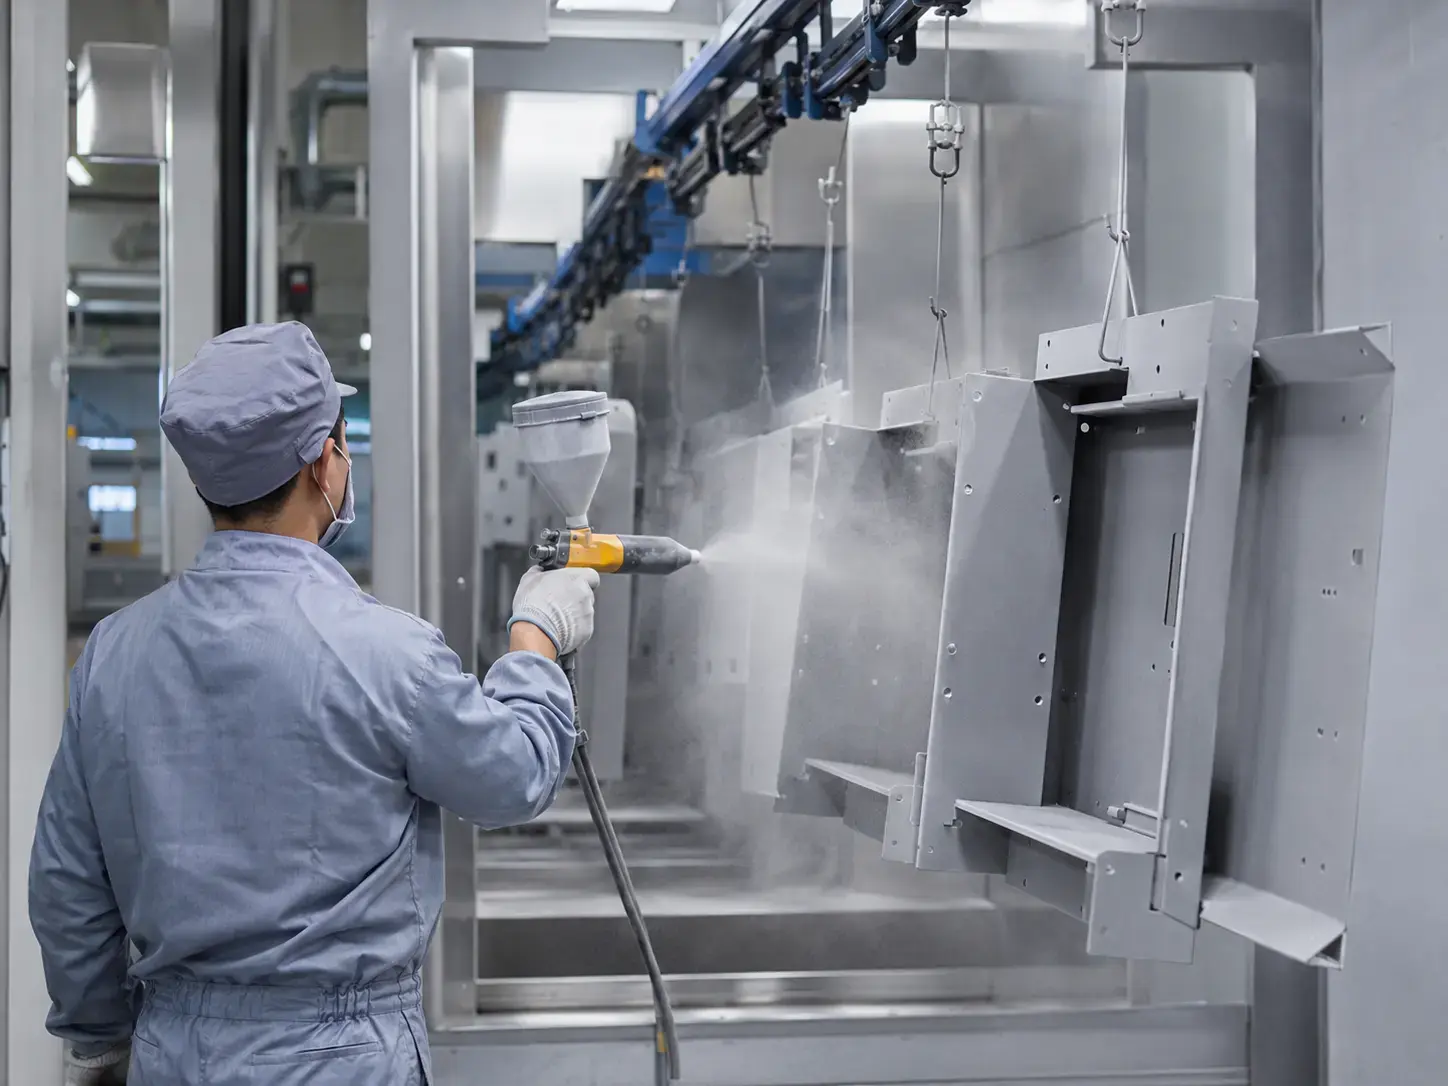
静電スプレー
帯電した粉体粒子をアースされた金属部品に均一にスプレーします。
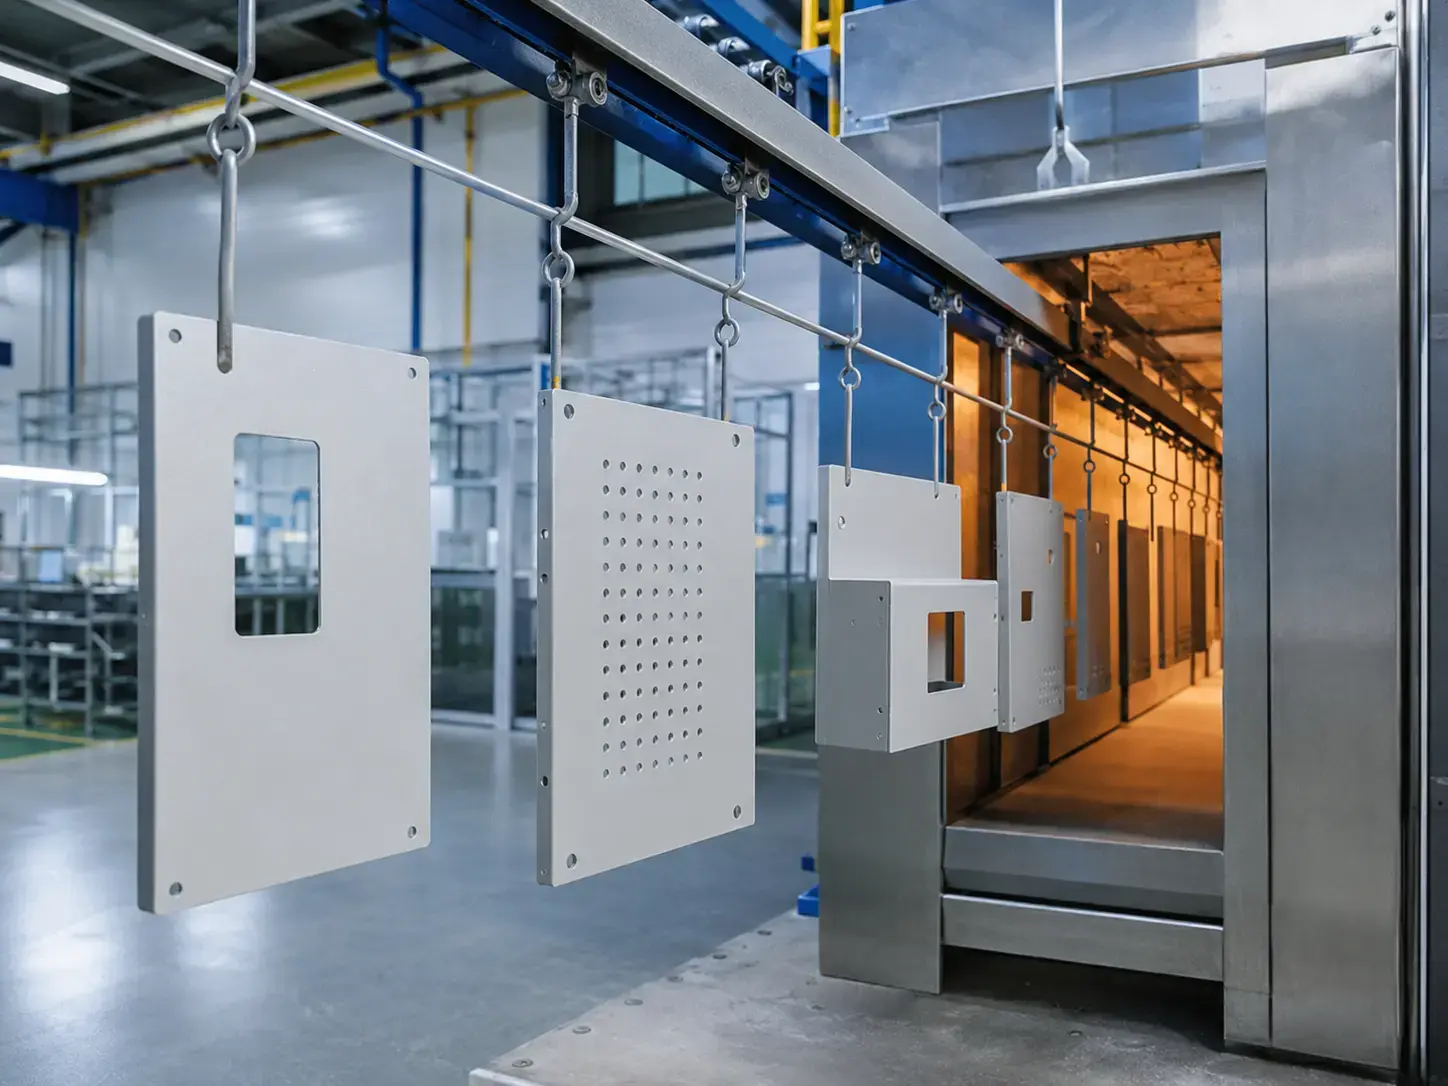
オーブン硬化
塗装された部品を加熱し、粉体が溶融、流動、連続した保護膜を形成します。
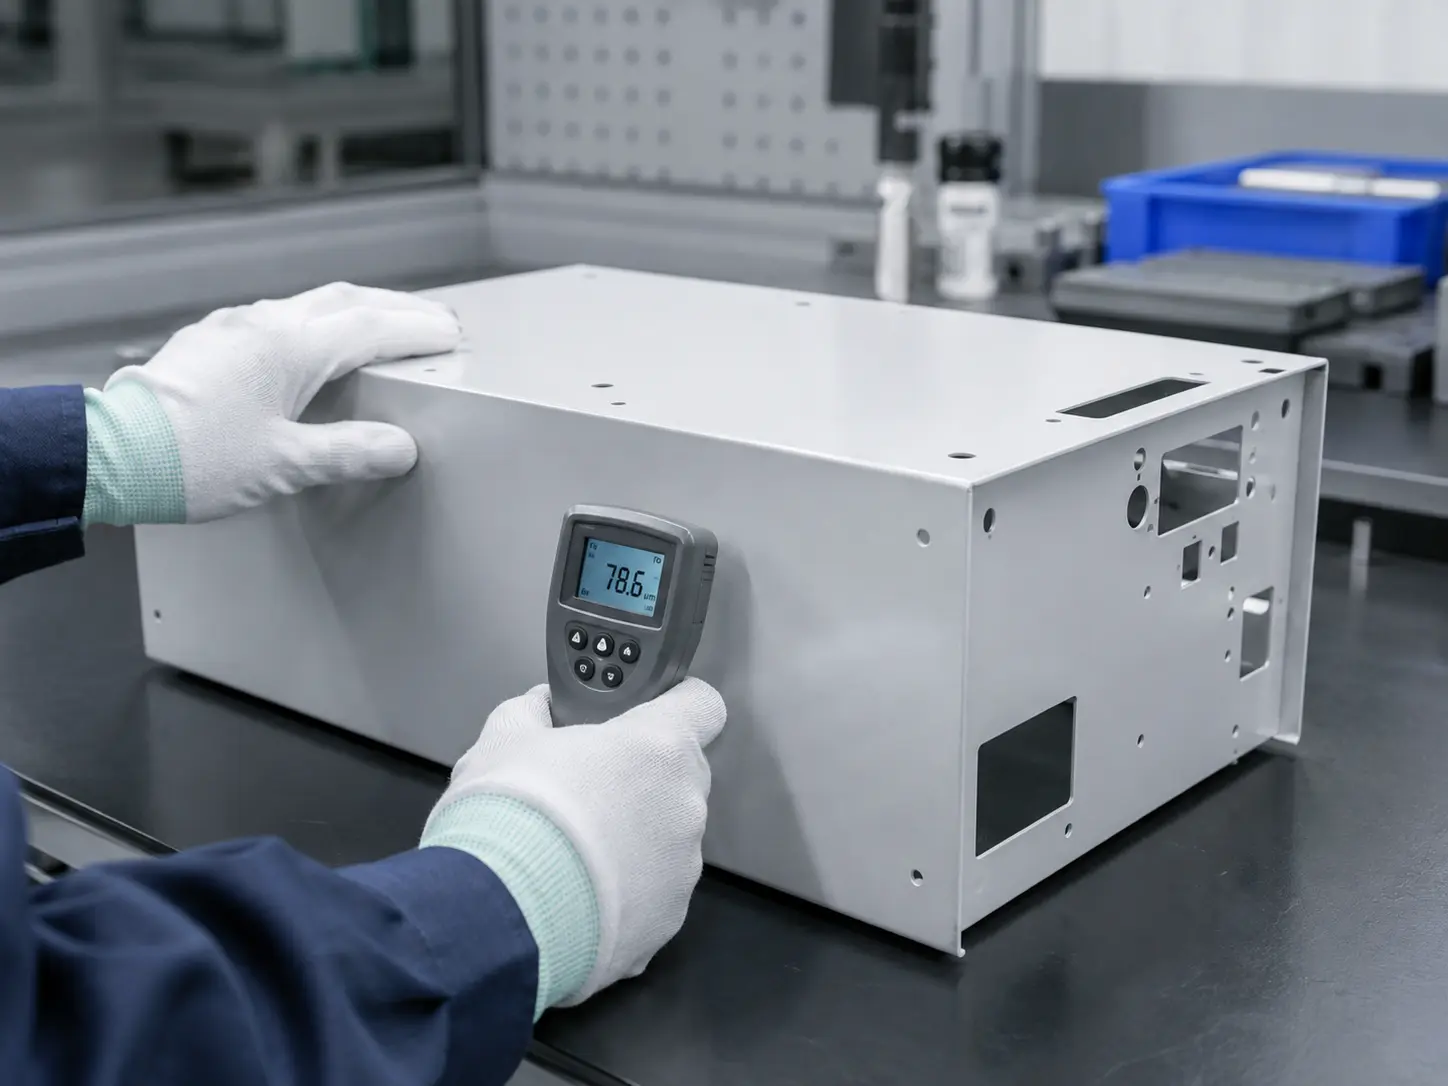
最終検査
外観、膜厚、密着性、マスキング領域、重要表面はプロジェクト要件に従って検査されます。
粉体塗装能力概要
SR MFGは、カスタム板金部品、筐体、パネル、ブラケット、フレーム、構造部品の粉体塗装に対応しています。当社の塗装能力は、部品サイズ、重量、表面積、膜厚、色要件、マスキング領域、検査基準に基づいて評価されます。
各プロジェクトについて、お客様の図面と仕上げ要件を評価し、適切な粉体タイプ、目標膜厚、マスキング方法、検査計画、量産実現性を確認できます。
最大部品サイズ
最大
L 6000 × H 2400 × W 700 mm
最大部品重量
最大
200 kg
1個あたり
標準膜厚
50~100 μm 推奨目標:60~80 μm
MOQ参考
標準MOQ:
100個 / バッチ
小ロットは個別に検討
粉体システムオプション
エポキシ
屋内での耐食性・耐薬品性に最適。
ポリエステル
汎用屋外耐候性。
エポキシ /
ポリエステルハイブリッド
外観、コストパフォーマンス、保護性能のバランス。
超耐久性 /
高性能
より強い耐候性と長い使用寿命のため。
外観オプション
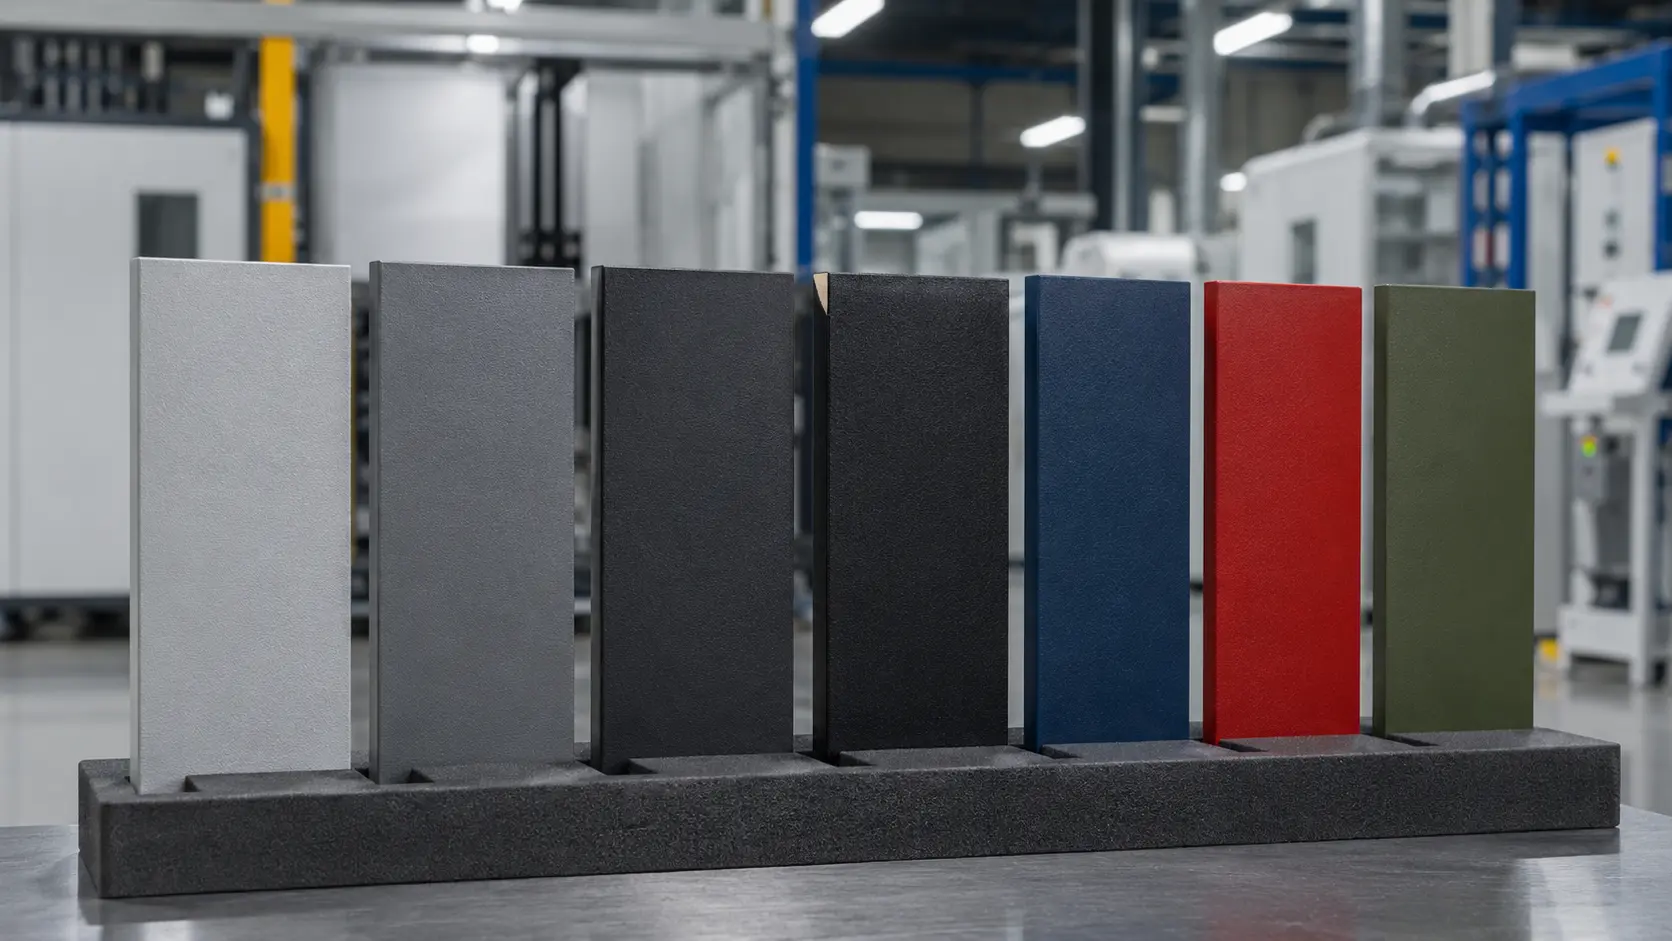
- マット、グロス、サンドテクスチャー、メタリック、ハンマートーン
- RAL / Pantone 色合わせ対応可能
- 承認サンプルによる外観の一貫性管理
マスキング & 保護
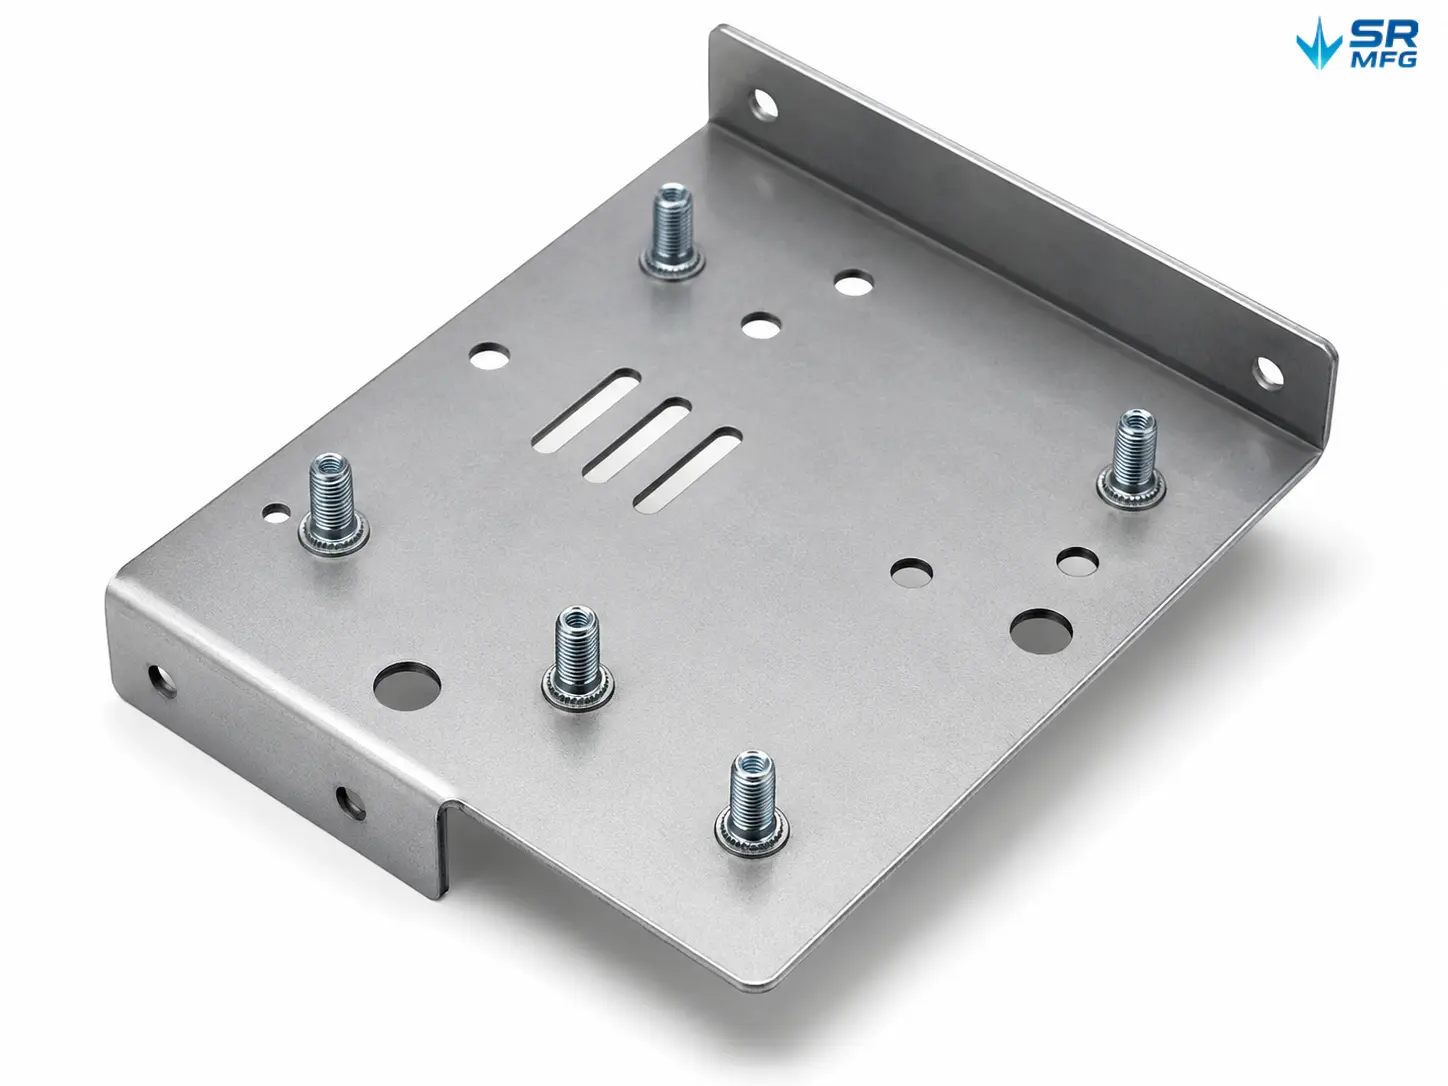
- ねじ穴: 塗膜の付着なく清浄に保持。
- アースポイント: 導電性を維持するために保護。
- 嵌合面: 嵌合精度と機能を確保するためにマスキング。
品質 & 検証
- 膜厚管理: 目標範囲に監視し、記録を保持。
- 密着性試験: クロスカット法および必要に応じたその他の方法。
- 耐食性: 必要に応じて塩水噴霧試験対応可能。
粉体塗装のプロジェクトレビュー詳細
+
粉体塗装のプロジェクトレビュー詳細
| レビュー項目 | 確認内容 | 重要な理由 |
|---|---|---|
| 部品サイズ & 吊り下げ方法 | 部品寸法、吊り下げ方向、穴位置、ラック密度。 | 部品がスプレーブースおよび硬化炉を効率的に通過できるかを確認。 |
| 部品重量 & ハンドリング | 単品重量、吊り上げ方法、治具の要否、変形リスク。 | 安全なハンドリング、吊り下げ安定性、分割塗装の要否を判断。 |
| 目標膜厚 | 目標膜厚、公差範囲、塗膜の付き回り、重要な嵌合部。 | 膜厚が組立、ねじ穴、アースポイント、嵌合面に影響することを防止。 |
| 色 & 外観の承認 | RAL / Pantone コード、光沢度、テクスチャー、表面効果、承認された現物サンプル。 | 量産リリース前に色、光沢、テクスチャーの一貫性を維持。 |
| 粉体種類の選定 | 屋内または屋外使用、UV暴露、耐薬品性、腐食目標、使用寿命要件。 | 実際の使用条件に基づき、エポキシ、ポリエステル、ハイブリッド、高性能粉体を選定。 |
| マスキング要件 | ねじ穴、アースポイント、嵌合面、接触部、塗装不要領域。 | 塗装後の組立機能、導電性、寸法嵌合を保護。 |
| 検査記録 | 膜厚、密着性、外観、マスキング結果、最終検査記録。 | 顧客の受入検査、品質追跡、プロジェクトトレーサビリティを支援。 |
| 耐食性検証 | 塩水噴霧要件、試験規格、暴露時間、合格基準。 | 塗装システムが意図する使用環境と性能目標を満たしているかを確認します。 |
適切な粉体塗装システムの選び方
適切な粉体塗装システムの選択は、部品がどこで使用されるか、どのくらいの期間性能を維持する必要があるか、どのような外観または耐食性の要件を満たす必要があるかによって決まります。SR MFGは、使用環境、材質、塗膜厚、色の要件、マスキング領域、および検証基準を確認した上で、適切な粉体塗装ソリューションを推奨します。
屋内使用
エポキシまたはエポキシ・ポリエステルハイブリッド。長期的なUV暴露のない屋内キャビネット、ブラケット、設備フレーム、構造部品に最適です。
一般屋外使用
ポリエステル粉体。屋外カバー、ブラケット、フェンス、金物、キャビネット外殻、筐体パネルに適しています。
沿岸/重腐食環境
防食プライマー+耐候性トップコート。沿岸部のキャビネット、産業用フレーム、塩水噴霧や高湿度に曝される部品に推奨されます。
建築外装
超耐久性ポリエステル。より優れた耐候性が求められるファサード部材、外装パネル、装飾部品に使用されます。
プレミアム外装/超長寿命
高性能塗装システム。厳しい長期外観および耐候性要件を伴う要求の高い外装用途に適しています。
詳細な塗装システム選定ガイド
| 使用環境 | 推奨粉体システム | 推奨膜厚構成 | 推奨DFT | 部品例 | 推奨検証 |
|---|---|---|---|---|---|
|
UV暴露なし |
エポキシまたはエポキシ・ポリエステルハイブリッド | シングルコート | 60~80 μm (50~100 μmの範囲で調整可能) |
屋内キャビネット、筐体、ブラケット、設備フレーム | DFT、密着性、外観;必要に応じて耐薬品性または耐摩耗性 |
|
UV暴露 |
ポリエステル粉体 | シングルコート;より高い腐食目標にはプライマー/ベースコート任意 | 70~100 μm | 屋外カバー、フェンス、金物、屋外ブラケット | DFT、密着性、必要に応じて塩水噴霧またはサイクル腐食試験 |
|
重腐食 |
防食プライマー付きポリエステルまたは超耐久性ポリエステルトップコート | ツーコートシステム推奨 | 合計120~200 μm | 沿岸部キャビネット、産業用フレーム、塩水噴霧や高湿度に曝される部品 | サイクル腐食試験を推奨;合格基準を定義 |
|
外装 |
建築アルミニウム用途向け超耐久性ポリエステル、指定時はAAMA 2604に準拠。 | 仕様によるが、多くの場合シングルコート | システムにより異なるが、通常≥30 μm | ファサード付属品、装飾パネル | 必要な場合はAAMA 2604に基づき試験 |
|
超長寿命外装 |
建築アルミニウム用途向け高性能塗装システム、指定時はAAMA 2605に準拠。 | 仕様による、多層塗装の場合あり | 仕様による | ランドマークプロジェクトおよび厳しい要求される外装部品 | 必要に応じてAAMA 2605に基づく試験を実施 |
粉体塗装鋼板部品の設計上の考慮事項
粉体塗装の品質は塗装工程だけで決まるものではありません。部品の形状、エッジ状態、排水性、マスキング領域、材料の多孔性、および熱感受性は、すべて塗膜の付着性、密着性、耐食性、最終外観に影響を与える可能性があります。
深い凹部と内隅
リスク: ファラデー効果により、内隅の塗膜が薄くなったり、未塗装部分が生じる可能性があります。
設計推奨事項: 内側にRを追加し、狭い深い溝を避け、スプレーが届くアクセスを確保してください。
鋭利なエッジとバリ
リスク: 鋭利なエッジは塗膜が薄くなりやすく、腐食の弱点となります。
設計推奨事項: バリ取り、角の面取りを行い、可能な限り小さなRを追加してください。
密閉された空洞とチューブ
リスク: 前処理液や水分が残留すると、ブリスター、腐食、乾燥不良の原因となります。
設計推奨事項: 排水穴と通気穴を追加してください。特に最低点や閉止端部付近に設けてください。
ガス放出とピンホール
リスク: 鋳物、溶融亜鉛めっき部品、または溶接部の多孔性により、硬化中にガスが放出されピンホールが発生する可能性があります。
設計推奨事項: プリベーク/ガス抜きベークを実施し、必要に応じてプライマーまたはシーラーを追加してください。
大型または薄肉パネル
リスク: 熱および吊り下げ条件により、反り、油缶現象、または塗膜厚の不均一が増大する可能性があります。
設計推奨事項: 吊り下げ方向、支持点、剛性、および露出面を確認してください。
重要な機能面
リスク: 塗膜の堆積は、ねじ山、アースポイント、嵌合面、および嵌合に影響を与える可能性があります。
設計推奨事項: 図面に未塗装領域、マスキング領域、および膜厚制限領域を明確に定義してください。
粉体塗装の要件を確認する準備はできましたか?
お客様のプロジェクトに適した粉体塗装システムがどれかわからない場合は、図面、材質、色、膜厚、使用環境、マスキング要件をご連絡ください。当社のエンジニアリングチームが仕様を確認し、適切な塗装ソリューションをご提案します。
業界および粉体塗装アプリケーション
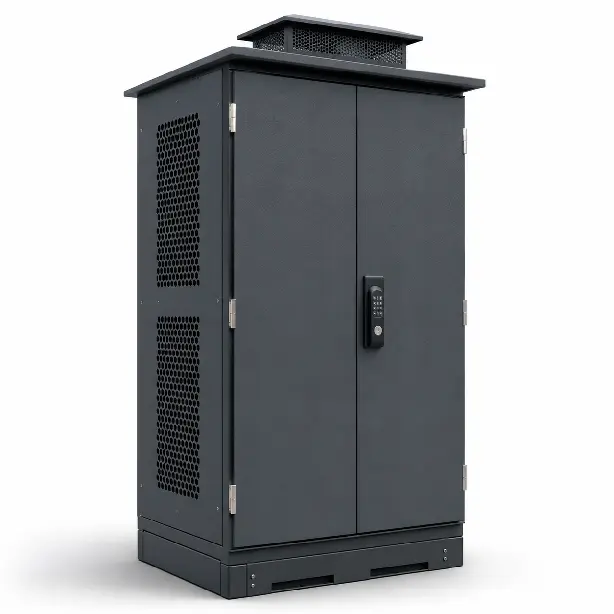
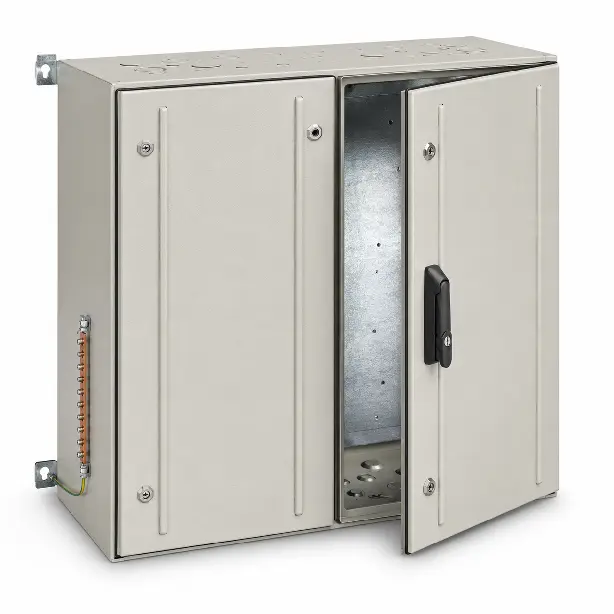
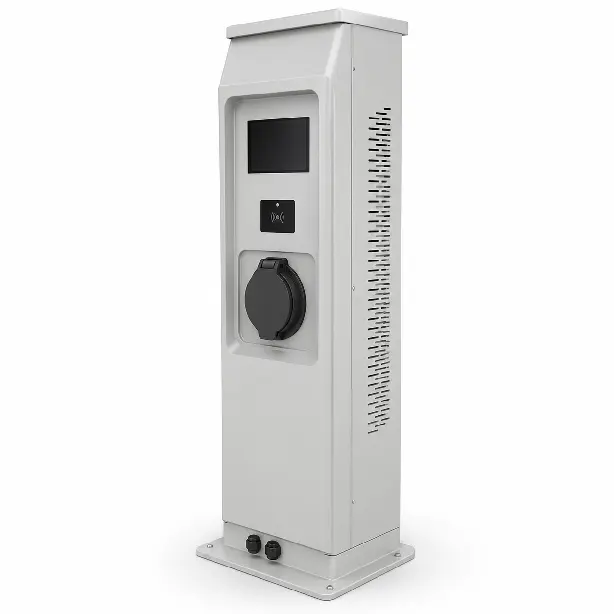
SR MFGは、産業機器、キャビネット、ブラケット、フレーム、エンクロージャー、構造アセンブリに使用されるOEM金属部品向けの専門的な粉体塗装サービスを提供しています。単品試作から大量生産まで、すべてのご注文において均一な色とテクスチャで耐久性のある均一な仕上げをお届けします。
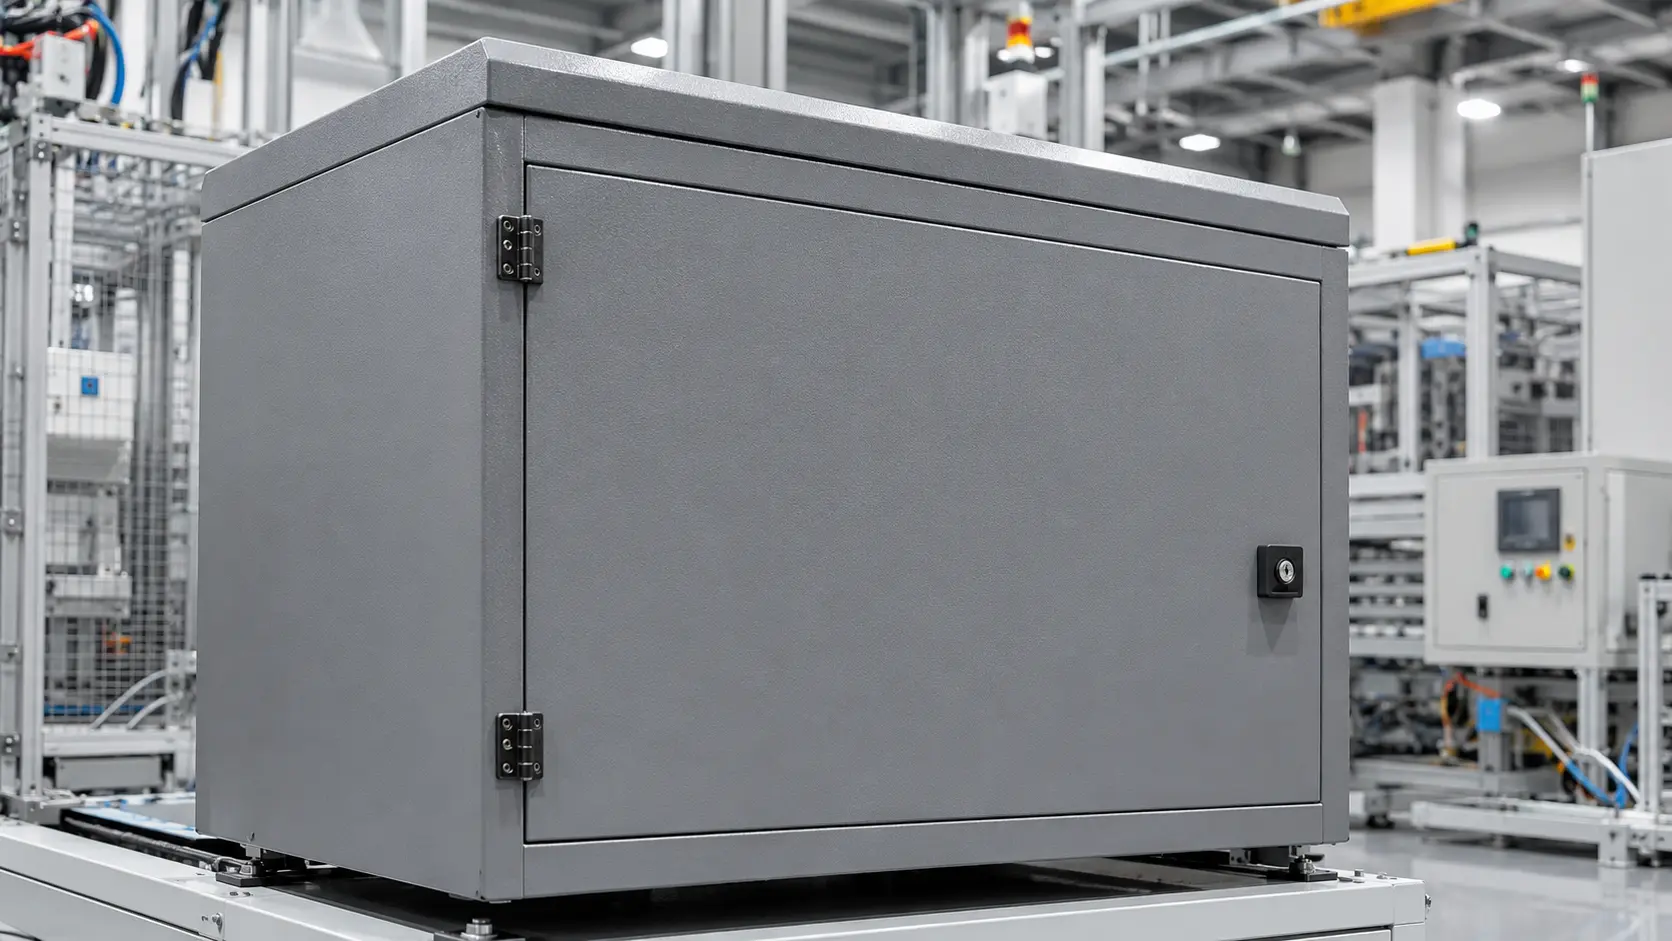
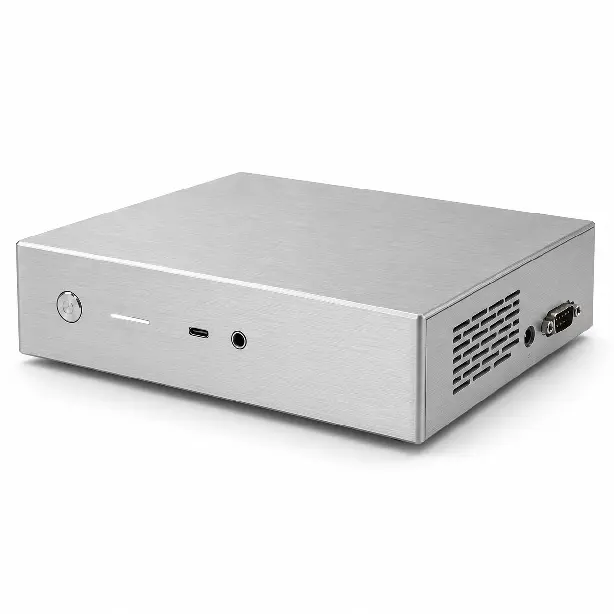
データセンター・IT機器
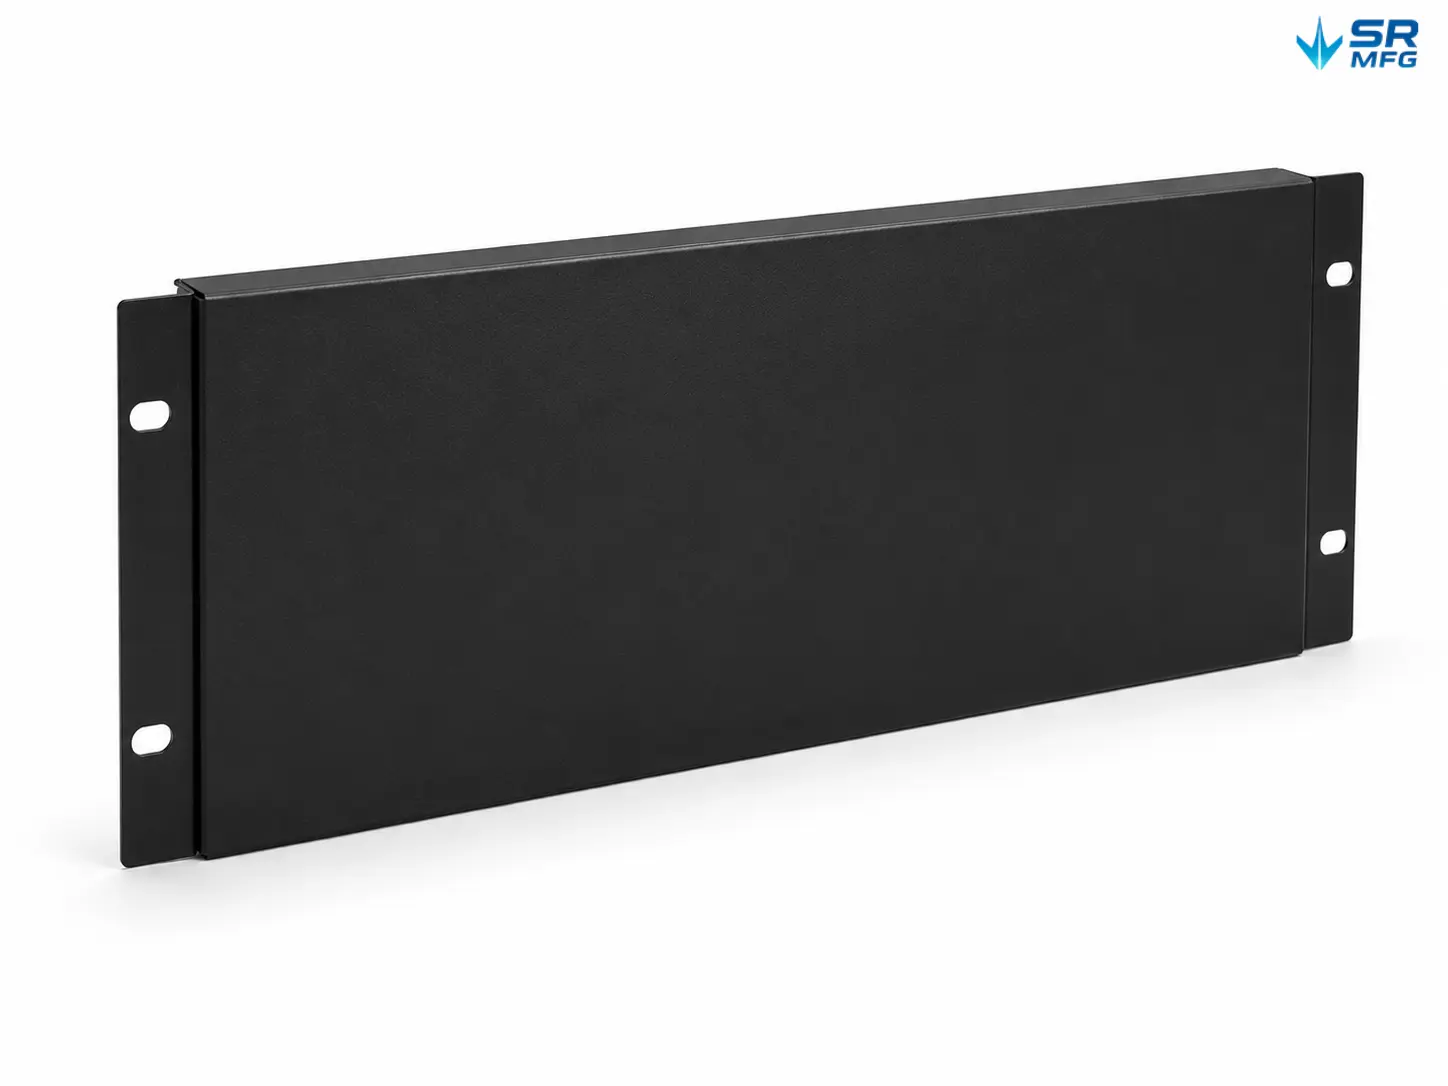
データセンター、ネットワークインフラ、ITハードウェア向けの粉体塗装部品。連続屋内運用に耐える耐食性のプロフェッショナルグレード仕上げを提供します。
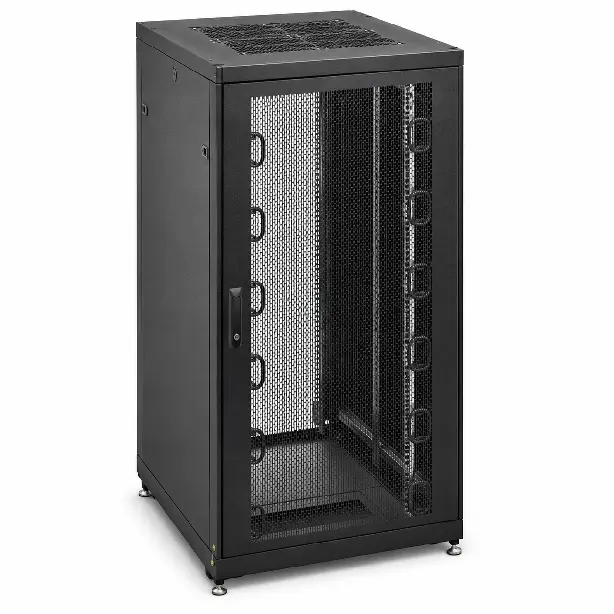
- サーバーラックフレーム・レール
- ケーブルマネジメントトレイ
- キャビネットパネル・ドア
- 取付ブラケット・プレート
お客様の用途に合わせて設計
単品サンプルから量産ボリュームまで、SR MFGはすべての粉体塗装プロジェクトにおいて、一貫した膜厚、均一な色合わせ、信頼性の高い納品をお約束します。お客様の仕様に合わせて、幅広いRALカラー、光沢レベル、テクスチャ仕上げをご用意しています。
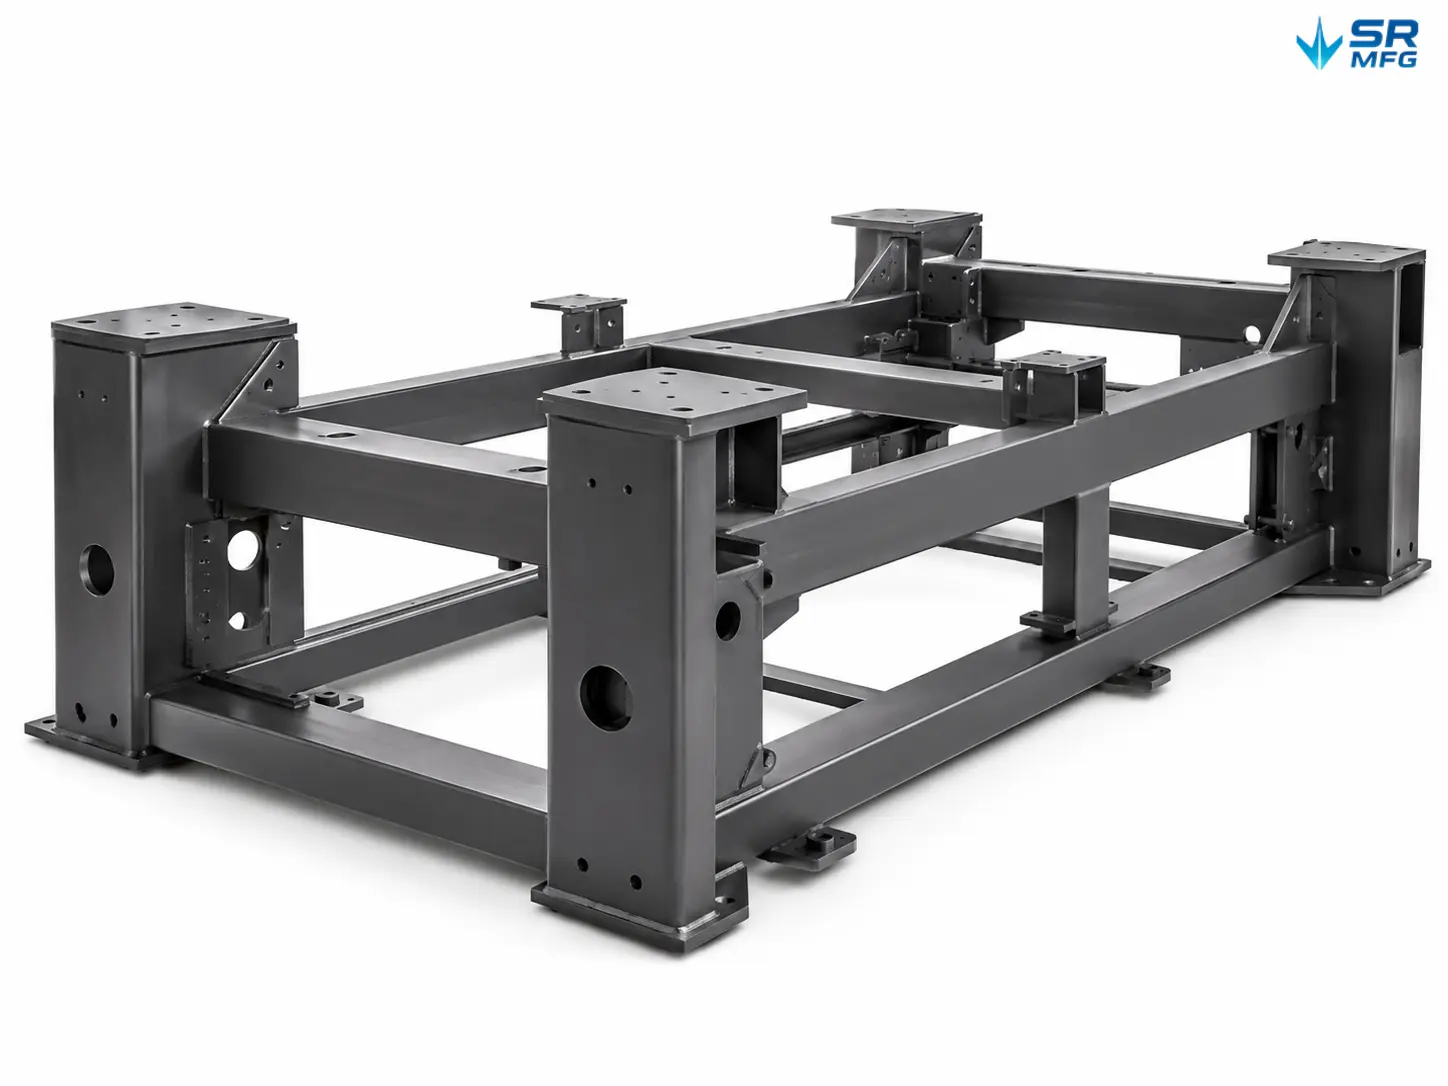
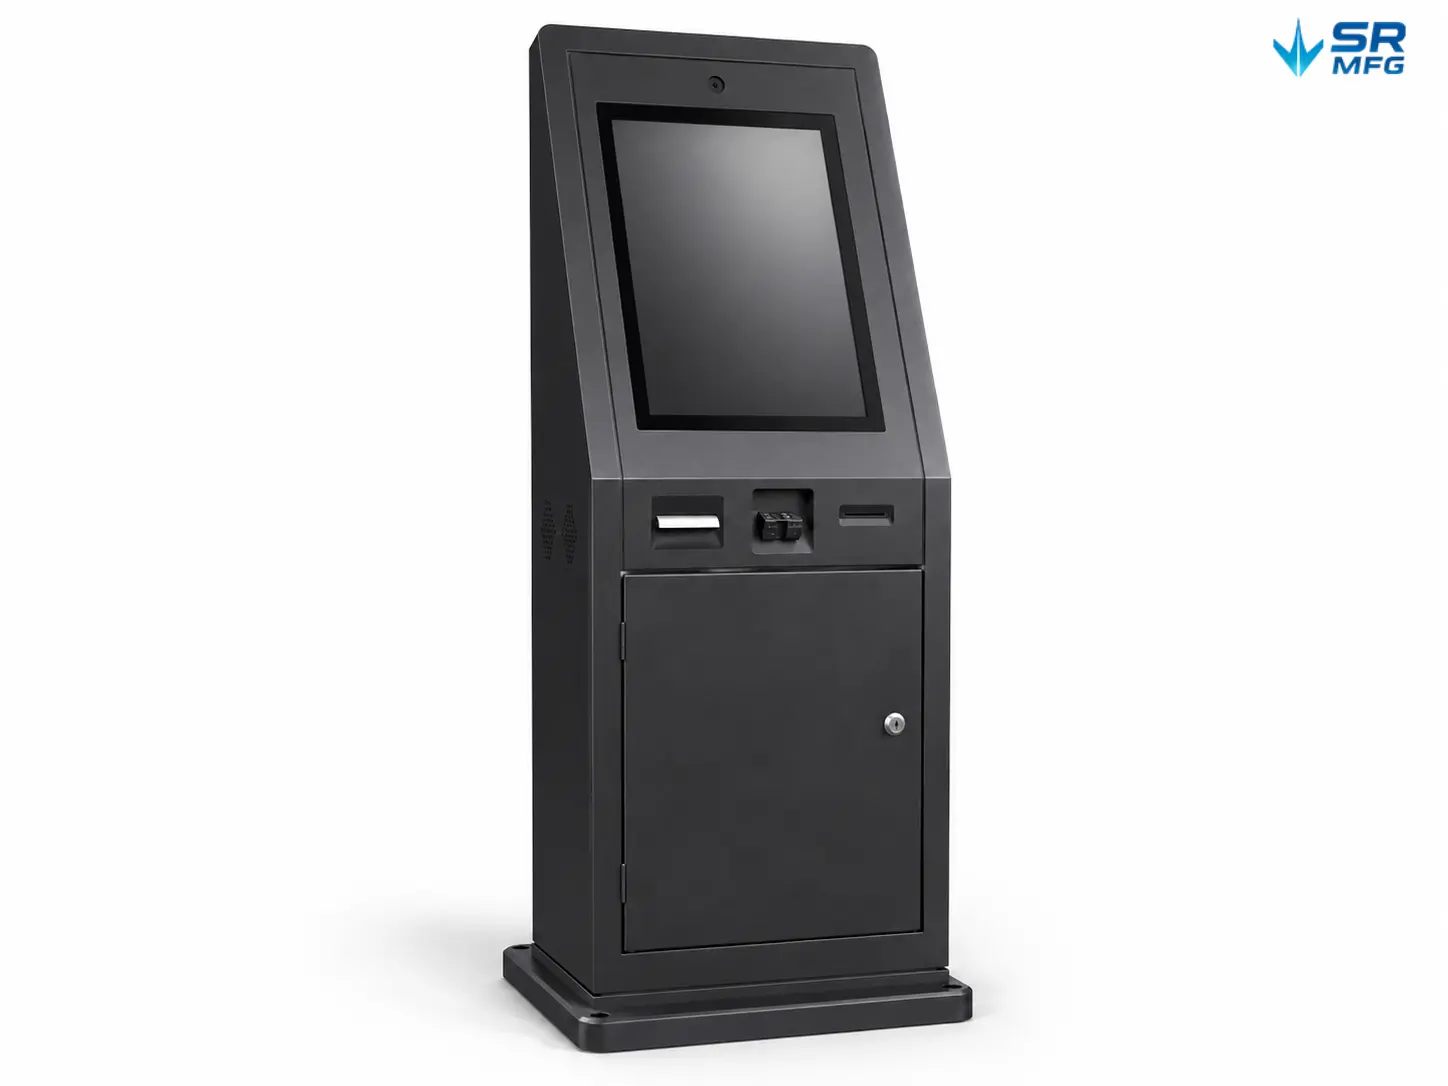
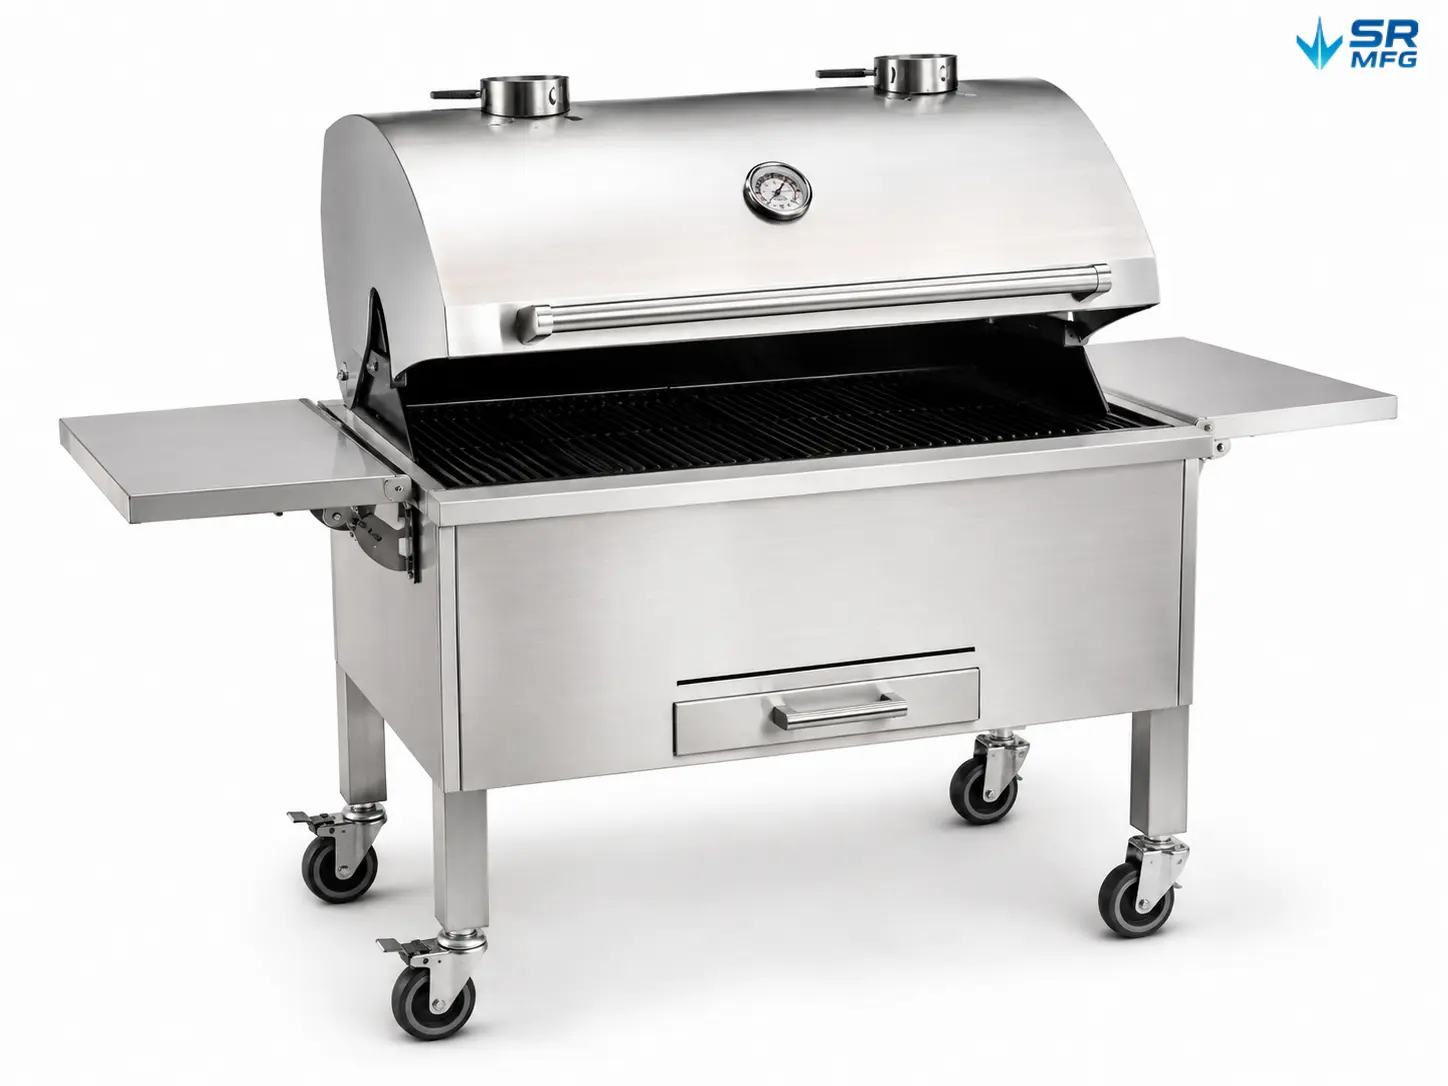
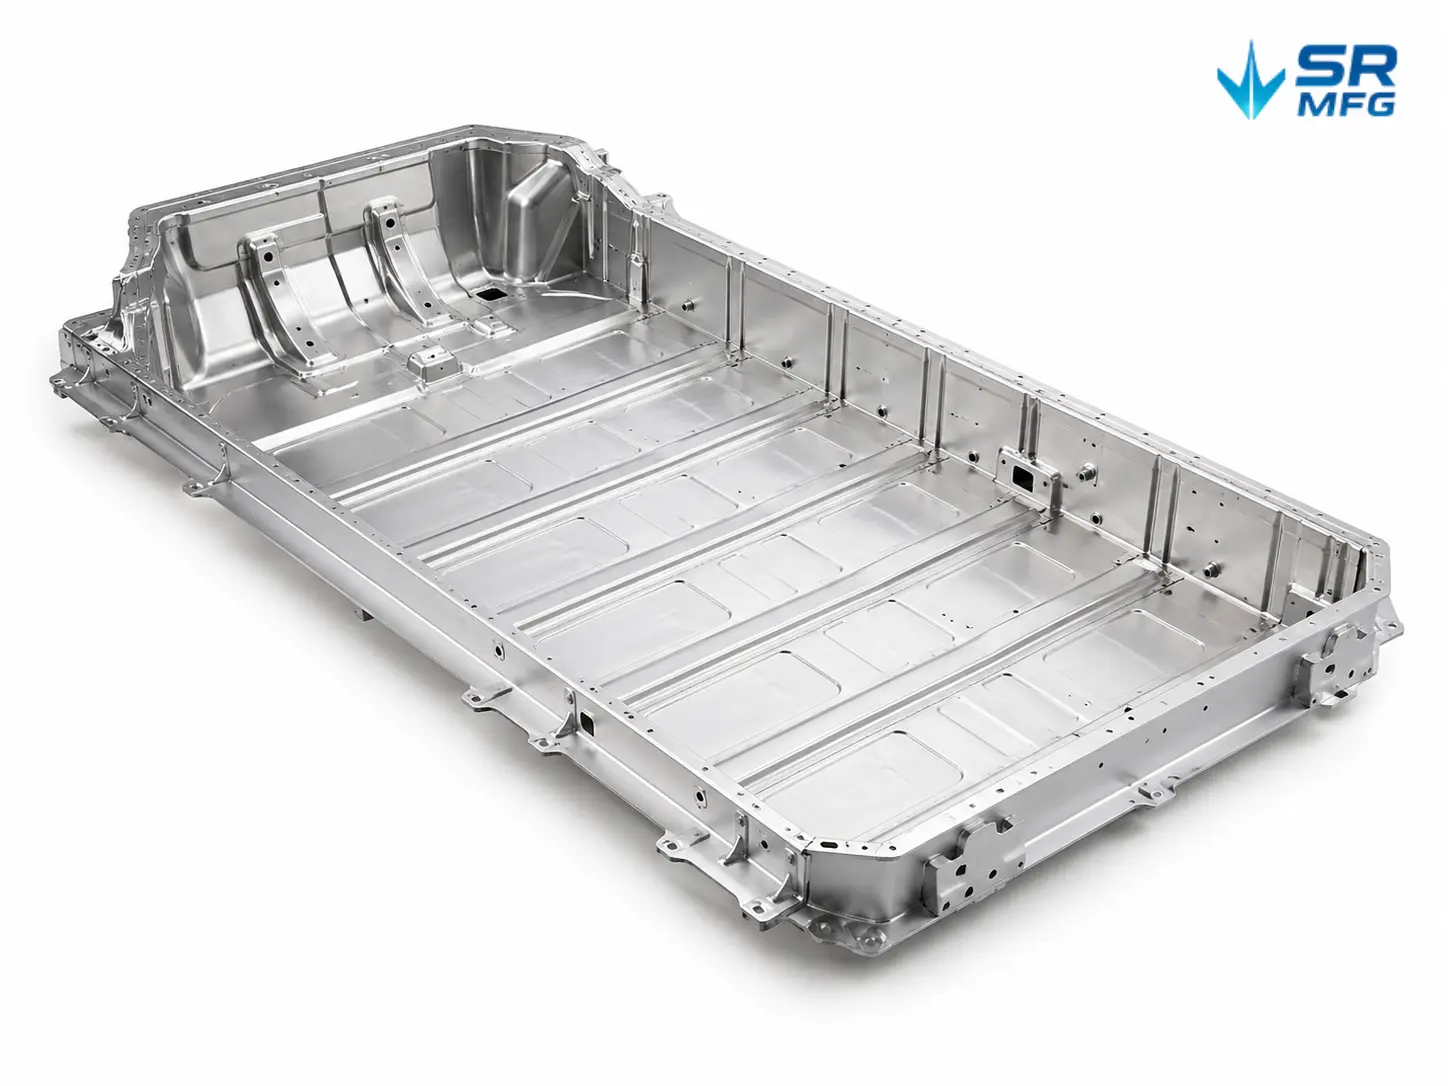
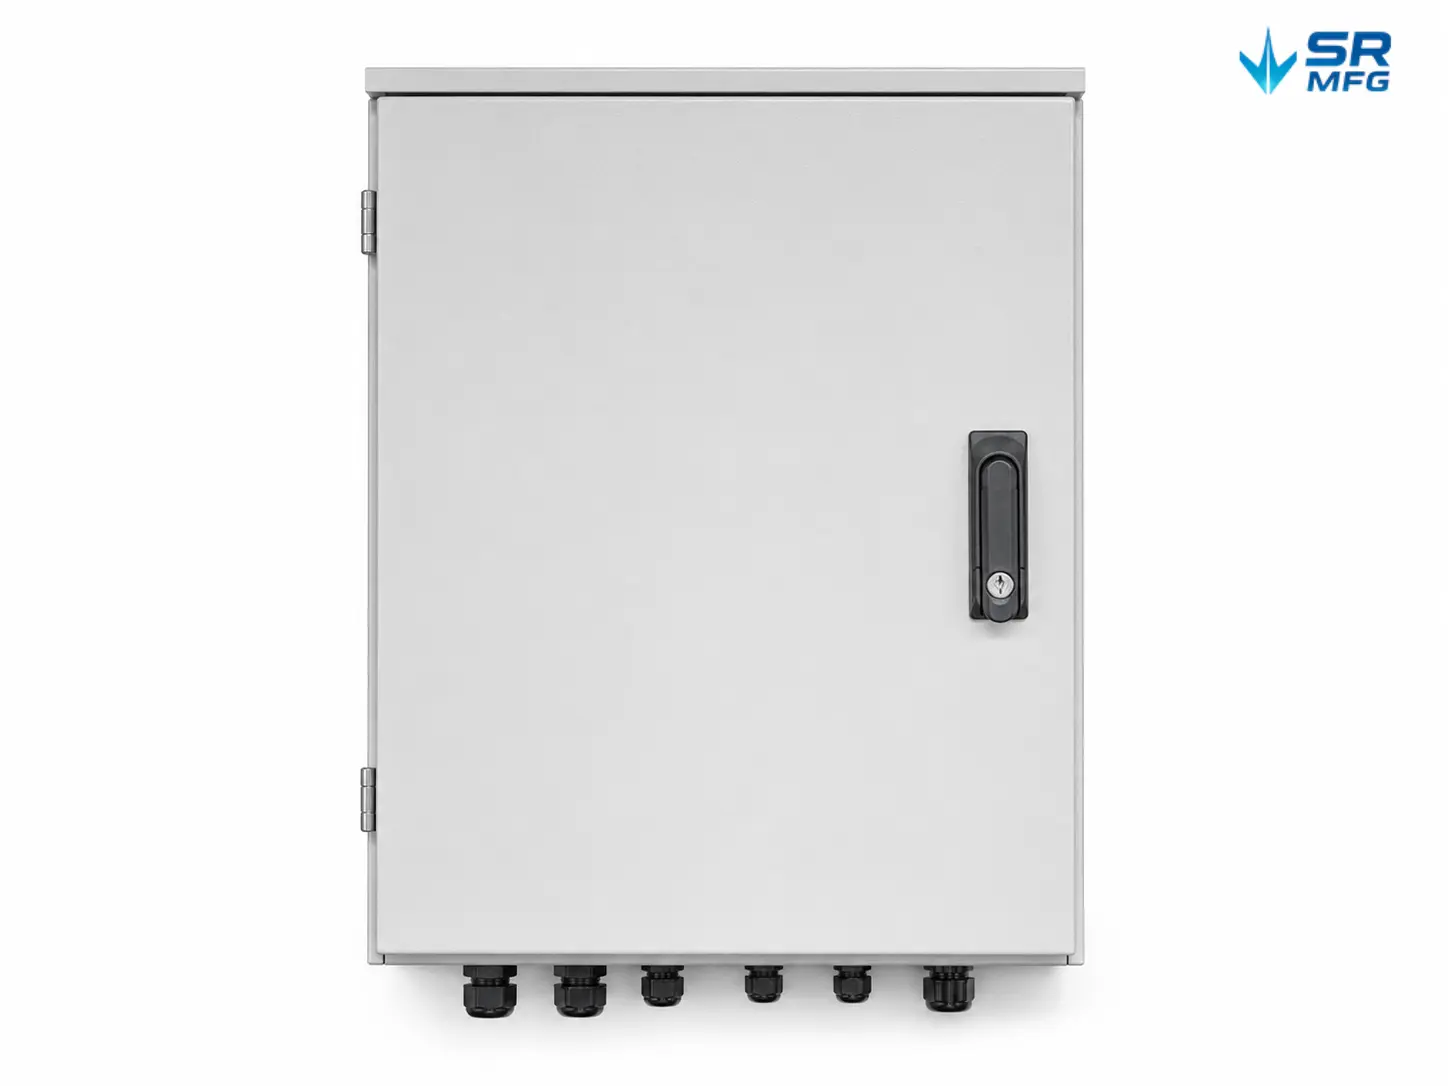
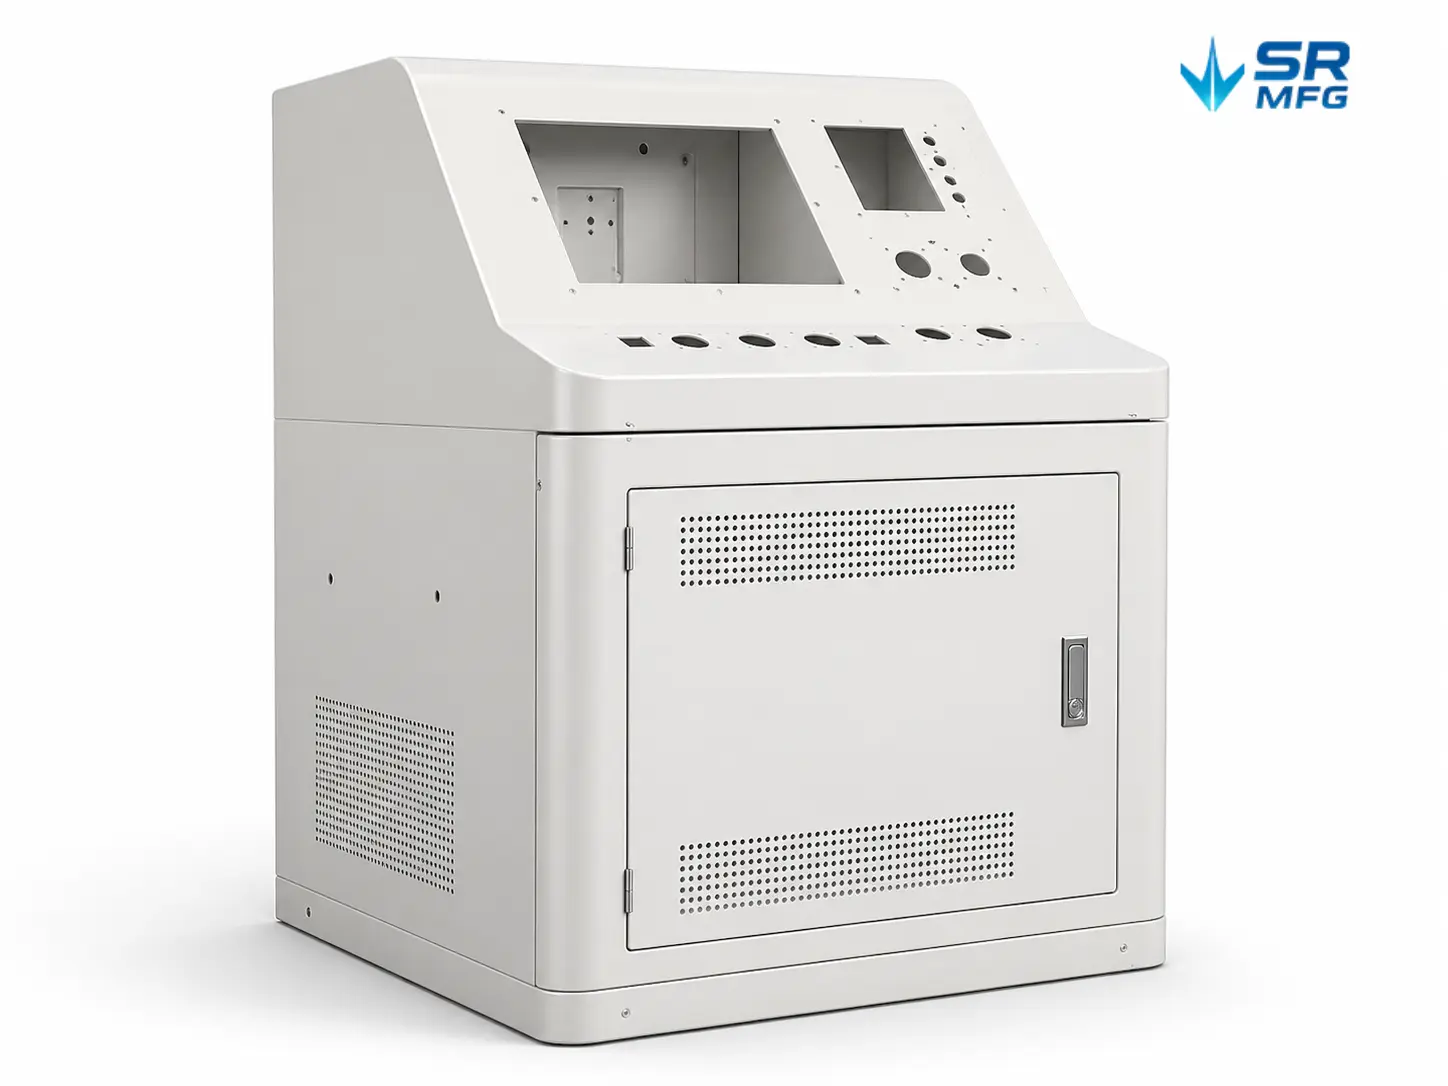
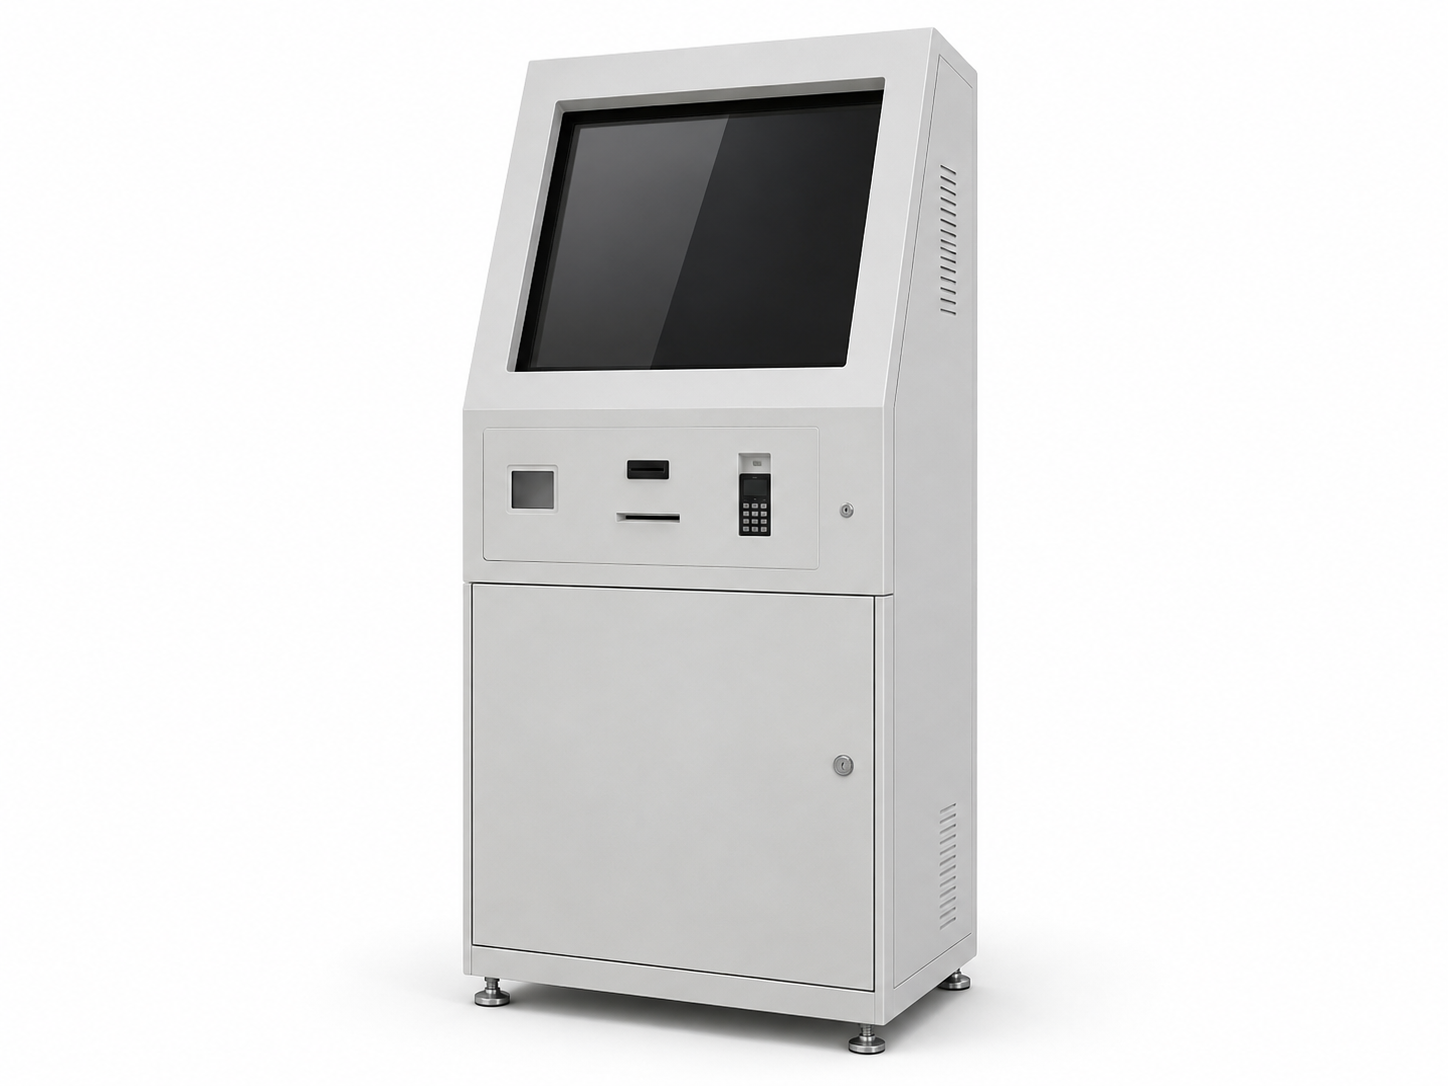
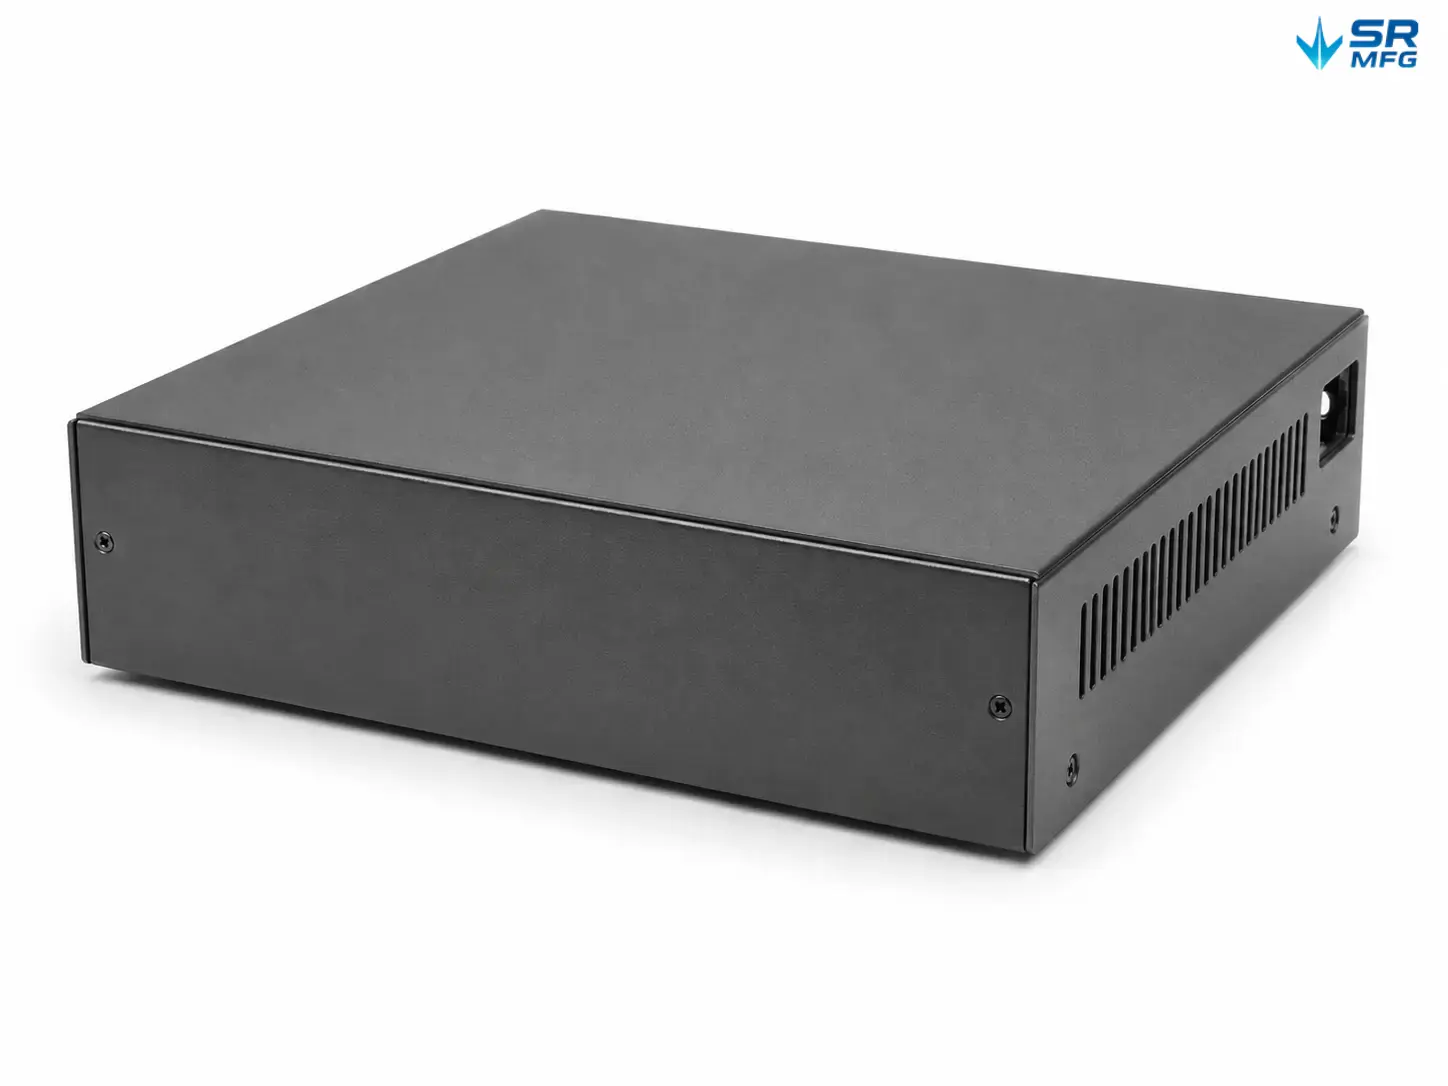
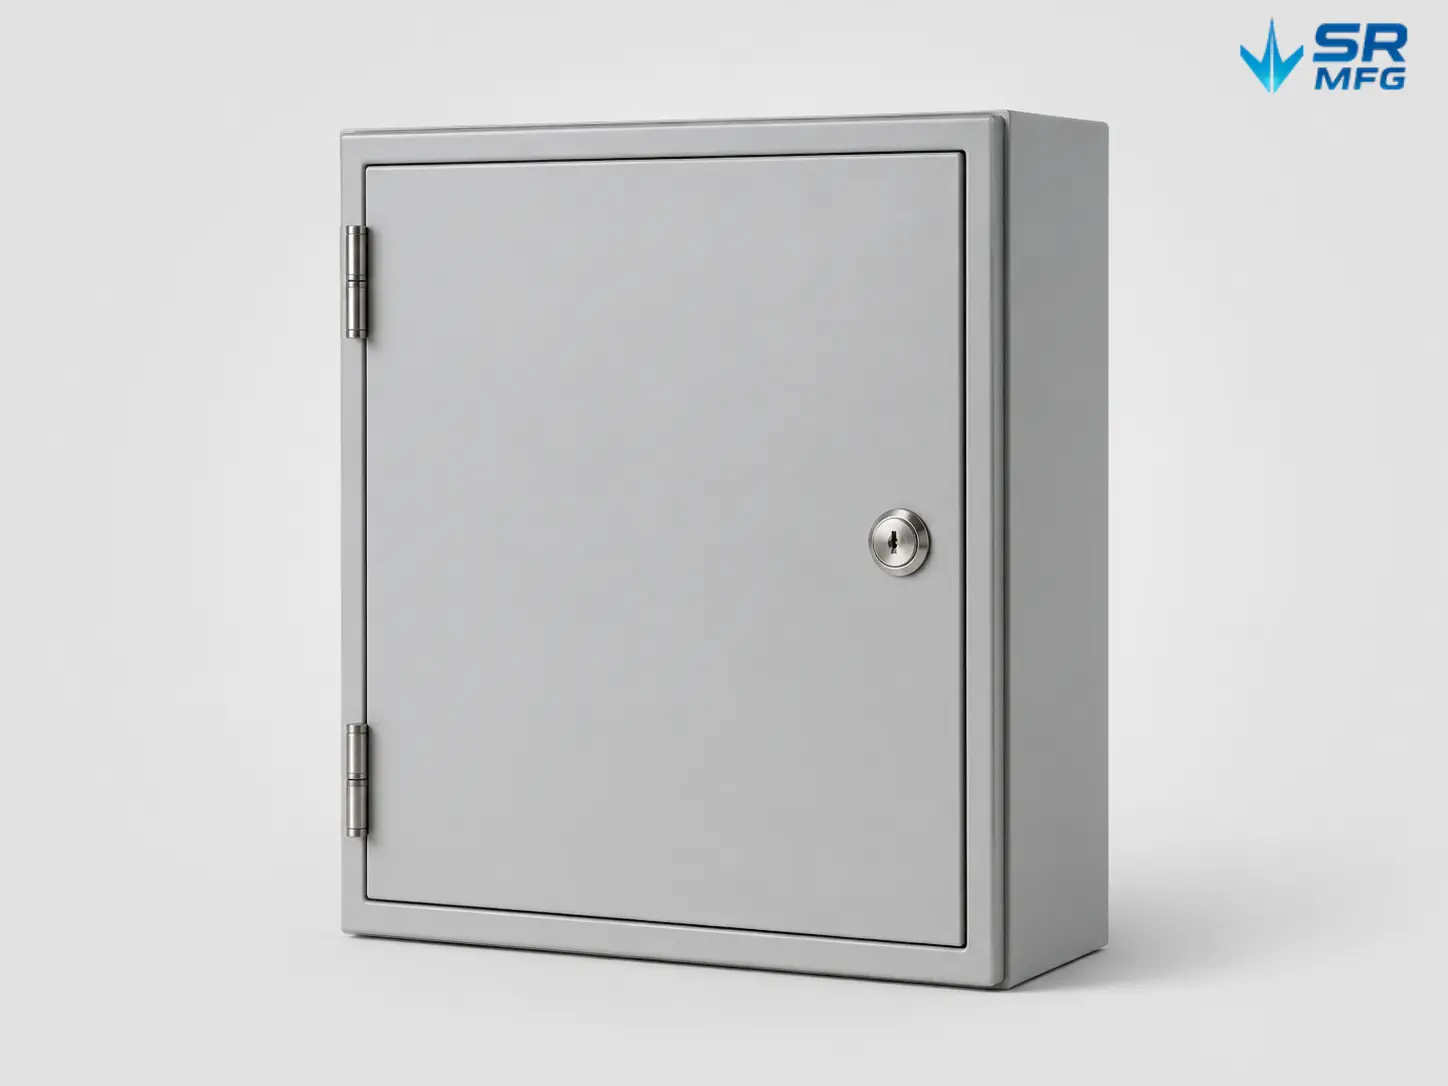
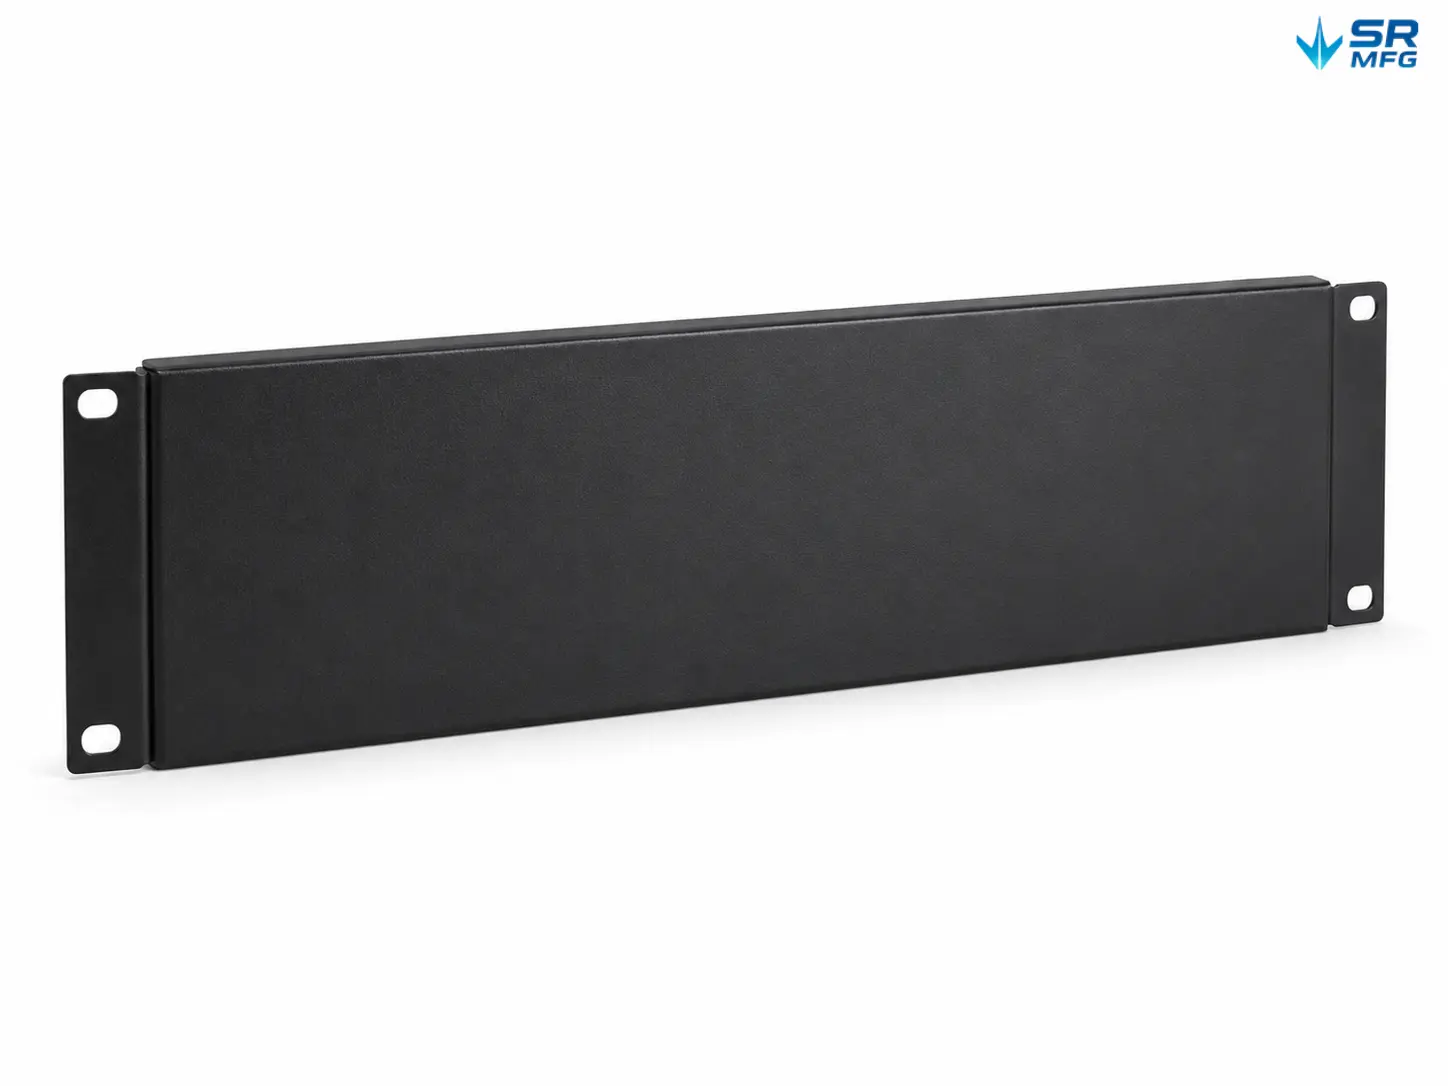
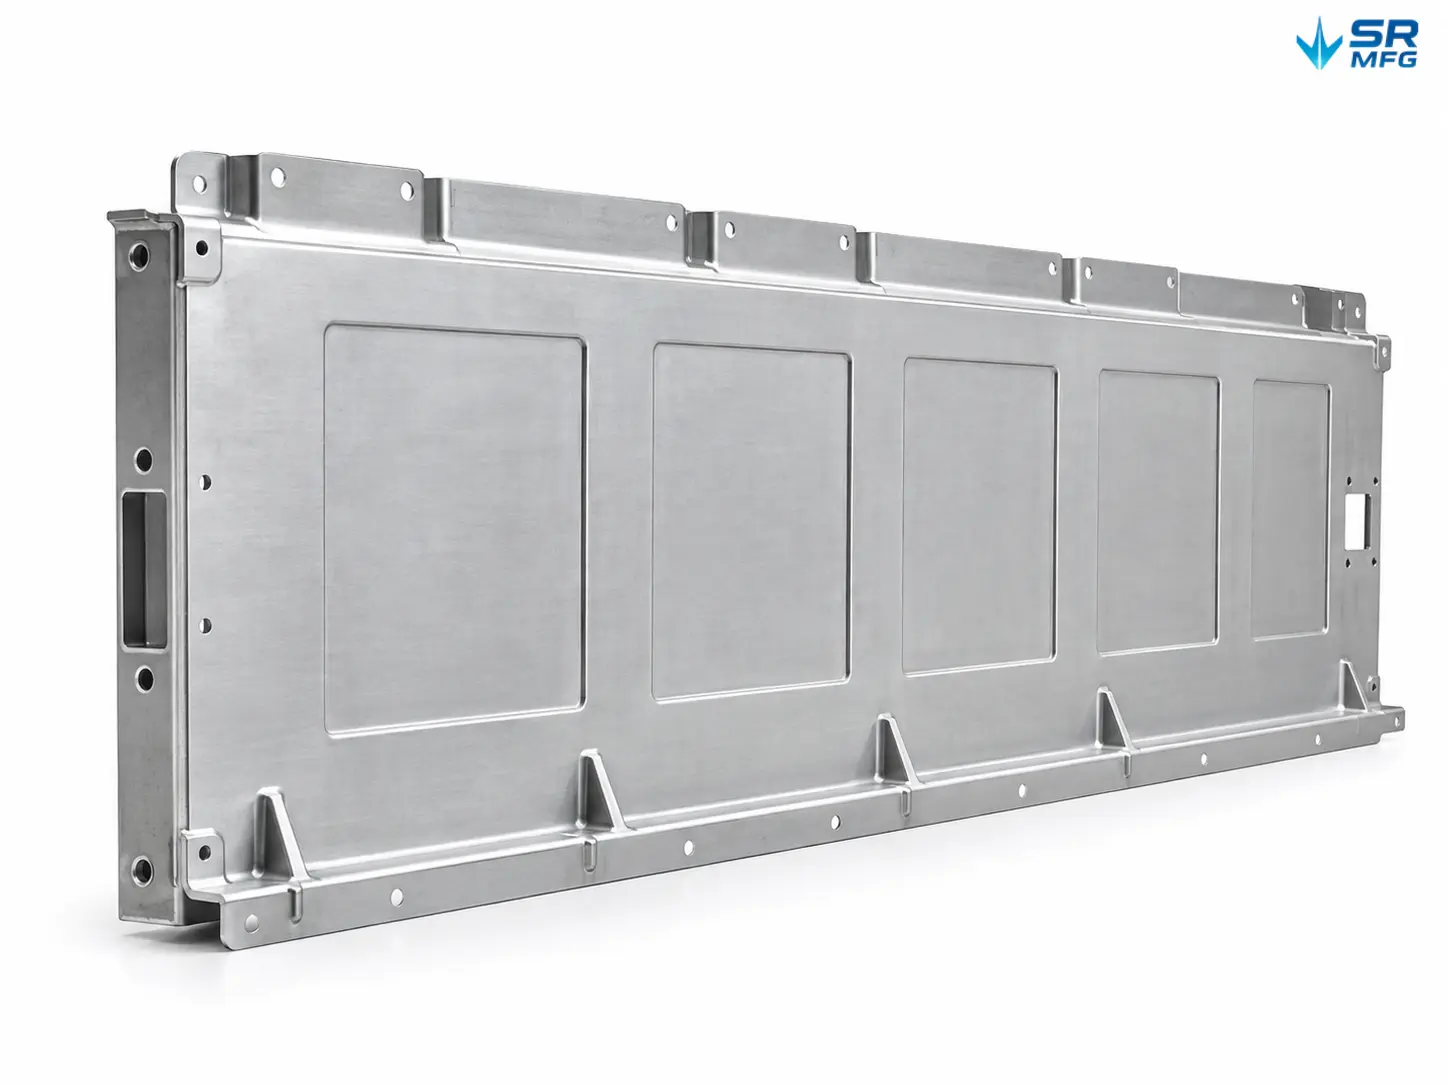
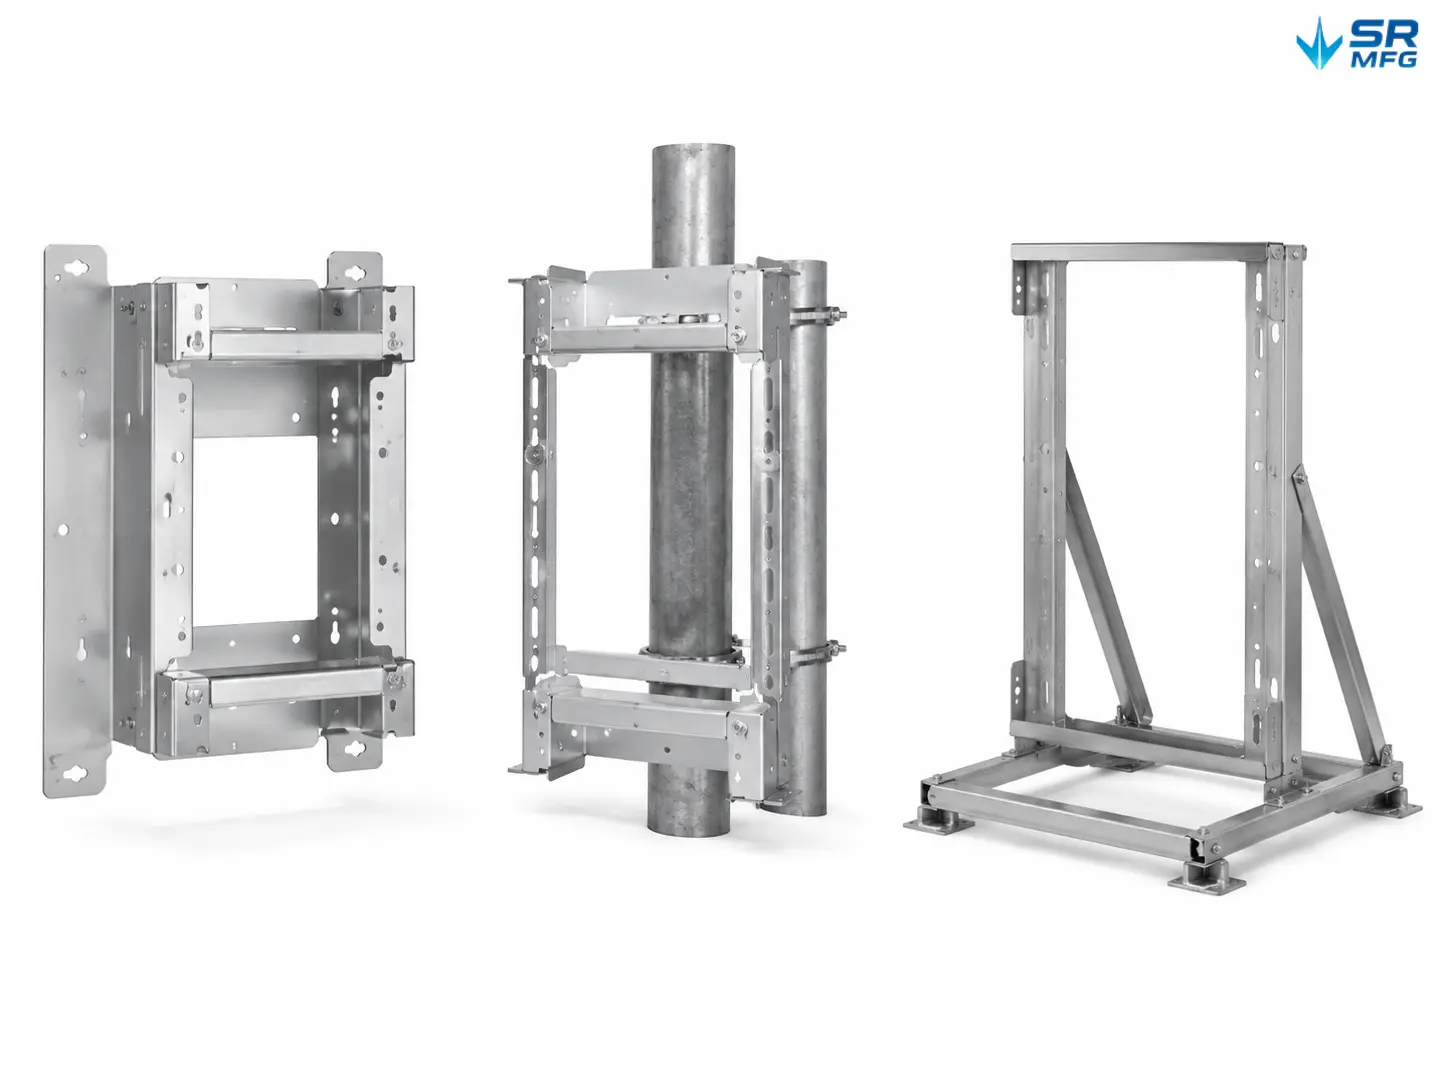
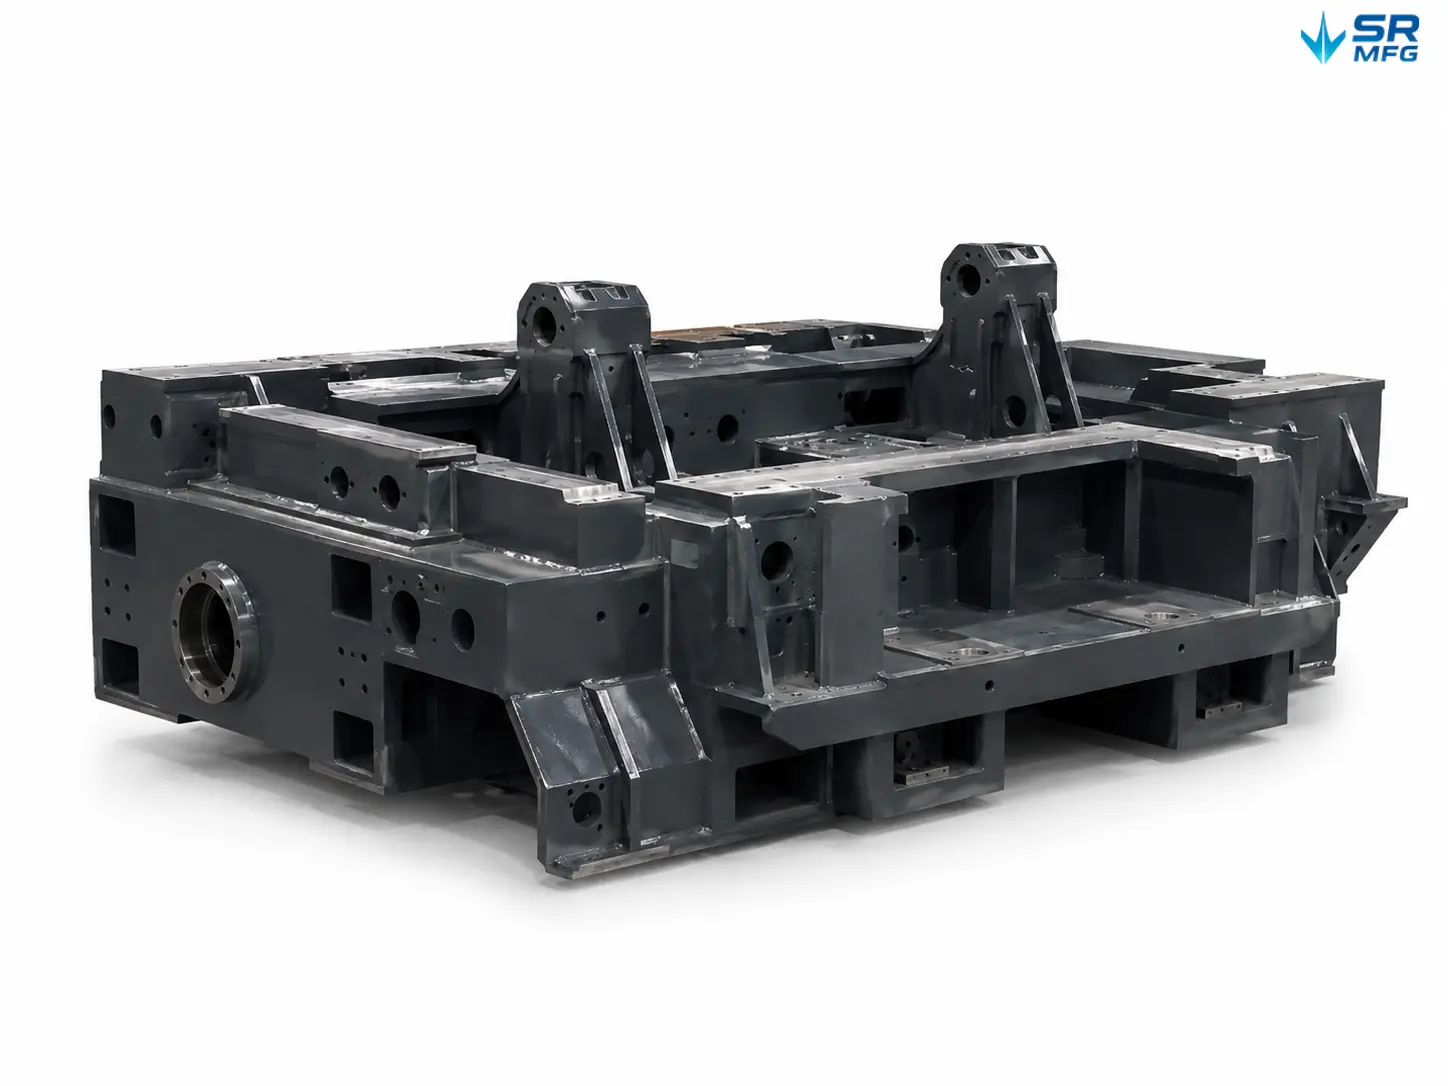
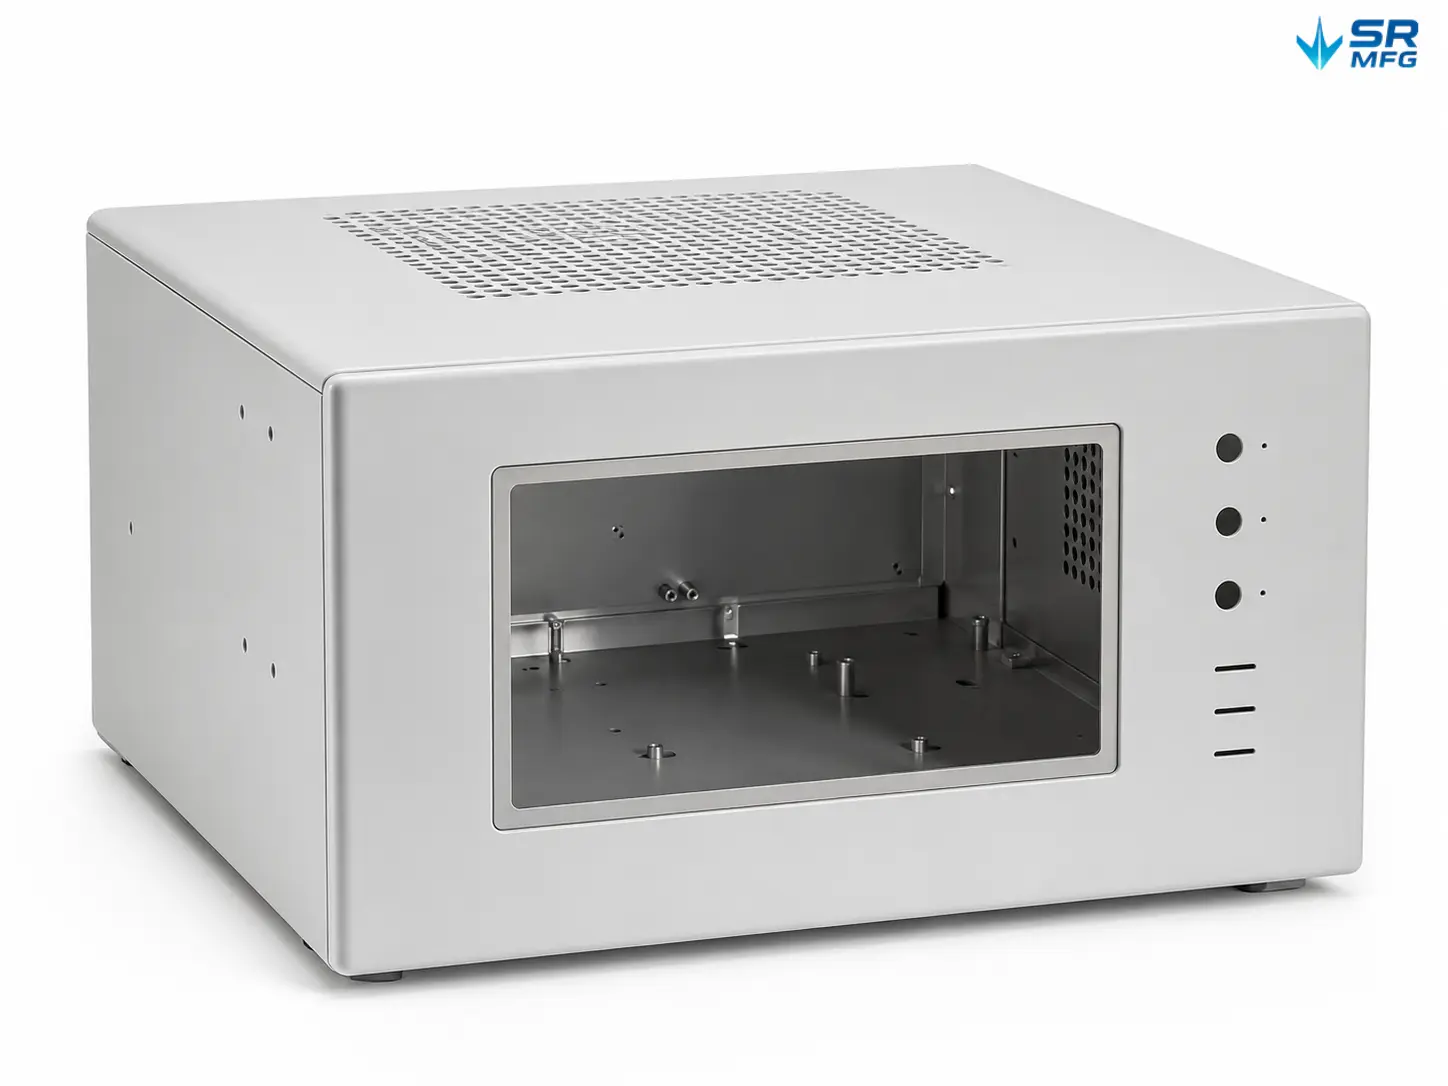
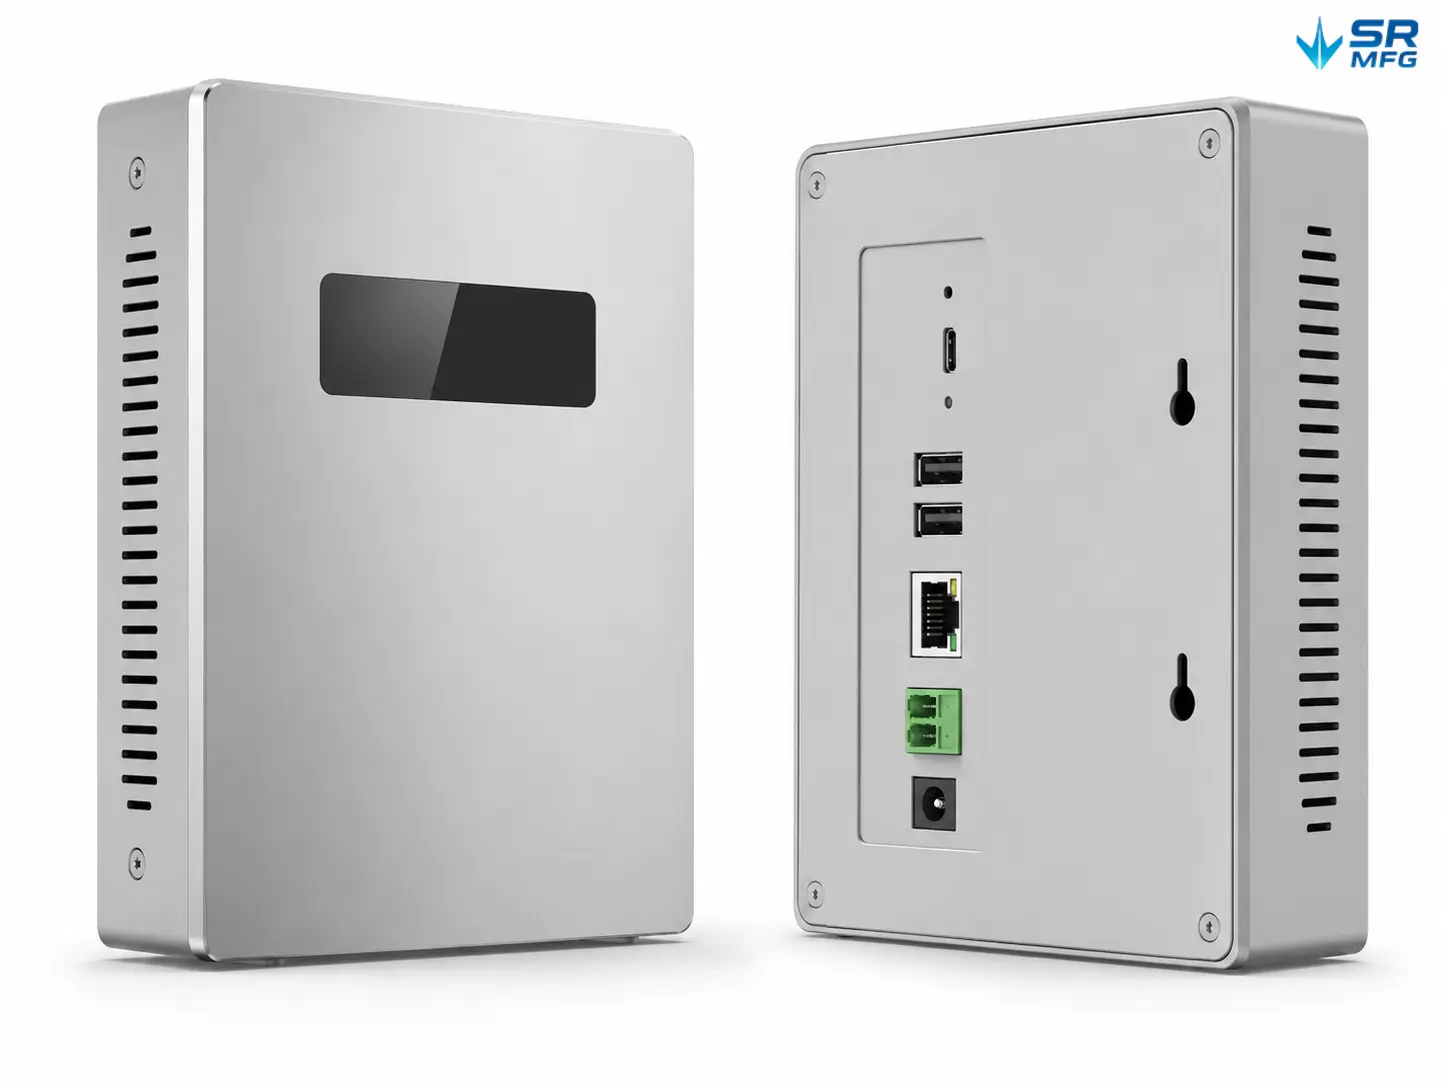
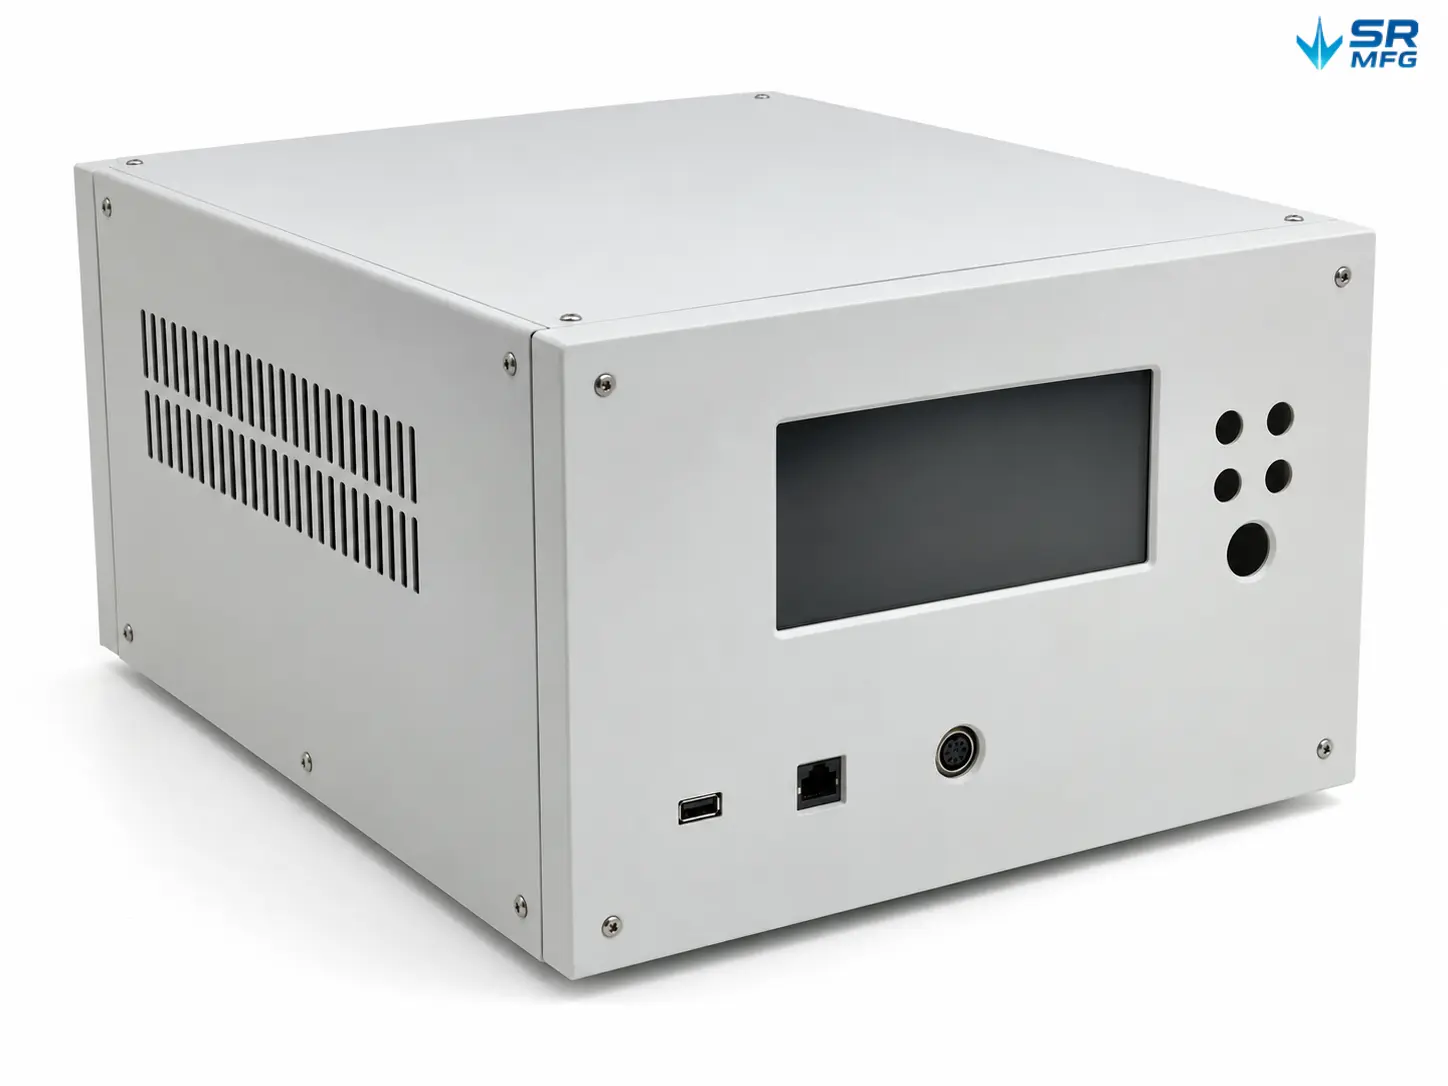
SR MFG粉体塗装製品ショーケース
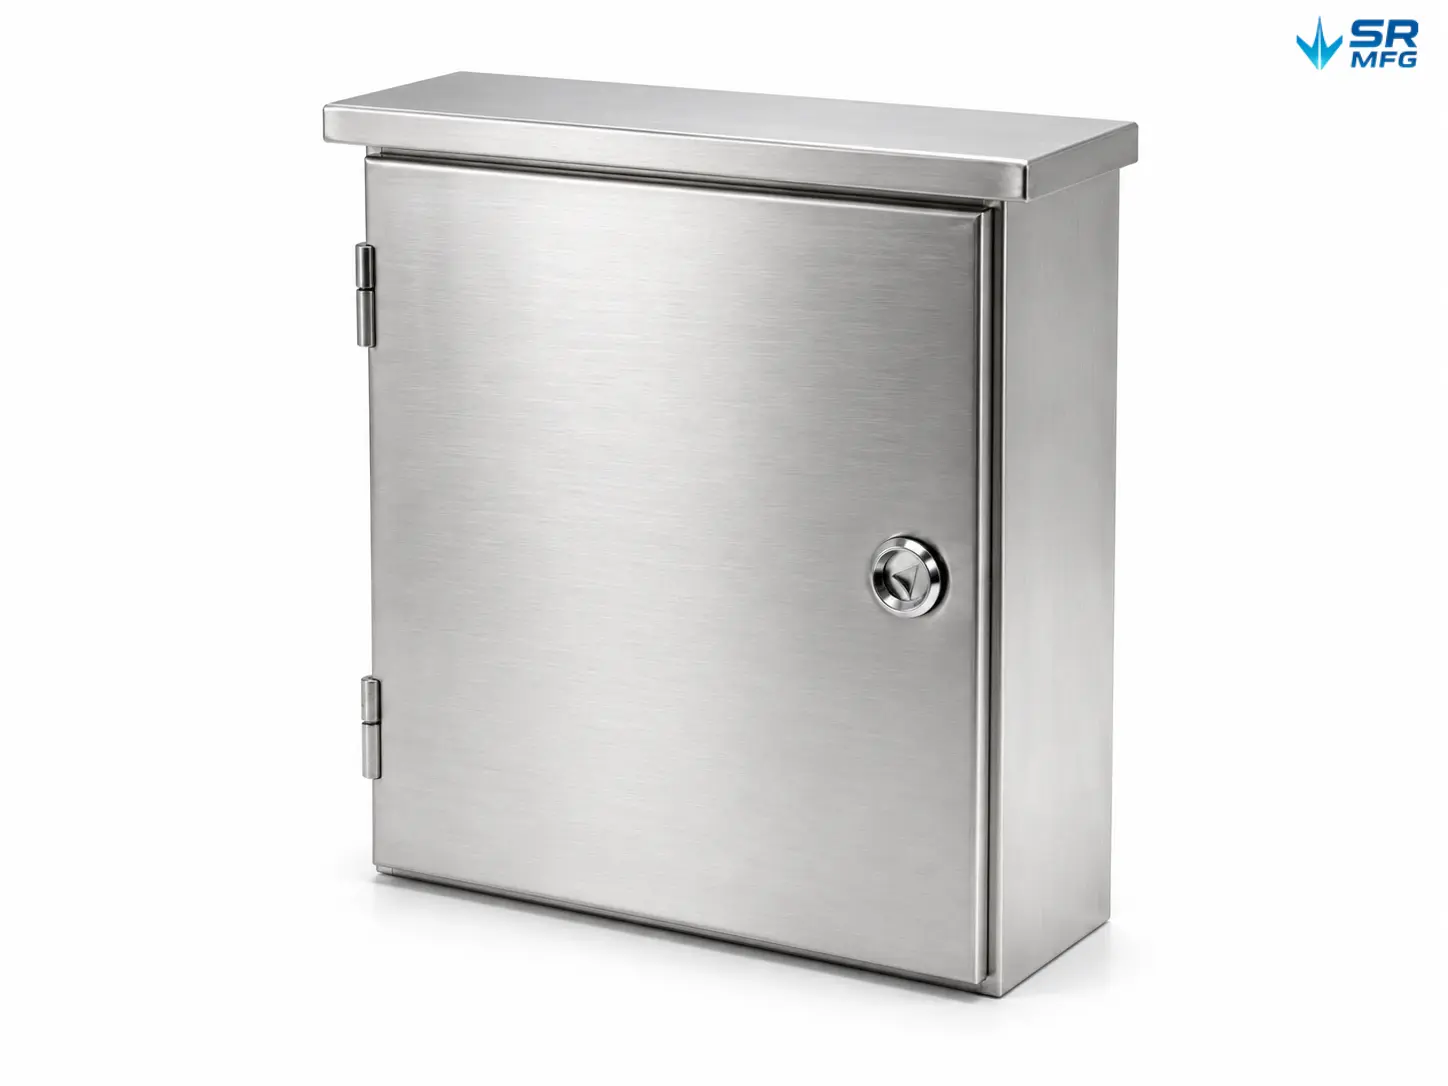
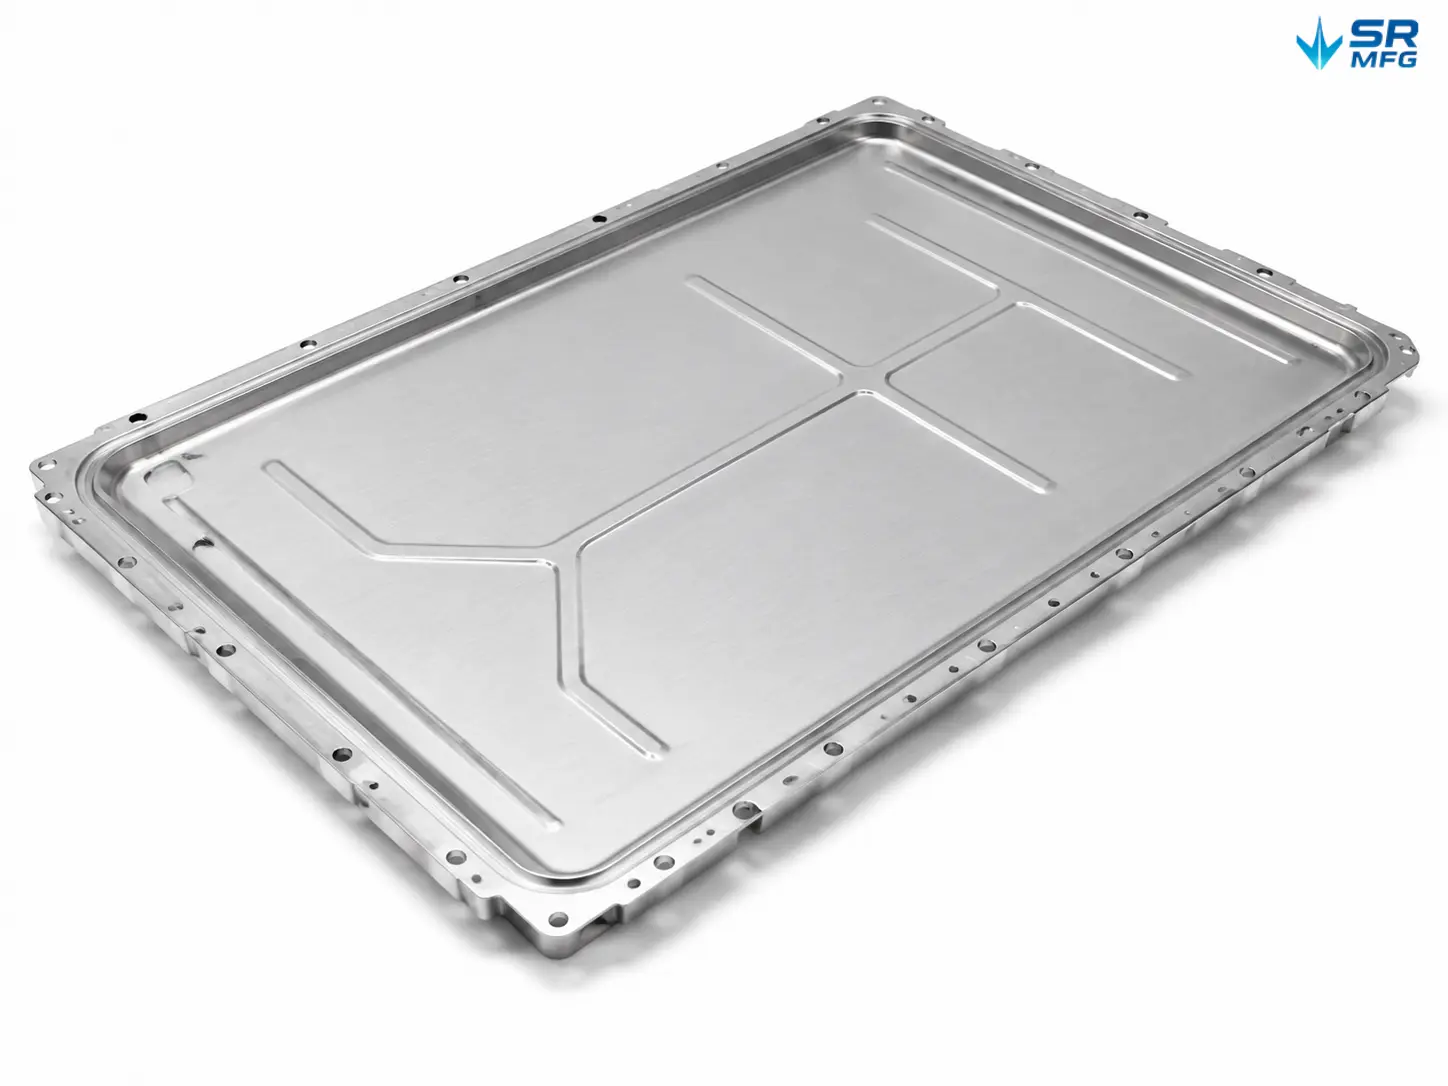
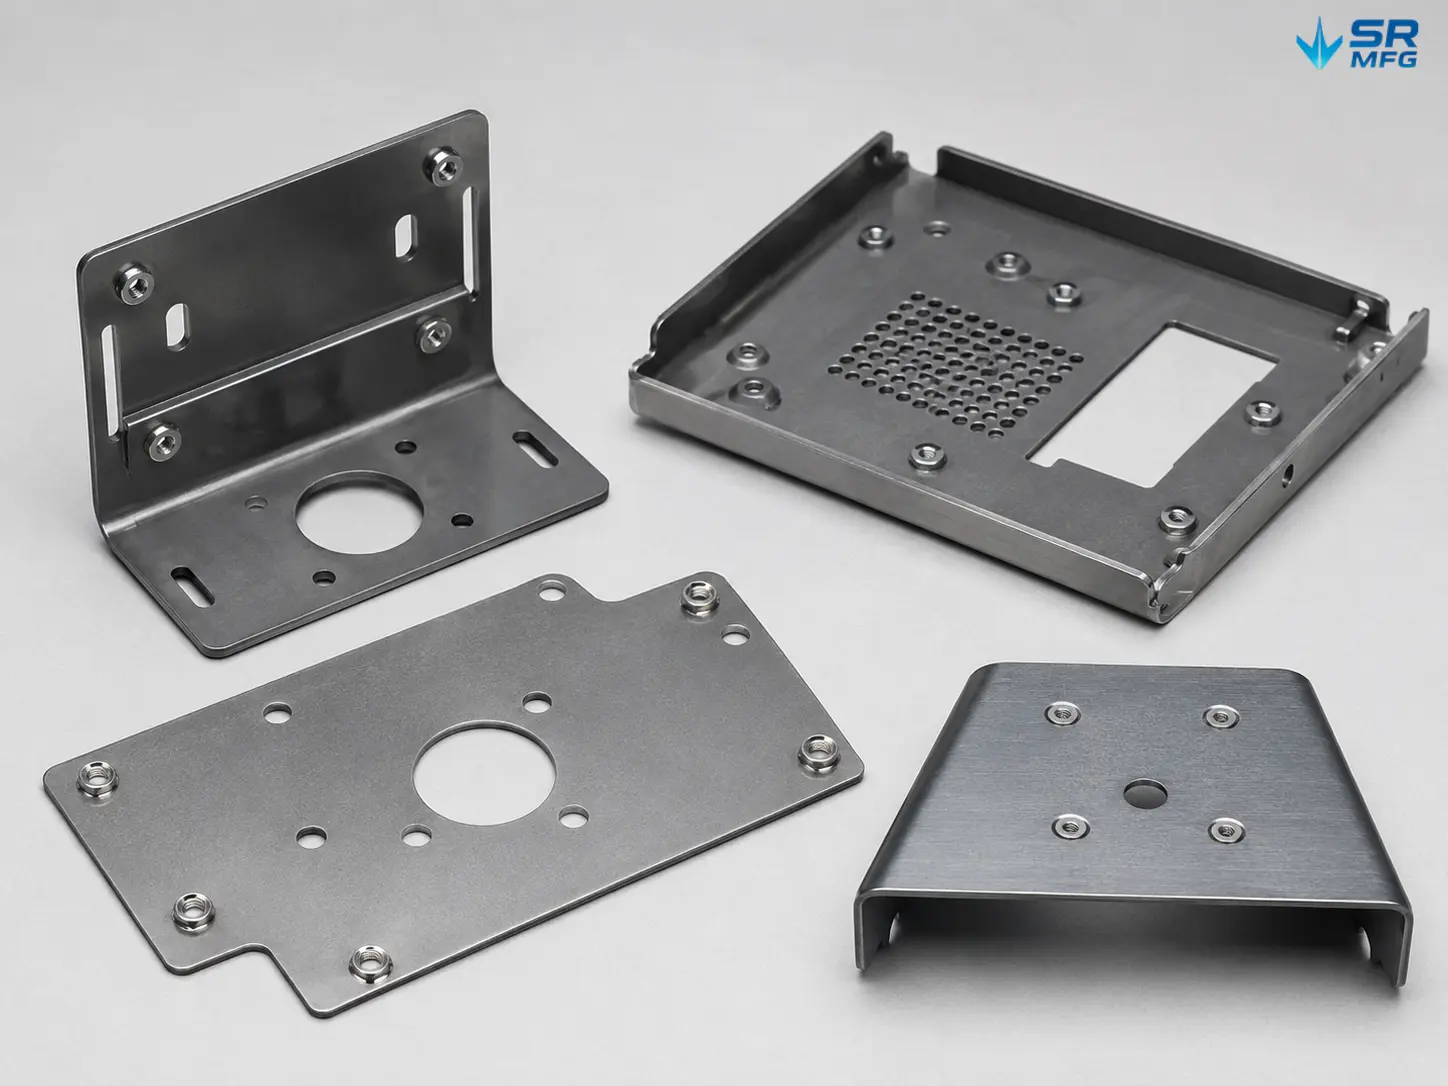
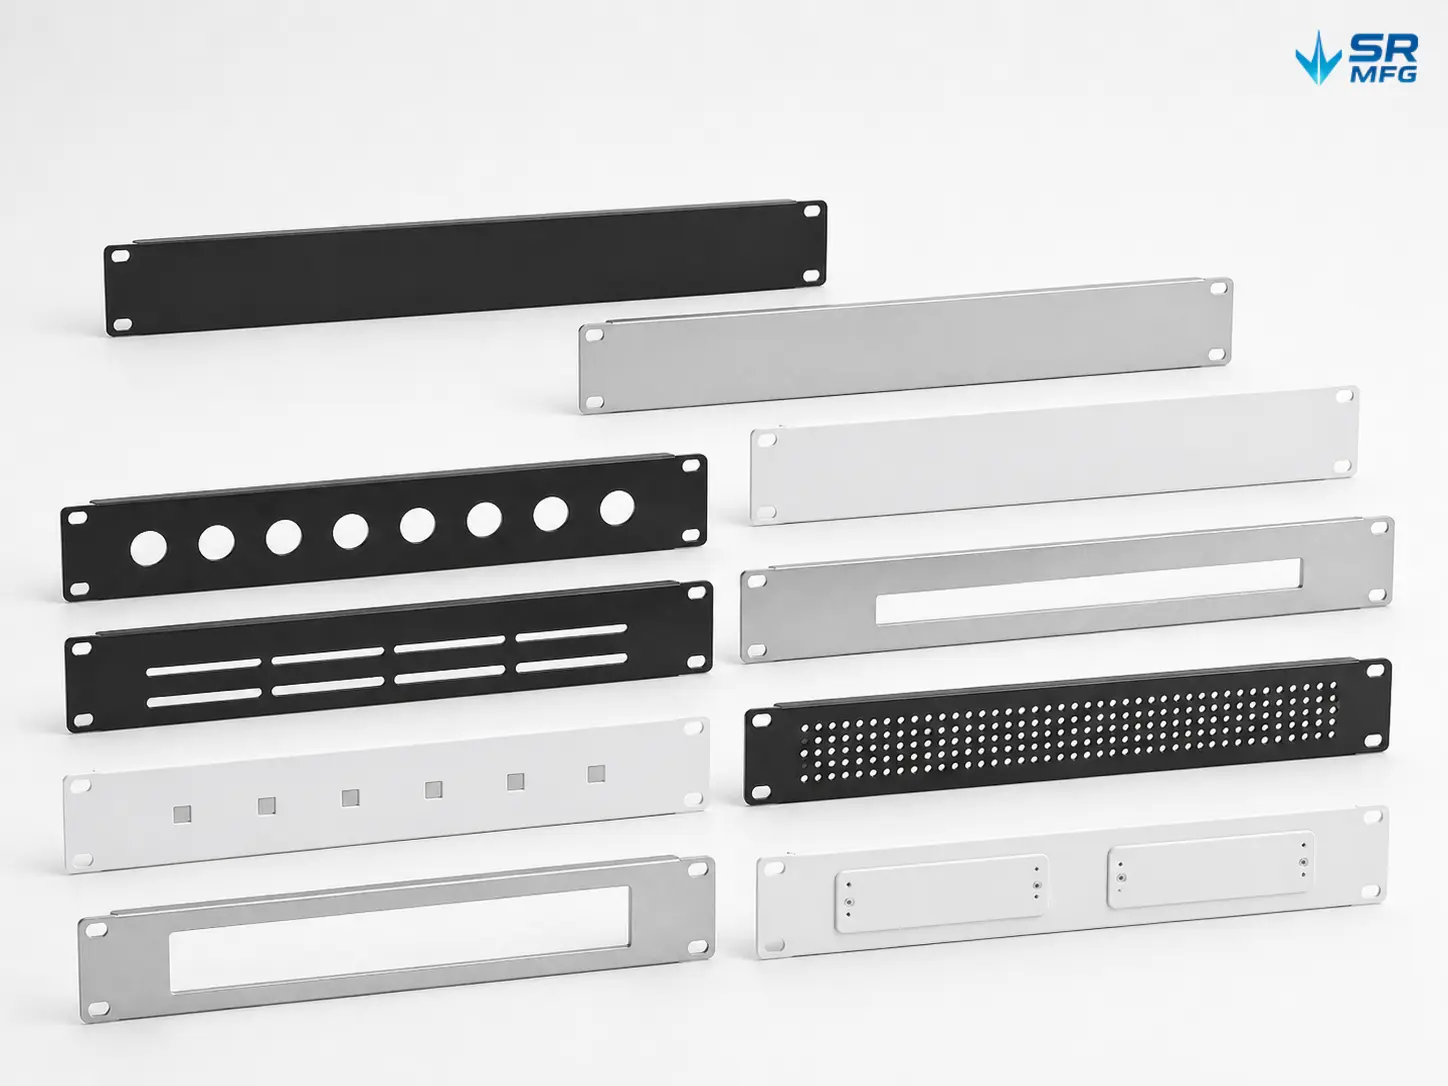
板金粉体塗装 よくある質問
-
一般的なDFT範囲: 50~100 μm
-
一般的な膜厚: 60 ± 10 μm
-
推奨目標値: 60~80 μm(腐食保護とコストのバランス)
重要な嵌合/位置決め面に必要な場合 膜厚管理 または 未塗装のままとする、通常は以下の組み合わせを使用します:
-
膜厚管理のためのマスキング: 高温用マスキングフィルム/テープにより、嵌合に影響を与える可能性のある塗膜の盛り上がりを防ぐ制御された「ウィンドウ」を形成します。
-
組み込みプロセス余裕: 設計に小さなマスキングステップ/レッジを設け、マスキングエッジがClass A表面にかからないようにします。
-
クローズドループ検証: DFTは以下に従って測定可能 ASTM D7091 (校正/検証/調整+適合測定)を実施し、信頼性の高い生産測定値を確保するために記録を保持します。
少量生産の最小注文数量はいくらですか? RAL / パントーン 合わせを実施し、生産は 承認済みサンプルに管理されます。生産中は標準化された照明下で比較し、 ΔE目標値 はプロジェクトごとに定義可能です(必要に応じて ≤ 1.0 まで)。
主な制限事項は メタリックおよびパール顔料 の視覚物理にあります:フレークの配向により角度依存の色変化、光沢感の差異、バッチおよび塗装パラメータへの感度が高まります。これを管理するため、通常以下を実施します:
-
使用する 同一パウダーロット を同一アセンブリまたは化粧表面に可能な限り使用します。
-
エフェクトカラーのより明確な合否判定方法を定義します(指定光源、視野角、許容色/外観公差)。
必要に応じて以下に従った試験を手配可能です ASTM B117 または ISO 9227 (NSS/AASS/CASS)
重要な注意事項:
-
ASTM B117 は試験環境を定義しますが、 含まない 試験時間や合否基準は規定しません。試験時間と合否基準はお客様の仕様書または相互署名された検査基準によるものとします。
-
ISO 9227 は以下の枠組みを定義します NSS(中性塩水噴霧), AASS(酢酸塩水噴霧), 、そして CASS(銅加速酢酸塩水噴霧)、方法および条件要件を含む。
一般的な塩水噴霧報告書には以下を含めることができます(必要に応じてお客様のテンプレートに合わせて作成):サンプルおよびロット情報、前処理/塗装システムおよびDFT、試験方法およびパラメータ、試験時間、検査頻度、写真、および指定された合否判定項目(例:膨れ評価、錆面積、スクライブクリープ/アンダーカットなど)。
深い凹部や内隅部では、電界線がアースへの最短経路を優先します。パウダーは外縁部に付着し、凹部は塗装が困難になります—これが典型的な ファラデーケージ効果.
です。当社の典型的な複合アプローチ:
-
kVを下げ、µAを制限 (多くの実用的な設定では、凹部の噴霧をおよそ 40~60 kVに低減し、その後微調整)。
-
パウダー吐出量とエアフローを低減し、ガン距離/角度を調整してよりソフトなクラウドを隅部に「送り込み」ます。
-
必要に応じて、複雑な形状により適した戦略(パルス制御、異なるノズル/パターン、または適切かつ検証済みの場合のトライボ塗装の評価)を使用します。
ピンホール/ブリスターの最も一般的な原因は ガス放出:基材/表面層(多孔質、亜鉛層、酸化物、残留水分/汚染)に閉じ込められたガスや水分が硬化中に放出され、溶融皮膜を突き破ることです。
以下の場合に強く推奨(または要求)します: プレベーク/ガス放出ベーク:
-
亜鉛メッキ部品: 亜鉛層と表面酸化物が水分/空気を閉じ込め、加熱中に放出されることがあります。
-
鋳造品/ダイカスト/多孔質基材および溶接構造物: 多孔質は硬化中にガスを急速に放出する可能性があります—プレベークを推奨し、 ガス放出対応粉体(OGF) を検討する場合があります。
また、検証済みの PMT(部品金属温度) までの硬化を重視し、硬化曲線を記録します—空気温度が目標に達しても部品が達しない状況を回避します。
まず不良の種類と範囲を評価します:
-
軽微な擦り傷/小さな不良: 適合するタッチアップシステム(現場修理では液体タッチアップが一般的)で修理可能な場合があります。
-
クラスA外観面または腐食-criticalな不良: 通常、剥離、再前処理、再塗装を推奨し、その後主要な検査(DFT/密着性/外観)を繰り返します。
色の一致性について:ソリッドカラーは一般的に合わせやすいです。メタリック/パールはフレークの配向と光沢/テクスチャが外観に影響するため、より敏感で、修理がより目立ちます。通常、サンプル承認時に手直し戦略と合格判定方法を定義します。
耐摩耗性は、皮膜が擦り傷に対して免疫があることを意味しません。一般的なアプローチ:
-
部品が室温まで冷却されてから梱包し、テープ/フィルムの跡や結露の問題を回避します。
-
クラスA外観面を隔離: 不織布スリーブ/袋、フォームセパレーター、積層パッド—面と面を重ねない。
-
輸送保護: エッジガードとカスタムダンネージで振動による摩耗を低減。
-
MOQ: ��ッチあたり100個(小ロットは応相談、カスタムカラーは粉体塗料サプライヤーのMOQにより制限される場合があります)。
-
切り替え時間: 標準色 ≤ 30分;メタリック/特殊効果色 ≤ 60分 (スケジュールによります)。
-
標準リードタイム: 試作品/サンプル: 3~7日、数量、形状、マスキング治具、検証要件によります。
塩水噴霧/耐候性検証が必要な場合は、 方法+時間+合格基準 をPO/検査基準に明記してください—リードタイムはそれに応じて調整されます。
はい—プロジェクトベースで対応します。まず以下を確認します:
-
AAMA 2604/2605 は、建築外装用途(通常はアルミ押出材およびパネル)に使用される工場塗装有機皮膜の性能および試験方法の一般的なベンチマークです。
-
試作品、小ロット生産、量産に対応: 2604対2605 は、耐用年数目標、色/光沢要件、暴露環境によります。
適切な粉体システム(例:超耐久ポリエステルまたはより高性能なシステム)を選定し、検査基準に検証計画(DFT、密着性、耐食性、耐候性/色および光沢保持率など)を定義し、必要に応じて第三者試験機関の報告書をサポートできます。
粉体塗装技術リソース
アルミ電子機器エンクロージャー向け黒色陽極酸化:EMI、熱、公差、DFMガイド
双瑞2026-09-21T08:10:48+00:002026年9月24日|
電子機器エンクロージャー特有の制約:表面処理の選択が重要な理由 この図は、3つの [...]
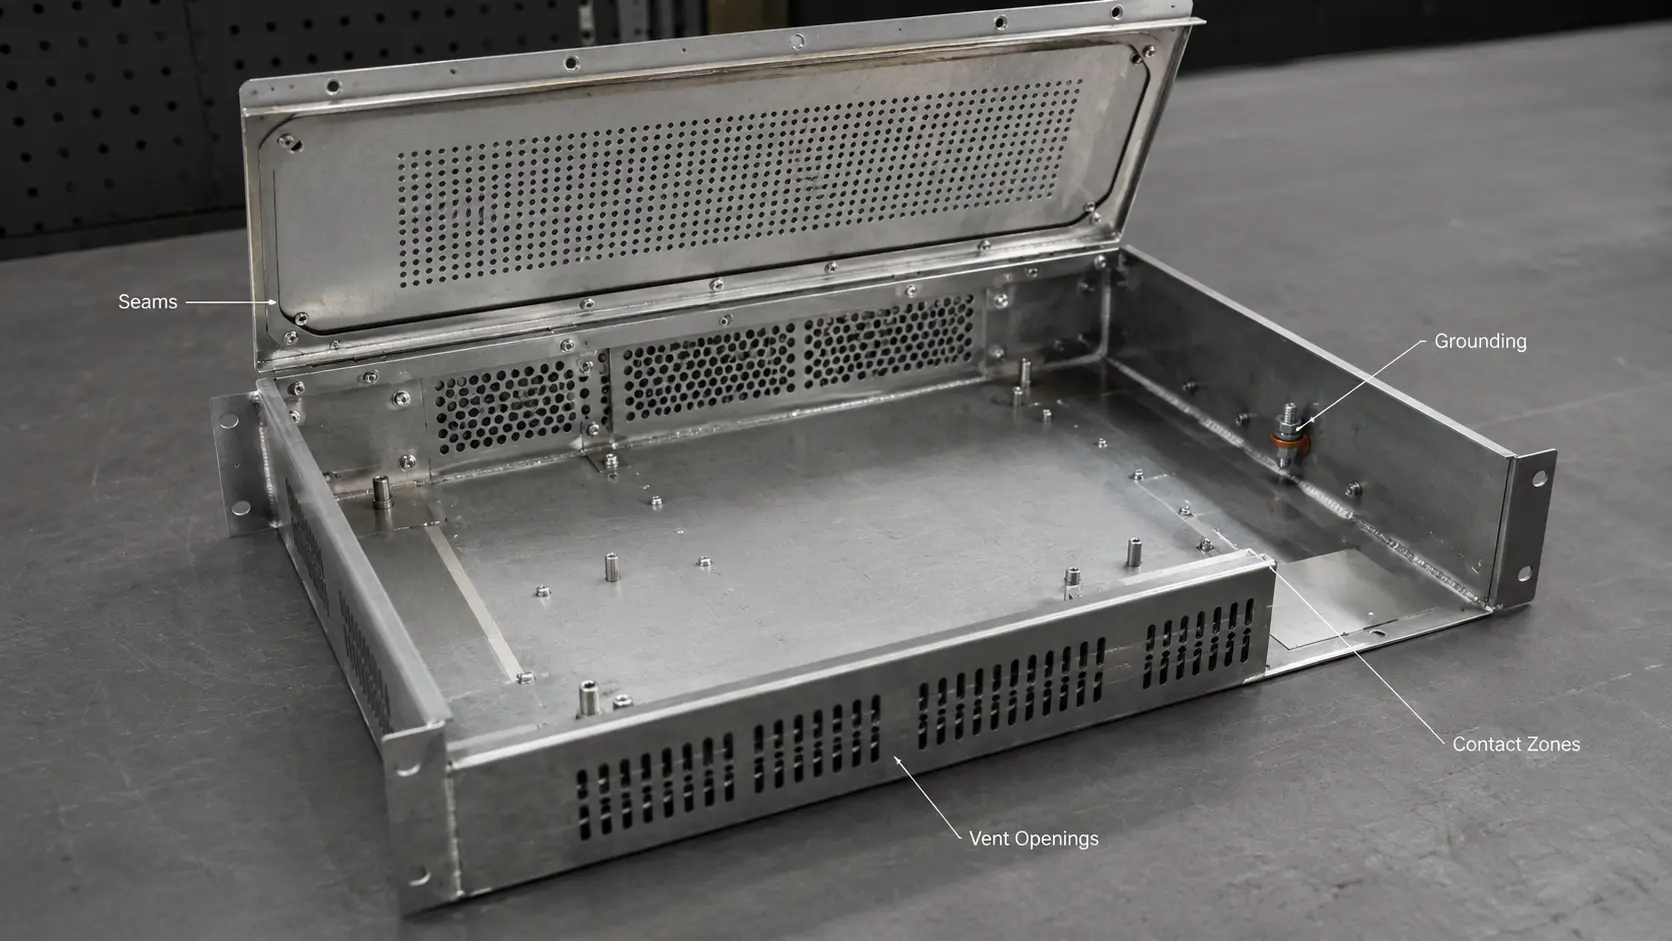
カスタム板金筐体のEMIシールド設計:EMC性能を決定する5つの判断
双瑞2026-09-12T07:00:08+00:002026年9月4日|
シールドされていない継ぎ目が1か所あるだけで、筐体のシールド効果が20 dB以上低下する可能性があります。これが [...]
CADファイル形式の解説:エンジニアが製造業者に送るべきもの
双瑞2026-08-27T01:22:08+00:002026年8月18日|
SolidWorksで板金ブラケットを完成させ、ネイティブの.SLDPRTファイルをエクスポートし、[...]に送信します
