Shuangruiと提携して製造コストを削減 30% そして効率を向上させます。

金属電着塗装サービス2026-09-30T08:05:55+00:00

金属部品向け電着塗装サービス

均一な腐食保護のための電着塗装 / EDコーティング

SR MFGは、カスタム金属部品および製作アセンブリ向けに、管理された電着塗装 / EDコーティングサポートを提供しています。電着塗装は、以下のような要求がある部品に最適です 均一な皮膜被覆、腐食保護、およびキャビティ、シーム、内部コーナーへの塗装到達.

プロジェクト要件に基づき、塗膜厚、密着性、塩水噴霧試験の検証、検査文書をサポートします。一般的な電着塗膜厚は約 5~30 μm, 、プロジェクト固有の目標値にも対応可能です。.

均一な皮膜被覆

多くのスプレーのみの工程よりも、キャビティ、シーム、内部コーナーを均一に被覆します。.

腐食防止

必要に応じて、塩水噴霧試験、密着性、膜厚の検証をサポートします。.

管理された品質文書

プロジェクト要件に基づき、検査記録および試験報告書を手配できます。.
24時間以内にカスタム見積もりを取得

図面をアップロードしてエンジニアリングレビューを受けてください。.

空白フォーム (#4)

電着塗装とは?

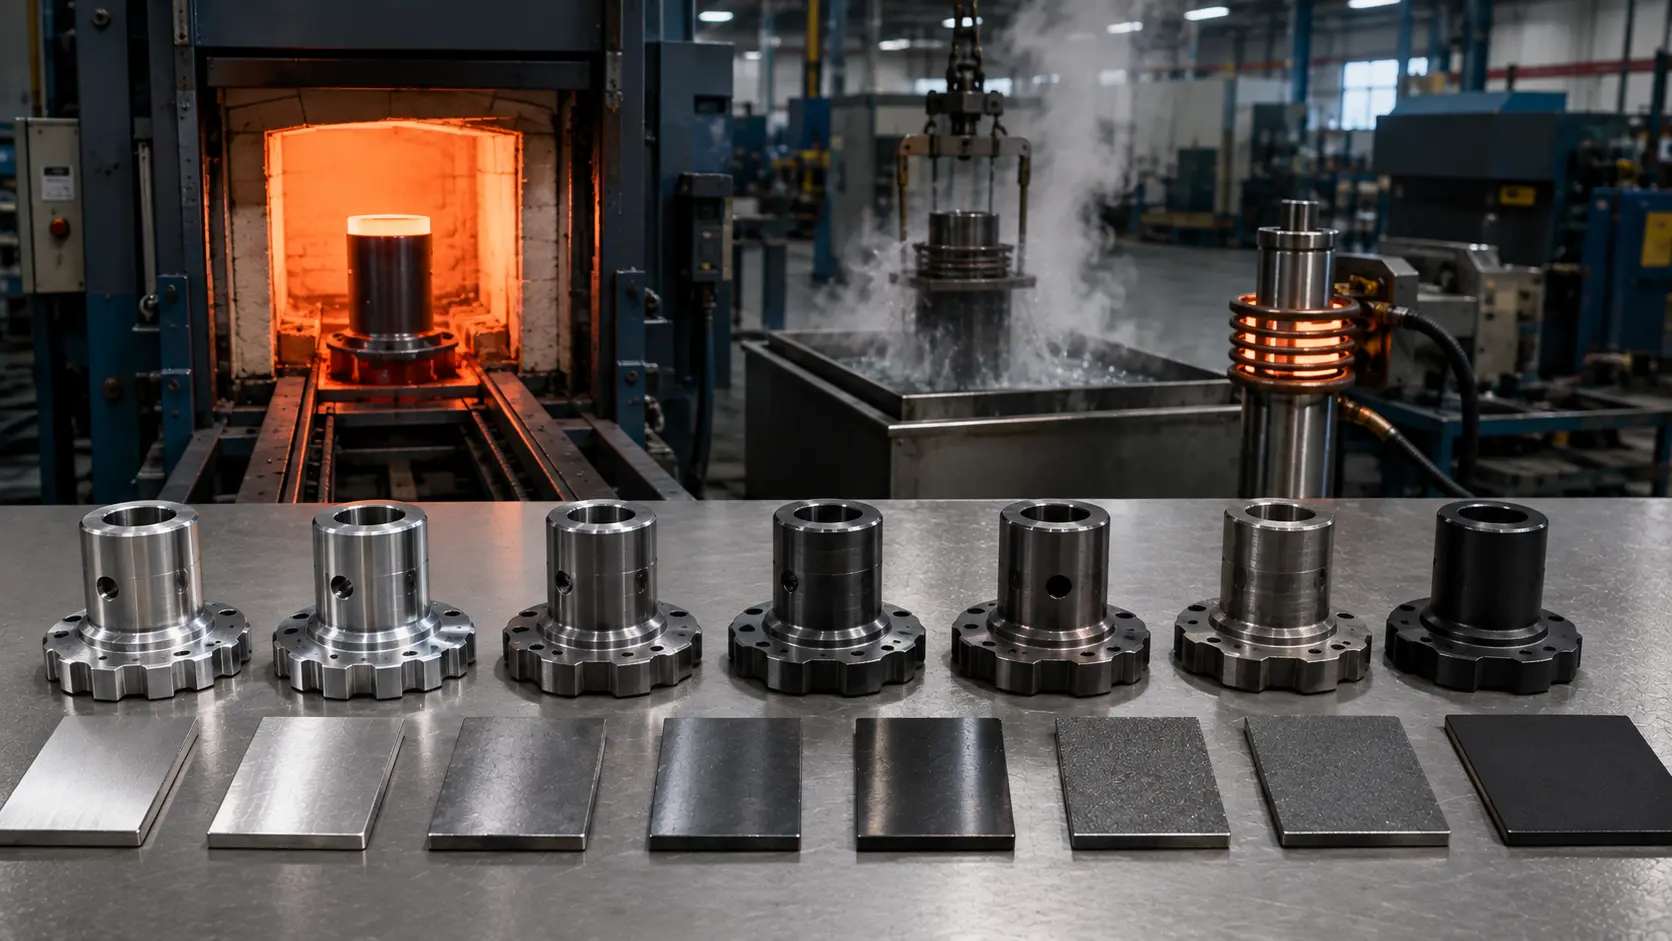
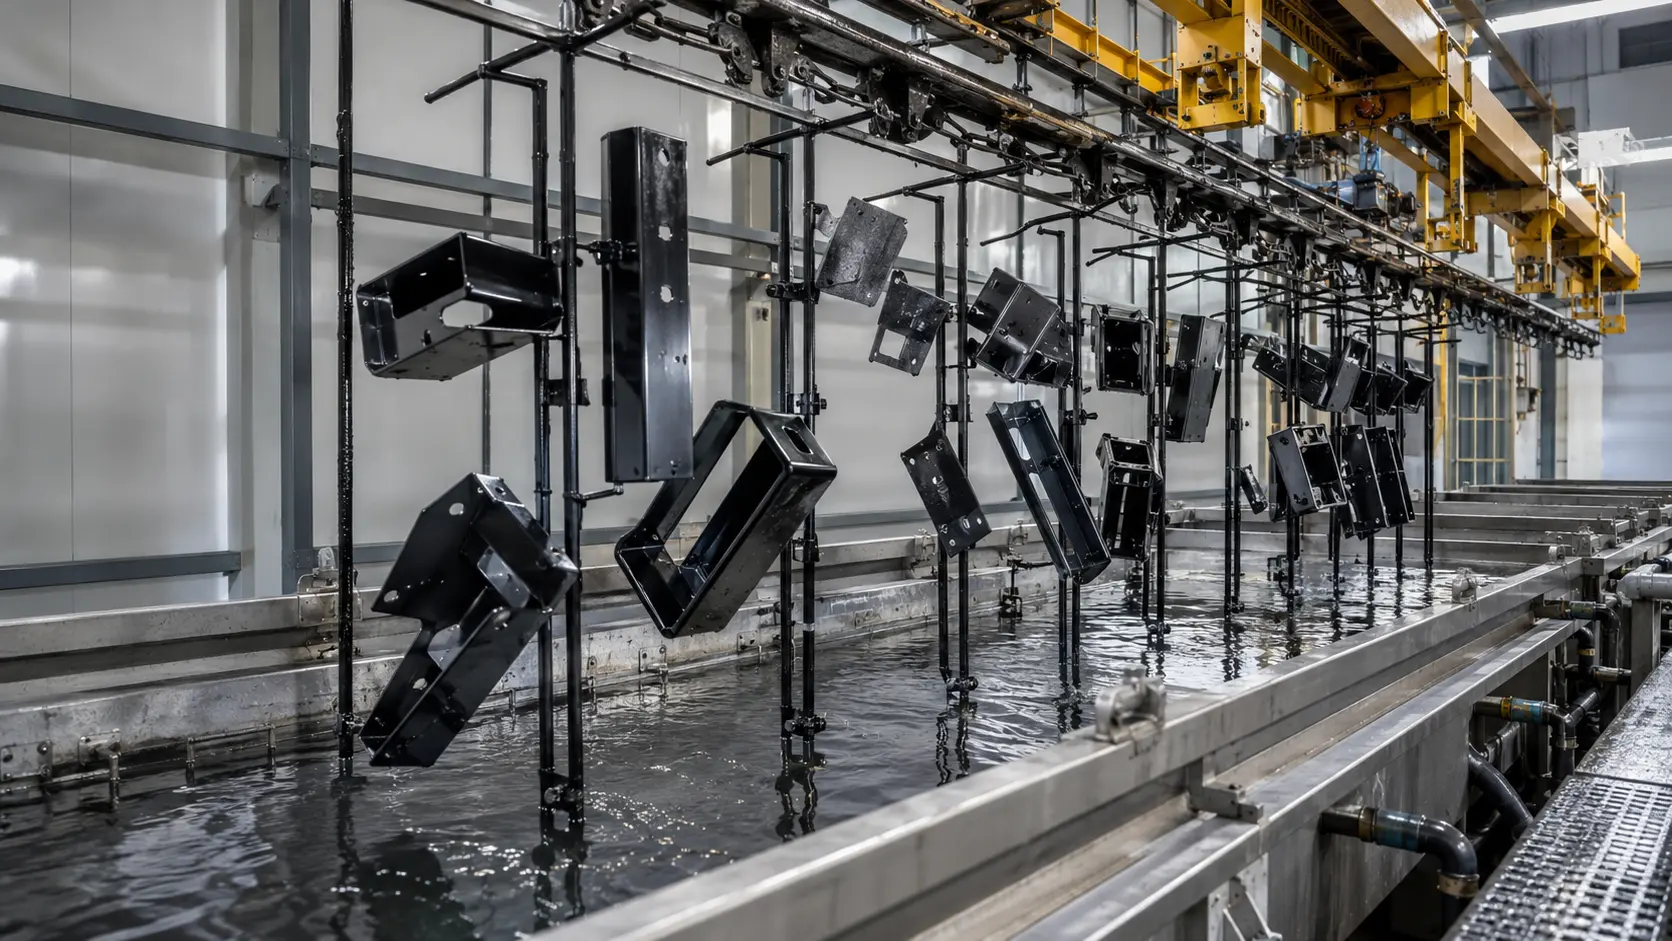
電着塗装は、 電気泳動塗装 または EDコーティング, とも呼ばれ、 水系電着 プロセスです。導電性金属部品を電着塗料浴に浸漬し、 直流電界, の下で、帯電した樹脂および顔料粒子が金属表面に移動し、 均一な塗膜.

を形成します。 塗装が電気的に析出するため、電着塗装は キャビティ、シーム、凹部、内部コーナー、チャンネル に、多くのスプレーのみの工程よりも効果的に到達できます。リンス後、塗装された部品は オーブン硬化.

され、緻密で均一な皮膜を形成し、強力な腐食保護を実現します。 電着塗装は、 または 腐食保護プライマー 機能性コーティング として、.

自動車部品、エンクロージャー、ブラケット、フレーム、複雑な金属製アセンブリ

に広く使用されています。

主要なプロセス原理
電着塗装は3つの主要要素を組み合わせています:
→
水系
塗料浴
→
直流電界
析出後の

オーブン硬化.

これにより、従来のスプレー塗装では到達が困難な領域を含め、導電性金属表面に塗膜が均一に形成されます。

複雑な部品に適している理由

電着塗装は優れたつきまわり性を持ち、凹部や内部領域をより均一に塗装できます。このため、以下のような部品に適しています:
内部コーナー
ブラケットおよびフレーム
シームおよび重なり部
複雑な金属製アセンブリ
スプレーアクセスが限られる領域
i
注意: 電着塗装は主に導電性基材に適しています。非金属材料は通常、導電性前処理とプロジェクトベースの検証が必要であり、その後で電着塗装を検討できます。.

電着塗装 vs. 粉体塗装 vs. ウェット塗装:選び方

異なる仕上げプロセスは異なる課題を解決します。. 電着塗装 は均一な腐食保護と内部被覆に最適であり、, 粉体塗装 は耐久性のある装飾仕上げに強みを持ち、 ウェット塗装 はカスタムカラー、小ロットプロジェクト、タッチアップ作業、特殊な外観要件に対してより柔軟です。.

電着塗装

最適な用途:

均一な腐食保護、空洞部、シーム、内部コーナー、複雑な金属形状。.

一般的な膜厚:

5~30 μm

主な利点:

  • 高度に均一な膜形成
  • 優れた空洞部およびエッジ被覆
  • 優れた腐食保護の基盤
  • 反復生産に適している

主な制限事項:

  • 色の選択肢は通常限られている
  • 基材は導電性でなければならない
  • より高いセットアップとプロセス管理の要件
電着塗装サービスを見る →

粉体塗装

最適な用途:

耐久性のある装飾仕上げ、屋外機器、エンクロージャー、ブラケット、カバー、構造部品。.

一般的な膜厚:

50~125 μm

主な利点:

  • 耐久性および耐摩耗性仕上げ
  • 幅広い色とテクスチャ
  • 低VOCプロセス
  • 優れた外観と腐食のバランス

主な制限事項:

  • 頻繁な色変更にはより多くの洗浄が必要
  • 精密アセンブリには膜厚管理の評価が必要
  • 硬化温度と耐熱性の確認が必要
粉体塗装サービスを見る →

ウェット塗装

最適な用途:

カスタムカラー、試作品、小ロット、低量生産、大型部品、特殊な外観要件。.

一般的な膜厚:

プロジェクト固有

主な利点:

  • 柔軟な色合わせ
  • 小ロットおよび多品種プロジェクトに適している
  • より幅広い基材に対応
  • 局所的なタッチアップと修理が容易

主な制限事項:

  • 液だれやオレンジピールを避けるためにより多くのプロセス管理が必要
  • 転写効率は粉体塗装より低いことが多い
  • 乾燥、硬化、環境管理が仕上げ品質に影響する
金属スプレー塗装サービスを見る →
クイック選択ガイド
要件 推奨プロセス 要件 推奨プロセス
優れた内部空洞部被覆 電着塗装 小ロット/試作プロジェクト ウェット塗装
高い腐食保護の基盤 電着塗装または粉体塗装 標準化された大量生産 電着塗装または粉体塗装
耐久性のある装飾仕上げ 粉体塗装 複雑な加工構造物 電着塗装+トップコートシステム
幅広い色とテクスチャのオプション 粉体塗装またはウェット塗装 厳しい外観要件 粉体塗装またはウェット塗装
カスタム色合わせ ウェット塗装 トップコート前の機能性プライマー 電着塗装
実用的
ガイダンス
  • 以下にとって 高い耐食性, 、複雑な金属構造物、標準化された大量生産、厳しい環境要件には、通常、電着塗装または粉体塗装が適しています。.
  • 以下にとって 小ロット・多品種プログラム, 、単純な形状、頻繁な色変更、または特別な外観要件には、ウェット塗装が最も柔軟な選択肢となることが多いです。.
  • 多くの厳しいプログラムではハイブリッドシステムを採用しています: 電着プライマー+粉体トップコート.
  • 電着プライマー: エッジ、シーム、キャビティの強力なカバレッジ。.
  • 粉体トップコート: 色、耐久性、耐候性能を付加します。.
  • 複合的なメリット: EVバッテリーエンクロージャー、高級家電ハウジング、屋外機器、高付加価値加工組立品に適しています。.
最適な仕上げプロセスは、材料、形状、目標膜厚、色要件、使用環境、化粧グレード、マスキング領域、検査基準、生産量によって異なります。.
仕上げ要件についてご相談ください →

SR MFGは「“外部委託電着塗装”」サービスをどのように提供していますか?

SR MFGは、均一な腐食保護、キャビティカバレッジ、管理された納品が求められる電着塗装プロジェクトの管理を支援します。実際の電着塗装プロセスは、認定パートナー施設で実施されます。.

SR MFGは、エンジニアリングレビュー、マスキングおよびラッキング要件、品質検査、ドキュメント、スケジュール調整、最終納品における単一の窓口として対応します。.

外部委託電着塗装でSR MFGを選ぶ理由

単一窓口

一つのサプライヤーが加工、塗装コミュニケーション、検査、ドキュメント、納品を管理します。.

塗装前のエンジニアリングレビュー

マスキング領域、ラッキングポイント、ねじ山、嵌合面、可視領域は事前にレビューされます。.

管理された品質ドキュメント

膜厚記録、ロットトレーサビリティ、検査結果、試験報告書は必要に応じて手配可能です。.

トップコートの統合

外観や耐候性能が求められる場合、電着塗装の上に粉体塗装またはウェット塗装を追加できます。.

標準管理電着塗装ワークフロー
1

図面・要件レビュー

図面、仕様、塗装要件をレビューします。.

2

加工・塗装前準備

部品を加工し、塗装の準備を行います。.

3

電着塗装の実現可能性確認・パートナー調整

実現可能性を確認し、最適なパートナーを選定します。.

4

サンプリング・検証

サンプルに塗装を施し、要件を満たすことを検証します。.

5

バッチ生産・プロセス追跡

プロセス追跡とモニタリングを行いながら生産を進めます。.

6

最終検査・ドキュメント

部品を検査し、ドキュメントを完成させます。.

7

梱包・納品

部品は適切に梱包され、納期内に納品されます。.

誰が何を担当するのか?
SR MFG — お客様のワンストップ窓口
  • 図面、マスキング領域、機能面を確認
  • 製作、パートナーとの連絡、スケジュール、物流を調整
  • 検査ポイントとドキュメント要件を定義
  • 必要に応じてトップコートの統合を手配
Eコーティングパートナー施設
  • 前処理、電着塗装、リンス、硬化を実施
  • 合意されたプロセス要件に従ってコーティングを実行
  • 必要に応じてプロセス記録または試験データを提供

耐食性プライマーコーティング、溶接フレーム、ブラケット、エンクロージャー、製作構造物、および製作・コーティング・検査・納品を一社で管理する必要があるプロジェクトに最適。.

レビュー可能なEコーティング対応部品・材料

SR MFGは、板金部品、プレス部品、溶接アセンブリ、および耐食性プライマーコーティング、内部被覆、または管理された表面仕上げを必要とするその他の導電性金属部品のEコーティングレビューをサポートします。最終的な実現可能性は、材料の導電性、部品形状、前処理の適合性、マスキング領域、ラッキング方法、コーティングウィンドウ、および検証要件によって異なります。.

製作板金
金属部品

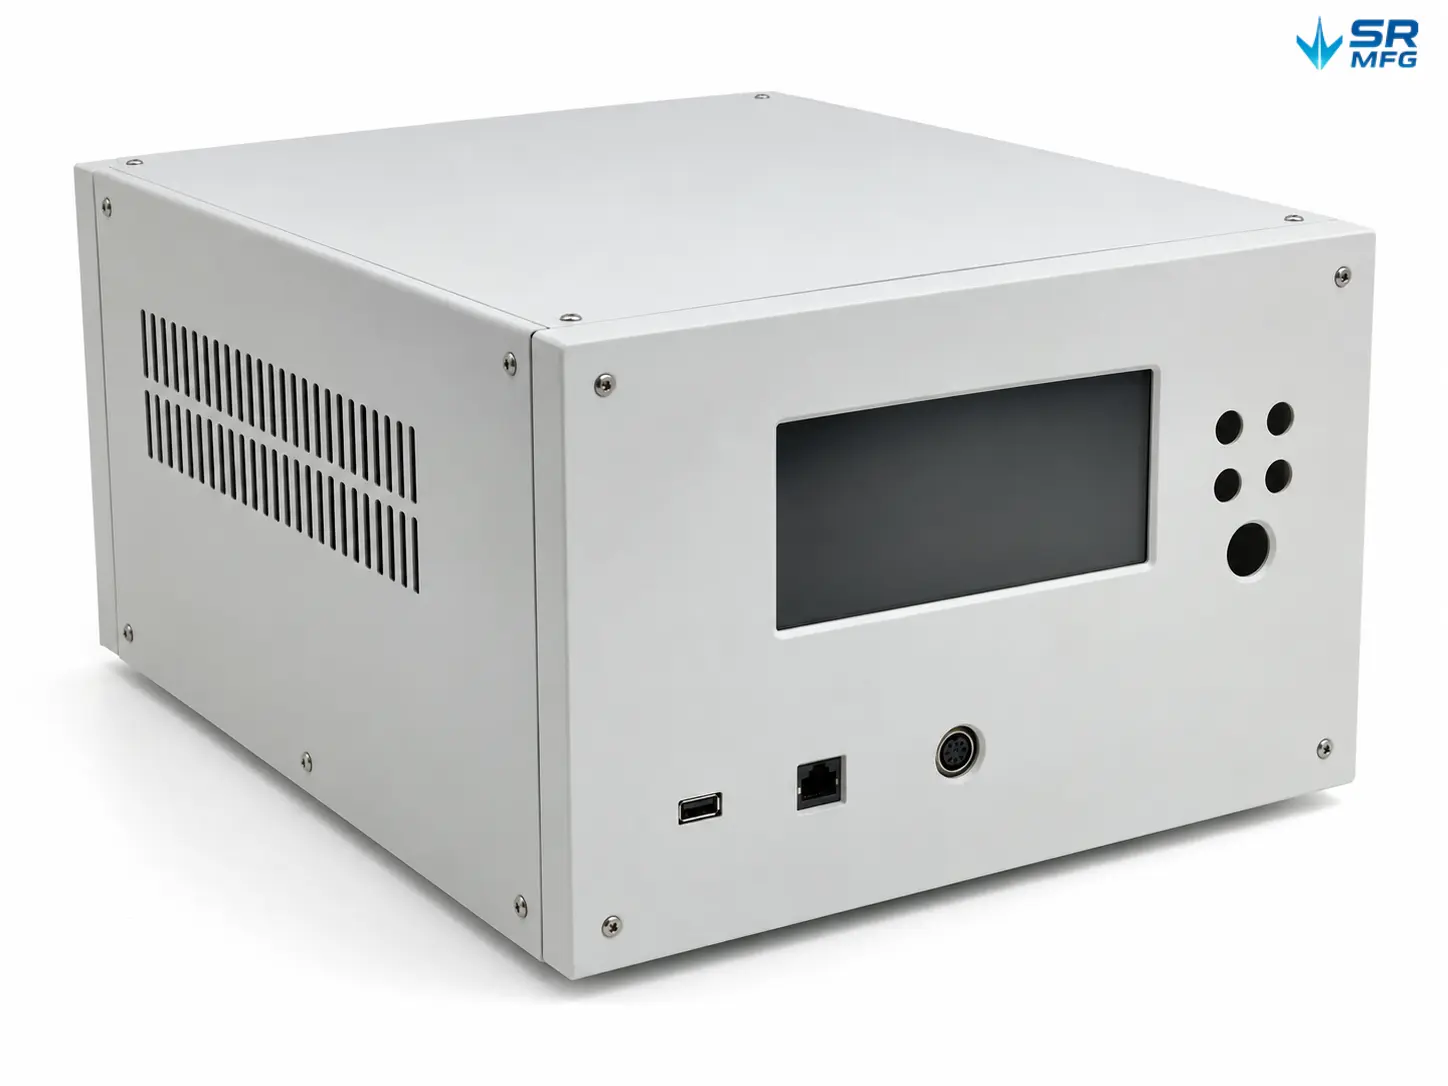
  • エンクロージャーおよびキャビネット
  • 機器ハウジング
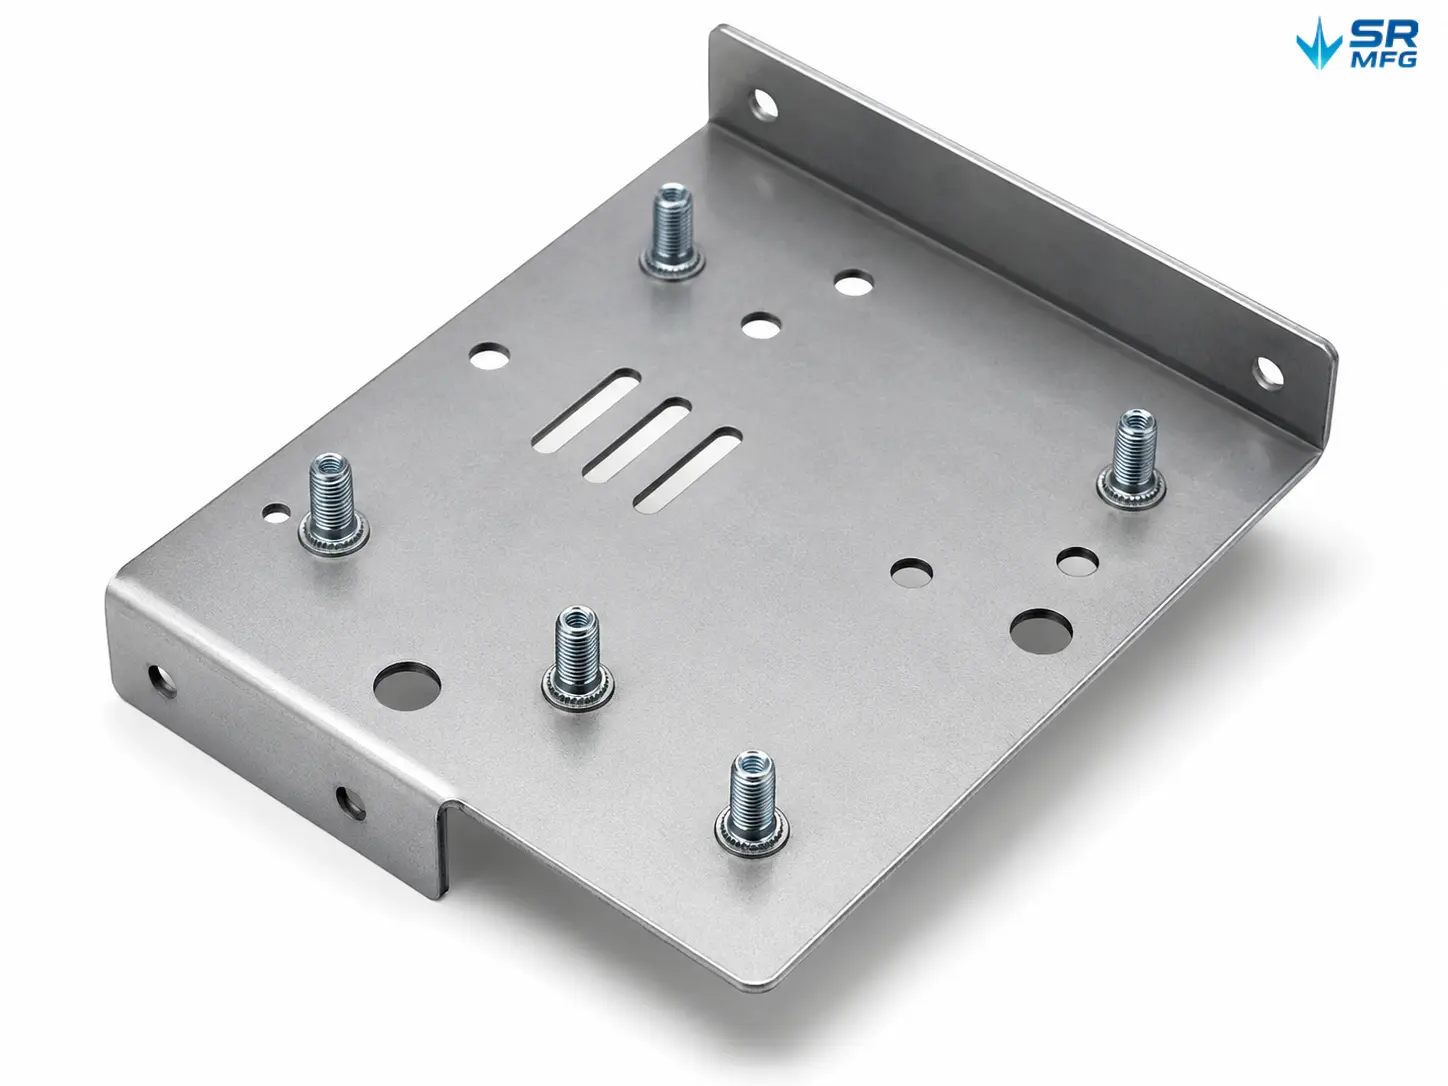
  • ブラケットおよび取付プレート
  • ガード、カバー、ベース、フレーム
  • 溶接アセンブリおよび補強材

プレス &
成形部品

  • 打ち抜き部品
  • ブランク部品
  • 深絞り部品
  • 補強部品
  • クリップ / スナップおよびガイド機能

一般的な導電性
材料

  • 炭素鋼および合金鋼
  • 溶融亜鉛めっき鋼
  • 電気亜鉛めっき鋼
  • アルミニウム-亜鉛めっき鋼
  • ステンレス鋼およびアルミニウム
特殊基材はケースバイケースで検討可能です。.

最適な
使用事例

  • 耐食性プライマーコーティング
  • 内部被覆を伴う複雑な形状
  • シーム、キャビティ、窪み領域への被覆
  • 粉体塗装またはウェット塗装前のベースコート
  • 管理された検査およびドキュメント
i

Eコーティングの成功は、表面状態、前処理品質、ドレン / ベント設計、マスキング戦略、ラッキング位置、膜厚目標、およびコーティング後の検査要件によって異なります。.

Eコーティングの材料および前処理に関する考慮事項

Eコーティングの性能は、基材状態、前処理の適合性、膜厚目標、および検証要件によって異なります。.
SR MFGは認定パートナーと協力し、実証済みの戦略を適用して、密着性、一貫した耐食性、および生産安定性の確保を支援します。.

01

炭素鋼 &
合金鋼

一般的な基材

電着塗装に最も広く使用される材料。密着性と耐食性を確保するために、通常は脱脂+リン酸塩前処理が用いられる。

重点項目

  • 油分、防錆剤、溶接ヒューム、ミルスケールの除去
  • 安定したリン酸塩皮膜重量の管理
  • 鋳鉄または多孔質鋳物に対する、必要に応じたブラスト/ショットブラスト処理
02

亜鉛めっき/亜鉛-
被覆鋼

プロジェクト依存

実現可能かつ広く採用されているが、安定した密着性には表面状態が重要。

重点項目

  • パッシベーション、白錆、油分、残留物の管理
  • 亜鉛表面に対応した化成処理/前処理システム
  • パッシベーション皮膜または白錆に対して必要に応じた洗浄/活性化
03

アルミニウム&
異種金属部品

検証が必要

酸化皮膜および化成皮膜の安定性により敏感。前処理ラインの適合性が特に重要。

重点項目

  • 必要に応じてアルミニウム専用化成処理システムを使用
  • 異種金属組立品の多金属適合性を確認
  • 主要な管理点と検査方法を定義
04

膜厚および
公差管理

プロジェクト別対応

膜厚目標値および寸法管理は、プロジェクト要件に基づいて定義し、検証する必要がある。

重点項目

  • 標準膜厚: 5~30 μm プロジェクト依存
  • 単点ばらつき、全体均一性、バッチ間一貫性を管理
  • エッジ効果および測定信頼性に注意

電着塗装性能に影響を与える主要因子

表面
状態
前処理
品質
ラッキング&ドレン/
ベント設計
膜厚
目標
検査方法
および検証
使用環境
および要件
!

重要な注意事項

最終的な前処理工程、電着塗装システム、膜厚目標値、管理限界は、材料、形状、塗装システム、検査方法、使用環境、顧客の合格基準に基づいて確認する必要がある。

高度技術ノート

膜厚および寸法公差管理

このセクションは、塗膜の付着量を定義・管理する必要がある公差敏感またはエンジニアリング上重要なプロジェクトに使用する。

標準的な乾燥膜厚範囲

  • カチオン電着塗装:一般的に 18~25 μm
  • プロジェクトで定義された許容範囲は以下の中で変動する場合がある 約12.5~30 μm
  • 最終目標値は塗装システム、形状、仕様に従うこと

公差敏感部位

  • ねじ部および嵌合面
  • アース/接触部
  • 穴、エッジ、組立インターフェース
  • マスキングまたは膜厚制限が必要な場合がある

均一性およびバッチ管理

  • 必要な箇所に単点公差を定義
  • 部品内の膜厚均一性を管理
  • エッジビルドアップとバッチ一貫性のレビュー
  • CTQ / 重要特性の優先順位付け

測定と記録

  • 校正済みのDFT測定機器を使用する
  • 検査ポイントを事前に定義する
  • 必要に応じてトレーサブルな記録と報告書を保持する
  • 顧客の検証要件をサポートする
!

過度な膜厚変動は、外観、耐食性、アース、組立適合性、または寸法公差に影響を与える可能性があります。重要な表面は生産前に定義する必要があります。

Eコーティングの要件をレビューする準備はできましたか?

Eコーティングがお客様の部品に適しているか不明ですか?図面、材質、目標膜厚、マスキング領域、耐食要件、検査基準をお送りください。当社のエンジニアリングチームがプロジェクトをレビューし、適切なEコーティングソリューションを調整いたします。

業界と電着塗装アプリケーション

SR MFGは、産業機器、キャビネット、ブラケット、フレーム、エンクロージャー、構造アセンブリに使用されるOEM金属部品向けに、管理された電着塗装(Eコーティング)サポートを提供しています。Eコーティングは複雑な形状や凹部表面に均一な被覆を実現し、一貫した腐食保護が求められる部品に適しています。試作仕上げから量産まで、認定コーティングパートナーを通じてサポートいたします。
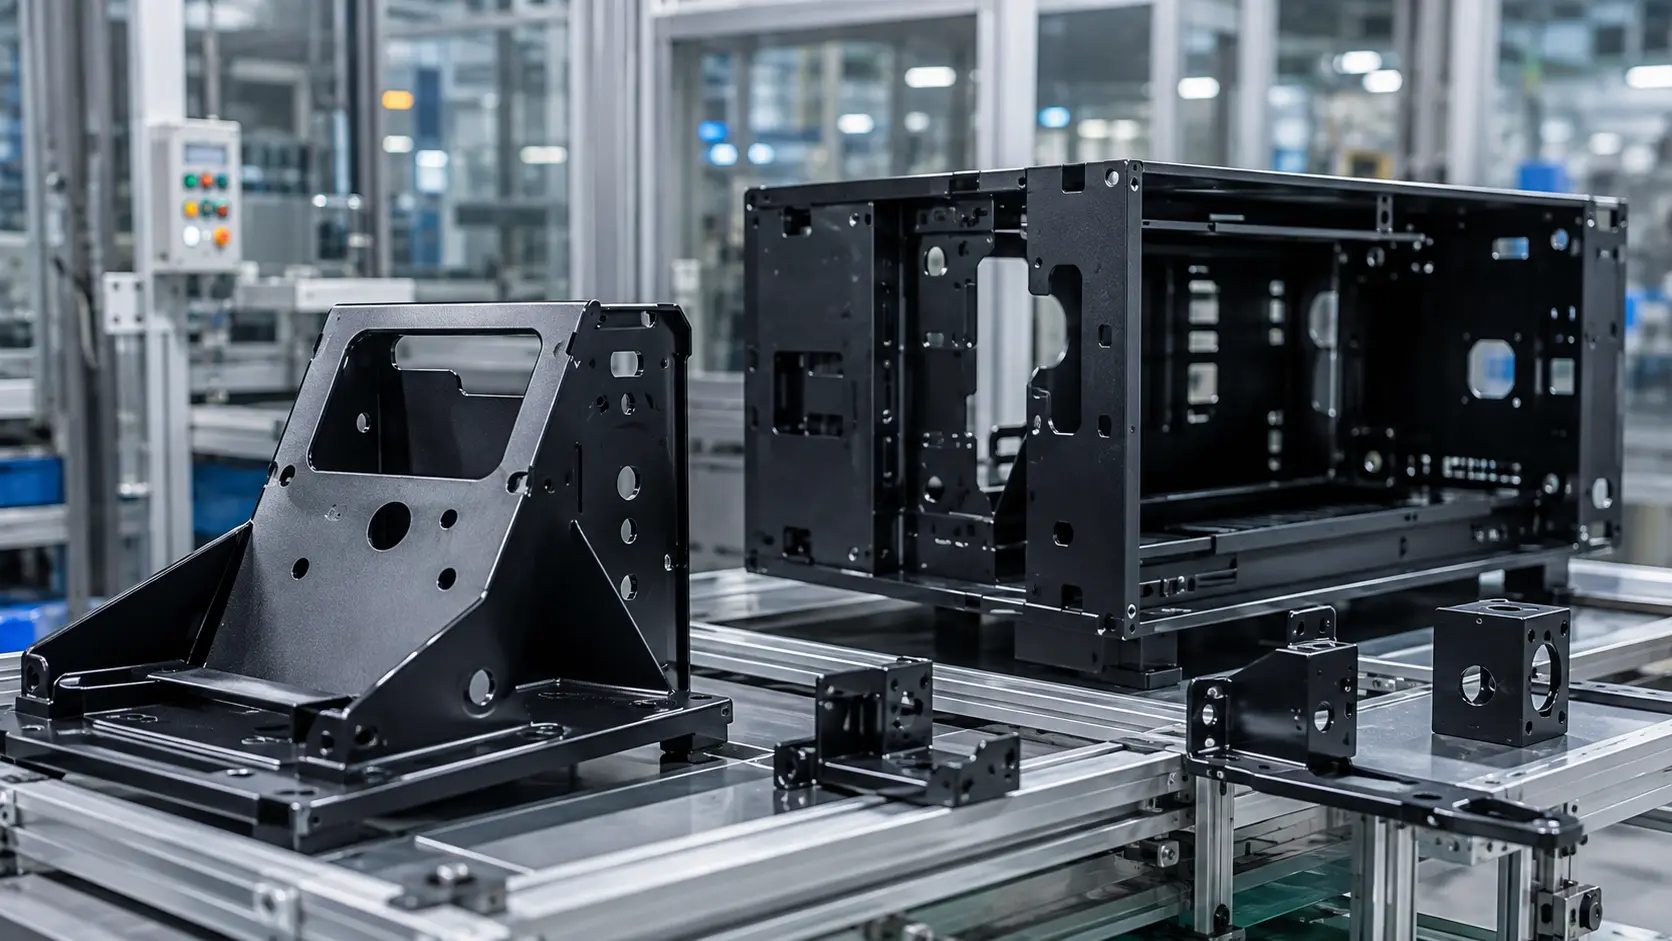
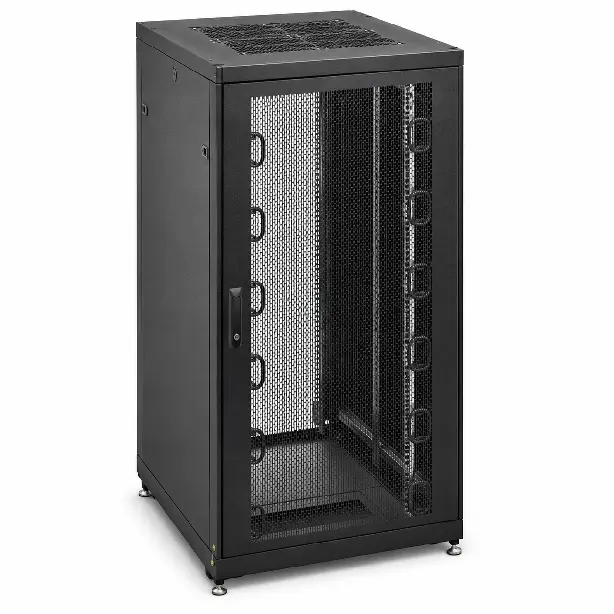
産業用OEM用途向け電着塗装金属部品

データセンター・IT機器

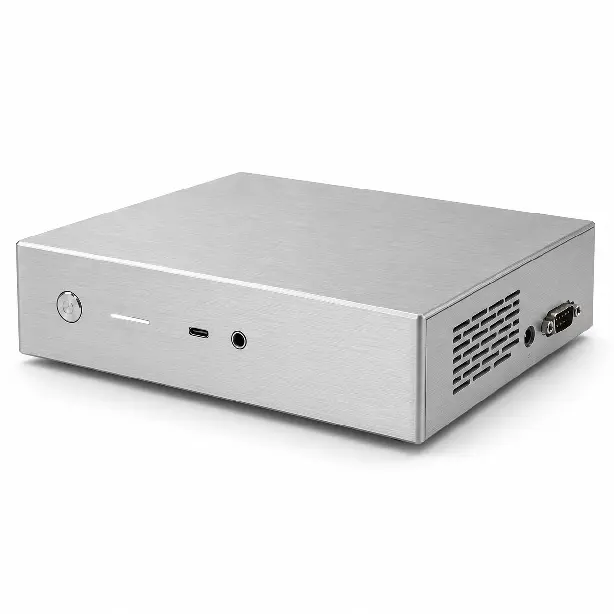
データセンター部品、ネットワークインフラ、ITハードウェア向けのEコーティング。あらゆる表面、シーム、凹部に到達する均一な薄膜腐食保護を提供します。

  • サーバーラックフレーム・レール
  • ケーブルマネジメントトレイ
  • キャビネットパネル・ドア
  • 取付ブラケット・プレート

コンシューマーエレクトロニクス

コンシューマーエレクトロニクス筐体、内部ブラケット、ディスプレイ構造体、精密金属アセンブリ向けの電着塗装。優れた密着性とクリーンで洗練された表面仕上げを備えた一貫した膜厚を実現します。

  • デバイス筐体・カバー
  • 内部支持ブラケット
  • ディスプレイ取付構造
  • スピーカー・オーディオ金属部品
  • 小型精密成形部品

電気設備

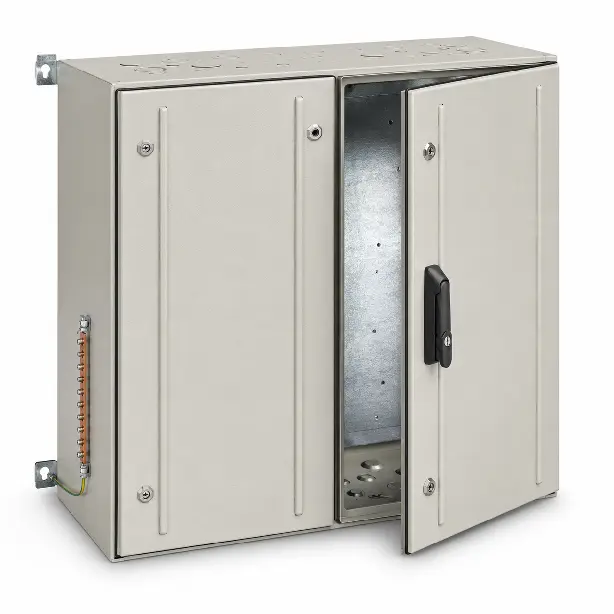
電気エンクロージャー、制御キャビネット、配電ユニット、産業用電気部品向けのEコーティング。従来の方法では対応が難しい複雑な内部表面において、優れた耐食性と完全な被覆を提供します。

  • 電気キャビネット筐体
  • 制御ボックスパネル
  • 端子取付板
  • DINレールブラケット
  • 通気・アクセスパネル

産業機械

機械、自動化システム、生産設備、構造機械アセンブリ向けの耐久性電着塗装。錆、薬品、環境暴露に対する長期的な保護を実現するよう設計されています。

  • 機械カバー・ガード
  • 設備フレーム
  • コンベアブラケット
  • センサー取付プレート
  • 保護パネル&シールド

新エネルギーシステム

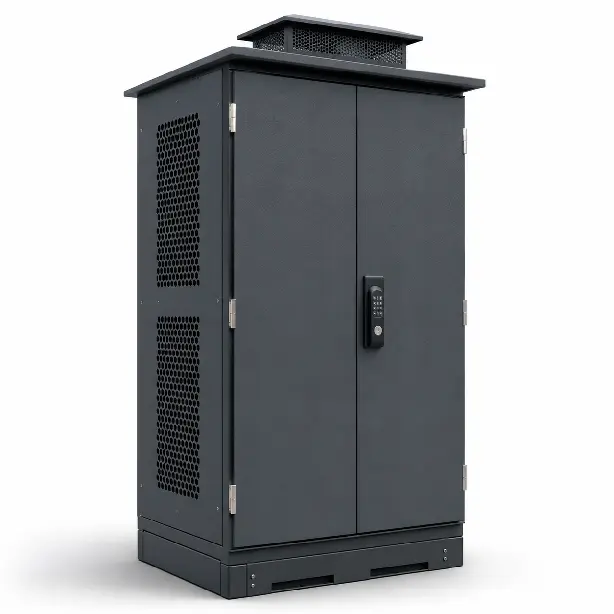
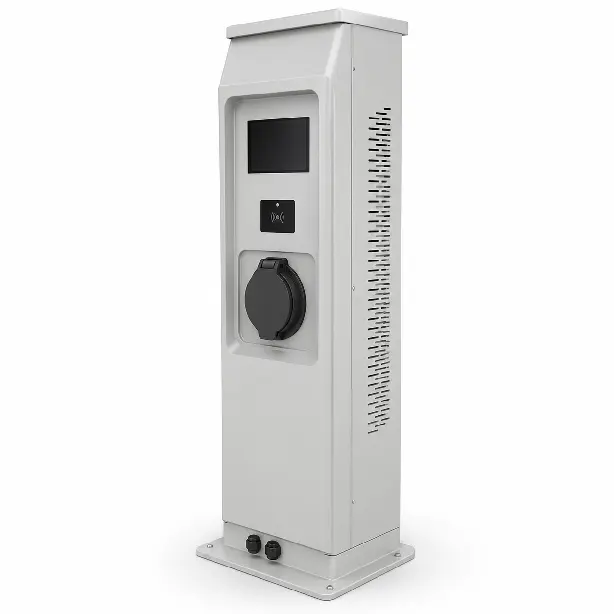
EV充電設備、バッテリーシステム、エネルギー貯蔵キャビネット、電力変換ユニット向けのEコーティングソリューション。厳しい屋内・屋外動作環境に対応する信頼性の高い均一な腐食保護を提供します。

  • バッテリー筐体部品
  • 充電ステーションキャビネット
  • 蓄電キャビネットパネル
  • バスバーサポートブラケット
  • パワーモジュールハウジング

屋外設備

屋外エンクロージャー、機器カバー、BBQグリル、照明システム、構造金具向けの耐候性電着仕上げ。過酷な屋外条件におけるUV安定性、防湿、長期的な耐食性のために設計されています。

  • 屋外設備筐体
  • BBQグリル板金本体
  • 保護カバー&パネル
  • 取付ブラケット
  • 耐候性構造部品

お客様の用途に合わせて設計

単一サンプルから量産ボリュームまで、SR MFGはプロジェクト全体を通じてコーティング品質、検査、納品を管理します。認定パートナー施設を通じて、お客様の技術要件と外観要件に基づき、カソードまたはアノードEコーティングシステムを調整できます。

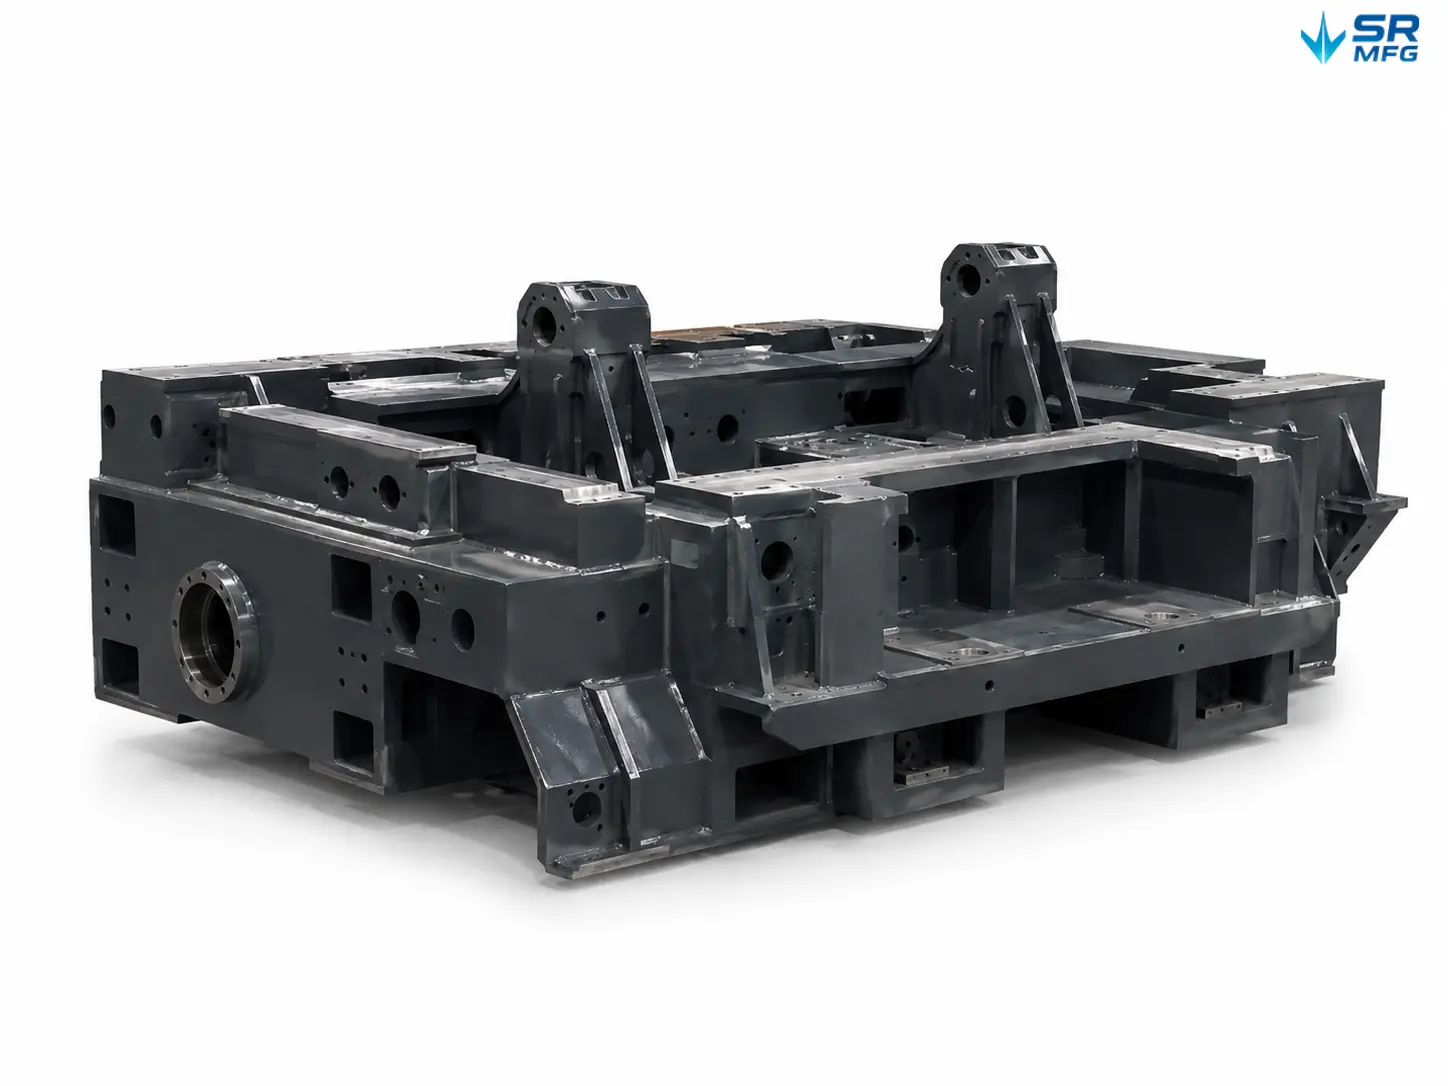
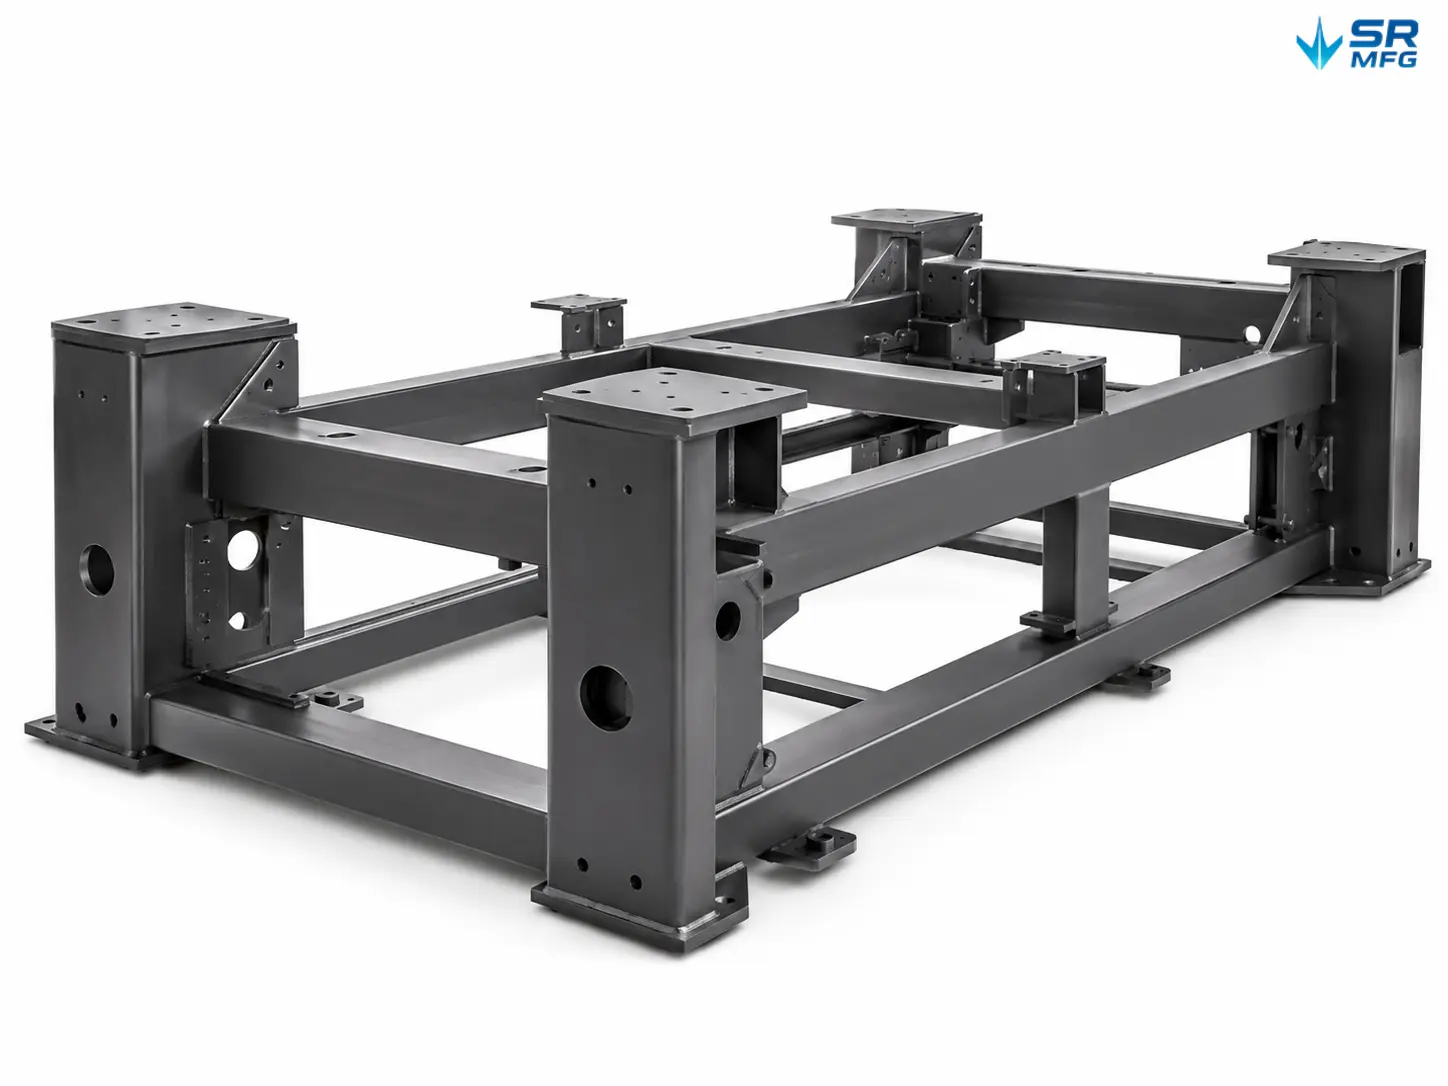
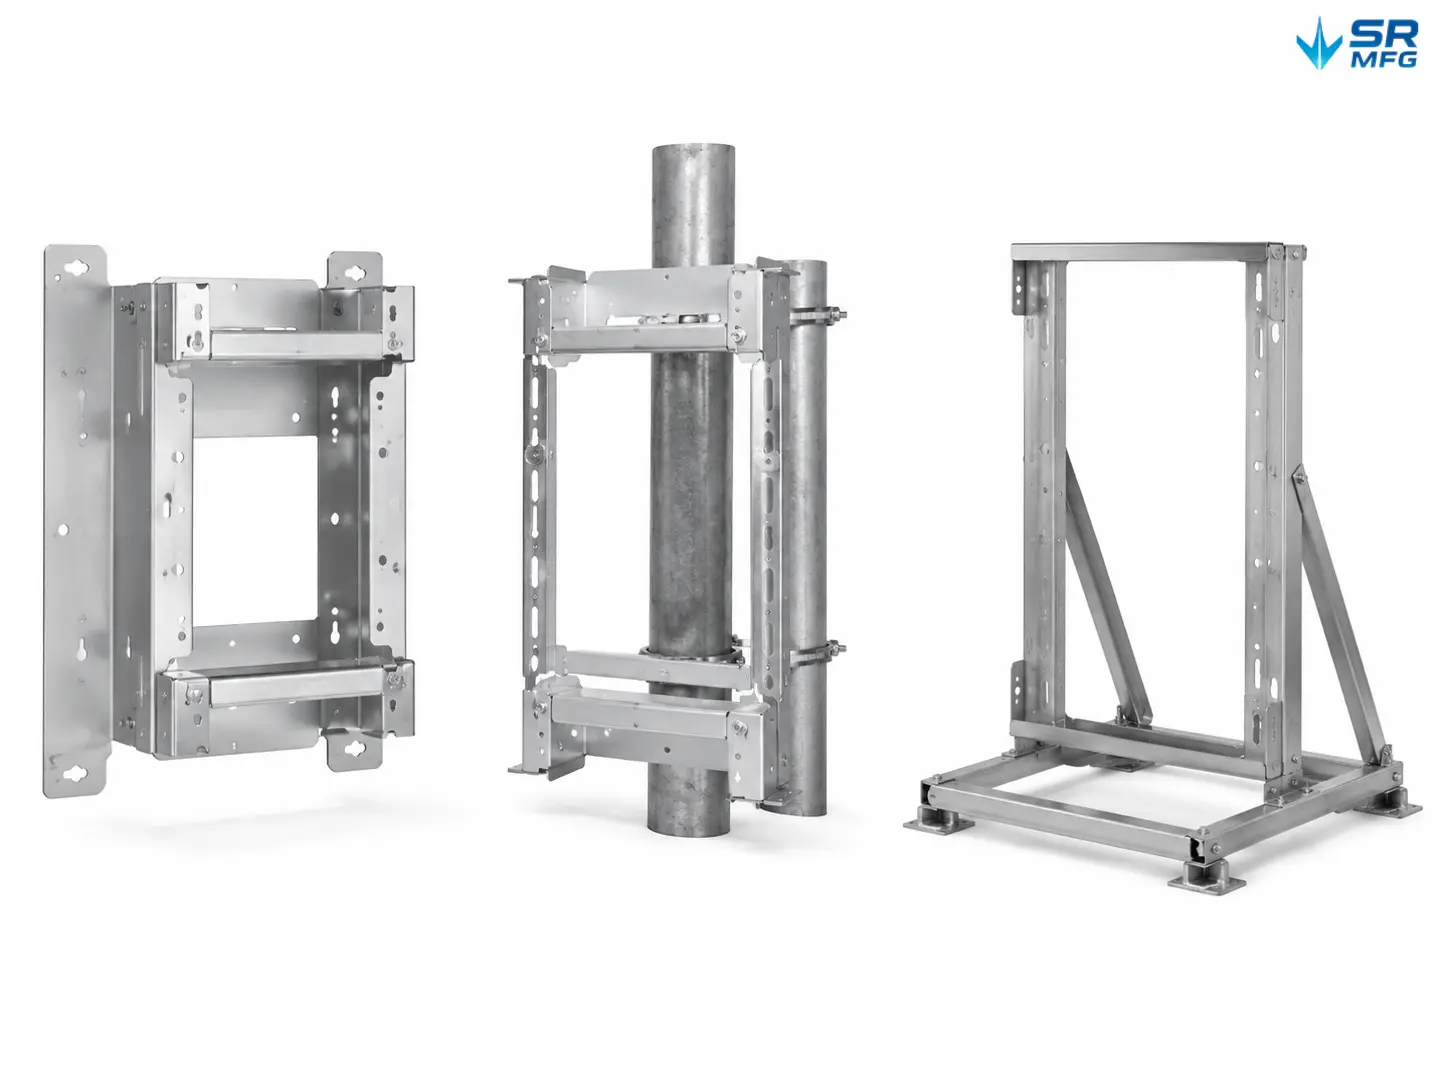
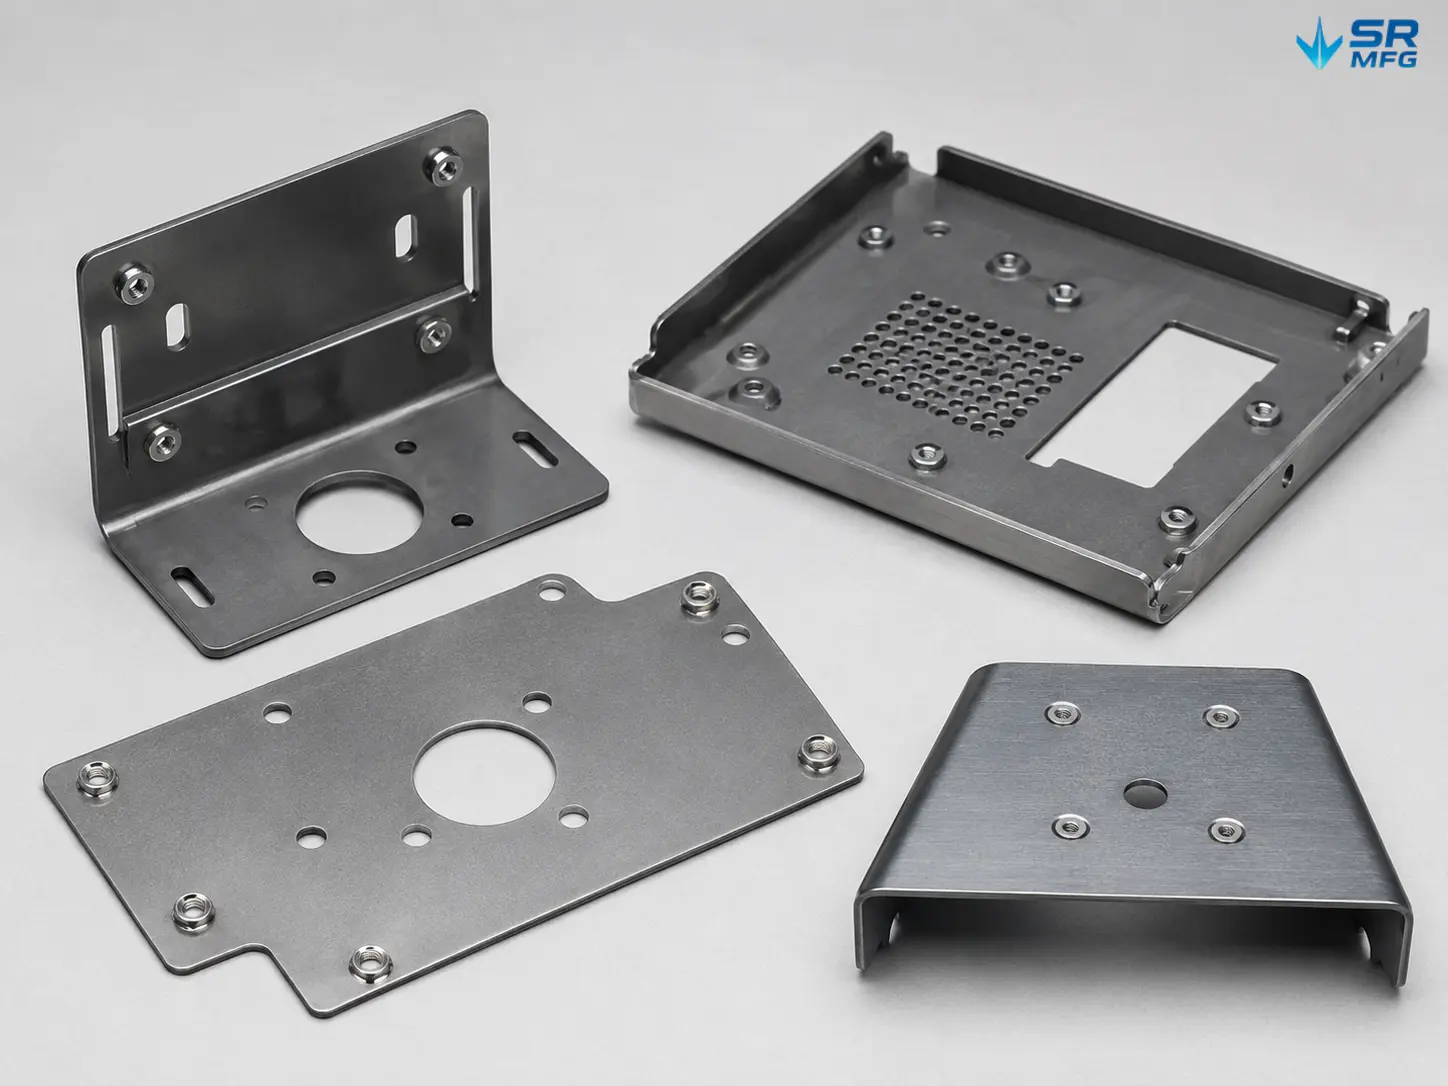
SR MFG Eコーティング製品ショーケース

板金Eコーティング よくある質問​​​​

Eコートは複数の色で利用可能ですが、 黒とグレーが主流の選択肢です、アプリケーションの大部分を占めています(多くの業界で 90%+ とよく言及されます)。

  • 黒: 最も一般的なEコート色で、強力な腐食保護と外観変動への高い許容度が評価されています。自動車シャーシ部品、建設機械、コンシューマーエレクトロニクス部品に広く使用されています。システムに応じて 光沢、半光沢、マット オプションがあります。

  • グレー: 産業部品や建築部品に一般的に使用されるニュートラルな色調で、機能性と視覚的調和のバランスを取ります。

  • カラーEコート: 白、赤、青、金などのカスタムカラーは、差別化された外観ニーズ(例:プレミアムコンシューマーエレクトロニクスや装飾金具)に対応するために開発できます。これらは通常、専用のカラーEコートシステムとプロセスチューニングが必要です。

厳密な膜厚管理が必要な表面、または未塗装のままにしなければならない表面には、通常以下のアプローチを組み合わせて使用します:

  • 物理的マスキング: 高温シリコンプラグ、セラミック治具、または高温テープ(≥180°C)を使用して、ねじ穴、ダウエル穴、精密嵌合面をマスキングします。複雑な輪郭表面には、完全な被覆を確保し、硬化中のリフトオフを防止するために専用マスキング治具を開発できます。

  • プロセスベースの膜厚管理: 段階的電圧制御(重要領域周辺の電界強度を低減)、ラック角度の調整による電界暴露の低減、堆積時間の最適化などの技術により、嵌合面のコーティングを非常に低く保つことができます(嵌合に必要な場合、通常 0~5 μmを目標)。

  • 局所絶縁前処理: 重要領域に専用絶縁プライマーを塗布して堆積を根本から低減—長期生産における標準部品に有用です。


はい。報告書は通常2つのカテゴリで利用可能です:

  • 標準検査報告書: 磁気誘導/渦電流ゲージを使用した膜厚マッピング(一般的な精度は約 ±1 μm)、クロスハッチによる密着性試験(例: ISO 2409)、および中性塩水噴霧による腐食検証(例: ASTM B117)。サンプリングレポートはバッチごとに提供可能です。

  • 第三者認証レポート: 認定第三者機関レポート(例:CNAS/CMA認定ラボ)は、膜厚均一性(例: CV ≤ 10%)、密着性(一般に 0–1 指定がある場合はグレード目標)、および塩水噴霧性能(例: 240~1000時間、必要に応じて)などの主要指標について手配可能です。正式レポートは初品生産後にプロジェクト検収用として提供可能です。

亜鉛めっき部品(ピンホール)の場合:

  • 以下を使用 弱酸性脱脂 (pH 5~6)により、亜鉛層への激しい侵食や多孔質の露出を回避します。

  • 脱脂後に ジルコニウム化成処理 を追加し、微細孔を封止して緻密な化成皮膜を形成します。

  • 以下を使用 パルス電圧戦略 (例:短時間の低電圧「ソフトスタート」)により、完全析出前に表面に閉じ込められたガスを放出させます。

鋳造品(ブリスター)の場合:

  • ショットブラスト により埋め込まれた残留物を除去し、その後高圧洗浄で細孔内部の油分を除去します。

  • 以下を使用 一部のケースでは 無リンセラミック化成処理

  • 脱脂後に により、結晶性多孔質に起因する気泡リスクを低減します。 高リスク鋳造品には電着塗装前に

を行い、閉じ込められたガスを引き出し、焼付時の膨張関連ブリスターを低減します。

  • プレベークはいつ推奨されますか? プレベークは主に3つのシナリオで推奨されます: 溶剤含有電着塗装システム:低温プレベーク(例:

  • 80~100°Cで10~15分間 )により、完全硬化前に溶剤を穏やかに除去し、高温での急激な蒸発による気泡・クレーターリスクを低減します。

  • 高湿度生産条件: 雨季や沿岸部・高湿度環境では、プレベークにより析出均一性に影響を与える残留水分を除去します。

約2メートルを超える部品や大型鋳造品・板金構造物では、プレベークにより持ち出し量(浴液の持ち出し)を低減し、浴液ロスを最小化し、硬化時の多量持ち出し蒸発による膜厚変動リスクを低減します。

  • 電着塗装の上に粉体塗装やウェット塗装は可能ですか? はい—電着塗装はトップコートのプライマーとして使用できますが、適合性の管理が必要です。 電着塗装上の粉体塗装:プラズマ活性化または軽い足付け研磨(例:~200番)で密着性を向上させます。粉体硬化温度を電着塗装基材と適合する範囲に保ちます(一般的な参考値: 160~180°Cで20~30分間 、システム/PMTにより異なります)。合計膜厚を管理し、嵌合・公差問題を回避します(一部のプログラムでは

  • 合計≤60 μm を目標、部品および公差スタックにより異なります)。 電着塗装上のウェット塗装:電着塗装が完全硬化していることを確認します(例:硬度

、指定がある場合)。電着塗装の化学的性質と適合するトップコートを使用し、スプレー前に静電気ダストを除去してリフティングやフィッシュアイなどの欠陥を回避します。

  • 外注電着塗装の品質責任はどのように定義されますか? 電着塗装工程に投入される部品は、清浄度、表面状態、寸法品質について合意された要件を満たさなければなりません。SR MFGが製作した部品については、塗装パートナーへの引き渡し前に塗装前状態を管理します。顧客支給部品については、塗装前に受入時の欠陥や汚染をレビューし報告します。

  • 工程実行: 塗装パートナーは確認済みのプロセスウィンドウに従わなければなりません。電圧、温度、析出時間などの偏差により、規格外の膜厚、密着性不良、または塩水噴霧試験の不合格が生じた場合、責任は塗装パートナーに帰属します。

  • 合格基準: 合意書には、膜厚公差、密着性グレード、塩水噴霧時間、および合格閾値を定義する必要があります。初品サンプルをベースラインとし、必要に応じて第三者報告書を最終的な仲裁方法として使用できます。

電着塗装の技術資料

トップへ戻る