金属部品向けアルミニウム陽極酸化処理サービス
SR MFGは、アルミニウム板金部品および機械加工部品に対する管理された陽極酸化処理サポートを提供しています。Type IIおよびType III陽極酸化処理、色要件、マスキング計画、封孔方法の確認、検査記録、ドキュメントサポートを含みます。.
プロジェクトのニーズに応じて、陽極酸化タイプ、膜厚クラス、色、封孔方法、および重要表面要件の定義をお手伝いします。必要に応じて、ISO 7599やMIL-PRF-8625などの規格を参照できます。.
Type II / Type IIIオプション
装飾用、保護用、硬質陽極酸化処理のオプションを用途要件に基づいて検討できます。.
色および封孔管理
クリア、ブラック、および指定色の陽極酸化処理は、サンプル、仕様書、封孔方法により確認できます。.
マスキングおよび検査サポート
ねじ山、接触領域、嵌合面、外観面は生産前に確認できます。.
24時間以内にカスタム見積もりを取得
図面をアップロードしてエンジニアリングレビューを受けてください。.
陽極酸化処理とは?
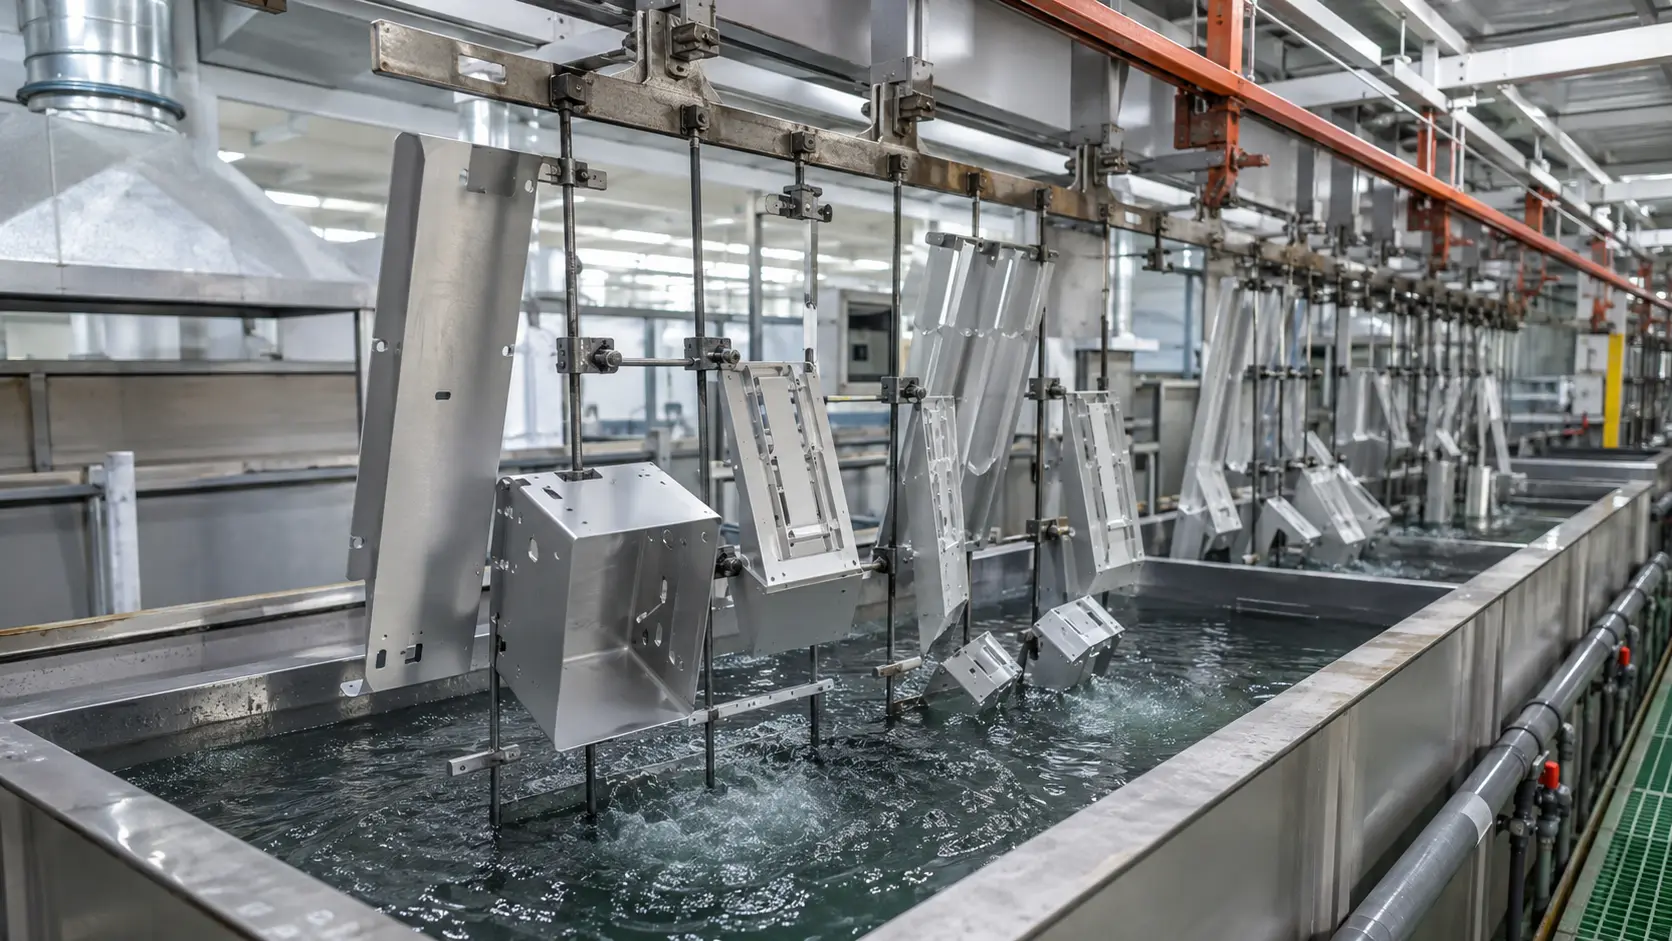
陽極酸化処理は、主にアルミニウムおよびアルミニウム合金に使用される電気化学的表面処理です。金属表面を緻密な酸化皮膜に変換し、耐食性、耐摩耗性、外観、および表面耐久性を向上させます。.
封孔前の陽極酸化皮膜は自然に多孔質であり、色を付着させて封じ込めることができます。これにより、陽極酸化処理は保護用および装飾用のアルミニウム部品の両方に適しています。.
- 染色: 色が細孔に浸透し、装飾仕上げのために封じ込められます。.
- 電解着色: 金属塩により、ブロンズ、グレー、ブラックなどの色調が生成されます。.
最終的な外観は、必ず 承認済みサンプルで確認してください。.
陽極酸化処理の利点と限界
利点
- 優れた耐食性および耐摩耗性
- 複数の色オプションを備えた高級感のある仕上げ
- 高い電気絶縁性
- 必要に応じた二次コーティングの良好な下地
限界
- 主にアルミニウムおよび一部の軽金属に適しています
- 陽極酸化処理後は硬質だが延性が低下
- 導電領域には選択的マスキングが必要な場合があります
- 色の一貫性は合金、表面状態、バッチ管理により変動する場合があります
当社が仕様策定を支援する一般的な陽極酸化オプション
陽極酸化タイプにより、膜厚、外観、性能が異なります。最適な
陽極酸化タイプを合金、機能、外観、使用環境に基づいて選定するお手伝いをします。.
Type II硫酸陽極酸化処理
装飾用および保護用アルミニウム部品に最適。.
- クリア、ブラック、または指定色
- 良好な耐食性
- 装飾仕上げ
- 標準膜厚:約2~25 μm
Type III硬質陽極酸化処理
高い耐摩耗性および機能部品に最適。.
- 厚い酸化皮膜
- 高い硬度
- 表面耐久性の向上
- 標準膜厚:約25~150+ μm
ブラック / カラー陽極酸化処理
外観部品および可視表面に最適。.
- クリア、ブラック、およびカスタムカラー
- 均一な外観
- 封孔により耐久性が向上
- 承認済みサンプルによる色確認
特殊陽極酸化処理
特殊要件についてはケースバイケースで検討いたします。.
- クロム酸/リン酸
- 硫酸-酒石酸/混酸
- MAO/プラズマ電解酸化
- 光沢陽極酸化およびその他
陽極酸化色およびサンプル確認
SR MFGは幅広い陽極酸化色をご用意しています。最終的な色は、合金、表面仕上げ、膜厚、染色方法、封孔処理、およびバッチ条件により異なる場合があります。.
クリア/ナチュラル
アルミニウムの自然な外観を保持する透明仕上げ。.
ブラック
強い耐食性と安定した外観を備えた定番のブラック仕上げ。.
グレー/シルバー
クリーンでプロフェッショナルな外観を実現するニュートラルグレーからシルバーの色調。.
シャンパン/ゴールド
高級装飾用途やラグジュアリー製品に適した温かみのあるゴールド色調。.
ブルー
優れた染色堅牢度と耐久性を備えた濃厚なブルー色調。.
レッド
製品のアイデンティティと視覚的インパクトを高める鮮やかなレッド色調。.
カスタムカラー
独自のブランドニーズに合わせて、承認済みサンプルまたはPantoneリファレンスに色合わせいたします。.
膜厚能力および寸法公差管理
陽極酸化膜厚は、耐食性、耐摩耗性能、外観、および寸法変化に直接影響します。.
嵌合部の重要部位、マスキング範囲、および検査方法を早期に定義し、一貫した嵌合と機能を確保してください。.
標準的な膜厚範囲
- 装飾用陽極酸化:通常5~15 μm
- 汎用陽極酸化:通常15~25 μm
- エンジニアリング用陽極酸化:通常25~50 μm
- 硬質陽極酸化:通常50~70 μm
寸法変化
- 酸化膜の成長は、穴、ねじ、および嵌合面に影響を与える可能性があります
- 寸法への影響は、合金、処理タイプ、および目標膜厚に依存します
- 公差に敏感な部品は、生産前に検討する必要があります
管理目標
- 機能および使用環境に応じて膜厚クラスを定義する
- マスキング領域および重要部位を事前に確認する
- 重要な嵌合部には初品検証を使用する
- 検査ポイントおよび合格基準は、量産前に整合させる必要があります
エンジニアリングノート
- 硬質陽極酸化は、耐摩耗性が重要な機能部品に一般的に使用されます
- 装飾用陽極酸化は、外観および基本的な保護をより重視します
- 最終要件は、図面、仕様書、およびプロジェクト検証に従う必要があります
最終的な寸法変化は、合金、陽極酸化タイプ、膜厚、マスキング設計、および図面要件に依存します。重要な嵌合部は、エンジニアリングレビューおよび初品検証時に確認する必要があります。.
陽極酸化処理における材料適合性
陽極酸化処理の性能は母材に依存します。以下は適切な材料の選定と
重要な考慮事項を理解するための一般的なガイドです。.
アルミニウム&
アルミニウム合金
陽極酸化処理で最も広く使用される材料。Type II、Type III、クリア、ブラック、および選択したカラーの陽極酸化処理に適しています。.
優れた耐食性、耐摩耗性、および美観の多様性。.
チタン合金
機能用途または装飾用途で陽極酸化処理が可能ですが、色および処理要件は個別に確認する必要があります。.
良好な耐食性と生体適合性。カラーの選択肢はより限定的です。.
マグネシウム合金
マイクロアーク酸化などの特殊な表面処理が必要な場合があります。実現可能性は合金、形状、および使用環境によって異なります。.
アルミニウムよりも耐食性が低く、すべての合金が適しているわけではありません。.
鋼およびステンレス鋼
陽極酸化処理は適用できません。不動態化、めっき、塗装、粉体塗装、電着塗装などの代替表面処理を推奨します。.
これらの材料には、異なる表面処理方法の方が適しています。.
陽極酸化処理プロセスの概要
管理された多段階プロセスにより、一貫した皮膜品質、色の安定性、および長期的な性能を確保します。.
陽極酸化処理プロセスの概要(動画解説)
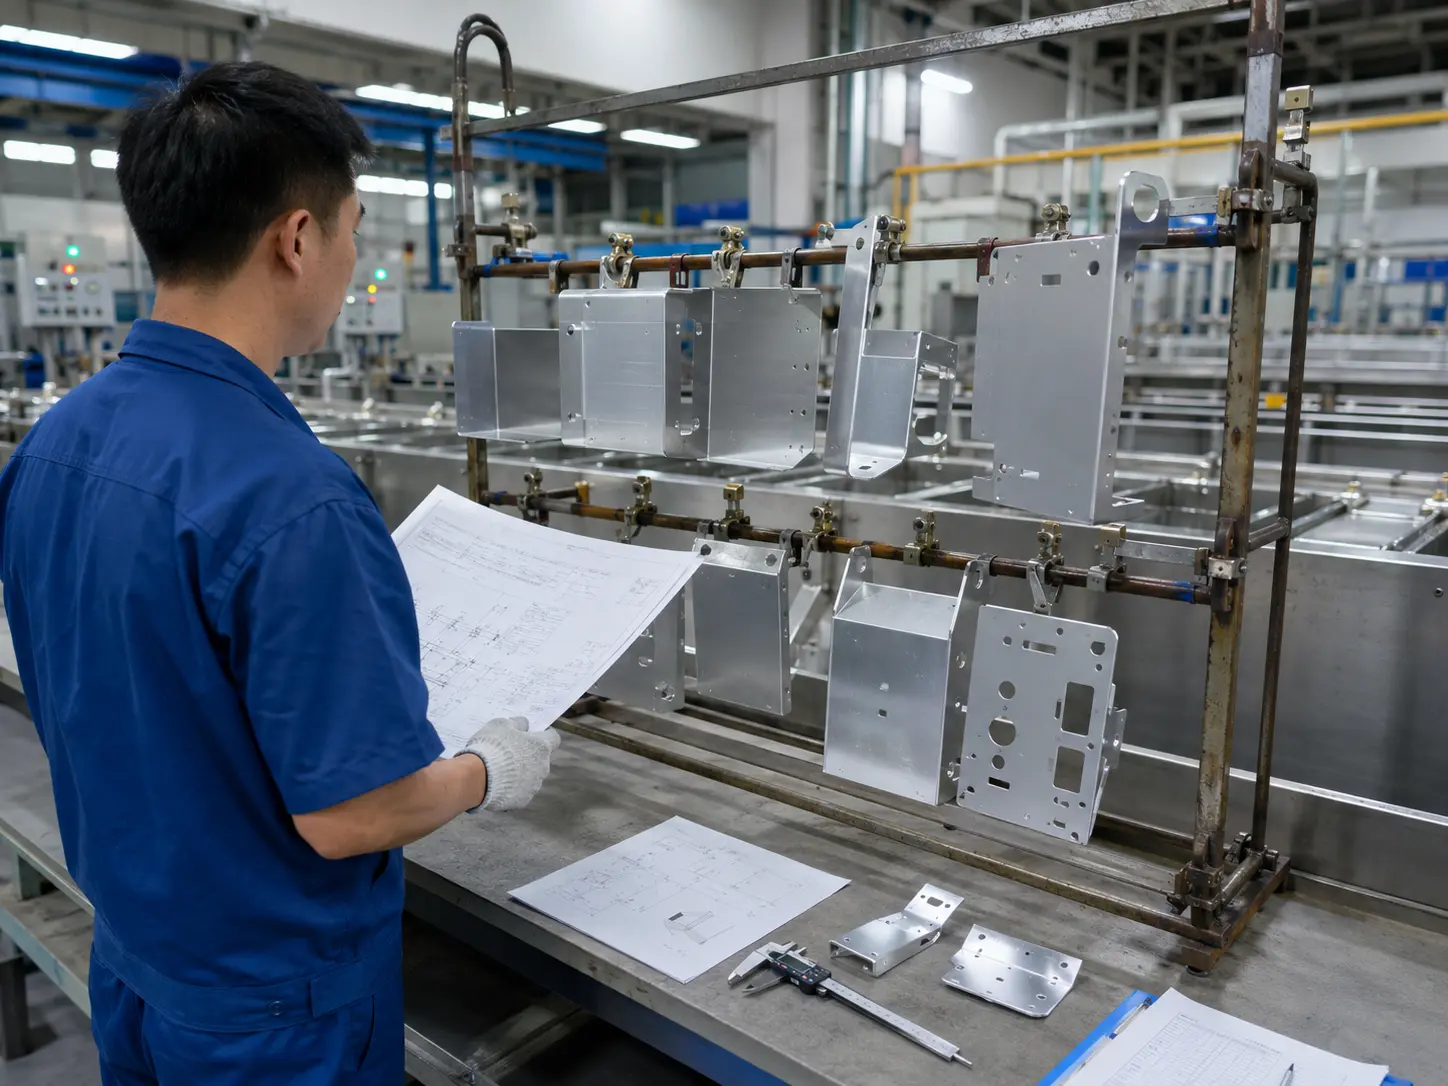
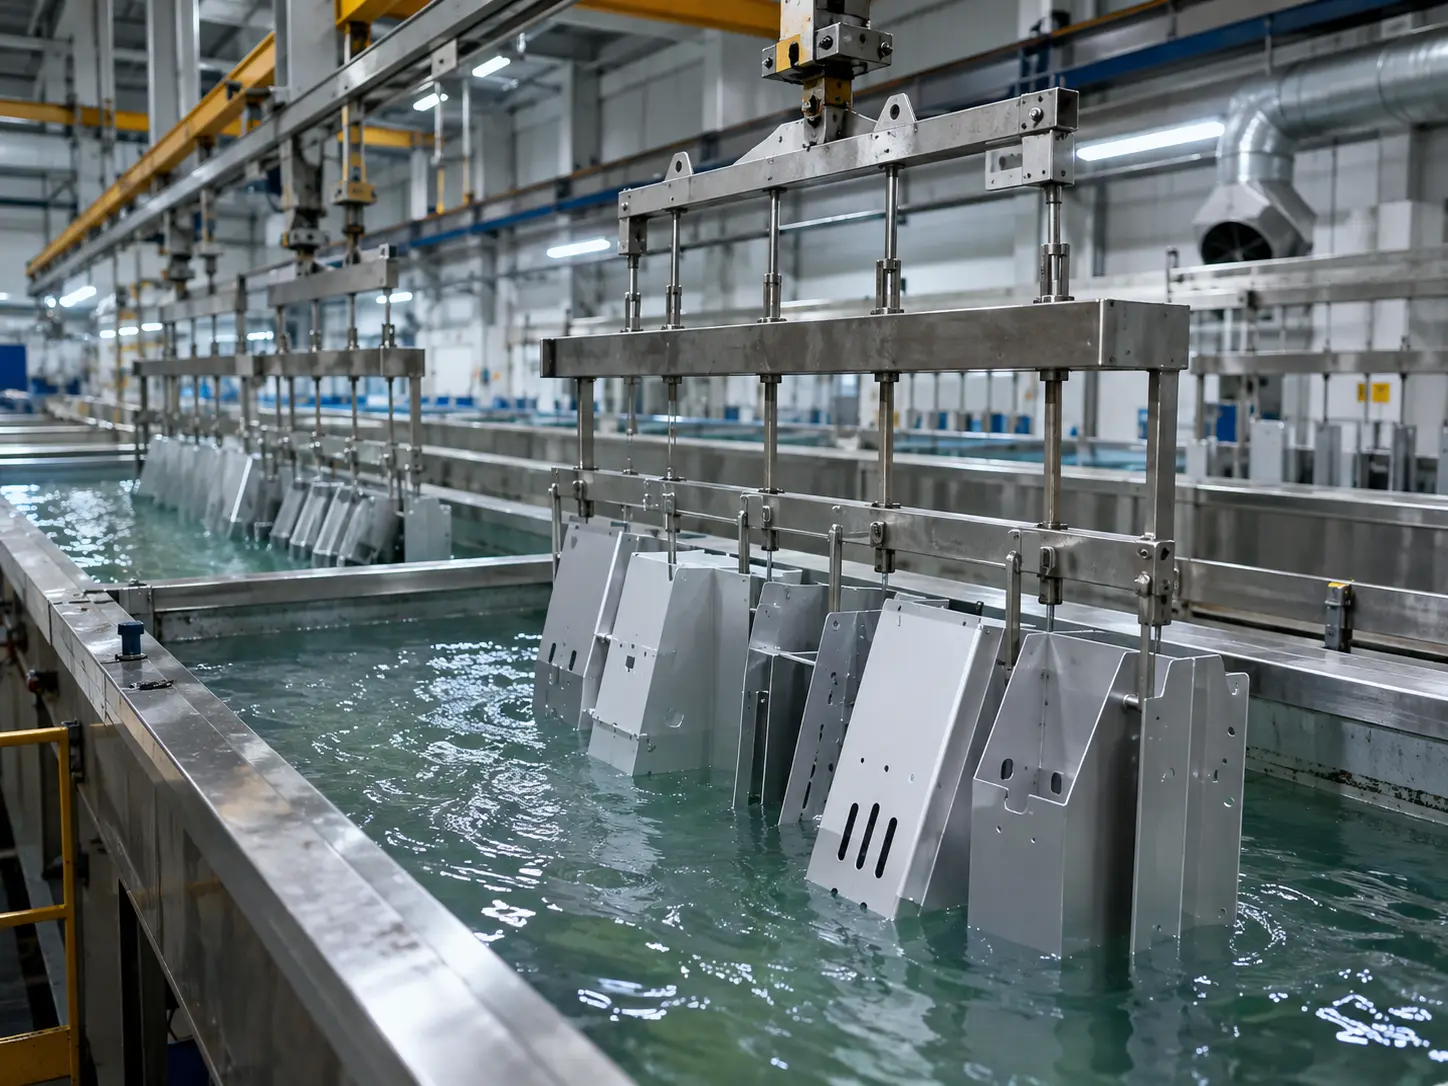
要件レビュー
および治具取付
合金、表面仕上げ、マスキング領域、.
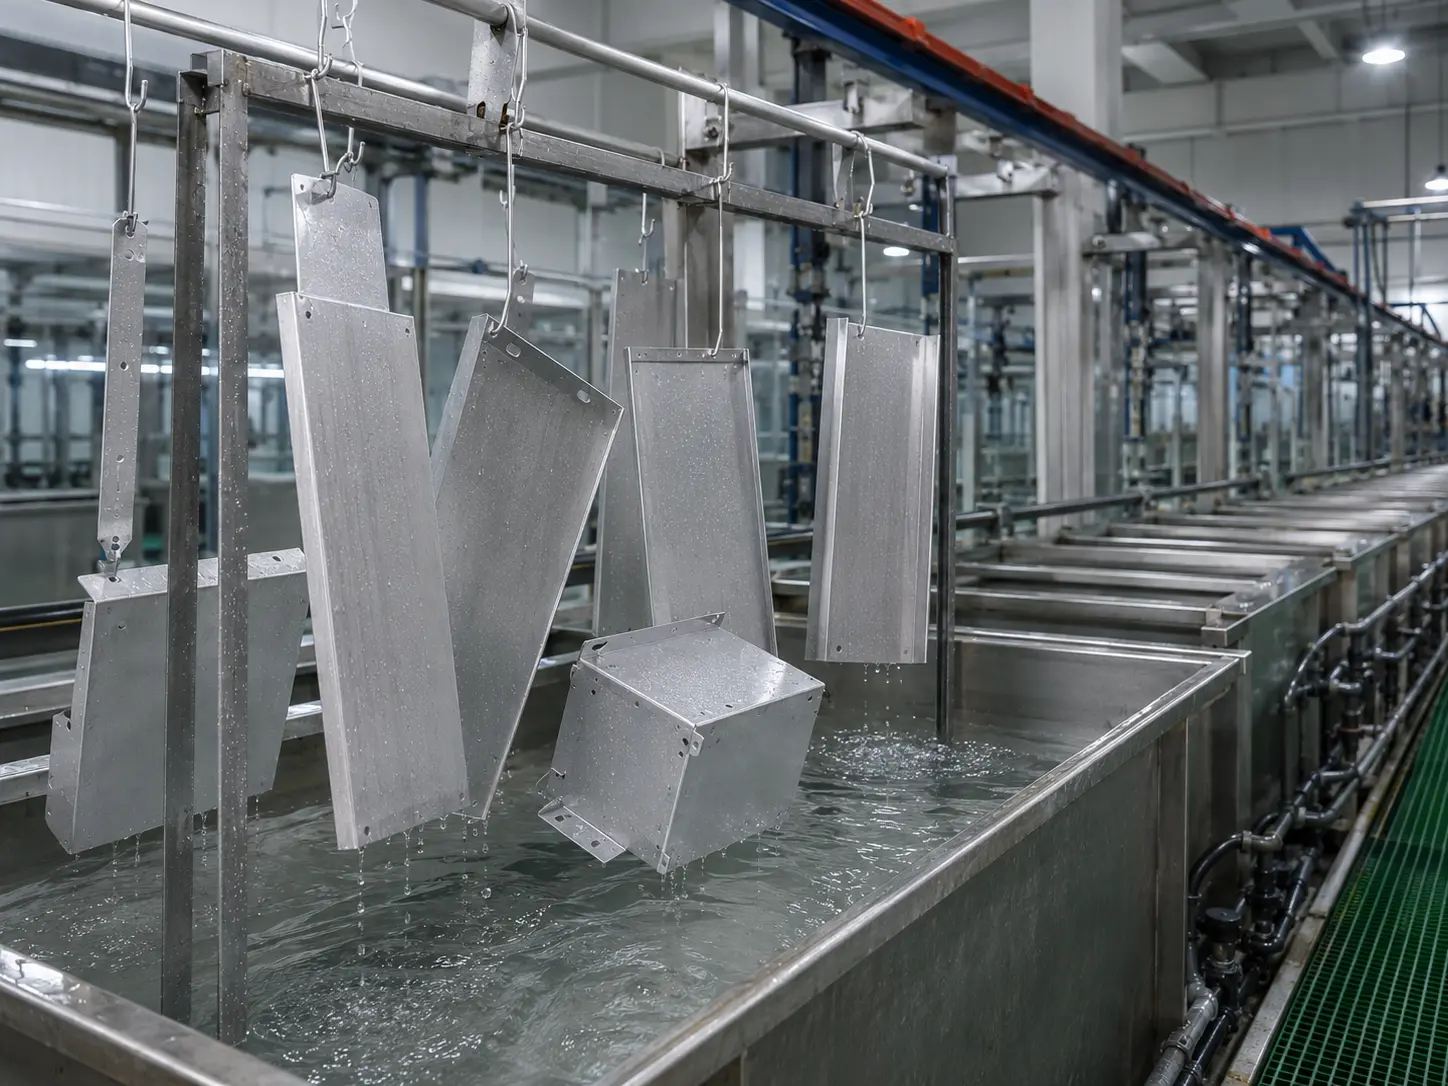
洗浄および
前処理
陽極酸化処理前に油分、残留物、酸化膜、および.
陽極酸化浴
膜厚および外観目標に基づき、管理された条件下で.
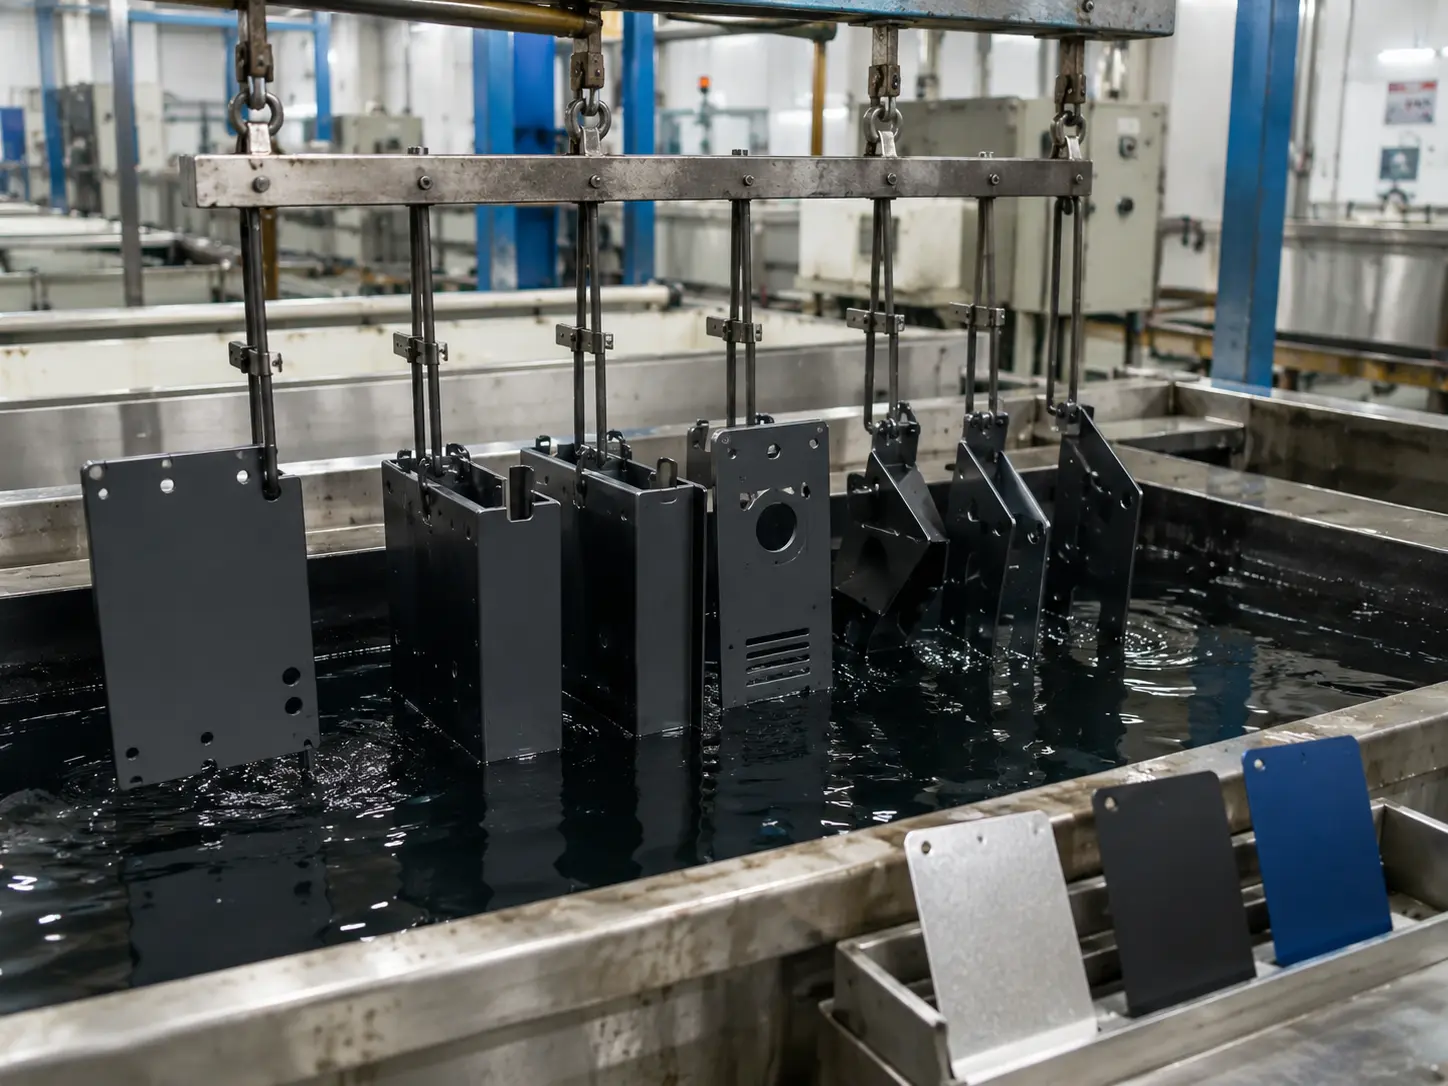
オプション着色
クリア、ブラック、または選択したカラーを.
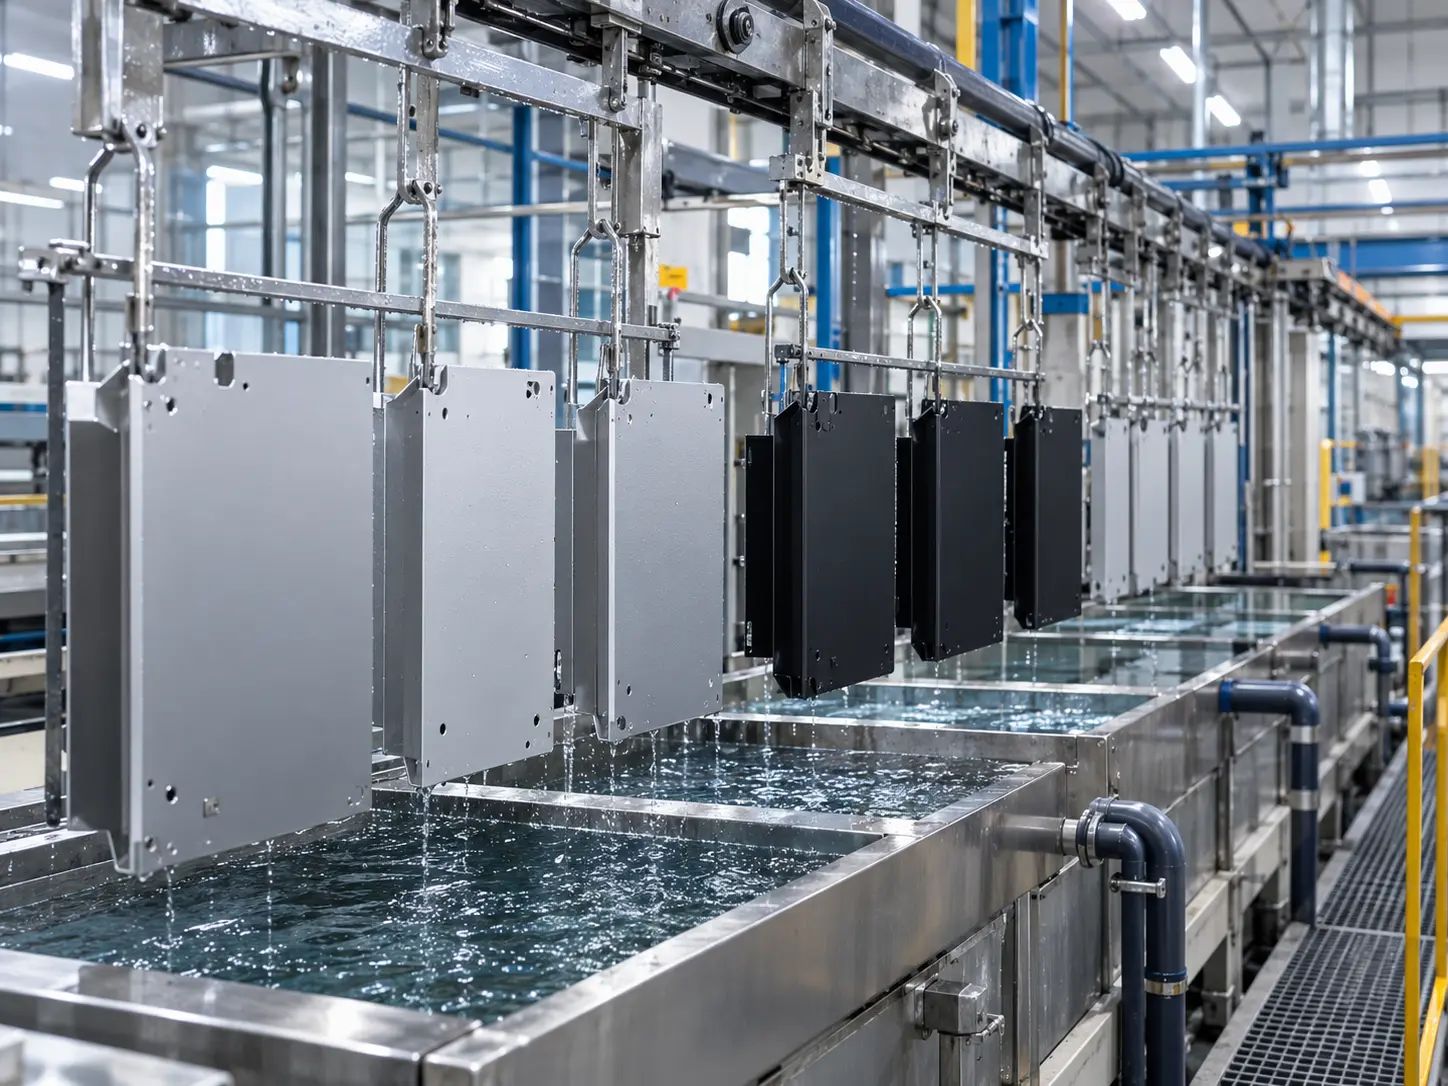
封孔および
最終リンス
多孔質酸化皮膜を封孔し、耐久性、.
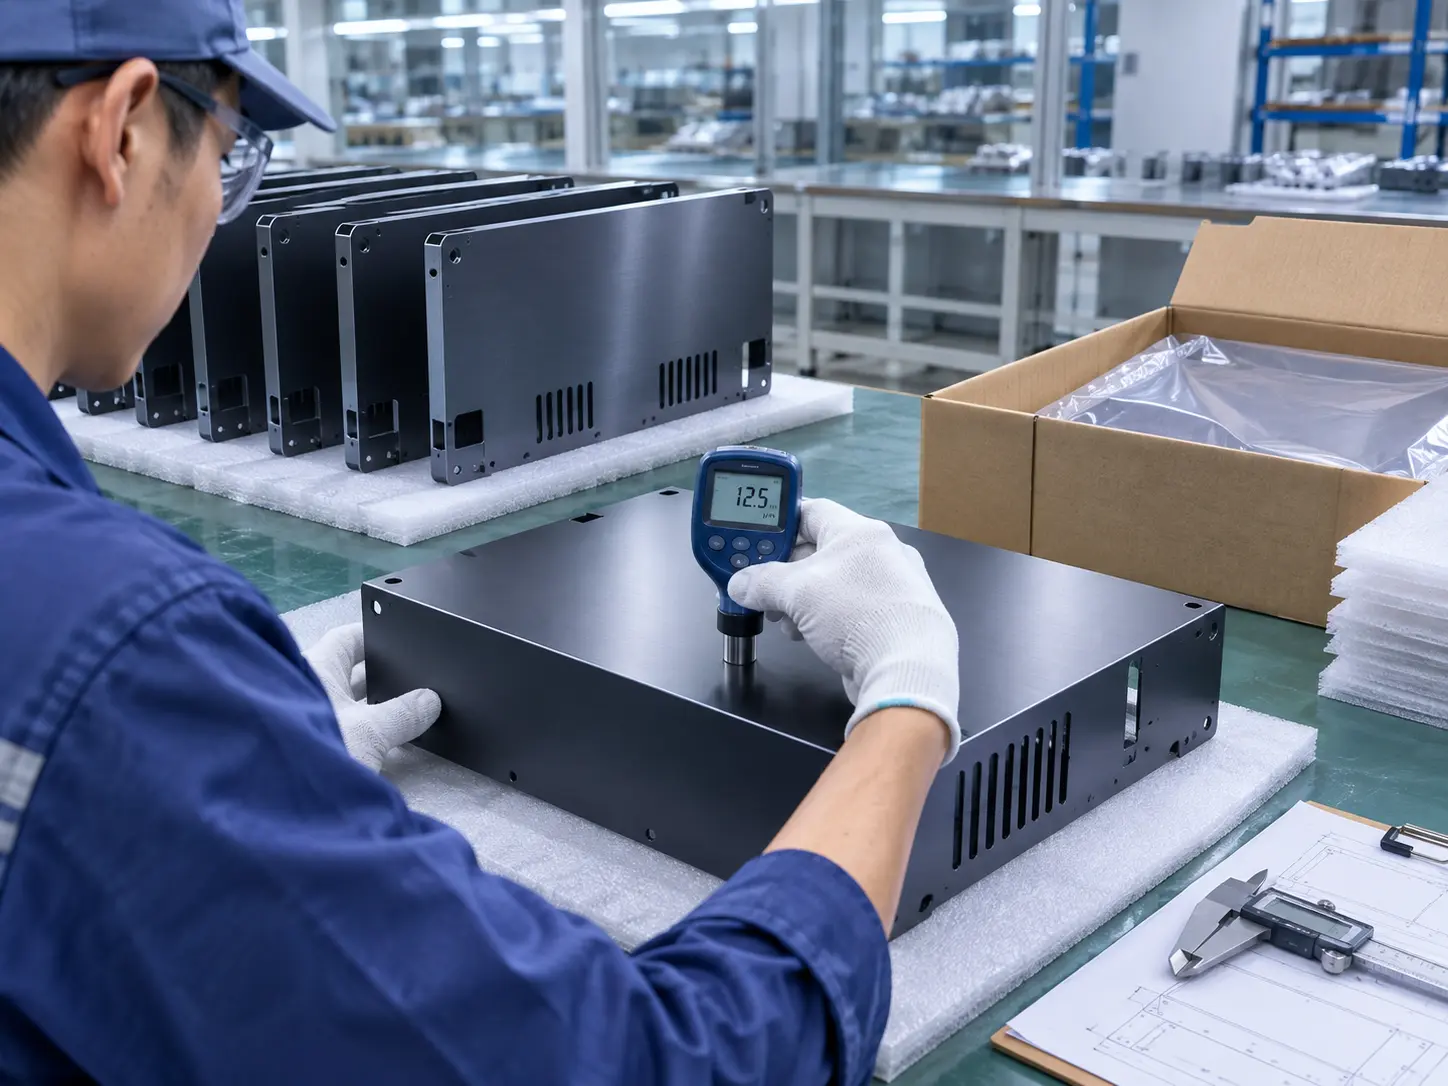
乾燥、検査
&梱包
出荷前に外観、色、膜厚、マスキング品質、.
すべての工程で
品質検証および成果物
陽極酸化処理プロジェクトにおいて、品質は「色を正しく出す」だけではありません。膜厚、封孔品質、および重要寸法を検証し、お客様の要件を満たします。当社の検査基準はプロジェクト固有の要件およびISO 7599やMIL-PRF-8625などの関連規格に準拠しており、サンプリングから最終出荷まで一貫した再現性のある結果を確保します。.
外観および色のレビュー
- 承認済みサンプルおよびカラーチップと照合して評価
- プロジェクト要件に応じた外観グレードおよび仕上げ
- 指定された照明および角度での確認
- 色の確認および目視一貫性チェック
皮膜厚さ記録
- 定義されたサンプリング計画に従って取得されたDFT測定値
- 重要表面に基づく測定位置
- 校正済みゲージによる非破壊検査
- 結果は記録され、公差に対して検証済み
封孔・腐食検証
- 封孔性能はプロジェクト要件に従って検証済み
- 耐汚染性および染料吸着チェック
- 試験結果を含む封孔品質レポート
- ASTM B117 / ISO 9227に準拠したオプションの塩水噴霧試験
ドキュメントパッケージ
- 出荷時のCoC / 適合証明書
- DFT、外観、封孔などを含む検査記録.
- マスキングノートおよび重要表面要件
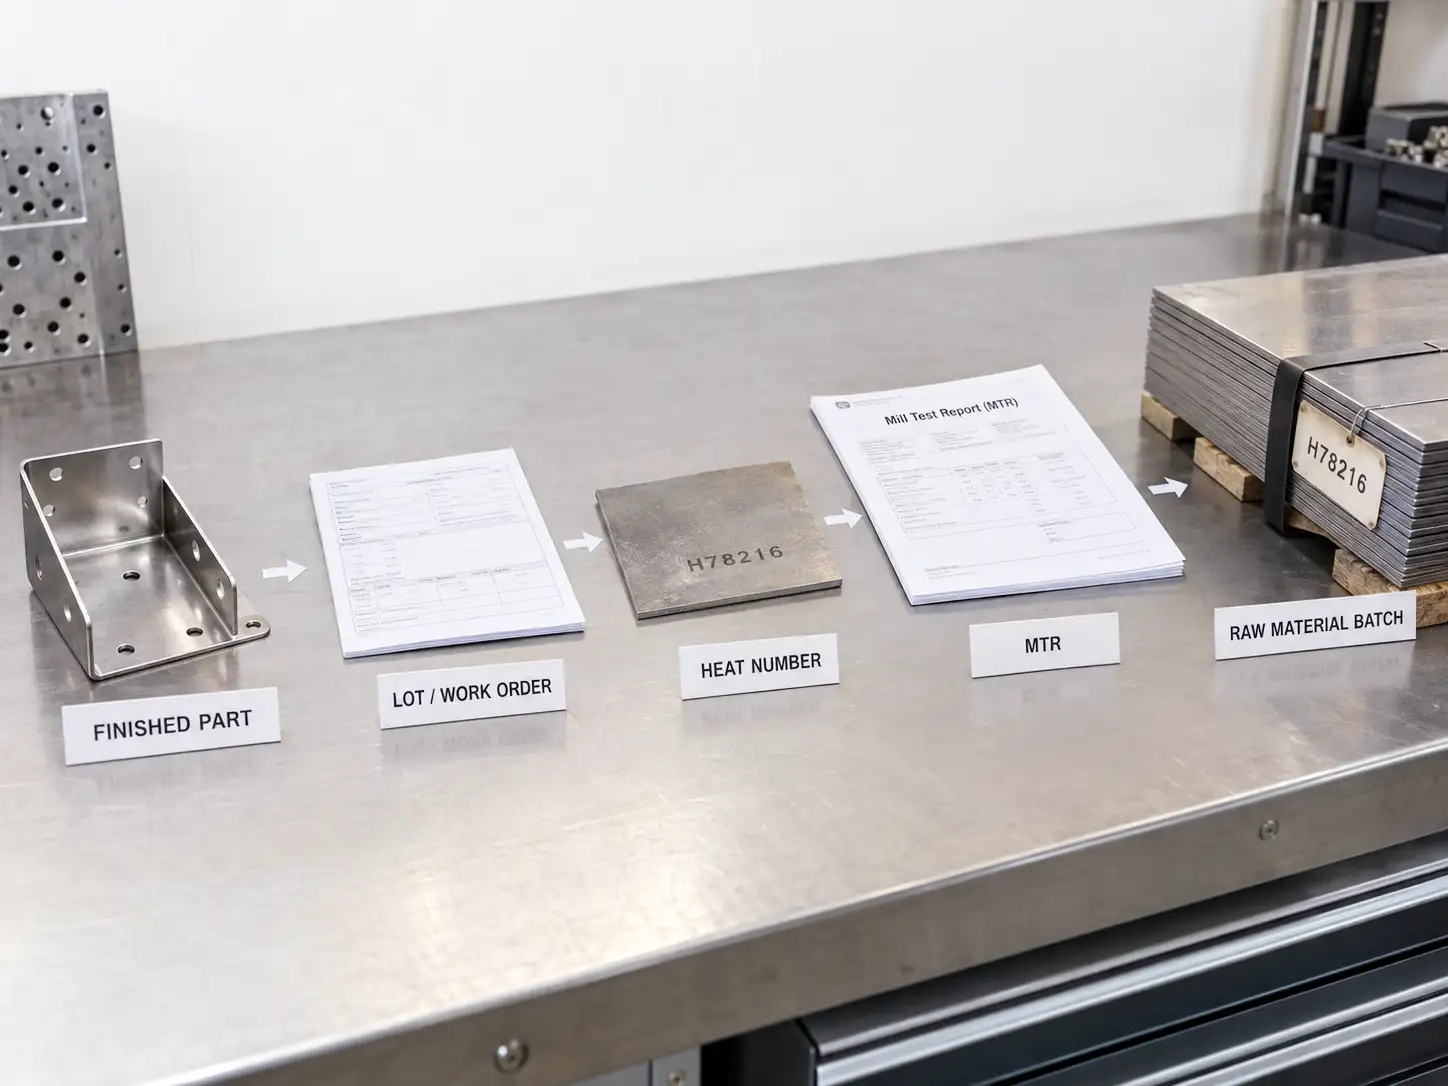
- ロットトレーサビリティ、写真、プロジェクトファイル
ワンストップ陽極酸化プロジェクトマネジメント
SR MFGは、板金加工と陽極酸化のシングルポイントオブコンタクトとして機能します。当社はエンジニアリングレビュー、サプライヤー調整、検査、ドキュメント管理を担い、多者間調整を管理された信頼性の高い納品プロセスに変えます。.
単一窓口
お客様はSR MFGのみとやり取りします。当社がエンジニアリングレビュー、サプライヤー調整、検査、ドキュメント管理、納品フォローアップを管理します。.
エンジニアリングレビュー
生産前
図面、膜厚クラス、マスキング/ラッキング、色要件、重要表面をレビューし、円滑な生産を確保します。.
サプライヤー & スケジュール
コーディネーション
当社は認定された陽極酸化パートナーを選定し、プロセスと能力を整合させ、スケジュール、品質、納品の一貫性を監視します。.
検査・ドキュメント
管理
当社は受入/出荷検査を管理し、記録と試験レポートを管理し、すべての出荷に完全なドキュメントを確保します。.
管理デリバリーワークフロー
要件レビュー
(RFQ段階)
合金、表面処理、色、膜厚、マスキング領域、試験、書類を確認します。.
エンジニアリングパッケージ
および計画
マスキングマップ、ラック仕様、検査計画、プロセス要件を含む実行可能なパッケージを作成します。.
サンプリングおよびゴールデン
サンプル承認
サンプルを製作し、色と外観を確認し、必要に応じて膜厚と封孔を検証します。.
生産フォローアップ
および検査
生産を監視し、工程内サンプリングを実施し、合意された計画に従って検査を実行します。.
最終納品
ドキュメント
CoC、検査記録、試験レポート、ロットトレーサビリティを含む完全な書類とともに出荷します。.
責任範囲
SR MFGの責任(当社が管理)
エンジニアリングレビュー、サプライヤー選定および調整、プロセス管理、検査および試験、ドキュメント管理、納品フォローアップ。.
お客様の責任(お客様が提供)
図面および仕様書、表面処理および色要件、合格基準、承認済みサンプル、その他プロジェクト固有のインプットを提供してください。.
当社の目標はシンプルです:お客様の作業負荷を軽減し、コミュニケーションギャップを排除し、プロジェクトごとに一貫した品質を提供することです。.
陽極酸化要件のレビューを始めませんか?
お客様のプロジェクトに適した陽極酸化タイプがわからない場合は、図面、アルミニウム合金、色、膜厚、マスキング領域、封孔要件、検査基準をお送りください。当社のエンジニアリングチームが仕様をレビューし、適切な陽極酸化ソリューションを調整します。.
業界および陽極酸化アプリケーション
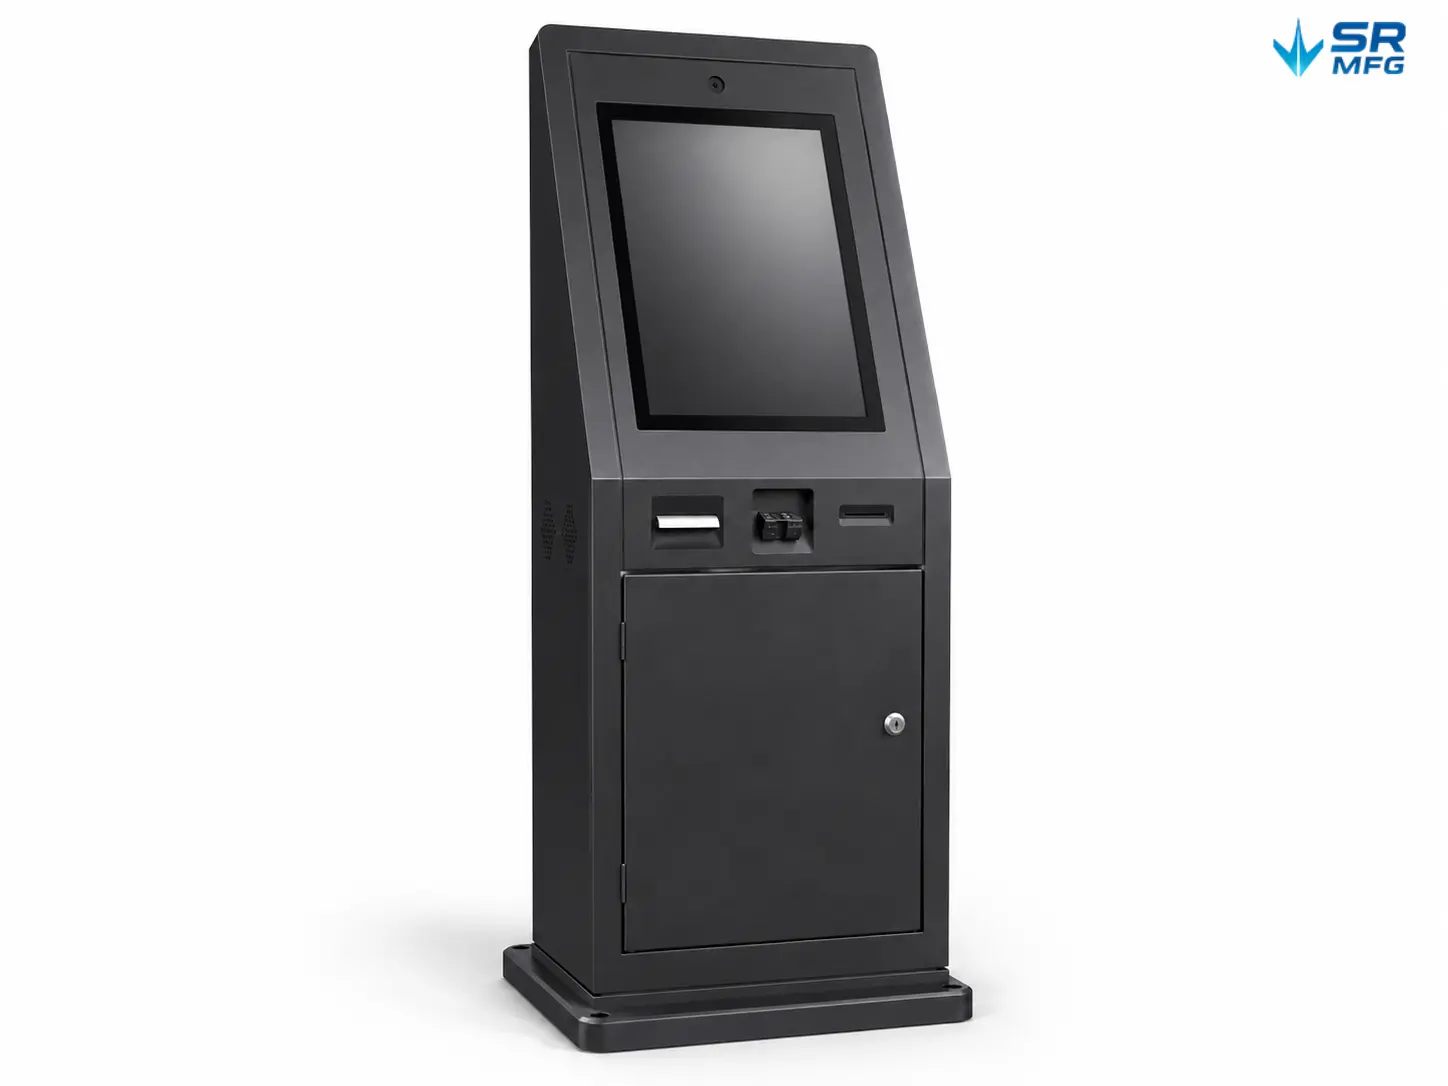
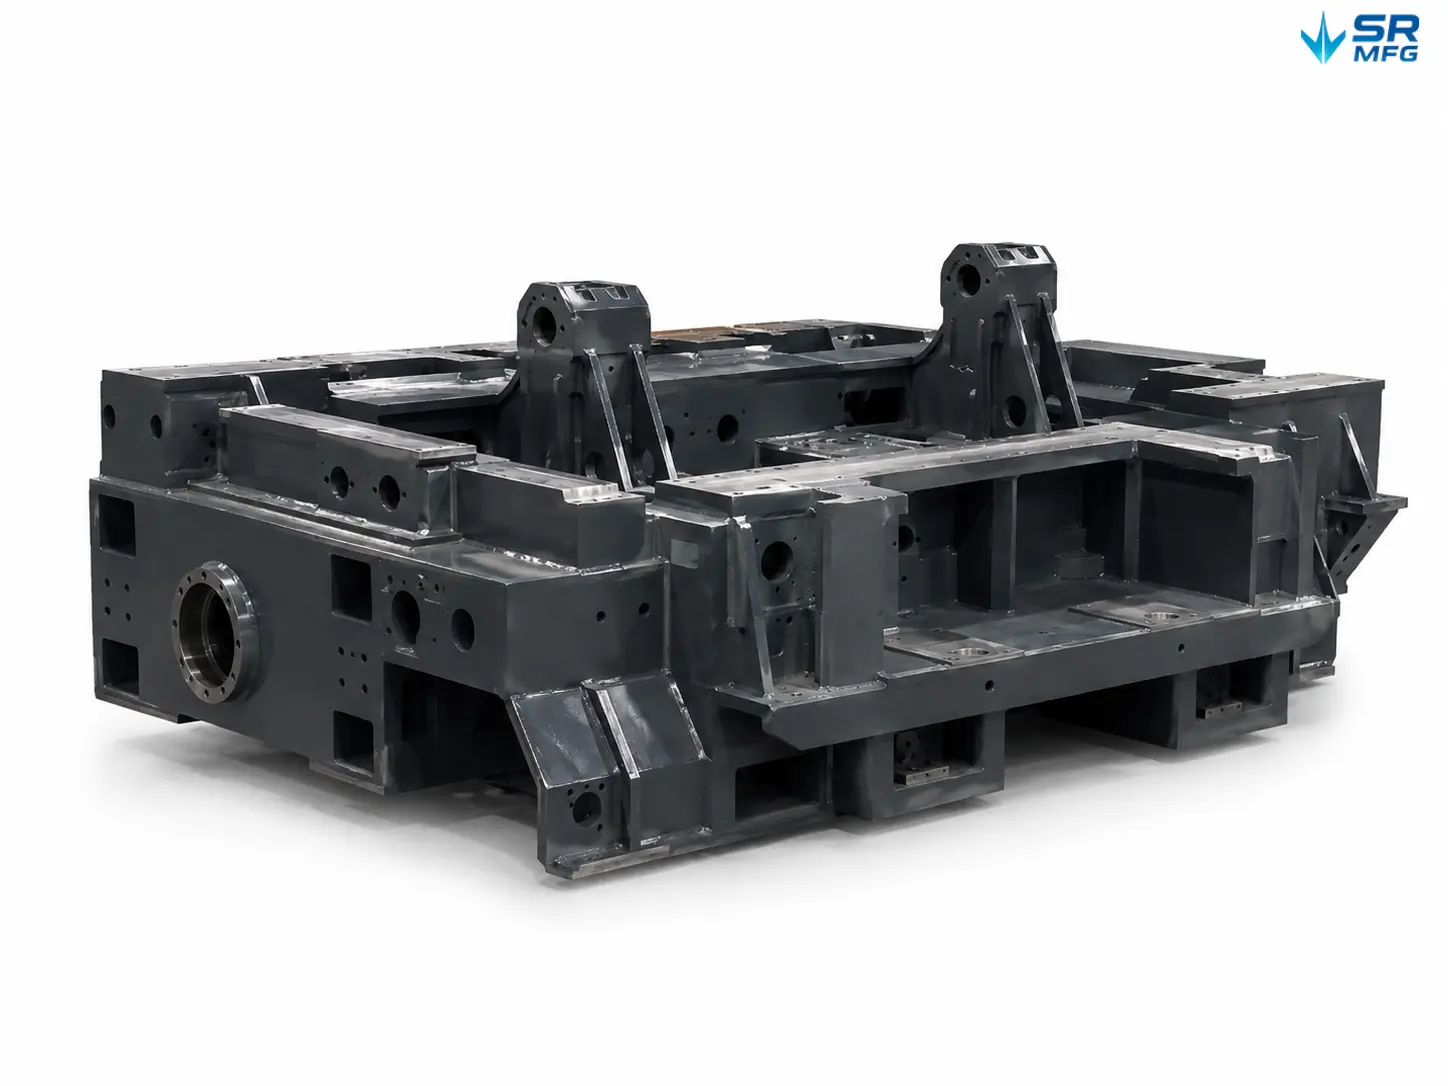
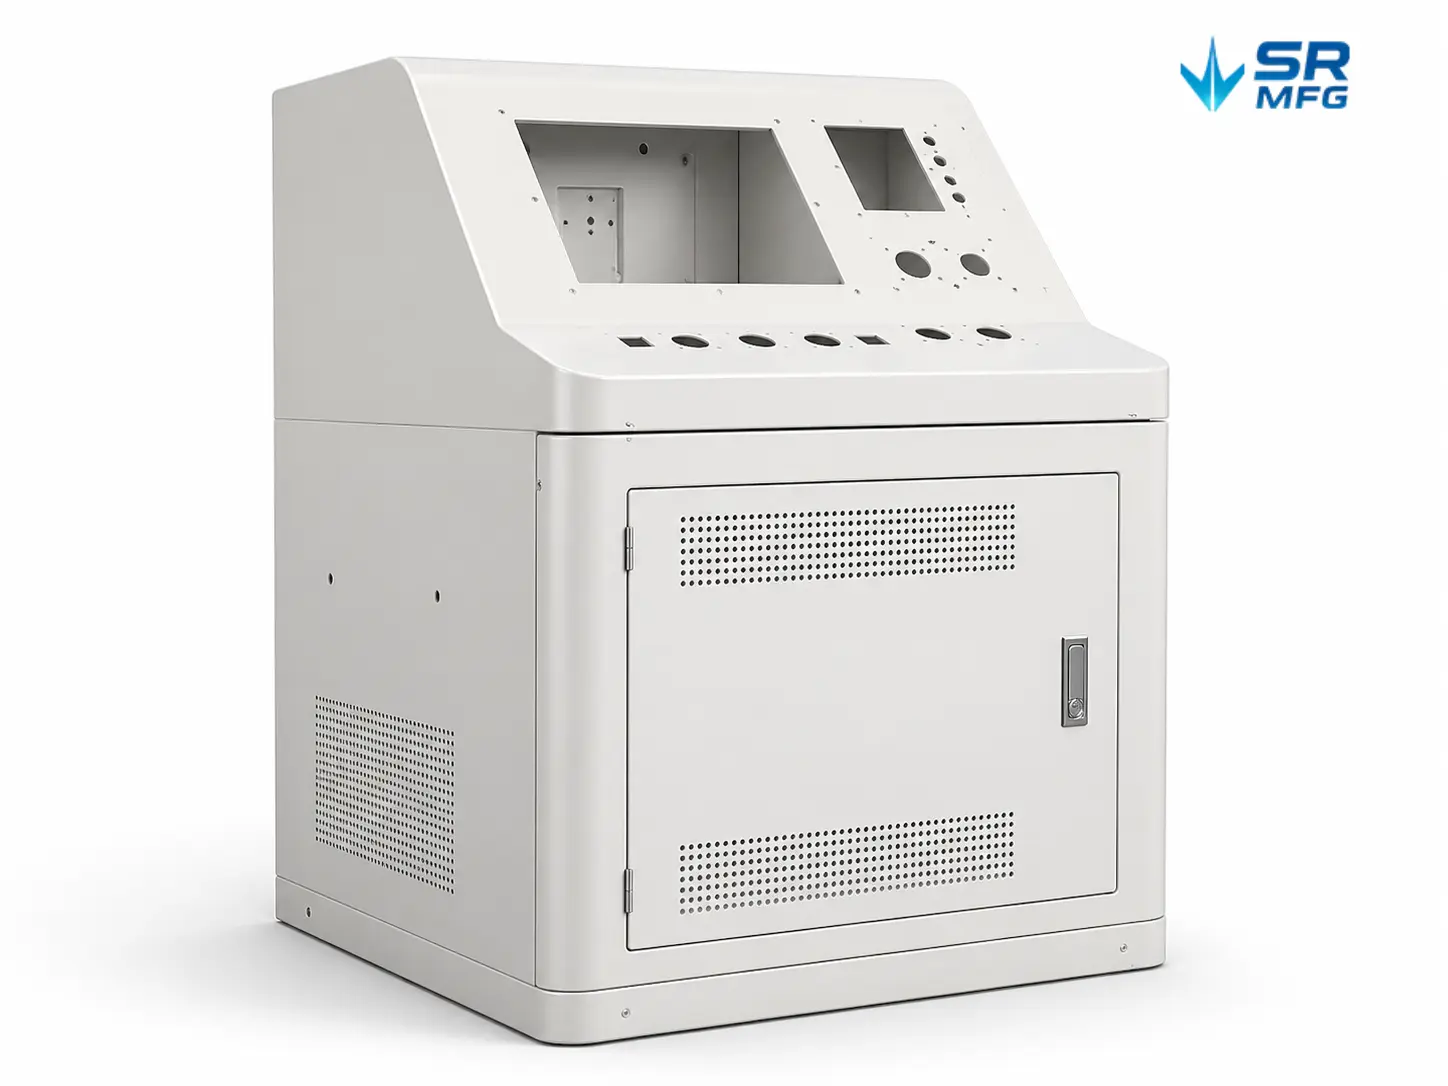
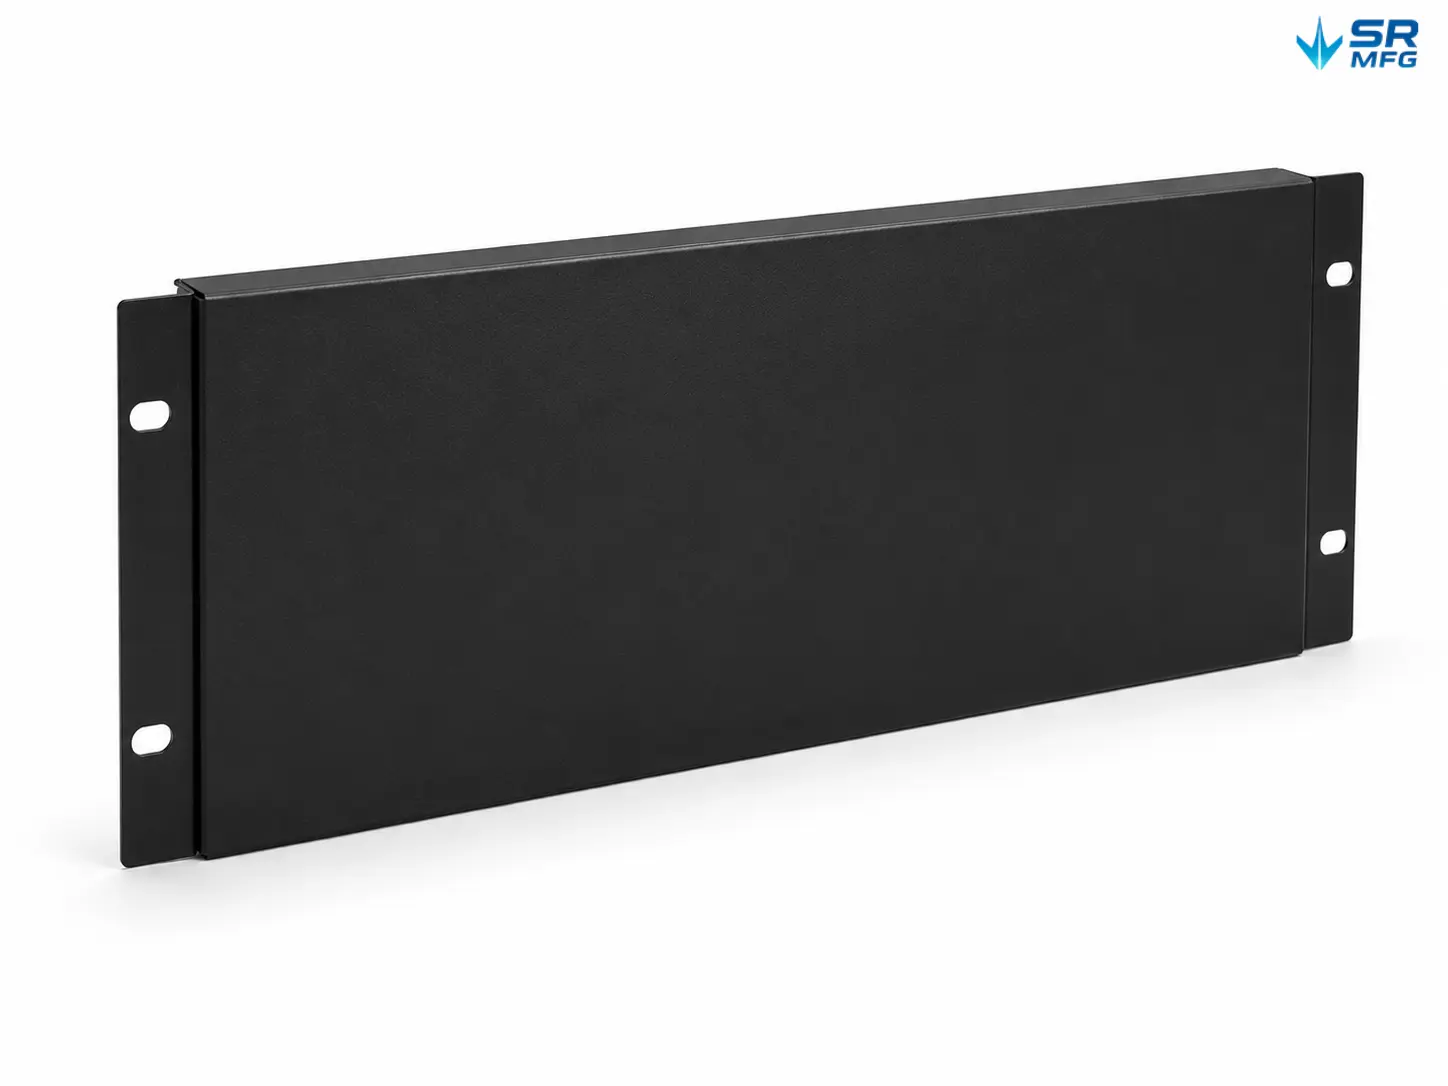
SR MFGは、産業機器、電子機器、筐体、構造アセンブリ、消費財に使用されるOEMアルミニウムおよび軽合金部品に専門的な陽極酸化サービスを提供しています。陽極酸化は硬く一体化した酸化皮膜を形成し、耐食性、耐摩耗性、表面外観を向上させます。公差に敏感な部品では、重要穴、ねじ、嵌合面に対して皮膜厚さと寸法変化を考慮する必要があります。当社は試作仕上げと大量生産の両方を複数のアプリケーション分野でサポートしています。.
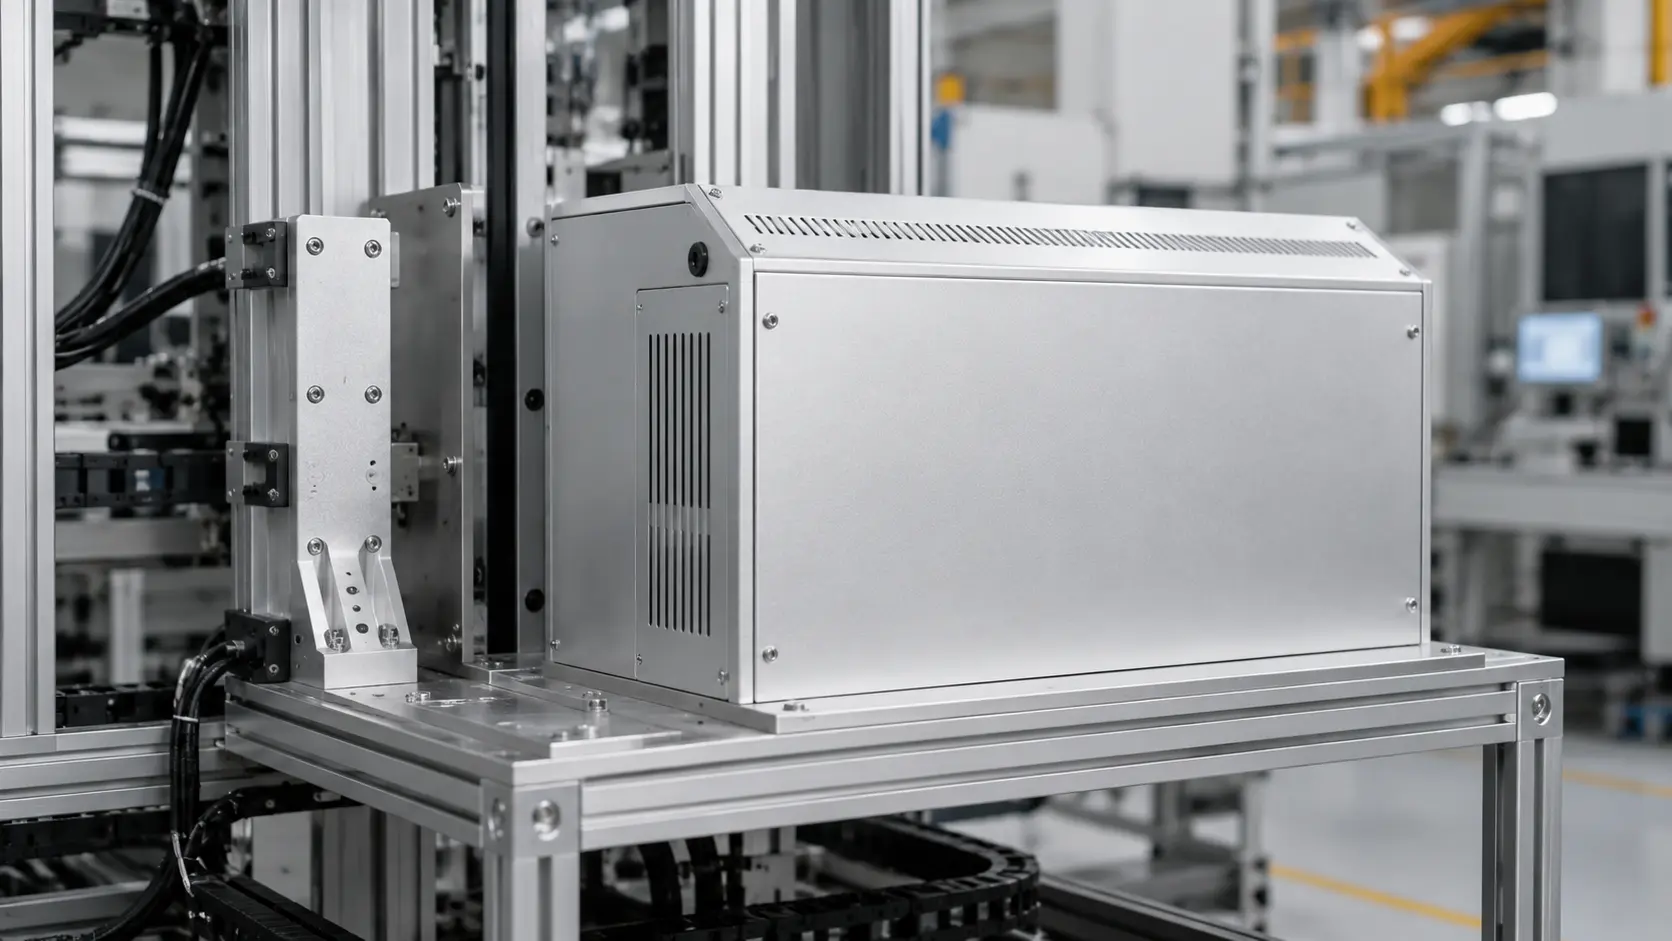
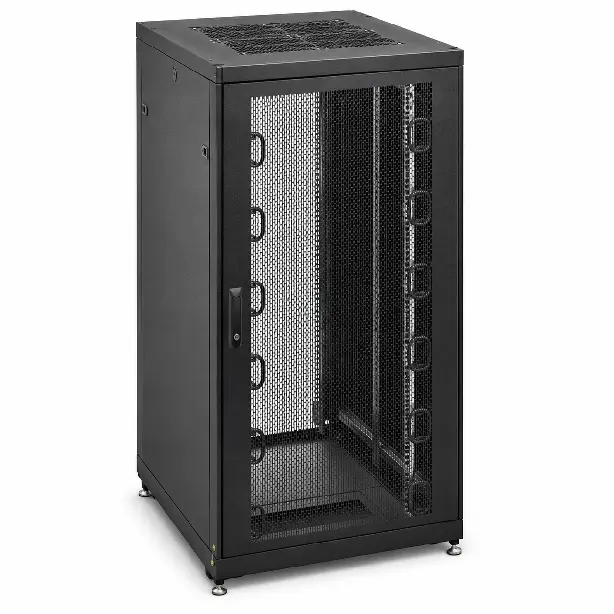
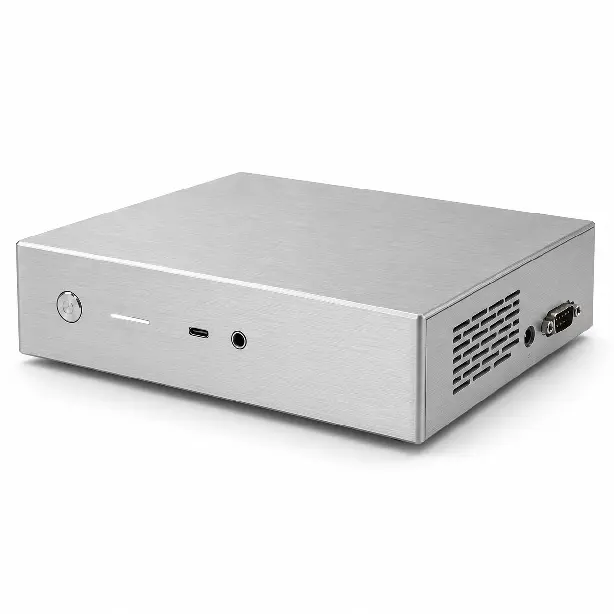
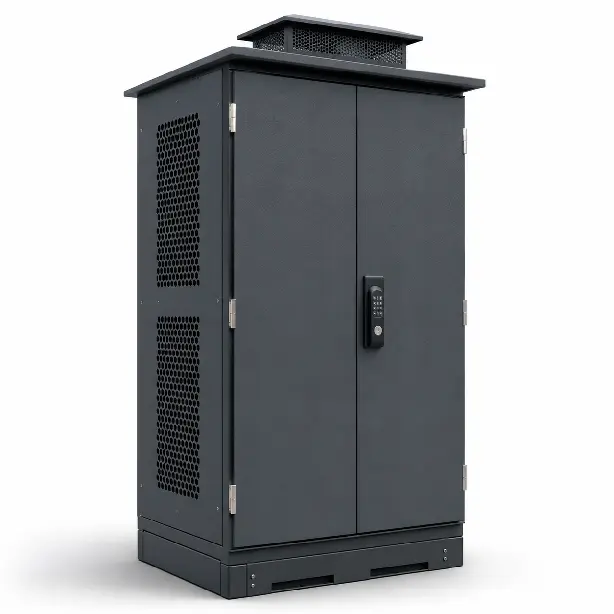
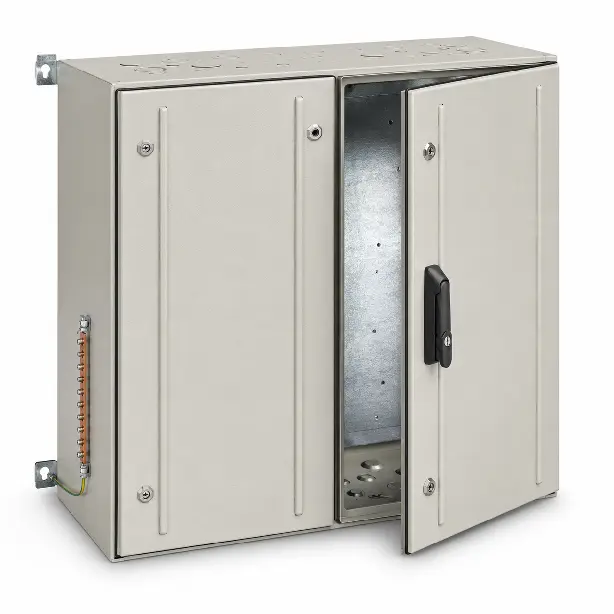
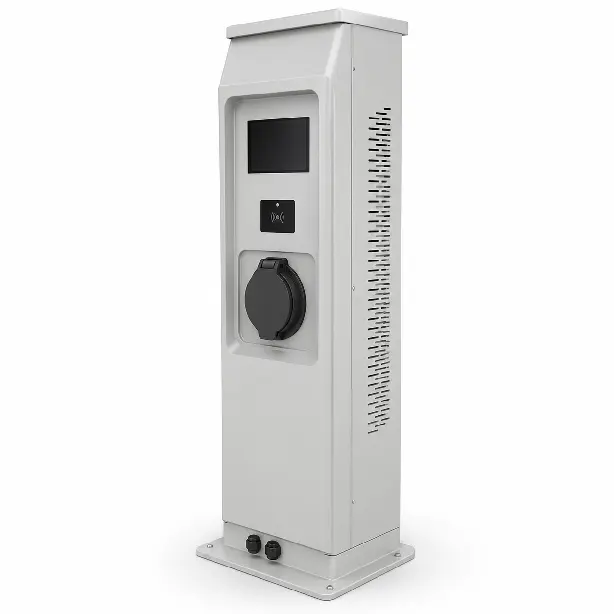
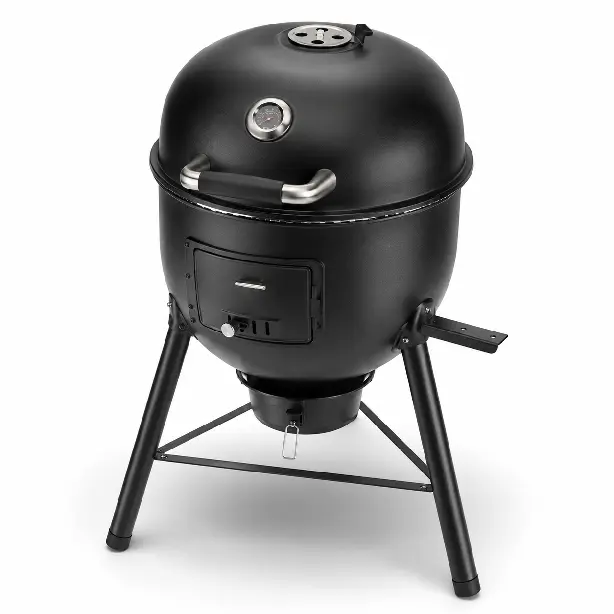
お客様の用途に合わせて設計
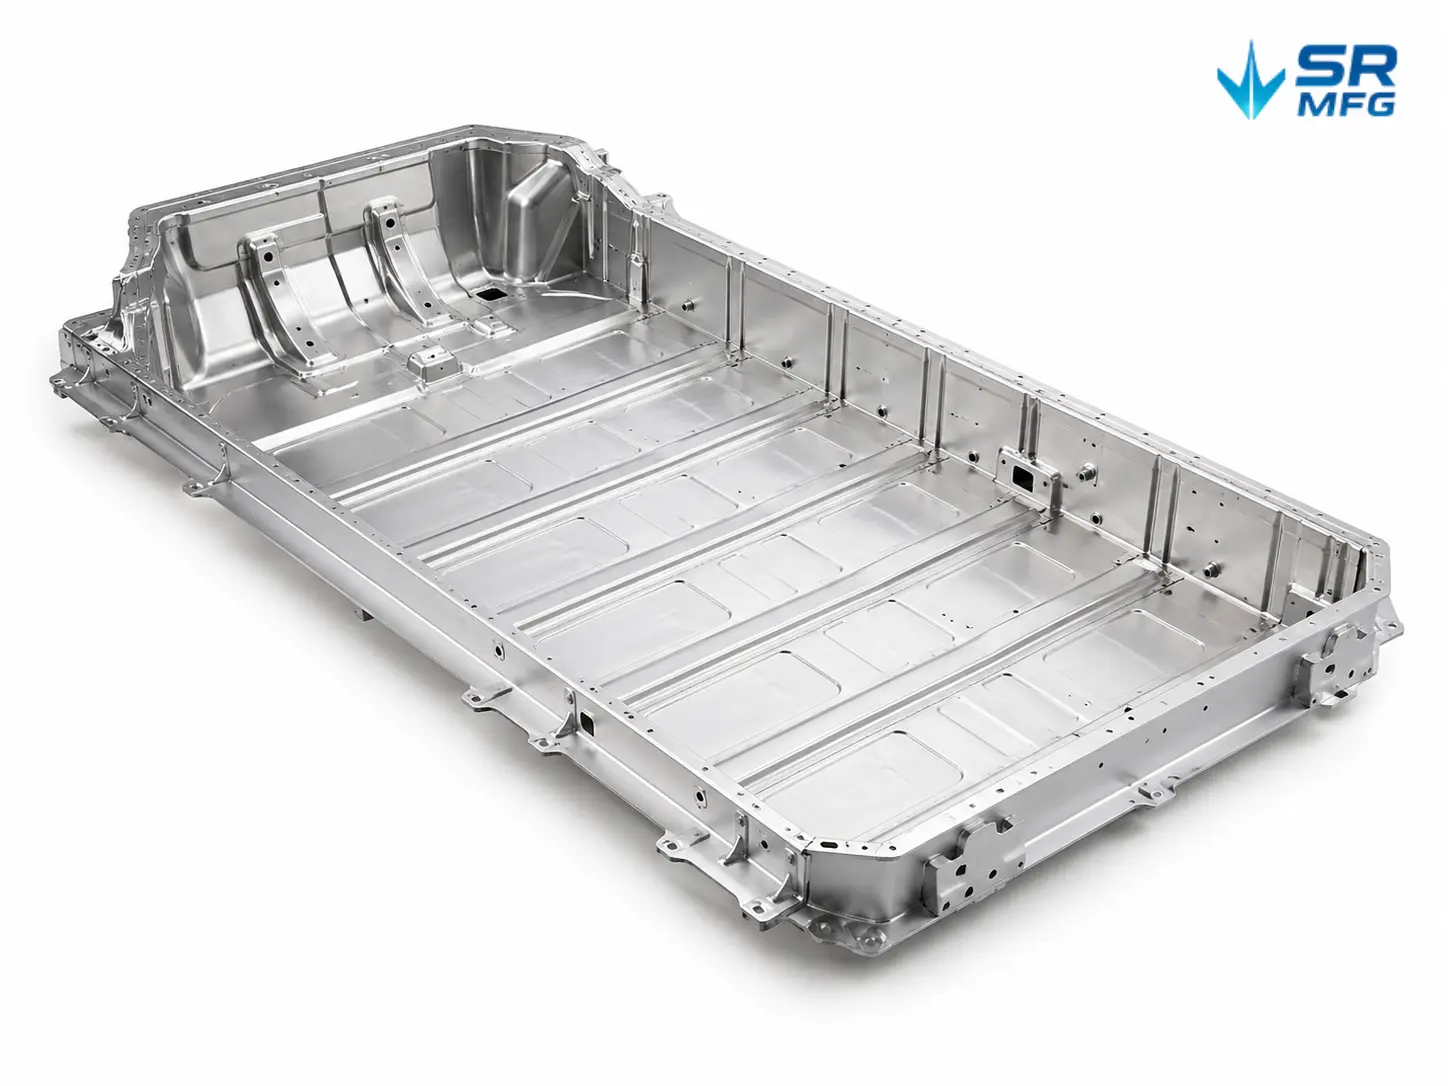
単一サンプルから量産ボリュームまで、SR MFGはすべての陽極酸化プロジェクトにおいて、一貫した酸化皮膜厚さ、均一な色合わせ、信頼性の高い納品をお約束します。硫酸陽極酸化、硬質陽極酸化、カラー陽極酸化を幅広い仕上げの中からご提供し、お客様の技術的・美的仕様に対応します。
SR MFG 陽極酸化製品ショーケース
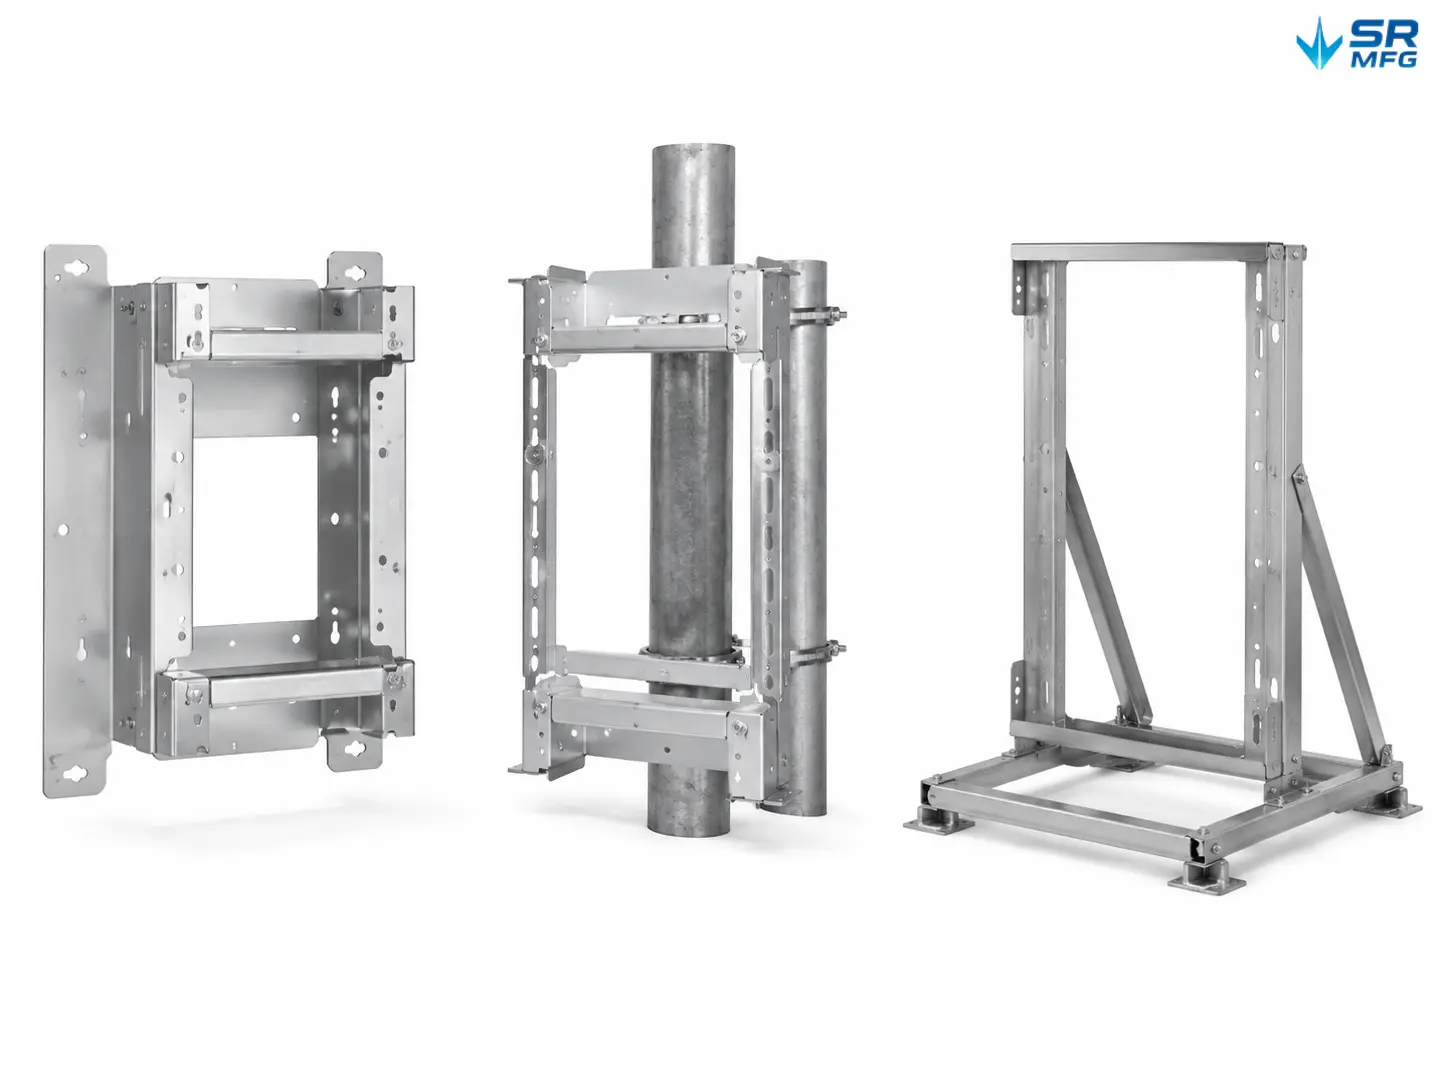
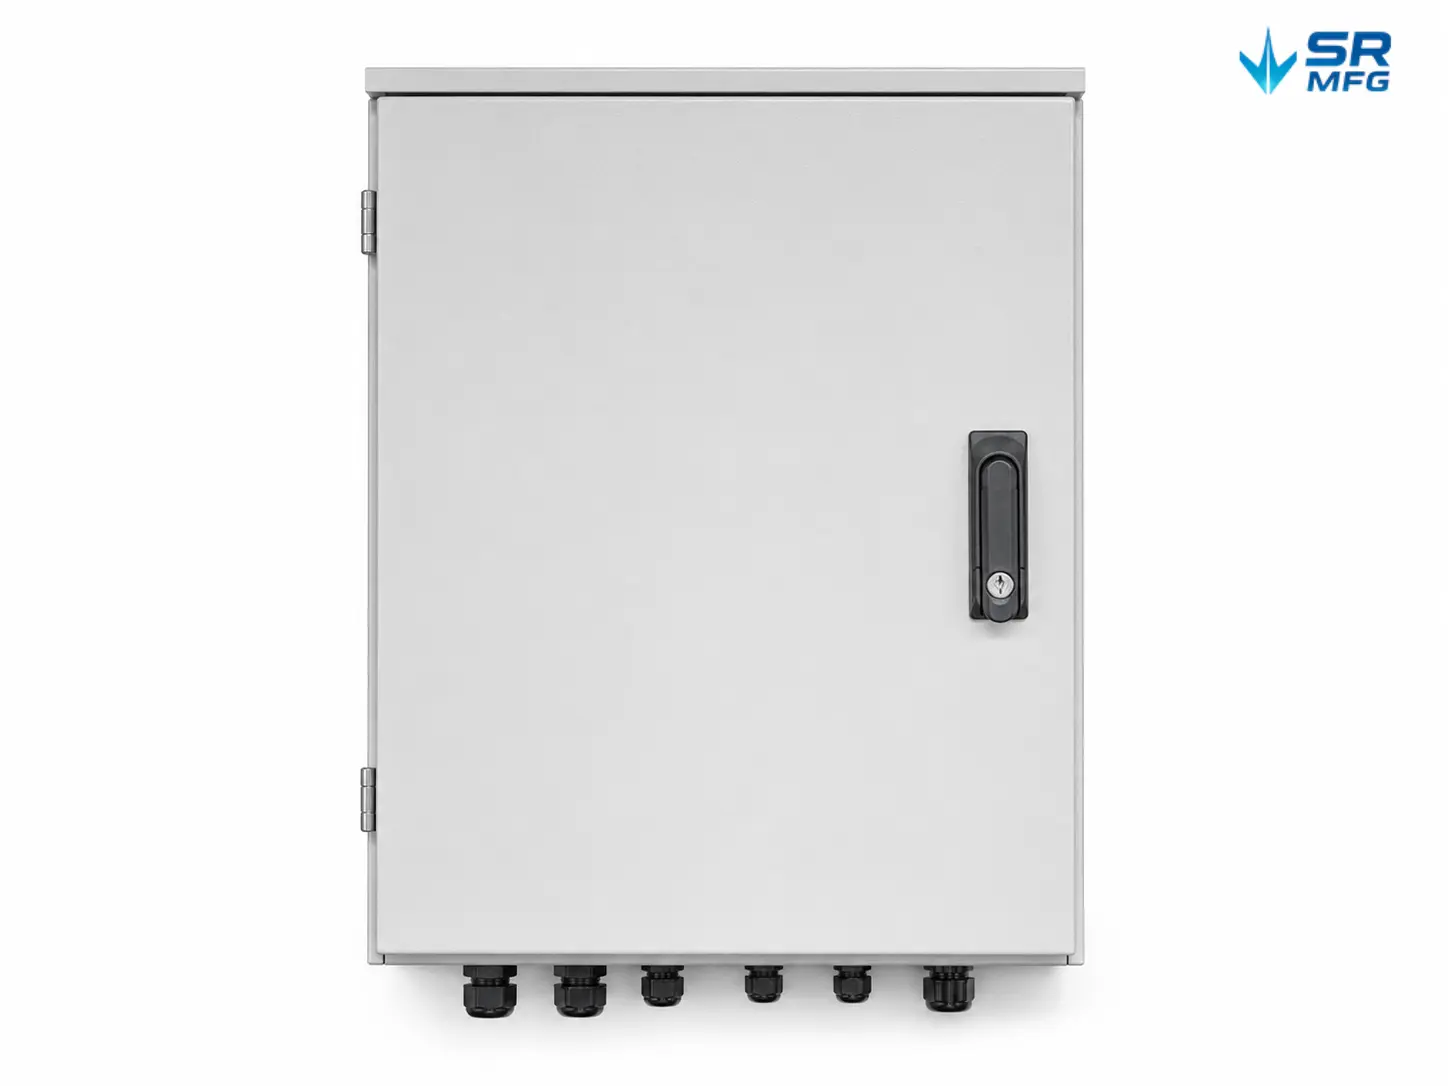
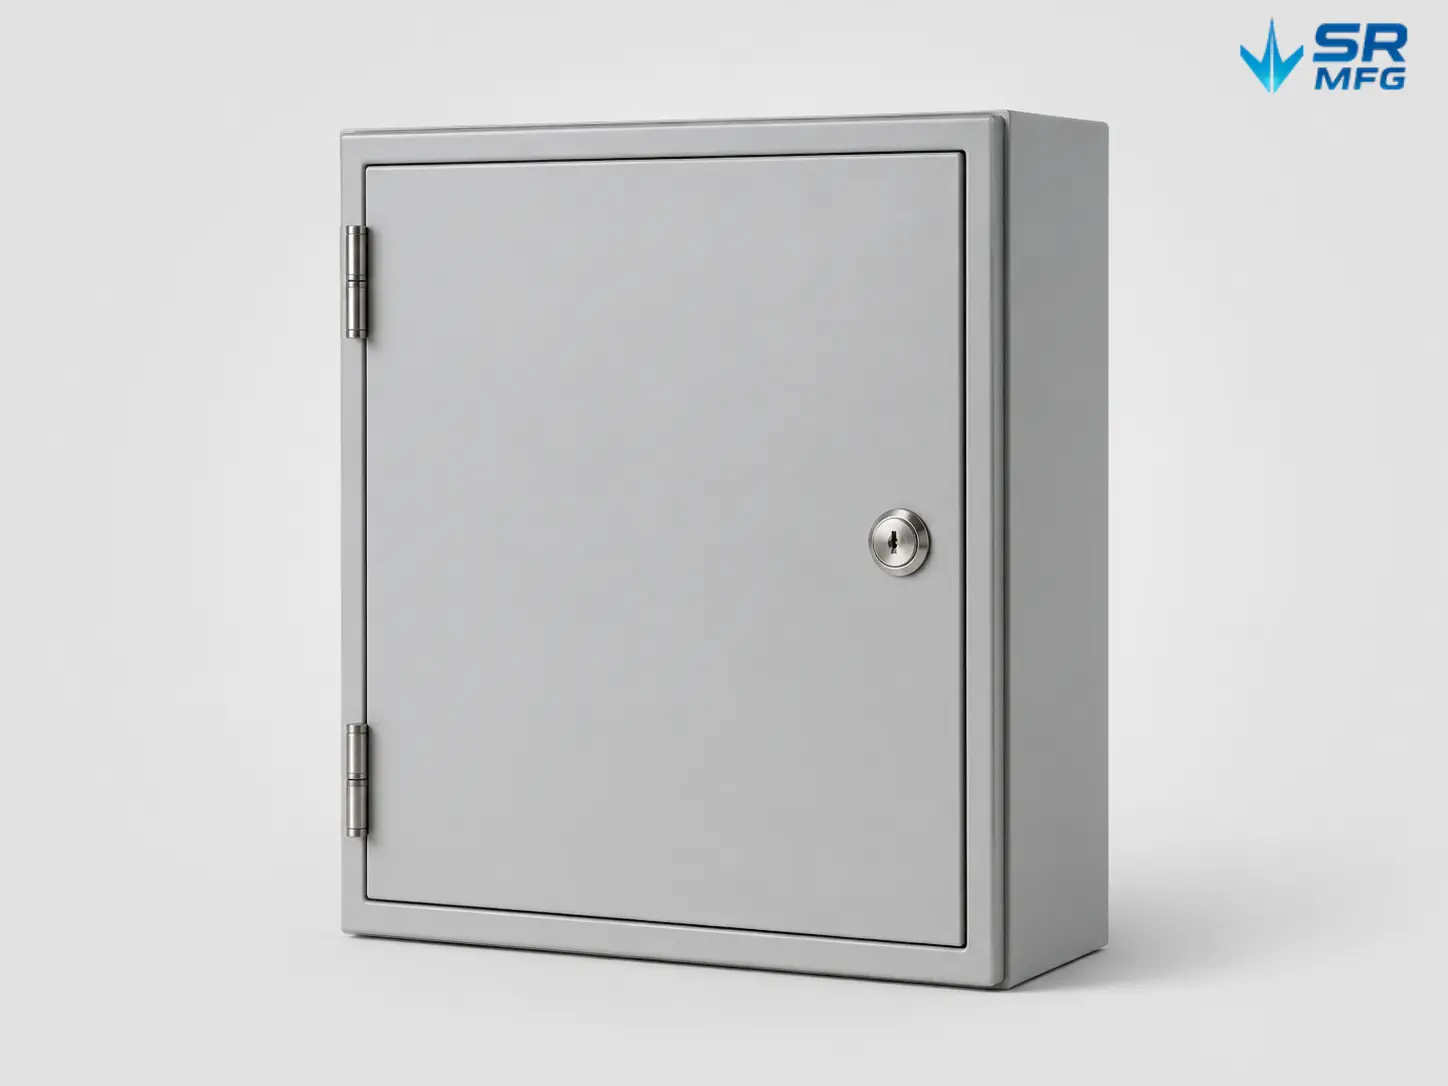
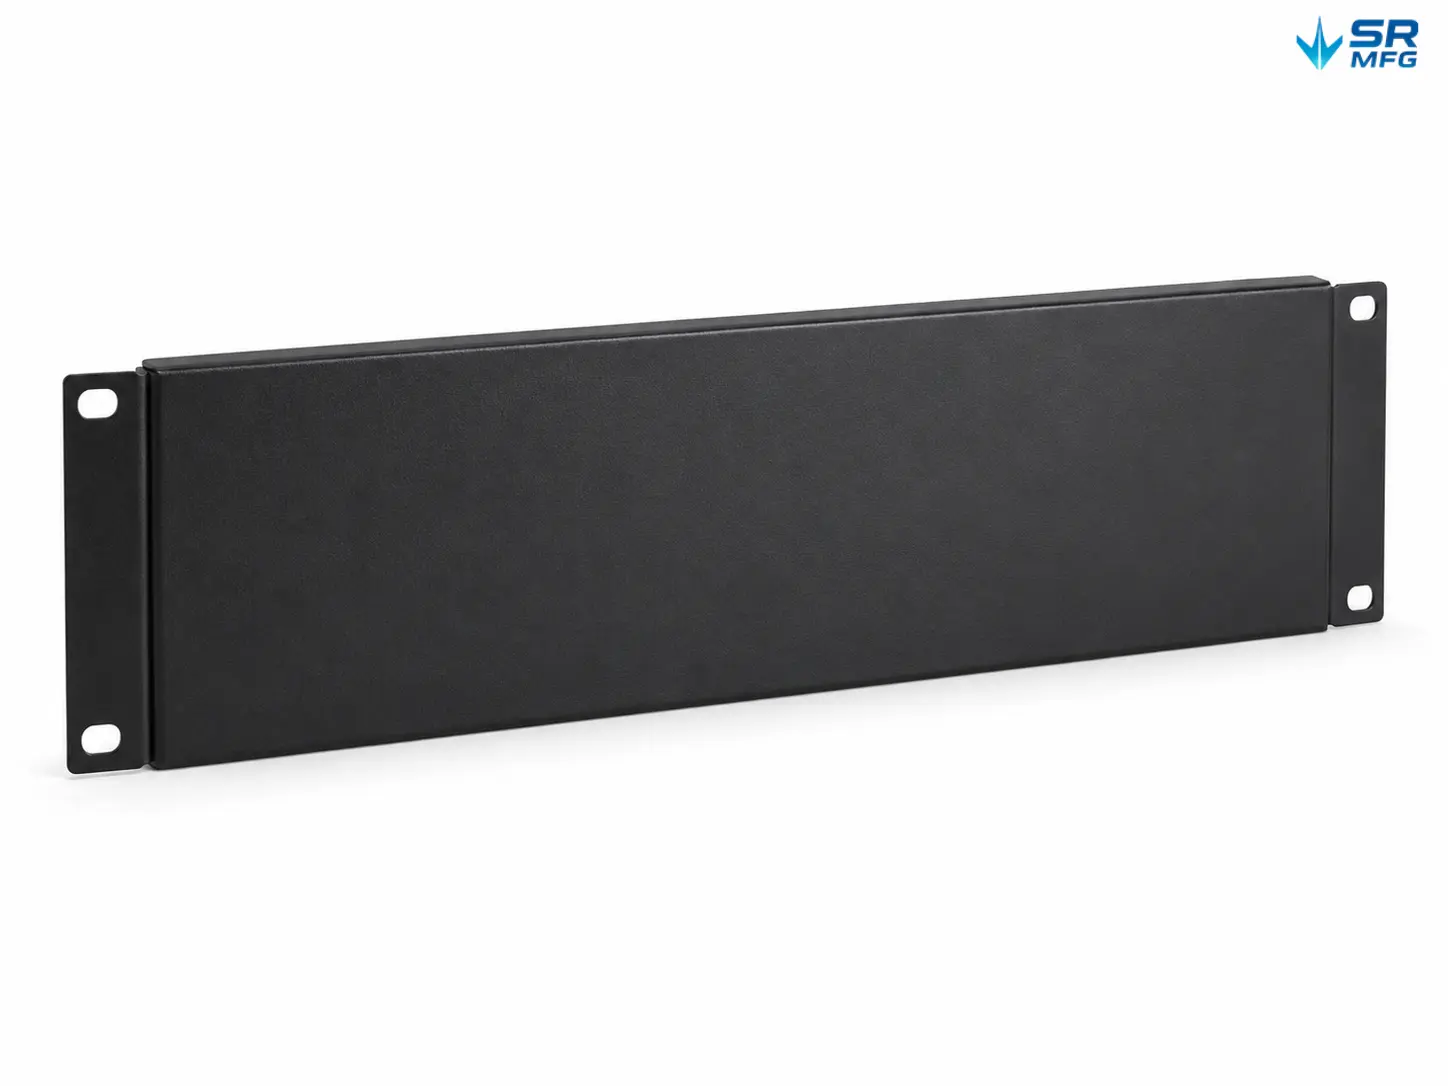
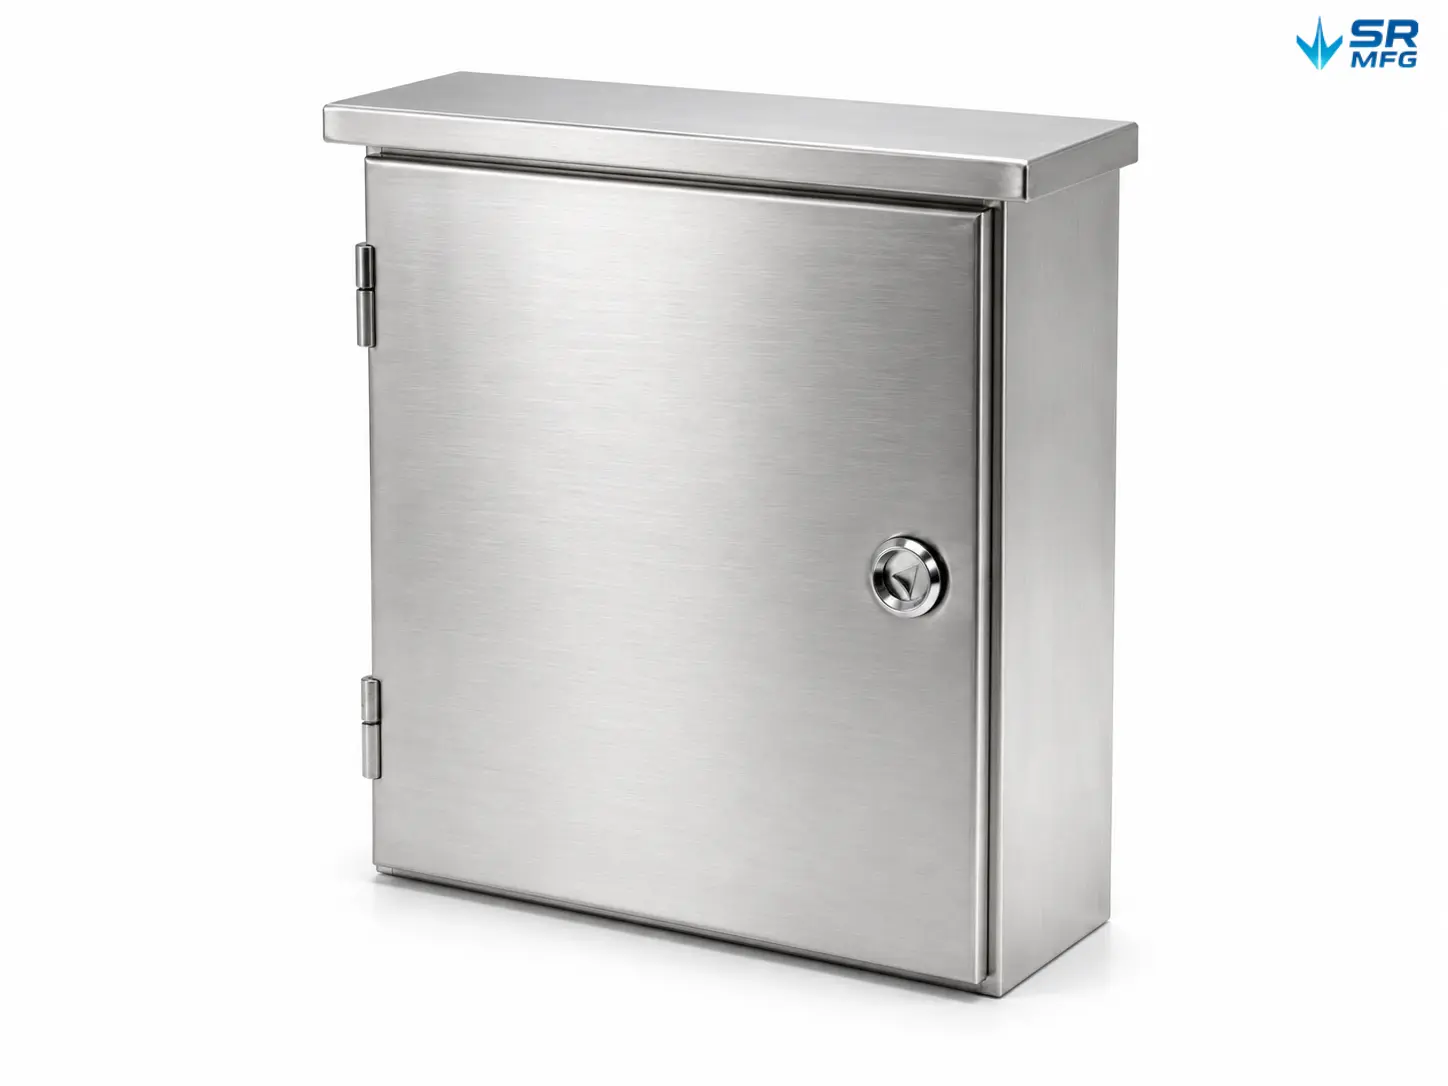
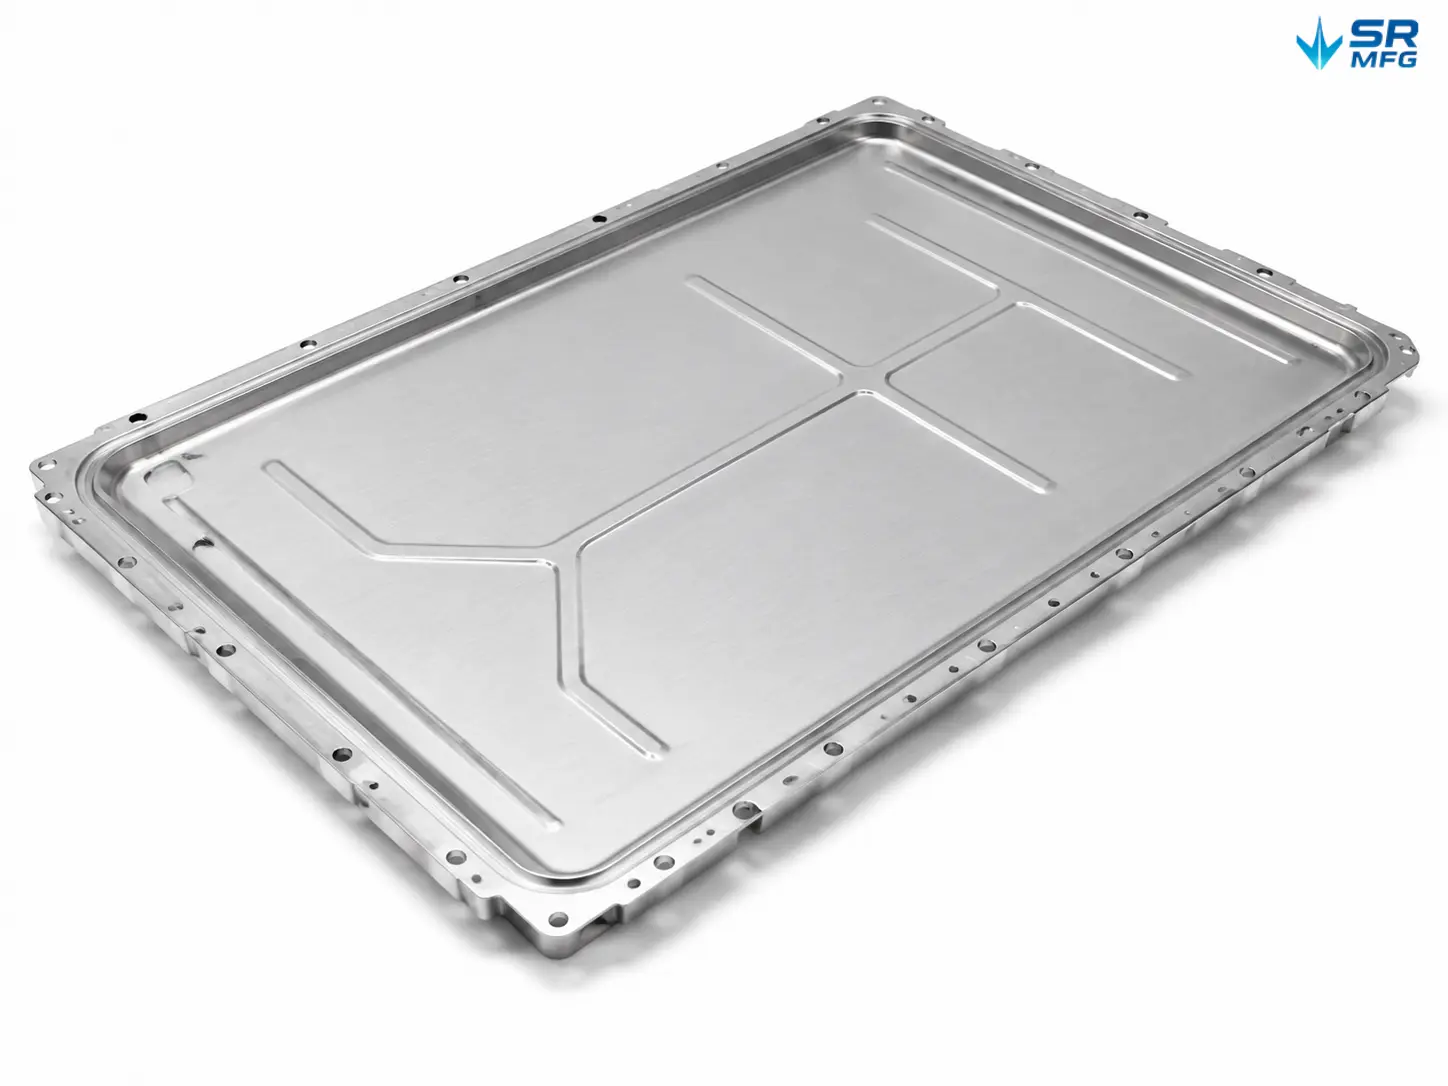
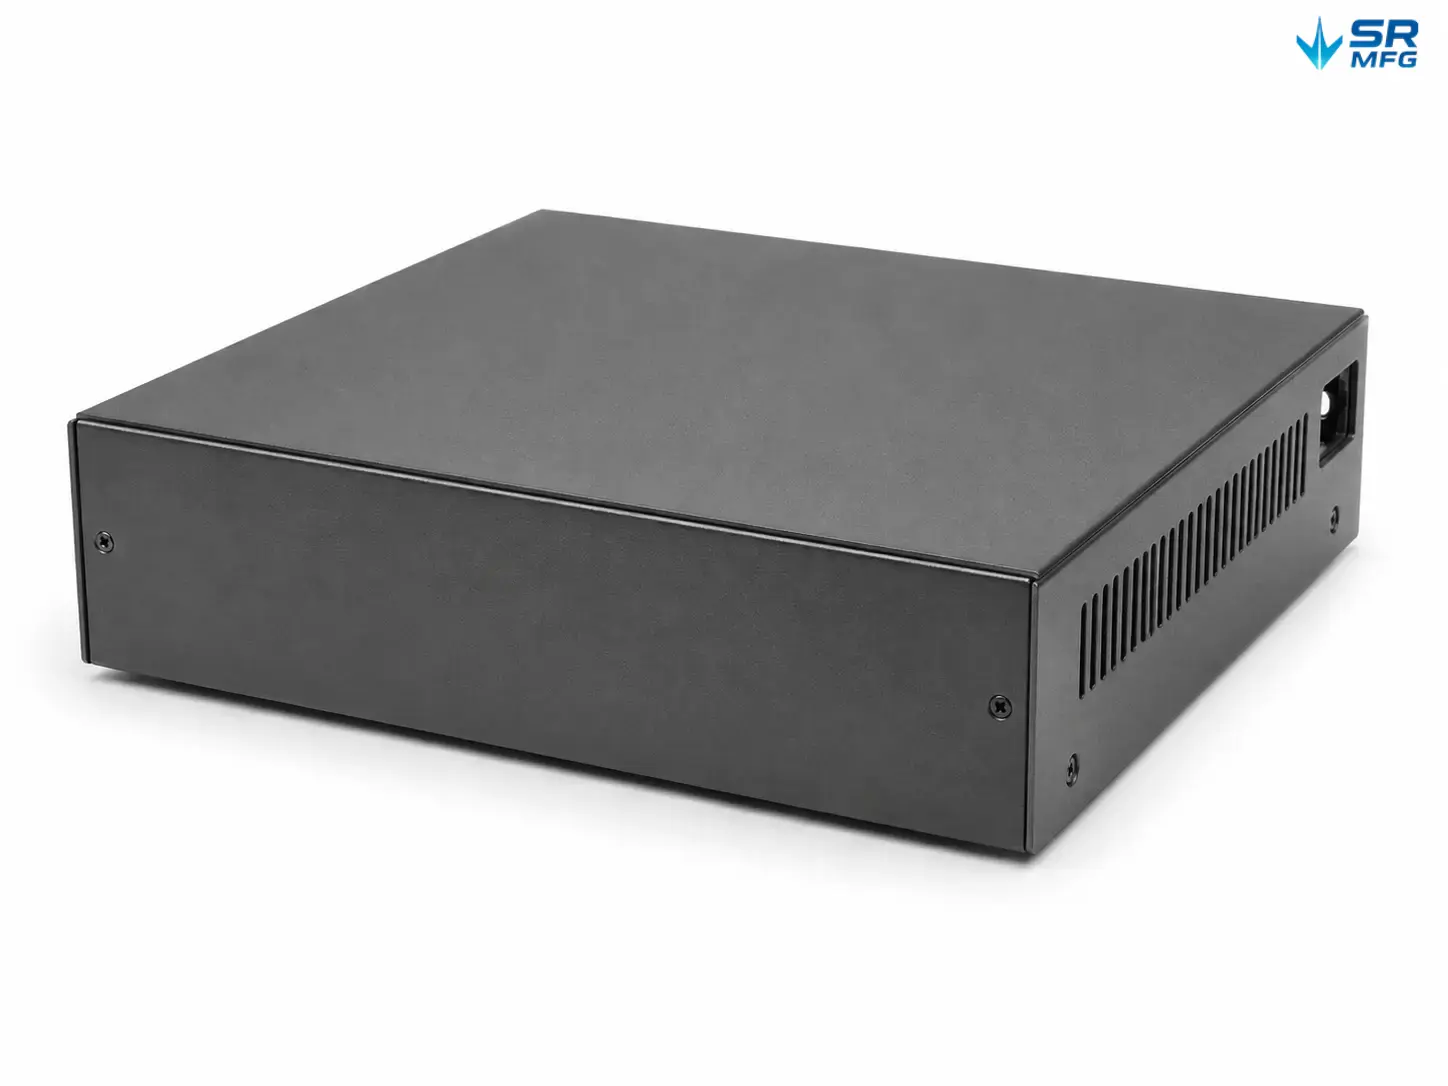
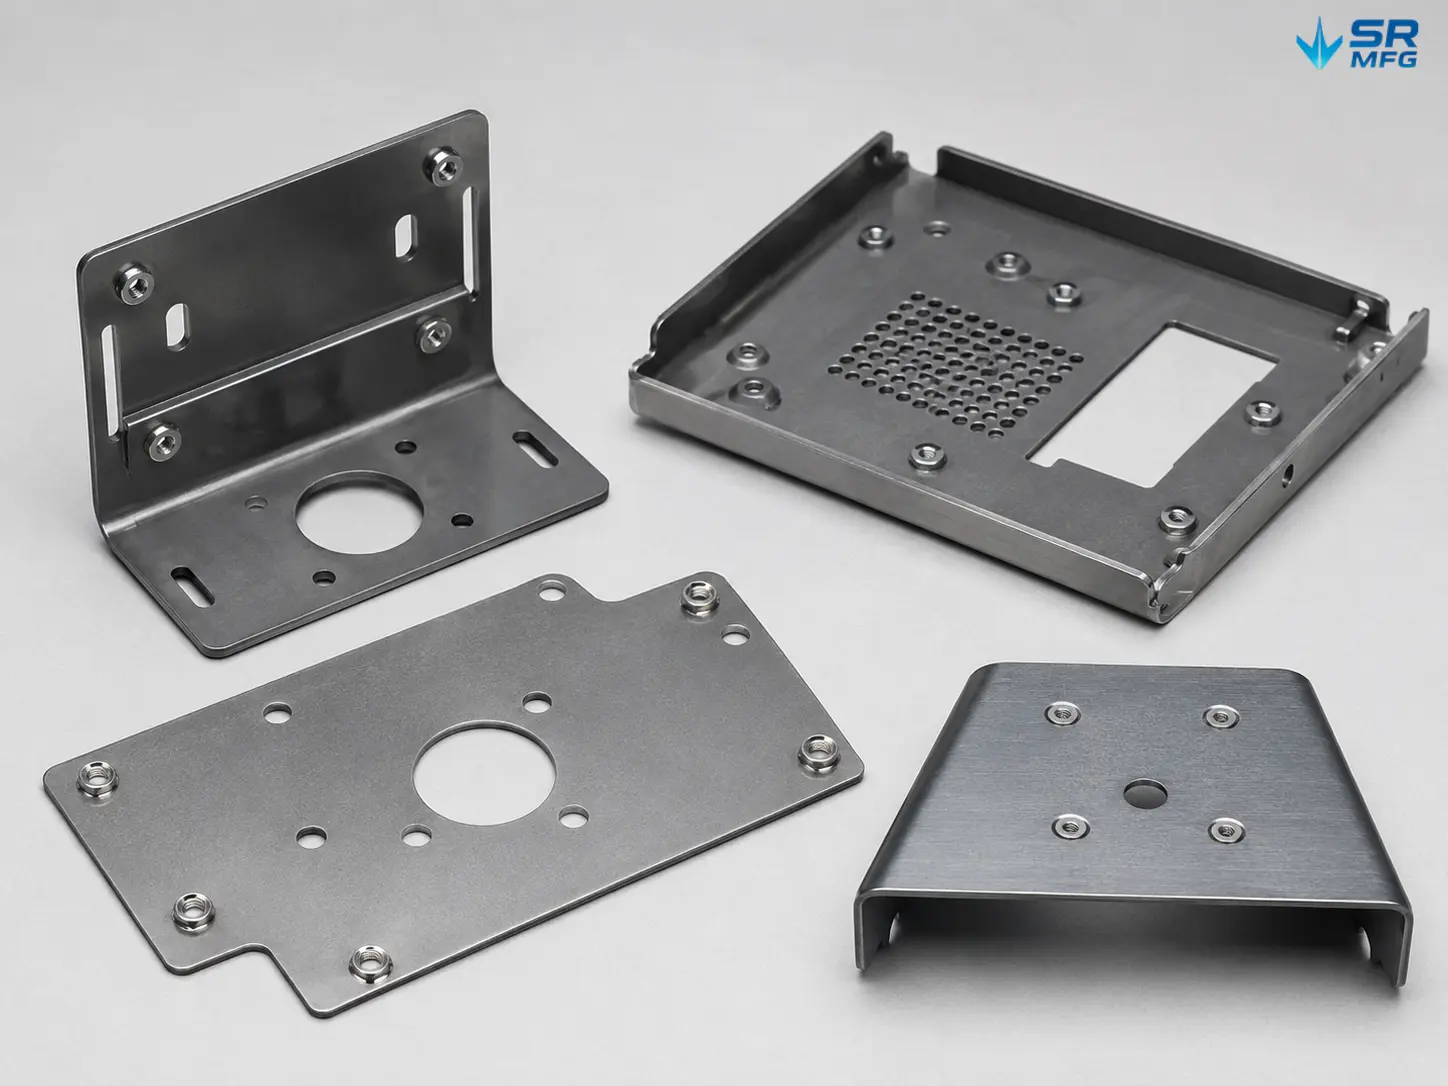
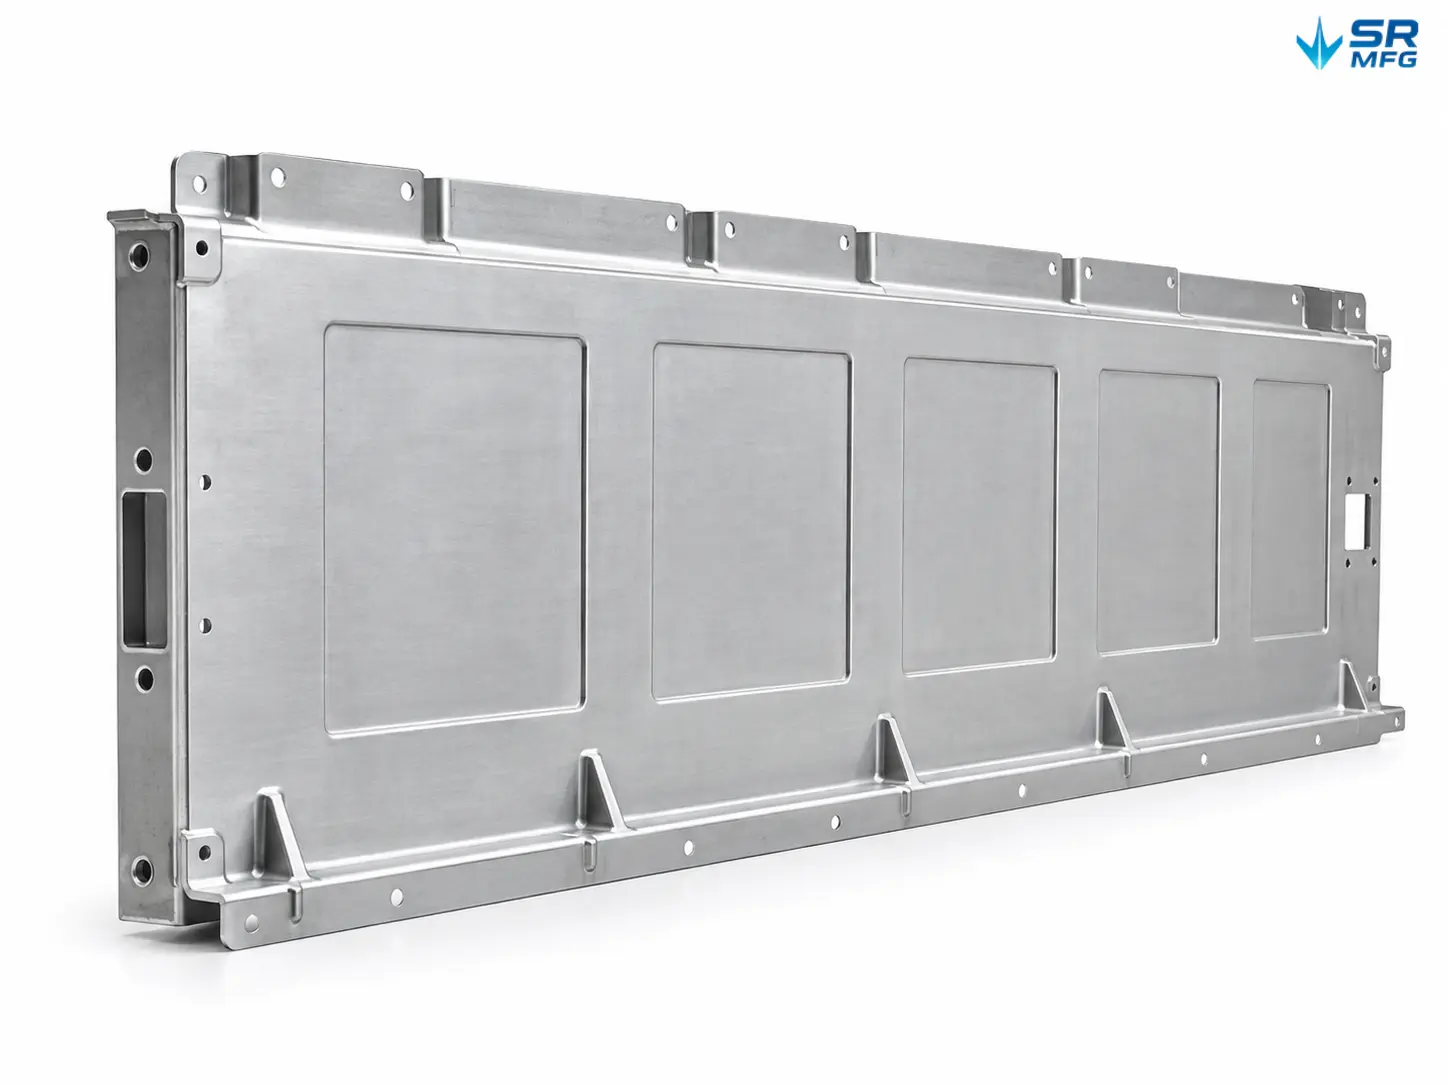
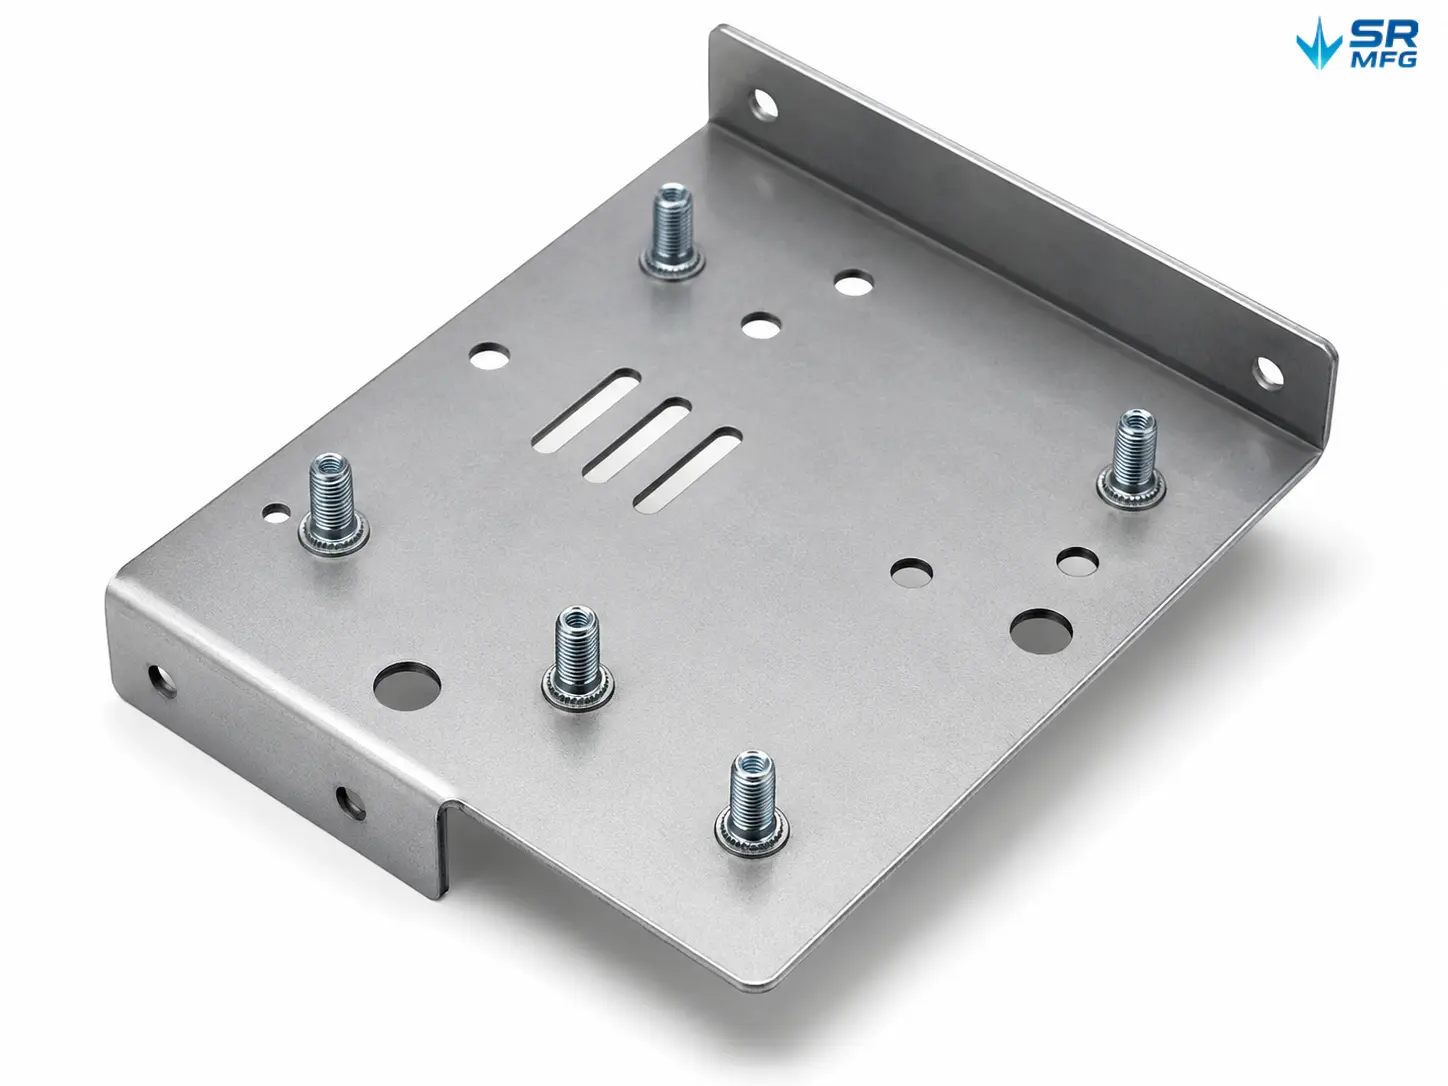
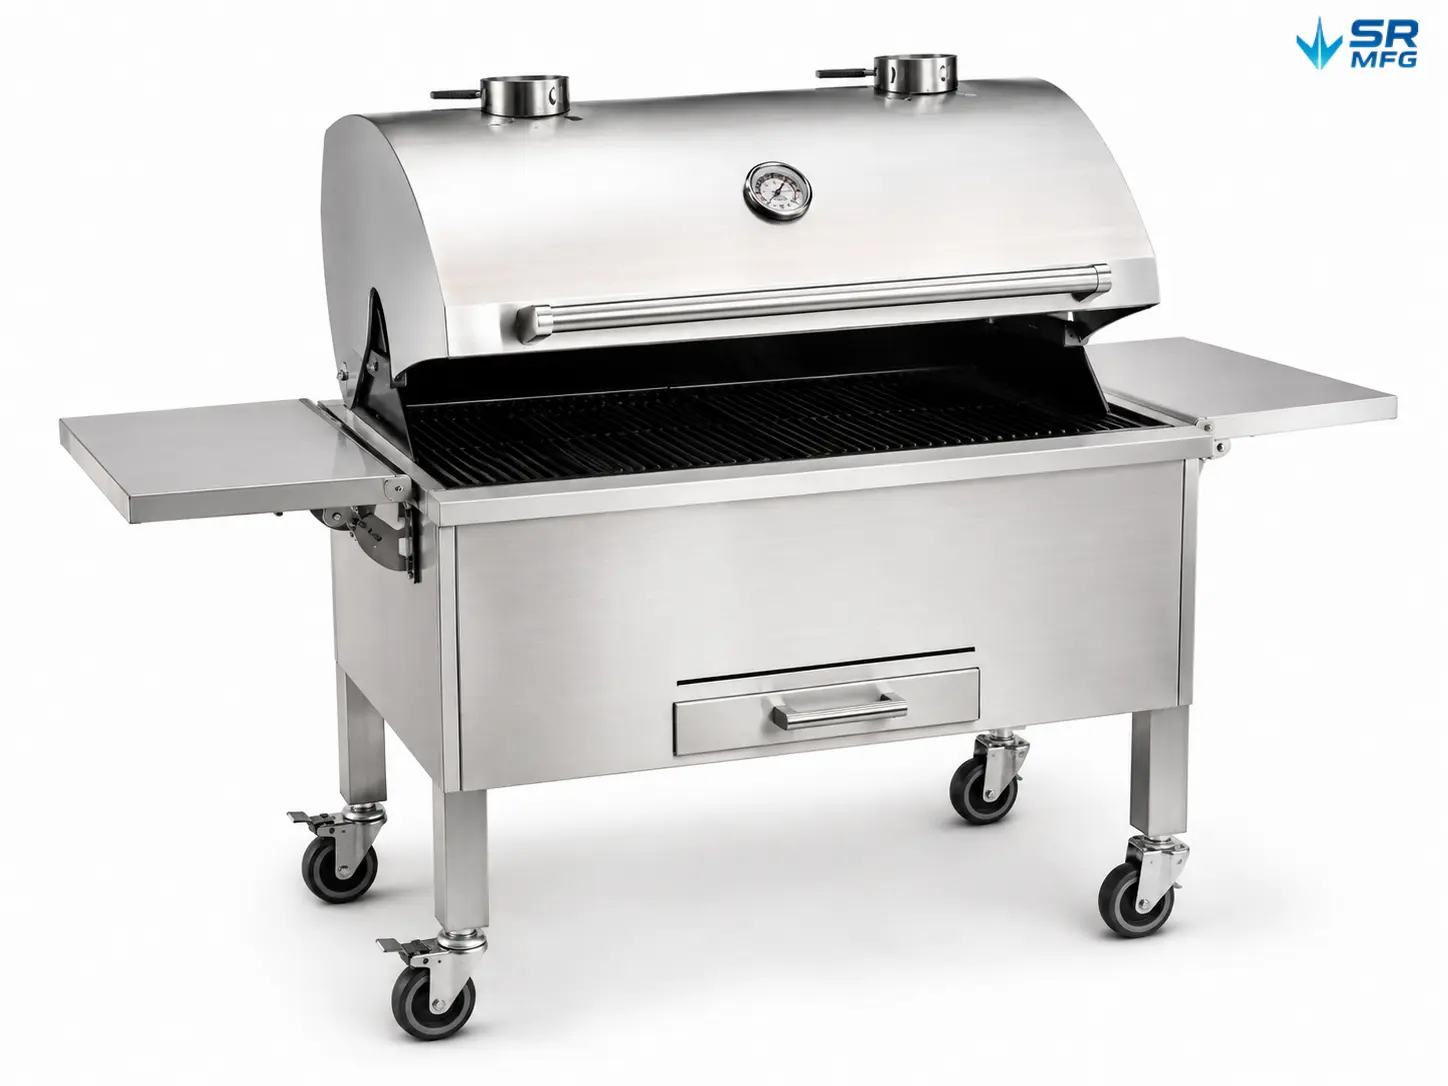
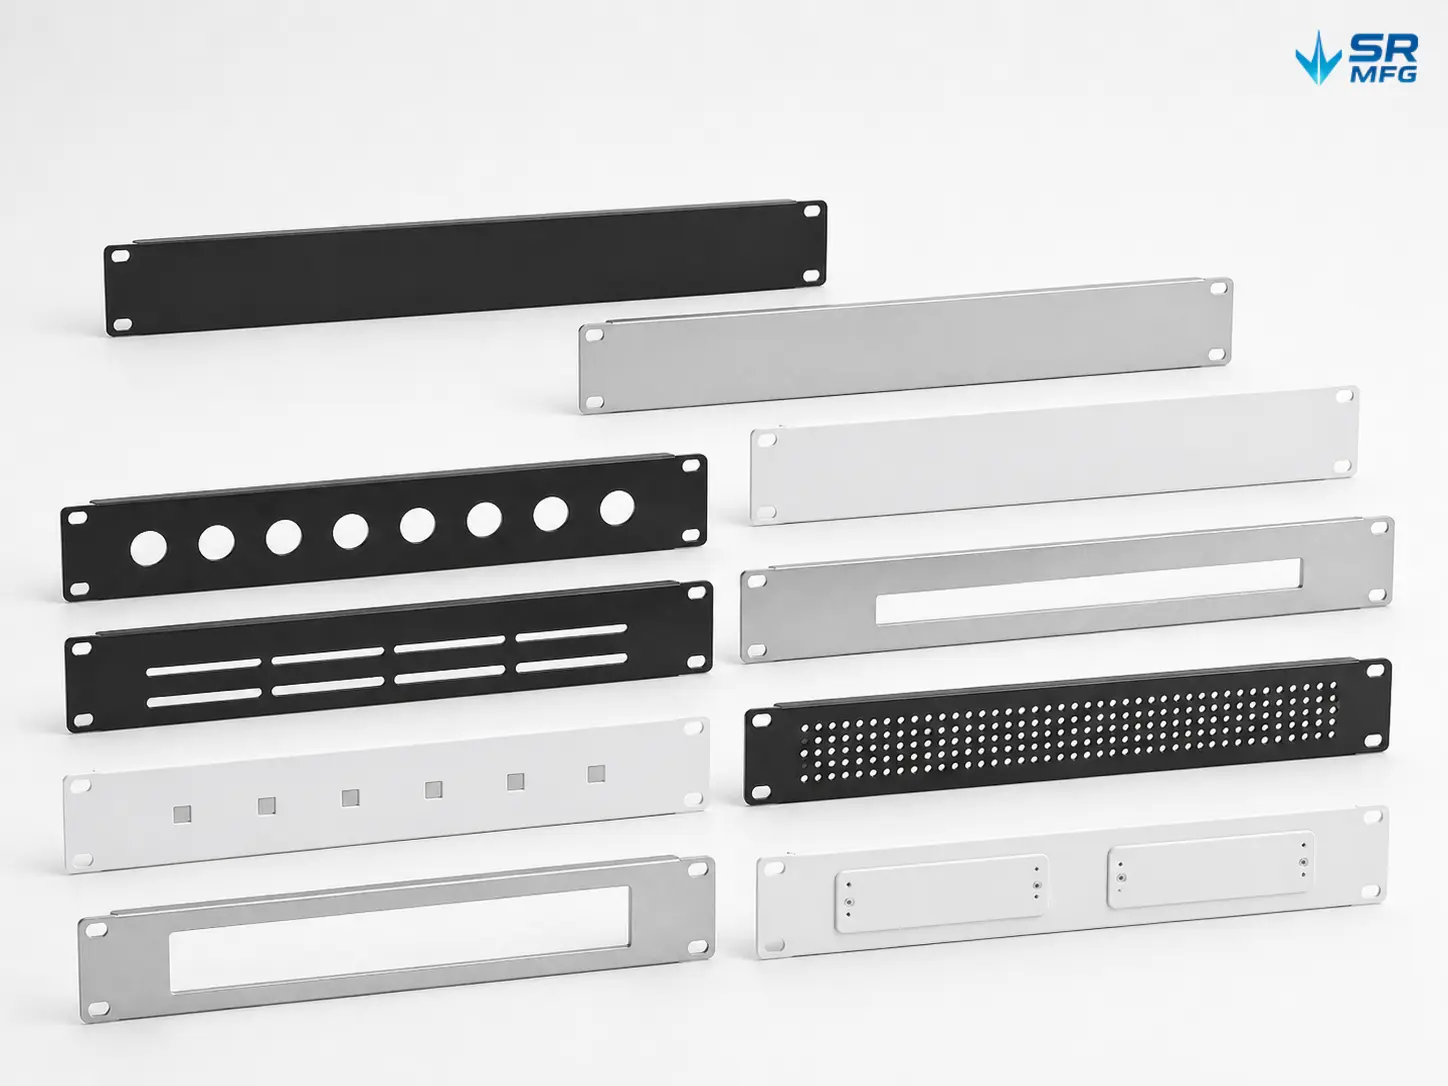
金属陽極酸化 よくある質問
主にご提供しているのは アルミニウムおよびアルミニウム合金の陽極酸化.
ご注文の際は、少なくとも以下の情報を指定することをお勧めします: 使用環境, アルミニウム合金グレード, 重要な表面, 陽極酸化皮膜厚さクラス, 色の要件、および 封孔処理 が必要かどうか。
これらはまた、 ISO 7599 が陽極酸化要件を定義する際にお客様に提供いただくことを推奨する主要項目です。
はい。以下の指定をお勧めします: ISO 7599に基づくAA皮膜厚さクラスこれにより、検査、受入、再検証がはるかに明確になります。
一般的なAAクラスには以下が含まれます: AA5、AA10、AA15、AA20、AA25各クラスは以下の両方を定義します: 最小平均皮膜厚さ および 最小局部皮膜厚さ.
また注目すべきは、 ISO 7599は、一部の染料システムでは十分な染料吸収と耐光性を達成するためにAA20以上が必要となる場合があることを示しています。 硬質陽極酸化、Type III、またはハードコートはどのように指定すればよいですか?厚さ公差はどのように管理されますか?
MIL-A-8625F 一般的な仕様は以下の通りです:Type III硬質陽極酸化、公称皮膜厚さ0.002″(2 mil)
厚さ変動は規格に従って管理することもできます。一般に、皮膜が.
≤ 2 mil の場合、標準公差は±20% です。皮膜が> 2 mil の場合、±20% ±0.0004″(0.4 mil).
最終的な公差要件は常に以下に従う必要があります: 設計図面、顧客仕様、または購入契約.
はい。. 陽極酸化は部品寸法に影響します、特に硬質アルマイト処理されたアルミニウム部品に適しています。
硬質アルマイト処理に関する一般的なエンジニアリングルールとして、 コーティングの約半分はアルミニウム基材に浸透し、残りの半分は外側に成長します.
例えば、総コーティング厚さが 002″ の場合、通常、片側あたり約 001″の寸法成長が生じます。これはエンジニアリング上の参考値であり、最終寸法は依然として 実測およびプロジェクト仕様によって確認する必要があります.
CTQ特性、例えば ねじ穴、シール面、位置決め面、電気接点領域などに対しては、通常、以下の方法のいずれかまたは組み合わせを使用します:
マスキング/機械加工代補償/アルマイト処理後の機械加工
最終的なアプローチは、部品設計、公差要件、および機能面に基づいて決定されます。
当社では一般的に 渦電流非破壊コーティング厚さ測定.
ASTM B244 は、この方法が以下の測定に適用可能であることを明確に規定しています アルミニウム材料上の陽極酸化コーティング厚さ.
この規格はまた、 校正に使用される参照標準は、測定対象のワークピースと同じ基材導電率を持つべきであることも強調しています。そうでなければ、測定値が影響を受ける可能性があります。
これが、信頼性の高いコーティング厚さ検査において、適切な校正と適合する参照標準が重要である理由です。
塩水噴霧試験は以下に従って実施できます ASTM B117 または ISO 9227.
ISO 9227には、NSS、AASS、CASSの3つの一般的な塩水噴霧試験方法が含まれています。
注意すべき点として、 ASTM B117は主に試験環境と試験方法を定義しています。合格に必要な時間数を直接定義するものではありません。試験時間と不合格基準は通常、 顧客仕様、エンジニアリング図面、またはプロジェクト要件.
によって指定されます。
封孔品質はISOシステムの下で管理または検証できます。例えば:
ISO 2143 — 染料スポットテスト/染料吸着法
ISO 2931 — アドミタンス法
外注アルマイト処理の品質責任はどのように定義されますか?
責任は、確認済みの図面、アルマイト処理仕様、承認済みサンプル、および検査要件を通じて定義されます。SR MFGは、エンジニアリングレビュー、サプライヤー調整、検査、文書管理、および納品を管理します。アルマイト処理パートナーは、確認済みのプロセスパラメータを維持し、膜厚、色、封孔品質、マスキング、および外観に関する合意された要件を満たす責任を負います。顧客支給部品については、アルマイト処理前に受入時の表面欠陥や汚染が確認されます。
板金筐体の粉体塗装:工程フロー、設計ガイドライン、品質基準
双瑞2026-07-10T02:21:46+00:002026年7月10日|
板金筐体が電気部品や通信機器を収容するために使用される場合でも、表面[...]が必要です。