見積もり依頼前の準備
RFQを送信する前に、準備の質は見積もりの精度と応答時間の両方に直接影響します。業界の経験に基づくと、十分に準備された問い合わせは見積もりサイクルを平均2~3日短縮し、フォローアップのコミュニケーションコストを最大40%削減できます。.
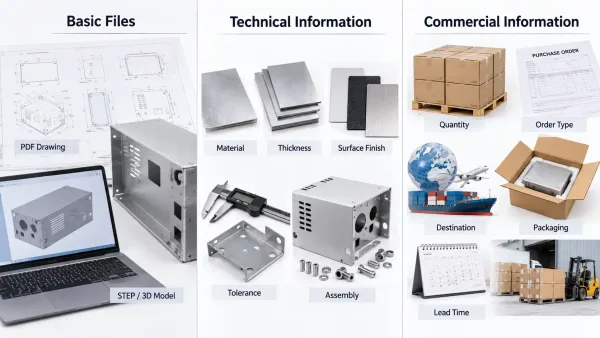
正確な板金RFQに必要な情報の3つの主要カテゴリー:図面、技術仕様、商業要件。.
情報の3つの必須カテゴリー
基本ファイル
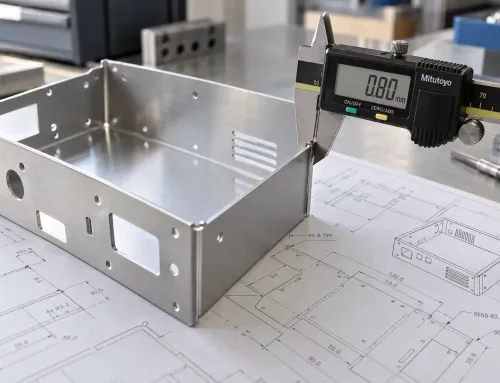
2D図面(PDF形式): 寸法、公差、技術注記を含めること;;
3Dファイル(STEP / IGES形式): サプライヤーが複雑な構造と組立関係をよりよく理解できるようにする;;
実践的なヒント: STEPは一般的にIGESよりも好まれます。複雑な曲面の処理に優れ、CADソフトウェア間での互換性がより信頼できるためです。.
技術情報
材料グレード: SUS304、AL6061、Q235など。「ステンレス鋼」や「アルミニウム合金」だけのような曖昧な表現は避けてください;;
板厚: 明確に指定し、理想的には小数点以下2桁まで、例えば1.50 mmや2.00 mm;;
表面処理: 例えば粉体塗装、アルマイト処理、電気めっき、ヘアライン加工など;;
公差基準: ISO 2768-m、JIS、または重要寸法に対する明確に定義された公差など;;
組立要件: 部品が他のコンポーネントと嵌合する必要があるかどうか、およびクリアランス要件が適用されるかどうかを示すこと;;
商業情報
目標発注数量: サンプル数量と生産数量。価格が3~5倍異なる場合があります。.
注文タイプ: 試作、少量パイロット生産、または量産。.
仕向国または地域: 関税、輸送方法、梱包基準に影響します。.
梱包要件: 例えば輸出梱包、ESD保護、真空梱包など。.
目標リードタイム: 希望する納期を明確に記載してください。
迅速な概算見積もりのための重要情報
時間が限られている場合、通常は以下の5項目を提供するだけでサプライヤーが初期見積もりを作成するのに十分です:
- PDF図面
- 材料グレード
- 膜厚
- 数量
- 表面処理要件
効果的なRFQの提出方法
明確で構造化されたRFQは、メーカーが正確な見積もりを提供するのに役立つだけでなく、あなたのプロフェッショナリズムを示すものであり、サプライヤーからのより迅速で積極的なサポートにつながることが多いです。
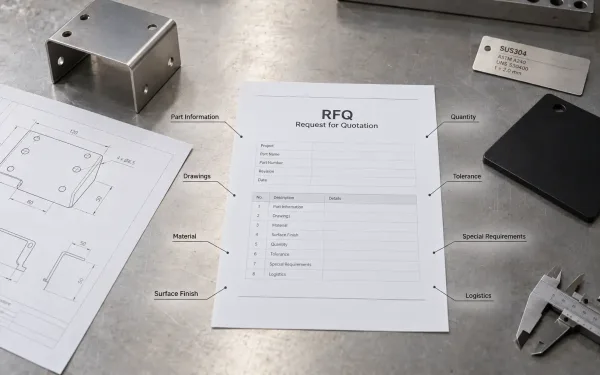
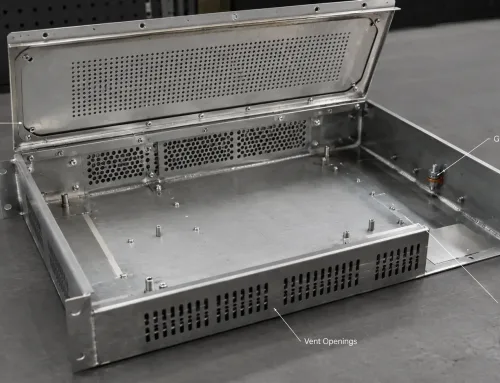
図面、材料仕様、数量、公差、仕上げ、品質、物流要件を含む構造化された板金RFQ。
RFQに含めることが推奨される情報
| 情報カテゴリ | 詳細 | 重要性 |
|---|---|---|
| 基本部品情報 | 部品名、図面番号、用途 | ⭐⭐ |
| 図面ファイル | PDF + STEP/IGES | ⭐⭐⭐ |
| 材質仕様 | グレード、板厚、硬度 | ⭐⭐⭐ |
| 表面仕上げ | 仕上げタイプ、色、コーティング厚 | ⭐⭐⭐ |
| 数量情報 | サンプル数量、生産数量、年間予測 | ⭐⭐⭐ |
| 公差要件 | 一般公差または重要寸法の指示 | ⭐⭐ |
| 特別要件 | 外観表面要件、組立要件、検査要件 | ⭐⭐ |
| 物流情報 | 納品先住所、梱包要件 | ⭐⭐ |
RFQテンプレートサンプル
見積もりプロセスを迅速化するためのヒント
- 明確な図面を提供する: 完全で適切に注記された図面は、フォローアップの確認時間を最大60%削減できます;
- 年間需要予測を共有する: サプライヤーは総取引の可能性を理解すると、より競争力のある価格を提示する可能性が高くなります;
- 重要寸法を強調する: 重要寸法を円や太字の注記でマークして、不必要な過剰加工を避ける;
- サンプルと生産を明確に区別する: サンプル注文と生産注文は扱いが大きく異なることが多く、価格は3~5倍変動することがあります;
価格に影響する要因は何か?
見積もりの内容を理解することで、設計段階と調達段階の両方でコストをより適切に管理できます。
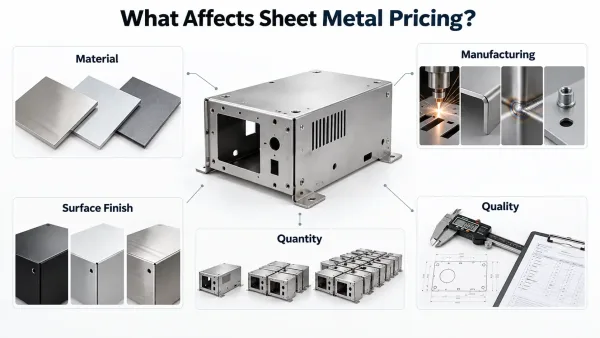
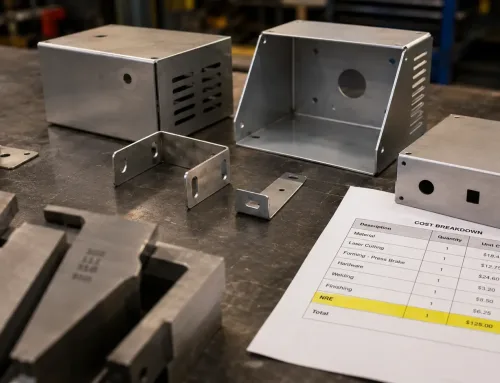
板金加工コストに影響を与える主な要因(材料、製造の複雑さ、表面仕上げ、品質要件、注文数量を含む)。
材料関連要因(通常、総コストの30~50%)
| 要因 | 影響 | 備考 |
|---|---|---|
| 材料の種類 | ⭐⭐⭐ | ステンレス鋼は一般的にアルミニウムより高コストで、アルミニウムは冷延鋼板より高コストです |
| 材料グレード | ⭐⭐⭐ | SUS316LはSUS304より40~60%高コストになることがあります |
| 材料板厚 | ⭐⭐⭐ | 板厚が増すと、材料コストは比例して上昇し、加工がより困難になります |
注意: 性能要件が許す場合、材料グレードを最適化することでコストを20~30%削減できます。例えば、非腐食環境でSUS316の代わりにSUS304を使用したり、適切な場合にAL6061の代わりにAL5052を使用したりすることです。
製造関連要因(通常、総コストの30~40%)
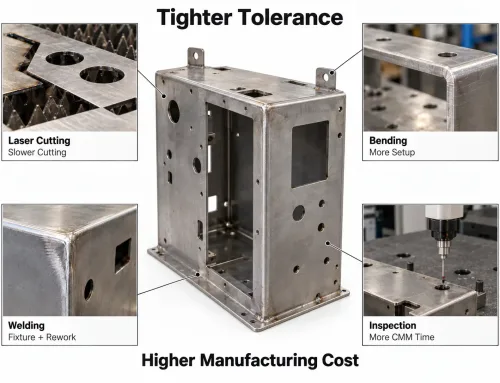
- 切断の複雑さ: レーザー切断の経路が長いほど、コストが高くなります。穴径が板厚より小さい場合、特別な加工が必要になることがあり、コストが大幅に増加する可能性があります;
- 曲げ回数: 曲げが1回追加されるごとに、通常、加工コストが約5~10%増加します;
- 溶接要件: 連続溶接とスポット溶接のコスト差は2~3倍になることがあります;
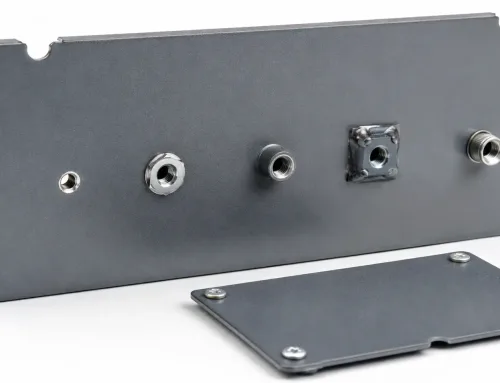
- PEMインサート/ファスナー: 挿入されるファスナー1個につき、材料費と労務費を合わせて通常約0.5~1.0元追加されます。;
- 組立作業: リベット締め、ボルト締め、溶接サブアセンブリなどの追加組立工程も価格に影響します;
表面処理の要因(通常、総コストの10~20%)
| 仕上げタイプ | 相対コスト(粉体塗装比) | 典型的な用途 |
|---|---|---|
| 粉体塗装 | 1.0x | 最も一般的で、一般的に最もコスト効率が高い |
| 陽極酸化処理 | 1.2–1.5x | より高い耐食性が求められるアルミニウム部品 |
| 電気めっき | 1.5–2.0x | 導電性や装飾的外観が求められる用途 |
| ヘアライン加工 | 1.1–1.3x | 装飾的な表面が求められる部品 |
品質要件の要因
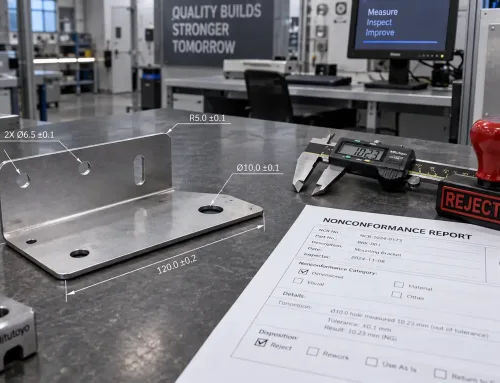
- 厳しい公差: ±0.1 mmではなく±0.05 mmの公差にすると、コストが30~50%増加する可能性があります;
- 外観要件: 目に見える表面は、より細かい研磨とより良い保護が必要になることが多く、コストが15~25%増加する可能性があります;
- 検査および報告要件: 第三者検査やFAIレポートは、品質関連コストを増加させます;
数量関連の要因
| 注文タイプ | 数量範囲 | 相対単価 |
|---|---|---|
| サンプル | 1~10個 | 3–5x |
| 小ロット | 10~100個 | 2–3x |
| 中ロット | 100~1,000個 | 1.2–1.5x |
| 大ロット | 1,000個以上 | 0倍(基準) |
リードタイムに影響する要因は何か?
製造業において、リードタイム管理は調達における最大の課題の一つです。リードタイムの構成を理解することは、プロジェクトスケジュールをより効果的に計画するために不可欠です。
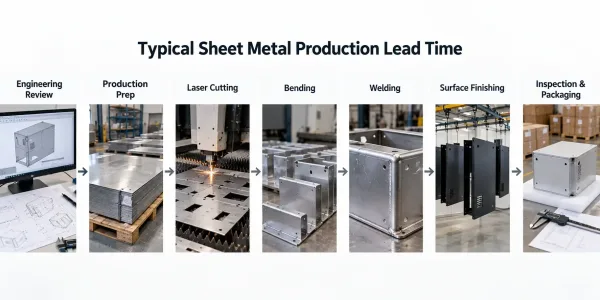
エンジニアリングレビューから切断、曲げ、溶接、仕上げ、検査、梱包に至るまでの一般的な板金生産工程。
生産注文における一般的なリードタイムの内訳
| 段階 | 時間配分 | 備考 |
|---|---|---|
| エンジニアリングレビュー | 1~2日 | 図面レビュー、工程評価、見積確認 |
| 生産準備 | 1~2日 | 材料切断準備、治具セットアップ、工程文書 |
| レーザー切断 | 1~2日 | 部品の複雑さと数量による |
| 曲げ / 成形 | 1~2日 | 曲げ回数と部品数量による |
| 溶接/組立 | 1~2日 | 溶接長さと組立の複雑さによる |
| 表面処理 | 1~2日 | 通常は外注であり、仕上げサプライヤーに依存 |
| 検査および梱包 | 1~2日 | 寸法検査と梱包 |
| 合計 | 8~20日 | 注文規模と複雑さにより異なる |
リードタイムに影響する主要変数
注文数量の影響
- 試作注文: 5~10日。これらはスケジュール上で優先されることが多いですが、各パーツは個別に加工されます;
- リピート注文: プロセスがすでに検証済みで、治具もすでに準備されているため、リードタイムを30~40%短縮できます;
- 生産注文: 10~20日。複数のプロセスや外部サプライヤーの調整が必要になることが多いためです;
表面処理はしばしば最大の不確実性の原因となります
- 粉体塗装: 2~3日;
- アルマイト処理: 3~5日。研磨、陽極酸化、封孔など複数の工程が関与する場合があるためです;
- 電気めっき: 3~7日。環境規制やめっき処理能力の影響を受けることが多いです;
初期段階での要件の不明確さは、遅延の主な原因の一つです
サプライヤーの経験によると、 リードタイム遅延の60~70%は 技術的な詳細が事前に確認されていないことに起因しており、以下のような問題を引き起こします:
-
確認を待つ間、生産が停止する;
-
手直しや設計変更;
-
材料や表面処理の直前変更;
試作注文と量産注文の違いは何か?
RFQをレビューする際、多くのお客様が試作注文と生産注文を同じものとして扱っていることがよくあります。しかし実際には、これらはまったく異なる調達戦略を必要とします。
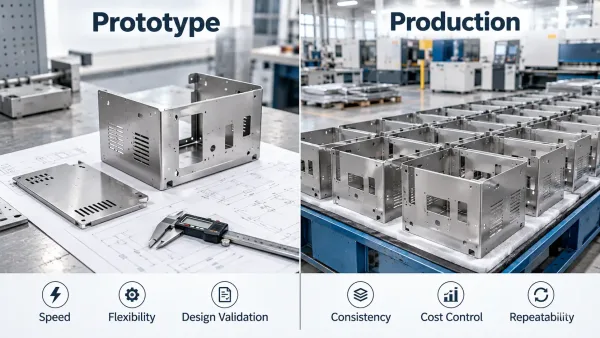
試作と生産の板金注文における速度、柔軟性、一貫性、検査、数量の比較。
主な違いの概要
| カテゴリー | 試作注文 | 生産注文 |
|---|---|---|
| 主な目的 | 設計の検証と機能のテスト | コスト管理と一貫性の確保 |
| 主な優先事項 | 速度と柔軟性 | 安定性と再現性 |
| 許容できるコスト | より高コスト。多くの場合、生産単価の3~5倍 | 可能な限り低く |
| リードタイムの期待値 | 5~10日 | 注文数量に応じて計画 |
| 公差要件 | 機能寸法は設計意図を満たすだけでよい | すべてのパーツに厳密な一貫性が求められる |
| 包装要件 | 基本的な保護で通常は十分 | 標準化された管理された梱包が期待される |
| 検査方法 | 主に機能検証に焦点を当てる | 通常、AQLなどの統計的抜取検査に基づく |
試作から生産に移行する前のチェックリスト
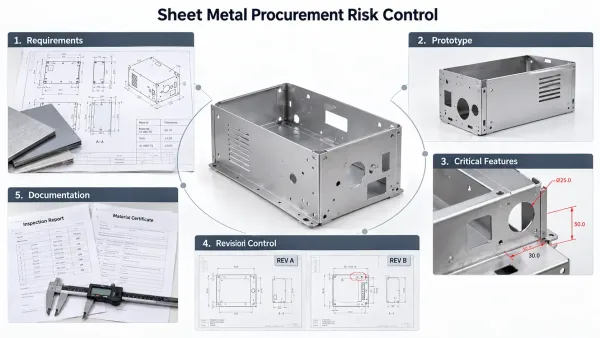
発注前に確認すべき推奨品質要件
不明確な品質期待は、手直しや紛争の主な原因の一つです。発注前に、以下の4カテゴリーの要件を確認することをお勧めします。
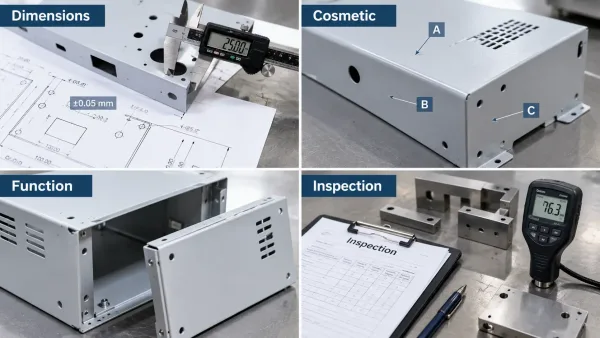
板金部品の主要な品質要件:寸法、外観面、機能的な嵌合、最終検査を網羅。
寸法要件
| 要件タイプ | 説明 | 一般的な規格 |
|---|---|---|
| 一般公差 | 非重要寸法のデフォルト公差 | ISO 2768-m / JIS 精密級 |
| 特別公差 | 嵌合に関連する重要寸法の公差 | ±0.01 mm~±0.05 mm |
| 重要寸法 | 組立や機能に影響する寸法 | 試作および少量注文は通常、 |
注意: すべての寸法に厳しい公差を適用することは避けてください。コストが急速に上昇する原因となります。より良い方法は、 重要寸法には厳しい公差を、一般寸法には標準公差を使用することです.
外観要件
傷の基準:
-
軽微な傷:深さ < 0.05 mm、長さ < 5 mm、許容数量制限あり
-
重大な傷:深さ > 0.05 mm、長さ > 10 mm、許容不可
外観表面分類:
-
表面A: 主な可視表面、最高基準
-
表面B: 側面可視表面、中程度基準
-
表面C: 非可視表面、最低基準
表面の均一性: 同一バッチ内の部品間における色と質感の均一性
塗装品質: 密着性(クロスハッチ試験4B以上)、硬度(鉛筆硬度H以上)
機能要件
- 穴嵌合: ファスナー、コネクタ、または嵌合部品のクリアランス要件
- 曲げ角度: 曲げ角度公差、通常 ±1°
- 組立嵌合: 嵌合部品との実嵌合試験
- 溶接強度: 引張試験または破壊試験(必要な場合)
検査要件
日常検査: 初品検査、工程内検査、出荷前最終検査
初品検査: 各バッチの初品に対する全寸法検査
100%検査: 重要寸法に全数検査が必要かどうかを確認
必要な検査報告書:
-
寸法検査報告書
-
材料証明書
-
表面仕上げ報告書(塗装膜厚、密着性試験結果など)
梱包・出荷要件
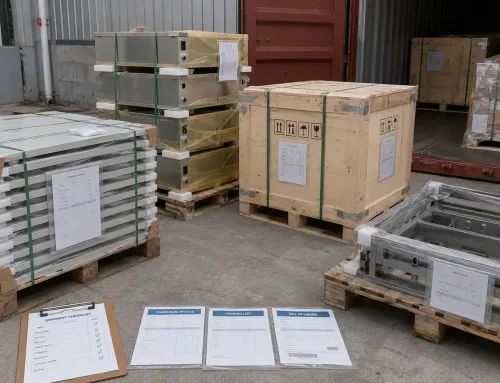
梱包は通常、 総コストの2~5%を占めますしかし、不適切な梱包による損失は部品自体の価値を容易に超える可能性があります。
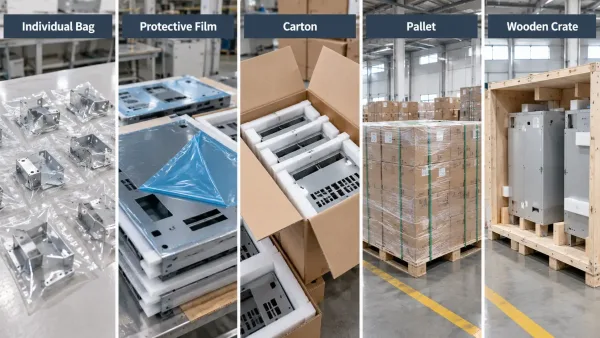
板金部品の一般的な梱包方法には、保護フィルム、段ボール箱、パレット、木箱、キット梱包などがあります。
一般的な梱包方法とその典型的な用途
| 梱包方法 | 相対コスト | 典型的な用途 |
|---|---|---|
| 個別袋詰め | 1.0x | 小型部品、外観部品 |
| 保護フィルム | 1.1x | 化粧部品、傷に敏感な部品 |
| 段ボール梱包 | 1.2x | 中小ロット生産、国内配送 |
| パレット梱包 | 1.5x | 大量注文、倉庫保管と取り扱いが容易 |
| 木枠梱包 | 2.0x | 大型部品、精密部品、輸出出荷 |
注文前に確認すべき梱包詳細
- 是否需要 輸出梱包 が必要かどうか、例えば以下の基準に準拠した燻蒸処理済み木枠 ISPM 15
- 是否需要 傷防止 が必要かどうか、例えば保護フィルムやフォーム中間層
- 是否需要 部品ラベル が必要かどうか、部品番号、バッチ番号、数量QRコードを含む
- 部品を 一緒に梱包するか個別に梱包するか
- 部品を セット単位で梱包、1製品分の全コンポーネントを同一パッケージにまとめる
注意: 組立作業の場合、多くの場合に最適なのは キット単位の梱包であり、1つの完成品に必要な全部品をまとめて梱包する。これにより倉庫でのピッキング時間を短縮し、効率を向上させることができる。
完全な図面がなくても部品を調達できますか?
これは実務で非常によくある状況です。 SR MFGでは、約 初回RFQの60% が不完全な情報で届きます。このような場合、段階的ソーシングアプローチが最も実用的な解決策となることが多いです。
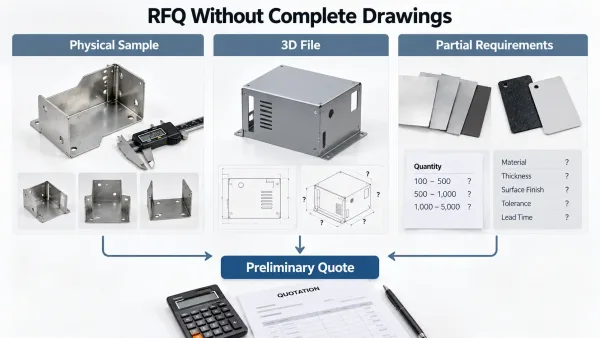
不完全なRFQに対する3つのソーシングパス:現物サンプル、3Dファイル、部分的に定義された技術要件。
不完全な情報に基づくソーシングパス
現物サンプルのみが利用可能な場合
予備評価と見積もりは依然として提供可能です。以下を提供することをお勧めします:
- 複数角度からの鮮明な写真
- 主要寸法、例えば長さ、幅、穴径、穴位置
- 材料の予備評価、例えばハンドヘルド分光計を使用
その後、サプライヤーは部品をリバースエンジニアリングし、確認用の図面を作成できます。
3Dファイルのみが利用可能な場合
3Dファイルは部品の構造と組立関係を理解するのに有用です。ただし、生産詳細には2D図面からのサポートが依然として必要です。例えば:
- 曲げ余長または展開図の詳細
- 穴の公差
- 表面仕上げの指示と仕上げ範囲
通常、初期見積もりを先に提供し、2D図面を後から追加することができます。
一部の要件がまだ完全に定義されていない場合
- 材料がまだ確定していない場合、サプライヤーは用途に基づいて適切な選択肢を推奨できます
- 公差が定義されていない場合、まず標準公差に基づいて価格を設定し、必要に応じて後から調整できます
- 表面仕上げがまだ未決定の場合、複数の仕上げオプションとコスト比較を提供できます
- 数量が確定していない場合、異なるボリュームレベルに対して段階的な価格設定を提供できます
注意: サプライヤーのエンジニアリング能力は、多くの場合、重要な差別化要因です。優れたサプライヤーは初期段階の設計最適化を積極的に支援し、コスト削減と製造性の向上に貢献します。
板金部品の調達時によくある間違い
に基づく SR MFGの 経験に基づくと、以下は板金部品を調達する際にバイヤーが犯す最も一般的なミスと、その回避方法です。
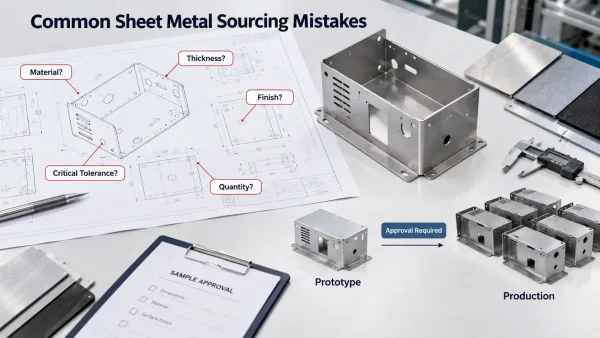
不完全な図面、材料仕様の欠落、不明確な公差、数量、仕上げ、試作品承認に関する一般的なRFQおよびソーシングのミス。
よくある10の失敗
| 失敗 | 影響 | 回避方法 |
|---|---|---|
| 図面に材料が指定されていない | 正確な見積もりが提供できず、度重なる確認が発生する | 必ず正確な材料グレードを指定する |
| 板厚が指定されていない | コストと工程選択の両方に影響する | 材料の板厚と公差を明確に定義する |
| 数量が記載されていない | 正確な価格算出が不可能になる | 少なくとも推定数量範囲を提示する |
| 表面仕上げが指定されていない | 大きな価格差が生じる可能性がある | 必要な表面仕上げを明確に記載する |
| すべての寸法に厳しい公差を適用している | コストが大幅に増加する可能性がある | 重要寸法と一般寸法を区別する |
| 重要寸法が特定されていない | 品質リスクが高まる | 重要寸法を丸印や太字の注記で強調する |
| 外観面が定義されていない | 外観品質をめぐる紛争につながる可能性がある | 図面にA / B / C外観面を明記する |
| 梱包要件が事前に伝達されていない | 輸送中の損傷リスクが高まる | 生産前に梱包要件を確認する |
| 不完全な情報で緊急見積もりを依頼する | 不正確な価格設定につながる | 少なくとも基本的な必要情報を提供する |
| 試作品承認前に直接生産に移行する | バッチ手直しの高いリスクが生じる | 量産前に厳格な試作品承認プロセスを遵守する |
明確な調達プロセス
調達プロセスを標準化することで、コミュニケーションコストを削減し、全体的な効率を向上させることができます。以下は推奨ワークフローです。
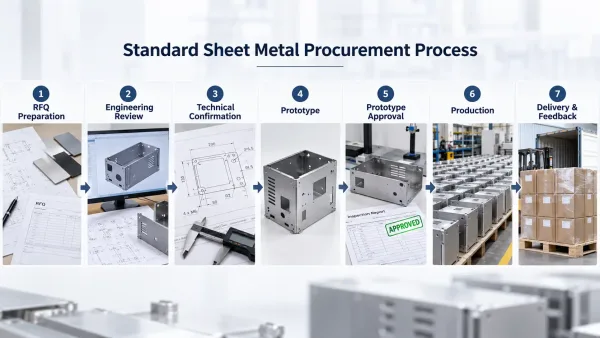
RFQ準備とエンジニアリングレビューから試作品承認、生産、納品に至るまでの7段階の板金調達プロセス。
標準調達プロセスと標準的な所要期間
プロセス最適化のポイント
- 初期段階で投資する労力が大きいほど、下流工程のリスクは低くなります。徹底的なエンジニアリングレビューに2日余分に費やすことで、後工程の10日間の手直しを防ぐことができます;
- 試作品承認は重要なマイルストーンです。試作段階を省略して直接量産に移行することは、リスクに見合うことはほとんどありません;
- すべてのコミュニケーションを記録に残してください。技術的な確認事項は、メールやマーキング済み図面の承認など、常に書面で文書化する必要があります;
- 長期的なサプライヤー関係を構築してください。リピート注文の場合、リードタイムはしばしば短縮でき 30–40%、価格は改善される可能性があります 10~20%;
クイック見積チェックリスト
最後に、最も実用的なアクションチェックリストを紹介します。
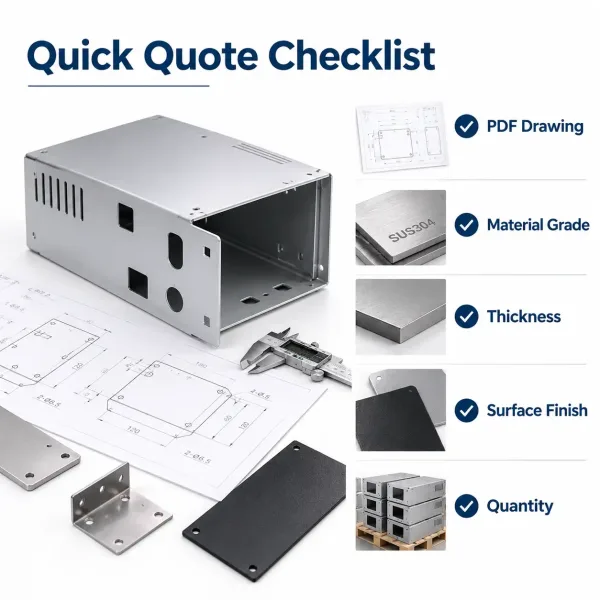
板金の概算見積もりに必要な5つの必須項目:図面、材料グレード、板厚、表面仕上げ、数量。
より迅速に見積もりを取得したい場合は、以下の情報をご準備ください:
✅ 必須情報(最低限、この5項目を提供してください)
| いいえ。. | であり、その特性は冷間加工とその後の安定化処理によって発現します。その結果、調質の指定は強度、伸び、および加工挙動に直接影響を与えます。 | 説明 | 例 |
|---|---|---|---|
| 1 | PDF図面 | 寸法と公差の注記を含む | Enclosure_Panel_2D.pdf |
| 2 | 材料グレード | 正確なグレードを指定する必要があります | SUS304 |
| 3 | 材料板厚 | 小数点以下2桁まで指定することが望ましい | 0 mm |
| 4 | 表面仕上げ | 仕上げ種類と色の両方を記載 | 黒色粉体塗装 |
| 5 | 数量 | サンプル数量と予想生産数量 | 試作品5個、量産品500個 |
より正確な見積もりのために推奨される追加情報
- 3Dファイル(STEP形式) — サプライヤーが複雑な構造を理解するのに役立ちます
- 公差要件 (または明確に表示された重要寸法)— コスト管理に役立ちます
- 仕向国・地域 — 輸送費と関税の評価に役立ちます
- 目標リードタイム — 生産計画との整合に役立ちます
- 特別要件 — 外観、組立、梱包ニーズなど