大量生産向け板金製造 サービス

10年以上の板金加工実績を持つSR MFGは、長期的で反復可能な供給を必要とする部品およびアセンブリを、量産に対応したスケーラブルな生産体制で支援します。.
生産見積もりを依頼
NDA対応可能
DFMレビュー込み
STEP / DXF / PDF対応
24~48時間で見積もり
1,000個以上

中量生産に最適化
大量生産ランニング対応

専用治具

専用治具による
単価低減

安定した再現性

全バッチで一貫した
品質

バッチトレーサビリティ

完全なロットトレーサビリティと
ドキュメント管理

大量生産向け板金製造とは 何か?

標準化されたバッチ生産と再現性のある出力による大量板金製造

大量生産向け板金製造とは、一般的に 連続的・標準化された大規模生産 薄肉金属の加工を指し、多くの場合 板とプレートの実用的な境界として約6 mm, を目安とし、用途に応じて異なります。.

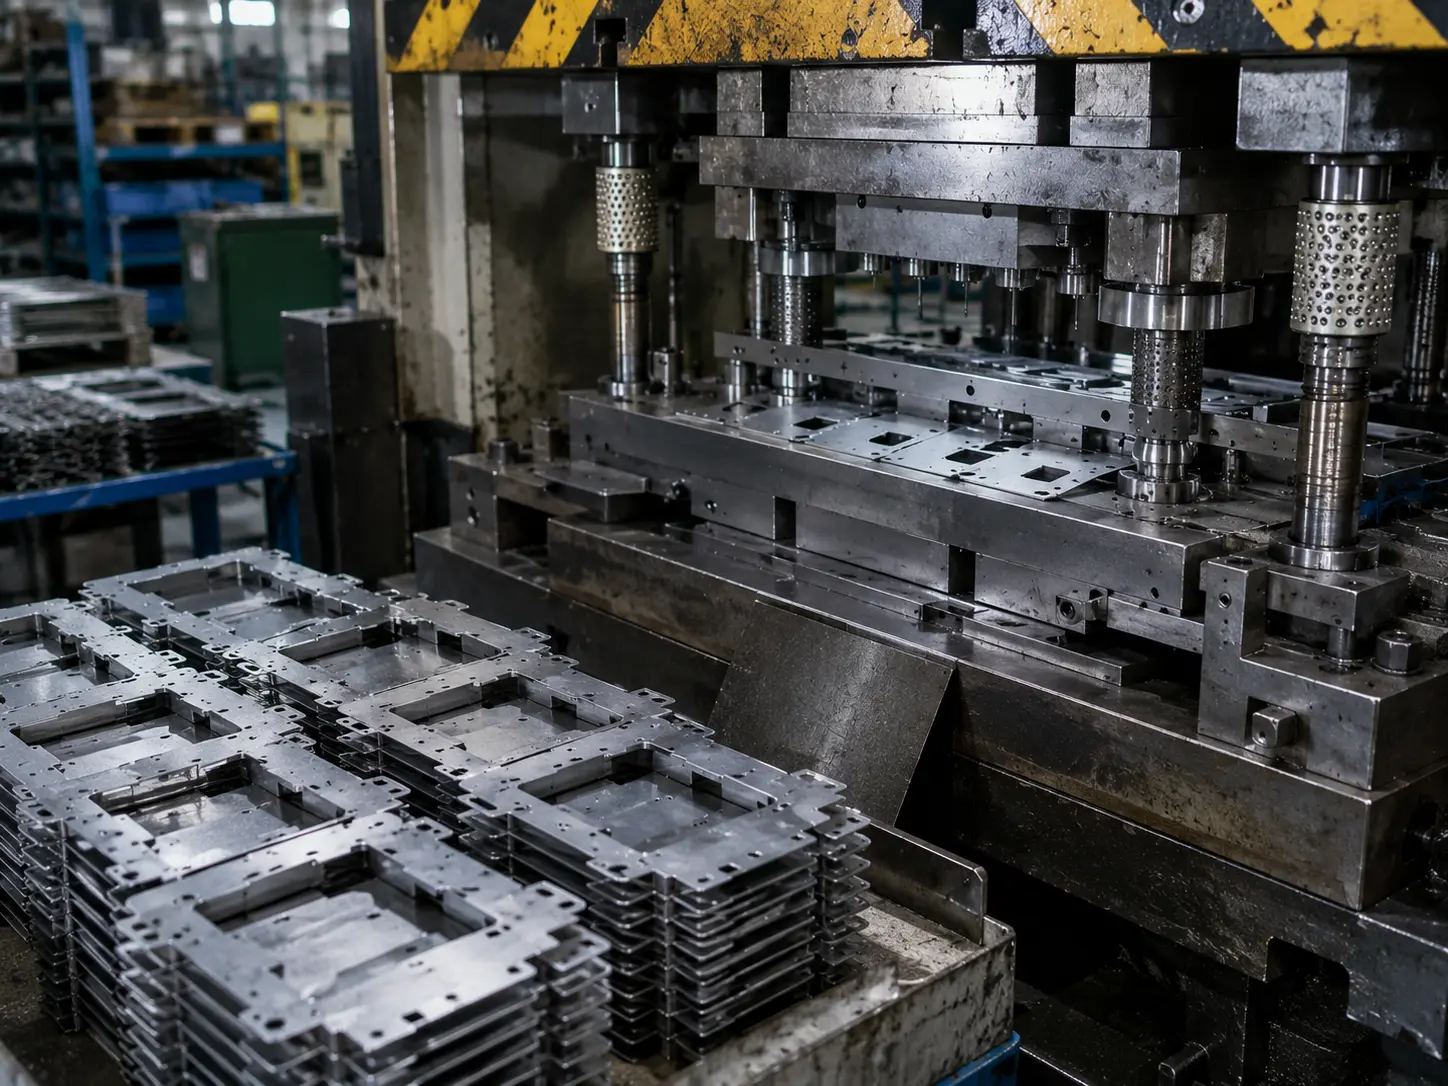
図面リビジョンが安定し、変更が適切に管理されるようになると、生産は通常、 ライン型・自動化駆動型のアプローチへと移行します。専用治具、タクトタイム工程、そして合理的な場合は金型ベースのプロセスを採用します。大量生産プログラムの核心的な目標は、 スループットの向上, 単価の低減 (初期投資をより多くの部品に分散させることによる)、そして バッチ間でのより一貫した結果.

どのようなプロジェクトが 大量生産向け板金製造?

重要なのは単に「部品数が多い」ことではなく、プログラムを 反復可能なサイクルと一貫したアウトプット. 需要と改訂が安定している場合、自動化、専用治具/工具、標準化された作業を用いて、同一または極めて類似した部品およびアセンブリを継続的に大量生産できます。生産ペースは需要に合わせて調整します(多くの場合、以下を基準に管理されます: タクトタイム).
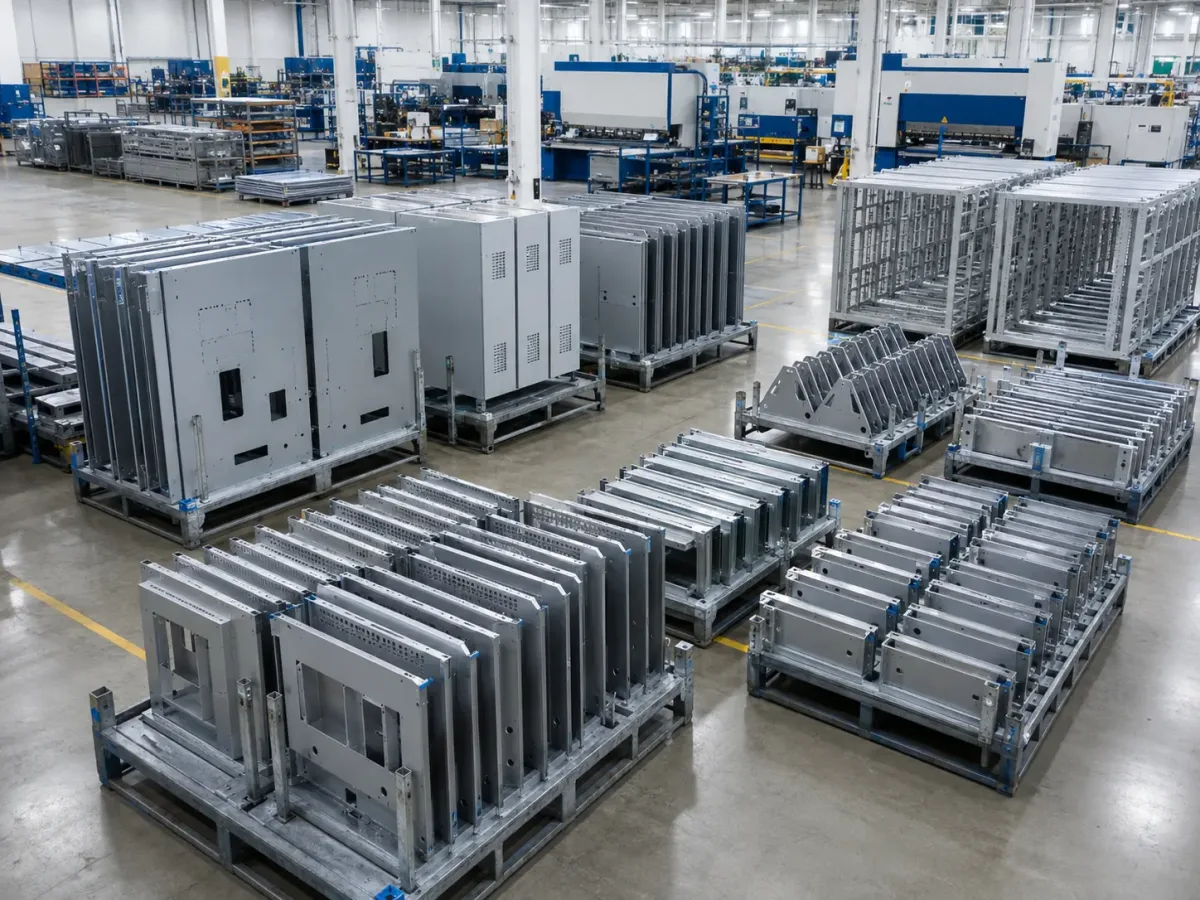
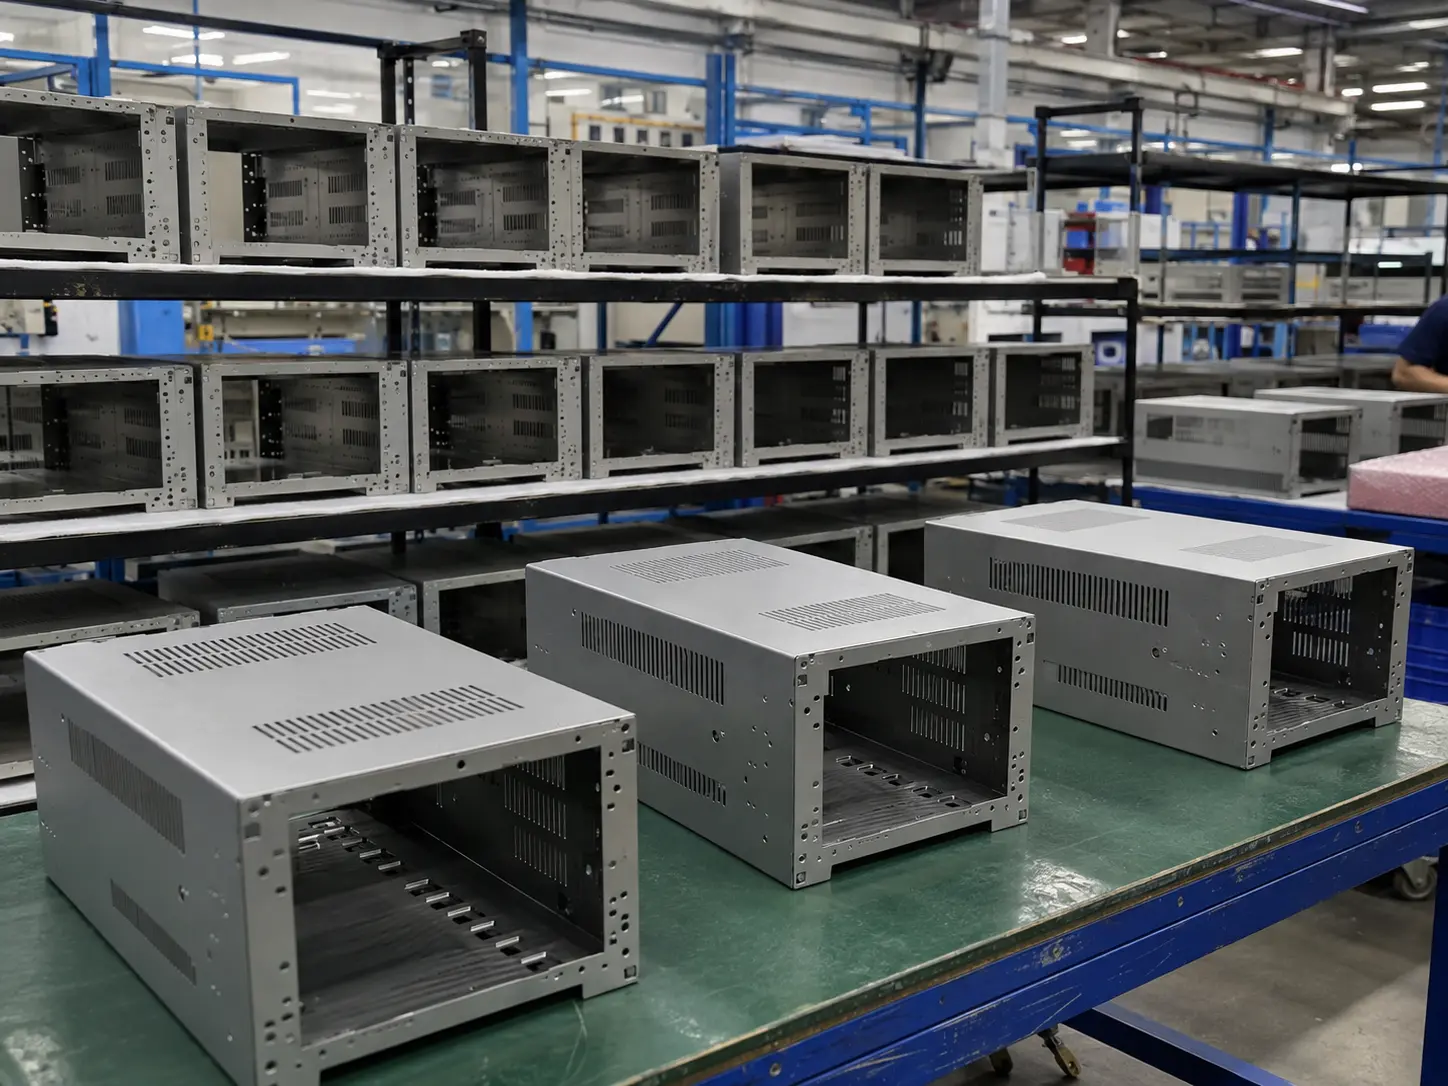
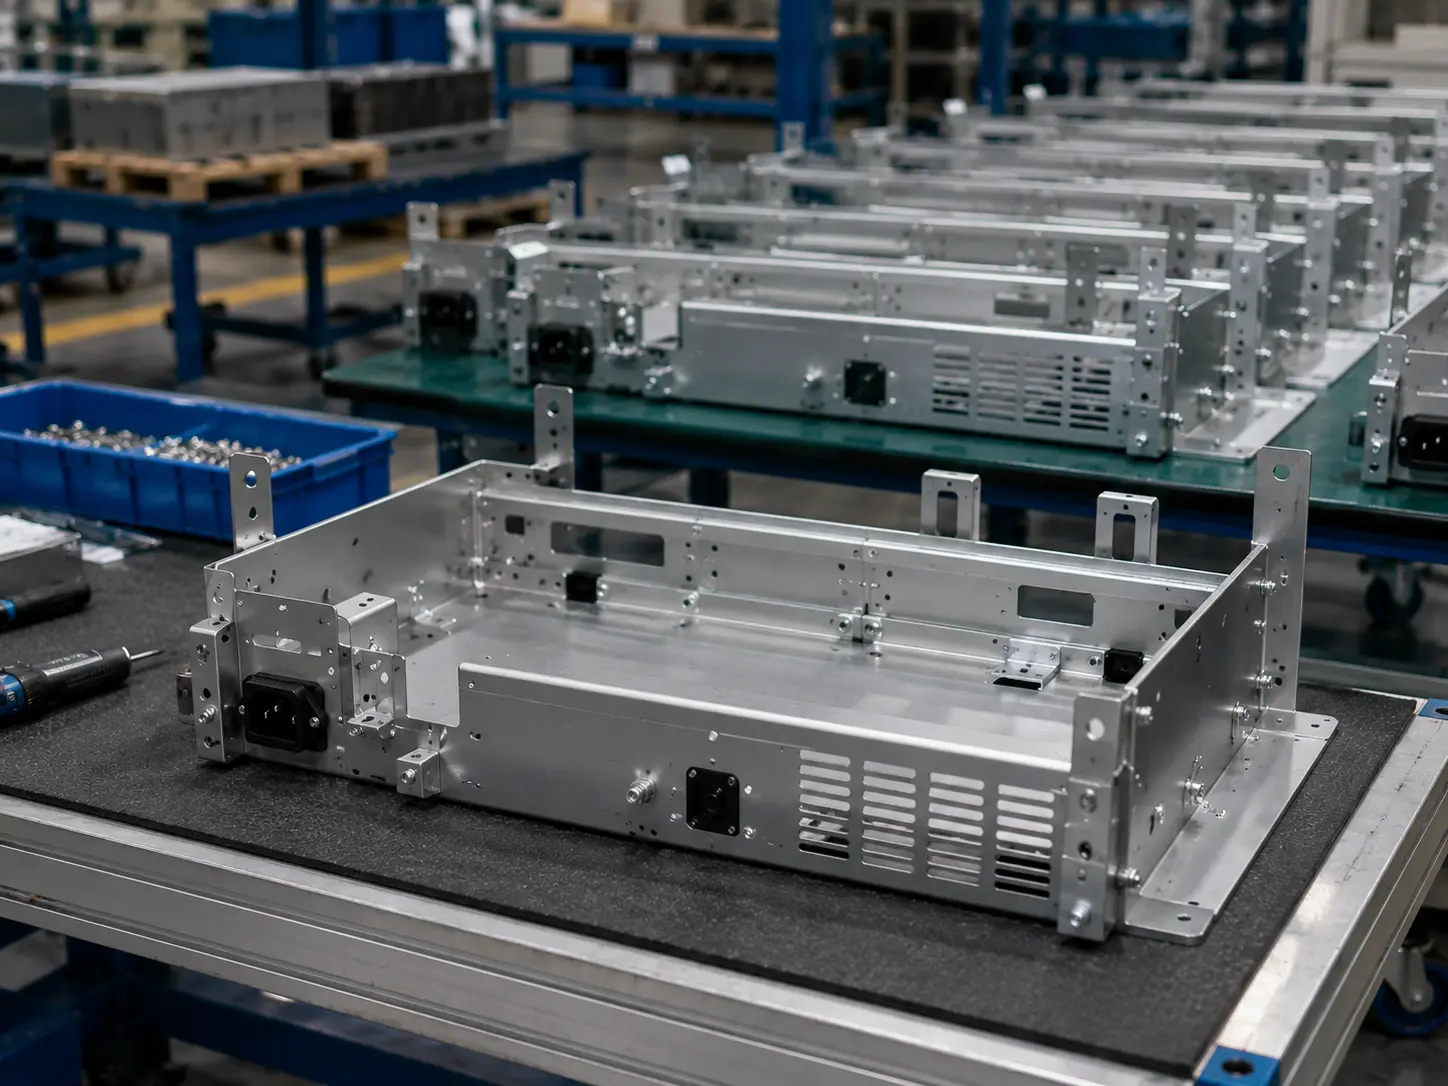
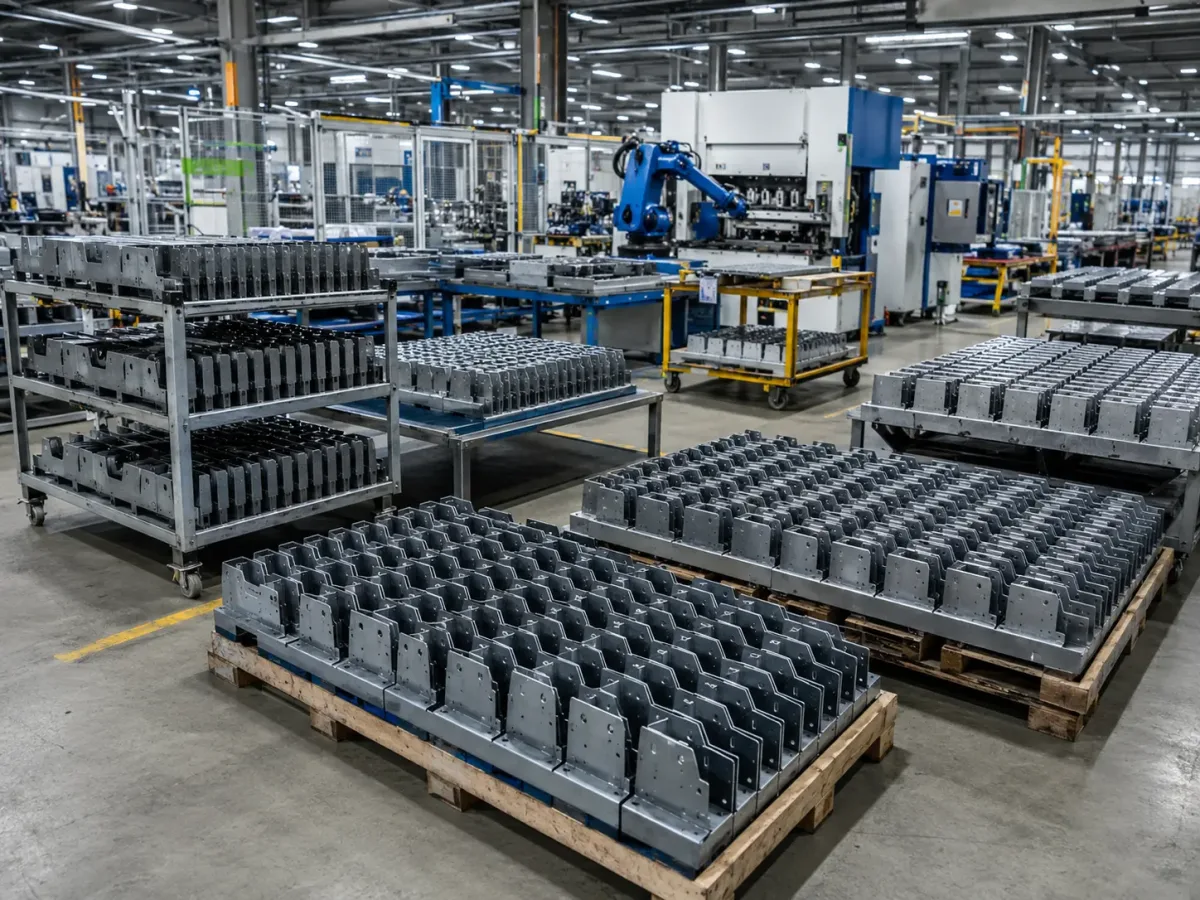
筐体、パネル、ガード、フレーム、OEMアセンブリを含む大量板金プロジェクト

大量生産に最適なプロジェクト

大量電子機器筐体および金属ハウジング

電子機器筐体

ラック、ハウジング、制御ボックス、パネル

大量自動化設備パネルおよび取付プレート

自動化設備パネル

制御盤、サイドパネル、取付プレート、ブラケット

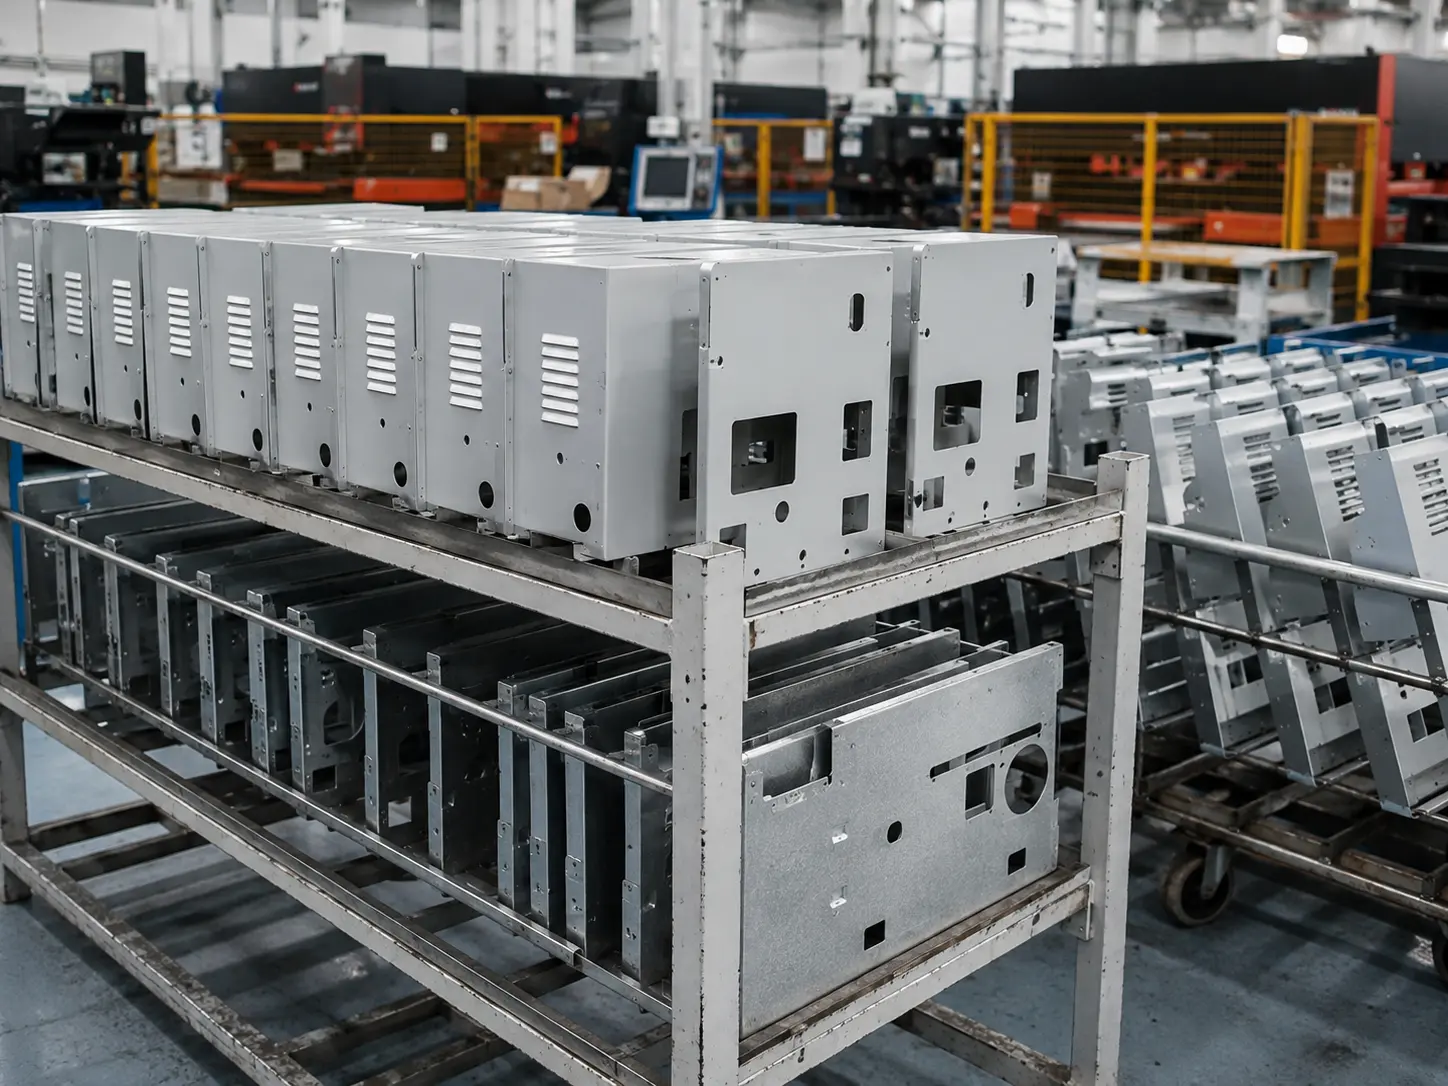
大量機械カバーガードおよびアクセスパネル

機械カバー&ガード

ガード、シュラウド、アクセスパネル、通気カバー

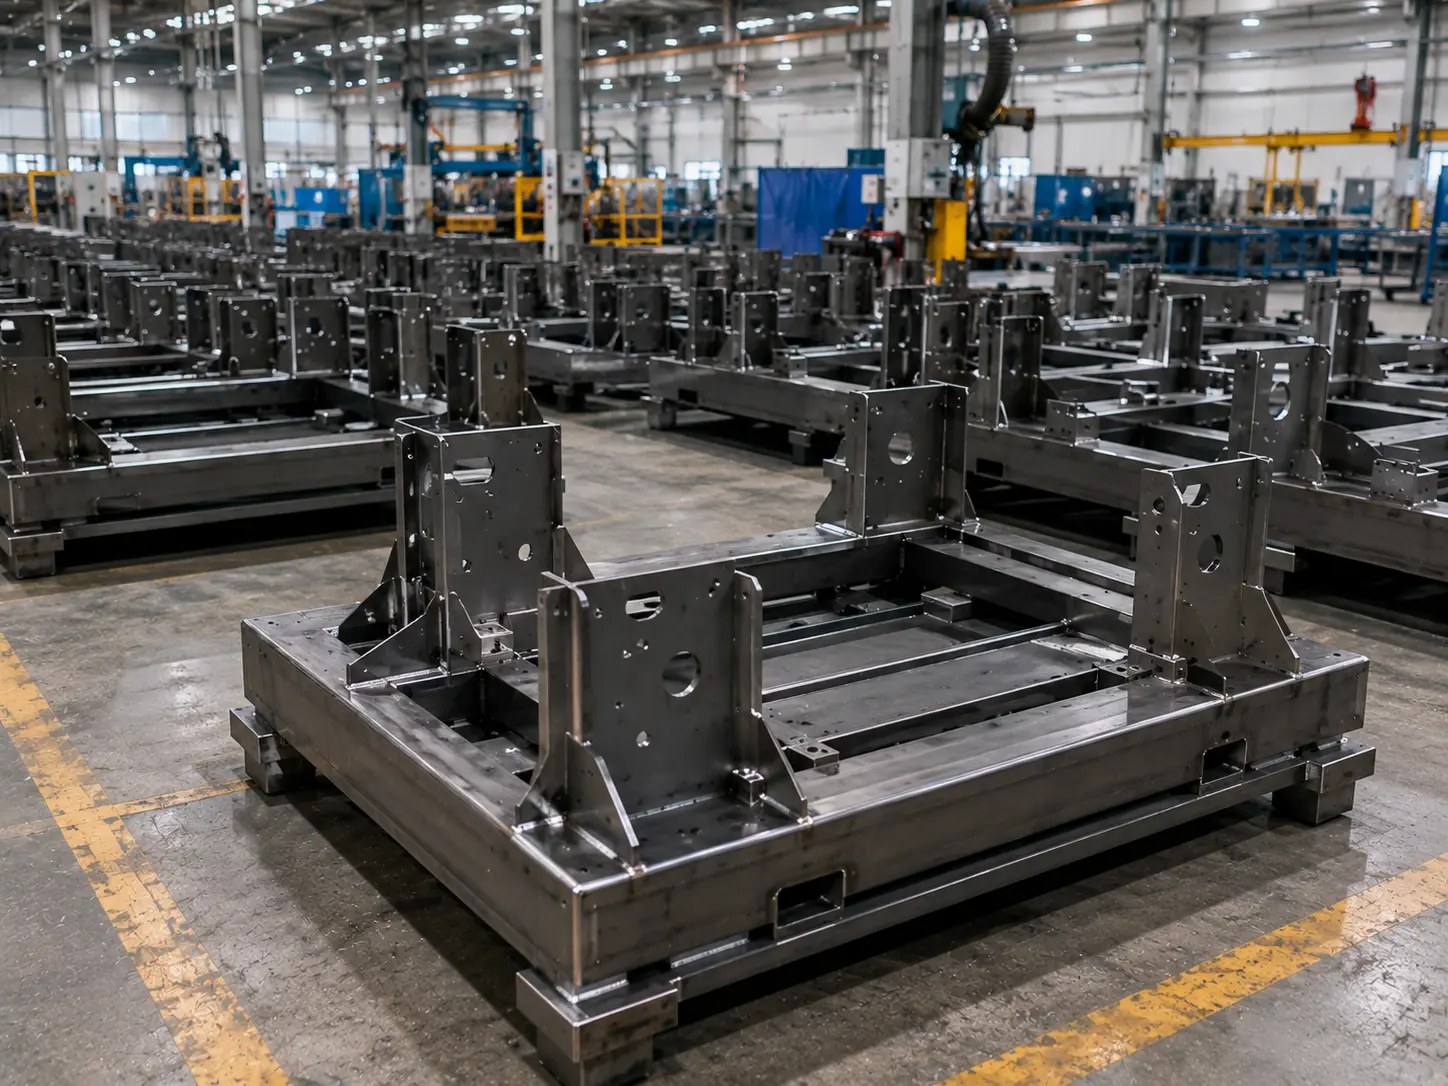
大量溶接構造フレームおよび機械ベース

構造フレーム&ベース

溶接フレーム、ベースプレート、支持構造、機械ベース

リピートOEM板金アセンブリおよびシャーシ部品

リピートOEMアセンブリ

ブラケット、サブアセンブリ、シャーシ部品、リピート部品

あなたのプロジェクトが大量生産モデルに適合するかどうかの見極め方

(一致する項目が多いほど、適合度が高くなります。)

  • 1

    図面のリピート性が高く、以下が必要です 長期的な継続供給

  • 2

    改訂が安定しており、設計変更が頻繁でない

  • 3

    あなたは 単位コストに敏感で 治具/工具への投資を許容し、長期的なコスト削減(スケールメリット)を求める

  • 4

    高い以下が求められます 互換性 およびアセンブリ間の一貫性

  • 5

    段取り替えが少なく、より安定したサイクルが必要—ライン型組織に適しています
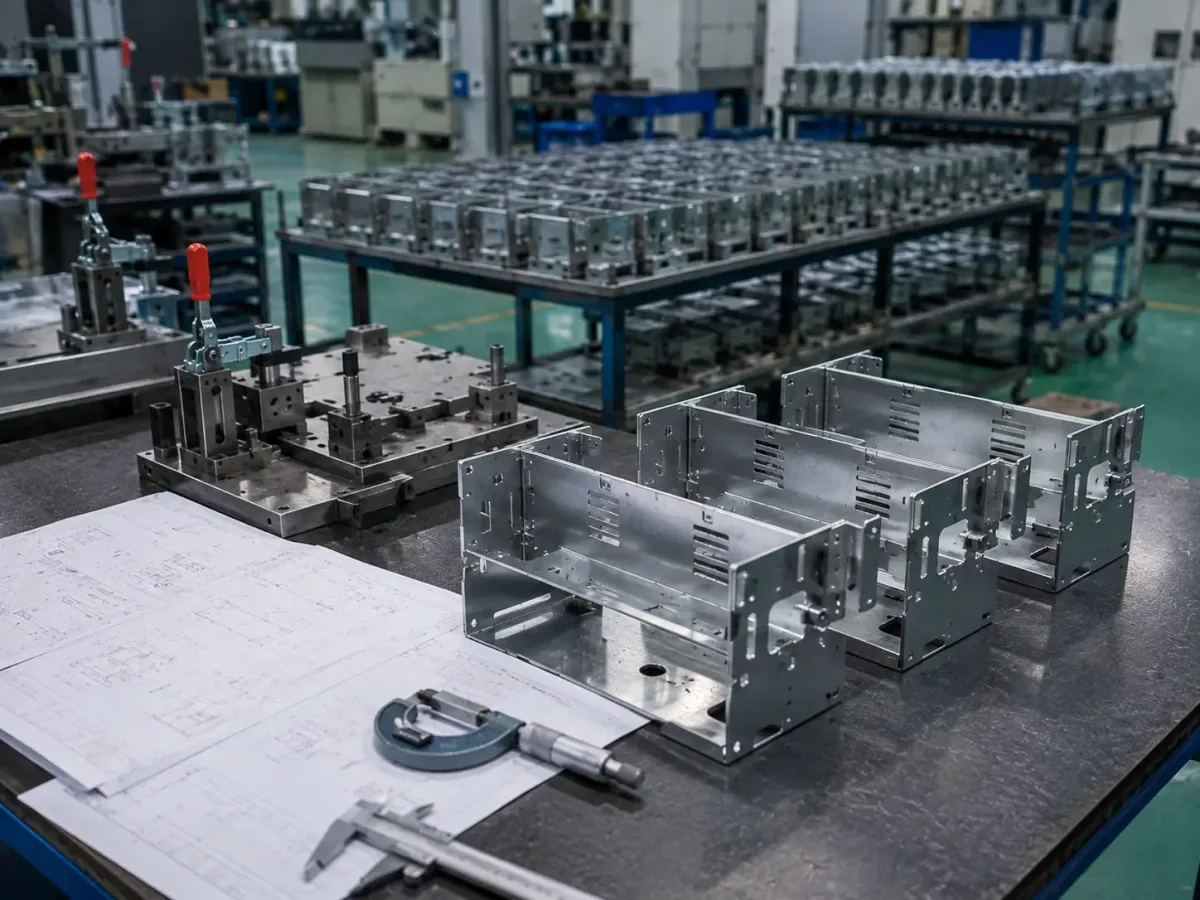
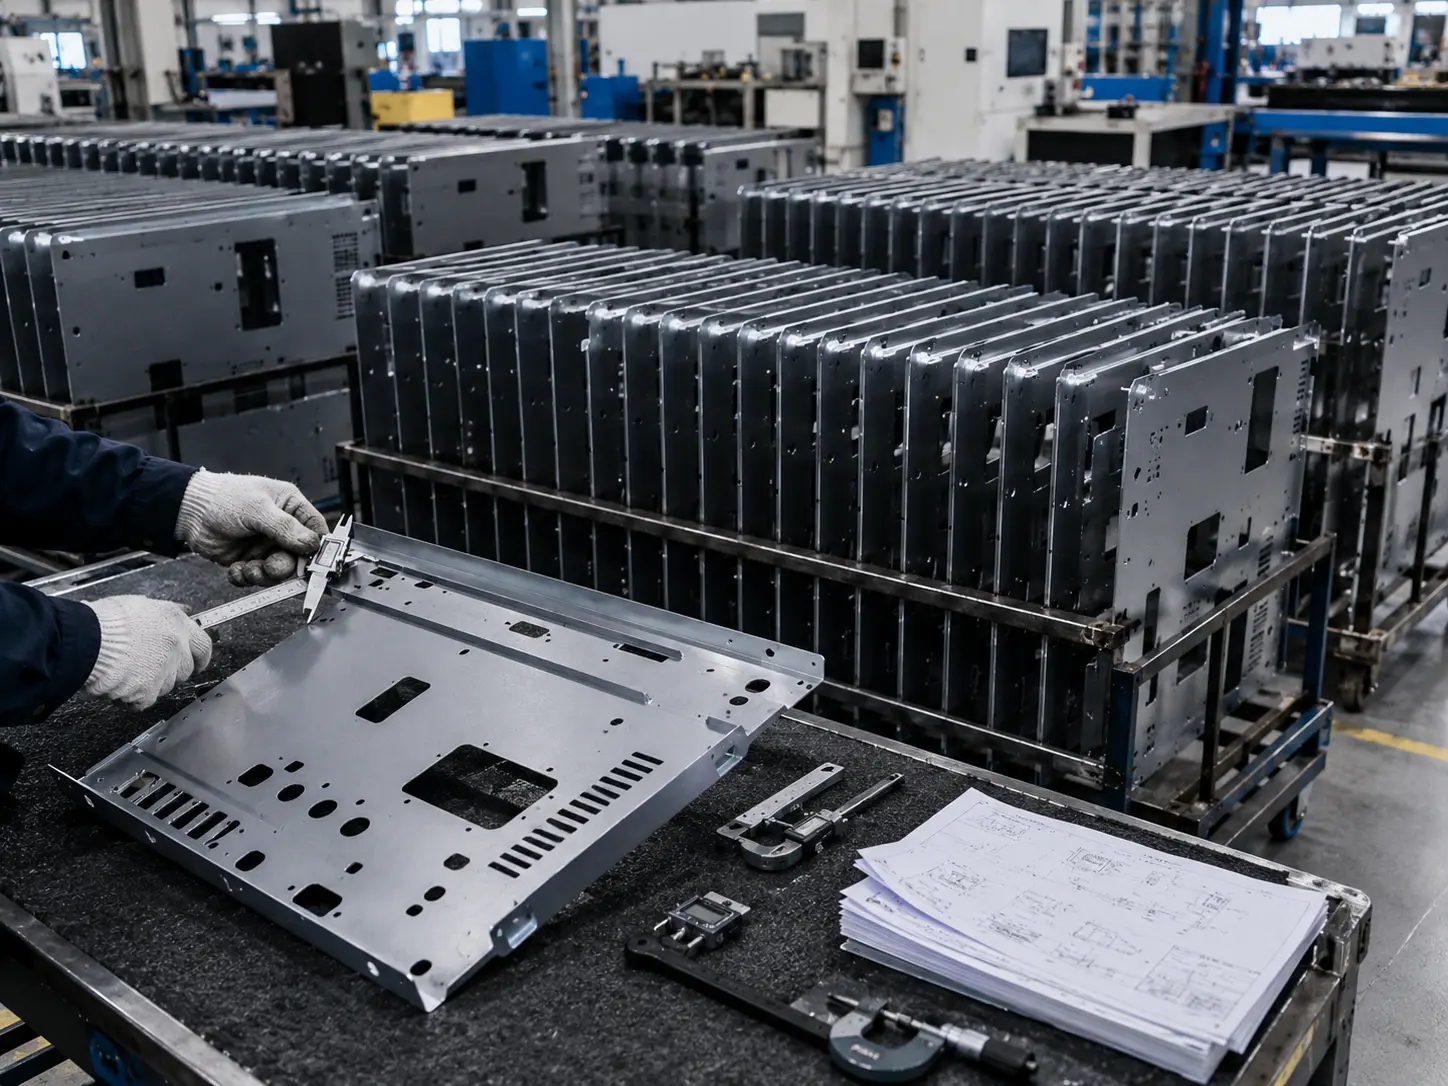
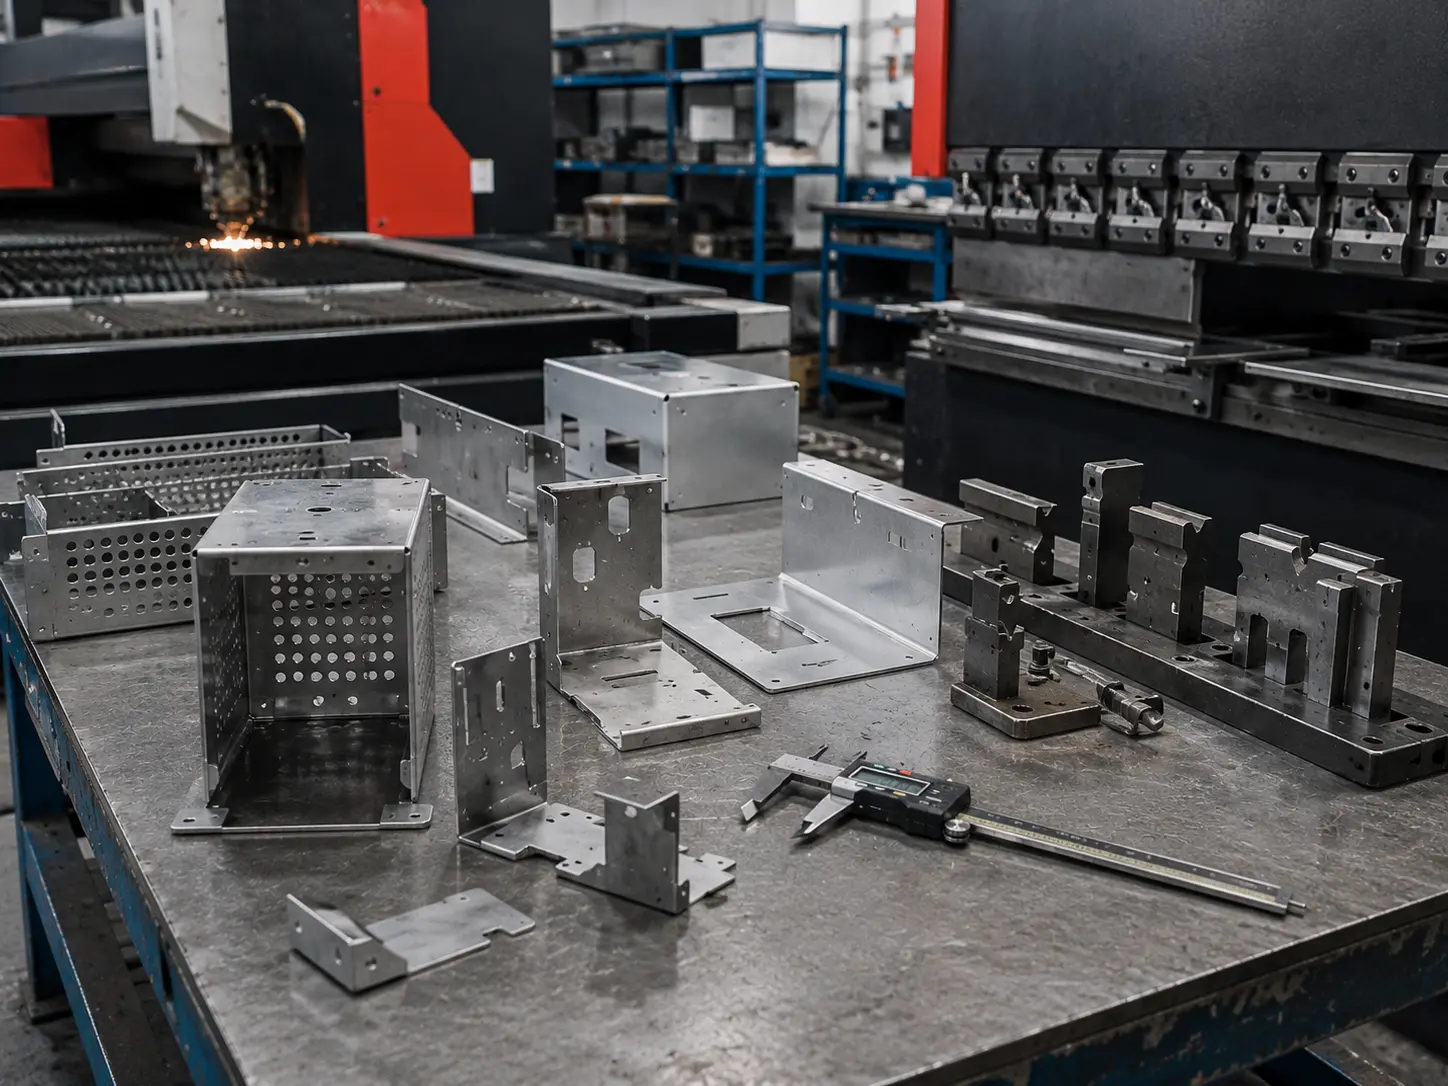
大量生産準備状況を評価するために使用されるリピート板金部品、治具、図面
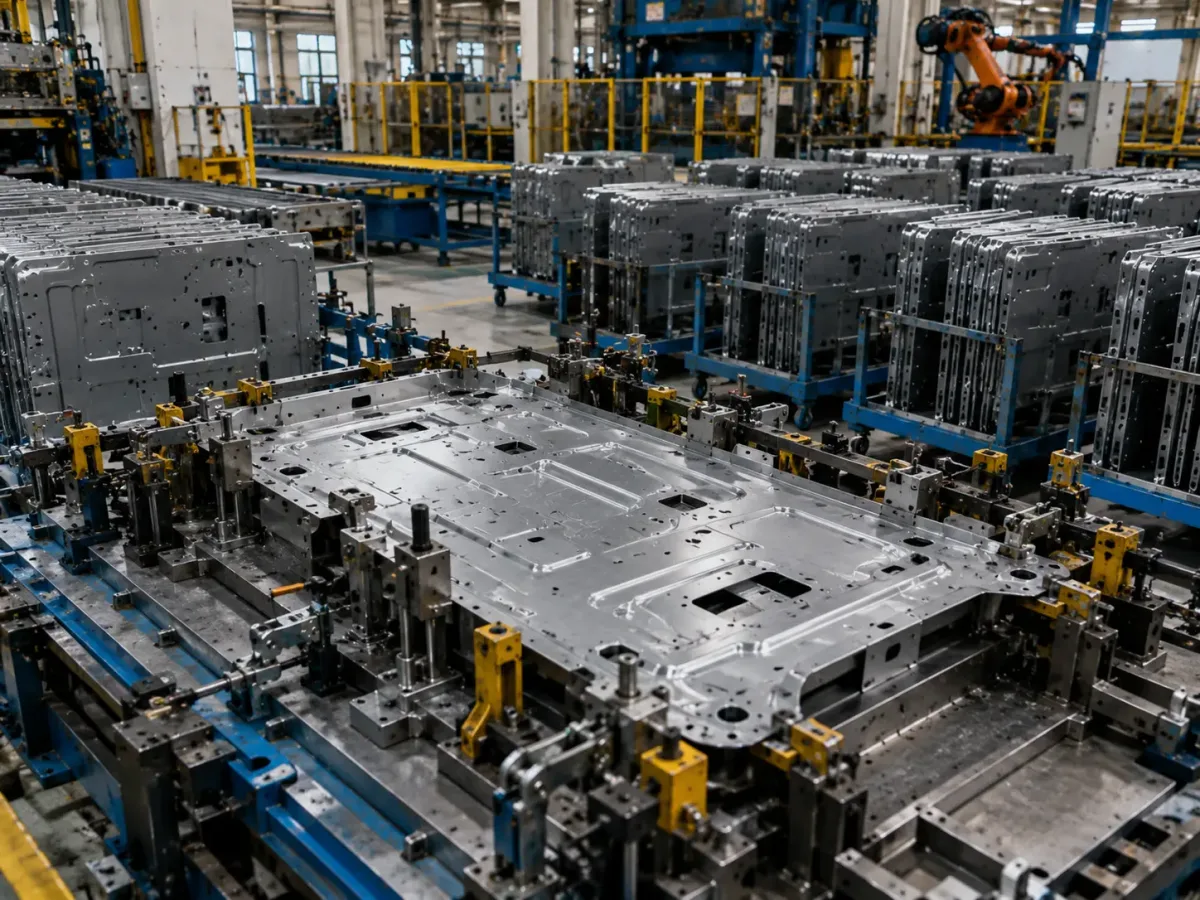
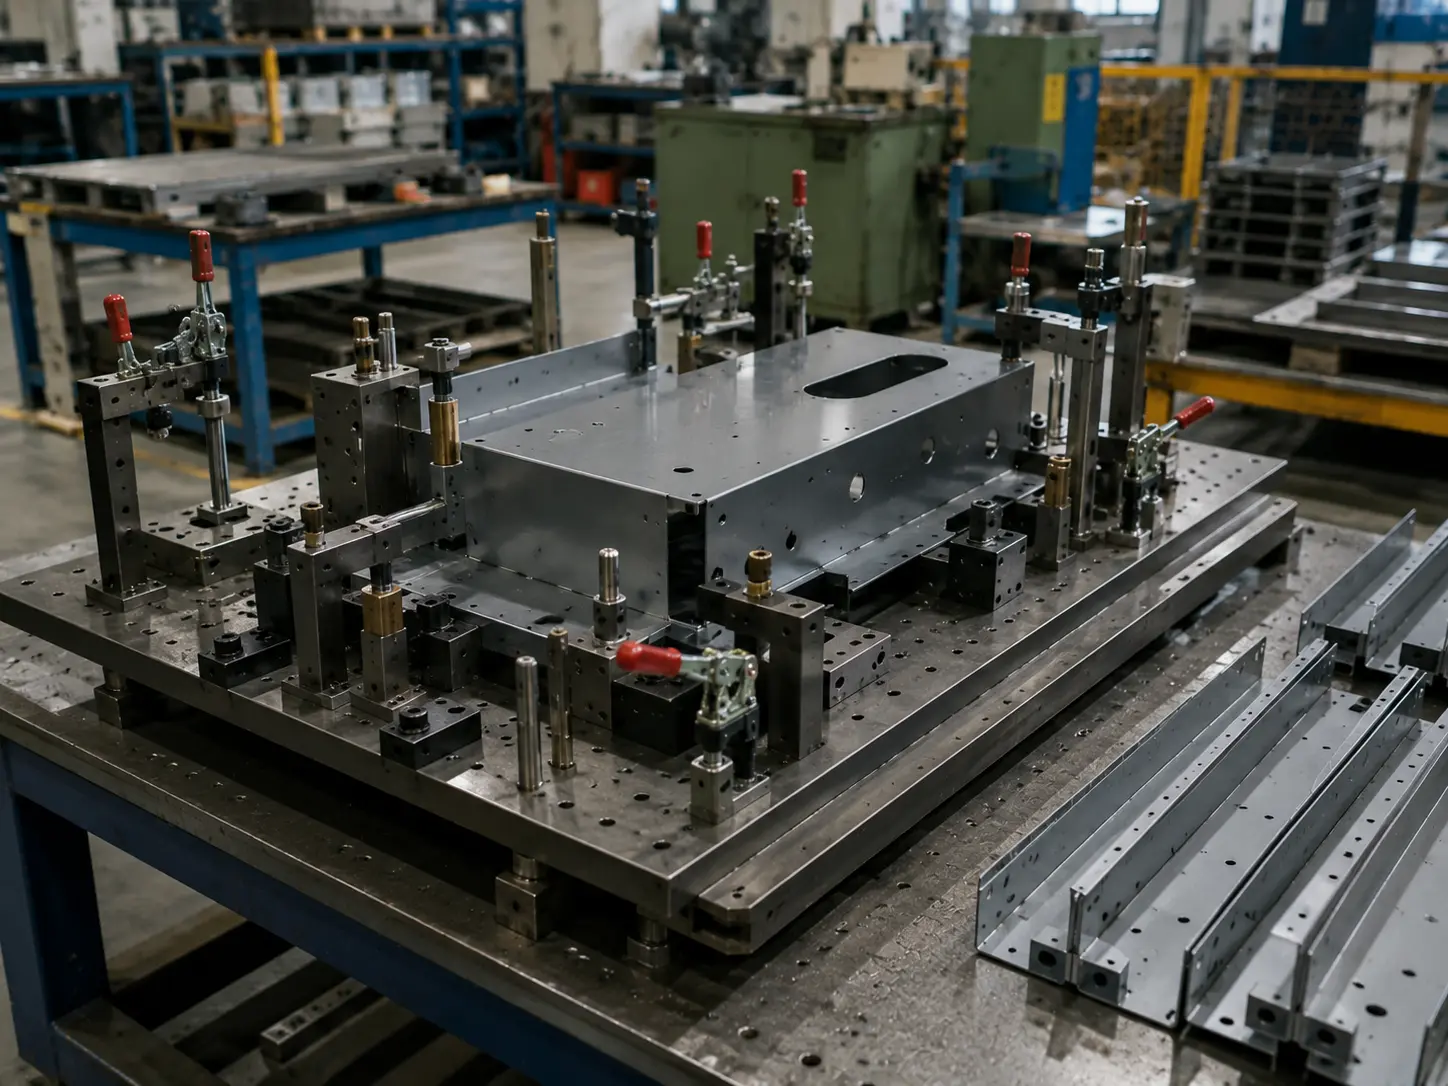
再現性のある大量生産用の専用治具に位置決めされた板金部品

これらのプロジェクトが大量生産板金に適する理由

スケーリングとは「数量を積み上げる」ことではなく、以下にあります 事前に不確実性を排除する:

改訂を凍結 → CTQ(品質重要特性)を定義 → 治具/工具/金型で主要データムを固定 → 作業を標準化して再現可能なサイクル(タクト)を確立—これにより、量産立ち上げ時においても、一貫して高いスループットと低い単位コストを実現できます。.

どのように選択しますか 適切な
生産プロセスルートを?

年間生産量、CTQ(品質重要特性)、改訂頻度に基づいて製造ルートを提案します。.

1

活発な改訂サイクル中

レーザー切断/CNCタレットパンチング+プレスブレーキ成形を組み合わせた柔軟なルートを使用します。.

頻繁な改訂と迅速な検証に最適です。.

→
2

立ち上げ期間中

専用治具とワークセルを導入し、タクトタイムと一貫性を早期に確立します。.

→
3

設計が凍結され、需要が安定したら

プレス加工、ロール成形、深絞りなどの高スループットルートを評価し、単位コストを削減します。.

生産ルート比較

生産ルート 一般的なプロセス構成 最適な生産段階 初期投資
(金型/治具)
単位コストプロファイル 主要な設計/プロセス制約
フレキシブル
ルート
レーザー / CNCタレットパンチ + 曲げ + 汎用溶接/組立 少量から中量; 頻繁な設計変更 低 工程数が増えるにつれて単価が急速に上昇 穴-曲げ間ルール、公差スタックアップ、溶接ひずみ; 外観の均一性には治具サポートが頻繁に必要
セミツールド
ルート
CNCタレットパンチ(成形含む)/ レーザー + 専用治具 + セル方式組立 中量から比較的大量; 安定した構造 中 より安定した生産リズム; コストは時間とともに低減可能 CTQは早期に凍結する必要がある; 治具戦略が再現性の上限を決定
プレス加工
ルート
ブランキング/成形金型 + 二次曲げ/タップ/セルフクリンチング 大量生産; 長期的に安定した設計 高 最低単価; 最速スループット 変更は高コストかつ低速; DFMは事前に堅牢である必要がある
ロールフォーミング
ルート
ロールフォーミング + パンチング / カットオフ 大量生産における長尺、直線、一定断面の部材 高 優れた単価経済性; 非常に高い生産能力 断面が確定すると変更は困難; 初品検証は徹底する必要がある
深絞り
ルート
深絞り / 成形 + トリミング / ピアス ボウル/カップ/ハウジング型部品 高 深いキャビティに効率的; 高いスループット 材料の成形性が重要; しわ/割れリスク; 金型トライアウトと調整の時間を確保

ツーリング戦略と生産経済性

ツーリングなし / 最小限

最小限の専用治具で生産される板金部品

試作および少量生産に最適。.

ソフトツーリング

中量板金生産に使用されるソフトツーリング

比較的短いリードタイムで低投資。.

低投資
高単価
高投資
最低単価

CTQ管理と品質一貫性

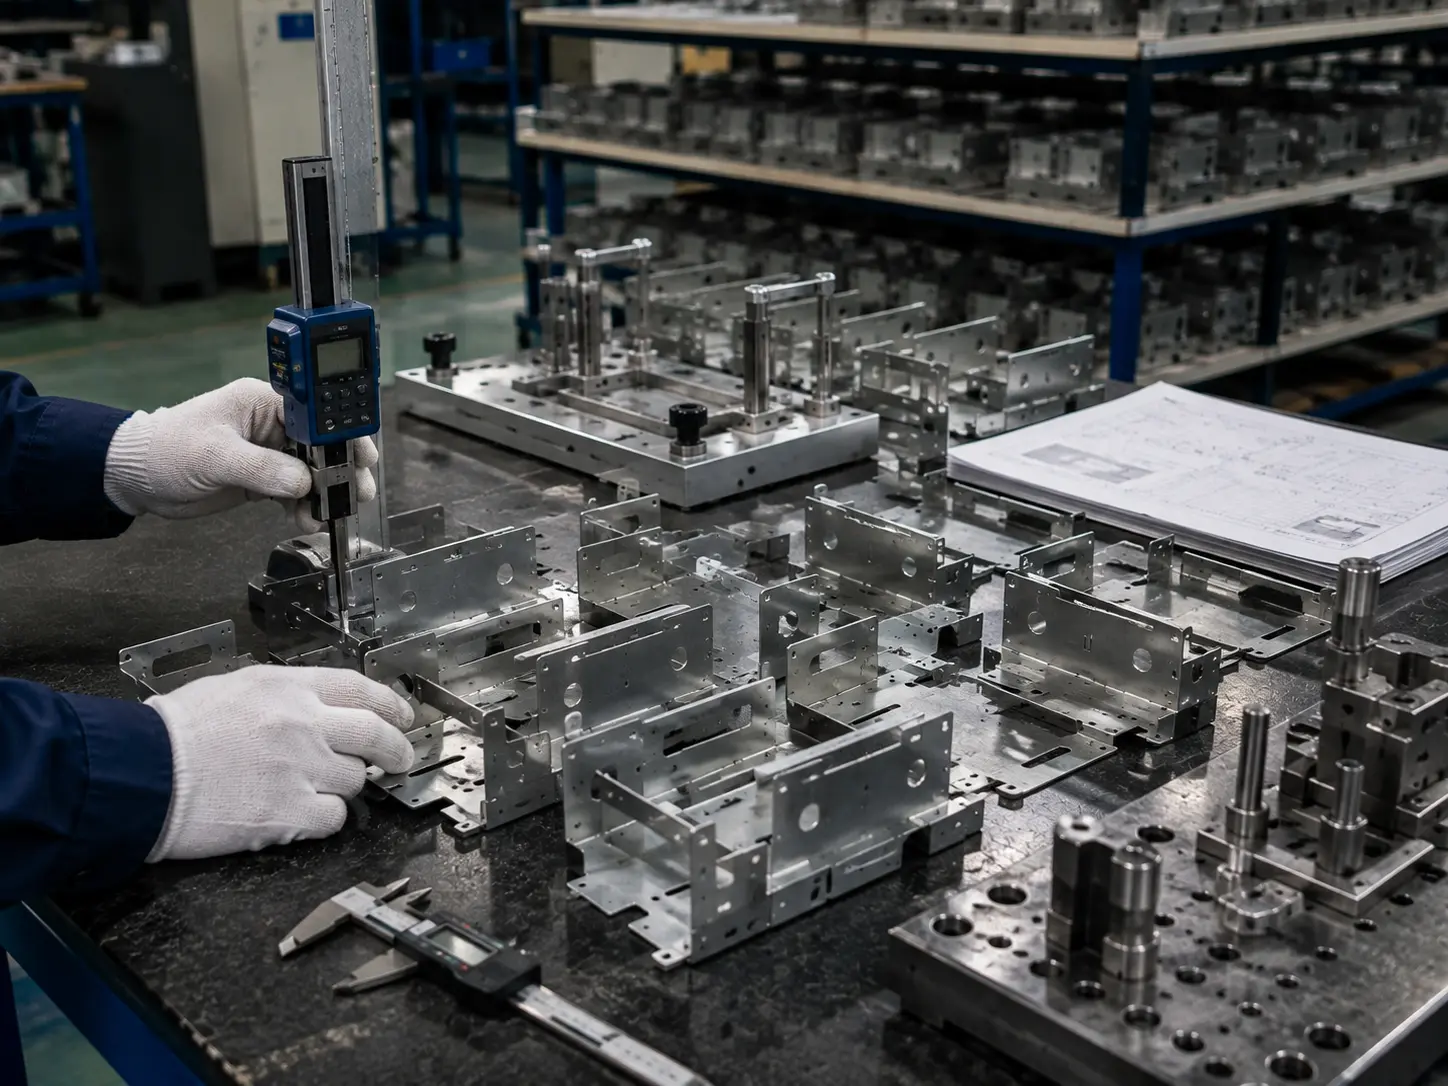
CTQ品質管理における大量板金部品の寸法検査

主要CTQパラメータ

曲げ角度 標準 ±0.5°
穴位置 ±0.10 mm
平坦度 5 mm / 500 mm
エッジ状態 仕様に従ってバリ取り
表面仕上げ 仕様による
外観 キズ・打痕管理
受入材料
検証
工程内
検査
最終寸法
検査(FAI)
バッチトレーサビリティ
および記録

コスト内訳と実践的なコストダウンパス

量産プログラムでは、単価は単一の工程で決まるものではありません。それは以下の要素によって形成されます: 材料, サイクルタイムと工数, 二次加工/外観手直し, 仕上げ要件, 、そして 治具/金型投資. 。当社のアプローチは、まずコスト構造を分解し、その後、実際に実行可能な段階的コストダウンロードマップを提案することです。DFM(設計段階での製造性検討)は、早期に適用することでコストと手直しを削減するための重要な手段です。.

大量生産向け板金製造 よくある質問

大量生産は単なる数字ではなく、プログラムが以下に移行した時点です: 長期的な反復供給:同一部品が継続的に生産され、生産サイクルが再現可能であり、初期セットアップ/治具費用を製品ライフサイクル全体で償却できる状態です。多くの業界では、, 数百から数千の反復部品 が一般的な大量生産の目安です—通常は 柔軟性が低く しかし 量産規模の拡大に伴い単価が低減.

当社は通常、以下のトリガーのいずれか一つ以上に該当した時点で、治具/金型の評価を開始することを推奨します:

  • 需要が以下に移行した場合: 安定したローリングフォーキャスト (単発受注ではなく)、製品ライフが初期投資を正当化するのに十分な長さであること。.

  • CTQ(品質上重要な特性) が明確に定義され、設計変更が減少していること—これにより、主要データムおよび主要工程を治具や金型で「固定」できます。.

  • 単価が以下に大きく影響される場合: サイクルタイム, 、複数の工程をより高いスループットのフローに統合することが有益となります(例:1回のプレスストロークで複数の特徴を成形)。.

当社は、年間数量、ライフサイクル、設計凍結レベル、CTQ、タクト/サイクルタイム目標に基づいて、金型ベースのルートが妥当かどうかを評価します—単一の「閾値数値」を強制するのではなく。“

根本的に、「損益分岐点」は以下によって決まります: 一時的投資(金型/治具/セットアップ) がライフサイクル数量で償却できるかどうか—±0.1° 工程統合により、単位工数/サイクルタイム/二次加工を大幅に削減できるかどうか。大量生産ルートは通常、セットアップ/金型費用が高くなりますが、単価は低くなります—そして通常、柔軟性は低くなります。.

当社は通常、5つの変数を検討します:

  • 償却計算: 金型/治具投資 ÷ 予測数量(製品ライフサイクル全体)

  • 工程統合: 順送/トランスファーセットアップは、穴あけ/成形を統合し、サイクルタイムと工数を削減できます(ただし柔軟性は低下)

  • 段取り替え効率(SMED): 段取り替えを「数十分」から「数分」に短縮することは、OEEと多品種対応能力に直接影響します

  • 材料歩留まりとスクラップ構造: ネスティング/レイアウトとスクラップパターンは、材料コストを大きく変動させる可能性があります

  • CTQと公差チェーン: 敏感な特徴が多いほど(穴から曲げ、複数曲げの積み重ね、組立データム)、治具/金型で主要な関係を「固定」する価値が高まります—または、より現実的な公差範囲を定義することになります

はい—3D(STEP/IGESなど)から初期工程ルートの推奨と概算見積もり範囲をご提示できます。ただし、実行可能な生産見積もりと再現性の整合には、公差、データム、外観要件、工程注記を明確にするため、2D/PDFの追加を強く推奨します。.

最低限、以下をご提供ください:

  • 材質: 仕様/規格 + 板厚 + 表面状態

  • 公差方式: 一般公差(例:ISO 2768)+ 個別に指定するCTQ(穴パターン、穴-曲げ間、機能面)

  • 工程・後処理: 溶接 / インサート / セルフクリンチング金具 / 表面処理 + マスキング範囲

  • 数量・立ち上げ計画: 初回製作数量 + 年間ローリングフォーキャスト + 分割出荷のサイクル(これが工程ルートと治具戦略を左右します)

以下で整合することを推奨します 外観グレード + 標準化された合格判定基準:

外観面グレード

  • A: 頻繁に目にする/触れる

  • B: 目視可能

  • C: 非目視

テクスチャ / ヘアライン方向

  • ヘアライン/目方向を明確に指定し、視認方向および組立方向と一致させてください。.

色合わせ

  • 以下を使用 RAL / Pantone / 現物色見本, を使用し、視認条件(光源、距離、角度)に合意してください。より厳密な管理が必要な場合は、 ΔE などの計測指標を合格判定基準として定義してください。.

CTQは以下で定義することを推奨します データム + 明確な測定方法, とし、集中管理のため2D図面でCTQとして明示してください。.

推奨指示事項:

  • 位置決め穴パターン: データム方式を使用し、線形寸法の積み上げではなく位置関係(GD&T方式)を定義してください。.

  • 穴-曲げ間 / 曲げをまたぐ寸法: 成形後にどのデータム面/エッジから測定するかを明記し、単一曲げと多曲げチェーンを区別してください(多曲げの積み上げは公差が累積しやすくなります)。.

簡易「コミュニケーションアンカー」(初期整合用、レビュー対象):

  • 曲げ角度は多くの場合 ±1°, 、切断形状は多くの場合 ±0.2 mm (より厳しい場合はレビューが必要)。.

  • 単一曲げをまたぐ場合: ±0.3 mm; ;複数曲げをまたぐ場合: ±0.5 mm (レビュー依存)。.

現在の工程ルートによります:

フレキシブルルート(レーザー/タレット + 曲げ)

  • 変更は通常、プログラム更新で対応します—設計が凍結される前の活発な反復段階に最適です。

金型ベースのルート(単工程金型/順送/トランスファー)

  • 変更には金型修正と再試作が必要になる場合があり、コストと時間が増大します。実務上は以下を推奨します:

    • 凍結 組立穴パターン、基準穴、主要な成形形状 ハードツーリング/順送金型への投資を確定する前に。

    • 「変更の可能性が高い」形状については、モジュール設計エリア、またはハイブリッドアプローチ(プレス+二次加工)を検討し、コストとタクトタイムのバランスを取ります。

    • 頻繁な変更が見込まれる場合は、レーザー+曲げの工程を長く維持するか、変動する形状にはプレス+二次切削加工を使用します。

はい。量産時の手直しや組立ばらつきを防ぐため、通常以下が必要です:

  • 金具/インサートリスト: 部品番号、材質/表面処理、数量、取付面、穴要件、取付方向

  • 組立情報: 組立図/分解図、主要クリアランス、トルク要件、合格基準(該当する場合は引抜き/回転抵抗)

  • ブラインドリベットを使用する場合は、該当するISO規格に準拠できます(例: ISO 15977 はブレイクプルマンドレル付きオープンエンドブラインドリベットを規定)

以下の優先順位で代替案を提案します: 同一機能 → 製造性 → リスク管理:

  • 同一系統内での最も近いグレードの代替(耐食性、導電性、磁性などの主要要件を維持)

  • 厚さ/幅の標準化による入手性とネスティング歩留まりの向上

  • 必要に応じて、強度とインターフェースを維持するための厚さ/構造補償(局部フランジ、リブ)

  • 代替後は、成形/スプリングバック、仕上げ適合性、組立性能を確認するための小規模検証ビルドを推奨します。

一言で言えば: 表面処理は膜厚を追加する—重要な嵌合部はマスキングするか、余裕を持たせた設計が必要です。

  • 粉体塗装: 一般的な膜厚は約 2~5 mil(50~125 μm)であり、穴、すきま嵌め、スナップ形状に顕著な影響を与える可能性があります

  • アルマイト処理: 化成処理として、寸法的な成長があり 内向きにも外向きにも (めっきのように単純に「上乗せ」されるものではありません)

推奨:2D図面の注記に以下を明記してください:

  • 表面処理エリア

  • マスキングエリア

  • 重要嵌合部の後処理要件(穴/ねじ/アース面/EMIシールドインターフェース)

はい—そしてこれは量産プログラムにおいて一般的で低リスクなパスです:

  • フェーズ1(検証): レーザー/タレット+曲げ+組立とCTQを検証するための必要最小限の治具

  • フェーズ2(立ち上げ): 主要治具+セルベース編成によるタクトタイムと一貫性の確保

  • フェーズ3(安定量産): 設計が凍結され需要が安定したら、単工程/順送/トランスファー金型を評価

この段階的投資アプローチは、量産製造の基本的な現実を反映しています:段取りコストは高くなりますが、長く安定したライフサイクルで償却可能です—設計が真に凍結される前にハードツーリングに賭けることなく。