
溶融亜鉛めっき鋼(HDG)
保護
亜鉛被膜は錆に対する.
および溶接性
ほとんどの板金.
かつ長持ち
製品ライフサイクルを通じて.
溶融亜鉛めっき鋼板 基本情報
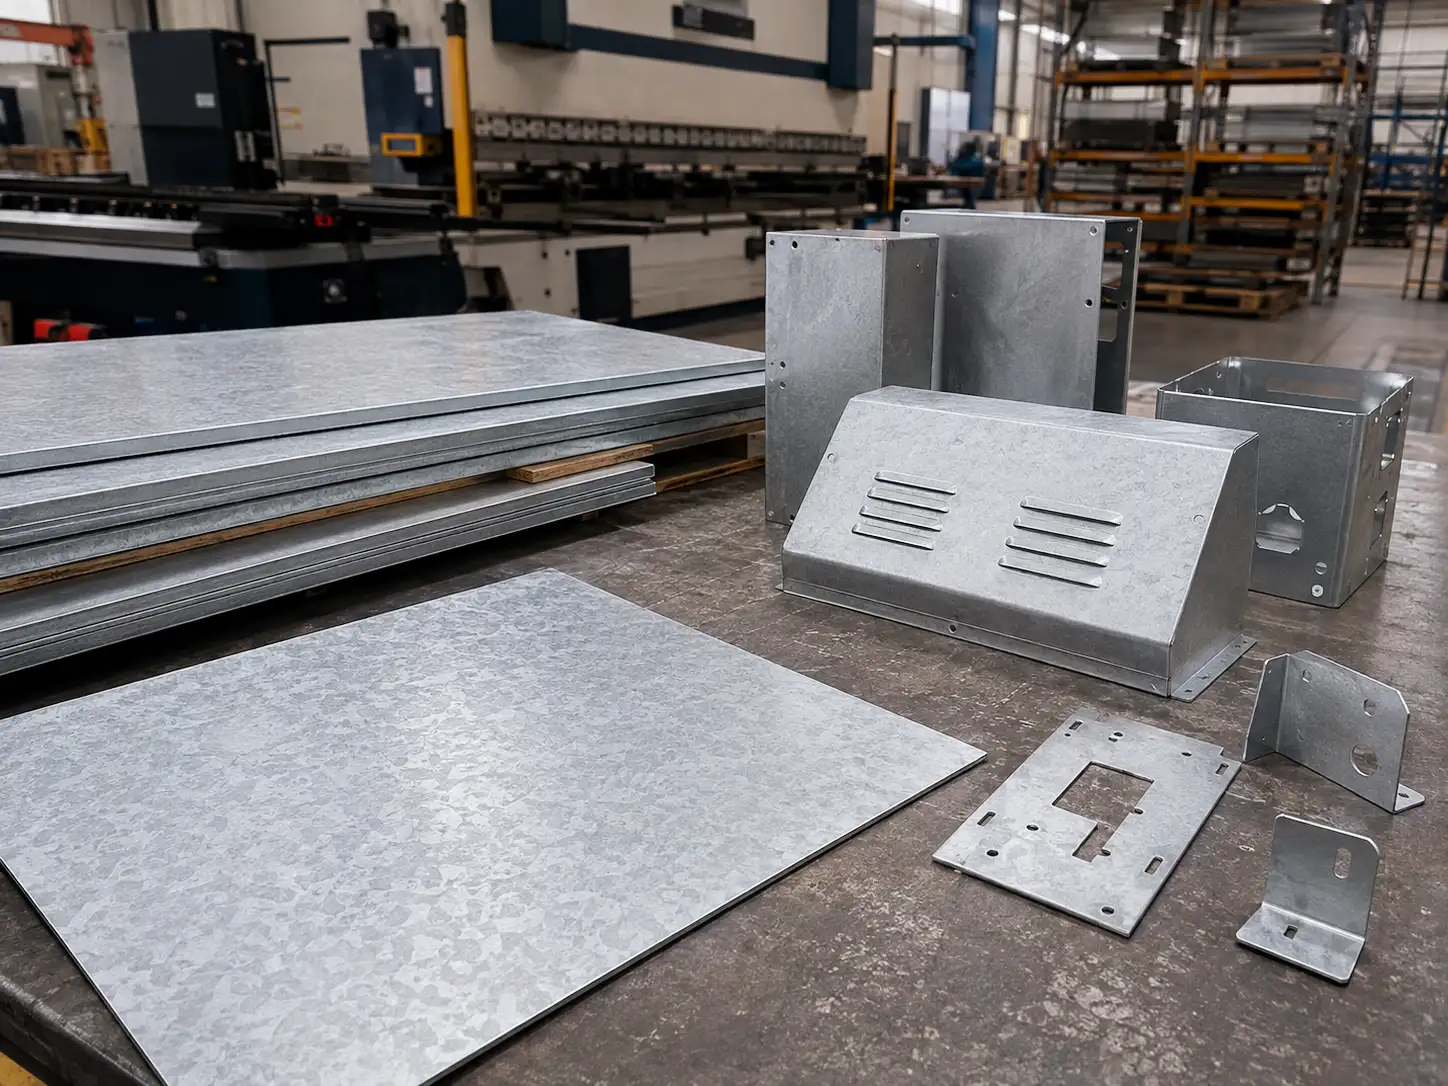
溶融亜鉛めっき鋼 は、鋼帯の表面に 亜鉛または亜鉛合金被膜を 連続溶融亜鉛めっきプロセス によって施して製造される鋼板製品です.
その製造は一般的に ��の中核段階: 前処理, 溶融亜鉛めっき, 、そして 後処理. を含みます。HDGの耐食性は主にその 優れた耐食性. に由来します。一つは バリア保護 亜鉛被膜によって提供される 犠牲防食保護, であり、鋼を腐食性媒体から隔離します。もう一つは であり、亜鉛が先に腐食して母材鋼を保護します。これら二つのメカニズムにより、HDGは.
過酷な環境でも長い使用寿命
| 比較項目 | 他の材料との違い | 電気亜鉛めっき鋼(EG) | 冷延鋼板 | ステンレス鋼 |
|---|---|---|---|---|
| コーティング厚さ | 60~120 μm | HDG(溶融亜鉛めっき鋼) | 5~25 μm | 被膜なし |
| の降伏強度を持ちます。 | 非常に高い クロム含有合金 | 中程度 | 不良 | (犠牲防食保護) |
| 優れている(不動態皮膜保護) | 中 | 比較的高い | 低 | 高 |
| 溶接性 | 加工コスト | 良好 | 優れた | 専用加工が必要 |
| 比較的劣る | 代表的な用途 | 構造用鋼材、自動車シャシー | 家電筐体、電子製品 | 一般構造部品 |
高腐食環境
溶融亜鉛めっき鋼 溶融亜鉛めっき鋼の主要材料特性 は優れた総合性能プロファイルを提供しており、そのため. 産業用保護用途 で広く使用されています。その主要特性はいくつかの重要な領域にわたり、これらの特性は ±0.1° 材料選定.
| 規格システム | が異なるためです。以下は、世界中で一般的に使用されている主要なHDG規格体系です: | 規格番号 | 主な特性 | 発行機関 |
|---|---|---|---|---|
| 一般的な使用地域 | 中国規格 | GB/T 2518-2019 | 中国国家標準化管理委員会 | 中国 |
| 欧州規格をベースとし、中国市場向けの追加要件と建設用途へのより強い重点を備えています | EN 10346:2015 | 欧州標準化委員会(CEN) | 建設製品規制を網羅する、より詳細な分類システム | 欧州経済領域 |
| 米国規格 | ASTM A653/A653M | ASTMインターナショナル | 降伏強度グレードをより重視し、めっき付着量はオンスで表示 | 北米 |
| 日本産業規格 | JIS G 3302 | 日本産業標準調査会 | 簡潔な分類、実用重視、および比較的長い更新サイクル | 日本および東アジアの一部地域 |
| 国際規格 | ISO 3575, ISO 4998 | 国際標準化機構(ISO) | 幅広い適用性を持ち、国際貿易の調整を支援するために設計 | グローバル |
注意: 異なる規格間の対応関係は 参考用です. 。実際の適用においては、技術パラメータを比較する際に常に特定の規格自体を参照してください。.
プロジェクトに適した溶融亜鉛めっき鋼板グレードの選び方 およびめっきの選定方法
選定する際、 溶融亜鉛めっき鋼板(HDG), は、板厚だけでは不十分です。また、以下を考慮する必要があります ��の重要因子 を同時に:その 使用環境, 、その 加工プロセス, 、その 外観要件, 、およびあらゆる 後続の表面処理. 。より厚いめっきは 常に良いとは限りません. 。より重いめっきはより強い腐食保護を提供しますが、加工をより困難にする可能性もあります。.
用途別の推奨めっき付着量と仕様
| 使用環境 | 推奨めっき範囲 | 推奨母材/仕様 | 選定ガイダンス |
|---|---|---|---|
| 乾燥した屋内環境 | Z100~Z140 | DX51D / SGCC、0.6~1.5 mm | コスト効率と一般的な製造性を優先 |
| 結露または軽度の腐食がある屋内環境 | Z140~Z200 | DX51D / DX52D、0.8~2.0 mm | キャビネットや設備筐体に一般的に使用 |
| 一般的な屋外環境 | Z200~Z275 | DX51D、S250GD、1.0~2.5 mm | 総合的な性能バランスに優れる |
| より高い耐食性が求められる屋外用途 | Z275以上 | S250GD / S350GD、1.5~3.0 mm | ブラケットや構造部品により一般的に使用される |
| 粉体塗装または塗装を施す部品 | Z100~Z200またはZF | 表面仕上げがより安定している、またはスキンパス処理された基材 | 前処理と塗膜密着性に細心の注意を払う |
| 深絞りまたは複雑な曲げ加工 | 中程度の付着量が望ましい | DX52D~DX54D、SGCDシリーズ | 自動的に最大の付着量を選定せず、成形安定性を優先する |
注意: 本表は一般的な エンジニアリング選定参考資料としての位置づけです。実際の材料入手性および仕様範囲はサプライヤーにより異なる場合があります。
溶融亜鉛めっき鋼板(HDG)の 一般的な仕様と加工要件
溶融亜鉛めっき鋼板(HDG)は 標準化されたサイズ範囲で入手可能であり、明確に定義された加工要件があります。市場では、薄肉HDGは主に コイル ±0.1° 切断シート の形態で供給されています。ほとんどのサプライヤーは 4~3.0 mm の範囲で材料を提供していますが、より厚い構造用グレードも入手可能です。正確な仕様はサプライヤーごとに多少異なる場合があります。
一般的な仕様参考表
| であり、その特性は冷間加工とその後の安定化処理によって発現します。その結果、調質の指定は強度、伸び、および加工挙動に直接影響を与えます。 | 典型的な範囲 | 一般的なサイズ | 備考 |
|---|---|---|---|
| 膜厚 | 4~3.0 mm が最も一般的です | 5 / 0.8 / 1.0 / 1.2 / 1.5 / 2.0 mm | 家電製品および一般的な板金用途は、主に薄肉ゲージに集中しています |
| 板幅 / コイル幅 | メーカーにより異なる | 1000 / 1219 / 1250 mmが一般的 | ブランキング時の材料歩留まりと併せて検討する必要がある |
| 付着量 | Z100~Z275 が一般的であり、一部製品は Z600 | まで対応可能 | Z140、Z200、Z275が一般的に使用される |
| 表面仕上げ | 付着量が多いほど耐食性が向上する | 通常スパングル、最小化スパングル、スキンパス処理 | 標準仕上げ、改良仕上げ |
| 後処理 | 外観および塗装性能に影響する | パッシベーション、油塗布、クロムフリーパッシベーションなど | メーカーの供給状況による |
加工要件参照表
| 加工方法 | 推奨実務 | 主な考慮事項 |
|---|---|---|
| 曲げ | 確認する 最小内側曲げ半径 最初に | 厚いコーティングや高強度グレードでは、過度に小さな曲げ半径を避けるため、特に注意が必要です |
| プレス加工 | 以下を使用 成形グレードの母材 可能な限り | 工具の潤滑とコーティング摩耗を管理する必要があります |
| レーザー切断 | 以下を使用 低スパッタ設定 および安定したシールドガス | 切断端部は完全な亜鉛コーティングを失い、タッチアップ保護が必要になる場合があります |
| スポット溶接 | 調整する 溶接電流と電極加圧力 個別に | 亜鉛コーティングは電極寿命に影響を与える可能性があります |
| 粉体塗装/塗装 | 適切に実施する 脱脂と表面前処理 | これは密着性と外観の均一性に直接影響します |
~の間 板金加工, 溶融亜鉛めっき鋼板(HDG) その特殊な材料特性を考慮してプロセスパラメータを調整する必要があります 特殊な材料特性。異なる加工方法は異なる要求を課します コーティング保護そのため、材料の以下を理解することが重要です プロセス適合性, 潜在的な問題、および対応する プロセス推奨事項.
HDGと一般的な加工プロセスの適合性
| プロセス種別 | 適合性 | よくある問題 | プロセス推奨事項 |
|---|---|---|---|
| レーザー切断 | 良好 | 露出した切断端部、局所的な焼損 | 適用する 腐食保護補償 重要な端部に |
| プレス加工 | 良好 | コーティングの引っかき傷、工具摩耗 | 以下を使用 成形グレード材料 および潤滑を管理する |
| 曲げ | 良好 | 外側曲げ半径のコーティング伸張 | 管理する 曲げ半径 および注意を払う 圧延方向 |
| 溶接 | 実施可能 | ヒューム発生、スパッタ、電極摩耗 | 設定する HDG専用溶接ウィンドウ HDG用 |
| 粉体塗装/塗装 | 良好 | 密着不良、ピンホール | 実施 脱脂、リン酸塩処理、その他の適切な前処理 |
| パッシベーション / 油塗布 | 一般的な | 後工程の洗浄との適合性 | 確認する 後処理タイプ 最終製造プロセスに基づいて |
表面状態と 溶融亜鉛めっき鋼板(HDG)の品質管理
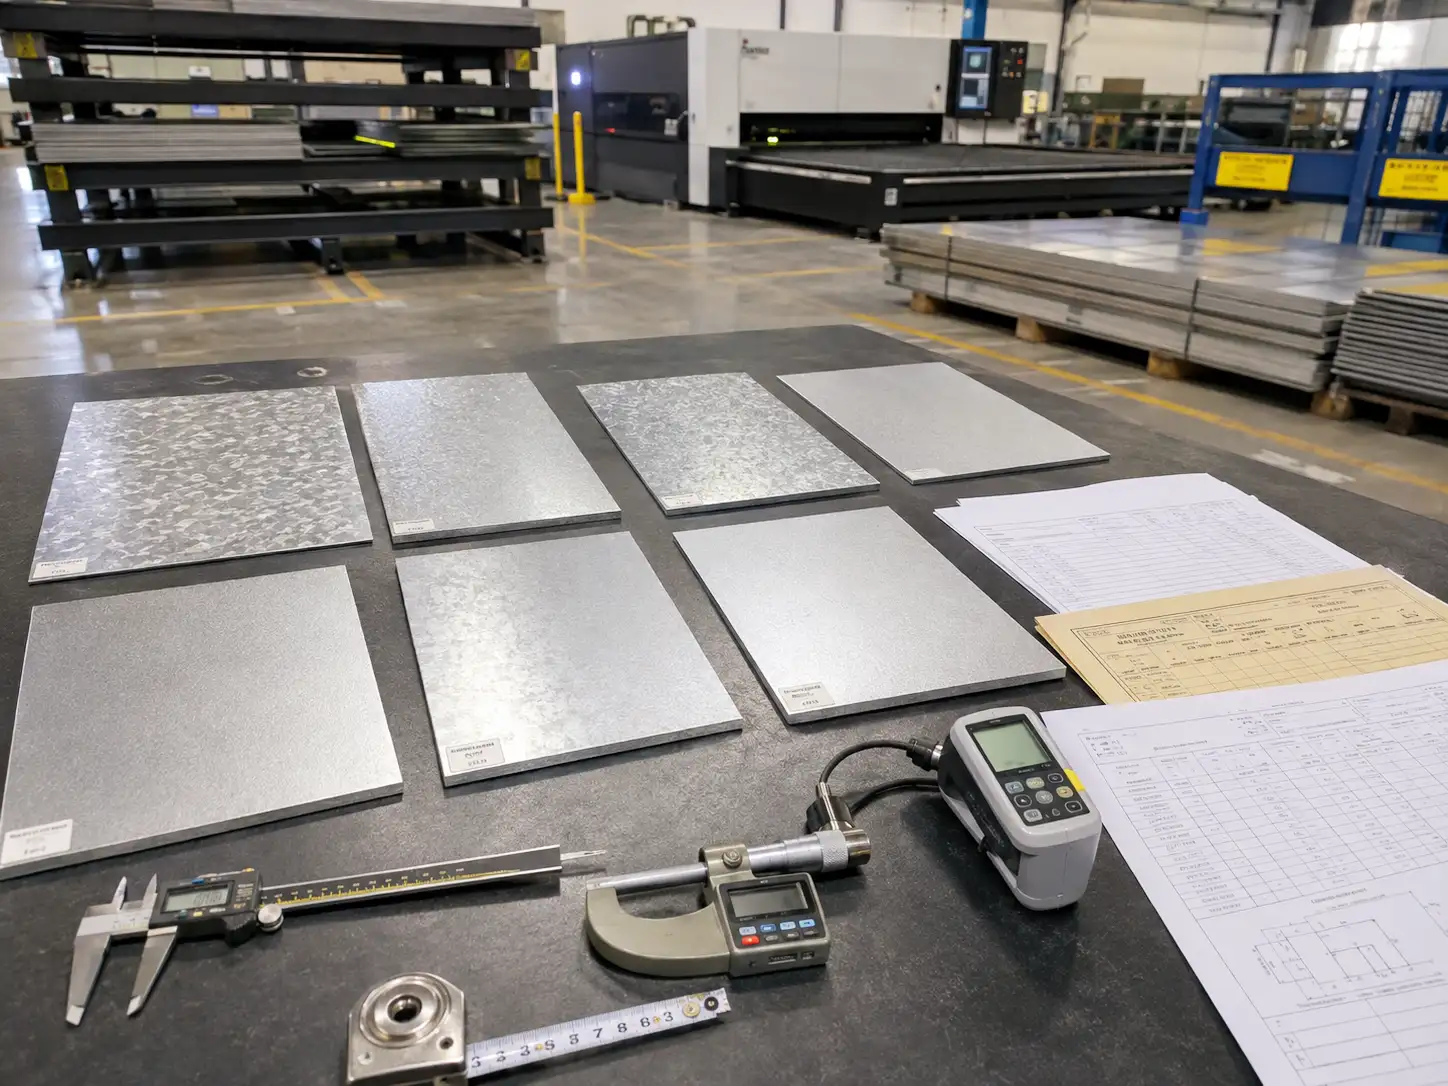
この 表面状態 の 溶融亜鉛めっき鋼板(HDG) に直接影響を与える 耐食性, 外観, 、そして 後工程の加工性能。異なる表面仕上げ、一般的な欠陥、検査方法を理解することは、維持するために不可欠である 製品品質.
表面仕上げ比較
| 表面仕上げ | 外観 | 一般的な用途 | 主な考慮事項 |
|---|---|---|---|
| 通常スパングル | 強い工業的外観を持つ可視結晶模様 | 一般構造部品、内部部品 | 外観の均一性は通常中程度 |
| 最小化スパングル / 小スパングル | より均一な外観 | 一般外観部品 | やや高いコスト |
| スキンパス / 調質圧延 | より滑らかで均一な表面 | 塗装部品、家電部品、キャビネット部品 | より適している より高い表面品質が要求される用途に |
| パッシベーション処理表面 | より優れた耐性 白錆 | 長期保管または輸送サイクルのプロジェクト | 後続の塗装プロセスとの適合性を確認する必要がある |
| 油塗布表面 | より優れた成形潤滑性と短期保護 | プレス加工部品および曲げ加工部品 | 塗装またはコーティング前に洗浄が必要 |
一般的な表面問題と検査方法
| 問題タイプ | 典型的な外観 | 考えられる原因 | 検査方法 |
|---|---|---|---|
| 白錆 / 保管汚れ | 白色、灰白色、または暗色の付着物 | 湿気の多い保管条件、換気不良 | 目視検査、保管および輸送のトレーサビリティレビュー |
| 露出部 / 未コーティング領域 | 亜鉛コーティングのない局部領域 | 基材汚染、プロセス異常 | 外観検査、局所再検査 |
| 表面粗さ/介在物 | 粗い触感、局所的な粒子 | 素地状態の問題またはめっき工程の異常 | 外観検査および拡大検査 |
| めっき付着量不足 | 耐食寿命の低下 | めっき制御が目標値以下 | めっき質量試験は以下に準拠 ASTM A90/A90M |
| 表面うねり/成形痕 | 塗装前に可視化される | スキンパス不足または保管・取扱い時の応力 | 外観検査、サンプル検証 |
コスト構造と 溶融亜鉛めっき鋼板(HDG)の材料選定バランス
なぜなら 被膜重量 直接影響するため コスト ±0.1° 使用寿命、当社の通常のアプローチは評価することです 使用環境, 目標寿命, 、およびあらゆる 後続の表面処理 材料を単独で見るのではなく、合わせて検討します。
材料コスト対総コスト比較
| 材料タイプ | 初期コスト | 耐食性 | 追加処理の必要性 | 総合コスト特性 |
|---|---|---|---|---|
| 冷延鋼板(CR) | 低 | 低 | 通常、塗装または電気めっきが必要 | 屋内用途および耐食性要件の低いプロジェクトに最適 |
| 溶融亜鉛めっき鋼板(HDG)は | 中 | 中〜高 | そのまま使用可能、または追加コーティング可能 | 総合バランスが最良 および 最も広く使用されている 選択肢 |
| 電気亜鉛めっき鋼板(EG/ZE) | 中 | やや低い | 表面外観要件が高い部品に一般的に使用 | 外観は優れるが、屋外使用にはより適さない 溶融亜鉛めっき |
| ステンレス鋼 | 高 | 高 | 通常、追加コーティングは不要 | 高腐食環境ではより信頼性が高いが、予算要件が高くなる |
