
316Lモリブデン含有オーステナイト系ステンレス鋼
腐食
抵抗
溶接性
塩化物
抵抗
316Lモリブデン含有オーステナイト系ステンレス鋼:基本事項
316Lステンレス鋼は、超低炭素・モリブデン含有オーステナイト系ステンレス鋼です。304ステンレス鋼の派生系であり、316ステンレス鋼ファミリーにおける低炭素版と位置づけることができます。2%~3%のモリブデンを添加し、炭素含有量をC ≤ 0.03%に厳格に制限することで、316Lは優れた耐食性を実現しています。
なぜ316Lはモリブデン含有オーステナイト系ステンレス鋼と呼ばれるのでしょうか。クロム-ニッケル系を基盤にモリブデンを添加することで、材料の孔食および隙間腐食に対する耐性が向上するためです。「L」はローカーボン(低炭素)を意味し、最大炭素含有量を≤ 0.03%と厳しく管理しており、これにより溶接に伴うリスクの低減に役立ちます。
この材料ファミリーの開発の流れは、304 → 316 → 316Lと見ることができます。3つともオーステナイト系ステンレス鋼ですが、最適な使用場所や使用方法には明確な違いがあります。
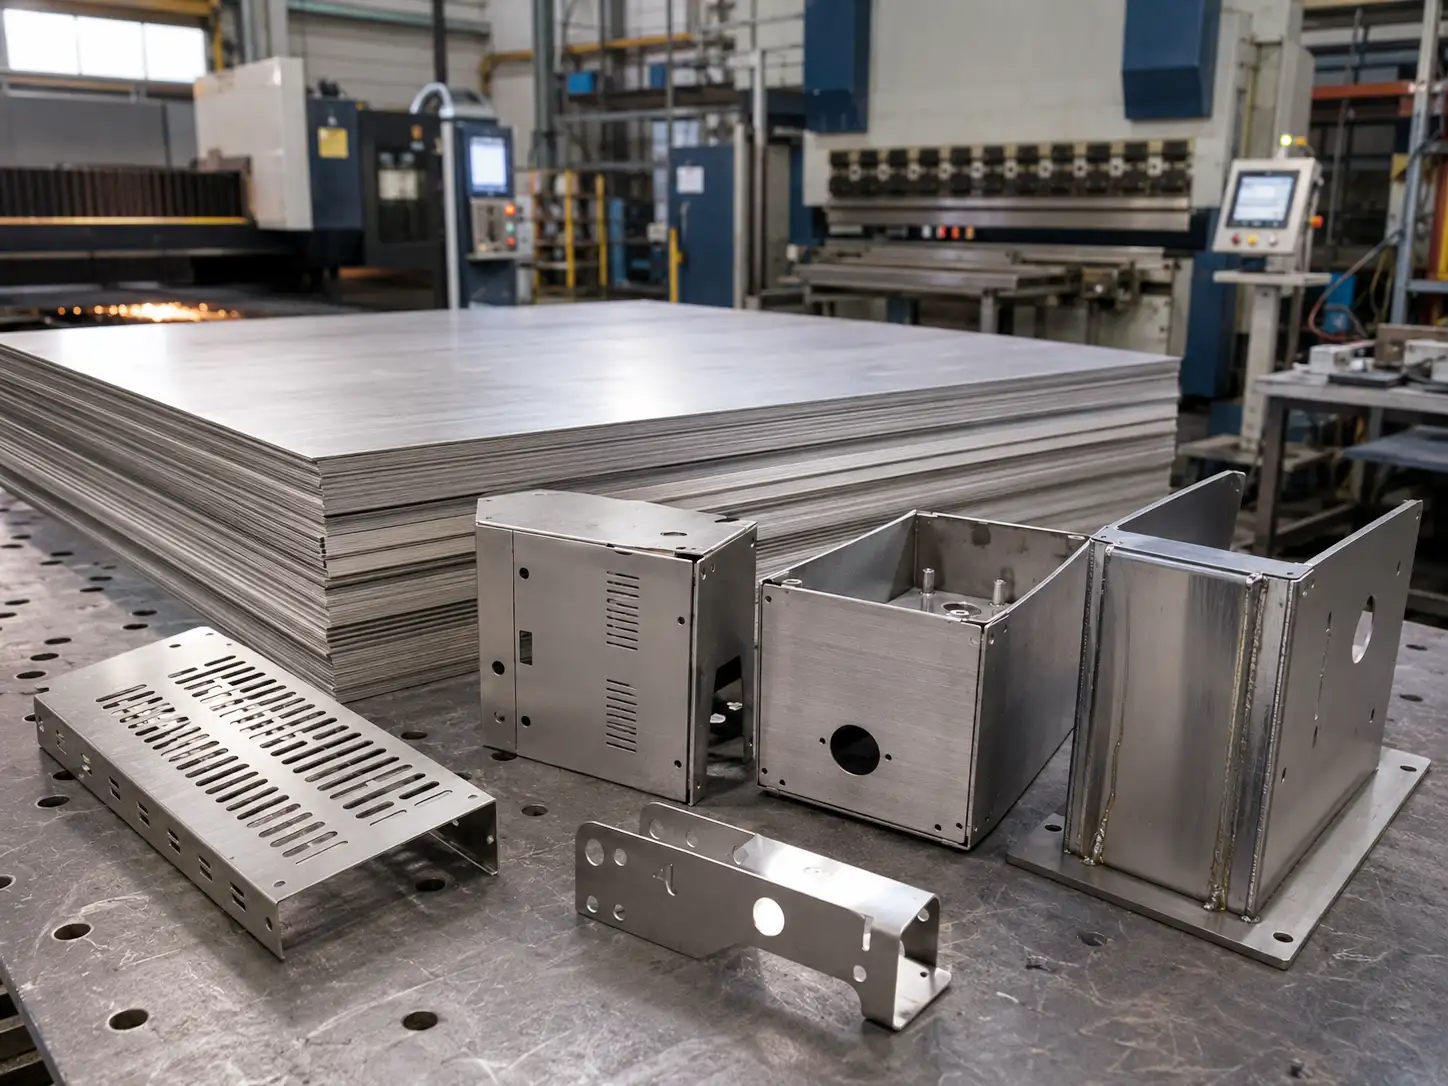
の主要材料特性 316L
316Lが特に評価されるのはその耐食性であり、エンジニアリング用途で広く使用される主な理由の一つです。とはいえ、耐食性は際立った特徴の一つに過ぎません。真の強みは、複数の性能領域にわたる総合的なバランスにあります。
| 規格体系 | 鋼種/番号 | 一般的な表記 | 備考 |
|---|---|---|---|
| ASTM / UNS | UNS S31603 | 316L、S31603、ASTM 316L | 最も広く使用されている規格体系。板は通常A240に基づいて指定され、配管は一般にA312が適用されます。 |
| 欧州 | Werkstoff-Nr. 1.4404 | EN 1.4404、X2CrNiMo17-12-2 | 欧州規格。場合によっては元素含有量の規定がより厳しいことがあります。 |
| 中国 GB | 022Cr17Ni12Mo2 | 316L、S31603、022Cr17Ni12Mo2 | 中国の新しい鋼種表記で、統一番号体系はUNSとの整合が図られています。 |
| 日本 JIS | SUS316L | SUS316L、JIS 316L | 日本規格。化学成分はASTM規格と概ね一致しています。 |
| 英国 BS | 316S31 / 316S16 | 316S31(1.4404にほぼ相当) | 英国規格で、現在は徐々にEN規格へ移行しています。 |
板金加工におけるSUS316Lの加工性能
金属加工において、316Lの加工挙動は生産品質と効率の両方に直接影響を与えます。316Lは良好な加工性を備えていますが、304ステンレス鋼のような一般的に使用される材料よりも厳密なプロセス管理が必要です。異なる作業には異なる管理措置が求められます。この段階では、焦点は紙上の材料データから、実際の現場で何が起こるかに移ります。
一般的な316L加工工程と主要な管理ポイント
| 加工 | 316Lの加工特性 | 主要な管理ポイント |
|---|---|---|
| レーザー切断 | 316Lはきれいに切断できますが、入熱とエッジ酸化の慎重な管理が必要です。 | 要求されるエッジ品質に応じて適切な切断パラメータとアシストガスを使用し、露出面を傷から保護してください。 |
| 曲げ加工 | 316Lは軟鋼よりもスプリングバックが大きく、成形中に加工硬化します。 | スプリングバックを見込み、適切な曲げ半径を使用し、割れリスクを高める可能性のある過度に厳しい曲げを避けてください。 |
| プレス加工 / 成形 | 良好な延性により316Lは成形に適していますが、繰り返し変形中に加工硬化やかじりが発生する可能性があります。 | 適切な潤滑、管理された成形ステップ、清浄な金型表面を使用してください。 |
| 溶接 | 316Lは良好な溶接性を有し、一般的にTIG、MIG、レーザー溶接で加工されます。 | 入熱とひずみを管理し、継手の清浄度を維持し、耐食性が重要な場合は溶接変色を除去してください。 |
| 研削・仕上げ | 表面汚染や埋め込まれた炭素鋼粒子は耐食性能を低下させる可能性があります。 | 専用のステンレス鋼工具と研磨材を使用し、炭素鋼加工からの交叉汚染を避けてください。 |
| 酸洗 / 不動態化 | 溶接や熱処理は保護表面状態を乱す可能性があります。 | 用途および仕様で要求される場合、適切な溶接後洗浄、酸洗い、または不動態化を使用してください。 |
SUS316Lの加工における主な課題は、材料そのものが加工できるかどうかではなく、生産工程全体を通じて、入熱、加工硬化、表面保護、および汚染をどれだけ適切に管理できるかという点にあります。
SUS316Lの一般的な用途と採用理由
316Lは食品加工、医薬品、実験室、化学処理、医療機器、および幅広い溶接容器や製作アセンブリを含む多くの産業で広く使用されています。これらの産業は、316Lがプレミアム材料と見なされているからという単純な理由で選択しているのではなく、各用途が材料選定において独自の優先事項を持っているからです。本質的に、材料選定は特定の使用条件下での故障リスクを低減することです。
典型的な316L用途と選定理由
| 用途 | 典型要求 | 316Lが選ばれる理由 | 確認すべき追加事項 |
|---|---|---|---|
| 食品加工設備 | 無毒、洗浄容易、耐食性、CIP/SIPに適合 | 滑らかな表面、穏やかな酸およびアルカリに対する良好な耐性、および強い溶接後耐食性 | 食品媒体の種類、洗浄プロセス、FDAまたはNSF認証が必要かどうか |
| 医療・医薬品機器 | 生体適合性、高い清浄度、耐滅菌性 | 優れた生体適合性、表面仕上げはRa ≤ 0.4 μmに到達可能、高温滅菌に適する | インプラントグレード材料が必要かどうか、およびFDAやUSPなどの規制への準拠 |
| 水処理・化学設備 | 塩化物孔食、酸、アルカリに対する耐性 | モリブデンが耐塩化物性を向上させ、さまざまな化学媒体で良好な性能を提供します | 媒体濃度と温度、およびより高グレードの耐食合金が必要かどうか |
| 沿岸施設・設備 | 耐塩水噴霧性、海洋大気腐食耐性 | 多くの用途で、304の3-5倍の耐塩水噴霧性を提供 | 部品が海水に直接浸漬されるかどうか、使用温度、およびメンテナンス間隔 |
| 溶接筐体および構造用製作 | 溶接後耐食性、良好な成形性 | 低炭素設計が粒界腐食を防止するのに役立ち、良好な成形性を維持します | 溶接手順の認定および圧力容器または構造基準への準拠 |
| 実験室設備 | 化学試薬への耐性、洗浄容易 | 多くの一般的な化学試薬に耐性があり、研磨が容易 | 関与する具体的な試薬、およびより特殊な耐食材料が必要かどうか |
注:実際には、材料選定は性能の一致のみに基づくものではありません。コスト、入手性、加工の難易度など、その他の要素も重要です。多くの場合、316Lは20-30%程度304より高価ですが、ライフサイクル全体の観点からは、316Lはより長い耐用年数を提供し、長期的にはより良いコストパフォーマンスをもたらすことがよくあります。
SUS304、SUS316、SUS316L、および二相系ステンレス鋼は、それぞれ明確に異なる性能範囲を持っています。これらの違いを正しく理解することで、用途に最も適した材料を選定しやすくなります。
材料選定比較:304 / 316 / 316L / 二相ステンレス鋼
| 材料 | 耐食性 | 溶接性 | 成形性 | 相対コスト | 最適なプロジェクトタイプ |
|---|---|---|---|---|---|
| 304 | 一般環境および軽度腐食に適している | 良好だが、溶接後に鋭敏化が発生する可能性がある | 非常に優れている | 基準(100%) | 屋内設備、淡水システム、非侵食環境での食品加工、建築装飾 |
| 316 | モリブデン添加により304より優れた耐食性 | 良好;厚肉部は溶接後熱処理が必要な場合がある | 非常に優れている | 1.2×の約304 | 高温設備、非溶接耐食部品、薄肉溶接構造 |
| 316L | 優れた耐孔食性および耐塩化物性 | 優れた、多くの場合、溶接後の熱処理は不要 | 非常に優れている | 1.3-1.5×の約304 | 溶接構造、海洋工学、化学設備、食品・医薬品衛生設備 |
| 二相鋼2205 | 優れた耐孔食性および耐応力腐食割れ性 | 使用可能だが、より厳密なプロセス管理が必要 | 中程度、より強い加工硬化傾向がある | 1.8-2×の約304 | 海水淡水化、高圧配管、過酷な化学サービス、軽量構造設計 |
プロジェクトで316Lを選定する際に、購買およびエンジニアリング部門が確認すべきその他の事項は?
プロジェクトの原材料として316Lステンレス鋼が選定されると、主要な決定はすでになされたように思えるかもしれない。しかし実際には、作業はまだ完了していない。316Lが指定された後でも、最終製品が意図したとおりに機能し、不必要な問題を回避するために、購買文書および技術契約において明確に定義する必要がある詳細がいくつかある。
316L プロジェクト材料選定チェックリスト
| 確認項目 | 重要な理由 | 見落とした場合の潜在的な問題 |
|---|---|---|
| グレード+規格+納入状態 | 異なる規格および納入状態は、材料性能に大きな差異をもたらす可能性がある | 材料が要件を満たさず、溶接問題や使用中の故障につながる可能性がある |
| 板材の厚さと表面仕上げ | これらは加工性、コスト、外観に直接影響する | 加工困難、許容できない外観、または不十分な耐食性 |
| 溶接後の酸洗および不動態化 | 溶接部および熱影響部は腐食に対してより脆弱である | 溶接部近傍の孔食、粒界腐食、または早期漏えい |
| 使用環境 | 塩化物、隙間、および温度変動が腐食を加速させる可能性がある | 設計寿命内の材料損傷、あるいは安全に関わる事故 |
| 用途別の優先事項 | 外観部品、構造部品、溶接部品はそれぞれ異なる要件がある | 重要な性能が不足し、機能や安全性に影響を与える可能性がある |
| サプライヤーの資格 | 材料のトレーサビリティとロット間の一貫性を確保するのに役立つ | 品質変動、トレーサビリティの欠如、および責任の不明確さ |
| 材料証明書の完全性 | 材料が要求基準に適合していることを確認する | 不適合材料、検査不合格、手直し、またはスクラップ |
