
SUS301(高強度オーステナイト系ステンレス鋼)選定ガイド
強度が大幅に向上
冷間加工により。.
ばね、クリップ、および
弾性部品に最適。.
焼鈍状態および低硬度状態
での良好な成形性。.
SUS301(高強度オーステナイト系ステンレス鋼):基本事項
SUS301は準安定オーステナイト系ステンレス鋼であり、典型的な組成は 16%~18%のクロム ±0.1° 6%~8%のニッケル, で、炭素含有量は0.15%未満です。.
SUS301と304ステンレス鋼は組成が非常に近いですが、最大の違いは設計目的にあります。304はバランスの取れた総合性能を提供することを目的としているのに対し、301は冷間加工により高強度を実現するように設計されています。301のニッケル含有量は304よりやや低く、304は通常約8%~10.5%のニッケルを含みます。この低いニッケル量により、301は冷間加工中にマルテンサイト変態が起こりやすく、大幅に高い強度に達することができます。.
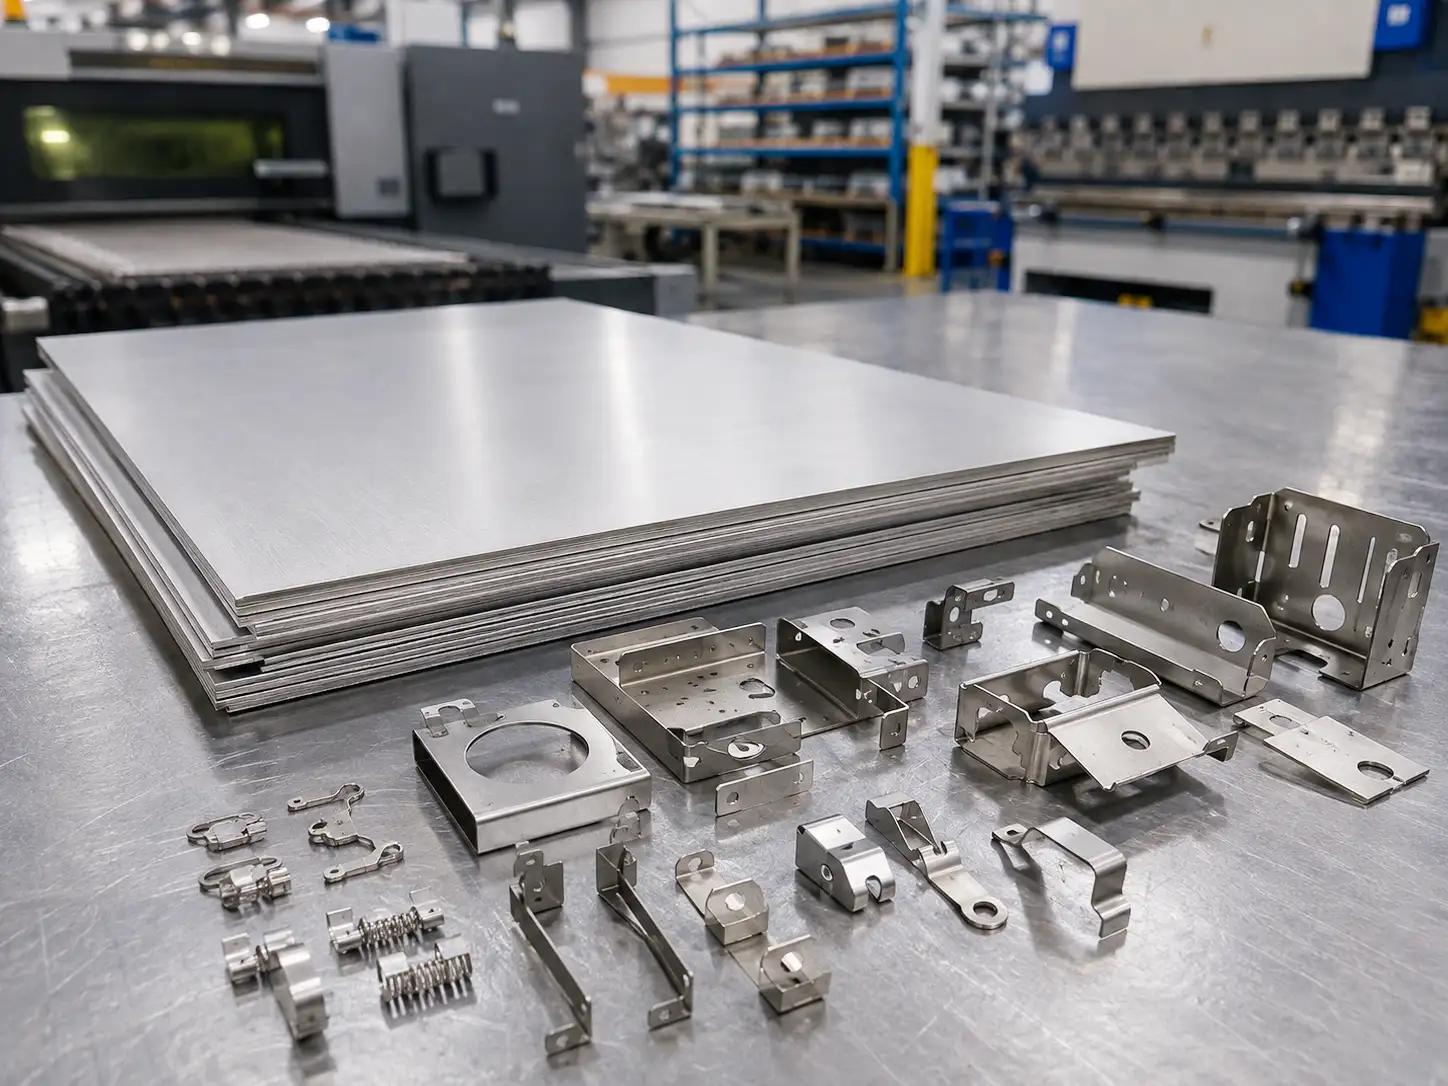
SUS301の主要な性能特性と使用限界
SUS301の長所と限界の両方を理解することが重要です。万能な材料ではないため、特性と制約を明確に理解することが適切な選択に不可欠です。.
SUS301:長所と限界の概要
| 特性 | 評価 | 備考 |
|---|---|---|
| 強度範囲 | 広い(520~1500+ MPa) | 供給状態に応じて選定が必要 |
| 加工硬化能力 | 非常に強い | 複雑な成形では割れリスクを評価すべき |
| スプリングバック傾向 | 比較的高い | 成形金型に補正が必要な場合がある |
| 磁性 | 焼鈍時は非磁性;冷間加工後は磁性 | 磁気要件のある用途では考慮すべき |
| の降伏強度を持ちます。 | 中程度(炭素鋼より良好、304/316より低い) | 強腐食環境には不適 |
| 熱処理強化 | 不可 | 冷間加工が唯一の強化方法 |
| 溶接性 | 普通 | 性能回復のために溶接後処理が必要な場合がある |
| 切削加工性 | 冷間加工後はより不良 | 高強度条件下では適切な工具が必要です |
一般的な規格と相当グレード呼称
| 規格システム | グレード/呼称 | 備考 |
|---|---|---|
| 日本規格 | JIS SUS301 | 最も一般的に使用される日本での呼称 |
| 中国規格 | 12Cr17Ni7(旧1Cr17Ni7) | GB/T 20878における相当グレード |
| 米国規格 | ASTM 301 / UNS S30100 | ASTMは標準仕様を指し、UNSは統一呼称です |
| 欧州規格 | EN 1.4310 / X10CrNi18-8 | ENは数値呼称と化学略号を使用しています |
| ドイツ規格 | DIN 1.4310 | 欧州の呼称体系と一致しています |
| ISO規格 | X5CrNi17-7 | 相当するISO呼称 |
代表的な化学成分範囲
| 元素 | 含有量範囲 | 機能 |
|---|---|---|
| 炭素(C) | ≤0.15% | 炭素が低いほど溶接性が向上し、炭素が高いほど硬度が増します |
| クロム(Cr) | 16.00%–18.00% | 主要な耐食元素であり、不動態皮膜を形成します |
| ニッケル (Ni) | 6.00%–8.00% | オーステナイト組織を安定化させます;304より低い |
| マンガン(Mn) | ≤2.00% | オーステナイトの安定化に寄与します |
| ケイ素(Si) | ≤1.00% | 脱酸元素として作用します |
| リン(P) | ≤0.045% | 不純物元素であり、低いほど良い |
| 硫黄(S) | ≤0.030% | 加工性能に影響を与える不純物元素 |
一般的な供給状態と機械的性質
| 供給状態 | 引張強さ(≥) | 耐力(≥) | 伸び(≥) | 硬度範囲 |
|---|---|---|---|---|
| 焼なまし | 520 MPa | 205 MPa | 40% | ≤200 HV |
| 1/4硬質(1/4H) | 750 MPa | — | — | 250~310 HV |
| 半硬質(1/2H) | 930 MPa | 510 MPa | 18% | 310~360 HV |
| 3/4硬質(3/4H) | 1130 MPa | 745 MPa | 12% | 370~420 HV |
| フルハード | 1275 MPa | 930 MPa | 8% | 430~480 HV |
| 超硬質(EH) | 1420 MPa | 1130 MPa | 5% | 490~540 HV |
| スーパー超硬質(SH / SEH) | 1500 MPa | 1275 MPa | — | — |
理由 SUS301 より高い強度を実現可能
これがSUS301を理解する鍵となります。SUS301が熱処理なしで高い強度に達することができる理由は 熱処理なしで ステンレス鋼の中で最も強い冷間加工硬化応答の一つを有しているためです。
より具体的には、SUS301が冷間変形を受けると、内部のオーステナイト結晶構造の一部がマルテンサイトに変態します。この相変態は欠陥や品質問題ではなく、まさにSUS301に優位性をもたらすものです。冷間変形量が増加するにつれてマルテンサイトの割合が高まり、材料の強度も大幅に増加します。
供給状態別の強度傾向と成形難易度の比較
| 供給状態 | 強度レベル | 成形難易度 | 推奨用途 |
|---|---|---|---|
| 焼なまし | ★☆☆☆☆ | 非常に容易 | 深絞り、複雑成形、溶接部品 |
| 1/4H | ★★☆☆☆ | 比較的容易 | 一般プレス、軽成形 |
| 1/2H | ★★★☆☆ | 中程度 | 一定の強度が要求される成形部品 |
| 3/4H | ★★★★☆ | 比較的困難 | 高強度構造部品 |
| フルハード | ★★★★★ | 困難 | スプリングクリップ、リードスプリング、その他の弾性部品 |
| EH / SH | ★★★★★ | 非常に困難 | 超高強度ばね および特殊用途 |
主要な加工上の考慮事項 SUS301 における 板金、プレス、ばね部品
スプリングバック制御
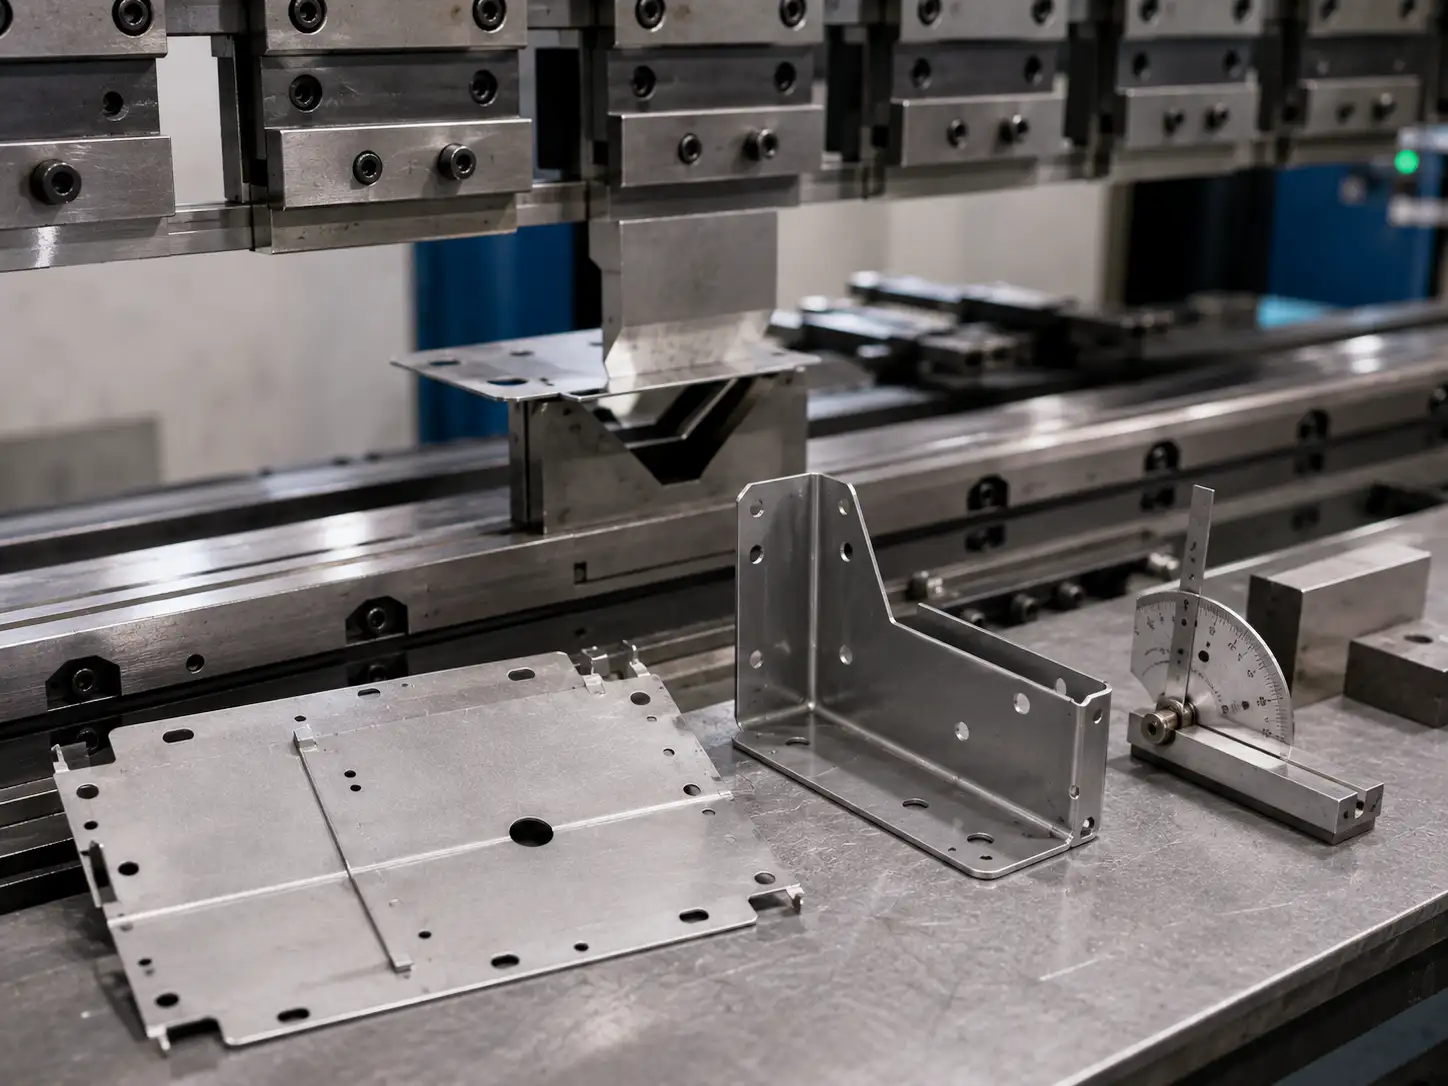
高強度かつ比較的低い降伏比のため、SUS301は曲げ加工やプレス加工後に顕著なスプリングバックを示す傾向があります。したがって、金型設計ではスプリングバック補正を考慮する必要があり、これは材料の状態、板厚、曲げ角度などの要因に依存します。
割れリスク
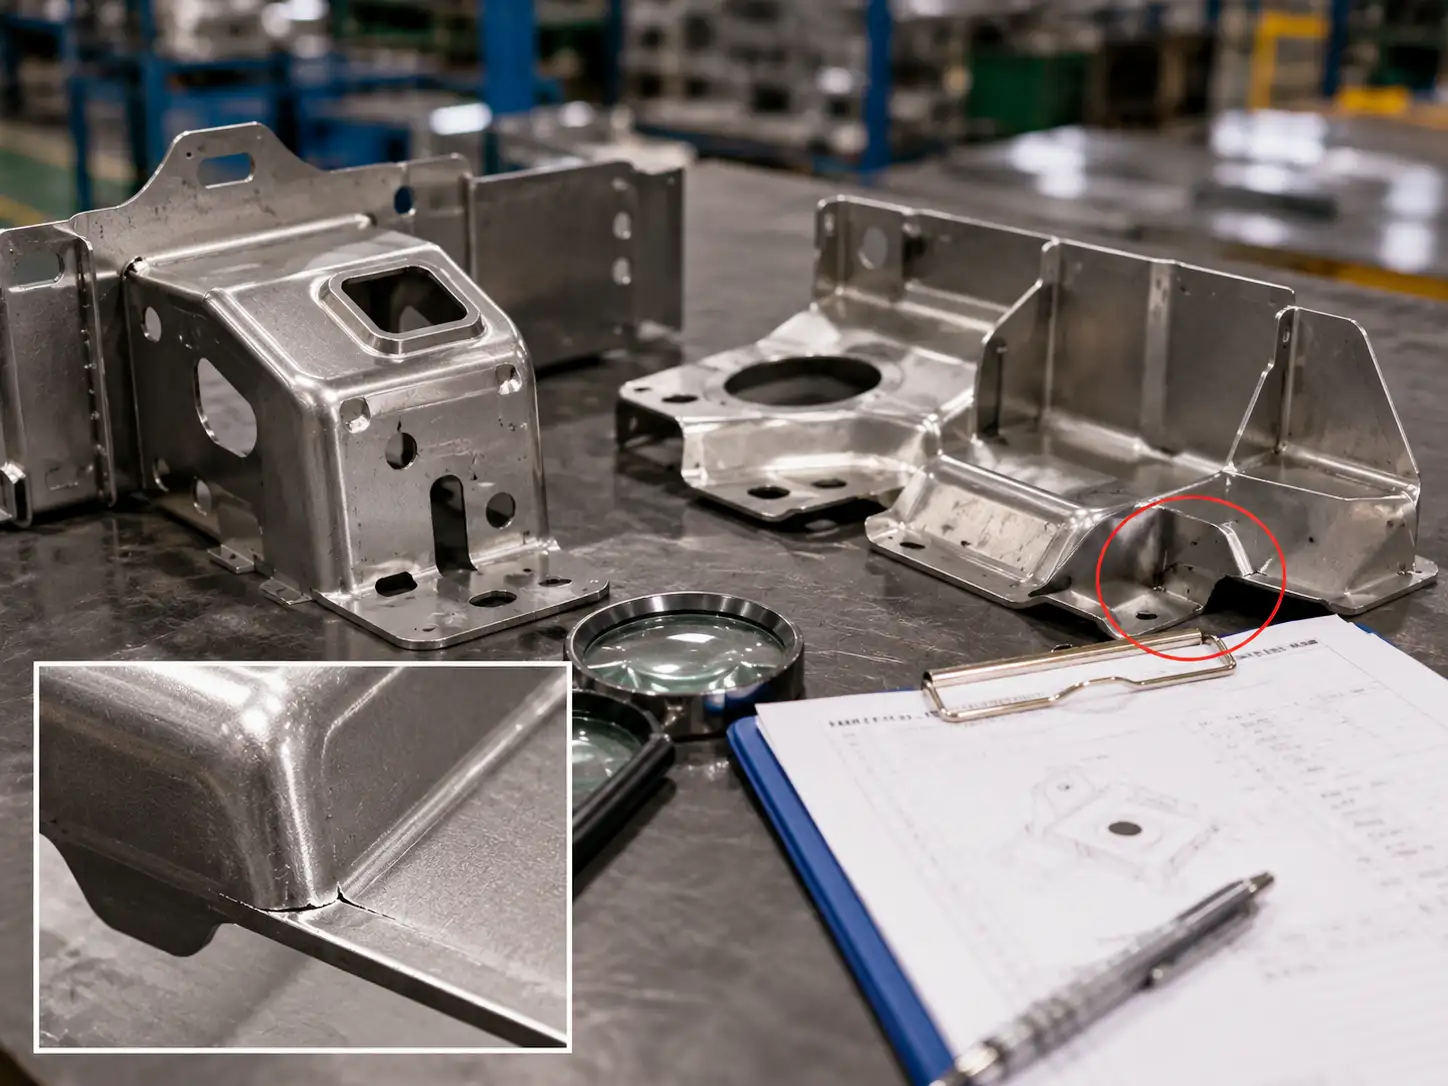
��加工硬化が非常に速く、冷間成形中に延性が急速に低下します。複雑な形状や大きな変形を伴う部品では、割れのリスクを慎重に評価する必要があります。
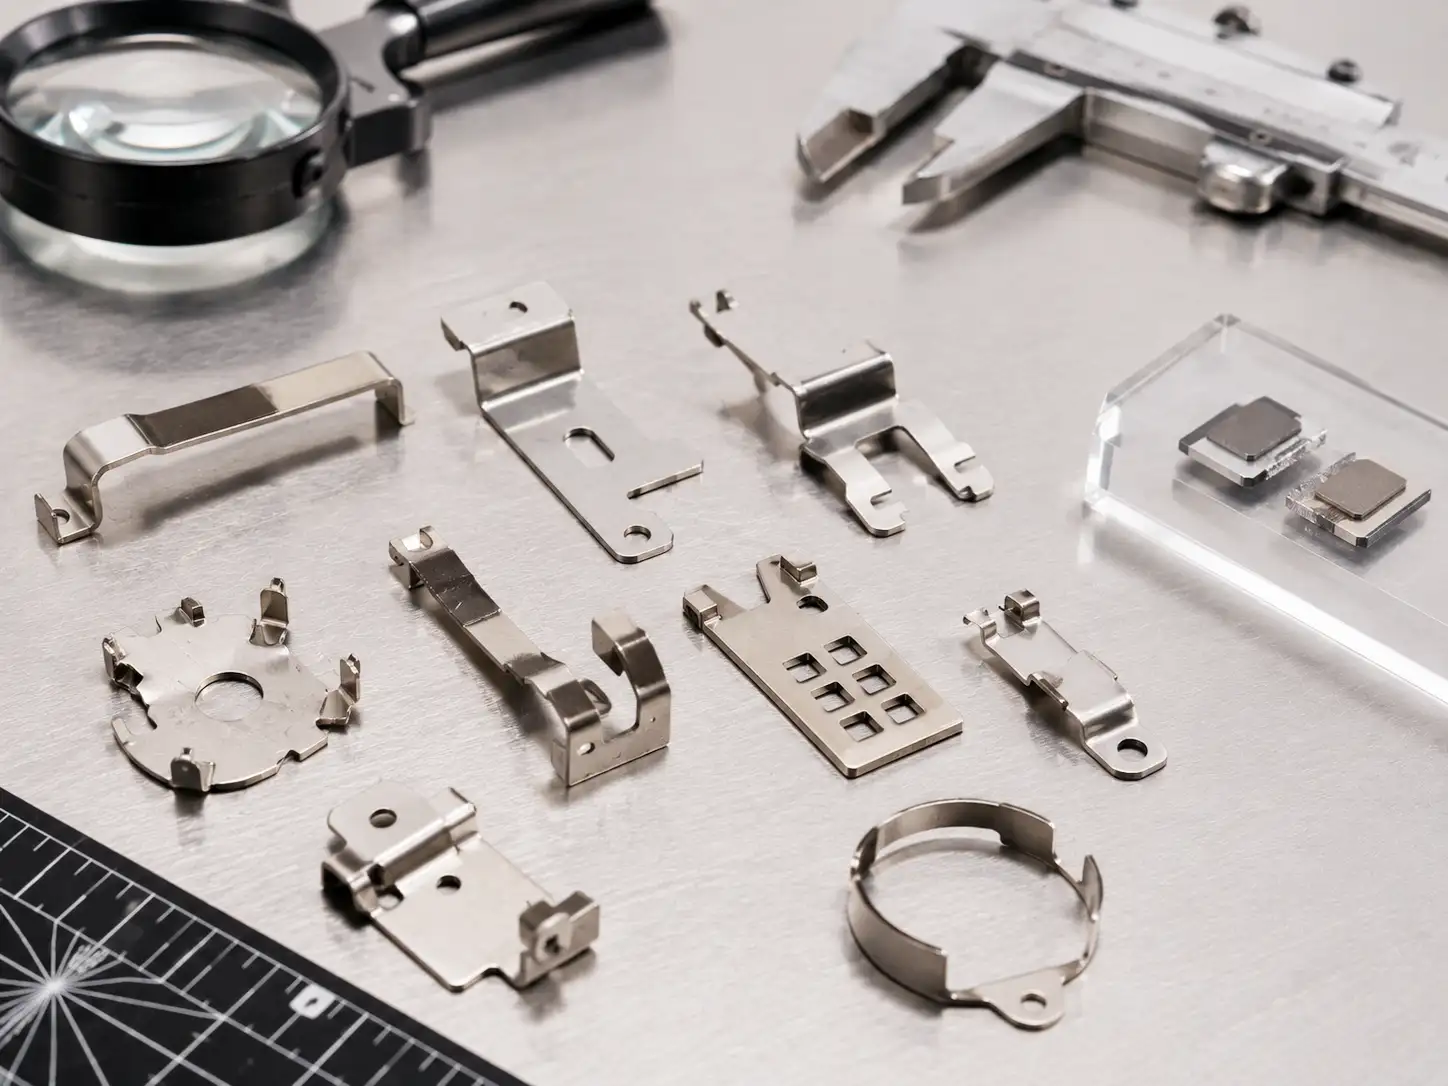
エッジ品質
��、スプリングクリップ、保持タブ、コンタクトエレメントなどの薄肉部品によく使用されます。これらの部品は通常、エッジ品質に高い要求が課されます。バリ、目視可能な割れ、マイクロクラックはすべて最終性能に影響を与える可能性があります。
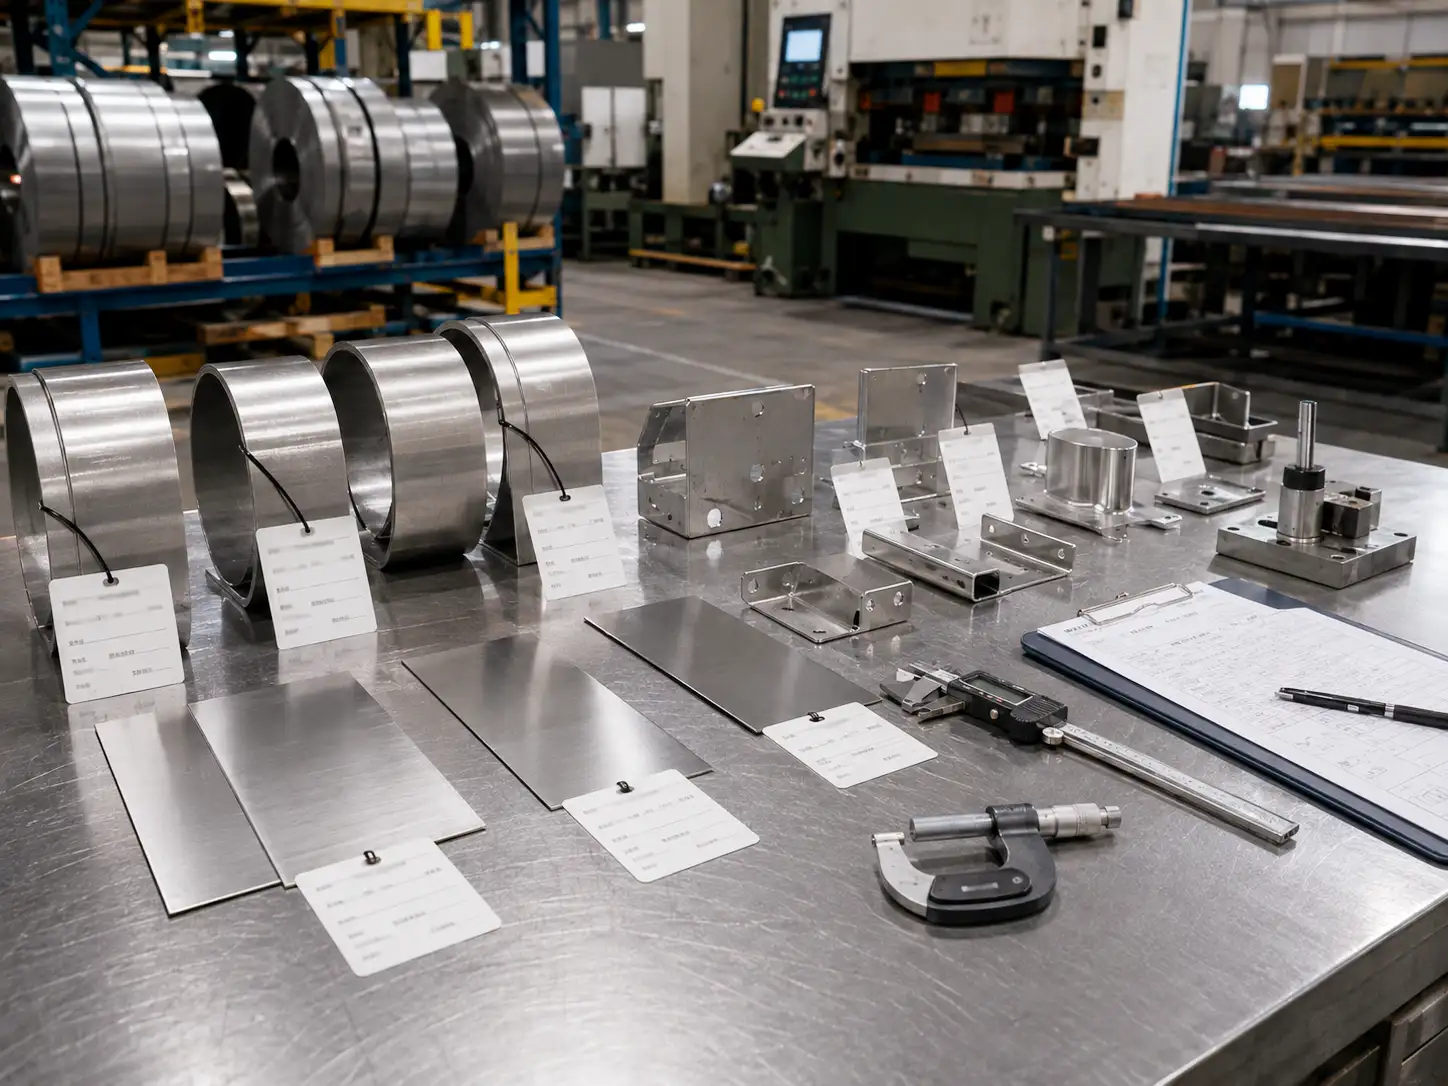
バッチ間の再現性
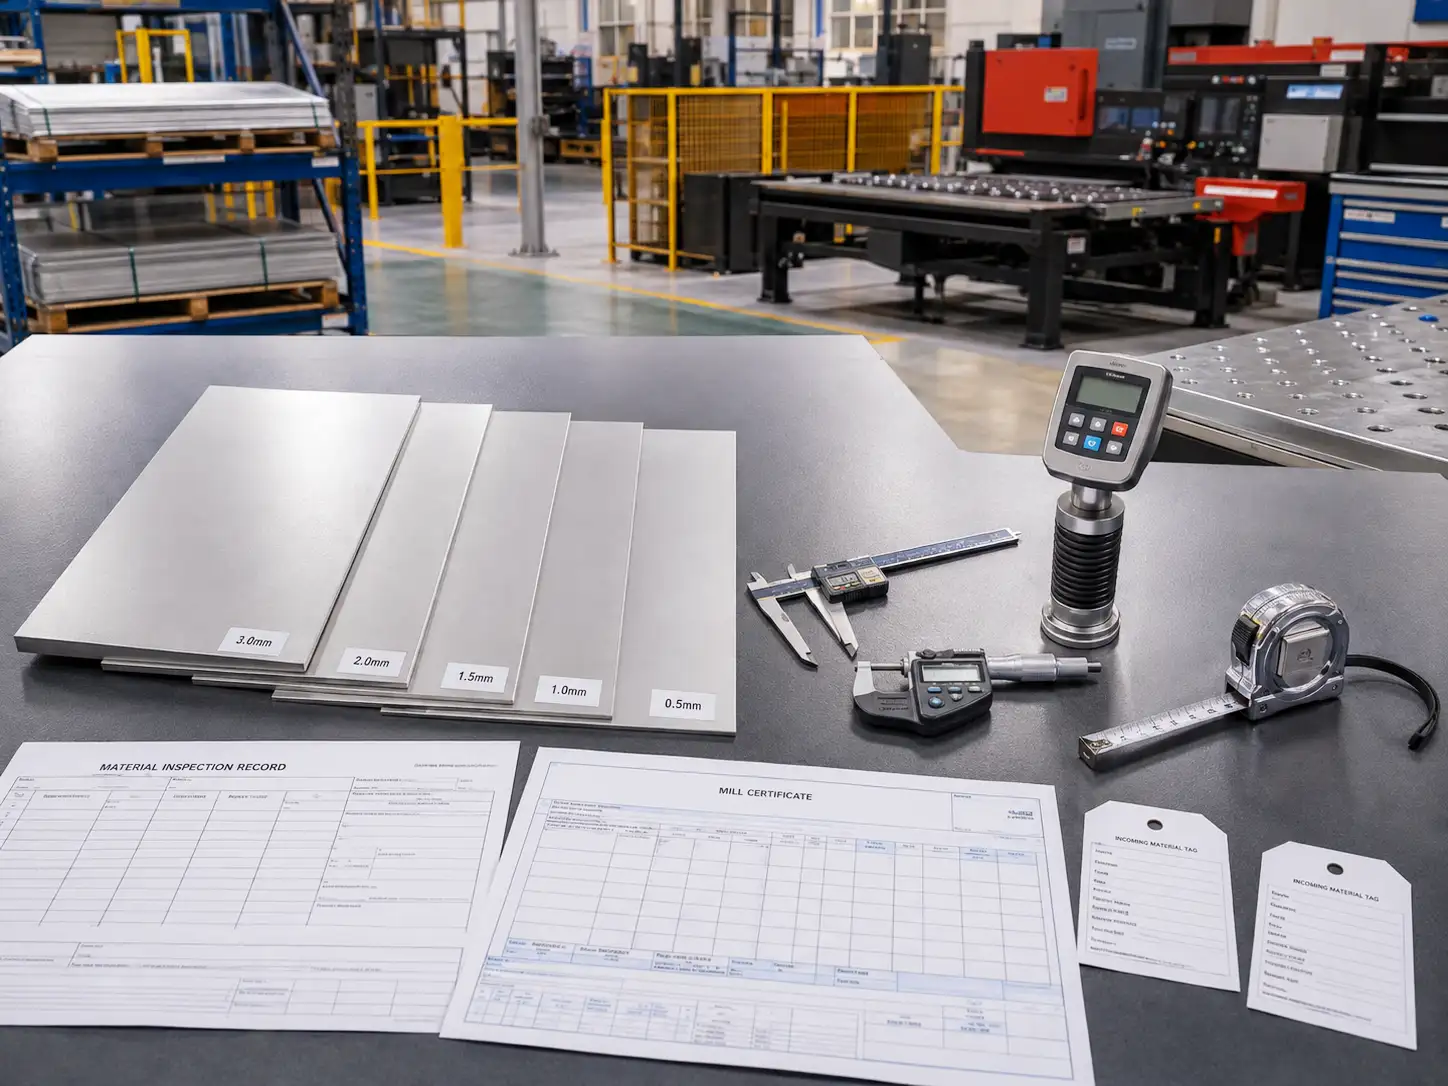
SUS301の性能は冷間加工量に非常に敏感であるため、ロット間の一貫性が重要です。量産では、初品検査プロセスを確立し、本生産開始前に受入材料の値が仕様を満たしていることを確認することを推奨します。ロット間のばらつきは、繰り返しの工程調整を余儀なくさせ、効率と歩留まりに影響を与える可能性があります。
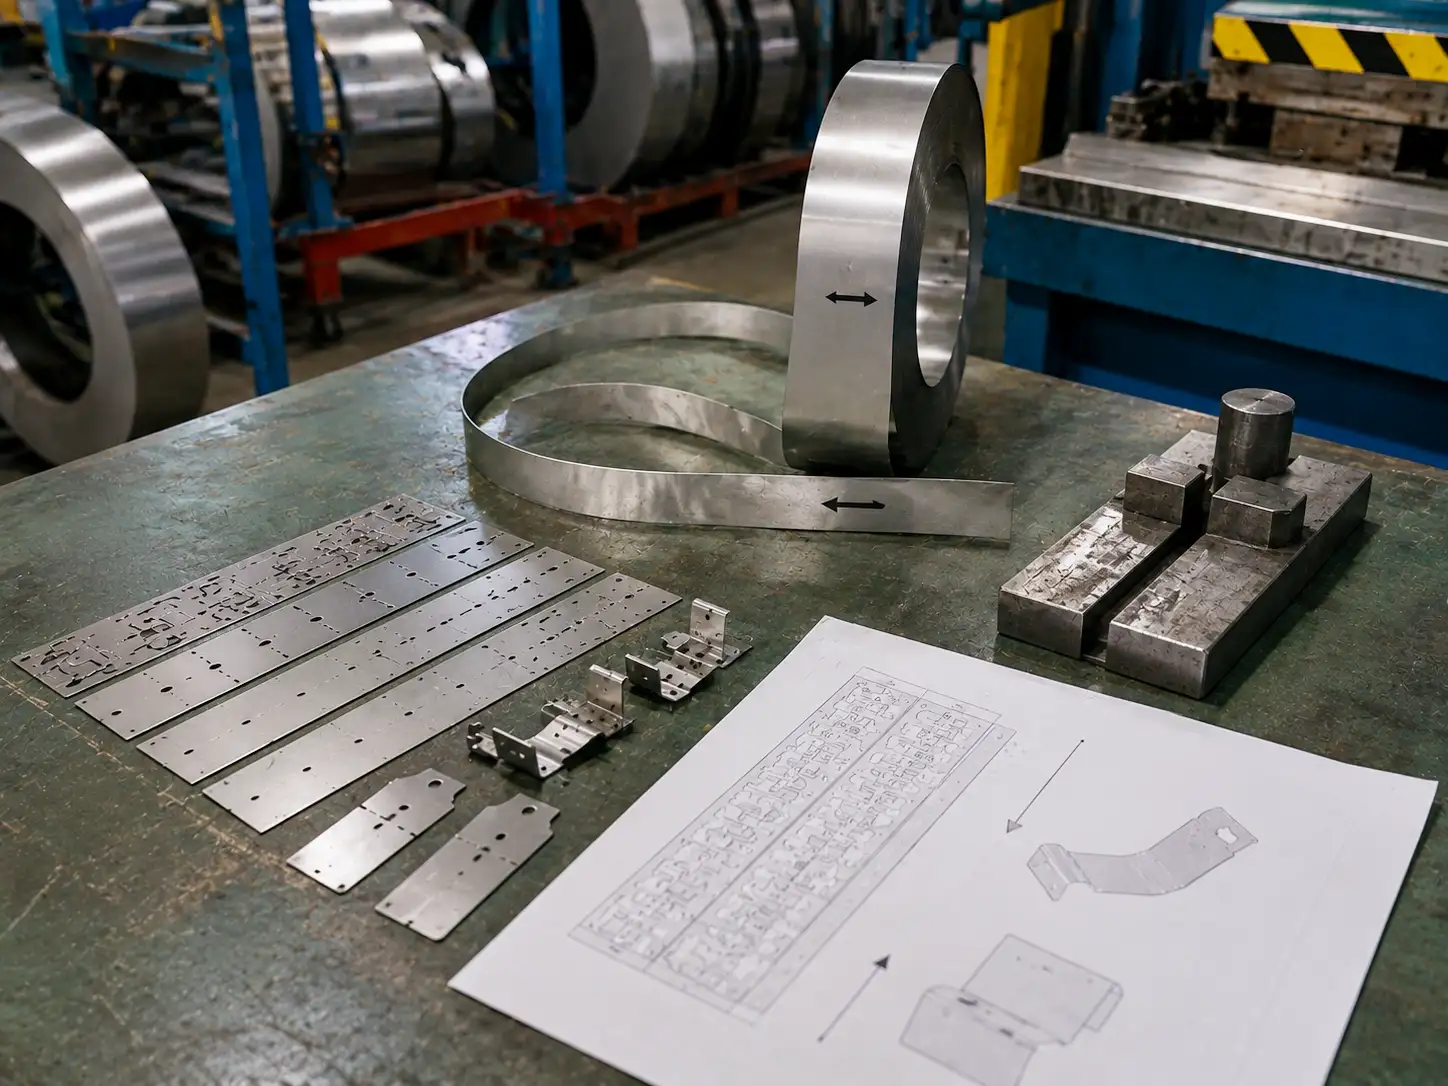
方向性
冷延ストリップは圧延方向特性、すなわち異方性を有しており、圧延方向と直角方向で機械的特性が異なります。一方向応力を受けるばねなど、荷重方向に敏感な部品では、ブランク配置時に材料の方向性を慎重に考慮し、圧延方向が可能な限り主使用応力と一致するようにする必要があります。
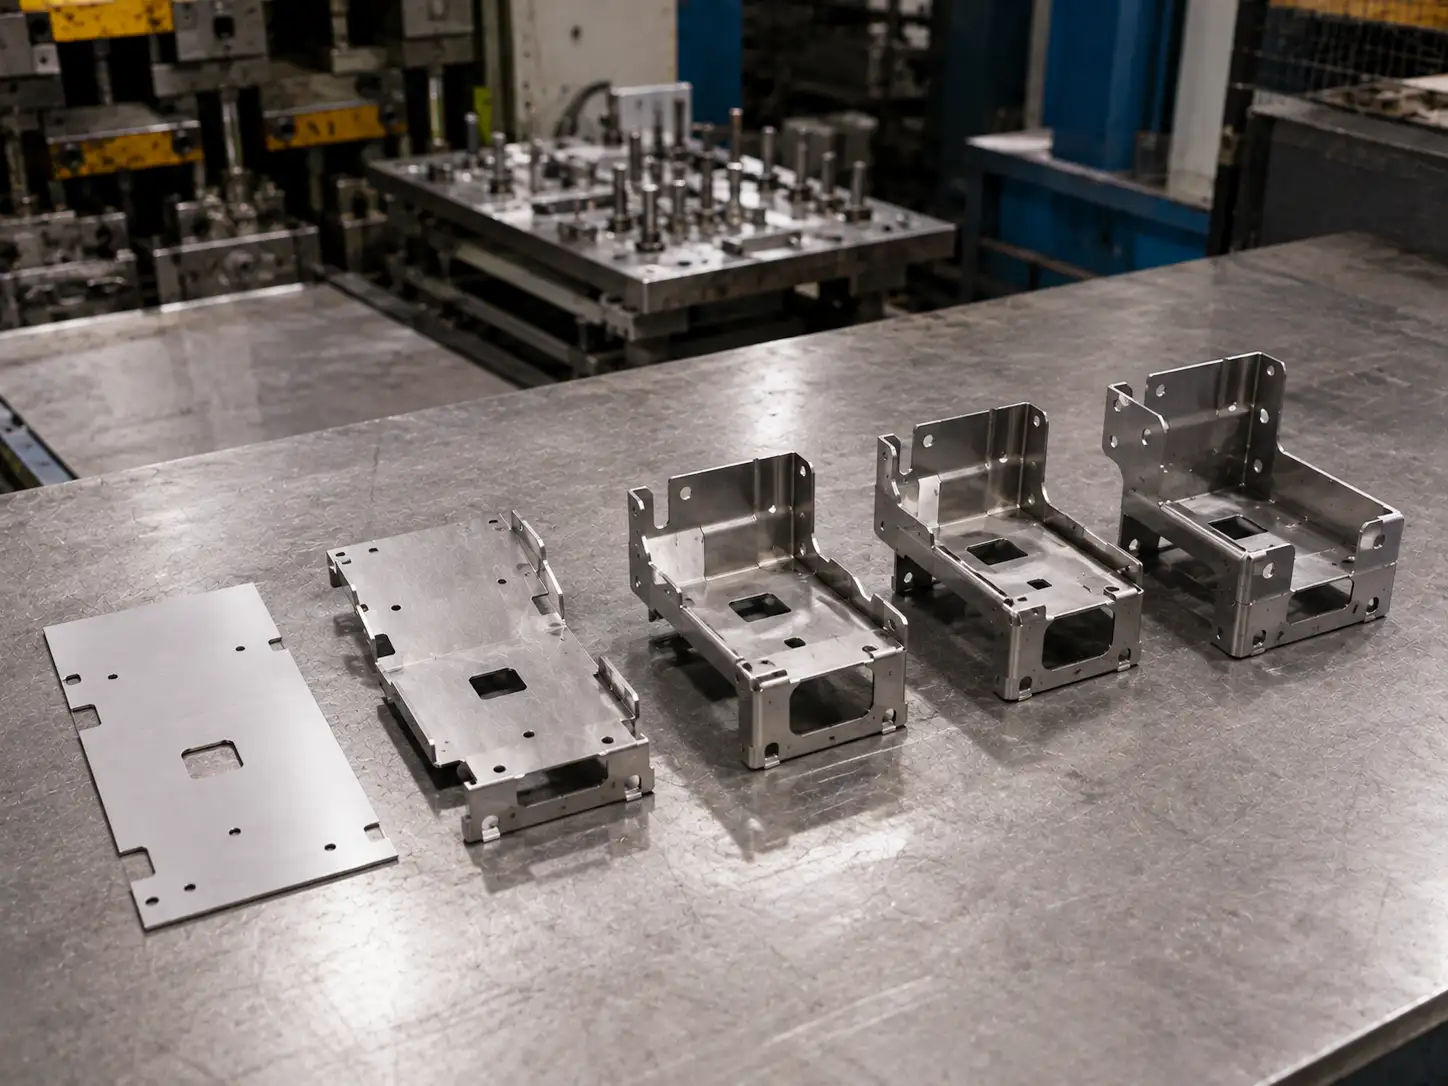
段階成形
構造的に複雑な成形部品では、ひずみが大きすぎると単一の成形工程で材料の変形限界を超える場合があります。そのような場合は段階成形プロセスを推奨し、必要に応じて主要な工程間に焼鈍を導入して延性を回復させ、後続工程の成形難度を低減します。
SUS301 対 SUS304 / SUS304L
| 比較項目 | SUS301 | SUS304 | SUS304L |
|---|---|---|---|
| 引張強度範囲 | 520~1500+ MPa | 520~1000+ MPa | 520~900+ MPa |
| 加工硬化能力 | 非常に強い | 中程度 | 中程度 |
| の降伏強度を持ちます。 | 中程度 | 良好 | 良好(溶接用途に適する) |
| 溶接性 | 普通 | 良好 | 優れた |
| 深絞り性 | 専用加工が必要 | 優れた | 優れた |
| 成形スプリングバック | 比較的高い | より低い | より低い |
| コスト | やや低い | 基準 | やや高い |
| 主な位置づけ | 高強度ばね・弾性部品 | バランスの取れた総合性能 | 溶接構造部品 |
注記: 高強度弾性用途には、通常SUS301がより適した選択です。バランスの取れた総合性能と溶接要件には、一般的にSUS304またはSUS304Lがより適しています。
SUS301が最も適する製品タイプは?また、注意して使用すべき用途は?
薄肉形状で比較的高い強度と弾性を発揮できる材料が必要な場合、SUS301がしばしば推奨されます。
| SUS301により適する | より慎重な検討が必要なプロジェクト |
|---|---|
| スプリングクリップ、スナップ機能、保持部品 | 過酷な腐食環境での長期使用 |
| コンタクトスプリングおよびスイッチばね部品 | 溶接後も高強度が必要な構造部品 |
| 高強度薄板補強部品 | 複雑な深絞り成形部品 |
| 復元力が必要な耐久部品 | 腐食マージンと表面仕上げへの要求が高い外観部品 |
SUS301を購入する際、材料グレード以外に確認すべきことは?
SUS301を購入する際の最大のリスクは、必ずしも材料自体に問題があることではなく、購買仕様が曖昧すぎてサプライヤーが要求を十分に理解できないことです。以下は、サプライヤーと明確に確認すべき重要な詳細です。
調達チェックリスト
| 確認項目 | 詳細 | 重要性 |
|---|---|---|
| 標準体系 | JIS、ASTM、GB、またはEN?標準によって許容される組成と特性の公差が異なります | ★★★ |
| 完全な仕様には5つの要素が含まれます: | SUS301、301、1.4310、S30100など。同等グレードが明確に識別されていることを確認してください | ★★★★ |
| 供給状態 | 焼鈍、1/4H、1/2H、3/4H、Full Hard、EH、またはSH?これを明確に指定する必要があります | ★★★★★ |
| 厚さ仕様 | 公称厚さ(mm)と許容公差範囲 | ★★★★★ |
| 板厚公差 | 適用される公差標準(JIS G 4305やISO 9445など) | ★★★★ |
| 幅仕様 | コイル幅または帯材のスリッティング要件 | ★★★★ |
| 幅公差 | 厳密な管理が必要かどうか、特に精密部品の場合 | ★★★★ |
| 表面仕上げ | No.1、2B、BA、No.4、HLなど、用途に応じて | ★★★★ |
| エッジ状態 | スリットエッジのバリ取りが必要かどうか、およびマイクロクラックが許容されるかどうか | ★★★★ |
| 平坦度要件 | ばね部品や精密部品では、平坦度が組立に直接影響します | ★★★★ |
| 弾性特性の要件 | 残留応力の管理が必要な場合は、事前に明示する必要があります | ★★★★ |
| バッチ間の再現性 | 大量購入の場合、バッチ間の特性変動の許容範囲を確認してください | ★★★ |
| 材料証明書 | ミルテスト証明書(MTC / COA)化学成分および機械的特性を含む | ★★★★★ |
| 環境適合性 | 最終製品に対してRoHS、REACH、その他の要件が満たされているかどうか | ★★★ |
| 原産地 / サプライヤー | サプライヤーの資格と供給の安定性を確認してください | ★★★ |
