
T2/T3(純銅 / 赤銅)
電気
導電性
熱伝導
導電性
成形性
T2/T3純銅:基本事項
T2とT3はどちらも商業用純銅のカテゴリーに属します。市場では、純銅、赤銅、紫銅とも呼ばれます。実際には、これらの名称は一般的に同じ材料ファミリーを指し、違いは主に命名規則と使用状況によるものです。.
純銅は銅含有量が非常に高い工業用銅材料です。酸化後に表面が赤みを帯びることから、赤銅や紫銅と呼ばれることがよくあります。T2とT3は、中国規格で定義された純銅のグレード名称です。「T」は銅を表し、数字は純度レベルを示します。. 数字が小さいほど、純度が高くなります。.
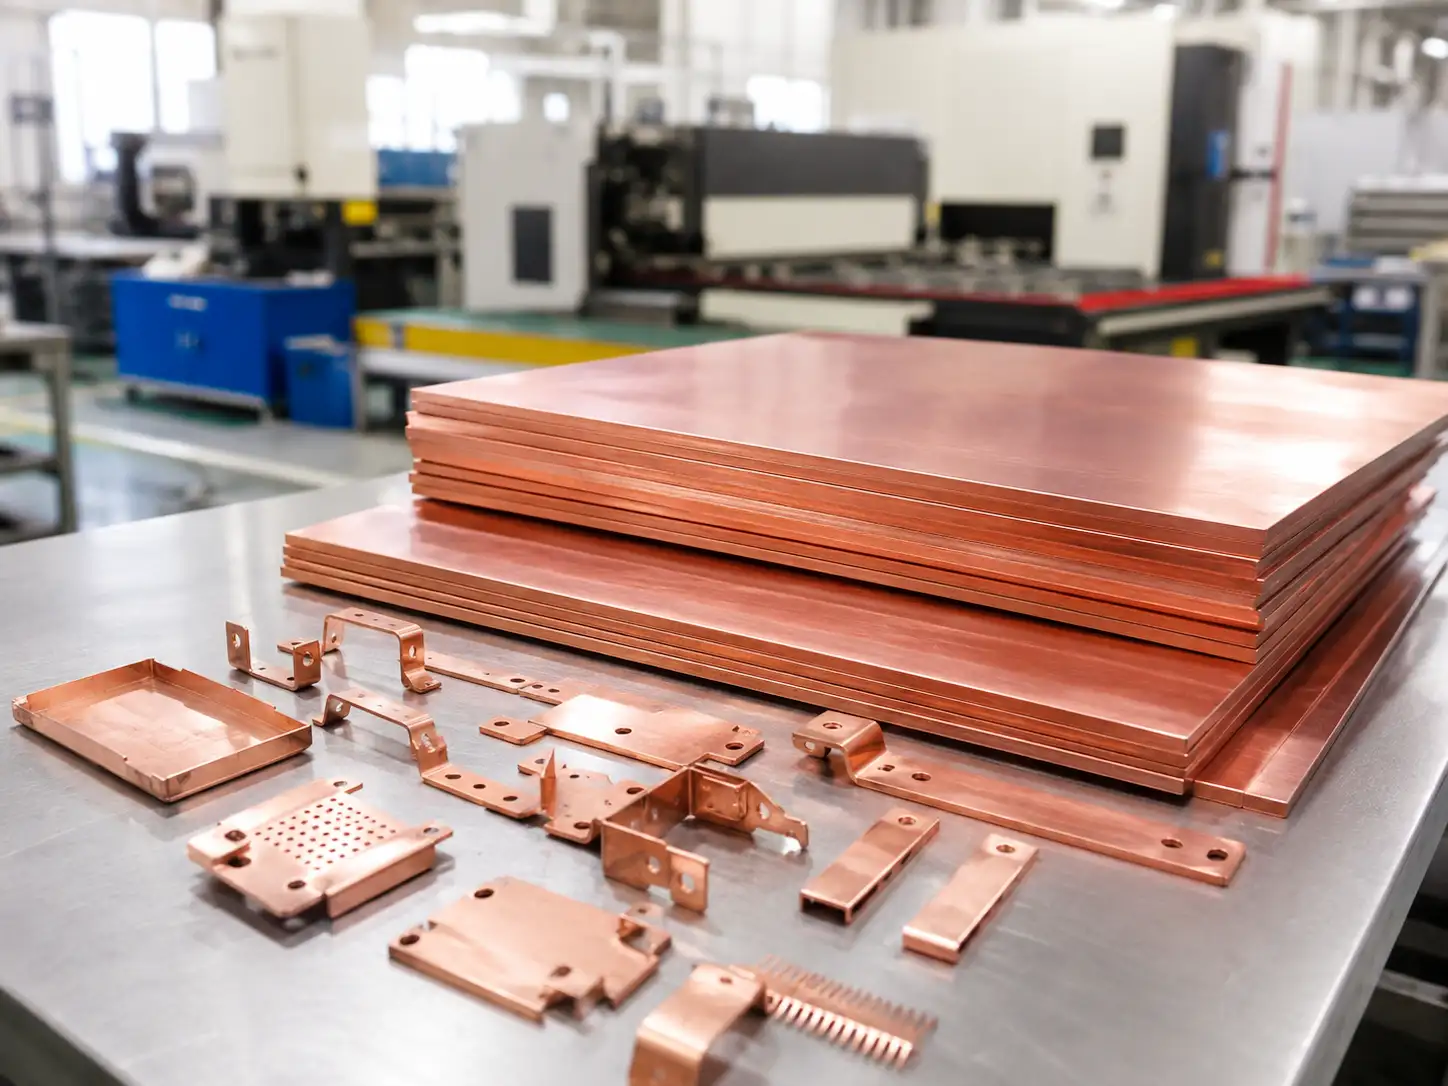
グレード概要
| グレード | 一般的な名称 | 材料カテゴリ | 主な識別ポイント | 最適な用途の出発点 |
|---|---|---|---|---|
| T2 | 2号純銅、赤銅、紫銅 | 商業用純銅 | 銅含有量 ≥ 99.90%、優れた電気伝導性と熱伝導性 | 明確な導電性または伝熱要件がある部品を調達するバイヤー |
| T3 | 3号純銅、赤銅 | 商業用純銅 | 銅含有量 ≥ 99.70%、よりコスト効率が高い | 構造部品、一般導電部品、コスト重視のプロジェクト |
T2とT3純銅の違い
T2とT3の主な違いは純度レベルにあり、これが実際のアプリケーションでの性能に直接影響します。.
T2 vs. T3 比較
| であり、その特性は冷間加工とその後の安定化処理によって発現します。その結果、調質の指定は強度、伸び、および加工挙動に直接影響を与えます。 | T2 | T3 | 購買決定への影響 |
|---|---|---|---|
| 化学成分グレード | Cu+Ag ≥ 99.90% | Cu+Ag ≥ 99.70% | 導電性や熱目標が明確であるほど、T2を優先的に確認することが重要です |
| 典型的な用途の傾向 | 通電部品、端子、バスバー、放熱部品 | 一般純銅部品、性能限界を先に確認する必要がある部品 | 図面に「純銅」とだけ記載されている場合、サプライヤーは通常用途を確認します |
| 導電性要件への適合性 | クロススタンダードプロジェクトでは優先選択肢として扱われることが多い | 実際の試験データまたはプロジェクト要件に基づいて先に確認する方が良い | RFQに目標導電率を直接記載するのが最善です |
| 加工上のポイント | 成形性、エッジ品質、表面保護 | 成形性、エッジ品質、表面保護 | 両グレードとも調質と板厚と併せて評価する必要があります |
| 購買上の注意点 | 多くの場合C11000 / C1100に対応 | 組成、調質、最終用途は項目ごとに確認することを推奨 | 図面情報がより完全であるほど、見積もりはより迅速かつ信頼性が高くなります |
化学成分
| グレード | 銅+銀 | 主要不純物限度 | 備考 |
|---|---|---|---|
| T2 | ≥ 99.90% | Bi ≤ 0.001%、Sb ≤ 0.002%、As ≤ 0.002%、Fe ≤ 0.005%、Pb ≤ 0.005%、S ≤ 0.005% | より高純度グレードは、厳しい電気伝導率または熱伝導率要件を持つプロジェクトにより適しています |
| T3 | ≥ 99.70% | Bi ≤ 0.002%、Pb ≤ 0.01% | 図面でT3が指定されている場合、調質と想定用途を同時に定義することをお勧めします |
物理的特性
| 特性 | 代表値または範囲 | 板金部品にとっての意味 |
|---|---|---|
| 電気伝導率 | 焼なまし調質のT2は、通常100% IACS付近が参照されます。T3およびその他の調質については、実際の値は材料証明書または試験データで確認する必要があります。. | 通電部品、接触部品、導電コネクタの初期材料選定に有用 |
| 熱伝導率 | 純銅は非常に高い熱伝導率を提供します。正確な値は、グレード、調質、試験方法に基づいて確認する必要があります。. | ヒートシンク、熱ベースプレート、熱拡散板に適しています |
| 密度 | 9~8.92 g/cm³ | 部品重量、ブランク重量、梱包要件を事前に推定しやすくします |
| 融点 | 約1083°C | 溶接、ろう付け、熱処理を計画する際は、熱入力について早期に検討する必要があります |
| 熱膨張係数 | 6~17.7 × 10⁻⁶ /K | 組立公差、高温使用、熱サイクル条件下での寸法変化を考慮する必要があります |
調質別の機械的特性
| 調質 | 引張強度 | 降伏強度 | 伸び | 曲げ加工性 | 適した部品タイプ |
|---|---|---|---|---|---|
| O / 軟質 | 179~262 MPa | 約69 MPa | 約35% | 小半径曲げおよび深絞りに適しています | 複雑な曲げ部品、絞り部品、より複雑な形状の導電部品 |
| H02 / 1/2硬質 | 255~317 MPa | 約255 MPa | 約20% | 一般曲げに適しています | 端子、支持タブ、強度と成形性のバランスが必要な部品 |
| H04 / 硬質 | 297~359 MPa | 約310 MPa | 約8% | 軽度の成形および平坦部品により適しています | 平坦な導電部品およびより高い剛性要件を持つ板金部品 |
T2/T3純銅は板金部品に適していますか?
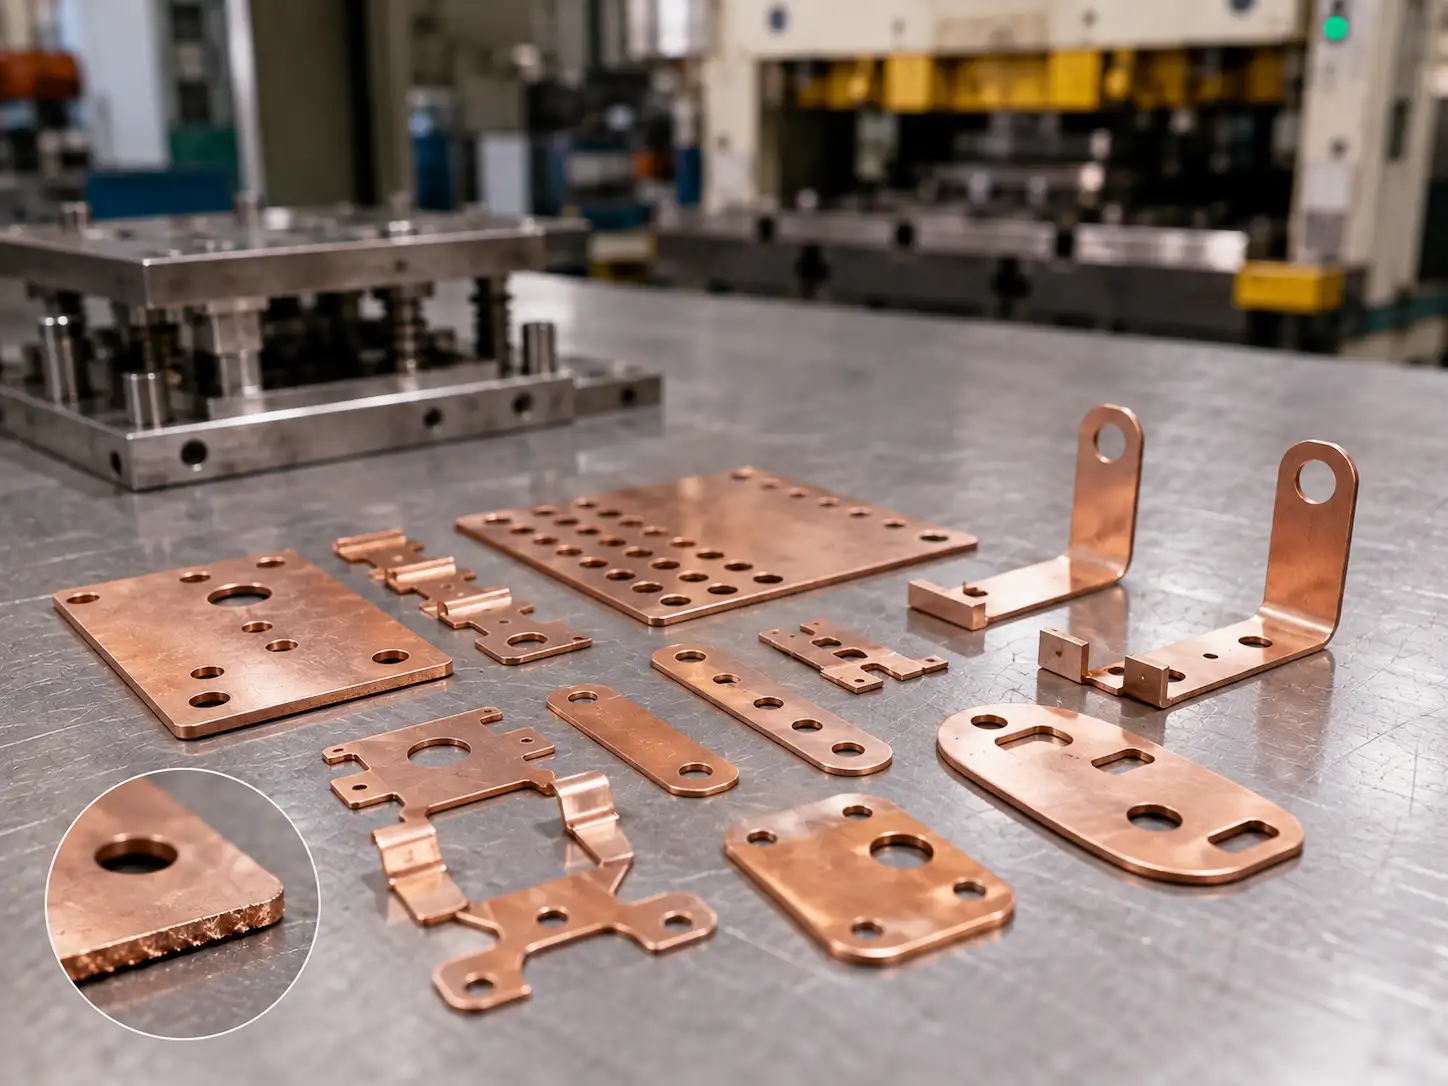
打ち抜きとパンチング
純銅は比較的軟らかいため、打ち抜きやレーザー切断時にバリが発生しやすい。高速打ち抜きでは、金型クリアランスの管理とパンチ刃先の鋭利さが特に重要である。また、高い熱伝導率により切断中に熱が急速に放散されるため、レーザー切断ではより慎重に調整されたプロセスパラメータが必要となる。
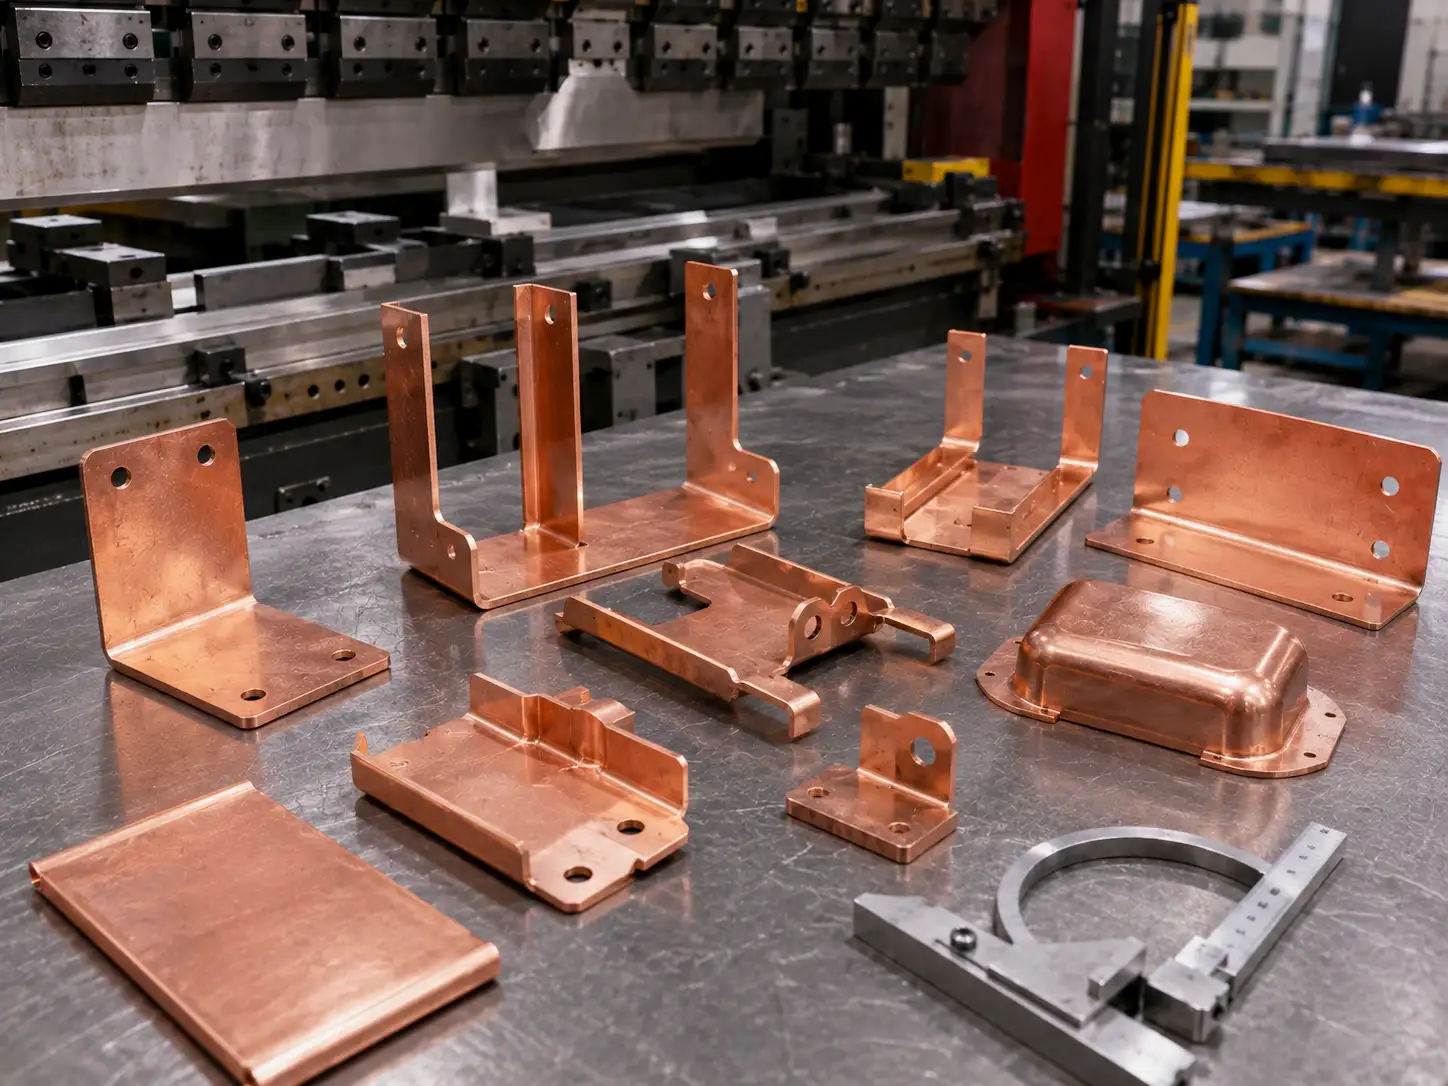
曲げ加工・成形
純銅は優れた冷間加工性を有しており、曲げ加工はその主要な成形方法の一つである。しかし、曲げ性能は調質、材料厚さ、内側曲げ半径、圧延方向の影響を強く受ける。これらの要因は最終結果に顕著な差を生じさせることがある。試作段階では、特に部品に厳しい寸法公差や外観要件がある場合、これらの詳細を事前にサプライヤーと確認すべきである。
溶接、ろう付け、組立
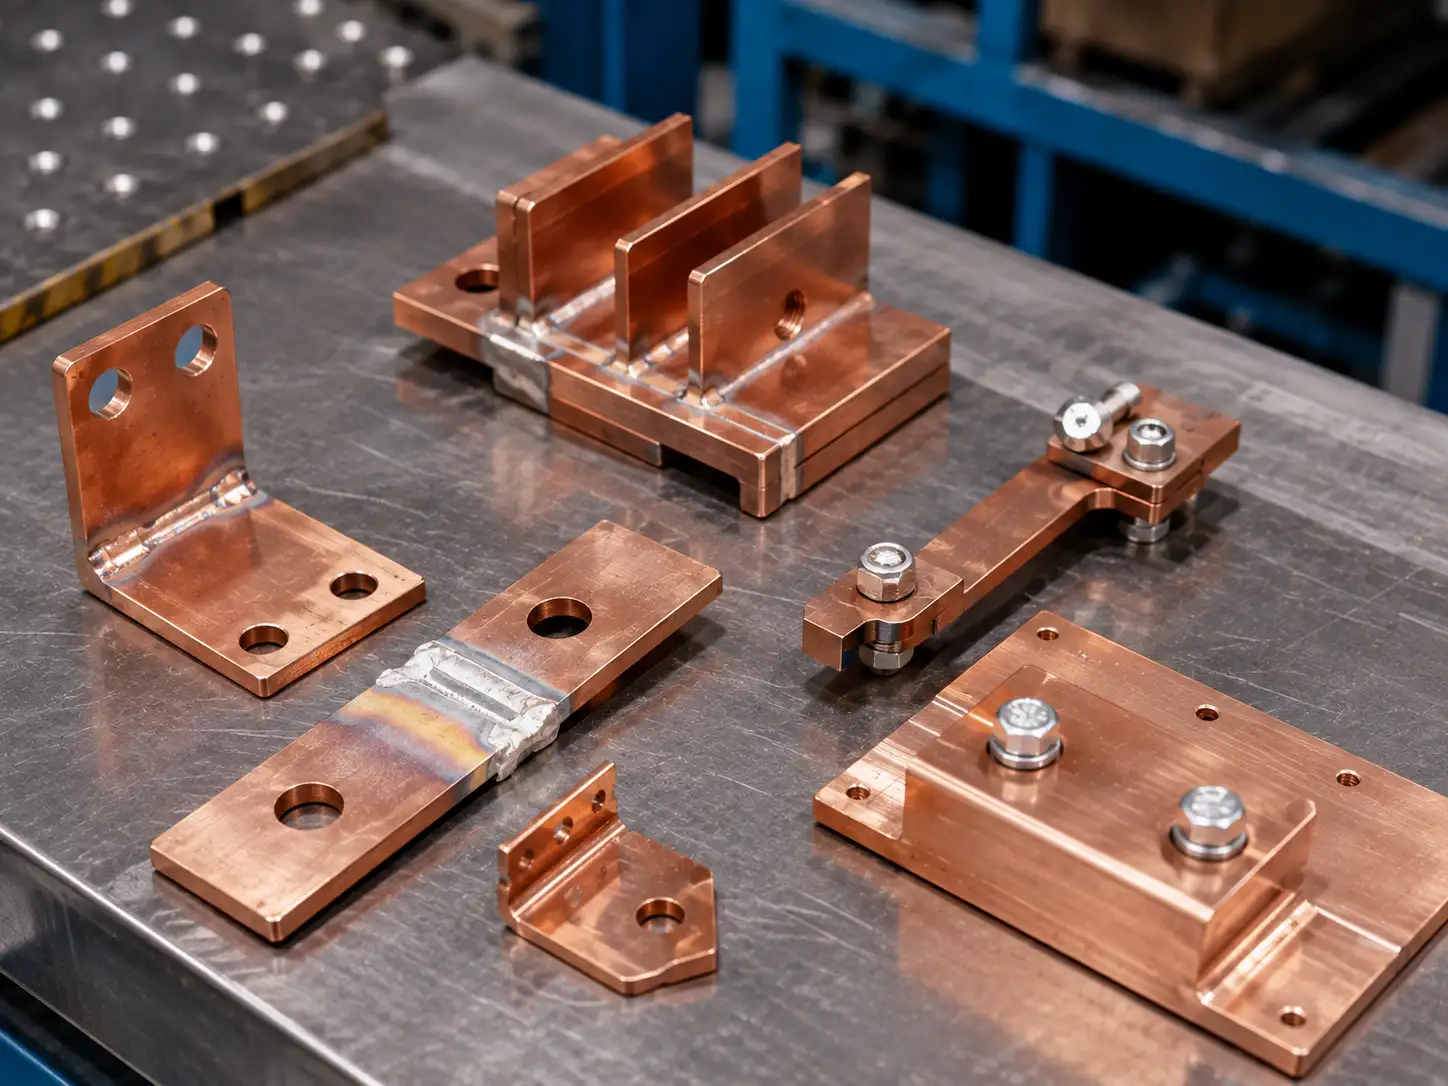
T2とT3はどちらも優れたろう付けおよび軟はんだ付け性能を有する。 特に注意が必要な点 は、これらのグレードにおける水素脆化のリスクであり、特にT3で顕著である。これらは高温、特に370°C以上で還元雰囲気中での焼鈍、溶接、その他の処理を行ってはならない。
外観と表面保護
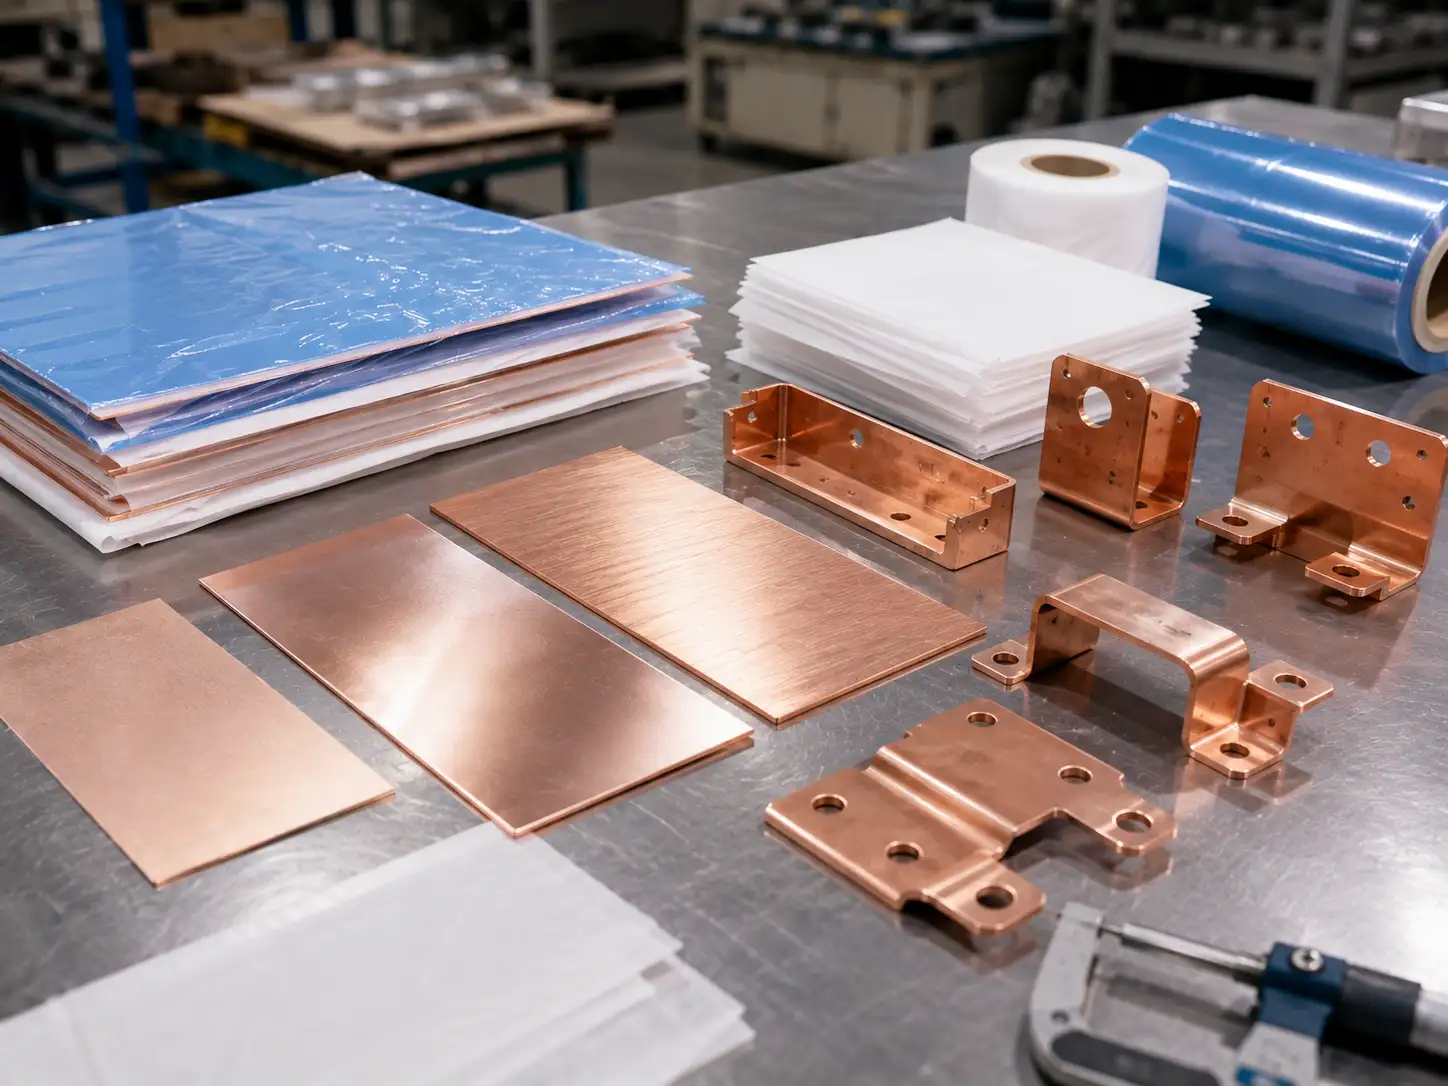
原材料の傷、酸化による色ムラ、加工中のハンドリング損傷はすべて厳密に管理する必要がある。調達時には、ヘアライン仕上げや鏡面仕上げなどの必要な表面基準、軽微な色ムラが許容されるかどうか、フィルム保護や合紙などの保護梱包の要否を事前に定義することが最善である。
板金プロセス互換性
| 加工 | 適合性 | 主なリスクポイント | 設計・購買上の推奨事項 |
|---|---|---|---|
| 打ち抜き/パンチング | 高 | バリ、エッジのへこみ、表面の擦り傷 | 板厚、公差、穴縁の機能、表面保護要件を指定する |
| 曲げ/成形 | 高 | スプリングバック、曲げ割れ、圧延方向の影響 | 調質、内側半径、曲げ方向を指定し、サンプル検証を優先する |
| 軟はんだ付け/ろう付け | 高 | 熱影響部の変色、局所的な歪み | 溶接部の位置と溶接後の要件を明確に定義する |
| シールドガス溶接/レーザー溶接/抵抗溶接 | 中 | より狭い加工ウィンドウと厳密な入熱管理 | サプライヤーと事前にプロセス実現性を確認する |
| 表面仕上げ/めっき | 高 | 前処理管理と外観の一貫性 | 最終外観基準とめっき目標を明確に定義する |
T2/T3純銅の一般的な板金用途
板金加工において、T2とT3は主に3種類の部品に使用される:導電部品、熱管理部品、および外観と機能のバランスが必要な銅部品である。その他の用途も存在するが、この3つが最も典型的である。
用途適合ガイド
| 用途 | より一般的な選択 | 理由 | 発注時に追加すべき情報 |
|---|---|---|---|
| バスバー、端子、コンタクトクリップ、導電コネクタ | T2 | 高導電性要件を明確にし、規格間のコミュニケーションを容易にする | 導電率目標、調質、穴縁の導電性要件、めっき要件 |
| ヒートシンク、熱ベースプレート、ヒートスプレッダ | T2 | 熱伝導率データがより明確に確立され、エンジニアリング参考資料がより広く利用可能である | 熱流方向、平坦度、板厚公差、下流側の組立方法 |
| シールド部品、機能カバー、外観要件のある銅部品 | T2またはT3 | 導電率目標、外観基準、購買条件による | 表面受入基準、保護フィルム方法、色ムラ基準、梱包方法 |
RFQチェックリスト
| であり、その特性は冷間加工とその後の安定化処理によって発現します。その結果、調質の指定は強度、伸び、および加工挙動に直接影響を与えます。 | 顧客が提供すべき情報 | 重要な理由 |
|---|---|---|
| グレード | T2またはT3 | 最初から材料カテゴリと純度レベルを定義する |
| —20°、60°、または85°。省略された場合、メーカーはデフォルトで60°を使用しますが、明示的に記載することで曖昧さを排除できます。 | GB/T 5231、ASTM B152、または図面に指定された規格 | サプライヤーが正確な仕様に直接対応できるようにする |
| 板厚、サイズ、数量 | 板厚、展開サイズ、発注量、年間需要量 | 材料歩留まり、プロセス計画、価格構造に影響する |
| 納入調質 | 軟質、半硬質、硬質、または図面指定の調質 | 曲げ性、強度、導電性の期待値に直接影響 |
| 電気的または熱的要件 | IACS、MS/m、温度上昇条件、熱流束要件 | 材料選定と試験方法を決定 |
| 表面要件 | 保護フィルム、ヘアライン仕上げ、研磨、めっき、許容色差 | 工程ルートと合格基準に影響 |
| 部品が外観部品かどうか | 部品を外観基準で管理する必要があるか明記 | 傷管理、打痕管理、梱包、検査方法に影響 |
| 二次加工 | 曲げ、溶接、リベット締め、スクリーン印刷、めっきなど | 調質選定と上流工程計画に影響 |
| 書類要件 | 材料証明書、導電率試験、寸法報告書、初品検査報告書 | 検査コストと納品書類に影響 |
| 包装要件 | 個別分離、真空梱包、酸化防止保護、パレット方式 | 到着時の表面状態に直接影響 |
