
H68/H70黄銅
冷間成形性
深絞り性能
耐食性
H68/H70黄銅:基本概要
H68とH70はどちらも銅-亜鉛系黄銅であり、一般に標準黄銅と呼ばれています。両者の主な違いは銅含有量です。H68は銅を67%~70%含み、H70は約68.5%~71.5%含みます。.
銅含有量のわずかな違いであっても、性能に顕著な差が生じることがあり、この点に注意を払う価値があります。.
両グレードはともに単相α黄銅です。室温では単一の結晶構造を持ち、優れた延性と成形靭性を発揮します。これが板金加工で広く使用されている主な理由の一つです。.
一部のプロジェクトでは、H68とH70は銅含有量が比較的近いため並列に検討され、多くの用途で互換的に使用できます。.
H68/H70黄銅の簡易識別ガイド
| グレード | 材料カテゴリ | 一般的な供給形態 | 一般的な用途分野 |
|---|---|---|---|
| H68 | 単相α黄銅(銅-亜鉛合金) | 板、帯、管、棒 | 複雑な深絞り部品、ハウジング、管、ラジエーター、薬莢、端子 |
| H70 | 単相α黄銅(銅-亜鉛合金) | 板、帯、管、棒 | 板金プレス品、導電部品、装飾部品、ヒンジ、コネクタ |
H68とH70黄銅の違いは何ですか?
H68とH70の核心的な違いは、上記の概要ですでに述べています。以下のセクションでは、具体的な違いをより詳細に説明します。.
H68とH70黄銅の比較
| 比較項目 | H68 | H70 | 材料選定の注意点 |
|---|---|---|---|
| 銅含有量 | 67%–70% | 68.5%–71.5% | 差は約1%~1.5% |
| 延性/伸び | 優れている、35%~45% | 良好、30%~35% | 複雑な深絞り部品にはH68が推奨されます |
| 深絞り能力 | 優れている、絞り比最大8:1 | 良好、標準的な深絞りに適しています | 極めて厳しい深絞り要件にはH68を選択 |
| 引張強さ、焼鈍 | ≥290 MPa | 370~470 MPa | 強度要件に基づいて選択 |
| 引張強さ、硬質調質 | 最大660 MPa | 470~560 MPa | 高強度調質はH68の方が達成しやすい |
| 電気伝導率 | 約27% IACS | 38%~44% IACS | 導電性が重要な場合はH70を優先 |
| 熱伝導率 | 116~121 W/(m·K) | 約120 W/(m·K) | 両者は近い |
| 溶接性 | 良好 | より良い | 両方とも標準的な溶接用途に適している |
| 代表的な部品タイプ | 複雑な成形部品、薄肉深絞り部品、精密ハウジング | 導電部品、装飾板金部品、標準プレス部品 | 部品の複雑さと機能要件に基づいて選択 |
H68/H70黄銅の化学成分
| 元素 | H68 (%) | H70 (%) | 備考 |
|---|---|---|---|
| 銅(Cu) | 67.0–70.0 | 68.5–71.5 | 主要元素 |
| 亜鉛(Zn) | 残部、約30~33 | 残部、約28.5~31.5 | 合金元素 |
| 鉛(Pb) | ≤ 0.03 | ≤ 0.05 | 不純物管理 |
| 鉄(Fe) | ≤ 0.10 | ≤ 0.10 | 不純物管理 |
| ニッケル (Ni) | ≤ 0.05 | ≤ 0.05 | 不純物管理 |
| スズ (Sn) | ≤ 0.05 | ≤ 0.05 | 不純物管理 |
| その他の不純物合計 | ≤ 0.3 | ≤ 0.3 |
H68/H70黄銅の物理的特性
| 調質 | 板厚範囲 | 引張強度 | 伸び | 硬さ |
|---|---|---|---|---|
| O60、焼鈍軟質 | 3~10 mm | ≥290 MPa | ≥40% | HV ≤ 90 |
| H01、1/4硬質 | 3~10 mm | 325~410 MPa | ≥35% | HV 85~115 |
| H02、1/2硬質 | 3~10 mm | 355~440 MPa | ≥25% | HV 100~130 |
| H04、硬質 | 3~10 mm | 410~540 MPa | ≥10% | HV 120~160 |
| H06、超硬質 | 3~10 mm | 520~620 MPa | ≥3% | HV 150~190 |
| H08、ばね質 | 3~10 mm | ≥570 MPa | 協議により確認 | HV ≥ 180 |
| M20、熱間圧延 | 4~60 mm | ≥290 MPa | ≥40% | 協議により確認 |
H68/H70黄銅の供給形態と調質
| 製品形態 | 一般的な調質 | 注目すべきポイント |
|---|---|---|
| 板材 | O60、H01、H02、H04 | ハウジング、カバー、深絞り部品、曲げ部品 |
| 帯材 | O60、H01、H02、H04、H06、H08 | 端子、バネ接点、順送プレス部品 |
| 棒材 | H02、H04など | 二次加工、コネクタ、締結部品 |
| 管材 | 焼鈍、硬質調質など | チューブ、伝熱関連部品、組立部品 |
| 線材/平角線 | O60、H00、H02、H04など | 冷間圧造、締結部品、小型導電部品 |
板金加工プロセスとは H68/H70黄銅 適していますか?
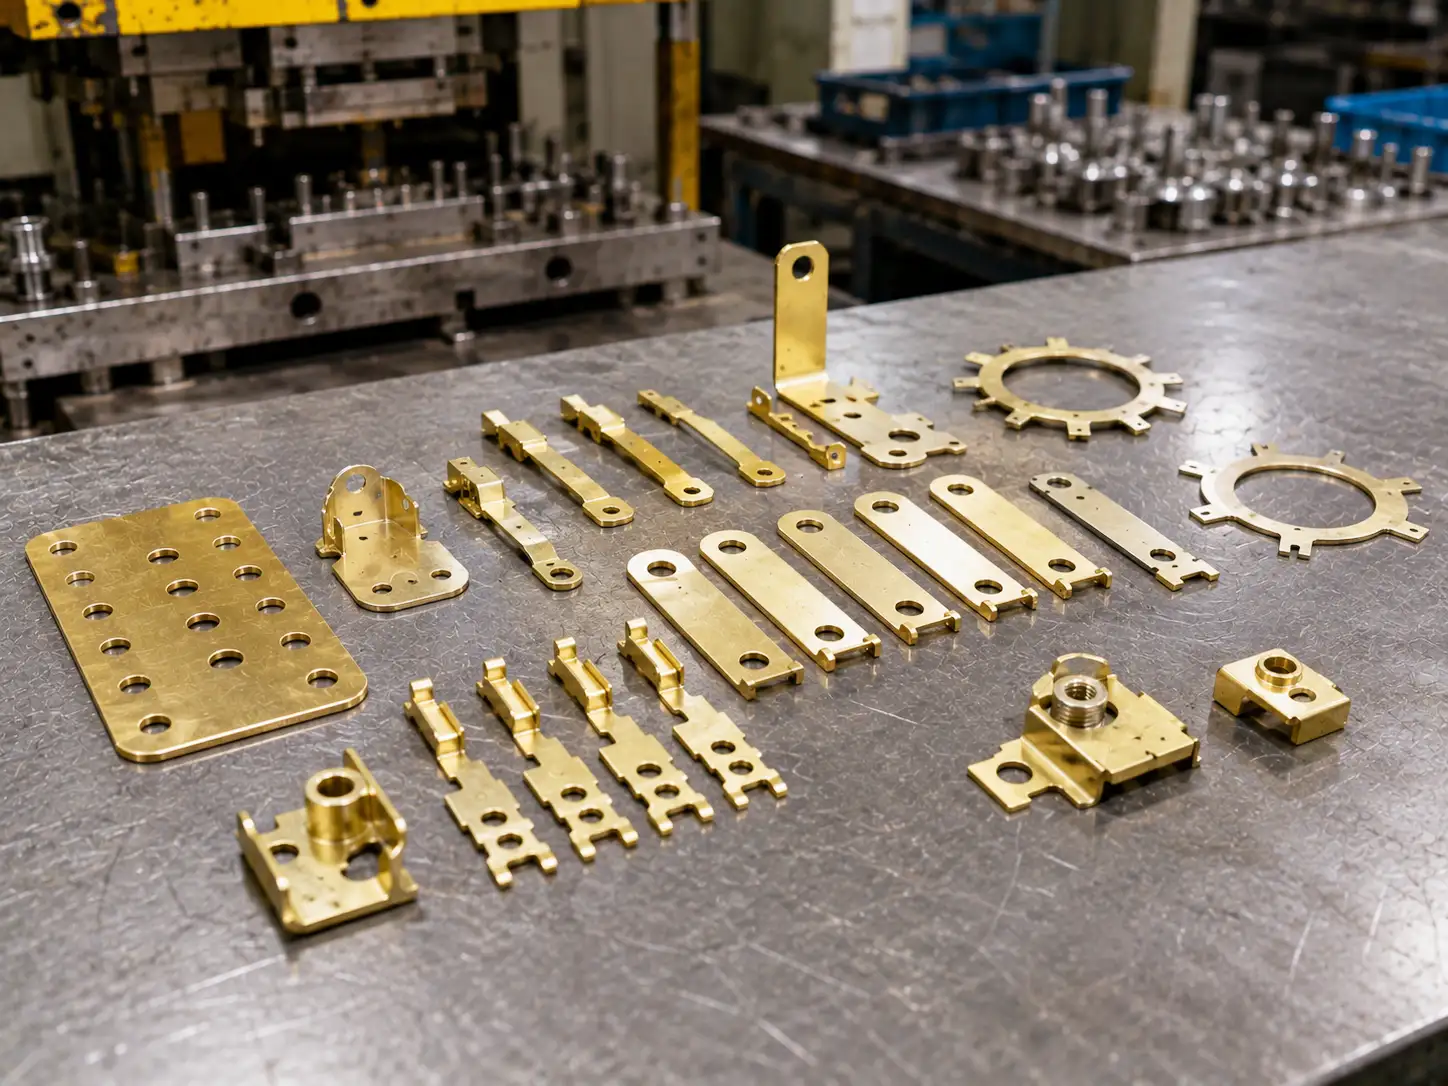
プレス/打ち抜き
H68とH70はどちらも標準的なプレス、パンチング、打ち抜き工程に非常に適しています。一般的な板厚範囲0.3 mm~3.0 mmでは、切断面品質は概ね安定しています。両グレードは複雑な冷間プレス部品や深絞り部品にも一般的に使用されています。
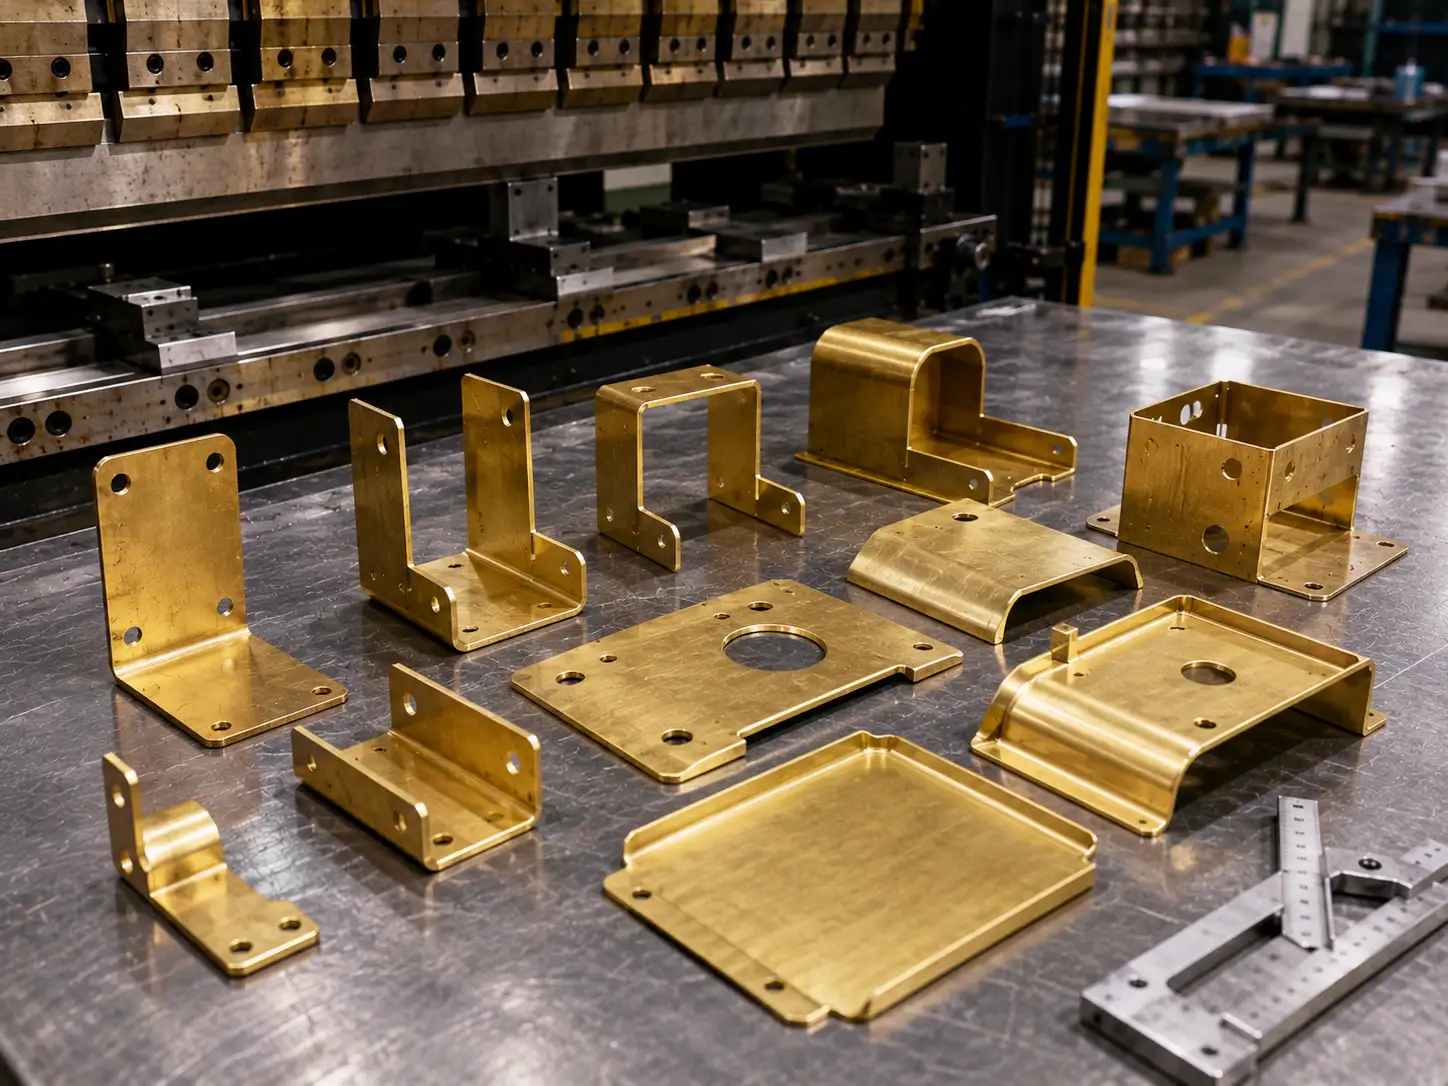
曲げ加工・成形
H68とH70の曲げ性能は、主に選択する調質に依存します。焼鈍および半硬質調質では、両グレードとも比較的小さい曲げ半径(通常、材料厚さの約1倍)を実現できます。硬質調質の場合、外面の割れリスクを低減するために、材料厚さの約1.5~2倍のより大きな曲げ半径が一般的に推奨されます。
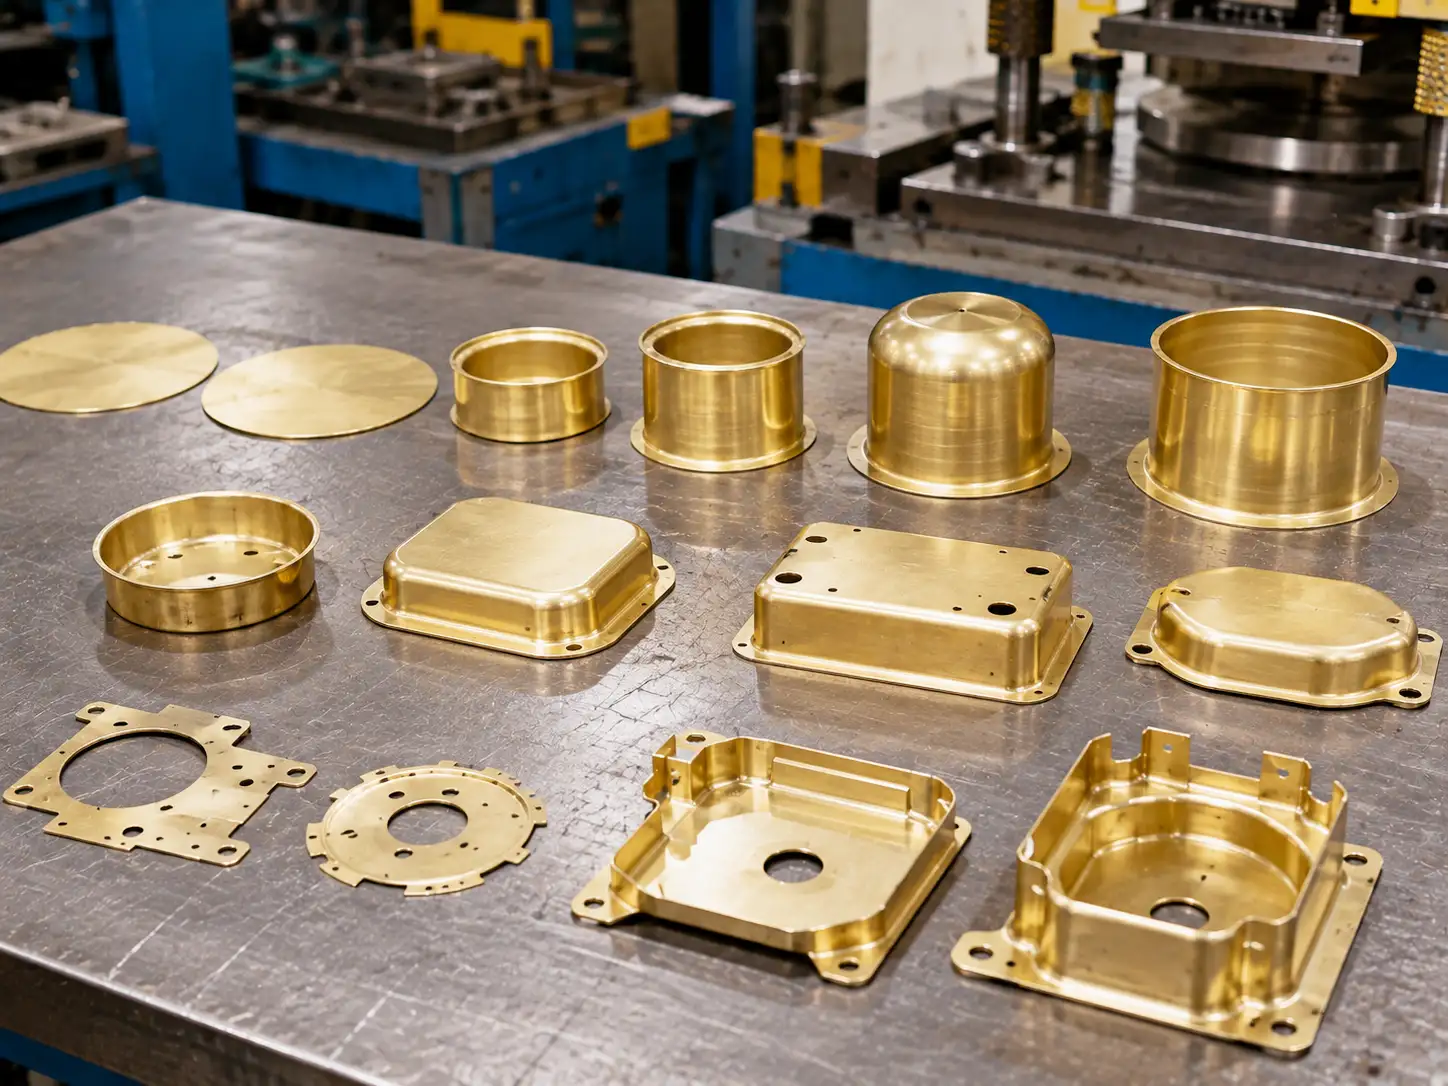
深絞りおよび複雑な冷間成形
深絞りおよび複雑な冷間成形は、H68とH70の最も強力な工程上の利点の一つです。両グレードは黄銅ファミリーの中で優れた延性を備えており、ハウジング、カバー、薄肉深絞り部品に特に適しています。H70は伸びが高いため、大きな絞り比の部品でより安定した性能を発揮する傾向があります。H68は、成形後もある程度の強度を維持する必要がある深絞り部品に好んで使用されます。
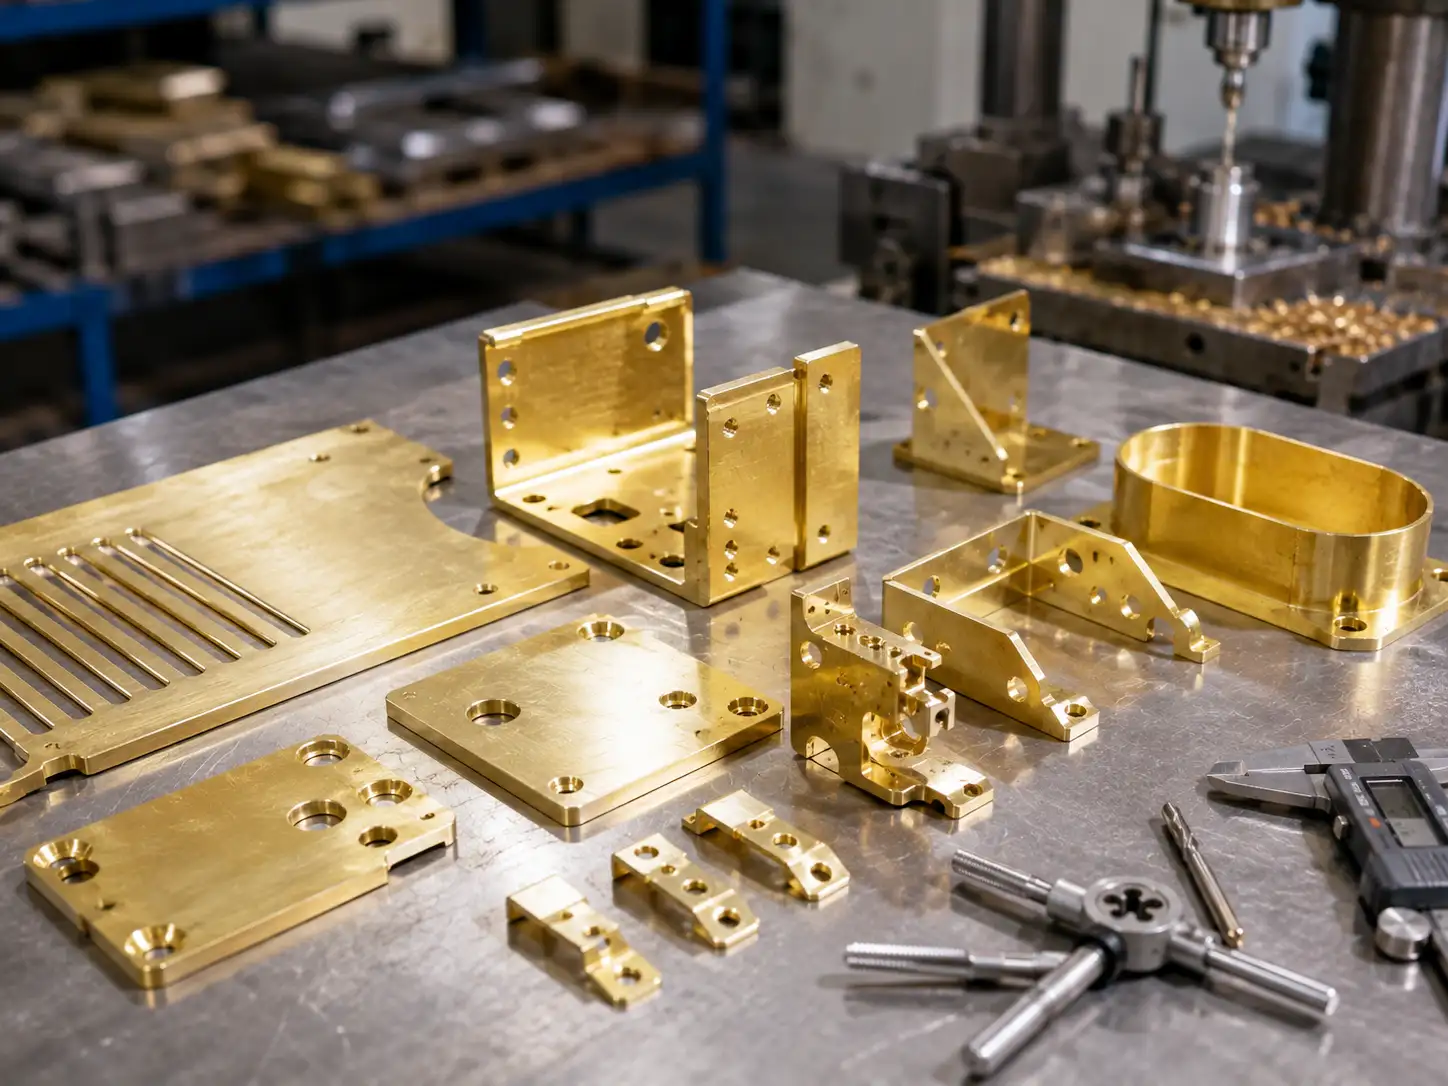
機械加工および二次加工
一部のプレス部品では、成形後に研磨、タップ加工、バリ取り、穴あけなどの二次加工が必要です。H68とH70はどちらも優れた被削性を備えており、標準的な加工条件で安定した加工品質を実現できます。
H68/H70黄銅の工程互換性
| プロセス種別 | 適合性 | 主な考慮事項 | 代表的な部品例 |
|---|---|---|---|
| プレスおよび打ち抜き | 適応可能 | 金型クリアランス、バリ制御、穴縁品質 | ワッシャー、端子、カバー、接点帯板 |
| 曲げおよび成形 | 適応可能 | 調質、曲げ半径、スプリングバック | ブラケット、クリップ、筐体フレーム |
| 深絞りおよび複雑な冷間成形 | H70の方がより優位、ただしH68も広く使用されています | 絞り比、コーナー半径、潤滑、成形工程数 | ハウジング、カバー、チューブ、ベローズ |
| 機械加工および二次加工 | 補助工程ルートとして適切 | タップ加工、端面トリミング、穴あけ、公差遷移 | プレス後機械加工部品、組立コネクタ |
| 溶接およびろう付け | ろう付けとの高い互換性 | 接合部の清浄度、熱影響、表面保護 | チューブアセンブリ、接点接続部品 |
表面仕上げおよび外観に関する考慮事項 H68/H70黄銅
H68/H70黄铜的常见表面处理及典型应用
| 表面処理 | 主な目的 | 適した部品タイプ | 事先确认事项 |
|---|---|---|---|
| 镀镍 | 耐腐蚀性和耐磨性 | 紧固件、结构件 | 镀层厚度、封孔要求 |
| スズめっき | 改善可焊性和耐腐蚀性 | 导电部件、端子 | 镀后储存条件、可焊性测试 |
| 镀银 | 改善导电性和外观 | 高频连接器、触点 | 镀层厚度、防变色处理 |
| 镀金 | 导电性和可靠性 | 高端连接器、精密触点 | 成本考量、镀层厚度 |
| 研磨 | 高光泽外观 | 装饰部件、家电面板 | 光泽度、均匀性 |
| 拉丝处理 | 纹理表面外观 | 电子外壳、面板 | 纹理方向、纹理细腻度 |
| 钝化/抗氧化处理 | 短期防变色保护 | 库存件、半成品件 | 保护期限、包装方式 |
| 防锈油涂覆 | 中期防腐蚀保护 | 待装配部件 | 是否影响后续装配或焊接 |
H68/H70黄铜的应用场景及选材优先顺序
| 部品タイプ | 典型要求 | 优先选材方向 | 设计注意事项 |
|---|---|---|---|
| 端子、接触弹片 | 导电性、冲压性能、局部弹性 | H70 | 先确认带材硬度和镀层要求 |
| 装饰盖板、铭牌 | 外观、平整度、表面一致性 | H68或H70 | 先确认来料板材表面等级和保护膜 |
| 薄壁冲压件 | 大批量冲压、孔缘质量、装配配合 | H68 | 模具间隙和毛刺方向应事先确认 |
| 深拉深外壳 | 深拉深、圆角过渡平滑、壁厚稳定 | H70 | 最好先用样品验证拉深窗口 |
| チューブ、ベローズ | 成形性、接合方法、耐食性 | H70 | 接合方法と熱影響に細心の注意を払う |
| 外観要件のある導電部品 | 成形性、外観、導電性 | H70 | 導電性、めっき仕様、外観基準をまとめて確定する |
購入前に確認すべき情報 H68/H70真鍮部品とは?
H68/H70真鍮RFQチェックリスト
| 情報カテゴリ | 必須/推奨 | 例 | 見積もりまたは評価への影響 |
|---|---|---|---|
| 材料グレード | 必須 | H68或H70 | グレードにより価格と入手性が異なる |
| 供給調質 | 必須 | 焼鈍し、半硬質、硬質、またはサプライヤー推奨 | 原材料の調達と加工方法に影響 |
| 入荷材料サイズ | 推奨 | 板材 1000 × 2000 mm、帯材幅 300 mm | 材料歩留まりとネスティングレイアウトに影響 |
| 完成部品寸法 | 必須 | 200 × 150 × 5 mm | 材料消費量と加工時間を決定 |
| 図面改訂 | 必須 | REV.Aまたは最新改訂 | 技術要件の整合性を確保 |
| 寸法公差要件 | 推奨 | 一般寸法 ±0.1 mm、重要寸法 ±0.05 mm | 加工難易度と検査方法に影響 |
| 数量/バッチ量 | 必須 | 初回バッチ 500個、月間需要 2000個 | 治具配分と単価に影響 |
| —種類、色、厚さ、規格(例:ASTM B117塩水噴霧時間) | 必須 | ニッケルめっき 3~5 μm、またはRa 0.8への研磨 | 通常外注のため、コストとリードタイムに影響 |
| 外観基準 | 推奨 | 傷なし、プレス痕なし、色調均一 | 明確な基準または承認サンプルを提供すること |
| 検査要件 | 推奨 | 材料証明書、5%寸法サンプリング | 品質管理コストに影響 |
| 使用環境 | 推奨 | 屋内乾燥環境、または屋外湿潤環境 | 材料選択と表面処理に影響 |
| リードタイム要件 | 必須 | サンプル2週間、量産4週間 | 生産スケジュールに影響 |
