
TA7耐熱α型チタン合金
抵抗
安定性
溶接性
高温時.
TA7耐熱α型チタン合金:基本概要
TA7は、中国のチタン合金体系における代表的なα型チタン合金の一つです。その組成に基づく呼称はTi-5Al-2.5Snです。チタンを母金属とし、約5%のアルミニウムと2.5%のスズが添加されています。通常の使用温度範囲では、ミクロ組織は主にα相であり、これが良好な熱安定性をもたらします。温度がβトランザスに近づくか超えると、ミクロ組織が変態し始めます。.
と呼ばれています。
| 中国グレード | TA7耐熱α型チタン合金の一般的な国際グレードおよび規格相当品 | 一般的な国際名称 | ASTMグレード | UNS番号 | 一般的な製品形態 |
|---|---|---|---|---|---|
| TA7 | Ti-5Al-2.5Sn | グレード6 | 購買コミュニケーションにおける価値 | R54520 | 板、帯、棒、鍛造品、管、溶接ワイヤ |
| TA7 | 中国と国際的なグレード体系を整合させるための基本参照 | Ti-5Al-2.5Sn ELI | 購買コミュニケーションにおける価値 | Grade 6 ELI | 板、棒、超低 interstitial バージョン |
| 低温または高信頼性用途向けの特殊グレード | TA7、参考として使用 | — | — | AMS 4910 / AMS 4926 | 板、棒、リング |
| 低温または高信頼性用途向けの特殊グレード | 航空宇宙サプライチェーンで直接参照される規格 | — | — | MIL-T-9046 / MIL-T-9047 | 板、棒 |
| 低温または高信頼性用途向けの特殊グレード | 軍事調達プロジェクトの仕様基準 | — | — | GOST VT20 | 各種半成品形態 |
ロシア語圏市場における技術的整合に有用 TA7耐熱α型チタン合金
の化学組成とミクロ組織特性.
TA7耐熱α型チタン合金の化学組成は、α相の安定化と固溶体強化を中心に設計されています。チタンは材料に軽量性の基盤と固有の耐食性を提供します。
| 元素 | 含有量範囲 | TA7耐熱α型チタン合金の化学組成範囲 |
|---|---|---|
| チタン (Ti) | バランス | 性能への主な影響 |
| アルミニウム(Al) | 4.0%–6.0% | 基本組織、軽量性と基本的な耐食性を提供 |
| スズ (Sn) | 2.0%–3.0% | α相を安定化させ、室温および高温強度を向上させ、密度を低減 |
| 鉄(Fe) | α相を固溶体強化し、熱間加工性を改善し、延性-脆性遷移温度を低下 | ≤0.5%、通常≤0.3% |
| 酸素 (O) | ≤0.20% | 不純物元素;過剰含有は延性を低下させる可能性がある |
| 炭素(C) | ≤0.10%、通常≤0.08% | 熱安定性に影響を与える不純物元素 |
| 窒素 (N) | ≤0.05% | 侵入型元素;管理不良は脆化を招く恐れがある |
| 水素 (H) | ≤0.015% | 水素脆化を防ぐために厳密に管理する必要がある侵入型元素 |
| ケイ素(Si) | ≤0.15%、通常≤0.05% | 不純物元素;過剰含有は高温性能を損なう恐れがある |
主要パラメータと性能データ TA7耐熱α型チタン合金
以下のデータは焼鈍状態における代表値を基にしています。実際の値は製品形状やサイズにより異なる場合があるため、要求仕様に対する個別の検査報告書を常に優先してください。.
TA7耐熱α型チタン合金の主要な物理的特性
| パラメータ | 代表値または範囲 | 材料選定において重要な理由 |
|---|---|---|
| 密度 | 48 g/cm³ | 軽量化設計の基準値;強度と組み合わせることで、この合金の比強度優位性が決まる |
| 融点 | 約1590°C | 高温能力の参考限界値であり、熱間加工ウィンドウを設定する上での重要な要素 |
| βトランザス温度 | 1040~1090°C | 熱間加工および熱処理温度管理における重要な境界 |
| 推奨使用温度 | -253°C~500°C、短時間曝露では最大800°C | 適用温度範囲を定義し、材料を使用条件に適合させるための最初のチェックポイント |
| 弾性率 | 約110 GPa | 重要な剛性パラメータ;鋼の約半分の剛性であり、変形制御に直接影響する |
| 熱安定性 | 優良、 α→β相変態なし 通常使用時 | 長期高温使用における重要な安全策であり、熱サイクル下でも微細組織が安定している |
TA7耐熱α型チタン合金の機械的および熱的特性表
| 特性 | 代表値または範囲 | 板金加工への影響 |
|---|---|---|
| 引張強度 | 830~970 MPa | 成形力と金型負荷の設計基準;高強度の場合はより高トン数の設備が必要になることがある |
| 降伏強度 | 780~897 MPa | 成形におけるしわリスクとスプリングバック制御の評価に使用 |
| 破断後の伸び | 10%~20%、板厚による | 最大成形深さの制限要因;薄板は一般に厚板よりも成形性が良い |
| 硬さ | 約36 HRC、または320 HB | 切削パラメータおよび金型材料の選定における参考値 |
| 熱伝導率 | 8 W/(m·K) | 切削および溶接時の放熱が困難になるため、効果的な冷却が不可欠 |
| 熱膨張係数 | 4~9.7 μm/(m·°C) | 熱間成形および溶接における寸法補正の基準 |
| 比熱容量 | 約0.53 J/(g·°C) | 熱処理時の加熱電力と均熱時間の計算に使用 |
| クリープ性能 | 500°C、150 MPaにおいて、1000時間後のクリープは≤0.35% | 高温荷重部品の長期変形を評価するためのベンチマーク |
TA7の加工挙動はその単相α組織と密接に関連しています。以下を提供します 優れた溶接性、しかし冷間成形性は比較的限られている。そのため、多くの板金成形加工は加熱条件下で評価・実施する必要がある。
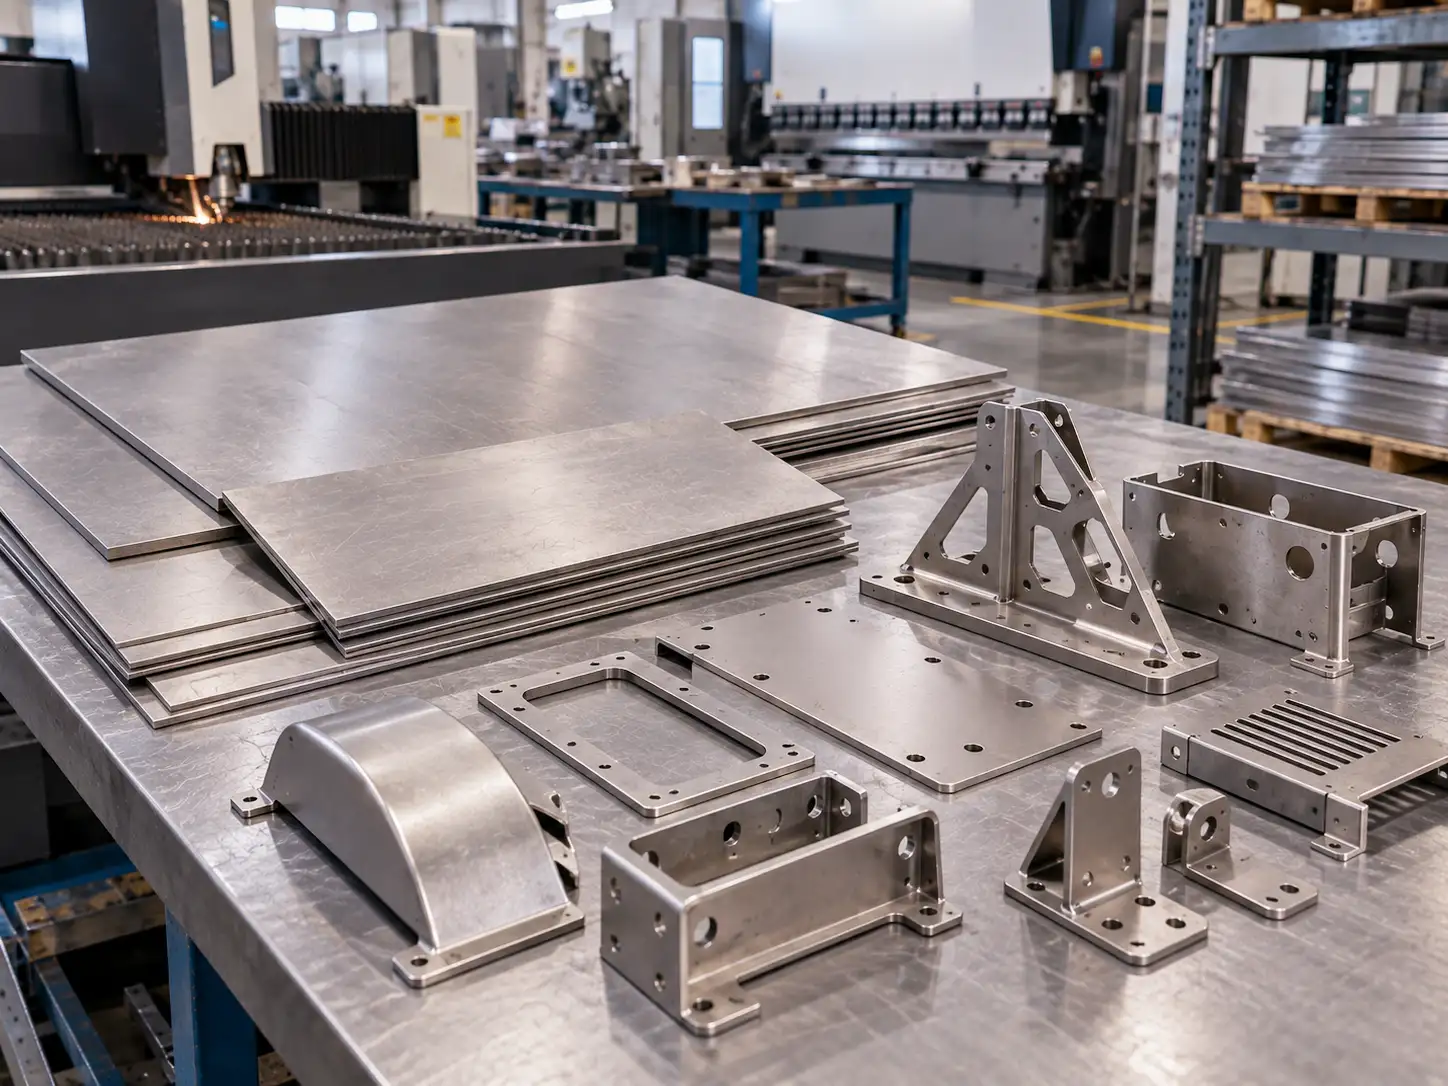
TA7耐熱α型チタン合金の板金プロセス適合性
| プロセス種別 | 適合性 | 主なリスクポイント | 主要サプライヤー評価ポイント |
|---|---|---|---|
| レーザー切断 | 高 | エッジ酸化、熱影響部の制御 | 設備のガスシールドシステム、切断パラメータデータベース |
| プラズマ切断 | 中〜高 | 切断エッジの直角度、熱影響部の幅 | 設備精度、開先加工能力 |
| ウォータージェット切断 | 高 | エッジバリ、介在物巻き込みリスク | ウォータージェット設備能力、後加工能力 |
| プレス加工 | 中 | 高い金型荷重、大きなスプリングバック、厳しい潤滑要件 | プレス能力(トン数)、金型設計・製造経験 |
| 曲げ | 中 | 大きなスプリングバック、エッジ割れリスク | プレスブレーキのトン数と精度、温間曲げ能力 |
| 熱間成形 | 高 | 温度制御、表面酸化、ミクロ組織と特性の均一性 | 熱間成形設備の温度制御精度、炉内均一性、プロセスデータベース |
| ストレッチフォーミング | 中〜高 | 肉厚減少、割れリスク、潤滑要件 | ストレッチ金型設計能力、温間ストレッチフォーミングの経験 |
| 溶接 | 非常に高い | ガスシールド不良、溶接汚染、残留応力 | 溶接設備・プロセス認定、溶接士資格、不活性ガス供給能力 |
| 矯正/サイジング | 中 | スプリングバック制御、寸法精度 | 治具設計・製作能力、工程内測定能力 |
| 仕上げ前の表面前処理 | 中〜高 | 水素汚染リスク、酸洗液比率の管理 | 表面処理設備、プロセス管理文書、排水処理能力 |
どのような部品・使用条件に適するか TA7耐熱α型チタン合金はどのような用途に適していますか?
TA7の性能プロファイルは、500°C以下の中高温で使用される構造部品、安定した溶接品質が要求される大型溶接板金部品、極低温・超低温機器、および軽量性と耐食性の両立が求められる部品に適している。
ただし、TA7の室温強度はチタン合金ファミリーの中では中程度にとどまる。プロジェクトで強度をより重視し、温度要件がそれほど厳しくない場合は、α-β型チタン合金である Ti-6Al-4V / グレード5 の方が適している場合がある。
TA7耐熱α型チタン合金の代表的な部品と使用条件
| 部品タイプ | 使用特性 | 主要な選定考慮事項 |
|---|---|---|
| 航空エンジンコンプレッサー部品 | 500°Cまでの中温、繰り返し荷重、振動 | 高温強度の保持、疲労性能、熱安定性 |
| ロケット燃料タンクおよび配管 | 液体水素や液体酸素温度などの極低温使用、高圧、内圧荷重 | 低温靭性、溶接ガス気密性、ミクロ組織の均一性 |
| 航空機構造シェルおよびパネル | 室温および中温、空力荷重、組立応力 | 成形性、溶接品質、比強度、軽量化 |
| 圧力容器および熱交換器 | 内外圧力差、温度勾配、腐食性媒体 | 強度、溶接信頼性、耐食性、必要肉厚 |
| ミサイル機体構造部品 | 過渡的な中温曝露、急速加圧、構造剛性要件 | 熱安定性、高ひずみ速度での靭性 |
| 海洋・化学機器部品 | 大気腐食または海水腐食、長期荷重 | 耐食性、溶接継手の長期安定性 |
| 極低温エンジニアリング容器 | -196°C~-253°Cの超低温 | 延性-脆性遷移温度、低温延性、低温溶接性能 |
TA7耐熱αチタン合金の RFQを送付する前に準備すべき情報は何か?
RFQ情報が完全であるほど、サプライヤーの見積もりはより正確になります。また、より完全なプロセス評価が可能になり、通常はより迅速な対応につながります。
TA7耐熱αチタン合金RFQチェックリスト
| であり、その特性は冷間加工とその後の安定化処理によって発現します。その結果、調質の指定は強度、伸び、および加工挙動に直接影響を与えます。 | 推奨される提供情報 | 見積もりおよびプロセス評価のための情報 |
|---|---|---|
| 材料グレードと規格 | TA7 / Ti-5Al-2.5Sn / Grade 6、関連するASTM、AMS、またはMIL仕様番号 | 材料の基準を確立し、グレードの曖昧さを回避 |
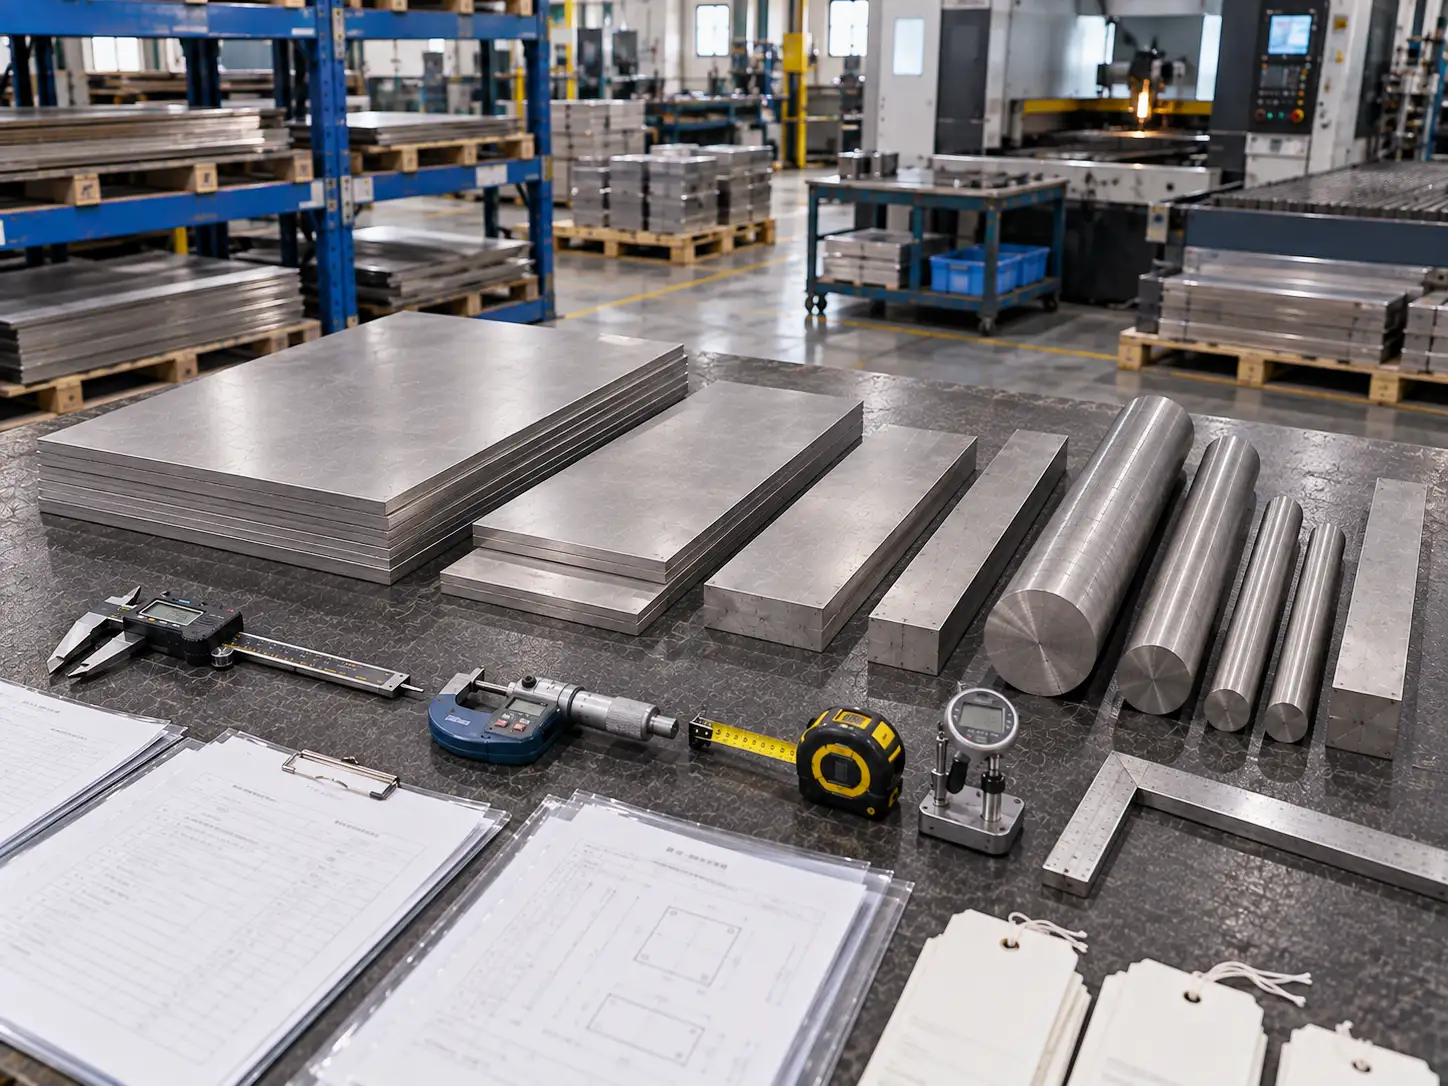
| 製品形状および寸法 | 板、棒、または鍛造品、厚さ、幅、長さ、および公差要件 | 原材料の調達および機械加工代の正確な評価を可能にする |
| 図面およびリビジョンレベル | すべての寸法、公差、表面要件、溶接記号を示す設計図 | プロセス計画および製造可能性レビューの核心的な根拠 |
| 成形要件 | 成形方法、部品の複雑さ、および寸法精度要件 | プロセスルート、設備能力、および治具のニーズの評価に役立つ |
| 溶接要件 | 溶接タイプ、溶接方法、検査基準、および溶加材の適合性要件 | 溶接資格、手順認定時間、およびコストの評価に役立つ |
| 表面要件 | 表面状態、粗さ、酸化層の限界、および下流の仕上げ要件 | 表面処理ルートおよび検査基準を定義 |
| 数量および年間需要 | 初回注文数量、推定年間数量、および段階的納品計画 | 生産能力および原材料の準備計画に役立ち、単価を低減できる可能性がある |
| リードタイム要件 | 目標納期または納品期間、許容される分割出荷計画を含む | スケジュールの実現可能性および対応速度の評価に役立つ |
| 検査要件 | 検査タイプ、サンプリング計画、合格基準、および適用規格 | 品質管理の範囲および関連コストを明確化 |
| 認証およびコンプライアンス | 必要な証明書の種類、原産国要件、および業界固有の認証 | サプライチェーンのコンプライアンスを確保し、輸入またはプロジェクト監査要件をサポート |
| 梱包および輸送 | 梱包基準、マーキング要件、および輸送方法 | 納品品質の保護および輸送損傷の低減に役立つ |
| 材料状態およびトレーサビリティ要件 | 焼なまし状態またはその他の特別な状態、侵入型元素グレード、およびトレーサビリティの深さ | 特別な要件および品質保証のためのコスト評価をサポート |
