

プロジェクト概要
2製品、3種類の板金部品
Foorirは、インテリジェントな人数カウントおよび在室管理ソリューションを専門としています。本プロジェクトでは、FP221 TOF人数カウンターとFH101在室カウンターホストの2つの製品が対象でした。
FP221は3D Time-of-Flight技術を使用して歩行者の通行を検出・カウントし、FH101は人数カウントデバイスと連携して在室データを管理し、リアルタイムの通行情報を表示し、容量警告をトリガーします。
プロジェクトが当社に届いた時点で、電子回路とコア製品アーキテクチャはすでに定義されていました。残された課題は機械的なものでした:PCB、センサー、コネクタ、内部部品を、天井に確実に取り付けたりラックに設置したりできる完成品にしながら、日常の商業利用に十分な耐久性を確保するにはどうすればよいか?
具体的には、いくつかの主要な板金部品の開発と改良を行いました。FP221取付ブラケットと保護カバー、およびFH101金属筐体です。
プロジェクトは約3か月間続き、2回の試作を経て、4回の図面改訂を行いました。
プロジェクトの経緯は以下の通りです。
天井ブラケットから始まった
FP221 TOF人数カウンターは、天井設置での人数カウントを目的に設計されています。3D Time-of-Flight技術を使用し、深度情報を生成して、事前に定義されたカウントラインやエリアを通過する人を検知します。
デバイス自体はコンパクトですが、その設置形状が重要です。Foorirの製品仕様によると、FP221は高さ2.0~3.4メートルに設置できます。その距離では、取付ブラケットのごくわずかな角度偏差でも、床面での検出エリアが大きくずれる可能性があります。
最初の試作機が設置されたとき、エンジニアリングチームはブラケットを天井に取り付け、FP221を所定の位置に固定し、電源を入れ、テストを開始しました。
カウントが間違っていました。
繰り返しのトラブルシューティングの後、チームはデバイスが片側にわずかに傾いていることを発見しました。
その偏差は肉眼ではほとんど見えませんでした。しかし、設置高さ3.4メートルでは、その小さな角度誤差が床面でセンサーの検出ラインを約60 mmずらし、隣接する通路と重なるのに十分でした。
原因は最終的に板金ブラケットに遡ることができました:
曲げ角度は1°未満のずれでした。
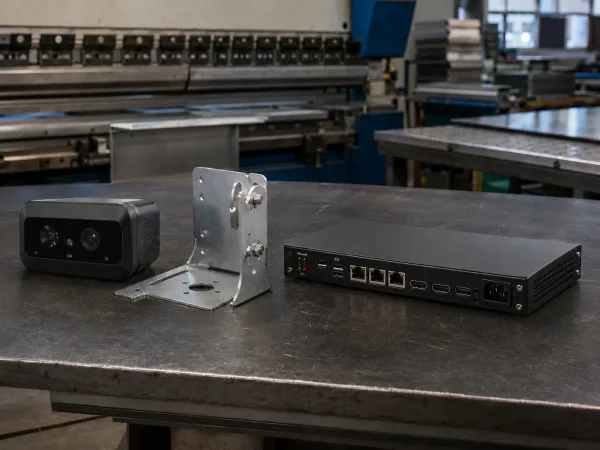
天井ブラケットの曲げ角度にわずかな誤差があると、3.4 mの設置高さでは検知オフセットが測定可能な大きさになることがあります。
これは典型的な板金公差スタック問題です。
個々の寸法はまだ指定公差内に収まっているかもしれませんが、部品が組み立てられると、小さな偏差が蓄積し、完成構造全体で増幅される可能性があります。
解決策は比較的簡単でした:曲げ角度公差を±2°から±1°に厳格化し、初品検査プロセスに実機フィットチェックを追加することです。
しかし、その最初の試作機がなければ、一見単純な天井取り付けブラケットが実際にどれほどの角度精度を必要とするかを過小評価するのは容易だったでしょう。
インターフェース満載の370 mmエンクロージャ
FP221ブラケットの問題が解決した後、注目はFH101在室カウンターホストに移りました。
FH101エンクロージャはまったく異なる製造上の課題を提示しました。
主に曲げ角度精度の問題ではありませんでした。
多数のインターフェースを非常にコンパクトな金属エンクロージャに収めることでした。
完成したFH101のサイズはわずか370 × 180 × 50 mmですが、そのシャーシには複数のイーサネット接続、電源およびディスプレイインターフェース、アラーム接続、接地ポイント、表示灯、その他の機能用開口部を収める必要があります。
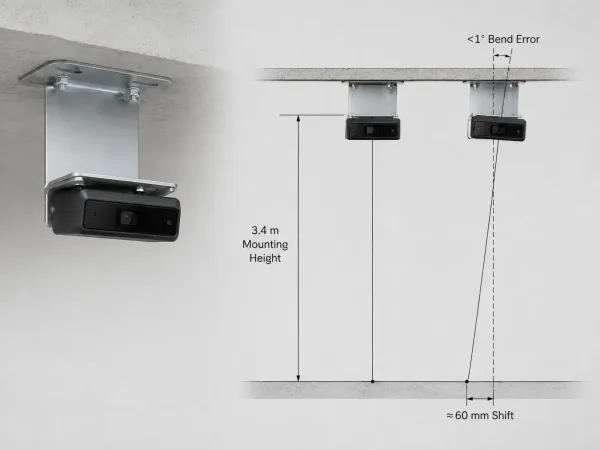
コンパクトなFH101筐体は、複数のイーサネット、電源、ディスプレイ、アラーム、接地インターフェースを370 × 180 × 50 mmのシャーシに収めています。
そのため、前面パネルと背面パネルに未使用スペースがほとんどありません。
複数のRJ45開口部が並んで配置されると、隣接する切り欠きの間に狭い板金ストリップだけが残ります。レーザー切断中、これらの狭いブリッジは集中した熱入力の影響を受け、局所的な歪みのリスクが高まる可能性があります。
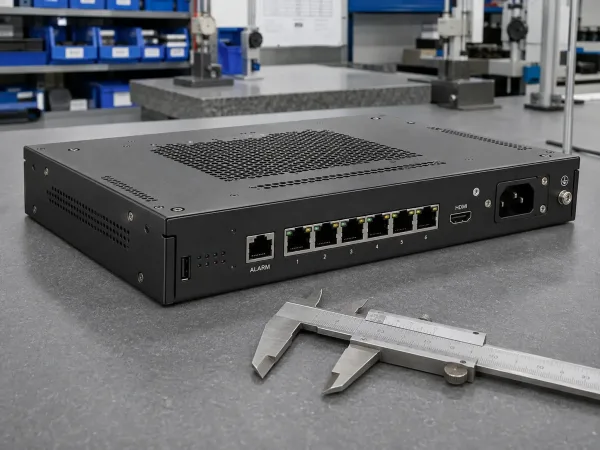
間隔の狭いRJ45切り欠きは細い金属ブリッジを残すため、加工時には熱と寸法の慎重な管理が必要です。
重要な開口部については、SR MFGでは、切断シーケンスと最終寸法の両方を慎重に管理するアプローチを採りました。必要に応じて、レーザーカットの開口部に加工代を残し、二次加工で仕上げることで、密に配置されたインターフェース周辺の寸法安定性を維持しました。
前面パネルには同様に慎重な位置合わせが必要でした。
コネクタ開口部は単独では寸法的に正確であっても、PCBに対する位置がわずかにずれていると、組み立て時に失敗する可能性があります。
そのため、量産前に実機PCBフィットチェックを実施しました。
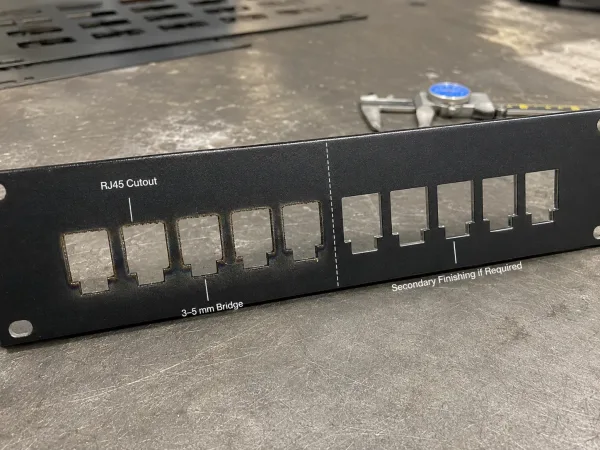
実際のPCBフィットチェックにより、量産開始前にシートメタル開口部とのコネクタ位置合わせを検証します。
回路基板をシャーシ内に取り付け、各コネクタを対応するパネル開口部と照合しました。
小さな追加ステップのように見えます。
しかし、生産バッチ全体を手直しするのと比べれば、利用可能な最も安価な品質保証の一つです。
