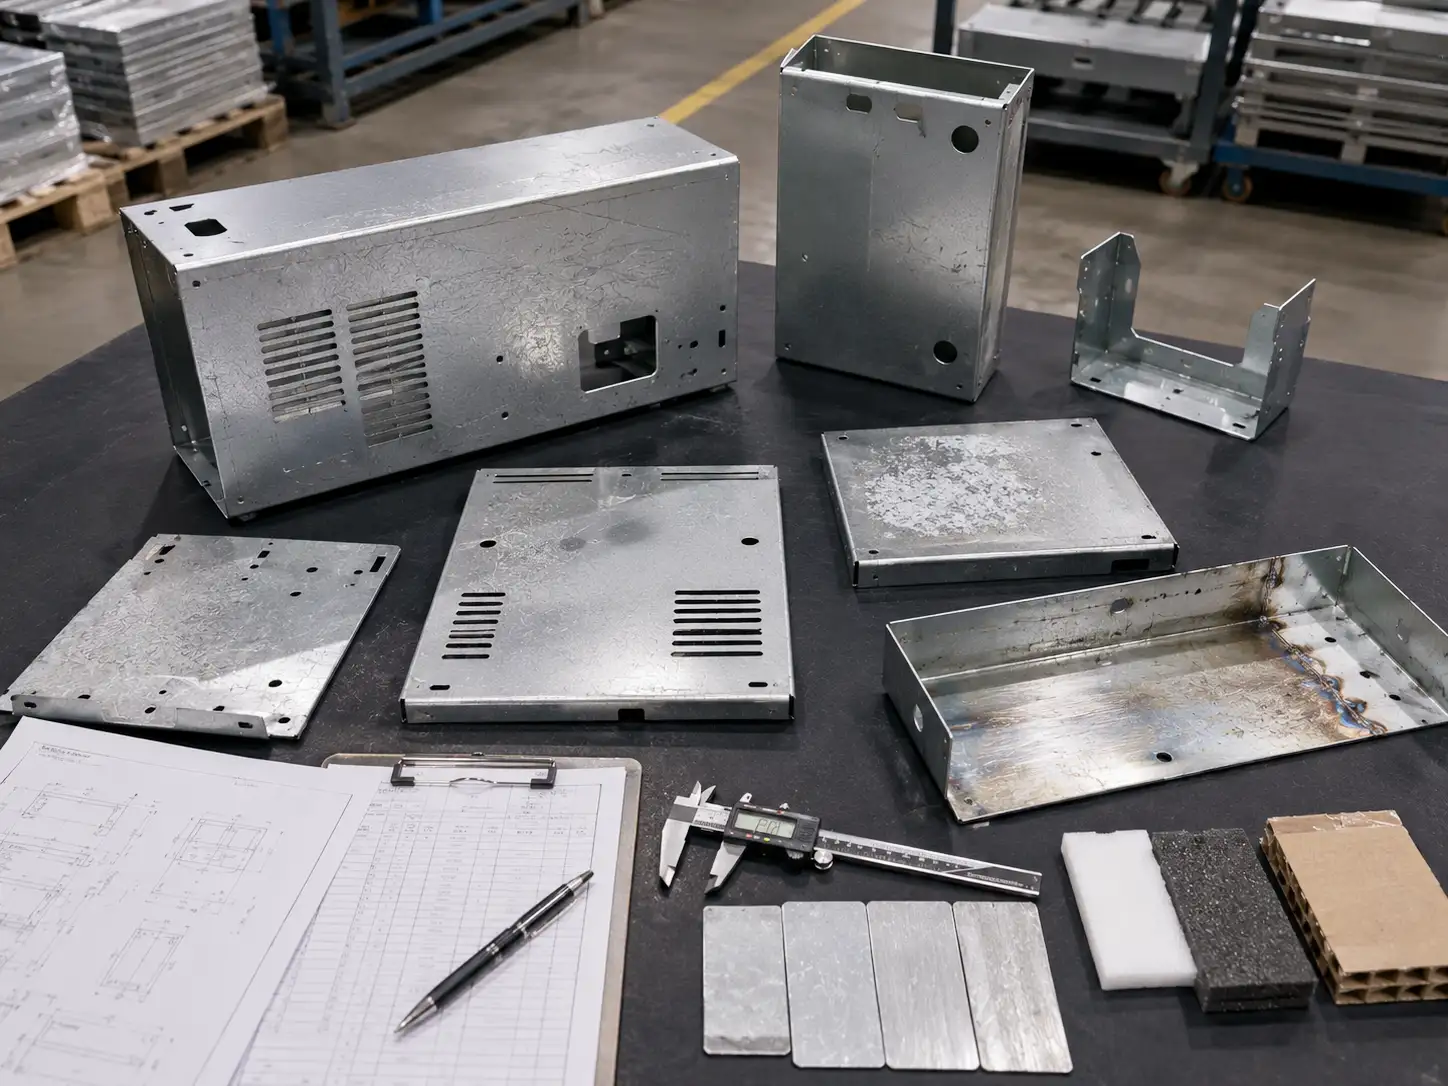
電気亜鉛めっき鋼(EG)完全ガイド
外観部品に最適
金属部品
曲げ加工に適応
およびプレス加工
粉体塗装および塗装の
優れた下地
電気亜鉛めっき鋼板:基本事項
電気亜鉛めっき鋼, 、しばしば 電気亜鉛めっき または EGI, と呼ばれ、一般的に 冷延鋼板 を基材とし、亜鉛皮膜を 電解析出プロセス. によって形成します。EGは特に 亜鉛 を皮膜材料とした電気めっきを指し、耐食性の向上が求められる用途に広く使用されています。析出した皮膜は通常 5~20 μm の範囲ですが、非常に均一で 低気孔率.
です。電気亜鉛めっき鋼の亜鉛皮膜は比較的薄く、精密に制御され、平滑であるため、冷延基材の元の表面性状を多く保持します。そのため、 厳しい外観要件.
を持つ部品に特に適しています。EGと「一般的な電気めっき」の違いは、対象用途がはるかに特定的であることです。一般的な電気めっきは幅広い材料に適用できますが、 電気亜鉛めっき鋼 は特に 鋼板への亜鉛電気めっき. を指します。言い換えれば、, 電気亜鉛めっき は、より広範なカテゴリーの中の一つの特定プロセスです。 電気めっき.
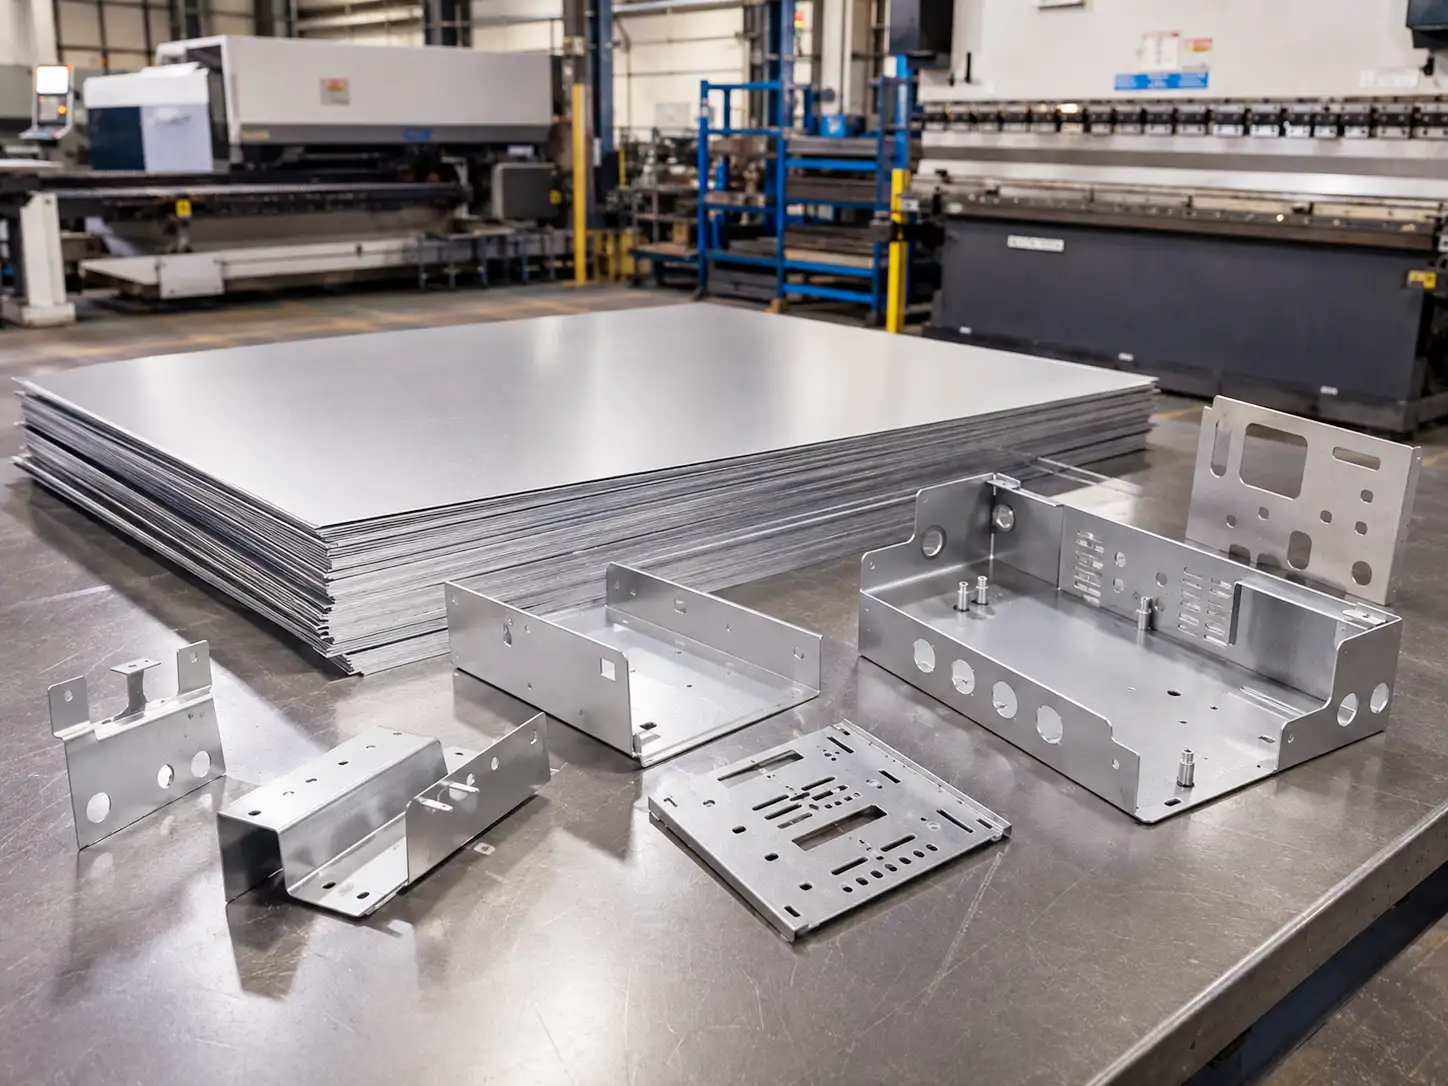
の主要材料特性 電気亜鉛めっき鋼(EG)
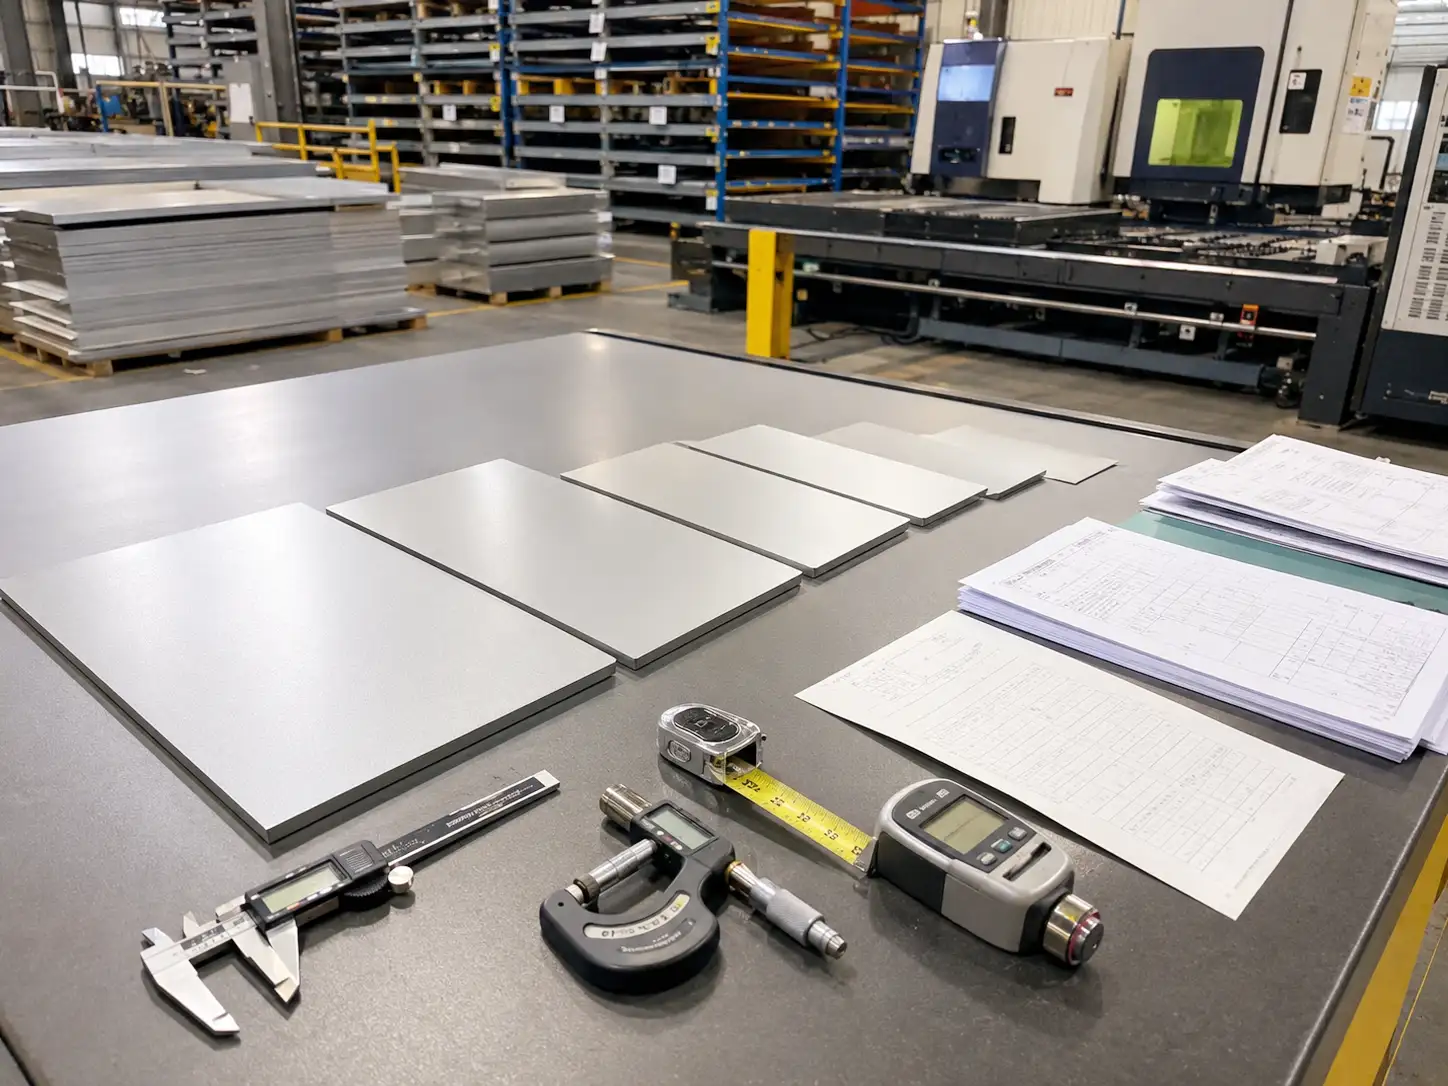
共通規格体系と名称の比較
| 規格システム | 一般的な名称形式 | 代表的なグレード/例 | 用途上の注意 |
|---|---|---|---|
| JIS G 3313(日本) | SECC、SECD、SECEなど. | SECC(一般用)、SECD(プレス加工用)、SECE(深絞り用) | SPCC、SPCD、SPCEなどの冷延鋼板を母材とし、家電、事務機器、自動車プレス部品に広く使用されている |
| EN 10152(欧州) | DC01+ZE、DC03+ZE、DC04+ZEなど. | DC01+ZE(一般冷間成形)、DC03+ZE(深絞り)、DC04+ZE(極深絞り) | DCシリーズの低炭素冷延鋼を母材とし、; ツェ は電気亜鉛めっき皮膜を示す |
| ASTM A879/A879M(米国) | ZE皮膜、皮膜質量は以下で表される g/m² | ZE 20/20、ZE 40/40(等量皮膜);ZE 30/60(差厚皮膜) | 各面の皮膜質量を指定する必要がある場合に使用;皮膜は平滑で、目視可能なスパングルがない |
| GB/T 15675(中国) | DC01+ZE、DC03+ZEなど. | DC01+ZE、DC03+ZE、DC04+ZE | EN体系に準拠; ツェ は純亜鉛めっきを示し、 ZN は亜鉛-ニッケル合金めっきを示す |
一般的な鋼種と成形性レベル
| グレード | 範囲 | 成形性 | 一般的な用途 |
|---|---|---|---|
| SECC / DC01+ZE | 一般成形および簡易プレス加工 | 標準 | 家電筐体、事務機器カバー、内部ブラケット、一般構造部品 |
| SECD / DC03+ZE | プレス部品 | 良好 | 家電パネル、事務機器筐体、一般プレス部品 |
| SECE / DC04+ZE | 深絞り部品 | 洋白(銅-ニッケル-亜鉛) | 家電内装ライナー、自動車内板、複雑な深絞り部品 |
| SECF / DC05+ZE | 超深絞り部品 | 優れた | 深絞り家電筐体、複雑な自動車内板 |
| SECIF / DC06+ZE | 特殊深絞り部品 | 優れた | 自動車外板、複雑な成形を要する高外観部品 |
注意: などの呼称は、 SECC、SECD、SECE が 含まない 異なるめっき種類を示す。これらは異なる 成形性グレード ±0.1° 用途カテゴリ. を識別するものである。母材は SPCC、SPCD、またはSPCE, であり、これらは 冷延鋼板のJIS G 3141規格.
電気亜鉛めっき鋼板(EG)と冷延鋼板および溶融亜鉛めっき鋼板との違い亜鉛めっき鋼板(EG)は冷延鋼板および溶融亜鉛めっき鋼板とは異なる
簡単に言えば、, EG、CR、HDG は、材料オプションの範囲を表し、 防食なし, から 重防食, まで、そしてよりバランスの取れた組み合わせである 高表面品質 ±0.1° 中程度の耐食性.
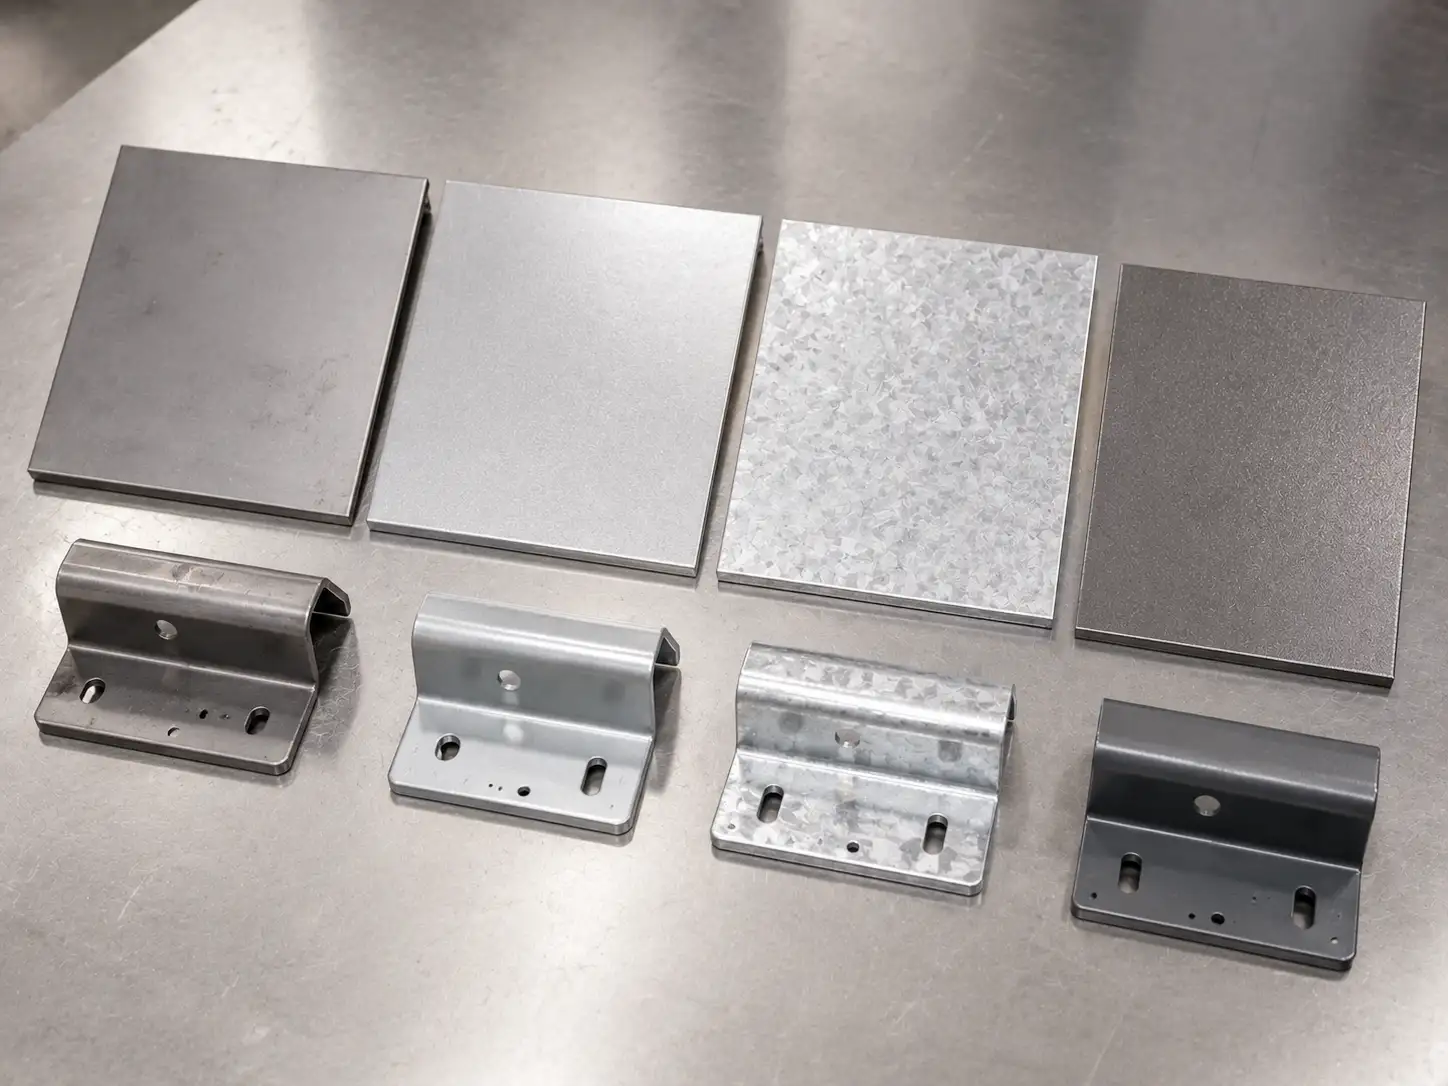
比較表:EG、CR、HDG
| 材料タイプ | 表面品質 | 耐食性 | 成形性 | 溶接性 | 塗装性 | 一般的な用途 |
|---|---|---|---|---|---|---|
| CR 冷間圧延鋼板 | 高く、清浄で平滑な表面を持つ | 低く、追加の防錆保護が必要 | 良好 | 通常条件下で溶接可能 | 塗装可能ですが、前処理および腐食保護システムを完全に構築する必要があります | 屋内部品、完全塗装部品、コスト重視の用途 |
| EG 電気亜鉛めっき鋼板 | 非常に高い均一なコーティングを持ち | 中程度CRよりも優れています | 良好から非常に高く、深絞り用のグレードも利用可能 | スポット溶接およびレーザー溶接に適していますが、パラメータを制御する必要があります | 塗装に非常に適しています粉体塗装、塗装、外観部品に理想的です | 家電製品、事務機器、電子筐体、外観パネル、機器の内外パネル |
| HDG 溶融亜鉛めっき鋼板 | 普通から良好ですが、最終的な表面外観は通常主な優先事項ではありません | 高より強力な長期腐食保護を持ち | グレードとコーティング重量に依存します | 溶接可能ですが、プロセスウィンドウはEGとは異なります | 塗装可能ですが、高外観仕上げにはしばしば精密な表面処理が必要です | 建設、構造部品、湿潤環境、長期暴露用途、重耐食保護シナリオ |
表面状態および 電気亜鉛めっき鋼板(EG)の後処理オプション
一般的なEG表面状態と典型的な用途
| 表面状態 / 後処理 | 機能 | 塗装またはコーティングに適しています | 一般的な用途 |
|---|---|---|---|
| 不動態化処理 | 一時的な保護を提供し、リスクを低減します 白錆 | 一般的に後工程の前処理状態として許容されます | 標準的な保管および輸送、一般機器部品 |
| クロムフリー / 六価クロムフリーパッシベーション | 環境規制要件を満たしながら、同様の一時的な保護を提供します 環境コンプライアンス要件 | 下流の塗装システムに依存しますが、通常はより塗装に適しています | 家電製品、電子機器、およびより厳しい環境要件を持つプロジェクト |
| 油塗布 | 保管および輸送中の保護を向上させると同時に、成形潤滑性も強化します | 通常必要です 塗装前の脱脂 | プレス部品、一般的な保管および輸送 |
| リン酸塩処理 | 一時的な耐白錆性を向上させ、より良好な密着基盤を提供します 有機塗料 | はい | 粉体塗装部品、塗装部品、外観部品 |
| リン酸塩処理+不動態化+油塗布 | より強力な保管および輸送保護を提供すると同時に、成形性もサポートします | 依然として下流の塗装システムに依存します | サプライチェーンサイクルが長い、または輸送条件がより厳しいプロジェクト |
注意: A リン酸塩層 後続の効果的な密着基盤として機能します 有機塗料、同時に一時的な保護も提供します 白錆 保管および輸送中において。
です。板金加工では、, 電気亜鉛めっき鋼(EG) は非常に一般的に使用される材料であり、多くの用途において特に実用的なものです。一般的に使用されるほとんどの成形プロセスは 裸鋼板 はEGにも適しており、特に優れた性能を発揮します 深絞り。とはいえ、 工具状態, 潤滑, 、そして 表面清浄度 などの要因が依然として加工結果に大きな影響を与えるため、適切なプロセス管理が不可欠です。
一般的なEG加工プロセスと主要な管理ポイント
| 加工 | プロセス互換性 | よくある問題 | 管理推奨事項 |
|---|---|---|---|
| レーザー切断 | 良好 | 露出した切断エッジ、局所加熱後のエッジ保護不足 | 下流の 塗装またはエッジシール戦略と併せて検討してください |
| CNCパンチング/スタンピング | 良好から非常に高い | 引っかき傷、へこみ、局所的な破断、金型かじり | 以下に十分注意する 潤滑, 工具状態, 、そして 適切な材料グレードの選定 |
| 曲げ | 良好 | 外側曲げ半径の表面損傷、スプリングバック制御 | 方向を計画する 可視表面 必要に応じて保護フィルムまたはパッドを使用してください |
| 深絞り | かなり良好から高い | 極端な成形条件下での表面損傷、狭いプロセスウィンドウ | 選択する より高い成形性グレード 潤滑と工具の両方を検証してください |
| スポット溶接/抵抗溶接 | 良好 | 溶接の不安定さ、スパッタ、電極寿命の低下 | 調整する 溶接電流 定期的なドレッシングで電極を維持してください |
| 粉体塗装/塗装前の前処理 | 必須 | 直接塗装は不安定な密着性や外観のばらつきを引き起こす可能性があります | 必要な前処理を決定する 脱脂、リン酸塩処理、その他の前処理 供給された表面状態に基づいて |
の代表的な用途 電気亜鉛めっき鋼(EG)
その優れた総合性能により、 電気亜鉛めっき鋼(EG) 以下の業界および製品カテゴリで広く使用されています:
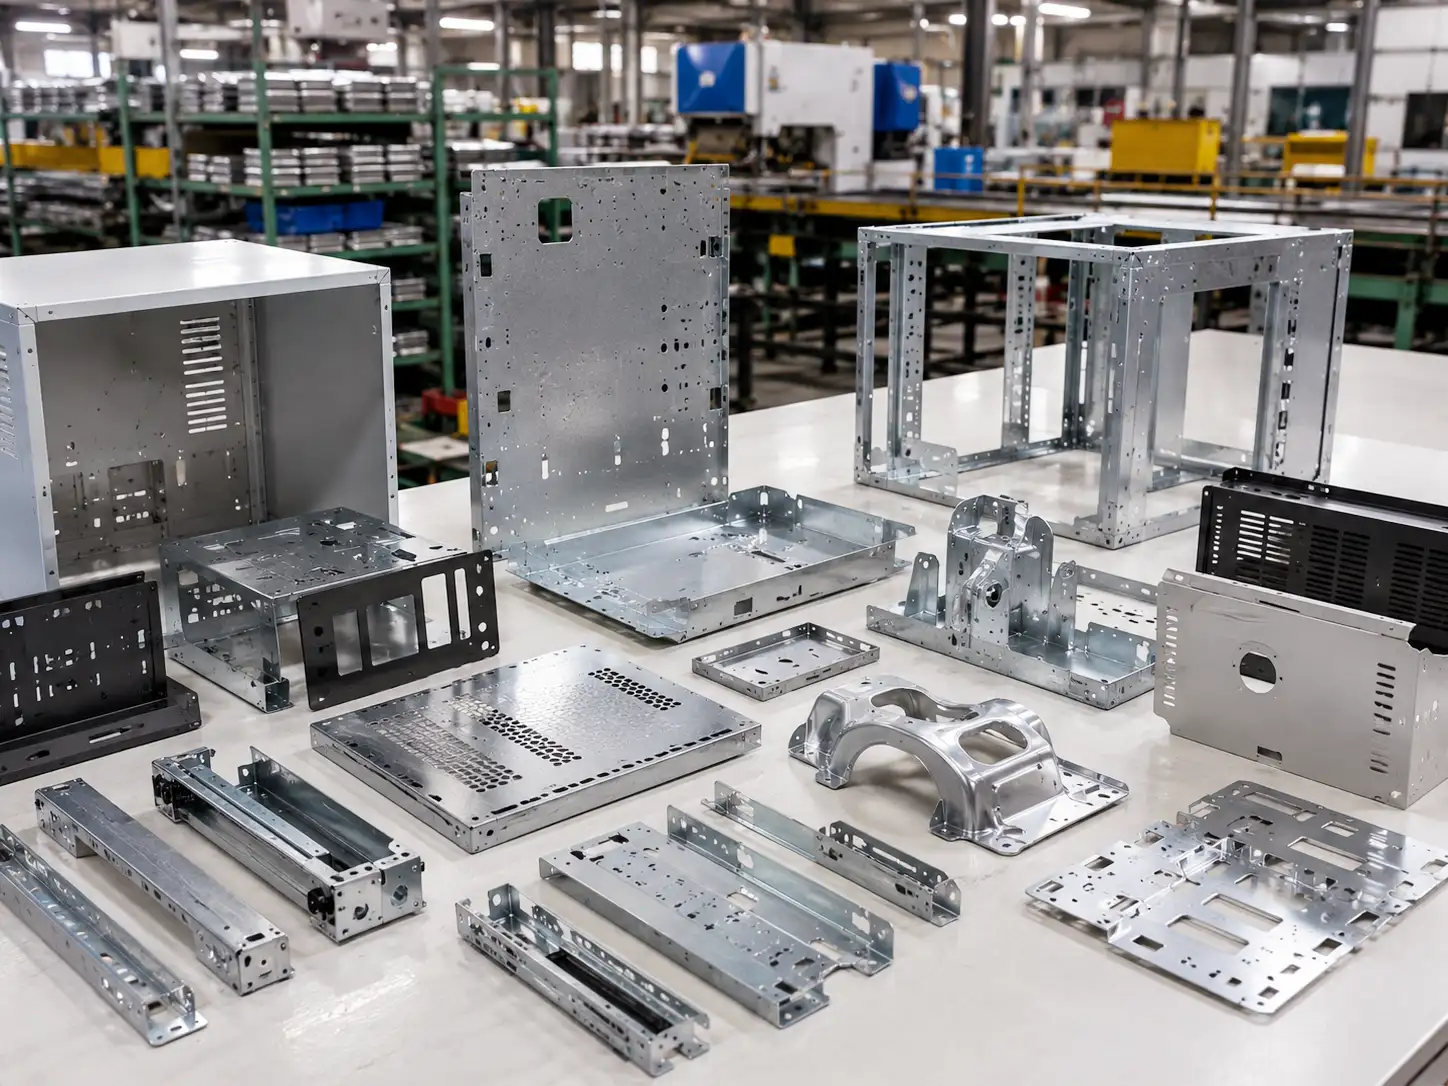
アプリケーションシナリオと推奨材料選定ロジック
| 用途 | 表面要件 | 耐食性要件 | EGは推奨されますか? | 理由 |
|---|---|---|---|---|
| 家電筐体(可視表面) | 高 | 中程度 | 推奨 | 平滑な表面、塗装に適しており、屋内使用に十分な耐食性 |
| 自動車内装パネル(非可視部品) | 中程度 | 中程度 | 推奨 | 優れた成形性、良好な溶接性、車両内装部品に適した耐食性 |
| 事務機器筐体 | 高 | 中程度 | 推奨 | 優れた塗装適合性と外観・耐食性の良好なバランス |
| 屋外構造部品 | 中程度 | 高 | 推奨されません (HDGがより適切な選択です) | EGは皮膜が薄く、屋外暴露に対する十分な長期防食性能を提供できません |
| 高湿度環境で使用される設備 | 中程度 | 比較的高い | 注意して使用してください (強化された後処理が必要です) | パッシベーションと塗装が適切に施されていれば使用可能です;そうでなければ 溶融亜鉛めっき 検討すべきです |
| 複雑な深絞り部品(家電内槽など) | 中程度 | 中程度 | 推奨 | 優れた成形性、特に以下に適しています 深絞り アプリケーション |
適切な選び方 電気亜鉛めっき鋼(EG) プロジェクト用
新規プロジェクトを検討する際、材料選定は以下にわたって評価すべきです ��の重要因子:
使用環境 → 外観要件 → 加工方法 → コスト目標 → 納期要件
EG材料選定ガイド
| プロジェクト条件 | 材料推奨 | EGまたは他の材料がより適切ですか? | 備考 |
|---|---|---|---|
| 乾燥した屋内環境、標準的な外観要件 | CRまたはEG | EGがより良い選択肢です | EGはCRよりも優れた耐食性を提供し、コストは中程度です |
| 屋内の湿潤環境で、ある程度の耐食性が求められる場合 | 電気亜鉛めっき | 電気亜鉛めっき | EGはCRよりも優れた耐食性を提供し、HDGよりも低コストです |
| 屋外暴露または腐食性の高い環境 | HDG / 亜鉛アルミニウムマグネシウム | EGは推奨されません | EGは皮膜が薄く、屋外での十分な長期耐食性を提供しません |
| 塗装またはコーティングを施す高外観要求 | 電気亜鉛めっき | 電気亜鉛めっき | 平滑な表面と良好な塗膜密着性により、塗装部品に最適です |
| 深絞りまたは複雑なプレス成形 | 電気亜鉛めっき | 電気亜鉛めっき | 薄い皮膜は成形性への影響が最小限であり、EGは深絞り用途で優れた性能を発揮します |
| 単純曲げ、低強度部品 | CRまたはEG | EGがより良い選択肢です | EGはコストを抑えながら優れた耐食性を提供します |
| 高強度構造部品(厚板) | HDGまたは構造用鋼 | EGは推奨されません | EGは通常薄板に使用され、厚肉の構造用途には通常HDGが適しています |
| 限られた予算、短い使用寿命 | CR | CRは短期間の使用により適しています | 予算が厳しく、使用環境が乾燥している場合、CRは実用的な選択肢となります |
調達および図面ベースのカスタム製造でよく見落とされる一般的な問題
実際のプロジェクトでは、以下の問題がしばしば見落とされ、 品質問題 または 組立不良 納品後に:
以下を明確に指定することを強く推奨します: 技術協定 ±0.1° 図面 以下を明確に指定することを強く推奨します: 材料グレード、めっき付着量、表面状態、外観グレード、後処理要件、梱包、保管・輸送条件.