
201低ニッケルオーステナイト系ステンレス鋼(200系)完全ガイド
ニッケル含有量が低い
材料コストを削減
一般的な用途に最適
板金成形
適応可能
乾燥した環境で優れた性能を発揮
屋内環境
201種低ニッケルオーステナイト系ステンレス鋼(200系):基礎知識
��テンレス鋼は、200系に属する低ニッケルオーステナイト系ステンレス鋼です。特定の歴史的背景のもとで、明確な代替目的を持つ材料として開発されました。1950年代に初めて導入され、ニッケル不足に対応するためニッケル消費量を削減することを目的として設計され、 マンガンでニッケルを部分的に代替し 輸入ニッケルへの依存を軽減しました。.
なぜ200系に分類されるのか?その答えは主に合金設計のコンセプトにあります。世界市場では、ステンレス鋼は一般的に200系と300系に分類されます。最もよく知られた300系鋼種の一つが304であり、これは古典的なクロム-ニッケルオーステナイト系ステンレス鋼です。これに対して200系は、マンガンと窒素の添加によりニッケル含有量を削減しながら、オーステナイト組織を維持しています。そのため、201は200系を代表する鋼種の一つと見なされています。.
なぜ「低ニッケルオーステナイト系ステンレス鋼」と呼ばれるのか?それは 低ニッケル含有量 がその決定的な特徴だからです。広く使用されている304ステンレス鋼と比較して、201のニッケル含有量は通常約 5%~5.5%, であり、一方マンガン含有量は約 5.5%–7.5%.
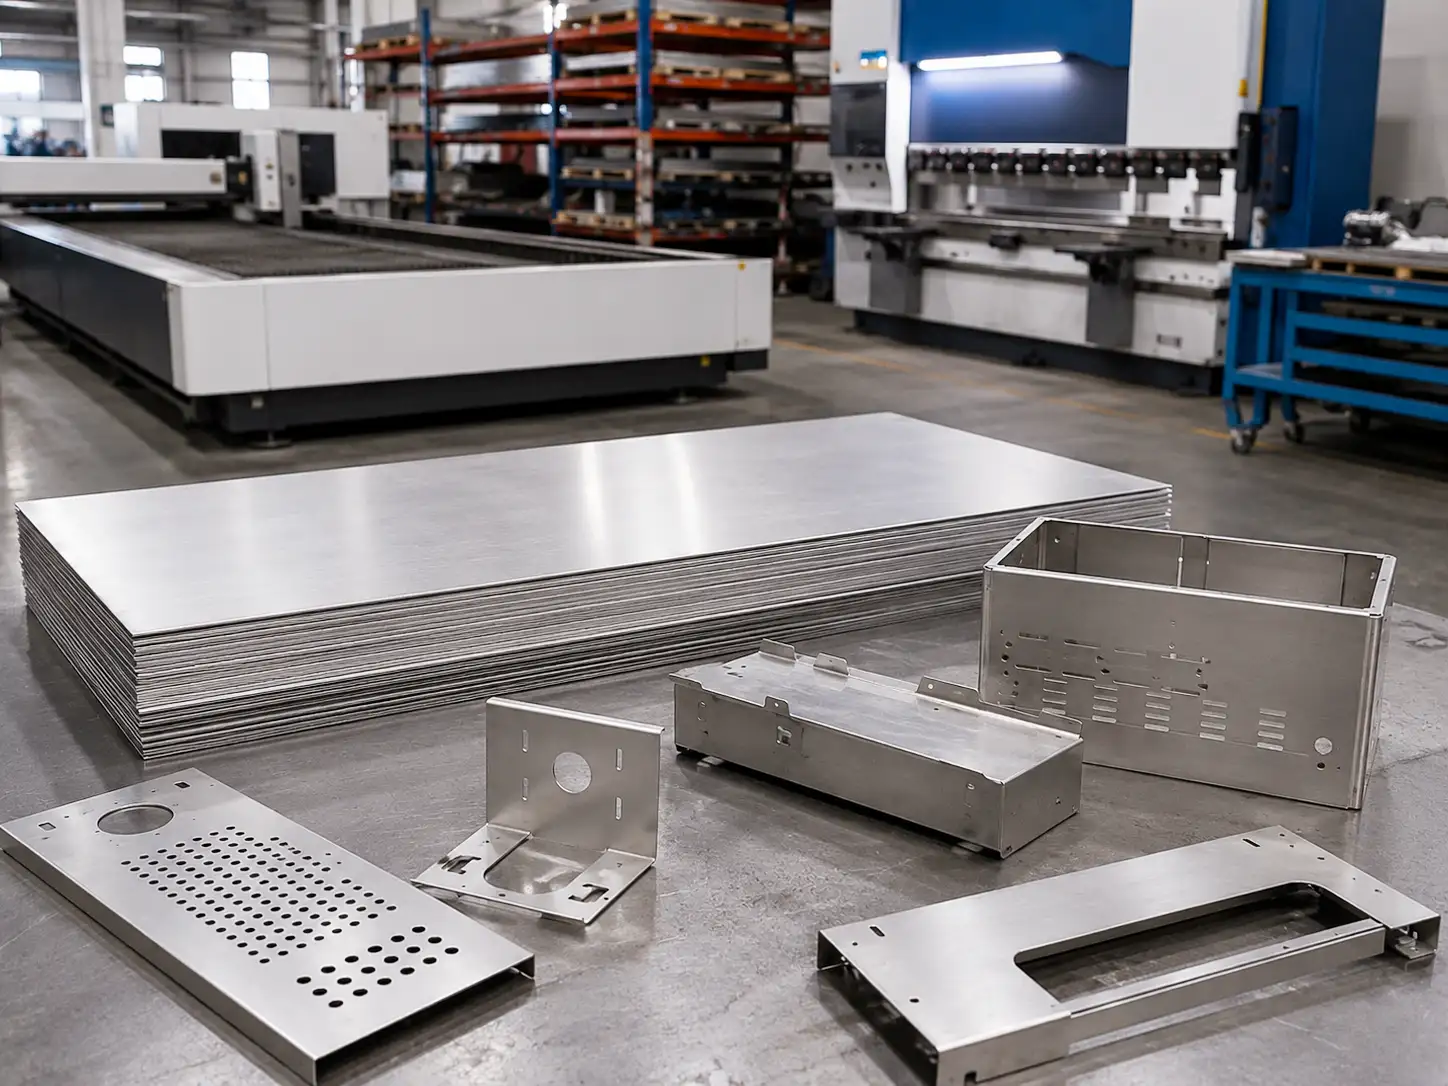
201低ニッケルオーステナイト系ステンレス鋼の主な性能特性
エンジニアリングの観点から見ると、201の実使用性能は非常にシンプルにまとめることができます。強度、外観、コストの面で優位性がある一方で、使用環境が厳しくなるにつれて304よりも余裕が少なくなります。.
| 規格/体系 | 一般的な呼称 | 備考 |
|---|---|---|
| ASTM / AISI / UNS | 201 / S20100 | 北米での一般的な呼称 |
| EN | 4372 / X12CrMnNiN17-7-5 | 欧州での一般的な相当品 |
| GB/T 20878 | 12Cr17Mn6Ni5N | 一般的な中国の同等品の一つ |
| アジアの貿易文書/市場での使用 | J1 / J2 / J3 / J4 / J5 | 主に商業的なグレード用語であり、 統一された国際標準ではありません |
組成特性と 合金設計ロジック 201低ニッケルオーステナイト系ステンレス鋼
核心設計概念:マンガンと窒素によるオーステナイトの安定化
オーステナイト系ステンレス鋼は、その結晶構造を維持するためにオーステナイト安定化元素を必要とします。304では、この役割は主にニッケルが担っています。しかし201では、その機能の一部がマンガンと窒素によって引き継がれています。より具体的には:
- マンガンはオーステナイト構造の形成コストを低減するのに役立ち、一定の範囲内でオーステナイトの安定性にも寄与します。
- 窒素は非常に効果的なオーステナイト安定化元素であり、少量の添加でも強度を大幅に向上させることができます。
- 炭素は201中に高レベルでは存在しませんが、オーステナイトの安定化に寄与する元素の一つでもあります。
これがコスト管理にとって重要な理由
ニッケルはステンレス鋼中の最も高価な合金元素の一つであり、一方マンガンははるかに低コストです。ニッケル含有量を下げることで、201はより管理されたコストで生産することができます。ニッケル価格が急激に変動する場合、このコスト優位性はさらに顕著になります。材料コストに敏感でありながら、一定レベルの性能を必要とするプロジェクトにとって、201は非常に魅力的な選択肢となり得ます。
典型的な組成比較:201対304
| グレード | クロム(Cr) | ニッケル (Ni) | マンガン(Mn) | 炭素(C) | 窒素 (N) | 簡単な説明 |
|---|---|---|---|---|---|---|
| 201 | 16–18% | 3.5–5.5% | 5.5–7.5% | ≤0.15% | ≤0.25% | 低ニッケル設計、マンガンと窒素を用いてオーステナイト構造を安定化 |
| 304 | 18–20% | 8–10.5% | ≤2% | ≤0.08% | ≤0.1% | より優れた耐食性を有する従来のオーステナイト設計 |
製作性能 201低ニッケルオーステナイト系ステンレス鋼 板金加工における
��の製作を計画している方にとって、加工中の挙動は当然ながら主要な関心事の一つです。
��テンレス鋼と一般的な製作プロセスの適合性
| 製作プロセス | 適合性 | 備考 |
|---|---|---|
| レーザー切断 | ★★★★★ | 良好な切断品質;わずかなエッジ硬化が発生する可能性あり |
| プレス/成形 | ★★★★☆ | 強い加工硬化傾向;深絞りでは割れリスクを評価する必要あり |
| 曲げ | ★★★★☆ | やや大きいスプリングバック;より大きな曲げ半径を推奨 |
| TIG / MIG溶接 | ★★★★☆ | 良好な溶接品質;熱影響部には後処理が必要な場合あり |
| 抵抗スポット溶接 | ★★★★☆ | 適している;溶接部周辺に若干の変色が生じる可能性あり |
| 機械研磨 | ★★★★★ | 良好な適合性;仕上げは304と同様に可能 |
| ヘアライン加工 | ★★★★★ | 最も一般的な表面仕上げの一つ |
| 酸洗い/不動態化 | ★★★★☆ | 可能であるが、均一性と安全な取り扱いに注意が必要 |
��304を完全に代替することはできませんが、適切な用途では、よりバランスの取れたコストソリューションを提供できます。内装装飾部品、一般的な筐体部品、およびコストに敏感な非重要構造部品には、201は依然として検討に値します。
| 用途タイプ | 適合性 | 備考 |
|---|---|---|
| 内装装飾 | ✅ 推奨 | エレベーター内装、天井、スクリーン、および類似用途 |
| 一般家具 | ✅ 推奨 | 本棚、収納ラック、その他の非湿潤屋内用途 |
| 家电外壳 | ✅ 推奨(場合による) | 背面板、ベース、その他の非重要部品 |
| 屋外建築装飾 | ⚠️ 注意して使用 | 乾燥地域では検討可能;湿潤な沿岸地域には推奨されない |
| キッチンシンク | ⚠️ 適合性限定 | 低価格帯製品には許容可能; ��推奨されます 高価格帯用途には |
| 沿岸屋外施設 | ❌ 推奨されません | 塩水噴霧腐食リスクが高すぎる |
| 食品加工設備 | ❌ 推奨されません | 食品安全基準に準拠する必要がある |
| 医療機器 | ❌ 推奨されません | 医療グレード材料要件が適用される |
| 化学容器/配管 | ❌ 推奨されません | より腐食性の高い媒体にはより高グレードの材料が必要 |
| プール施設 | ❌ 推奨されません | 高塩化物、高湿度環境には不適切 |
201低ニッケルオーステナイト系ステンレス鋼と304ステンレス鋼の選び方
正直に言うと、価格が201の最大の魅力です。ほとんどの場合、201の市場価格は 20%~50%低い ��それよりも。しかし、プロジェクトの材料を選定する際、価格だけを唯一の要素にしてはなりません。使用環境、期待寿命、外観要件、予算、および製作方法をすべて総合的に考慮する必要があります。
201対304 材料選定比較
| 比較項目 | 201 | 304 | 選定ガイダンス |
|---|---|---|---|
| コスト論理 | 予算重視のプロジェクトにより適している | 材料コストは通常より高い | 予算が優先の場合、201を先に検討できる |
| 耐食マージン | 中程度 | より安定し、より汎用性が高い | 湿潤または塩水噴霧環境では、304がより安全な選択です |
| 冷間加工硬化 | より顕著 | 比較的穏やか | ��複雑な成形にはより慎重な評価が必要です |
| 溶接性 | 溶接可能だが、加工マージンが少ない | より許容度が高い | 溶接がプロジェクトの主要部分である場合、通常304 / 304Lが優先される |
| 長期的な外観安定性 | 環境および後処理に依存 | 通常より安定 | 長期的な外観が重要な場合、304が一般的により良い選択肢です |
| 比較的劣る | 屋内用途、穏やかな環境、コスト削減プロジェクト | 汎用環境および高性能用途 | 単価だけでなく、全使用寿命と使用条件を考慮してください |
201低ニッケルオーステナイト系ステンレス鋼を購入する際に確認すべき事項は?
材料の方向性が定まったら、調達段階も同様に重要になります。201ステンレス鋼市場はやや一貫性に欠けることがあり、異なるサプライヤーが異なる名称で販売する材料は、性能が著しく異なる場合があります。そのため、以下の点を明確に確認する必要があります。
��テンレス鋼の購買チェックリスト
| であり、その特性は冷間加工とその後の安定化処理によって発現します。その結果、調質の指定は強度、伸び、および加工挙動に直接影響を与えます。 | 確認が必要な事項 | コスト・品質・リードタイムへの影響 |
|---|---|---|
| 標準体系 | ASTM、EN、GB、または顧客指定規格 | 材料の定義が明確かつ一貫しているかを決定します |
| 板材の厚さと公差 | 公称厚さ、許容偏差、平坦度 | 曲げ精度と組立の一貫性に影響します |
| 表面仕上げ | 2B、BA、HLなど | 外観および後工程仕上げのコストに影響します |
| 加工要件 | 溶接、深絞り、連続曲げが必要かどうか | プロセス適合性とサンプリング方法に影響します |
| 使用環境 | 屋内、屋外、沿岸、湿潤、塩水噴霧など | ��そもそも適しているかどうかを決定します |
| 外観グレード | ヘアライン方向、表面の一貫性、許容される欠陥 | 歩留まりと手直し率に影響します |
| 材料およびコンプライアンス文書 | ミルシート、RoHS、REACHなど | 納品の完全性とコンプライアンスに影響します |
| ロットの一貫性 | 同一ロットおよび同一表面グレードが必要かどうか | 大量生産における生産安定性に影響します |
