
AA 7075-T6(7xxx系、超高强度アルミニウム-亜鉛-マグネシウム-銅合金)
強度
優れた強度
対重量比
切削加工性
CNC用に最適化
および精密部品
性能
繰り返し荷重下で信頼性の高い
および動的荷重
(T6調質)
最大限の強度と
安定性を実現するよう設計
AA 7075-T6(7xxx系、, 超高强度 アルミニウム-亜鉛-マグネシウム-銅合金):基本事項
AA 7075-T6は7xxx系アルミニウム合金に属します。7xxx系の決定的な特徴は、アルミニウムマトリックス中の主要合金元素として亜鉛、マグネシウム、銅を使用することです。これらの元素の相互作用と、慎重に制御された熱処理の組み合わせにより、AA 7075-T6は通常のアルミニウム合金をはるかに超える強度レベルを実現します。.
接尾辞 T6 はその調質状態を指します。「T」は合金が熱処理によって強化されていることを示し、「6」は溶体化熱処理後に人工時効処理が施されていることを意味します。実際には、材料はまず約450°Cで数時間保持され、合金元素がアルミニウムマトリックス中に均一に溶解し、次に急速に急冷されて過飽和状態が保持され、最後に約120°Cで約24時間時効処理されることで、微細な析出物が材料全体に均一に形成されます。このプロセスにより7075は最高強度状態に達し、それが 超高强度アルミニウム-亜鉛-マグネシウム-銅合金.
と呼ばれる理由です。この説明は十分に裏付けられています。すべてのアルミニウム合金ファミリーの中で、7xxx系は一般的に強度範囲の最上位に位置します。.
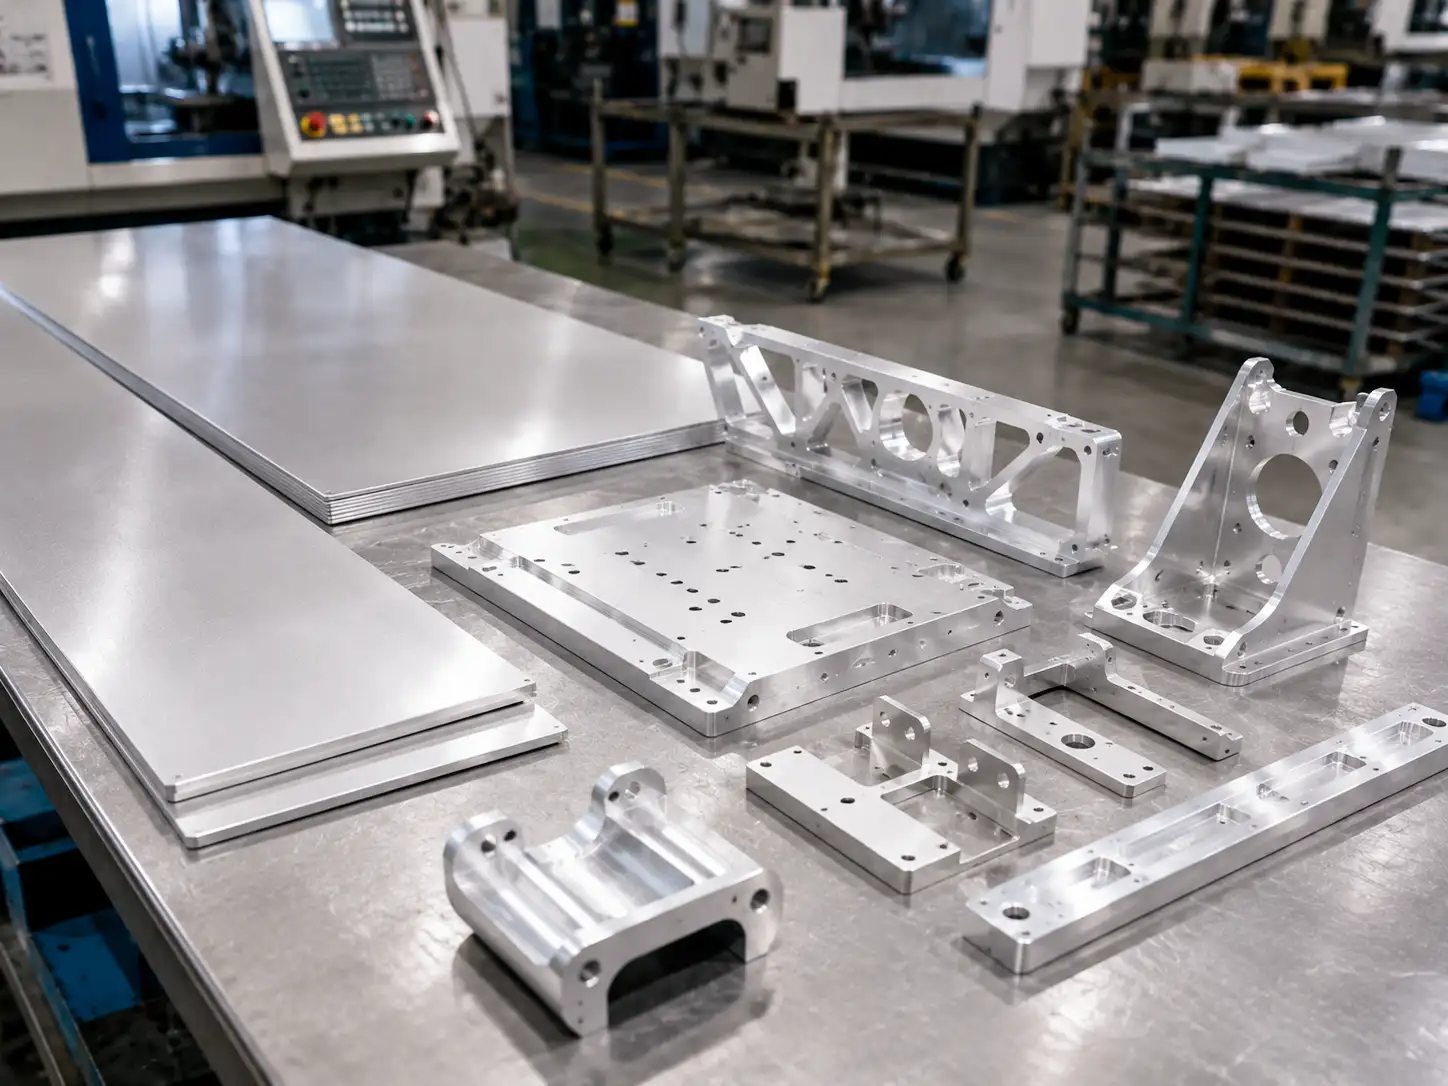
AA 7075-T6の主要性能限界
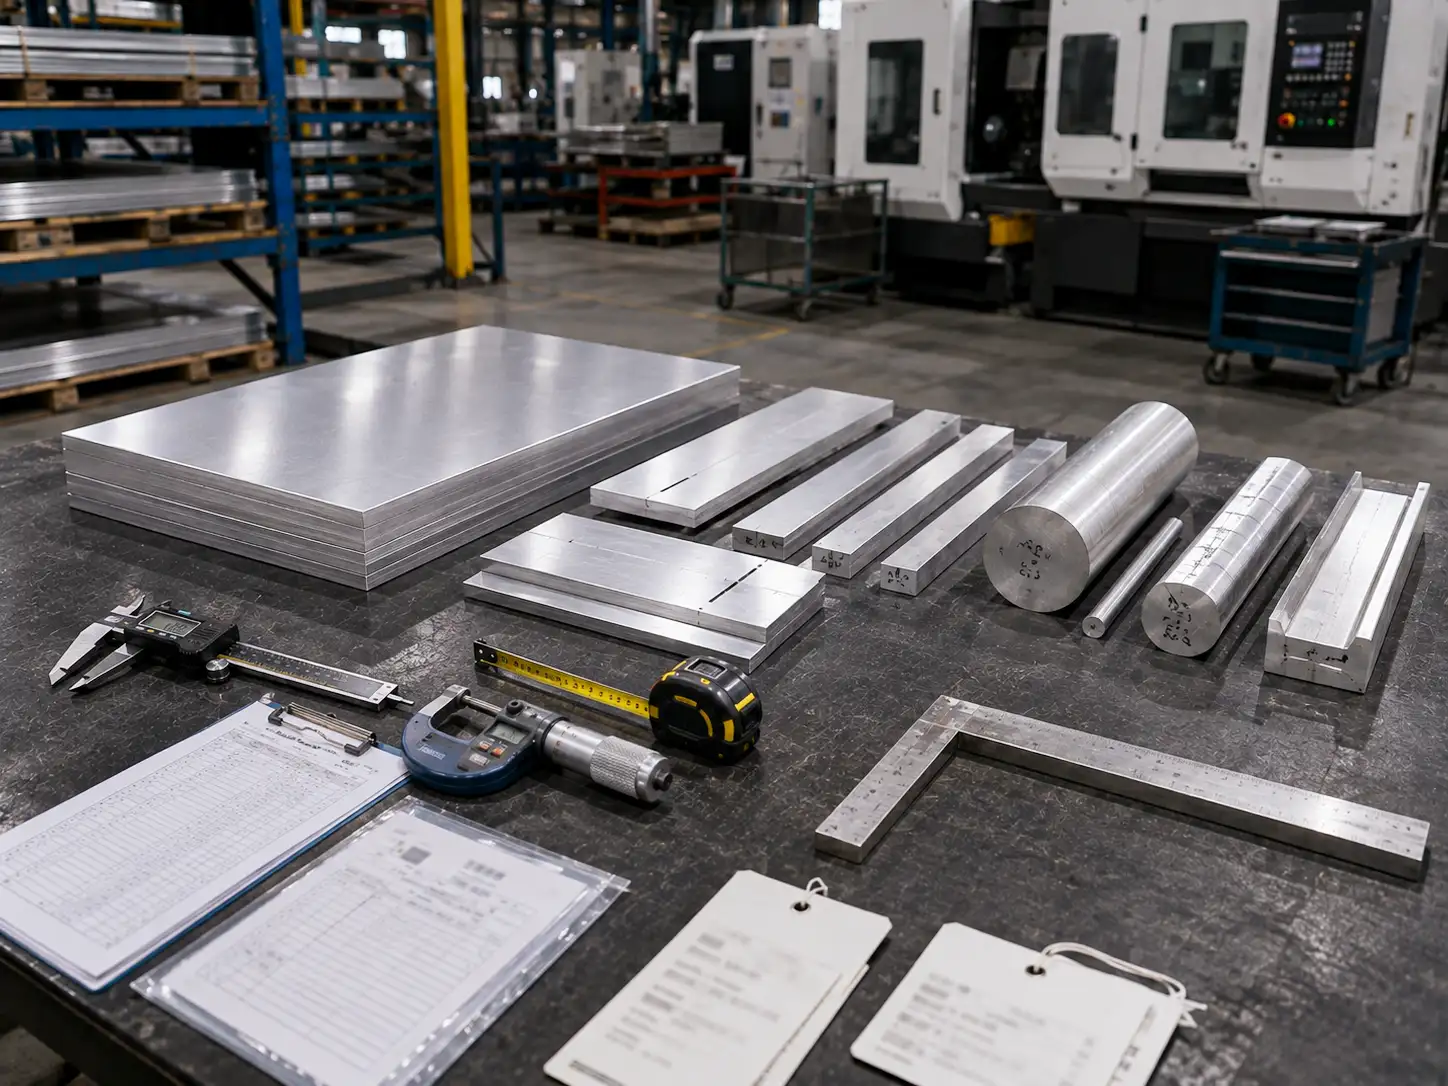
一般的な7075合金のグレードと調質
| グレード/調質 | 簡単な説明 |
|---|---|
| 7075-T6 | 溶体化処理および人工時効処理済み;最高強度状態であり、最も一般的な一般供給調質 |
| 7075-T651 | 引張による応力除去を施したT6;切削時の歪みが少なく、一般に板材に使用される |
| 7075-T73 / T7351 | 過時効調質;強度をいくらか犠牲にして、より優れた耐応力腐食割れ性を得る |
| 7075-T76 / T7651 | T6とT73の中間;強度と耐食性のバランスを取る |
| 7075-O | 焼なまし調質;軟質で、後続の熱処理前の成形に適している |
主要な加工および製造上の考慮事項: AA 7075-T6
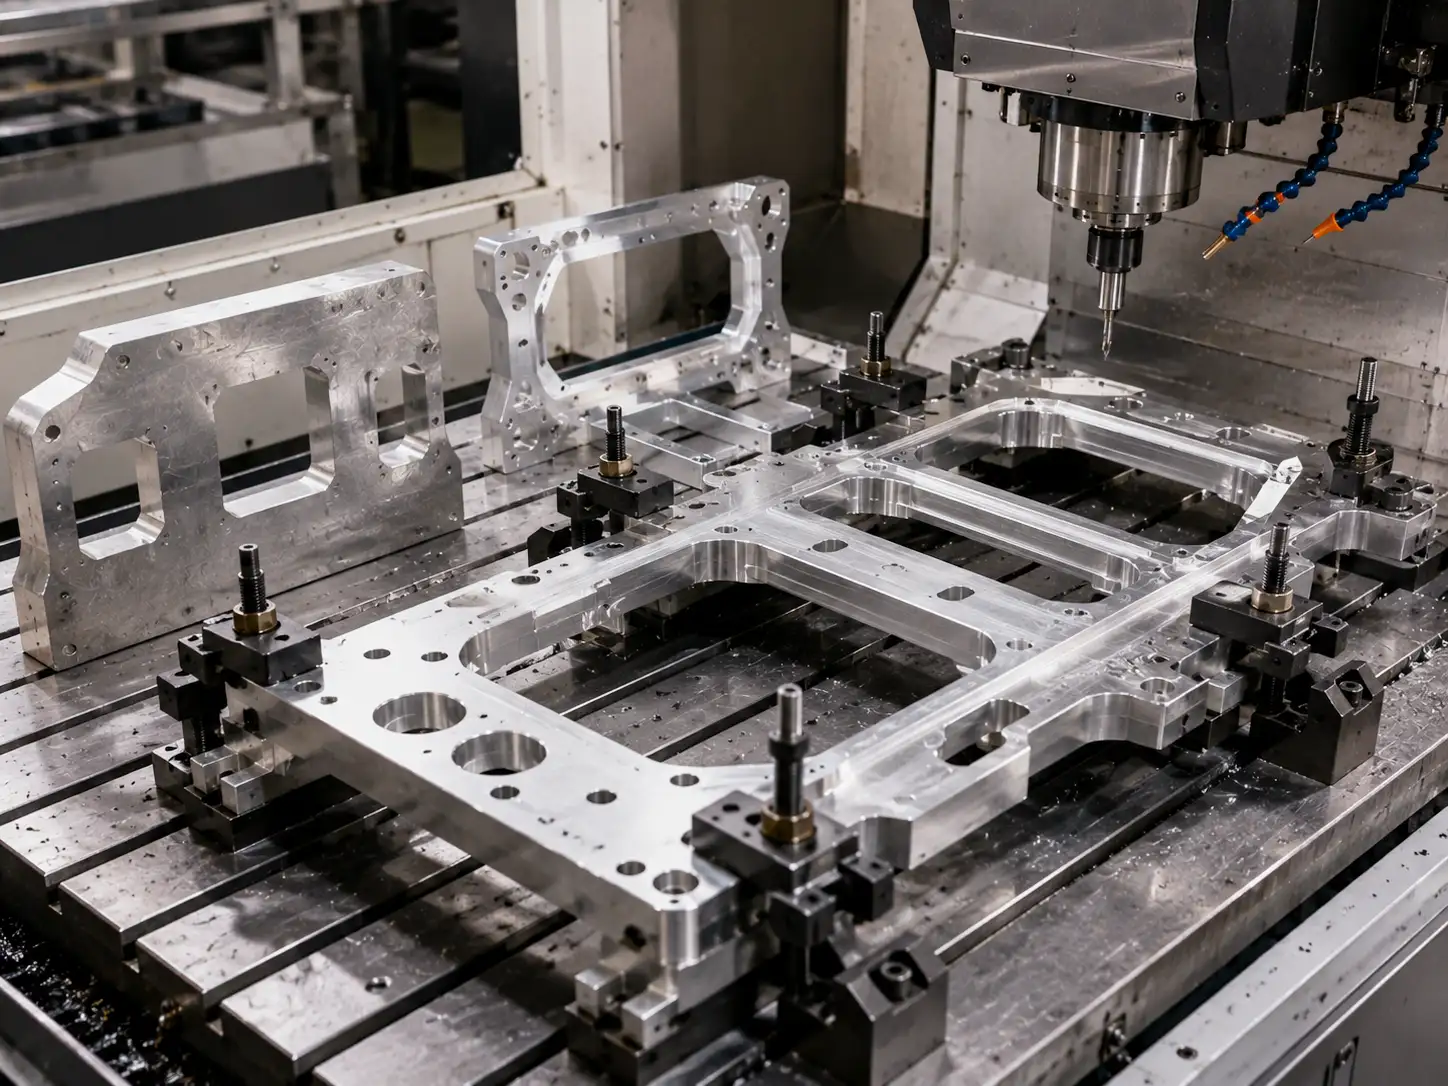
切削歪みの制御
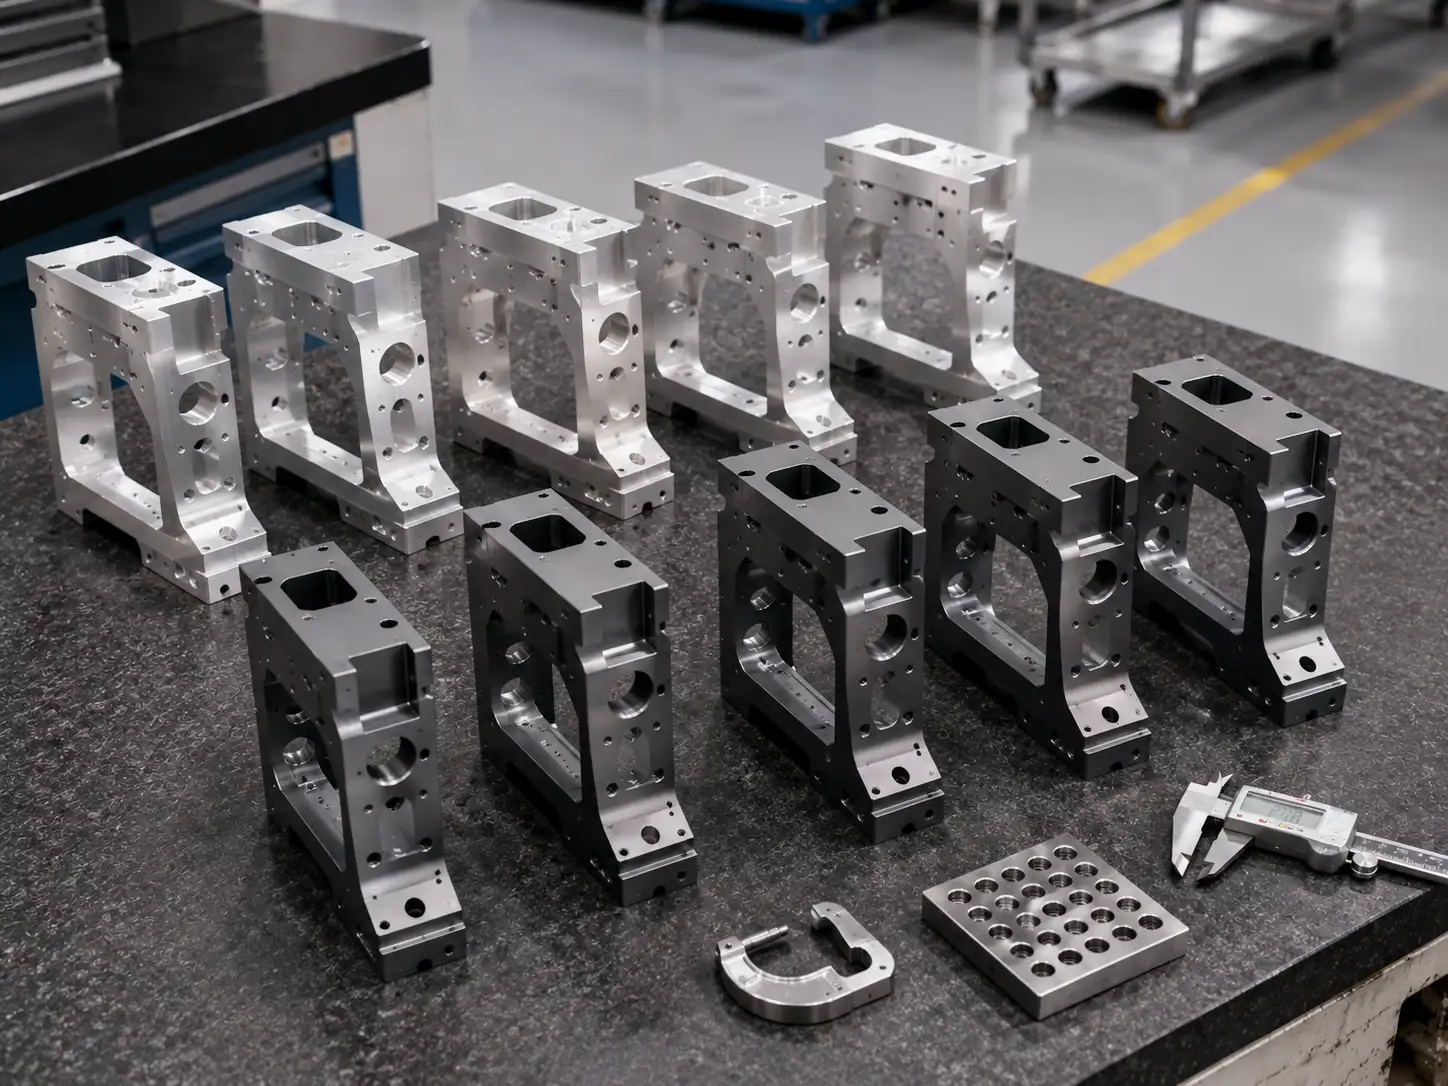
内部残留応力と高強度のため、AA 7075-T6は薄肉部品や幾何学的に複雑な部品を切削する際に歪むことがある。一般的な対策としては、対称切削、段階的な取り代除去、低応力治具の使用などがある。特に厳しい公差が要求される部品では、 応力除去焼なまし を粗加工と仕上げ加工の間に導入することがある。.
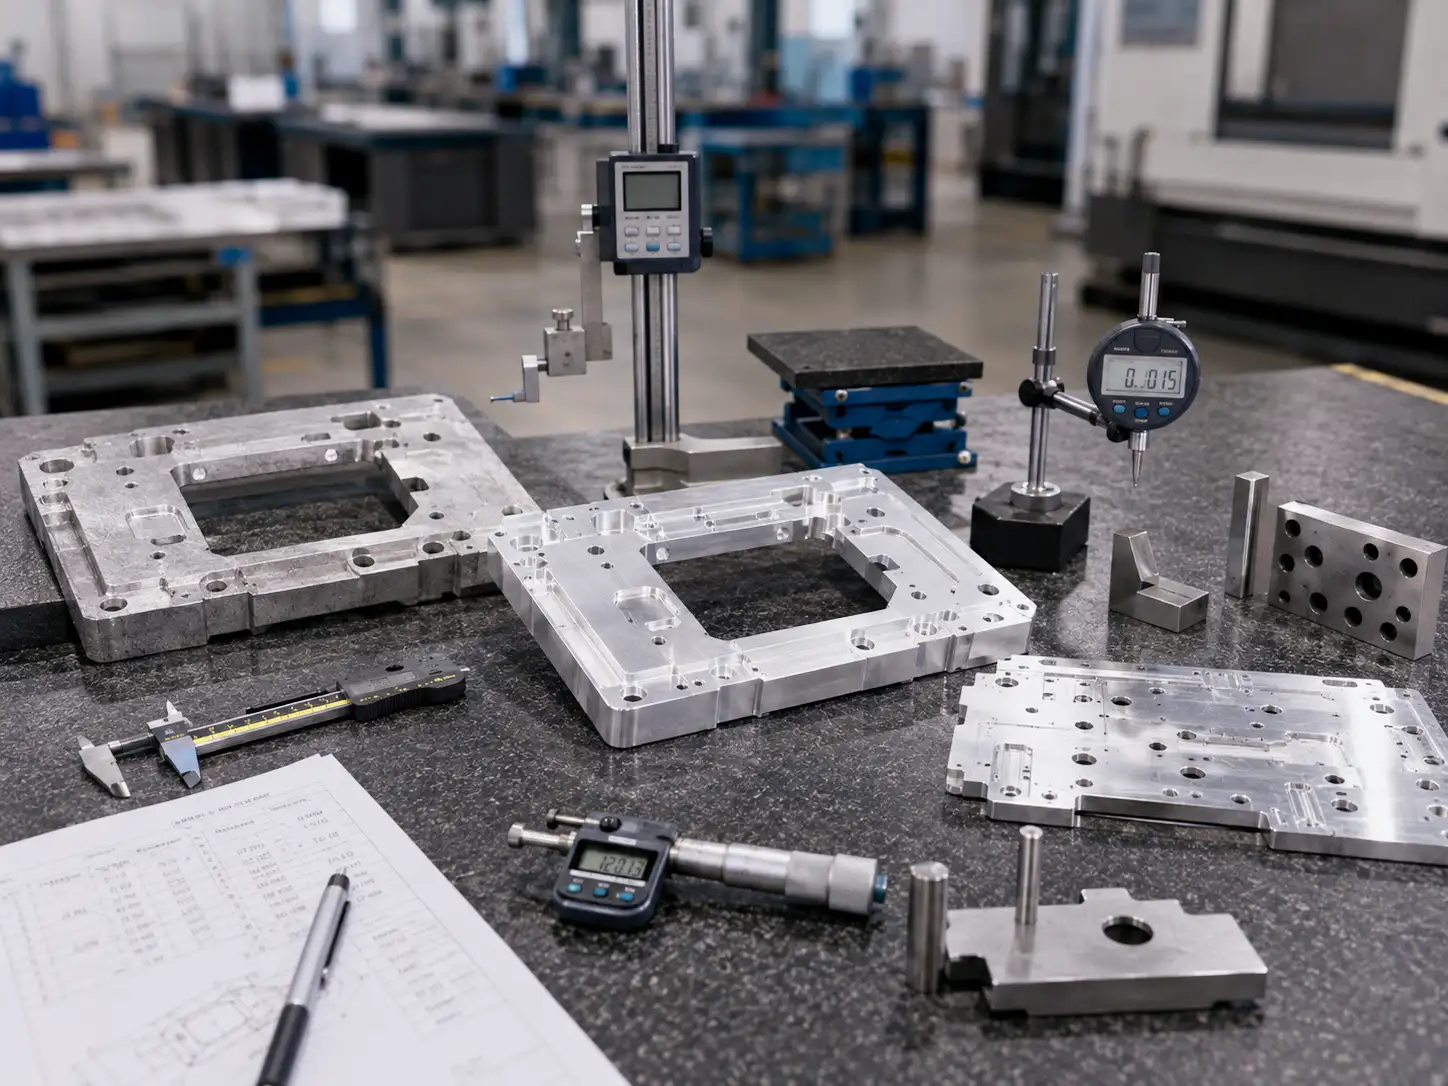
熱処理後の寸法安定性
T6調質では、後続の切削加工で大量の材料を除去した場合、または部品が不均一に加熱された場合、残留応力が解放されてわずかな寸法変化が生じることがある。嵌合いと公差の要件が極めて厳しい部品では、, T651 が好まれることがある。追加の応力除去引張工程により、寸法安定性のより良い出発点が得られるためである。.
表面処理の影響
陽極酸化やその他の表面処理を施す前に、皮膜厚さによる寸法増加の可能性および外観の均一性を考慮することが重要である。重要な嵌合い寸法が表面処理の前と後のどちらに適用されるかを図面に明確に記載すべきである。6xxx系合金と比較して、7075は陽極酸化後の色均一性が難しいため、合否基準を事前にサプライヤーと合意しておくべきである。.
接合方法の選択
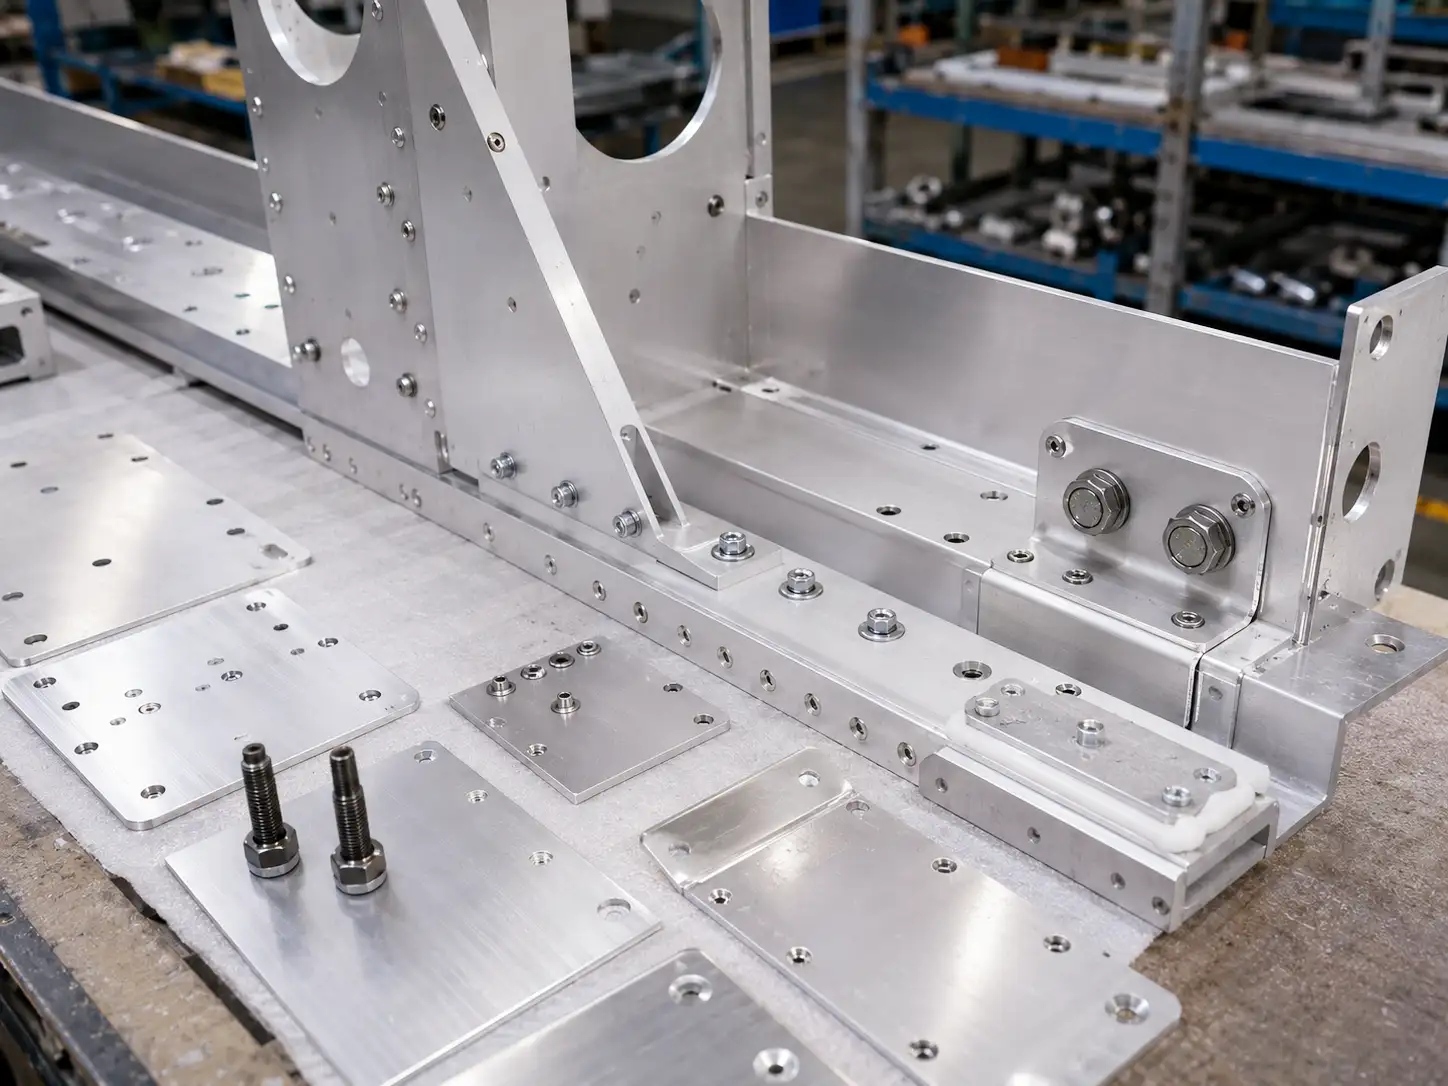
溶接の制約があるため、永久接合は通常、リベットまたは高強度ボルトによる機械的接合で対応する方が適している。非構造的なシーリングや付属部品には、高性能構造用接着剤も適している場合がある。いずれの場合も、接合部の設計では過度な応力集中を避けるべきである。.
どのような種類の部品およびプロジェクト条件に AA 7075-T6 適していますか?
AA 7075-T6は万能材料ではない。以下の条件が求められるプロジェクトに最適である 高負荷容量、高強度支持、軽量化、溶接が最小限、および中程度の耐食性要求.
代表的な部品用途
| 部品タイプ | 推奨レベル | 適している理由 |
|---|---|---|
| 高強度ブラケットおよび接続ブロック | 強く推奨 | 高負荷構造部品、通常は切削加工され、材料特性を十分に活用できる |
| 治具本体および位置決めブロック | 強く推奨 | 剛性、安定性、耐摩耗性がすべて重要な場合に適した選択 |
| 運動機構における荷重支持部品 | 強く推奨 | 繰り返し荷重および疲労使用に適しており、疲労性能と比強度が重要となる場合に最適 |
| 軽量構造部品 | 推奨 | 重量に敏感な構造物では、その高い比強度が質量の低減に貢献します |
| 航空宇宙用構造部品 | 推奨 | 主翼や胴体の骨格部品など、高応力部品に適しています |
| 金型プレート/治具プレート | 推奨 | 高強度、優れた被削性、研磨性により、プラスチック金型や低圧ダイカスト金型に適しています |
| 溶接構造部品 | 推奨されません | 溶接性が低く、溶接部で大幅な強度低下が発生します |
| 海洋環境に曝される部品 | 注意して使用してください | 耐食性は中程度のみであるため、保護処理または異なる調質が必要になる場合があります |
材料選定は時に困難を伴います。よくある例としては、 AA 7075-T6, の強度を求めつつ、その溶接性やコストに不満がある場合です。そのような場合は、 実用的な代替材料を検討するのが合理的です。つまり、全体的に類似した性能を持ち、ある程度のトレードオフが許容される材料です。.
以下は検討に値する有用な代替材料です:
| オプション | 検討する主な理由 | 最適な用途 |
|---|---|---|
| 7075-T651 | 機械加工における寸法安定性の向上 | 高精度部品および歪みを厳密に管理する必要がある用途 |
| 7075-T73 / T7351 | 耐応力腐食割れ性の向上 | 腐食環境および持続的な引張応力下の部品 |
| 6061-T6 / 6082-T6 | 溶接性の向上とよりバランスの取れた総コスト | 溶接構造物、コスト重視のプロジェクト、中程度の強度要件の用途 |
| 5052-H32 / 5083-H112 | 成形性と耐食性の向上 | 板金成形、海洋環境、溶接構造物 |
| 7050-T7451 | 大型断面における厚さ方向の特性均一性の向上 | 厚板、大型鍛造品、大型高応力部品 |
| 2024-T3 / T351 | 優れた疲労性能と良好な損傷許容性 | 疲労が重要な航空宇宙部品およびより高い損傷許容性が要求される構造物 |
購入またはサンプリング前に確認すべきプロジェクト条件は何ですか?
7075の場合、荷重条件、製造ルート、調質、表面処理、およびトレーサビリティ要件を最初から明確に定義する必要があります。この合金では、指定された調質がその後の寸法安定性と密接に関連しており、材料証明書と熱処理証明書の両方が受入検査およびその後の責任追跡に直接影響します。.
| 確認項目 | 主要な質問 | 回答例 | 材料選定または調達への影響 |
|---|---|---|---|
| 部品の機能 | 部品は主に荷重支持ですか、それとも外観や成形性が主な関心事ですか? | 荷重支持部品 | より有力な候補となります 7075 より可能性の高い候補 |
| 荷重の種類 | 静的、繰り返し、または衝撃荷重ですか? | 繰り返し荷重 | 疲労および構造の詳細を設計段階から組み込む必要があります |
| 製造ルート | 主にCNC機械加工、または鍛造後の機械加工ですか? | 主にCNC加工 | 板材または棒材が優先的な素材形状となる場合がある |
| 除去加工量 | どの程度の材料が除去されるか、薄肉壁や深いキャビティはあるか? | 高い除去量 | T651 または T7351 より適切な調質の選択肢となる |
| 接合方法 | ボルト締結、リベット締結、ピン結合、または溶接? | 主にボルト締結 | ��特性をより活かした設計 |
| 表面処理 | 陽極酸化、コーティング、クロメート処理、または切削ままの仕上げ? | 硬質陽極酸化 | 寸法公差と外観基準は早期に定義すべき |
| 寸法要件 | 平坦度、位置度、または同心度の要件はどの程度厳しいか? | 平坦度0.05 mm | 工程計画には段階的な粗加工と仕上げ加工を組み込むべき |
| バッチトレーサビリティ | 材料証明書および熱処理記録は必要か? | 完全なバッチトレーサビリティが必要 | 認証要件は購買発注書に明確に記載すべき |
| 使用環境 | 屋内、屋外、高湿度、または塩水噴霧環境? | 高湿度環境 | 評価する方が良い場合がある T73 / T7351 またはより強力な表面保護を指定する |
