
H62/H59黄铜
及び成形性
切削加工性
抵抗
H62/H59黄铜:基礎知識
H62とH59はどちらも、一般加工用の標準黄銅グレードに属します。金属加工において、黄銅は銅亜鉛合金であり、銅亜鉛合金ファミリーの中で最も広く使用されているタイプです。.
標準黄銅の命名規則はシンプルです。頭文字の「H」は黄銅を表し、それに続く数字が銅含有量を示します。例えば、H62は銅含有量が約62%、H59は銅含有量が約59%であることを意味します。.
これらの黄銅グレードはどちらも、 アルファ+ベータ二相組織. を持っています。一定の亜鉛含有量範囲内で、銅亜鉛合金は2つの異なる相を形成します。アルファ相は銅中の亜鉛の固溶体であり、材料に優れた延性を与えます。ベータ相はCuZn電子化合物をベースとした固溶体です。高温では良好な塑性を示しますが、室温ではより高い硬度を示す傾向があります。.
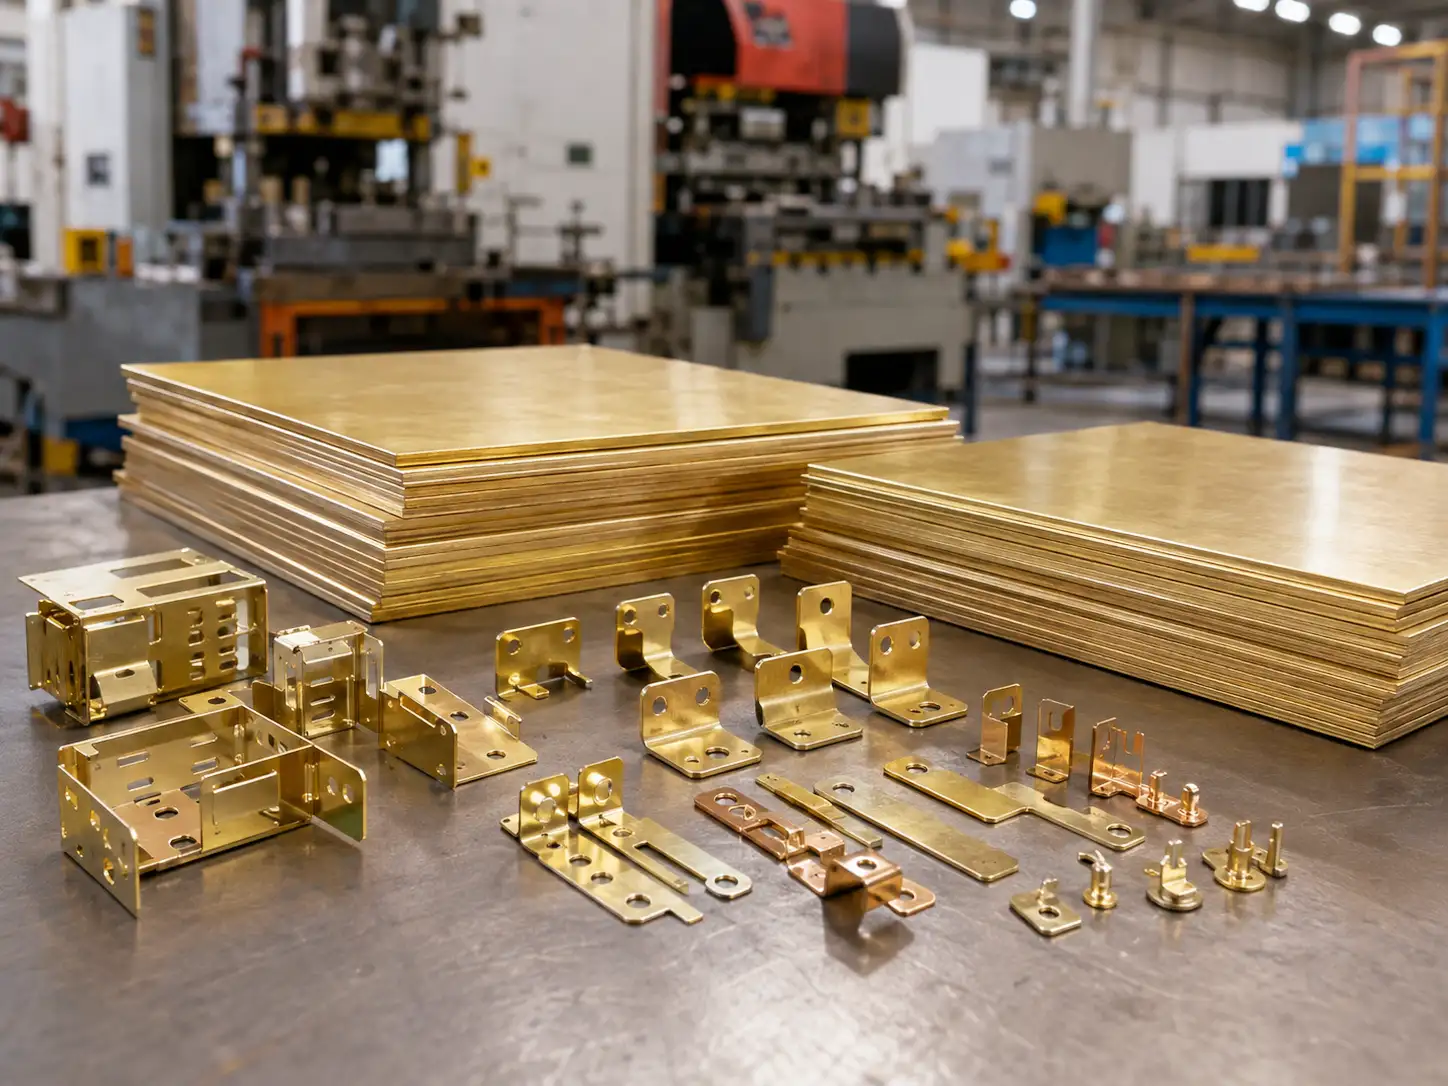
H62とH59黄銅の違いは何ですか?
H62とH59の最大の違いは、銅と亜鉛の比率の変化に起因し、これが材料の性能に直接影響します。.
ことを条件に、非常に効果的なコスト削減オプションとなり得ます。
| 比較項目 | 材料選定比較 | H62が適する傾向 | H59が適する傾向 |
|---|---|---|---|
| 組成 | より適したプロジェクトタイプ | 銅含有量が高い | 亜鉛含有量が高い |
| 成形要件から始め、次に強度とコストを比較検討 | 強度と硬さ | 中~高、調質により明確に向上 | より高く、硬度増加の傾向が強い |
| ファスナー、ハードウェア、荷重支持部品はH59を検討する可能性が高い | 延性と成形性 | 冷間成形の許容範囲が広い | 熱間加工により適する |
| 深絞り、フランジ成形、複雑な曲げはH62が有利 | 切削加工性 | 切削可能、全体的なバランスに優れる | やや直接的な切削応答 |
| タップ加工、スロットフライス加工、機械加工が工程の大部分を占める場合、H59は検討に値する | コストプロファイル | 銅含有量が高いため、材料コストは通常高くなる | 通常、よりコスト効率が良い |
化学成分
| 元素 | H62黄銅 | 組成は材料性能の基盤です。組成がどの程度適切に管理・理解されているかが、加工中の部品品質に直接影響します。 |
|---|---|---|
| 銅(Cu) | 60.5%–63.5% | 57.0%–60.0% |
| 亜鉛(Zn) | バランス | バランス |
| 鉛(Pb) | ≤ 0.08% | ≤ 0.5% |
| 鉄(Fe) | ≤ 0.15% | ≤ 0.3% |
| ビスマス(Bi) | ≤ 0.002% | ≤ 0.003% |
| リン(P) | ≤ 0.01% | ≤ 0.01% |
| 不純物合計 | ≤ 0.5% | ≤ 1.0% |
注意: H59は鉛含有量の上限が高く、約0.5%です。鉛は被削性を向上させることができますが、環境規制への適合に関する懸念が生じる可能性もあります。環境適合型の 鉛フリー黄銅, が必要な場合は、事前に明確に指定する必要があります。.
一般的な国際同等規格(概算)
| 国/地域 | H62相当 | H59相当 |
|---|---|---|
| 中国(GB) | H62 | H59 |
| アメリカ(ASTM) | C27400 | C28000 |
| ドイツ(DIN) | CuZn37 | CuZn40 |
| 日本(JIS) | C2800 | C2801 |
| 国際(ISO) | CuZn37 | CuZn40 |
| 欧州連合(EN) | CW508L | CW507L |
性能特性
| 特性 | H62黄銅 | 組成は材料性能の基盤です。組成がどの程度適切に管理・理解されているかが、加工中の部品品質に直接影響します。 |
|---|---|---|
| 密度 | 43–8.47 g/cm³ | 約8.45 g/cm³ |
| 融点 | 905~930°C | 約900–920°C |
| 熱伝導率 | 110~120 W/(m·K) | 約105 W/(m·K) |
| 電気伝導率 | 25%–30% IACS | 約28% IACS |
| 引張強さ、焼鈍 | 300~350 MPa | 300~350 MPa |
| 引張強さ、硬質調質 | ≥400 MPa、500 MPaを超えることも可能 | 400~450 MPa |
| 降伏強さ、焼鈍 | 約100 MPa | 約120 MPa |
| 耐力、硬質調質 | 200~230 MPa | 280~310 MPa |
| 伸び、焼鈍 | ≥38% | ≥25% |
| 伸び、硬質調質 | ≥10% | 10%–15% |
| ブリネル硬さ、焼鈍 | 約55 HB | 約65 HB |
| ブリネル硬さ、硬質調質 | 100~120 HB | 160~180 HB |
| 熱膨張係数 | 6 × 10⁻⁶/°C | 約20.5 × 10⁻⁶/°C |
| 弾性率 | 約100 GPa | 約100 GPa |
板金加工プロセスとは H62/H59黄铜 適していますか?
黄銅は、板金加工業者が最も好んで使用する銅合金の一つです。優れた加工性、美しい外観、そして同様に重要なこととして、大量生産に適したコストプロファイルを備えています。とはいえ、H62とH59では性能が異なるため、プロセスによって適性が変わることがあります。
プロセス互換性
| プロセス種別 | H62の性能 | H59の性能 | 主要な加工上の考慮事項 |
|---|---|---|---|
| レーザー切断 | 精密切断に適しており、薄肉部品でより一般的 | 精密切断にも適しているが、ピアス開始点と入熱管理がより重要 | 反射率、熱伝導率、エッジの熱変色、バリ管理 |
| CNCパンチング/スタンピング | 冷間スタンピング、フランジング、エンボス加工により適している | ブランキングおよび熱間成形用途でより頻繁に使用される | ダイクリアランス、潤滑、切断エッジの割れウィンドウ |
| 曲げ | 内側半径管理の柔軟性が高い | より保守的な曲げ半径を推奨 | 圧延方向、調質、スプリングバック、曲げ順序 |
| ドリリング/タッピング/ミーリング | 切削加工性 | 機械加工の応答は通常より直接的 | 工具の切れ味、切りくず排出、バリ管理 |
| 軟ろう付け/ろう付け | 高い適合性 | 高い適合性 | 接合部の清浄度と熱影響部の変色 |
| アーク溶接プロセス | 実施可能 | 実施可能 | 入熱、スパッタ、溶接後の表面仕上げ |
注意: H62またはH59のいずれを選択する場合でも、冷間加工後の残留応力を低減するために応力除去焼鈍が一般的に推奨されます。一般的な方法は、300~400°Cで1~2時間保持することです。
表面仕上げと外観管理の要点 H62/H59黄铜
実際には、黄銅の表面仕上げと外観管理において注意すべき主な事項が4つあります。
- 第一に、表面の清浄度が重要です。加工から残る残留物は、仕上げ結果と部品の最終的な外観の両方に影響を与える可能性があります。
- 第二に、酸化と変色に注意が必要です。原材料のリリースから加工完了までの時間は比較的長くなる場合があり、黄銅が空気にさらされる時間が長いほど、変色がより顕著になる可能性があります。生産を効率的に進めるか、適切な保護対策を講じることが最善です。
- 第三に、傷や打痕を慎重に管理する必要があります。黄銅は比較的軟らかいため、取り扱いや輸送の問題で目に見える表面損傷が生じる可能性があります。適切な保護が不可欠です。
- 第四に、バッチの一貫性を考慮する必要があります。材料バッチが異なるとわずかな色のばらつきが生じることがあるため、大量生産の場合は、可能な限り同一バッチの材料を使用することが通常は望ましいです。
表面処理オプション
| 処理方法 | 典型的な用途 | 効果 | 環境プロファイル | コスト |
|---|---|---|---|---|
| 自然酸化 | 内部部品、低要求アプリケーション | 基本的な保護 | 優れた | 極めて低い |
| 機械研磨 | すべての真鍮部品 | 光沢の向上 | 良好 | 中 |
| 化学研磨 | 複雑な形状の大量処理 | 迅速な光沢化 | 普通 | 中 |
| 電解研磨 | 外観要求の高い精密部品 | 鏡面仕上げ | 普通 | より高い |
| クロムフリーパッシベーション | 一般的な保護 | 24~72時間の変色防止 | 優れた | 低 |
| BTA処理 | 電子部品 | 強力な変色防止保護 | 優れた | 低 |
| ニッケル/クロムめっき | 浴室金具、装飾部品 | 長期保護 | 普通 | 高 |
| 無電解ニッケルめっき | 精密部品 | 高い耐食性 | 普通 | より高い |
| スズめっき | 電子はんだ付け部品 | 良好なはんだ付け性 | 普通 | 中 |
| クリアラッカーコーティング | 屋外装飾部品 | 長期保護 | 普通 | 中 |
| VCI梱包 | 保管および輸送 | 一時的な防錆 | 優れた | 低 |
一般的な用途
| 用途分野 | 代表的な部品 | 推奨材料 | 選定理由 |
|---|---|---|---|
| 機械的締結具 | ボルト、ねじ、ナット | H62推奨 | 良好な被削性と十分な強度 |
| 構造用荷重支持部品 | ブッシング、スリーブ、フランジ | H59推奨 | より高い強度と低コスト |
| 建築金物および装飾部品 | ドアロック、ヒンジ、ハンドル | H62推奨 | 優れた外観と良好な加工性 |
| 配管継手 | バルブ、管継手、エルボ | H62推奨 | 淡水腐食に対する良好な耐性とはんだ付け可能 |
| 電子コネクタ | 端子、スイッチ、導電ストリップ | H62推奨 | より良い導電性とより良い成形性 |
| ラジエーター部品 | 放熱フィン、チューブ | H62推奨 | より良い熱伝導性 |
| 自動車部品 | ファスナー、管部品 | 両方とも使用可能 | 選択は強度要件に依存 |
| 楽器部品 | リード、ペグ、マウスピース | H62推奨 | より良い音響性能 |
| 装飾・芸術部品 | メダル、照明器具、彫刻 | 両方とも使用可能 | 魅力的な外観 |
| 熱間鍛造部品 | 複雑な構造部品 | H59推奨 | 優れた熱間加工性能 |
どのように選択すべきか H62とH59黄銅?
クイック選択ガイド
| 要件タイプ | 推奨材料 | 理由 |
|---|---|---|
| 複雑な冷間成形または深絞り | H62 | より良い延性と割れリスクの低減 |
| 予算が限られたコスト重視のプロジェクト | H59 | 亜鉛含有量が多く、材料コストが低い |
| 高強度構造部品 | H59 | より高い強度とより良い耐摩耗性 |
| 高い表面仕上げ要件 | H62 | より均一な色合いと研磨のしやすさ |
| 電子機器または溶接用途 | H62 | やや優れた導電性とより良い溶接性 |
| 淡水または大気環境 | 両方とも使用可能 | 選択はアプリケーションの全要件に基づくべき |
| 沿岸部または高腐食環境 | H62が一般的に適した選択 | 比較的優れた耐食性 |
| 熱間鍛造または熱間押出 | H59 | 優れた熱間加工性能 |
| 厳格なEUまたは環境コンプライアンス要件 | H62 | より低い鉛含有量 |
| 北米で一般的に使用される標準仕様 | 両方とも使用可能 | 対応する標準グレードが利用可能 |
何の情報を提供すべきか H62/H59黄銅部品のRFQ?
以下のチェックリストの目的は、事前にすべての重要事項を提供いただくことで、サプライヤーがより迅速に見積もり、サンプルと量産の両方をより円滑に評価できるようにすることです。
RFQ情報チェックリスト
| 情報カテゴリ | 必須/推奨 | 例 |
|---|---|---|
| 材料グレード | 必須 | H62、C28000、CuZn37 |
| 材料調質 | 必須 | 軟質(M)、硬質(Y)、半硬質(Y2) |
| 製品形態 | 必須 | 板材、帯材、棒材、管材、カスタムプロファイル |
| 寸法 | 必須 | 厚さ×幅×長さ、直径、肉厚 |
| 数量 | 必須 | 500個、2トン、月5トン |
| 化学成分要件 | 推奨 | 鉛フリー、低鉛、特殊不純物制限 |
| 機械的性質の要件 | 推奨 | 引張強度 ≥ 400 MPa、硬さ ≤ 110 HB |
| 表面状態 | 推奨 | 研磨、酸洗、ヘアライン、光沢仕上げ |
| 寸法公差 | 推奨 | ±0.05 mm、±3% 厚さ |
| リードタイム要件 | 推奨 | 3週間以内、月末前、緊急注文 |
| —検査レベル、サンプリング計画、必要に応じて初品検査 | 推奨 | 材料証明書、第三者検査報告書 |
| 認証要件 | 推奨 | RoHS、REACH、IATF 16949 |
| 用途説明 | 推奨 | ラジエーター部品、自動車用コネクタ |
