
HPb59-1 鉛入り黄銅
切削加工性
耐摩耗性能
最適
穴あけ性能
HPb59-1 鉛入り黄銅:基本概要
HPb59-1は、中国標準GB/T 5231で規定された鉛入り黄銅グレードです。その呼称は、わかりやすい命名規則に従っています: H は黄銅を表し、, Pb は鉛を表し、, 59 は銅含有量が約59%であることを示し、 1 は鉛含有量が約1%であることを意味します。.
HPb59-1はα+β二相黄銅です。鉛の添加により、良好な機械的性質と耐食性を維持しながら、被削性が大幅に向上します。.
産業用途では、HPb59-1は快削黄銅または自由切削黄銅と呼ばれることが多く、金属製造において非常に汎用性の高い材料です。鉛は微細な遊離粒子として結晶粒界に沿って分布しています。加工時には、これらの鉛粒子が切りくずの分断と潤滑を助け、切削性能を大幅に向上させ、工具摩耗を低減します。.
製造の観点からは、HPb59-1は主に機械加工を目的とした部品に適しています。プロジェクトが大変形のプレス加工、深絞り、または水と接触する高 compliance 用途に大きく依存する場合は、それらの要件により適した別の銅合金を検討する方が良いでしょう。.
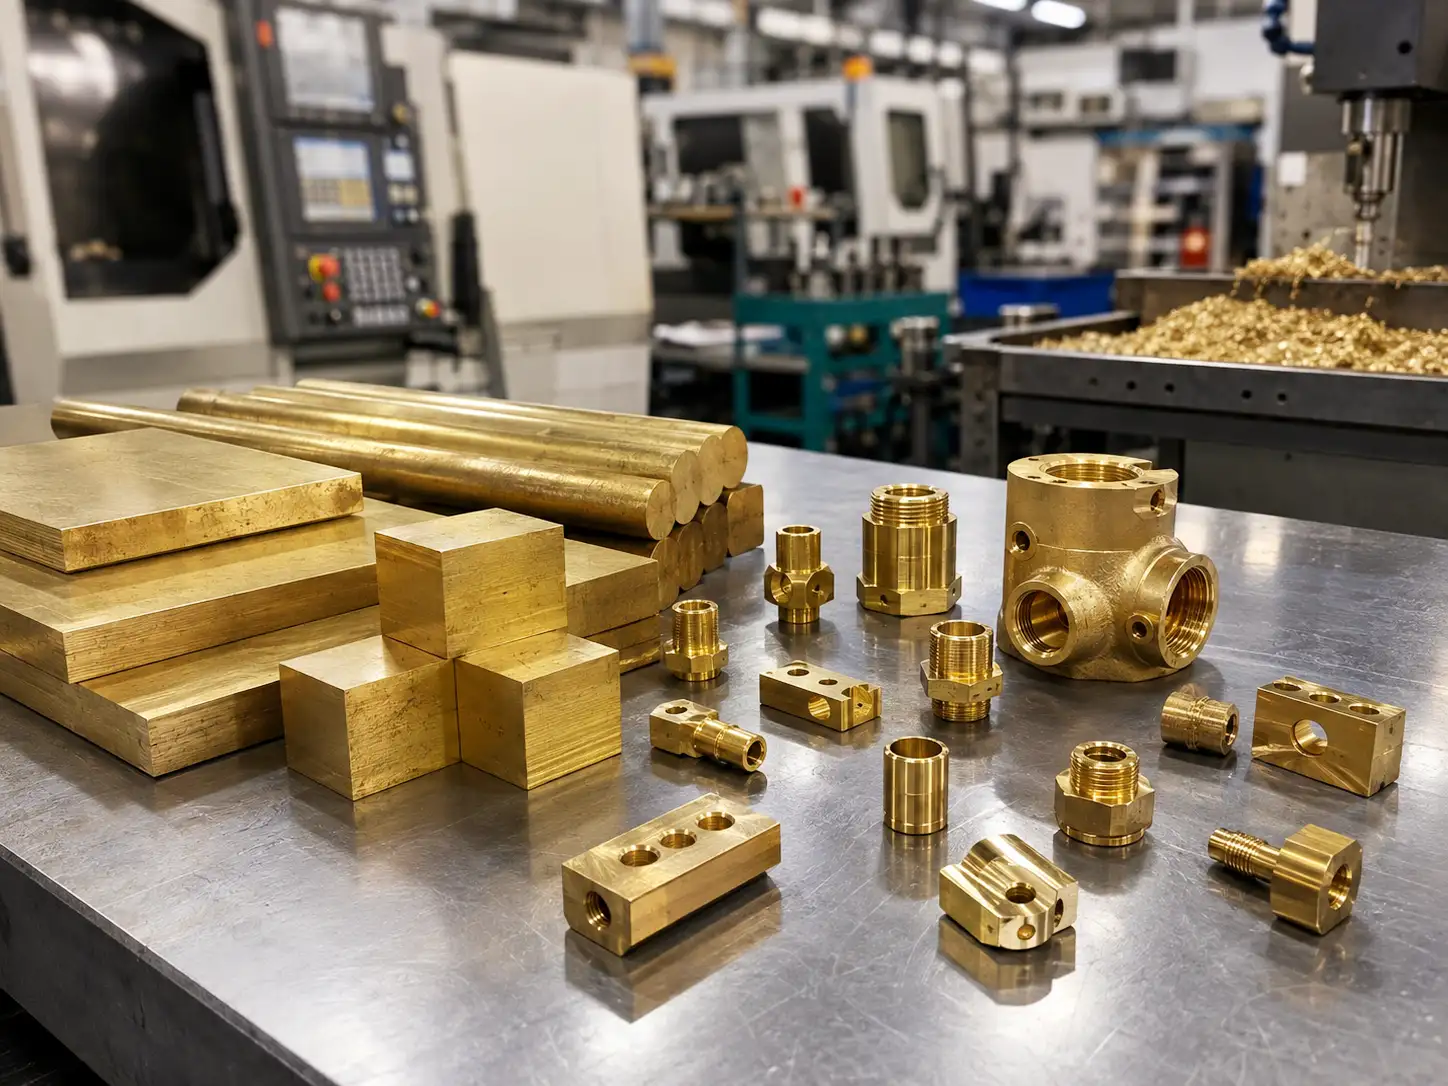
HPb59-1のクイック識別ガイド
| 識別カテゴリ | 詳細 | 主な特性 |
|---|---|---|
| 中国グレード | HPb59-1 | H = 黄銅、Pb = 鉛、59 ≈ 銅含有量%、1 ≈ 鉛含有量% |
| 材料カテゴリ | 銅-亜鉛-鉛三元合金 | α+β二相黄銅組織 |
| 中核的優位性 | 快削、高効率 | 切削速度は200 m/minを超えることが可能 |
| 外観 | 黄金色の金属光沢 | 密度約8.5 g/cm³ |
| 標準参照 | GB/T 5231-2012 | 中国国家標準(加工黄銅) |
HPb59-1仕様概要
| パラメータカテゴリ | パラメータ | 値範囲 | 備考 |
|---|---|---|---|
| 化学成分 | 銅(Cu) | 57.0%–60.0% | 合金ベース、耐食性の基礎を提供 |
| 鉛(Pb) | 0.8%–1.9% | 主要機能元素 被削性向上のため | |
| 亜鉛(Zn) | 残部、約38%~41% | 固溶体強化を提供し、強度と延性のバランスに寄与 | |
| 鉄(Fe) | ≤ 0.5% | 不純物元素、上限管理 | |
| アルミニウム(Al) | ≤ 0.21% | 不純物元素、上限管理 | |
| リン(P) | ≤ 0.02% | 不純物元素、上限管理 | |
| 不純物合計 | ≤ 1.0% | 全体的な不純物管理要件 | |
| 物理的性質 | 密度 | 5 g/cm³ | 軽量化設計に対応 |
| 電気伝導率 | 約26% IACS | ほとんどの鋼材より優れる | |
| 熱伝導率 | 105~110 W/(m·K) | 放熱部品に適しています | |
| 線膨張係数 | 5 × 10⁻⁶/°C (20~300°C) | 良好な熱安定性 | |
| 融点 | 900~930°C | 一般的な鋳造流動性範囲 | |
| 機械的性質 | 引張強さ(σb) | 380~550 MPa | 材料の調質状態による |
| 降伏強度 | 240~270 MPa | 中程度の強度レベル | |
| 伸び(δ) | 10%–25% | 良好な延性 | |
| ブリネル硬さ(HB) | 75–130 | 熱処理条件による | |
| ロックウェル硬さ(HRB) | 70–85 | 機械加工後の硬さレベル | |
| 加工特性 | 被削性指数 | 180%–210% | 快削鋼 = 100% を基準とする |
| 表面粗さ | Ra 1.6 μm 達成可能 | 精密加工面品質に適しています | |
| パスあたりの冷間変形 | 最大45% | 中程度の冷間成形性 |
主な国際相当規格 HPb59-1
HPb59-1鉛入り黄銅は広く使用されている快削黄銅であり、世界中の多くの産業市場に対応する規格が存在します。命名体系は国や地域によって異なりますが、組成と性能は概ね同等です。.
HPb59-1の主なクロススタンダード参考規格
| 国/地域 | 規格システム | 参考規格 | 組成比較 | 用途上の注意 |
|---|---|---|---|---|
| 中国 | GB/T | HPb59-1 | Cu: 57%~60%、Pb: 0.8%~1.9% | オリジナル参考規格、幅広い用途で使用 |
| アメリカ | ASTM / UNS | C37700 / C36000 | Cu: 57%~61%、Pb: 1.8%~3.7% | 北米市場で一般的に使用される規格 |
| 日本 | JIS | C3710 / C3712 | Cu: 57%~61%、Pb: 0.8%~1.5% | 日本産業規格体系 |
| 欧州 | EN / DIN | CW612N / CuZn39Pb2 | Cu: 57%~59%、Pb: 1.5%~2.5% | EUで広く使用されている整合規格 |
| イギリス | BS | CZ122 / PB104 | Cu: 57%–59%、Pb: 0.5%–2.0% | 英連邦標準体系 |
| ロシア | GOST | C59-1 / ЛС59-1 | Cu: 57%–61%、Pb: 0.5%–1.5% | CIS標準体系 |
加工方法とは HPb59-1 鉛入り黄銅 適していますか?
快削鋼を被削性の基準とし、被削性指数を100%とした場合、HPb59-1鉛入り黄銅は約 180%~210%に達する。実用上、これは加工に適した金属材料の中でも優れた性能を持つ部類に入る。
HPb59-1のプロセス互換性
| プロセス種別 | 適合性 | 推奨プロセスパラメータ | 備考 |
|---|---|---|---|
| 旋削 | 優れた | 切削速度200 m/min以上、送り速度0.1~0.3 mm/rev | 推奨プロセス、切りくず処理が非常に良好 |
| フライス加工 | 優れた | 中程度の切削速度、十分な冷却 | 工具寿命が長く、仕上げ面が良好 |
| ドリル加工 | 優れた | 適度な主軸回転数、効果的な切りくず排出 | 切りくずが分断しやすく、絡みにくい |
| タップ加工 | 優れた | タップ寿命が長く、ねじ品質が高い | 大量タップ加工に適している |
| 鋸切断 | 良好 | 高速鋸切断、高効率 | 切断面がきれいで、材料ロスが少ない |
| 自動旋盤 | 優れた | 高速・大量生産に最適 | 1台あたりの日産量は数万個に達することが可能 |
| CNC旋盤 | 優れた | 精密部品に最適 | IT8レベルの安定した寸法精度 |
| 冷間圧造 | 中程度 | 単一パス変形 ≤ 45% | 変形は慎重に管理する必要がある |
| 冷間引抜 | 良好 | 直角度公差 ≤ 0.3 mm/m | h9嵌合精度を達成可能 |
| プレス加工 | 中程度 | 中程度の変形、適切な潤滑 | 過度の変形は割れにつながる可能性がある |
| 熱間鍛造 | 良好 | 750~800°C、変形 ≤ 40% | 熱間脆性のリスクが低い |
| 溶接 | 使用は限定的 | 酸素アセチレン溶接、銅-亜鉛フィラー線 | ろう付けが推奨され、融接は一般的に避けるべき |
| 熱処理 | 限定的 | 600~650°Cで焼鈍、280~300°Cで応力除去 | 溶体化処理および時効処理には不適 |
HPb59-1快削黄銅は幅広い用途で使用されています。溶接が主要な要件ではなく、鉛含有量に厳しい制限がないプロジェクトでは、被削性、機械的性能、コスト効率の優れたバランスを提供します。
HPb59-1の代表的な用途
| 用途分野 | 代表的な部品 | 主な要件との適合 | 材料選定の優位性 |
|---|---|---|---|
| 機械製造 | バルブボディ、ギア、ブッシング、ベアリング、コネクタ | 高精度・大量加工 | 高い加工効率、長い工具寿命、高い歩留まり |
| 配管・衛生金具 | 蛇口カートリッジ、バルブコア、管継手、コネクタ | 水回りでの耐食性、シール性能 | 優れた淡水耐食性、高い加工精度、信頼性の高いシール |
| 電子・電気機器 | プラグイン部品、端子、電気端子、スイッチ部品 | 導電性と精密加工 | 適度な導電率、約26% IACS、良好な表面品質 |
| 自動車部品 | キャブレター部品、計器用ギア、ブラケット、装飾部品 | 非クリティカルな安全システム向けのコスト効率の良いソリューション | 明確なコスト優位性と高い加工効率 |
| 時計・計器 | 時計用ギア、地板、計量部品、精密ねじ | 非常に高い表面仕上げと小型化 | 表面粗さRa 1.6 μm、安定したIT8寸法精度 |
| 建築金物 | 錠前部品、装飾部品、ファスナー、コネクタ | 装飾的外観と機能性能の組み合わせ | 魅力的な金色と良好な大気腐食抵抗性 |
| 放熱部品 | ヒートシンク部品、熱交換器部品、冷却管 | 熱伝導性と耐圧性 | 熱伝導率105~110 W/(m·K) |
| 流体制御 | 油圧バルブボディ、管継手、計器用バルブ | 耐圧性、耐食性、シール性能 | 中程度の強度と良好な熱間加工性 |
注意: プロジェクトで鉛含有量に厳しい制限がある場合は、CuZn21Si3PやCuZn38Asなどの鉛フリー快削黄銅を検討することをお勧めします。これらの合金は、鉛の代わりにビスマス、ケイ素、リンなどの元素を使用して被削性を向上させています。ただし、通常はより高価であり、被削性は一般的にHPb59-1よりやや劣ります。
輸出コンプライアンスと使用範囲 鉛入り黄銅プロジェクト
HPb59-1は鉛含有材料であり、厳格な環境規制および法規制の対象となります。
鉛入り黄銅に関する国際規則は市場によって異なります。例えば、EUのRoHS指令は電気電子機器の鉛含有量を制限していますが、鉛含有量が4%未満の銅合金は適用除外の対象となる場合があります。REACHの下では、製品中の鉛含有量が0.1% w/wを超える場合、製品の安全な使用を説明するための十分な情報を提供する必要があります。
HPb59-1鉛入り黄銅のコンプライアンス評価
| コンプライアンス領域 | 規制要件 | HPb59-1の現状 | リスクレベル | 推奨アクション |
|---|---|---|---|---|
| RoHS(EU) | 電気電子機器の鉛は0.1%未満でなければならない(適用除外を除く) | 現在は適用除外6(c)の対象であり、鉛含有量が4%未満であれば適合 | 低~中 | 適用除外の更新状況を監視する |
| REACH(EU) | SVHCの情報伝達が必要、鉛が0.1%を超える場合は申告必須 | 鉛含有量は約1%~2%であるため、情報伝達が必要 | 中 | SDSおよび関連する安全書類を作成する |
| ELV(EU) | 車両における鉛の使用制限 | 産業用部品は主に適用除外の対象 | 低 | 正確な使用シナリオを確認する |
| 飲料水(米国) | 鉛含有量は≤ 0.25%でなければならない | 限度値を超過、 直接使用には適さない | 高 | 低鉛または鉛フリーの代替材を使用する |
| 飲料水(EU) | 厳格な鉛溶出限度 | 高リスク | 高 | 鉛フリー真鍮を使用する |
| 子供向け製品 | 鉛含有量に関する厳格な制限 | 適さない | 高 | 鉛フリー材料を使用する |
| 食品接触 | 鉛溶出限度が適用される | 直接使用は推奨されない | 高 | 食品グレードの銅合金を使用する |
| 医療機器 | 材料の生体適合性を評価する必要がある | ケースバイケースで評価する必要がある | 中 | 対象市場の要件を確認する |
提供すべき情報 RFQ 段階
RFQチェックリスト
| 情報カテゴリ | 詳細 | 重要性 | 備考 |
|---|---|---|---|
| 材料仕様 | HPb59-1グレードまたは同等グレード | 必須 | 代替グレードに関する制限がある場合は明確に記載すること |
| 化学成分範囲 | 推奨 | 特別な成分要件がある場合は明記すること | |
| 機械的性質の要件 | 推奨 | 引張強度、硬さなどの目標値 | |
| 製品形態 | 棒材、板材、管材、または線材 | 必須 | プロセス選定に影響する |
| 寸法 | 必須 | 外径、肉厚、長さなど | |
| 納入状態 | 推奨 | 熱間圧延、焼鈍、冷間引抜など | |
| 表面状態 | 推奨 | 圧延仕上げ、研磨仕上げ、切削仕上げなど | |
| 図面および仕様書 | 部品図 | 推奨 | 寸法公差および表面要件を含む |
| 技術仕様書 | 推奨 | 参照規格および検査要件 | |
| 公差等級 | 推奨 | IT公差クラスの要件 | |
| 数量およびスケジュール | 注文数量 | 必須 | 1回あたりの注文数量 |
| 年間需要予測 | 推奨 | 数量割引に役立ちます | |
| リードタイム要件 | 必須 | 納期予定 | |
| —検査レベル、サンプリング計画、必要に応じて初品検査 | 検査基準 | 推奨 | GB/T、ASTMなど |
| 検査項目 | 推奨 | 化学成分、機械的性質、寸法など | |
| 報告要件 | 推奨 | 必要な材料証明書と検査報告書 | |
| コンプライアンス要件 | 環境コンプライアンス要件 | 推奨 | RoHS、REACHなど |
| 原産地要件 | 推奨 | 国産、輸入品、または指定原材料サプライヤー | |
| 包装要件 | 推奨 | パレット積み、箱詰めなどの要件 |
