
QSn6.5-0.1 リン青銅
疲労強度
抵抗
抵抗
性能
QSn6.5-0.1 リン青銅:基本概要
QSn6.5-0.1は錫青銅ファミリーに属し、中国国家標準体系で定義されたリン錫青銅グレードです。.
リン錫青銅は銅基合金であり、錫が主要な合金元素であり、リンは脱酸および二次強化のために添加されています。.
「6.5」は錫含有量が約6.5%であることを示し、「0.1」はリン含有量が約0.1%であることを示します。.
錫は銅マトリックス中に固溶体を形成し、材料の強度、弾性限界、耐摩耗性を効果的に向上させます。リン含有量は比較的低いですが、溶解時に重要な脱酸作用を果たします。少量はマトリックス内の固溶体中に残留し、鋳造品質、材料流動性、疲労性能の向上に寄与します。.
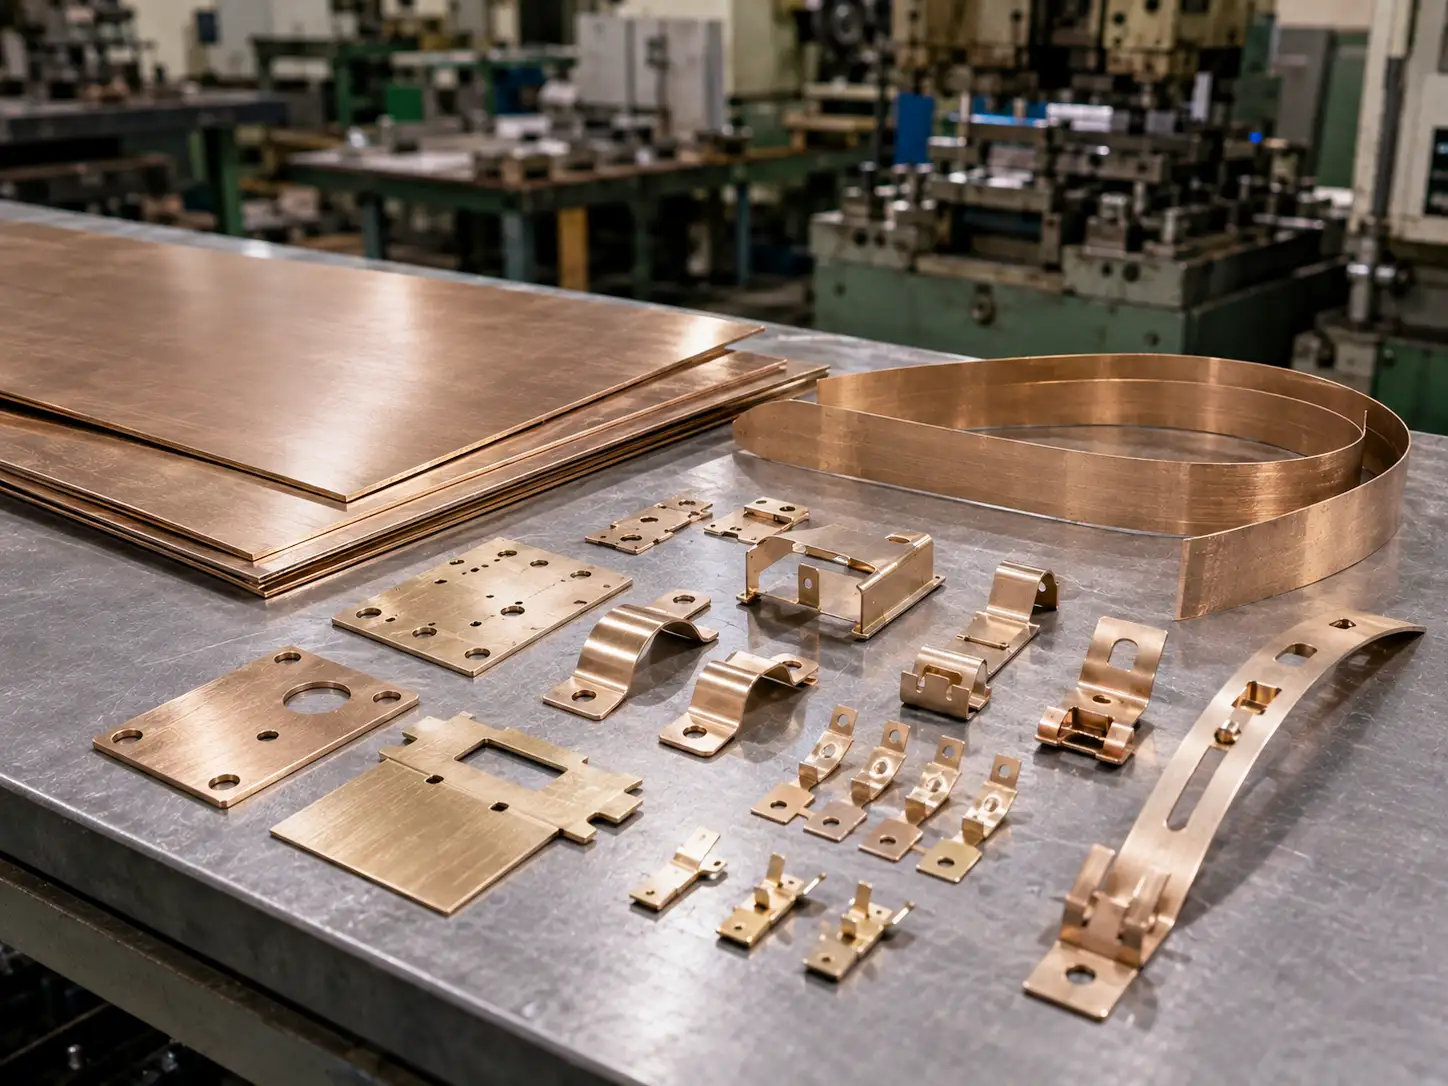
QSn6.5-0.1の概要
| であり、その特性は冷間加工とその後の安定化処理によって発現します。その結果、調質の指定は強度、伸び、および加工挙動に直接影響を与えます。 | 詳細 |
|---|---|
| 材料カテゴリ | リン錫青銅(銅-錫-リン合金) |
| これらは見積書、図面、発注書において互換的に使用されることがよくあります | 錫(Sn)6.0%–7.0%、リン(P)0.10%–0.25% |
| 典型的な特性 | 高強度、高弾性、耐摩耗性、耐食性、非磁性 |
| 一般的な用途分野 | ばね要素、耐摩耗部品、導電性ばね接点、精密機器部品 |
| 主要な購買検討事項 | 調質、厚さ範囲、性能要件、標準同等性 |
QSn6.5-0.1の一般的なグレード同等品
| 中国グレード | 一般的な国際同等品 | 参照標準体系 | 使用上の注意 | コミュニケーション時に確認すべき事項 |
|---|---|---|---|---|
| QSn6.5-0.1 | C51900 | ASTM B103(米国標準) | 組成は概ね類似していますが、正確な仕様は依然として確認する必要があります | 標準バージョン、調質、厚さ公差 |
| QSn6.5-0.1 | CuSn6 | EN 12163(欧州標準) | EUでの一般的な呼称であり、若干の組成差がある可能性があります | 調質記号、性能要件 |
| QSn6.5-0.1 | C5191 | JIS H3270(日本標準) | 日本市場で一般的に使用されています | 標準同等性、表面要件 |
| QSn6.5-0.1 | CuSn6 | ISO 427(国際標準) | 一般的な国際呼称 | 実際の適用標準 |
材料特性と主要な選定パラメータ
QSn6.5-0.1の主要パラメータと材料選定における意味
| パラメータ | 機能 | 材料選定において重要な理由 | 加工への影響 | 注力すべきプロジェクトタイプ |
|---|---|---|---|---|
| スズ含有量 6.0%–7.0% | 強度と弾性の基盤を提供 | 材料の核となる機械的性能レベルを決定 | プレス加工時のスプリングバックと曲げ・成形の難易度に影響 | ばね部品、荷重支持部品 |
| リン含有量 0.10%–0.25% | 脱酸し、弾性限界を向上 | 疲労寿命と弾性回復精度を高める | 溶接プロセスパラメータに影響 | 高周波ばね要素、長寿命部品 |
| 引張強さ ≥315 MPa | 外部荷重に対する耐性を決定 | 部品が荷重要件を満たせるかの確認に寄与 | 強度が高いほどプレス加工時の金型摩耗が増加する傾向がある | 構造部品、ばねクリップ |
| 伸び ≥40% | 塑性変形能力を示す | 伸びが高いほど成形の安全余裕が大きくなる | 伸びが高いほど深絞りや複雑な曲げに有利 | 複雑な成形を必要とするハウジングおよびカバー |
| 電気伝導率 約13.5%~17% | 導電性能を反映 | 接触抵抗要件を満たせるかの判断に寄与 | めっきおよび表面処理の選択に関する指針も提供 | コネクタ、接触ばね |
| 密度 約8.8 g/cm³ | 重量計算に使用 | 部品重量とコスト見積りに影響 | 高速プレス加工における送り安定性にも関連する場合がある | 重量重視の部品 |
どのような部品に適しているか?
QSn6.5-0.1は優れた総合性能バランスを備えており、複数の機能を組み合わせる必要がある部品に特に適しています。.
QSn6.5-0.1の一般的な用途とその使用理由
| 用途 | 重視する性能 | 適している理由 | 加工上の考慮事項 |
|---|---|---|---|
| 接触ばねおよびばねクリップ | 弾性、耐疲労性、導電性 | ばね力と実用的な導電性レベルを両立 | 調質、バリ方向、接触面品質 |
| コネクタ端子およびリレーばね構造 | 接触安定性、応力緩和、強度 | 長期間にわたる接触圧力の維持に適している | 調質の一貫性、表面処理、寸法安定性 |
| スナップクリップおよび保持クリップ | 降伏強さ、スプリングバック、耐疲労性 | 繰り返し組立て用途に適している | 曲げ半径、スプリングバック制御 |
| ダイヤフラム、波形部品、振動要素 | 耐疲労性、感度、寸法安定性 | 繰り返し変形条件下に適合 | 厚さ公差、成形一貫性 |
| ブッシュおよび薄肉摩耗部品 | 耐摩耗性、耐食性、安定性 | 摩擦および長期使用条件下に適合 | 表面粗さ、嵌合寸法 |
| 精密機器用耐摩耗部品 | 耐摩耗性、耐食性、強度 | 小型精密構造部品に適合 | エッジ品質、組立嵌合 |
QSn6.5-0.1リン青銅は板金加工において良好な適応性を有するが、材料は依然として具体的なプロセス要件に応じて選定・管理する必要がある。
| プロセス種別 | 適合性 | 主な利点 | 一般的なリスク | プロジェクト初期に確認すべき事項 |
|---|---|---|---|---|
| 精密プレス加工 | 高 | 良好な冷間成形性、ばね部品および接点部品に適する | バリ、金型摩耗、寸法変動 | 調質、厚さ、コイル平坦度、エッジ品質 |
| 曲げ加工および標準成形 | 高 | 成形性と弾性機能のバランスが可能 | スプリングバック変動、成形ウィンドウの狭小化 | 最小曲げ半径、曲げ方向、調質 |
| 弾性構造の複雑成形 | 比較的高い | スプリングアーム、クリップ、接点アームに適合 | 量産一貫性、接触力の変動 | 弾性目標、疲労寿命、サンプル検証方法 |
| 軟ろう付け/ろう付け | 高 | 成熟した広く使用されている接合方法 | 熱影響部の表面変化 | 接合位置、清浄度、後処理要件 |
| 抵抗溶接/シールドガス溶接 | 適用可能 | 局部接合および組立に対応可能 | 入熱による寸法および表面変化 | 溶接領域、入熱、組立公差 |
| 表面処理および組立 | 高 | 接点および組立要件に適合 | 接触面品質および寸法一貫性の変動 | 表面仕上げ計画、接触面積要件、検査基準 |
QSn6.5-0.1選定時に確認すべき事項は?
適切なグレードの選定は最初のステップにすぎない。 調質も正確でなければならない。 QSn6.5-0.1は冷間圧延および焼鈍調質を含む複数の納入状態で入手可能であり、強度、硬さ、延性の差異は大きくなる可能性がある。初期段階のプロジェクト情報で最も一般的な不足の一つは、図面がグレードのみを指定し調質を定義していないことである。調質が不適切な場合、加工結果と機能性能の両方が期待から逸脱する可能性がある。
材料が十分な強度を有していても、成形が困難な場合がある。引張強度≥315 MPaは多くの構造部品に十分であるが、深絞りや小半径曲げを必要とする部品では、伸びと調質も併せて考慮する必要がある。強度のみに注目すると、成形関連のリスクを見落としやすくなる。
弾性要件のある部品では、一度の成形成功だけでは不十分である。弾性部品の主要性能指標は弾性限界と疲労寿命であり、これらの値は標準データシートに明示されないことがある。プロジェクトに弾性性能が含まれる場合、RFQで弾性の検証方法と適用される合否基準を明確に定義すべきである。
導電性要件のある部品では、構造と表面状態も考慮する必要がある。QSn6.5-0.1の電気伝導率は約13.5%~17% IACSであり、ほとんどの電気・電子用途に十分である。ただし、接触面積が非常に小さい場合や使用環境が接触抵抗に厳しい要求を課す場合、表面接触抵抗を低減するために貴金属めっきが依然として必要となることがある。
材料がサンプルで良好に機能しても、量産一貫性については別途確認が必要な場合がある。サンプル段階の材料は慎重に選定され、ロット間変動が意図的に最小化されることが多い。量産では、材料は通常標準供給ロットから供給され、標準範囲内でのある程度の性能変動は正常である。高精度または弾性性能要件のあるプロジェクトでは、生産開始前にロット検査頻度と許容される性能変動範囲についてサプライヤーと事前に合意することが推奨される。
図面に材料名が既に記載されている場合でも、規格、調質、主要性能要件を追加する必要がある。同じグレードでも、異なる規格の下では組成範囲と性能基準に小さな差異が生じることがある。グレード名だけでは材料を完全に定義するのに不十分である。適用規格と調質要件を追加することは、納入リスクを低減するために必要なステップである。
QSn6.5-0.1 材料選定チェックリスト
| 確認項目 | 重要な理由 | 関連リスク | 確認推奨段階 |
|---|---|---|---|
| グレードおよび規格 | 材料システムと評価基準を定義 | 規格間コミュニケーションの不一致 | 図面レビュー段階 |
| 納入調質 | 強度、伸び、曲げウィンドウを直接決定 | スプリングバックと成形結果のばらつき | 設計レビュー段階 |
| 厚さおよび公差 | プレス加工、曲げ加工、接触性能に影響 | 機能変動と組立偏差 | サンプリング前 |
| 弾性性能目標 | 接触力と長期復元挙動を決定 | サンプル承認後の生産性能ドリフト | サンプリング前およびサンプルレビュー時 |
| 導電性および接触要件 | 電気性能と表面処理選択に影響 | 接触安定性のばらつき | 図面およびRFQ段階 |
| 表面および後処理要件 | 組立、はんだ付け、接触エリア品質に影響 | 表面の不均一性と寸法変化 | サンプリング前 |
| 生産一貫性要件 | 量産ペースと品質管理方法に影響 | 量産立ち上げ後の安定性低下 | 生産開始前 |
QSn6.5-0.1のRFQ送信時に 提供すべき情報は何か?
QSn6.5-0.1 RFQ情報チェックリスト
| 情報項目 | 推奨詳細レベル | 評価への影響 | 備考 |
|---|---|---|---|
| 材料グレード | 完全な提供を推奨 | 材料ファミリーと初期等価性を決定 | QSn6.5-0.1または顧客指定材料名を明記することが最適 |
| 適用規格 | 完全な提供を推奨 | 組成限界と評価基準を決定 | 顧客規格または図面規格の記載が適切 |
| 材料形態 | 完全な提供を推奨 | プロセスルートと調達方法に影響 | 板材、帯材、コイル、スリット帯材、および類似形態 |
| 厚さ、幅、サイズ範囲 | 完全な提供を推奨 | プレス加工、曲げ加工、金型、コストに影響 | 寸法が明確であるほど、評価が迅速化 |
| 納入調質 | 完全な提供を推奨 | 強度、伸び、曲げウィンドウを決定 | 弾性性能目標と併せて提供するとより効率的 |
| 図面および重要公差 | 完全な提供を推奨 | 加工難易度と検査方法を決定 | 重要な寸法と接触領域は明確に表示することを推奨 |
| 弾性性能要件 | 完全な提供を推奨 | 調質の選定と機能検証に影響 | 復元力や接触力などの目標値を指定すると有用 |
| 導電性または接触性能要件 | 完全な提供を推奨 | 材料の判断と表面処理の選択に影響 | 特にコンタクト、端子、接触ばねに該当 |
| 表面要件 | 完全な提供を推奨 | 組立、接触性能、後処理計画に影響 | めっき、清浄度、外観グレードなど |
| サンプル数量と生産数量 | 完全な提供を推奨 | 開発ペースと見積構造に影響 | サンプル数量と量産数量は別々に記載することを推奨 |
| 用途または組立要件 | 完全な提供を推奨 | 機能判断と工程範囲に影響 | サプライヤーが実際の使用条件を理解するのに役立つ |
| 梱包および輸送要件 | 推奨 | 出荷方法と納品詳細に影響 | 特に薄板材料や外観部品に重要 |
