
試作リードタイム
低最小注文数
厳しい公差
専門エンジニアリング
クイックターン板金プロトタイピングとは?
クイックターンの板金プロトタイピングとは、合理化された一貫した板金加工プロセスを用いて、短時間で複数のプロトタイプ反復を製作し、テストと評価を行う製品開発アプローチです。
平面度、位置合わせ/組立適合性(例:平面度と平行度)、外観品質が重要なプロジェクトでは、クイックターンプロトタイプは初期段階の検証と意思決定に特に有効です。
多くの場合、板金プロトタイプは素材の入手性、設計の複雑さ、仕上げの要否に応じて数日で納品できます。クイックターンサービスでは、特急プロトタイプに2–5日を一般的な納期として見積もり、一部のプロジェクトではさらに短縮できる場合もあります。
プレス加工のような大量生産工程と比較して、高速板金プロトタイピングでは複雑で高価な専用金型を回避できることが多く、初期投資を抑えやすく、並行した反復開発も大幅に容易になります。
とはいえ、プロトタイプ1個あたりの単価が量産部品より必ずしも安くなるわけではありません。数量が増えると、固定費がより多くの個数に分散され、製造が効率化されるため、単価は通常下がります。これは古典的な「規模の経済」効果の一つです。
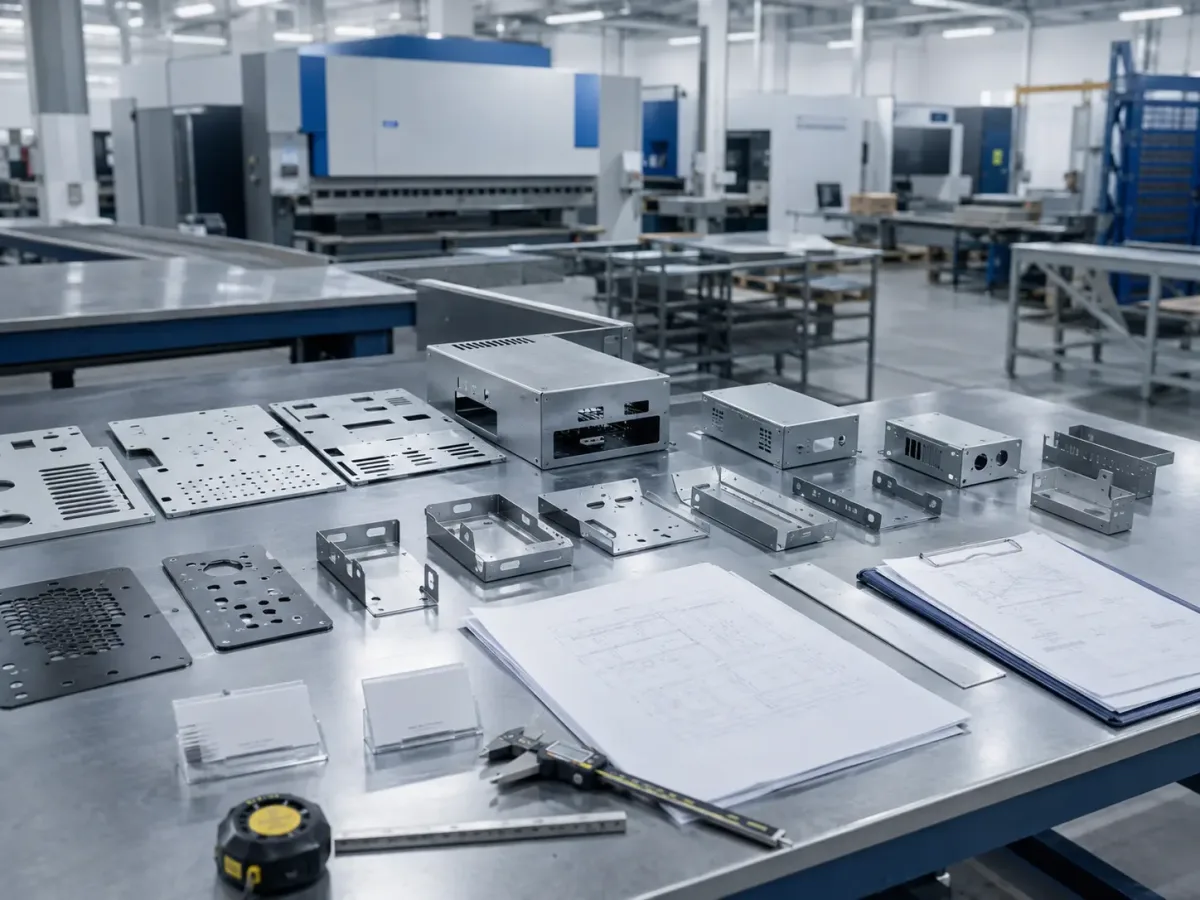
クイックターンプロトタイピング vs. 量産:コスト、ペース、ドキュメント、承認の360°比較
| 項目 | クイックターンプロトタイピング | 生産 |
|---|---|---|
| 主な目的 | 設計の実現可能性を検証し、迅速に反復 | 一貫した納品と総コストの最適化 |
| 一般的な数量 | 1~100個 | 再現可能で安定したバッチ(多くの場合500/1,000個以上) |
| 単位原価 | 高め(規模のメリットが限定的;償却するセットアップ/金型コストが少ない) | 低め(規模の経済、最適化されたサイクルタイム、償却された金型) |
| リードタイム | 通常は日数単位で測定(素材、仕上げ、組立に依存。一部のサプライヤーは2–5日でプロトタイプを納品可能) | 専用金型/特殊治具が必要かどうかに依存—必要な場合、納期は週間単位に変わる可能性があります。ラピッドツーリングは数週間程度が一般的です |
| 設計変更 | 柔軟で、変更コストが低い | 金型/ダイスが関与する場合、変更は通常より高価 |
| 品質の焦点 | 検証駆動型(CTQは厳密に検査可能で、必要に応じて報告可能) | 一貫性、信頼性、トレーサビリティ(顧客の品質目標を満たすため) |
| ドキュメント | ドキュメントのスリム化、ただしイテレーション全体を通じて改訂を追跡 | 厳格な改訂管理による正式リリース文書(必要に応じてPPAP) |
板金試作 vs. 3Dプリンティング vs. CNC加工
注記:ここでの「3Dプリンティング」はプラスチック/樹脂を指します。金属3Dプリンティングは別カテゴリです。
| 項目 | 板金試作 | 3Dプリンティング(プラスチック) | CNC加工(金属) |
|---|---|---|---|
| 材料の実現性 | ✅ 多くの場合、最終板金材料を使用 | ❌ 通常はプラスチック/樹脂 | ✅ 最終材料 |
| 機械的性能 | ✅ 量産時の構造挙動に近い | ⚠️ 多くの場合より低い;材料/プロセスに依存 | ✅ 高い強度と安定性 |
| 表面仕上げ | ✅ 量産品に近い外観に仕上げ可能 | ⚠️ 通常は後処理が必要 | ✅ 高い表面品質(プロセス/後処理に依存) |
| コスト(単品あたり) | 💰 中 | 💰 低 | 💰💰 より高い(特に複雑な部品の場合) |
| 最適な用途 | エンクロージャー、ブラケット、シャーシ/キャビネット、パネル嵌合・組立検証 | コンセプトモデル;迅速な形状/外観チェック | 精密部品、嵌合面、複雑な3D形状 |
| リードタイム | ⚡ 通常3~7日(仕上げ/組立による) | ⚡ 通常1~3日 | 🕐 通常5~10日(複雑さによる) |
リードタイムは形状、材料の入手可能性、仕上げ要件により異なります。多くのクイックターンサービスでは、板金試作は「数日で」納品、CNC注文は最短数営業日で開始、3Dプリント部品は同様の短期間で納品されると説明されています。
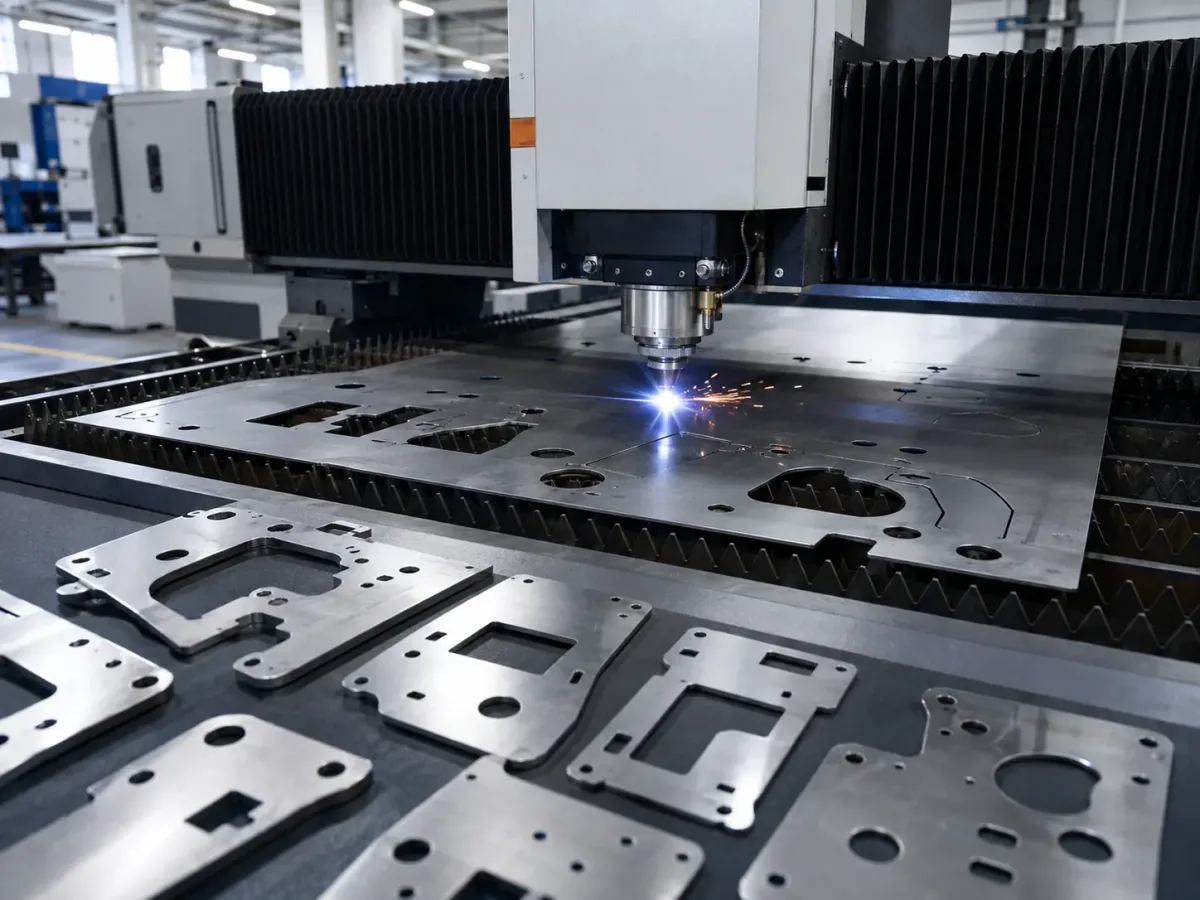
レーザー切断ラピッドプロトタイピング
レーザー切断は、高エネルギーレーザービームを使用して、幅広い金属に対してCADで定義された輪郭に沿った非接触熱切断を行います。設計から完成部品までの時間を大幅に短縮し、ハードツーリングを必要とせず迅速な改訂をサポートするため、初期コストを抑えることができます。試作品を量産グレードの板金から製作できるため、性能は最終部品にはるかに近くなります。レーザー切断は複雑なプロファイル、切り欠き、穴パターンも容易に処理でき、クイックターン板金試作の中核手法となっています。
2D平坦部品、精密プロファイル部品、小ロット(1~100個)の迅速な納品に最適です。初期検証段階では、試作品を迅速に切断し、多バージョンのイテレーションをサポートできます。これにより、量産前にDFMレビューの完了、組立干渉の確認、穴位置の検証、外観傾向の確認が可能になります。また、必要に応じて曲げ、溶接、ファスナー取り付け、仕上げ、組立を追加し、重要寸法の検査と改訂提案を行うことで、開発サイクルを短縮し、試行錯誤のコストを削減します。(DFM:Design for Manufacturability)
標準切断公差(2D寸法): ±0.10–0.25 mm
最小特徴サイズ: 0.5 mm 穴径;0.1 mm ギャップ
標準プロトタイプ納期: 最短1日
最適用途: EVTビルド/エンジニアリングサンプル/フィットチェック検証/承認前サンプル/パイロット前検証
オプション追加加工: 曲げ|溶接|リベットナット/セルフクリンチング金具|粉体塗装/めっき/アルマイト|シルクスクリーン/レーザーマーキング
金属曲げラピッドプロトタイピング
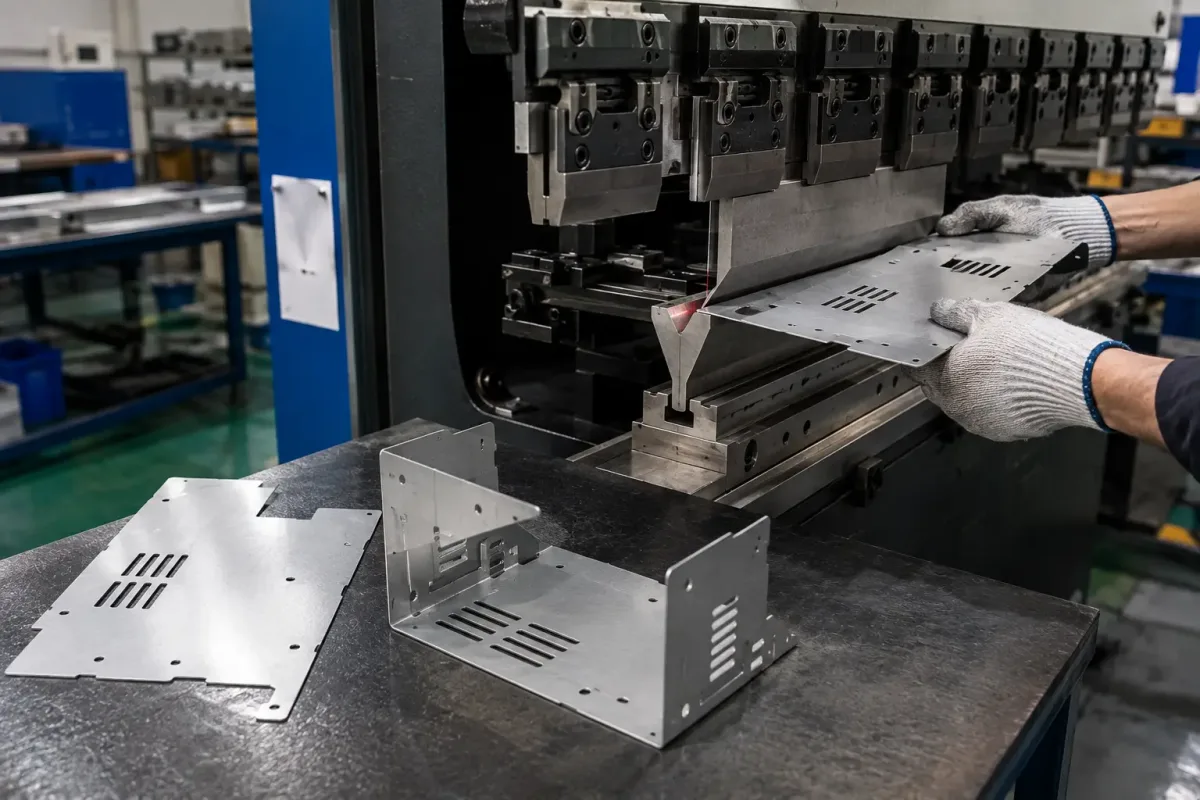
金属曲げ試作は、プレスブレーキ上で金型を用いて切断済み板材を塑性変形させ、要求される角度や形状に成形します。これは2D板材を3D部品へと変える重要な工程です。小ロットの試作や量産前検証に最適であり、曲げ後の強度、スプリングバック、表面品質、組立適合性(例:シャシーブラケット、計器ハウジング)を評価できます。
本サービスは、板金構造部品の研究開発および改訂段階向けに設計されています。SR MFGは、多バージョン・小ロットの迅速な反復開発を支援します。手戻りを低減するため、リリース前に曲げ工程レビューを実施し、曲げ半径、展開寸法、穴と曲げ間の距離、スプリングバック補正、組立クリアランスについて整合を図ることで、試作品をより量産準備に近い状態にします。
最小曲げ角度: ≥30°(板厚およびダイ開口に基づき要確認)
最大曲げ角度: ≤180°(U字形状/深溝形状は特別な工程評価が必要)
標準試作リードタイム: 1–14 日(曲げ数、複雑さ、キッティングにより変動)
最適用途: EVTビルド/フィットチェック検証/構造改修/パイロット前検証
オプション追加加工: レーザーカット | セルフクリンチングナット/スタッド | スポット溶接/TIG | バリ取り | 粉体塗装/めっき | シルク印刷/マーキング
金属プレスラピッドプロトタイピング
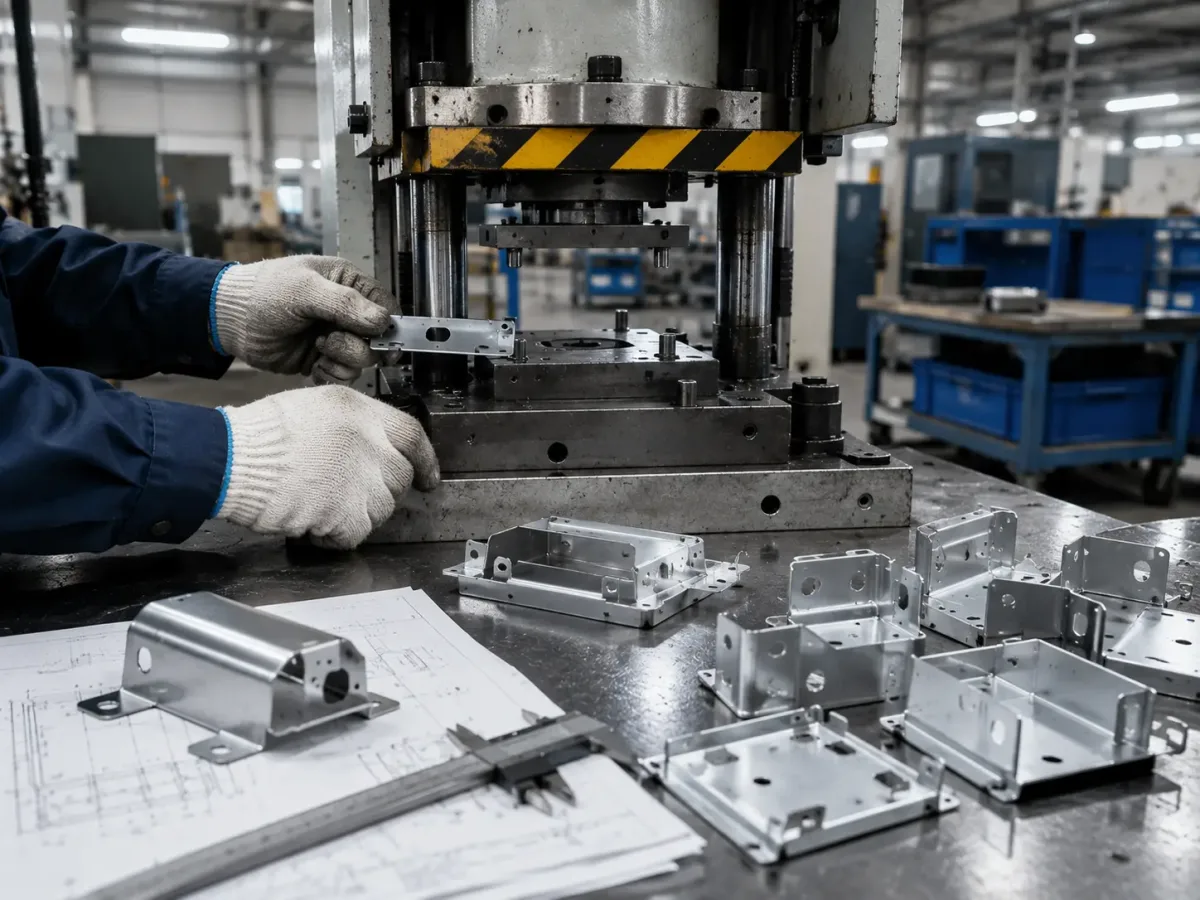
金属プレス急速試作は、ブランキング、曲げ、絞り、成形をクイックターン製造と組み合わせ、板材を物理的な試作品へと変換します—単品または小ロットのいずれにも対応します。迅速で反復開発に適しており、ステンレス鋼、炭素鋼、アルミニウムなどの材料をサポートします。また、量産へのスケールアップも容易で、数量が増えると高いコスト効率を発揮します。
SR MFGなら、「部品」だけでなく、より円滑な検証パスを得られます。まず製造性レビューを実施し、よくある問題(穴位置、フランジ成形、バリ方向など)を早期に洗い出し、その後ソフトツールまたは簡易金型で試作し迅速に製作します。材料はプロジェクトのニーズに合わせて選定し、重要寸法を記録することで組立および機能検証を迅速化—図面改訂や手戻りを削減し、タイムラインを予測可能に保ち、予算を管理下に置きます。
角度公差: ±0.5°–1°(部品形状および工具レビューに基づく)
高精度(治具/ゲージ使用時): 公差は ±0.01–0.05 mm まで評価可能
標準試作リードタイム: 1–2 日(軟質/簡易工具);量産ダイスタンピングは通常 2–4 週間
最適用途: EVT/エンジニアリングサンプル | 構造検証 | 承認前サンプル | パイロット前検証
オプション追加加工: ブランキング | 曲げ加工 | バリ取り | タップ加工 | セルフクリンチング | 溶接 | 粉体塗装/めっき
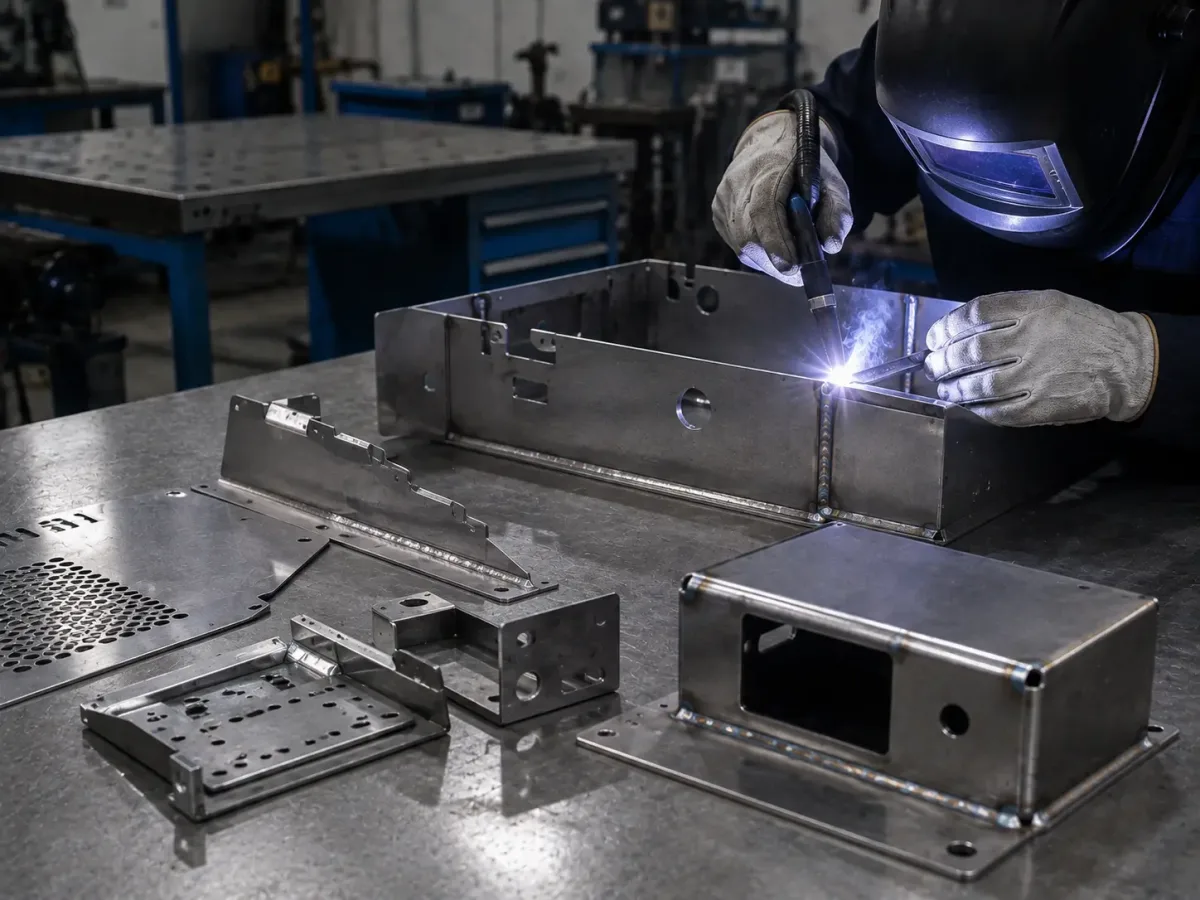
溶接ラピッドプロトタイピング
溶接急速試作は、高速溶接とクイックターン試作ワークフローを組み合わせ、構造検証および工程試験のために部品を迅速に接合・成形します。継手の機械的性能を検証するとともに構造信頼性を確保し、迅速な反復を通じて最適な溶接パラメータの特定を支援し、緊密な「設計-溶接-試験」ループにより量産前のリスクを低減します。
SR MFGなら、図面をより早く組立・試験可能な溶接構造物に変換できます。構造に基づいて最適な溶接方法を選定し、試作段階で表面の重要問題を早期に洗い出し、重要寸法測定および初品記録を提供することで検証を迅速化し手戻りを最小化—プロジェクトを安定させ、コストを管理下に置きます。
最小板厚: TIG 0.5 mm | MIG 1.0 mm | レーザー溶接 0.5 mm
最小フィレットサイズ: 一般に ≥ 板厚 | 薄板では ≥2.0 mm
最小開先角度: 30°(ランド付き)
穴から端部までの距離: ≥1.5× 板厚(ガイドライン;構造レビューで確認)
標準試作リードタイム: 1–4 日(数量および複雑さにより変動)
金属試作品向けラピッド表面仕上げ
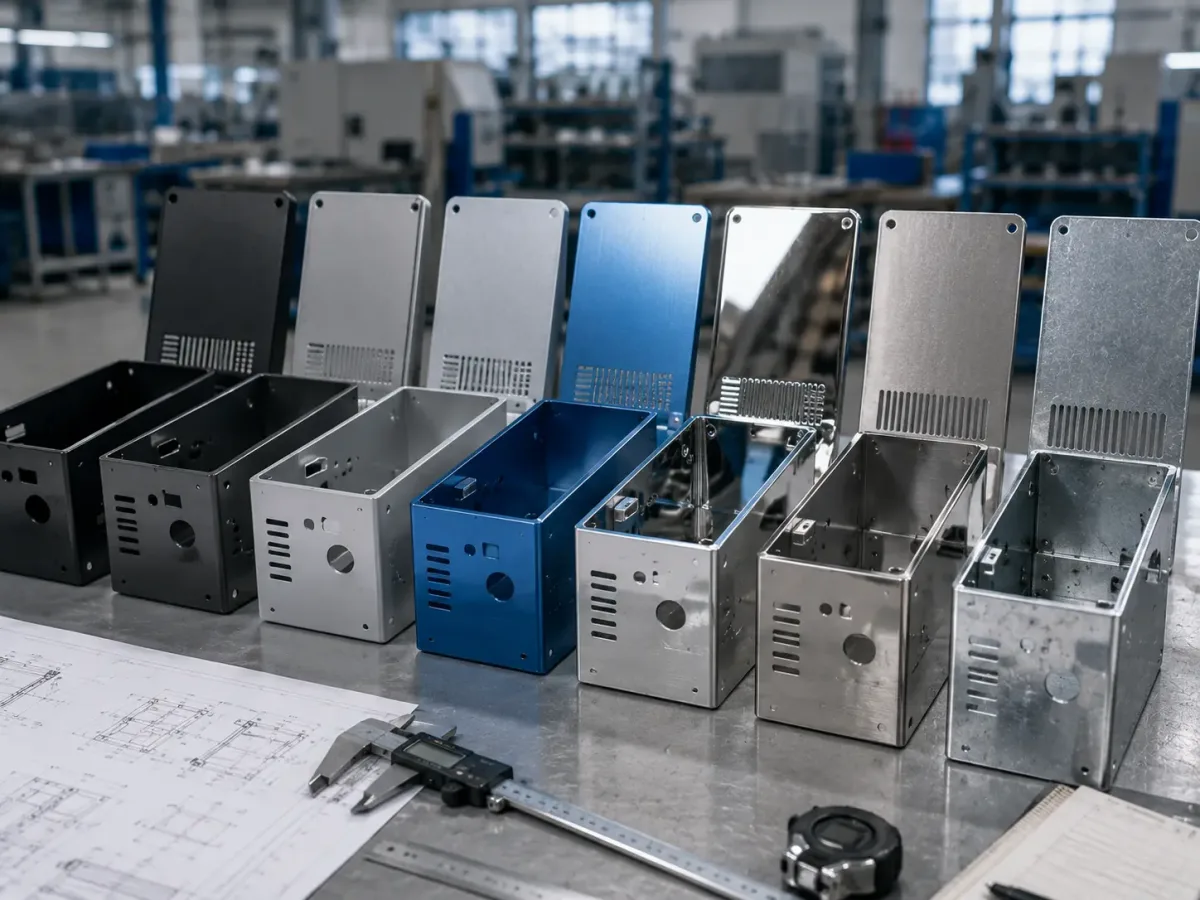
金属試作品向けの急速表面処理は、開発初期に機能性コーティング、装飾仕上げ、性能向上を提供します。「最終外観」を事前に確認できると同時に、耐摩耗性、耐食性、絶縁性などの性能要件も検証でき、工程の不一致による後工程の手戻りリスクを低減します。
SR MFGでは、試作段階で外観と性能の両方を固めることができます。粉体塗装、アルマイト、電気めっきなどを迅速に手配し、加工前に色の目標値と受入基準をすり合わせて手戻りを防止します。耐食性の検証が必要な場合は、ASTM B117 および ISO 9227 に基づく塩水噴霧試験を実施できます。試験時間および合否基準は、お客様の製品仕様または相互に合意した要求に従ってください。
塗装(粉体/塗料)膜厚の受入については、磁気/渦電流式ゲージによる非破壊の乾燥膜厚測定として ASTM D7091 を参照できます。
オプション: 複数の色、テクスチャ、光沢レベル
設計のヒント: シャープなエッジに半径を付け R ≥ 0.5 mm とすることで、コーティングの被覆性と耐久性を向上させます
標準的な試作リードタイム: 1–5 日(数量、パートナーのキャパシティ、受入条件により変動)
「クイック試作」の何が本当に「クイック」なのか?
チームがクイックターン板金試作について話すとき、「速い」という言葉はしばしば過度に単純化されます—人々は一つの側面だけに注目し、全体像を見落とします。これにより通常、次の2つの一般的な問題が生じます:
-
「高速」とはすべてを当日中に完了できることを意味すると考えるプロジェクトもありますが、リードタイムは依然として、材料の入手状況、部品の複雑さ、表面処理要件などに左右されます。
-
「高速」とは単に出荷が速いことを意味するだけだと考える方もいますが、迅速な見積もり、DFMフィードバック、イテレーション、そして緊密な検証ループという、より大きな価値を見落としています。
以下は、急速試作において最も価値のある「速度の側面」の実用的な内訳です:
| 項目 | クイック試作の速度 | 従来の製造速度(金型/専用治具が必要) | 一般的なギャップ | なぜ重要か |
|---|---|---|---|---|
| 見積 + DFMフィードバック | 数時間〜24時間以内 | 数日〜1週間以上 | 2–5× | 製造可能なアプローチを早期に確定し、手戻りを回避 |
| 初回試作品までの期間(承認から初回部品まで) | 2~7日(多くの場合2~5日) | 2~8週間(金型製作+スケジュール調整を含む) | 4–10× | 実部品を早期に入手し、嵌合・組立・構造を検証 |
| イテレーションサイクル(ECO → 次回試作改訂) | 1~5日 | 2~6週間 | 4–10× | 設計最適化とA/B比較を大幅に高速化 |
| 設計検証ループ(問題発見 → 修正 → 再検証) | 数日〜約2週間 | 数週間〜数ヶ月 | 3–8× | リスクを早期に表面化し、後工程の手戻りを削減 |
| 市場投入までの期間短縮 | 週次進捗 | 月次進捗 | 2–4× | パイロットビルド/顧客検証に早期到達 |
注: 上記の範囲は一般的な参考値です。ここでの「従来の製造」とは、金型、ダイ、専用治具を必要とする工程を指します。国際配送は含まれません。実際の納期は、材料の入手状況、構造の複雑さ、表面処理、組立要件によって異なります。
SR MFGターンキープロジェクトマネジメント
図面を受領した時点で、SR MFGは専任のプロジェクトマネージャーを割り当て、金属製造プロジェクトを最初から最後まで一貫して担当します。単一の窓口が、見積もり、エンジニアリングレビュー(DFM)、生産スケジューリング、工程内進捗報告、出荷前検査、梱包・出荷のすべてを調整します。
生産開始前に、潜在的なリスクを早期に特定し、解消に取り組みます。製造中はマイルストーンごとに進捗をお伝えし、出荷ごとに重要寸法の検査記録と出荷書類をご提供できます。これにより、板金部品は納期どおりに到着し、すぐに使用でき、組み立てやすく、検査と承認が容易な状態でお届けします。
迅速な板金プロトタイピングよくある質問
