
熱間圧延炭素鋼板
1.5 mmから100 mm以上まで
加工
と構造用途に最適
コスト対強度比に優れ
コスト重視の製作に最適
熱間圧延炭素鋼の 基本情報
圧延は、鋼材生産における主要な成形方法の一つです。熱間圧延鋼とは、再結晶温度以上の温度で連続圧延により成形される鋼材を指します。簡単に言えば、鋼のビレットやスラブを高温に加熱し、圧延、端部切り取り、レベリング、冷却などの複数の工程を経て、鋼板、厚板、またはコイルを製造します。
熱間圧延の主な特徴は、高温では鋼の延性が高く、変形抵抗が低くなることです。これにより大規模な成形に適しており、生産効率の向上と製造コストの削減にも寄与します。冷間圧延炭素鋼と比較すると、熱間圧延炭素鋼は低コスト、サイズ展開の広さ、構造用途への適性の高さで明確な利点があります。ただし、表面仕上げ、板厚精度、外観全般については、一般に冷間圧延鋼より劣ります。
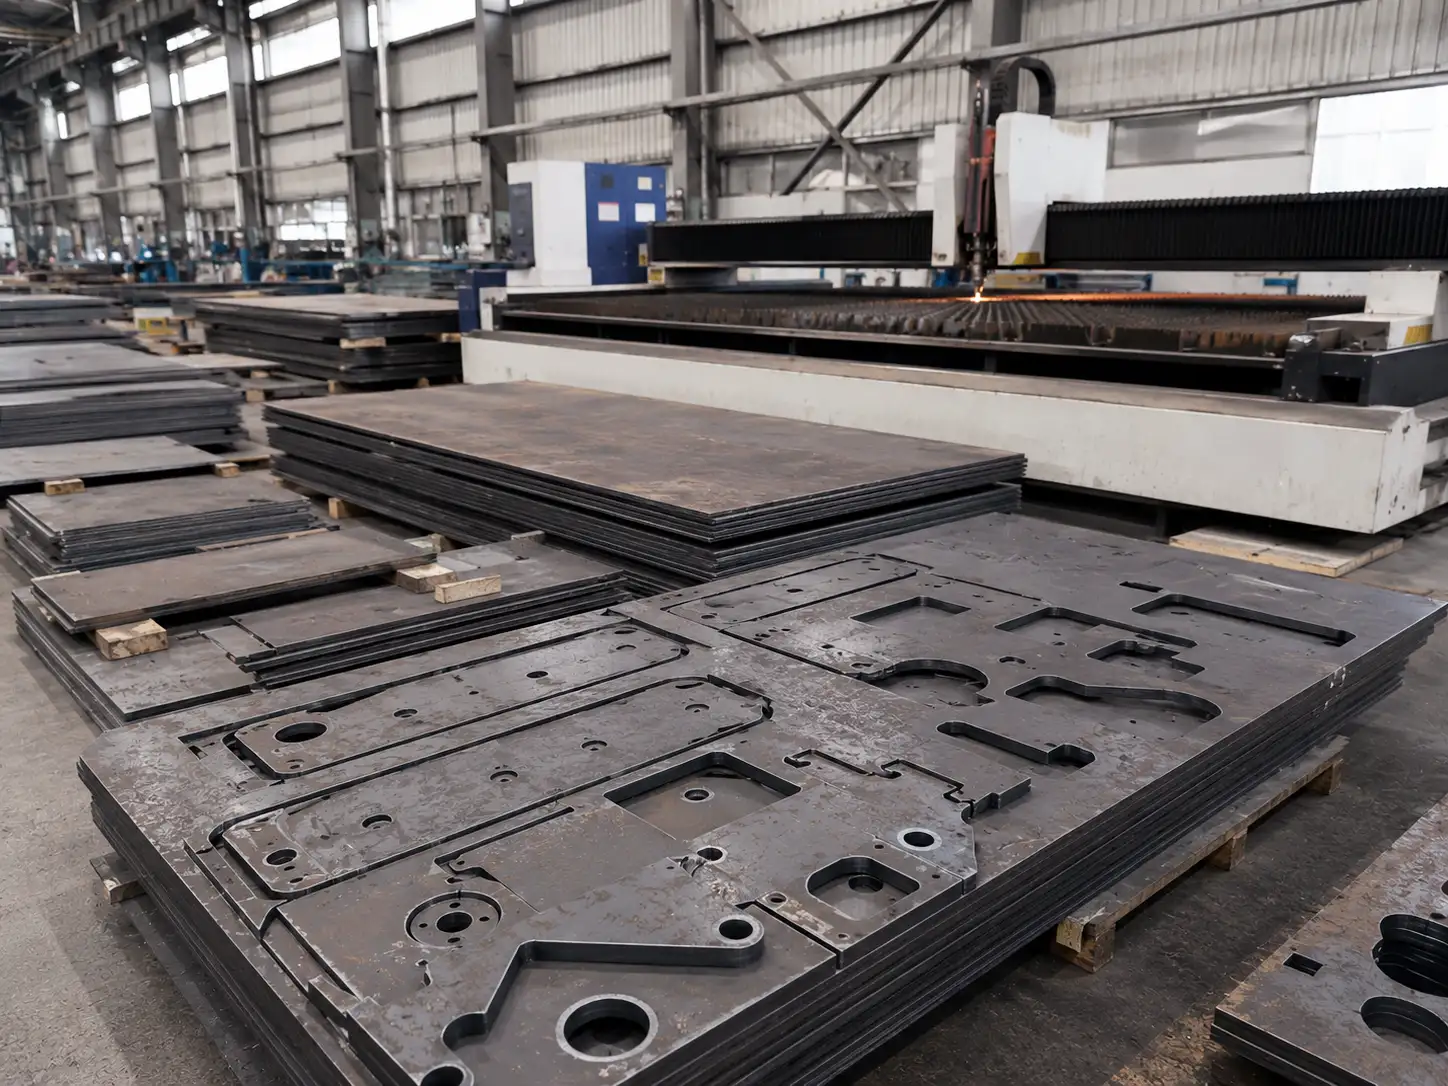
熱間圧延炭素鋼板および厚板の主な特性
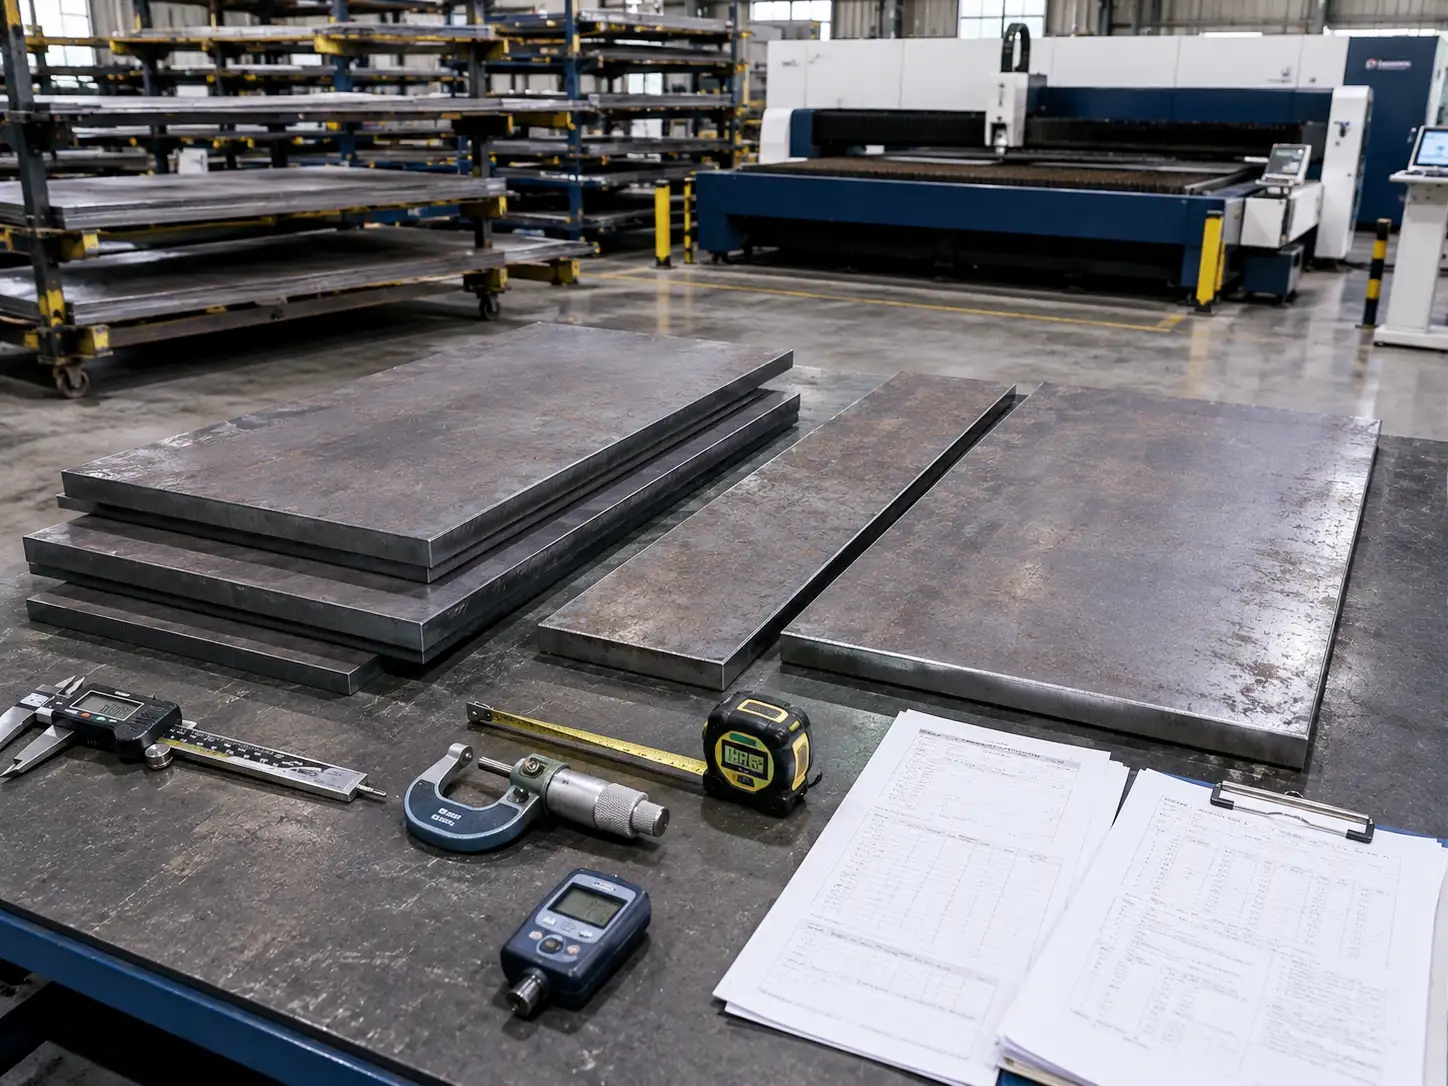
一般的な国際規格
| 規格体系 | 主要規格 | 代表的な用途 | 一般的な鋼種例 |
|---|---|---|---|
| 中国 GB/T | GB/T 3274、GB/T 711、GB/T 700 | 国内のエンジニアリング、機械、建設 | Q235、Q355、08Al |
| 米国 ASTM | ASTM A36、ASTM A1011、ASTM A572 | 北米市場、構造工学、一般製造 | A36、A572 Gr.50、A1011 CS |
| 日本 JIS | JIS G 3131、JIS G 3101、JIS G 3106 | アジア市場、家電、自動車、機械 | SS400、SPHC、SM490 |
| 欧州 EN | EN 10025シリーズ、EN 10111 | EU市場、橋梁、建設、構造部品 | S235JR、S355J2、DD11 |
| 国際 ISO | ISO 3573、ISO 630 | 国際取引参考、汎用ベース規格 | HR1、HR2 |
国際規格概略対照表
| 用途分類 | 中国 GB/T | 米国のASTM | 日本 JIS | 欧州 EN | 代表的な用途 |
|---|---|---|---|---|---|
| 一般構造用鋼 | Q235 | A36 | SS400 | S235JR | 鋼構造物、フレーム、ブラケット |
| 高張力構造用鋼 | Q355 | A572 Gr.50 | SM490 | S355シリーズ | 耐荷重構造物、重機 |
| 一般成形用鋼板 | SPHC | A1011 CS | SPHC | DD11 | 一般プレス加工品および成形部品 |
| 深絞り用鋼板 | SPHD / SPHE | A1011 DS | SPHD / SPHE | DD12 / DD13 | 深絞り容器、自動車部品 |
| 品質炭素鋼 | 20# / 45# | 1020 / 1045 | S20C / S45C | C20 / C45 | 機械加工部品、シャフト、ギア |
熱間圧延鋼の適切な鋼種の選び方 板金加工向け
加工方法別の選定
| 加工方法 | 推奨鋼種 | 主要要件 |
|---|---|---|
| 曲げ / 成形 | Q235B、SPHC | 曲げ加工時の割れリスクを低減する良好な延性と適度な降伏強度 |
| 深絞り | SPHD、SPHE | 引裂きやしわを最小限に抑える高い伸びと低い降伏強度 |
| 一般プレス加工 | SPHC、DD11 | 標準的なプレス加工に適した基本的な成形性 |
| 溶接 | Q235B、Q355B | 溶接割れのリスクを低減する良好な溶接性 |
| 酸素・燃料切断/火炎切断 | Q235、Q355 | 中厚板加工に対応する安定した切断性能 |
| 機械加工 | 20#, 45# | 旋削、フライス加工などに適した良好な被削性 |
最終用途別の選定
| 用途 | 推奨鋼種 | 主要要件 |
|---|---|---|
| 構造用鋼 | Q235B、Q355B | 強度、靭性、構造安定性 |
| 機械・設備 | Q235B、45# | 強度、耐摩耗性、加工汎用性 |
| 自動車製造 | SPHC、SPHD | 成形性、伸び、均一性 |
| 家電製品 | SPHC、DD11 | 成形性、表面均一性、後工程塗装への適合性 |
| 圧力容器 | Q345R、Q370R | 強度、靭性、耐圧性能 |
| エレベーターキャビン | Q235B、SPHC | 平坦度、表面品質、安定した加工性能 |
| ラック・保管システム | Q235B、Q355B | 耐荷重性と構造安定性 |
| 配管用途 | Q235B、20# | 強度、溶接性、使用信頼性 |
| ケーブルトレイ | Q235B、亜鉛めっき鋼板 | 強度と耐食性 |
| 配電盤キャビネット | Q235B、SPHC | 構造強度、表面品質、塗装適合性 |
注: ご自身の設計と成形工程に最適な鋼種がわからない場合は、図面要求、使用環境、表面仕上げの要件、コスト目標に基づいて選定を評価することをお勧めします。必要に応じて、貴社のエンジニアリングチームを材料選定プロセスに参加させてください。
寸法仕様
一般的なサイズ範囲
| パラメータ | 範囲 | 一般的なサイズ | 備考 |
|---|---|---|---|
| 膜厚 | 0.12~3.50 mm | 0.5 / 0.8 / 1.0 / 1.2 / 1.5 / 2.0 mm | 0.3 mm未満は通常、カスタム調達が必要です |
| 幅 | 400~1850 mm | 1000 / 1219 / 1250 / 1500 mm | ご要望に応じてカスタム幅対応可能 |
| 板长 | 1000~6000 mm | 2000 / 2438 / 3000 mm | 2438 mm = 8 ft |
| 卷重 | 3~20 トン | 5~15 トン | 可定制卷重 |
| 卷内径 | 508 mm / 610 mm | 508 mm | 标准内径 |
厚度选型指南
| 用途 | 推荐厚度(mm) | 理由 |
|---|---|---|
| 家电外壳 | 0.5–0.8 | 轻量化的同时满足强度需求 |
| PC机箱/机壳 | 0.6–1.0 | 刚性与成本的理想平衡 |
| 汽车门板 | 0.7–0.8 | 支持深冲压要求及表面质量 |
| 汽车油底壳 | 1.5–2.0 | 更厚的壁厚以实现更高强度 |
| 结构件 | 1.5–3.0 | 更高的刚性,适用于承载用途 |
主要仕様: 熱間圧延炭素鋼板および鋼帯
表面仕上げ分類
化学成分は、熱間圧延炭素鋼の溶接性、成形性、機械的性能に直接影響するため、材料選定における重要な要素です。
一般鋼種の参考化学成分
| 材質グレード | C% | Si% | Mn% | P% ≤ | S% ≤ | 碳当量 Ceq(参考) |
|---|---|---|---|---|---|---|
| Q235 | 0.14–0.22 | ≤0.30 | 0.30–0.65 | 0.045 | 0.045 | ≤0.36 |
| Q355 | ≤0.20 | ≤0.50 | ≤1.70 | 0.035 | 0.035 | ≤0.42 |
| Q420 | ≤0.20 | ≤0.50 | ≤1.70 | 0.035 | 0.030 | ≤0.45 |
| SPHC | ≤0.15 | – | ≤0.60 | 0.050 | 0.050 | ≤0.35 |
| SPHD | ≤0.10 | – | ≤0.50 | 0.040 | 0.040 | ≤0.30 |
| SPHE | ≤0.08 | – | ≤0.40 | 0.030 | 0.030 | ≤0.25 |
| 20# | 0.17–0.23 | 0.17–0.37 | 0.35–0.65 | 0.035 | 0.035 | ≤0.40 |
| 45# | 0.42–0.50 | 0.17–0.37 | 0.50–0.80 | 0.035 | 0.035 | ≤0.55 |
成分管理の要点
- 炭素含有量が高いほど強度は高くなる傾向がありますが、延性と溶接性は通常低下します。
- 炭素当量(Ceq)が高いほど、溶接割れのリスクが大きくなり、材料によっては溶接前の予熱が必要になる場合があります。
- PとSの含有量を低く抑えることは、一般に靭性と割れ抵抗性の向上に役立ちます。
機械的性質
機械的性質は、熱間圧延炭素鋼の耐荷重能力と使用適合性を直接反映します。鋼種間の差は大きくなる場合があります。
一般鋼種の参考機械的性質
| 材質グレード | 降伏強度 MPa | 引張強度 MPa | 伸び A% | 衝撃エネルギー J(20°C) | 硬さ HBW |
|---|---|---|---|---|---|
| Q235 | ≥235 | 370–500 | ≥26 | ≥27 | ≤160 |
| Q355 | ≥355 | 470–630 | ≥22 | ≥34 | ≤180 |
| Q420 | ≥420 | 520–680 | ≥19 | ≥34 | ≤200 |
| SPHC | ≥205 | 270–410 | ≥31 | – | ≤60 |
| SPHD | ≥195 | 270–390 | ≥36 | – | ≤55 |
| SPHE | ≥175 | 270–390 | ≥39 | – | ≤50 |
| 20# | ≥245 | 410–550 | ≥25 | – | ≤156 |
| 45# | ≥355 | 590–730 | ≥16 | – | ≤229 |
特性選定の要点
- 降伏強度は主に耐荷重能力を決定するため、構造設計の要求に基づいて選定してください。
- 伸びが高い材料は、深絞りや複雑な成形に適しています。
- 衝撃性能は、使用温度と実際の使用環境に応じて評価してください。
寸法仕様
熱間圧延炭素鋼のシートおよび板は、幅広いサイズで提供されており、さまざまな厚さ区分や用途に適しています。
| カテゴリー | 板厚範囲 | 幅範囲 | 長さ範囲 | 代表的な用途 |
|---|---|---|---|---|
| 薄板 | 0.8~3.0 mm | 600~2000 mm | 1000~6000 mm | 家電、自動車部品 |
| 中板 | 3.0~12 mm | 600~2500 mm | 1000~12000 mm | フレーム、構造部品 |
| 厚板 | 12~25 mm | 600~3000 mm | 2000~12000 mm | 建築構造物、圧力容器 |
| 極厚板 | 25~100 mm | 600~4000 mm | 2000~12000 mm | 重型設備、橋梁 |
| 超極厚板 | 100~400 mm | 1000~4000 mm | 2000~12000 mm | 造船、エネルギー設備 |
寸法公差
寸法公差は、組立品質、加工安定性、材料コストに影響します。実際の調達では、製品の要求に基づいて適切な公差等級を選定してください。
参考厚さ公差
| 厚さ範囲(mm) | 標準精度 | 高精度 | 高精度 |
|---|---|---|---|
| 0.8–1.5 | ±0.18 | ±0.13 | ±0.10 |
| 1.5–2.5 | ±0.22 | ±0.16 | ±0.12 |
| 2.5–4.0 | ±0.30 | ±0.22 | ±0.18 |
| 4.0–6.0 | ±0.40 | ±0.30 | ±0.25 |
| 6.0–8.0 | ±0.50 | ±0.38 | ±0.32 |
| 8.0–12 | ±0.60 | ±0.45 | ±0.38 |
| 12–16 | ±0.70 | ±0.52 | ±0.44 |
| 16–25 | ±0.80 | ±0.60 | ±0.50 |
| 25–40 | ±0.90 | ±0.68 | ±0.58 |
| 40–80 | ±1.10 | ±0.82 | ±0.70 |
熱間圧延鋼の表面特性
熱間圧延鋼板の表面特性は、主に高温圧延工程によって決まり、通常以下の特徴を示します:
| 特徴カテゴリ | 典型的な外観 | 原因 | 主要な影響因子 |
|---|---|---|---|
| ミルスケール | 青黒色または暗灰色の酸化層 | 高温酸化反応 | 圧延温度、冷却速度 |
| 表面色 | 暗灰色または青灰色 | 酸化層状態の変動 | 冷却方法、環境条件 |
| 表面粗さ | 比較的高い | ロール表面状態およびプロセス影響 | ロール粗さ、圧下率 |
| 圧延マーク | 圧延方向に沿って分布 | ロールとの接触により形成 | ロール表面状態 |
| 厚さ変動 | 局所的な不均一性 | 圧延プロセス制御の差異 | 温度分布、設備状態 |
| 表面硬化 | 局所的な加工硬化 | 圧延時の塑性変形 | 圧下率、圧延温度 |
一般的な納入条件
熱間圧延シートおよびプレートの一般的な納入状態は、後工程の加工と表面仕上げ方法の両方に影響を与える可能性があります。
| 納入条件 | 一般的な表記 | 処理方法 | 表面特性 | 代表的な用途 |
|---|---|---|---|---|
| 熱間圧延まま | 人事 | 熱間圧延後、直接納品 | ミルスケール付着、表面色はやや暗い | 一般構造部品、溶接構造 |
| 酸洗い | POまたは酸洗鋼板 | ミルスケール除去済み、通常はオプションで油塗布 | 表面がより清浄、色調がより均一 | プレス部品、塗装部品、精密板金部品 |
| ショットブラスト | ショットブラスト | 表面洗浄処理 | 表面がより均一、後工程に適する | 溶接構造、塗装前の表面処理 |
| 油塗布 | 油塗布 | 防錆油による表面保護 | 保管・輸送中の錆発生を抑制 | 短期保管・輸送時の保護 |
酸洗熱延鋼板の特性
酸洗い熱間圧延鋼は、標準的な熱間圧延鋼からミルスケールを酸洗工程で除去して製造されます。一般的な熱間圧延鋼と比較して、通常、より清浄な表面、塗装やコーティングへの適性の高さ、より安定した成形性と溶接性を提供します。このため、精密板金部品、塗装部品、および良好な表面均一性が求められる製品に広く使用されています。
一般に、酸洗い熱間圧延鋼は標準的な熱間圧延鋼よりもコストが高くなります。ただし、量産では、除錆、研磨、手直し、表面欠陥に関連する隠れたコストを削減できることが多くあります。
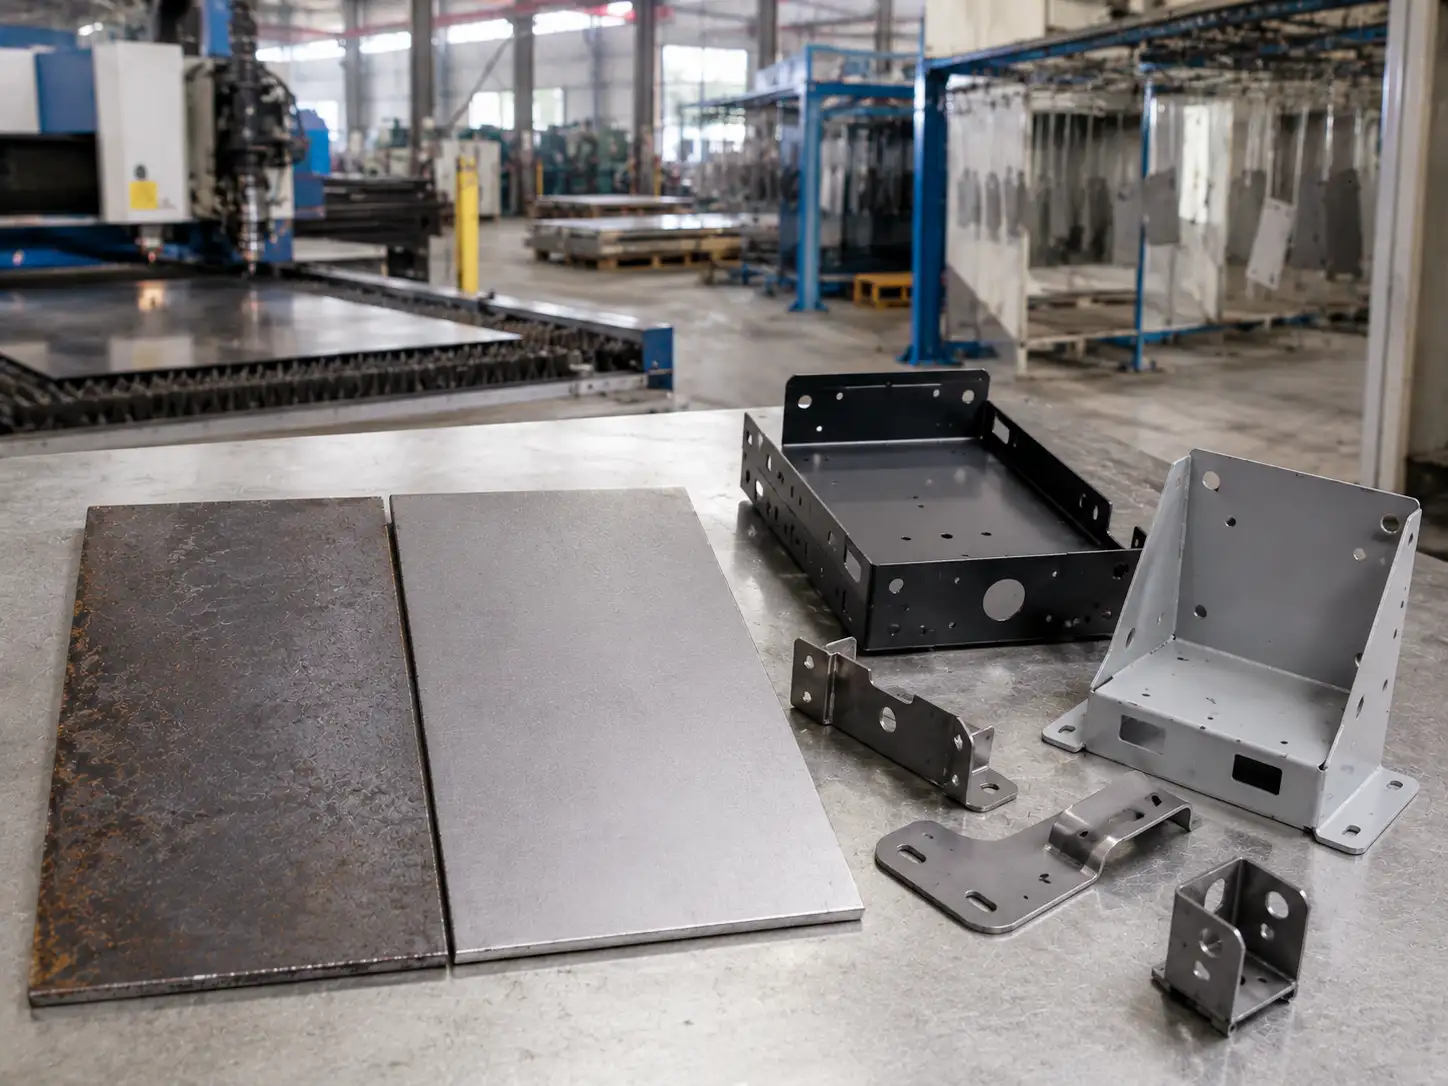
一般的な表面欠陥
| 不具合種類 | 外観 | 原因 | 重大度 | 検査方法 |
|---|---|---|---|---|
| ミルスケール剥離 | 素地金属が露出した局部的な斑点 | ミルスケールの密着不良 | 中程度 | 外観検査 |
| ピッティング | 小さな表面くぼみ | ロール摩耗、介在物、または類似の問題 | 中程度 | 目視または顕微鏡検査 |
| 傷 | 線状溝 | ロールまたは機械からの接触損傷 | 軽度から中程度 | 外観検査 |
| 割れ | 表面割れ | 異常な材料応力またはプロセス応力 | 重度 | 目視検査または非破壊検査 |
| スカブ | 表面の隆起部 | スラブ欠陥または圧延欠陥 | 重度 | 外観検査 |
| うねり | 圧延方向に沿った起伏 | 圧延中の形状制御不安定 | 中程度 | 平坦度測定 |
| 圧痕 | 局部的なへこみ | ロール損傷または衝撃損傷 | 中程度 | 外観検査 |
| エッジ欠陥 | エッジ割れまたはバリ | 異常トリミングまたはストリップ形状不良 | 中程度 | 外観検査 |
板金加工プロセス との適合性
コスト、強度、サイズの入手性における利点から、熱間圧延炭素鋼シートおよびプレートは板金加工に非常に実用的です。ただし、グレードや表面状態によって、特定の工程での性能が異なります。材料を選定する際は、部品構造、精度要求、および後工程の表面仕上げ工程を総合的に考慮することが重要です。
| 製作プロセス | 推奨グレード | 適合性 | 主要性能要件 | 推奨板厚範囲 |
|---|---|---|---|---|
| 曲げ / 成形 | Q235B、SPHC | 高 | 良好な延性と適度な降伏強度 | 0.8~12 mm |
| 深絞り | SPHD、SPHE | 高 | 高い伸びと低い降伏強度 | 0.8~4 mm |
| 一般プレス加工 | Q235B、SPHC | 比較的高い | 安定した基本的成形性 | 0.8~6 mm |
| 溶接 | Q235B、Q355B | 高 | 良好な溶接性と低い割れリスク | 2~30 mm |
| レーザー切断 | Q235、Q355 | 高 | 安定した切断性能 | 0.8~25 mm |
| プラズマ切断 | Q235、Q355 | 比較的高い | 中厚板切断に適しています | 2~25 mm |
| ガス切断 | Q355、Q420 | 中程度 | 厚板に適しています | 10~100 mm |
| 機械加工 | 20#, 45# | 比較的高い | 良好な被削性 | 10~50 mm |
| ウォータージェット切断 | 各種グレード | 高 | 熱影響部なし | 0.8~100 mm |
表面仕上げ工程
熱間圧延炭素鋼の表面処理は、耐食性、表面均一性、耐用年数の向上に重要な役割を果たします。原材料を完成品に変えるための不可欠な工程です。
| 仕上げ工程 | 主な目的 | 代表的な用途 | 主な特性 | コストレベル |
|---|---|---|---|---|
| 機械的デスケーリング | ミルスケールと錆の除去 | 標準熱間圧延鋼 | シンプルな設備、基本的な表面処理に適しています | 低 |
| 酸洗い | ミルスケール除去 | 薄板および軽量ゲージ板 | より清浄な表面、下流工程に適しています | 中 |
| ショットブラスト | 表面清浄および密着性の向上 | 中板、厚板、構造部品 | 塗装前処理に最適 | 中 |
| 溶融亜鉛めっき | 耐食性の向上 | 屋外部品、防食用途 | 強力な腐食保護 | 中〜高 |
| 電気亜鉛めっき | 薄い亜鉛保護層の形成 | 薄板金属部品 | より均一な外観 | 中〜高 |
| 粉体塗装 | 表面保護および装飾 | 構造部品、キャビネット部品 | 屋内・屋外設備筐体に一般的に使用 | 中 |
| 電着塗装 | 精密保護コーティング | 精密部品、外観部品 | 均一なコーティング、量産に適しています | 中〜高 |
| リン酸塩処理 | 塗装前の前処理 | コーティングが必要な部品 | 塗膜密着性の向上 | 低~中 |
