
AA 5052-H32(5xxx系アルミニウム-マグネシウム合金)
および疲労
抵抗
および優れた
溶接性
腐食
抵抗
AA 5052-H32(5xxx系アルミニウム-マグネシウム合金):基本事項
AA 5052はマグネシウムを主要合金元素とするアルミニウム合金であり、アルミニウム協会により以下の一部として分類されています: 5xxx系. 。約 5%のマグネシウム.
アルミニウム合金において、マグネシウムは固溶強化を提供し、良好な延性を維持しながら強度を高めるのに役立ちます。5052はまた、主に耐食性を向上させるために少量のクロムを含んでいます。この組み合わせにより、5052はバランスの取れた耐食性アルミニウム合金となっています。湿潤環境や塩水噴霧環境においても、非常に強力な耐食性能を発揮します。.
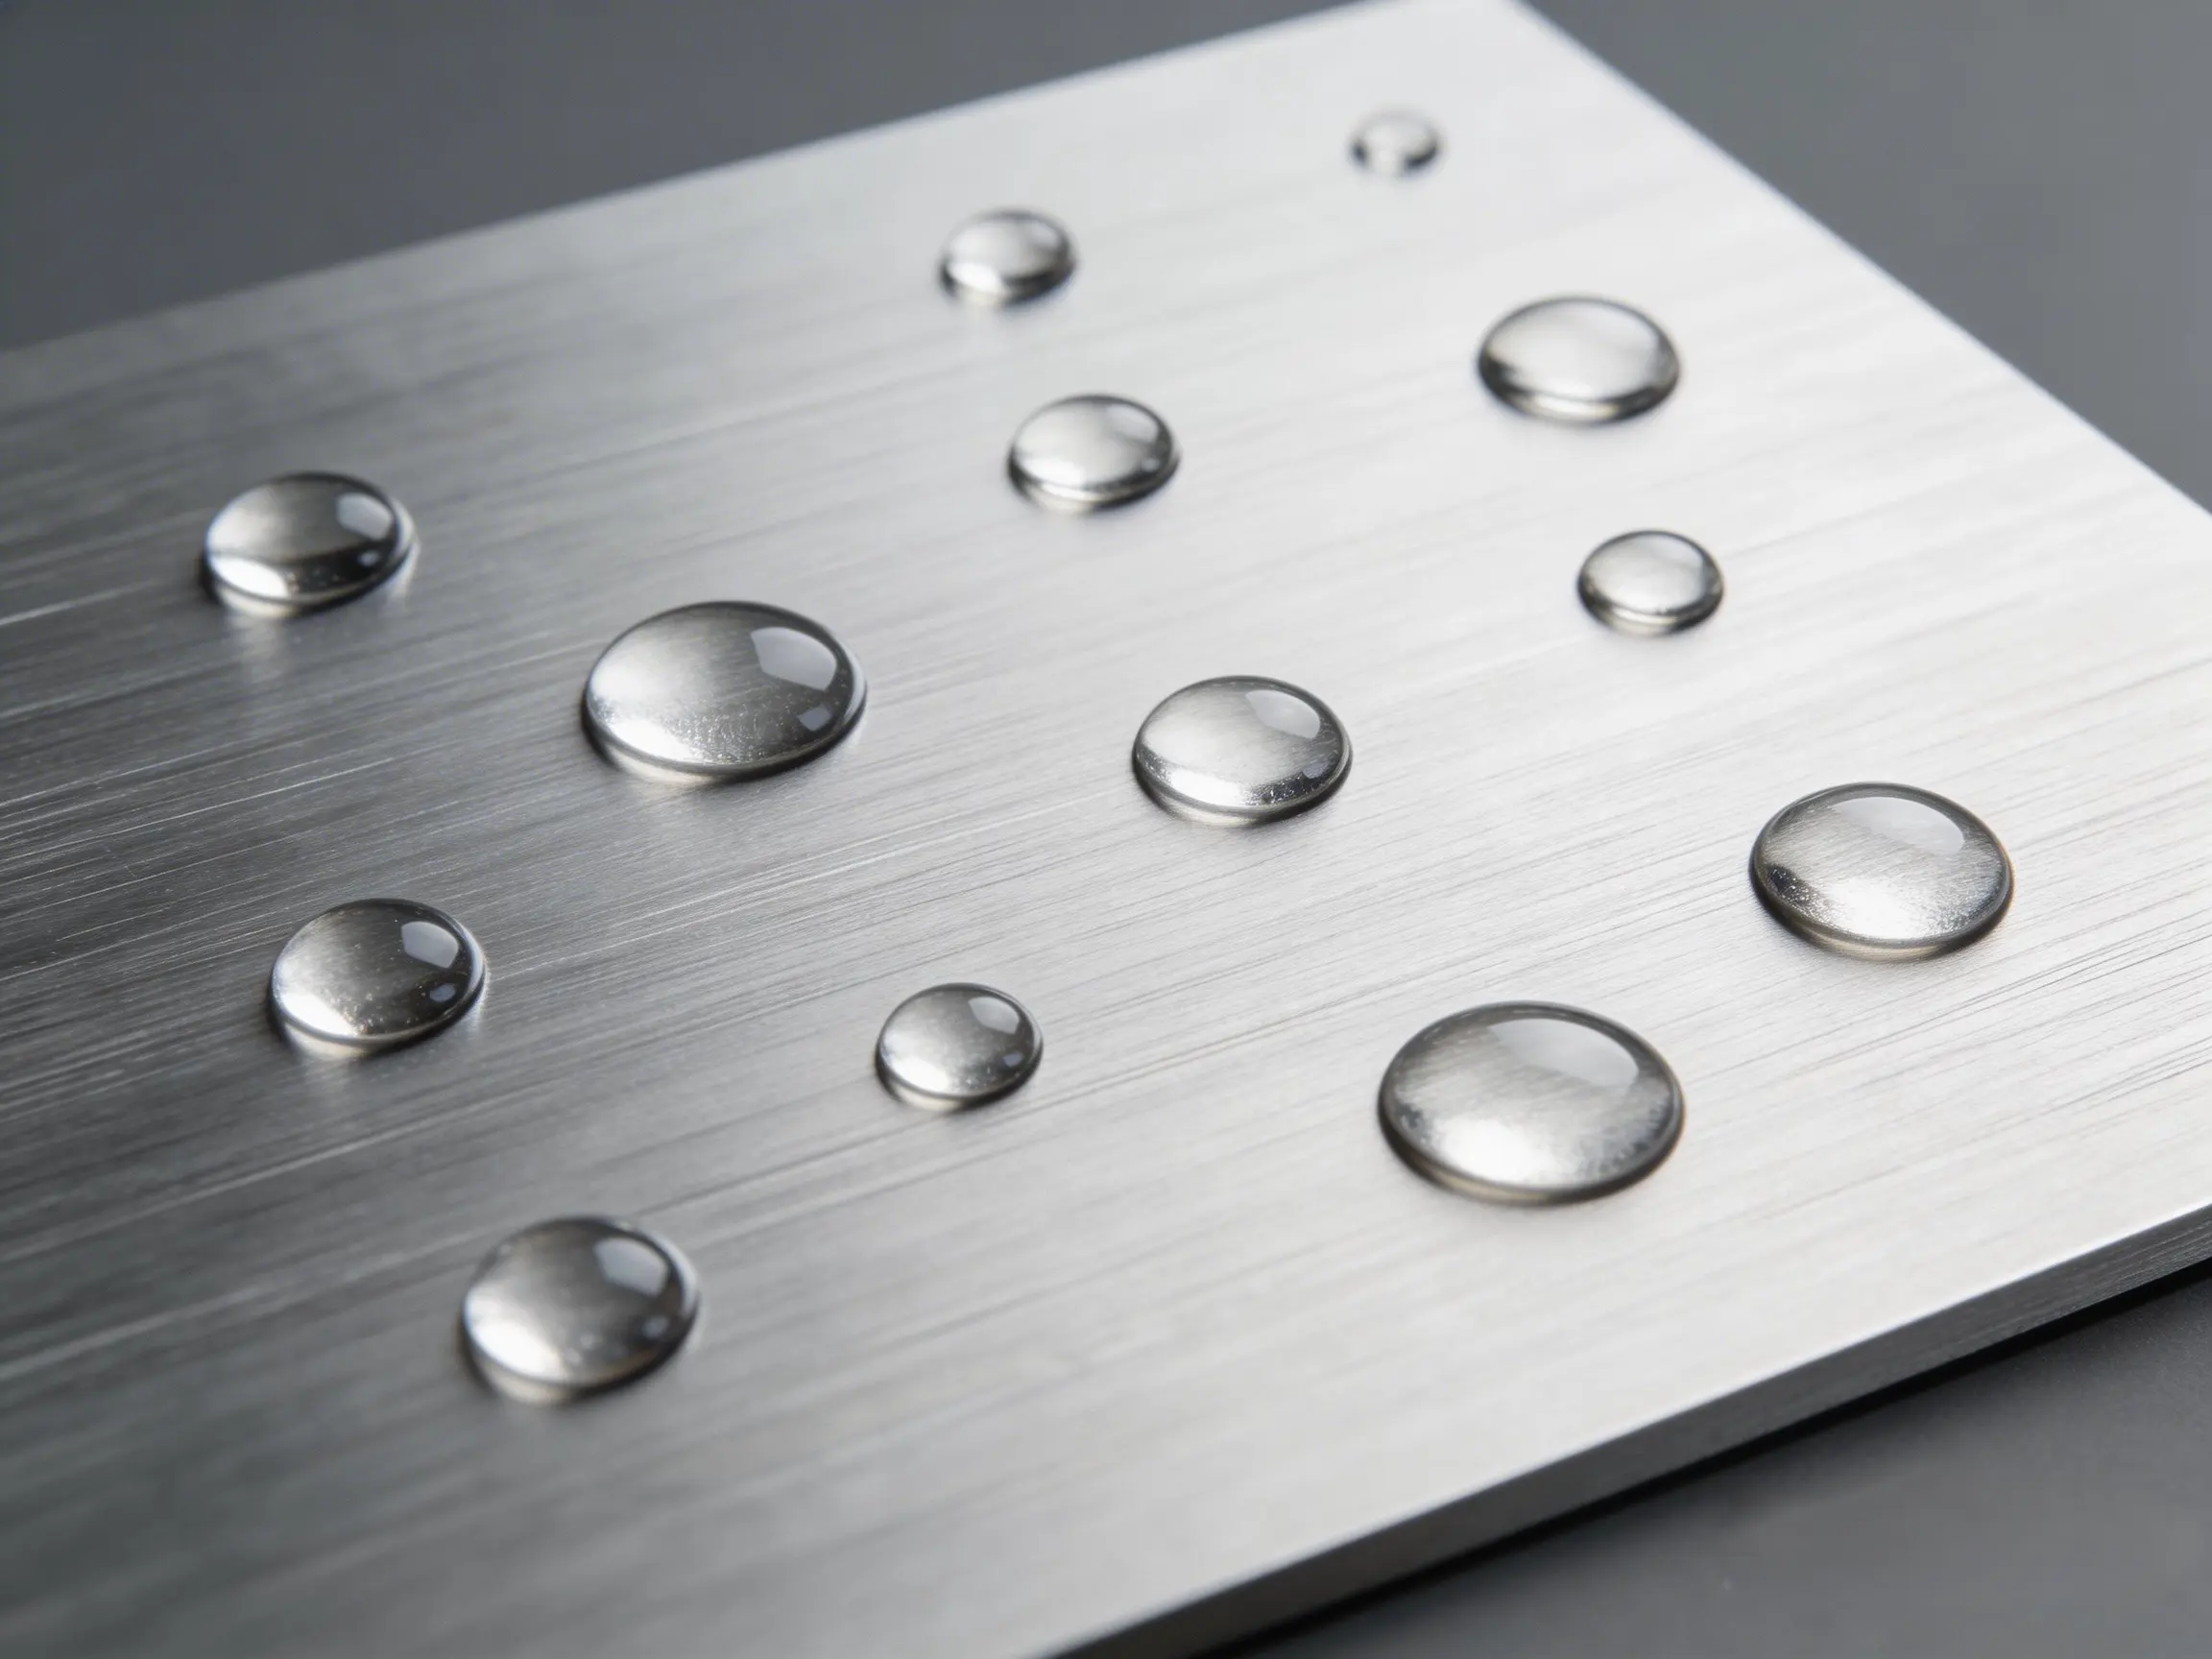
AA 5052-H32の主要性能特性
AA 5052-H32の核心的な利点は、耐食性、成形性、溶接性をバランスよく組み合わせていることです。 H32調質, において、5052は通常、約 228 MPa.
| であり、その特性は冷間加工とその後の安定化処理によって発現します。その結果、調質の指定は強度、伸び、および加工挙動に直接影響を与えます。 | 説明 | 備考 |
|---|---|---|
| 項目 | 5052 | 合金グレード |
| 5xxx系展伸用アルミニウム合金 | 一般的な呼称 | AA 5052 / EN AW-5052 / UNS A95052 / AlMg2.5 / 3.3523 |
| これらは見積書、図面、発注書において互換的に使用されることがよくあります | 主要合金元素 | Mg、Cr |
| 一般的な調質 | O / H32 / H34 | H32 最も一般的に使用される汎用調質の一つです |
| 一般的な製品形態 | 板材およびコイル材、縞鋼板も一般的です | 板金加工プロジェクトで最も頻繁に見られます |
| 重要な識別ポイント | グレードと調質の両方を併せて確認してください | ��中でも、調質の変化により性能に大きな差が生じることがあります |
板金加工における AA 5052-H32の加工性能
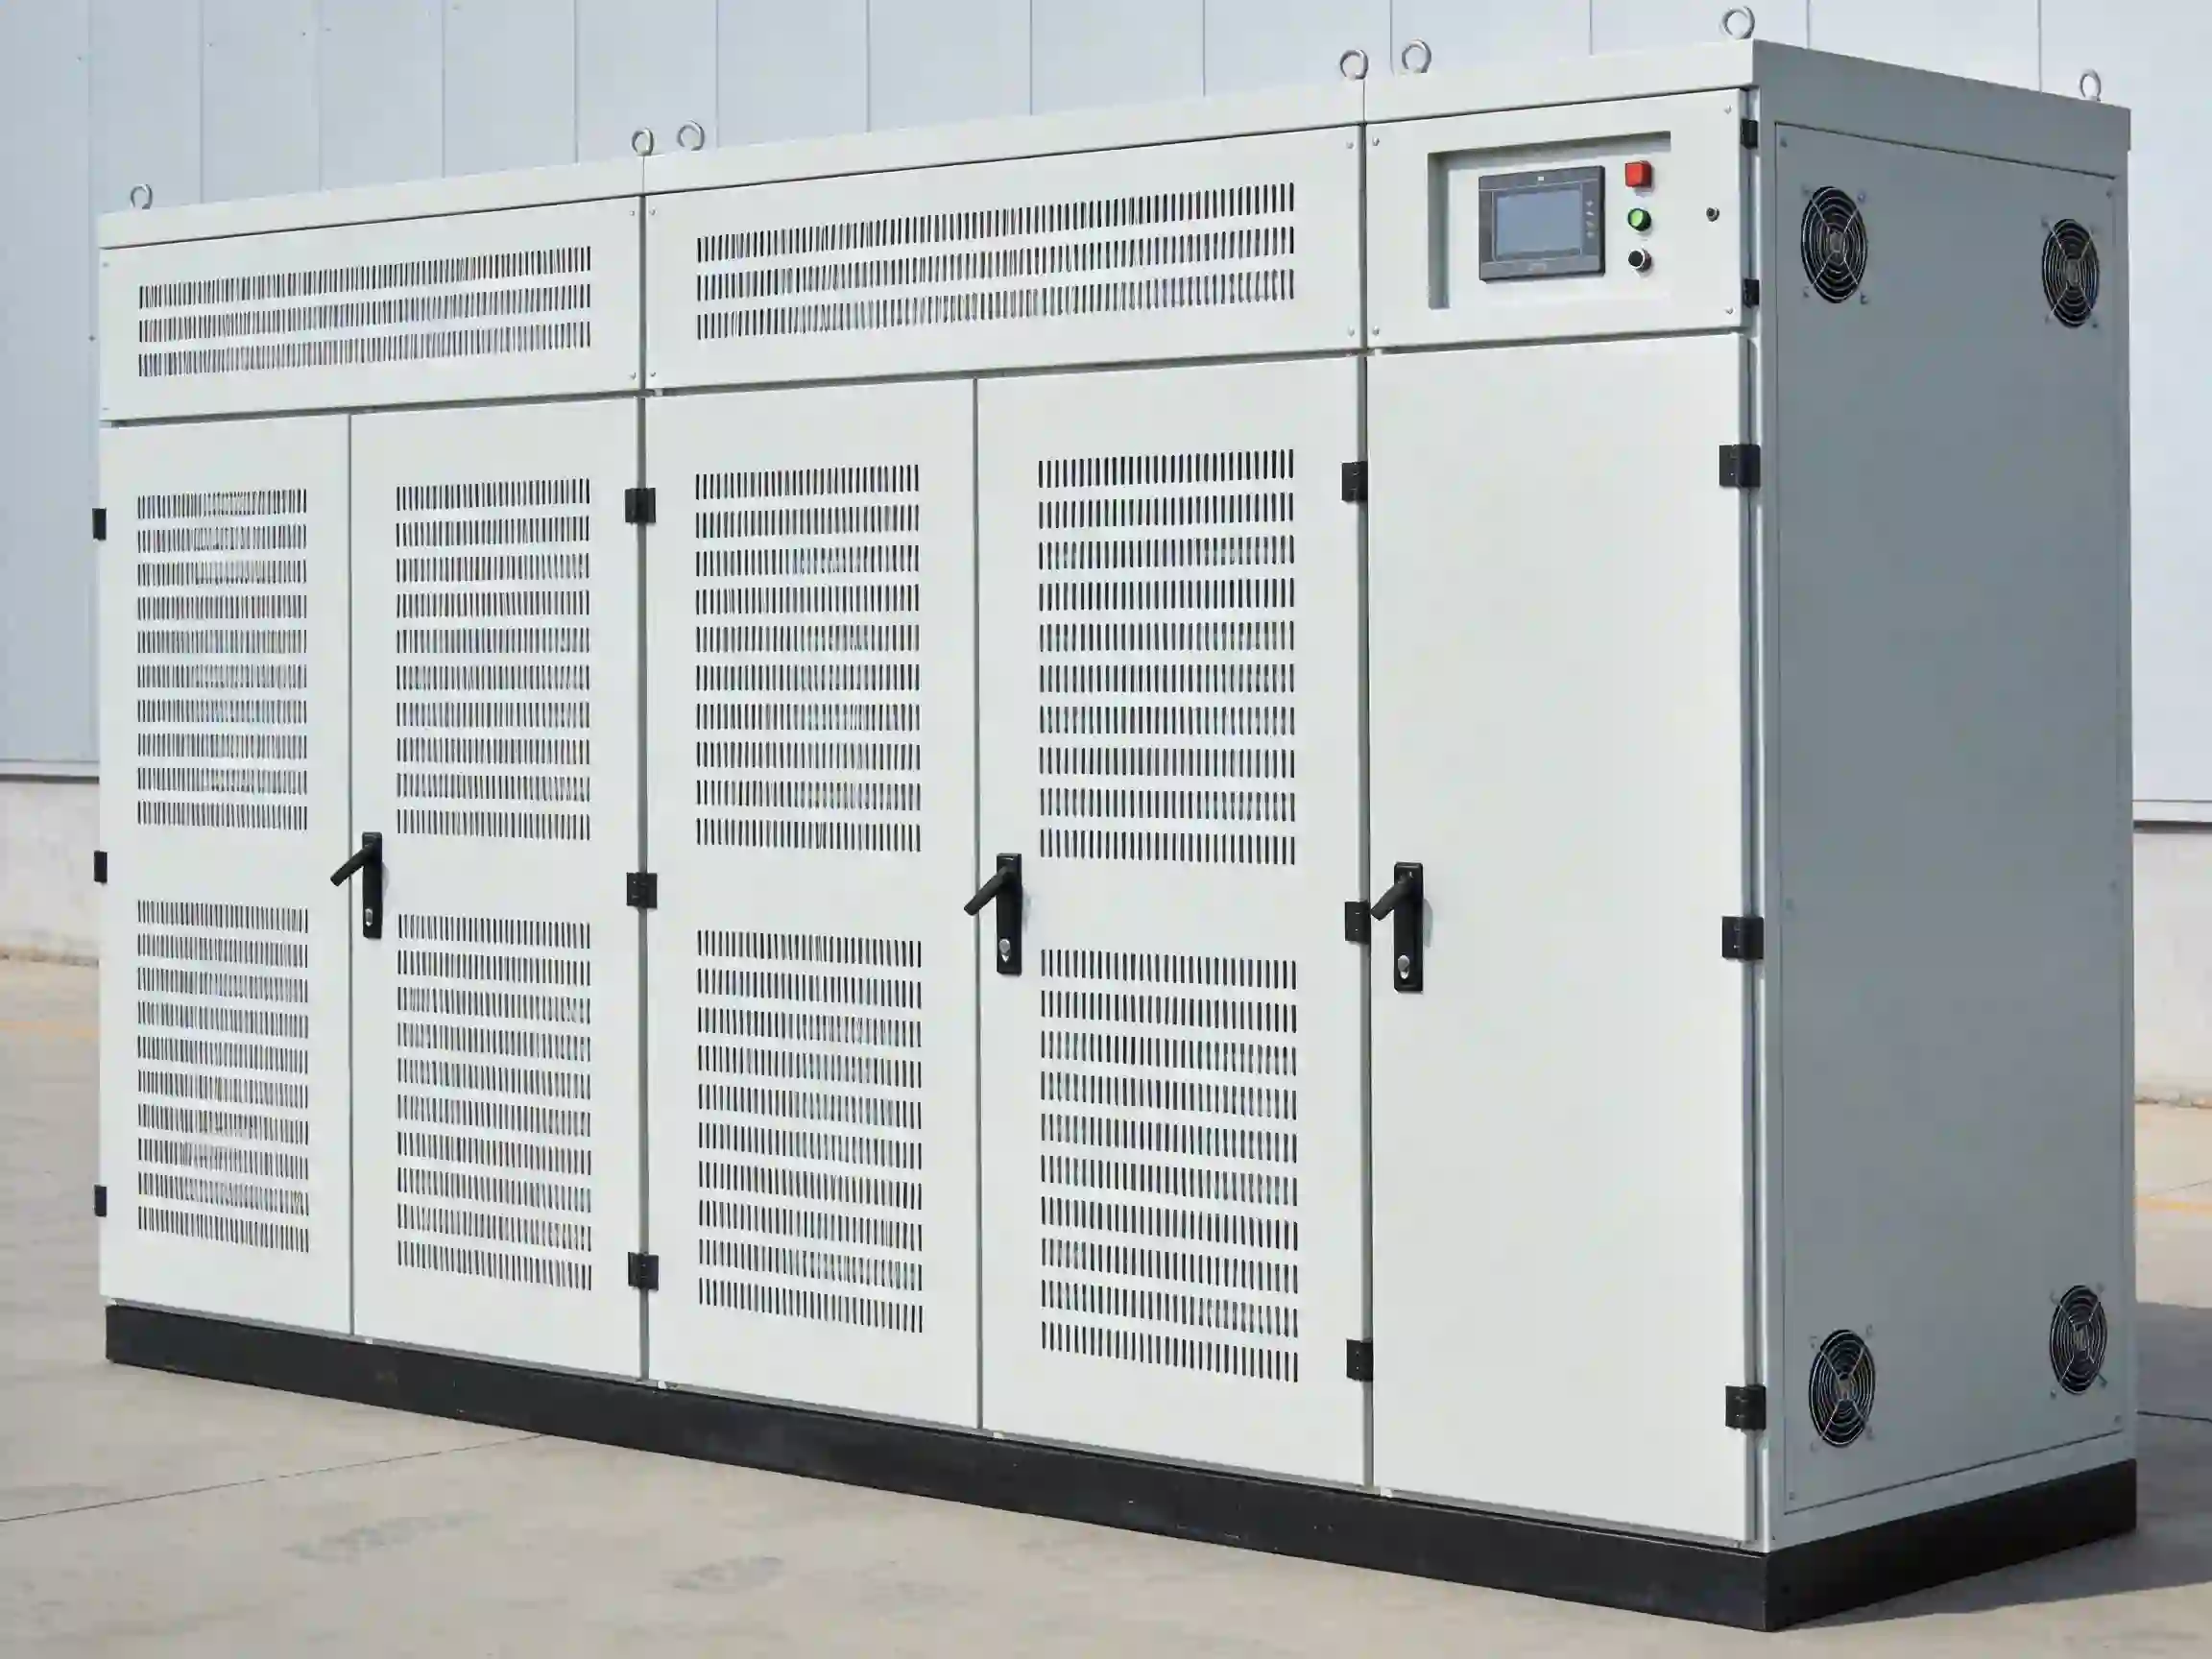
切断・打ち抜き性能
��ルミニウム-マグネシウム合金は、レーザー切断、プレス加工、打ち抜きなどの工程で非常に優れた性能を発揮します。切断面は滑らかで、バリは最小限に抑えられ、工具摩耗も比較的軽微です。このため、バッチ打ち抜きやパンチング加工に特に適しています。
曲げ・成形性能
において H32調質, 、5052は曲げ加工の確固たる基盤を提供します。しかし、O調質よりも硬いため、多段階または複雑な曲げ加工ではスプリングバックがより顕著になり、エッジ割れのリスクが高まる可能性があります。.
溶接および溶接後の影響
��ルミニウム-マグネシウム合金は一般に問題なく溶接できます。ただし、溶接時に発生する熱により溶接部周辺の熱影響部が軟化する可能性があり、その領域の強度は母材よりも低下することがあります。
工程互換性の概要
| 加工 | 適合性 | 使用上の注意 |
|---|---|---|
| レーザー切断 | 高 | 薄板から中板の板金用途で非常に一般的 |
| CNCパンチング | 高 | バッチ生産において明確な効率上の優位性を提供 |
| 曲げ | 高 | 圧延方向と曲げ半径は併せて評価する必要があります |
| 溶接 | 高 | 熱影響部の軟化を事前に考慮する必要があります |
| 機械加工 | 中 | 高精度機械加工部品は、加工時間を別途考慮して見積もる必要があります |
| 深絞り | 中 | 複雑な絞り部品の場合、調質とサンプル検証を併せて確認する必要があります |
どのような用途に AA 5052-H32 適していますか?
5052-H32は一般的に、高い耐食性が求められながらも、曲げや溶接に対する良好な加工柔軟性を維持する必要があるプロジェクトに適しています。.
| 用途 | 一般的な部品タイプ | 選定理由 | 重要なエンジニアリング上の考慮事項 |
|---|---|---|---|
| 設備外装部品 | ハウジング、ドア、パネル | 成形性と耐食性の良好なバランス | 外観面の曲げ品質と表面処理は早期に調整する必要があります |
| コンテナパネル | カバープレート、液体貯蔵タンクパネル | 成熟した溶接性能と良好な耐食性 | 溶接部近傍の強度とひずみ制御 |
| 輸送機器用板金部品 | サイドパネル、カバーパネル | 一般的な軟質アルミニウムよりも高い強度 | 接合部の設計と振動条件 |
| 湿潤環境向け部品 | 屋外面板、保護カバー | 工業環境や湿潤条件に対する優れた耐性 | 排水設計と異種金属との接触 |
| 溶接成形部品 | 組立溶接パネル、支持パネル | 溶接性と後工程の成形性の良好なバランス | 工程順序と入熱管理 |
板金加工プロジェクトでは、5052-H32は以下のような合金記号と比較されることがよくあります 3003-H14、6061-T6、5083. 。それぞれに強みがあり、適切な選択はプロジェクトが実際に何を必要としているかによって決まります。.
| 材料 | 主な特性 | 選定上の注意点 | より適した用途 |
|---|---|---|---|
| 3003-H14 | 成形・溶接が容易だが、強度は比較的低い | 一般的な容器部品や標準的な板金加工により適している | 強度要件が中程度の成形部品 |
| 5052-H32 | 耐食性、成形性、溶接性のバランスが良く、中程度から中高程度の強度を有する | ほとんどの耐食性板金プロジェクトに適している | 湿潤環境で使用される筐体、カバー、パネル |
| 6061-T6 | より高い強度を持ち、確立された機械加工ルートがある | 精度と剛性がより重要となる構造部品により適している | 機械加工部品および荷重支持構造部品 |
| 5083-H32 | 5xxx系の中ではより高い強度を持ち、海洋用途での実績がより豊富 | 重荷重板構造や海洋関連部品により適している | 船体外板、重荷重容器板、海洋構造パネル |
AA 5052-H32選定時に確認すべき重要項目
プロジェクトが板金加工で製造されるか機械加工で製造されるかにかかわらず、購買条件を明確に定義する必要があります。まずプロジェクトの制約条件を特定し、それからプロジェクトに材料を適合させるべきであり、, その逆ではありません.
| 確認項目 | 先に確認すべき理由 | 影響する事項 |
|---|---|---|
| 板厚範囲 | 板厚は曲げ加工の許容範囲と利用可能な強度余裕に直接影響します | 曲げ半径、治具、調質の選定 |
| 変形量 | 成形量によって、調質の柔軟性がどの程度あるかが決まります | 以下の選択 H32 ±0.1° O調質 |
| 溶接要件 | 溶接は熱影響部の挙動に直接影響します | 継手レイアウトと補強戦略 |
| 使用環境 | 湿潤環境、工業環境、沿岸環境では、材料に求められる要件が大きく異なります | 合金の選択と表面保護 |
| 表面処理 | 機能と外観の目標はしばしば同時に達成する必要がある | 表面仕上げとアルマイト処理結果 |
| 強度と剛性の目標 | 5xxx系または6xxx系合金のどちらを優先すべきかを決定する | 構造安全余裕 |
| 機械加工比率 | 切削時間と表面品質が主要なコスト要因となり得る | 工程ルートと見積り |
| 数量と供給安定性 | 生産量が最適な製造方法に影響する | コイル対板材の供給と治具アプローチ |
