
アルミニウム-マグネシウム-ケイ素合金 AA 6061-T6
強度
優れた強度
重量比
切削加工性
きれいな切断、厳密な
寸法公差
抵抗
多様な
環境で高い性能を発揮
合金
T6 状態により強化
AA 6061-T6(6XXX系アルミニウム・マグネシウム・シリコン合金)の基礎知識
AA 6061-T6 は、Aluminum Association(アルミニウム協会)の体系で指定されており、AA は国際的に認められた命名規格を表します。これは 6xxx系に属し、主要な合金元素としてマグネシウムとケイ素の両方を含みます。これら2つの元素が適切な比率で添加されると、Mg₂Si と呼ばれる強化相を形成します。
として知られる強化相を形成します。熱処理中にこの強化相はアルミニウム母材に固溶し、その後焼入れと時効処理中に再析出することで、材料の強度が大幅に向上します。
T6 は、AA 6061 アルミニウム-マグネシウム-シリコン合金の調質を指します。これは6061で最も一般的な熱処理調質の一つです。実際には、6061の引張強さを約 125 MPa(焼鈍したO調質) から約 310 MPa(T6)まで高めることができ、これは非常に大幅な向上です。
AA6061-T6アルミニウム合金の主要性能特性
| 性能領域 | エンジニアリング評価 | 材料選定における意味 |
|---|---|---|
| 強度と剛性 | 中〜高 | 一般的な荷重支持構造部品に適しています |
| 耐食性 | 良好 | 屋外使用および一般的な産業環境に適しています |
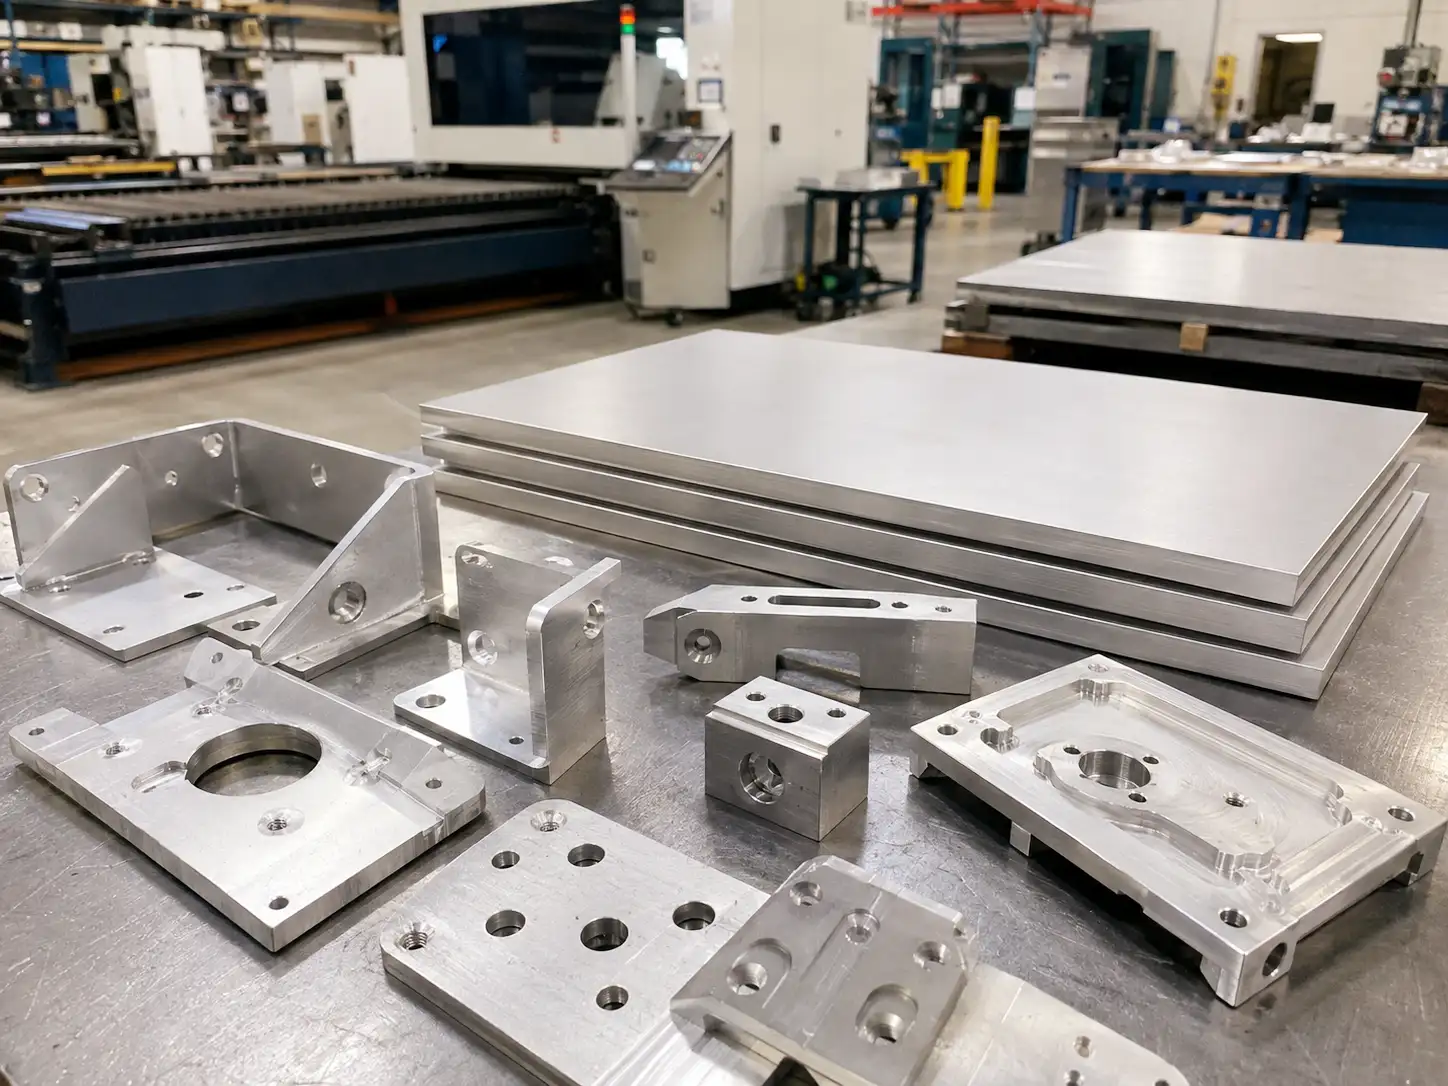
| 切削加工性 | 良好 | CNC精密加工 に最適 |
| 溶接性 | 良好 | 溶接後は熱影響部を再評価する必要があります |
| 陽極酸化性能 | 良好なエンジニアリング外観 | 硬質陽極酸化および機能性表面仕上げに適しています |
AA 6061-T6 の基本識別データ
| 項目(こうもく) | AA 6061-T6 の一般的な識別情報 |
|---|---|
| グレード分類 | 6061、6XXX系 |
| 合金系 | アルミニウム-マグネシウム-ケイ素合金、多くの場合少量の銅およびクロムを含む |
| T6 の意味 | 溶体化熱処理および人工時効処理 |
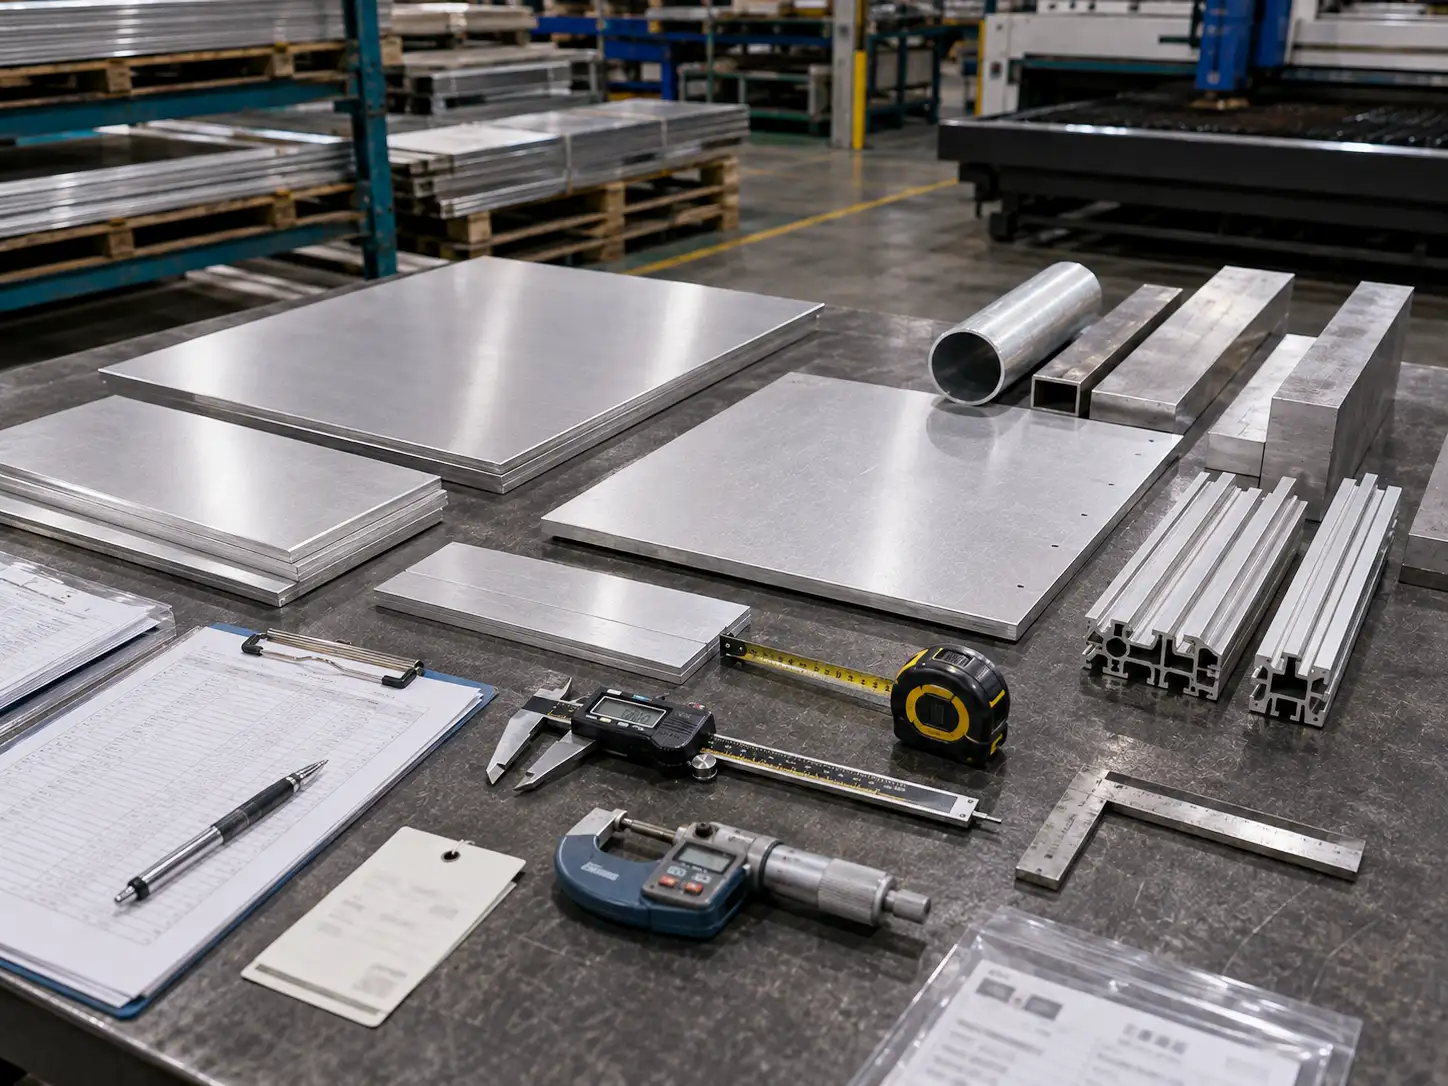
| 一般的な供給形態 | 板、棒、管、形材 |
| 密度 | 約 2.70 g/cm³ |
| 引張強度 | 一般に 290 ~ 310 MPa 程度 |
| 降伏強度 | 一般に 240 ~ 276 MPa 程度 |
| 弾性率 | 約 68.9 ~ 70 GPa |
| 熱伝導率 | 一般に 167 ~ 220 W/m·K 程度 |
| 電気伝導率 | 約 22 ~ 30 MS/m、または約 43% IACS |
AA 6061-T6 の加工性能 および主要な製造上の考慮事項
AA 6061-T6 の一般的な加工方法と注意点
| 一般的なプロセス | 6061-T6 での性能 | 事前に確認すべき重要ポイント |
|---|---|---|
| CNC machining | 成熟した確立されたプロセスルート、信頼性の高い精度制御 | 切りくず処理、切りくず排出、治具、残留応力 |
| 曲げ / 成形 | 軽度の成形加工で安定 | 曲げ半径、変形度、調質選択 |
| 溶接 | MIG および TIG プロセスは確立されている | 熱影響部の強度と溶接後の歪み |
| 陽極酸化処理 | エンジニアリング表面仕上げに実績あり | 外観の一貫性、前処理、治具跡 |
| 形材加工 | 構造部品の一般的なルート | 断面設計、組立方法、公差累積 |
どのような用途に AA 6061-T6 適していますか?
AA 6061-T6 アルミニウム-マグネシウム-ケイ素合金は、構造性能と効率的な製造の両方が求められるプロジェクトに適しています。
AA 6061-T6 の典型的な用途と選ばれる理由
| 典型的な用途 | 6061-T6 が選ばれる理由 |
|---|---|
| 設備フレームおよびブラケット | 強度と剛性のバランスが良く、安定した組立性能 |
| ベースおよびコネクタ | CNC 穴あけ、タップ加工、局所仕上げ加工に適しています |
| 機械加工部品 | 棒材および厚板の成熟したサプライチェーン、高い製造効率 |
| 産業用形材部品 | 明確な構造設計ルートと幅広い用途範囲 |
| 輸送機器部品 | 軽量化と一般的な耐荷重性能のバランスを実現 |
| 自動化設備の構造部品 | 構造加工、機械加工、組立を一つの工程ルートに統合しやすくなります。 |
重要なのは、プロジェクトの要件から出発することです。主な要件が板金成形、耐食性、溶接加工である場合、5052 が通常はより良い選択です。外観グレードの押出形材とアルマイト処理の仕上がりが重視される場合は、6063 が好まれることが多いです。非常に高い構造荷重がかかるプロジェクトでは、7075-T6 がより適切な選択肢です。6061 は、加工性と一般的な構造性能の両方で高いバランスを求めるプロジェクトに最適です。
材料選定比較:AA 6061-T6 とその他の一般的なアルミニウム合金
| 比較項目 | 6061-T6 | 5052-H32 | 6063-T5/T6 | 7075-T6 |
|---|---|---|---|---|
| 引張強度 | 310 MPa | 210 MPa | 160~220 MPa | 530 MPa |
| 強度レベル | 中〜高 | 中 | 中 | 非常に高い |
| 成形性 | 中程度(T6調質時) | 非常に優れている | 良好 | 低い |
| 溶接性 | 良好 | 良好 | 良好 | 非常に不良 |
| 耐食性 | 非常に良好 | 優れている、特に海洋環境で | 非常に良好 | 中程度 |
| 陽極酸化性能 | 非常に優れている | 普通 | 非常に優れている | 普通 |
| 切削加工性 | 非常に優れている | 良好 | 良好 | 普通 |
| コスト | 中程度 | より低い | より低い | 非常に高い |
| 最適な用途 | 構造部品、機械加工部品、溶接組立品 | 板金成形、海洋環境 | 建築用形材、装飾部品 | 航空宇宙および高強度構造用途 |
| 選定ガイダンス | 総合バランスが最良 | 成形を優先する場合に最適 | 形材および装飾用途に最適 | 非常に高い強度が要求される場合に限定して最適 |
購入またはサンプリング前に確認すべきプロジェクト条件は何ですか?
AA 6061-T6 選定前のプロジェクトチェックリスト
| 確認項目 | 主要な質問 | 回答例 | 判断への影響 |
|---|---|---|---|
| 部品の機能 | 部品は主に耐荷重ですか、それとも主に成形ですか? | 主に耐荷重 | T6調質が適しています |
| 荷重の種類 | 静的荷重ですか、それとも繰返し荷重ですか? | 振動を受ける | 疲労設計に注意が必要 |
| 溶接要件 | 溶接が必要ですか? | TIG溶接が必要 | 溶接後熱処理を検討する必要がある場合があります |
| 加工ルート | 部品は主にCNC加工ですか、それとも板金加工ですか? | CNC machining | 棒材または板材ブランクを示唆 |
| 外観要件 | 陽極酸化処理が必要ですか? | 銀白色陽極酸化仕上げが必要 | バッチ間の一貫性が重要になる |
| 重量目標 | 具体的な軽量化目標はありますか? | 重量を30%削減する必要がある | 構造最適化の評価が必要になる場合がある |
| 素材の形態 | 板材、棒材、または形材? | 角管形材が必要 | サプライヤーの能力と入手可能なサイズを確認する必要がある |
| 生産量 | 小ロットまたは大量生産? | 初回ロット50個 | プロセスルートの選定に影響する |
| リードタイム | プロジェクトの納期はいつですか? | 4週間以内の納品が必要 | 利用可能な在庫が優先事項になる |
| コストの優先度 | 材料費と総コストのどちらがより重要ですか? | 総コストを優先する | プロセスコストを全体の意思決定の一部として考慮する必要がある |
