圧延方向は「大工が気にする事柄」として片付けられがちです。しかし板金では、その近道は通用しません。平板ブランクでは無害に見える同じ配向でも、ヘアラインパネルが光の下でどのように見えるか、曲げ半径部で割れが生じるかどうか、そして一つの筐体の2枚のドアが組み立て後も一致するかどうかを変えることがあります。
図面に要求が記載されていなくても、加工業者は方向を選びます。通常はコイル、ネスティング、または段取りに都合の良い方向です。このデフォルトが文書化されることはまれで、購買担当者が想定した方向と一致することはさらにまれです。
圧延方向についてよくある誤解
RFQや設計レビューでは、3つの誤った認識が頻繁に見られます。
「木工用語である。」 木目は最も一般的な教材の例であるため、まずそちらで使われる言葉です。板金にも実際に対応するものがあります。コイルや板を薄く圧延する際に生じる方向性です。木材とは機構は異なりますが、実際の結果は似ています。つまり、材料はある軸方向とそれと直交する方向で挙動が異なるのです。
「繊維と逆方向に曲げれば問題ない。」 このルールは有用な第一段階のフィルターではありますが、完全な仕様ではありません。見えるテクスチャ、多部品の組立品、硬質合金、または小さな内側Rについてはほとんど語られません。このスローガンだけで止まってしまうチームは、外観の不一致や時折のクラックに今も直面します。
「強度にだけ関係する。」 構造上のリスクは現実に存在し、特に成形時に顕著です。外観も同様に重要で、ヘアライン仕上げ、アルマイト、塗装、または大型の外観パネルで顕著になります。繊維方向は、すべての寸法が公差内であっても、外観だけで部品を不合格にしうる数少ない材料変数の一つです。
製造上の要点はシンプルです。圧延方向は図面レベルで管理すべき項目であり、現場の神話ではありません。
板金における圧延方向の意味
繊維方向 とは、圧延後の金属の加工テクスチャと結晶配向の支配的な方向です。シートが圧延機で薄くされるにつれ、結晶は圧延方向に伸びます。ワークロールによる表面痕も同じ方向に走ることが多いです。その結果、成形に適した優先軸が生じ、シート表面にはしばしば見えるレイ(方向性の痕跡)が現れます。
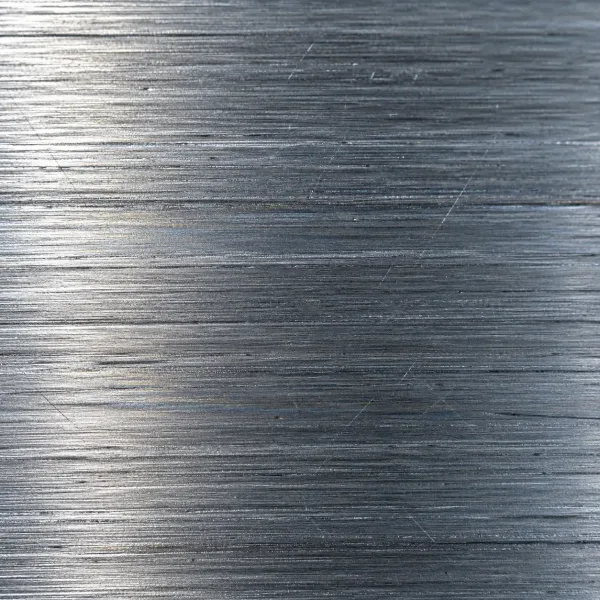
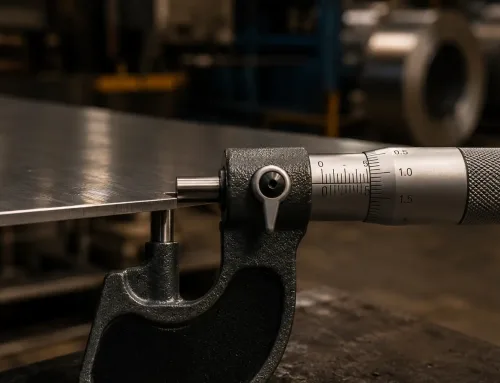
圧延方向に走る細かい平行な繊維線を持つ冷間圧延板金表面のマクロ写真。
実際的な帰結が2つあります。
- 機械的応答は異方性であり、すべての方向で同一ではありません。
- 外観面には方向性のあるテクスチャが現れることがあり、部品を組み立てると見分けやすくなります。
正しく活用するために、冶金学の講義は必要ありません。材料がどの方向に圧延されたか、どの面が外観面であるか、そして曲げがその軸に対してどのように配置されているかを把握すれば十分です。
圧延方向とローリング方向
これらの用語は重なり合うことがあり、サプライヤーが同義として使用する場合もあります。
| 用語 | 通常の意味 | 購買担当者による扱い方 |
|---|---|---|
| 繊維方向 | 材料の機能・成形軸。「繊維(グレイン)が走る方向」“ | 図面で管理するエンジニアリング上の要求 |
| 圧延方向(RD) | 製鋼所の生産軸。コイルまたは板がロール間を通過した方向 | そのコイルまたはシートにおける圧延方向の物理的な起源 |
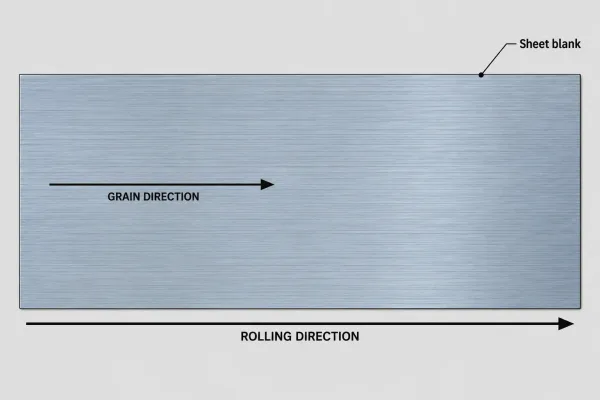
板金ブランクの簡易図。コイル送り軸に沿った圧延方向と、見えるテクスチャ軸に沿った繊維方向を矢印で示しています。
ほとんどの板金加工では、図面のエッジに対する圧延方向の指定で十分です。ローリング方向を指定するのは、トレーサビリティのために製鋼所の配向を文書化する必要がある場合、または元のコイル軸に敏感な工程がある場合に限ってください。図面上での区別は簡潔にし、プロジェクトで本当に必要でない限り、用語解説を製鋼所証明書の項目にまで拡張しないでください。
圧延方向が外観に現れる様子
作業台の上のブランクでは、圧延方向は気づきにくいことがあります。しかし工場の照明下で、完成した組立品として見ると、多くの場合明らかです。
一般的な外観上の問題には次のようなものがあります:
- ヘアラインまたは方向性仕上げ — ヘアラインのレイは一方向に走ります。向きが混在したパネルは、別々の部品に見えます。
- 冷間圧延ミルテクスチャ — 2B などの表面にわずかな方向性の光沢が現れ、大きな平面部ではより見えやすくなります。
- 機械加工または研削痕 — 二次加工によって独自の筋目が生じることがあります。その筋目が元の地肌の方向と逆らう場合、コーティング後に表面が不均一に見えることがあります。
- 塗装、粉体塗装、陽極酸化 — 薄いコーティングは下地のテクスチャを写し取ります。方向性のある地肌は、特に暗色や半光沢の色で、陰影として透けて見えることがあります。
外観リスクは、パネルサイズ、光沢レベル、および1つの視野に見える面の数とともに高まります。小さなブラケットでは混在した目を隠すことができますが、2枚扉のキャビネットでは隠すことができません。
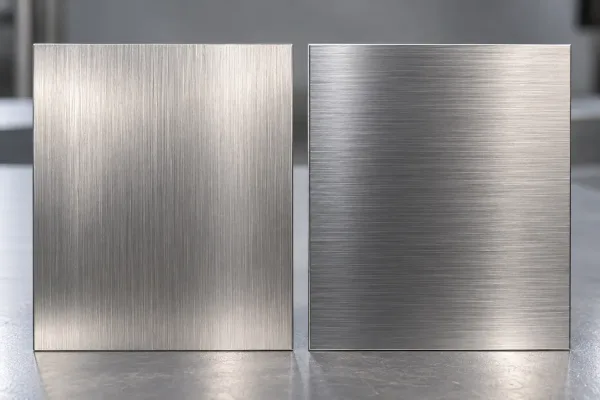
同一照明下の2枚のヘアライン仕上げ金属パネル:左パネルは地肌が縦方向、右パネルは地肌が横方向で、目に見える不一致が生じています。
外観が重要な場合は、目(圧延方向)を目に見えない材料特性ではなく、外観仕様の一部として扱ってください。
曲げ加工における目(圧延方向)の影響
曲げ加工では、目(圧延方向)は外観の問題からスクラップの問題へと変わります。
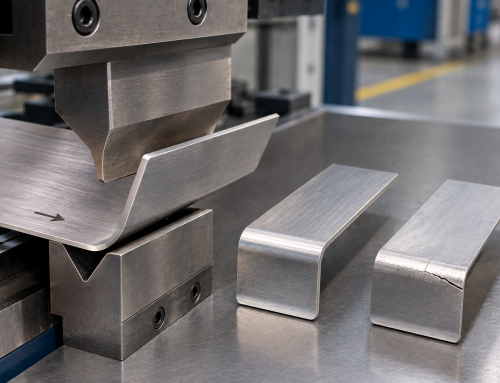
金属は一般に、曲げ線が地肌に対して直角方向(圧延方向に垂直)に走る方が、地肌と平行方向に走る場合よりも信頼性が高くなります。地肌に沿って成形すると、材料は最も弱い伸び方向に沿って伸びることになります。亀裂、半径部のオレンジピール、予測不能なスプリングバックが発生しやすくなります。
目に対して直角方向の曲げと平行方向の曲げ
| 曲げ線と目 | 典型的なリスク | 設計上の対応 |
|---|---|---|
| 地肌に対して直角方向 | 割れのリスクが低く、曲げ半径の挙動が予測しやすい | 成形された板金部品の推奨デフォルト |
| 地肌に沿った方向 | 特に硬い材料や薄い材料では、割れや表面損傷のリスクが高い | レイアウト上やむを得ない場合にのみ使用し、曲げ半径と材料状態(テンパー)を確認する |
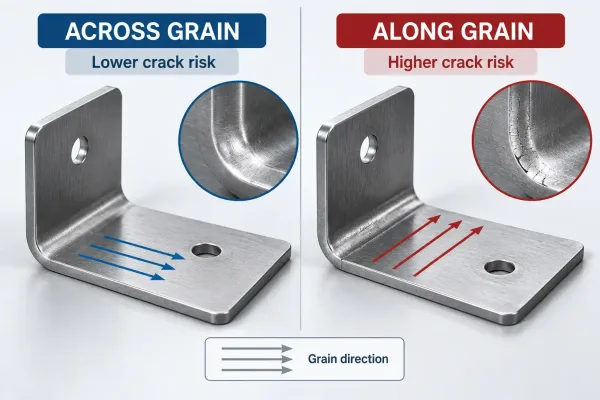
並列した曲げ比較:地肌に対して直角方向の曲げ線はきれいに仕上がり、地肌に沿った曲げ線は半径部に亀裂リスクが見られます。
目(圧延方向)がより重要になる場合
次のいずれかに該当する場合、目(圧延方向)の向きには特に注意が必要です:
- 内側曲げ半径が板厚に対して小さい(多くの工場では、材質と調質状態に応じてR < 2tを注意すべき条件として扱います)。
- 合金の成形性が低い場合—高強度アルミニウム、一部のステンレス鋼種、または加工硬化の激しい冷間圧延鋼など。
- 部品に複数の曲げ、ヘム、または端部近くのエンボス加工がある場合。
- 表面が外観部であり、組み立て後に曲げ部が見える場合。
目に対して直角方向の曲げは、すべての成形欠陥に対する保証ではありません。展開図が許す場合の、より安全なデフォルトです。
同じアセンブリで目(圧延方向)を統一する必要がある理由
単一部品の図面では目(圧延方向)が省略されても問題なく通ることが多いですが、アセンブリになるとその省略が顕在化します。
一方の筐体扉の目が縦方向で、もう一方が横方向の場合、両部品とも寸法的には完璧でも、並べると不自然に見えることがあります。同じ問題は、多パネル筐体、トリム、および視線上で並ぶあらゆる部品群にも現れます。
目(圧延方向)の不一致は、生産において微妙な性能差を生じさせることもあります。あるパネルはきれいに成形されるのに、もう一方は同じ曲げ半径で異なる加工硬化を示す。ある粉体塗装面は均一に見えるのに、隣の面には方向性の色むらが現れる。
視覚的または機械的なセットとして出荷される部品では、地肌方向をグループ要求事項として指定し、シートごとの偶然に任せてはいけません。通常、これは以下を意味します:
- アセンブリ上で基準方向を1つに統一するか、共通の注記を設ける。
- 同じ向きのルールを、外観が重要なすべての対応部品に適用しました。
- 材料歩留まりがわずかに低下しても、そのルールを守れるネスティングとブランキングを行います。
サンプル承認は、これを確定させるのに最適なタイミングです。初回品が、たまたま1つのネストがきれいに仕上がっただけで良さそうに見えても、量産ロットではそうならない可能性があります。
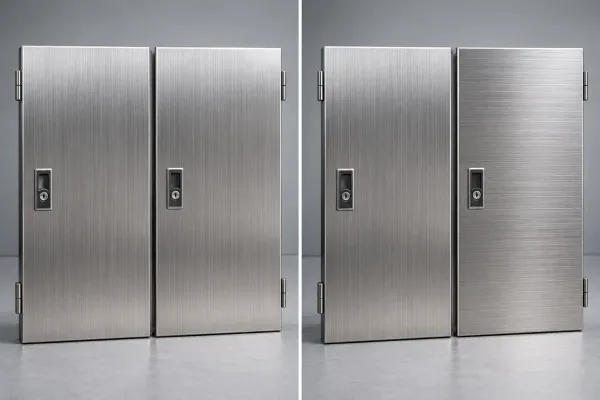
左は地肌方向が一致した筐体ドアセット、右はパネルの地肌が不一致の同じセット。
図面で圧延方向(grain direction)を指定する方法
有効な指示は3つの問いに答えます:どの方向に、何に対して、そしてどの部品に。
指示に含めるべき内容
注記は短く、検査可能な形にしてください:
- 方向 — 地肌は、指定された図面の辺、ビュー、または基準に対して平行または垂直であること。
- 適用対象 — パート番号、外観面、または「アセンブリX内の一致する全パネル」。“
- 優先順位 — 外観の一致、曲げ性能、またはその両方。歩留まりと外観が競合する場合は、どちらを優先するか明記してください。
- 検証 — 初品での目視確認、または工場で繰り返し実施できる簡単な方法(例:印を付けた基準辺に対して筋目を比較する)。
図面注記の記載例:
地肌方向: このアセンブリの全外装パネルで、地肌は辺Aに平行に走ること。外観の一致はネスト歩留まりより優先される。初品で方向を確認してからリリースすること。
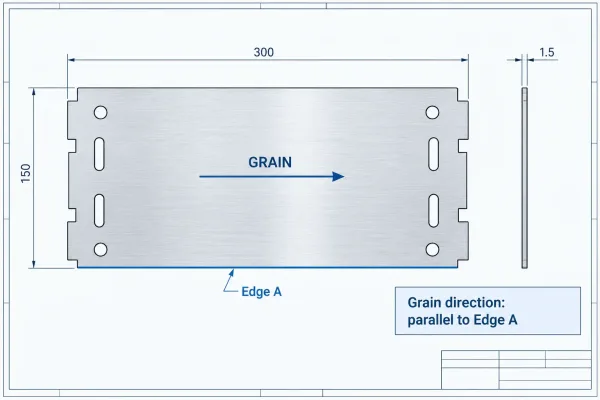
辺Aに紐付けられた地肌方向注記と、必要な地肌の向きを示す矢印を備えた簡略化された板金図面。
汎用シンボルは必要ありません。図面のエッジに紐づけた明確なテキストは、説明のない矢印よりも信頼性が高くなります。
指定しなかった場合に何が起きるか
未指定は中立ではありません。加工業者はいずれにせよ部品の向きを何らかの形で決めます:
- コイルおよびシート納入 — ブランクは、材料の荷入れとせん断の方法に従い、入荷時の圧延方向に沿うことがあります。
- 歩留まりのためのネスト — ソフトウェアとプログラマーは、シートを節約するために部品を回転させることがよくあります。その回転により、意図に対して地肌が反転することがあります。
- 段取りの容易さ — ベンドの向きは、外観ではなくプレスブレーキへのアクセスを優先して決められることがあります。
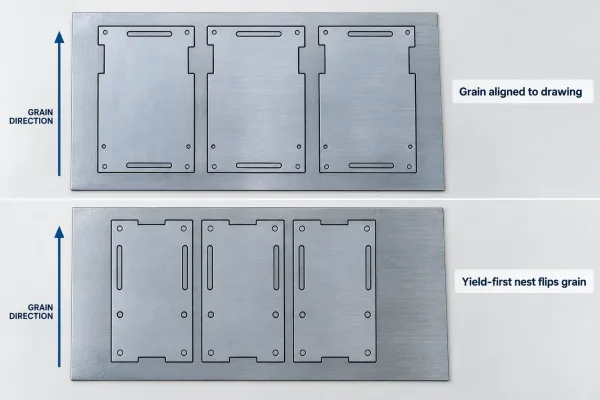
同じシート上の2つのネスティング配置:一方は圧延方向(目)を揃え、もう一方は歩留まりのために部品を回転させ、圧延方向(目)の向きが反転します。
これらのデフォルトのいずれも悪意があるわけではありません。図面に別の指定がない限り、単にコストとスループットに最適化されているだけです。圧延方向が要求事項であれば、見積依頼の前に記載してください。最初の外観不良が発生してからではなく。
購買担当者向けチェックリスト:量産前に圧延方向を確定する
RFQまたは図面リリース時にこのリストを使用してください:
- 外観面を指定する — エンドユーザーが実際に目にする面はどれですか?
- 基準エッジを選ぶ — 圧延方向(目)は寸法を付したエッジに対して平行または垂直とし、「縦に見える」ではなく。“
- 組立品にもこのルールを適用する — 見た目を合わせるパネルは、圧延方向(目)を1つの方向に揃えます。
- 必要に応じて外観と強度を切り分ける — ベンド性能と外観の一致のどちらを優先するかを明記します。
- 小さいRと硬い材料を明示する — Rが小さい場合やテンパーが高い場合は、特殊な成形リスクを明記します。
- 注記を図面とRFQに記載する — 見積後にメールで伝えるだけでは不十分です。
- 初品で確定する — 量産ロットをリリースする前に、方向と配置を承認します。
圧延方向の指定は安上がりですが、後から発見すると高コストになります。部品の他の管理要求事項と同様に扱ってください。
よくある質問