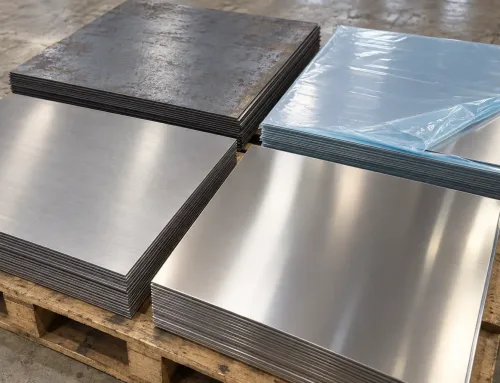
加工業者に「16ゲージ」と指定しても、実際の厚さは鋼、アルミニウム、ステンレス鋼のいずれであるかによって異なります。
この一点が、ゲージシステムの主な問題を説明しています。ゲージはもともと精密さを目的として設計されたものではないのです。実際の厚さを指定せずにゲージ番号だけを使用することは、プロジェクトに誤差をもたらす最も簡単な方法の一つです。
板厚は板金図面で最初に指定される寸法の一つでありながら、最も後回しにされる項目の一つです。板厚は工具や加工から部品の最終コストに至るまで、ほぼすべての下流の決定に影響を与えます。
板金加工における板厚の実際の意味
板金加工において、厚さとは金属シートの2つの平面間の距離を指し、標準化された静的荷重下で測定されます。
発注書の公称値と必ずしも一致するわけではありません。実際の板には公差範囲があるため、測定された板厚は図面に示された値よりわずかに大きいか小さい場合があります。
板 vs. プレート vs. 箔
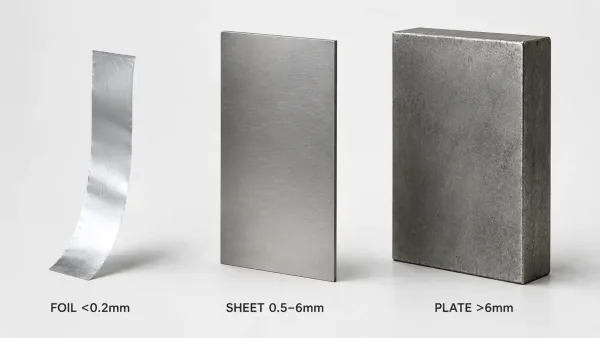
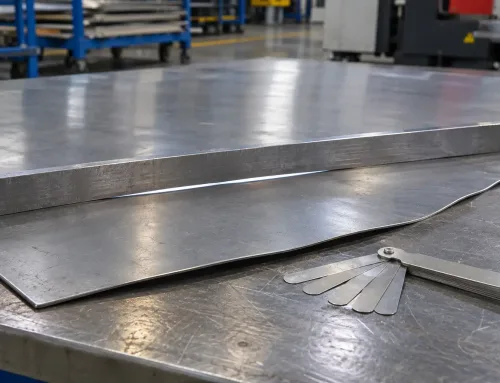
業界で非公式に用いられる厚さの分類——箔、シート、プレート——を表す3つの金属片が、それぞれの相対的な厚さと剛性がわかるように立てて展示されています。
業界では板厚に基づく非公式なカテゴリーが使用されています:
- 箔: 0.2 mm(0.008 in.)より薄く、支えがないと形状を保つことができません。
- シート: 一般的に0.5–6.0 mm(0.020–0.236 in.)で、レーザーカット、曲げ、プレス加工によく使用されます。
- プレート: 6.0 mmより厚く、通常は異なる設備で加工されます。
ほとんどの加工業務は板の範囲内に収まりますが、正確な境界は地域や材料によって異なります。
ある工場では6 mm鋼を「厚板シート」と呼ぶ一方、別の工場ではプレートとして扱うこともあります。分類よりも重要なのは、実際の厚さをミリメートルまたはインチで指定することです。
ゲージシステム:なぜ数字が小さいほど金属が厚くなるのか
ゲージシステムは逆方向に機能します:
ゲージ番号が小さいほど、金属は厚くなります。
例えば、10ゲージの鋼は厚さ約3.42 mmであるのに対し、16ゲージの鋼は厚さ約1.52 mmです。
ゲージ番号の由来
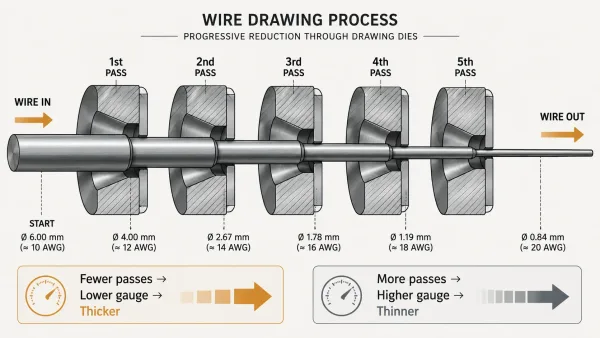
ゲージ番号システムが線引き加工に由来することを示す図。より小さいダイを何度も通すことで、ゲージ番号が高くなるほど細い線が生産されました。
ゲージスケールは線引き産業で生まれました。線は徐々に小さくなるダイスを通して引き抜かれ、各パスで直径が減少しました。
パスが多いほど線は細くなり、ゲージ番号は高くなりました。同じ番号規則が後に平らな板にも適用されましたが、板は引き抜きではなく圧延によって製造されます。
このシステムは板金材料全体で統一されたことはありません。鋼、ステンレス鋼、アルミニウム、溶融亜鉛めっき鋼では、ゲージと厚さの対応表が異なります。
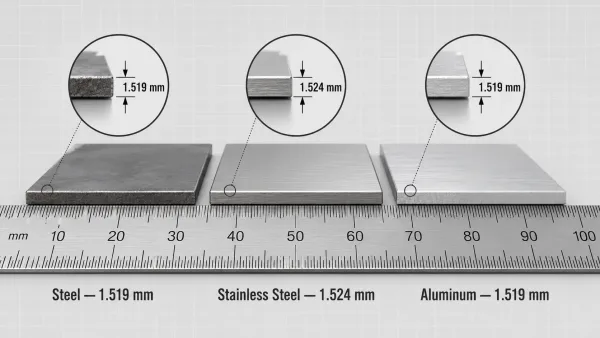
鋼、ステンレス鋼、アルミニウムの16ゲージ金属ストリップの断面図3点。拡大図により、同じゲージ番号でも素材によって厚みに小さくても実際の違いがあることが示されています。
例えば:
- 16ゲージ鋼: 1.519 mm
- 16ゲージアルミニウム: 1.519 mm
- 16ゲージステンレス鋼: 1.524 mm
差異は小さいですが、存在し、複数の材料を含むアセンブリでは蓄積される可能性があります。
ゲージ- mm早見表
| ゲージ | 鋼(mm) | ステンレス鋼(mm) | アルミニウム(mm) |
|---|---|---|---|
| 10 | 3.416 | 3.571 | 3.416 |
| 12 | 2.657 | 2.642 | 2.657 |
| 14 | 1.897 | 1.893 | 1.897 |
| 16 | 1.519 | 1.524 | 1.519 |
| 18 | 1.214 | 1.219 | 1.214 |
| 20 | 0.914 | 0.914 | 0.914 |
| 22 | 0.762 | 0.762 | 0.762 |
| 24 | 0.610 | 0.610 | 0.610 |
完全な換算表については、Xometryのゲージコンバーターまたは同様のオンラインツールをご利用ください。上記の表は、B2B製造で最も一般的に遭遇するゲージを網羅しています。
「16 GA」と板金材料仕様が完全に記載されていない図面は不完全です。加工業者はどの換算表を適用すべきか推測する必要があり、推測の結果、部品が不正確になる可能性があります。
板厚が製造に与える影響
厚みは図面上の数値にとどまりません。すべての加工工程に影響する制約です。
これらの影響を理解している設計者は、より良い判断を下します。理解していない設計者は、最初のサンプル試作後に設計を修正する必要があるかもしれません。
曲げ加工:半径、力、スプリングバック
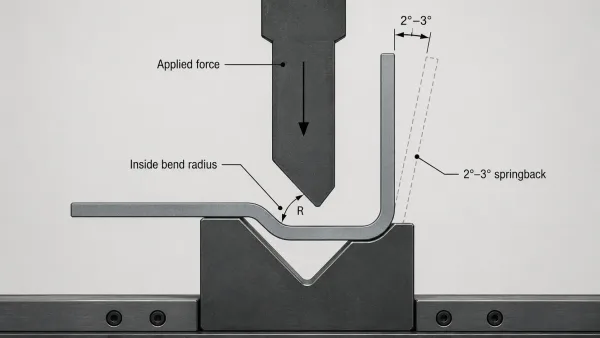
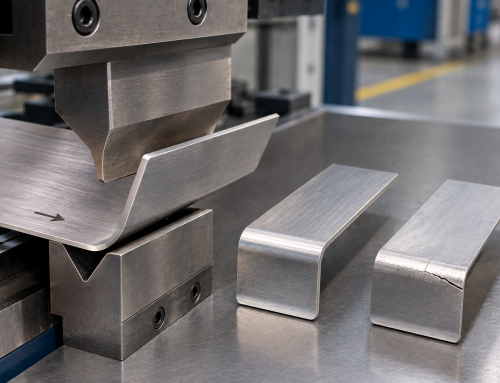
プレスブレーキ曲げ加工の注釈付き断面図。内側曲げ半径、加える力、そして圧力解放後に材料が部分的に戻ろうとするスプリングバック効果が強調されています。
板金曲げでは、板が厚いほど曲げ力が必要になります。
1 mmのアルミニウムを容易に曲げるプレスブレーキでも、同じ金型で3 mmの鋼を曲げるのに苦労する場合があります。
達成可能な最小内側曲げ半径も厚さとともに増加します。一般的な経験則は以下のとおりです:
- 鋼: 内側半径は1×板厚以上
- アルミニウム: 割れを防ぐため、内側半径は1.5×板厚以上
スプリングバックは、板厚と強度が増すほど大きくなります。
薄い軟鋼では過曲げがほとんど不要な場合もありますが、厚いステンレス鋼では2°–3°スプリングバックが大きく、プレスブレーキプログラムでの補正が必要になることがあります。
レーザー切断:速度、エッジ品質、ガス圧力
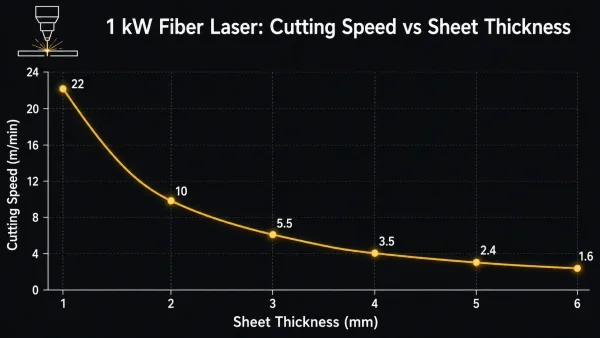
材料の厚さが増すにつれてレーザー切断速度が劇的に低下することを示した図。1kWのファイバーレーザーによる鋼材切断で、1mmでは20 m/min以上だった速度が、6mmでは2 m/min未満まで低下します。
切断速度は、厚みが増すと急激に低下します。
出力1 kWのファイバーレーザー切断機では、板厚1 mmの鋼板を20 m/min以上の速度で切断できる場合がありますが、同じ材質でも板厚が6 mmになると、切断速度は2 m/min未満まで低下することがあります。
アシストガス圧力 — 通常は酸素または窒素 — は、溶融材料をカーフから除去するために増加させる必要があります。表面粗さやドロス形成を含むエッジ品質も、制御が難しくなります。
レーザーの厚み加工能力の上限付近では、切断メーターあたりのコストは、厚みの増加だけから予想されるよりも速く上昇します。これは、ある一定のしきい値を超えるとプラズマ切断やウォータージェット切断に切り替える工場がある理由の一つです。
溶接:入熱と歪み
厚い材料は完全溶込みのためにより多くの熱入力を必要とし、熱が増えると歪みのリスクも高まります。
1 mmの筐体パネルはスポット溶接または短いステッチ溶接のみで済む場合があります。4 mmの構造ブラケットは、反りを防ぐために連続溶接と慎重に計画された溶接順序が必要になる場合があります。
開先加工も厚みによって変わります。約3 mmを超える板では、ルート溶込みを確保するために開先加工やV溝加工が必要になることが多く、時間とコストが増加します。
板厚公差:図面に記載されていないこと
公称2 mmの板は、どこも正確に2.000 mmであるわけではありません。
製鉄所は、適用される材料規格に基づき、定義された板金厚さ公差範囲に従ってシートを供給します。これらの範囲は、設計者の想定よりも広くなる場合があります。
ミル公差と製作公差
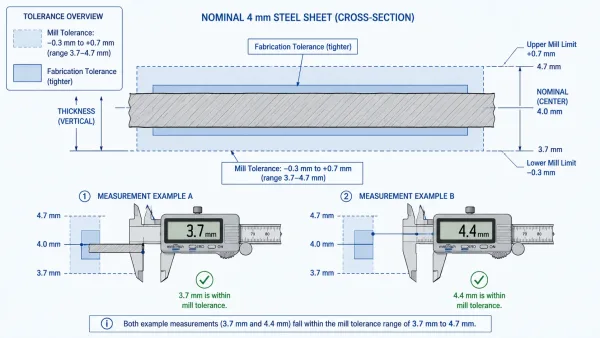
公称4mm鋼板の断面図。広いミル公差範囲(3.7–4.7mm)とより厳密な加工公差を比較し、実測厚さの点を示すことで、実際のシートが仕様内でどのように変動するかを説明しています。
2種類の公差が関係します:
- ミル公差:圧延工場で管理される、原材料シートの厚さの許容変動。公称厚さが3 mmから5 mmの冷間圧延鋼の場合、許容範囲は−0.3 mmから+0.7 mmとなることがあります。したがって、公称4 mmのシートでも、3.7 mmと測定されれば仕様内となります。
- 加工公差:切断、曲げ、パンチングの際に達成される寸法精度。これは加工工場で管理され、通常はミル公差よりも厳密です。
この区別が重要である理由は、曲げ角度、フランジ長さ、平坦度が、曲げ部における材料の実際の厚さに依存するためです。
ミル公差の下限付近の板材は、やや開いた曲げを生じる可能性があります。上限付近の板材は、部品が意図した組立に適合しなくなる可能性があります。
ISO 16162 / EN 10029 厚さ公差範囲
| 公称厚さ(mm) | 公差(mm) |
|---|---|
| 0.5–1.0 | ±0.07 |
| 1.0–2.0 | ±0.09 |
| 2.0–3.0 | ±0.11 |
| 3.0–5.0 | −0.3 / +0.7 |
| 5.0–8.0 | −0.3 / +0.8 |
これらの値は、EN 10131に基づく冷延鋼板に適用されます。熱延鋼板およびその他の材料には、異なる公差範囲があります。
不明な場合は、製作業者に、材料サプライヤーから通常どのような公差で受け入れているかを確認してください。実際の変動は、圧延機および地域によって異なります。
図面への板厚指定方法
板材の厚さを正確に指定することは簡単ですが、いくつかのよくある間違いが実際の生産問題を引き起こします。
ゲージのみではなく、ミリメートルまたはインチで指定する
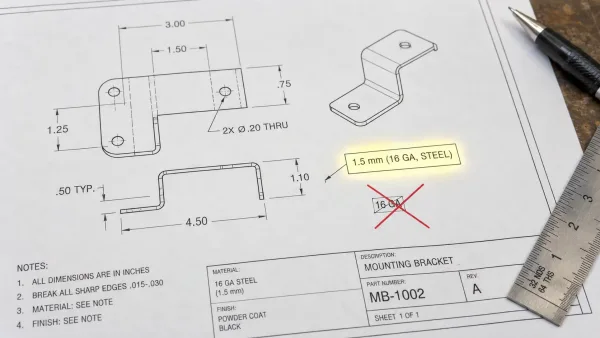
エンジニアリング図面の詳細。適切な厚さ記載(「1.5 mm (16 GA, STEEL)」)と不完全な記載(「16 GA」のみ)を比較し、ゲージ番号と併せて実際の厚さを常に指定するというベストプラクティスを示しています。
実際の厚さは常にミリメートルまたはインチで記載してください。
「16 GA」のみの注記では、工場が換算を調べなければなりません。材料が指定されていない場合、誤った表が使用される可能性があります。
以下のような曖昧さのない指示を使用してください:
1.5 mm(16 GA、鋼)
必要な箇所にのみ厳しい公差を適用する
厚さ公差は、用途上必要な場合にのみ指定してください。
ほとんどの製作作業は、標準的なミル公差の下で十分に機能します。1 mmのクリアランスがあるブラケットに±0.05 mmを指定することは、部品に必要のない精度に対して費用を支払うことを意味します。
嵌合面が密着する必要がある場合など、より厳しい公差が正当化されることがあります:
- ガスケット溝
- スライドレール
- 圧入ポケット
これらの場合、公差を明示的に記載することで、工場がミル規格のみに依存することを防ぎます。
非標準厚さにはより高いコストを見込む
非標準の厚さは、通常、リードタイムとコストを増加させます。
一般的な在庫厚さには以下が含まれます:
- 0.8 mm
- 1.0 mm
- 1.2 mm
- 1.5 mm
- 2.0 mm
- 2.5 mm
- 3.0 mm
これらのサイズは通常、鉄鋼サービスセンターから入手可能です。
1.8 mmを指定した図面では、サプライヤーが特別ロットを調達するか、製鉄所から直接材料を注文する必要が生じる場合があります。どちらの場合も、時間とコストが追加されます。
図面確定前に加工業者へ相談する
使用する厚さがわからない場合は、図面をリリースする前の板金設計段階で、加工業者に確認してください。
この段階での簡単な打ち合わせにより、後工程での材料代替、逸脱承認、繰り返しの修正を回避できます。