1枚の不適合板金部品が組立ラインを停止させ、顧客苦情を引き起こし、あるいは数千ドルの予期しない手直しコストを発生させる可能性があります。しかし、多くのエンジニアリングおよび調達チームは、不適合レビューを単純な目視チェックとして扱い、 構造化されたエンジニアリングプロセス. としては扱っていません。このチェックリストは、板金製造における品質問題を特定、文書化、および解決するための体系的なアプローチを提供します。.
板金部品が検査に不合格となった場合に何が起こるか
不適合部品は、 拒否された部品の価格をはるかに超えて広がる即時的および下流コストを生み出します. 。板金部品が検査に不合格となると、その影響はサプライチェーンとプロジェクトタイムラインを通じて連鎖的に広がります。.
価格タグを超えた隠れたコスト
拒否された部品の直接コスト—スクラップ材料と手直し工数—は、総影響のほんの一部に過ぎません。緊急再発注は、しばしば 標準料金の2~5倍. の速達配送料を伴います。代替部品を待つ間の生産ダウンタイムは、操業内容によっては 1,000–1時間あたり10,000ドル.
例えば、 50bracketthatfailsdimensionalinspectionmighttriggerかかる場合があります。納期遅延または品質不良に対する顧客ペナルティには、契約上の損害賠償が含まれる場合があります。, 手直しコスト500ドル、速達配送1,000ドル、および. 生産ラインのダウンタイム5,000ドル。.
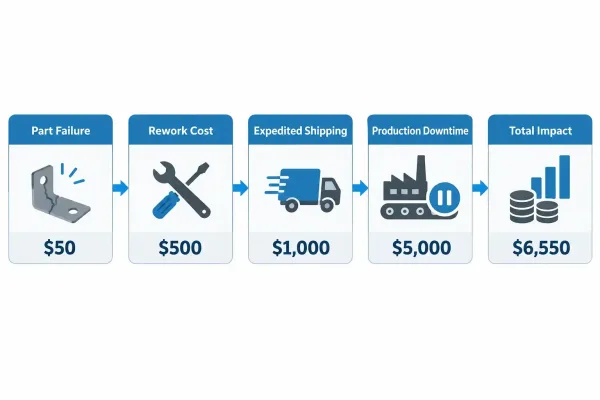
総コスト影響は、元の部品価値の130倍に達します。
この図は、1つの不適合部品が手直し、速達配送、および生産ダウンタイムを通じて、50ドルから.
不適合がサプライチェーンを通じて連鎖する仕組み
不適合がサプライチェーンを通じてどのように連鎖するか.
品質問題が孤立したままであることはほとんどありません。受入検査中に発見された材料証明書の不一致は、その注文だけでなく、それらの部品を使用するすべての組立を遅延させます。塗装部品の表面仕上げ欠陥は、個々の部品ではなくバッチ全体の剥離と再仕上げが必要になる場合があります。 下流への影響には、以下が含まれます:.
板金製造における不適合の定義
生産スケジュールの混乱、代替部品の在庫保有コスト、処置決定のためのエンジニアリング時間、および将来の注文に影響を与える顧客関係の損傷。. 不適合とは、エンジニアリング図面、発注書仕様、または適用される業界標準からの逸脱です。.
これには、寸法公差外れ、材料の不一致、表面仕上げ欠陥、および部品の形状、適合性、または機能に影響を与えるプロセス逸脱が含まれます。
不適合対欠陥:その違いを理解する. これらの用語は関連していますが、互換的ではありません。. 不適合とは仕様からの逸脱であり、部品の使用性に影響を与える場合と与えない場合があります。欠陥とは、部品を意図された用途に不適切にする不適合です。.
すべての欠陥は不適合ですが、すべての不適合が欠陥ではありません。 非重要形状における公差外れの. 001″の寸法は不適合です.
。その寸法が組立または機能に影響を与える場合、それは欠陥となります。この区別を理解することで、レビュー作業と処置決定の優先順位付けに役立ちます。
グレーゾーン:部品が真に不適合となるのはいつか? 状況によっては、. 単純な測定検証ではなくエンジニアリング判断.
が必要です。可視表面の外観傷、組立に影響を与えない軽微なバリ、または仕様限界内の表面テクスチャの変動は、買い手とサプライヤーの間で意見の相違を生む可能性があります。. 受入基準を発注書および品質契約に明確に文書化してください。.
板金不適合の一般的な種類
外観基準が適用されるかどうか、「軽微」対「重大」欠陥を構成するもの、および境界事例について処置決定を行う権限を誰が持つかを指定してください。.
板金製造には、切断、曲げ、溶接、仕上げなど複数のプロセスが含まれ、それぞれが潜在的な不適合モードをもたらします。これらのカテゴリを理解することで、レビュアーはランダムな目視検査に頼るのではなく、体系的に問題を特定できます。
寸法問題は全長、全幅、全高にとどまりません。板金における一般的な寸法不適合には以下が含まれます: 曲げ角度の偏差(標準曲げで通常±1°~2°)、穴位置誤差(標準公差で±0.010″~0.020″)、平坦度偏差(材料と板厚に応じて1フィートあたり0.010″~0.030″)、および材料板厚の10%を超えるエッジバリ。.
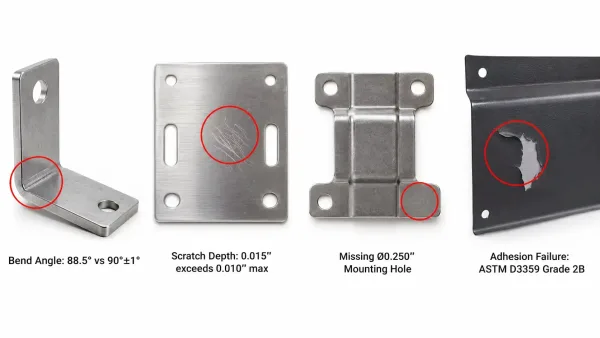
この画像は、具体的な測定指示を伴う4つの典型的な板金不適合を示しています:曲げ角度偏差、表面傷、穴抜け、およびコーティング密着不良。.
重要な寸法—組立、嵌合、または機能に影響するもの—は、より厳密な検証が必要です。. すべての寸法を均等に検査するのではなく、常に図面の品質重要特性(CTQ)指示に基づいて検査を優先してください。.
材料および証明書の不一致
材料問題は最も深刻な不適合の一部です。なぜなら 目視では明らかでない場合があるからです. 。一般的な材料不適合には以下が含まれます:誤った合金またはグレード(304対316ステンレス鋼)、ミルテストレポート(MTR)の欠落または不正確、材料トレーサビリティの欠陥(ヒート番号の欠落)、および規格外の化学成分または機械的性質。.
生産開始前に、購入注文要件に対して材料証明書を検証してください。. 303材料から加工された304ステンレス鋼部品は同一に見えるかもしれませんが、耐食性と溶接性の特性が異なります。.
表面仕上げおよび外観の問題
表面仕上げの不適合は用途によって大きく異なります。塗装部品の場合、問題には以下が含まれます: 不十分なコーティング厚さ(指定ミル未満)、密着不良(ASTM D3359クロスハッチ試験)、色不一致(重要用途でΔE > 1.0)、およびオレンジピールまたはテクスチャの変動。.
裸金属またはクリアコート表面の場合、以下に注意してください: 深さ仕様を超える傷、腐食または酸化、溶接スパッタ、および熱変色。. 合否基準については、常に適用可能な規格(ASTM、ISO、または顧客固有)を参照してください。.
不適合レビュープロセス:ステップバイステップ
効果的な不適合レビューは、構造化された手順に従います。. ステップを省略したり組み合わせたりすると、曖昧さが生じ、一貫性のない判断と繰り返しの問題につながります。.
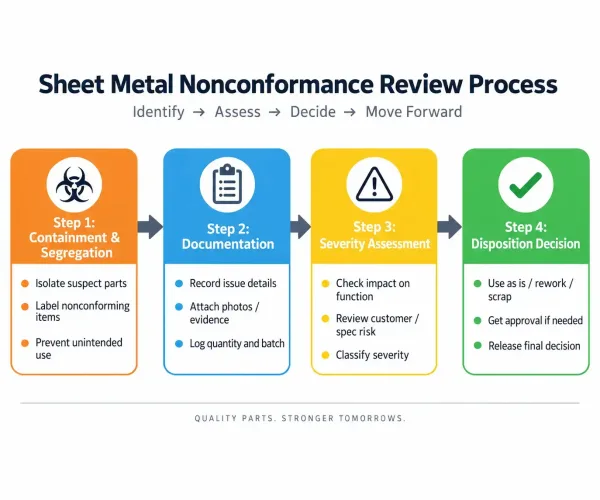
このフローチャートは、4ステップの不適合レビュープロセスを示しています:封じ込めと隔離、文書化、重大度評価、および処分決定。.
即時対応:封じ込めと隔離
不適合を発見したら、, 影響を受けた部品を直ちに隔離し、誤使用を防止してください. 。不適合材料に明確にタグまたはマークを付けてください—ペイントペン、隔離タグ、または専用の隔離エリアが効果的です。.
封じ込めは直近のロットを超えて拡大します。不適合が以前に出荷された部品または仕掛品に影響を与える可能性がある場合、, それらの数量を評価し、必要に応じて影響を受ける顧客に通知してください. 。封じ込め措置を日付、時刻、および責任者とともに文書化してください。.
文書化:適切な情報の記録
不完全な文書化は、不適合レビューにおける最も一般的な失敗です。. すべての不適合について以下の要素を記録してください:
- 部品識別:部品番号、リビジョン、ロット/バッチ番号
- 影響数量:不適合総数量対ロット総数量
- 不適合の説明:該当する場合は測定値を伴う具体的な偏差
- 図面/仕様参照:違反した具体的な指示または要件
- 発見箇所:プロセス内で不適合が特定された場所
- 封じ込め措置:使用または出荷を防止するために取られたステップ
写真は重要な文書を提供します。. 不適合を示すクローズアップ画像を撮影し、関連する場合は測定値を含めてください。相対的なサイズを示す参照スケールまたは指標を含めてください。.
重大度評価:軽微対重大不適合
すべての不適合が同一の対応強度を必要とするわけではありません。. レビューリソースを適切に配分するために、問題を重大度別に分類してください:
軽微な不適合:外観上の問題で嵌合や機能に影響せず、寸法が拡張公差内(例:標準公差±0.010″に対し±0.005″)、トレーサビリティに影響しない文書エラー。これらは以下として処置可能: “「適切な正当性をもって現状受入」.
重大な不適合:組立や機能に影響する寸法、性能に影響する材料またはプロセス偏差、安全上重要な機能の偏差、顧客への通知が必要な問題。これらには 正式な処置決定が必要であり、是正処置をトリガーする場合がある。.
不適合レビューの主要な検査ポイント
体系的な不適合レビューでは、論理的な順序で特定の要素を確認する必要がある。. 抜き取り検査では重要項目を見逃すが、構造化されたレビューでは一貫して問題を検出できる。.
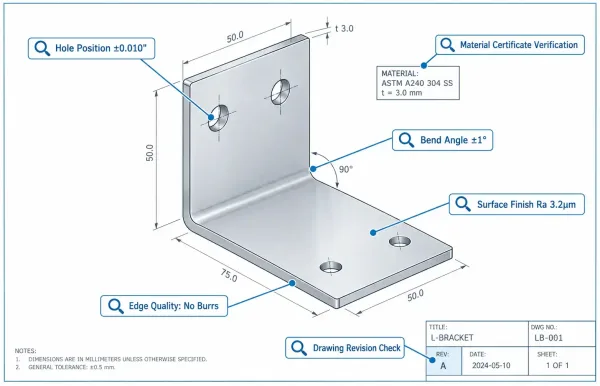
この図は、板金ブラケット上の6つの重要な検査ポイントを示している:図面改訂、材料証明書、曲げ角度、穴位置、表面仕上げ、エッジ品質。.
図面および仕様の検証
まず、以下に対してレビューしていることを確認する: 正しい図面改訂. 。古い図面改訂での製造は、現場では正しく見えても顧客検査で不合格となる不適合を生み出す。.
確認項目: 現在の改訂レベル、材料呼称、重要寸法および公差、表面仕上げ仕様、特殊プロセス要件(熱処理、めっき、試験)、および注記や特別指示。. 図面を発注書と照合し、文書間の不一致を特定する。.
材料および証明書の検証
材料証明書は使用した実際の材料と一致しなければならない。. 確認項目:合金およびグレードが図面呼称と一致すること、ヒート番号またはロット番号が証明書を現物材料に紐付けること、化学組成および機械的性質が仕様要件を満たすこと、および必要な認証(EN 10204タイプ、NADCAP、顧客固有)が存在すること。.
一般的な証明書の問題には以下が含まれる: ヒート固有データのない汎用証明書、未承認試験機関からの証明書、必要特性の試験結果欠落、および実際に供給された材料と異なる材料の証明書。.
寸法および幾何公差の確認
寸法検証には適切な機器と方法論が必要である。. 検証する公差の少なくとも10倍の精度を持つ校正済み測定工具を使用すること。. ±0.010″公差の場合、±0.001″以上の精度を持つ計器を使用する。.
以下に基づいて検査を優先する: 図面にマークされた品質重要(CTQ)寸法、組立または嵌合部品に影響する寸法、幾何公差(平坦度、直角度、位置度)、および過去に高い不良率を示した寸法。.
判断フレームワーク:受入、手直し、または廃棄
処置決定には以下のバランスが必要である: 品質要件、コスト影響、およびスケジュール制約. 。構造化されたフレームワークにより、異なるレビュアーや状況間で一貫した決定が確保される。.
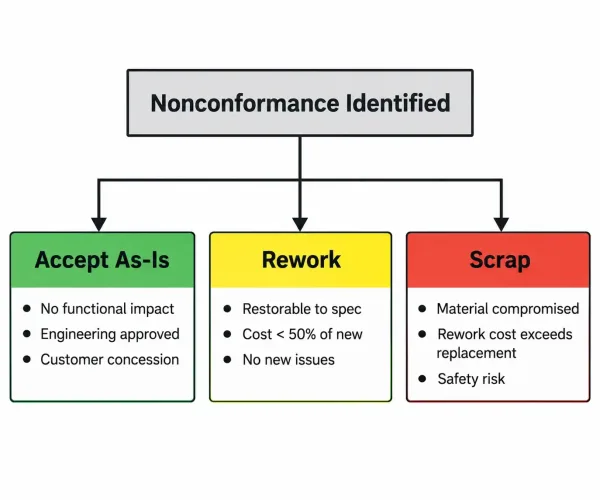
この決定木は処置決定のフレームワークを提供し、不適合板金部品の受入、手直し、または廃棄の条件を示している。.
受入の条件: concession pathway
不適合材料の受入には文書化された正当性が必要である。. 有効な受入条件には以下が含まれる:不適合が形状、嵌合、または機能に影響しないこと、工学分析が偏差を許容可能と確認すること、顧客が書面による concession または偏差承認を提供すること、および不適合が拡張公差マージン内に収まること。.
受入決定の根拠を文書化すること。. “「部品は動く」では不十分—工学的根拠を記録すること:「曲げ角度89.5°対仕様90°±1°。機能組立試験で嵌合を確認。 concession は以下日付の工学分析により許容可能 [日付].。」”
手直しの条件:費用便益分析
手直しが適切なのは以下の場合: 材料特性を損なわずに部品を仕様に復元できること、手直し費用が新品部品費用の50%未満であること(業界ガイドライン)、手直しが新たな不適合を生じさせたり他の仕様に影響したりしないこと、および納期が手直し時間を許容すること。.
一般的な板金手直しには以下が含まれる:公差外角度の再曲げ、鋭利なエッジのバリ取り、表面傷の再研磨、および微小空洞のスポット溶接または充填。. 一部の不適合—材料組成、貫通焼入れ特性、重要溶接部—は手直し不可能であり、廃棄しなければならない。.
廃棄の条件:戻れない地点の認識
廃棄が必要なのは以下の場合: 不適合が材料特性または構造的完全性に影響すること、手直し費用が交換費用を超えること、手直しが他の仕様に違反すること、または部品が安全または信頼性リスクをもたらすこと。.
廃棄部品は以下でなければならない: 物理的に破壊するか、誤使用を防ぐために永久表示する. 。廃棄決定は数量、費用、および根本原因とともに文書化し、サプライヤー改善協議を支援する。.
文書化とトレーサビリティ
不適合文書は複数の目的を果たす: 処置決定支援、サプライヤー性能追跡、是正処置インプット、および顧客監査証拠。 不完全な文書化はこれらすべての機能を損なう。
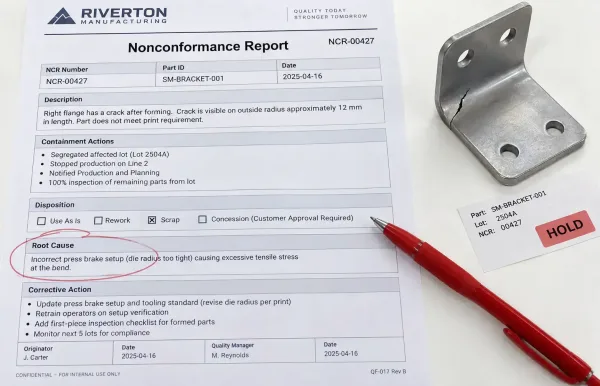
この画像は、板金品質問題の文書化、根本原因分析、および是正処置のための主要セクションを含む不適合報告書(NCR)のサンプル文書を示している。
効果的なNCRの解剖
A 不適合報告書(NCR)は品質問題の完全なライフサイクルを記録する。 効果的なNCRには以下が含まれる:
ヘッダー情報:NCR番号、日付、部品識別、数量、発見箇所。
説明:測定値または証拠を伴う不適合の明確かつ事実に基づく記述。
封じ込め:さらなる影響を防ぐために取られた措置。
処分:エンジニアリング上の正当性を伴う決定。
根本原因:不適合が発生した理由の分析。
是正処置:再発を防ぐために取られたステップ。
クローズ:是正処置が効果的であったことの検証。
根本原因分析:原因の特定
根本原因を特定することで、症状を修正するだけでなく再発を防ぐことができる。 板金不適合の一般的な根本原因カテゴリには以下が含まれる:
設計問題:曖昧な公差、一貫して達成できない仕様、指示の欠落。
プロセス問題:設備校正のドリフト、不正確なセットアップパラメータ、不十分なオペレータトレーニング。
材料問題:誤った材料の供給、仕様外の材料、不正確な熱処理。
文書化問題:図面エラー、仕様の欠落、古いリビジョンの使用。
使用する “「5つのなぜ」手法 を使用して、症状を超えて根本原因まで掘り下げる。寸法不適合は以下のように遡って追跡できる: 測定誤差 → 不適切な治具 → 摩耗した工具 → 予防保全の欠如 → 保全スケジュールなし。
CAPA:ループを閉じる
是正処置および予防処置(CAPA)は不適合データを品質改善に変換する。 効果的なCAPAには以下が含まれる:
封じ込め:問題を停止するための即時措置。
修正:現在の不適合製品を修正する。
是正処置:再発を防ぐために根本原因に対処する。
予防:類似のプロセスまたは製品に修正を拡張する。
検証:措置が効果的であったことを確認する。
CAPAの完了と有効性を追跡する。 同じ不適合が再発した場合、元の是正処置は不十分であり、再評価が必要である。
不適合の予防: proactive measures
最も効果的な不適合レビューは、問題が見つからないものである。なぜなら 品質がプロセスに組み込まれていたからである。予防にはサプライヤー認定、プロセス管理、および明確なコミュニケーションへの投資が必要である。
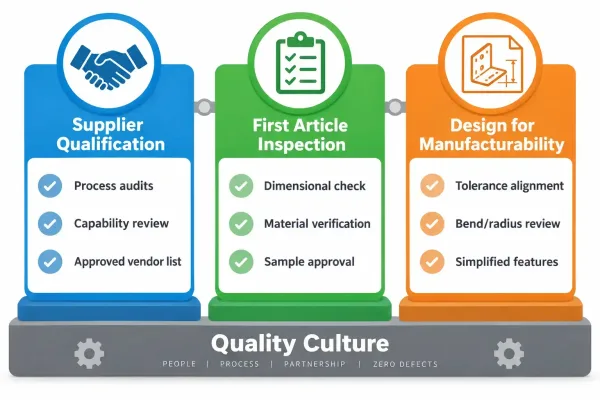
このインフォグラフィックは、不適合が発生する前に削減する3つの proactive な予防の柱—サプライヤー認定、初品検査、および製造容易性設計—を示している。
サプライヤー認定:基盤の構築
サプライヤー能力は入荷品質レベルを直接左右します。 以下の方法でサプライヤーを認定します:能力評価(設備、プロセス、認証)、仕様に対するサンプル評価、品質システム監査(該当する場合はISO 9001、IATF 16949、AS9100)、および既存顧客への照会確認。
問題発生時だけでなく、定期的にサプライヤー性能を再評価します。追跡する指標は以下の通りです: 入荷検査不合格率、納期遵守率、是正処置の対応速度、および文書の正確性。
初品検査とプロセス管理
初品検査(FAI)は、新規サプライヤー、新規部品、またはプロセス変更が適合部品を生産することを検証します。 以下の場合にFAIを実施します:新規サプライヤーの認定時、新規部品番号の初回生産時、重要なプロセス変更後、および治具の交換または改修後。
FAIでは以下を検証する必要があります すべての図面寸法、材料特性、表面仕上げ、および特殊プロセス要件。 結果を文書化し、将来の生産のベースライン参照として保管します。
製造性設計:源流での問題防止
多くの不適合は、製造上の課題を生む設計判断に起因します。エンジニアは以下により問題を防止できます: 達成可能な公差の指定(不必要に厳しい±0.005″ではなく標準±0.010″)、重要寸法の明確な指示、機能設計時の製造プロセス能力の考慮、および設計レビュー時のメーカーとのコミュニケーション。
図面確定前にDFM(製造性設計)フィードバックを依頼してください。 メーカーは、安定的な生産が困難な形状を特定し、より高い歩留まりで機能要件を満たす代替案を提案できます。
次のステップ:不適合レビュープロセスの導入
効果的な不適合レビューには、以下の両方が必要です 構造化されたチェックリストと、それを一貫して遵守する組織的コミットメント。 以下のアクションから実装を開始してください:
プロセスを文書化する:不適合の特定、文書化、処置、およびクローズ要件を定義する文書化された手順を作成します。各ステップに明確な責任を割り当てます。
チームを訓練する:品質レビューに関わるすべての人員が、プロセス、文書化要件、および判断基準を理解していることを確認します。入荷検査スタッフとエンジニアリング意思決定者の両方を含めます。
指標を確立する:サプライヤー別、部品タイプ別、および不適合カテゴリ別に不適合率を追跡します。データを使用して改善機会を特定し、是正処置の有効性を測定します。
サプライヤーと連携する:認定時に不適合に関する期待事項をサプライヤーと共有します。品質協定に文書化要件を含めます。サプライヤー性能会議で不適合データをレビューします。
レビューと改善:不適合レビュープロセスの有効性を定期的に評価します。問題は一貫して捕捉されていますか?根本原因は特定されていますか?是正処置は再発を防止していますか? findingsに基づいて手順を調整します。
SR-MFGのお客様には、当社のエンジニアリングチームが quotationおよび設計レビュー段階で不適合レビュー基準の確立を支援できます。 受入基準、重要寸法、および文書化要件に関する早期の協力により、生産問題につながる曖昧さを防止します。