ほとんどの調達チームは、新しいサプライヤーの評価に数週間を費やします。施設監査、認証確認、価格交渉、初品検査を実施してから、ようやく発注を出します。
しかし、すでに信頼しているサプライヤーを正式にレビューしたのはいつが最後でしたか?
板金加工において、リスクはめったに、新たに認定したばかりのサプライヤーから生じるものではありません。リスクは、3年間発注を続けているサプライヤー、つまり設備が変化し、溶接工の入れ替わりがあり、材料調達が誰からの通知もなく変更されている可能性のあるサプライヤーから生じます。 年次のサプライヤーレビューは、それらのブラインドスポットを、品質流出や納期遅延になる前に対処できるデータポイントに変えます。
年次レビューが日々のモニタリングで見逃すものを捉える理由
隠れたドリフト問題
サプライヤーのプロセスは静的ではありません。 プレスブレーキの金型は摩耗します。レーザーの消耗品は劣化します。オペレーターはシフト間でローテーションします。材料ロットは組成と表面品質が異なります。 これらの変化は段階的に起こり、個々には許容範囲内に収まるかもしれません。しかし、12か月にわたると、その累積効果により、部品が元の認定ベースラインからずれてしまう可能性があります。
日常の品質管理と検査 — 受入検査、納品追跡、不良ログを含む — は、突発的な不具合を捉えます。 しかし、仕様限界内に収まりながらプロセス能力(Cpk)を低下させる緩やかなドリフトは捉えられません。 年次レビューにより、個々のデータポイントではなく傾向を確認することが強制されます。
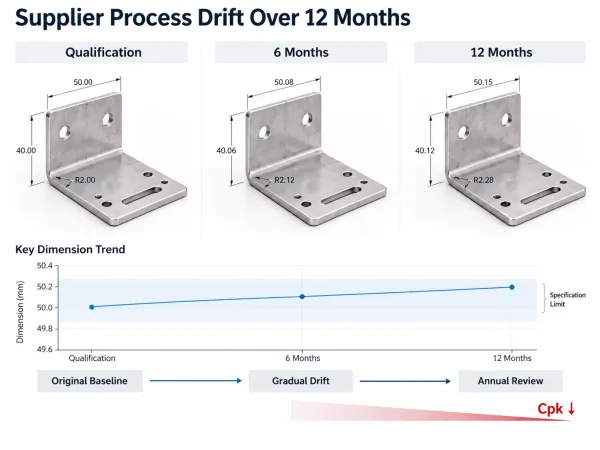
徐々に進行するプロセスドリフトは、公差内に収まりながらも、元の認定ベースラインから乖離していくことがあります。
「クレームなし」が本当に意味するもの
クレームログがきれいであることは、サプライヤーが良好に機能していることを意味しません。 検査のサンプリングが希薄で断続的な欠陥を検出できていないか、エンジニアリングチームが不適合報告書を提出する代わりに小さな逸脱を吸収してきた可能性があります。年次レビューは、次のように問いかける機会です。プロセスが優れているから問題がゼロなのか、それとも十分に注視していないだけなのか?
開始前に適切なレビューチームを編成する
サプライヤーレビューは調達部門だけの取り組みではありません。購買チームは価格と納期を追跡しますが、溶接品質の傾向、成形工程における寸法ドリフト、表面仕上げの一貫性を把握することはほとんどありません。信頼性のある年次レビューには、4つの部門からのインプットが必要です。
- 調達は、価格競争力、契約遵守、コミュニケーションの応答性、リードタイムの傾向を評価します。
- 品質は、欠陥率、不適合報告書、是正処置の完了率、受入検査データをレビューします。
- エンジニアリングは、プロセス能力、設備状態、製造容易性設計(DFM)フィードバックの品質、およびより厳しい公差や新材料への対応能力を評価します。
- 生産は、嵌合の問題、梱包による損傷、部品の欠品、組立ラインでの不合格といった、正式な品質記録に現れないかもしれない現場レベルのフィードバックを提供します。
各部門が独自のデータに基づいてサプライヤーを採点します。最終評価を左右するのは総合スコアです。
レビューポイント#1 — 品質パフォーマンス指標
品質は、ほとんどのサプライヤー評価フレームワークにおいて最も重み付けの高い評価軸です。その理由は明白です。板金サプライヤーが納期厳守でコスト競争力があっても、部品が公差外で届けば、すべての後続工程に悪影響が及びます。
PPM不具合率とCPK目標
インシデント数を数えるのではなく、PPM(parts per million、百万個あたり不良数)で欠陥を追跡してください。月に5,000個を出荷し、3個が不合格となるサプライヤーと、500個を出荷し、3個が不合格となるサプライヤーは、同じパフォーマンスではありません。PPMは出荷量を正規化します。重要寸法については、最低Cpk 1.33 を要求してください。これは、プロセスに十分な余裕を持って公差内の部品を生産する能力があることを意味します。
板金特有の品質指標
一般的なPPMは物語の一部しか語りません。板金検査計画では、以下も追跡する必要があります。
- 溶接欠陥率:ブローホール、アンダーカット、溶込み不良 — 検査した溶接継手に対する割合で表します。
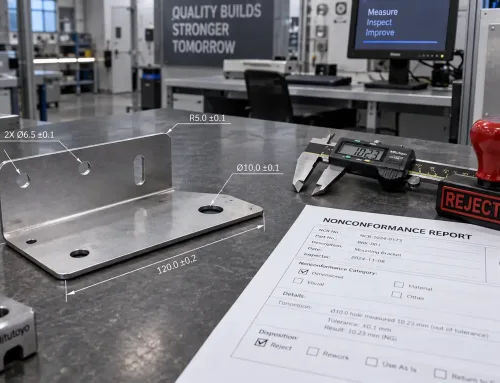
- 寸法公差外れ率:特に曲げ角度、穴位置、成形後の平面度について。
- 表面仕上げの一貫性:特にRa値やコーティング厚が狭い範囲内に収まる必要がある外観部品において重要です。
- 初回量産品合格率:サプライヤーの初回量産が手直しを伴わずにすべての仕様を満たす頻度。
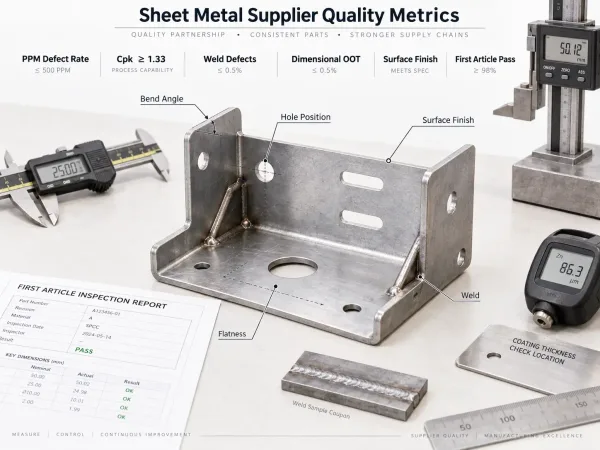
板金サプライヤーのパフォーマンス評価に使用される主要品質指標。
レビューポイント#2 — 納期遵守パフォーマンス
OTD傾向の追跡、平均値だけでなく
年間の納期遵守率(OTD)が92%であれば許容範囲に聞こえますが、月次推移を確認すると、他の顧客による生産能力の制約により、サプライヤーがQ4に一貫して納期を守れないことが判明します。OTDを月次で追跡し、パターンを確認してください — 季節的な落ち込み、時間経過による悪化、または特定の部品ファミリーや材料との相関関係。
納期ギャップの根本原因分析
サプライヤーが納期を逃した場合、根本原因を分類します:
- サプライヤー起因:スケジューリング不良、生産能力の過剰コミット、手直しを要する社内品質不良。
- 外部要因:原材料の遅延(製鉄所のリードタイム)、顧客側のエンジニアリング変更、不可抗力。
サプライヤー起因の遅延のみをOTDスコアに反映すべきです。外部要因はレビューのリスク評価セクションで扱います。
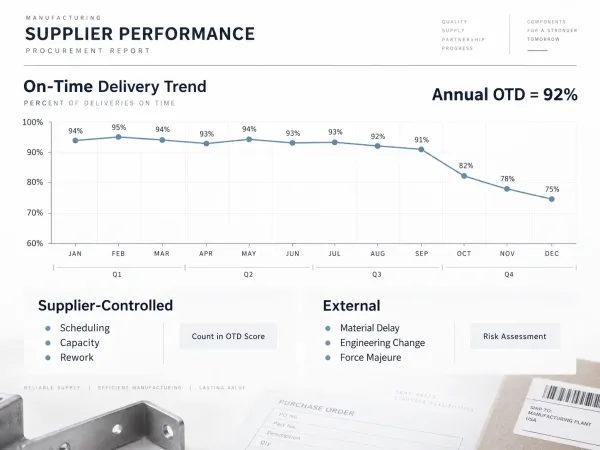
月次のOTD推移は、年間平均では隠れてしまう納期の問題を明らかにします。
レビューポイント#3 — 認証およびコンプライアンス状況
サプライヤーが「ISO 9001を取得しているか」だけを確認しないでください。以下を検証してください:
- 認証の適用範囲:お客様の部品に使用される特定の工程をカバーしていますか?レーザー切断と曲げ加工の認証を取得している工場でも、溶接の認証を取得していない場合があります。
- 有効期限:期限切れの認証書は、認証書がないよりも悪く、サプライヤーがQMSの維持を怠ったことを示唆します。
- 監査指摘事項:直近のサーベイランス監査の概要を依頼してください。未解決の重大な不適合は警告信号です。
板金加工において、購買担当者に最も関連する認証には以下が含まれます:
| 認証 | 対象範囲 | 重要な場面 |
|---|---|---|
| ISO 9001 | 一般品質マネジメントシステム | 全サプライヤーの基準 |
| AWS D1.1 | 構造鋼溶接 | 溶接組立品全般 |
| ISO 3834 | 溶接品質マネジメントシステム | 重要な溶接部品 |
| IATF 16949 | 自動車品質マネジメント | 自動車サプライチェーン |
| AS9100D | 航空宇宙品質マネジメント | 航空宇宙・防衛部品 |
| ISO 14001 | 環境マネジメント | 持続可能性要件 |
レビューポイント#4 — 材料トレーサビリティと文書管理
MTRレビューでは、ミルテストレポートがお客様の部品に使用される原材料の化学組成および機械的特性を確認します。これがないと、ブラケットに使用されている鋼材が実際にASTM A36であることや、アルミニウムが見た目の似た安価な合金ではなく、本当に6061-T6であることを証明する手段がありません。
年次レビューでは、以下を確認してください:
- MTRの入手可能性:サプライヤーは、お客様の注文で使用されるすべての材料ロットのMTRを保管していますか?
- ロットトレーサビリティ:サプライヤーは、完成部品を特定の材料ヒート番号まで遡って追跡できますか?
- 規格適合性:材料は正しいASTM、EN、またはJIS仕様で調達されており、MTRがこれを確認していますか?
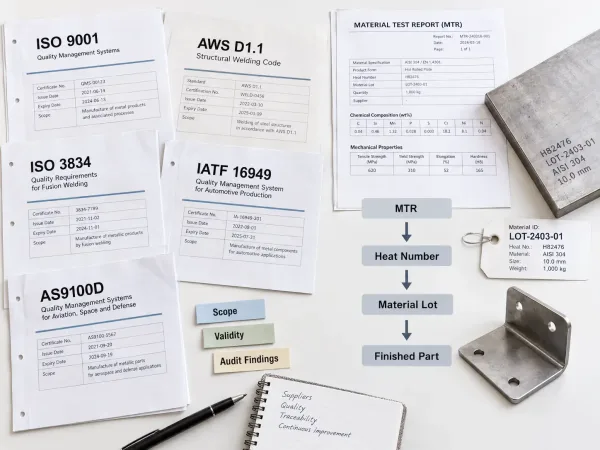
サプライヤーのドキュメントは、認証ステータスを検証し、原材料から完成部品までを追跡できる必要があります。
材料トレーサビリティの不備はまれです ― そうではなくなるまで。現地での故障が根本原因の調査を引き起こすと、MTRがないことが、対処可能な品質上の問題を、責任をめぐる悪夢へと変えてしまうことがあります。
レビューポイント#5 — プロセス能力と設備健全性
認定時のサプライヤーの設備リストは、その設備が現在どのような状態にあるかを示すものではありません。 年次レビューでは、以下を確認してください:
- 前回のレビュー以降、どのような設備が追加、更新、または廃止されましたか? 新しい設備は能力を向上させる可能性がありますが、廃止された設備により、貴社が依存している工程がなくなる可能性があります。
- 重要設備のメンテナンススケジュールはどうなっていますか? レーザーカッター、プレスブレーキ、溶接ステーションには、いずれも時間の経過とともに劣化する消耗部品があります。
- サプライヤーは、図面に指定された製造品質要件を今なお満たすことができますか? 部品のレーザー加工形状に±0.1 mmが必要な場合は、サプライヤーの現行設備がこれを一貫して達成できるかを確認してください。
特に板金加工については、以下の領域で能力を評価してください:
- レーザー切断:エッジ品質(ダロスのない切断)、寸法の再現性、最大シート厚対応能力。
- 曲げ:角度精度(一般的に±0.5°)、ロット全体にわたる曲げ半径の一貫性。
- 溶接:溶け込みの一貫性、スパッタ制御、外観溶接部の意匠品質。
- 表面仕上げ:コーティング厚の均一性、密着性試験結果、色の一貫性。
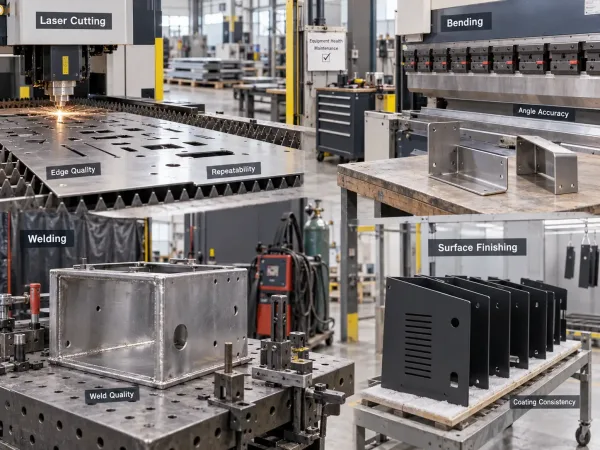
年次レビューでは、現在の切断、曲げ、溶接、仕上げ能力を検証する必要があります。
レビューポイント#6 — コミュニケーションと対応力
コミュニケーションの質は定量化が難しいものの、容易に感じ取ることができます。年次レビューでは、以下を評価してください:
- RFQ対応時間:サプライヤーが見積を返送するまでにどれくらいかかりますか? 一貫して24–48時間以内に回答するサプライヤーは、貴社のビジネスを重視しています。 2週間かかるサプライヤーは、受注過多の可能性があります。
- エンジニアリング変更への対応:図面を改訂した際、サプライヤーは変更を認識し、工程を更新し、実現可能性を確認するまでにどれくらいの速さで対応しますか?
- 問題のエスカレーション:サプライヤーが生産中に不適合を発見した場合、積極的に通知してきますか、それとも受入検査時に判明しますか?
コミュニケーション不良は早期警告シグナルです。 回答が遅くなったり、曖昧な回答をするサプライヤーは、多くの場合、開示していない社内の問題を抱えています。
レビューポイント#7 — 価格透明性とコスト管理
価格は重要ですが、単価だけでは総コストの全体像はわかりません。 年次レビューでは、製造総価格とコスト構造を評価してください。以下を含みます:
- 価格の安定性:サプライヤーは年内に価格を引き上げましたか? 引き上げた場合、その値上げは文書化された材料コストの変更または工程の追加によって正当化されましたか?
- 隠れたコスト:再作業、特急料金、または当初の見積書に含まれていなかった金型調整に対する請求が頻繁に発生していませんか?
- 総所有コスト(TCO):品質不良による損失、仕様確認に費やしたエンジニアリング時間、および納期変動を補うために保有する在庫バッファのコストを考慮に入れてください。
単価がわずかに高くても、不良ゼロで納期遵守が安定しているサプライヤーの方が、再作業やスケジュール遅延を発生させる低価格のサプライヤーよりも、総額では安くなる可能性があります。
レビューポイント#8 — リスク評価と供給継続性
最終レビュー項目では、パフォーマンス指標だけでなく、来年に何が起こりうるかを評価します。
- 単一供給源への依存:このサプライヤーが重要部品の唯一の供給源である場合、彼らの工場が火災に見舞われたり、主要な機械が故障したり、主要なオペレーターを失ったりしたらどうなりますか?
- キャパシティの余裕:サプライヤーはほぼフル稼働で操業していますか?もしそうであれば、貴社の受注量、または彼らの他の顧客の受注量の急増により、リードタイムが延びる可能性があります。
- 財務健全性:戦略的サプライヤーについては、財務指標(支払履歴、信用調査報告書、所有権の変更)を定期的に確認することが賢明です。
- 地理的集中:複数の重要サプライヤーが同じ地域にある場合、単一の出来事(自然災害、物流の混乱)がサプライチェーン全体に影響を与える可能性があります。
リスク低減策には、重要部品の認定済みバックアップサプライヤーの維持、安全在庫の確保、およびキャパシティ予約契約の交渉が含まれます。
スコアリング方法:加重評価マトリックスの構築
推奨ウェイト配分
すべてのレビュー項目が同等に重要というわけではない。ほとんどの板金調達の状況では、以下のウェイト配分が起点として機能する:
| レビュー項目 | 推奨ウェイト | 根拠 |
|---|---|---|
| 品質実績 | 30% | 欠陥は組立および顧客への納品を通じて波及する |
| 納期厳守 | 20% | 遅延部品は生産スケジュールを混乱させる |
| プロセス能力 | 15% | 能力はサプライヤーが進化する要求に対応できるかどうかを決定する |
| 認証・コンプライアンス | 10% | 基準要件であり、認定サプライヤー間での差別化要因ではない |
| 材料トレーサビリティ | 5% | 必要時には重要だが、ほとんどのサプライヤーはこれを適切に処理している |
| 通信 | 10% | 日常業務の効率に影響する |
| 価格 | 5% | 重要だが発注段階で既に評価済み |
| リスク評価 | 5% | 戦略的であり業務的ではない——年次でレビューするが、総合スコアでは軽いウェイトとする |
業界に応じて重み付けを調整してください。自動車メーカーのバイヤーは品質と認証の重み付けを増やすことがあります。コスト重視の市場のバイヤーは価格の重み付けを増やすことがあります。
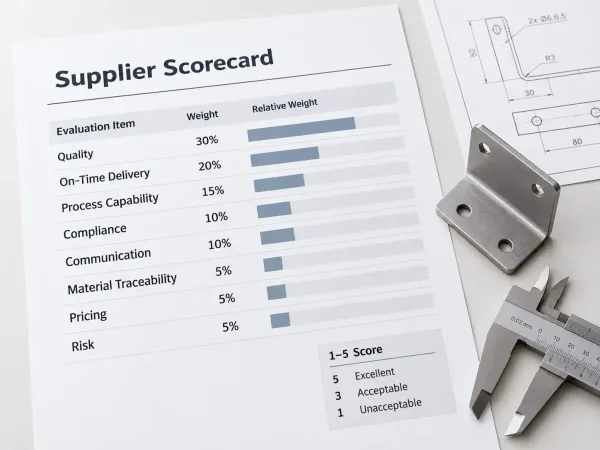
年次レビューにおける8つのサプライヤーパフォーマンス基準の重み付け例。
1~5の採点基準
各レビュー項目に一貫した1–5スケールを使用してください:
- 5 — 優秀:期待を上回り、問題は特定されておらず、上昇傾向にある。
- 4 — 良好:軽微な指摘はあるが、期待を満たしている。
- 3 — 許容範囲:最低要件は満たしているが、改善の余地がある。
- 2 — 期待未達:重大なギャップが特定された;是正措置が必要。
- 1 — 許容不能:最低要件を満たしていない;エスカレーションが必要。
各スコアにその重みを掛けて、加重総合スコアを算出します。加重スコアが3.5以上のサプライヤーは、一般に許容可能なパフォーマンスを示しています。3.0未満の場合は是正措置計画が発動されます。
レビュー後:調査結果からアクションへ
サプライヤーフィードバック会議の構成
レビュー結果を構造化された形式でサプライヤーと共有してください。会話は事実に基づき、対立的にならないようにしてください。データを提示し、懸念事項を強調し、サプライヤーの見解を尋ねてください。多くの場合、サプライヤーは自社のパフォーマンスがどこで低下したかをすでに認識していますが、直接そのことを問われていないだけです。
来年のCAPA計画とKPI目標
期待を下回った各項目について、具体的な成果物、期限、測定可能なKPI目標を含む是正・予防措置(CAPA)計画に合意します。例えば、「作業者の再資格認定と溶接手順の更新により、第2四半期までに溶接不良率を2.1%から1.0%未満に低減する」とします。
維持/監視/段階的廃止の意思決定フレームワーク
スコアリングとCAPAの協議後、各サプライヤーを次の3つのカテゴリーのいずれかに分類します:
- 継続:総合スコア 3.5以上、重大なギャップなし。自信を持って発注を継続してください。
- 注意:総合スコア 3.0–3.4、または主要領域のいずれかで低下傾向。CAPA目標を割り当て、半期のチェックインをスケジュールしてください。
- 段階的廃止:総合スコア < 3.0、またはサプライヤーが対処できない、または対処しようとしない品質/コンプライアンスの重大な不適合。代替供給源の認定を開始してください。
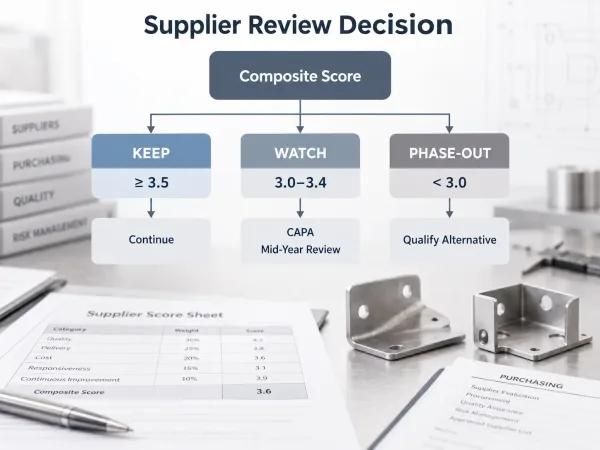
サプライヤースコアは、継続、注意、または段階的廃止のアクションに変換できます。
この分類は懲罰的なものではありません。生産の継続性を保護するサプライチェーンリスク管理ツールです。