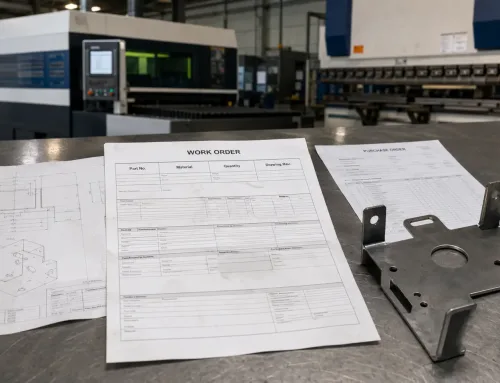
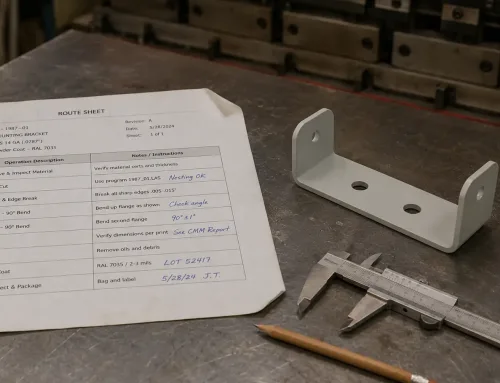
レーザーカットにおける単一パラメータの逸脱だけで、数時間の手研磨を要するバリが発生することがあります。曲げ角度の0.5度の誤差により、筐体のロット全体が組立検査で不合格になる可能性があります。これらは仮定のシナリオではなく、板金加工におけるプロセス管理の不備がもたらす現実の結果です。
メーカーが生産パラメータに対する体系的な管理を欠いている場合、その影響はサプライチェーン全体に波及します。すなわち、不適合レビューを引き起こす不良部品、出荷の遅延、想定外のコスト、そしてサプライヤーとの関係悪化です。カスタム板金部品を調達するバイヤーやエンジニアにとって、プロセス管理が実際に何を意味し、どのように検証するのかを理解することは、リスクを低減し、品質の一貫性を確保するために不可欠です。
板金加工におけるプロセス管理が重要な理由
板金加工におけるプロセス管理とは、出力品質の安定を確保するため、製造パラメータを体系的に監視・調整することを指します。工学の教科書でしばしば議論されるより広義の産業オートメーション概念とは異なり、加工に特化したプロセス管理は、実用的なパラメータ、すなわち切断速度、曲げ力、溶接電流、コーティング厚に焦点を当てます。
プロセス管理の価値は、それがなかった場合に何が起こるかを考えると明らかになります。一貫性のない出力レベルで稼働するレーザー切断機は、エッジ品質がばらつく部品を生産します。経験だけに頼るプレスブレーキのオペレーターは、生産ロット全体にわたって微妙な角度変動を生じさせる可能性があります。感覚でパラメータを調整する溶接工は、強度特性が予測できない継手を作成します。
購買担当者にとって、プロセス管理は3つの重要な成果に直接影響します:
- 品質の安定性:管理されたパラメータにより、ロットごとに仕様を満たす部品が製造され、受入検査や手直しの必要性が低減します。
- 納期信頼性:安定したプロセスにより、想定外の欠陥や生産中断が最小限に抑えられ、納期遵守が支援されます。
- コストの予測可能性:パラメータが管理限界内に保たれると、スクラップ率、手直しコスト、生産スケジュールにおける想定外の事態が減少します。
プロセス管理とは、すべてのばらつきを排除することではありません。それは現実的でもなければ、必要でもありません。重要なパラメータを特定し、それらを工程能力の限界内に維持し、逸脱した場合には迅速に対応することです。
板金加工で管理すべき主要パラメータ
すべての板金加工プロセスには、最終部品の品質に直接影響するパラメータが存在します。具体的なパラメータは作業内容によって異なりますが、原則は一貫しています。結果に影響する要因を特定し、測定し、管理します。
レーザー切断パラメータ
レーザーカットには、エッジ品質、寸法精度、表面仕上げに影響を与える、相互に関連する複数のパラメータが含まれます:
- 切断速度:速すぎるとエッジが粗くなりバリが発生し、遅すぎると入熱が増加し、歪みが生じる可能性があります。最適な速度は、材料の種類、厚さ、およびレーザーシステムの性能によって異なります。
- レーザー出力:材料の反射率と厚さに合わせる必要があります。出力が不足すると切断が不完全になり、出力が過剰になると熱影響域が広がり、隣接する形状を損傷する可能性があります。
- アシストガス圧力:エッジ品質とダロスの生成に影響します。ステンレス鋼切断用の窒素圧力は、炭素鋼切断用の酸素圧力とは大きく異なります。
- 焦点位置:切断面におけるエネルギー密度を決定します。0.5 mmの焦点位置オフセットは、厚い材料のエッジ垂直度に顕著な影響を与える可能性があります。
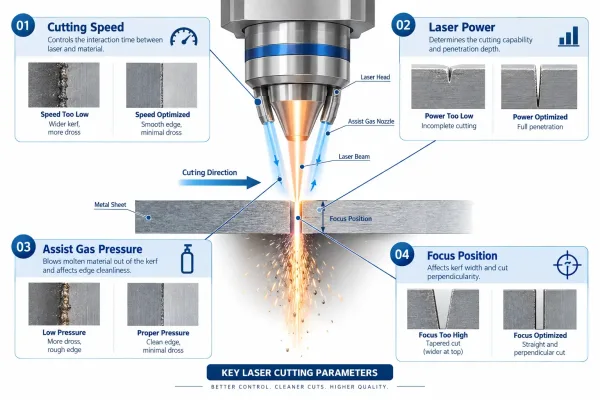
4つの主要なレーザー切断パラメータと、各パラメータがエッジ品質、表面粗さ、および熱影響域にどのように影響するかを示す技術図。
これらのパラメータは相互に作用します。切断速度を変更すると、品質を維持するために出力とガス圧力の調整が必要になる場合があります。この相互依存性が、個別のパラメータチェックでは不十分である理由です。効果的な管理には、パラメータセット全体を監視する必要があります。
曲げパラメータ
プレスブレーキによる金属曲げは、角度精度、曲げ半径、表面状態に影響を与えるパラメータに依存します:
- 曲げ力:材料の引張強度、厚さ、および曲げ長さに合わせる必要があります。力が不足すると曲げが不完全になり、力が過剰になると、特にアルミニウム合金では曲げ線に亀裂が生じるリスクがあります。
- 金型選定:V金型の開口幅は、必要な力と得られる内側半径に直接影響します。エアベンディングでは、材料厚の6-8倍の金型開口を使用するのが一般的なルールです。
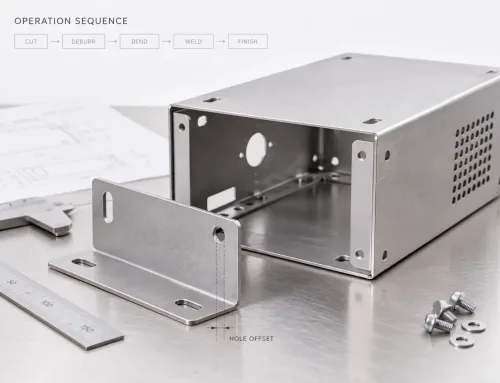
- スプリングバック補正:すべての材料は曲げ後にスプリングバックします。補正角度は、材料特性、曲げ角度、および工具形状によって異なります。スプリングバックを考慮しないと、角度仕様を満たさない部品が製造されます。
- 曲げ順序:複数の曲げを持つ部品では、順序が寸法の累積と、干渉なしにフランジを成形する能力に影響します。
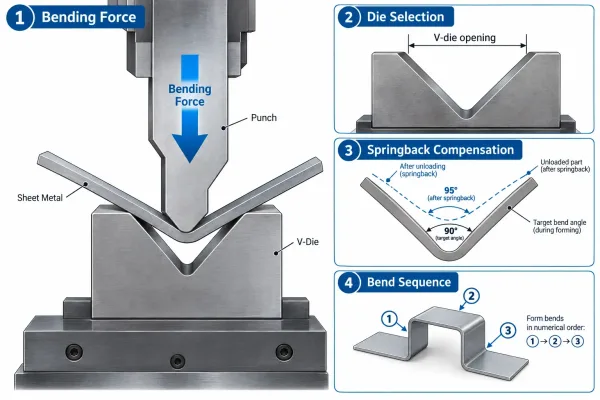
曲げ力、V金型開口、スプリングバック角度、および曲げ順序の関係を示すプレスブレーキ動作の概略図。
曲げパラメータは、材料ロットのばらつきに特に敏感です。異なる圧延ロットのステンレス鋼板は、加工硬化のわずかな違いにより、スプリングバックの挙動が異なる場合があります。
溶接パラメータ
溶接プロセスでは、継手強度、外観、ひずみに影響する複数のパラメータを管理する必要があります:
- 電流と電圧:入熱を決定し、これが溶け込み深さ、溶融品質、および歪みに影響します。薄板金への過剰な入熱は、溶け落ちや歪みを引き起こします。
- 溶接速度:溶接ビード形状と単位長さあたりの入熱に影響します。溶接速度が不均一だと、ビードの外観が不均一になり、機械的特性が変動します。
- シールドガス流量:溶接プールを大気汚染から保護します。流量が不十分なとポロシティ(ブローホール)の原因となり、過剰なと乱流が発生して欠陥を生じさせる可能性があります。
- ワイヤ送給速度(MIG溶接の場合):安定したアークと一貫した溶着量を維持するため、電流設定および溶接速度と一致させる必要があります。
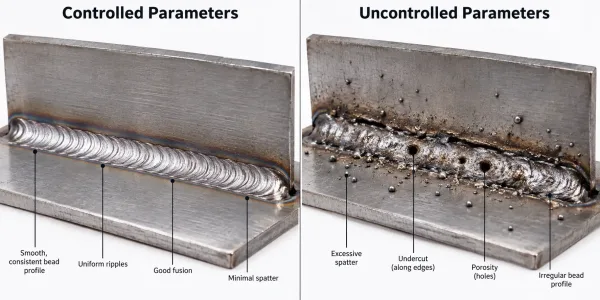
正しいパラメータで作られたビード(滑らかで均一)と、誤ったパラメータで作られたビード(過剰なスパッタ、アンダーカット、ポロシティ)の並列比較。
溶接パラメータの管理は、良好な溶接とバーンスルー(溶け落ち)の間の余裕が狭い薄板金属において特に重要です。
表面処理パラメータ
表面仕上げプロセスには、コーティング密着性、厚さの均一性、外観に影響するパラメータがあります:
- コーティング厚:粉体塗装、液状塗料、めっきのいずれであっても、施工厚は指定された範囲内である必要があります。薄すぎると保護性能が低下し、厚すぎると組立寸法に影響を及ぼす可能性があります。
- 硬化温度と時間:粉体塗装および塗料の場合、硬化不足は密着性と耐薬品性の低下を招き、過硬化は変色と脆化を引き起こします。
- 表面処理品質:洗浄、エッチング、ブラストの効果は、コーティングの密着性に直接影響します。これは表面処理管理において最も見落とされやすいパラメータであることがよくあります。
- 浴組成(めっきの場合):溶液濃度、pH、温度、汚染レベルはすべて、めっき皮膜の品質と均一性に影響を与えます。
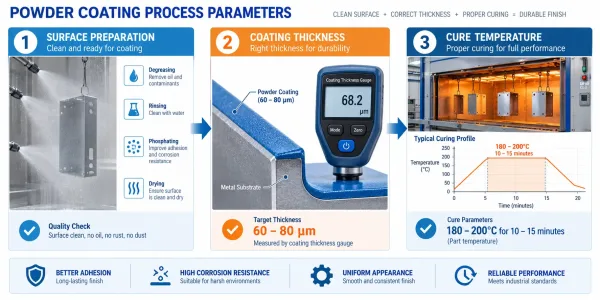
粉体塗装施工における主要パラメータ(塆膜厚測定、オーブン硬化温度プロファイル、表面処理の検証)を示す工程図。
表面処理パラメータは母材特性と相互作用することがよくあります。冷延鋼板と亜鉛めっき鋼板に同じ粉体塗装を適用する場合、異なる硬化スケジュールや表面前処理方法が必要になることがあります。
製造プロセスにおける管理点の設定箇所
管理ポイントとは、受入時、段取り時、工程内検査、および最終段階において、パラメータが要求事項に対して検証される製造ワークフロー上の特定の箇所です。これらのポイントの配置は、プロセス、部品の重要度、および未検出の逸脱がもたらす結果によって決まります。
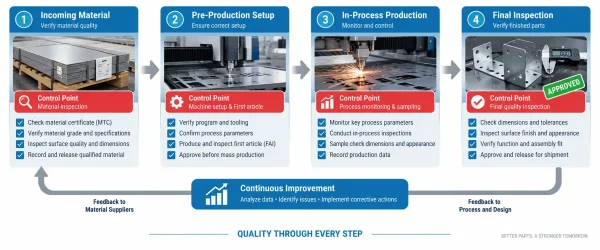
板金加工ワークフローにおける管理ポイントの配置(受入検査、量産前段取り、工程内監視、最終検査)を示す工程フロー図。
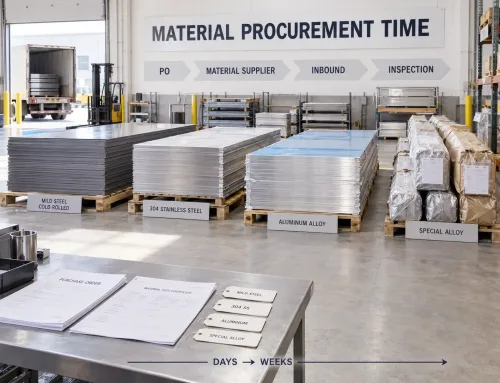
受入材料検査
最初の管理点は生産開始前に発生します。材料検査は、原材料が仕様を満たしていることを検証します:
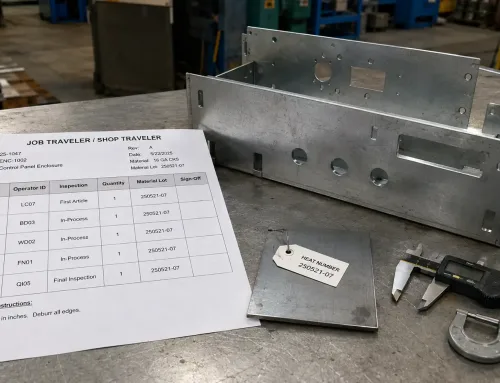
- 材料証明書:供給された材料が、注文されたグレード、厚さ、機械的特性と一致することを確認します。ミルテストレポート(MTR)または適合証明書(CoC)がこの文書を提供します。
- 寸法検証:板厚、幅、長さが公差内に収まっていることを確認します。厚さが仕様外の材料では、寸法要求を満たせない部品が製造されます。
- 表面状態:傷、錆、油汚れ、または加工や仕上げに影響を及ぼす可能性のあるその他の欠陥がないか検査します。
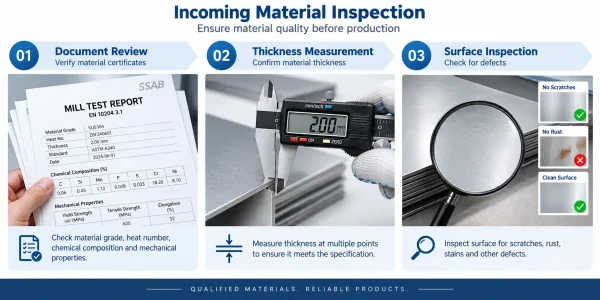
受入材料検査工程の図解。書類確認、寸法測定、表面品質検査の3つの検証ステップを示しています。
受入検査は不信感ではなく、検証済みのベースラインを確立することです。資格のあるサプライヤーであっても、ミルエラー、輸送中の損傷、在庫ミスにより仕様を満たさない材料を出荷することがあります。
生産前セットアップ検証
生産開始前に、機械のセットアップを検証する必要があります:
- プログラムまたは工具の検証: 正しいプログラム、金型、または工具が取り付けられていることを確認します。誤ったプログラムバージョンや不適切な工具は、一貫して不良品を生み出します。
- パラメーター確認: 機械の設定が文書化された工程パラメーターと一致していることを検証します。これには、切断のためのレーザー出力と速度、曲げのための圧力と金型選択、溶接のための電流とガス流量が含まれます。
- 初品検査: 量産に着手する前に、最初の部品または最初の数個を製作し検査します。初品検査は、セットアップエラーがロット全体に波及する前に検出します。
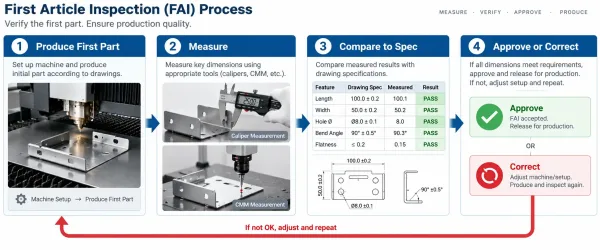
初品検査のワークフローを示す図:最初の部品を製作し、重要寸法を測定し、仕様と比較し、生産を継続する前に承認または却下します。
セットアップ検証は、リピート注文において特に重要です。前回のバッチで有効だったパラメータは、材料バッチ、機械状態、環境条件が変化した場合、最適でない可能性があります。
工程内モニタリング
生産中、継続的なモニタリングによりパラメータが管理限界内に維持されることを確保します:
- パラメーター安定性チェック: 機械のパラメーターが設定値からドリフトしていないことを定期的に検証します。自動化システムはこのデータを継続的に記録する場合があり、手動工程では定められた間隔での抜取り検査が必要になる場合があります。
- 品質サンプリング: 生産工程中、定期的な間隔で部品を検査します。サンプリング頻度は、工程の安定性、部品の重要度、および生産量によって異なります。
- 環境条件: 温度や湿度は、特に表面処理作業など特定の工程に影響を与えることがあります。環境条件を監視することで、予期しない変動の原因を把握しやすくなります。
工程内監視には、逸脱の早期発見と工程改善のためのデータ生成という2つの目的があります。 例えば、パラメータが徐々にドリフトする傾向は、不具合を引き起こす前に対処すべき設備の摩耗を示している可能性があります。
出荷前の最終検査
最後の管理点は、完成部品がすべての要件を満たしていることを検証します:
- 寸法検査: 図面仕様に対して重要寸法を測定します。検査の範囲 — 100%検査、サンプリング、または統計的受入 — は、部品の重要度と工程能力によって異なります。
- 外観検査: 表面欠陥、外観損傷、溶接の外観、およびコーティング品質を確認します。外観検査の基準は、主観的な判断に任せるのではなく、事前に定義しておく必要があります。
- 機能検証: 該当する場合は、部品が正しく組み立てられるか、可動部がスムーズに動作するか、またはシール面がリーク試験の要件を満たしているかを検証します。
- 文書レビュー: 出荷前に、必要なすべての文書 — 検査報告書、材料証明書、工程記録 — が完全かつ正確であることを確認します。
最終検査は、部品が購入者に届く前に問題を発見する最後の機会です。ただし、唯一の管理ポイントにしてはいけません — 最終検査のみに頼ると、遅れて発見された問題の修正コストが高くなります。
プロセス偏差の特定と対処方法
管理が行き届いた工程でも、時折逸脱が発生します。重要なのは、すべての逸脱を防ぐことではなく(それは不可能です)、迅速に検出し、適切に対応し、再発を防止することです。
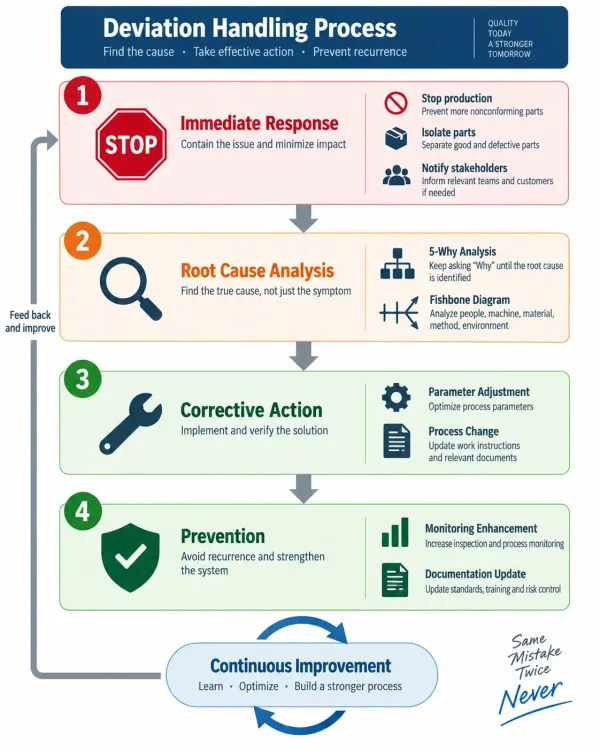
4段階の偏差処理プロセスを示すフローチャート:即時対応、根本原因分析、是正措置、予防措置。
プロセス偏差の認識
偏差はいくつかのチャネルを通じて検出できます:
- パラメータ監視: 機械のパラメータが管理限界を超えた場合、逸脱は直接検出されます。自動化システムはアラームを発報し、手作業の工程ではオペレーターの観察と定期的なチェックに頼ります。
- 品質検査: 検査された部品が仕様を満たさない場合、逸脱は事後に検出されます。検査方法 — ゴー/ノーゴーゲージ、三次元測定機、目視確認 — によって、どの種類の逸脱が捕捉されるかが決まります。
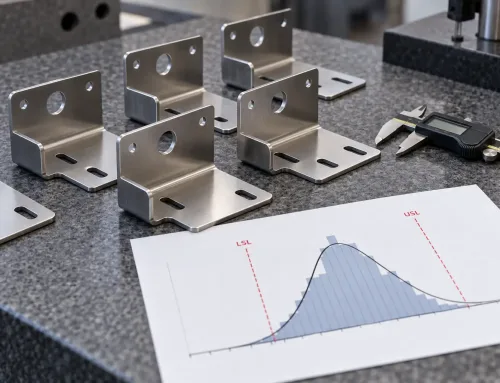
- 統計的傾向: 品質データに緩やかな変化やばらつきの増大が見られる場合、個々の測定ではなく分析を通じて逸脱が検出されます。統計的工程管理(SPC)管理図は、この種の検出における標準的なツールです。
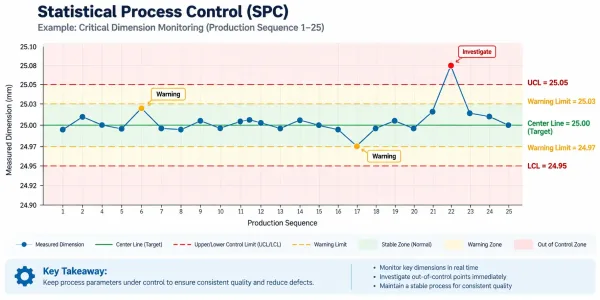
測定パラメータの時間推移を示すSPC管理図の例。上下管理限界、警告域、および工程が安定している状態と管理外の状態を示すデータポイントが含まれています。
最も危険な逸脱は、まったく検出されない逸脱です。 そのため、管理ポイントは、特定の部品にとって最も重要な逸脱を捉えられる位置に配置する必要があります。
即時対応措置
偏差が検出された場合、即時対応は定義された順序に従うべきです:
- 生産停止: 不適合部品の追加生産を防止します。
- 疑わしい製品の隔離: 最後に適合状態が確認された時点以降に生産された部品を分離します。隔離の範囲は、逸脱の種類と利用可能なトレーサビリティ記録によって異なります。
- 重大度の評価: 逸脱が使用適合性に影響するかどうかを判断します。軽微な外観上の欠陥は、寸法が公差外の状況と同じ対応を必要としない場合があります。
- 関係者への通知: 逸脱が納期、品質、または仕様に影響する可能性がある場合は、発注者に通知します。早期のコミュニケーションは信頼を築き、遅れた開示は信頼を損ないます。
初期対応の迅速さと透明性は、逸脱が軽微なインシデントにとどまるか、重大な品質問題になるかをしばしば決定します。
根本原因分析と是正措置
当面の問題を封じ込めた後、製造業者は根本原因を調査すべきです:
- 根本原因分析手法: 5Why分析、特性要因図(フィッシュボーン図)、またはフォールトツリー分析(FTA)などの手法は、症状だけでなく根本的な原因の特定に役立ちます。
- 是正処置: パラメータの調整、工程変更、設備修理、または教育訓練を通じて根本原因に対処します。是正処置は具体的かつ検証可能であるべきです。
- 検証: 是正処置が根本原因を効果的に除去したことを確認します。これには、試作部品の生産、その後の生産の監視、または検査データのレビューが含まれる場合があります。
効果的な根本原因分析には、誠実さと厳密さが必要です。エラーが発生した理由を検証せずにオペレーターのミスを責めると、再発につながります。
予防措置
偏差処理の目標は、単に現在の問題を修正することではなく、類似の問題の発生を防ぐことです:
- 工程改善: 特定された根本原因に対して工程の堅牢性を高める変更を実施します。これには、管理限界の厳格化、管理ポイントの追加、または工程自体の変更が含まれる場合があります。
- 監視の強化: 同様の逸脱をより早期に検出する能力を向上させます。これには、サンプリング頻度の増加、自動監視の追加、またはオペレーターへの警告兆候の認識に関する教育訓練が含まれる場合があります。
- ドキュメントの更新: 管理計画、作業指示書、検査基準を改訂し、学んだ教訓を反映させます。経験とともに進化しないドキュメントは、古くなり信頼性を失います。
予防措置は、逸脱の検出と継続的改善との間のループを閉じます。
試作生産と量産におけるプロセス管理の違い
工程管理は、すべての生産段階で一律ではありません。 試作生産と量産生産では、目的、方法、ドキュメント要件が大きく異なります。
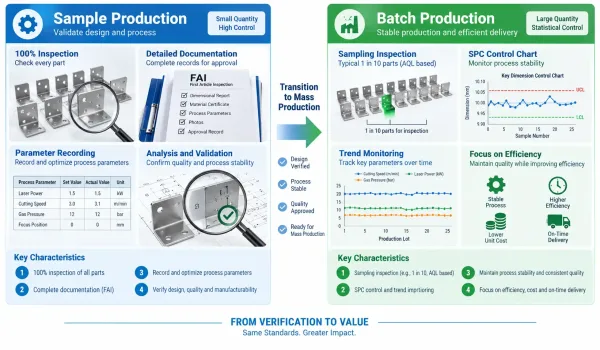
試作生産(全数検査、詳細なドキュメント)と量産生産(統計的サンプリング、トレンド監視)における管理アプローチの違いを示す並列比較。
サンプル生産段階
サンプル生産中、主な目的は製造プロセスを検証し、ベースラインパラメータを確立することです:
- 管理の重点: 提案された工程がすべての仕様を満たす部品を製造できることを確認します。量産に着手する前に、工程上の課題や製造容易性設計(DFM)の問題を特定します。
- 検査アプローチ: すべての試作部品に対して全数検査を実施します。使用したすべてのパラメータ、実施したすべての測定、行ったすべての観察を記録します。
- ドキュメント: 測定したすべての寸法、材料証明書、工程パラメータ、および適用された逸脱や是正処置を含む詳細な試作検査報告書を作成します。
試作生産は、質問をし、不確実性を解消する時期です。試作時に「十分に近い」程度のパラメータは、量産時に恒常的な問題となります。
バッチ生産段階
プロセスが検証され、パラメータが固定されると、管理の焦点は一貫性と安定性に移ります:
- 管理の重点: 生産パラメータが確立された管理限界内に収まっていることを監視します。不適合部品が発生する前に、ドリフト、シフト、ばらつきを検出し、対応します。
- 検査アプローチ: 工程能力と部品の重要度に基づいたサンプリングプランを実施します。統計的手法を用いてトレンドを追跡し、問題が発生する前に予測します。
- ドキュメント: 生産記録、管理図、検査記録を維持します。これらの記録は、トレーサビリティを支援し、トラブルシューティングを容易にし、購買者の要求事項への適合を実証します。
量産管理は、試作時に確立された基盤に依拠します。 試作パラメータが十分に文書化・検証されていない場合、量産管理には信頼できるベースラインが欠けます。
段階間の移行
サンプルからバッチ生産への移行には、意図的なアクションが必要です:
- パラメータの固定: 承認された工程パラメータを文書化し、生産標準として確立します。その後の変更は、正式な変更プロセスを経る必要があります。
- 管理計画の更新: 試作の全数検査から量産の統計的監視への移行を反映するよう管理計画を改訂します。サンプリング頻度、受入基準、エスカレーション手順を定義します。
- 教育とコミュニケーション:生産オペレーターと検査員が、承認されたパラメーター、管理限界、および逸脱時の対応手順を理解していることを確認します。
円滑な移行には、製造業者とバイヤーの双方が、サンプリング時に検証された内容と、生産中に監視される内容について合意している必要があります。
購買担当者がサプライヤーのプロセス管理能力を評価する方法
サプライヤーの工程管理能力の評価は、資格フォームにチェックを入れることではありません。 サプライヤーが、長期にわたり安定した品質を提供するためのシステム、規律、文化を有しているかどうかを理解することです。
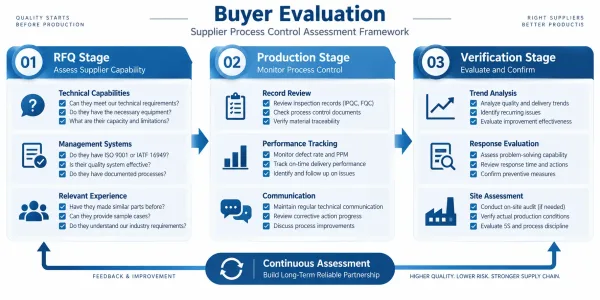
RFQ質問、生産監視、効果検証の3つの評価段階と主要な評価基準を示す評価フレームワーク。
RFQ段階で尋ねるべきこと
見積依頼段階は、プロセス管理の成熟度を評価する最初の機会です:
- 工程能力に関する質問:サプライヤーが主要な工程パラメーターをどのように定義、監視、管理しているかを尋ねます。管理アプローチを明確に説明できないサプライヤーには、そのアプローチがない可能性があります。
- 過去の実績:不良率、納期遵守率、是正処置の対応時間に関するデータを要求します。過去の実績は保証ではありませんが、指標にはなります。
- システムと文書化:サプライヤーが文書化された管理計画、検査手順、工程記録を維持しているかどうかを尋ねます。文書化は意図を示し、トレーサビリティを支援します。
- 人員の資格:オペレーターの教育訓練、検査員の認定、品質管理の責任について照会します。工程管理は、それを実施する人々の能力に依存します。
回答の質は書類の量よりも重要です。 簡単だが一貫して実行されている管理計画を持つサプライヤーは、実践されていない詳細な文書を持つサプライヤーよりも優れたパフォーマンスを発揮する可能性があります。
生産中に監視すべき事項
継続的な注文において、バイヤーはいくつかのチャネルを通じてプロセス管理を監視できます:
- 記録のレビュー:工程管理記録、検査報告書、是正処置ログを定期的に要求し、レビューします。これらの記録の完全性と一貫性は、サプライヤーの実際の実務を反映しています。
- パフォーマンスの追跡:受入検査合格率、不良傾向、是正処置完了率などの品質指標を監視します。悪化する指標は、工程管理の弱点を示しています。
- コミュニケーションパターン:サプライヤーが逸脱、遅延、品質問題をどのように伝えるかに注意してください。積極的で透明性のあるコミュニケーションは健全な品質文化を示唆し、沈黙や防御的な態度はその逆を示唆します。
監視はマイクロマネジメントではありません。お客様の部品に影響を与えるプロセスの可視性を維持することです。
有効性の検証方法
検証は記録のレビューを超え、実際の成果を評価することです:
- トレンド分析:時間の経過に伴う品質データのパターンを探します。改善傾向は、効果的な工程管理と継続的改善を示唆します。横ばいまたは悪化傾向は、停滞または低下を示唆します。
- 対応の評価:逸脱が発生した場合、サプライヤーの対応を評価します:逸脱は迅速に検出されましたか?根本原因は特定されましたか?是正処置は有効でしたか?サプライヤーは積極的にコミュニケーションを取りましたか?
- 現地評価:実現可能な場合は、サプライヤーの施設を訪問し、工程管理の実務を直接観察してください。現場での観察は、文書レビューよりも多くのことを明らかにすることがよくあります。
効果的な検証は、バイヤーの絶え間ない介入を必要とせずに、一貫した品質を提供するサプライヤーの能力に対する信頼を築きます。
板金購買担当者向けプロセス管理チェックリスト
以下のチェックリストを使用して、板金サプライヤーとのエンゲージメントのさまざまな段階でプロセス管理を評価および検証してください。
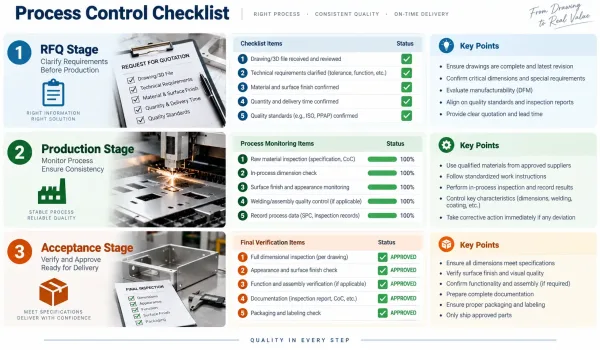
3段階チェックリストの概念と、各段階の主要項目を視覚的なアイコンで表したインフォグラフィック。
RFQ段階チェックリスト
発注前に、サプライヤーがプロセス管理アプローチを明確に説明できることを確認します:
- サプライヤーは主要な加工パラメータ(切断、曲げ、溶接、仕上げ)をどのように管理しているかを説明していますか?
- サプライヤーは初品検査プロセスを説明できますか?
- サプライヤーは文書化された管理計画またはプロセス手順を維持していますか?
- サプライヤーは過去の品質実績データを提供できますか?
- サプライヤーはトレーニングを受けた資格のあるオペレーターと検査員を擁していますか?
生産段階チェックリスト
生産中に、プロセス管理が実際に実践されていることを監視します:
- プロセス管理記録(パラメータログ、検査報告書)は維持されていますか?
- 検査記録は仕様への一貫した適合を示していますか?
- 逸脱は検出され、文書化され、是正措置で対処されていますか?
- サプライヤーはプロセスの問題や変更を積極的に伝達していますか?
- 是正措置の有効性は検証されていますか?
受入段階チェックリスト
出荷を受け入れる前に、プロセス管理文書が完全であることを確認します:
- 必要なすべての検査報告書が含まれ、正確ですか?
- 材料証明書は指定された材料およびヒート/ロット番号と一致していますか?
- すべての重要工程のプロセス記録は完全ですか?
- 特定されたすべての逸脱は解決され、文書化されていますか?
- 品質データは部品の適合性に対する信頼を裏付けていますか?
このチェックリストは、包括的なサプライヤー認定プログラムの代替ではありません。工程管理が単なる概念ではなく、実践される規律であることを確認するための出発点です。
よくある質問