カスタム自動化機械ベースフレーム
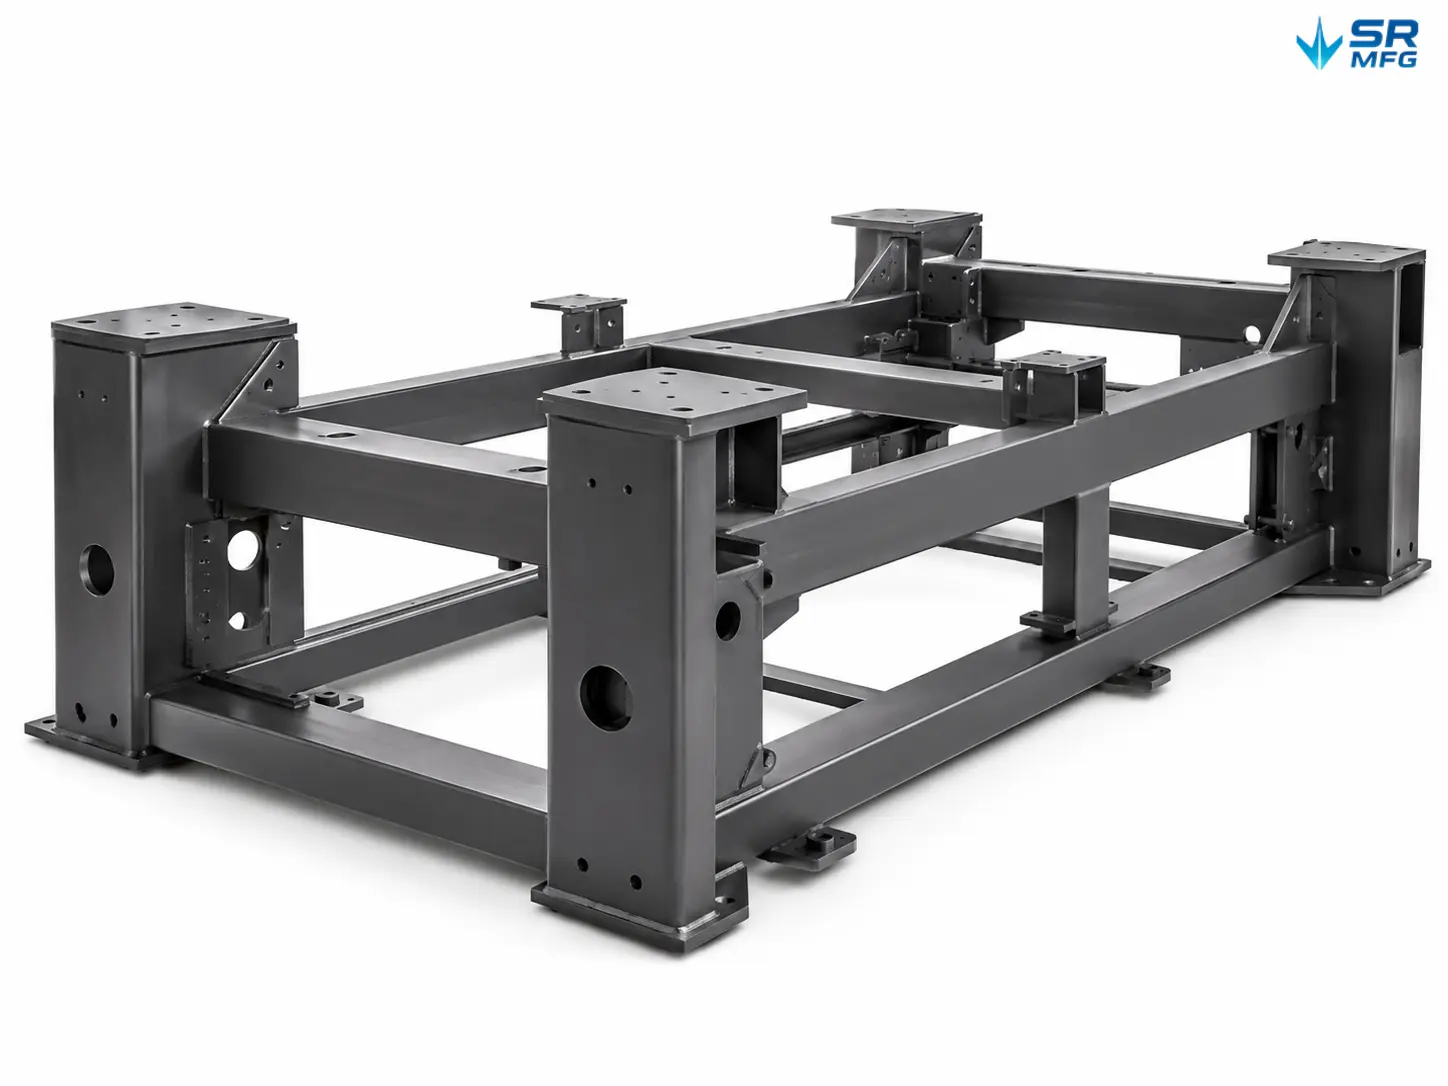
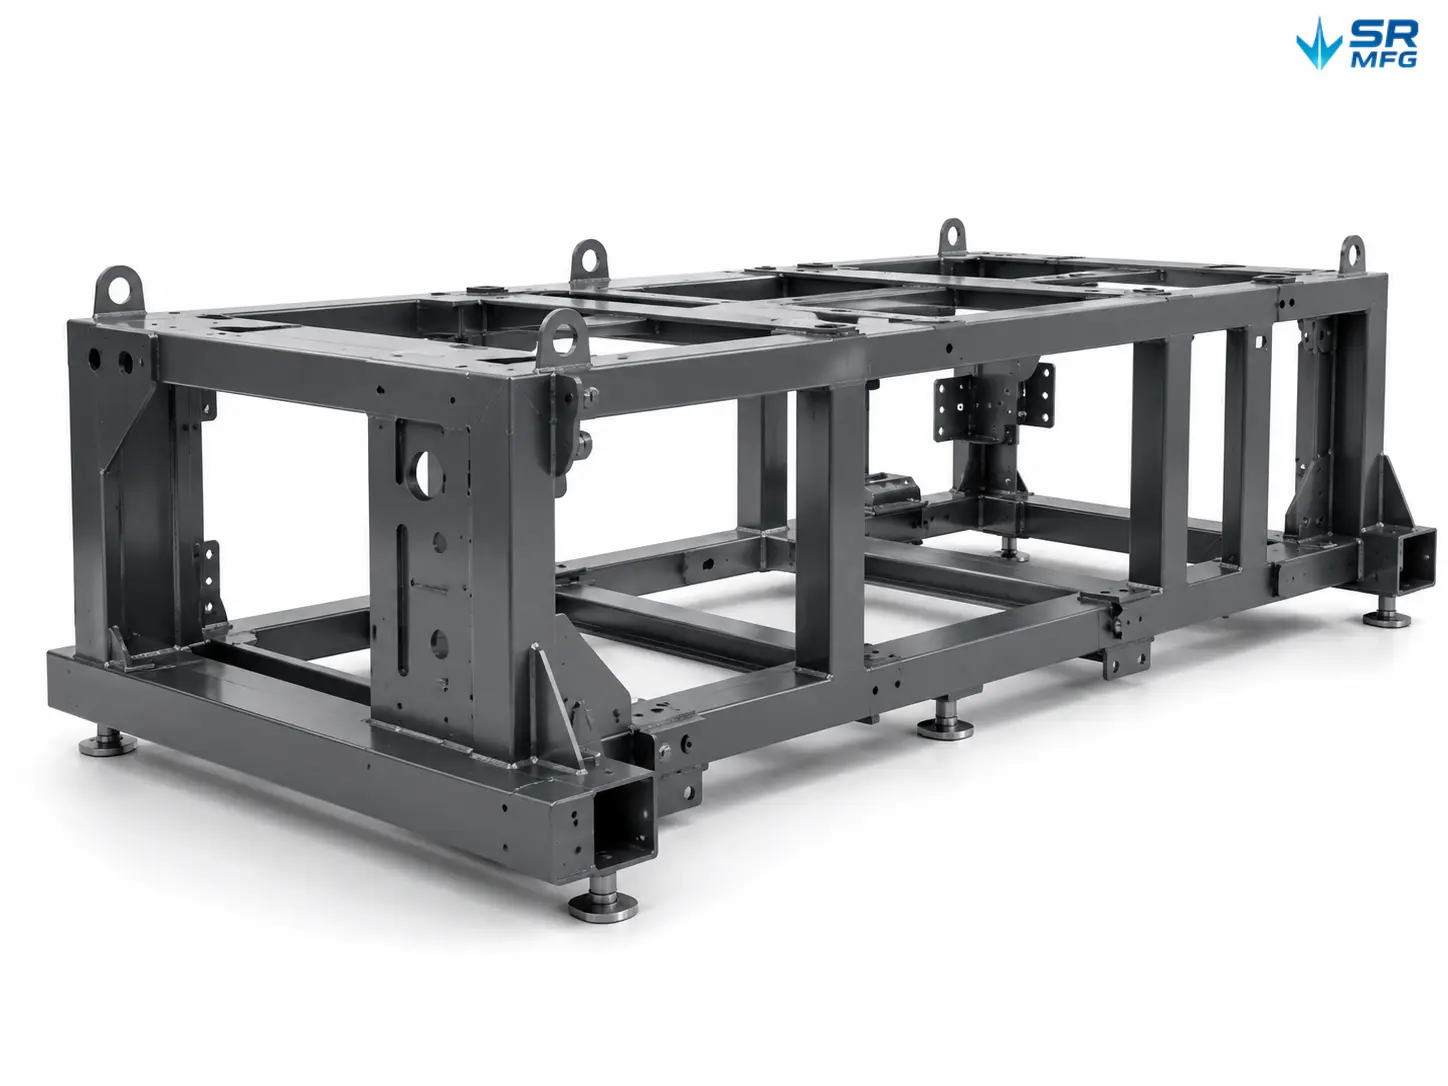
自動化設備、ロボットワークステーション、カスタム機械を支持するために設計された剛性溶接鋼製ベースフレーム。角形鋼管とレーザー切断された板金部品から製造され、精密機械加工された取付インターフェースにより正確な組立を実現。
主な対応能力:
- 材料オプション: 炭素鋼 (Q235B / Q355)、ステンレス鋼 (304 / 316)、アルミ合金 (6061 / 5052)
- ワンストップ製作: レーザー切断 → CNC曲げ → 溶接 → 応力除去 → CNC機械加工 → 表面処理 → 検査
- 図面に基づくOEM製作: CADファイルをお送りください。設計を確認し、要件を確定し、見積を提示し、取付可能な完成フレームをお届けします。
製品詳細
| パラメータ | 仕様 |
|---|---|
| 製品名 | カスタム自動化機械ベースフレーム |
| 材料 | 炭素鋼(Q235B / Q355)、ステンレス鋼(304 / 316)、アルミニウム合金(6061 / 5052) |
| 材料厚さ範囲 | 3 mm – 60 mm(材質による) |
| 最大製作サイズ | 最大12,000 × 2,500 × 2,000 mm(L × W × H) |
| 構造タイプ | 溶接角管フレーム、溶接板構造、管+板組み合わせ、一体曲げフレーム |
| 溶接プロセス | MIG/MAG、TIG、レーザー溶接、ロボット溶接 |
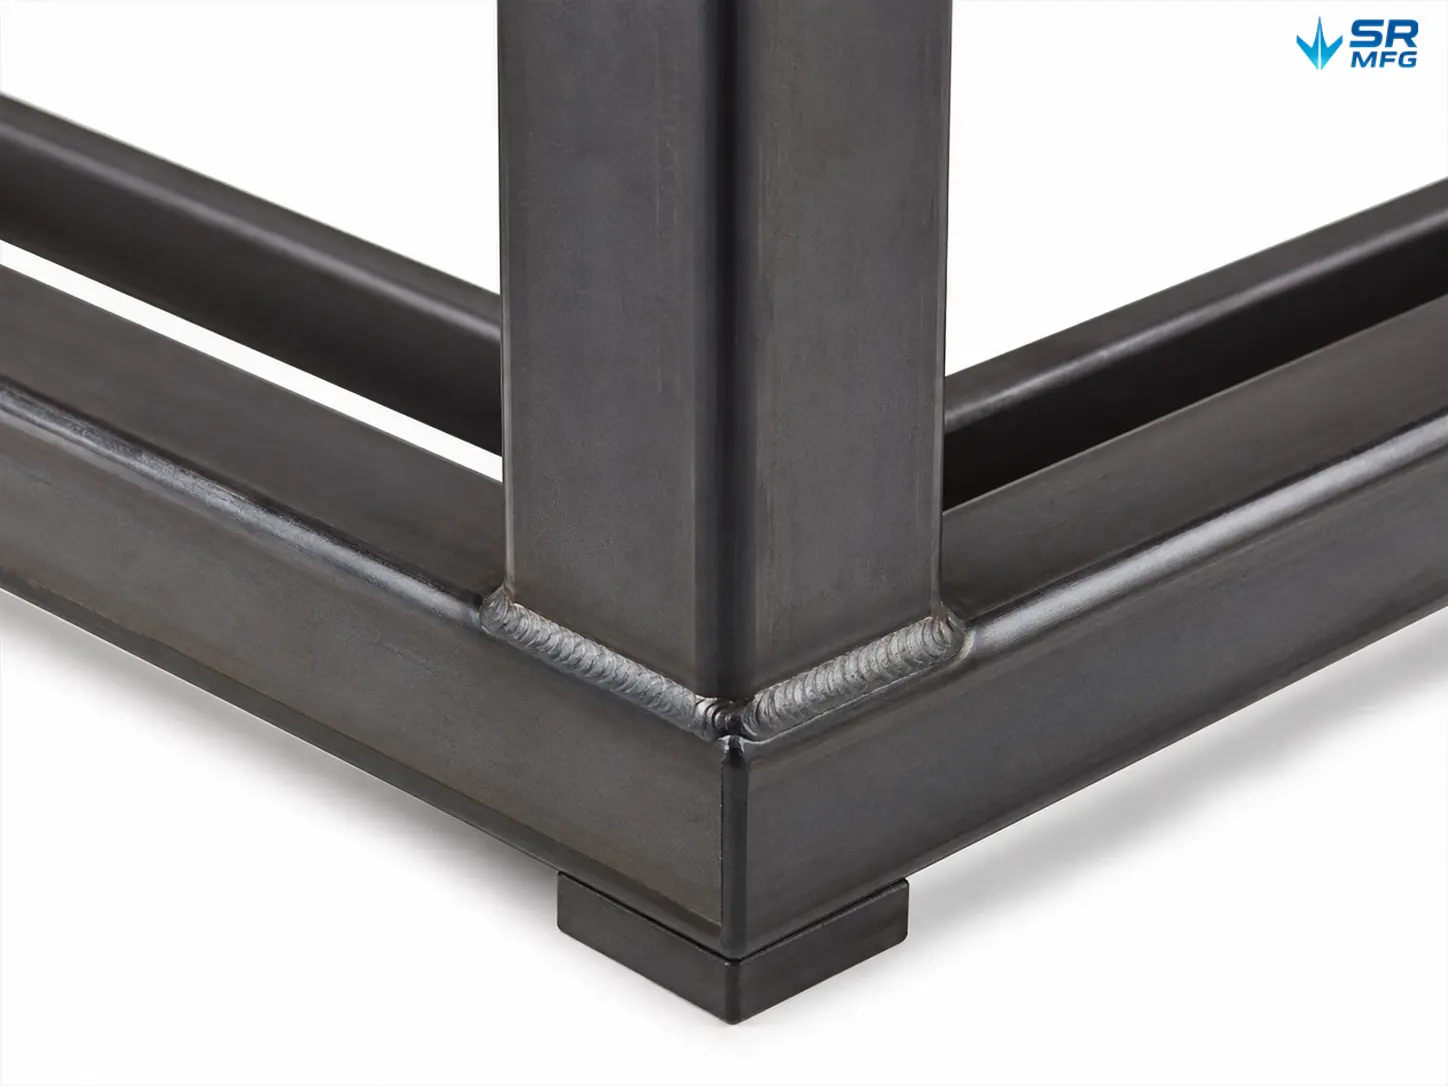
| 溶接品質 | 構造接合部に連続すみ肉溶接;溶接品質はISO 5817 クラスC、重要または外観溶接部はクラスBにアップグレード可能 |
| 寸法公差 | 溶接構造物:ISO 13920 クラスB/C;機械加工面:図面による、重要部位は±0.01 mmまで達成可能;一般部位:ISO 2768 m/f |
| 平面度(基準パッド) | 機械加工基準面で≤1.0–2.0 mm |
| 応力除去 | 熱応力除去(炉処理)または振動応力除去 |
| 表面処理 | サンドブラスト Sa 2.5(ISO 8501) |
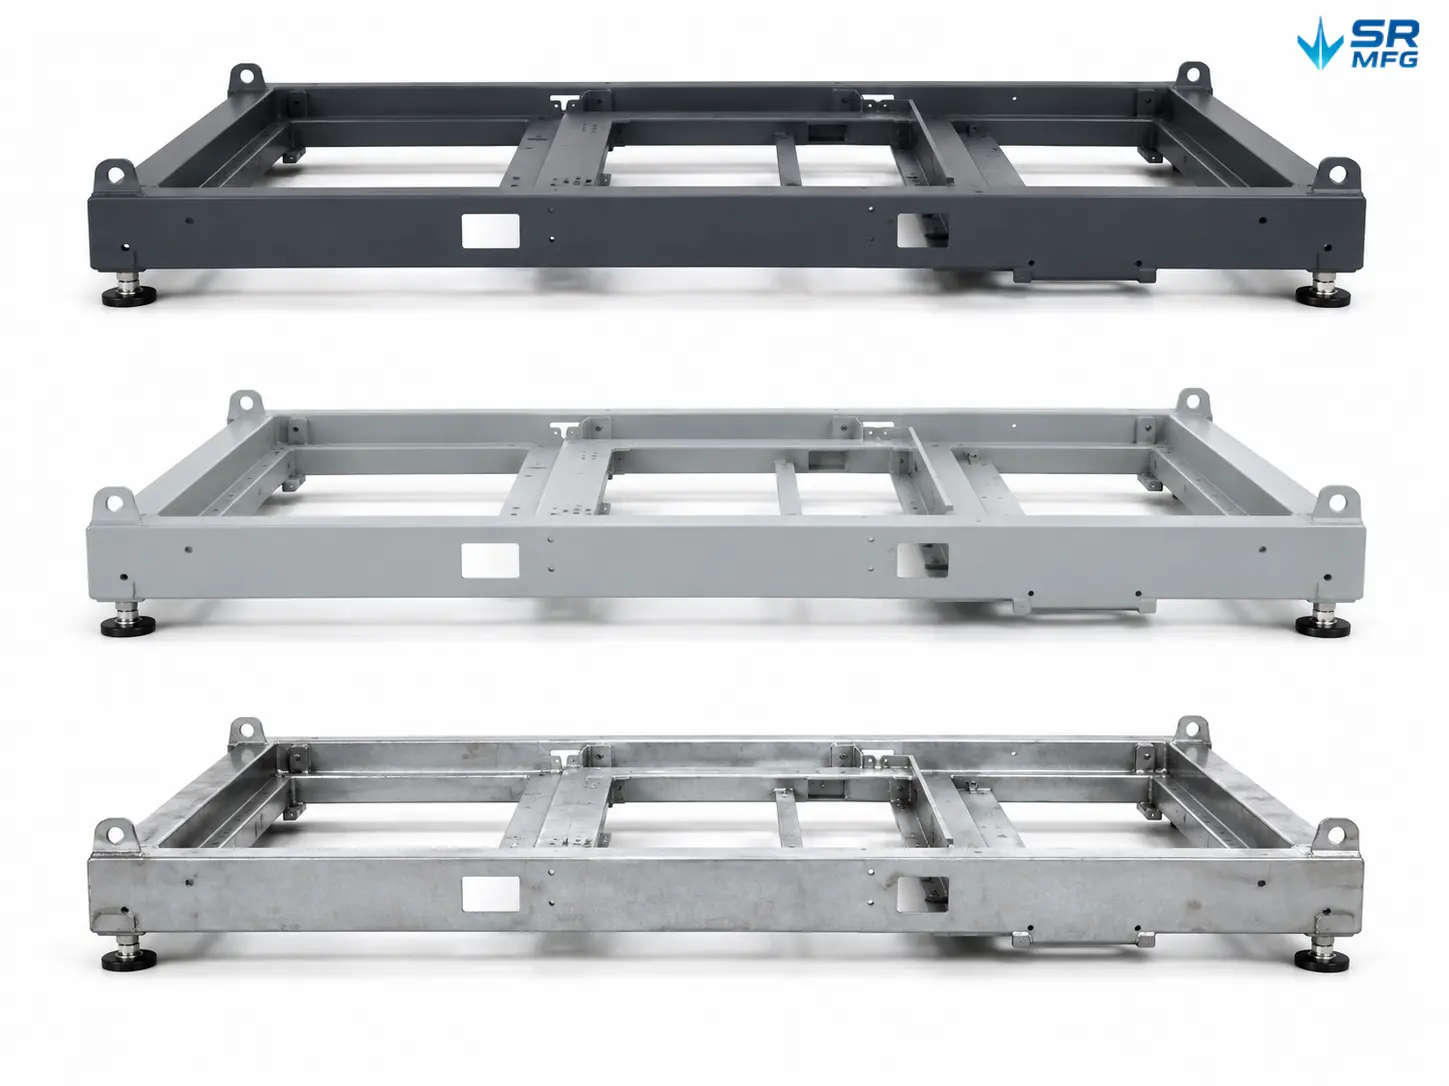
| 表面処理オプション | 粉体塗装(70–100 μm DFT)、工業用塗装(プライマー+トップコート)、溶融亜鉛めっき、亜鉛めっき |
| 検査 | 100%目視溶接検査、CMM寸法検証、DFT塗膜厚測定;NDT(UT/MT)は要望に応じて対応可能 |
| 品質文書 | 寸法検査報告書、材料証明書、溶接検査記録、塗装試験報告書、WPS/PQRは要望に応じて提供可能 |
| 受入図面フォーマット | STEP、IGES、DWG、DXF、PDF、SolidWorks |
| 最小注文数量 | 試作および小ロット注文歓迎 |
| 標準リードタイム | 試作:7–15営業日;量産:15–30営業日(複雑さと数量による) |
| 梱包 | 強化パレット / 鋼製フレーム梱包 / 防錆保護 / 防湿バリア包装 |
自動化システムのための安定した基盤
自動化機械のベースフレームは、設備の構造的基盤です。機械が適切にアライメントを維持できるか、個々のモジュールを正確に位置決めできるか、生産ラインが予期しないダウンタイムなしに稼働できるかを決定します。フレームが反ると、取付穴がずれるか、基準面が平坦でない場合、下流のすべての組立工程がより困難になります。
当社は、非標準自動化設備、ロボットワークステーション、CNC補助設備、検査システム、生産ラインモジュール用のカスタム溶接鋼製ベースフレームを製造しています。すべてのフレームはお客様の図面に基づいて製造され、指定された公差で機械加工され、実際の使用環境に応じて仕上げられます。
当社の機械ベースフレームを選ぶ理由
剛性のある溶接構造
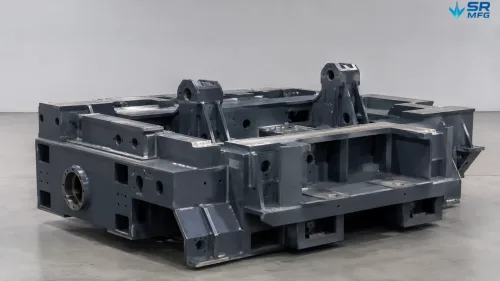
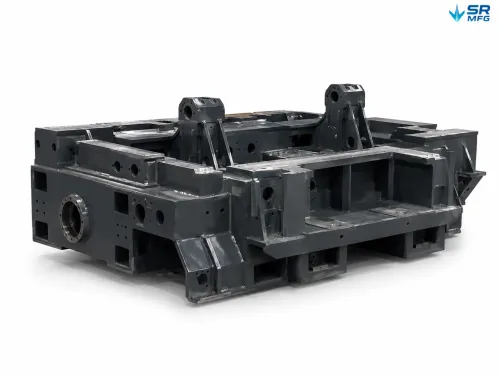
角形鋼管およびレーザー切断された板材部品を、治具を用いた溶接により組み立て、歪みを抑制します。完成フレームは、納品時だけでなく、数千時間の運転後も、荷重および振動下においても形状を維持します。
高精度機械加工された取付インターフェース
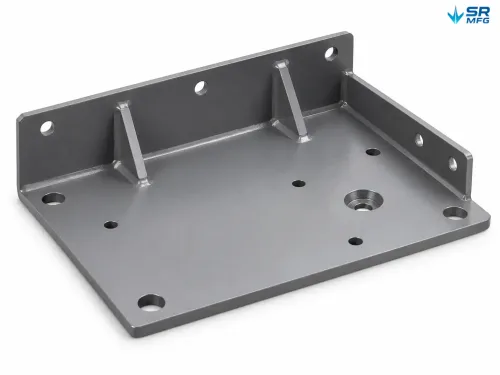
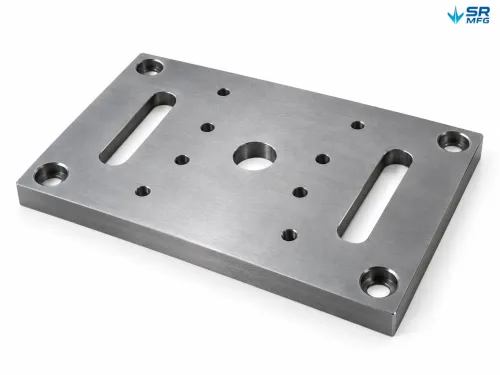
取付パッド、基準面、穴パターンなどの重要表面は、溶接後にCNC機械加工されます。これらは、サーボドライブ、センサー、リニアモジュール、アクチュエータが最終的に取り付けられるインターフェースです。平面度、平行度、穴位置は、お客様の組立要件に従って管理されます。
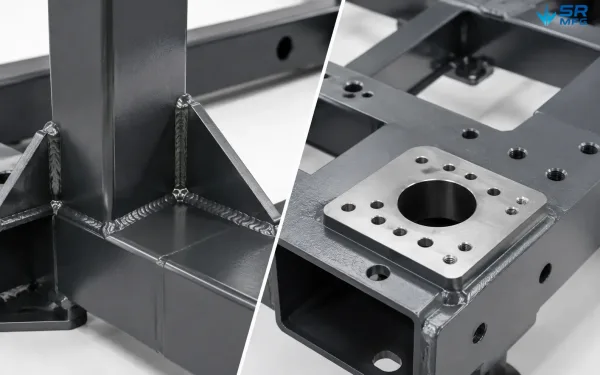
この画像は、機械ベースフレームの溶接構造の剛性と、高精度機械加工された取付形状を示しています。
ワンストップ生産プロセス
原材料の鋼材から、完成・コーティング済み・検査済みのフレームまで、当社のカスタム板金加工プロセスにより、切断、曲げ、溶接、応力除去、機械加工、コーティング、品質検査を1つの製造施設内で完結します。これにより、複数のサプライヤーとの調整が不要となり、異なるベンダー間でのインターフェース不整合のリスクを低減します。
長期的な安定性のための応力除去
溶接後の熱処理または振動応力除去により、機械加工前に残留内部応力を除去します。この工程は、設備の稼働数か月後にフレームが徐々にねじれたり、位置ずれしたりするのを防ぐのに役立ちます。
柔軟な注文数量
試作品、試作生産、小ロット、量産に対応しています。新しいオートメーションセル用に1つのフレームが必要な場合でも、生産ライン拡張用に50個のフレームが必要な場合でも、同一の製造プロセスと品質基準を適用します。
マシンベースフレームの製造方法
すべてのフレームは、寸法精度と長期的な構造安定性を確保するために設計された管理された製造プロセスに従います。
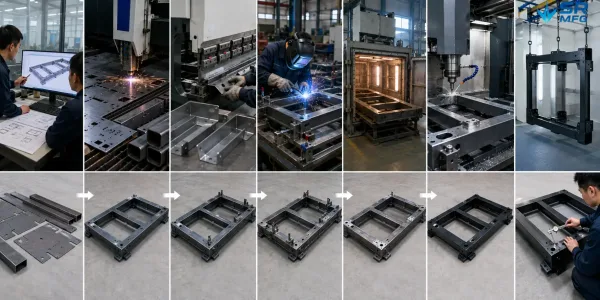
この画像は、カスタムオートメーション機械ベースフレームの製造に使用される主な生産工程を示しています。
ステップ 1 — 図面確認とエンジニアリング確認
材質選定、構造上の実現性、溶接順序、機械加工範囲について、お客様の2Dまたは3D図面を確認します。生産開始前に、穴位置、ブラケット配置、補強材の要件、公差指定を確認します。
ステップ 2 — 材料選定と受入検査
鋼板および鋼管は、Q235B、Q355、SS304、SS316、またはアルミ合金を含む仕様に従って調達します。材料証明書はご請求により提供可能です。すべての受入材料は切断前に検査されます。
ステップ 3 — レーザー切断とCNC曲げ加工
板金部品は、きれいなエッジと正確な形状を得るためにレーザー切断されます。ブラケット、取付プレート、補強材は、寸法再現性を維持しながら所定の角度にCNC曲げ加工されます。
ステップ 4 — 治具による溶接組立
部品は、治具による板金溶接において、溶接中の形状を維持するために、専用治具およびジグを用いて組み立てられます。溶接順序は、入熱を最小限に抑え、歪みを制御するよう計画されます。構造接合部には連続フィレット溶接を使用できます。
ステップ 5 — 溶接後応力除去
溶接時に発生した残留応力を除去するために、炉処理による熱応力除去または振動応力除去が適用されます。これは、長年の運転にわたってアライメントを維持する必要がある設備フレームにとって特に重要です。
ステップ 6 — 重要取付部のCNC機械加工
応力除去後、取付面、基準面、あけ穴、ねじ穴、スロットをCNC機械加工します。この工程により、平面度1.0 mm、正確な穴位置決め、所定の表面仕上げが得られます。
ステップ 7 — 表面処理
フレームはまずSa 2.5までサンドブラストされ、その後、プロジェクトの要求に応じて、粉体塗装、プライマーと上塗りによる工業用塗装、溶融亜鉛めっき、または亜鉛めっきで仕上げられます。塗装仕様は実際の使用環境に基づいて選定されます。
ステップ 8 — 検査と品質検証
すべてのフレームは、100%の目視溶接検査を受けます。重要寸法はCMM(三次元測定機)で検証されます。検査報告書、寸法記録、材料証明書はご請求により提供可能です。
ステップ 9 — 輸出梱包・配送
大型フレームは、補強パレットまたは鋼製フレームに保護ラッピング、防錆処理、防湿材を使用して梱包されます。梱包は、海上輸送または航空輸送中に製品を保護するように設計されています。
これらのマシンベースフレームの用途
当社のオートメーション機械ベースフレームは、機械および産業機器の用途の幅広い分野で使用されています。
- 非標準オートメーション設備 — 正確なモジュール統合を必要とするカスタム機械に、剛性が高く精密加工された基盤を提供します。
- ロボットワークステーションおよびオートメーションセル — KUKA、FANUC、ABB、Yaskawaなどの産業用ロボットのベース構造、および協働ロボット統合テーブルや治具位置決めプラットフォーム。
- CNC機械補助構造 — 周辺機器、工具交換装置、ワーク搬送システムのサポートフレーム。
- 検査・計測機器 — 三次元測定機、画像検査システム、レーザースキャニング機器の安定したベース構造。
- 包装・仕分けライン構造 — コンベアモジュール、仕分け機構、製品搬送ステーションのサポートフレーム。
- モジュール式生産ラインフレーム — 組立ライン設備、試験治具、工程ステーション向けの再構成可能なベース構造。
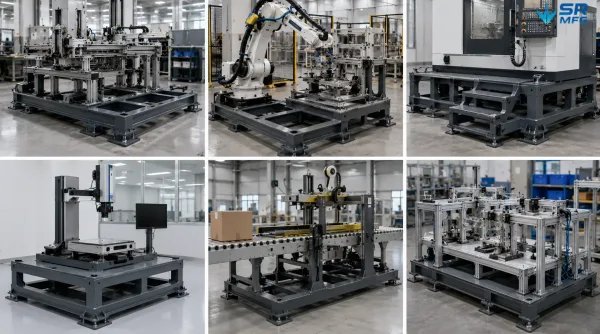
この画像は、機械ベースフレームが設備サポート構造として使用される産業用途のいくつかを示しています。
カスタマイズオプションと設計推奨事項
すべてのプロジェクトはお客様の図面から始まります。以下は、カスタマイズ可能な領域と、より良い製造結果を実現するためのいくつかの推奨事項です。
カスタマイズオプション:
- 全体寸法(L × W × H)
- 穴パターンとねじ穴位置
- センサー、パネル、アクチュエータ、エンクロージャ用マウンティングブラケット位置
- 荷重および振動要件に応じて設計された補強リブ配置
- 機械加工範囲と公差レベル
- 表面処理の種類と色
- 輸送ルートに合わせたカスタマイズ梱包方法
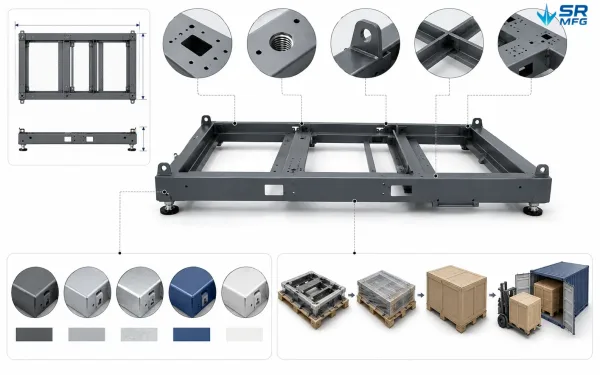
この画像は、機械ベースフレームプロジェクトで利用可能な主なカスタマイズオプションを示しています。
対応図面形式: STEP、IGES、DWG、DXF、PDF、SolidWorks
より良い結果のための設計推奨事項:
· 重要な公差と非重要な公差を区別します。 取付インターフェースの公差を厳しくすることで組立精度が向上し、非重要面の公差を緩くすることで加工コストを削減できます。
· 補強材の配置を早期に検討します。 補強材を適切に配置することで、不必要な重量を増やすことなくフレームの剛性を大幅に向上させることができます。
· 使用環境を明確に指定します。 屋内ワークショップ、屋外設置、化学物質にさらされる環境、クリーンルームでは、それぞれ異なる表面処理戦略が必要です。
はじめに:
- 2Dまたは3D図面を、材質、数量、目標納期とともに送付してください。
- 当社のエンジニアリングチームがプロジェクトをレビューし、24時間以内に実現可能性を確認いたします。
- 価格、リードタイム、梱包詳細を含むお見積りをお送りいたします。
- ご注文確定後、生産を開始し、完全な品質ドキュメントを提供いたします。
よくある質問
プロジェクトを始める準備はできましたか?
図面またはプロジェクト要件をお送りください。当社のエンジニアリングチームがプロジェクトの実現可能性をレビューし、24時間以内にお見積りを提供いたします。
図面を確認する前にNDAを締結することも承っております。