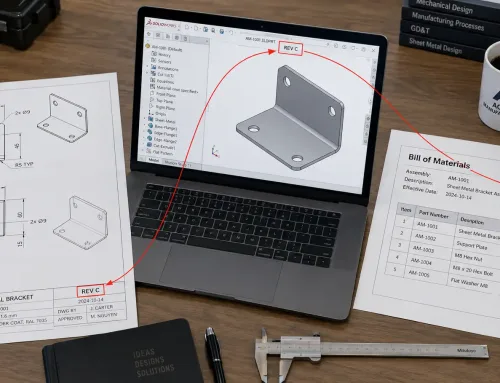
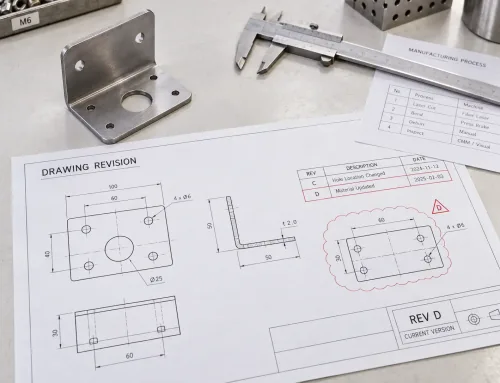
200個の寸法が記載された板金図面を開き、1つの質問をしてください。これらの値のうち、公差から外れた場合に実際に組立ラインを止めてしまうのはどれでしょうか。ほとんどの図面では、該当するのはわずか数個だけです。それらの寸法が「重要寸法」(クリティカルディメンション)と呼ばれるもので、製造業者が最初に管理・測定・記録しなければならない寸法です。本ガイドでは、それらの特定方法、図面への記載方法、そして検査の優先度をどのように変えるかを説明します。これらは、重要寸法が数値の山の中で見失われるのを防ぐための3つの判断です。
重要寸法の本当の意味
重要寸法とは、公差外の結果が嵌合、組立、機能、または安全性を損なう寸法です。その定義は結果、すなわち値がずれたときに何が起きるかに基づくものであり、公差がどれだけ厳密かによって決まるものではありません。
この区別は重要です。図面には両方の種類の数値が記載されているためです。嵌合するボルト穴パターンは±0.3 mmでは重要となり得ますが、外観用の逃げ加工は±0.1 mmでも重要ではありません。公差の幅は、その寸法をどの程度の精度で作らなければならないかを示します。重要性は、それが守られなかった場合に何が起こるかを示します。
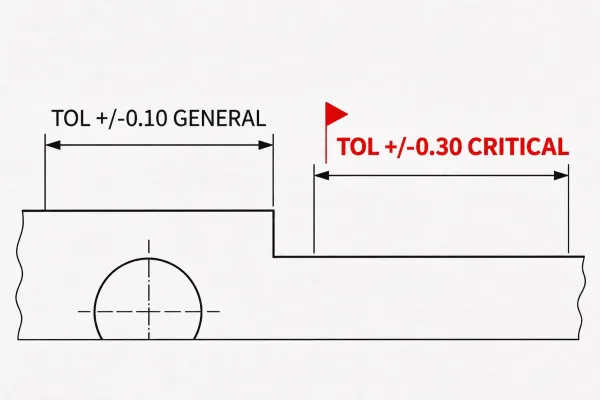
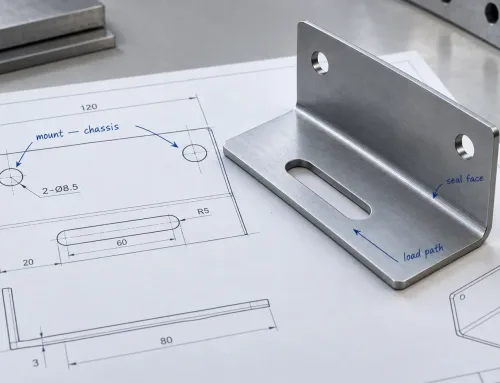
図面上の2つの寸法指示:厳しい一般公差と、CRITICALと記された緩い公差。
重要寸法、検査寸法、一般公差
3つのラベルが同じ図面に現れることが多く、混同しやすいものです。以下の表は、それぞれがサプライヤーに何を要求するかを整理したものです。
| SR MFG最終検査プロセス: | 検査寸法 | 一般公差 | |
|---|---|---|---|
| 何を示すか | ずれが嵌合、機能、または安全性に影響する | この形状を測定し、値を報告する | 個別の指定注記がないすべての寸法 |
| 検査の優先度 | 最高 — 通常 100% 初回品検査時に測定される | 指示に従って測定・記録される | 図面のデフォルト方式(例:ISO 2768)に従って検査 |
| 誰が決めるか | 設計エンジニアリングが決定し、RFQ時に確定する | 購買担当者または図面 | 表題欄または一般注記 |
関連する用語が品質文書に登場します。CTQ(critical to quality)、すなわち重要特性です。これは品質システムの観点から同じ概念を指すもので、逸脱してはならない特性を意味します。図面では「クリティカル寸法」の方が現場への指示としてより明確です。
重要寸法でないもの
同じ表現が、無関係な2つの分野で使われています。統計物理学では、critical dimension(臨界次元)は、相転移の性質が変化する地点を表します。半導体製造では、critical dimension(CD)は、ウエハー上のパターンの線幅を指し、CD-SEM装置で測定します。どちらも機械部品とはまったく関係ありません。また、「図面で最も厳しい公差」というのは定義ではありません。厳しい公差とcritical dimensionが一致するのは、偶然にすぎません。
どの寸法が重要と見なされるか
特定は公差の見直しではなく、結果の検証です。何かを指定する前に、以下のカテゴリを順に検討してください。
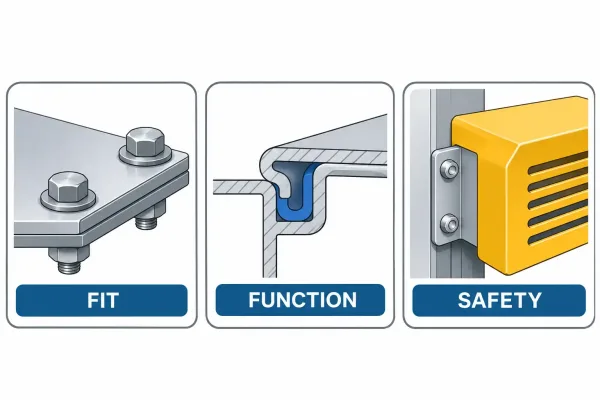
重要寸法の3つのカテゴリ:嵌合、機能、安全性。
嵌合および組立インターフェース
部品を他の部品に対して位置決めする形状はすべて候補となります。ボルト穴パターン、ダウエル穴、フランジ面、取付面を決める曲げ角度などです。寸法がずれて部品がボルトで固定できなくなった場合、その寸法は重要だったということであり、図面にそう記載しておくべきでした。
機能および性能
荷重を負担する、シールする、案内する、または圧入する寸法がここに該当します。ガスケット溝の幅、圧入穴の径、パネルを補強する成形リブの深さなどです。これらがずれると、部品は正しく見えるままでも、使用中に不具合が生じる可能性があります。
安全性および規制上の影響
誤った値が危険を生じうる場合 — ピンチポイントを覆わなくなったガード、安全が重要なアセンブリを支える取付耳など — は、指定してください。電気筐体や医療用フレームなどの認証製品では、これらの寸法は監査上の重要性を持つこともよくあります。
指定する前に実施すべき実用的なテスト
各候補について、「この寸法が公差の限界値にある場合、後工程で何かが不具合になるか ― 嵐め合い、機能、または安全性に影響するか?」と自問してください。答えが「いいえ」であれば、一般公差のままにしてください。過剰なフラグ立てには実際のコストがかかります。重要な寸法を追加するたびに検査作業が増え、すべてが重要になると、本当の優先順位が失われます。
図面で重要寸法を指定する方法
指示(コールアウト)に必要な内容
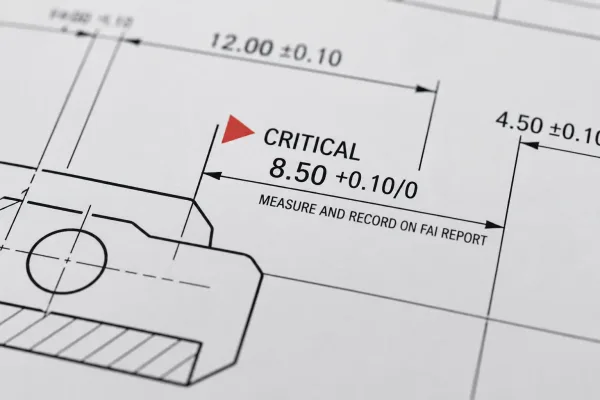
「CRITICAL」のスタンプだけでは、サプライヤーに何をすべきかは伝わりません。実用的な指示には3つの要素が必要です。寸法とその公差、検査の要件(測定と記録の要否、全数検査か初品検査か)、そして、明白でない場合にその形状が何を守るためのものかです。
CRITICAL — Ø8.50 +0.10/0 — 嵌合用ダウエルの接合部。FAI報告書に測定値を記録すること。最終検査でロットごとに1個を確認すること。
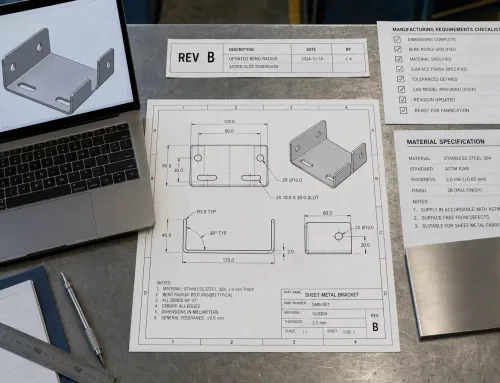
図面上の、公差と検査指示を伴う重要寸法の指示。
図面上のフラグ(重要マーク)の配置
実務で機能する配置は3つあります。寸法表または穴テーブルの特性分類列、形状にフラグ記号を付けて番号付きの注記ブロックを設ける方法、寸法番号を参照する一般注記のリストです。いずれかのスタイルを選び、一貫して使用してください。スタイルが混在すると、スタイルがないのと同じ曖昧さを生みます。
図面に指定がない場合に何が起きるか
フラグがないと、加工業者は一般的なデフォルトに従って見積もって検査します。ほとんどの部品は合格します。リスクは重要な少数の寸法に潜んでいます。それらは公差限界に寄りがちで、問題は検査時ではなく組立時に表面化します。そうなれば、それは明確化または変更指示となり、新たな検査範囲、手直しの可能性、スケジュールの遅れが生じます。早期にフラグを付ける方が、後から修正するより安上がりです。
未指定の寸法がずれた結果、2つの板金部品のボルト穴がずれた状態。
重要寸法が検査の優先度に与える影響
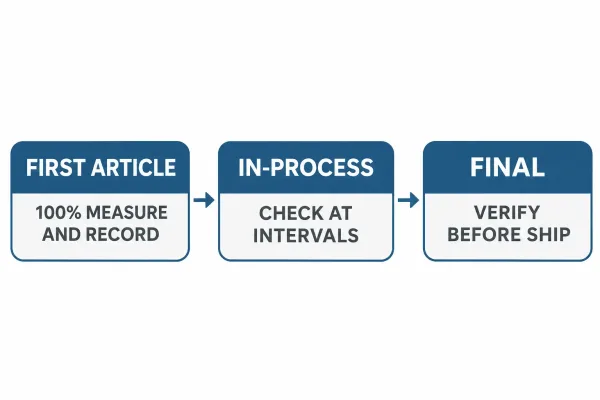
寸法が重要と指定されると、検査キューの先頭に移ります。この変化は3つの場所に現れます。
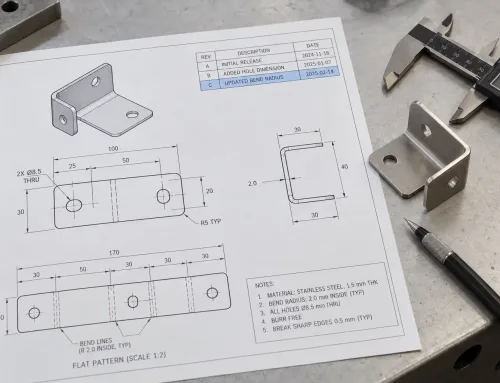
初品検査、工程内検査、最終検査における重要寸法の確認。
初品検査、工程内検査、および最終検査
初品検査(FAI)では、重要寸法は通常100%測定され、値ごとに記録されます。それ以外の項目は抜取検査方式に従います。生産中は、段取り時および定めた間隔で確認し、ロットの最後の部品を待たずに途中でずれを捉えます。出荷前には、最終報告書で再度検証します。
抜取検査、記録、およびゲージの優先度
重要寸法にはゲージの優先度も設けられます。分解能の高い測定器がまず割り当てられ、結果は合否のメモではなく記録値として保存されます。重要な穴は実測値(8.52、8.49、8.51 mm)として記録される一方、非重要形状は属性検査で確認されます。この記録により、購買担当者は市場での問題をロットまで遡って追跡できます。
重要寸法を誰が定義するか — そして決定のタイミング
設計、RFQ、初品検査:決定を行うべき場所
重要性は設計上の判断です。部品が何を果たすべきかを知っているのはエンジニアリングチームだけですが、その情報はRFQ段階で、コールアウトまたは図面や購買注記内の短いリストを通じて加工業者に伝わらなければなりません。購買担当者はリストを引き継ぐことはできますが、自ら創作してはいけません。「この寸法は重要か?」と初めて問われるのが初品検査レビューであれば、その時点でスケジュールは既に遅延の代償を払っています。
定義が遅れた場合のコスト
注文確定後に重要ステータスを追加するのは、明確化ではなく変更です。検査範囲が広がり、新しいゲージや治具が必要になる場合があり、見積と納期が再検討されます。これはペナルティではなく、生産計画が立てられた後に情報が届くコストです。
図面をリリースする前に:実践チェックリスト
RFQを送る前に、以下を確認してください:
- すべての嵌合、機能、安全インターフェースに、名前付きの重要寸法が設定されている。
- 各重要寸法に公差と検査指示が付されている。
- フラグのスタイルが図面全体で統一されている。
- 検査レベルが明記されている(100% FAI時、間隔検査、最終確認)。
- 合否マークだけでなく、記録値が要求されている。
- 影響理由なしに重要とフラグ付けされた項目がない。
- 重要寸法に関するサプライヤーの質問が、見積前に解決されている。
重要寸法にフラグを付けることは、余分な書類作業ではありません。それは、図面がサプライヤーにリスクの所在を伝える方法です。RFQを送る前に別の目で確認したい場合は、この段階での製造性レビューは、その後の変更よりも通常安上がりです。
よくある質問