シーリングビードは滑らかに見え、ジョイントにまっすぐ沿って走っていても、筐体が圧力や気象条件にさらされた瞬間に漏れることがあります。外観の整いはビードの外皮を示すものであり、シールが全長にわたって途切れなく、ジョイントの両面に接着しているかどうかについてはほとんど何も語りません。連続性検査 — ビードを貫通または沿って開いた経路がないことを確認する一連の検査 — は、外観とシール性能の間のそのギャップを埋めます。量産部品では、最初の部品が出荷される前に検査方法と合格/不合格の限界値が合意されている場合にのみ有効です。
シーラントビードにおける「連続」の本当の意味
検査の観点では、連続したビードとは、継手の一方の側から他方の側への開いた経路を残さないビードを指します。この定義は美的なものではなく機能的なものです。シール自体が途切れていない限り、ビードがわずかに波打っていても、色が変化していても合格となります。4つの欠陥形態がこの要件を破ります:
- ギャップ — ビードが完全に欠落しているジョイントの区間。最も目に見えやすく、最も発見しやすい不具合で、通常は開始・停止のエラーまたは区間のスキップを示します。
- ボイド — ビード内部の気泡や空隙で、断面の一部から材料を失わせます。表面は完璧に見えることがありますが、漏れ経路は内部にあります。
- ネックダウン — ビードが指定された幅または高さより細くなっている区間で、多くは塗布者が速度を変えたり形状をまたいだりした箇所です。薄い区間は一見では合格しても、圧力下では不合格になることがあります。
- エッジリフト(濡れ不良) — ビードは存在するものの、基材の一方の面に接着しておらず、界面に沿ってマイクロチャネルが残ります。これは目視でも触覚でも最も見落とされやすい不具合です。
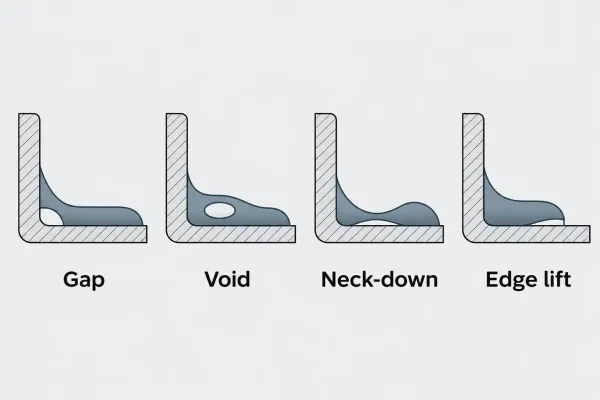
ビードの連続性を損なう4つの不具合形態:ギャップ、ボイド、ネックダウン、エッジリフト。
「ビードは連続していたか?」という多くの論争は、実際には、この4つの欠陥のうちどれを受入基準がカバーする意図だったのかという論争です。
連続して見えるビードがそれでも漏れる理由
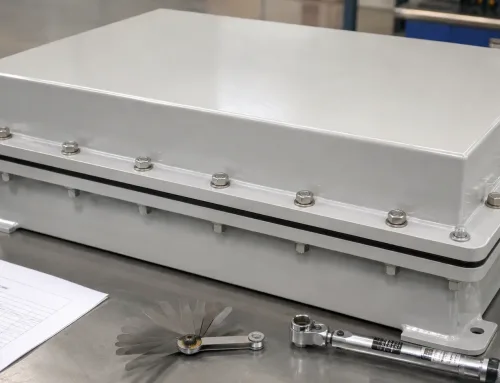
表面検査は表面について報告します。手袋をした指でビードが途切れていないことを確認できますが、表皮下のボイドやフィレットに隠れた濡れの悪いエッジは検出できません。要件が密閉筐体、すなわちIP等級、圧力境界、汚染バリアである場合、その差異こそが漏れが始まる場所です。
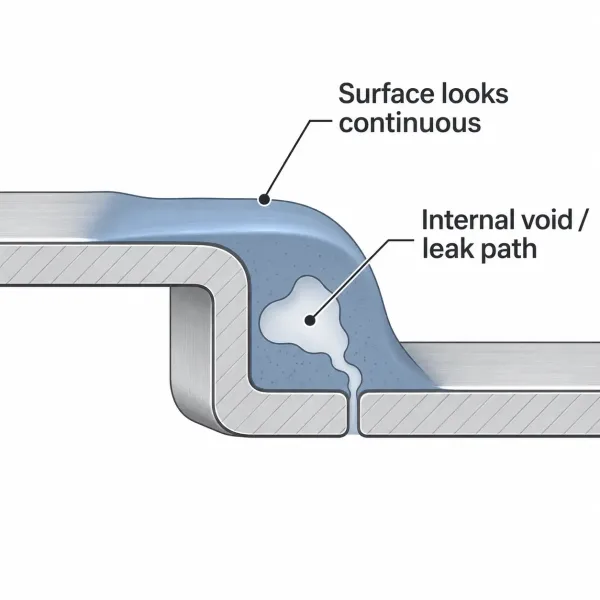
ビードは滑らかで連続した表面を呈していても、内部ボイドにより開いた漏れ経路が残ることがあります。
板金部品で途切れが発生する箇所
板金アセンブリでは、継続性の欠陥がランダムに分布することはまれです。これらは、形状と工程順序によりクリーンで安定したパスが困難になる場所に集中します:
- ジョイントの隙間と組立精度。 フランジ間に目に見える隙間があると、ビードは接着ではなく架橋させることを余儀なくされ、架橋した区間は硬化時にボイドになります。
- コーナー形状。 内側コーナーや溶接遷移部では、塗布角度がパスの途中で変わります。速度が低下または上昇し、ビードはネックダウンするか溜まります。
- 表面処理. 油、引き抜き残渣、または未処理のコーティング端部があると、濡れが妨げられます。ビードは付着しているように見えますが、引っ張ると連続したリボン状に剥がれます。
- 硬化とハンドリングの順序. 塗布後の溶接やハンドリング、またはまだガスを放出している表面への塗布は、空隙を閉じ込めます。これは冷間ビードの検査では説明できません。
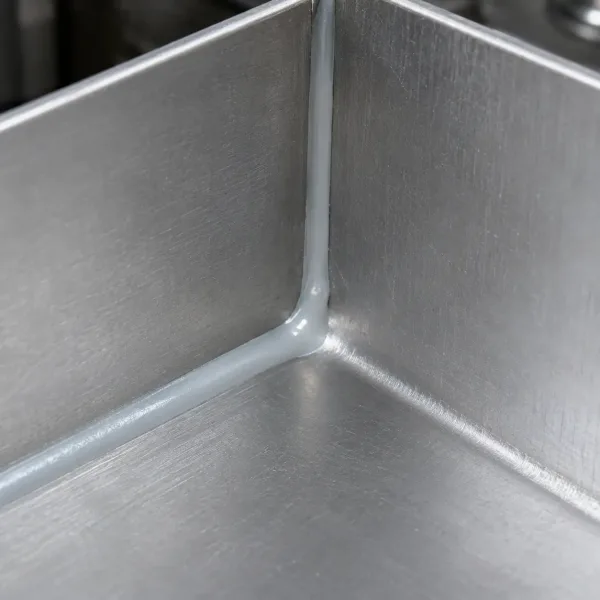
内側コーナーと溶接遷移部では、パスの途中でアプリケータの角度が変わります。これは絞り込み(ネックダウン)欠陥の一般的な発生源です。
これらは検査の失敗ではなくプロセス上の事実です。そのため、プロセスに関する対話なしに課される継続性基準は、生産で成立することはまれです。
継続性を実際に証明する検査方法
各手法は、主張の異なる部分を証明します。検査スタックを構築するとは、実際に除外しようとしている欠陥を決定することを意味します。
目視および寸法検査 が基本です。十分な照明のもとで、検査員は開口ギャップ、表面空隙、始終端の不整を確認し、次に図面に従って定義された測定点でビード幅と高さを測定します。100% のカバレッジでは、表面に達するすべての欠陥を検出しますが、内部欠陥は一切検出できません。
触覚検査 — ビードに沿って指や鈍いプローブを走らせる — により、表面破断と大きな空隙について確信が高まります。高速でほぼ無費用ですが、漏れ試験では不合格となる欠陥に対して「OK」と記録されやすい検査でもあります。
圧力および真空リーク試験
これらの手法は、部品が実際に使用される条件でシールを試験します。圧力減衰、バブル浸漬、または真空減衰により、ビードの外観に関係なく、接合部を横切る開いた経路が存在するかどうかを測定します。IP等級または圧力要件を持つ筐体の場合、リーク試験のみが機能的な主張を直接証明する唯一の手法であり、目視検査だけでは決して証明できません。適用範囲は、安定したプロセスでのサンプリング検査から、重要なシールでの100%まで及びます。
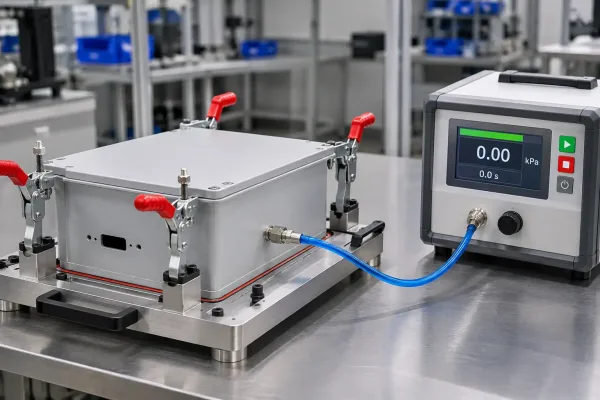
圧力減衰試験は、ビードの外観に関係なく、接合部を横切る開口経路が存在するかどうかを確認します。
超音波および染色探傷法
超音波スキャンは、ビードと界面を通る音の伝わり方を読み取ることで、内部のボイドや未接着のエッジを検出します。蛍光浸透探傷は、通常の光では肉眼で見逃される表面に開いたチャネルを可視化します。両手法は通常、すべての部品ではなく、高リスクの接合部、初品、または故障調査に適用されます。これらは、リーク試験が「破断はあるのか?」という問いに答えた後に、「破断は正確にどこにあるのか?」という問いに答えます。“
検査方法の選択:カバレッジ、コスト、リスク
適切な組み合わせは、ビードが何をシールする必要があるか、および見逃した場合のコストによって異なります。以下の表は、各手法が何を証明するか、およびどこで適用できるかを示しています。
| 方法 | 証明できること | 一般的な適用範囲 | 適用条件 |
|---|---|---|---|
| 目視・寸法検査 | 表面の連続性、ビード幅・高寸法と仕様の照合 | 100%(実用的) | 全数、ベースラインスクリーニングとして |
| 触覚検査 | 表面の切れ、大きなボイド | 抜取検査 | 安定した形状における工程内スクリーニング |
| 圧力/真空リーク試験 | 機能的なシール — 接合部を横切る開口経路がないこと | 100% へのサンプリング | IP等級対応、または圧力・汚染対応の筐体 |
| 超音波研磨 | 内部ボイド、未接着エッジ | 抜取検査 | 高リスクの接合部、初品、故障解析 |
| 浸透探傷検査 | 表面に開いた隙間と溝 | 抜取検査 | 疑わしい部位に対する後工程検査 |
実用的な経験則:リークが保証、安全、または汚染の問題を引き起こす可能性がある場合は、機能的なリーク試験に投資し、その下に目視検査を 100% スクリーニングとして維持します。ビードが主に外観目的または防塵目的の場合は、定義されたサンプリングポイントでの目視検査と寸法検査で通常は適切です。
合否判定を客観化する受入基準
“「連続している」という言葉だけでは、検査員が署名できる根拠になりません。実用的な受入基準では、次の4つの項目に数値を設定します。
- 最大許容ギャップ. IP等級または圧力シールの場合、正直な数値は接合部に沿って開口ギャップがゼロであることです。非クリティカルな接合部では、明示された最大値(例:単一ギャップは 2 mm 以下、コーナーから 25 mm 以内にはギャップなし)を設けることで、少なくとも判定を再現可能にします。
- ビード幅と高さの範囲. 絞り込み(ネックダウン)は、仕様に対する相対的な連続性欠陥です。図面には公称値と公差(幅 6 ±1 mm など)を記載する必要があります。
- カバレッジ. ビードは、定義された全長にわたって接合部を覆う必要があります。部分的なカバレッジは、存在する材料が健全に見えてもギャップです。
- 機能的な関連付け. 基準は、ビードがシールするもの — IPクラス、圧力値、清浄度要求 — を参照する必要があります。これにより、重大度とサンプリングレベルが見逃しの影響に応じて決まります。
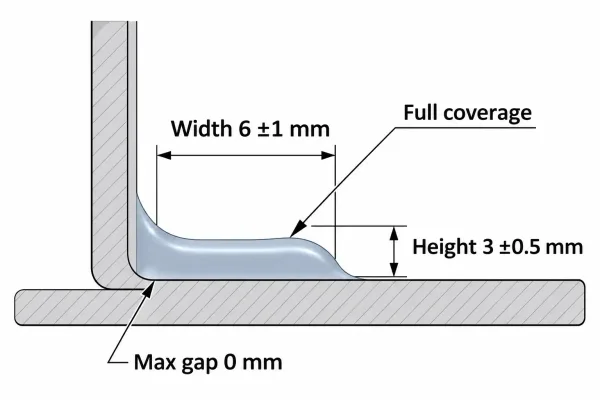
受入基準は、ビード幅、高さ、カバレッジ、および最大許容ギャップに数値を与えます。
明確に述べる価値のある判断が1つあります。外観用のビードの基準をゼロ隙間のリーク試験基準まで厳しくしても、機能面の見返りはなくコストが増えるだけです。一方、圧力シールの基準を「視覚的に連続している」まで緩めると、問題は顧客側に転嫁されます。数値は機能に合わせて設定してください。
図面とRFQにおける連続性検査の指定
完全な指示記載は、生産開始前に4つの質問に答えます:方法(目視、漏れ試験、超音波)、受入基準(上記の数値)、サンプリングプラン(100%、またはロットサイズと頻度)、および処置(不適合部品の扱い — 手直し、廃棄、または譲歩付き現状使用)。これら4要素を図面の注記またはRFQの品質セクションにまとめて記載することで、製造業者は検査を吸収するのではなく、正直に見積もることができます。
図面に記載がない場合に何が起こるか
図面に「シーラントを連続的に塗布」または「継手をシール」としか記載されていない場合、工場は最も安価で合理的な解釈、つまりラインの最後での簡易的な目視確認を既定とします。この既定は怠慢ではなく、文書が求めた内容そのものです。コストは後から表面化します。誰も見積もりに含めていないリーク試験、誰も書き留めていない基準に基づく不合格判定、あるいはダストカバー上の40 mm見える隙間が欠陥かどうかをめぐる議論として現れます。これら3つはすべて、受入検査で解決するより、RFQ段階で予防する方が安上がりです。
確認箇所:FAI、工程内検査、最終検査
継続性は3つのポイントで検証する価値があり、それぞれのポイントが異なることを証明します。初品検査(FAI)は、方法と基準が実際の部品で機能することを証明します。つまり、リークテスターが懸念する最小の隙間を検出できること、およびビードプロセスが幅仕様を維持できることです。工程内検査はドリフトを捉えます。接着剤の状態、アプリケーターの摩耗、治具の変更、作業者の交代は、初品承認後にビード品質を変動させます。最終検査は、出荷されるものが合意されたルールを満たしていることを確認します。重要なシールは機能的に(リークテスト)、リスクの低い継手は外観および寸法で確認します。
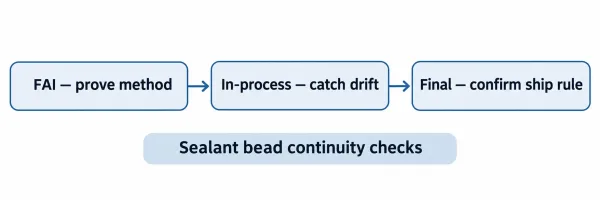
継続性は3つの段階で検証されます。FAIが方法を証明し、工程内検査がドリフトを捉え、最終検査が出荷ルールを確認します。
サンプル注文から量産まで
サンプル注文では、量産で実施する予定よりも積極的に検査を行ってください。100%でリーク試験を実施し、ビード寸法を複数の位置で測定し、疑わしい箇所を染色または超音波で一度クロスチェックして、工程が実際にどこまで対応できるかを確認します。そこで得た知見が、購買注文で根拠を示せる抜取検査計画の基準となります。安定した量産では、100%の目視に加え、定義されたリーク試験サンプル(ロットごとまたはシフトごと)が一般的なバランスです。1件の流出が安全または汚染の事象を引き起こす場合は、100%の機能試験に厳しくしてください。
よくある質問
チェックリスト:RFQに記載すべき事項
次の見積書パッケージを送付する前に、連続性要件には以下を明記してください:
- ビードがシールする対象(IPクラス、圧力、汚染レベル)
- 受け入れられない不良の種類(ギャップ、ボイド、ネックダウン、エッジリフト — 該当するもの)
- 定量的限界値(最大ギャップ長、ビード幅/高さの公差、被覆率)
- 検査方法と抜取検査計画(100% 目視検査;ロットごとのリーク試験;など)
- 不適合品の処置ルール(手直し/廃棄/特採)
見積回答時にこれら5項目が書類に記載されていれば、検査費用は価格に反映され、受入判定は客観的になり、受入時の議論は解釈ではなく証拠に基づくものになります。RFQ発行前の製造性と品質計画のレビューは、これらを解決する最も低コストな機会です。