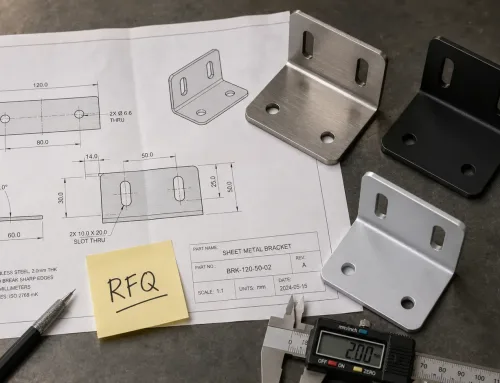
試作注文は、頭の中で「大きめのサンプル注文」として片付けられがちです。しかし、その近道こそが、試作注文が本来の役割を果たせなくなる原因です。サンプルが答えるのは「この部品は図面どおりに製造できるか」という1つの問いです。試作注文が答えるのは別の問いの組み合わせです。実際のバッチにわたって工程が再現するか、特別な注意なしに品質が仕様内に収まるか、そして注文が完備され、保護され、期日どおりに届くかです。
この用語集の項目では、カスタム製造における試作注文の定義、試作注文で実証すべき事項、および量産リリースを正当化する根拠について説明します。
カスタム製造における試作注文の意味
試作注文(トライアルオーダー)とは、より大きな発注を行う前に実施される限定的な量産試験であり、量産を意図した金型・工程・材料ロットを用いて、サプライヤーがロット規模で同じ結果を再現できるかを検証するものです。(法廷用語では「trial order」は裁判前の裁判官の命令を指しますが、製造業の調達においては、ここで定義する検証ランを意味します。)
この用語は、サンプル注文と量産リリースの中間に位置します。これは、生産工程全体を最初に通す注文です。実際のネスティングと段取り、実際の検査抜取、実際の梱包と出荷を行います。
位置づけ:サンプル → 試作 → 量産
カスタム板金部品の典型的な注文シーケンスは3つの段階で構成され、それぞれが異なるリスクに対応します:
- サンプルオーダー — 数個から十数個程度の製作で、多くの場合は特別な管理のもとで製作される。設計が製造可能であることと、図面が正しく解釈されていることを確認する。
- 試作注文 — 通常の生産条件での小ロット。工程が再現でき、品質が安定し、納期が守れることを確認する。
- 量産 — 約束した数量と納期での継続的な供給。
中間段階を省略すると、検証されていない前提がそのまま生産に持ち込まれ、誤った前提のコストは箱ではなく、ロットやプログラム全体になってしまいます。
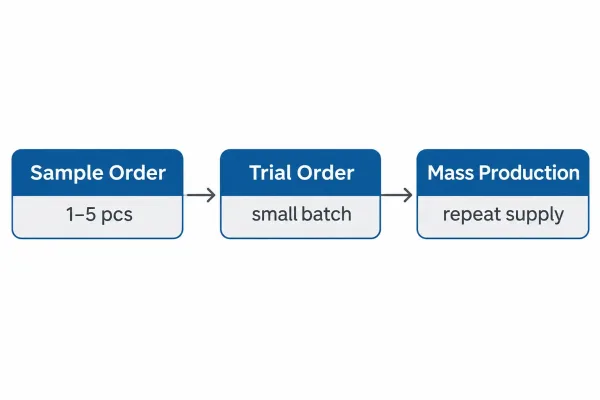
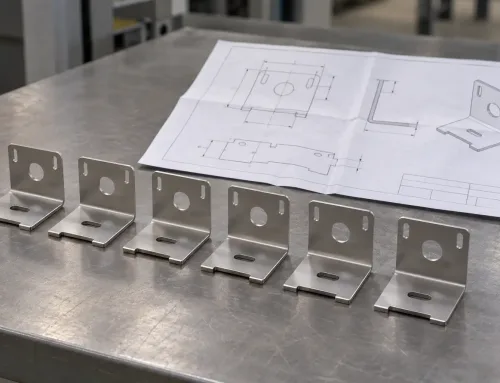
サンプル、試作、量産という3段階の注文プロセス。
試作注文 vs. サンプル注文 vs. パイロットラン
この3つの用語は会話では重なりますが、機能は異なります。購買注文(PO)に記載する際には、これらの区別が重要です:
| サンプル注文 | 試作注文 | パイロットラン | |
|---|---|---|---|
| 主な問い | 部品は図面どおりに製造できるか? | 工程はバッチ規模で再現するか? | ラインは目標速度で稼働するか? |
| 典型的な数量 | 1個から数個 | 段取りと1つの材料ロットをカバーできる十分な量 | 量産ロットに近い数量 |
| 条件 | 特別な監督あり | 通常の生産 | 工程全体と人員配置 |
| 主な根拠 | 初品測定 | バッチ記録、梱包、納入 | サイクルタイムと速度安定性 |
“「パイロットラン」という用語は、試作注文の同義語として使われることもあれば、フル生産速度での初回生産を指すこともあります。自社のプログラムでこの用語を使用する場合は、POのなかでどちらの意味で使っているかを明記してください。そうしないと、2つのチームが異なる期待を前提に承認してしまうことになります。
サンプルが試作注文の代わりにならない理由
サンプルには特別な注意が払われます。多くの場合、1個ずつ製作され、プログラマー、検査員、または工場リードが細かく見守り、ぎりぎりのものはセルを出る前に修正されます。これにより、その部品が製作可能であることは証明されます。しかし、プロセスが安定していることは証明されません。
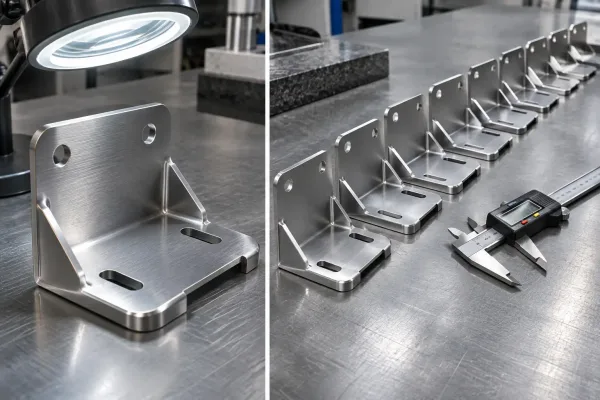
サンプルは1個の部品が作れることを証明し、試作ロットはすべての部品が一致するかどうかを示す。
1つの良品から、安定した良品群へ
ロット生産では、1個ずつの製作では隠れてしまう変動要因が現れます。材料ロットのばらつき、シフト間の段取り再現性、1ラン内での工具摩耗、順序の影響(最初の部品で問題なく曲がっても、材料ロット間で板の圧延方向が変わると、後続の部品で割れが発生することがあります)、そして全品の全寸法を測定するのではなく抜き取りで行う検査です。
試作注文は、失敗時のコストがまだロット単位にとどまり、プログラム全体ではない段階で、それらの変数を可視化するために存在します。
試作注文で実証すべきこと
多くの試作注文は、「部品は検査に合格したか」という一つの問いだけで評価されます。これは必要条件ですが、十分条件ではありません。有用な試作注文は、ロット対応能力、品質の安定性、納期実績という3つの別々の事項を実証します。
ロット対応能力:工程はロット全体で同じ結果を再現できるか
ロット対応能力とは、工程が最初の部品から最後の部品まで同じ結果を維持できる能力です。板金加工で一般的な問題点は、ロット全体での曲げ角度のドリフト、レーザーノズルやパラメータの摩耗に伴う切断端品質の変化、治具や作業者によって変動する溶接の外観と強度、穴の状態やファスナーロットの変化に伴う金具圧入力のドリフトなどです。
これを検証するには、測定点をロット全体に分散させる必要があります。初品、定められた工程内検査(ロットの開始時、中間、終了時が一般的なパターン)、および最終品を、重要品質特性(CTQ) 寸法— 機能、組立、または安全性に影響する寸法 — について記録します。1番目の部品に対する単一の初品検査(FAI) 報告書は、200番目の部品については何も証明しません。
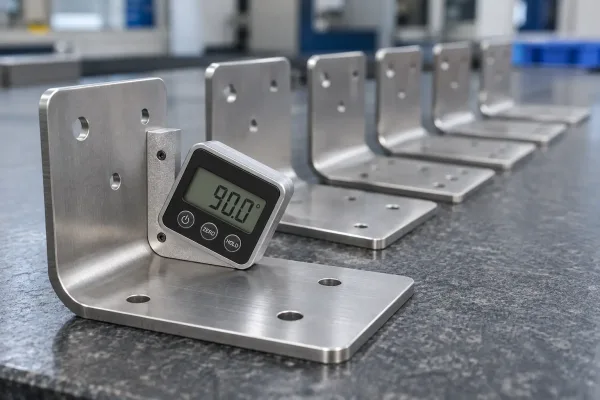
ロットの初品、中間品、最終品で確認する曲げ角度。
品質の安定性:すべての部品が仕様内に収まり続けるか
品質の安定性とは、単に1個の部品の適合性だけでなく、部品間およびロット間のばらつきの問題です。要求すべき証拠には、単一の測定値ではなくサンプリングした部品全体にわたる寸法測定結果、実際に使用されたロットに対応する材料証明書(EN 10204 3.1 は鋼およびアルミニウムの一般的なミル証明書です)、および逸脱や手直しの書面による記録が含まれます — 記録のない手直しには、後日の現場トラブルが潜んでいます。
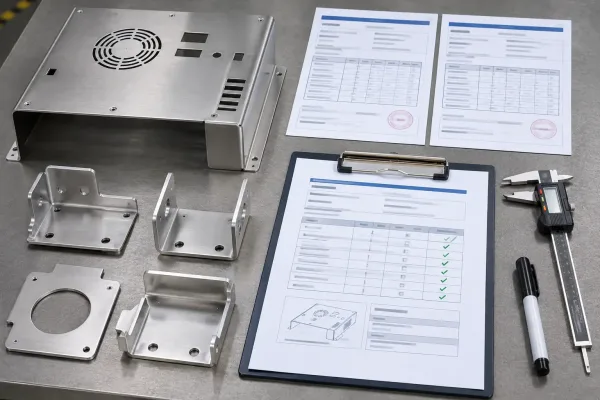
生産ロットに対応する検査成績書と材料証明書。
合否基準は生産開始前に合意しておくべきです。どの寸法を、何個の部品で確認し、値が公差外になった場合にどう対応するかを決めます。
納期実績:注文は完品で、傷つけられずに届くか
納期パフォーマンスは、試作の評価で多くのバイヤーが採点し忘れがちな部分です。梱包明細書に対する数量の正確性、表面状態に適した梱包(仕上げ面の保護フィルム、腐食しやすい鋼材用のVCI 紙または乾燥剤、輸送に耐える梱材)、書類の完全性(適合証明書、検査報告書、材料証明書)、およびスケジュールの遵守状況 — 供給業者が言った日に注文が出荷されたか、遅れた場合はいつ知らされたか — をカバーします。
形状は実証できても、傷ついた部品が2週間遅れて納入された試作では、サプライチェーンは検証できていません。
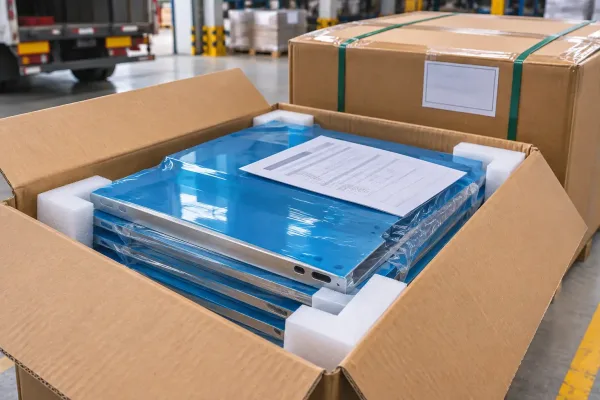
出荷前に保護フィルムで梱包し、数量確認と書類作成を行った部品。
試作注文の範囲設定:数量、特徴、記録
習慣ではなくリスクで数量を決める
万能な試作数量はありません。適切な数量とは、量産時と同じ方法で生産工程を検証できる最小の数量です。段取りが重要な場合は複数の段取りを行い、少なくとも1つの材料ロット全体を使い、工程内抜き取り検査に十分な部品数を確保します。3個の部品での試作は段取りを実証するに過ぎませんが、実際のロットフローに合わせた数量の試作は工程を実証します。
計画上のルールとして、部品に高リスクな特徴(狭い曲げ半径、外観面、溶接アセンブリ)がある場合や、サプライヤーが新規の場合は数量を増やし、部品が単純で、サプライヤーが既に他の部品と同じ工程を実施している場合は絞り込みます。目標は、ドルあたりの部品数ではなく、部品ごとの証拠です。
ロットで検証すべき内容の選定
試作には、リスクに応じた割合で、リスクの高い形状を含めなければなりません。シャーシに80%の単純なフランジと20%の外観面の深いヘムがある場合、フランジのみをサンプリングした試作は合格しても何も証明できません。見積り前にCTQ(重要な品質特性)を一覧化し、試作数量にそれらが含まれることを要求してください。
溶接が生産範囲に含まれる場合は、少なくとも1つの組立または溶接工程を含めてください。「小ロットでは効率的でないため、試作では溶接を省略した」というのは、試作で実証された内容と生産で必要な内容との間で最もよく見られる乖離の一つです。
出荷前に必要な記録
試作を発注する前に、納入物をPOに明記してください。到着後ではなく:
- CTQ寸法に関する初品/FAIレポート
- サンプリングした個体全体の検査結果
- 使用ロットに紐づく材料証明書
- 適合証明書および個数記載の梱包明細書
- すべての手直し、修理、または代替について、処置とともに記録した不適合ログ
これらを書面で合意しておくことが、「誰も求めていないレポートを送ってください」という往復を避ける最も安価な方法です。
リリースゲート:量産前の結果の読み解き
リリースをブロックすべき所見
試作を形式的な手続きではなく、ゲートとして扱ってください。量産リリースをブロックすべき所見には、次のようなものがあります。
- 承認済みの処置なしにCTQ寸法が仕様外
- 記録の欠落または不一致(ロットと紐づかない証明書、検査データの欠如)
- 輸送中に発生した包装の損傷、錆、または傷
- 説明のつかないスケジュール遅延や、記録のない手直し
- 試作自体の内部でのばらつき。初回品と最終品の結果が大きく離れている状態
問題は、その部品が気に入るかどうかではありません。次の1,000個について、証拠が何を示しているかです。
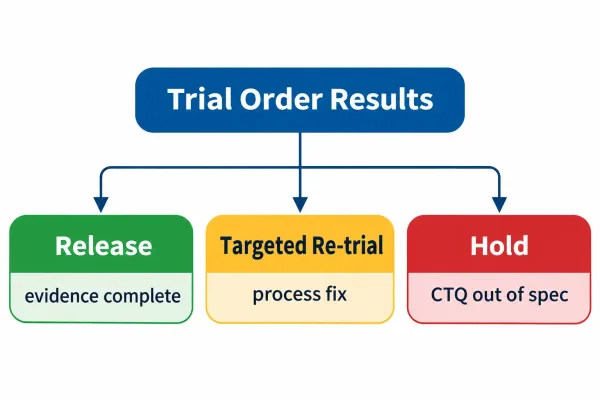
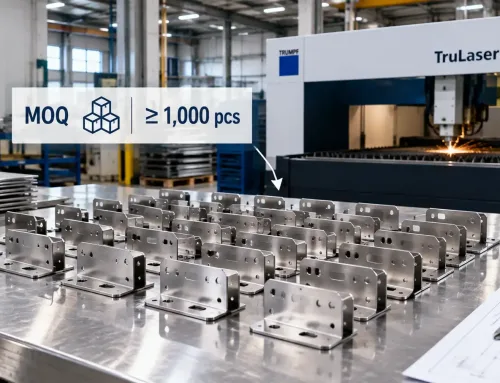
試作結果はリリースの根拠として読み取る:何が合格し、何が障害となり、何に手直しが必要か。
トライアルが失敗した場合:手直し、調整、または取引先の変更
すべての失敗が取引終了を意味するわけではありません。実践的な判断順序は次のとおりです。第一に、問題が図面に起因していないかを確認します。製造不可能な半径や過度に厳しい公差などです。該当する形状を再加工する前に、まず設計を修正します。第二に、設計に問題がなく結果がばらつく場合は、プロセス管理の問題として扱います。全面的な再試作ではなく、是正処置と該当工程に絞った再試作を依頼します。第三に、是正後もなお仕様を維持できない場合は、能力不足です。金型、治具、プログラム履歴が相手の現場に蓄積する前に解決する方が、コストは抑えられます。
1つの境界を明確に保ってください。手直しは部品を仕様に復元するものであり、特採は文書化された逸脱を受け入れるものです。試作注文でどの逸脱を受け入れ、どの逸脱を受け入れないかを事前に決定してください。
よくある質問
試作注文で何を証明すべきかを定義するのに最も適した時期はRFQの段階です。量産リリース前に検証ランを計画している場合、製造業者のエンジニアリングチームとの製造性および品質計画レビューを行うことで、試作は単なる出荷から意思決定の機会に変わり、最初の量産注文が実験になることを防げます。