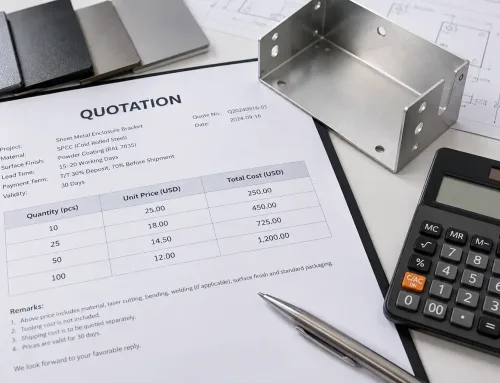
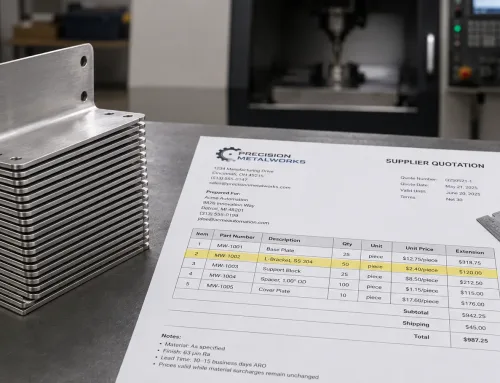
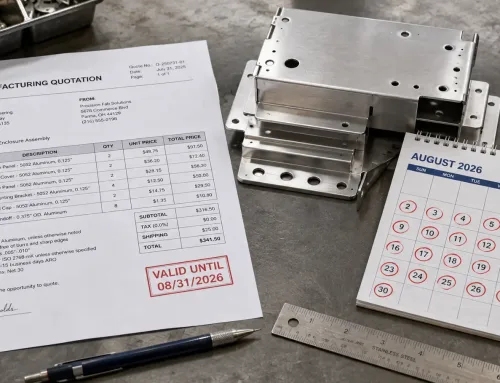
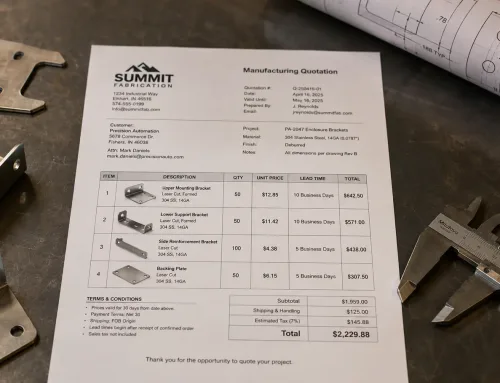
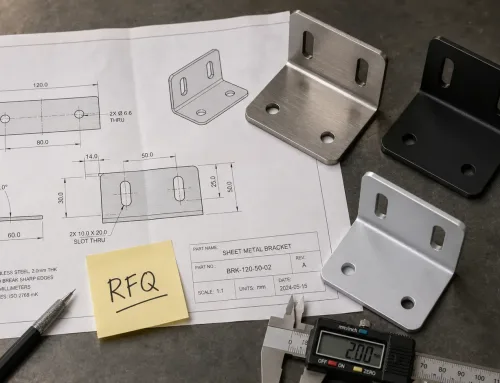
カスタム板金部品の見積もりを依頼すると、サプライヤーの回答にはしばしば次のものが含まれます 最小注文数量(MOQ). 。この数字は恣意的な障壁のように感じられることがあります—特に試作や限定生産のために少量のバッチしか必要としない場合には。しかし MOQは交渉術でも販売の関門でもありません。それは、サプライヤーがあなたの注文を段取り、生産、納品するために実際にかかるコストを反映したコスト閾値です。.
MOQを何が左右するかを理解することで、見積もりをより正確に読み解き、RFQプロセス中により良い質問をし、表面的な数字ではなくコスト構造に基づいて調達判断を下すことができます。.
最小注文数量(MOQ)とは何か?
最小注文数量とは、サプライヤーが1回の注文で生産することを許容する最小ユニット数です。. サプライヤーがMOQを50個に設定し、あなたが30個を注文した場合、見積もりは拒否されるか、MOQ未満の生産による高い単価を反映するように調整されます。.
MOQはカスタム製造—板金加工、CNC machining、射出成形—に適用され、倉庫に在庫されている既製品には適用されません。カスタム生産では、すべての注文に段取りが必要です:レーザーのプログラミング、プレスブレーキの段取り、治具の準備、材料の調達。. これらの段取りコストは、サプライヤーが10個の部品を製造するか1,000個を製造するかに関わらず固定されています。MOQが存在するのは、サプライヤーがこれらの固定費を十分なユニット数に分散させて、注文を経済的に成立させる必要があるからです。.
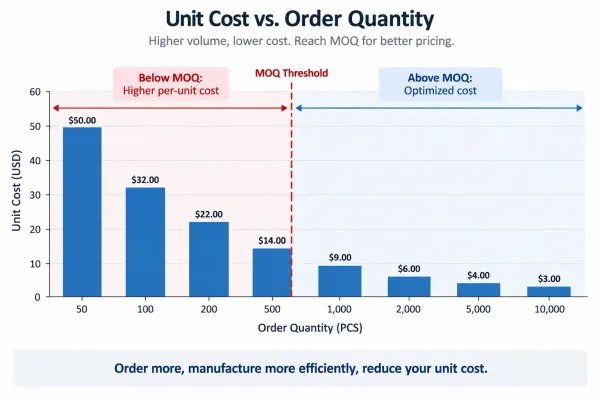
この図は、MOQをコスト閾値として示しており、注文数量が最小値を超えて増加するにつれて単価がどのように低下するかを表しています。.
この概念は、買い手側の最適発注量計算であるEOQ(経済的発注量)と混同されることがあります。. MOQはサプライヤー側の閾値であり、EOQは買い手側の最適化です。.
サプライヤーがMOQを設定する理由:コスト内訳
サプライヤーは小口注文を敬遠させるためにMOQを設定するのではありません。. 一定数量を下回ると単価が非常に高くなり、買い手にもサプライヤーにも利益がなくなるため、設定するのです。. MOQの背後にあるコスト構造には、4つの主要な構成要素があります:
段取りおよび切り替えコスト。. すべての生産実行には機械の段取りが必要です—プログラムの読み込み、工具の取り付け、治具の調整。レーザー切断機の場合、これには 15~30分. かかることがあります。カスタム工具を使用するプレスブレーキの場合、段取りには 1時間以上. かかることがあります。これらのコストは部品ごとではなく、注文ごとに固定です。. 10個の部品を注文する場合、部品あたりの段取りコストは1,000個を注文する場合の100倍になります。.
材料調達コスト。. 板金は標準板サイズ(4×8フィート、5×10フィート)またはコイル幅で供給されます。あなたの部品が特殊合金や非標準厚を必要とする場合、サプライヤーは製鉄所からフルシートまたはコイルを注文する必要があり、多くの場合それ自体に最小注文数量があります。余った材料は何ヶ月も在庫として滞留し、資本を拘束する可能性があります。. MOQは、サプライヤーが妥当な期間内に材料コストを回収するのに役立ちます。.
プロセスおよび労務コスト。. 各生産ステップ—切断、曲げ、溶接、仕上げ—には、オペレーターの時間、品質チェック、およびドキュメントが必要です。. 小口注文は大口注文とほぼ同じ労務を消費します。. 5個の注文と500個の注文はどちらも、初品検査、ジョブトラベラー、および梱包が必要です。.
間接費の配賦。. 施設、設備の減価償却、光熱費、および間接労務は、すべての生産量に分散されます。. 生産量が少ないほど、ユニットあたりの間接費が高くなります。. MOQは、サプライヤーが損失を出すことなく間接費を配賦できることを保証します。.
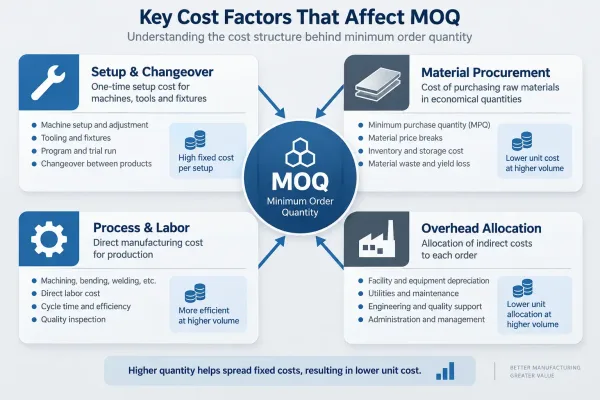
このインフォグラフィックは、MOQを左右する4つの主要なコスト構成要素を分解しています:段取りコスト、材料コスト、プロセス/労務コスト、および間接費の配賦。.
材料コストがMOQをどのように左右するか
材料は板金加工においてしばしば最大のコスト構成要素であり、MOQに直接影響します。. その仕組みは以下の通りです:
標準材料と特殊材料。. 冷間圧延鋼(CRS)、亜鉛メッキ鋼、および一般的なアルミニウム合金(5052、6061)は、ほとんどのサプライヤーが標準厚で在庫しています。これらの材料は調達障壁が低く、サプライヤーは既存在庫から引き出すことができます。. 特殊材料—チタン、インコネル、銅合金、またはDFARS準拠鋼—は、認定製鉄所からの専用注文が必要であり、多くの場合1,000ポンド以上の最小購入数量があります。. あなたの部品が特殊材料を必要とする場合、サプライヤーのMOQは、購入を正当化するのに十分な材料を消費する必要性を反映しています。.
シート利用率とネスティング。. レーザー切断およびタレットパンチングは、ネスティングソフトウェアを使用して材料利用率を最大化します。小口注文では、シートの 10%のみを使用し、90%がスクラップまたは在庫として残ることがあります。. サプライヤーはこの廃棄をMOQに織り込みます。あなたの部品がネスティングしにくい複雑な形状の場合、ユニットあたりの実効材料コストが上昇し、MOQが高くなります。.
厚さとグレードの入手可能性。. 一般的な厚さ(0.060″、0.105″、0.187″)は大量に在庫されています。異常な厚さ—例えば0.075″や0.135″—は、製鉄所から数週間のリードタイムと最小数量で注文する必要があるかもしれません。. あなたの注文に対するサプライヤーのMOQは、その非標準在庫を保持するコストを反映します。.
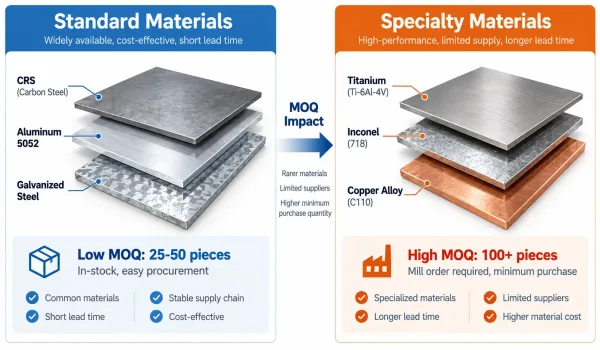
この比較は、CRSやアルミニウムなどの標準材料がより低いMOQにつながる一方、特殊合金は調達上の最小ロットのためにより高いMOQが必要となることを示しています。.
段取りコストがMOQに与える影響
段取りコストは、板金加工におけるMOQの最も明白な要因です。. これには以下が含まれます:
機械のプログラミングと治具。. レーザー切断プログラムは、部品の形状ごとに作成または調整する必要があります。プレスブレーキには専用のパンチとダイのセットが必要で、取り付けと調整が必要になる場合があります。これらの作業には 段取りあたり15~60分, かかり、複雑さによって異なります。単純なブラケットであれば段取りは20分程度です。厳しい公差の多曲げ筐体であれば、90分かかることもあります。.
治具の準備。. 溶接、組立、その他の二次加工が必要な部品は、多くの場合カスタム治具を必要とします。治具は再現性を確保します—すべての部品が同じに仕上がります。治具の製作は一回限りのコストですが、初回注文のNRE(非反復エンジニアリング費用)に加算されます。. MOQは、治具コストを十分な数量のユニットに分散させ、部品あたりの費用を妥当な水準に保つのに役立ちます。.
初品検査。. 本生産の前に、サプライヤーは初品を製作し、図面と照合して検査します。この検査には時間がかかります—寸法チェック、表面粗さの検証、材料証明書の確認。これは注文ごとの固定費です。5個の注文では、初品検査により 50–部品あたり100 0.10–が加算される可能性があります。500個の注文では、.
部品あたり0.20. が加算されます。 小ロットほど単価が高くなる理由。計算は単純です。段取りに. これが、多くの板金サプライヤーがMOQを25~100個に設定する理由です。この範囲を下回ると、1個あたりの段取りコストが総価格の大きな割合を占めるようになります。.
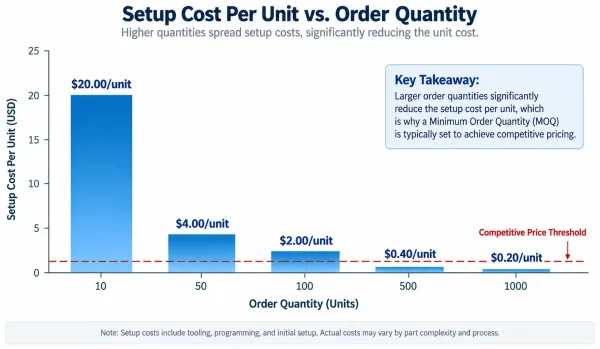
部品あたり20ドル加算されます。500個注文する場合、段取り費は部品あたり0.40ドル加算されます。サプライヤーは、単位あたりの段取りコストが総価格を競争力のある水準に保つのに十分低くなる時点でMOQを設定します。.
外注工程がMOQを押し上げる仕組み
これが、多くの板金サプライヤーがMOQを25~100個に設定している理由です—その範囲を下回ると、単位あたりの段取りコストが総価格の大きな部分を占めるようになります。. このチャートは、大口注文では固定段取りコストがより多くのユニットに分散され、単位あたりの段取りコスト負担が減少することを示しています。.
多くの板金部品は、主要なファブリケーターが社内で行わない二次加工を必要とします。. これらの外注工程—粉体塗装、アルマイト処理、めっき、熱処理、特殊溶接—にはそれぞれ独自のMOQがあり、最終部品のMOQに累積的に影響します。 表面処理のMOQ。. 粉体塗装やアルマイト処理の工場は通常、部品ごとの数量ではなくバッチサイズに基づいてMOQを設定します。粉体塗装業者は最小バッチとして.
表面積50平方フィート. を要求する場合があります。あなたの部品が1平方フィートの場合、実効MOQは50個となります—ファブリケーター自身のMOQがそれより低くてもです。注文が表面処理工場のバッチ最小量を下回る場合、部品あたりの表面処理コストは急激に上昇します。なぜなら、表面処理工場は部分的なバッチを稼働するか、あなたの部品を他の注文と組み合わせる必要があるからです(これにより仕分け、マスキング、スケジューリングの複雑さが増します)。, 熱処理とめっき。. 熱処理や亜鉛めっきなどの工程には、多くの場合、最小課金閾値があります—例えば、.
バッチあたり150ドル. などです。小口注文では、この固定費が部品あたりの大きなコストとなります。ファブリケーターのMOQはこれらの下流コストを考慮しなければならず、そうでなければ見積もりは実際の生産費用をカバーできません。. リードタイムと調整。.
外注工程は物流時間を追加します—表面処理工場への往復輸送、スケジューリング、各受け渡し時点での品質チェック。小口注文は表面処理工場にとって効率的にスケジュールするのが難しく、リードタイムが延びる可能性があります。. 一部のファブリケーターは、外注表面処理が必要な部品に対してより高いMOQを設定し、調整作業を正当化できる十分な注文量を確保しています。, これがあなたのMOQに与える影響。. あなたの部品がレーザー切断、曲げ、溶接、粉体塗装を必要とする場合、.
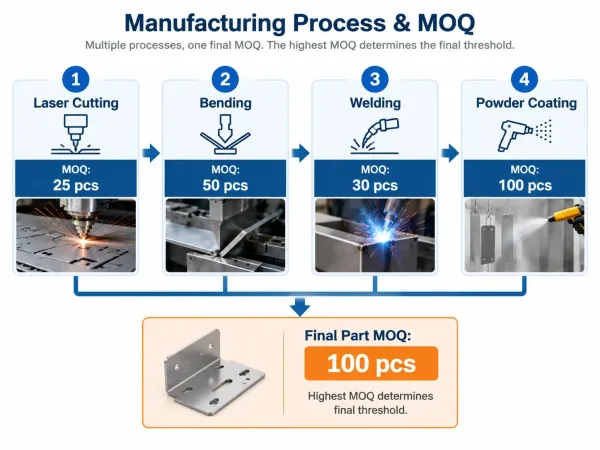
最終的なMOQはファブリケーターのMOQではなく、すべての工程ステップの中で最も高いMOQです。.
重要なポイント
サプライヤーにMOQを工程ステップごとに分解するよう依頼し、どこで閾値が生じているかを確認してください。これは、二次加工を排除できる可能性のある設計変更を検討している場合に特に有用です。. このフローチャートは、各製造ステップ—レーザー切断、曲げ、溶接、粉体塗装—のMOQがどのように累積して最終部品のMOQを決定するかを示しています。.
MOQは固定された数値ではありません—それはあなたの部品のコスト構造を反映したものです。, 単純な形状、標準材料、外注表面処理なしの部品は、より低いMOQとなります。複雑な曲げ、特殊合金、複数の二次加工を伴う部品は、より高いMOQとなります。. 見積もりを検討する際は、.
サプライヤーにMOQの説明を求めてください。, 透明性のあるサプライヤーは、コスト要因を分解して説明します:段取り時間、材料調達、外注工程、間接費配分。この情報は、MOQが妥当かどうか、また設計変更によって削減できるかどうかを評価するのに役立ちます。. サプライヤーは小口注文に対してペナルティを課しているのではなく、数量に比例して変動しない固定費をカバーしているのです。.
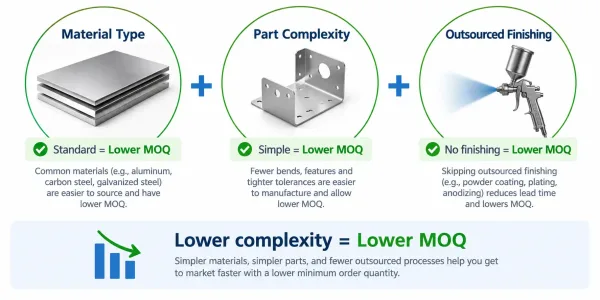
この要約インフォグラフィックは、MOQレベルを決定する3つの主要因子を強調しています:材料の種類、部品の複雑さ、外注仕上げの要件です。.
よくある質問
この内容は情報提供のみを目的としています。実際のMOQはサプライヤー、部品の複雑さ、材料、プロセス要件によって異なります。プロジェクト固有のMOQと価格については、サプライヤーにお問い合わせください。.