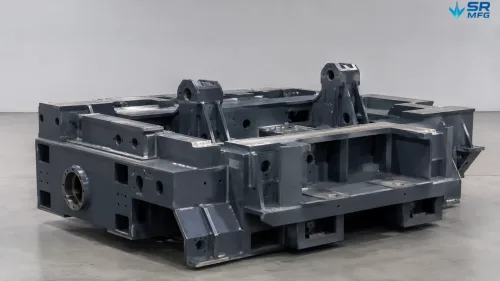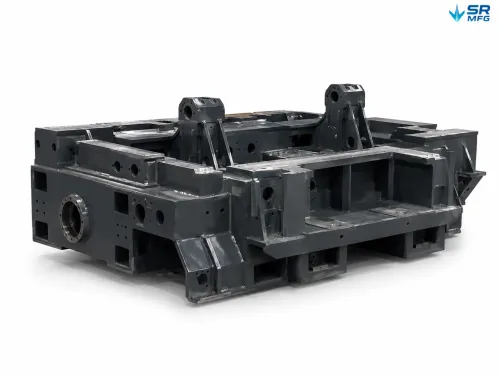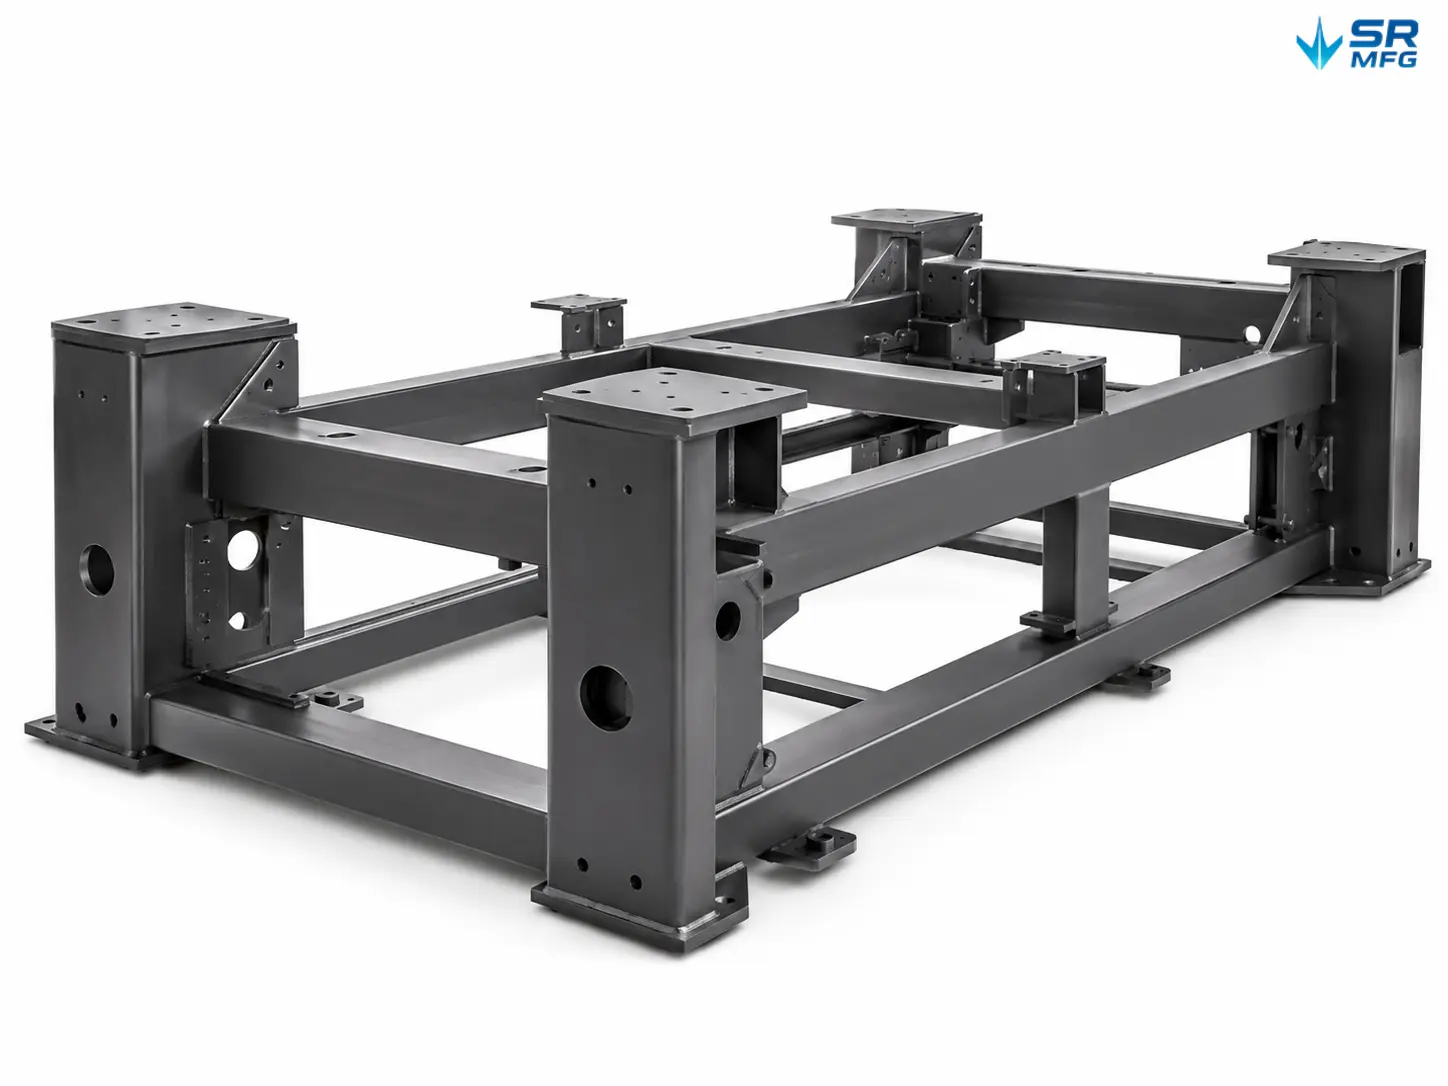
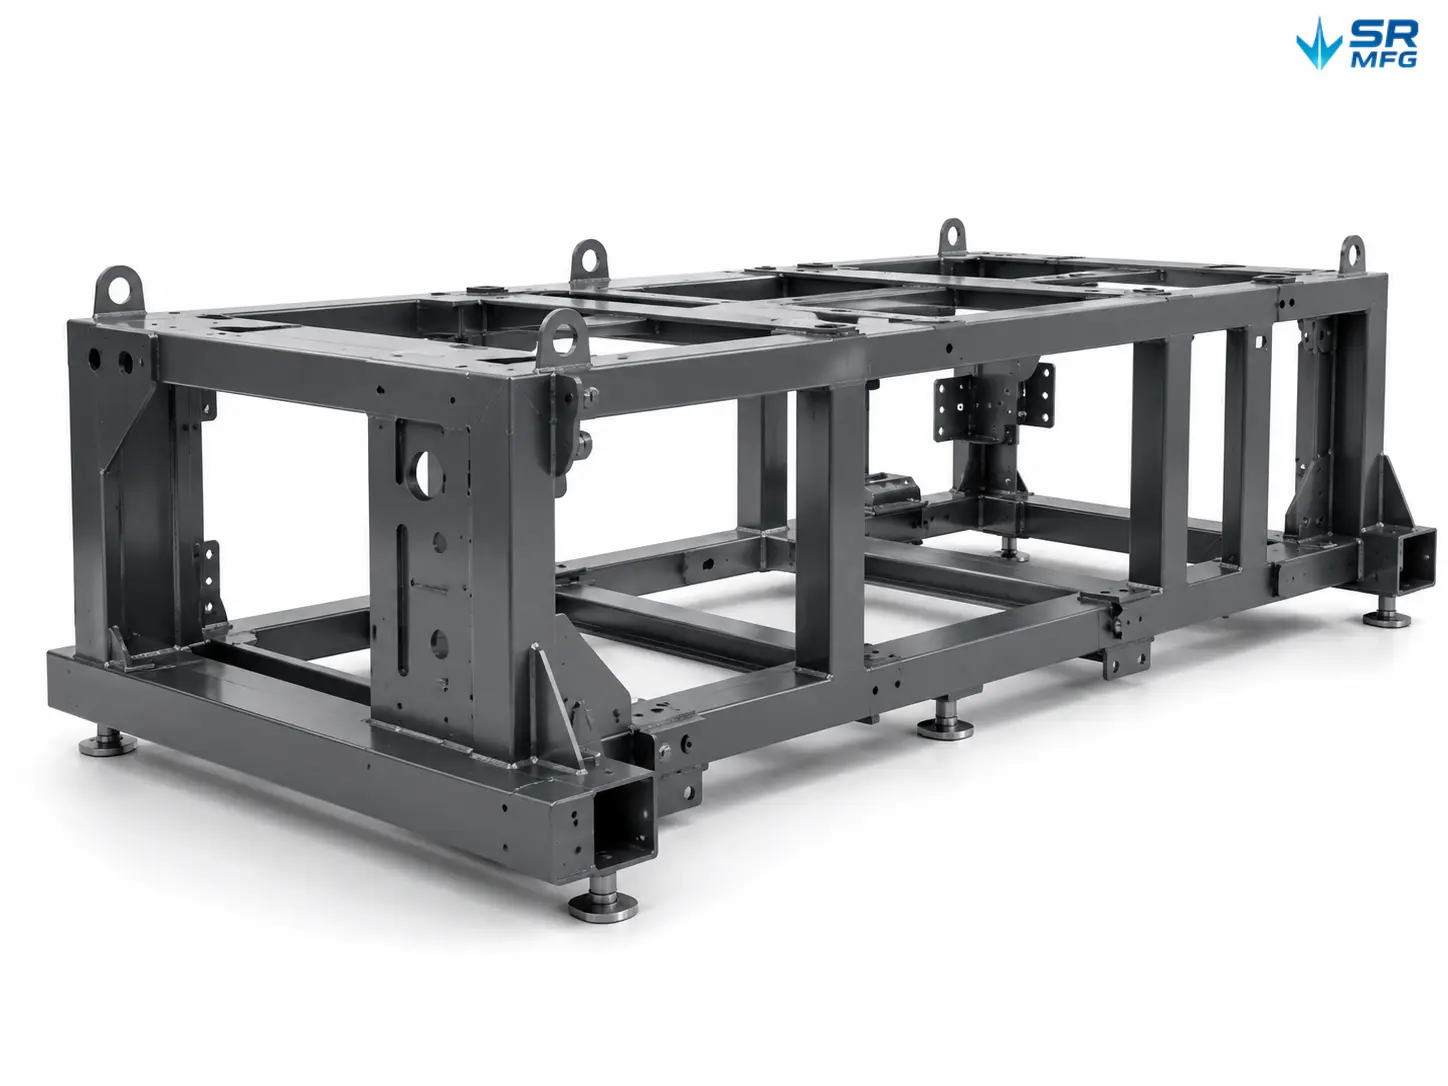
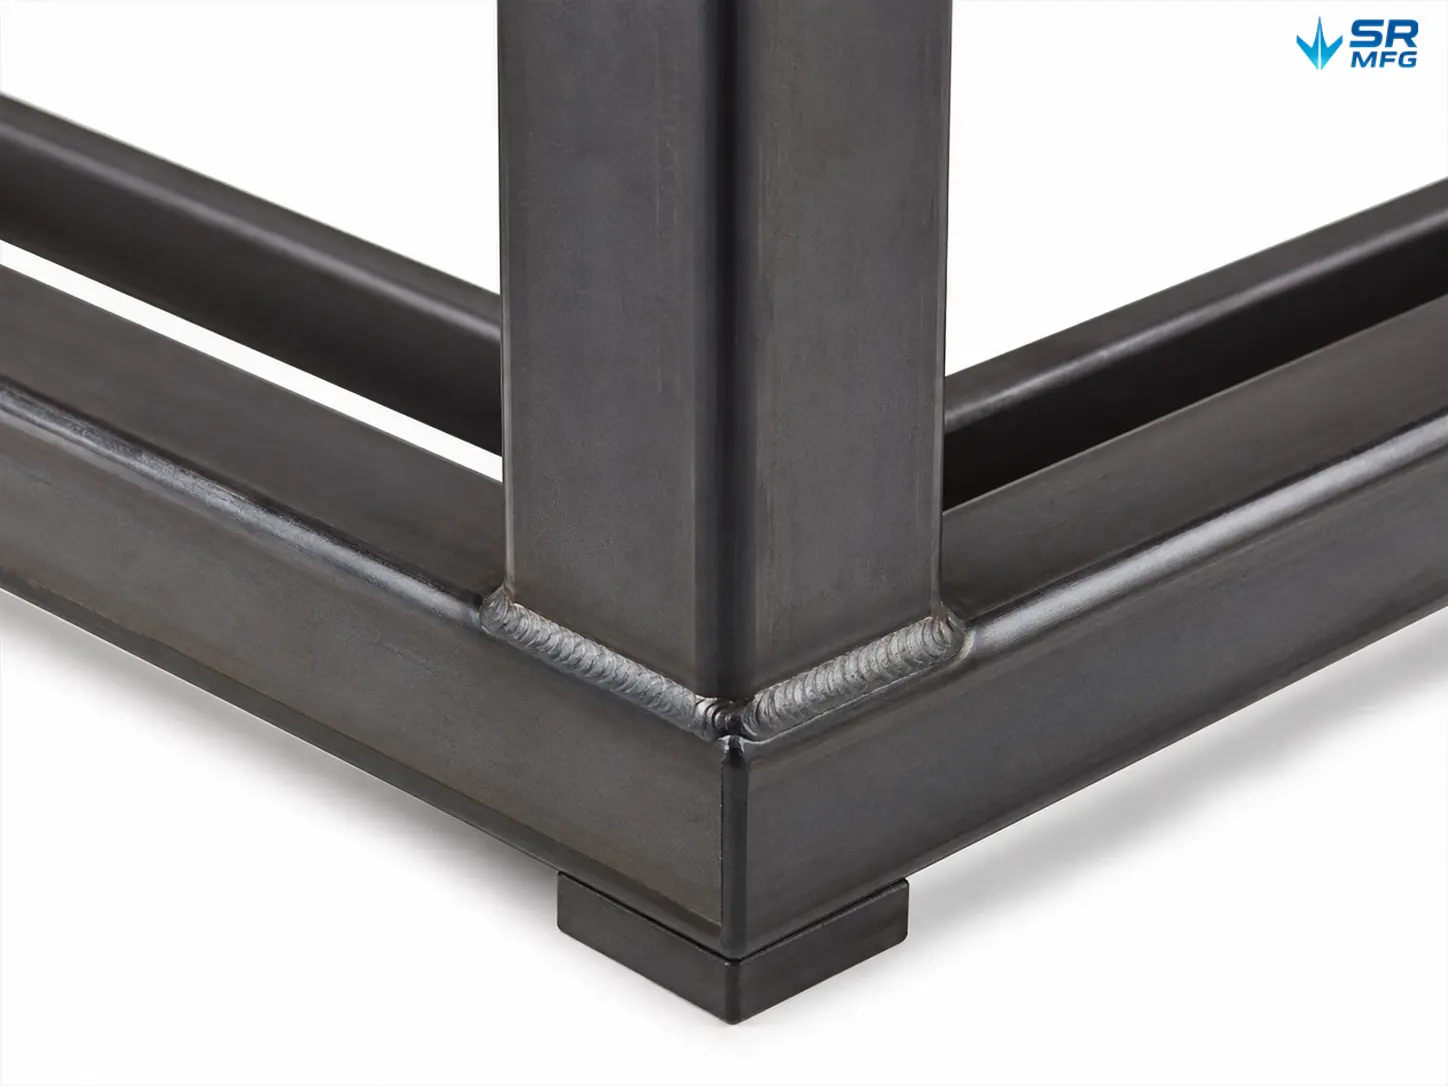
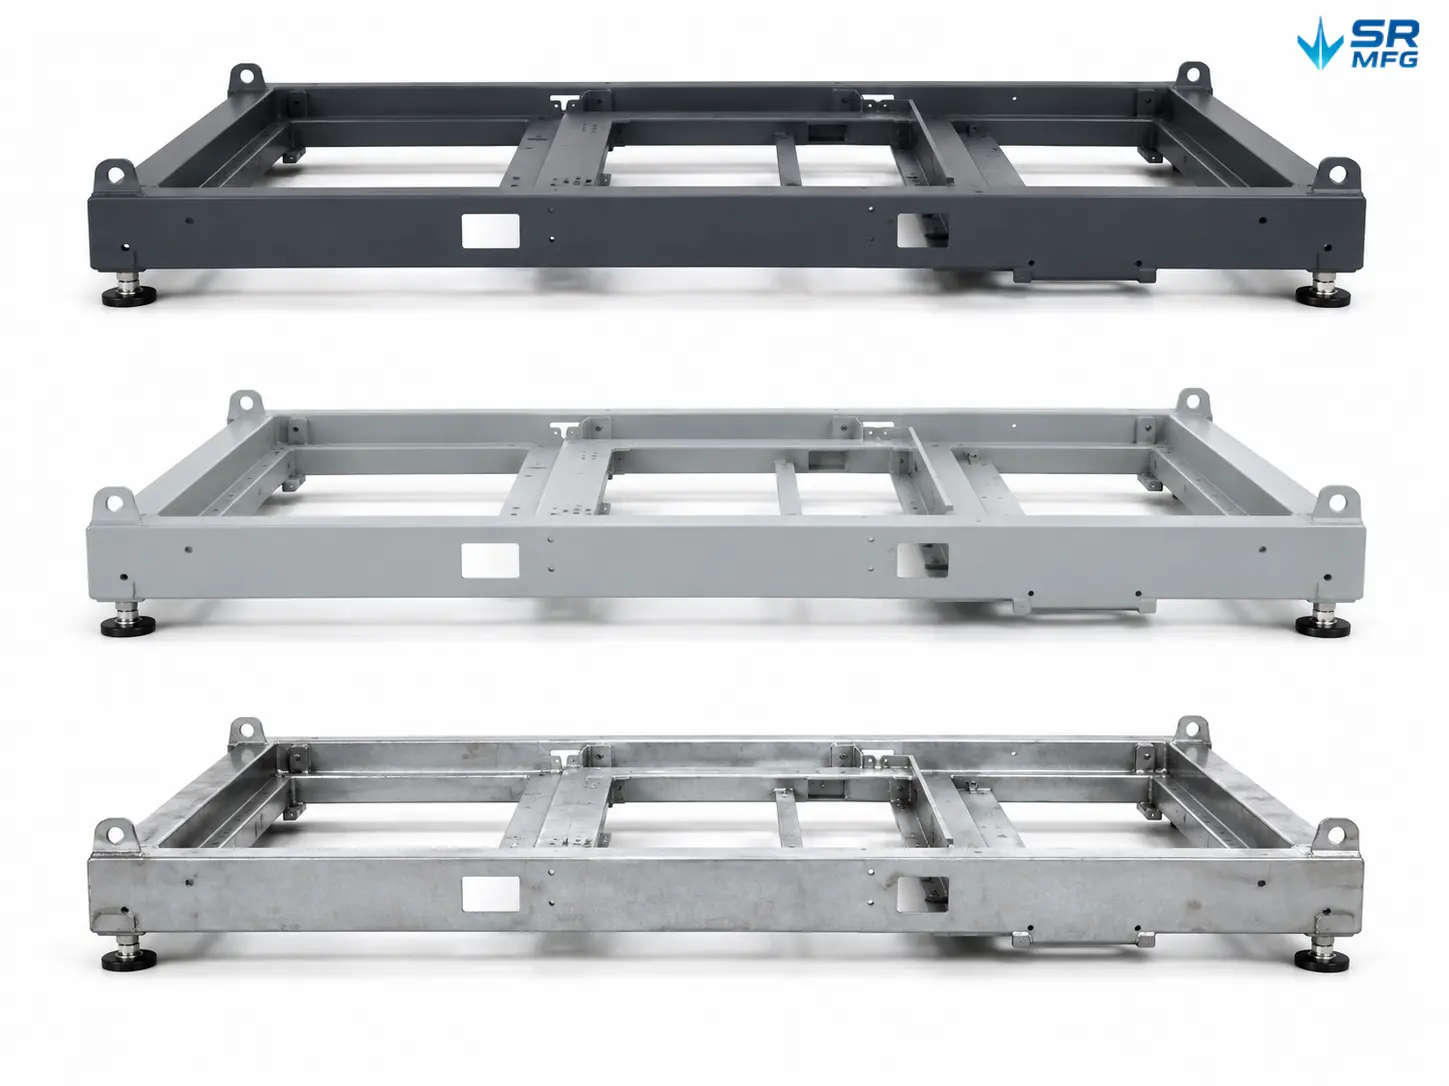
カスタム自動化機械ベースフレーム
自動化設備、ロボットワークステーション、カスタム機械を支持するために設計された剛性溶接鋼製ベースフレーム。角形鋼管とレーザー切断された板金部品から製造され、精密機械加工された取付インターフェースにより正確な組立を実現。.
主要能力:
- 材質オプション: 炭素鋼(Q235B / Q355)、ステンレス鋼(304 / 316)、アルミニウム合金(6061 / 5052)
- ワンストップ製作: レーザー切断 → CNC曲げ → 溶接 → 応力除去 → CNC機械加工 → 表面処理 → 検査
- 図面ベースのOEM製作: CADファイルをお送りください。設計を確認し、要件を確定し、お見積りを提示し、設置可能な完成フレームをお届けします。.
製品 詳細
| パラメータ | 仕様 |
|---|---|
| 製品名 | カスタム自動化機械ベースフレーム |
| 材料 | 炭素鋼(Q235B / Q355)、ステンレス鋼(304 / 316)、アルミニウム合金(6061 / 5052) |
| 材質板厚範囲 | 3 mm – 60 mm(材質による) |
| 最大製作サイズ | 最大12,000 × 2,500 × 2,000 mm(L × W × H) |
| 構造タイプ | 溶接角管フレーム、溶接板構造、管+板組み合わせ、一体曲げフレーム |
| 溶接プロセス | MIG/MAG、TIG、レーザー溶接、ロボット溶接 |
| 溶接品質 | 構造接合部に連続すみ肉溶接;溶接品質はISO 5817 クラスC、重要または外観溶接部はクラスBにアップグレード可能 |
| 寸法公差 | 溶接構造物:ISO 13920 クラスB/C;機械加工面:図面による、重要部位は±0.01 mmまで達成可能;一般部位:ISO 2768 m/f |
| 平坦度(基準パッド) | 機械加工基準面で≤1.0–2.0 mm |
| 応力除去 | 熱応力除去(炉処理)または振動応力除去 |
| 表面前処理 | サンドブラスト Sa 2.5(ISO 8501) |
| 表面処理オプション | 粉体塗装(70–100 μm DFT)、工業用塗装(プライマー+トップコート)、溶融亜鉛めっき、亜鉛めっき |
| 検査 | 100%目視溶接検査、CMM寸法検証、DFT塗膜厚測定;NDT(UT/MT)は要望に応じて対応可能 |
| 品質書類 | 寸法検査報告書、材料証明書、溶接検査記録、塗装試験報告書、WPS/PQRは要望に応じて提供可能 |
| 対応図面形式 | STEP、IGES、DWG、DXF、PDF、SolidWorks |
| 最小発注数量 | 試作および小ロット注文歓迎 |
| 標準リードタイム | 試作:7–15営業日;量産:15–30営業日(複雑さと数量による) |
| 梱包 | 強化パレット / 鋼製フレーム梱包 / 防錆保護 / 防湿バリア包装 |
自動化システムのための安定した基盤
自動化機械のベースフレームは、設備の構造的基盤です。機械が適切にアライメントを維持できるか、個々のモジュールを正確に位置決めできるか、生産ラインが予期しないダウンタイムなしに稼働できるかを決定します。フレームが反ると、取付穴がずれるか、基準面が平坦でない場合、下流のすべての組立工程がより困難になります。.
当社は、非標準自動化設備、ロボットワークステーション、CNC補助設備、検査システム、生産ラインモジュール用のカスタム溶接鋼製ベースフレームを製造しています。すべてのフレームはお客様の図面に基づいて製造され、指定された公差で機械加工され、実際の使用環境に応じて仕上げられます。.
当社の機械ベースフレームを選ぶ理由
剛性溶接構造
角形鋼管とレーザー切断板部品は、ひずみを制御するために治具支援溶接を用いて組み立てられます。完成したフレームは、納品時だけでなく、数千時間の運転後も荷重および振動下でその形状を維持します。.
精密機械加工された取付インターフェース
取付パッド、基準面、穴パターンを含む重要表面は、溶接後にCNC機械加工されます。これらは、サーボドライブ、センサー、リニアモジュール、アクチュエータが最終的に設置されるインターフェースです。平坦度、平行度、穴位置は、お客様の組立要件に従って管理されます。.
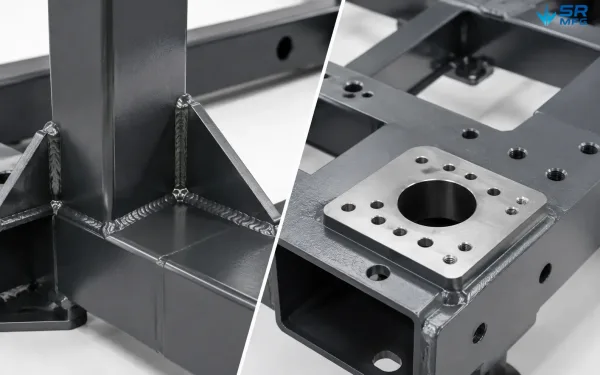
この画像は、機械ベースフレームの溶接構造剛性と精密機械加工された取付部を示しています。.
ワンストップ生産プロセス
生鋼から完成、塗装、検査済みフレームまで、当社の カスタム板金加工プロセス 切断、曲げ、溶接、応力除去、機械加工、コーティング、品質検査を一つの製造施設内で一貫して行います。これにより、複数のサプライヤーとの調整が不要になり、異なるベンダー間のインターフェース不整合のリスクを低減します。.
長期的安定性のための応力除去
溶接後熱処理または振動応力除去により、機械加工前に残留内部応力を除去します。この工程は、設備稼働から数ヶ月後にフレームが徐々にねじれたり、位置合わせがずれたりするのを防ぐのに役立ちます。.
柔軟な注文数量
試作、試験生産、小ロット、量産に対応しています。新しい自動化セル用のフレーム1台でも、生産ライン拡張用のフレーム50台でも、同じ製造プロセスと品質基準を適用します。.
マシンベースフレームの製造方法
すべてのフレームは、寸法精度と長期的な構造安定性を確保するために設計された管理された製造プロセスに従います。.
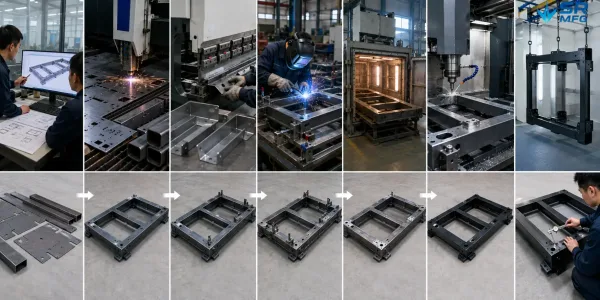
この画像は、カスタム自動化マシンベースフレームの製造に使用される主要な生産段階を示しています。.
ステップ1 — 図面レビューとエンジニアリング確認
お客様の2Dまたは3D図面を、材料選定、構造的実現可能性、溶接順序、機械加工範囲についてレビューします。生産開始前に、穴位置、ブラケットレイアウト、補強材の要件、公差指示を確認します。.
ステップ2 — 材料選定と受入検査
鋼板および鋼管は、Q235B、Q355、SS304、SS316、またはアルミニウム合金などの仕様に従って調達されます。材料証明書はご要望に応じて提供可能です。すべての受入材料は切断前に検査されます。.
ステップ3 — レーザー切断とCNC曲げ
板金部品は、きれいなエッジと正確な形状を実現するためにレーザー切断されます。ブラケット、取付プレート、補強材は、一貫した寸法再現性で必要な角度にCNC曲げされます。.
ステップ4 — 治具支援溶接組立
部品は、溶接中に形状を維持するために 治具支援板金溶接 用のカスタム治具とジグを使用して組み立てられます。溶接順序は、入熱を最小限に抑え、ひずみを制御するように計画されています。構造接合部には連続すみ肉溶接を使用できます。.
ステップ5 — 溶接後応力除去
炉処理による熱応力除去または振動応力除去を適用して、溶接中に発生した残留応力を除去します。これは、長年にわたる稼働にわたって位置合わせを維持する必要がある設備フレームにとって特に重要です。.
ステップ6 — 重要な取付インターフェースのCNC機械加工
応力除去後、取付面、基準面、ドリル穴、タップ穴、スロットがCNC機械加工されます。このプロセスは、≤1.0 mmの平坦度、正確な穴位置決め、および必要な表面仕上げを実現するために使用されます。.
ステップ7 — 表面処理
フレームはまずSa 2.5にサンドブラストされ、その後、プロジェクト要件に従って、粉体塗装、プライマーとトップコートによる工業用塗装、溶融亜鉛めっき、または亜鉛めっきを使用して仕上げられます。コーティングシステムは、実際の使用環境に基づいて選択されます。.
ステップ8 — 検査と品質検証
すべてのフレームは100%の外観溶接検査を受けます。重要な寸法はCMM(三次元測定機)を使用して検証されます。検査報告書、寸法記録、材料証明書はご要望に応じて提供可能です。.
ステップ9 — 輸出梱包と納品
大型フレームは、保護ラッピング、防錆処理、防湿材を施した補強パレットまたは鋼製フレームに梱包されます。梱包は、海上または航空輸送中に製品を保護するように設計されています。.
これらのマシンベースフレームの用途
当社の自動化マシンベースフレームは、幅広い 機械および産業設備アプリケーション:
- 非標準自動化設備 — 正確なモジュール統合を必要とするカスタム機械に、剛性のある精密機械加工された基盤を提供します。.
- ロボットワークステーションおよび自動化セル — KUKA、FANUC、ABB、Yaskawaなどの産業用ロボット、および協働ロボット統合テーブルや治具位置決めプラットフォーム用のベース構造。.
- CNC機械補助構造 — 周辺設備、ツールチェンジャー、ワークピースハンドリングシステム用のサポートフレーム。.
- 検査および計測設備 — 三次元測定機、ビジョン検査システム、レーザースキャン設備用の安定したベース構造。.
- 包装および仕分けライン構造 — コンベアモジュール、仕分け機構、製品ハンドリングステーション用のサポートフレーム。.
- モジュラー生産ラインフレーム — 組立ライン設備、テスト治具、プロセスステーション用の再構成可能なベース構造。.
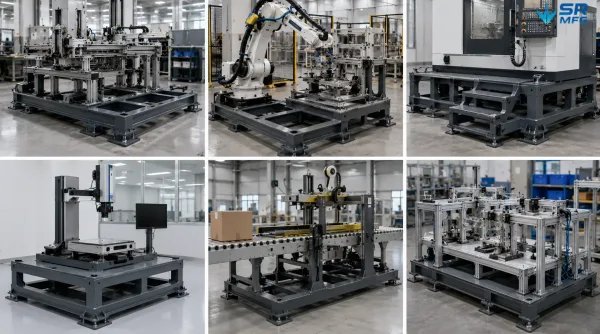
この画像は、マシンベースフレームが設備支持構造として使用されるいくつかの産業用途を示しています。.
カスタマイズオプションと設計推奨事項
すべてのプロジェクトはお客様の図面から始まります。以下は、カスタマイズ可能な領域と、より良い製造結果を実現するためのいくつかの推奨事項です。.
カスタマイズオプション:
- 全体寸法(L × W × H)
- 穴パターンとねじ穴位置
- センサー、パネル、アクチュエータ、エンクロージャ用マウンティングブラケット位置
- 荷重および振動要件に応じて設計された補強リブ配置
- 機械加工範囲と公差レベル
- 表面処理の種類と色
- 輸送ルートに合わせたカスタマイズ梱包方法
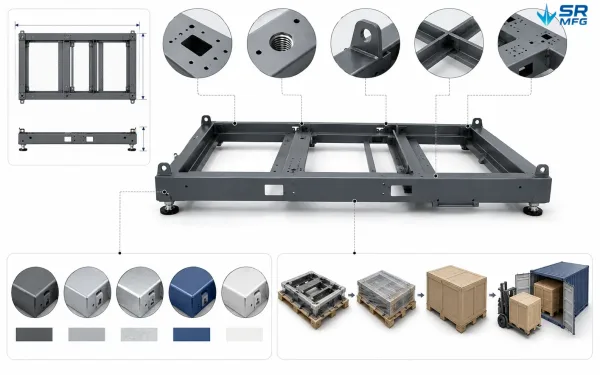
この画像は、機械ベースフレームプロジェクトで利用可能な主なカスタマイズオプションを示しています。.
対応図面形式: STEP、IGES、DWG、DXF、PDF、SolidWorks
より良い結果を得るための設計推奨事項:
· 重要公差と非重要公差を分離してください。. マウンティングインターフェースの公差を厳しくすると組立精度が向上し、非重要面の公差を緩くすると機械加工コストを削減できます。.
· 補強リブの配置は早い段階で検討してください。. 適切な補強リブの配置により、不要な重量を追加することなくフレーム剛性を大幅に向上させることができます。.
· 使用環境を指定してください。. 屋内ワークショップ、屋外設置、化学薬品暴露環境、クリーンルームでは、それぞれ異なる表面処理戦略が必要です。.
開始方法:
- 2Dまたは3D図面を、材質、数量、目標納期とともに送付してください。.
- 当社のエンジニアリングチームがプロジェクトをレビューし、24時間以内に実現可能性を確認いたします。.
- 価格、リードタイム、梱包詳細を含むお見積りをお送りいたします。.
- ご注文確定後、生産を開始し、完全な品質ドキュメントを提供いたします。.
よくある質問
プロジェクトを始める準備はできましたか?
図面またはプロジェクト要件をお送りください。当社のエンジニアリングチームがプロジェクトの実現可能性をレビューし、24時間以内にお見積りを提供いたします。.
図面を確認する前にNDAを締結することも承っております。.