
冷間圧延炭素鋼板
& 厳しい公差
および溶接性
& 性能
冷間圧延炭素鋼板の 基礎知識
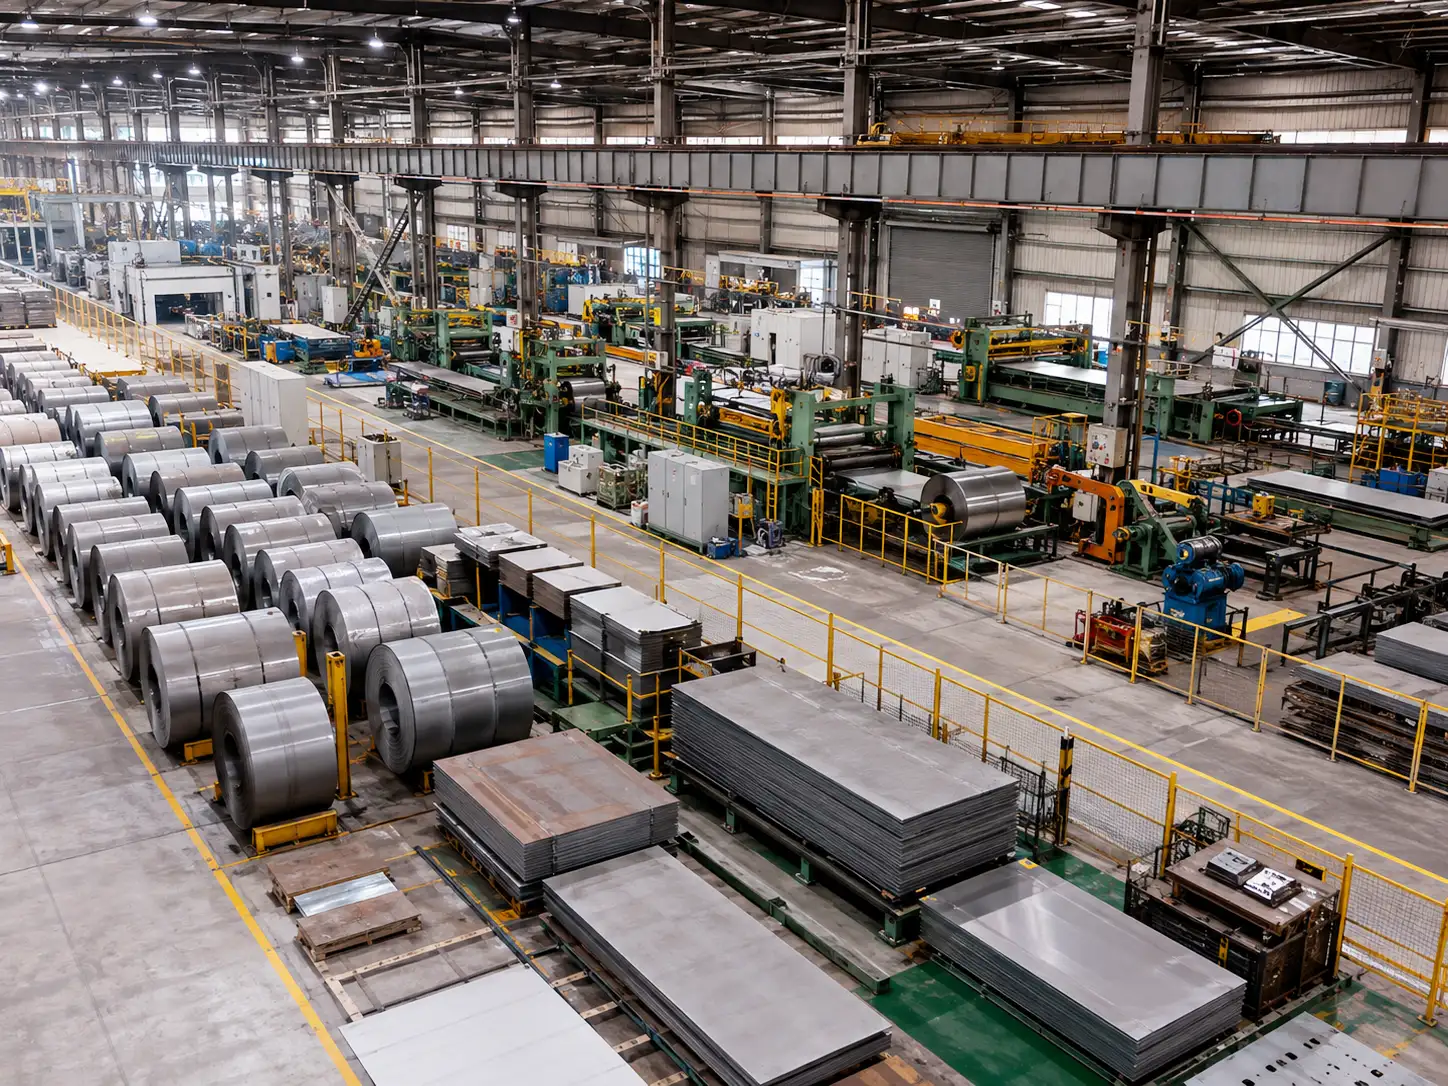
冷間圧延炭素鋼板は、メーカーがより厳しい公差とより安定した性能を求めることから存在します。一般的には 熱間圧延コイル, から始まり、これを 酸洗 してミルスケールと表面酸化物を除去し、次に 冷間圧延 して目標厚さに仕上げ、最後に 焼鈍 して延性を回復させ、材料を安定化させます。
熱間圧延鋼と比較して、冷間圧延鋼板は明らかに平滑な表面、優れた寸法精度、より均一な厚さ、より安定した機械的特性を実現し、プレス加工や精密曲げなどの要求の厳しい工程に適しています。
簡単に言えば: 熱間圧延鋼は「粗加工」であり、冷間圧延鋼は「精密仕上げ」です。“ 外観と精度が重要であれば、通常は冷間圧延の方が適しています。
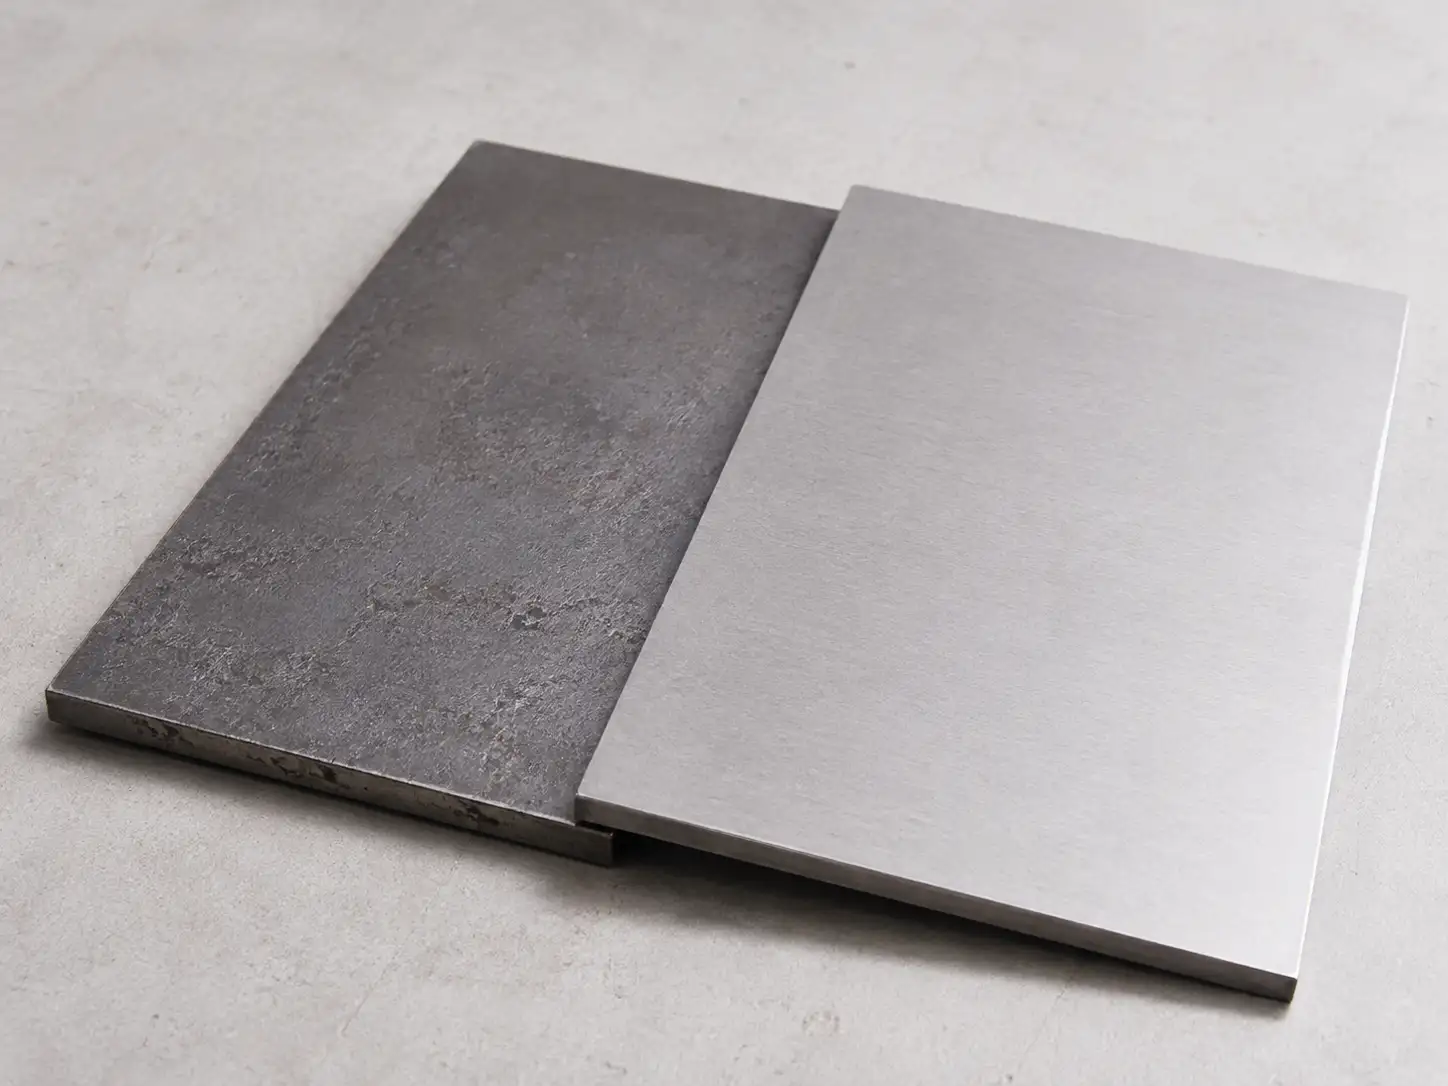
冷間圧延炭素鋼板の主な特性
国際鋼種対照表
冷間圧延炭素鋼の鋼種は規格ごとに異なる名称で呼ばれますが、その同等関係はグローバル調達や技術検討の実用的な参考として広く使用されています。
| 用途分類 | 日本(JIS G3141) | 中国(GB/T) | 欧州(EN 10130) | ドイツ(DIN 1623) | 米国(ASTM A1008) |
|---|---|---|---|---|---|
| 商業品質(CQ) | SPCC | DC01 / Q195 | DC01 | St12 | CS Type A/B/C |
| 絞り品質(DQ) | SPCD | DC03 | DC03 | St13 | DSタイプA/B |
| 深絞り用品質(DDQ) | SPCE | DC04 | DC04 | St14 | DDS |
| 極深絞り用品質(EDDQ) | SPCF | DC05 | DC05 | St15 | EDDS |
| 超極深絞り用品質(SEDDQ) | SPCG | DC06 | DC06 | St16 | EDDS |
備考
- CQ = 一般品質
- DQ = 絞り用品質
- DDQ = 深絞り用品質
- EDDQ = 極深絞り用品質
板金加工に適したグレードの選定方法
成形プロセスに基づく選定
| 加工 | 推奨グレード | 適合する理由 |
|---|---|---|
| 単純曲げ、打ち抜き | SPCC / DC01 | コスト効率が高く、一般的な成形ニーズに十分対応。 |
| 中程度の曲げ、軽度の絞り | SPCD / DC03 | 延性が向上し、成形時の割れリスクが低減。 |
| 深絞り、複雑成形 | SPCE / DC04 | 優れた深絞り性能を持ち、通常は絞り性を示す高いr値を有する。 |
| 超深絞り、非常に複雑な部品 | SPCG / DC06 | しばしば関連付けられる 極低炭素(IF) 鋼の慣行—要求の厳しい絞り加工に最適な成形性。 |
最終用途アプリケーションに基づく選定
| 用途 | 推奨グレード | 代表的な製品 |
|---|---|---|
| 電気筐体、シャーシ | SPCC / SECC | PCケース、電気配電ボックス |
| 自動車外板パネル(ドア、フード) | SPCE / DC04 / O5グレード | 乗用車外板パネル |
| 家電パネル | SPCD / DC03 | 冷蔵庫ドアパネル、洗濯機パネル |
| オイルパン、深絞り部品 | SPCE / DC06 | 自動車用オイルパン、フィルターハウジング |
| 一般構造部品 | SPCC | ブラケット、補強プレート |
| 高強度構造部品 | HSLASシリーズ(仕様に応じたグレード) | 自動車構造部品 |
注意: 設計や成形工程に適合するグレードが不明な場合は、, SR MFGまでお問い合わせください—当社のエンジニアが最適な材料と仕様の選定をお手伝いします。
冷間圧延炭素鋼板 の主要仕様
化学成分
冷延炭素鋼板の化学成分は機械的性質と成形性の両方に直接影響するため、各グレードは指定された成分範囲内で管理されています。
代表的な化学成分範囲(グレード別)
| 材質グレード | C (%) | Mn (%) | P (%) | S (%) | Al (%) | Si (%) |
|---|---|---|---|---|---|---|
| SPCC / DC01 | ≤0.15 | ≤0.60 | ≤0.035 | ≤0.025 | — | ≤0.05 |
| SPCD / DC03 | ≤0.10 | ≤0.50 | ≤0.030 | ≤0.025 | ≥0.015 | ≤0.05 |
| SPCE / DC04 | ≤0.08 | ≤0.45 | ≤0.025 | ≤0.020 | ≥0.015 | ≤0.05 |
| SPCF / DC05 | ≤0.06 | ≤0.45 | ≤0.025 | ≤0.020 | ≥0.020 | ≤0.05 |
| SPCG / DC06 | ≤0.02 | ≤0.25 | ≤0.020 | ≤0.020 | — | ≤0.05 |
| CS Type B | 0.02–0.15 | ≤0.60 | ≤0.030 | ≤0.035 | — | — |
| DS Type B | ≤0.06 | ≤0.50 | ≤0.030 | ≤0.035 | — | — |
| DDS | ≤0.06 | ≤0.50 | ≤0.020 | ≤0.030 | — | — |
| EDDS | ≤0.04 | ≤0.40 | ≤0.020 | ≤0.025 | — | — |
化学成分が性能に与える影響(各元素の役割)
- 炭素(C): 炭素量が低いほど、一般に延性と絞り性が向上します。例えば、, SPCG (DC06) は非常に低い炭素量(≤0.02%)で指定されることが多く、超深絞り用途に適しています。
- マンガン(Mn): 強度と靭性の向上に寄与しますが、過剰なMnは成形性を低下させる可能性があります。
- リン(P)および硫黄(S): 通常、有害な不純物として扱われ、低いほど良質です。含有量が高いと脆性(低温脆性および熱間脆性)が増加する可能性があります。
- アルミニウム(Al): 脱酸剤として一般的に使用され、鋼の清浄度と延性を向上させます。また、抑制するのにも役立ちます ひずみ時効, 、成形後の特性変化のリスクを低減します。
機械的性質
代表的な機械的特性参考値(ASTM A1008)
| 材質グレード | 降伏強度(MPa) | 引張強さ(MPa) | 伸び(%) | 備考 |
|---|---|---|---|---|
| CS Type B(SPCC) | 140–275 | ≥270 | 28–40 | 汎用; 中程度の強度 |
| DS Type B(SPCD) | 140–240 | ≥270 | 30–42 | 絞り用グレード; より優れた延性 |
| DDS(SPCE) | 115–200 | ≥270 | 38–42 | 深絞り; より高いr値 |
| EDDS(SPCG) | 105–170 | ≥270 | ≥40 | 極深絞り; より高いn値 |
| SSグレード36 | ≥250 | 360 | 20–28 | 構造用; より高い強度 |
| HSLASグレード50 | ≥345 | ≥450 | ≥22 | 高張力低合金鋼 |
ASTM A1008 は冷延鋼板の一般的な基準であり、降伏強度、引張強度、伸び試験に関する要件を含みます。
板厚別伸び(SPCC参考)
| 公称板厚(mm) | 0.25–0.30 | 0.30–0.40 | 0.40–0.60 | 0.60–1.0 | 1.0–1.6 | ≥1.6 |
|---|---|---|---|---|---|---|
| 伸び(%) | 25 | 28 | 31 | 34 | 36 | 37 |
これらの特性の意味
- 降伏強度: 材料が永久(塑性)変形を開始する応力。一般的に、, 降伏強度が低いほど成形しやすい.
- 引張強度: 材料が破断前に耐えられる最大応力—強度の総合的な指標です。
- 伸び: 材料が破断前にどれだけ伸びるか。伸びが高いほど一般に成形性が良く、深絞り部品では多くの場合 ≥40%.
- r値(塑性ひずみ比 / ランクフォード係数): 成形中の板厚減少抵抗の尺度—rが高いほど 一般に深絞り性能が優れていることを示します。
- n値(加工硬化指数): 材料がどの程度均一に変形できるかを示します—nが高いほど 一般に張出し成形性が向上し、局所的な板厚減少を低減します。
寸法仕様
一般的なサイズ範囲
| パラメータ | 範囲 | 一般的なサイズ | 備考 |
|---|---|---|---|
| 膜厚 | 0.12~3.50 mm | 0.5 / 0.8 / 1.0 / 1.2 / 1.5 / 2.0 mm | 0.3 mm未満は通常、カスタム調達が必要です |
| 幅 | 400~1850 mm | 1000 / 1219 / 1250 / 1500 mm | ご要望に応じてカスタム幅対応可能 |
| 板长 | 1000~6000 mm | 2000 / 2438 / 3000 mm | 2438 mm = 8 ft |
| 卷重 | 3~20 トン | 5~15 トン | 可定制卷重 |
| 卷内径 | 508 mm / 610 mm | 508 mm | 标准内径 |
厚度选型指南
| 用途 | 推荐厚度(mm) | 理由 |
|---|---|---|
| 家电外壳 | 0.5–0.8 | 轻量化的同时满足强度需求 |
| PC机箱/机壳 | 0.6–1.0 | 刚性与成本的理想平衡 |
| 汽车门板 | 0.7–0.8 | 支持深冲压要求及表面质量 |
| 汽车油底壳 | 1.5–2.0 | 更厚的壁厚以实现更高强度 |
| 结构件 | 1.5–3.0 | 更高的刚性,适用于承载用途 |
寸法公差
厚さ公差基準
| 板厚範囲 | 標準精度(PL.A) | 高精度(PL.B) | 一般的な用途 |
|---|---|---|---|
| 0.3~0.4 mm | ±0.04 mm | ±0.03 mm | 精密プレス部品 |
| 0.4~0.6 mm | ±0.05 mm | ±0.04 mm | 家電パネル |
| 0.6~1.0 mm | ±0.06 mm | ±0.05 mm | 一般構造部品 |
| 1.0~2.0 mm | ±0.08 mm | ±0.06 mm | 厚肉部品 |
| 2.0~3.5 mm | ±0.10 mm | ±0.08 mm | 構造用板材 |
幅公差
| エッジ状態 | 幅範囲 | 許容偏差 | 備考 |
|---|---|---|---|
| スリットエッジ(EC) | <1200 mm | 0~+3 mm | 高精度 |
| スリットエッジ(EC) | 1200~1500 mm | 0~+4 mm | 高精度 |
| スリットエッジ(EC) | >1500 mm | 0~+5 mm | 高精度 |
| ミルエッジ(EM) | 730~1850 mm | 0~+8 mm | 標準精度 |
長さ公差(板)
| 公称長さ L | 標準精度(PL.A) | 高精度(PL.B) |
|---|---|---|
| ≤2000 mm | 0~+6 mm | 0~+3 mm |
| >2000 mm | 0~+0.003L | 0~+0.0015L |
平坦度要件
| 平坦度クラス | 平坦度(每メートル) | 一般的な用途 |
|---|---|---|
| 標準(PF.A) | ≤5 mm/m | 一般構造部品 |
| 高精度(PF.B) | ≤3 mm/m | 家電筐体、自動車部品 |
硬度グレード
冷間圧延炭素鋼板は、一般的に異なる 調質(硬度)条件で供給され、 焼鈍および調質圧延の工程によって異なります。
| 調質グレード | HRB | HV | 特性 | 主な用途 |
|---|---|---|---|---|
| 1/8硬質(8) | 50–71 | 95–130 | 比較的軟質;軽度の成形に適する | 単純な曲げ部品 |
| 1/4硬質(4) | 65–80 | 115–150 | 中程度の硬さで、まずまずの成形性 | 一般的なプレス部品 |
| 1/2硬質(2) | 74–89 | 135–185 | より硬質で高强度 | 结构件 |
| 硬質(1) | ≥85 | ≥170 | 高硬度;成形性は限定的 | 高強度構造部品 |
| 焼鈍(S) | — | 85–110 | 軟質状態;最高の延性 | 深絞り部品 |
| フルハード(FH) | HRB ≥ 90 | HV ≥ 185 | フルハード;成形には通常再焼鈍が必要 | さらなる圧延用/基材として使用(例:被覆製品用) |
硬さ/調質の選定方法
- 以下にとって 深絞り、使用する 焼鈍(S) 状態。
- 以下にとって 一般的なプレス加工, 1/4硬質 が実用的な選択肢となることが多い。
- 以下にとって 構造部品、検討する 1/2硬質 または 硬質 成形ニーズに応じて。
- フルハード 材料は通常、下流工程の基材として選定される(再焼鈍しない限り、一般的に成形用途には適さない)。
冷延炭素鋼板の 表面品質
表面仕上げ分類
冷延炭素鋼板は、表面品質要件に基づき通常3つの仕上げレベルに分類される:
| 呼称 | 仕上げレベル | 説明 | 代表的な用途 |
|---|---|---|---|
| FB / O3 | 商業用仕上げ | 成形性や塗装密着性に影響を与えない範囲で、軽微な表面欠陥が許容される。これには軽微な引っかき傷、ロールマーク、浅い打痕、軽微なピッティング、わずかな変色などが含まれる。 | 一般構造部品、内部部品、設備フレーム |
| FC / O4 | 絞り品質仕上げ | 両面のうち、良面は肉眼で視認できる欠陥が無ければならない。裏面は少なくともFB要件を満たすこと。 | 家電筐体、自動車内装パネル、筐体外面 |
| FD / O5 | 露出品質仕上げ | 両面のうち、良面は塗装または電気めっき後の外観に影響を与える可能性のある欠陥が完全に無ければならない。裏面は少なくともFB要件を満たすこと。 | 自動車外装パネル(ドア、フード、トランクリッド)、高級家電パネル |
仕上げ選定ガイドライン:
- O3(FB): 外観が重要視されない構造部品、内部機器部品、または後工程で粉体塗装や塗装が施される部品に適しています。
- O4(FC): 外観要求が中程度の部品に推奨されます。例えば、家電筐体、自動車内装トリム、目に見えるキャビネット表面などです。
- O5(FD): 高い外観基準が求められる自動車外板パネルに必要です。中国では、安定したO5グレード材料を継続的に生産できる鉄鋼メーカーは限られており、首鋼冷延、河鋼邯鄲、首鋼京唐などが含まれます。
表面状態
| コード | 表面タイプ | ロール処理 | 外観 | 代表的な用途 |
|---|---|---|---|---|
| D | マット仕上げ | ショットブラストロール | 均一で微細なテクスチャーのマット表面 | 家電パネル、自動車外板パネル |
| B | ブライト仕上げ | 研削・研磨ロール | 滑らかで光沢のある高反射表面 | 精密部品、電気めっき基板 |
| — | 標準仕上げ | 標準ロール | 一般的な圧延仕上げ | 汎用用途 |
推奨表面組み合わせ (参考用。最終選定は実際の用途要件に基づいて行ってください):
- 家電外装部品: D表面 + FC/FDグレード
- 自動車外板パネル: D表面 + FDグレード
- 一般構造部品: 標準表面 + FBグレード
- 電気めっき基板: B表面 + FCグレード
表面粗さ
表面粗さは板金表面品質を評価する上で重要なパラメータであり、後続の表面処理性能に直接影響します。
| 用途 | 推奨Ra | 検査方法 |
|---|---|---|
| 冷延基板 | ≤ 1.6 μm | 表面粗さ測定機 |
| 深絞りグレード(DC04以上) | ≤ 0.8 μm | 表面粗さ測定機 |
| O5自動車パネル | ≤ 0.6 μm | 表面粗さ測定機 |
| レーザー切断エッジ | ≤ 12.5 μm | 表面粗さ測定機 |
| 曲げ表面 | ≤ 6.3 μm | 表面粗さ測定機 |
不適切な表面粗さが後続加工に与える影響
- 粗さが過大な場合: 粉体塗装時にオレンジピールや垂れが発生する可能性があり、めっき密着性を低下させることがあります。
- 粗さが不十分な場合: 塗膜密着性の不良や剥離の可能性があります。
- 粗いレーザー切断エッジ: 外観に悪影響を及ぼし、局所的な応力集中を引き起こす可能性があります。
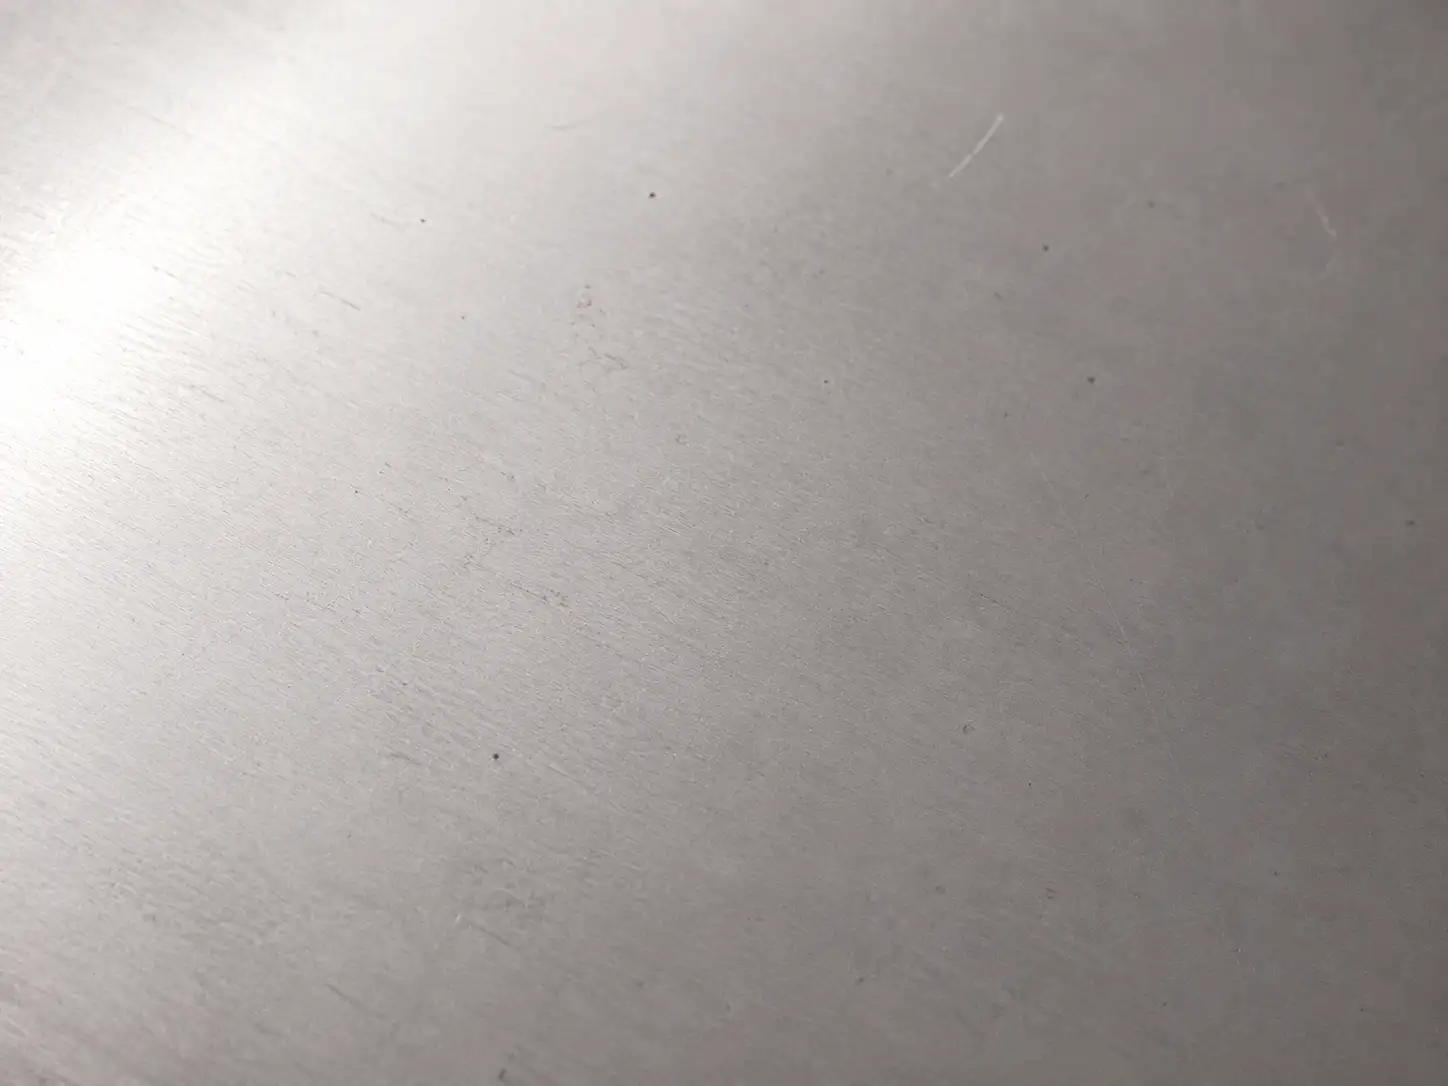
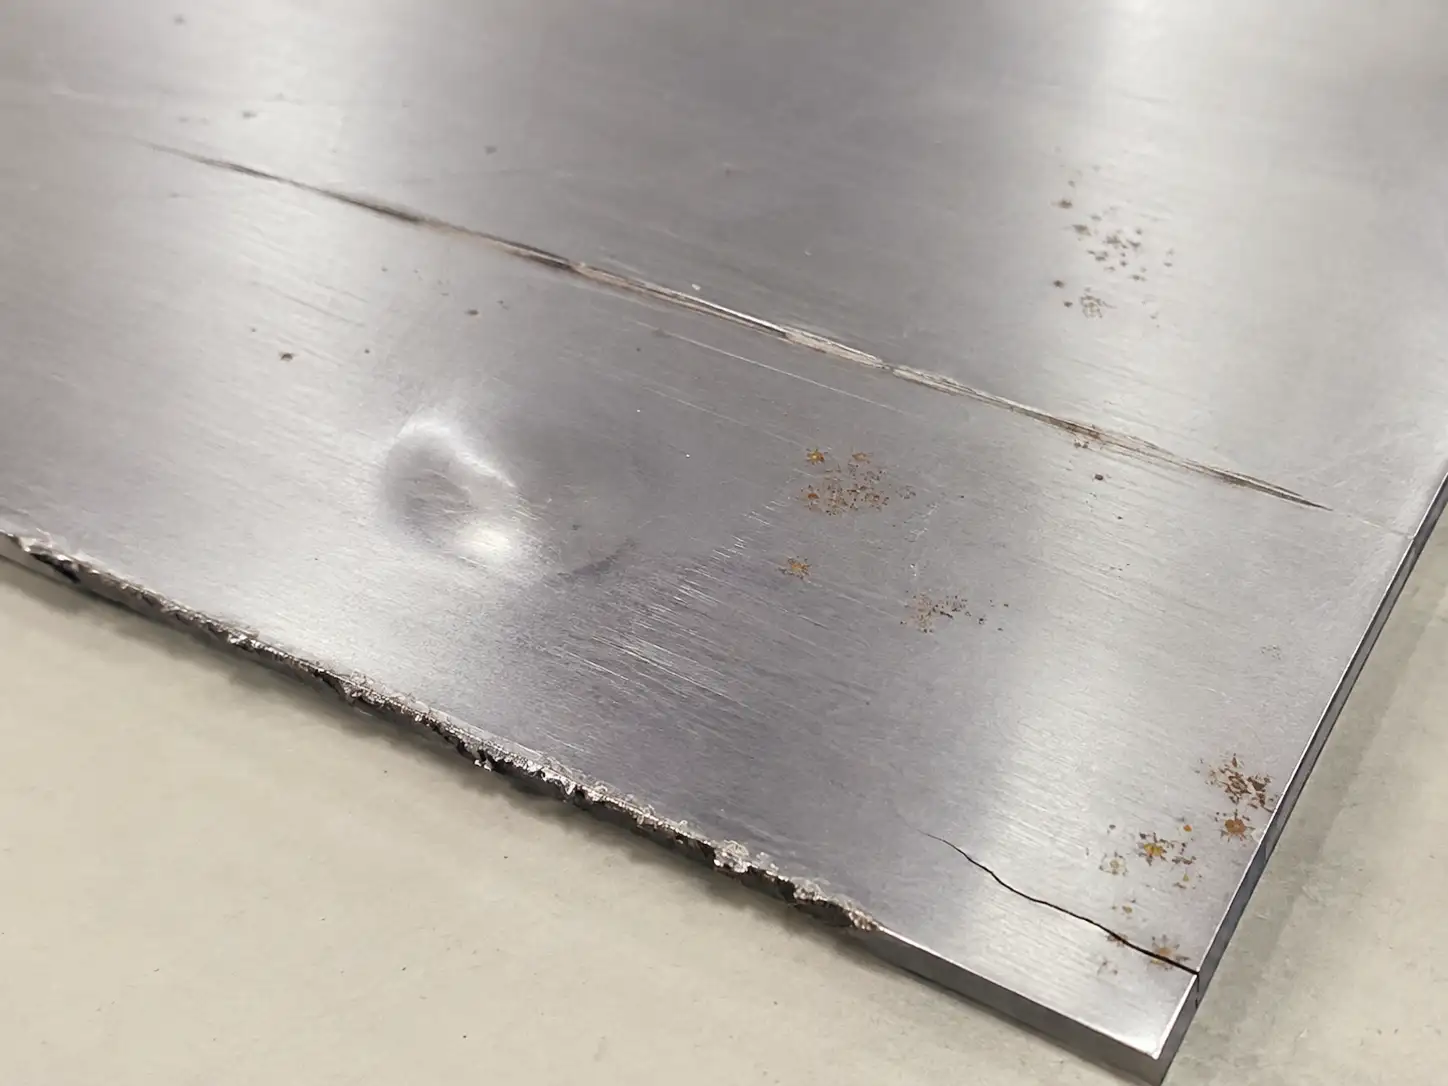
表面欠陥の管理
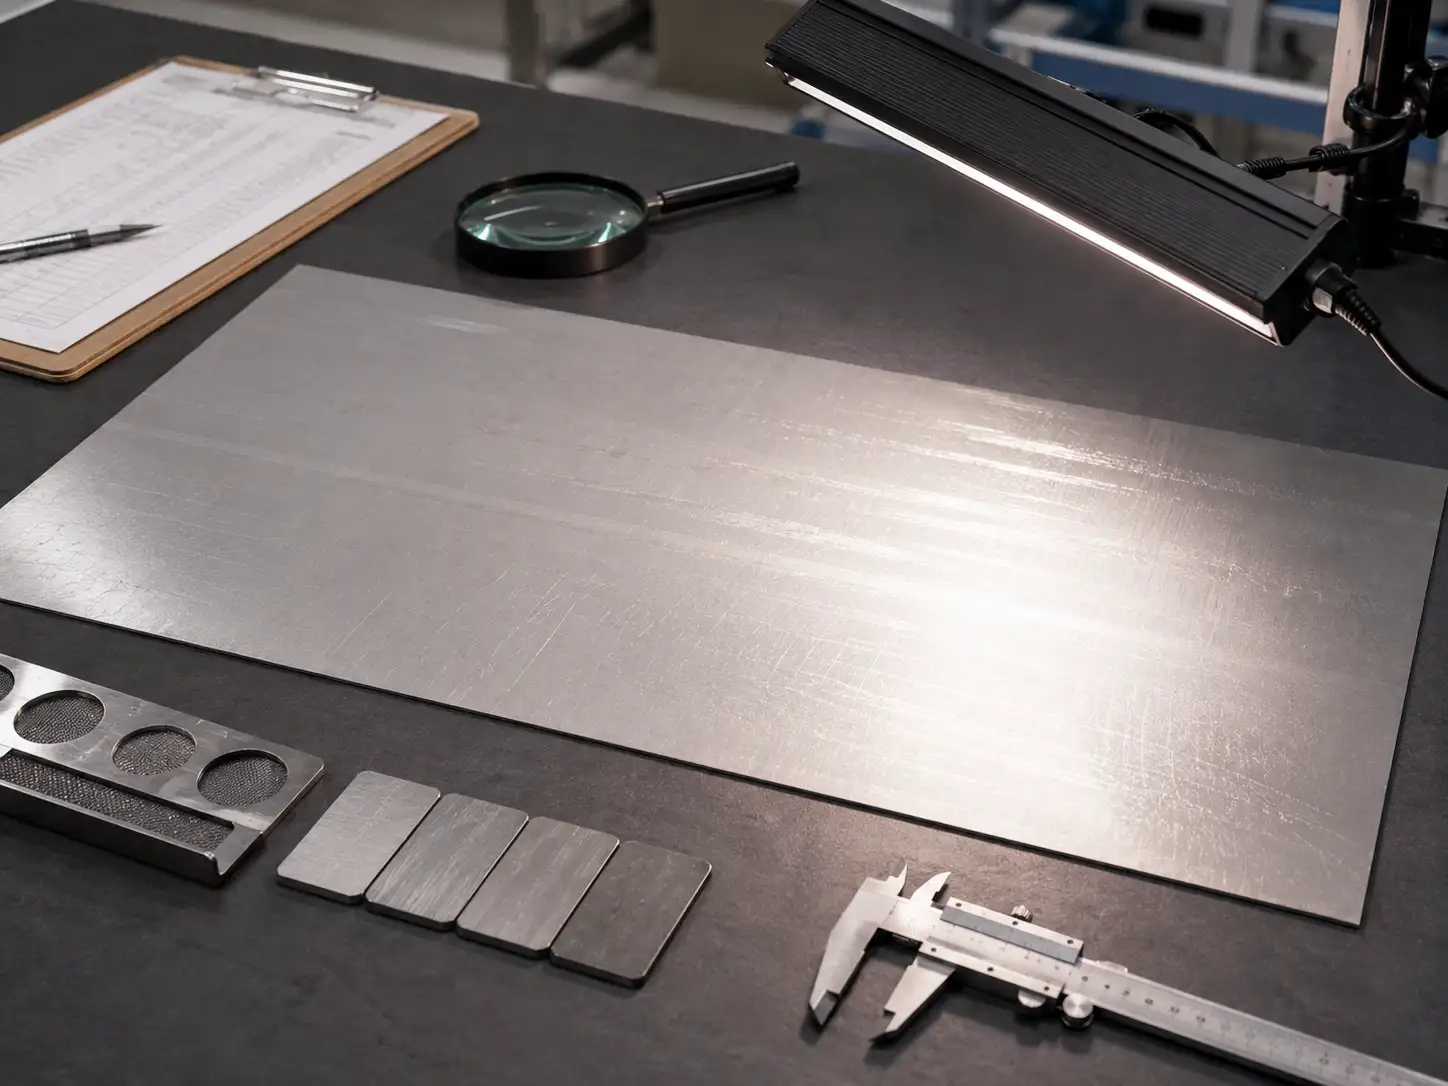
成形プロセス
冷間圧延炭素鋼は優れた成形性を備えており、さまざまなレベルの幾何学的複雑さを持つ部品に適しています。
曲げ
曲げ は最も広く使用されている板金加工の一つであり、冷間圧延鋼はプレスブレーキ成形において信頼性の高い性能を発揮します。
| パラメータ | 推奨値 | 備考 |
|---|---|---|
| 最小曲げ半径 | ≥ 1.0t(t = 板厚) | 半径が小さすぎると割れが発生する可能性があります。 |
| 最小フランジ長 | ≥ 1.5t + 曲げ半径 | フランジが短すぎると、クランプが困難になり曲げが失敗する可能性があります。 |
| スプリングバック補正 | 1–3° | 材料グレードと曲げ角度に基づいて調整してください。 |
| Vダイ開口部(V幅) | 6~10 × 板厚 | 板厚に基づいてダイサイズを選択してください。 |
プレス加工
冷間圧延鋼板は、以下に最も適した材料の一つです プレス加工。製品の複雑さに基づいて適切なグレードを選択し、必要なプレス加工を適用してください。
| プレス加工タイプ | 推奨グレード | 主要パラメータ |
|---|---|---|
| 単純打ち抜き | SPCC / DC01 | 打ち抜きクリアランス:0.05~0.08t |
| 一般成形 | SPCD / DC03 | 絞り比 ≥ 0.7 |
| 深絞り | SPCE / DC04 | 絞り比 ≥ 0.6 |
| 超深絞り | SPCG / DC06 | 絞り比 ≥ 0.55 |
溶接プロセス
冷間圧延炭素鋼板は優れた溶接性を備え、以下に示すように各種溶接方法に対応しています。
| 溶接方法 | 適合性 | 溶接品質 | 代表的な用途 |
|---|---|---|---|
| GTAW(TIG) | 非常に良好 | 清浄で美しい溶接部;歪みが最小限 | 精密部品、外観重視部品 |
| CO₂シールド溶接 | 良好 | 高効率、低コスト | 構造部品、大量生産 |
| スポット溶接 | 良好 | 薄板の重ね継手に最適 | 自動車ボディ、家電製品 |
| レーザー溶接 | 非常に優れている | 高精度、熱影響部が小さい | 精密部品 |
| MIG溶接 | 非常に良好 | 高速溶接 | 中厚板 |
一般的な溶接不具合と対策
| 不具合 | 原因 | 対策 |
|---|---|---|
| ポロシティ | シールドガス流量不足、表面の油分・汚れ | シールドガス流量を増加、接合部を清掃 |
| アンダーカット | 電流が高すぎる、溶接速度が速すぎる | 電流を低減、溶接速度を遅くする |
| 高温割れ | 炭素含有量が高すぎる、冷却が速すぎる | 低炭素鋼を使用、冷却速度を制御 |
| 過大な歪み | 溶接順序が不適切、入熱が过大 | 溶接順序を最適化、スキップ溶接/セグメント溶接を採用 |
表面仕上げ工程
冷間圧延炭素鋼板には欠点があります。耐食性があまり強くありません。ほとんどの場合、使用寿命を延ばすために表面処理が必要です。
リン酸塩皮膜処理
| パラメータ | 要件 |
|---|---|
| コーティング厚さ | 2~5 μm |
| 外観 | 均一な灰色皮膜 |
| 密着性 | クロスハッチ試験:クラス1 |
| 耐食性 | 中性塩水噴霧 ≥ 24時間 |
静電粉体塗装
| パラメータ | 要件 |
|---|---|
| コーティング厚さ | 60~120 μm |
| 外観 | タレ・垂れなし、ピンホールなし、オレンジピールなし |
| 硬さ | HV ≥ 400 |
| 耐食性 | 中性塩水噴霧 ≥ 72時間 |
| 密着性 | クロスハッチ試験:クラス1 |
電着塗装(電気泳動堆積)
| パラメータ | 要件 |
|---|---|
| コーティング厚さ | 15~30 μm |
| 外観 | 均一かつ平滑 |
| 硬さ | 粉体塗装より優れる |
| 耐食性 | 中性塩水噴霧 ≥ 240時間 |
電気亜鉛めっき
| パラメータ | 要件 |
|---|---|
| コーティング厚さ | 5~10 μm |
| 外観 | 均一な銀灰色仕上げ |
| 耐食性 | 中性塩水噴霧 ≥ 48時間 |
| 電気伝導率 | 非常に優れている |
溶融亜鉛めっき(SGCC)
| パラメータ | 要件 |
|---|---|
| コーティング厚さ | 8~15 μm |
| 外観 | スパングル模様または光沢のある銀色仕上げ |
| 耐食性 | 中性塩水噴霧 ≥ 96時間 |
表面仕上げ選択のクイックガイド
冷間圧延炭素鋼板の業界別適用例
家電業界
| 製品 | 推奨材料 | 板厚範囲 | 表面仕上げ | 主要要件 |
|---|---|---|---|---|
| 冷蔵庫ドアパネル | SPCC / DC03 | 0.5~0.6 mm | 粉体塗装/プレコート | 高表面品質、良好な平坦度 |
| 冷蔵庫側面パネル | SECC / SGCC | 0.5~0.8 mm | 粉体塗装 | 優れた耐食性 |
| 洗濯機内槽 | SPCD / SECC | 0.8~1.2 mm | 亜鉛めっき+プラスチックコーティング | 優れた深絞り性能 |
| 洗濯機キャビネット | SPCC / SGCC | 0.8~1.0 mm | 粉体塗装 | 優れた外観 |
| エアコン筐体 | SPCC / SGCC | 0.8~1.5 mm | 粉体塗装 | 耐食性+外観 |
| 電子レンジ筐体 | SECC | 0.6~0.8 mm | 粉体塗装 / 素地のまま | 耐食性 |
| PCシャーシ | SECC | 0.6~1.0 mm | 粉体塗装 / 素地のまま | EMIシールド |
| テレビ背面パネル | SPCC | 0.5~0.8 mm | 粉体塗装 | 低コスト |
自動車業界
| 部品 | 推奨材料 | 膜厚 | 熱間圧延炭素鋼板および厚板 | 主要性能要件 |
|---|---|---|---|---|
| 内扉パネル | DC03 / DC04 | 0.7~1.0 mm | FB/FC | 深絞り性 |
| 外扉パネル | DC04 / O5グレード | 0.7~0.8 mm | FD | 高表面品質 |
| フード | DC04 / O5グレード | 0.8~1.0 mm | FD | 外観+耐デント性 |
| トランクリッド | DC06 | 0.7~0.9 mm | FD | 超深絞り性 |
| ルーフパネル | DC04 / O5グレード | 0.7~0.8 mm | FD | 広面積の平坦度 |
| 外側サイドパネル | DC04 / O5グレード | 0.7~0.9 mm | FD | 大半径/複雑曲面成形 |
| フロアパン | 高張力鋼 | 1.2~2.0 mm | FB | 高強度 |
| オイルパン | DC06 | 1.5~2.0 mm | FB | 超深絞り性+耐漏れ性 |
| シートフレーム | 高張力鋼 | 1.5~3.0 mm | FB | 強度+安全性 |
通信機器業界
| 製品 | 推奨材料 | 膜厚 | 表面仕上げ | 主要要件 |
|---|---|---|---|---|
| サーバーキャビネット | SPCC / SGCC | 1.5~2.5 mm | 粉体塗装 | 強度+耐食性 |
| 配電盤 | 亜鉛メッキ鋼板 | 1.2~2.0 mm | 粉体塗装 | 耐食性+安全性 |
| ネットワークキャビネット | SPCC / SGCC | 1.0~2.0 mm | 粉体塗装 | 強度+外観 |
| バッテリーキャビネット | 亜鉛メッキ鋼板 | 1.5~2.5 mm | 重防食粉体塗装 | 高い耐食性 |
| 屋外基地局 | 亜鉛メッキ鋼板 | 2.0~3.0 mm | 重防食粉体塗装 | 耐候性 |
| 機器フレーム | SPCC | 1.0~1.5 mm | リン酸塩処理+粉体塗装 | 強度+コスト |
建築・建材用途
| 製品 | 推奨材料 | 膜厚 | 表面仕上げ | 主要要件 |
|---|---|---|---|---|
| 金属天井パネル | SPCC | 0.5~0.8 mm | 粉体塗装/プレコート | 平坦度+外観 |
| カーテンウォールパネル | SPCC / SGCC | 1.0~2.5 mm | 粉体塗装/フッ素樹脂塗装 | 耐候性 |
| 金属間仕切り | SPCC | 0.8~1.2 mm | 粉体塗装 | 外観+強度 |
| 手すり・レール | SPCC / SGCC | 1.5~2.5 mm | 粉体塗装/亜鉛めっき | 安全性+耐食性 |
金物・金属製品
| 製品 | 推奨材料 | 膜厚 | 表面仕上げ | 主要要件 |
|---|---|---|---|---|
| ツールボックス | SPCC/SECC | 0.8~1.5 mm | 粉体塗装/電気亜鉛めっき | 平坦度+外観 |
| 金属筐体/ケース | SECC / SGCC | 0.8~1.2 mm | 電気亜鉛めっき | 耐候性 |
| ファイリングキャビネット | SECC | 0.6~1.0 mm | 粉体塗装 | 外観+強度 |
| 棚 | SPCC / SGCC | 1.0~2.0 mm | 粉体塗装 | 安全性+耐食性 |
| 金物部品 | SPCC | 0.5~1.5 mm | 電気亜鉛めっき | 精度+耐食性 |
冷延炭素鋼板のコスト内訳
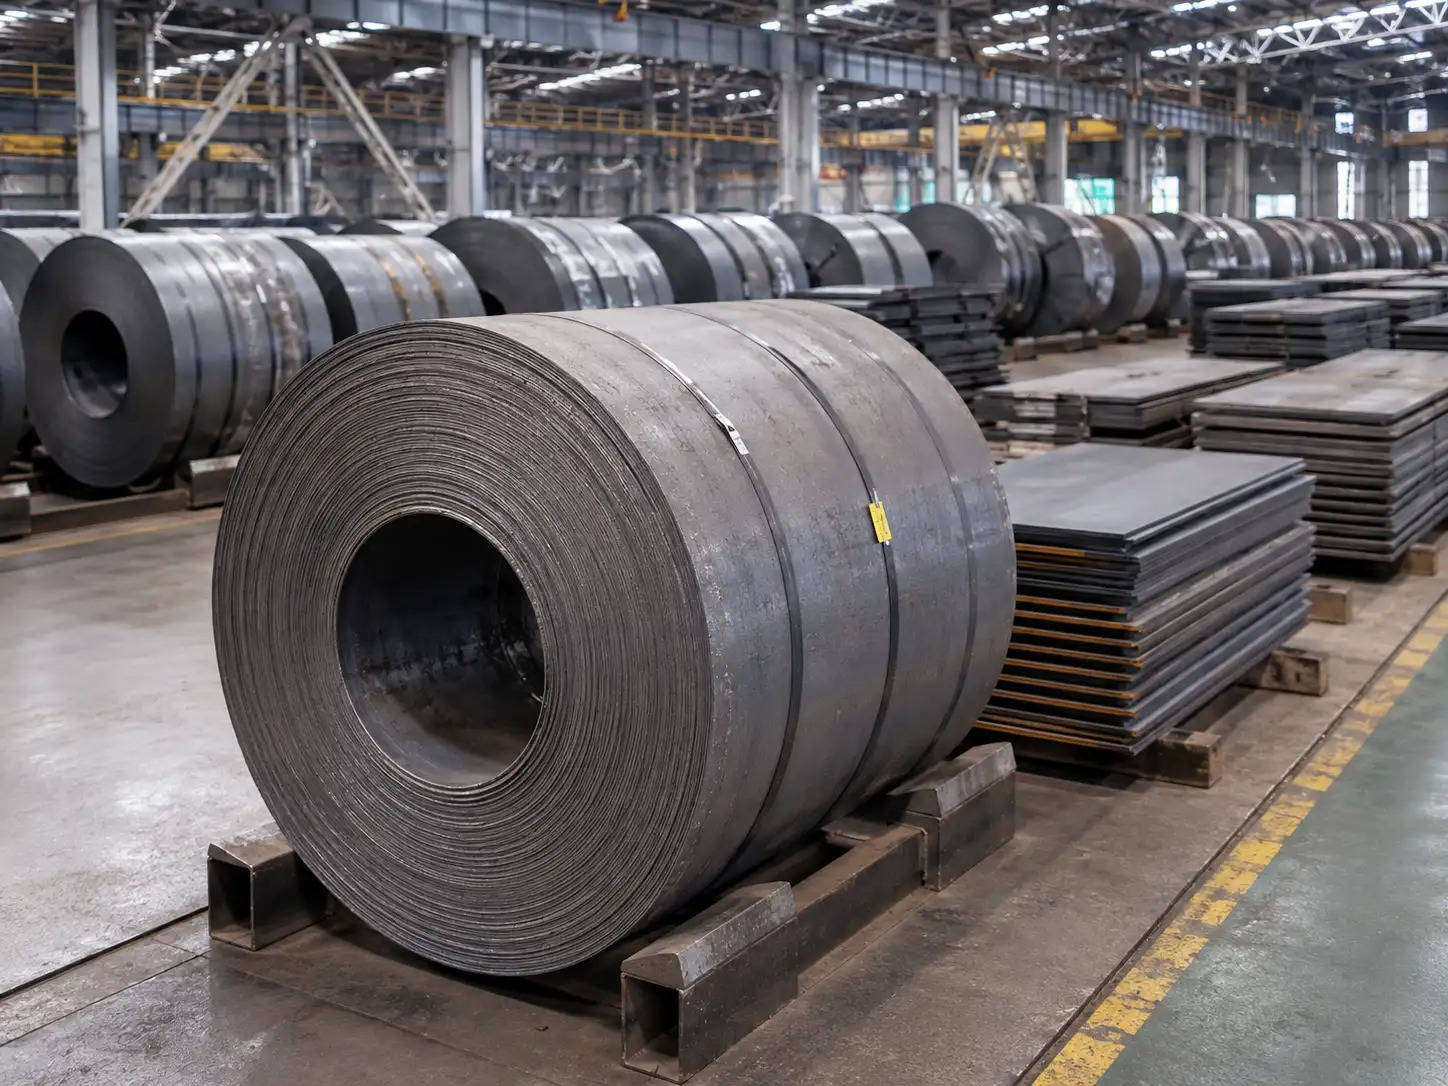
材料費
- 1
原材料: 総コストの60~70%
- 2
価格は以下の変動に大きく影響される 鋼片 および 熱間圧延コイル 価格
- 3
代表的なグレードの価格傾向: SPCC < SPCD < SPCE
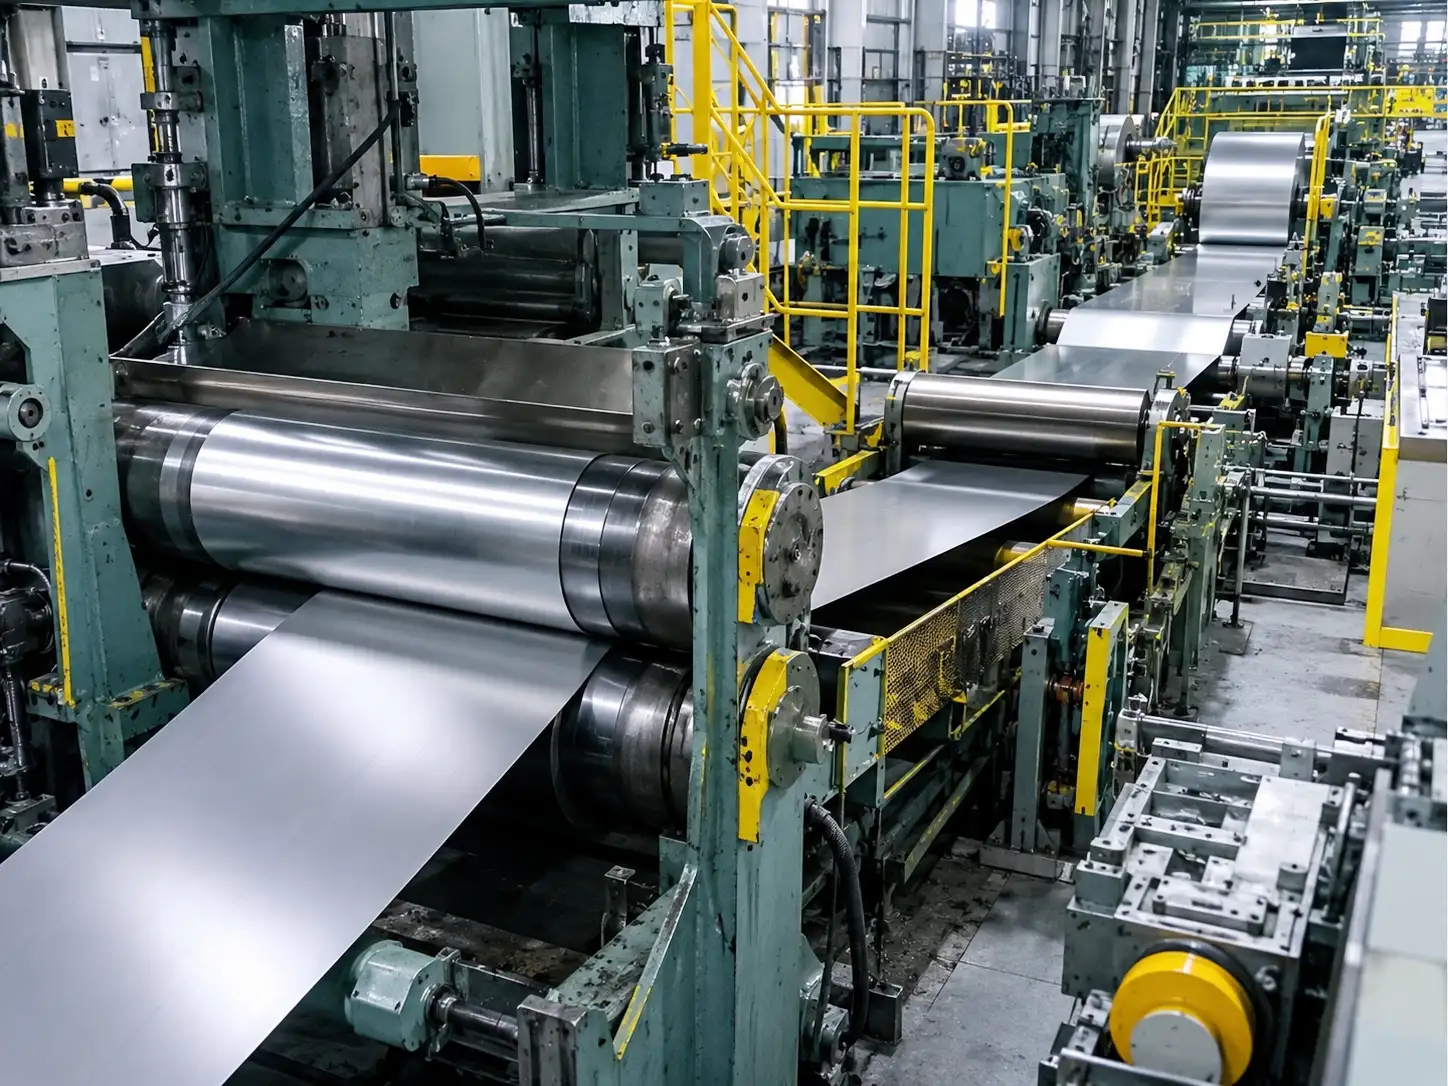
加工費
- 1
冷間圧延: 10–15%
- 2
焼鈍、調質圧延(スキンパス)、塗油: 5–10%
- 3
定尺切断・スリッティング: 3–5%
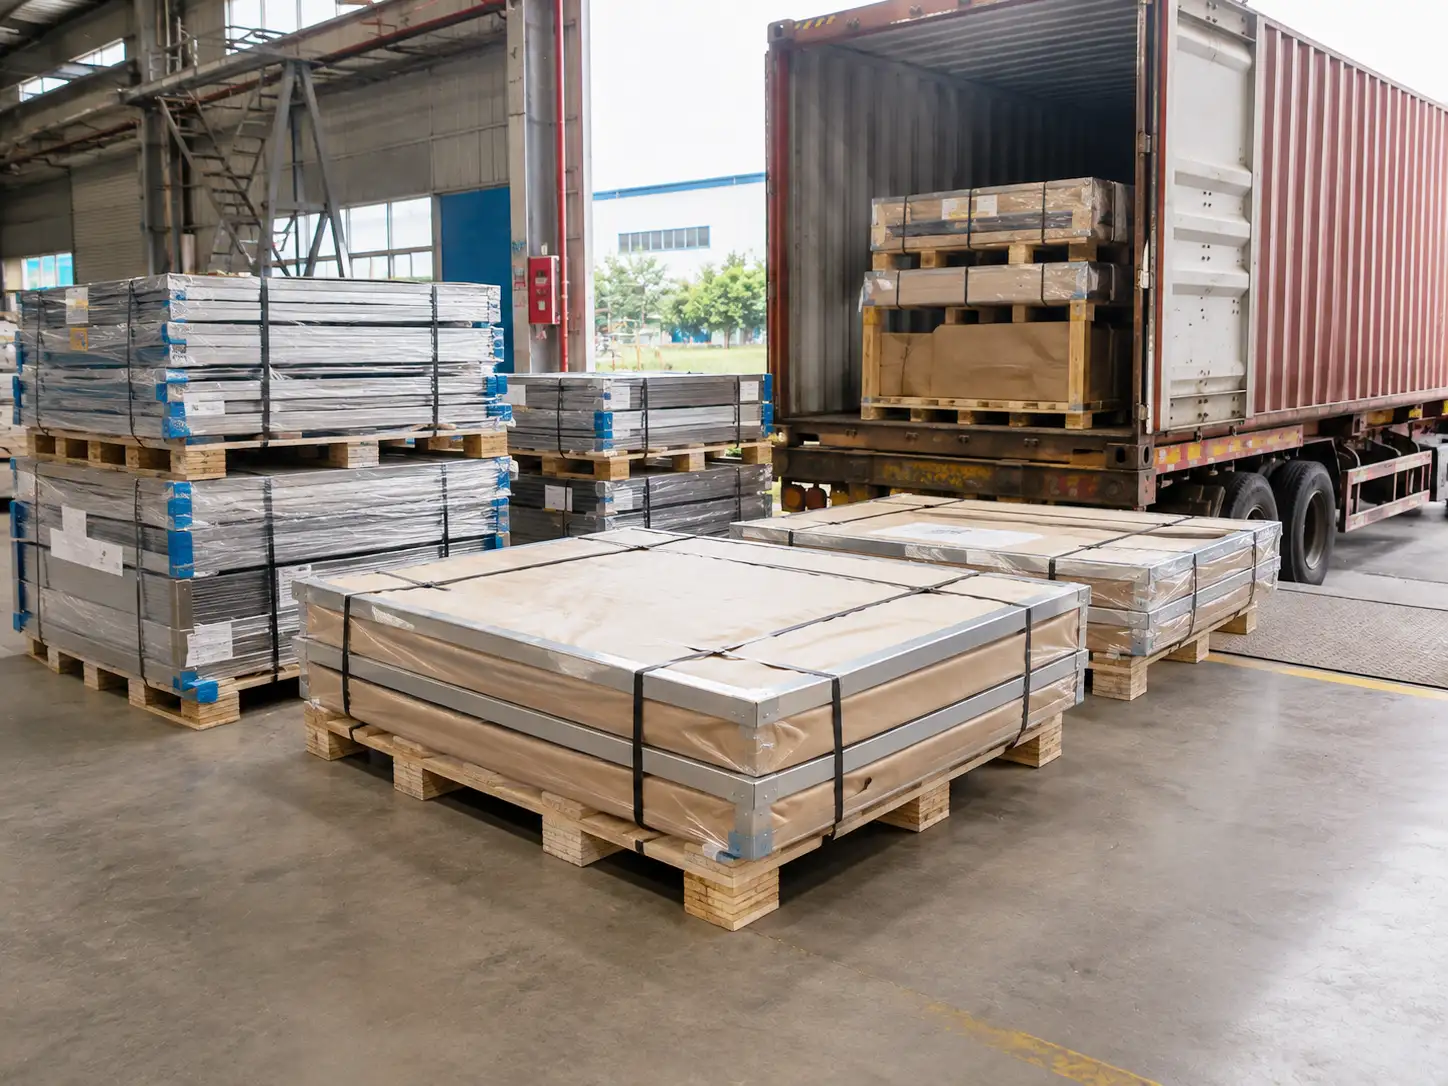
梱包・輸送
- 1
梱包: 2–3%
- 2
国内輸送: 1–2%
- 3
海上運賃: FOB価格には含まれない;CIF価格には含まれる
諸経費および利益
- 1
管理間接費: 3–5%
- 2
財務費用: 2–3%
- 3
利益率: 5–10%
価格に影響を与える主要因
| 要因 | 影響度 | 備考 |
|---|---|---|
| 原材料価格 | 高 | 鉄鉱石およびコークス価格の変動に起因 |
| 市場の需給 | 中程度 | 繁忙期には通常価格が上昇します |
の主要仕様 よくある質問
