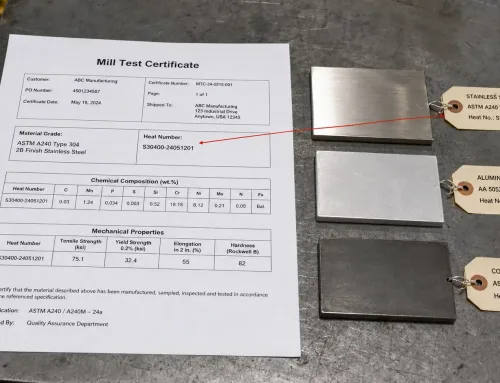
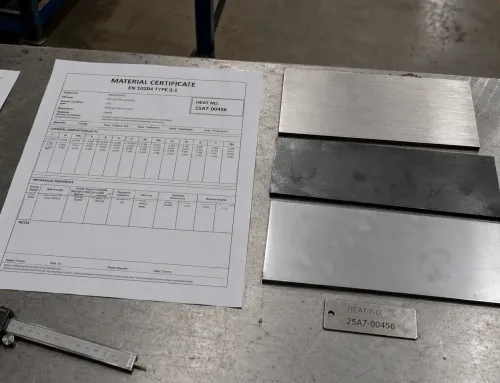
図面に「トレーサブルな材料」と指定するのは簡単なように聞こえます。しかし、部品が届いたときに、グレードとヒートナンバーは記載されているものの、実際のミルテストレポートとの紐付けがなく、どの生産ロット由来のものかの記録もなく、ヤードに届いた鋼材が書類に記載されたものと同一であることを確認する手段がない、という適合証明書が添付されていることがあります。材料トレーサビリティはチェックボックスではありません。完成した各部品を、その製造に使用された特定の金属の溶解まで結び付ける記録の連鎖であり、その連鎖の強さは最も弱いリンクに依存します。
材料トレーサビリティとは実際に何を意味するのか
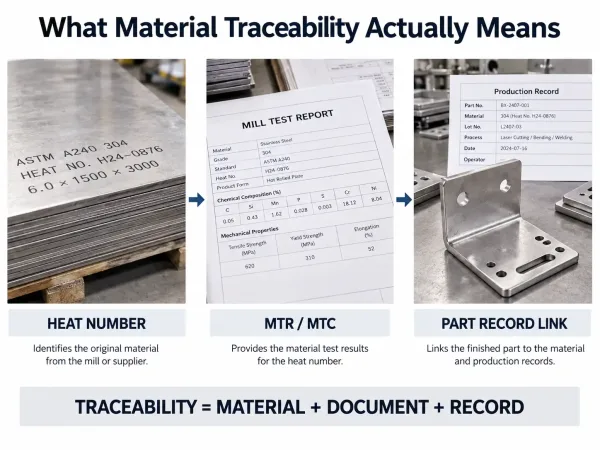
材料トレーサビリティの3つの核心要素(ヒートナンバー、MTR、材料と完成部品を結び付ける記録)を示すシンプルな図解。
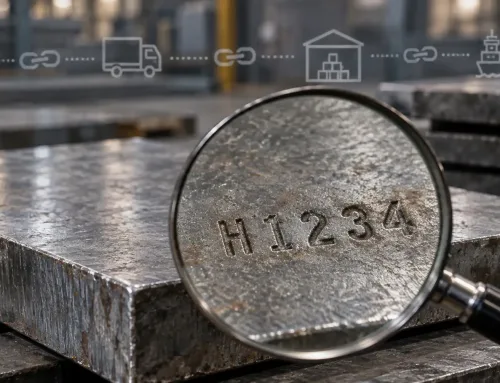
材料トレーサビリティとは、製造された部品を元の原材料まで遡って追跡できる文書化された能力のことです。具体的には、その材料が由来する炉内溶解または生産バッチまで追跡できることを指します。 金属加工において出発点となるのがヒートナンバーであり、これは鋼鉄メーカーまたは鋳造所が金属のバッチを生産するたびに割り当てる一意の識別子です。
この用語は、より広範な概念である製造トレーサビリティと混同されることがありますが、後者は部品の生産履歴全体(機械加工、溶接、コーティング、検査)を対象とします。材料トレーサビリティはより限定的です。それは1つの具体的な問いに答えます。原材料はどこから来たのか、そしてそれを証明できるか?
板金筐体、ブラケット、または構造パネルの場合、その証明は通常3つの形態を取る:
- ミルにおいて原材料に刻印またはステンシルされたヒートナンバー
- そのヒートの化学組成と機械的特性を記録したミルテストレポート(MTR) — 材料試験証明書(MTC)とも呼ばれる
- ヒートナンバーと、そこから切断、成形、溶接された特定の部品を結び付ける記録
これらのいずれかが欠けている場合、トレーサビリティの連鎖は途切れます。
ヒート番号とロット番号:その違いは何か?
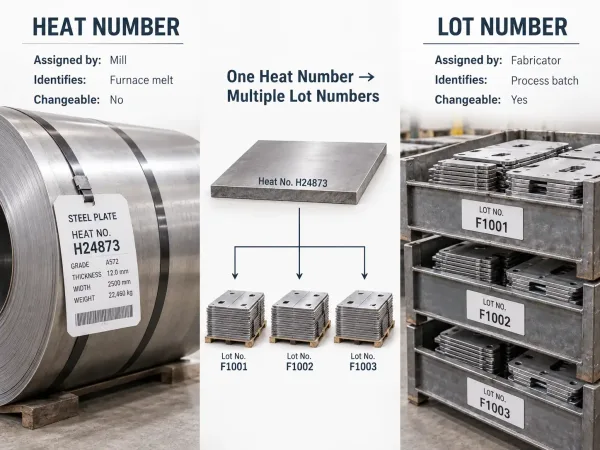
ミルが割り当てるヒートナンバーと、加工業者が割り当てるロット番号の違いを説明する比較図。
これら2つの識別子は、日常会話ではしばしば同じ意味で使われますが、それぞれが指すのは材料ライフサイクルの異なる段階です。
ヒートナンバーは製鋼所または鋳造工場で割り当てられます。これは溶融金属の特定の鋳込み、つまり1回の溶解ロットを識別します。その鋳込みから生産されたすべての板、シート、バー、コイルには同じヒートナンバーが付けられます。ヒートナンバーは材料の起源を示す識別子であり、変更や再割り当てはできません。
ロットナンバーは後から割り当てられ、通常は加工業者または下流の加工業者によって行われます。同じ二次加工を受けた材料をグループ化します。例えば、同一ヒートから得られた板のうち、一緒に熱処理されたバッチ、または同一コイルから得られたシートのうち、同じ日に切断されたセットなどです。材料が異なる加工ランに分かれた場合、1つのヒートナンバーから複数のロットナンバーが生成されることがあります。
| 識別子 | 割り当て者 | 識別対象 | 変更可能か? |
|---|---|---|---|
| ヒートナンバー | ミルまたは鋳造所 | 特定の炉の溶解 | いいえ |
| ロットナンバー | 加工業者または処理業者 | 同じ材料と加工条件を共有する部品のグループ | はい——各処理段階で新しいロットを作成できる |
実際には、両方の番号がトレーサビリティ文書に記載されます。ヒートナンバーは部品を製鋼所まで遡って結び付け、ロットナンバーは部品を特定の加工ランに結び付けます。両者が組み合わさって、トレーサビリティチェーンの基盤を形成します。
ミルテストレポートの役割
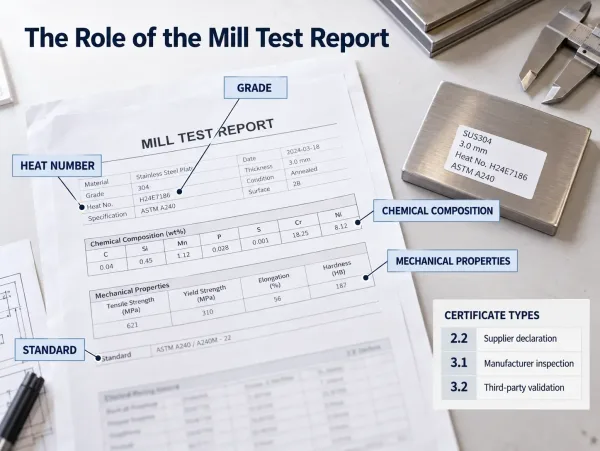
MTRに含まれる情報と、EN 10204 証明書タイプ 2.2、3.1、および 3.2 の基本的な違いを示す技術ビジュアル。
ミル試験成績書(MTR)は、ヒートナンバーに意味を与える正式な文書です。 これがないと、ヒートナンバーは単なる刻印コードに過ぎず、どの金属ロットが使用されたかは分かっても、そのロットに何が含まれているかは分かりません。
一般的なMTRには以下が含まれる:
- ヒートナンバーおよび材料グレード(例:ASTM A36、304 ステンレス、6061-T6 アルミニウム)
- 化学成分 — 炭素、マンガン、クロム、ニッケル、その他の元素の含有率
- 機械的性質 — 降伏強度、引張強度、伸び、硬さ
- 適用規格 — 材料の製造に適用された仕様(例:ASTM A240、EN 10204)
- 試験方法 — 化学試験および機械試験に使用された規格(例:ASTM E415、ASTM A370)
購買担当者にとって、MTRレビューは、現場の材料が発注内容と一致していることを確認する主要な方法です。部品が使用中に故障し、材料に欠陥があったかどうかが問題となった場合、部品のヒートナンバーに紐づくMTRが、調査担当者が最初に要求する文書となります。
EN 10204 証明書の種類は、MTRに付随する第三者検証のレベルを定義します:
| 証明書タイプ | 説明 | 範囲 |
|---|---|---|
| タイプ 2.2 | 非特定検査に基づく試験結果を伴うサプライヤーの宣言 | 一般商業注文 |
| タイプ 3.1 | メーカーの自主検査部門によって検証された、メーカー発行の検査証明書 | ほとんどのB2B産業注文 |
| タイプ 3.2 | 独立した第三者によって検証された検査証明書 | 重要用途(圧力容器、原子力、航空宇宙) |
発注書に正しい証明書の種類を指定することは、材料のトレーサビリティを確立するための、最も一般的でありながら、最も見落とされがちな手順の一つです。
トレーサビリティの仕組み:完成品から原材料へ遡る方法
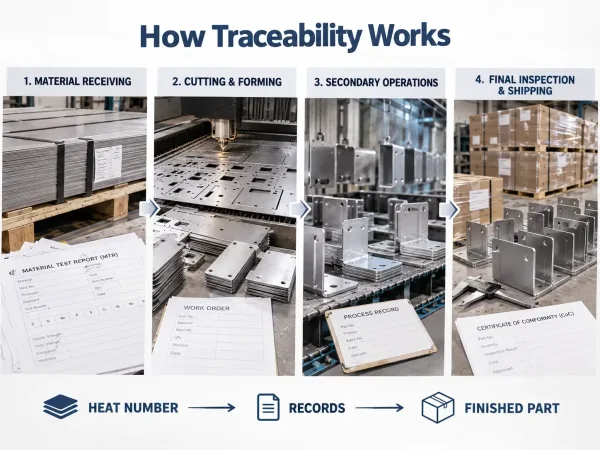
材料受入から切断、二次加工、最終出荷に至るまで、トレーサビリティがどのように維持されるかを示すステップバイステップのワークフロー。
板金加工におけるトレーサビリティのチェーンは、予測可能な経路をたどります。 この経路を理解することで、エンジニアと調達チームの両方が、何を要求すべきか、そしてどこにギャップが発生しやすいかを把握できます。
ステップ1:材料受入
受入品質管理および検査の一環として、受入チームは材料のステンシルまたはタグからヒートナンバーを記録し、サプライヤーのMTRと照合します。これは最初であり、かつ最も重要な管理ポイントです。 受入時にヒートナンバーが記録されていない場合、またはMTRが欠落している場合、その材料のトレーサビリティチェーン全体は、生産開始前に損なわれます。
ステップ2:切断および成形
シートがレーザーカット、パンチング、またはシャーリングによって個々の部品に加工される際、ヒートナンバーは引き継がれなければなりません。 デジタルトラッキングシステムを備えた工場では、切断時にヒートナンバーが作業指示書またはジョブトラベラーにリンクされます。手作業のシステムでは、オペレーターがトラベラーにヒートナンバーを記録します。いずれの場合も目標は同じです:そのシートから生産されたすべての部品は、そのヒートナンバーまで遡って追跡可能でなければなりません。
このステップは、トレーサビリティが最も頻繁に途切れる箇所です。 レーザーベッドの上に並んだヒートAのシートとヒートBのシートは、外観は同一でも冶金学的に異なる部品を生み出す可能性があります。切断段階で明確な分離とラベル付けが行われない場合、2つのヒートが混在し、両方のトレーサビリティチェーンが失われます。
ステップ3:二次加工
溶接、熱処理、めっき、または粉体塗装を行う部品は、追加の記録を生成します。溶接施工仕様書、熱処理証明書、塗装バッチ番号などです。これらの各記録は、元のヒートナンバーまたはロット番号を参照し、原材料から各加工ステップまでを結びつけたチェーンを作成する必要があります。
外注加工の場合、加工業者は、サブコントラクターに送る発注書にヒートナンバーまたはロット番号を記載する必要があります。 部品が返却される際、サブコントラクターの証明書は同じ識別子を参照する必要があります。
ステップ4:最終検査および出荷
生産サイクルの終了時に、ファブリケーターは出荷に対して適合証明書(CoC)またはコンプライアンス証明書を作成します。この文書には以下を記載する必要があります:
- 使用した原材料のヒートナンバー
- 適用される材料規格
- 寸法検査、外観検査、または機能検査の結果
- 生産記録に紐づくロット番号または作業指示番号
CoCはMTRと合わせることで、購入者に完全な2文書のトレーサビリティパッケージを提供します。MTRは材料が何であるかを証明し、CoCはそれに対して何が行われたかを証明します。
板金購買担当者にとって材料トレーサビリティが重要な理由
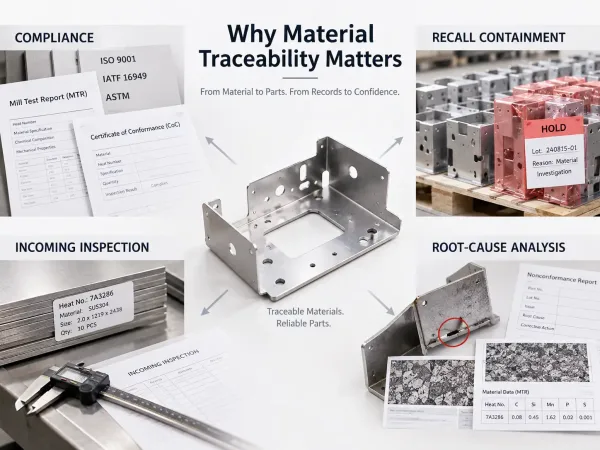
材料トレーサビリティの主なメリット(コンプライアンス、リコールの封じ込め、根本原因分析、受入検査)を示す、バイヤー向けのビジュアル。
カスタム板金部品を発注するエンジニアや調達チームにとって、材料トレーサビリティは抽象的な品質概念ではなく、コンプライアンス、コスト、リスクに直接影響します。
規制および契約上のコンプライアンス。 航空宇宙、防衛、医療、エネルギー、食品加工など、多くの業界では、購入条件として文書化された材料トレーサビリティが求められます。AS9100(航空宇宙)、ISO 13485(医療機器)、NADCAP(特殊工程)などの標準は、いずれも追跡可能な材料記録を義務付けています。規制対象業界以外でも、多くのOEMがサプライヤー品質協定にトレーサビリティ要件を含めています。
リコールの封じ込め。 部品が市場に出た後に材料の欠陥が発見された場合、トレーサビリティがリコールの範囲を決定します。完全なトレーサビリティチェーンがあれば、ヒートナンバーとロットで影響を受ける部品を特定でき、リコールをそれらのユニットのみに限定できます。 トレーサビリティがないと、同じ期間に製造されたすべての部品にリコールが拡大する可能性があり、はるかにコストがかかります。
根本原因分析。 試験中または使用中に部品が故障した場合、トレーサビリティにより、調査者は故障の原因が材料、製造工程、設計のいずれに起因するかを特定できます。 MTRは、故障部品を比較するための基準となる材料データを提供します。
受入検査。 自社で受入検査を行うバイヤーにとって、トレーサビリティ文書(特にMTR)は、受領した材料が仕様を満たしていることを確認するために必要な基準値を提供します。
発注書に指定すべき事項
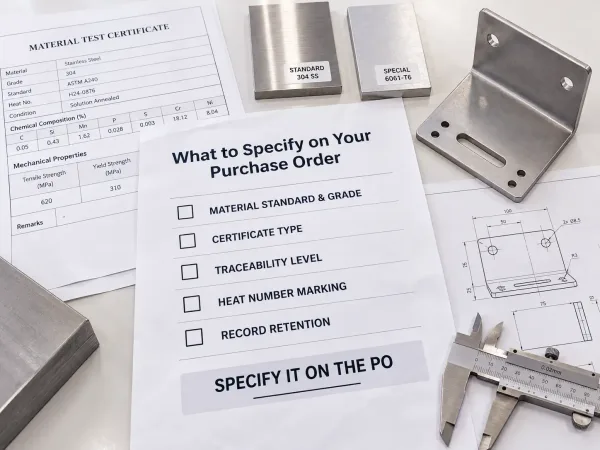
バイヤーが発注書で指定すべき主要なトレーサビリティ要件を示すチェックリスト形式のビジュアル。
材料トレーサビリティを確立する最も効果的な方法は、RFQまたは発注書の段階で製造品質要件を定義することです。 明確なPOは曖昧さを減らし、コストのかかる確認サイクルを防ぎ、製造業者に具体的な目標を与えます。
以下を含めることを検討してください:
- 材料標準およびグレード — 例:ASTM A240 Type 304、「ステンレス鋼」だけでなく“
- 証明書の種類 — 例:EN 10204 Type 3.1 または Type 3.2
- トレーサビリティのレベル — ロットレベル(材料と工程ごとにグループ化)またはシリアルレベル(個々の部品の追跡)
- ヒートナンバーのマーキング — ヒートナンバーを完成品またはその梱包に転記するかどうか
- 記録の保存 — トレーサビリティ記録の保存期間(一般的に工業用は7–10年、航空宇宙および医療用はより長期間)
図面に特定の材料規格が指定されているにもかかわらず、POに証明書の種類が指定されていない場合、製造業者はデフォルトでType 2.2の供給者宣言書を採用することがあります。これは独立した試験データを含まない場合があります。証明書の種類を明示的に指定することで、このギャップを解消できます。
よくある質問