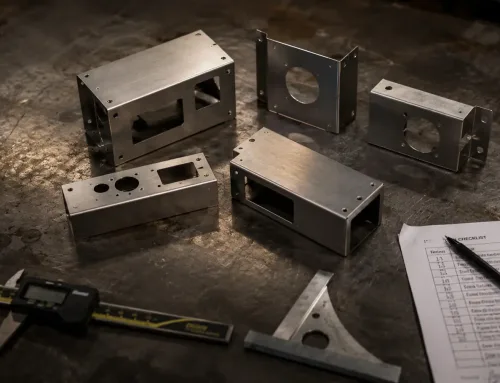
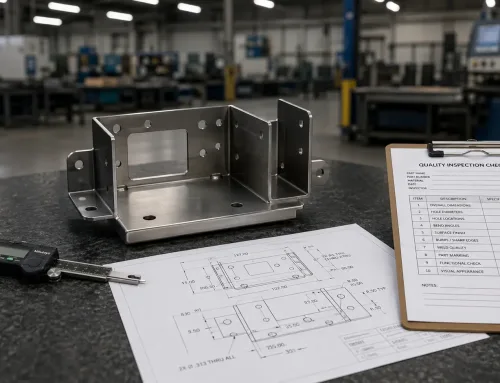
品質要件は、設計、調達、サプライヤーレビューの3段階にわたって構築され、各段階で異なる種類の基準が追加される。.
一つの部品が切断、曲げ、または溶接される前に、誰かが基本的な問いに答えなければならない: この部品にとって「良品」とはどのようなものか? その答えは、具体的で測定可能な基準として 技術図面 または発注書に記載され、それが品質要件となる。.
それは、機能する部品と組立現場で問題を引き起こす部品との間の境界線である。.
品質要件とは、「うまく作れ」という曖昧な指示ではない。機械オペレーターと検査員の両方が検証できる数値で表現された、製造部品が満たすべき条件の正式な記述である: 直径12.00 ±0.05 mm、表面粗さRa 1.6 μm、ASTM A36鋼を確認する材料証明書など。.
ISO 9001の文脈では、要件は「明示された、一般に暗黙の、または義務的なニーズまたは期待」と定義されている。“
製造部品の場合、品質要件はほとんどの場合明示される—— 図面、仕様書、および発注書に ——曖昧さは、部品の不合格とプロジェクトの遅延への最速の道だからである。.
品質要件に何が含まれるか、誰が定義するか、サプライヤーがどのように検証するかを理解することが、初回納品で期待に合致する部品を入手するための第一歩である。.
品質要件には何が含まれるか?
品質要件は単一の数値ではない。完成部品がどのように見え、機能し、検証されるべきかを総合的に記述する一連の基準である。.
ほとんどのカスタム製造金属部品では、, これらの基準は4つのカテゴリーに分類される。.
寸法要件
寸法要件は、部品の サイズ、形状、および幾何学的特徴を規定する。.
これらには、線形寸法(穴径、肉厚、全長)、公差(公称サイズからの許容変動、例えば±0.05 mm)、およびASME Y14.5に基づいて定義された幾何公差——平坦度、直角度、位置度など——が含まれる。.
寸法要件は品質紛争の最も一般的な原因であり、通常、設計者が実際には必要のないフィーチャーに厳しい公差を指定することが原因である。.
±0.01 mmで位置決めされた穴は、±0.10 mmの穴よりも製造コストが大幅に高くなる。.
適切な公差を指定すること——最も厳しいものではなく——が、優れた品質要件を作成する一部である。.
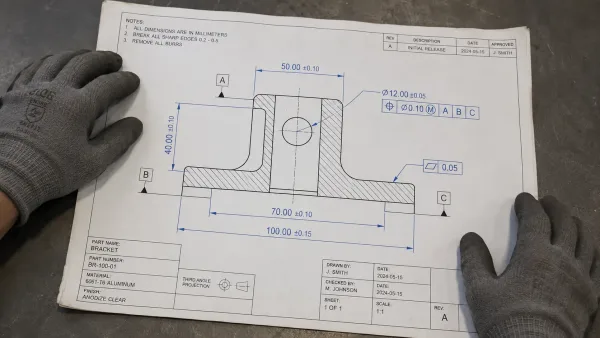
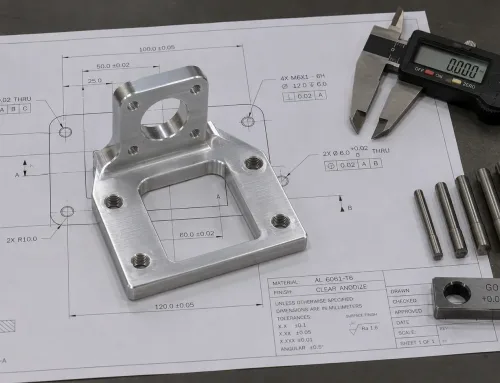
GD&T公差を付したエンジニアリング図面——寸法品質要件が定義される主要な文書。.
材料要件
材料要件は、部品が何で作られているかを定義する。.
最低限、完全な 板金材料仕様 は、材料グレードまたは適用規格——例えば、ASTM A240に準拠した304ステンレス鋼やAMS-QQ-A-250/11に準拠した6061-T6アルミニウム——を、最小降伏強度や硬度などの必要な機械的性質とともに定義すべきである。.
規制産業——医療、航空宇宙、食品加工——に使用される部品の場合、材料要件はさらに以下をカバーすることがある: トレーサビリティ(ヒートロット番号付きのミルサーティフィケーション)、化学成分限界、および特定物質の制限(RoHS、REACH)。.
図面に仕様番号なしで「鋼」または「アルミニウム」と記載すると、材料の選択がサプライヤーに委ねられることになり、買い手の意図とはほとんど一致しない。.
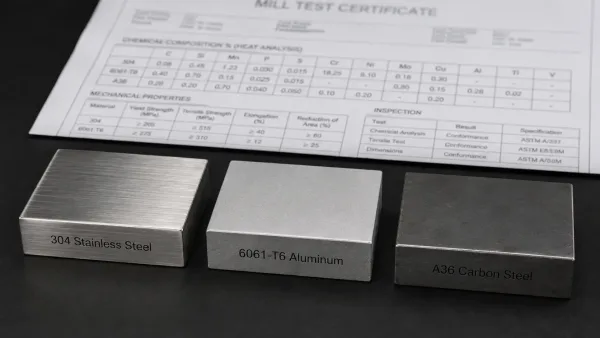
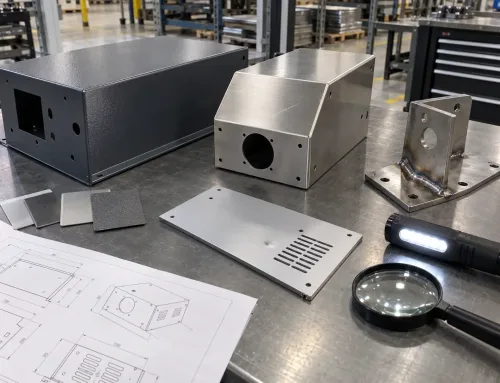
��の一般的な合金グレードの材料サンプルとミルテスト証明書を並べ、材料要件がどのように指定され検証されるかを示しています。
表面および仕上げ要件
表面要件は、 粗さ、コーティング、および外観をカバーする。.
表面粗さはRa(算術平均粗さ)またはRz(最大高さ平均)で測定され、通常は Ra 0.4 μm (非常に細かい、シール面用)から Ra 12.5 μm (粗い、非可視構造部品用)の範囲である。.
コーティング要件は、必要な 板金仕上げ工程 — 粉体塗装、アルマイト処理、亜鉛めっき、電着塗装など — 塗膜厚さ、色、および耐塩水噴霧性などの必要な性能基準とともに。.
表面仕上げの指示としての「塗装」は品質要件ではありません — それはサプライヤーに利用可能な最も安価な選択肢を選ぶよう促すものです。.
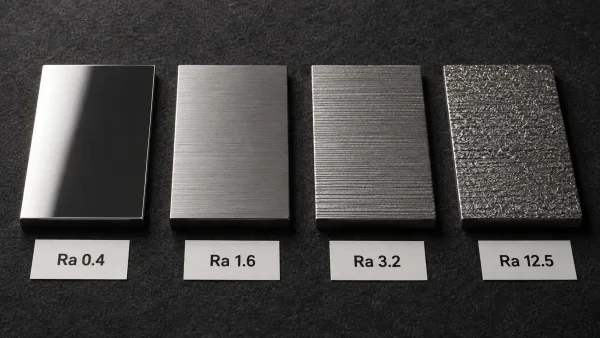
��のRa値にわたる表面仕上げの比較 — 鏡面研磨から粗いミル仕上げまで — 測定可能な粗さ値を指定することがなぜ重要かを示しています。
機能要件と性能要件
機能要件は、 部品がどのように見えるべきかではなく、何を果たすべきかを記述します。.
これには、漏れ試験(15 psiで30秒間保持し、圧力降下がないこと)、溶接健全性(目視可能なポロシティがなく、AWS D1.1に準拠した完全溶け込み)、耐荷重能力、電気伝導率、または組立嵌合(部品Xと0.05 mmのクリアランス以内で嵌合)が含まれます。.
機能要件はしばしば優先順位の最上位に位置します。.
寸法が公差外であっても、部品が機能試験に合格すれば、その偏差は許容される場合があります。.
部品が漏れ試験に不合格となれば、どれだけ寸法適合していても救うことはできません。.
寸法要件とともに機能要件を指定することで、メーカーは実際に何が重要かを明確に把握できます。.
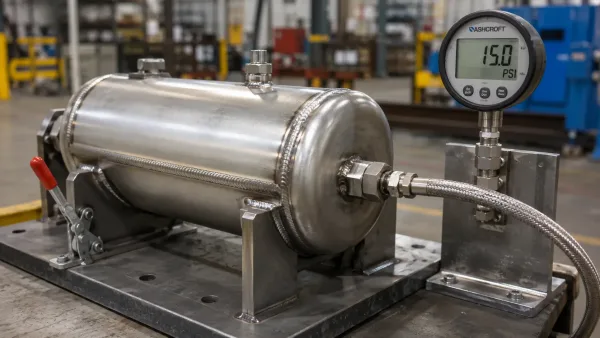
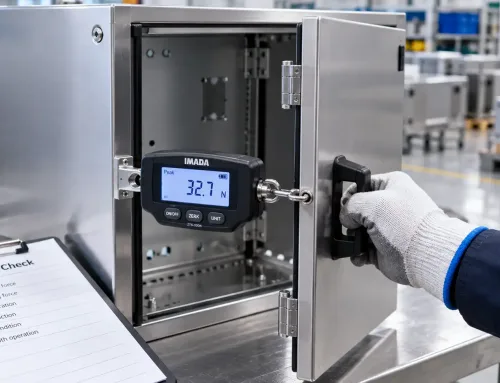
機能漏れ試験の実施中 — 部品は圧力降下なく圧力を保持する必要があり、性能ベースの品質要件を示しています。.
品質要件は誰が、いつ定義するのか?
品質要件は単一の情報源から生まれるものではありません。.
それらは以下の段階を通じて構築されます ��の段階, 、それぞれが異なる人々と異なる文書に関与します。.
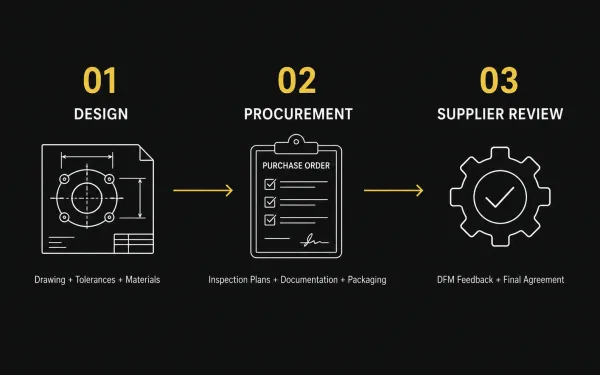
品質要件は、設計、調達、サプライヤーレビューの3段階にわたって構築され、各段階で異なる種類の基準が追加される。.
設計段階では, 、機械エンジニアまたは製品設計者がエンジニアリング図面を作成します。その図面上のすべての寸法、公差、材料指示、および表面仕上げ注記が品質要件です。.
ここで最も重要な決定が下されます — そしてほとんどの品質問題が始まります。なぜなら、エンジニアは下流の製造への影響を十分に考慮せずに、過剰指定または過少指定を行うことがあるからです。.
調達段階では, 、バイヤーまたはソーシングチームが図面を超えた要件を追加します:検査サンプリング計画(ISO 2859に準拠したAQLレベル)、文書要件(材料証明書、検査報告書、PPAP提出)、包装仕様、および納品条件。.
これらの要件は部品の製造方法を変えるものではありませんが、以下を定義します どのように検証、文書化、および出荷されるかを。.
サプライヤー認定段階では、メーカーが図面と発注書をレビューし、その後以下を実施します 板金DFMレビュー 実際の製造能力と矛盾する可能性のある要件を特定するために。.
ここでサプライヤーは、図面通りに製造することが困難または不可能な特徴を特定します — 利用可能な工具に対して小さすぎる半径、プロセスが保持できない厳しすぎる公差、追加工程を必要とする表面仕上げ。.
最終的に合意された品質要件とは、承認された図面改訂版およびバイヤーとサプライヤー間の品質協定に記載されているものです。.
品質要件 vs. 品質基準 vs. 品質仕様
これら3つの用語はしばしば互換的に使用されますが、 それぞれ異なるレベルで機能します。.
A 品質標準 は、組織全体で品質を管理するための公表されたフレームワークです。ISO 9001が最も広く認識されており、その他にはIATF 16949(自動車)、AS9100(航空宇宙)、ISO 13485(医療機器)があります。.
標準は品質マネジメントシステムの運用方法を教えてくれますが — 特定のブラケットの粉体塗装がどの程度の厚さであるべきかは教えてくれません。.
A 品質要件 は、特定の部品または製品に適用される具体的で測定可能な基準です。.
それは図面、仕様書、または発注書の明細行に記載されています。.
“「穴径 8.00 ±0.05 mm」は品質要件です。.
A 品質仕様 は、部品を定義する完全な技術文書セットです — 図面、部品表、材料仕様、プロセス仕様、検査基準、および合格基準が含まれます。.
これは、特定の部品に関するすべての品質要件を保持する容器と考えてください。.
| 用語 | レベル | これら3つの用語は製造業でしばしば互換的に使用されますが、異なる範囲レベルを指します。 | 典型的な文書 |
|---|---|---|---|
| 品質標準 | 組織 | 全製品にわたる品質の管理方法 | ISO 9001、IATF 16949 |
| 品質要件 | 部品または製品 | ��の部品に対する具体的で測定可能な基準 | 図面、発注書明細行 |
| 品質仕様 | 部品または製品 | 一つの部品の完全な技術的定義 | 図面+BOM+検査計画 |
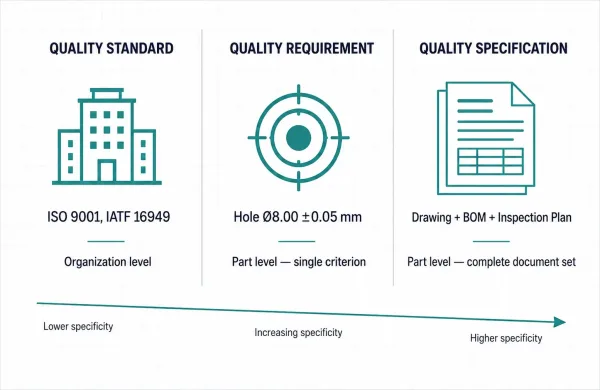
関連するが異なる3つの概念 — 標準は組織を統治し、要求事項は単一の測定可能な基準を定義し、仕様は一つの部品に対するすべての要求事項をまとめたものである。.
品質要件が不明確な場合に何が起こるか?
カスタム製造における最も高額な品質問題は、不良な加工技術によって引き起こされるのではなく、不完全な要求事項によって引き起こされる。.
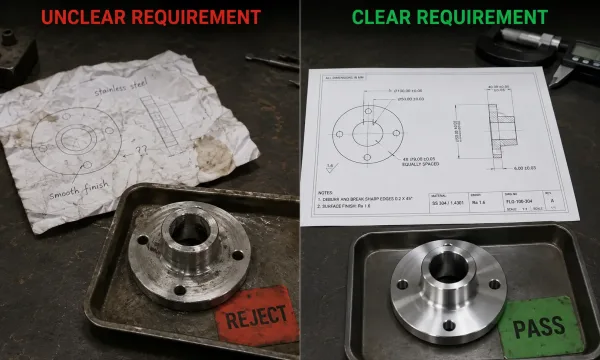
不明確な品質要求事項と明確な品質要求事項の結果 — 曖昧な指示は部品の不合格につながり、精密な仕様は初回検査で合格する部品につながる。.
図面や発注書に不足がある場合、サプライヤーは仮定でそれを補い、その仮定はしばしばバイヤーが想定していたものと一致しない。.
公差が指定されていない。. サプライヤーは一般公差規格にデフォルト設定し、金属部品の場合は通常ISO 2768-mKが適用される。.
これは、30 mmまでの寸法が±0.2 mmに保持されることを意味し、多くの形状には問題ないが、精密ボアや圧入穴には完全に不十分である。.
バイヤーは、技術的にはサプライヤーの標準内であるが、機能的には不適切な部品を受け取ることになる。.
材料がグレードで指定されていない。. グレード番号なしで図面に「ステンレス鋼」と記載しても、サプライヤーに耐食性、成形性、溶接性に関する指針を与えない。.
サプライヤーはコストと入手可能性に基づいて選択するため、意図された環境で腐食する材料や、成形中に割れる材料が選ばれる可能性がある。.
表面仕上げが不十分に指定されている。. “「滑らかな仕上げ」は測定可能な要求事項ではない。.
Ra値やコーティング仕様がなければ、サプライヤーは目視検査では許容できるが、アプリケーションでは不合格となる表面の部品を納品する可能性がある — 漏れるシール面、UV暴露で剥がれる塗装面など。.
検査基準が欠落している。. 図面にどの寸法が重要(したがって全数検査が必要)で、どの寸法が一般(サンプリング検査で検証可能)かが記載されていない場合、サプライヤーはすべてを検査する(コスト増)か、目視確認以上の検査を何もしない(リスク増)かのどちらかになる。.
どちらの結果もバイヤーが望むものではない。.
パターンは一貫している:不明確な要求事項は仮定を生み、仮定は不一致を生み、不一致は部品の不合格、返品、スケジュール遅延につながる。.
明確な要求事項を書くコストは分単位で測られる。書かないコストは週単位で測られる。.
メーカーは品質要件をどのように検証するか?
品質要求事項は、それを確認するプロセスと同じだけの価値しかない。.
信頼できるメーカーは、生産の異なる段階で欠陥を検出する階層的検査アプローチを採用している。.
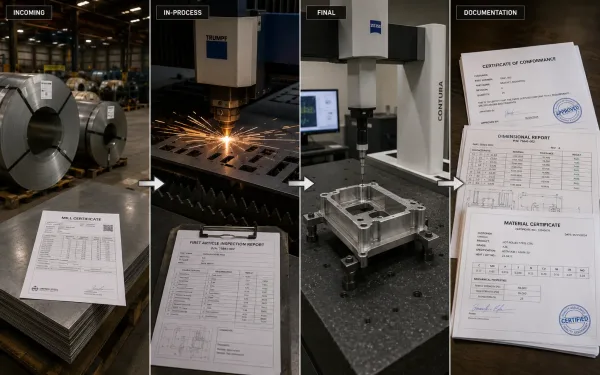
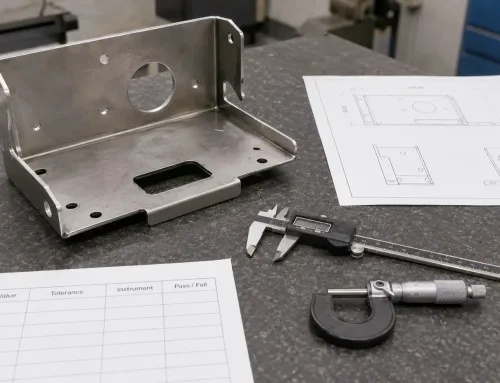
階層的検査アプローチ — 受入材料検証から工程内モニタリング、最終寸法測定、正式な文書化まで。.
受入材料検証 原材料が仕様に適合することを確認する。.
これには以下が含まれる ミルテストレポートのレビュー 供給材料が要求グレード、仕様、機械的特性に適合することを確認するため。場合によっては、蛍光X線分析(XRF)や光発光分光分析(OES)を用いたポジティブマテリアル識別(PMI)を実施し、合金組成を確認する。.
工程内検査 生産中に実施される。.
板金加工の場合、通常、初品検査(フルバッチを流す前に最初の部品の全寸法を測定)、定義された間隔での工程内チェック、レーザー切断速度、曲げ角度、溶接設定などのプロセスパラメータのモニタリングが含まれる。.
最終検査 出荷前に実施される。.
品質要求事項に応じて、完全な寸法報告書(重要形状のCMM測定)、表面粗さ試験(粗さ計の読み取り)、コーティング厚さ測定(磁気式または渦電流式ゲージ)、外観欠陥の目視検査、機能試験(漏れ試験、組立嵌合チェック)が含まれる場合がある。.
ドキュメント ループを閉じる。.
適合証明書(COC)は、部品が発注書および図面改訂に指定された要求事項を満たしていることを証明する。.
材料証明書、検査報告書、試験結果が証拠として添付される。.
重要なアプリケーションでは、PPAP(生産部品承認プロセス)パッケージがこの文書化の標準化されたフォーマットを提供する。.
具体的な検査方法と頻度は、品質要求事項自体によって決定される。.
厳しい公差はより精密な計測器を必要とする。.
高いAQLレベルはより大きなサンプルサイズを必要とする。.
表面が重要な部品は、傷を防ぐための管理されたハンドリングが必要である。.
要求事項が標準を設定し、検査プロセスがそれを検証する。.
部品の明確な品質要件を作成する方法
カスタム部品を調達するエンジニアおよび調達チームにとって、, 図面および発注書における要求事項の品質が、受け取る部品の品質を直接決定する。.
以下は実用的なチェックリストである:
材料をグレードと規格で指定する。. 「ステンレス鋼」ではなく「ASTM A240に準拠した304ステンレス鋼」と記載する。“
材料が追加の特性(最小降伏強度、硬さ、耐食性)を満たす必要がある場合は、明示的に記載する。.
公差は重要な機能にのみ適用し、すべてに適用しない。 嵌合、機能、または安全性に影響する機能にのみ、厳しい公差(±0.05 mm以上)を適用する。
重要でない機能には一般公差(ISO 2768-mKまたは同等品)を適用する。
これにより品質を損なうことなくコストを抑制できる。
表面要件を数値化する。 「滑らか」をRa値に置き換える。
「塗装」をコーティングの種類、厚さ、性能規格に置き換える。
外観が重要な場合は、許容できる欠陥レベルを定義するか、視覚参照サンプルを提供する。
検査および文書化のニーズを明記する。 サプライヤーに必要なものを伝える:初品検査報告書、寸法検査データ、材料証明書、COC。
特定のレベルでのAQLサンプリングが必要な場合(例えば、AQL 1.0、ISO 2859-1に基づく一般検査水準II)、購買発注書に記載する。
部品の機能を説明する。 「このブラケットは船舶用エンクロージャー内部に取り付けられ、塩水噴霧に耐える必要がある」という一文の注記が、図面の寸法では伝えられないコンテキストをサプライヤーに提供する。
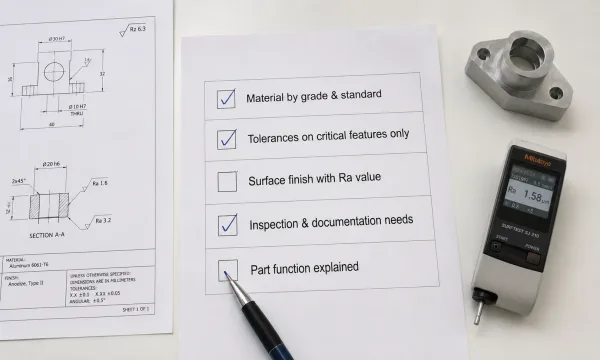
明確な品質要件を作成するための実践的な5項目チェックリスト — 材料、公差、表面仕上げ、検査ニーズ、部品機能を網羅する。
用途を理解しているサプライヤーは、生産開始前に潜在的な問題を指摘できる。
よくある質問
部品図面の製造可能性レビューのサポートが必要ですか? 無料DFMレビューを依頼する — 当社のエンジニアリングチームが、お客様の公差、材料選定、表面要件を当社の生産能力と照合し、現場で問題になる前にあらゆる問題を指摘します。