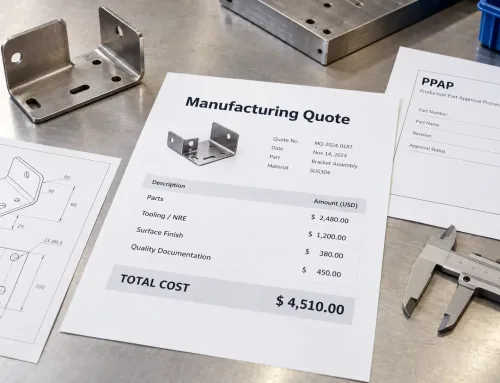
署名されたAS9102フォーム は、サプライヤーが初品検査(FAI)を正しく実行できることを証明しない。それは書類が少なくとも一度提出されたことを証明する。板金部品の場合、 “「提出済み」と「能力あり」” の間のギャップが、不良ロットと遅延立ち上げの始まりである。
以下のセクションでは、購買担当者とSQEがどのように判断できるかを説明する 生産コミットメントの前にFAI能力を—最初の拒否の後ではなく.
完了したFAIレポートがFAI能力を証明しない理由
ほとんどのスコアカードはFAIを合格か不合格として扱う。その枠組みは本当の問いを見逃している。 FAIは、プロセス、人、測定システムが生産条件下で適合部品を生産できる証拠であり—フォームの演習ではない。
単純なブラケットでFAIに合格した工場でも、厳しい穴パターン、管理された曲げ角度、または外観面を検査できない場合がある。 能力は部品固有である。
RFQと監査でよく現れる3つの混同:
- ISO 9001またはAS9100認証 はマネジメントシステムが存在することを確認する。工場があなたの 品質重要特性(CTQ) を適切なゲージと訓練されたオペレーターで測定できることは確認しない。
- 過去のAS9102パッケージ は過去の出来事を示す。現在の設備状態、現在の人員配置、またはサプライヤーが今日エンジニアリング変更をどのように処理するかは示さない。
- “「初品はいつもやっています」” はプロセスの習慣である。 測定範囲、ゲージ分解能、または初回合格率.
についての声明ではない。実用的な基準はよりシンプルである: サプライヤーはあなたの図面で重要な特性を測定し、監査可能な形式で結果を記録し、何かが変更されたときに再検証できるか?
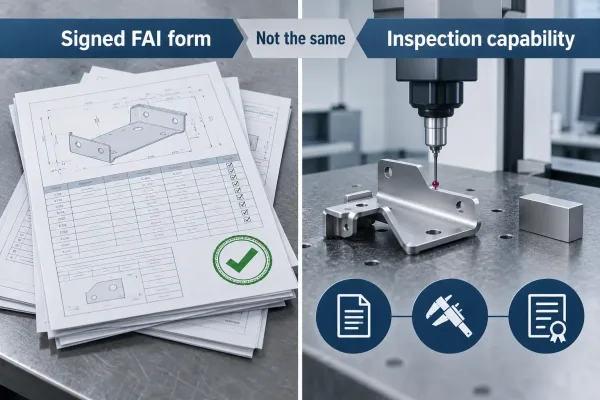
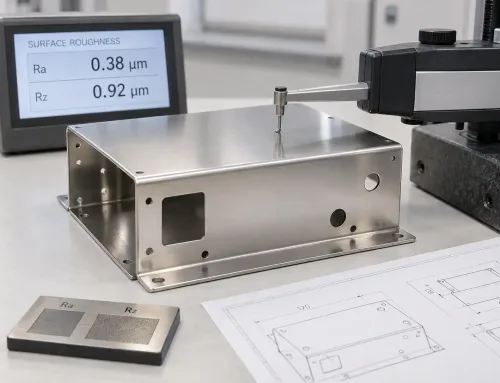
書類承認は検査能力と同じではない;右側は購買担当者が検証すべき測定の現実を示す。
FAI能力が実際に含むもの
��の柱を活用します。いずれかの柱が弱ければ、初品検査報告書はリリースゲートではなく、単なる文書となります。
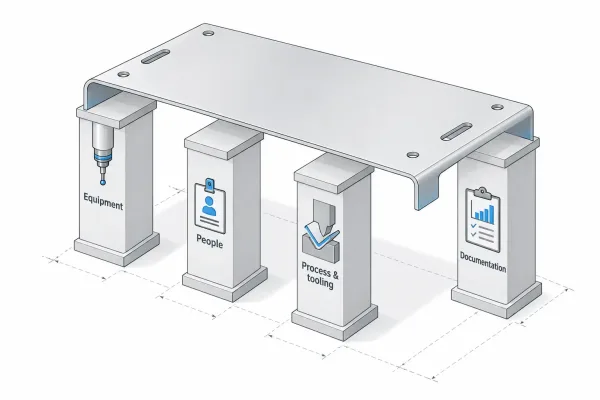
サプライヤーの初品能力を判断する際に購買担当者が個別にスコアリングすべき4つの柱。
あなたの特性に適合した検査機器
能力は計測から始まる。 計器はあなたの図面の公差と形状に適合しなければならない—範囲、分解能、校正状態がすべて重要である。
A ±0.2 mmの穴位置にはCMMまたは管理されたレイアウトが必要な場合がある。外観表面の指示には合意されたサンプルと照明基準が必要;CMMデータはそれを代替できない。 各CTQを何で測定するか、どの分解能で、どの校正間隔で.
測定し結果を承認する人
ボーイングの公開FAI計画ガイダンスは、サプライヤーが FAI活動を実行する人員—セットアップオペレーター、検査員、署名権限者—の能力を確保しなければならないと述べている.
能力のあるサプライヤーは、各ステップを誰が行ったかを明示し、要求に応じて訓練記録を示し、 境界線上の結果がどのように処理されるかを説明する.
生産プロセスと治具の準備状況
FAIは生産の現実を反映しなければならない。 量産で稼働しないショートカット治具や手仕上げエッジは、レポートを立ち上げ品質にとって無意味にする。
確認する 生産材料、工程、および治具—または承認されたすべての逸脱を文書化します。特殊工程 (溶接、めっき、粉体塗装) には独自の承認エビデンスが必要であり、「外注加工完了」という一行では不十分です。“
文書化およびエビデンスシステム
完全なパッケージは以下を連携させます 図面バルーンから結果、ゲージID、必要な場合は材料証明書またはヒート番号、そしてすべての不適合に対する処置.
その連鎖が通常のレビュー期間内に提示できない場合、 能力は不完全です—たとえ部品の測定値が適正であっても.
検査能力を板金の特性に適合させる
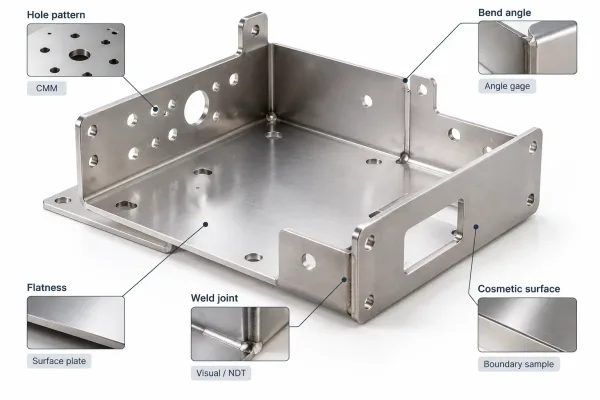
板金部品のCTQ特性と、各特性が通常必要とする検査方法。
板金図面には、検査要件が大きく異なる特性が混在しています。評価する際は “抽象的な「FAI能力」では不十分です。工場を部品に適合させてください。
| 図面特性 | 能力がカバーすべき範囲 | 典型的なエビデンス |
|---|---|---|
| 穴パターン/位置決め | 座標測定または管理されたレイアウト; 公差より厳しい分解能 | ゲージID付きのCMMレポートまたはレイアウトシート |
| 曲げ角度とフランジ長さ | 成形後の角度測定; スプリングバックと圧延方向への認識 | 成形品での角度結果、展開図だけでなく |
| 平坦度と歪み(特に溶接後) | 定盤、ハイトゲージ、またはスキャン—FAI前に合意された方法 | 図面上で定義されたデータム方式 |
| 溶接継手 | 外観基準、場合によりNDT;溶接士/工程の資格 | 溶接マップ+合格基準の参照 |
| 外観面 | 合否基準、限界サンプル、取扱いルール | 承認サンプル+検査照明の注記 |
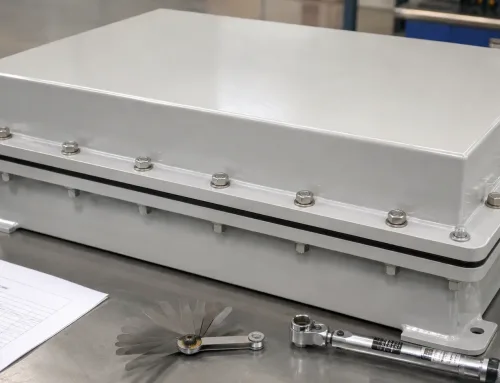
| ねじおよびハードウェア(PEM、タップ) | ねじゲージまたは校正された合否チェック;仕上げ後の取付注記 | 記録されたゲージタイプ;該当する場合はトルクまたは取付基準 |
サプライヤーがレーザー切断ブランクに強みを持つが、溶接歪みと外観ゾーンについては非公式なチェックに依存している場合、 評価にその旨を記載してください。部分的な能力は範囲を明確にすべきであり、平均化してはなりません。
発注前にFAI能力を評価する方法
評価をRFQおよび発注段階に移行します。 治具を切削した後に脆弱なFAIプロセスを修正する方が、書面上で適切な質問をするよりもコストがかかります。
RFQまたは品質調査に含める価値のある質問:
- 各重要特性にどの測定器を使用しますか、またその校正状態はどうなっていますか?
- FAIRに署名するのは誰で、寸法が境界値の場合の権限は何ですか?
- FAI部品は生産治具と生産ルーティングで製造されますか?
- エビデンスパッケージにおいて特殊工程および外注加工先をどのように扱いますか?
- 類似の板金部品における初回FAI合格率は通常どのくらいですか?
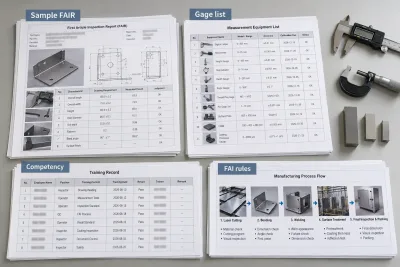
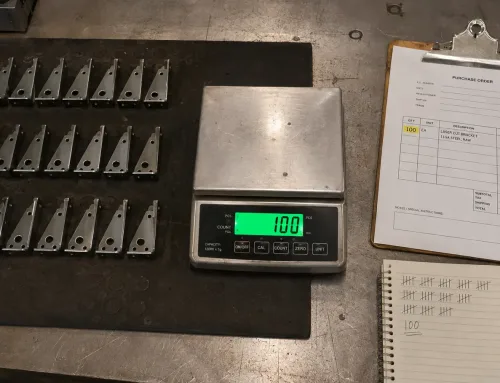
発注前エビデンスセット:サンプルFAIR、ゲージリスト、力量記録、および全数/部分FAIルール。
サプライヤーレビュー時に要求すべきエビデンス:
- 同等部品のサンプルFAIR(必要に応じて機密情報を削除)、白紙のテンプレートではなく
- 最終校正日付付きのゲージリスト
- 検査員のトレーニングまたは力量記録
- 図面改訂 → バルーニング → 測定 → サインオフまでの1ページフロー
- 変更後に完全FAIか部分FAIかを判断するために使用するルール
各柱(設備、人材、プロセス、文書)を個別にスコアリングする。 文書に致命的な穴があるのに平均点が高くても、ローンチリスクは残る。
FAIパッケージをレビューし、危険信号を見つける方法
パッケージが届いたら、 スタンプを照合する事務員ではなく、エンジニアとしてレビューする。
以下を確認すること: リリースされた図面のすべての設計特性がカバーされていること—都合の良いサブセットではない各結果が実際の計測器を特定し、測定日に校正が有効であったことを確認する。
材料エビデンスは購入仕様と一致しなければならない (グレード、コンディション、必要な場合はヒート/ロットのトレーサビリティ)コーティングまたは溶接された部品については、確認する 特殊プロセスのソースと受入基準.
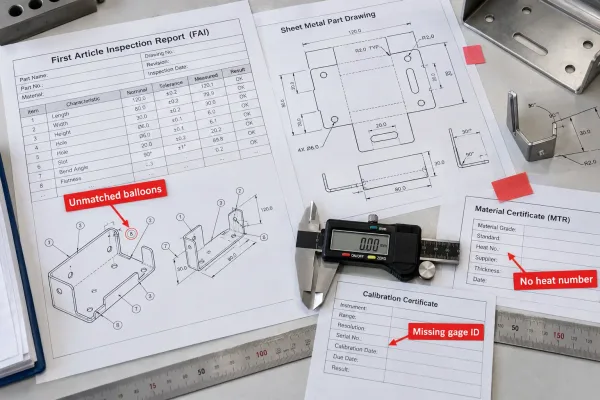
FAIパッケージのレッドフラグ:一致しないバルーン、欠落したゲージID、不完全な材料トレーサビリティ。
リリースをブロックすべきレッドフラグ:
- 特性表と一致しないバルーン番号
- 方法またはゲージの識別がない寸法値
- “測定記録のない特性に対する「仕様内」という記述
- トレーサビリティが要求されているのにヒート番号が欠落した材料証明書
- 改訂されたエビデンスなしにメールのみでクローズされた不適合
- 修理を文書化せずに明らかに仕様内に再加工された初品ユニット
クリーンなパッケージであれば、第三者が 各要件がどのように証明されたかを追跡できるはずそれが不可能な場合、 能力は実証されていない.
意思決定要因:初品 vs 量産
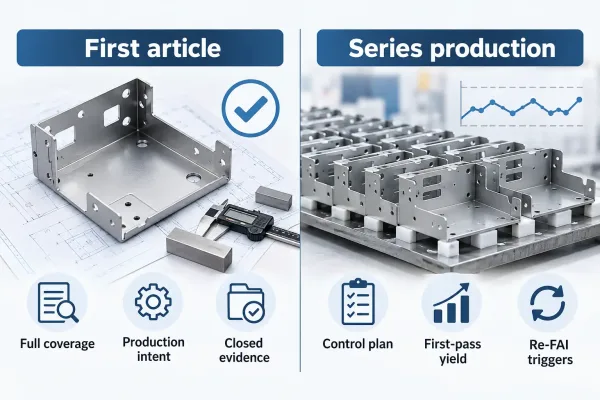
初品は1つの適合ユニットを証明する;量産には管理計画と歩留まり監視が依然として必要。
FAIは管理された条件下で適合ユニット(または定義された小サンプル)を証明する。継続的なプロセス能力を証明するものではない。これらの判断は分けておくこと。
初品については、要求する 完全な特性カバレッジ、量産意図のプロセス、およびクローズされたエビデンス完全FAIを使用するのは 新規部品、サプライヤー、拠点、または以前の結果を無効にする変更部分またはデルタFAIは変更範囲が文書化されている場合にのみ使用する。
量産については、監視する 管理計画、検査頻度、初回合格歩留まりのトレンドFAIを再トリガーするのは 治具の移動、材料変更、プロセスシフト、または長期間の生産中断の後.
品質協定には明記すべき FAIおよびサプライヤー起因の変更後の再FAIの費用を誰が負担するかここでの曖昧さは、後にスケジュールプレッシャーとエビデンスの省略につながる。
サプライヤー評価における次のステップ
- 現在の図面にCTQ特性をリストアップし、それぞれに期待する測定方法を記載する。
- RFQに短いFAI能力セクションを追加する:設備の適合、人員、量産意図のビルド、エビデンス形式。
- 発注前に、パイロットロットの後ではなく、編集済みのFAIR1部とゲージリストを要求する。
- 完全FAIと部分FAIのトリガーおよび再バリデーションルールを品質協定に定義する。
- 設備、人材、プロセス、文書を個別にスコアリングする;致命的なギャップを平均で埋めないこと。
サプライヤーが見積段階でこれらの点に明確に回答できない場合、 リリース段階でも同じ曖昧さを期待すること.
よくある質問
FAI要件や板金CTQ定義について、RFQを送付する前にセカンドオピニオンが必要ですか?SR-MFGのエンジニアリングチームは、見積段階で図面と検査前提をレビューできます—初品検査が交渉材料ではなく、リリースゲートとなるように。