板金部品の出荷が自社工場に到着したとき、, その数量が発注書と一致しているとどの程度確信できますか? ほとんどの購買担当者や品質エンジニアにとって、正直な答えは「あまり確信できない」です。計数は受入検査の中で最も単純な部分のように思えますが、 数量の不一致——欠品、過剰品、混合ロット出荷——は、板金加工における納品紛争の最も一般的な原因の一つであり続けています。.
根本的な原因は不注意ではありません。 部品数量検証が体系的なプロセスではなく、単一のチェックポイントとして扱われていることです。. 本ガイドでは、原材料の受入から最終出荷まで、生産と納品のあらゆる段階に数量検証を組み込む方法を説明します。.
板金加工において数量検証が重要な理由
部品数量検証とは、各生産段階において実際の部品数が期待数量と一致することを確認する実務です。. の中で を調達する買い手やエンジニアにとって, では、1回の生産オーダーに数百または数千個の同一ブラケット、パネル、エンクロージャが含まれることがあり、小さな計数ミスでも下流工程に重大な問題を連鎖的に引き起こす可能性があります。.
数量が狂った場合に何が起こるか
部品が1つ欠けているということは、単に部品が1つ足りないだけではありません。加工業者が1,000個の注文に対して980個を出荷した場合、購買担当者は81%の能力で稼働する下流の組立ラインに直面するか、それら20個の部品がクリティカルパス上にある場合はラインが完全に停止します。影響は目先の欠品にとどまりません:
- 生産遅延。. 部品がわずかでも欠けると、組立ラインは停止します。ダウンタイムのコストは、欠品部品の価値を桁違いに上回ることがよくあります。.
- 緊急再発注。. 少量の部品を第2の生産ランで急いで通すと、段取り費用、特急輸送費、および他の注文に影響を与えるスケジュールの混乱が発生します。.
- 在庫の混乱。. 過剰品はそれ自体の問題を生みます:余分な部品は倉庫スペースを消費し、将来の改訂変更と一致しない可能性があり、在庫数の計算を複雑にします。.
- 信頼の低下。. 数量の不一致が繰り返されると、寸法品質に関係なく、購買担当者はデュアルソーシングやサプライヤーの完全な切り替えへと向かいます。.
財務的影響は現実のものです。2023年のFabricators & Manufacturers Associationの調査によると、 数量に関連する納品問題は、カスタム板金加工における全顧客苦情の約15%を占めており、寸法欠陥にそれほど遅れをとっていません。.
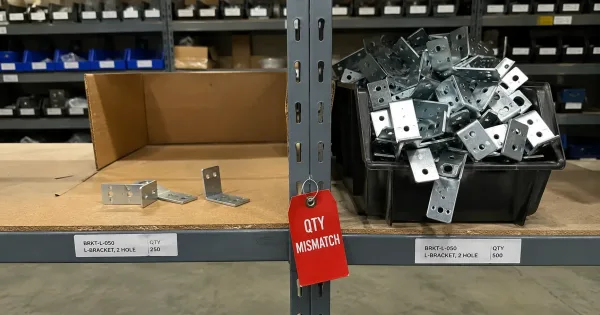
数量エラーの両方の結果を示す保管棚:欠品を表す空の隙間と、余分なスペースを消費する過剰部品の溢れたビン。.
数量検証が生産ワークフローに組み込まれる位置
効果的な数量検証は、 板金生産ワークフロー, に統合されるべきであり、出荷ドックでの単一のチェックポイントとして扱うべきではありません。.
- 原材料の受入。. 入荷した板材、棒材、購入部品が、サプライヤーの梱包明細書および自社の発注書の数量と一致することを確認します。各バッチにトレーサビリティコードを割り当てます。.
- 生産ラン。. 切断、成形、溶接ステーションから出てくる部品を追跡します。. 最終検査時だけでなく、各工程の終了時に計数します。.
- A 板金検査計画 工程内サンプリング中に取り除かれた部品を考慮に入れる必要があり、検査活動によって最終納品数量が注文要件を下回らないようにします。.
- 梱包前。. 部品が箱詰めまたはパレット積みされる前に、 出荷前検査. に専用の数量チェックを含めます。これは出荷が工場を出る前に不一致を捕捉する最後の機会です。.
- 最終出荷。. 梱包数量を梱包明細書、発注書、および承認された過剰または不足許容範囲と照合します。.
各段階は異なる目的を果たします。原材料の受入はサプライヤーのエラーを捕捉します。生産追跡はスクラップとプロセス損失を捕捉します。梱包前は多ステーション処理による計数ミスを捕捉します。最終出荷は梱包エラーを捕捉します。.
いずれかの段階を省略すると、発見の負担が次に移り、修正コストは各ステップごとに増加します。.
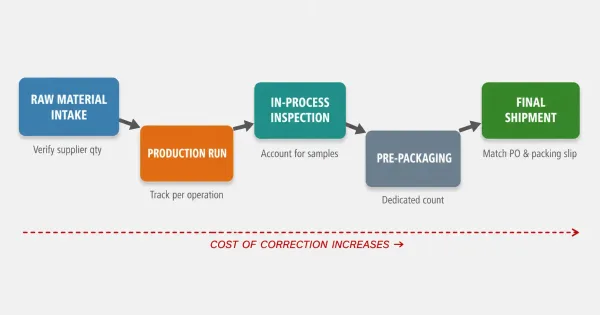
原材料の受入から最終出荷まで、部品数量検証を行うべき5つの主要段階を示すステップバイステップの生産ワークフロー図。.
板金部品を数える実用的な方法
適切な計数方法は、 バッチサイズ、部品形状、および必要な精度によって異なります。. 以下は、板金加工で最も一般的に使用される3つのアプローチです。.
小ロット向けの手作業による計数
試作ロット、, 小規模生産ロット(100個未満), 、または複雑な形状の部品の場合、手作業による計数が最も信頼性の高い方法です。プロセスは簡単です。作業者が部品を10個または25個のグループに分けて数え、その後掛け算します。.
手作業による計数は、部品のサイズが均一で取り扱いが容易な場合に最適です。非常に小さな部品(50 mm未満)の場合、作業者は電子部品をテープリールに計数するのと同様に、固定セル数のトレイに数え入れることがよくあります。.
重要な原則は、計数済み部品と未計数部品を物理的な仕切りで分離することであり、単なる記憶に頼らないことです。.
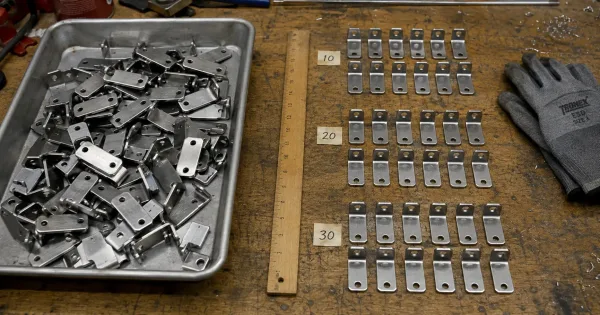
板金ブラケットを手作業で10個ずつのグループに仕分けし、物理的な仕切りで計数済み部品と未計数バッチを分離。.
精度: 正しく実施すればほぼ100%ですが、作業者の疲労によりエラー率が上昇します。200個を超えるバッチの場合は、2名の作業者をペアにして独立した計数を行うことを検討してください。.
大ロット向けの重量ベース計数
筐体に使用される バッチサイズが数百個を超え、部品の重量が安定している場合, 、計量は手作業による計数よりも迅速で、多くの場合より正確です。方法は簡単です。10~20個のサンプルを計量して1個あたりの重量を算出し、その後バッチ全体を計量して割ります。.
重量ベース計数の精度は2つの要因に依存します: 部品重量の安定性と秤の分解能です。. 同じ板材から打ち抜きまたはレーザー切断された部品は、通常1%未満の重量変動しかないため、この方法は非常に信頼性が高いです。ただし、曲げ加工や成形が施された部品は、曲げ半径での材料の薄肉化により、わずかに大きな重量変動を示す場合があります。.
実践的なヒント: 常に現在の生産ロットから新しいサンプルを計量してください。. 材料厚さの公差 (ASTM A568に準拠した冷延鋼板では通常±0.05 mm)により、同一品番であってもバッチ間で1個あたりの重量が変動する可能性があります。.
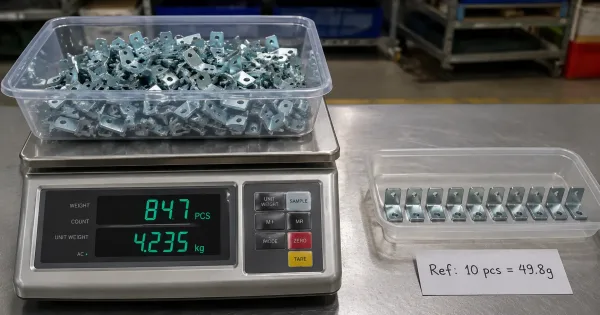
板金部品のバッチを計量する産業用計数秤。ディスプレイには参照サンプル重量に基づく計算された個数が表示されている。.
自動計数技術
以下にとって 大量生産(1,000個以上), では、いくつかの自動化手法が利用可能です:
- ビジョンベース計数。. コンベアラインやビンの開口部の上方に設置されたカメラシステムが、視野を通過する部品を計数します。最新のシステムは重なり合った部品やさまざまな向きに対応しますが、高反射面や密着した部品では精度が低下します。.
- レーザーベースのスタック計数。. 板材や積み重ねられた平らな部品の場合、レーザー距離センサーがスタックの高さを測定し、既知の1個あたりの厚さで割ります。この方法は、入荷原材料の検証に一般的に使用されます。.
- 個数計数モード付き計数秤。. 個数計数用に設計された産業用秤は、高精度計量と統計的サンプリングルーチンを組み合わせています。作業者が参照サンプルを計量し、秤がバッチ重量から総個数を計算します。.
自動システムは人為的ミスを軽減しますが、 初期校正と定期的な検証が必要です。.
よくある間違いは、クロスチェックなしで自動計数を信頼することです: 5,000個の注文で0.5%のエラー率でも、25個が未計上となります。.
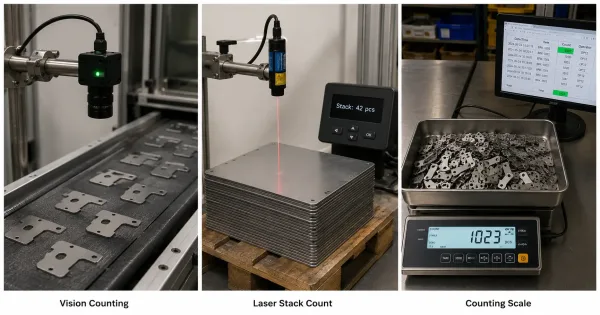
板金加工で使用される3つの自動計数技術:ビジョンベースカメラシステム、レーザースタック高さセンサー、個数計数産業用秤。.
図面および発注書における数量要件の指定
数量紛争を防ぐ最も効果的な方法は、生産開始前に測定可能な 製造品質要件 を定義することです。これには、発注書および関連する生産文書における数量の期待値が含まれます。.
指定すべき主要項目:
- 注文数量と計量単位。. 必要な部品の正確な数を記載し、その計数が完成品・検査済み部品に適用されるのか、テストピースや段取りスクラップを含むのかを明記してください。.
- 許容不足公差。. 許容可能な不足量を定義してください—例えば、「1,000個 ±2%」—通常の生産ロスを考慮するためです。. これがなければ、あらゆる不足が紛争になります。.
- 容器あたりの梱包数。. 各箱、トレイ、またはパレットに何個入れるかを指定してください。これにより、キッティングに正確に50個必要な場合に、サプライヤーが1箱あたり「約」50個梱包することを防ぎます。.
- 計数検証方法。. 該当する 検査基準 または承認された計数方法—重量ベース、手作業、自動検証など—を必要に応じて発注書に定義してください。サプライヤーが希望する方法を使用すると仮定しないでください。.
- 超過品ポリシー。. 超過品が許容されるかどうか、また許容される場合は何パーセント以内かを明確にしてください。少量のバッファを歓迎する買い手もいれば、超過品を一切受け入れない厳格な在庫管理を行う買い手もいます。.
これらの仕様は長くする必要はありません。.
発注書の一行——「数量:1,000個 ±2%、1箱50個、重量検証済み」——が、最も一般的な不一致の原因を排除します。.
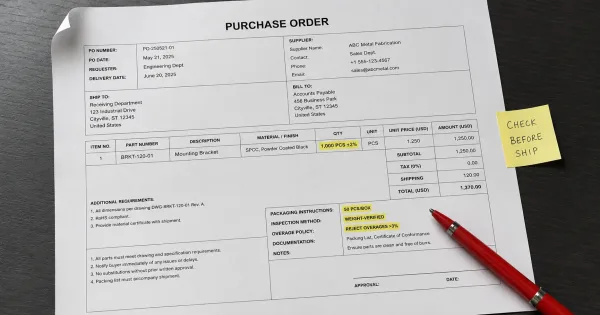
公差、梱包数、検証方法を含む数量仕様がハイライトされたサンプル発注書
よくある数量検証のミスとその回避方法
経験豊富な製作工場でも数え間違いをします。以下は最も頻繁なミスとその防止方法です:
最終出荷時にのみカウントする。. 部品がすでに箱詰めされた後に最初のカウントを行うと、前の工程からの不一致を修正する機会がありません。. 上記のように、各生産段階にカウントチェックポイントを組み込みます。.
梱包推定に頼る。. “「1箱あたり約50個」はカウントではありません。部品が数ではなく体積で梱包されている場合、部品の形状と積み重ねの密度によって、1箱あたりの実際の数は10%以上変動する可能性があります。.
スクラップと手直しの調整を無視する。. 検査中に拒否された部品や手直しのために返送された部品は、総数から差し引く必要があります。よくある見落としは、品質チェックに不合格となった部品を考慮せずに、生産ラインから出たすべての部品をカウントすることです。.
BOMと実際のカウントの不一致。. 複数の板金部品を含むアセンブリでは、部品表(BOM)が各部品の数量を指定します。BOMがアセンブリあたり4つのブラケットと記載しているのに、工場が3つしか出荷しない場合、購入者はアセンブリ時に初めてエラーを発見します。. 梱包前に出荷数量をBOMと照合します。.
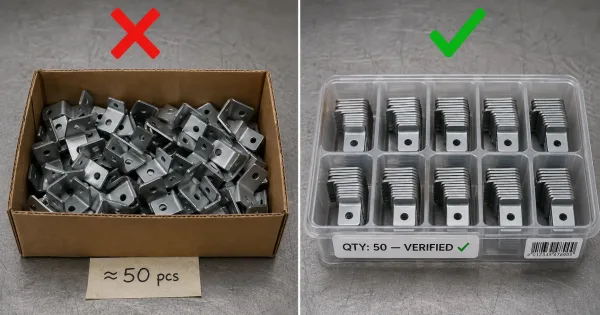
一般的なカウントミスの並列比較:体積で梱包されたバラ部品(左)対 仕切トレイに適切にカウントされラベル付けされた部品(右)。.
返品または手直しされた部品をカウントしない。. 部品が手直しのために返送された場合(例:溶接修理や再曲げ)、それらは別途カウントし、元の出荷と照合する必要があります。手直し部品を新規生産と混ぜると、二重カウントや部品の欠落につながる可能性があります。.
重要なポイント
- 部品数の検証は、出荷時の単一ステップではなく、生産全体のプロセスです。. 受入、生産、検査、梱包、出荷にカウントチェックポイントを組み込みます。.
- バッチサイズと部品特性に基づいてカウント方法を選択します: 小ロットには手動、中ロットには重量ベース、大量生産には自動。.
- 発注書に数量要件を明示的に記載する, 、公差、梱包数、検証方法を含む。.
- 最も高くつくカウントミスは、顧客によって発見されるものです。. 部品が施設を出る前に早期に不一致を発見することは、修正出荷や信頼の喪失よりもはるかに低コストです。.