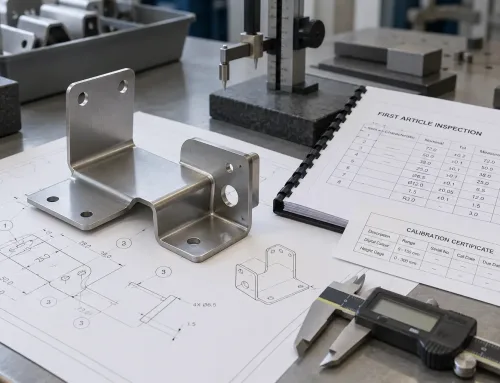
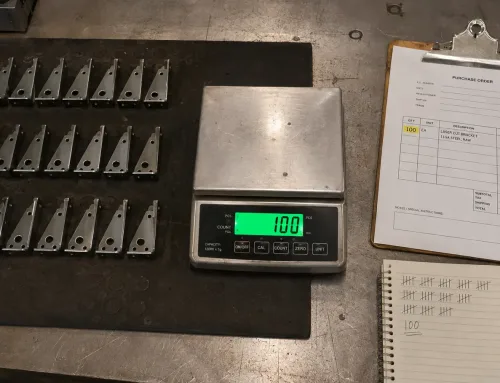
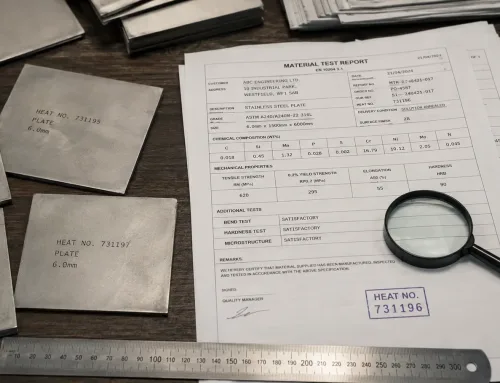
出荷前検査は、板金部品が梱包・出荷される前に実施される最終品質管理ステップです。顧客にとっては、納品された部品が図面に適合しているかどうかを判断するものです。.
本ガイドでは、 出荷前検査プロセス および工場出荷前に部品が適切に検証されることを確保する方法について説明します。.
出荷前検査の対象範囲とその重要性
出荷前検査は、以下を含む多層的な品質管理システムの最終段階です:
- 受入品質管理(IQC)
- 工程内品質管理(IPQC)
- 初品検査(FAI)
- 出荷品質管理(OQC)
各段階は、生産チェーンにおける異なるリスクに対応しています。.
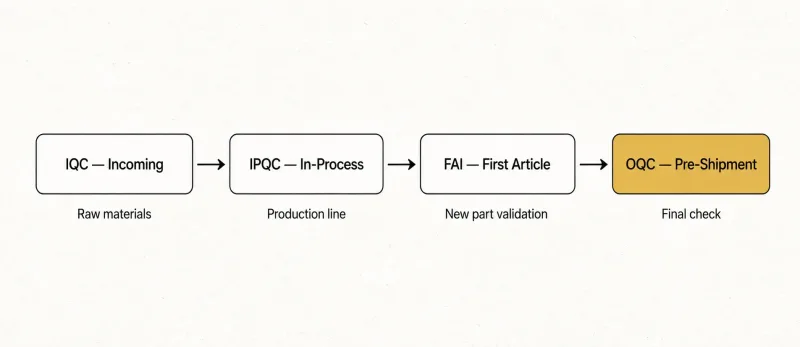
原材料から最終出荷まで板金生産をカバーする4つの品質管理段階。本記事の焦点としてOQC(出荷前検査)が強調されています。.
ここで説明する出荷前検査は、主に工場が内部で実施する最終検査または出荷品質管理を指します。顧客または第三者検査機関が実施する場合は、一般に 出荷前検査(PSI).
と呼ばれます。 顧客にとって、PSIは.
出荷前検査プロセス:ステップバイステップ
製造部品がサプライチェーンに入る前の最後の信頼できるチェックポイント.
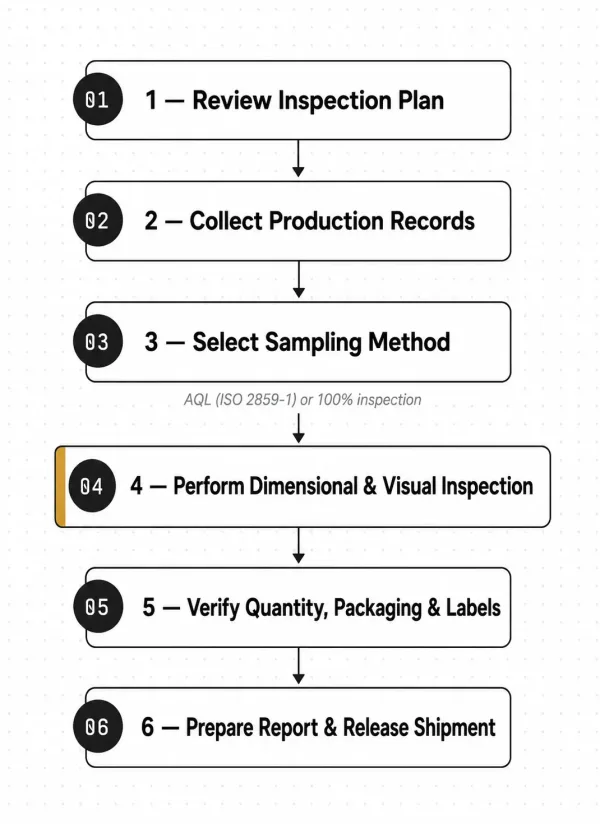
です。PSIは定められた順序に従います。いずれかのステップを省略すると、欠陥品や不適合品が顧客に届くリスクが高まります。.
出荷前検査中に実施される6つの連続ステップ。検査計画の確認から出荷判定までの全プロセスを示しています。
ステップ1 — 検査計画の確認 板金検査計画 品質検査員は、.
をエンジニアリング図面および発注書(PO)とともに確認し、重要寸法、公差、表面仕上げ要件、顧客固有の基準を特定することから始めます。 以下の部品の場合 幾何公差表示方式(GD&T).
要件がある場合、検査計画は各特性の測定方法も指定する必要があります。
ステップ2 — 生産記録の収集, 指定された板金材料の材料証明書.
、工程内検査データ、初品検査報告書を収集し、評価の基準を確立します。
ステップ3 — サンプリング方法の選択 生産注文は一般に、 許容品質限界(AQL).
ISO 2859-1に基づくサンプリング計画を用いて検査されます。 試作および少量注文は通常、, 100%検査.
の対象となり、すべての部品が測定・評価されます。
ステップ4 — 寸法検査および外観検査の実施.
図面に従って測定と表面評価が行われ、すべての結果が記録されます。
ステップ5 — 数量、梱包、ラベルの検証.
実際の数量は梱包明細書およびPOと照合されます。梱包は表面仕上げ要件に従って検証され、すべてのラベル項目が確認されます。
すべての検査結果は文書化されます。適合部品は出荷承認され、不適合部品は処分決定まで保留されます。.
寸法検証:重要測定値の確認
金属部品の場合、寸法検証は品質検査プロセスの中で最も詳細な部分です。その主な目的は、以下を確認することです すべての重要寸法が図面に指定された公差内に収まっていること.
検査機器は公差要件に応じて選定されます。より厳しい公差には、より精密な測定器が必要です。.
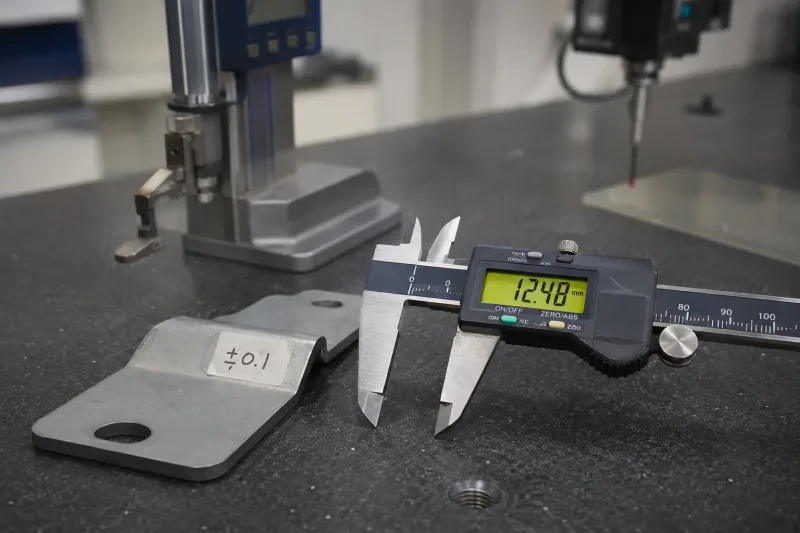
寸法検証中に板金部品の重要寸法をデジタルノギスで測定している様子。公差要件は部品のラベルに記載されています。.
| 公差または検査項目 | 一般的な検査工具 | 典型的な用途 |
|---|---|---|
| ±0.5 mm以上の一般寸法 | ノギス、メジャー | 非重要的な全体寸法 |
| ±0.1~±0.2 mmの寸法 | デジタルノギス、マイクロメータ、ハイトゲージ | 曲げ寸法、穴径、板厚 |
| ±0.05 mm以下の重要寸法 | CMM、画像測定システム、ハイトゲージまたは専用ゲージ | 重要な嵌合寸法、穴位置、プロファイル |
| GD&T指示 | CMM、専用ゲージ、またはデータム系を確立できるその他の測定方法 | 平坦度、位置度、プロファイル、その他の幾何公差 |
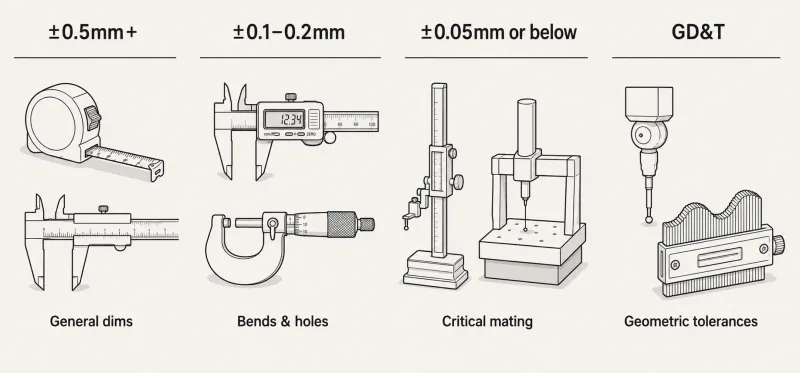
公差範囲と適切な検査工具を対応させたクイックリファレンスガイド。一般寸法には基本ノギスから、幾何公差にはCMMまで。.
板金部品の場合、一般的に以下を検査します:
- 板厚
- 曲げ角度
- 曲げ半径
- 穴径
- 穴位置
- 全長および全幅
平坦面に取り付けられる部品や他の部品と組み立てられる部品については、以下も検査します 平坦度および反り.
外観・表面検査
外観検査では、部品の表面状態と全体的な外観を評価します。.
表面欠陥は、板金製造で最も頻繁に報告される問題の一つです。SR MFGでもそのようなエラーは発生する可能性がありますが、最も防止しやすい問題の一つです。.
一般的な欠陥には以下が含まれます:
- 傷
- 打痕
- バリ
- 溶接スパッタ
- 変色
- 不均一なコーティング
- 工具痕
各欠陥はその重大度と用途に応じて評価されます。.
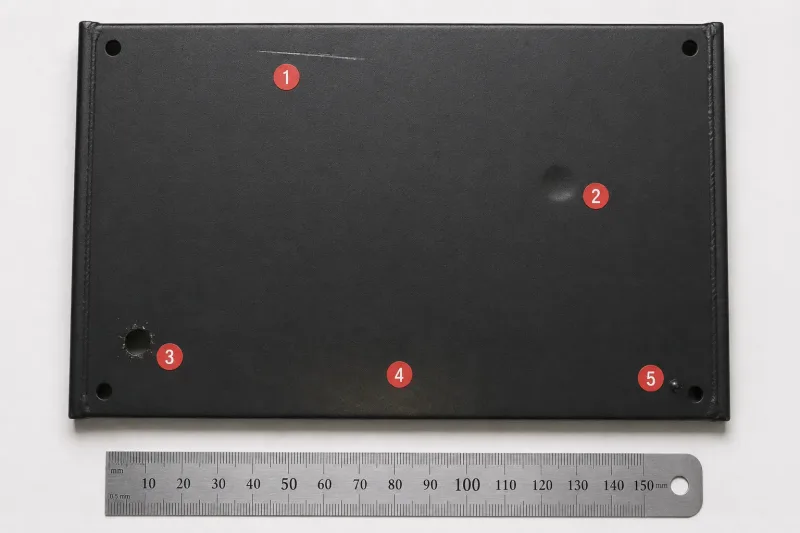
粉末塗装された板金パネルに、検査用にマークされた5つの典型的な表面欠陥 — 引っかき傷、打痕、バリ、変色、溶接スパッタは、外観検査で最もよく見られる問題です。.
| 重大度 | 合格基準 | 処分 |
|---|---|---|
| 致命的 | 機能、安全または組立に影響するもの。例:溶接割れ、穴の欠落、材料の混在 | 拒否 |
| 重大 | 機能には影響しないが外観や耐久性に影響するもの。例:可視面の深い引っかき傷、仕様外のコーティング | 顧客と協議 |
| 軽微 | 許容範囲内の外観上の不具合。例:非可視面の軽微な工具痕 | 記録して通常通り出荷 |
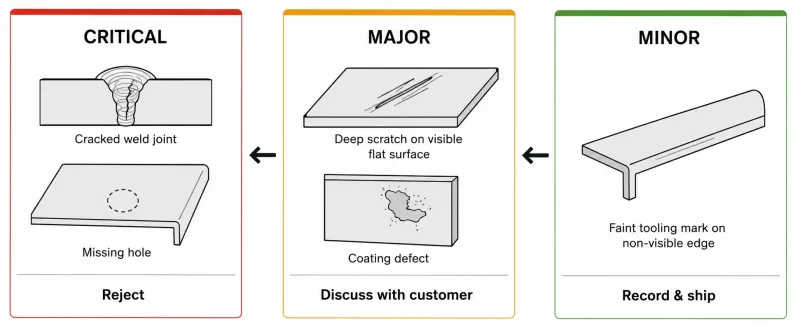
検査時に表面欠陥を分類するために使用される3つの重大度レベル — 致命的欠陥は拒否が必要、重大欠陥は顧客との協議が必要、軽微欠陥は記録して受け入れられます。.
上記の基準は参考用です。最終的な基準は具体的な用途によって異なります。.
数量、梱包、ラベルの検証
これら3つの項目は補助的なチェックとして扱われることが多いですが、これらの領域でのエラーは多くの製品不良よりも頻繁に発生する可能性があります。また、防止可能でもあります。.
数量検証
複数の部品種類を含む注文や複数のカートンに梱包された注文では、三者照合チェックを実施する必要があります:
- カートンあたりの実数量 vs. 梱包明細書
- 梱包明細書 vs. 発注書
- 出荷総数量 vs. 発注書の明細行
これにより、商品が出荷される前に過剰出荷と不足の両方を特定できます。.
梱包検証
梱包は、部品に適用される 板金仕上げ工程 に適合するものでなければなりません。.
粉体塗装部品は、 PEフィルムまたはEPEフォーム で分離し、衝撃損傷や塗膜の剥離を防止する必要があります。.
電気めっき金属部品 および陽極酸化処理部品は、長距離海上輸送中の湿度に敏感であり、乾燥剤や密封梱包が必要になる場合があります。.
表面処理のない裸金属部品には、防錆処理が必要です。例えば、 防錆油やVCI袋, などで、特に輸送期間が長い出荷の場合に重要です。.
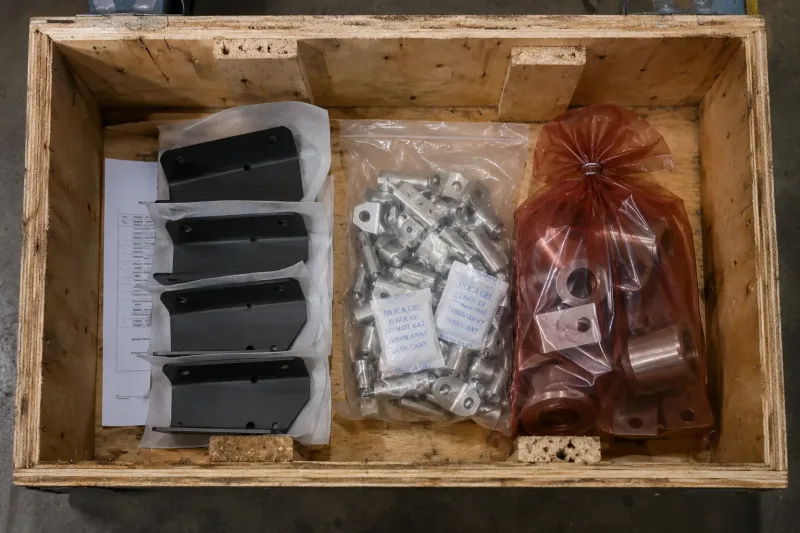
板金部品の表面仕上げに応じて使用される3つの梱包方法 — PEフィルムは塗装部品を分離し、乾燥剤入り密封袋はめっき部品を保護し、VCI袋は裸金属の錆を防止します。.
ラベル検証
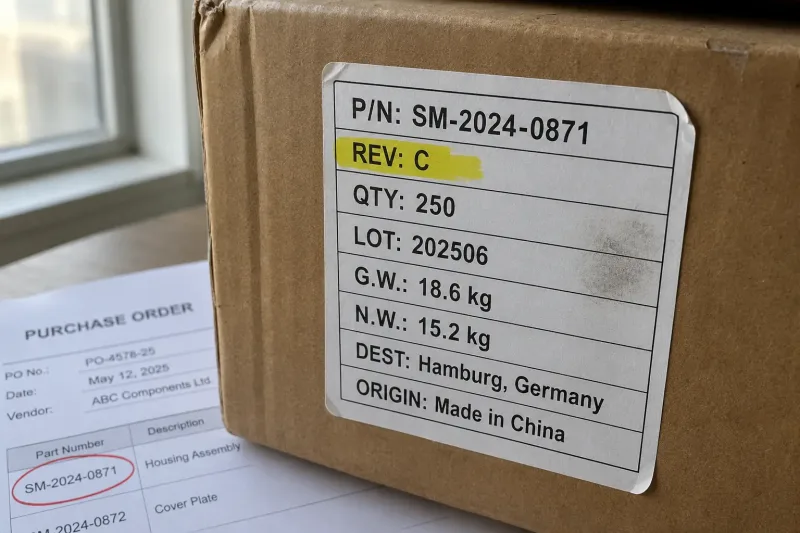
すべてのラベル項目は、発注書および梱包明細書と照合する必要があります:
- 部品番号
- 図面番号およびリビジョン
- カートンあたりの数量
- ロット番号
- 総重量および正味重量
- 納品先
- 仕向国が要求する原産国表示
部品番号の誤りやリビジョン番号の欠落は、通関の遅延、倉庫での受領エラー、または確認が完了するまでの生産ライン停止を引き起こす可能性があります。.
出荷ラベルを発注書と照合する — 部品番号、リビジョン、数量、重量、仕向地を含むすべての項目が一致してから、カートンの出荷が承認されます。.
出荷に添付される品質書類
品質書類は3つの重要な目的を果たします:
- 顧客に対するトレーサビリティを提供します。.
- 入荷品質管理チームがバッチを受け入れるか保留するかを判断するためのデータを提供します。.
- 後日問題が発生した場合の参考資料を提供します。.
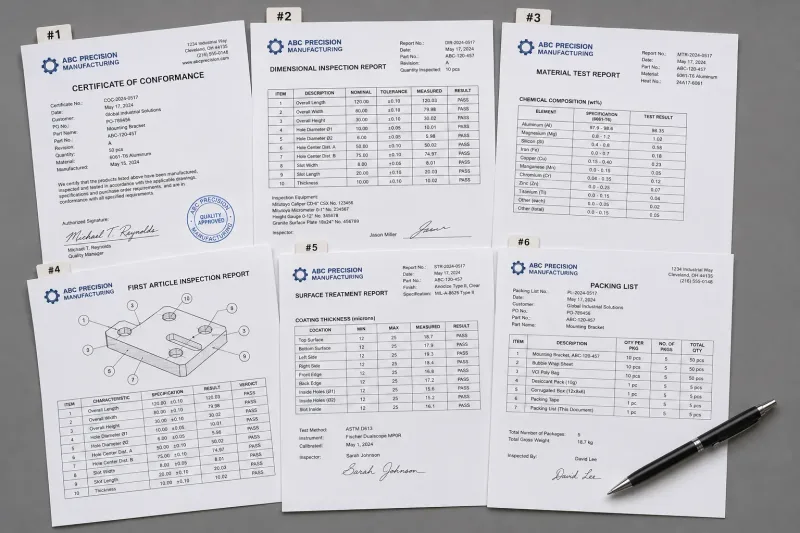
具体的な要件は顧客と業界によって異なります。以下は、ほとんどの板金製造注文における標準書類です:
| 文書 | 内容 | 目的 |
|---|---|---|
| 適合証明書(COC) | 部品が図面仕様に適合していることを宣言する | 入荷受入の根拠 |
| 寸法検査報告書 | 測定値を図面公差と比較する | IQCデータ検証 |
| 材料試験報告書(MTR) | 化学成分および機械的性質データ | 材料トレーサビリティ |
| 初品検査報告書 | 新規部品または設計変更に対する完全な寸法検査報告書 | 工程能力の確認 |
| 表面処理報告書 | 塗膜厚さ、密着性および塩水噴霧試験データ | 表面処理のトレーサビリティ |
| 梱包明細書 | 各カートンの部品詳細、数量、重量 | 受入検証 |
板金出荷に付随する標準的な品質書類一式 — 適合証明書や寸法検査報告書から材料証明書、梱包明細書まで、それぞれがトレーサビリティと検証データを提供します。
これらの要件は、購買プロセスの開始時の RFQで指定する必要があります。生産完了後に追加するのではなく。
早期に指定することで、サプライヤーは出荷直前に書類を準備するのではなく、生産ワークフローに書類作成を組み込むことができます。
SR-MFGが出荷前検査をどのように支援するか
SR-MFGでは、 品質管理・検査プロセス は出荷前の最終追加作業として扱われるのではなく、生産ワークフローに統合されています。
すべてのご注文について、図面仕様および注文レビュー段階で確認されたお客様の要件に基づく検査プロセスを実施します。
初品検査報告書、材料証明書、梱包・ラベルの写真など、追加の書類が必要な場合は、見積段階でお知らせください。注文プロセスに含めることができます。
始める準備はできましたか? 正確な製造評価をご提供するため、2D図面または3Dファイル、材料および板厚の要件、数量、表面仕上げ仕様、公差要件、使用環境、梱包のご希望をお知らせください。