あなたは 電解研磨された板金エンクロージャを受け取ります。表面は工場の照明下では均一で反射性があるように見えます。しかし、品質チームが接触式プロフィロメータで測定すると、 Ra測定値は0.5 µm — 図面で指定された最大0.38 µmを上回っています。サプライヤーは電解研磨が正しく行われたと主張します。では、問題はどこにあるのでしょうか: 部品か、それとも測定か?
このシナリオは、ほとんどのバイヤーが予想する以上に頻繁に発生します。 電解研磨された表面は、機械研磨された表面とはプロフィロメータ測定下で異なる挙動を示します。その理由は、測定機器が表面形状とどのように相互作用するかに起因します。この相互作用を理解すること — そして どの規格、ツール、手順が適用されるかを知ること — が、信頼できる検査データとサプライヤーとの繰り返しの紛争の分かれ目です。
電解研磨された表面粗さ検査が単純ではない理由
機械研磨された表面では、プロフィロメータのスタイラスは方向性のある傷のパターンをなぞります。山と谷は規則的であり、Ra測定値は予測可能です。 電解研磨された表面では、状況が異なります。
電解研磨中、電気化学的プロセスが金属表面の山を優先的に溶解し、 微細で平滑な非方向性仕上げを残します。マクロトポロジー — 以前の成形や研削による大きな起伏 — はほぼ変化しません。これはしばしば “「山をそのままに木を除去する」”
と表現されます。 ここに測定のパラドックス があります: 5 µmの先端半径 を持つ標準的なプロフィロメータスタイラスは、微細で平滑な電解研磨表面を妨げられることなく移動し、マイクロレベルの平滑化を検出することなくマクロトポロジーに追従します。その結果、 電解研磨表面上のRa測定値は、電解研磨前の同じ表面の測定値よりも実際に高くなる可能性があります
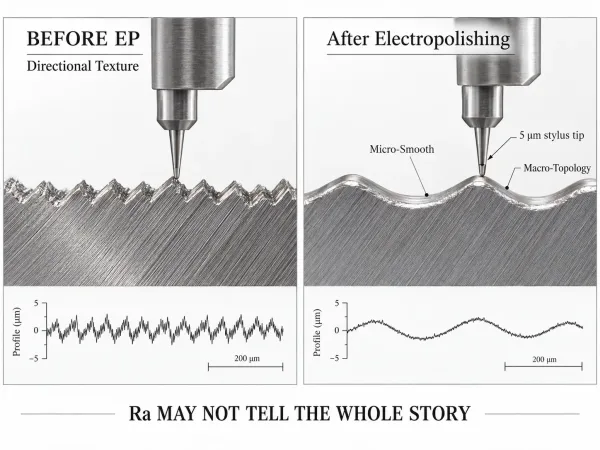
— 走査型電子顕微鏡(SEM)が電解研磨表面の方が客観的に平滑であることを確認しているにもかかわらず。
プロフィロメータのスタイラスは、電解研磨によって生じたマイクロレベルの平滑化を見逃しながら、より大きな表面うねりに追従する可能性があります。 これはプロフィロメータが故障していることを意味するものではありません。 測定方法を表面状態に適合させる必要があることを意味します。 電解研磨部品の場合、これにはしばしば
RaとRzが実際に測定するもの — そして両方が必要な理由
接触式プロフィロメトリ(適切なカットオフ長さ設定)、非接触光学測定、および — 重要な用途では — SEMまたは原子間力顕微鏡(AFM)による検証 の組み合わせが必要です。 Ra(算術平均粗さ)
は、指定されたサンプリング長さにわたる平均線からの表面プロファイルの絶対偏差の算術平均です。ISO 4287で定義されており、製造業で最も広く使用されている粗さパラメータです。 Ra値が低いほど、表面が平滑であることを示します。 Rz(最大高さ平均)
は、評価長さ内の5つの最高峰と5つの最深谷の間の平均高さ差を測定します。すべての偏差を平均するRaとは異なり、 Rzは極値を捉えるため、孤立した深い谷や鋭い峰に対してより敏感です。これが電解研磨表面にとってなぜ重要なのでしょうか?表面は低いRa平均を持ちながらも、
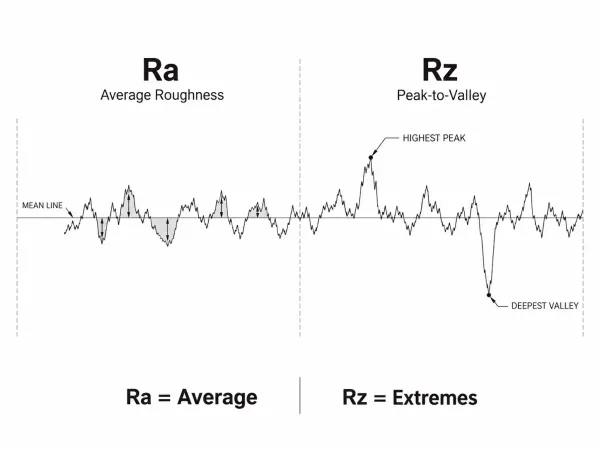
電解研磨で完全に除去されなかった以前の機械加工や研削による孤立した深い谷
| パラメータ | 測定内容 | を含む可能性があります。これらの谷はRaには見えませんがRzには捉えられ — そして製薬、食品加工、半導体用途において汚染を閉じ込めるまさにそのような特徴です。 | 重要な理由 |
|---|---|---|---|
| ラ | Raは平均的な表面偏差を表し、RzはRaでは平均化される可能性のあるより大きな山と谷を強調します。 | 一般的なEP範囲 | 標準的な合格判定基準。ほとんどの図面はRaを指定 |
| ルズ | 平均山高さ(ピーク・トゥ・バレー高さの平均) | ≤ 1.0 µm | Raでは平均化されてしまう孤立した欠陥を検出 |
| ルク | 二乗平均平方根粗さ | Raよりやや高い | 外れ値に敏感。一部の半導体仕様で使用 |
実務上の指針: 電解研磨された板金部品の場合、 Raを主要な合格判定基準として指定し、汚染に敏感な環境で使用される部品にはRzを二次チェックとして追加する。図面上には、両方の値を単位および測定規格とともに記載する。例: “「Ra ≤ 0.4 µm(ISO 4287準拠)、Rz ≤ 1.0 µm(ISO 4287準拠)」”
接触式と非接触式プロフィロメータ — 適切な方法の選び方
接触式と非接触式の測定の選択は、どちらが「優れているか」の問題ではない—— あなたの部品形状、表面状態、検査目的にどちらの方法が適合するかの問題である。
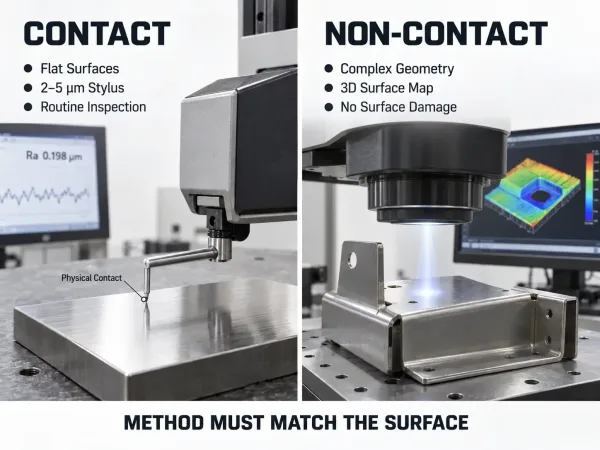
電解研磨された板金の表面粗さを測定するための接触式触針法と非接触式光学法の比較。
触針式粗さ計(接触式)
ダイヤモンドチップの触針が表面を走査し、垂直変位を記録する。 これは製造現場における表面粗さ検証で最も一般的な方法である。
使用場面: 触針が一貫した接触を維持できる平坦または緩やかに湾曲した電解研磨面。ほとんどの現場検査および受入検査用途。
電解研磨面における限界:
- 触針先端半径(通常2~5 µm)では、電解研磨によって形成された微細な平滑特徴を十分に分解できない場合がある。
- 反射率の高い電解研磨面では、触針が微細なピークを「飛び越え」、実際の表面仕上げではなく マクロ形状を反映した測定値が得られることがある.
- 接触力が高すぎると、触針が軟らかい電解研磨面に傷を付ける可能性がある。
光学式粗さ計(非接触式)
レーザー干渉法、白色光走査、または共焦点顕微鏡を用いて表面形状を測定 物理的な接触なしで.
使用場面: 複雑な形状(内面、小さな半径、溶接部近傍)、軟らかい材料、または 単一ラインのトレースではなく3D表面マッピングが必要な場合.
電解研磨部品における利点:
- 表面損傷のリスクがない。
- より高い分解能(一部のシステムでは0.1 nmまで)により、触針では捉えられない微細な平滑特徴を分解できる。
- 単一のトレースだけでなく、領域全体の表面均一性をマッピングできる。
制限事項: 設備コストが高い。訓練されたオペレーターが必要。ミラーグレードの電解研磨面では、表面反射率が測定精度に影響を与える可能性がある。
表面粗さ比較片
既知のRa値を持つ物理的な参照サンプル。目視および触感による比較に使用。
使用場面: 現場でのスクリーニングのみ。 電解研磨部品の正式な合格判定試験には適さない Ra 0.2 µmとRa 0.4 µmの目視差は肉眼では判別できないため。
電解研磨板金への推奨: 接触式粗さ計を主要な検査ツールとして使用し、光学式粗さ計を重要部品の二次または検証方法として使用する。 比較片は予備スクリーニングにのみ使用すべきである。
電解研磨された表面粗さを規定する業界標準
電解研磨の表面粗さにはいくつかの規格が適用され、それぞれ異なる目的を果たす。 図面がどの規格を参照しているか——そしてそれが実際に何を要求しているかを知ることで、検査時の誤解を防ぐことができる。
| 標準 | これら3つの用語は製造業でしばしば互換的に使用されますが、異なる範囲レベルを指します。 | 定義する内容 |
|---|---|---|
| ISO 4287 | 表面テクスチャパラメータ | Ra、Rz、Rq、その他の粗さパラメータの定義 |
| ISO 4288 | サンプリング規則 | カットオフ長さ(λc)、評価長さ、トレース数 |
| ASME BPE SF1~SF6 | バイオプロセシング機器の仕上げ | 機械研磨(SF1~SF3)および電解研磨(SF4~SF6)表面の最大Ra値、ならびにピット、スクラッチ、介在物の限界値 |
| ASTM B912 | ステンレス鋼の不動態化 | 電解研磨後の不動態化に関する要件。Raは定義しない |
| SEMI F19 | 半導体接液表面 | 超高清浄度アプリケーション向けの表面仕上げおよび不動態化要件 |
ASME BPEは詳細に理解する価値がある Raを超える規定があるため。各SF指定(電解研磨表面のSF4、SF5、SF6)は、 最大Ra値だけでなく、許容されるピット、スクラッチ、介在物も定義し、さらに測定方法の規定されたプロトコルも含む。これは、ASME BPE検査が単一の粗さ計測定ではないことを意味する。 欠陥基準に対する外観検査を含む。
| 呼称 | 方法 | 最大Ra | 追加基準 |
|---|---|---|---|
| SF4 | 電解研磨 | 15 µin(0.38 µm) | ASME BPE Part SFに基づくピット、スクラッチ、介在物の限界値 |
| SF5 | 電解研磨 | 20 µin(0.51 µm) | SF4と同じ欠陥基準 |
| SF6 | 電解研磨 | 25 µin(0.64 µm) | SF4と同じ欠陥基準 |
板金購入者向けの重要ポイント: 図面がASME BPEを参照している場合、 サプライヤは完全な合格判定パッケージに準拠する必要がある — Ra値だけでなく。 図面が以下のみを指定している場合、 “「ISO 4287に基づくRa ≤ 0.4 µm」” 検査は粗さ測定に限定され、別途追加しない限り欠陥基準は含まれない。
電解研磨された板金部品のステップバイステップ検査ワークフロー
以下のワークフローは、接触式粗さ計を使用した電解研磨板金部品の受入検査に適用される。光学式測定の調整事項は該当箇所に記載する。
測定前準備
- 表面を清掃する。 指紋、油分、残留物をリントフリークロスとイソプロピルアルコールで除去する。 残留汚染はRa測定値に偏りをもたらす。
- 部品を安定させる。 部品を粗さ計ステージまたは防振面上に固定する。 測定中の移動は結果を無効にする。
- 機器の校正を確認する。 各セッション前に認証済み基準試験片を測定する。測定値が認証値から逸脱した場合、 続行する前に再校正する。
測定位置の選定
電解研磨板金部品の場合、以下の位置で測定する:
- 平板パネル領域 — 主要な合格判定ゾーン。少なくとも 異なる方向の3本のトレース.
- 曲げ加工部 — 電解研磨では、曲げ部の外側が平坦な板材と同じRaに達しない場合があります。測定 曲げ半径付近で2~3本のトレース.
- 溶接近傍部 — 部品が溶接されている場合、測定 溶接止端から10~15 mm。熱影響部は異なる表面特性を有する場合があります。
- エッジおよびコーナー — 電解研磨は、電流密度の集中により鋭いエッジでは効果が低くなります。エッジが機能面または外観面である場合に測定してください。
サンプリングパラメータの定義
ISO 4288に準拠 カットオフ長さおよび評価長さ:
| Ra範囲(µm) | カットオフ長さ λc(mm) | 評価長さ(mm) |
|---|---|---|
| 0.006–0.02 | 0.08 | 0.4 |
| 0.02–0.1 | 0.25 | 1.25 |
| 0.1–2.0 | 0.8 | 4.0 |
| 2.0–10.0 | 2.5 | 12.5 |
ほとんどの電解研磨された板金部品(Ra 0.1~0.4 µm)の場合、カットオフ長さは 8 mm であり、評価長さは 0 mm.
測定の実施
- スタイラスを配置 表面に対して垂直に.
- 少なくとも 3本のトレース 各測定位置で、少なくとも1 mm間隔で実行します。
- 算出 平均Ra 各位置の全トレースにわたって。
- 平均値が仕様を超える場合、 不適合と判定する前に、追加のトレースを実行して確認してください。
記録および報告
適合検査報告書には以下を含める必要があります:
- 部品番号、図面改訂番号、および発注書番号
- 測定機器のモデルおよび校正日
- 測定位置(図面または写真への参照)
- 使用したカットオフ長さおよび評価長さ
- 個々のRa測定値および算出された平均値
- Rz測定値(指定がある場合)
- 図面仕様を参照した合否判定
Ra測定値が期待値と一致しない場合 — トラブルシューティングガイド
仕様外のRa測定値は、自動的に部品が不良であることを意味するものではありません。 部品を拒否したりサプライヤーを非難する前に、以下の決定木に従って検討してください。
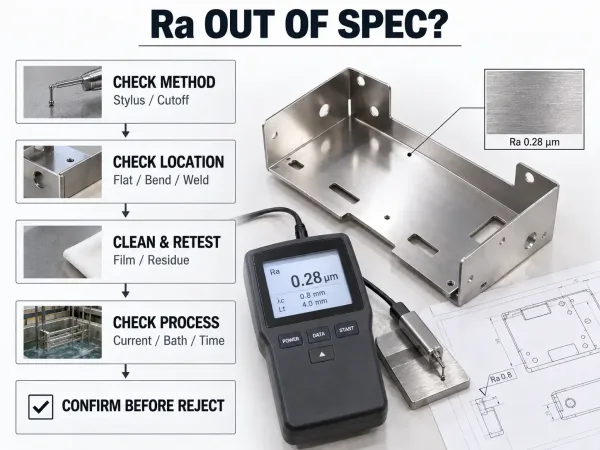
仕様外のRa測定値の測定、位置、汚染、またはプロセス原因を特定するためのトラブルシューティングワークフロー。
原因1:測定方法の不一致
症状: Ra測定値が予想より高いが、表面は滑らかに見え、触感も滑らかである。
考えられる原因: スタイラスチップの形状またはカットオフ長さが、電解研磨された微細な平滑面の特徴を分解できていない。 粗さ計が表面粗さではなくマクロ形状を測定している。
対処: より細いスタイラスチップ(半径2 µm)を備えた プロフィロメータに切り替える または光学式プロフィロメトリを使用する。可能であればSEMで検証する。
原因2:誤った位置での測定
症状: Raは平坦なパネルでは仕様内だが、曲げ部、溶接部、エッジ付近では仕様外となる。
考えられる原因: 電解研磨はこれらの領域では効果が低い。理由は 電流密度の変動、事前の表面損傷、または形状的制約による。
対処: 仕様外の位置が図面で定義された検査ゾーン内にあるかどうかを確認する。 図面に検査ゾーンが定義されていない場合、これは仕様のギャップであり、次回改訂で対処すべきである。
原因3:表面汚染または残留皮膜
症状: 同一部品内でRa測定値がばらつく。
考えられる原因: 表面に電解研磨の残留皮膜、指紋、または梱包残留物が付着している。
対処: イソプロピルアルコールで表面を徹底的に洗浄し、再測定する。 測定値が安定すれば、問題は汚染であり、表面粗さではなかった。
原因4:実際のプロセス偏差
症状: 測定方法と位置を確認した後でも、複数の部品にわたってRaが一貫して仕様外である。
考えられる原因: 電解研磨プロセス自体が管理不能な状態にある — 不適切な電流密度、浴液化学の劣化、不十分な処理時間、または温度偏差。
対処: サプライヤーにバッチのプロセスログを要求する。電流密度、浴温度、処理時間を認定パラメータと比較する。 プロセスデータが偏差を確認した場合、部品の再処理が必要になることがある。
重要なポイント: プロセス不良を想定する前に、常に測定誤差を排除すること。再測定のコストは、良品バッチを廃棄したり不良バッチを受け入れたりするコストに比べれば取るに足らない。
発注前に確認すべきこと — 電解研磨表面粗さの調達チェックリスト
検査に関する紛争のほとんどは、現場ではなく発注書に起因する。 図面またはRFQが以下を明確に定義していない場合、 検査方法、合否基準、および測定位置、買い手とサプライヤーの双方が要件を独自に解釈することになり、その解釈は異なるものとなる。
図面およびRFQで電解研磨表面粗さを指定する際は、以下のチェックリストを使用すること:
- Raを単位と公差付きで指定する (例:ISO 4287に準拠したRa ≤ 0.4 µm)。「平滑仕上げ」や「鏡面研磨」とは書かないこと — これらは視覚的な表現であり、測定可能な仕様ではない。
- Rzを二次基準として追加する 部品が汚染に敏感な用途(医薬品、食品、半導体)で使用される場合。
- 測定規格を参照する (パラメータにはISO 4287、サンプリング規則にはISO 4288)。ASME BPEが適用される場合は、SF指定を明記する。
- 検査位置を定義する 図面上で — 平坦部、曲げゾーン、溶接隣接ゾーン、エッジ。特定の表面のみ電解研磨が必要な場合は、明確にマーキングする。
- 位置ごとのトレース数を指定する (最低3回を推奨)。
- 測定方法を確認する サプライヤーと — 接触式プロフィロメータ、光学式プロフィロメータ、またはその両方。サプライヤーが受入検査と異なる方法を使用している場合、測定値が一致しないことがある。
- 不適合表面の処置を定義する — 手直し、廃棄、または特採。電解研磨部品は再処理できる場合があるが、これは合金、形状、および残存寸法公差に依存する。
当社の経験から: 当社が目にする検査紛争の最も一般的な原因は、以下を指定した図面である “「Ra ≤ 0.4 µm」と測定方法や位置を定義せずに。2台の異なるプロフィロメータ — または2人の異なる作業者 — が測定値を出すことがある 同一の電解研磨表面で0.1~0.15 µmの差。方法を指定することでこの曖昧さが排除される。